 Deutsch




1. Einleitung: Die Realitäten der Werkstatt
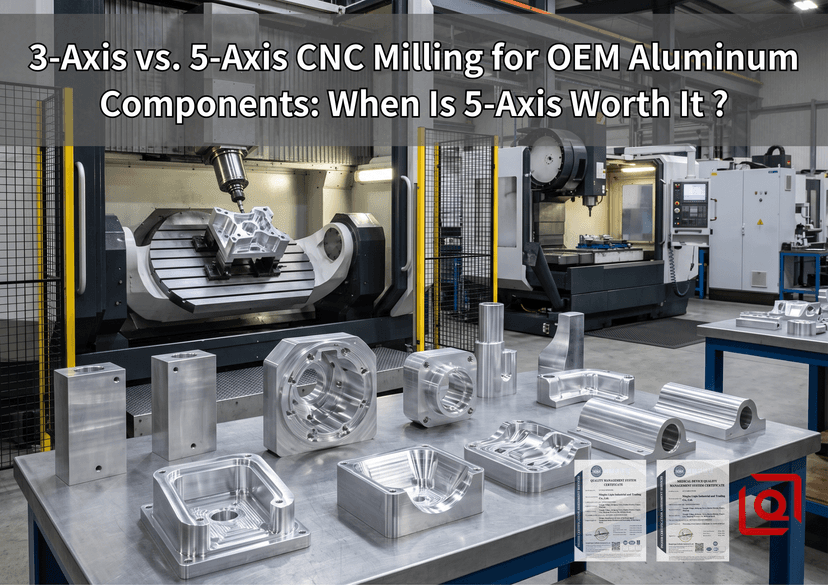
Betreten Sie eine geschäftige Auftragsfertigungsanlage kundenspezifisches Aluminium Hardware für globale Erstausrüster, und Sie werden eine interessante Arbeitsteilung in der gesamten Fertigungshalle bemerken. In einer Halle laufen Reihen stabiler dreiachsiger vertikaler Bearbeitungszentren kontinuierlich. Sie schneiden über flache Montageflächen, schneiden rechteckige Taschengeometrien aus und bohren Gewindelöcher in standardmäßige extrudierte Stangen. In der angrenzenden Zelle mehrachsige Bearbeitungszentren Summen mit einem ganz anderen Rhythmus. Ihre rotierenden Aufspannplatten neigen und positionieren sich ohne großen Aufwand, sodass starre Hartmetall-Schaftfräser komplexe Profile, abgewinkelte Öffnungen und enge Hinterschneidungsrippen ohne Rattern bearbeiten können.
Immer wenn Kunden-CAD-Dateien und -Drucke in der Warteschlange landen, stehen Käufer und Hardware-Ingenieure vor dem gleichen Scheideweg: Sollen wir diesen Aluminiumbarren auf unseren standardmäßigen 3-Achsen-Fräsmaschinen verarbeiten, oder erfordert die Geometrie einen Aufpreis für eine 5-Achsen-Einrichtung?
Viele allgemeine Fertigungsleitfäden versuchen, diese Frage mit einer einfachen Faustregel zu beantworten: Dreiachsige Fräsmaschinen sind für einfache rechteckige Blöcke gedacht, während fünfachsige Maschinen für herabstürzende Luft- und Raumfahrt-Blisks und komplexe künstlerische Kurven reserviert sind. Jeder, der jemals eine aktive Bearbeitungsanlage betrieben hat, weiß, dass bei dieser Erklärung die wichtigsten Details außer Acht gelassen werden. In der Werkstatt kommt es bei der Wahl zwischen dreiachsigem und fünfachsigem Fräsen selten darauf an, ob eine Außenhaut gebogen oder flach ist. Stattdessen kommt es bei der eigentlichen Entscheidung auf die Reibung bei der Handhabung an:
-
Wie oft muss ein Bediener das Werkstück berühren?
-
Wie viele einzelne kundenspezifische Vorrichtungen müssen unsere Werkzeugmacher bauen, kalibrieren und lagern?
-
Wie viele geometrische Daten werden wir übereinander stapeln, wenn wir den Barren von einer Seite zur anderen wenden?
-
Wie sieht die resultierende Oberfläche aus, wenn Werkzeuge Schnittpfade über verschiedene Vorgänge hinweg verschmelzen?
Wenn Sie ein sind OEM-Ingenieur kauft bearbeitete Aluminiumteile Wenn Sie diese praktische Dynamik verstehen, können Sie Ihre Einzelteilbudgets am schnellsten schützen, ohne die strukturellen Toleranzen zu beeinträchtigen. Lassen wir die akademische Theorie hinter uns und untersuchen wir, wie sich diese beiden Fräsarbeitsabläufe tatsächlich in einer funktionierenden Maschinenwerkstatt verhalten.
2. Maschinenkinematik: Die Bewegung verstehen
Um zu erkennen, wo die Kosten und Möglichkeiten voneinander abweichen, müssen Sie sich zunächst vorstellen, wie die Schneidwerkzeuge bei beiden Maschinenkonfigurationen mit dem Rohaluminiummaterial interagieren.
Jede CNC-Fräse arbeitet um drei grundlegende lineare Achsen. Die Spindel oder der Tisch bewegt sich entlang der X-Achse von einer Seite zur anderen, entlang der Y-Achse von vorne nach hinten und senkt sich auf der Z-Achse gerade nach oben und unten. Bei einer standardmäßigen 3-Achsen-Vertikalmaschine ist der Aluminiumrohling direkt mit dem Bett verschraubt und normalerweise in einem Schraubstock festgespannt oder an einer Gitterplatte befestigt. Der Fräser greift das Material immer nur von oben an. Wenn Ihr Druck eine Gewindebohrung auf Fläche 1, eine Senkbohrung auf der linken Flanke, eine Winkelbohrung auf der gegenüberliegenden Wand und eine Freitasche darunter erfordert, kann die Spindel diese Profile nicht in einem Schuss treffen. Ein Bediener muss den Lauf stoppen, die Backen lösen, die Späne wegblasen, den Block von Hand umdrehen, den Werkstückversatz aufnehmen und erneut auf Grün treffen.
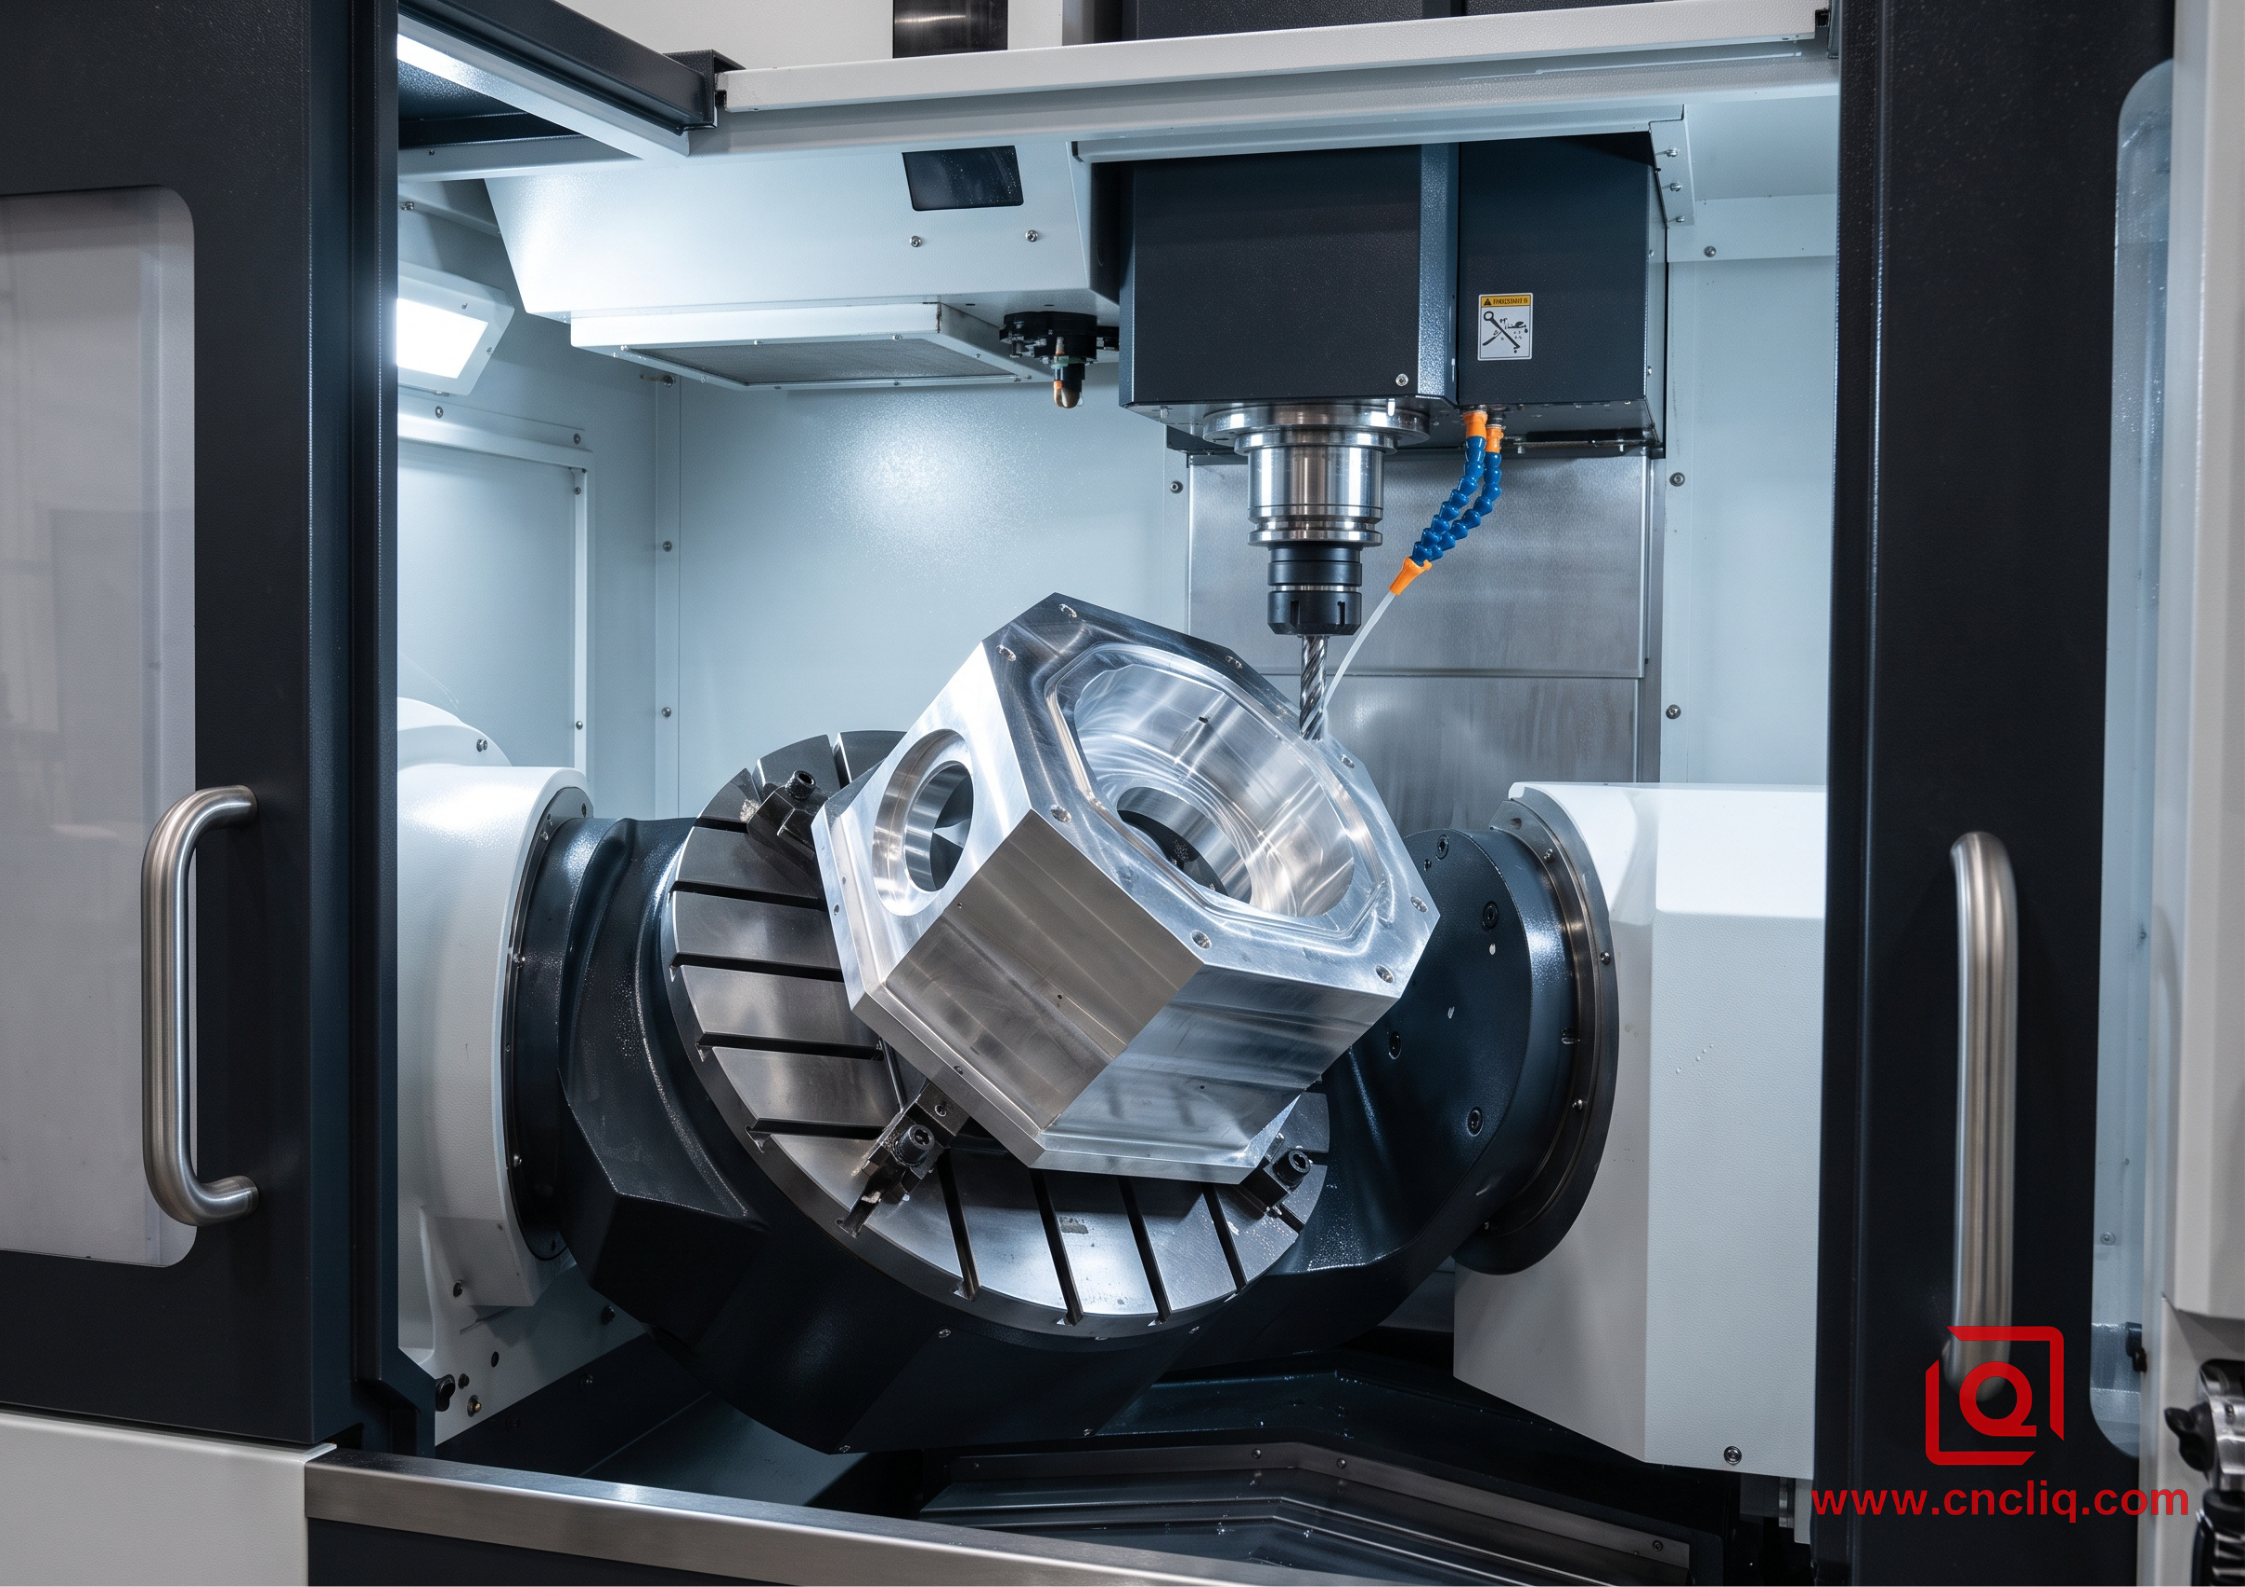
Bei 5-Achsen-Setups kommen zwei Rotationsachsen hinzu. Bei einem klassischen Trunnion-Rig kippt der Plattenteller entlang der X-Achse (wodurch Sie eine A-Achse erhalten) und schwingt kontinuierlich um die Z-Achse (Ihre C-Achse). Schwenkkopfeinheiten handhaben das anders: Der Spindelkopf übernimmt die Neigung, während sich der Tisch darunter dreht. In beiden Fällen erhält das Schneidwerkzeug in einer kontinuierlichen Sequenz direkten Zugriff auf fünf verschiedene Seiten eines massiven Prismas.
In Lohnbearbeitungsanlagen unterteilen Maschinisten die Fünf-Achsen-Arbeit im Allgemeinen in zwei unterschiedliche Betriebsmodi:
Kontinuierliche Fünf-Achsen-Bearbeitung
In diesem Modus bewegen sich alle fünf Achsen im exakt gleichen Moment, während der Fräser in das Material eingreift. Die Spindel dreht und streicht über das Werkstück, während sich der Tisch neigt und rollt. Diese kontinuierliche Koordination ist unerlässlich, wenn Sie dynamische Turbinenlaufräder, komplexe Luftoberflächen oder organische Formen in der modernen medizinischen Prothetik schneiden. Die kontinuierliche Fünf-Achsen-Konturierung erfordert jedoch komplizierte computergestützte Fertigungswerkzeugwege, eine intensive Computersimulation zum Ausschluss von Spindelkollisionen und spezielle Werkzeuggeometrien.
Positionelles „3+2“-Fräsen
Hier finden die allermeisten industriellen Aluminiumkomponenten ihre wahre Stärke. Im 3+2-Aufbau kippt und richtet die Maschine mit ihren beiden Drehachsen lediglich den Rohaluminiumblock in einem exakten Raumwinkel aus. Sobald das Werkstück arretiert ist, greifen die Drehbremsen mit hydraulischer Spannkraft ein. Anschließend schneidet die Maschine das Merkmal mithilfe standardmäßiger, starrer, linearer dreiachsiger Bewegungen.
Anstatt alle Achsen gleichzeitig zu bewegen, fungiert das 3+2-Fräsen als automatisiertes Indexierungssystem. Es ermöglicht einer Werkstatt, in einem einzigen Spannzyklus mehrere Flächen zu schneiden, abgewinkelte Freiflächen zu fräsen und Verbindungsdurchgänge über ein Aluminiumgehäuse zu bohren. Das Verständnis dieser Unterscheidung ist für OEM-Käufer von entscheidender Bedeutung: Sie benötigen keine geschwungenen Flugzeugflügelkurven, um von der Fünf-Achsen-Bearbeitung zu profitieren; Sie benötigen lediglich ein Teil mit über mehrere Ebenen verteilten Merkmalen.
3. Der Drei-Achsen-Vorteil: Wo Einfachheit gewinnt
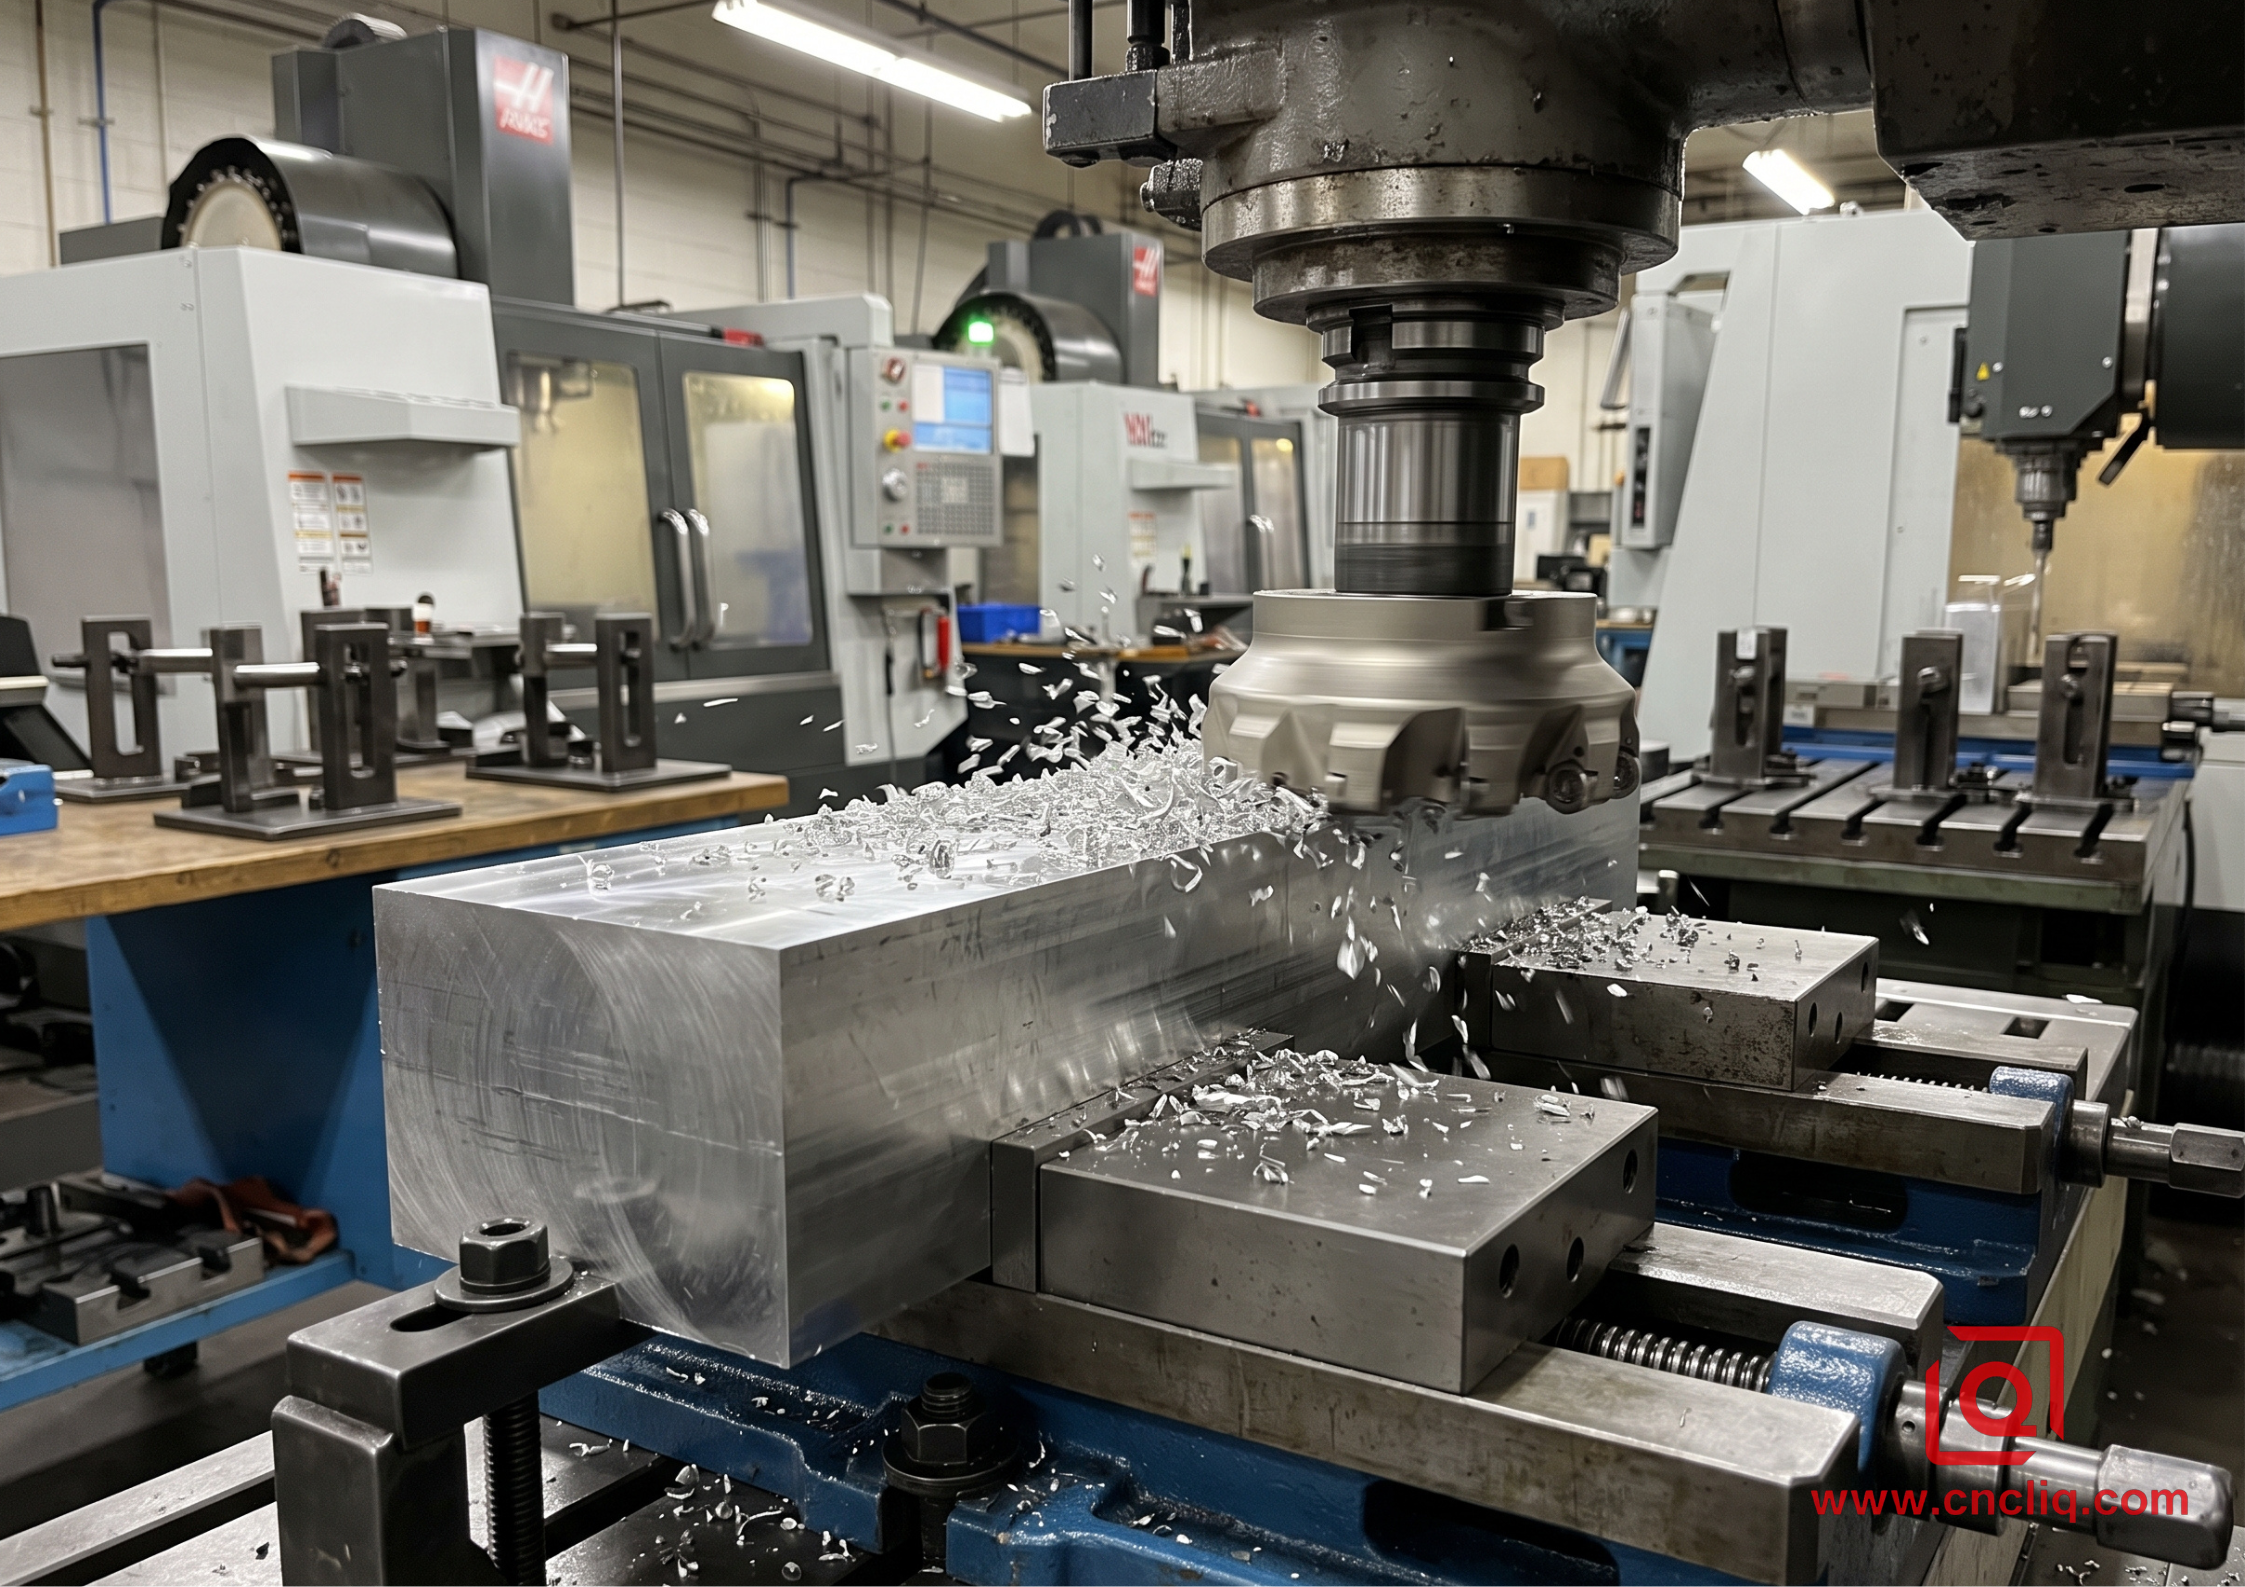
Da mehrachsige Geräte beeindruckend aussehen und einen High-Tech-Anspruch haben, gehen Ingenieure manchmal davon aus, dass die Führung jedes Präzisionsteils durch eine fünfachsige Maschine eine natürliche Verbesserung ist. Diese Annahme ist eine einfache Möglichkeit, Ihre Beschaffungskosten in die Höhe zu treiben. Das herkömmliche dreiachsige Bearbeitungszentrum ist nach wie vor das zuverlässigste und kostengünstigste Werkzeug in der Welt der Fertigung für eine riesige Teilefamilie.
Dreiachsige Fräsmaschinen verfügen in erster Linie über einen unbestreitbaren Geschwindigkeitsvorteil. Eine zuverlässige dreiachsige Vertikalfräse in Produktionsqualität hat einen internen Abrechnungssatz, der etwa halb so hoch ist wie der eines hochwertigen fünfachsigen Drehzapfenzentrums. Der Investitionsaufwand für eine 3-Achsen-Spindel ist im Voraus deutlich geringer, Verschleißteile sind günstig, die routinemäßige Wartung ist schmerzlos und regelmäßige Setup-Mitarbeiter können Teile einwählen, ohne jahrelang mit der Beherrschung der Mehrachsen-Kinematik zu verbringen.
Nehmen Sie eine gewöhnliche Kühlplatte aus Aluminium, ein Gehäuse mit flacher Frontplatte oder eine gewöhnliche Montageöse. Rohmaterial beginnt als extrudierte Platte oder als quadratischer, gesägter Block 6061-T6 . Alle entscheidenden Merkmale – wie plangefräste Referenzflächen, interne O-Ring-Dichtungsnuten, Hohlräume zur Gewichtsreduzierung und Durchgangslochmuster – befinden sich sauber auf der Oberseite. Der einzige erforderliche Arbeitsgang auf der Rückseite ist das Abziehen der überschüssigen Materialstärke und das Anfasen der Umfangskanten.
Die Weiterleitung dieser Art von Bauteilen durch eine Fünf-Achsen-Fräse bietet praktisch keinen technischen Nutzen. Eine dreiachsige Fräse kann die Platte flach gegen ein Opferbett klemmen oder sie in Standard-Schraubstockbacken halten. Es kann einen aggressiven Planfräser mit sehr hohen Spindelgeschwindigkeiten über die Aluminiumoberfläche schieben, die Taschenhohlräume herausreißen, die Lochgruppen bohren und die Planfläche in Rekordzeit fertigstellen. Der Bediener macht einen einzigen Handgriff, um die Rückseite zu reinigen, und schon ist das Teil fertig.
Darüber hinaus bieten dreiachsige Fräsmaschinen oft eine überlegene Rohsteifigkeit, wenn Sie große Mengen Metall aus schweren Aluminiumplatten zerkleinern. Da das Werkstück direkt auf dem schweren Gusseisentisch montiert ist und nicht zwischen Drehzapfenlagern aufgehängt ist, kann die Maschine enorme Schnittkräfte aufnehmen, ohne Rattern oder Resonanzen auszulösen. Wenn Ihre Konstruktion hauptsächlich auf einer oder zwei flachen Ebenen basiert, ist die Durchführung des Auftrags auf einer dreiachsigen Maschine die verantwortungsvollste und kostengünstigste technische Entscheidung, die Sie treffen können.
4. Der Fünf-Achsen-Durchbruch: Eliminierung von Setups und Stack-Ups
Wo gerät der Drei-Achsen-Workflow ins Stolpern? Selten zeigt sich der Engpass in der Schnittgeschwindigkeit der Maschinenspindel. Stattdessen beginnt das Problem bei den menschlichen Berührungspunkten, der Bearbeitungszeit und der Physik der Datenübertragung.
Jedes Mal, wenn ein Maschinist einen Schraubstock löst, um ein Aluminiumteil neu zu positionieren, schleichen sich mehrere unvermeidbare Variablen in den Produktionsprozess ein:
-
Der Bediener muss alle Späne von den Anschlagflächen entfernen, da ein verirrter Aluminiumsplitter, der unter einem Bezugspunkt hängenbleibt, das Werkstück um mehrere Hundertstel Millimeter neigen kann.
-
Die Schraubstockbacken müssen mit einem gleichmäßigen Drehmoment festklemmen, um eine Verformung des Teils zu verhindern.
-
Der Maschinenbediener oder ein automatisierter Messtaster muss die neu freigelegten Oberflächen abtasten, um einen neuen Koordinaten-Arbeitsversatz festzulegen.
In unserer Branche wird dies als „Datum Stacking“ bezeichnet. Wenn Sie die Primärbohrung in Setup 1 schneiden, das Teil auf die Seite drehen, damit Setup 2 ein Montageloch bohrt, und es erneut drehen, damit Setup 3 eine abgewinkelte Nabe fräst, hängt die geometrische Beziehung zwischen diesen Merkmalen von der mechanischen Genauigkeit von drei separaten physischen Setups ab. Wenn Ihre Konstruktionszeichnung strenge Anforderungen an die geometrische Bemaßung und Toleranzen enthält – wie z. B. die genaue Angabe der wahren Position zwischen Löchern auf gegenüberliegenden Seiten oder die Forderung nach strikter Rechtwinkligkeit über entfernte Flächen –, wird das Einhalten dieser Spezifikationen über mehrere manuelle Einstellungen hinweg zu einer nervenaufreibenden Aufgabe. Die Ausschussquoten steigen, die Inspektionszyklen steigen Koordinatenmessgerät dauert länger und die Gesamtproduktionsdynamik verlangsamt sich.
Genau hier liefert die 5-Achs-Bearbeitung ihre größte finanzielle und qualitative Rendite. Wenn Sie einen Aluminiumbarren in eine Fünf-Achsen-Maschine einspannen – oft mit einem minimalen Klemmstreifen entlang der unteren Werkstückkante –, erhält die Maschine ungehinderten Zugang zur Oberseite und zu allen vier seitlichen Seiten.
Da das Werkstück an Ort und Stelle bleibt, bezieht sich die Maschine auf jeden Schnitt, jede Bohrung und jede Stirnfläche auf ein Master-Koordinatensystem. Die Winkelgenauigkeit zwischen Fläche 1 und Fläche 4 hängt nicht mehr davon ab, wie sorgfältig ein Bediener das Teil gegen einen Anschlagstift platziert hat; es hängt ausschließlich von den präzisen optischen Encodern ab, die in die Drehachsen der Maschine eingebaut sind.
Über die Bezugspunktstabilität hinaus löst die Fünf-Achsen-Bearbeitung ein alltägliches Werkzeugproblem: Fräserüberstand und Vibration. Stellen Sie sich ein Aluminiumgehäuse mit einer tiefen Innentasche vor, die 100 Millimeter vom Rand entfernt ist. Um die untere Etage einer standardmäßigen dreiachsigen Vertikalfräse zu erreichen, müssen Sie einen Schaftfräser mit sehr großer Reichweite montieren.
Lange, schlanke Schneidwerkzeuge wirken wie freitragende Sprungbretter. Sobald der rotierende Fräser in Aluminium schneidet, drückt die Spanlast den Schaft aus der Rundung. Um zu verhindern, dass das Hartmetall pfeift, vibriert oder direkt entzweibricht, muss der CAM-Mitarbeiter den Vorschub drosseln, die Schnitttiefe zurückziehen und den Weg steuern. Selbst bei leichten Durchgängen zeigen die Taschenrippen immer noch sichtbare Spuren, so dass die Prüfer die Ratterwellen abkratzen oder die Kosmetika sauber schrubben müssen.
Stellen Sie sich nun genau dieselbe tiefe Tasche auf einem fünfachsigen Zentrum vor. Anstatt einen spindelförmigen Fräser mit großer Reichweite direkt nach unten zu tauchen, kippt der Drehzapfentisch das gesamte Werkstück schräg um. Durch diese dynamische Neigung reicht die Spindel mit einem kurzen, starren Werkzeug, das sicher in einem robusten Werkzeughalter eingespannt ist, bis in die untere Ecke der Tasche.
Da kurze Werkzeuge keinen starken Biegekräften ausgesetzt sind, kann die Maschine mit höheren Vorschubgeschwindigkeiten laufen und große Spanvolumina ohne Rattern fördern. Der Fräser fräst flache, spiegelgerade Seitenwände mit felsenfesten Ra-Werten, während die Kantenlebensdauer deutlich steigt, da die Rillen zerstörerischen harmonischen Schlägen ausweichen. Der Wechsel von einem knorrigen, klappernden Bereich zu einem stämmigen Hartmetall-Schaftfräser verwandelt einen Produktionsstau in ein Run-and-Forget-Setup.
5. Umfassender Vergleich: 3-Achsen- vs. 5-Achsen-Fräsen
Um Ihnen beim Abwägen Ihrer Optionen bei Lieferantenaudits oder internen Designüberprüfungen zu helfen, sind in der folgenden Tabelle die praktischen betrieblichen Unterschiede und geschäftlichen Auswirkungen zwischen diesen beiden Bearbeitungsstrategien für OEM-Aluminiumteile aufgeführt:
| Betriebsparameter | Standardmäßiges 3-Achsen-CNC-Fräsen | Positionell (3+2) und kontinuierlich 5-Achsen | Reale Auswirkungen auf die OEM-Produktion |
| Stündliche Maschinenbelastungsrate | Niedrigere Grundkosten im Laden (45 bis 75 US-Dollar pro Stunde) | Höhere Kapitalinvestition (95 bis 160 US-Dollar pro Stunde) | 5-Achser müssen höhere Stundensätze durch die Reduzierung von Handhabungsschritten oder die Verkürzung der Zykluszeiten ausgleichen. |
| Typische Setup-Iterationen | 2 bis 6 individuelle Setups und Flips | Insgesamt 1 bis 2 Setups (in einem Zyklus abgeschlossen) | 5-Achsen eliminieren menschliche Berührungspunkte und reduzieren den kumulierten Einrichtungsaufwand. |
| Wahre Position und Ausrichtung | Mäßige Konsistenz (abhängig von den Setup-Daten) | Überlegene Genauigkeit (bezogen auf ein einzelnes Koordinatensystem) | Mit der 5-Achsen-Funktion lassen sich problemlos enge GD&T-Beschriftungen über komplexe Schnittebenen hinweg realisieren. |
| Verhältnisse von Werkzeuglänge zu Durchmesser | Erfordert Werkzeuge mit großer Reichweite für tiefe Hohlräume | Ermöglicht kurze, steife Werkzeuge mit geringer Durchbiegung | Kurze Fräser reduzieren Rattern, verbessern die Wandgüte und ermöglichen höhere Vorschubgeschwindigkeiten. |
| Spezielle Werkzeuge und Vorrichtungen | Hoher Vorrichtungsaufwand (mehrere weiche Backen und Winkelplatten) | Minimaler Vorrichtungsbedarf (Standard-Schwalbenschwanz- oder selbstzentrierender Schraubstock) | 5-Achsen sparen erhebliche einmalige Engineering-Kosten bei der Einführung neuer Produkte. |
| Komplexität der CAM-Programmierung | Einfache, kurze Werkzeugweg-Generierungszeit | Erfordert Kollisionsprüfung und Maschinenmodellsimulation | Bei der Mehrachsenprogrammierung dauert es im Vorfeld länger, um den Spindelabstand zu gewährleisten. |
| Oberflächenfinish und Mischung | In allen Setups häufig vorkommende Markierungen für die Nichtübereinstimmung der Werkzeugschritte | Glatte Mischschnitte und gleichmäßige Oberflächenstrukturen | 5-Achsen-Technologie minimiert Nachbearbeitungs- und Nachbearbeitungsarbeiten auf dem Tisch. |
| Ideale Bauteilprofile | Flache Platten, Strukturhalterungen, einseitige Verteiler | Mehrseitige Gehäuse, abgewinkelte Anschlussverteiler, dünnwandige Gehäuse | Die Verteilung der Merkmale entscheidet weit mehr über die Kostenersparnis als die Außenabmessungen. |
6. Fallstudie aus der Praxis: Bearbeitung eines OEM-Sensorgehäuses für die Luft- und Raumfahrt
Um zu sehen, wie sich diese mechanische Dynamik direkt in Dollar und Cent umsetzt, lassen Sie uns eine tatsächliche Produktionsfallstudie aus unserer Werkstatt durchgehen.
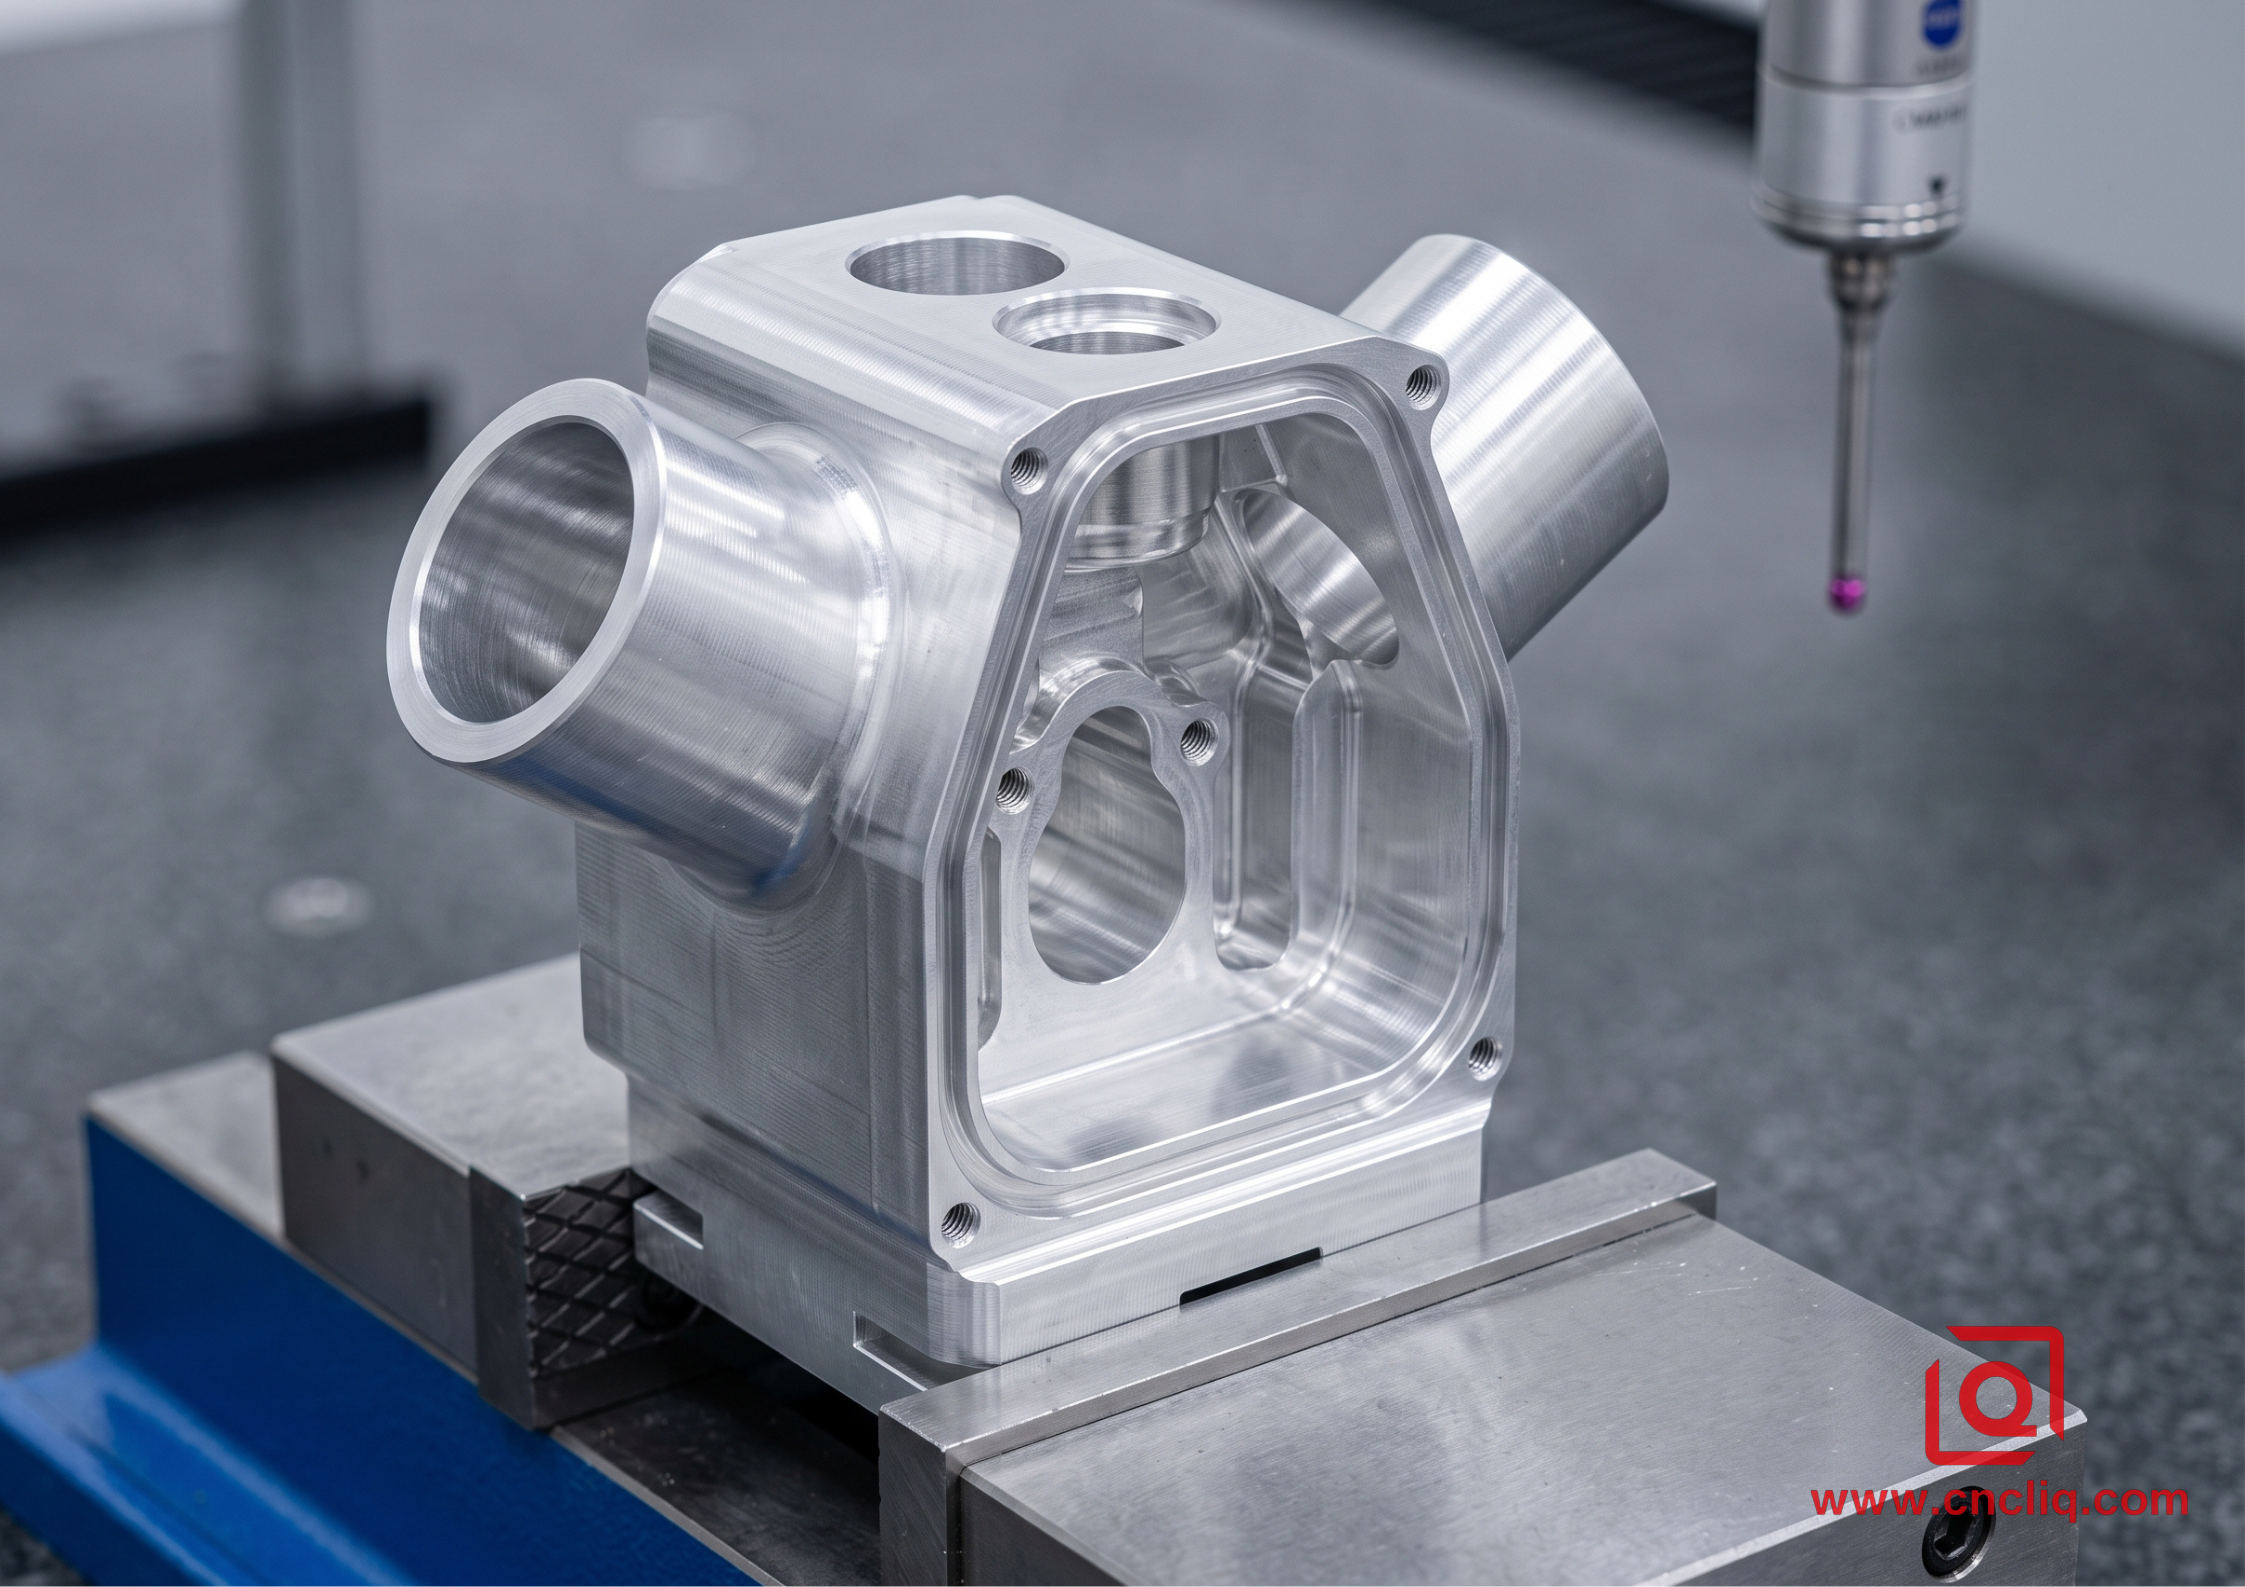
Ein kommerzielles Drohnenunternehmen kam zu unserem Team, um eine optische Hülle für die Avionik zu bauen. Wir haben das Gerät aus einem massiven Billet aus 6061-T6-Aluminium in Luftfahrtqualität geschnitten und halten eine Rohhülle von 145 Millimeter mal 120 Millimeter mal 85 Millimeter. Die Zielabrufe beliefen sich auf eine feste Durchlaufrate von 350 Fertigteilen pro Monat.
Die technische Zeichnung enthielt mehrere anspruchsvolle geometrische Merkmale:
-
Der innere Kern wurde ausgehöhlt, um das Gewicht der Flugnutzlast zu minimieren, sodass dünne Außenwände übrig blieben.
-
Vier seitliche Öffnungen gingen in einem ungewöhnlichen Winkel von 27 Grad aus dem Hauptkörper hervor.
-
Die wahre Position jeder Winkelöffnung musste innerhalb von 0,015 Millimetern relativ zur optischen Hauptbohrung bleiben.
-
Die innere Dichtungsbahn erforderte eine durchgängige, glatte Oberflächenbeschaffenheit von Ra 0,8, um eine wetterfeste Umweltabdichtung zu gewährleisten.
Der erste dreiachsige Routingplan
Der ursprüngliche Fertigungsplan des Kunden basierte auf herkömmlichen dreiachsigen Bearbeitungsschritten:
-
Arbeitsgang 10: Stellen Sie sich auf die obere Bezugsfläche, rauhen Sie den primären mittleren Hohlraum aus und bohren Sie zwei interne Passstiftlöcher (12 Minuten).
-
Arbeitsgang 20: Drehen Sie den Block in einen zweiten Schraubstock, richten Sie die untere Montagefläche aus und schnitzen Sie das Außenumfangsprofil (10 Minuten).
-
Arbeitsgänge 30 bis 60: Montieren Sie das halbbearbeitete Teil auf vier separaten, abgewinkelten Sinusplattenhalterungen. Der Bediener musste das Teil montieren, den Aufbau angeben, um die Ausrichtung zu bestätigen, den abgewinkelten Anschluss bohren, den Innendurchmesser bohren, den Montagevorsprung fräsen und die Einheit lösen. Dieser Zyklus wiederholte sich über alle vier abgewinkelten Flächen (8 Minuten pro Seite, insgesamt 32 Minuten).
Bei diesem herkömmlichen Arbeitsablauf betrug die Gesamtbearbeitungszeit 54 Minuten pro Stück über sechs separate Maschinenkonfigurationen hinweg. Die einmaligen Werkzeugkosten für die Herstellung der präzisen abgewinkelten Sinusplatten und kundenspezifischen weichen Backen beliefen sich auf insgesamt 4.200 US-Dollar.
Am schlimmsten war die Ausschussquote. Selbst wenn erfahrene Maschinisten am Werk waren, führten die winzigen Abweichungen, die bei vier separaten manuellen Umspannvorgängen entstanden waren, dazu, dass die wahre Position der abgewinkelten Bohrungen verschwand. Während der ersten Pilotläufe hatte die Produktionslinie mit einer Ausschussrate von 8,5 % zu kämpfen, was unsere KMG-Prüfstation mit mühsamer Fehlerbehebung überlastete.
Die technische Überarbeitung der fünf Achsen
Unser Ingenieurteam setzte sich mit der Beschaffungsgruppe des Kunden zusammen und schlug vor, den gesamten Auftrag auf ein fünfachsiges Drehzapfen-Bearbeitungszentrum mit 3+2 Positionswerkzeugwegen zu migrieren:
-
Vorbereitung: Die gesägten Aluminiumbarren verbrachten 1,5 Minuten in einer manuellen Vorbereitungsmühle, wo ein flaches Schwalbenschwanzprofil in das untere Abfallmaterial geschnitten wurde.
-
Vorgang 10 (Der Hauptzyklus): Der Bediener spannte den Barren mit dem Schwalbenschwanzspanner in einen fünfachsigen selbstzentrierenden Schraubstock ein. Von dieser einzigen Einstellung an lief die Maschine kontinuierlich. Der Drehzapfentisch neigte das Werkstück sanft, um den oberen Hohlraum zu bearbeiten, schwenkte die Seitenwände, drehte auf 27 Grad, um alle vier abgewinkelten Sensoranschlüsse zu bohren, und zeichnete die innere Dichtungsnut mit einem starren Kugelfräser nach (insgesamt 19 Minuten).
-
Arbeitsgang 20 (Schwalbenschwanzentfernung): Der Bediener überführte das Teil in eine einfache Universalfräse und spannte den fertigen Körper in glatte, weiche Backen, um den Schwalbenschwanzträgerfuß an der Unterseite abzustreifen (3,5 Minuten).
Das finanzielle Ergebnis
Der überarbeitete Fünf-Achsen-Workflow verkürzte die Gesamtbearbeitungszeit von 54 Minuten auf 24 Minuten. Die Werkzeugkosten sanken von 4.200 US-Dollar für spezielle Sinusvorrichtungen auf 650 US-Dollar für einen Standard-Schwalbenschwanz-Schraubstockbackensatz mit fünf Achsen. Die Ausschussquote sank von 8,5 % auf unter 0,5 %, da jede kritische Öffnung in Bezug auf das ursprüngliche Arbeitskoordinatensystem ohne manuelle Neupositionierung ausgebohrt wurde.
Obwohl unser Fünf-Achsen-Bearbeitungszentrum mehr als das Doppelte des Stundensatzes im Vergleich zur Drei-Achsen-Fräse berechnete, sanken die Fertigkosten pro Gehäuse um 28 %. Die kombinierten Einsparungen durch kürzere Spindelzeiten, keinen Vorrichtungsaufwand und nahezu null Ausschuss überwogen bei weitem den höheren Maschinenstundensatz.
Klicken Sie hier für Ihre Anfrage 👆
7. FAQs
1. Wird meine Bestellung automatisch teurer, wenn ich mich für die 5-Achs-Bearbeitung entscheide?
Nicht unbedingt. Während für eine Fünf-Achsen-Maschine ein höherer Stundensatz anfällt als für eine Drei-Achsen-Fräsmaschine, hängt der endgültige Stückpreis von der Gesamtzykluszeit, dem Ausschussrisiko und den Kosten für Vorrichtungswerkzeuge ab. Wenn ein Aluminiumteil drei oder mehr separate Arbeitsgänge auf einer Drei-Achsen-Fräsmaschine erfordert, ist eine Fünf-Achsen-Einrichtung insgesamt oft günstiger. Dadurch entfallen manuelle Handhabungsschritte, die kundenspezifische Herstellung weicher Backen und der Ausschuss, der bei mehreren manuellen Klemmungen anfällt.
2. Welche Arten von Teilen sollten unbedingt auf Standard-Dreiachsfräsmaschinen verbleiben?
Flache Grundplatten, breite Montagehalterungen, strukturelle Kühlkörper und alle Komponenten, bei denen alle gefrästen Taschen, Löcher und Kantenprofile auf einer oder zwei gegenüberliegenden Flächen sitzen. Wenn ein Maschinenbediener Ihr Teil fertigstellen kann, indem er einfach die Oberseite abschneidet und es einmal umdreht, erhöht die Verlagerung dieses Teils auf eine Fünf-Achsen-Maschine den Programmieraufwand, ohne einen echten technischen Vorteil zu bringen.
3. Wie verbessert die Fünf-Achsen-Bearbeitung die Gesamtgenauigkeit der Teile?
Auf einer dreiachsigen Maschine erfordert das Schneiden mehrerer Seiten eines Aluminiumblocks das Lösen und erneute Einspannen des Teils in unterschiedlichen Ausrichtungen, was unweigerlich zu geringfügigen mechanischen Ausrichtungsfehlern bei den verschiedenen Setups führt. Bei einer Fünf-Achsen-Maschine erreicht die Spindel in einem einzigen Spannzyklus fünf Seiten des Teils. Da jedes Merkmal genau das gleiche Koordinatendatum hat, kann die Maschine genaue Positions-, Konzentrizitäts- und Rechtwinkligkeitstoleranzen von bis zu 0,015 Millimetern einhalten, ohne auf die Berührung durch den Bediener angewiesen zu sein.
4. Verkürzt das Fünf-Achsen-Fräsen die Lieferzeiten für frühe Prototypenläufe?
Ja, oft mit großem Abstand. Obwohl die Fünf-Achsen-Computerprogrammierung und virtuelle Crash-Simulationen im Vorfeld mehr Vorbereitung erfordern, spart die Werkstatt viel Zeit vor Ort. Das Fertigungsteam muss nicht mehrere kundenspezifische Spannvorrichtungen oder spezielle weiche Backen entwerfen, bearbeiten und kalibrieren. Bei komplexen, mehrseitigen Aluminium-Prototypen kann dies Ihren ursprünglichen Lieferplan um Tage oder Wochen verkürzen.
5. Welche Konstruktionsanpassungen können Ingenieure vornehmen, um die Kosten für die Fünf-Achsen-Bearbeitung zu senken?
Konstrukteure sollten darauf abzielen, standardisierte Inneneckenradien zu verwenden, damit die Werkstatt Taschen mit handelsüblichen Werkzeugen statt mit maßgeschneiderten Fräsern freimachen kann. Es ist auch hilfreich, einen speziellen Klemmbereich festzulegen – beispielsweise eine Unterlippe oder eine Schwalbenschwanzlasche –, damit die Maschine ohne Behinderung auf fünf Seiten zugreifen kann. Vermeiden Sie schließlich nach Möglichkeit tiefe, schmale Kanäle. Wenn die Kavitätsproportionen angemessen gehalten werden, kann die Werkstatt kurze, starre Werkzeuge bei maximalen Vorschubgeschwindigkeiten verwenden.
Klicken Sie hier für Ihre Anfrage 👆
8. Zusammenfassung: Sourcing-Checkliste für Engineering-Teams
Die Wahl zwischen dreiachsigem und fünfachsigem CNC-Fräsen ist eine wirtschaftliche Entscheidung, die von der Teilegeometrie abhängt, und kein Upgrade, das um seiner selbst willen gekauft werden muss. Wenn Sie Ihren nächsten Stapel kundenspezifischer Aluminiumzeichnungen überprüfen, verwenden Sie diese einfache Checkliste als Leitfaden für Ihre Fertigungsgespräche:
-
Bewerten Sie die Arbeitsflächen: Sehen Sie sich genau an, wo Ihre Merkmale sitzen. Wenn Ihr Aluminiumteil an vier oder mehr Seiten gefräst, gebohrt oder gebohrt werden muss, wird eine Fünf-Achsen-Einrichtung mit ziemlicher Sicherheit Ihre Gesamtkosten senken, da sich wiederholende Bearbeitungsschritte entfallen.
-
Untersuchen Sie Ihr GD&T-Schema: Wenn Sie strikte Angaben zur Rechtwinkligkeit, Flags zur wahren Position unter 0,02 Millimetern oder strenge Konzentrizitätsanforderungen beim Verbinden von Merkmalen auf verschiedenen Flächen sehen, ist die Mehrachsenbearbeitung der sicherste Weg, um Toleranzüberlagerungen und Ausschuss zu vermeiden.
-
Schauen Sie über die stündlichen Maschinensätze hinaus: Beurteilen Sie ein erstes Lieferantenangebot niemals ausschließlich anhand der stündlichen Spindelgebühren. Berechnen Sie unbedingt die versteckten Kosten für mehrstufige Werkzeugvorrichtungen, manuellen Rüstaufwand und höhere Ausschussmengen, wenn Sie drei- und fünfachsige Alternativen vergleichen.
-
Eröffnen Sie das Gespräch frühzeitig: Beziehen Sie Ihren Fertigungspartner bereits in die frühe Entwurfsphase ein. Durch einfache Anpassungen Ihrer Tascheneckenradien, Wandstärken und Spannflächen kann die Werkstatt die Geschwindigkeit der Fünf-Achsen-Bearbeitung nutzen und gleichzeitig Ihre Teilebudgets genau im Rahmen halten.
Kontaktinformationen
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
