 Deutsch




Sie überlegen noch, ob Sie für Ihr Aluminiumteil einen niedrigeren Stundensatz oder weniger Aufspannung bevorzugen? Dieser Leitfaden hilft Ihnen, eine Zeichnung wie ein Verfahrenstechniker zu lesen : Fläche für Fläche, Bezugspunkt für Bezugspunkt und Kostenposition für Kostenposition. Die Antwort lautet: 5-Achs-Bearbeitung ist selten die bessere Wahl. Für eine ebene Platte, eine einfache Halterung oder einen zweiseitig ausgefrästen Block kann ein 3-Achs-Vertikalbearbeitungszentrum die schnellste und kostengünstigste Lösung sein. Bei einem Verteiler, einem Sensorgehäuse, einem Ventilkörper oder einer Roboterhalterung mit entsprechenden Merkmalen an drei oder mehr Flächen kann eine indexierte 5-Achs-Bearbeitung den Aufwand für Handhabung, Vorrichtungsarbeiten, Prüfschleifen und Querschnittsfehler so weit reduzieren, dass sich der höhere Stundensatz ausgleicht.
Der sinnvolle Vergleich ist daher nicht der Maschinenpreis gegenüber dem Maschinenpreis, sondern der Teilekosten gegenüber den Teilekosten nach Abnahme. Diese Kosten umfassen Programmierung, Vorrichtungen, Rüstzeiten, Bearbeitungszeiten, Messarbeiten, Inspektion, erwartete Nacharbeit und die Stückzahl, auf die die Fixkosten verteilt werden. Dieser Artikel konzentriert sich speziell auf prismatische Aluminiumteile: Bauteile, die hauptsächlich aus Flächen, Taschen, Bohrungen, Schlitzen, Bohrungen und geraden Wänden bestehen. Er unterscheidet außerdem zwischen der positionellen 3+2-Bearbeitung und der simultanen 5-Achs-Konturbearbeitung, da bei den meisten mehrflächigen prismatischen Werkstücken nicht alle 5 Achsen während des Schnitts bewegt werden müssen.
Kurz gesagt: Wählen Sie 3-Achs-Bearbeitung, wenn alle wichtigen Merkmale in ein oder zwei stabilen Positionen erreichbar sind und die Toleranzen zwischen den Flächen gering sind. Fordern Sie eine Überprüfung des 3+2- oder 5-Achs-Prozesses an, wenn das Werkstück wiederholt gewendet werden muss, Zugang aus komplexen Winkeln, kurze Werkzeuge für tiefe Merkmale oder enge Positionsbeziehungen zwischen verschiedenen Flächen erforderlich sind. Geben Sie die Achsenanzahl in der Zeichnung nur dann an, wenn der Prozess selbst vertraglich vorgeschrieben ist; spezifizieren Sie stattdessen Funktion, Bezugspunkte, Toleranzen, Oberflächengüte, Stückzahl und Prüfung.
1. Was zählt als prismatisches Aluminiumteil?
Ein prismatisches Bauteil ist nicht zwangsläufig einfach. Seine Gesamtform mag blockartig sein, dennoch kann es einen tiefen Elektronikraum, sich kreuzende Fluidanschlüsse, Lagerbohrungen, O-Ring-Nuten, Gewindebohrungen, dünne Rippen und Montageflächen auf mehreren Ebenen enthalten. Typische Beispiele sind Hydraulik- und Pneumatik-Verteilerblöcke, Automatisierungshalterungen, optische Gehäuse, Batterie- und Wechselrichterkomponenten, Motorendkappen, Werkzeugaufnahmen und Instrumentenrahmen.
Diese Unterscheidung ist wichtig, da prismatische Teile oft einen indexierten Zugriff und keine kontinuierliche Bearbeitung erfordern. Beim 3+2-Fräsen positionieren die Drehachsen das Werkstück, fixieren es und ermöglichen die Bearbeitung der Fläche mit einem herkömmlichen 3-Achs-Werkzeugweg. Die vollständige simultane 5-Achs-Bearbeitung sorgt dafür, dass sich Dreh- und Linearachsen synchron bewegen. Letzteres ist vorteilhaft für Laufräder, überlappende Freiformflächen und wechselnde Werkzeugvektoren, kann aber zusätzlichen Programmier- und Prüfaufwand verursachen, der bei blockförmigen Teilen nicht anfällt.
Benötigen Sie eine ausführlichere Erklärung dieser Betriebsarten? Liqins Leitfaden zur 3-Achs-, 3+2-Achs- und kontinuierlichen 5-Achs-CNC-Bearbeitung behandelt die kinematischen Unterschiede. Hier ist die praktische Frage konkreter: Wie oft muss das Werkstück von seinem primären Bezugspunkt gelöst werden, und wie wirkt sich jede Lösung auf Zeitaufwand, Kosten und Risiko aus?
2. Der Versuchsaufbau ist die eigentliche Vergleichseinheit.
In der Fertigungshalle bedeutet eine Aufspannung mehr als nur das Einspannen eines Werkstücks. Der Bediener reinigt die Kontaktflächen, installiert oder prüft die Werkstückspannung, legt das Werkstück ein, definiert das Werkstückkoordinatensystem, prüft den Werkzeugspielraum, tastet Bezugspunkte ab oder markiert diese, führt den ersten Bearbeitungsschritt vorsichtig durch und überprüft kritische Merkmale, bevor die Produktion fortgesetzt wird. Eine neue Ausrichtung kann auch einen anderen Schraubstock, eine andere Spannbacke, einen anderen Anschlag, eine andere Unterplatte, einen anderen Winkelblock oder ein anderes Messverfahren erfordern.
Eine 3-Achs-Fräsmaschine bearbeitet das Werkstück aus einer Spindelrichtung. Um eine Seite oder den Boden zu erreichen, ist normalerweise eine weitere Aufspannung erforderlich. Eine 5-Achs-Drehbank kann mehrere Flächen bearbeiten, während das Werkstück auf einer Basis fixiert bleibt. Zwar entfällt dadurch nicht die gesamte Aufspannung: Die eingespannte Fläche muss weiterhin nachbearbeitet werden, und hohe Werkstücke können mit der Spindel, dem Tisch oder der Vorrichtung kollidieren. Dennoch kann die Ersetzung von vier voneinander unabhängigen Spannvorgängen durch einen kontrollierten Mehrflächen-Bearbeitungsvorgang die Kosten deutlich senken – und zwar deutlich mehr als nur geringfügige Unterschiede in der Zerspanungszeit.
Einrichtungsaktivität | Warum es Zeit in Anspruch nimmt | 3-Achsen-Belichtung | 3+2 / 5-Achsen-Belichtung |
Reinigen und lokalisieren | Späne oder Grate unterhalb eines Bezugspunktes können das Werkstück verkanten. | Wird nach jedem Überschlag wiederholt. | Konzentriert auf die Hauptanlage. |
Klemme und Halterung | Drehmoment und Auflagepunkte beeinflussen die Verformung. | Kann sich je nach Ausrichtung ändern. | Üblicherweise ein einheitliches Klemmsystem. |
Nullpunkt wiederherstellen | Jede Koordinatenabholung bedeutet zusätzlichen Aufwand und Unsicherheit. | Erforderlich für jede neue Leuchte oder Ausrichtung. | Drehtransformatoren behalten bei korrekter Kalibrierung ein einziges Master-Koordinatensystem bei. |
Erstteilprüfung | Die Bediener müssen den neuen Vorgang bestätigen, bevor sie fortfahren können. | Wird häufig bei OP20, OP30 und späteren Operationen wiederholt. | Mehrere Funktionen können in einem einzigen Prozessschritt überprüft werden. |
Inter-Operation-Warteschlange | Ein Bauteil kann auf die nächste Vorrichtung, Maschine oder den nächsten Prüfer warten. | Mehr Routenschritte erzeugen mehr Wartezeiten. | Weniger Arbeitsgänge können die Durchlaufzeit verkürzen. |
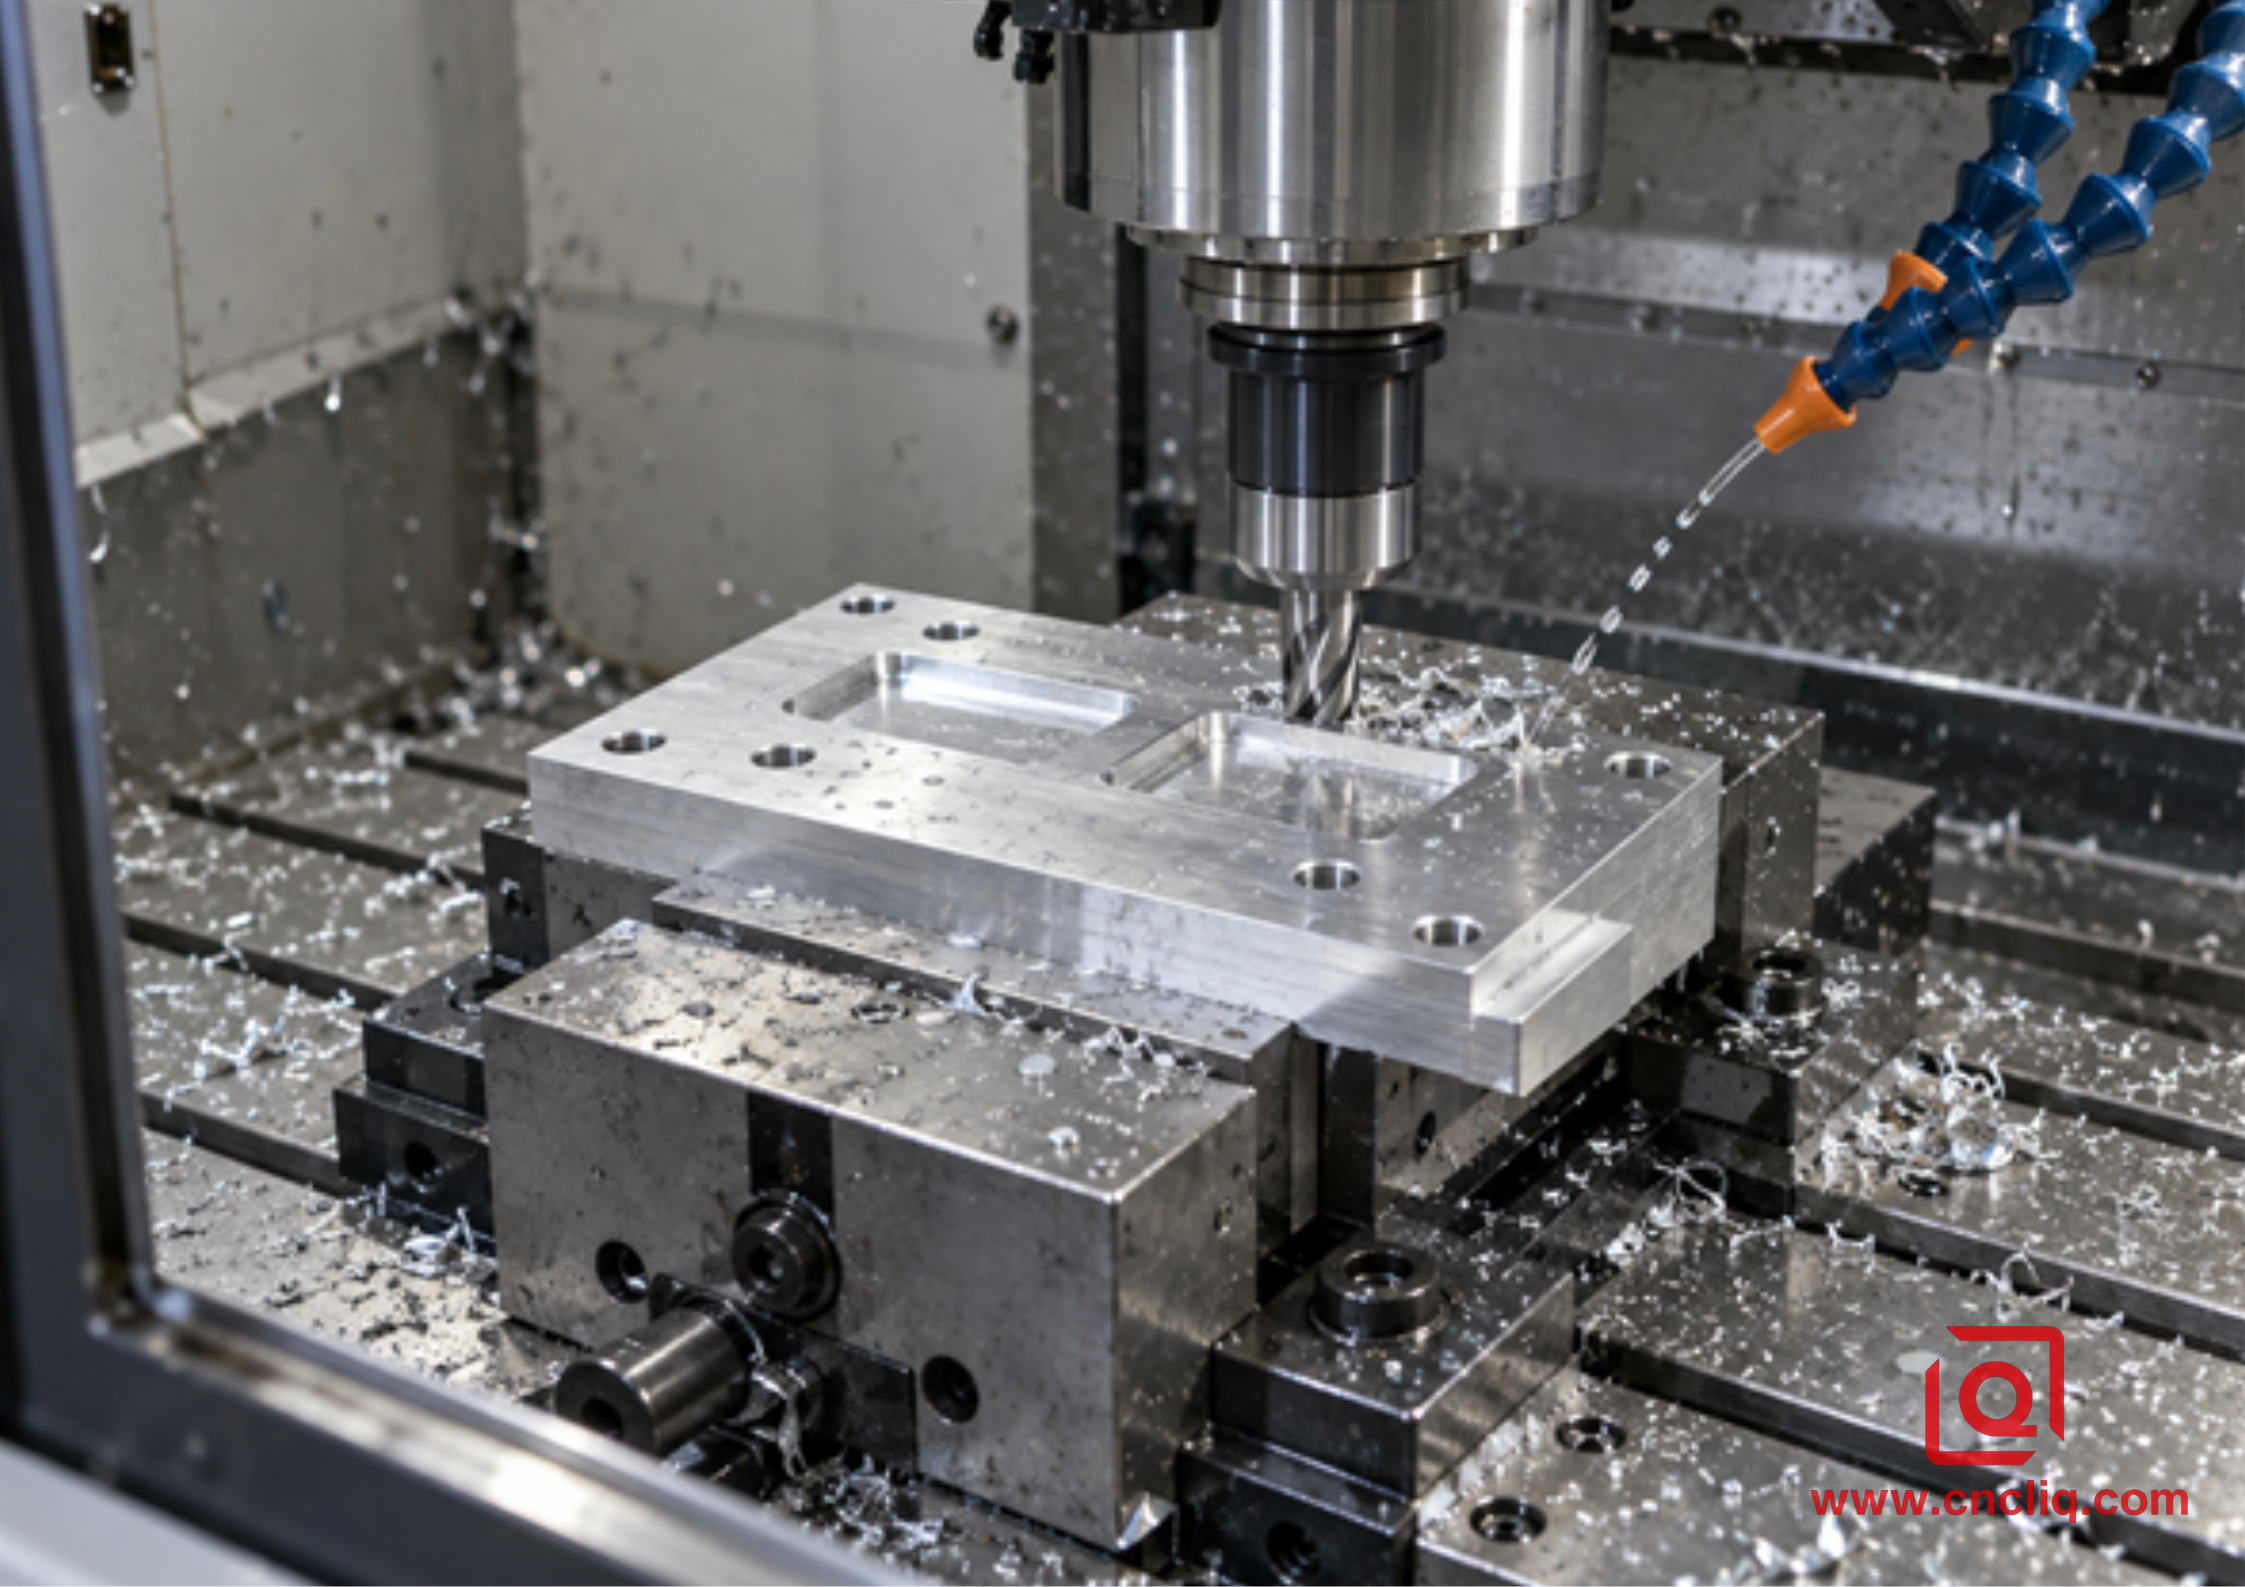
Eine stabile Top-Access-Platte kann ideal für 3-Achs-Bearbeitungen sein: einfache Werkstückspannung, kurze Werkzeuge und geringer Nutzen aus der Drehbewegung.
3. Wie man die Rüstzeit beim CNC-Fräsen ohne Raten abschätzt
Es gibt keine allgemeingültige Rüstzeit. Ein Folgeauftrag mit bewährten Spannbacken unterscheidet sich von der Erstfertigung eines Teils mit einer neuen Vorrichtung; eine 150-mm-Halterung ist etwas anderes als ein großes, dünnwandiges Gehäuse. Anstatt einen Standardwert in einen Business Case zu übernehmen, erstellen Sie einen Fertigungsablaufplan und bitten Sie den Lieferanten, seine Annahmen mitzuteilen.
Verwenden Sie ein Arbeitsblatt mit Gesichtern und Daten.
Markieren Sie jede Werkzeuganfahrtsrichtung. Gruppieren Sie Bohrungen, Lochungen, Taschen und Dichtflächen, die von derselben Ausrichtung aus erreichbar sind.
Identifizieren Sie die primären, sekundären und tertiären Bezugssysteme. Geben Sie an, welche Merkmale nach dem Umdrehen des Bauteils in Beziehung bleiben müssen.
Zugänglichkeit und Genauigkeit sind zu trennen. Eine 3-Achs-Maschine kann in einer anderen Aufspannung zwar physisch eine Seite erreichen, die Anforderungen an die Positionierung der Querschnittsfläche können jedoch die Kontrolle dieses Bearbeitungswegs kostspielig machen.
Führen Sie die Werkstückspannung für jeden Arbeitsgang auf. Dazu gehören weiche Spannbacken, Parallelanschläge, Anschläge, Unterplatten, Winkelvorrichtungen, Schwalbenschwanzvorbereitung, Opferanschläge und die Reinigung der Unterseite.
Fügen Sie Prüfverfahren hinzu. Dazu gehören Tastprüfungen, Inprozesskontrollen, Erstmusterprüfungen, CMM-Programmierung und jegliche Nachbearbeitungsprüfungen.
Für die frühzeitige Budgetplanung verwenden Sie für jeden Arbeitsschritt – Laden , Anzeigen, Testen, Erproben und Prüfen – einen Zeitrahmen und ersetzen diesen anschließend durch die vom Lieferanten gemessene oder angebotene Zeit. Trennen Sie die erstmalige Entwicklung von der wiederkehrenden Zykluszeit. Dies vermeidet einen häufigen Fehler: die einmaligen Kosten durch einen Prototyp zu teilen und dann anzunehmen, dass für 100 Teile der gleiche Stückpreis gilt.
Fragen Sie sich, ob ein einzelnes Setup wirklich ein einzelnes Setup bedeutet.
Marketingsprache kann einen zweiten Arbeitsgang verschleiern. Eine 5-Achs-Maschine kann zwar fünf zugängliche Flächen bearbeiten, die sechste Fläche trägt aber noch die Schwalbenschwanzführung, die Spannlasche oder das Rohmaterial. Ein aussagekräftiges Angebot sollte angeben, ob die Bearbeitung eine Aufspannung, eine Hauptaufspannung plus einen Abtrennvorgang oder zwei vollständige Aufspannungen erfordert. Dieses Detail beeinflusst sowohl die Kosten als auch die Bezugsebene für die fertige Unterseite.
4. Kostenmodell: Vergleichen Sie die gesamte Route, nicht den Stundensatz.
Ein höherer Stundensatz ist leicht erkennbar. Die Multiplikation der Rüstkosten ist schwieriger zu erkennen, da sie sich auf Programmierung, Vorrichtungen, Bedienerzeit, Wartezeiten und Inspektion verteilt. Verwenden Sie für beide Routen das folgende Modell:
Gesamtauftragskosten = Material + Endbearbeitung + Fracht + NRE-Programmierung + spezielle Vorrichtungen + Ersteinrichtung + Menge (Maschinenzyklus + wiederkehrende Handhabung + Inspektion + erwartete Qualitätskosten)
Kostentreiber | 3-Achsen-Tendenz | 3+2 / 5-Achsen-Tendenz | Frage für die Angebotsanfrage |
Maschinenrate | Üblicherweise niedriger. | Üblicherweise höher aufgrund von Maschinen, CAM-Systemen, Kalibrierung und dem Können des Bedieners. | Was ist im angegebenen Preis enthalten? |
CAM-Programmierung | Einfacher pro Operation, aber möglicherweise werden mehrere Programme benötigt. | Mehr Simulation und Kollisionsprüfung; weniger Operationsdateien. | Wird die Programmierung einmalig oder amortisiert abgerechnet? |
Einrichtungsgegenstände | Es können mehrere Backensätze oder Winkelvorrichtungen erforderlich sein. | Eine Schwalbenschwanzverbindung, ein selbstzentrierender Schraubstock oder eine gemeinsame Basis können mehrere Flächen abdecken. | Wem gehört die spezielle Leuchte und wie wird sie aufbewahrt? |
Wiederkehrende Bearbeitung | Mehr manuelle Flips und koordinierte Pickups. | Weitere Szenen wurden vor der Veröffentlichung des Teils herausgeschnitten. | Wie viele Bedienereingriffe erfolgen pro akzeptiertem Teil? |
Inspektion | Die übergreifenden Kontrollen können wiederholt werden. | Eine einzige Datenstruktur kann die Überprüfung mehrerer Seiten vereinfachen. | Welche Merkmale werden während des Produktionsprozesses und auf der Koordinatenmessmaschine (KMM) geprüft? |
Kapazitätsrisiko | Lässt sich leicht unter gängigen VMCs verteilen. | Könnte von einem kleineren Pool an Maschinen und Programmierern abhängen. | Ist die Backup-Kapazität für Nachbestellungen geeignet? |
Die Gewinnschwelle lässt sich einfach ausdrücken:
Gewinnschwellenmenge = (Fixkosten der 5-Achse − Fixkosten der 3-Achse) × (wiederkehrende Stückkosten der 3-Achse − wiederkehrende Stückkosten der 5-Achse)
5. Beispielrechnung: Ein mehrseitiger Aluminiumverteiler
Das folgende anonymisierte Beispiel dient der Veranschaulichung der Routing-Logik; es handelt sich weder um ein historisches Angebot noch um ein garantiertes Produktionsergebnis. Die Geometrie entspricht dem von Liqin veröffentlichten , kundenspezifisch CNC-gefrästen Aluminium-Verteiler : ein prismatischer Block mit multidirektionalen Anschlüssen, Sack- und Stufenbohrungen, Querkanälen, Positionierungsflächen und einer eloxierten Oberfläche. Die unten aufgeführten Angaben zu Marke, Abmessungen, Zeiten und Preisen sind anonymisierte Beispielannahmen.
Die Hauptsorge des Kunden bestand nicht darin, ob eine der beiden Maschinen den Block herstellen konnte. Beide konnten es. Die Sorge galt vielmehr der Ausrichtung der Anschlussbohrungen auf einen gemeinsamen Montagebezugspunkt bei gleichzeitiger Kostenkontrolle für eine Pilotserie von 25 Stück.
Beispielhaftes Routenmerkmal | 3-Achsen-Route | 3+2 indexierte Route |
Haupttätigkeiten | Oberseite und Unterseite; Seite A; Seite B; Stirnflächen; Endreinigung. | Bezugspunktvorbereitung; 5-seitige Indexbearbeitung; Bodenreinigung. |
Annahme fixer Kosten | 540 $ für Programmierung, weiche Backen und Ersteinrichtung. | 610 US-Dollar für Mehrachsenprogrammierung, Simulation, allgemeine Werkstückspannung und Ersteinrichtung. |
Annahme einer wiederkehrenden Einheit | 72 $ für Maschinenzeit, Bearbeitung und Überprüfung. | 66 $ für Maschinenzeit, Bearbeitung und Überprüfung. |
Beispielhafte Gesamtmenge für 1 Stück | 612 US-Dollar vor Material-, Oberflächen- und Frachtkosten. | 676 US-Dollar vor Material-, Oberflächen- und Frachtkosten. |
Beispielhafter Gesamtumfang von 25 Teilen | 2.340 US-Dollar vor Material-, Oberflächen- und Frachtkosten. | 2.260 US-Dollar vor Material-, Oberflächen- und Frachtkosten. |
Berechneter Break-Even-Punkt | ($610 − $540) ($72 − $66) = 11,7, daher schneidet sich das Modell bei etwa 12 akzeptierten Teilen. | |
Bei einem Werkstück ist die 3-Achs-Bearbeitung aufgrund der einfacheren Vorbereitung und des geringeren Aufwands für die wiederholte Handhabung vorteilhafter. Bei 25 Werkstücken ist die indexierte Bearbeitung in diesem Modell etwas günstiger. Wichtiger ist jedoch, dass die Anschlussmuster und Montageflächen in einem zentralen Koordinatensystem verankert bleiben. Das Entwicklungsteam muss vor der Freigabe dennoch den Rotationsspielraum, die Messstrategie, die Werkzeugreichweite, die Oberflächenbearbeitung der Unterseite, die Anodisierungszugaben sowie die Anforderungen an Druck- und Dichtheitsprüfungen überprüfen.
Für einen fairen Lieferantenvergleich verwenden Sie die RFQ-Checkliste für CNC-Bearbeitung von Liqin , um Revision, Material, Menge, Oberflächenbeschaffenheit, Inspektion und Lieferbedingungen aufeinander abzustimmen.
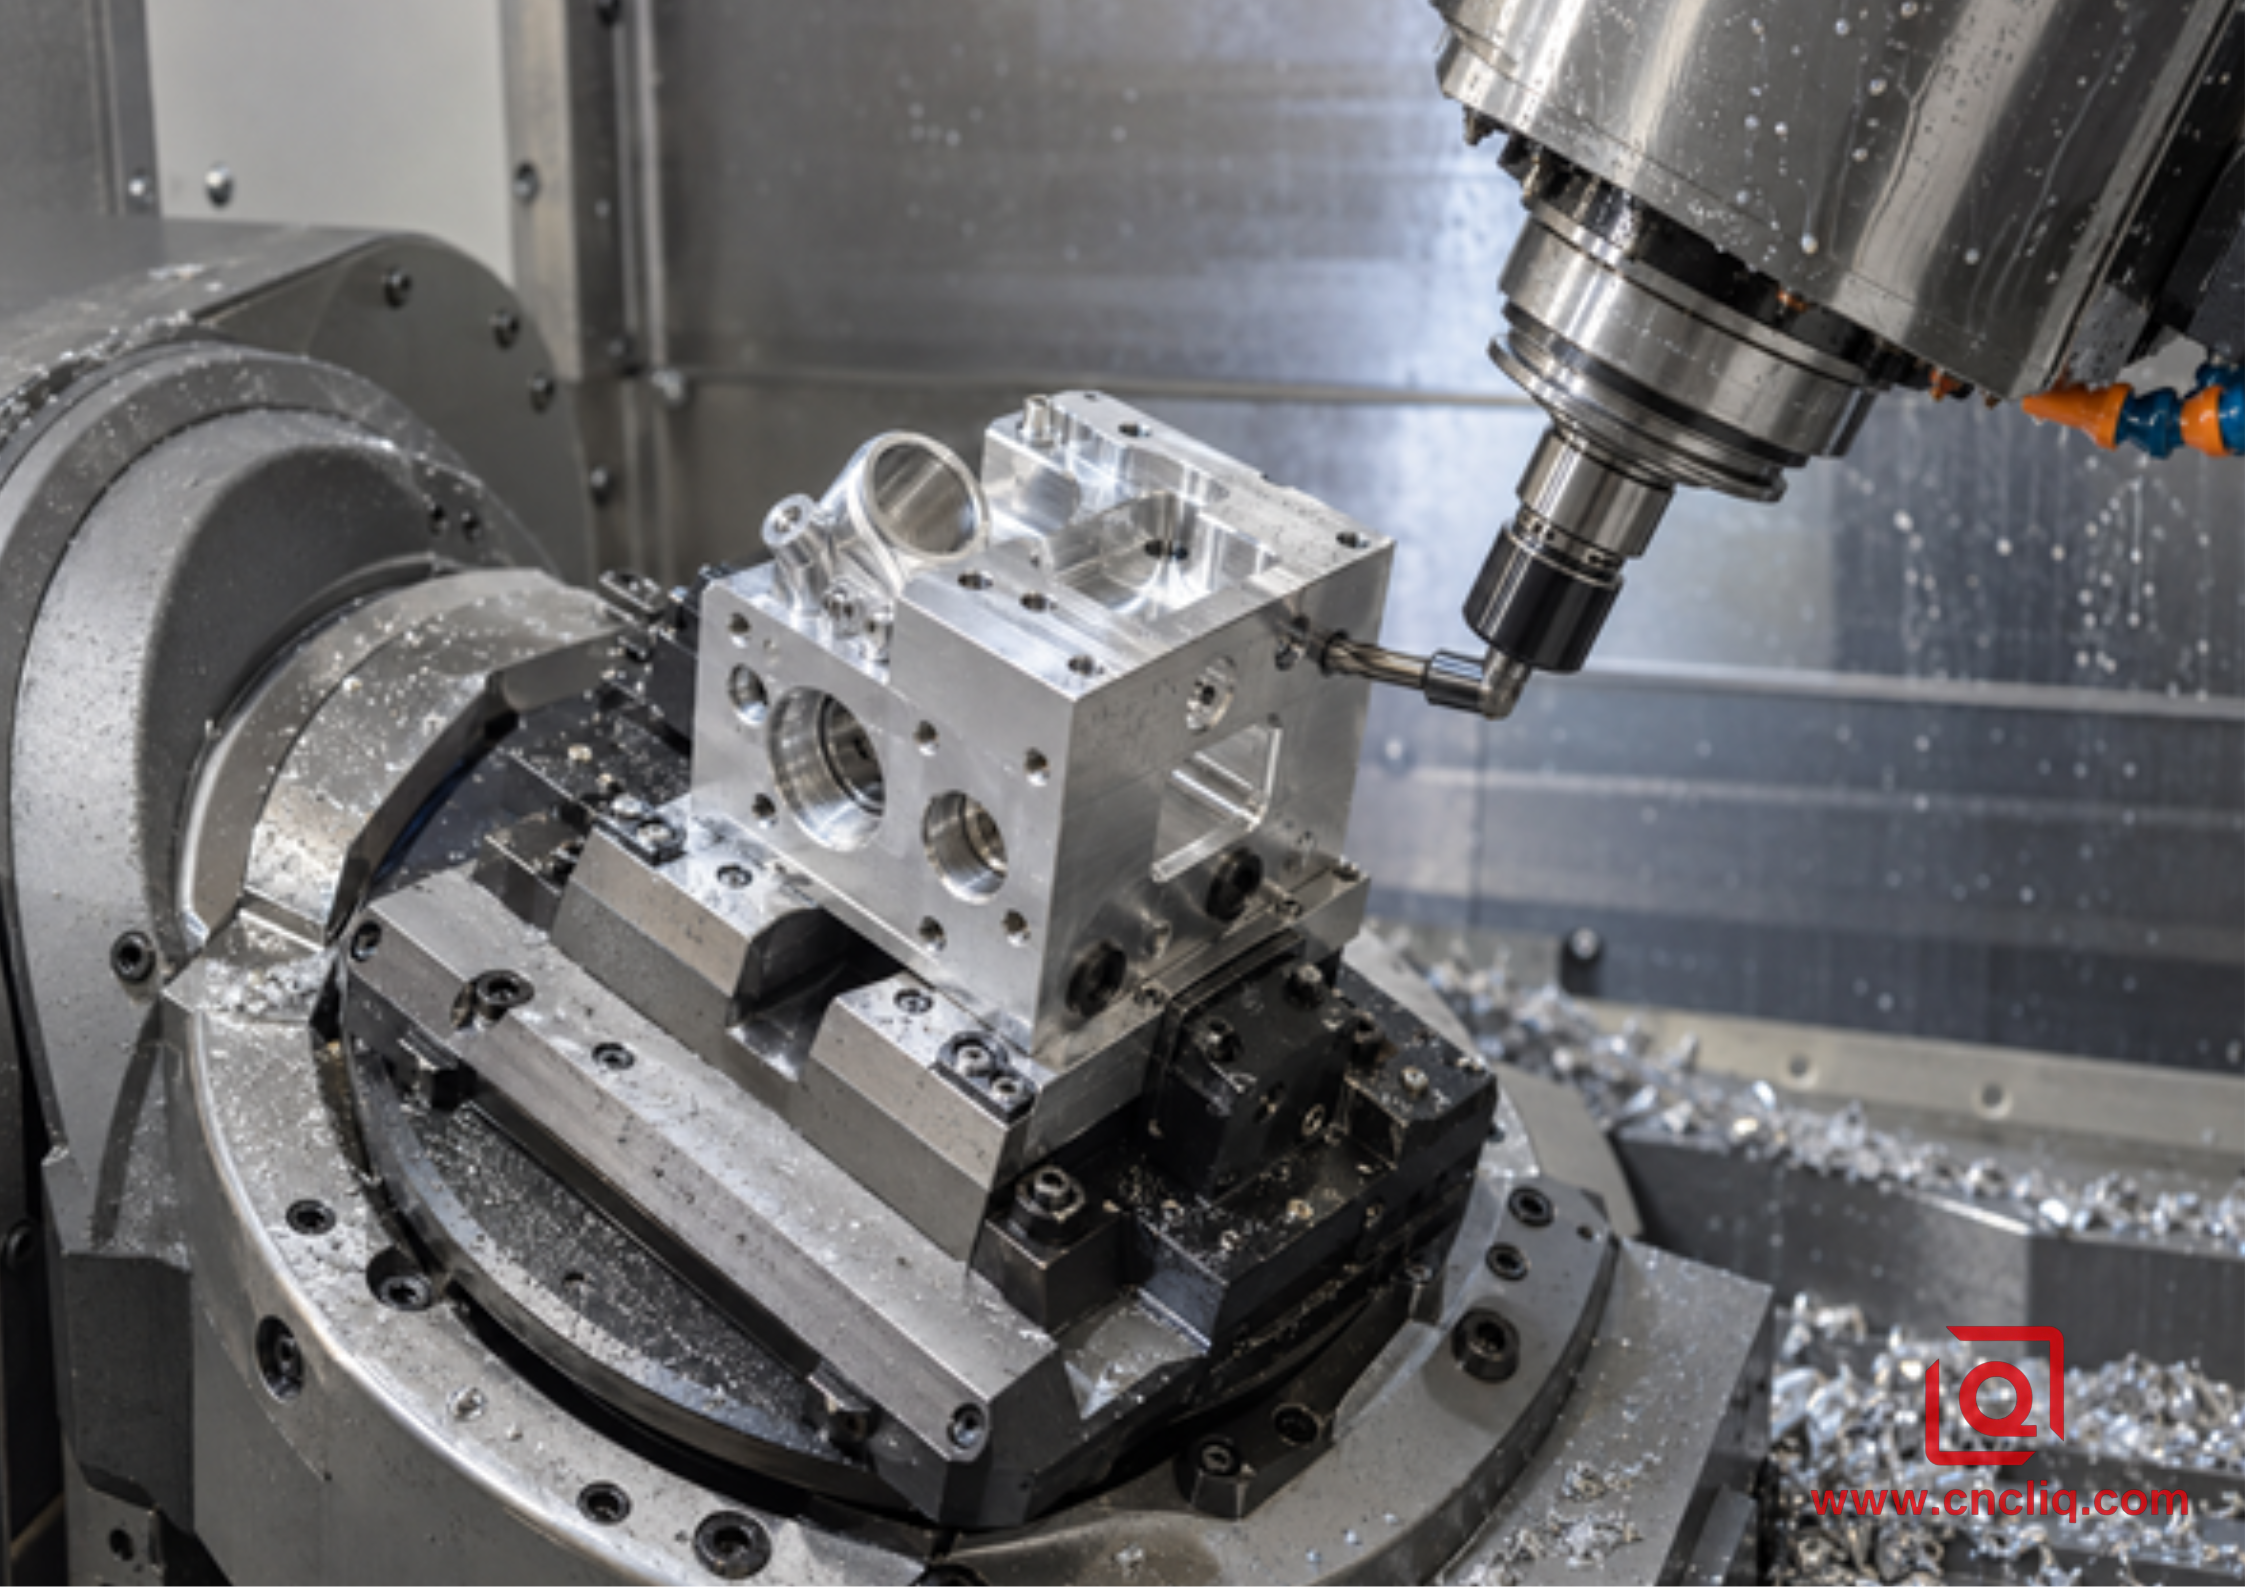
Bei der indexierten 3+2-Bearbeitung bleiben die Drehachsen während jedes Schnitts fixiert, während gleichzeitig mehrere Flächen kurzen, starren Werkzeugen zugeführt werden.
6. Genauigkeit: Weniger Setups verbessern Beziehungen, aber nicht jede Dimension
Eine 5-Achs-Maschine ist nicht automatisch genauer als eine 3-Achs-Maschine. Ein gut gewartetes 3-Achs-Bearbeitungszentrum kann anspruchsvolle Maße auf einer Seite präzise erfassen, während ein schlecht kalibriertes Drehsystem Details übersehen kann. Der Vorteil einer einzigen Hauptaufspannung zeigt sich, wenn Merkmale auf verschiedenen Seiten zueinander in Beziehung stehen müssen: Bohrung-zu-Bohrung-Position, Lochmuster-zu-Dichtungsebene oder Seitenanschluss-zu-Innenkanal.
Zeichnungssprache und Maschinenleistung dürfen nicht verwechselt werden.ASME Y14.5-2018 (R2024) und ISO 1101:2017 definieren Systeme für die Bemaßung und geometrische Tolerierung; sie garantieren jedoch nicht, dass eine bestimmte Achsenanzahl einen vorgegebenen Wert erfüllt. Ebenso bietet die ISO-230-Normenreihe Prüfverfahren für Werkzeugmaschinen. ISO 230-2:2014 behandelt die Positioniergenauigkeit und Wiederholgenauigkeit numerisch gesteuerter Linear- und Drehachsen, während ISO 230-7:2015 die geometrische Genauigkeit von Drehachsen behandelt. Ein kompetenter Lieferant sollte Zeichnungsanforderungen mit Kalibrierung, Messtaster, Vorrichtungen, Temperaturregelung und Inspektion verknüpfen, nicht mit einem Maschinentyp.
Die Kontinuität des Bezugssystems ist der praktische Nutzen
Die Oberflächenbeschaffenheit muss spezifiziert, nicht impliziert werden.
Ein kürzeres Werkzeug kann die Steifigkeit verbessern und Vibrationen reduzieren, die Oberflächengüte hängt jedoch weiterhin von der Werkzeuggeometrie, dem Rundlauf, dem Vorschub, der Zustellung, dem Eingriff, der Kühlung und der Stabilität ab. ISO 21920-2:2021 definiert Begriffe und Parameter für die Oberflächenbeschaffenheit von Profilen. Geben Sie die erforderlichen Parameter und Bewertungsbedingungen in der Zeichnung an, wenn die Funktion davon abhängt. Die 5-Achs-Oberflächengüte ist kein messbares Abnahmekriterium.
7. Wann 3-Achs-CNC-Fräsen die bessere Wahl ist
1 oder 2 zugängliche Seiten: Platten, Abdeckungen, Sockelschienen und einfache Halterungen benötigen oft keine Drehfähigkeit.
Einfache, starre Werkstückspannung: Ein Standard-Schraubstock oder bewährte weiche Backen ermöglichen schnelles und wiederholgenaues Spannen.
Großer Arbeitsbereich: Das Teil passt möglicherweise auf ein gängiges Bearbeitungszentrum, überschreitet aber den nutzbaren Schwenkdurchmesser oder die Nutzlast eines 5-Achs-Drehzapfens.
Stabile Serienfertigung: Spezielle Vorrichtungen, Auflager, Palettensysteme oder die Mehrfachteilbeladung können die 3-Achs-Fertigung hocheffizient gestalten.
Lockere Beziehungen zwischen Flächen: Wenn Seitenmerkmale keine enge Bezugsbeziehung aufweisen, können zusätzliche Spiegelungen nur geringe Qualitätseinbußen zur Folge haben.
Sehr geringe Stückzahl bei einfacher Geometrie: Unkomplizierte Programmierung und verfügbare Kapazität können jegliche Reduzierung der Einrichtungskosten kompensieren.
Die Materialwahl beeinflusst auch die Routing-Technik; vergleichen Sie 6061, 7075 und 5052 vor der Freigabe der Konstruktion.
8. Wann 3+2- oder 5-Achs-Fräsen üblicherweise eine Bewertung verdient
Merkmale auf 3 oder mehr Flächen: insbesondere wenn diese Flächen gemeinsame Positions-, Ausrichtungs- oder Profilanforderungen haben.
Winkelbohrungen oder -flächen: Indexierter Zugriff vermeidet Winkelblöcke und lange Werkzeuge.
Tiefe Aussparungen neben hohen Wänden: Durch Neigen des Werkstücks kann ein kürzeres, steiferes Werkzeug verwendet und der Spanabtransport verbessert werden.
Mehrere Prototypen mit veränderlicher Geometrie: Flexible Werkstückspannung kann wiederholte Investitionen in spezielle Vorrichtungen vermeiden.
Dünne Wände reagieren empfindlich auf wiederholtes Spannen: Weniger Entlastungen können helfen, obwohl der Rohmaterialzustand und ein ausgewogenes Schruppen weiterhin entscheidend sind.
Kostspielige Querschnittsfehler: Wenn ein falsch positioniertes Seitenmerkmal ein fast fertiges Teil unbrauchbar macht, hat die Reduzierung von Neubezugsereignissen einen echten wirtschaftlichen Wert.
Bei prismatischen Werkstücken sollten Sie sich zunächst nach der 3+2-Positionen-Bearbeitung erkundigen. Die simultane 5-Achs-Bearbeitung ist dann zu wählen, wenn sich der Werkzeugvektor während des Schnitts ändern muss, und nicht nur, weil die Maschine dies kann. Diese Unterscheidung erleichtert die Simulation, Überprüfung und Wiederholbarkeit des Prozesses.
9. DFM-Änderungen, die den Teilekauf auf die kostengünstigere Route verlagern können
Die Achsenwahl ist teilweise eine Konstruktionsentscheidung. Kleine Zeichnungsänderungen können eine komplette Einrichtung überflüssig machen oder gleichzeitige Bewegungen verhindern:
Richten Sie die seitlichen Löcher, sofern die Funktion dies zulässt, auf gemeinsame orthogonale Richtungen aus.
Sorgen Sie für eine zuverlässige Positionierungsunterlage oder eine temporäre Klemmvorrichtung.
Öffnen Sie eine Tasche, die groß genug für ein kürzeres Standardwerkzeug ist.
Verwenden Sie realistische Inneneckradien, anstatt kleine Fräser mit großer Reichweite zu erzwingen.
Enge Toleranzen sollten nur bei funktionalen Zusammenhängen angewendet werden.
Anforderungen an Passungen und Dichtflächen nach der Anodisierung definieren.
Eine schwierige monolithische Form sollte nur dann geteilt werden, wenn Montage, Abdichtung, Festigkeit und Gesamtkosten akzeptabel bleiben.
Diese Änderungen sollten hinsichtlich ihrer Funktion geprüft und nicht unreflektiert angewendet werden. Ein DFM-Vorschlag, der zwar eine Rüsteinheit einspart, aber die Komponente schwächt, eine Leckagequelle schafft oder den Montageaufwand erhöht, stellt keine Einsparung dar.
10. Was Sie für ein zuverlässiges Angebot für 3-Achsen- vs. 5-Achsen-Systeme benötigen.
RFQ-Artikel | Warum es den Entscheidungsprozess verändert |
Natives 3D-Modell plus kontrollierte 2D-Zeichnung | Das Modell liefert die Geometrie; die Zeichnung definiert Bezugspunkte, GD&T, Oberflächenbeschaffenheit, Anmerkungen und Abnahmekriterien. |
Genaue Legierung, Härtegrad und zugelassene Lagerform | Bleche, Stangen, Strangpressprofile, Schmiedeteile und Gussteile verhalten sich unterschiedlich und beeinflussen die Toleranzen. |
Prototyp-, Pilot- und Jahresmengen | Feste Einbauten und Programmierung werden in jeder Phase unterschiedlich amortisiert. |
Liste der für die Qualität kritischen Merkmale | Der Lieferant kann die Beziehungen schützen, die eine einheitliche Einrichtung rechtfertigen. |
Oberflächenbehandlung und Maskierung | Durch Anodisieren oder Beschichten können sich Passungen, Gewinde, Kontaktflächen und der Zeitpunkt der Inspektion verändern. |
Inspektionsergebnisse | Für Erstmusterprüfungen (FAI), Koordinatenmessberichte (CMM), Materialzertifikate und Fähigkeitsstudien ist ein gewisser Zeitaufwand erforderlich. |
Assembly- und Servicekontext | Das Wissen um die Funktion einer Bohrung, Nut oder Stirnfläche hilft Ingenieuren, sichere DFM-Änderungen vorzuschlagen. |
Bitten Sie den Lieferanten um Angaben zur Anzahl der Rüstvorgänge, zum Vorrichtungskonzept, zum geplanten Materialfluss, zur Wahl zwischen 3-Achs-, 3+2-Achs- und simultaner Bearbeitung, zu Annahmen bezüglich Spezialwerkzeugen, zum Prüfplan, zu den Entwicklungskosten, zum wiederkehrenden Stückpreis und zur Lieferzeit. Ein Angebot, das den Ablauf transparent darstellt, ist vertrauenswürdiger und leichter zu optimieren.
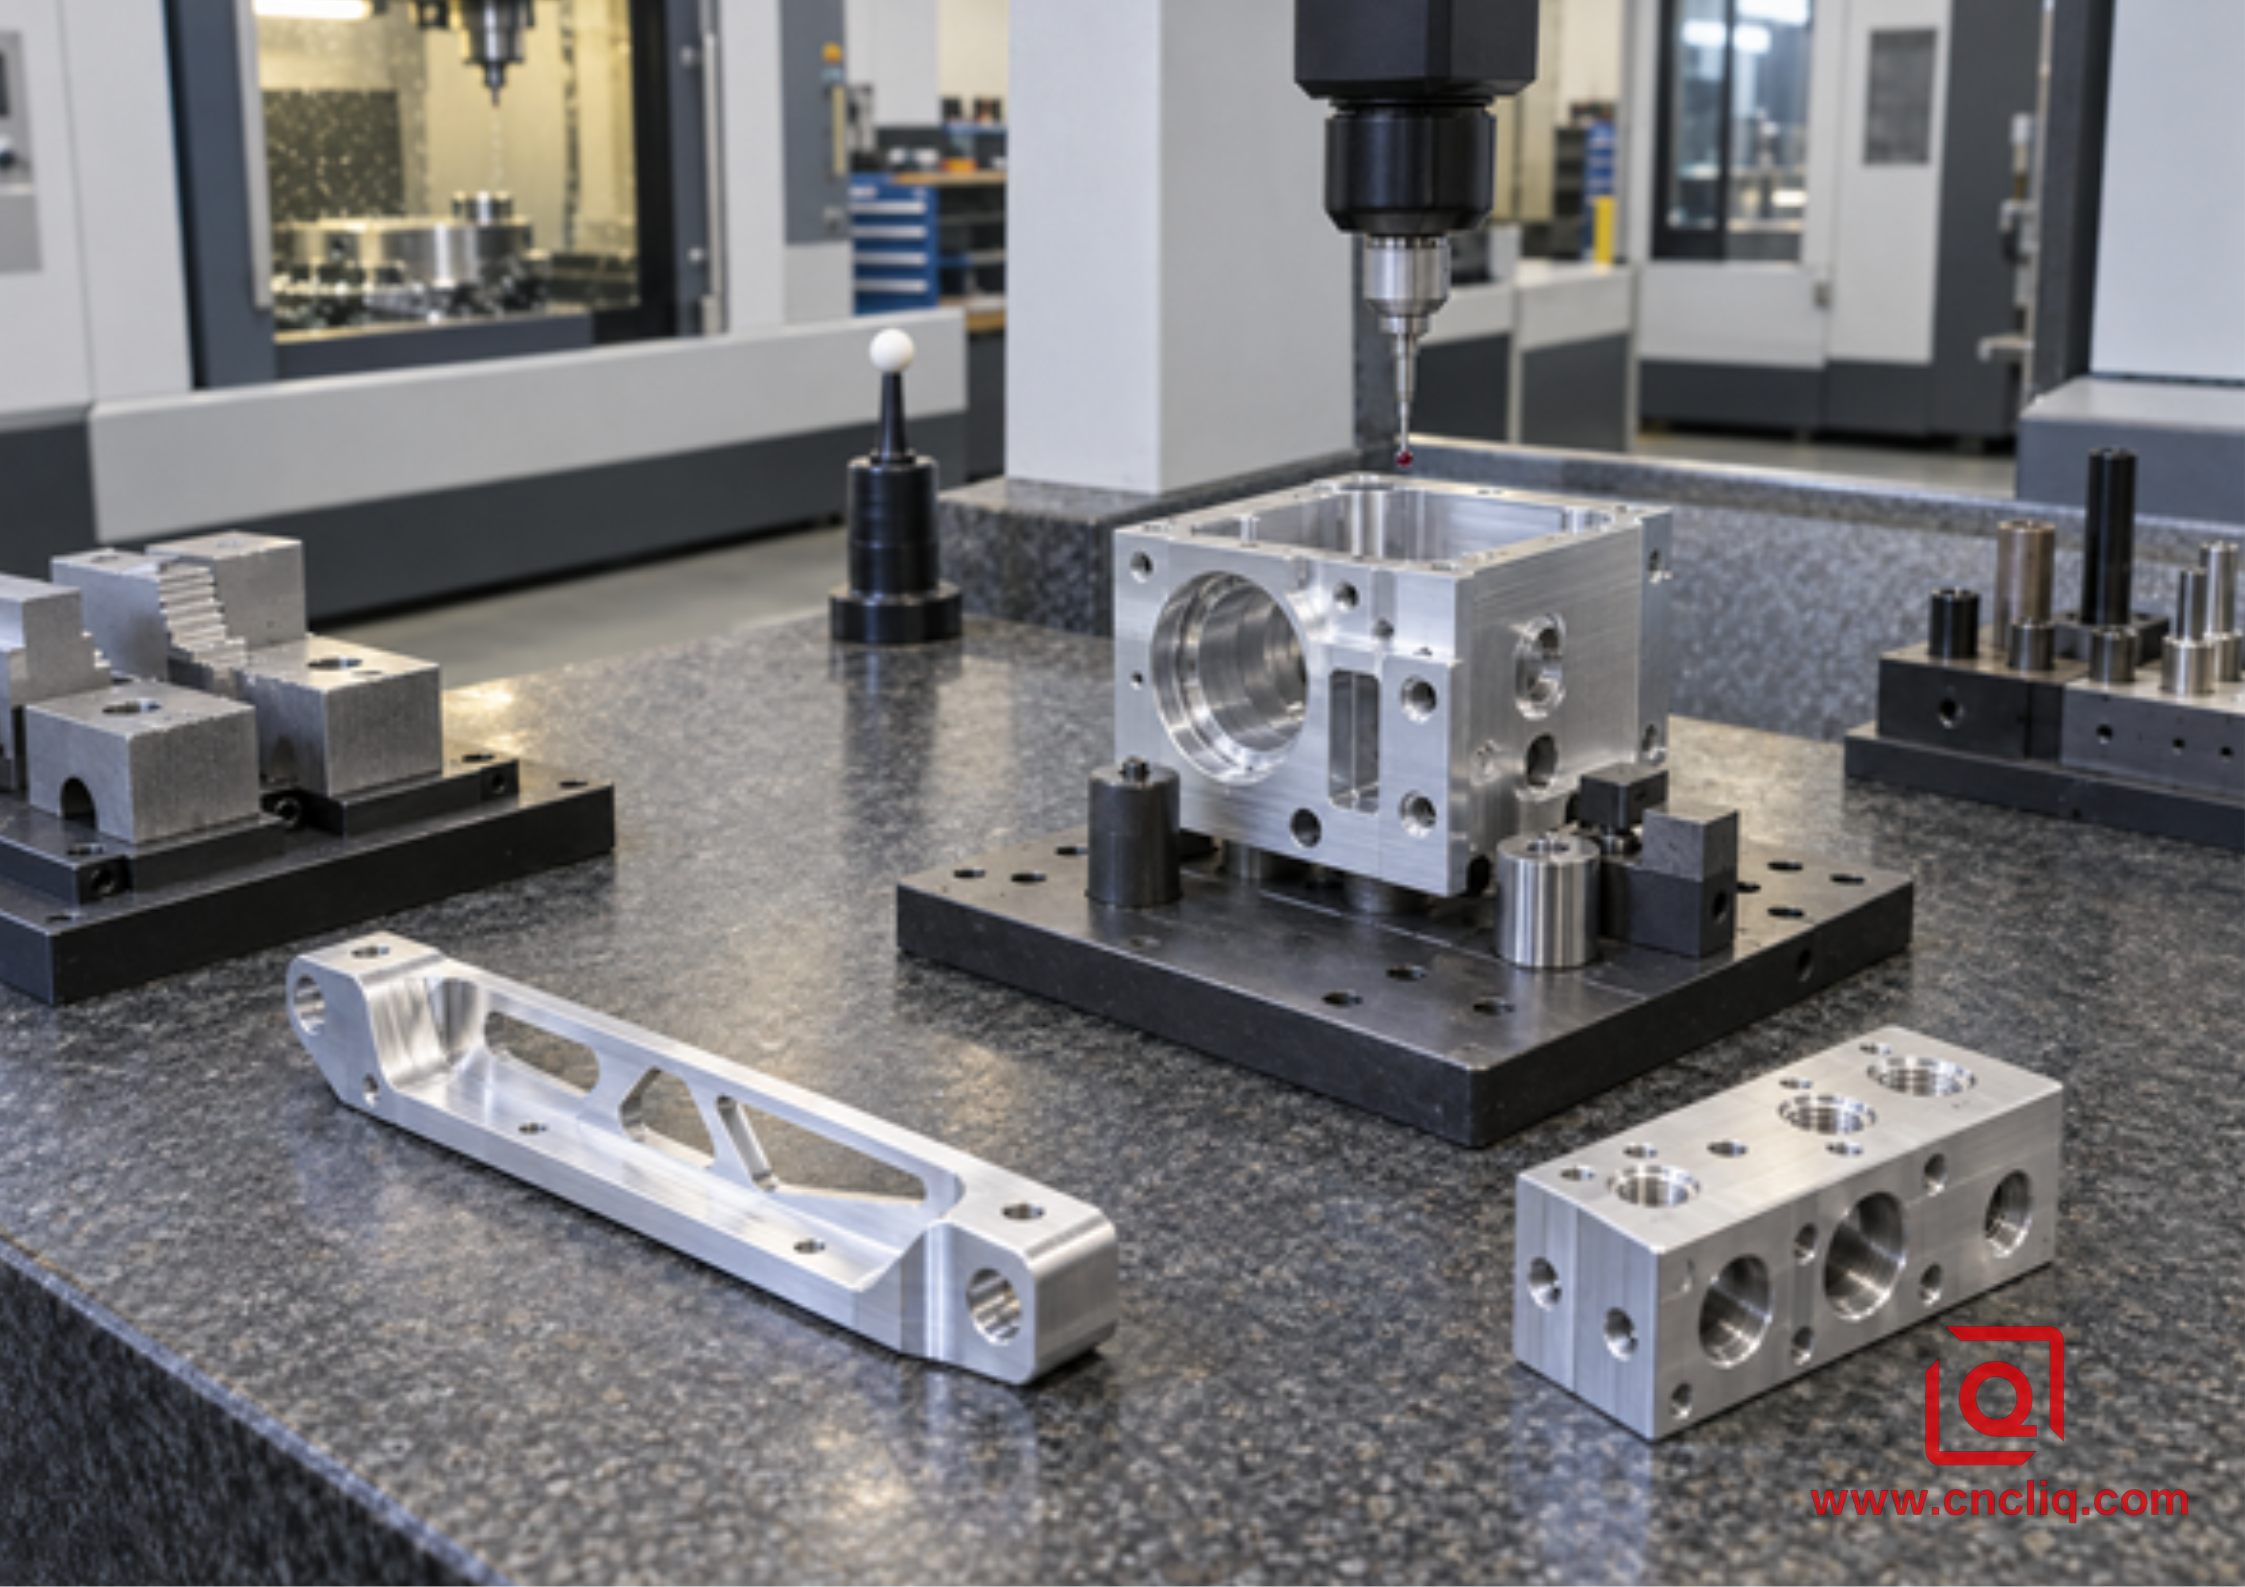
Die Routenwahl sollte Bearbeitung, Werkstückspannung und Überprüfung miteinander verbinden und nicht bei der Maschinenstundenrate aufhören.
Benötigen Sie einen Routenvergleich für Ihre Zeichnung? Senden Sie Liqin Ihre STEP-Datei, die kontrollierte 2D-Zeichnung, die Legierung und den Härtegrad, die Oberflächenbeschaffenheit, die kritischen Merkmale und die benötigten Mengen. Bitten Sie unser Ingenieurteam, 3-Achs- und indexierte Mehrachsenoptionen zu vergleichen, sofern beides möglich ist. Fordern Sie eine DFM-Prüfung und ein Angebot an .
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist 5-Achs-CNC-Fräsen immer teurer als 3-Achs-Fräsen?
Nein. Der Stundensatz ist in der Regel höher, die Kosten der fertigen Teile können jedoch niedriger sein, wenn durch indexierte Bearbeitung Vorrichtungen, manuelle Wendevorgänge, wiederholte Koordinatenerfassungen oder übergreifende Prüfungen entfallen. Einfache ein- oder zweiseitige Bauteile eignen sich meist für die 3-Achs-Bearbeitung. Bei mehrseitigen Bauteilen ist ein Vergleich auf Fertigungslinienebene erforderlich, der die Entwicklungskosten von den laufenden Kosten trennt und dabei Material, Menge, Toleranzen, Oberflächengüte, Prüfung und Lieferumfang berücksichtigt.
2. Wie viele Aufspannungen benötigt ein prismatisches Aluminiumteil?
Die Anzahl der Bearbeitungsschritte hängt von der Werkzeugzugänglichkeit, der Werkstückspannung und der Bezugsstrategie ab. Eine ebene Platte benötigt möglicherweise eine Aufspannung plus die Nachbearbeitung der Rückseite, während ein Block mit Merkmalen auf mehreren Flächen mehrere 3-Achs-Bearbeitungen erfordern kann. Eine indexierte Maschine kann oft zugängliche Flächen in einem Hauptbearbeitungsschritt zusammenfassen, die eingespannte Unterseite erfordert jedoch normalerweise einen separaten Vorbereitungs- oder Nachbearbeitungsschritt. Bitten Sie im Angebot um die Angabe der tatsächlichen Anzahl der Bearbeitungsschritte.
3. Benötigen prismatische Teile eine simultane 5-Achs-Bearbeitung?
In der Regel nicht. Die meisten Flächen, Taschen, Bohrungen, Öffnungen und geraden Wände lassen sich mit der 3+2-Positionenbearbeitung herstellen: Die Drehachsen richten das Werkstück aus und fixieren es, anschließend bearbeiten drei Linearachsen es. Die simultane 5-Achs-Bearbeitung ist dann sinnvoll, wenn sich die Werkzeugausrichtung entlang einer Freiformfläche, einer Hinterschneidung oder einer Kontur mit abgerundeten Kanten kontinuierlich ändern muss. Die Wahl der 3+2-Positionenbearbeitung, wo immer möglich, vereinfacht Programmierung, Simulation, Prüfung und Prozesssteuerung.
4. Welche Toleranz erfordert automatisch eine 5-Achs-Bearbeitung?
Die Achsenanzahl lässt sich nicht automatisch durch eine einzelne Toleranz bestimmen. Merkmalsgröße, Spannweite, Bezugsstruktur, Maschinenzustand, Wiederholgenauigkeit der Vorrichtung, Temperatur, Materialstabilität, Prüfverfahren und Produktionsvolumen spielen eine Rolle. Enge Beziehungen zwischen verschiedenen Flächen profitieren eher von einer einzigen Hauptaufspannung als ein gleich enges Maß auf nur einer Fläche. Spezifizieren Sie eine funktionale GD&T und lassen Sie den Lieferanten die Machbarkeit demonstrieren.
5. Welche Dateien muss ich senden, um einen genauen Kostenvergleich für CNC-Fräsen zu erhalten?
Senden Sie ein natives oder neutrales 3D-CAD-Modell, eine revisionskontrollierte 2D-Zeichnung, Angaben zu Legierung und Härtegrad, Lagerform oder Zertifizierungsanforderungen, Oberflächenbehandlung, Abdeckhinweise, Bestellmengen, qualitätskritische Merkmale, Prüfdokumente, Zielliefertermin und Lieferfrist. Falls ein Gegenstück die Passung oder Dichtung bestimmt, teilen Sie die relevanten Schnittstelleninformationen mit. Vollständige Angaben ermöglichen es dem Lieferanten, Rüstzeiten und Gesamtkosten transparent zu vergleichen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Bei prismatischen Aluminiumteilen ist 3-Achs-Fräsen in der Regel die wirtschaftlichste Wahl, wenn ein oder zwei stabile Ausrichtungen den vollen Zugang ermöglichen. Indexiertes 3+2- oder 5-Achs-Fräsen ist ratsam, wenn mehrere Flächen, komplexe Winkel, kurzer Werkzeugzugang oder Bezugspunkte zwischen den Flächen wiederholtes Spannen teuer oder riskant machen. Vergleichen Sie die Kosten für feste Konstruktions- und Vorrichtungsarbeiten getrennt von den laufenden Kosten für Maschine, Handhabung und Prüfung. Verlangen Sie vom Lieferanten einen detaillierten Rüstplan und wählen Sie die Methode mit den niedrigsten nachgewiesenen Kosten pro abgenommenem Teil, nicht den niedrigsten Stundensatz.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und After-Sales-Support: service@shturl.zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung 锟斤拷business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge IPQC-, FQC- und OQC-Prüfungen an jeder einzelnen Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld. So erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung bieten wir Ihnen Reaktionszeiten von nur zwei Stunden auf neue Angebotsanfragen, direkte Unterstützung bei der Prototypenentwicklung und reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
