 Deutsch




Haben Sie eine 5052-Halterung genehmigt und dann leichte Risse an der Biegung oder einen Flansch festgestellt, der einen Millimeter vom Druck entfernt landete? Ich habe gesehen, dass beide Fehler mit einer Zeichnung begannen, die völlig vernünftig aussah. 5052 lässt sich sicherlich gut formen, aber diese Beschreibung lässt die Maserung, die Matrizenöffnung und die Art und Weise, wie sich ein echtes Blech entspannt, wenn der Stößel angehoben wird, aus. Wir arbeiten von der Zeichnung über die Bremse bis hin zur Inspektion. Unterwegs erfahren Sie, wo Sie mit Radius, Werkzeug, Rückfederung, flacher Länge und Oberflächenschutz beginnen sollten. Käufer erhalten außerdem eine praktische RFQ-Liste, sodass das nächste Angebot auf einem vereinbarten Prozess und nicht auf einer stillen Annahme basiert.
Kurze Antwort: Welchen Mindestbiegeradius sollten Sie für 5052-Aluminium verwenden?
Geben Sie für eine normale 90-Grad-Kaltbiegung in 5052-H32 1,0T bis 1,5T in die erste DFM-Skizze ein; T bedeutet die gemessene Blechdicke . Dieser Bereich ist ein anfänglicher Richtwert, kein Versprechen. Frästische ermöglichen ein engeres Arbeiten in dünnem H32-Material, ein veröffentlichter Tisch reicht jedoch bis zu etwa 1,5 T bei 3,2 mm. Eine Änderung der Härte, der Faserrichtung, der Schnittkante, des Werkzeugsatzes oder der Materialcharge kann die Grenze verschieben.
Eine entlang der Walzrichtung gezogene Biegung verdient zusätzlichen Platz, da dort zuerst kleine Oberflächenrisse entstehen. Drehen Sie den Rohling so, dass die Linie die Rollrichtung kreuzt, wenn das Nest dies zulässt. Andernfalls öffnen Sie den Radius. Bevor Sie ein neues Teil freigeben, biegen Sie einen aus der Produktionswärmecharge ausgeschnittenen Coupon mit den Werkzeugen, die tatsächlich für die Arbeit geeignet sind.
|
5052-H32 Blechstärke |
Veröffentlichte Referenz zum Mindestradius von 90 Grad |
Konservativer Zeichnungsstart |
Werkstattnotiz |
|
0,4 mm |
0T |
0,5T bis 1,0T |
In den Fräsdaten erscheint eine nominell scharfe Biegung, aber ein kleiner Radius verbessert die Wiederholbarkeit und das Erscheinungsbild. |
|
0,8 mm |
0T |
0,5T bis 1,0T |
Schützen Sie kosmetische Gesichter vor Druckstellen auf der Schulter. |
|
1,6 mm |
1,0T |
1,0T |
Ein starker allgemeiner Ausgangspunkt für Halterungen und Abdeckungen. |
|
3,2 mm |
1,5T |
1,5T |
Bestätigen Sie vor der Freigabe die Tonnage, den Mindestflansch und die Biegerichtung. |
|
Über 3,2 mm |
Bestätigen Sie dies mit dem Lieferanten |
1,5 t oder mehr bis zur Erprobung |
Das Plattenverhalten hängt stark von der Härte, der Faserrichtung, der Werkzeugbestückung und der Biegelänge ab. |
Die oben veröffentlichten Werte stammen aus der Hulamin 5052 Datenblatt für 90 Grad Kaltumformung. Die konservative Spalte ist ein Ausgangspunkt, keine garantierte Fähigkeit. Ein Eintritt mit einem Nullradius bedeutet nicht, dass das Metall eine mathematisch scharfe Ecke wird. Das geformte Teil hat immer noch einen physischen Radius, und wenn man die äußeren Fasern um eine Messerschneide herumzwängt, kann dies zu Falten, Ausdünnungen oder kleinen Rissen führen.
Warum 5052 eine natürliche Wahl für geformte Aluminiumteile ist
5052 gehört zur Aluminium-Magnesium-Familie und kann nicht durch Wärmebehandlung verstärkt werden. Durch die Walzarbeit wird es härter; Im Gegensatz dazu gewinnt 6061-T6 einen Großteil seiner Festigkeit durch Lösungsbehandlung und Alterung. Bei einer Bremse ist dieser metallurgische Unterschied leicht zu spüren. H32-Material akzeptiert Gehäuseecken, Wannenwände, Marinehalterungen und Schweißnähte, die bei einer härteren, weniger duktilen Sorte riskant wären.
Zu den typischen veröffentlichten physikalischen Eigenschaften gehören eine Dichte von etwa 2,68 g/cm3 und ein Elastizitätsmodul von etwa 70 GPa . Die Mühlendaten beschreiben außerdem eine gute Kaltumformbarkeit, eine sehr gute Schweißbarkeit und eine sehr gute Beständigkeit gegenüber Meerwasser und Industrieatmosphären. Die mechanischen Werte variieren je nach Dicke und maßgeblicher Spezifikation. Daher sollte in der Bestellung die Legierung, der Härtegrad, die Produktform und der Materialstandard – üblicherweise ASTM B209/B209M für Aluminiumbleche und -platten – angegeben werden, anstatt einfach „Aluminium 5052“ zu sagen.
Das Temperamentssuffix ist wichtig. H32 bedeutet, dass das Blech kaltverfestigt und auf einen viertelharten Zustand stabilisiert wurde. H34 ist härter und erfordert im Allgemeinen einen großzügigeren Radius. O-Temper lässt sich leichter ausglühen und formen, hat aber auch eine geringere Festigkeit und kann leichter Flecken hinterlassen oder sich verformen. Das Ersetzen einer Härte durch eine andere ohne Genehmigung der Zeichnung kann die Biegekraft, die Rückfederung, die Flachlänge und die Betriebssteifigkeit verändern.
Einen umfassenderen Vergleich von 5052 mit bearbeitungsorientierten Sorten finden Sie im Leitfaden von Liqin Bearbeitung von Aluminium 6061, 7075 und 5052 . Der Schwerpunkt dieses Artikels liegt auf dem Legierungsverhalten unter einem Schneidwerkzeug. Dieser Leitfaden befasst sich mit der Formgebung und den Entscheidungen rund um die Biegelinie.
Der Mindestradius ist eine Systementscheidung, keine Materialzahl
Eine Biegung schlägt fehl, wenn die Zugspannung an der Außenfläche den Wert übersteigt, den das echte Blech aushalten kann. Der Innenradius ist wichtig, aber nur eine Eingabe. Bevor Sie eine 5052-Umformzeichnung genehmigen, prüfen Sie gemeinsam Folgendes:
- Härte- und Wärmelos: H32-, H34- und O-Härte haben keinen gemeinsamen sicheren Radius. Sogar konforme Grundstücke haben Grundstücksbereiche.
- Tatsächliche Dicke: Eine nominale 2,0-mm-Platte misst möglicherweise nicht genau 2,0 mm. Das Umformprogramm und das Flachmuster sollten eine vereinbarte Dickenbasis verwenden.
- Rollrichtung: Enge Kurven sind normalerweise sicherer, wenn die Biegelinie senkrecht zur Rollrichtung verläuft.
- Zustand der Schnittkante: Grate, raue Laserkanten, tiefe Kratzer und Kerben in den Ecken können zu Rissen führen. Bringen Sie den Grat nach Möglichkeit auf der Innenseite an und entgraten Sie ihn vor dem Formen.
- Biegewinkel: Eine 30-Grad-Biegung und ein geschlossener Saum führen nicht zu demselben Belastungsverlauf wie eine 90-Grad-Biegung.
- Verfahren: Luftbiegen, Bodenbiegen, Prägen, Wischen, Rollformen und Tiefziehen belasten das Blech unterschiedlich.
- Werkzeugverschleiß und -ausrichtung: Eine beschädigte Schulter oder ein nicht passendes Werkzeugsegment kann das Blech beschädigen und den Winkel verdrehen.
- Merkmalsnähe: Löcher, Schlitze, Laschen und Ausschnitte, die zu nah an der Biegung platziert sind, können sich zu Ovalen ausdehnen oder den Flansch aus der Linie ziehen.
Deshalb sollte ein Käufer vorsichtig sein, wenn ein Angebot „1T für alle 5052“ verspricht. Eine nützliche Antwort des Lieferanten verbindet den vorgeschlagenen Radius mit der angegebenen Härte, der gemessenen Dicke, der Biegerichtung, der V-Öffnung, der Stanznase und dem Prüfplan.
Faserrichtung: Die günstigste Rissverhinderung auf der Zeichnung
Gerolltes Blech entwickelt Direktionalität. Wenn eine Biegelinie parallel zur Walzrichtung verläuft, öffnen sich die Außenfasern entlang der länglichen Kornstruktur, was die Wahrscheinlichkeit sichtbarer Mikrorisse erhöht. Durch Drehen des Rohlings um 90 Grad kreuzt die Biegelinie die Walzrichtung und verbessert allgemein die Formbarkeit. Der Datenblatt Atlas Aluminium 5052 Qualifiziert auch die empfohlenen 90-Grad-Biegedaten nach Walzrichtung.
Diese Drehung kann sich auf die Materialausbeute auswirken, insbesondere wenn ein Nest lange rechteckige Platten enthält. Lassen Sie nicht zu, dass die Verschachtelungseffizienz eine kritische Biegung stillschweigend außer Kraft setzt. Markieren Sie die Walzrichtung auf dem flachen Muster, identifizieren Sie alle Biegungen, die die Faserrichtung kreuzen müssen, und bitten Sie den Hersteller, diese Ausrichtung beim Schneiden und Formen beizubehalten. Wenn eine Rohlingsrotation nicht möglich ist, vergrößern Sie den Innenradius und validieren Sie vor der Produktion einen Coupon.
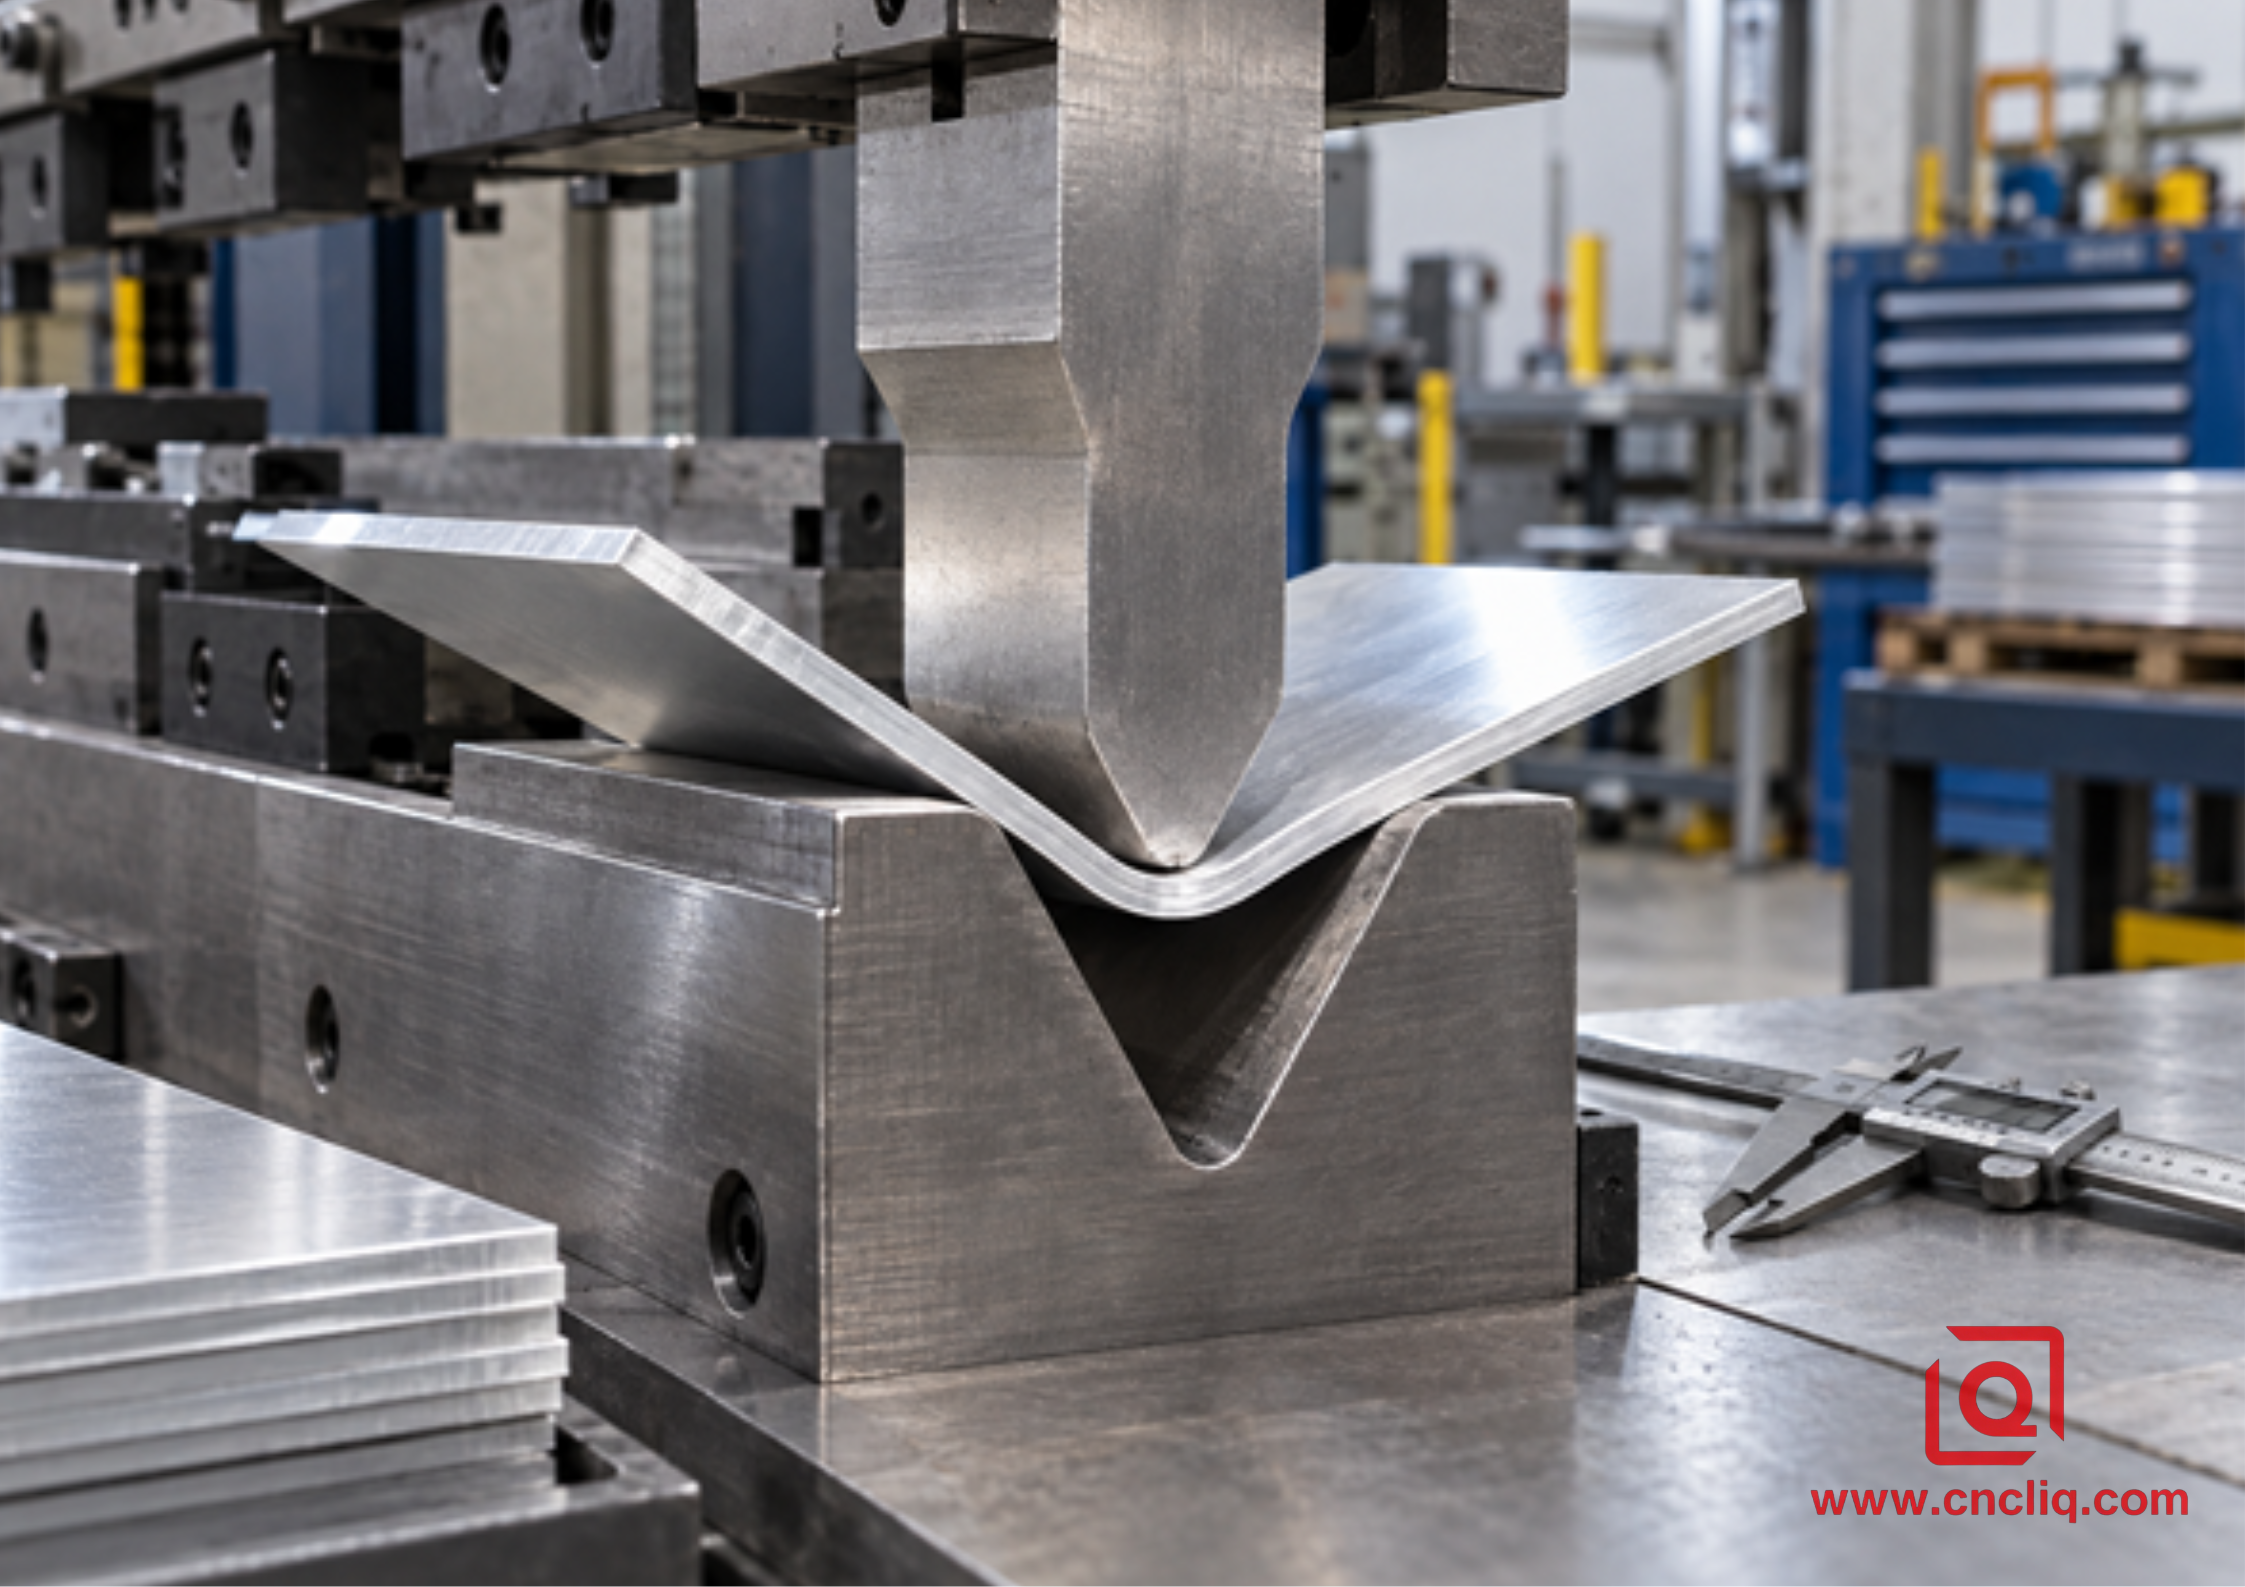
Abbildung 1. Die Biegung ergibt sich aus dem kompletten Aufbau: V-Öffnung, Stempel, gemessene Dicke und die Reaktion dieser Blechcharge.
Auswahl des Luftbiegewerkzeugs für 5052-H32
Die meisten Lohnfertiger bevorzugen das Luftbiegen: Ein Stempel und eine Matrize können mehrere Winkel abdecken, und die Presse verbraucht weniger Kraft als beim Tiefziehen oder Prägen. Während des Hubs kommt es an drei Stellen zum Kontakt: der Stempelnase und beiden Matrizenschultern. Das Blatt füllt niemals den unteren Teil des V aus. Daher spiegelt der freigegebene Innenradius die Öffnung und die Materialreaktion wider. Es handelt sich nicht um eine gestempelte Kopie der Stempelspitze.
Beginnen Sie mit der V-Die-Eröffnung
Eine V-Öffnung in der Nähe von 6T bis 8T ist ein praktischer Ausgangspunkt für viele 90-Grad-Luftbögen. Die bekannte „8er-Regel“ ist nur ein Ausgangspunkt. Eine engere Öffnung kann einen kürzeren Flansch tragen und eine engere Biegung erzeugen, aber Kraft und Flächendruck steigen. Eine größere Öffnung reduziert die Kraft, erhöht jedoch den natürlichen Radius, die minimale Flanschlänge und die Empfindlichkeit gegenüber Rückfederung.
Für Weichstahl ist die Bedienungsanleitung für Haas-Abkantpressen schätzt den luftgeformten Innenradius auf etwa 16 % der V-Öffnung , empfiehlt als Anfang eine V-Öffnung in der Nähe von 8T und setzt die minimale Flanschlänge auf etwa 77 % von V. Kopieren Sie den Koeffizienten von 16 % nicht blind in ein 5052-Programm. Aluminiumlegierung und Härte verändern das Verhältnis. Verwenden Sie die Aluminiumtabelle des Bremsen-/Werkzeuglieferanten und überprüfen Sie dann das Ergebnis anhand der tatsächlichen Blechcharge.
Als schnelle Machbarkeitsprüfung beträgt die minimale Flanschlänge beim herkömmlichen Luftbiegen oft etwa 0,7 V bis 0,77 V , gemessen entsprechend der gewählten Tabelle und Geometrie. Wenn das Modell einen 7-mm-Flansch hat, die vorgesehene Matrize jedoch eine 12-mm-Öffnung benötigt, sitzt das Teil möglicherweise nicht sicher auf beiden Schultern. Die Antwort könnte ein kleineres V, ein Spezialwerkzeug, ein neu gestalteter Flansch, ein mehrstufiger Arbeitsgang oder eine andere Umformmethode sein – nicht einfach nur ein größerer Stößelweg.
Passen Sie die Stanznase an den geplanten Radius an
Ein sehr scharfer Schlag garantiert keine scharfe, kontrollierte Biegung. Wenn die Nase viel kleiner ist, als das Material aushalten kann, kann sie den Druck konzentrieren und eine Falte hinterlassen, während die Außenfläche zu reißen beginnt. Wählen Sie eine Stanznase, die mit dem Innenradius des Ziels kompatibel ist, und stellen Sie sicher, dass ihre Tragfähigkeit die berechnete Kraft mit einem angemessenen Sicherheitsspielraum übersteigt.
Schwanenhalsstanzen bieten Freiraum für Rücklaufflansche und Kastenformen. Gerade Stempel sind steifer und vorzuziehen, wenn die Geometrie dies zulässt. Simulieren oder überprüfen Sie vor der Produktion die Biegefolge: Ein Teil kann einzeln biegbar sein, aber nicht mehr entfernt werden, nachdem sich der endgültige Flansch um das Werkzeug geschlossen hat.
Schützen Sie kosmetische Oberflächen
5052 ist relativ weich. Blanke Matrizenschultern können zwei Hilfslinien hinterlassen, die nach dem Eloxieren oder Bürsten sichtbar bleiben. Reinigen Sie das Werkzeug, entfernen Sie eingebettete Stahlpartikel und ziehen Sie eine Urethanfolie oder ein geeignetes Schutzwerkzeug für Oberflächen in Betracht, bei denen das Erscheinungsbild entscheidend ist. Der Schutzfilm verändert die Reibung und kann den Winkel leicht verschieben, sodass er in den validierten Aufbau gehört und nicht nach der Hälfte hinzugefügt werden muss.
Rückfederung: Programmieren Sie das Ergebnis, nicht nur den Strich
Nachdem sich der Stößel zurückgezogen hat, stellt sich die elastische Spannung wieder her und die Biegung öffnet sich. Das ist Rückfederung. Sie nimmt mit einem größeren R/T-Verhältnis, einer höheren Härte, einer größeren V-Öffnung und Materialvariationen zu. Ein Prüfer kann dies durch Überbiegen kompensieren, die Korrektur muss jedoch anhand des tatsächlichen Werkzeugsatzes und Lagerbestands nachgewiesen werden.
Vermeiden Sie die Veröffentlichung einer festen Aussage wie „5052 benötigt immer 2 Grad Überbiegung.“ Ein 75-mm-Coupon kann anders zurückfedern als eine 900-mm-Gehäusewand. Beginnen Sie mit der Bremsenbibliothek, machen Sie einen Probeversuch und messen Sie erst, nachdem die Last weg ist. Passen Sie die Penetration anhand dieses Messwerts an. Speichern Sie dann das Arbeitsrezept zusammen mit der Schmelzmenge, der Dicke, der Faserrichtung, dem Stempel, der Matrize und ob ein Schutzfilm vorhanden war.
Bei langen Biegungen können Winkelschwankungen durch Maschinen- und Werkzeugdurchbiegung und nicht nur durch Rückfederung verursacht werden. Möglicherweise ist eine ballige oder segmentierte Kompensation erforderlich, damit die Mitte der Biegung mit den Enden übereinstimmt. Überprüfen Sie den Winkel an mehreren Stellen, anstatt nur einen Messwert in Randnähe zu akzeptieren.
Biegezugabe, K-Faktor und Flat-Pattern-Steuerung
Beim Umformen wird die Außenseite gedehnt und die Innenseite gestaucht. Zwischen ihnen liegt eine neutrale Achse, deren Länge sich viel weniger ändert. Software für flache Muster verwendet einen K-Faktor, um die Position der neutralen Achse durch die Dicke zu beschreiben.
Für einen Biegewinkel A in Grad, einen Innenradius R , eine Materialstärke T und einen K-Faktor K :
Biegezugabe, BA = (pi / 180) x A x (R + K x T)
Hier ist ein Layout-Check vom Labor aus: 1,6 mm H32-Blech, ein Innenradius von 1,6 mm, eine 90-Grad-Biegung und ein vorübergehender K-Faktor von 0,40.
BA = (pi / 180) x 90 x (1,6 + 0,40 x 1,6) = 3,52 mm
Die Antwort, 3,52 mm, gehört in ein Probearbeitsblatt – noch nicht in einen freigegebenen Produktionsrohling. Der effektive K-Faktor ändert sich je nach Werkzeug, R/T, Reibung, Härte und Biegemethode. Bei einem soliden Startprozess wird ein Probestück bekannter Länge geschnitten, mit den vorgesehenen Werkzeugen geformt, die resultierenden Flansche gemessen und der Biegeabzug der Werkstatt zurückgerechnet. Speichern Sie diesen Wert in der Material-/Werkzeugtabelle und verwenden Sie ihn für die freigegebene Abwicklung.
Mischen Sie eine vom Kunden erstellte Abwicklung nicht ohne Zustimmung mit der Biegetabelle eines Lieferanten. In der saubersten Ausschreibung wird angegeben, ob die bereitgestellte DXF-Datei maßgeblich ist oder ob der Hersteller den Rohling aus dem fertigen 3D-Modell und den kontrollierten Abmessungen neu generieren darf.
Löcher, Schlitze, Aussparungen und Biegesequenzen
Merkmale in der Nähe einer Biegung liegen innerhalb einer Dehnungszone. Ein rundes Loch kann oval werden; ein Schlitz kann sich erweitern; eine Kante kann nach innen ziehen. Wenn es der konstruktive Platz zulässt, halten Sie Löcher und Schlitze mindestens R + 2T von der Biegetangente entfernt. Bei großen Löchern, Senkungen, kosmetischen Flächen und starken Winkeln ist mehr Spiel hilfreich. Wenn das Merkmal näher sein muss, erwägen Sie, es nach dem Formen zu durchstechen oder zu bearbeiten.
Eine Biegeentlastung verhindert, dass die Biegebelastung eine angrenzende Kante mitzieht. Als konservative Ausgangsgeometrie verwenden Sie eine Entlastungsbreite von mindestens 1T und eine Tiefe, die mindestens R + T über die Biegelinie hinaus reicht. Runden Sie das Ende des Reliefs ab, anstatt eine scharfe Innenecke zu belassen. Das exakte Relief muss zum Werkzeug und zur Sichtkantenanforderung passen.
Auch die Reihenfolge ist wichtig. Bilden Sie kurze Innenflansche, bevor hohe Wände den Zugang zum Werkzeug blockieren. Achten Sie auf Kollisionen zwischen zuvor geformten Beinen und dem Stempelhalter. Wenn nach dem Formen ein gefräster Vorsprung, ein Gewindeloch oder eine Präzisionsfläche hinzugefügt wird, legen Sie Bezugspunkte fest, die die zusammengebaute Funktion widerspiegeln. Liqins Überblick über Auswahl kundenspezifischer Aluminium-OEM-Prozesse erklärt, wann es sich lohnt, sekundäre CNC-Arbeiten hinzuzufügen, anstatt jedes Merkmal in den flachen Rohling zu zwingen.
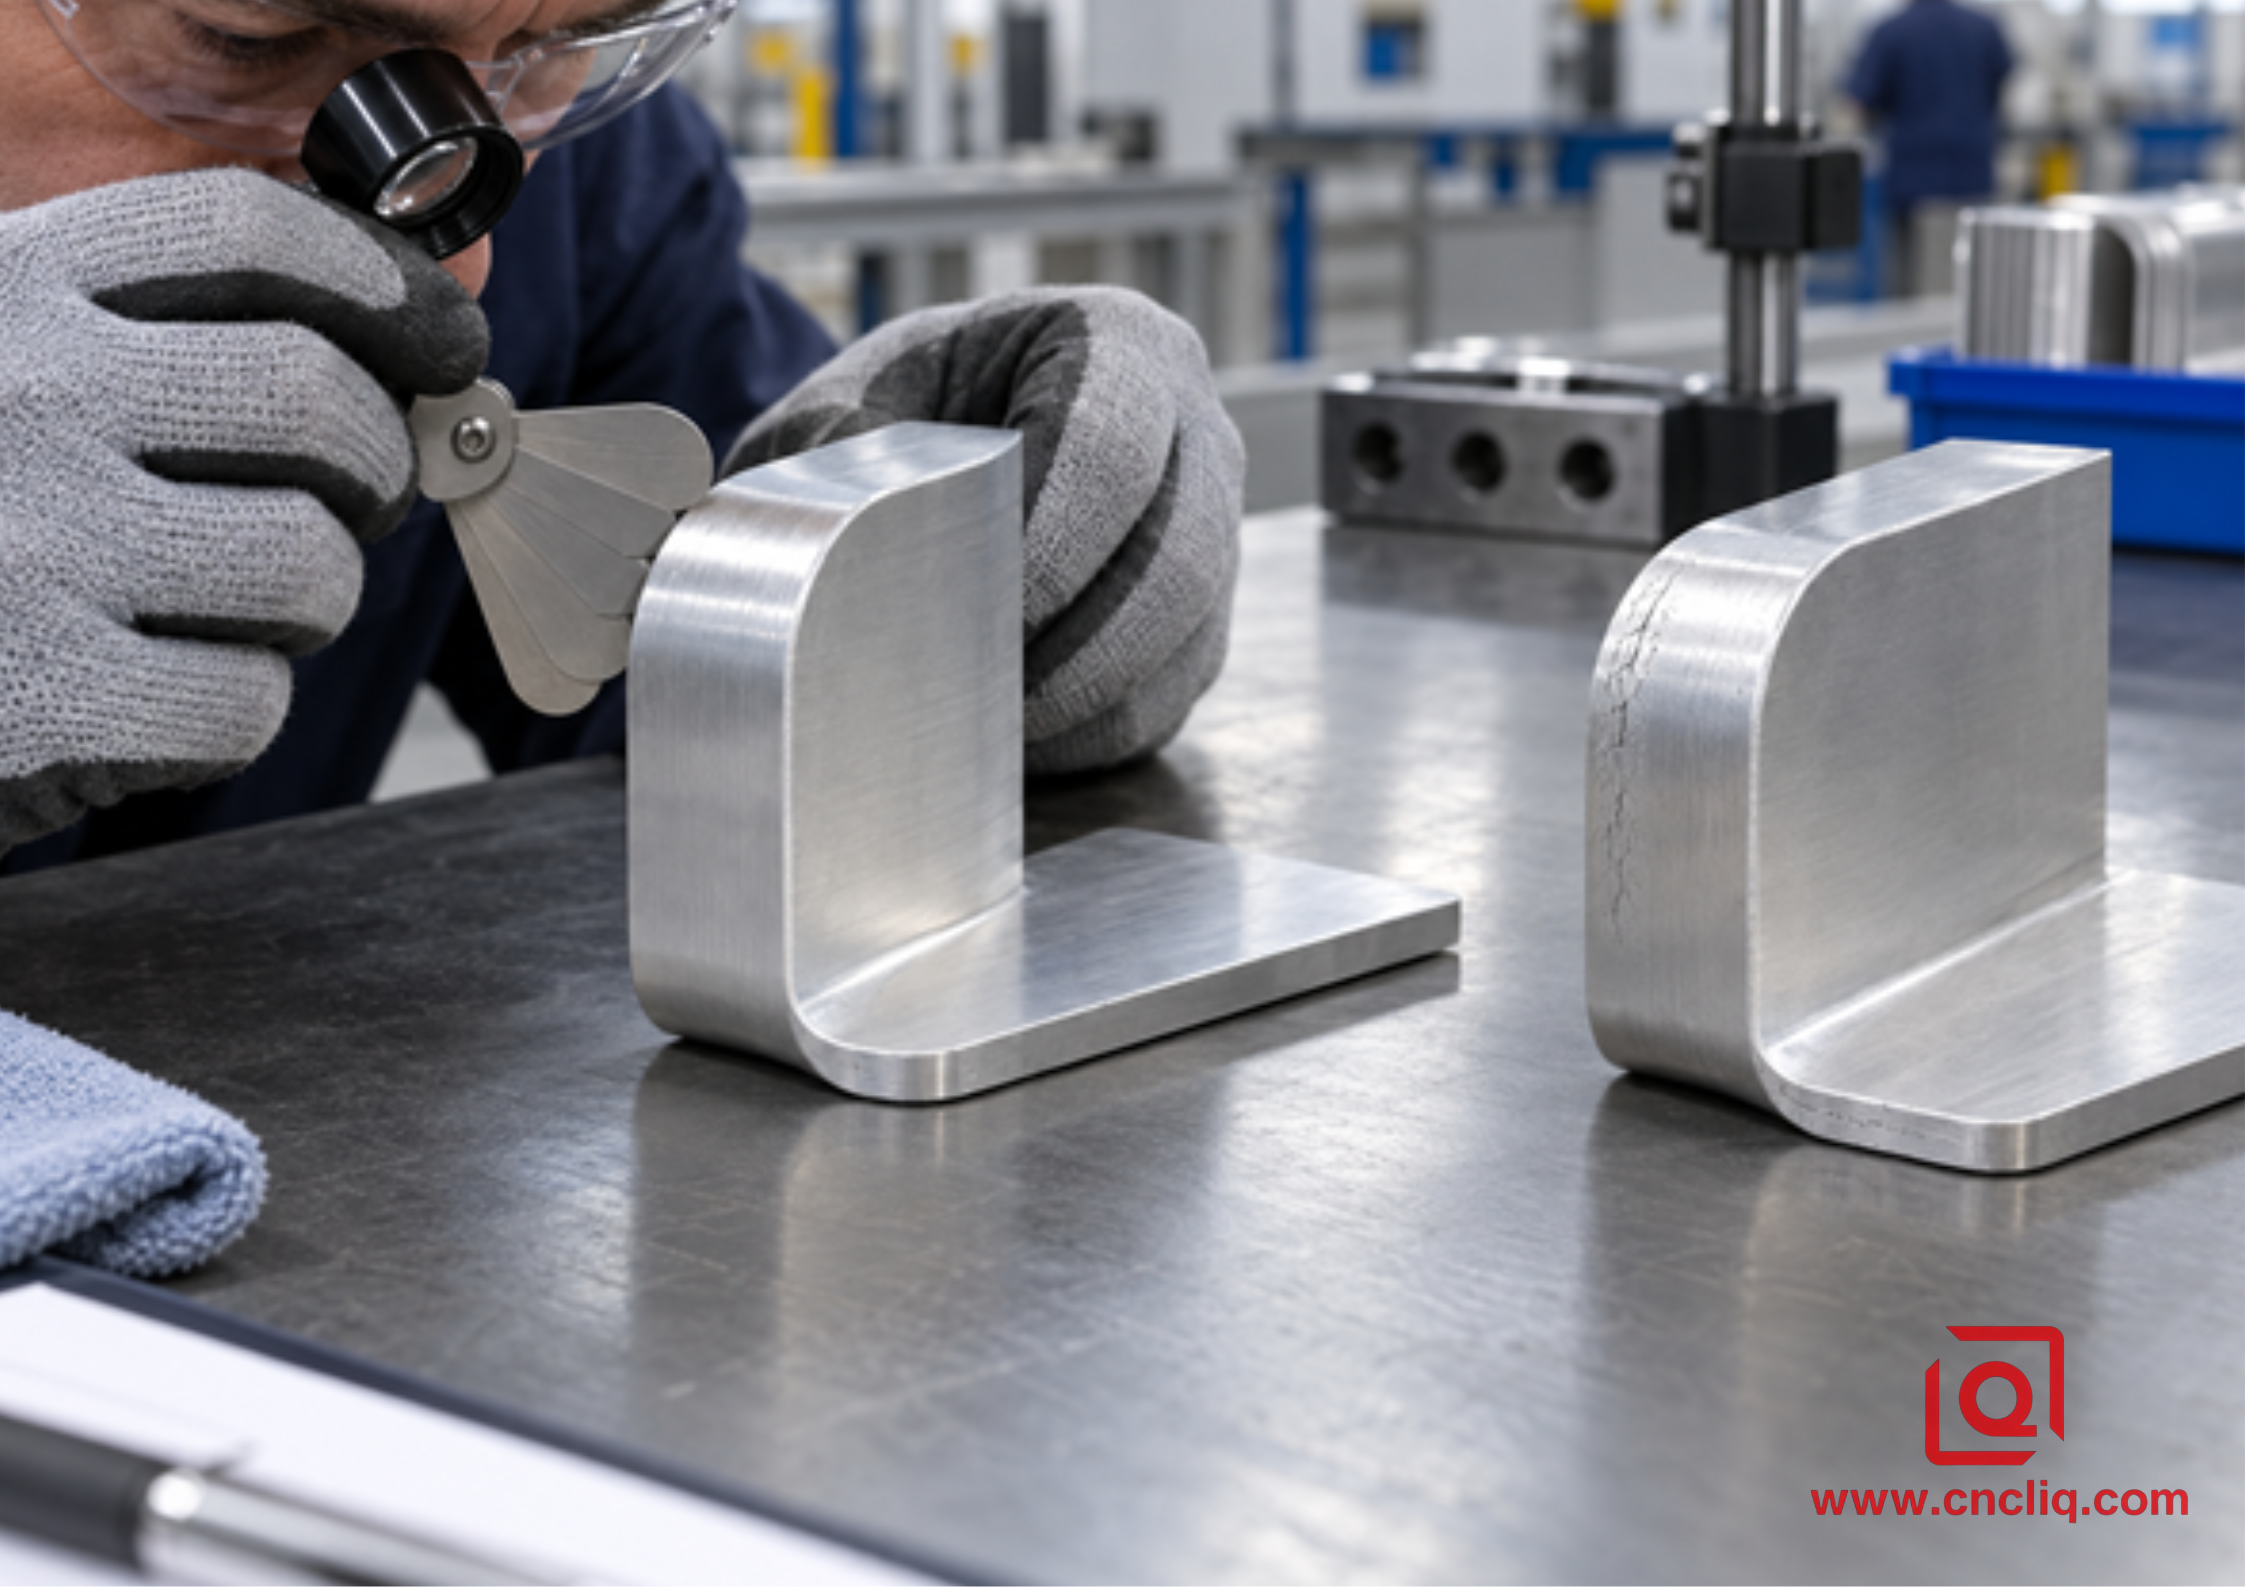
Abbildung 2. Neigen Sie den Außenradius unter einer hellen Lampe. Feine Linien, die mit der Biegung einhergehen, zeigen sich oft schon lange vor einer offensichtlichen Spaltung.
Häufige 5052-Biegefehler und praktische Korrekturen
|
Symptom |
Wahrscheinliche Ursache |
Praktische Korrektur |
|
Feine Risse am Außenradius |
Radius zu eng, Biegung mit der Faserrichtung, hartes Härten, raue Schnittkante oder beschädigte Oberfläche |
Drehen Sie den Rohling, erhöhen Sie R, überprüfen Sie die Härte, entgraten Sie ihn und führen Sie einen Wärmelot-Coupon durch. |
|
Biegung öffnet sich nach dem Entladen |
Rückfederung nicht kompensiert oder Materialpartie verändert |
Messen Sie den freien Winkel, passen Sie die Eindringtiefe oder Überbiegung an und fixieren Sie das Rezept mit dem Werkzeug und der Charge. |
|
Flansch hat falsche Abmessungen |
Der Biegeabzug stimmt nicht mit dem tatsächlichen Prozess überein |
Berechnen Sie den Biegeabzug von einem Coupon zurück und generieren Sie die Wohnung neu. |
|
Zwei helle Linien im kosmetischen Gesicht |
Hoher Anpressdruck oder verschmutzte Matrizenschultern |
Reinigen und polieren Sie das Werkzeug, verwenden Sie einen zugelassenen Schutz und passen Sie es bei veränderter Reibung neu an. |
|
Der Winkel variiert entlang einer langen Kurve |
Durchbiegung der Maschine oder des Werkzeugs, ungleichmäßige Dicke, Fehlausrichtung oder schlechte Balligkeit |
Überprüfen Sie den Sitz des Werkzeugs, überprüfen Sie die Dicke, wenden Sie eine Balligkeit an und messen Sie an mehreren Stationen. |
|
Loch oder Schlitz sind verzerrt |
Das Merkmal liegt innerhalb der Biegedehnungszone |
Entfernen Sie es, fügen Sie eine Entlastung hinzu oder stellen Sie das Element nach dem Biegen fertig. |
|
Teil verdreht sich nach mehreren Biegungen |
Unausgeglichene Reihenfolge, inkonsistente Messung, Körnungseffekte oder akkumulierte Winkelfehler |
Planen Sie die Reihenfolge neu, verwenden Sie eine stabile Messung, kontrollieren Sie die Faserrichtung und prüfen Sie die Zwischenstufen. |
Anonymisiertes zusammengesetztes Gehäuse: 5052 Marine Electronics Enclosure
Das Folgende ist ein anonymisiertes zusammengesetztes Beispiel, das erstellt wurde, um einen realistischen DFM-Workflow zu zeigen; es handelt sich nicht um einen Anspruch auf einen bestimmten Kunden oder ein universelles Produktionsergebnis.
Ein europäischer Gerätekäufer forderte ein 2,0 mm starkes 5052-H32-Elektronikgehäuse für eine Salzluftumgebung. Die erste Zeichnung verwendete einen Innenradius von 1,0 mm, schmale Rückflansche, 4 Schlitze in der Nähe der Biegetangenten und eine kosmetisch gebürstete Oberfläche. Die flache DXF-Datei wurde ebenfalls mit einem generischen K-Faktor erstellt, der nicht an die vorgeschlagene V-Matrize gebunden war.
Bei der Überprüfung betrachtete das Fertigungsteam den 0,5-Tonnen-Radius als erstes Risiko. Die kritischen langen Biegungen wurden quer zur Walzrichtung neu ausgerichtet und der Ziehradius wurde auf 2,0 mm oder 1T geöffnet. Zwei Schlitze wurden außerhalb der Belastungszone verschoben; Zwei funktionell festgelegte Öffnungen wurden für die Nachbearbeitung nach der Umformung untermaß belassen. Der Rücklaufflansch wurde verbreitert, sodass er weiterhin auf den ausgewählten Matrizenschultern abgestützt bleiben konnte. An der Stelle, an der die Seitenwandbiegung auf eine offene Kante traf, wurde eine abgerundete Biegeentlastung hinzugefügt.
Die Route umfasste die Materialüberprüfung, das Schneiden und Entgraten des Rohlings, Probenversuche, die Korrektur von Flachmustern, die schrittweise Umformung, sekundäre CNC-Arbeiten, die Oberflächenvorbereitung und die Endkontrolle. Das Team verwendete den Coupon, um den Biegeabzug festzulegen, anstatt einen manuellen K-Faktor als endgültig zu betrachten. Die kosmetischen Flächen blieben durch die Umformung geschützt, und der Prüfplan sah die Gesamtbreite, die Flanschhöhe, den Biegewinkel an mehreren Stellen, die Schlitzposition anhand der geformten Bezugspunkte und eine visuelle Überprüfung des Außenradius vor.
Ausgerichtete CAD-, Werkzeug- und Prüfdaten verhindern spätere Streitigkeiten. Wenn Ihr Teil geformtes Blech mit gefrästen Schnittstellen kombiniert, ist Liqin's Aluminiummaterial und Prozessleitfaden bietet nützlichen Kontext, während die CNC-Bearbeitungsservice-Seite zeigt den breiteren Weg der kundenspezifischen Fertigung, der für sekundäre Funktionen verfügbar ist.
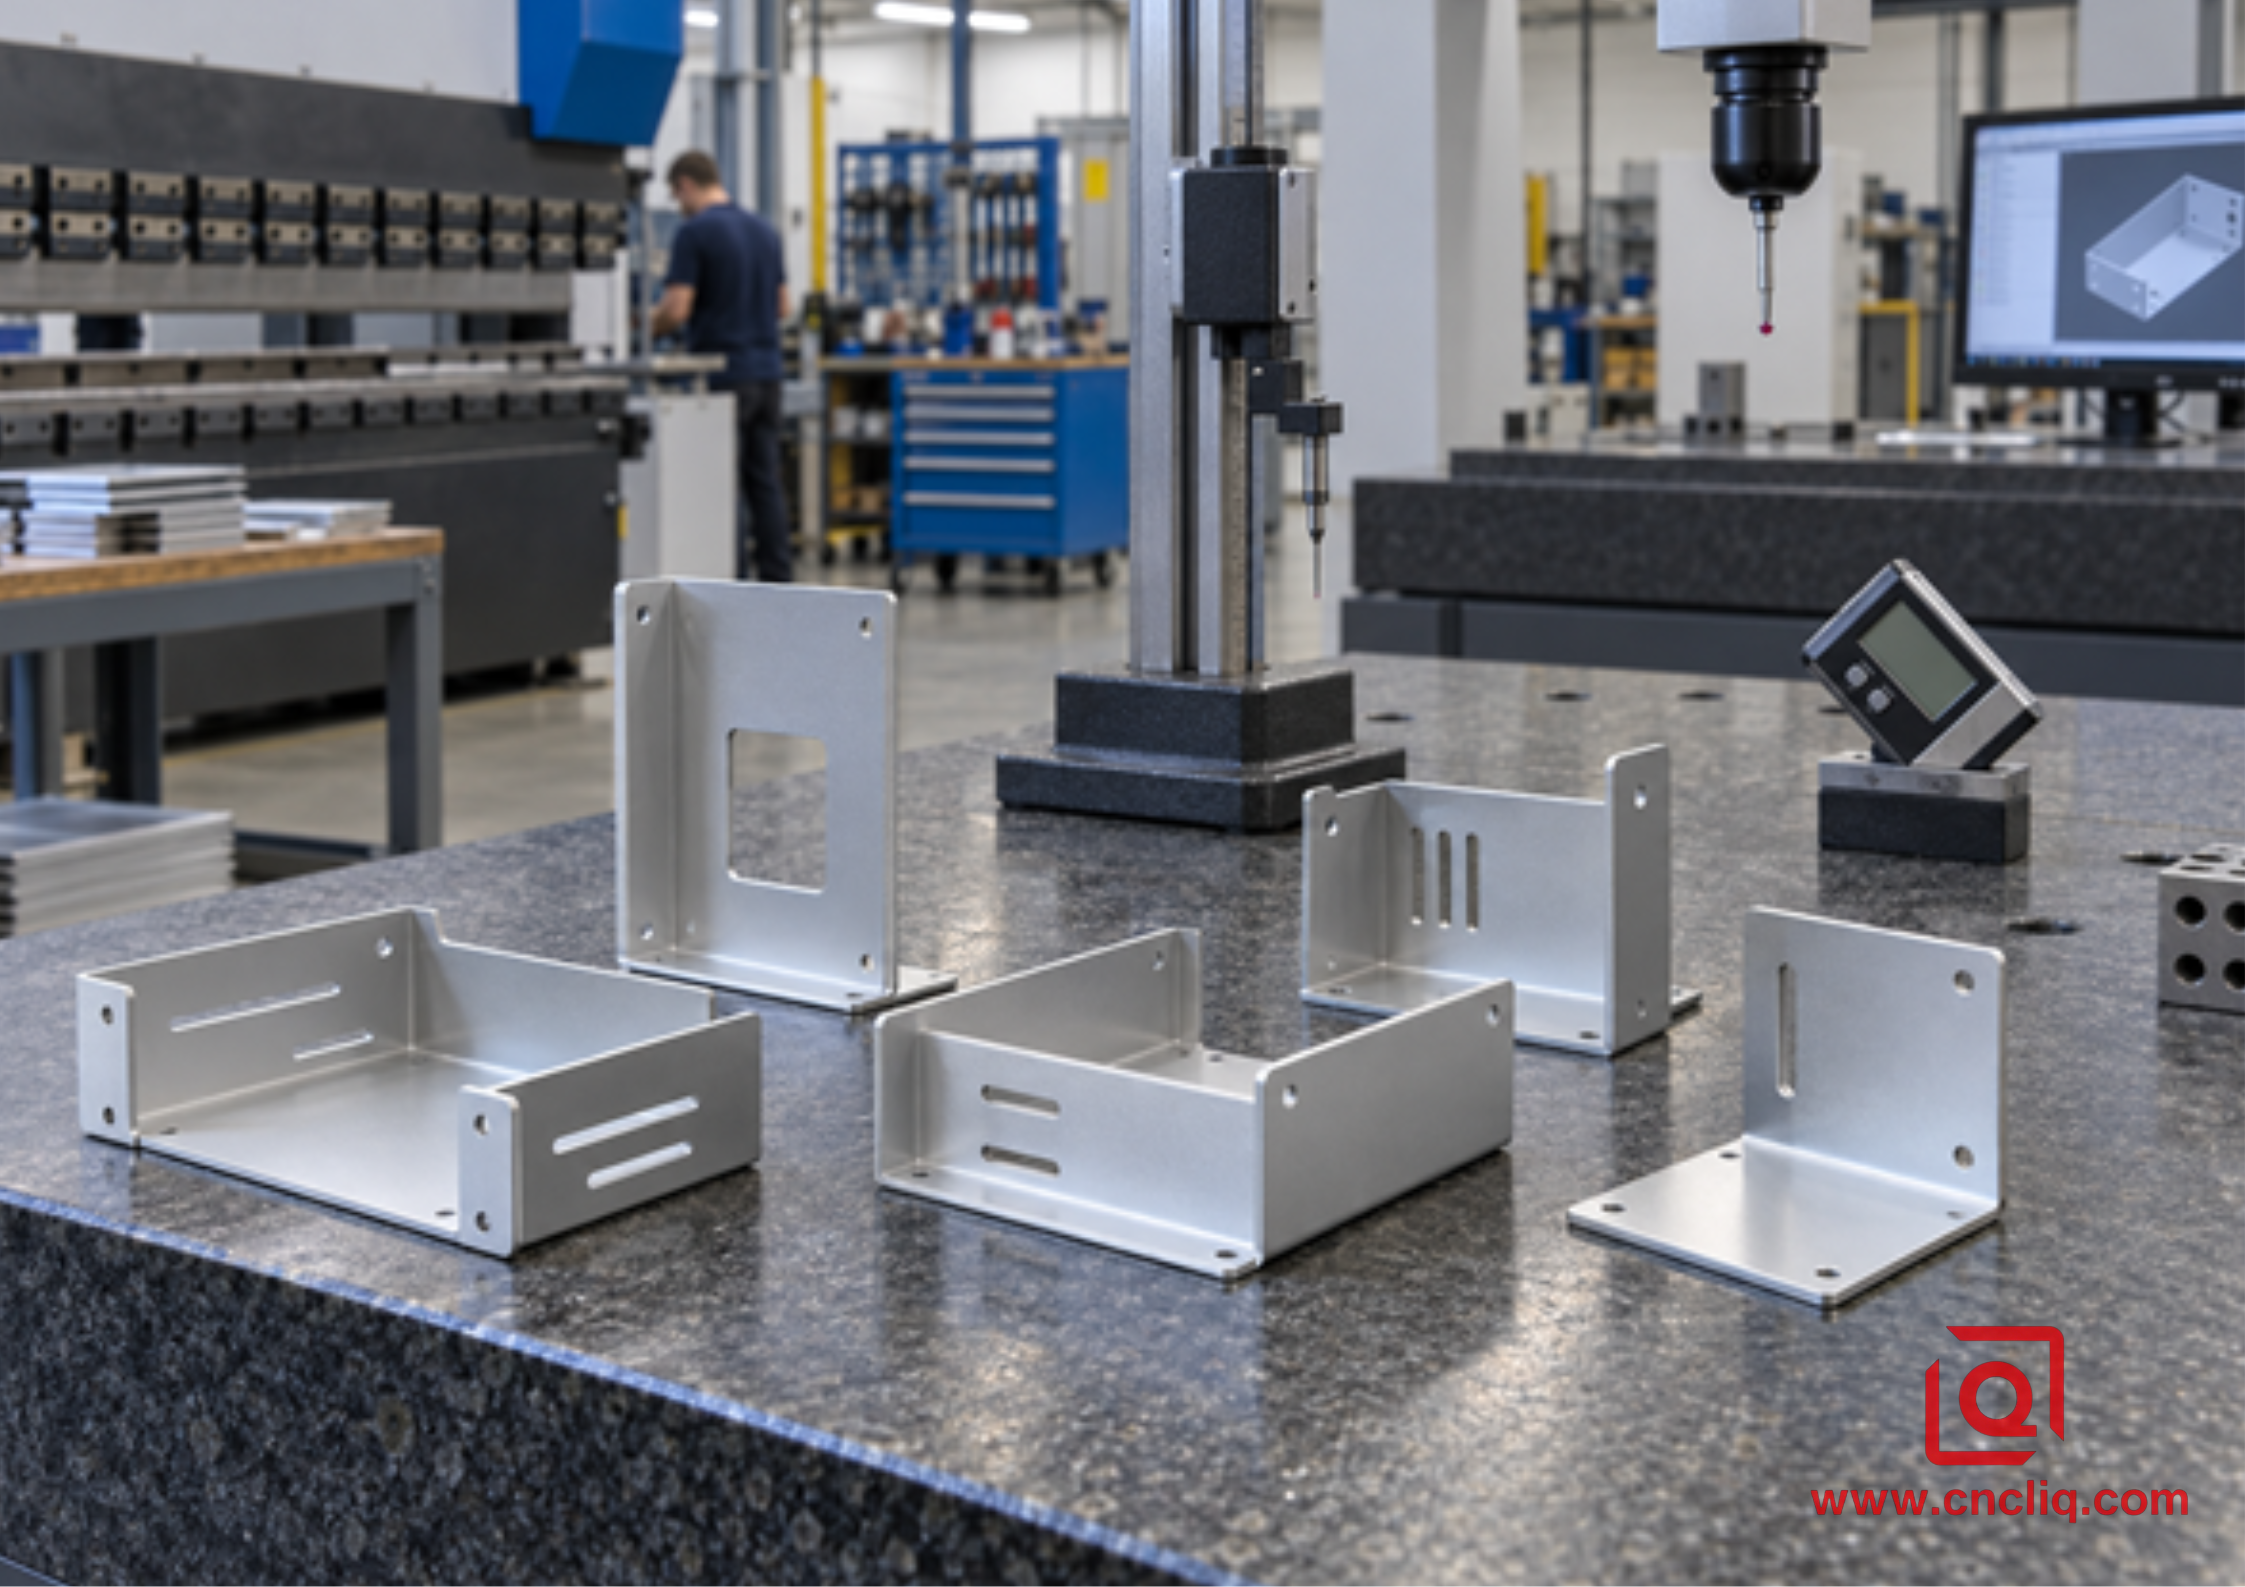
Abbildung 3. Überprüfen Sie anhand der Bezugspunkte, die die Baugruppe verwenden wird, und nehmen Sie Winkelmessungen an mehr als einer Stelle vor.
Was Sie in eine Ausschreibung eintragen sollten, um ein zuverlässiges 5052-Biegeangebot zu erhalten
Senden Sie dem Lieferanten genügend Informationen, um das gesamte Umformsystem bewerten zu können. Ein starkes RFQ-Paket beinhaltet:
- Ein STEP-Modell und eine kontrollierte 2D-PDF-Zeichnung mit Revisionsstand.
- Legierung, Härte, Dicke und anwendbarer Materialstandard.
- Fertiger Innenradius und Winkel; Identifizieren Sie, welche Abmessungen prüfungskritisch sind.
- Rollrichtungsanforderung bei starken Kurven, sofern bekannt.
- Autorität für flache Muster: vom Kunden gesteuertes DXF oder vom Lieferanten entwickelter Rohling.
- Menge für Prototypen, Validierungslose und Jahresbedarf.
- Oberflächenbeschaffenheit, kosmetische Seite, Maskierungsbedarf und akzeptable Werkzeugspuren.
- Hardware-, Schweiß-, Bearbeitungs- und Beschichtungssequenz.
- Erforderliche Zertifikate, Inspektionsbericht, Verpackung und Korrosionsprüfung.
- Zusammenpassender Teile- oder Baugruppenkontext für enge Flansch- und Lochpositionstoleranzen.
Geben Sie an, ob der Biegeradius für die DFM-Anpassung offen oder funktionskritisch ist. Für eine schnelle technische Überprüfung senden Sie die STEP-Datei, die Zeichnung, die Menge, die Ausführung und die Serviceumgebung durch Liqins Kontaktseite . Bitten Sie den Lieferanten, vor der ersten Charge den Radius, die V-Öffnung, die Biegerichtung, den Besitz des Flachmusters und die Prüfmethode zu bestätigen.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Kann 5052-H32 auf einen Innenradius von Null gebogen werden?
Ein Mühlendiagramm kann 0T neben sehr dünnem H32 drucken, aber lesen Sie diesen Eintrag sorgfältig durch. Es beschreibt eine Testbedingung; es entsteht keine unendlich scharfe Ecke. Schieben Sie echtes Blech über eine Messerkante und Sie können eine intakte Biegung gegen einen Knick, eine dünne Außenhaut oder feine Risse eintauschen. Bei einem Produktionsdruck würde ich normalerweise einen kleinen positiven Radius beibehalten und etwas Engeres auf Material aus der eigentlichen Druckcharge prüfen.
2. Ist 1T bei einer 90-Grad-Biegung in 5052-H32 immer sicher?
Nein – 1T ist keine pauschale Zulassung. Es funktioniert oft, doch eine härtere Härte, eine zerkratzte Kante, eine lange Biegung oder eine ungünstige Maserung können das Ergebnis verändern. Eine Fräsführung bewegt sich auf etwa 1,5 T bei 3,2 mm Dicke. Wenn die Linie in der Rollrichtung verlaufen muss oder die Außenfläche kosmetischer Natur ist, geben Sie der Biegung mehr Platz und probieren Sie sie zunächst aus.
3. Welche V-Matrizenöffnung sollte ich für 5052-Aluminium verwenden?
Ziehen Sie zuerst die verfügbaren 6T- und 8T-Matrizen heraus und prüfen Sie dann, welche Auswirkungen die einzelnen Optionen auf den Radius, den kurzen Flansch, die Kraft und die Stempellast haben. Die bekannte 16-Prozent-Regel ist aus der Praxis bei Baustahl hervorgegangen und stellt daher kein exaktes Versprechen für 5052 dar. Lassen Sie die Aluminiumtabelle des Bremsenherstellers die Auswahl eingrenzen und begleichen Sie sie mit einem Coupon aus dem Produktionsbestand.
4. Welchen K-Faktor sollte ich für 5052-H32 eingeben?
Kein einzelner K-Faktor folgt 5052 von einer Bremse zur nächsten. Für ein frühes 90-Grad-Luftbogen-Layout ist 0,40 ein sinnvoller Platzhalter. Frieren Sie die DXF-Datei nicht ein. Bilden Sie einen Coupon mit dem geplanten Stempel, der V-Matrize, der Dicke, dem Radius und der Blechpartie. Messen Sie die Flansche. Tragen Sie dann den zurückgerechneten Abzug in die Werkstatttabelle ein. Dieser gemessene Wert übertrifft den CAD-Standardwert.
5. Welche Dateien und Spezifikationen helfen Liqin dabei, ein Angebot für ein geformtes 5052-Teil zu erstellen?
Stellen Sie ein STEP-Modell, eine kontrollierte 2D-Zeichnung, Legierung, Härte, Dicke, Mengen, Finish, Anforderungen an die kosmetische Oberfläche, kritische Abmessungen und Prüfanforderungen bereit. Geben Sie an, ob Ihr DXF-Abwicklungsmuster verwendet werden muss oder ob das Fertigungsteam es entwickeln darf. Erwähnen Sie geschweißte oder bearbeitete sekundäre Merkmale und die Serviceumgebung, damit der Prozessplan und das Angebot das gesamte Teil berücksichtigen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
5052-H32 ist eine ausgezeichnete Legierung für korrosionsbeständige Gehäuse, Halterungen, Wannen und geschweißte Blechbaugruppen, aber eine zuverlässige Biegung erfolgt durch ein kontrolliertes System und nicht durch eine Radiustabelle. Das sinnvolle Startfenster für viele 90-Grad-Bögen liegt bei 1,0T bis 1,5T. Legen Sie die Biegung möglichst quer zur Faserrichtung, wählen Sie Stanze und Matrize zusammen und schneiden Sie einen Streifen aus, bevor Sie die Fläche verschließen. Halten Sie Löcher auch außerhalb der Belastungszone. Senden Sie Härte, Dicke, fertige Geometrie, kosmetische Grenzen, Menge und Prüfanforderungen mit der Angebotsanfrage. Diese Details verwandeln einen hoffnungsvollen Radius in ein wiederholbares Teil.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung: business@shturl. zhouli@chinaliq.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m2 großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
