 Deutsch




Wägen Sie immer noch die Körnung 120 gegen „feine Glasperlen“ ab oder fragen Sie sich, ob in der Zeichnung stattdessen ein Ra-Wert genannt werden sollte? Diese Frage sehen wir oft. Ein Muster kann unter Bürolicht ruhig und gleichmäßig aussehen, dann kommt ein Produktionslos dunkler, körniger oder mit Kanten an, die ihren Biss verloren haben. Die folgenden Hinweise sollen diesem Argument ein Ende bereiten, bevor es die Eingangskontrolle erreicht. Sie erklären in einer Sprache, die ein Weiterverarbeitungsmitarbeiter tatsächlich verwenden kann, was ein Einkäufer oder Konstrukteur auf den Druck setzen sollte.
Der Schrank ist nur ein Glied in der Kette. Wir schauen uns zunächst die Legierungspartie und die Oberfläche an, die sich von der Mühle gelöst hat: Schneidspuren, Grate, Spannspuren, Öl und alles. Dann kommen die Perlen, die Lufteinstellung, die Pistolenbewegung, das Maskieren, das Waschen und die anschließende Beschichtung. Ändern Sie eines davon und der Glanz kann sich verändern. Eine Körnungszahl allein ist also niemals ein vertrauenswürdiges Versprechen für die Rauheit. Vereinbaren Sie zunächst die Funktion und ein Muster; Sperren Sie das Arbeitsfenster nach dem Test. Messen Sie jedes Los auf die gleiche Weise.
Kurze Antwort: Für eine gleichmäßig satinierte Oberfläche auf bearbeitetem Aluminium würden wir bei unserem ersten Versuch normalerweise feine, kugelförmige Glasperlen verwenden. Der 100–170-Mesh-Bereich ist ein sinnvoller Ausgangspunkt für allgemeine kosmetische Teile; 170–325 Mesh verdient einen Blick, wenn die Textur um kleine Details herum dezent bleiben muss. Kommerzielle Dienste veröffentlichen standardmäßig auch Glasperlen Nr. 120. Dennoch gehört eine Tabelle auf das Probeblatt und ersetzt keine echte Spezifikation. Druck, gebrochene Perlen, Basismetall, Fräseroberfläche, Pistolenwinkel, Abstand und sogar die Einstellung des Profilometers können die Antwort beeinflussen.
Was ist ein Perlenstrahlfinish auf Aluminium?
Beim Kugelstrahlen werden kleine, meist kugelförmige Partikel mit Druckluft an die Oberfläche geschleudert. Auf Aluminium glätten die Stöße winzige Erhebungen, verwischen leichte Werkzeugspuren, entfernen geringfügige Verfärbungen durch die Handhabung und streuen reflektiertes Licht. Das Ergebnis ist ein mattes oder seidenmattes Erscheinungsbild mit geringer Blendung ohne die gerade Maserung, die beim Bürsten entsteht.
Verwechseln Sie dies nicht mit aggressivem Sandstrahlen. Eckiges Aluminiumoxid hat Ecken; es schneidet und hinterlässt einen schärferen Zahn. Runde Glasperlen verhalten sich eher wie unzählige kleine Hämmer und vermischen stattdessen die Haut. Kugelstrahlen ist wieder eine andere Aufgabe. Dabei handelt es sich um einen kontrollierten technischen Prozess, der auf einen nachgewiesenen Druckspannungszustand abzielt. Ein dekorativer Strahl kann die Oberfläche ein wenig aufhellen, aber es wäre unvorsichtig, es als Ermüdungsfestigkeitsbehandlung ohne Intensitäts- und Abdeckungskontrollen zu bezeichnen.
Das Perlenstrahlen wird häufig für Elektronikgehäuse, Optikgehäuse, Automatisierungshalterungen, Bedienfelder, Komponenten medizinischer Geräte und anderes verwendet kundenspezifische Aluminiumteile wo es auf ein einheitliches Erscheinungsbild und geringe Blendung ankommt. Es kann auch eine optisch einheitliche Basis vor dem Eloxieren oder einer anderen Beschichtung herstellen. Es ersetzt nicht die korrekte CNC-Bearbeitung und bietet selbst keinen sinnvollen Korrosionsschutz.
Perlenstrahl-Körnungs- und Maschentabelle für CNC-Aluminium
Ein Ärgernis fällt sofort auf: Lieferanten verwenden „Grit“, „Mesh“, Perlencodes und Mikrometer nicht als perfekte Synonyme. Mesh bezieht sich auf eine Sieböffnung. Ein Beutel mit handelsüblichen Perlen enthält hingegen eine Verteilung unterschiedlicher Partikelgrößen und nicht identische kleine Kügelchen. Für ein kosmetisches Teil fragen Sie bitte nach dem Mediendatenblatt und der Chargenbezeichnung. Lesen Sie die Tabelle als Karte zum Erstellen von Coupons, nicht als universelle Umrechnungstabelle.
|
Typisches Auswahlband |
Ungefähres Partikelband |
Erwartete visuelle Richtung |
Allgemeiner Gebrauch |
Hauptrisiko |
|
40–60 Mesh / grobe Perle |
Etwa 250–425 µm |
Ausgeprägtes Mattmatt mit kräftigerer Textur |
Stärkere Mischung an robusten Teilen; nicht-kosmetische Reinigungsversuche |
Kantenverrundung, Schleifspuren, Verformung an dünnen Abschnitten |
|
60–100 Mesh / mittlere Perle |
Etwa 150–250 µm |
Sichtbar matt; schnellere Entfernung von leichtem Bearbeitungskontrast |
Allgemeine Industriegehäuse und Halterungen |
Kann bei Streiflicht körnig aussehen |
|
100–170 Mesh / feine Perle |
Etwa 90–150 µm |
Ausgewogenes seidenmattes bis mattes Erscheinungsbild |
Allgemeine kosmetische CNC-Aluminium; Voranodisierungsversuche |
Abgenutzte Medien können zu Drift und Kontamination führen |
|
170–325 Mesh / sehr feine Perle |
Etwa 45–90 µm |
Feinere Satinstruktur; bessere Beibehaltung kleiner Details |
Kleine Gehäuse, Instrumententeile, filigrane Geometrie |
Langsamere Abdeckung; zugrunde liegende Mängel können sichtbar bleiben |
Die Bänder stimmen mit häufig veröffentlichten Perlenbereichen überein – 40–60, 60–100, 100–170 und 170–235. Protolabs Network veröffentlicht beispielsweise Glasperlen Nr. 120 für seinen Standardservice. Beachten Sie, was gute Lieferanten nicht sagen: Sie wandeln diese eine Zahl nicht für jede Legierung und Form in einen garantierten Ra um. Diese Zurückhaltung ist technisch sinnvoll.
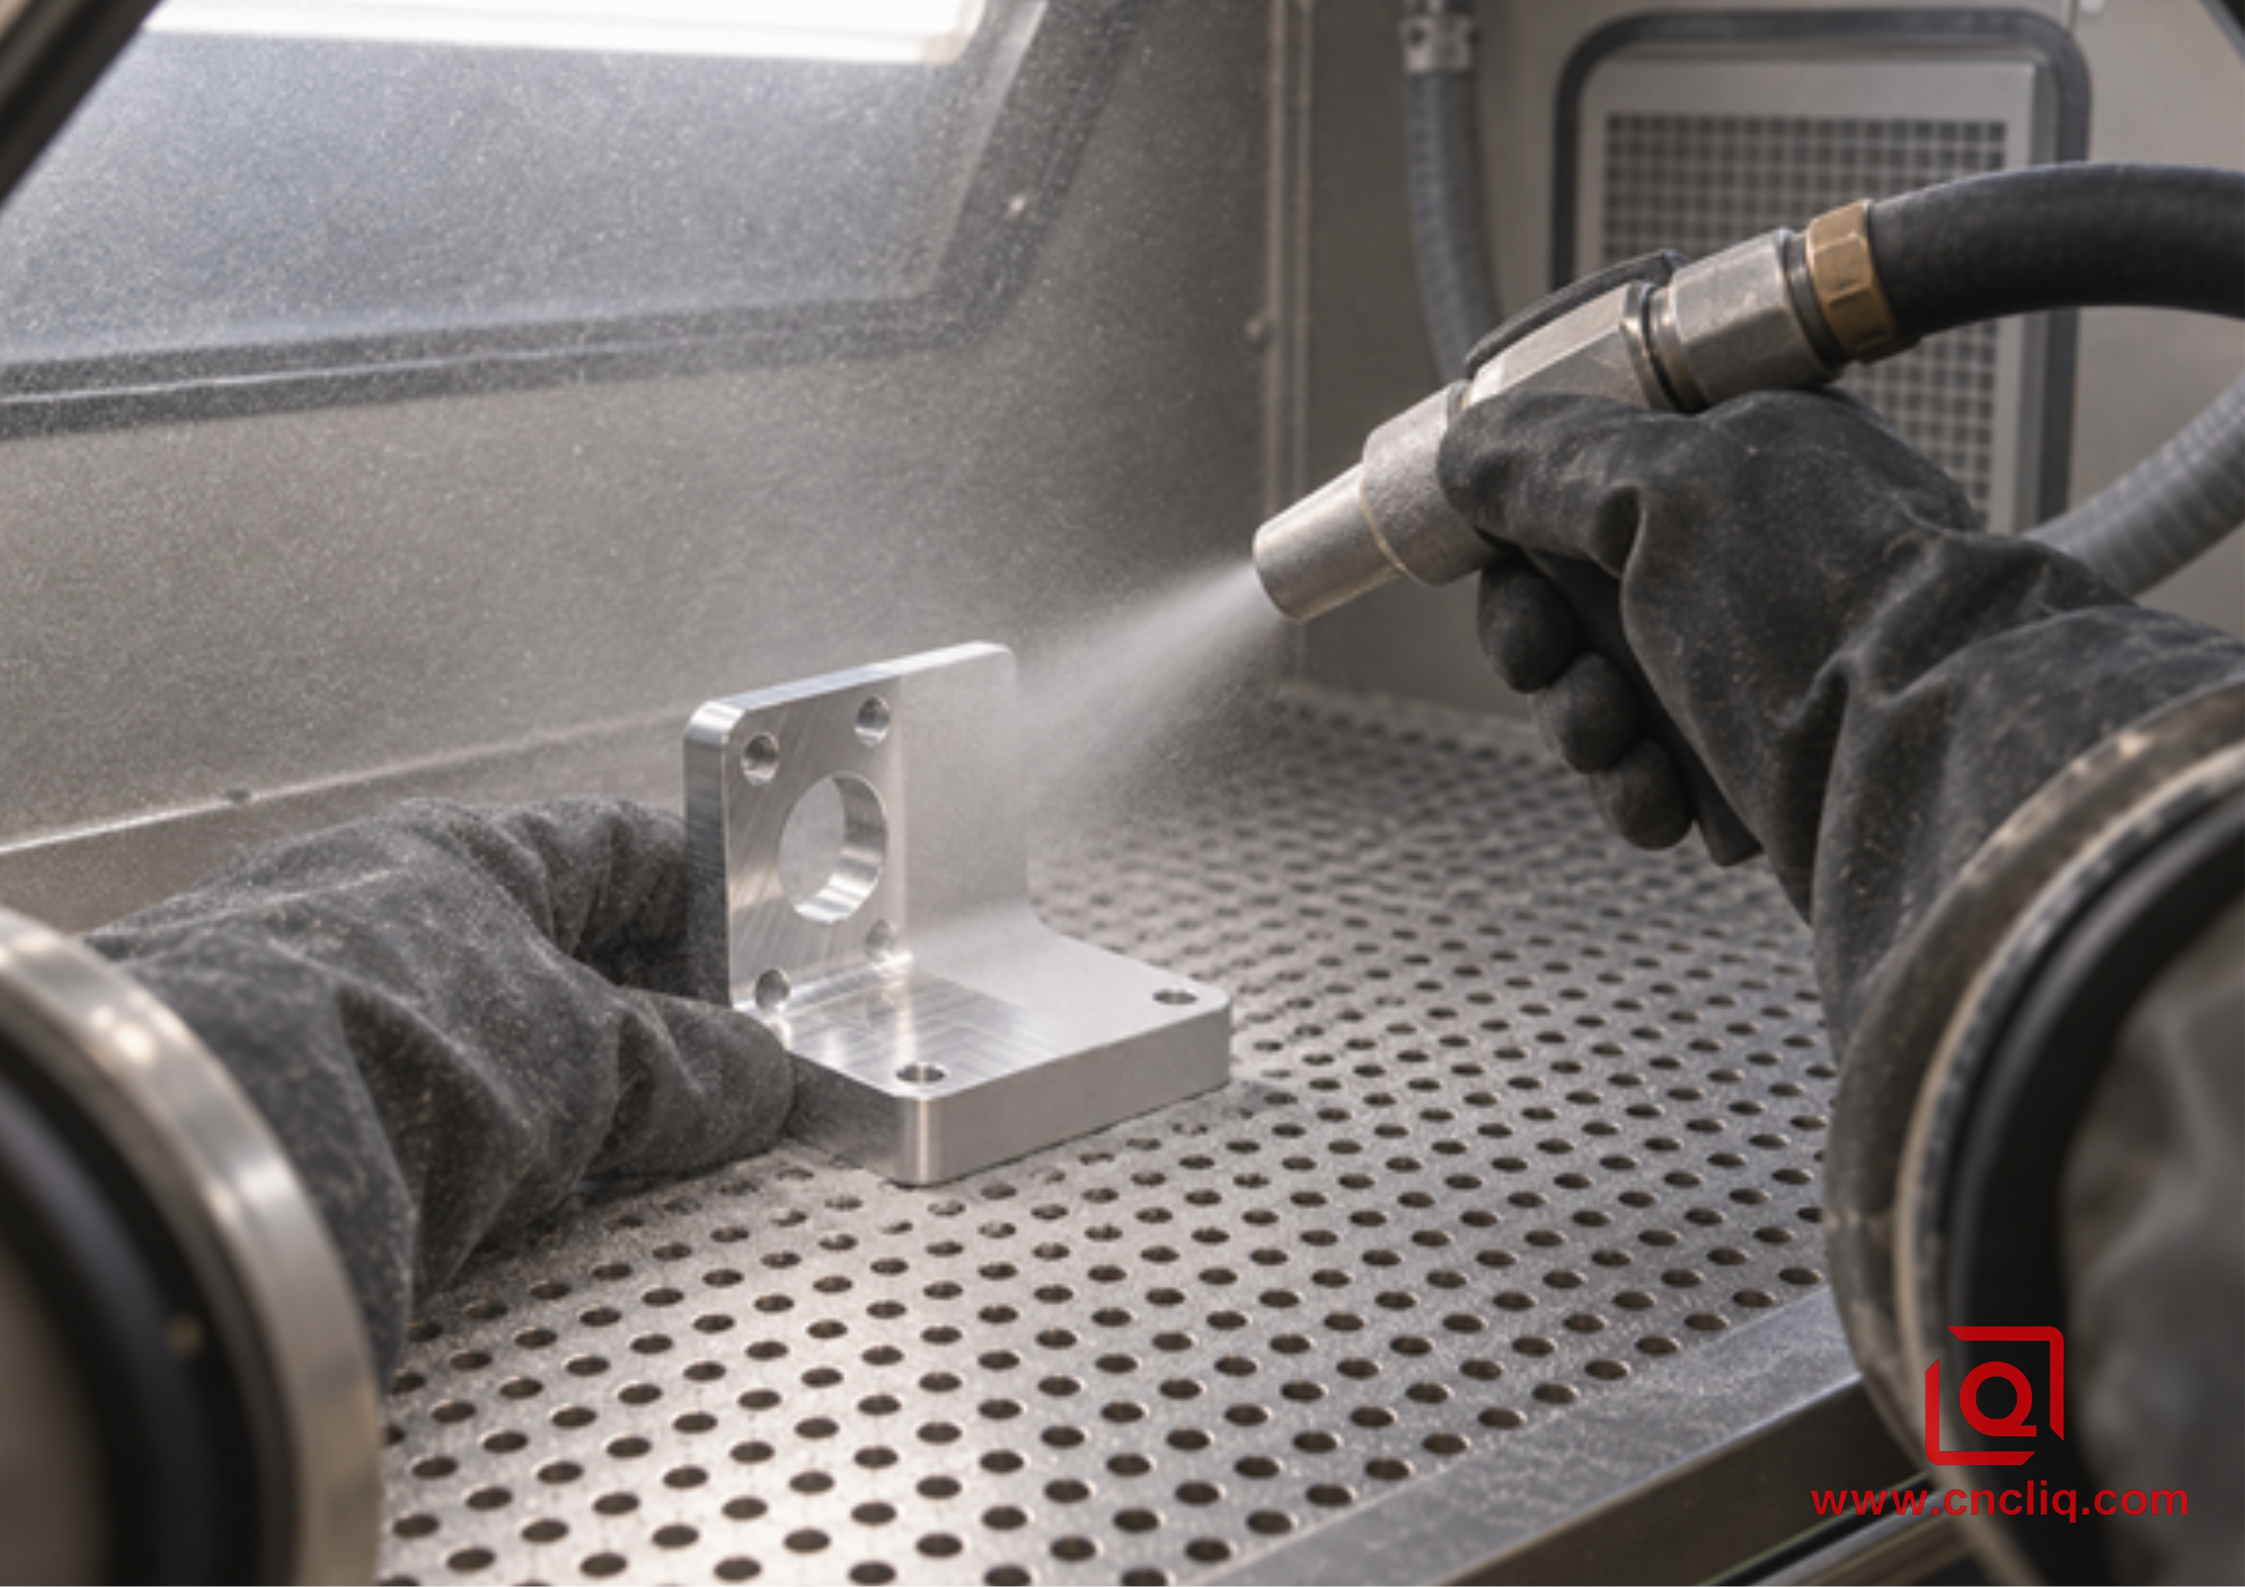
Ein gleichmäßiges Finish hängt vom kontrollierten Medienfluss, dem Düsenwinkel, dem Abstand, der Bewegung und der Belichtung ab – und nicht nur von der Korngröße.
Oberflächenrauheit beim Perlenstrahlen: Welche Ra können Sie erwarten?
Ra ist ein arithmetischer Mittelwert aus einem Rauheitsprofil. Ja, nützlich – aber es komprimiert eine komplizierte Landschaft in einer Figur. Ich kann zwei Coupons mit dem gleichen gemeldeten Ra auf den Prüftisch legen und sehe immer noch einen deutlichen Unterschied: Einer trägt eine gefräste Lage, der andere streut nach dem Strahlen das Licht in alle Richtungen. Wenn Glanz, Farbton, Welligkeit, Haptik oder die Sichtbarkeit von Fehlern von Bedeutung sind, melden Sie dies separat. Ra kann diese ganze Arbeit nicht erledigen.
|
Zustand |
Indikatives Ra-Band |
Wie es normalerweise aussieht |
So spezifizieren Sie es verantwortungsvoll |
|
Gutes, bearbeitetes Aluminium |
Etwa 0,8–3,2 µm, prozessabhängig |
Reflektierend, mit gerichteten Werkzeugwegen |
Geben Sie Ra an und ob sichtbare Werkzeugspuren akzeptabel sind |
|
Feiner Glasperlenversuch auf einer gut bearbeiteten Oberfläche |
Oft etwa 0,8–1,6 µm |
Weicher, gleichmäßiger Satin |
Genehmigen Sie einen Coupon und überprüfen Sie die tatsächliche Teilegeometrie |
|
Mittlerer Glasperlenversuch oder längere Belichtung |
Oft etwa 1,2–2,5 µm |
Diffusere matte, stärker fühlbare Textur |
Kontrollieren Sie den validierten Druck, den Perlengrad und die Belichtungsmethode |
|
Aggressives, eckiges Schleifmittel |
Kann 2,5 µm überschreiten |
Schärferes, stumpferes Profil |
Nennen Sie es nicht Glasperlenstrahlen, wenn kantige Medien erforderlich sind |
Die Überschneidung ist gewollt. Das Perlenstrahlen kann den Ra-Wert auf einer fein bearbeiteten Fläche erhöhen, kann jedoch den Kontrast hoher Werkzeuggrate auf einer raueren Fläche verringern. Der Endwert hängt außerdem vom Taststiftradius, der Auswertelänge, dem Filter, der Messrichtung und dem Aufnahmeort der Spur ab. Für neue Zeichnungen, ISO 21920-1:2021 stellt den aktuellen Rahmen für die Angabe der Profiloberflächentextur bereit; ISO 1302:2002 wurde zurückgezogen. Wenn in einer älteren Kundenzeichnung noch ISO 1302 zitiert wird, bestätigen Sie die vorgesehenen Messregeln, anstatt sie stillschweigend zu ändern.
Für eine funktionsfähige Dichtung, einen Lagersitz, eine Gleitbohrung, einen optischen Bezug oder einen elektrischen Kontakt gehen Sie nicht davon aus, dass ein kosmetisches Strahlen akzeptabel ist. Maskieren Sie das Feature oder definieren Sie ein separates Finish. Wenn das Teil sowohl Anforderungen an das Aussehen als auch an die Abdichtung stellt, ist eine Oberflächenkarte in der 2D-Zeichnung viel klarer als eine pauschale Notiz.
Warum die gleiche 120er-Körnung zu unterschiedlichen Ergebnissen führen kann
1. Neue Perlen und recycelte Perlen wirken nicht gleich
Öffnen Sie einen frischen Beutel und die Partikel sind größtenteils rund. Lassen Sie sie lange genug laufen und einige spalten sich; Aluminiumpartikel und Schmutz gelangen ebenfalls in den Kreislauf. Der Schrank wird langsam zu einem anderen Prozess, auch wenn sich das Etikett auf der Tasche nicht geändert hat. Mit einer Nachschubregel, einem Schrank, der von Eisenarbeiten ferngehalten wird, einer routinemäßigen Reinigung und einer schnellen Überprüfung anhand des genehmigten Gutscheins begegnen wir diesem Problem. Es handelt sich um gewöhnliche Haushaltsführung, aber kosmetische Dinge hängen davon ab.
2. Druck verändert sowohl die Deckung als auch das Schadensrisiko
Xometry schlägt vor, mit der Glasperlenarbeit bei etwa 3,5 bar oder 50 psi zu beginnen und dann nur so weit zu steigen, wie es das Ziel erfordert. Das ist eine sinnvolle Werkstattberatung. Der Druckknopf ist kein Qualitätsknopf. Wenn Sie es zu weit drehen, brechen die Perlen früher, scharfe Fragmente können sich in der Haut festsetzen, Kanten werden weggewaschen, kleine Löcher öffnen sich und helle Wände verbiegen sich. Die richtige Einstellung ist einfach die niedrigste, die das Teil innerhalb des vereinbarten Zyklus sauber abdeckt.
3. Winkel, Abstand und Verweilzeit erzeugen lokale Variationen
Halten Sie die Waffe ruhig und es erscheint ein heißer Punkt. Das lernt jeder Bediener schnell. Auch ein direkter Aufprall trifft härter als ein flüchtiger Pass. Fügen Sie nun eine tiefe Tasche hinzu, in der der Bach nicht ankommen oder austreten kann, wie dies bei einer offenen Fläche der Fall ist. Notieren Sie sich während der Probenahme die Düse, den Abstand, das Bewegungsmuster, den nützlichen Winkelbereich und die Reihenfolge, in der die Flächen behandelt wurden. Eine ungünstige Geometrie kann eine Indexvorrichtung oder einen Roboterpfad rechtfertigen. Handgeschick ist wichtig, aber Gedächtnis ist keine Prozesskontrolle.
4. Die bearbeitete Oberfläche bleibt darunter
Feine Glasperlen verschmelzen mit leichten Schnittlinien; Es kann kein Rattern, Riefen, Klemmbeulen, Porosität, tiefe Kratzer oder eine Nichtübereinstimmung zwischen Bearbeitungseinstellungen reparieren. Wenn die Strahlkraft stark genug sein muss, um einen Defekt zu beseitigen, werden auch Kanten erodiert und das Erscheinungsbild verändert. Aus diesem Grund sollten der Bearbeitungsplan und der Endbearbeitungsplan gemeinsam überprüft werden. Liqins Leitfaden zu Veredelungsmöglichkeiten für CNC-gefrästes Aluminium erklärt, wie das Perlenstrahlen zwischen Eloxieren, chemischem Film, stromlosem Nickel und anderen Nachbearbeitungsverfahren passt.
5. Legierung und Härte beeinflussen die Reaktion
6061-T6, 7075-T6/T651, 5052-H32 und Aluminiumguss weisen nicht die gleiche Härte, Mikrostruktur oder Anodisierungsreaktion auf. Eine Gusshaut mit Poren kann optisch nicht mit demselben Maßstab beurteilt werden wie ein Schmiedeknüppel. Sogar zwei Chargen derselben Nominallegierung können mit einem leicht unterschiedlichen Farbton eloxiert werden. Passen Sie kosmetische Teile weiterhin auf dem gleichen dokumentierten Materialweg an und validieren Sie die gesamte Abfolge von Strahlen und Anodisieren, nicht jeden Schritt einzeln.
Glasperlen vs. Aluminiumoxid vs. Keramikperlen
|
Medien |
Partikelform und -wirkung |
Typisches Ergebnis auf Aluminium |
Beste Passform |
Beobachtungspunkt |
|
Glasperle |
Meist kugelförmig; Peens und Mischungen |
Weiche seidenmatte bis matte Textur mit geringer Richtung |
Kosmetische CNC-Teile und voreloxiertes Erscheinungsbild |
Fragmente und Verunreinigungen durch Abnutzung der Medien |
|
Aluminiumoxid |
Eckig; schneidet aggressiv |
Stumpferes, schärferes Ankerprofil |
Haftung der Beschichtung oder stärkere Reinigung, sofern angegeben |
Größerer Materialangriff und Kantenverrundung |
|
Keramikperle |
Dichte, kugelförmige Medien mit guter Haltbarkeit |
Feiner, gleichmäßiger Satin mit effizienter Deckkraft |
Erstklassige kosmetische Arbeiten und kontrollierte Wiederholbarkeitsversuche |
Höhere Medienkosten; erfordert noch eine Validierung |
|
Kunststoffperle |
Weichere Medien; geringere Schneidwirkung |
Schonendere Reinigung mit begrenzter Profiländerung |
Empfindliche Oberflächen und Versuche zur Entfernung von Beschichtungen |
Möglicherweise werden Bearbeitungsspuren nicht ausreichend überblendet |
Vermeiden Sie das generische Wort „sandgestrahlt“, wenn Sie kugelförmige Glasperlen meinen. Quarzsand stellt eine ernste Gefahr für die Atemwege dar OSHA identifiziert abrasives Strahlen mit Sand als eine Aktivität, die eine Exposition gegenüber alveolengängiger kristalliner Kieselsäure verursachen kann. Ein professioneller Lieferant sollte einen geschlossenen Schrank, eine geeignete Staubabsaugung, medienspezifische Verfahren und die erforderlichen Schutzkontrollen verwenden.
Entwurfsregeln, bevor Sie die Zeichnung freigeben
Schützen Sie Präzisionsschnittstellen. Beginnen Sie mit den Stellen, die die Baugruppe nicht verlieren darf: Lager- und Dübelbohrungen, Dichtungsflächen, Gewinde, Erdungspads und Identifikationsbereiche. Platzieren Sie sie auf einer No-Blast-Karte. Eine datumsbasierte Grenze ist viel einfacher zu überprüfen als der Hinweis „Maske nach Bedarf“, der den Finisher auffordert, zu erraten, was der Designer gemeint hat.
Brechen Sie gefährdete Kanten absichtlich. Eine kontrollierte Fase oder ein kontrollierter Radius ist wiederholbarer als eine nicht spezifizierte scharfe Kante, die sich beim Entgraten und Strahlen verändert. Wenn eine Kante funktionell scharf bleiben muss, kennzeichnen Sie sie und besprechen Sie, ob sie maskiert oder auf andere Weise fertiggestellt werden sollte.
Geben Sie den Perlen einen Ausweg. Ein blinder Hahn oder eine kreuzende Galerie können sauber aussehen und dennoch eine Tasche voller Medien enthalten. Schließen Sie es dort an, wo es praktisch ist, wählen Sie die Strahlrichtung bewusst aus, blasen Sie dann und überprüfen Sie anschließend den Durchgang. Flüssigkeiten, optische und medizinische Hardware müssen vor der sauberen Verpackung möglicherweise einer validierten Wäsche unterzogen werden. „Sieht leer aus“ ist keine Sauberkeitsmethode.
Respektieren Sie dünne Wände. Wiederholte Stöße können eine breite, leichte Platte aus der Ebene ziehen, insbesondere wenn eine Seite die meiste Belichtung erhält. Verringern Sie den Druck, probieren Sie feinere Medien aus, unterstützen Sie die Arbeit und gleichen Sie die Durchgänge aus. Testen Sie die echte Form und nicht nur einen dicken Coupon. Und wenn es bei der Montage auf die Ebenheit ankommt, sagen Sie deutlich, dass die Grenze nach dem Strahlen und Beschichten gilt.
Planen Sie die Beschichtungsreihenfolge. Auf das Perlenstrahlen folgt häufig eine Eloxierung vom Typ II oder III, das Strahlen ist jedoch nicht die Beschichtung. MIL-PRF-8625 ist die aktive US-Leistungsspezifikation für anodische Beschichtungen für Aluminium und Aluminiumlegierungen, einschließlich Schwefelsäurebeschichtungen vom Typ II und Hartbeschichtungen vom Typ III. Wenn eine Eloxierung folgt, identifizieren Sie Typ, Klasse, Farbe, Dicke oder Leistungsanforderungen, Versiegelung, Maskierung und Abmessungen nach der Beschichtung. Liqins Arbeitsablauf für die CNC-Bearbeitung und Oberflächenbehandlung von Aluminium zeigt, warum Bearbeitungsbezüge, Reinigung, Maskierung, Beschichtung und Inspektion als ein Weg behandelt werden müssen.
Eine Zeichnungsbeschreibung, die ein Lieferant tatsächlich zitieren kann
Beispiel für ein Start-Callout:
Kosmetische Oberflächen A: feine kugelförmige Glasperlen, nominal 100–170 Mesh, gleichmäßig satiniertes Aussehen. Zielwert Ra 0,8–1,6 µm nach dem Strahlen, gemessen nach der vereinbarten ISO 21920-Profilmethode. Keine sichtbaren gerichteten Werkzeugspuren, heißen Stellen, eingebetteten Medien, Flecken oder Handhabungsspuren bei vereinbarter diffuser und Streiflichtprüfung. Maskenlagerbohrung B, Dichtfläche C, alle Gewinde und Erdungspad D. Aussehen entspricht dem genehmigten Grenzmuster. Führen Sie anschließend eine Eloxierung vom Typ II gemäß der Kaufspezifikation durch. Alle Maße gelten nach der Fertigstellung, sofern nicht anders angegeben.
Diese Formulierung ist nur ein Ausgangspunkt. Die beste Produktionsbeschreibung identifiziert auch die Legierung und den Härtegrad, die Teilerevision, die Prüfzonen, zulässige Farbabweichungen, die Probengröße, die Beleuchtung, den Betrachtungsabstand und die Verpackungsmethode. Wenn das Aussehen vorherrscht, verwenden Sie ein Muster für die untere und obere visuelle Grenze. Wenn die Funktion im Vordergrund steht, priorisieren Sie messbare Ra-, Sauberkeits-, Dimensionsgrenzen-, Haftungs- oder Korrosionsanforderungen.
Inspektion: Beschaffenheit messen und Aussehen separat beurteilen
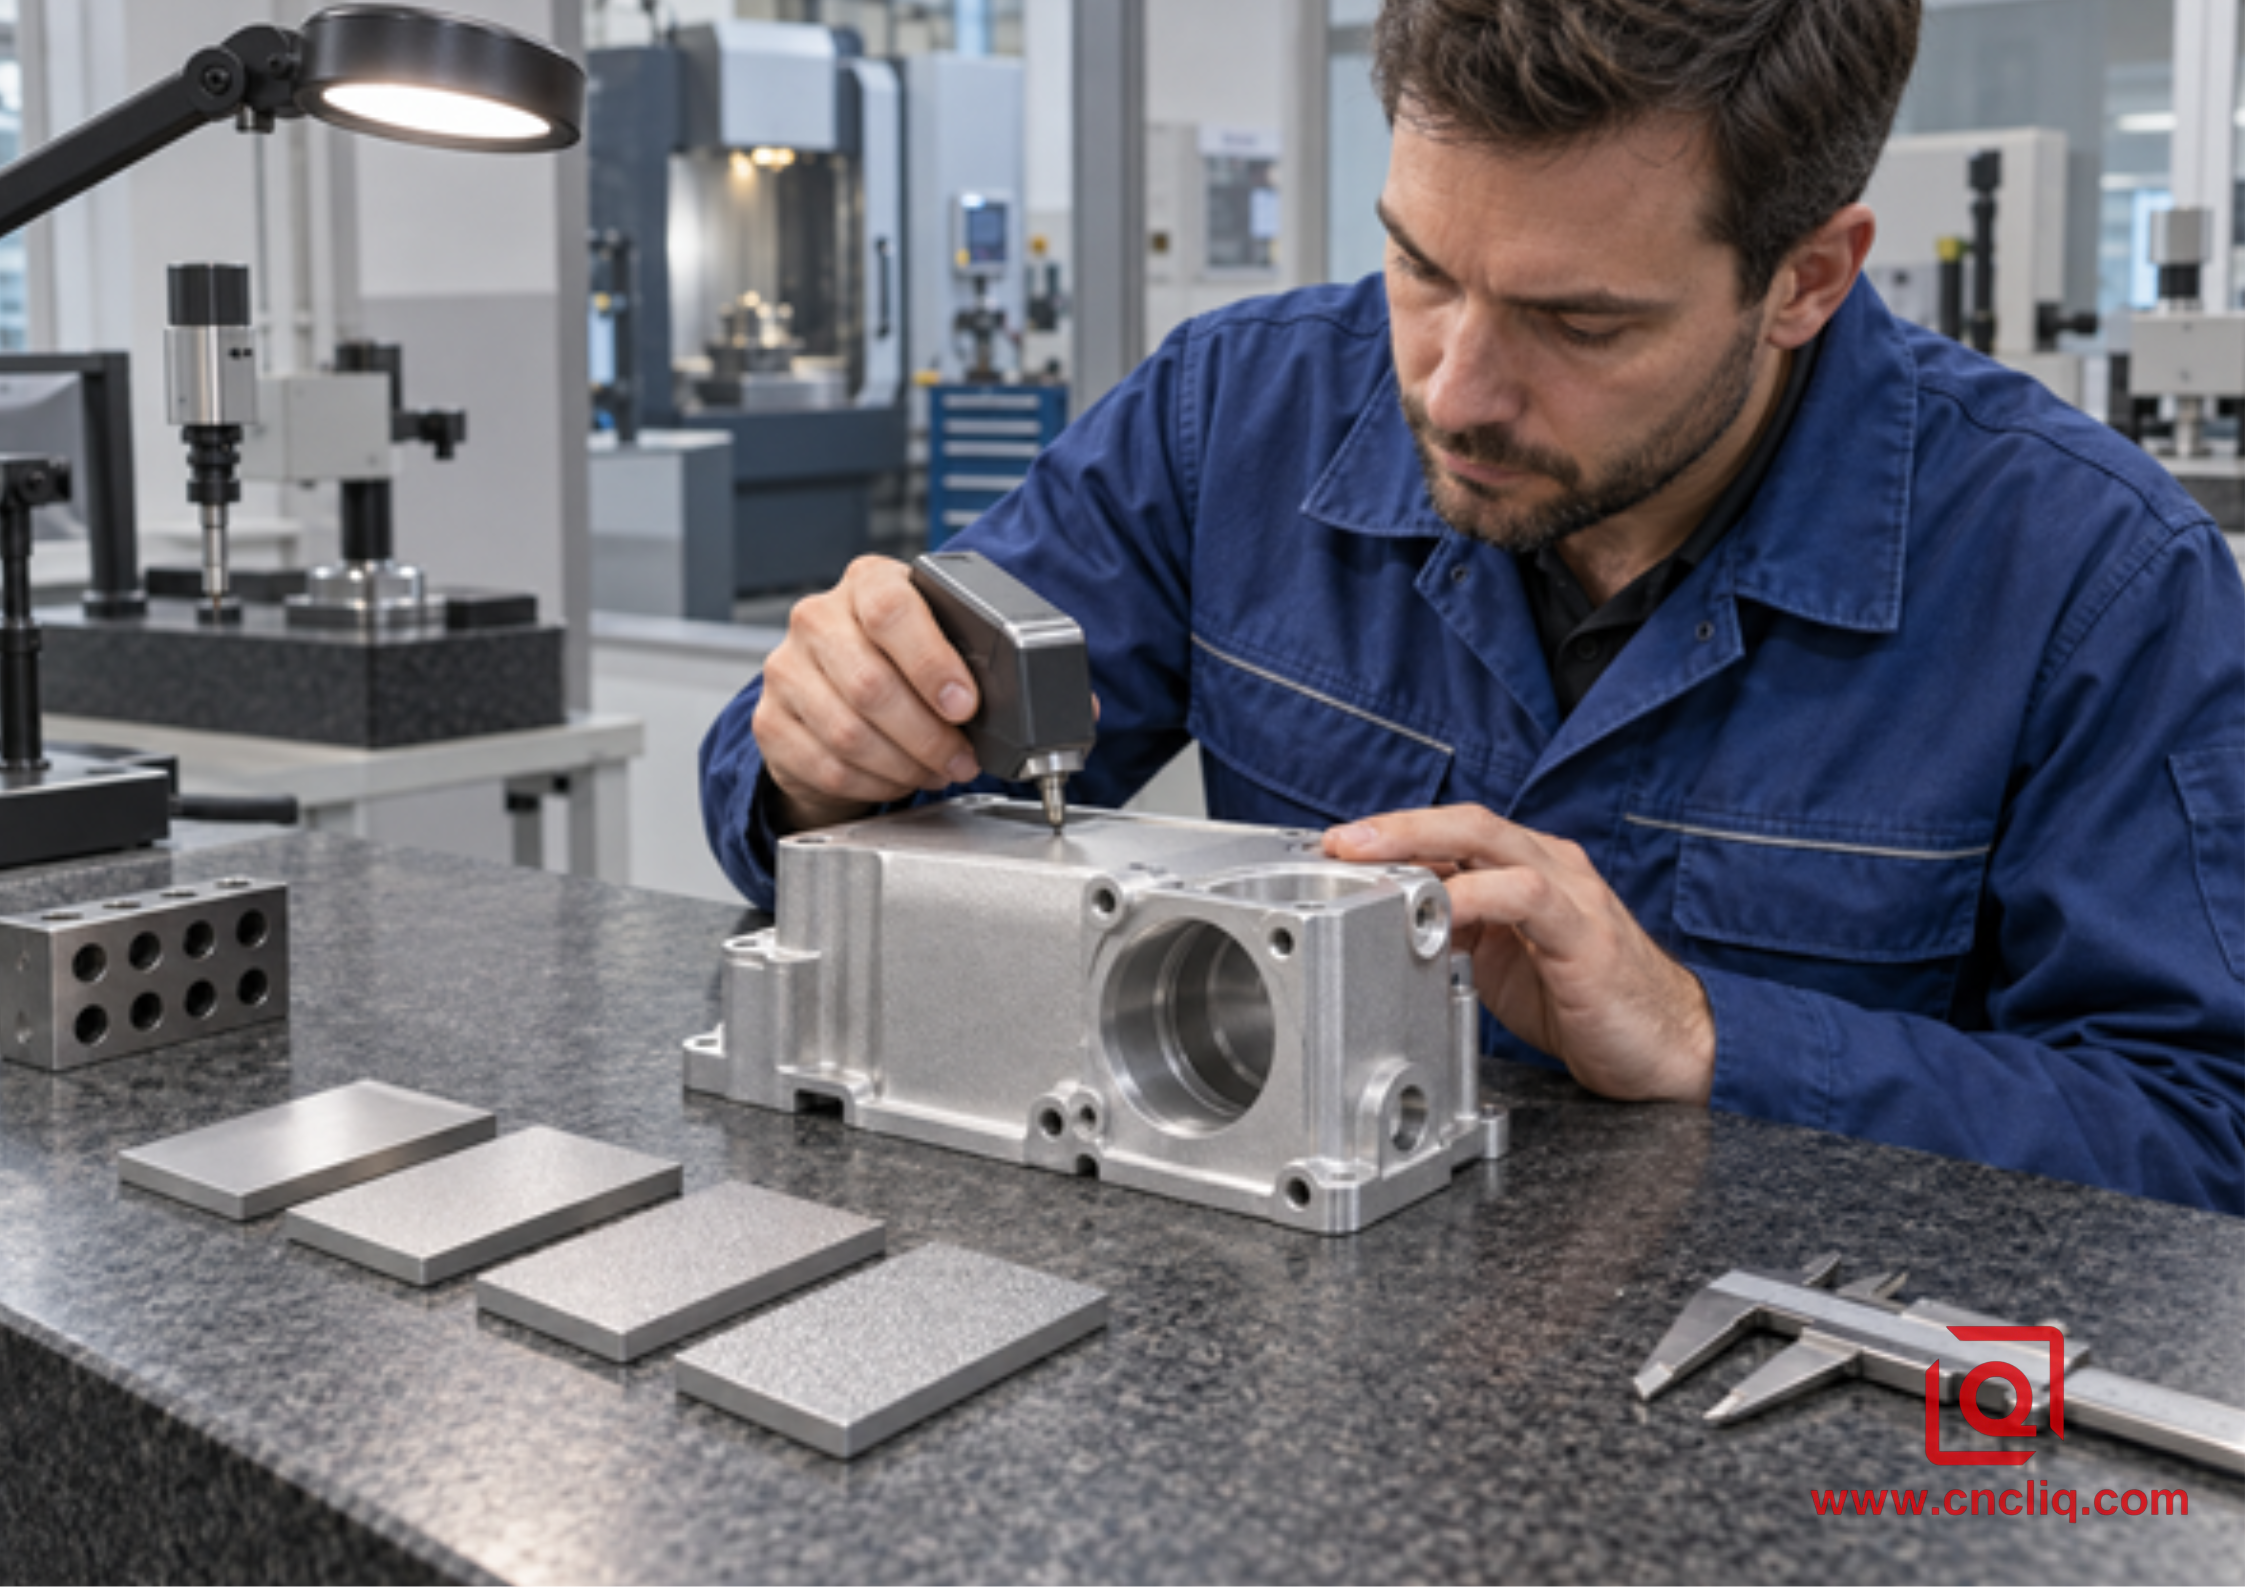
Ra bestätigt einen Teil der Oberflächenqualität; Sichtgrenzen, Sauberkeit, Maskierung und Abmessungen erfordern eigene Prüfungen.
Platzieren Sie das Profilometer auf einer stabilen Fläche, wo die Kufe nicht über eine Kurve wackeln kann. Markieren Sie diesen Fleck auf der Inspektionszeichnung. Der erste Artikel und das letzte Produktionslos sollten die gleichen Einstellungen und Spurrichtungen verwenden, mit genügend Messwerten, um Abweichungen zu erkennen – und nicht einen schmeichelhaften Durchgang auf dem glattesten Streifen. Ein optischer Profiler kann bei winzigen oder ungünstigen Geometrien hilfreich sein. Korrelieren Sie es einfach, bevor Sie seine Nummer mit dem Ergebnis eines Kontaktstifts vergleichen.
Dann schalten Sie die Instrumente aus und schauen Sie. Verwenden Sie jedes Mal den gleichen neutralen Hintergrund und die gleiche diffuse Lampe, gefolgt von einer schwachen Streiflichtprüfung, um Streifen und überarbeitete Stellen freizulegen. Legen Sie den normalen Abstand und die Betrachtungszeit fest. Dies schützt beide Seiten: Der Kunde kann nicht aus einer Laune heraus einen undefinierten Farbton ablehnen, und der Lieferant kann nicht durch eine schöne Hülle mit beschädigtem Gewinde oder Dichtungssteg winken.
Die Endkontrolle sollte Maskierungsgrenzen, eingeschlossene Medien, Grate, Überprüfungen der Gewindestärke, kritische Abmessungen und den Beschichtungsstatus umfassen. Teilen Sie dem Lieferanten bei einer Produktionsanfrage mit, ob Sie einen Inspektionsbericht, ein Materialzertifikat, einen Anodisierungsbericht, Rauheitsaufzeichnungen, Korrosionstests oder nur eine visuelle Erstmusterfreigabe benötigen. Klare Beweisanforderungen verhindern sowohl versteckte Kosten als auch verspätete Auseinandersetzungen.
Anonymer Kundenfall: Optisches Sensorgehäuse
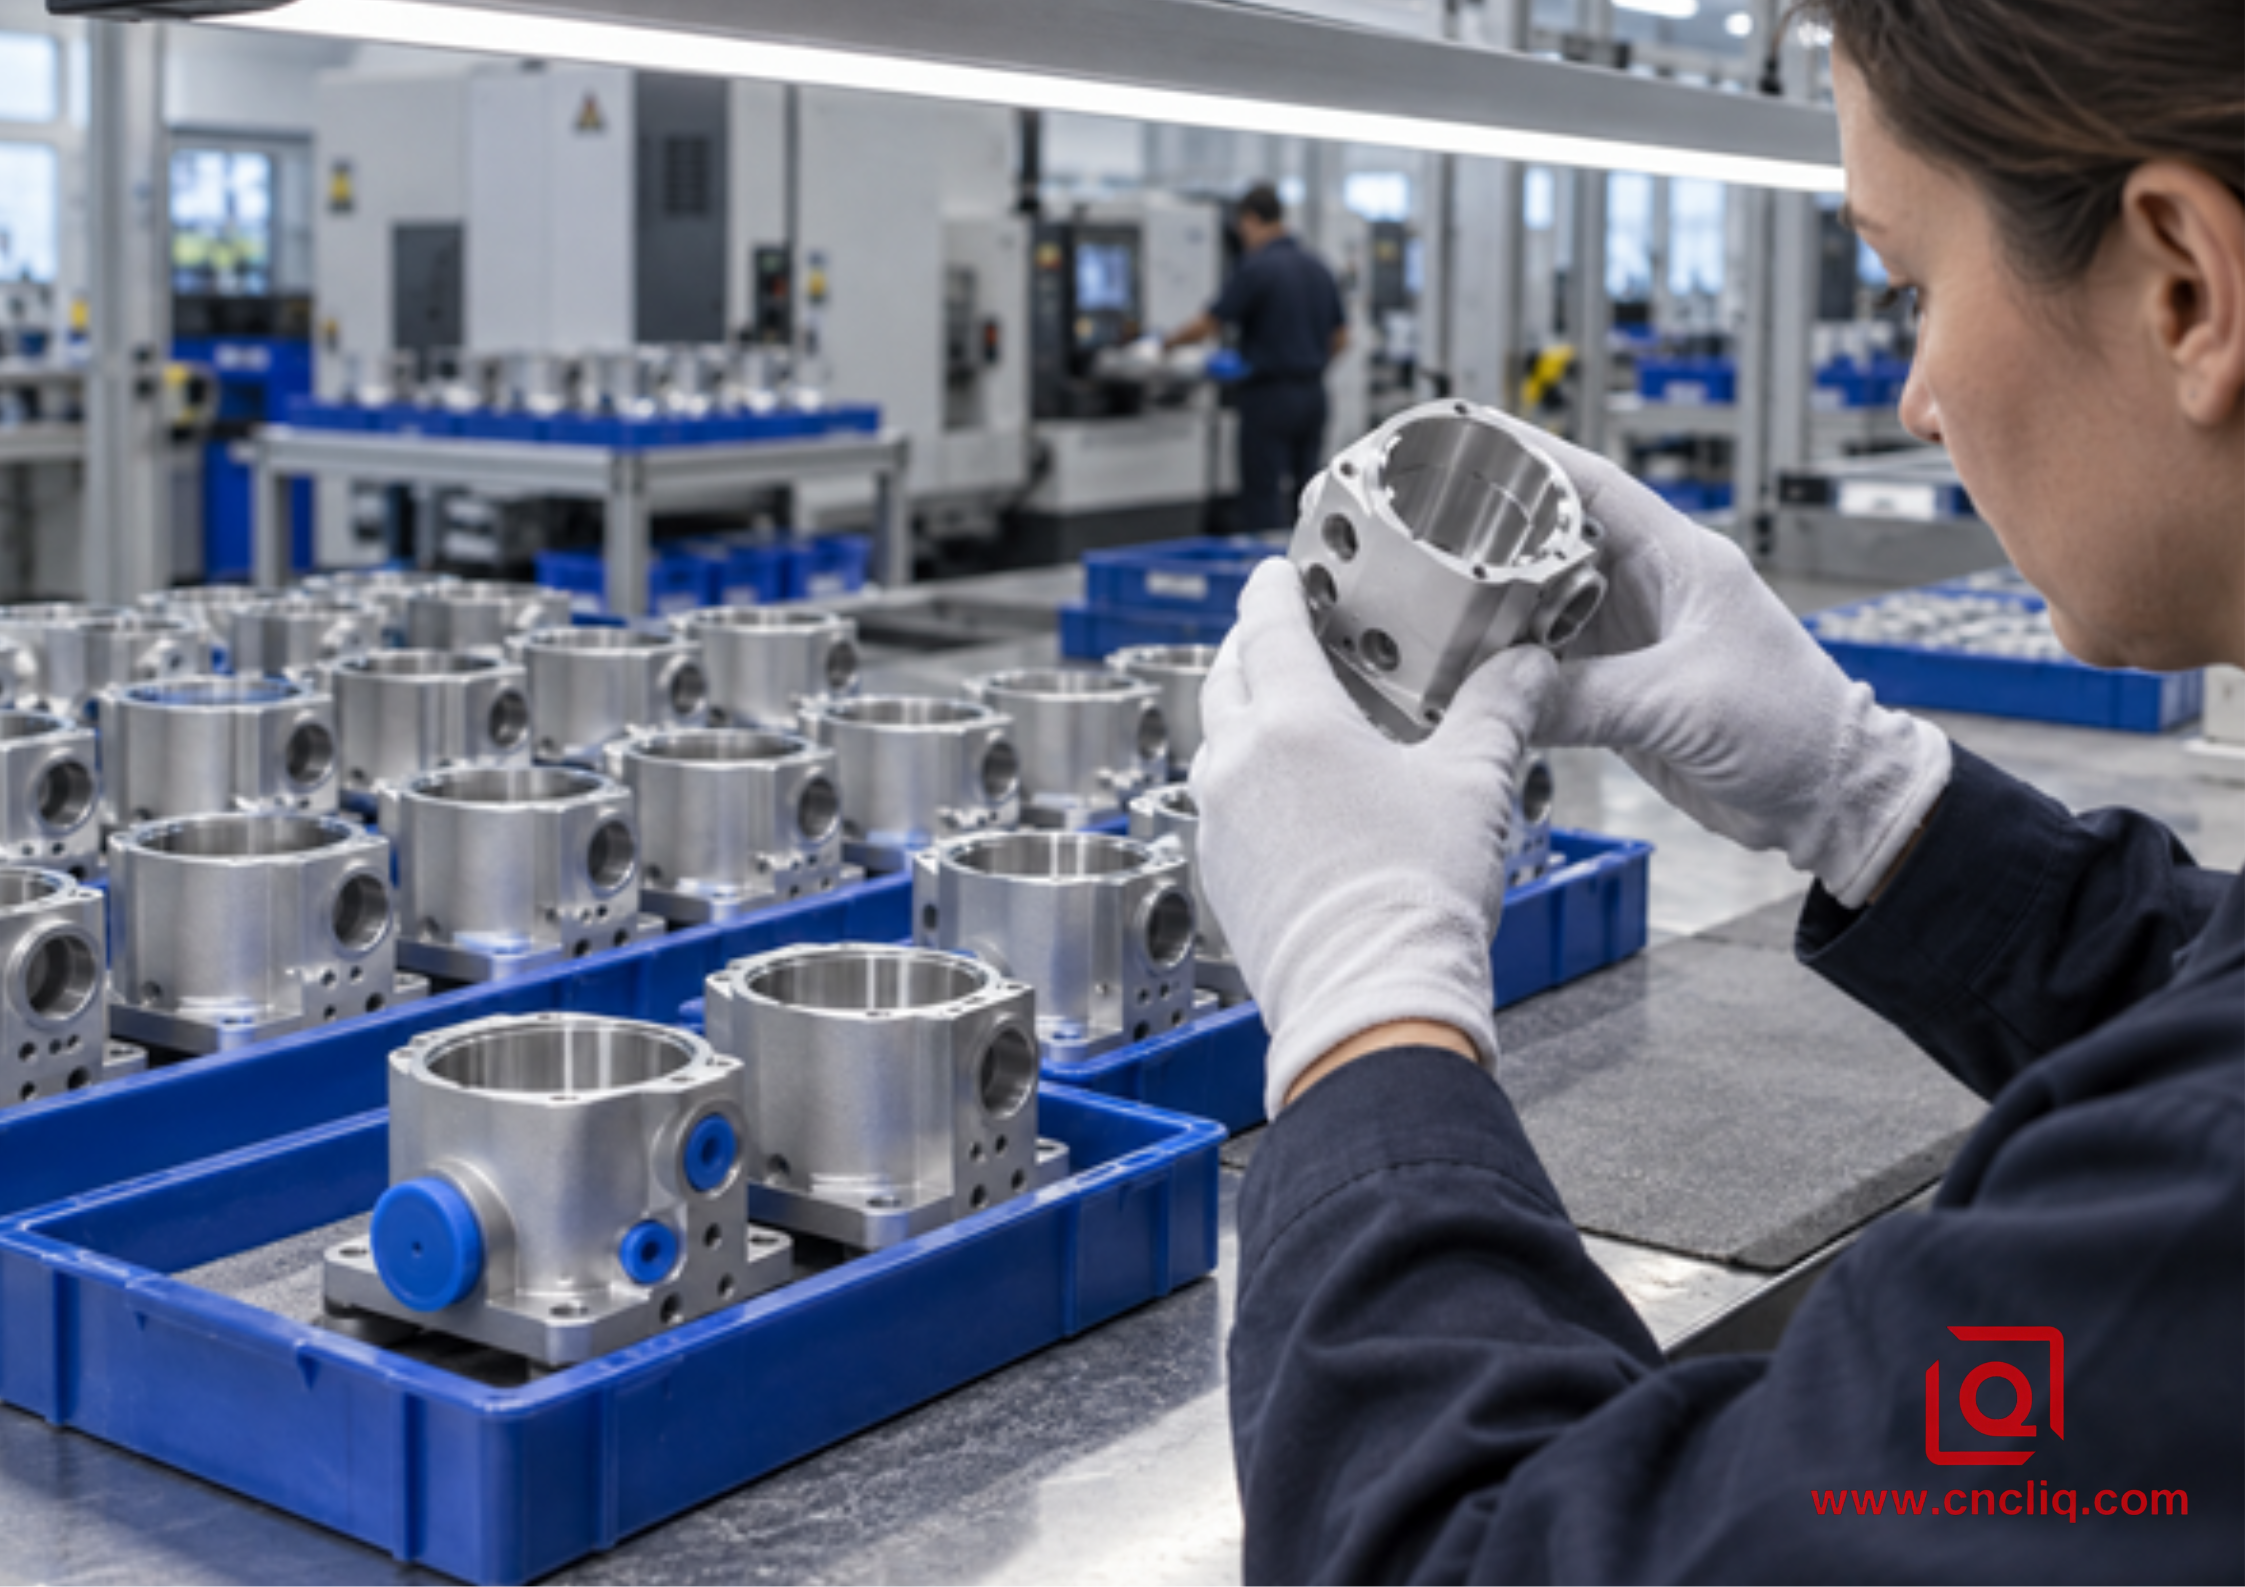
Ein anonymisiertes Beispiel einer chargenorientierten kosmetischen und funktionellen Kontrolle; Das Bild dient der Veranschaulichung.
Ein Automatisierungskunde schickte einmal eine Angebotsanfrage für ein 6061-T6-Optikgehäuse mit einer drei Wörter umfassenden Endbemerkung: „Bead Blast Matt“. Wir könnten eine Zahl nennen, aber kein verlässliches Ergebnis. Wie fein war matt? Konnte die Objektivbohrung Medien sehen? Wurde die visuelle Grenze vor oder nach dem Eloxieren beurteilt? Gilten die Abmessungen für blankes Metall oder für das fertige Teil? Diese 4 Fragen mussten zuerst geklärt werden.
Wir teilen das Modell nach Funktion auf. Außenflächen wurden zur kosmetischen Zone A; Die Linsenbohrung, die Dübel, der O-Ring-Steg, die Gewindebohrer und das Erdungspad gelangten in die Schutzzone B. Die Mühle musste dann eine saubere Grundlinie hinterlassen. Niemand erwartete, dass der Sprengmeister eine tiefe Spur verwischen würde. Die Coupons stammten aus demselben Materialweg wie die Teile, und der Versuch begann mit feinen Glasperlen bei vorsichtigem Druck. Nur eine Einstellung hat sich zwischen den Durchgängen geändert, der Vergleich hat uns also tatsächlich etwas gelehrt.
Bei der genehmigten Route wurde der Coupon als visuelles Muster verwendet, die Medienqualität und das Gehäuse festgelegt, die Druck- und Düsenpraxis dokumentiert und alle kritischen Öffnungen mit Stopfen versehen. Nach dem Strahlen wurden die Teile gereinigt, auf eingeschlossene Medien überprüft und durch die vorgegebene Anodisierungsroute bewegt. Die Rauheit wurde an definierten Außenflächen aufgezeichnet, während Bohrungen und Dichtflächen nach der Endbearbeitung maßlich überprüft wurden. Die einzelnen Teile wurden in Schutzschalen getrennt aufbewahrt, sodass die einheitlichen matten Oberflächen während des Transports nicht aneinander reiben konnten.
Das wichtige Ergebnis war keine dramatische Prozentangabe. Es handelte sich um einen übertragbaren Kontrollplan: ein genehmigter Sichtbereich, eine messbare Rauheitsmethode, explizite Explosionsschutzzonen und eine an die Montagefunktion gebundene Endkontrolle. Die gleiche Logik gilt für Kommunikationsgehäuse, medizinische Instrumente, Roboterhalterungen und Präzisionsmotorkomponenten. Liqin ist veröffentlicht Überspannungsschutzelektrode aus 6061-T6-Aluminium ist ein relevantes Produktbeispiel, da auf seiner Seite die CNC-Bearbeitung, Optionen zur Oberflächenbehandlung, die Kontrolle der Oberflächenqualität und die Inspektion einer kundenspezifischen Aluminiumkomponente dokumentiert sind.
Wie das Perlenstrahlen Kosten und Durchlaufzeit verändert
Verglichen mit der Arbeit, die sie erfordern, sind Perlen billig. Das Angebot wächst durch Handling, 20 Stöpsel, Reinigung, visuelle Sortierung, Coupon-Arbeit und die Möglichkeit, ein fertiges Teil zu verschrotten. Eine offene Klammer ohne vereinbarte kosmetische Begrenzung kann die Zelle schnell passieren. Ein 6-seitiges Gehäuse mit einer schmalen Maskenlinie, passender Eloxierung, einzelnen Hülsen und 100 %iger Sicht unter kontrolliertem Licht ist eine andere Aufgabe. Der Preis sollte das ehrlich zeigen.
Für eine nützliche Ausschreibung ist mehr als eine STEP-Datei erforderlich. Senden Sie die kontrollierte Zeichnung, Legierung und Härte, Bestellgröße und Jahresbedarf, kosmetische Karte, geschützte Flächen, Ra-Methode, bevorzugte Medien, nachgelagerte Beschichtung und die Berichte, die Sie benötigen. Fotos helfen; eine physikalische Grenzprobe ist besser. Kaufen Sie für einen neuen Auftritt ein paar Coupons oder Erstartikel, bevor Sie das Los veröffentlichen. Diese kurze Übung kostet weitaus weniger, als über 300 fertige Gehäuse darüber zu streiten, was „matt“ bedeuten soll.
Benötigen Sie ein Angebot für ein perlgestrahltes Aluminiumteil?
Senden Sie Liqin Ihre STEP-Datei, 2D-Zeichnung, Menge, Legierung, Zielaussehen, Ra-Anforderung, Maskierungskarte und Endbeschichtung. Unser Team kann die Herstellbarkeit überprüfen, oberflächenempfindliche Merkmale identifizieren und einen Angebotsweg für Prototypen oder Produktion zurückgeben. Kontaktieren Sie uns mit Ihren Zeichnungs- und Endbearbeitungsanforderungen.
RFQ-Checkliste für perlgestrahltes CNC-Aluminium
- Teilenummer, Revision, 3D-Modell und vollständig kontrollierte 2D-Zeichnung
- Aluminiumlegierung, Härte und alle Anforderungen an gleiche Chargen für kosmetische Baugruppen
- Glas, Keramik, Aluminiumoxid oder ein anderes benanntes Medium – niemals nur „Sandstrahlen“
- Partikelqualität oder Medienbezeichnung des Lieferanten und ob eine Substitution zulässig ist
- Ziel-Ra mit Messstandard, Standort, Filter und Akzeptanzregel
- Kosmetikzonen, Funktionszonen und klar dimensionierte Maskierungsgrenzen
- Genehmigter Mastercoupon oder obere/untere Erscheinungsgrenzen
- Eloxieren oder andere nachgelagerte Behandlung, einschließlich Spezifikation, Typ, Klasse, Farbe und Maskierung
- Endgültige Maßanforderungen nach allen Endbearbeitungen
- Reinigung, Kontrolle eingeschlossener Medien, Verpackung, Berichte, Probengröße und Liefermenge
Klicken Sie hier für Ihre Anfrage 👆
FAQs
1. Welche Körnung eignet sich am besten zum Perlenstrahlen von CNC-gefrästem Aluminium?
Wenn ein Kunde eine saubere, satinierte Oberfläche wünscht und kein Altmuster hat, nehme ich normalerweise Glasperlen mit einer Maschenweite von 100–170 in den Testplan auf. Der feinere Bereich 170–325 ist bei kleinen Gravuren oder klaren Merkmalen einen Test wert; #120 erscheint auch als Standardauswahl bei der kommerziellen CNC-Endbearbeitung. Keines dieser Labels löst die Aufgabe. Der Coupon muss immer noch mit der tatsächlichen Legierung, dem Fräsmuster, der Form des Teils, der Lufteinstellung und der anschließenden Eloxierung übereinstimmen.
2. Welchen Ra erzeugt das Glasperlenstrahlen auf Aluminium?
Auf einer einwandfrei bearbeiteten Fläche erzielen feine Glasperlen häufig einen Ra-Wert von etwa 0,8–1,6 µm. Ein mittelschwerer oder härterer Durchgang kann näher bei 1,2–2,5 µm landen. Behandeln Sie diese als überlappende Testbänder, nicht als Versprechen: Ich habe gesehen, wie sich die Zahl mit dem Fräser-Finish, dem Perlenalter, dem Luftdruck, der Verweildauer und sogar der Profilometer-Einrichtung verändert. Bringen Sie das Ziel, die Spurposition, die Testmethode und das visuelle Muster auf dem Ausdruck an. Ein Körnungsetikett kann nicht alle 4 abdecken.
3. Schützt Glasperlenstrahlen Aluminium vor Korrosion?
Nein. Das Gehäuse verändert seine Textur und kann leichte Verfärbungen beseitigen. es hinterlässt keine zuverlässige Korrosionsbarriere. Aluminium bildet sein eigenes dünnes Oxid, aber Teile, die Witterungseinflüssen, Chemikalien, Handhabung oder langer Lebensdauer ausgesetzt sind, benötigen normalerweise eine spezielle Behandlung wie Eloxieren, Konversionsbeschichtung oder Lackierung. Wählen Sie diese Behandlung entsprechend der realen Umgebung und den Anforderungen an Elektrik, Abnutzung, Farbe und Abmessungen. Lassen Sie es dann auf dem gestrahlten Muster laufen, denn auf einem matten Untergrund kann die gleiche Beschichtung ganz anders aussehen.
4. Sollte Aluminium vor dem Eloxieren perlgestrahlt werden?
Oftmals ja – wenn die Anforderung eine ruhige, blendarme, matte Oberfläche erfordert. Es handelt sich nicht um einen obligatorischen Eloxierungsschritt. Die Perlen können den Lichtkontrast mildern, aber beim Eloxieren können auch tiefe Kratzer, ungleichmäßiges Strahlen, schlechte Reinigung oder eine gemischte Legierungspartie sichtbar werden. Wir genehmigen daher das gemeinsame Strahlen und Eloxieren der Produktionslegierung. Bohrungen, Gewinde, Dichtungsflächen und elektrische Kontakte werden dort abgebildet und geschützt, wo die Baugruppe sie benötigt.
5. Kann das Perlenstrahlen Abmessungen verändern oder Toleranzen beschädigen?
Es kann. Auf einem soliden Gehäuse kann ein leichter Glasperlendurchgang kaum eine Gesamtgröße bewegen, dennoch kann derselbe Strahl eine Kante stumpf machen, ein kleines Loch öffnen, eine Passfläche markieren oder eine dünne Platte aus der Ebene ziehen. Grobe oder kantige Medien, hoher Druck, müde Medien und das Verweilen an einer Stelle verstärken dieses Risiko. Maskieren Sie, worauf es ankommt, geben Sie an, dass die Zeichnungsgrenzen nach der Fertigstellung gelten, und vermessen Sie den ersten Artikel, bevor das Produktionsregal freigegeben wird.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Eine stabile perlgestrahlte Oberfläche ergibt sich aus der gesamten Strecke, keine glückliche Körnung. Beginnen Sie mit einer ehrlichen Bearbeitung, testen Sie runde Medien an der realen Geometrie und zeichnen Sie den Druck und die Abdeckung auf, die funktioniert haben. Behalten Sie die Ra-Anforderung neben dem visuellen Muster bei – und ersetzen Sie es nicht. Markieren Sie die Flächen, die unberührt bleiben müssen, legen Sie frühzeitig die Eloxierungsroute fest und überprüfen Sie sie nach dem letzten Finish. Machen Sie das auf der Zeichnung und der Angebotsanfrage, und „matt“ wird zu einem Ergebnis, das der Shop bepreisen, wiederholen und erklären kann.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst :: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung :: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
