 Deutsch




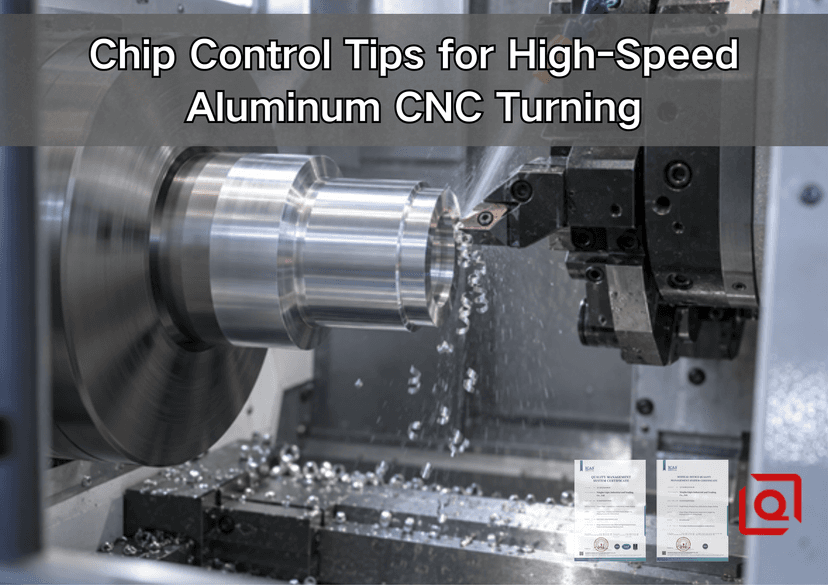
Kämpfen Sie immer noch mit langen Aluminiumspänen, die sich um das Spannfutter wickeln, über den fertigen Durchmesser schleifen oder den Bediener zwingen, einen ansonsten automatischen Zyklus zu stoppen? Lesen Sie diese Anleitung, bevor Sie die Spindeldrehzahl reduzieren oder das Kühlmittel verantwortlich machen. Beim Hochgeschwindigkeits-CNC-Drehen von Aluminium ist der Span kein Abfall, der ignoriert werden kann. Er ist ein wichtiges Prozesssignal. Seine Breite, Krümmung, Farbe, Richtung und Konsistenz zeigen an, ob der Einsatz schneidet, reibt, verschweißt oder die Kontrolle verliert.
Dieser Artikel beschreibt einen praktischen Weg von der Vermeidung von Spanverschachtelung hin zu reproduzierbarer Spankontrolle. Er behandelt die Geometrie der Schneidplatten, den Vorschub pro Umdrehung, die Schnitttiefe, konstante Schnittgeschwindigkeit, die Kühlmittelrichtung, Bohren, Einstechen, die Werkzeugwegstrategie, die Inspektion und Informationen zu Angebotsanfragen. Ziel ist es nicht, ein universelles Schnittgeschwindigkeits- und Vorschubrezept zu veröffentlichen. Ein solches Rezept kann nicht alle Legierungshärten, Stangenzustände, Maschinenleistungskurven, Werkzeugüberhänge, Schneidplattensorten oder Kühlmittelsysteme berücksichtigen. Vielmehr soll Ingenieuren und Einkäufern geholfen werden, ein kontrolliertes Prozessfenster zu definieren, das sich an realen Werkstücken nachweisen lässt.
Kurzantwort: Was behebt üblicherweise lange Späne beim Aluminiumdrehen?
Verwenden Sie eine scharfe, polierte Wendeschneidplatte mit positivem Spanwinkel für Nichteisenmetalle. Wählen Sie den Spanbrecher passend zum tatsächlichen Vorschub und zur Schnitttiefe, nicht nur anhand der Bezeichnung „Aluminium“. Achten Sie darauf, dass der Span dick genug ist, um den Spanbrecher zu erreichen. Richten Sie das Kühlmittel auf die Span-Werkzeug-Kontaktfläche, halten Sie den Halter und das Werkstück fest und überprüfen Sie, ob der programmierte Vorschub erreicht wird. Ist der Schnitt für die gewählte Geometrie zu dünn, erreicht der Span den Spanbrecher möglicherweise nicht. Bei stumpfer Schneide oder zu geringem Vorschub kann Aluminium auf die Spanfläche gelangen und Aufbauschneiden bilden. Trifft Kühlmittel auf die falsche Seite des Werkzeugs, kann selbst ein hoher Durchfluss die Schnittzone trocken halten.
Jede Parametertabelle dient lediglich als Ausgangspunkt. Der Anwendungsbereich des Werkzeugherstellers und der genehmigte Erstmusterversuch haben Vorrang.
Symptome in der Werkstatt | Wahrscheinliche Prozessursache | Erste kontrollierte Prüfung | Vermeiden |
Langes Band oder Vogelnest | Vorschub oder Schnitttiefe unterhalb des Spanbrecherbereichs; zu duktiler Zustand | Prüfen Sie die Einsatzkarte, den tatsächlichen Vorschub pro Umdrehung und die Schnitttiefe. | Drehzahl, Vorschub, Kühlmittel und Werkzeug gleichzeitig ändern |
Aluminium an die Kante geschweißt | Reibung, stumpfe Schneide, mangelhafte Schmierung, ungeeignete Oberfläche oder Spanabfuhr | Halten Sie an und überprüfen Sie die Rechenfläche; ersetzen oder reinigen Sie den Einsatz vor dem erneuten Test. | Größenkompensation durch Offsets bei gleichzeitigem Verbleib von BUE |
Gekratzte, fertige Bohrung | Spänefluss in die Bohrung geleitet; schwache Spülung | Werkzeugausrichtung oder Kühlmittelzufuhr ändern und den Schlichtgang schützen | Ziehen eines langen Spans über eine fertige Dichtungsfläche |
Geplapper mit unregelmäßigen Chips | Übermäßiger Überhang, schwache Unterstützung, instabile Einbindung | Verkürzen Sie die Werkzeuganordnung und prüfen Sie die Werkstückspannung, bevor Sie die Drehzahl einstellen. | Jedes Vibrationsproblem als Drehzahlproblem behandeln |
Die Späne brechen beim Grobschleifen, aber nicht beim Fertigschleifen. | Die Restzugabe liegt unterhalb des Arbeitsbereichs des Spanbrechers. | Wählen Sie eine Oberflächengeometrie oder überarbeiten Sie die Roh-Fertig-Zugabe. | Einen Schruppbrecher zwingen, auf einem Schlichtschnitt zu arbeiten |
1. Warum die Automatisierung von „leicht zu bearbeitendem“ Aluminium schwierig sein kann
Aluminium lässt sich schnell abtragen, da viele Knetlegierungen mit relativ geringem Kraftaufwand schneiden und Wärme gut leiten. Das bedeutet jedoch nicht, dass sie leicht brechen. Eine duktile Legierung kann einen durchgehenden Spänestrang bilden. Bei hoher Spindeldrehzahl erreicht dieser Strang schnell das Spannfutter, den Revolver, den Werkstückfänger, den Messtaster oder die bearbeitete Oberfläche. Die unmittelbaren Folgen sind nicht nur eine verschmutzte Spänewanne. Es kann zu einem unterbrochenen Bearbeitungszyklus, einer beschädigten Wendeschneidplatte, einer falschen Werkzeugvoreinstellung, einer verkratzten Dichtfläche oder einem Sicherheitsrisiko bei der manuellen Entnahme kommen.
Der Fehler beginnt oft schleichend. Ein kleiner Aluminiumfleck haftet an der Schneide. Diese Aufbauschneide (auch Aufbauschneide genannt) verändert die effektive Span- und Schneidengeometrie. Die Schnittkräfte verlagern sich, die Oberfläche wird trüb oder rissig, und der Durchmesser nimmt ab. Der Bediener kann zwar einen Versatz hinzufügen, aber die Schneide entspricht nicht mehr den ursprünglichen Anforderungen. Die Wiederherstellung des Werkzeugzustands muss vor der Korrektur des Versatzes erfolgen.
Der zugrundeliegende Mechanismus ist allgemein anerkannt. Die vom NIST herausgegebene Referenz „Machining of Aluminum and Aluminum Alloys“ hebt die langjährige Bedeutung von Hartmetall beim Drehen von Aluminium hervor, während die Drehrichtlinien von Sandvik Coromant einen Zusammenhang zwischen zu geringem Vorschub und Raupenbildung sowie zu hohem Vorschub und schlechter Oberflächengüte, hohem Leistungsbedarf und Spanverschweißung herstellen. Die praxisorientierte Übersicht von MSC zur Spankontrolle beim CNC-Drehen von Aluminium ergänzt die Produktionsfolge: Unkontrollierte Späne reduzieren die Produktivität und können gefährlich werden. Alle diese Quellen stimmen in der wichtigen Erkenntnis überein, dass die Spankontrolle ein Systemproblem ist und nicht von einer einzelnen Drehzahleinstellung abhängt.
Für die Legierungsauswahl vor der Prozessplanung bietet der OEM-Legierungsleitfaden für CNC-Drehen von Aluminium von Liqin den nötigen Materialkontext. Dieser Artikel konzentriert sich jedoch auf die Details: Wie lässt sich die gewählte Legierung zuverlässig auf der Drehmaschine verarbeiten?
2. Lesen Sie den Chip, bevor Sie das Programm bearbeiten.
Die effektivste Fehlersuche beginnt mit Beobachtung. Greifen Sie nicht in die Maschine und berühren Sie keine Späne, solange sich die Spindel dreht. Beobachten Sie durch die Verkleidung, stoppen Sie den Zyklus sicher und verwenden Sie zugelassene Werkzeuge zur Späneentsorgung sowie die im Werk geltenden Verfahren.
Ein brauchbarer Aluminium-Drehspan ist in der Regel separat, kompakt genug, um abgeführt zu werden, und wird von der bearbeiteten Oberfläche weggeleitet. Er muss nicht perfekt einem Katalogfoto entsprechen. Die Spanfarbe ist weniger ausgeprägt als bei Stahl, da Aluminium Wärme anders leitet. Daher sind Form, Oberflächenbeschaffenheit, Geräusch, Spindelbelastung und Schneidkante des Wendeschneidplatteneinsatzes gemeinsam von Bedeutung.
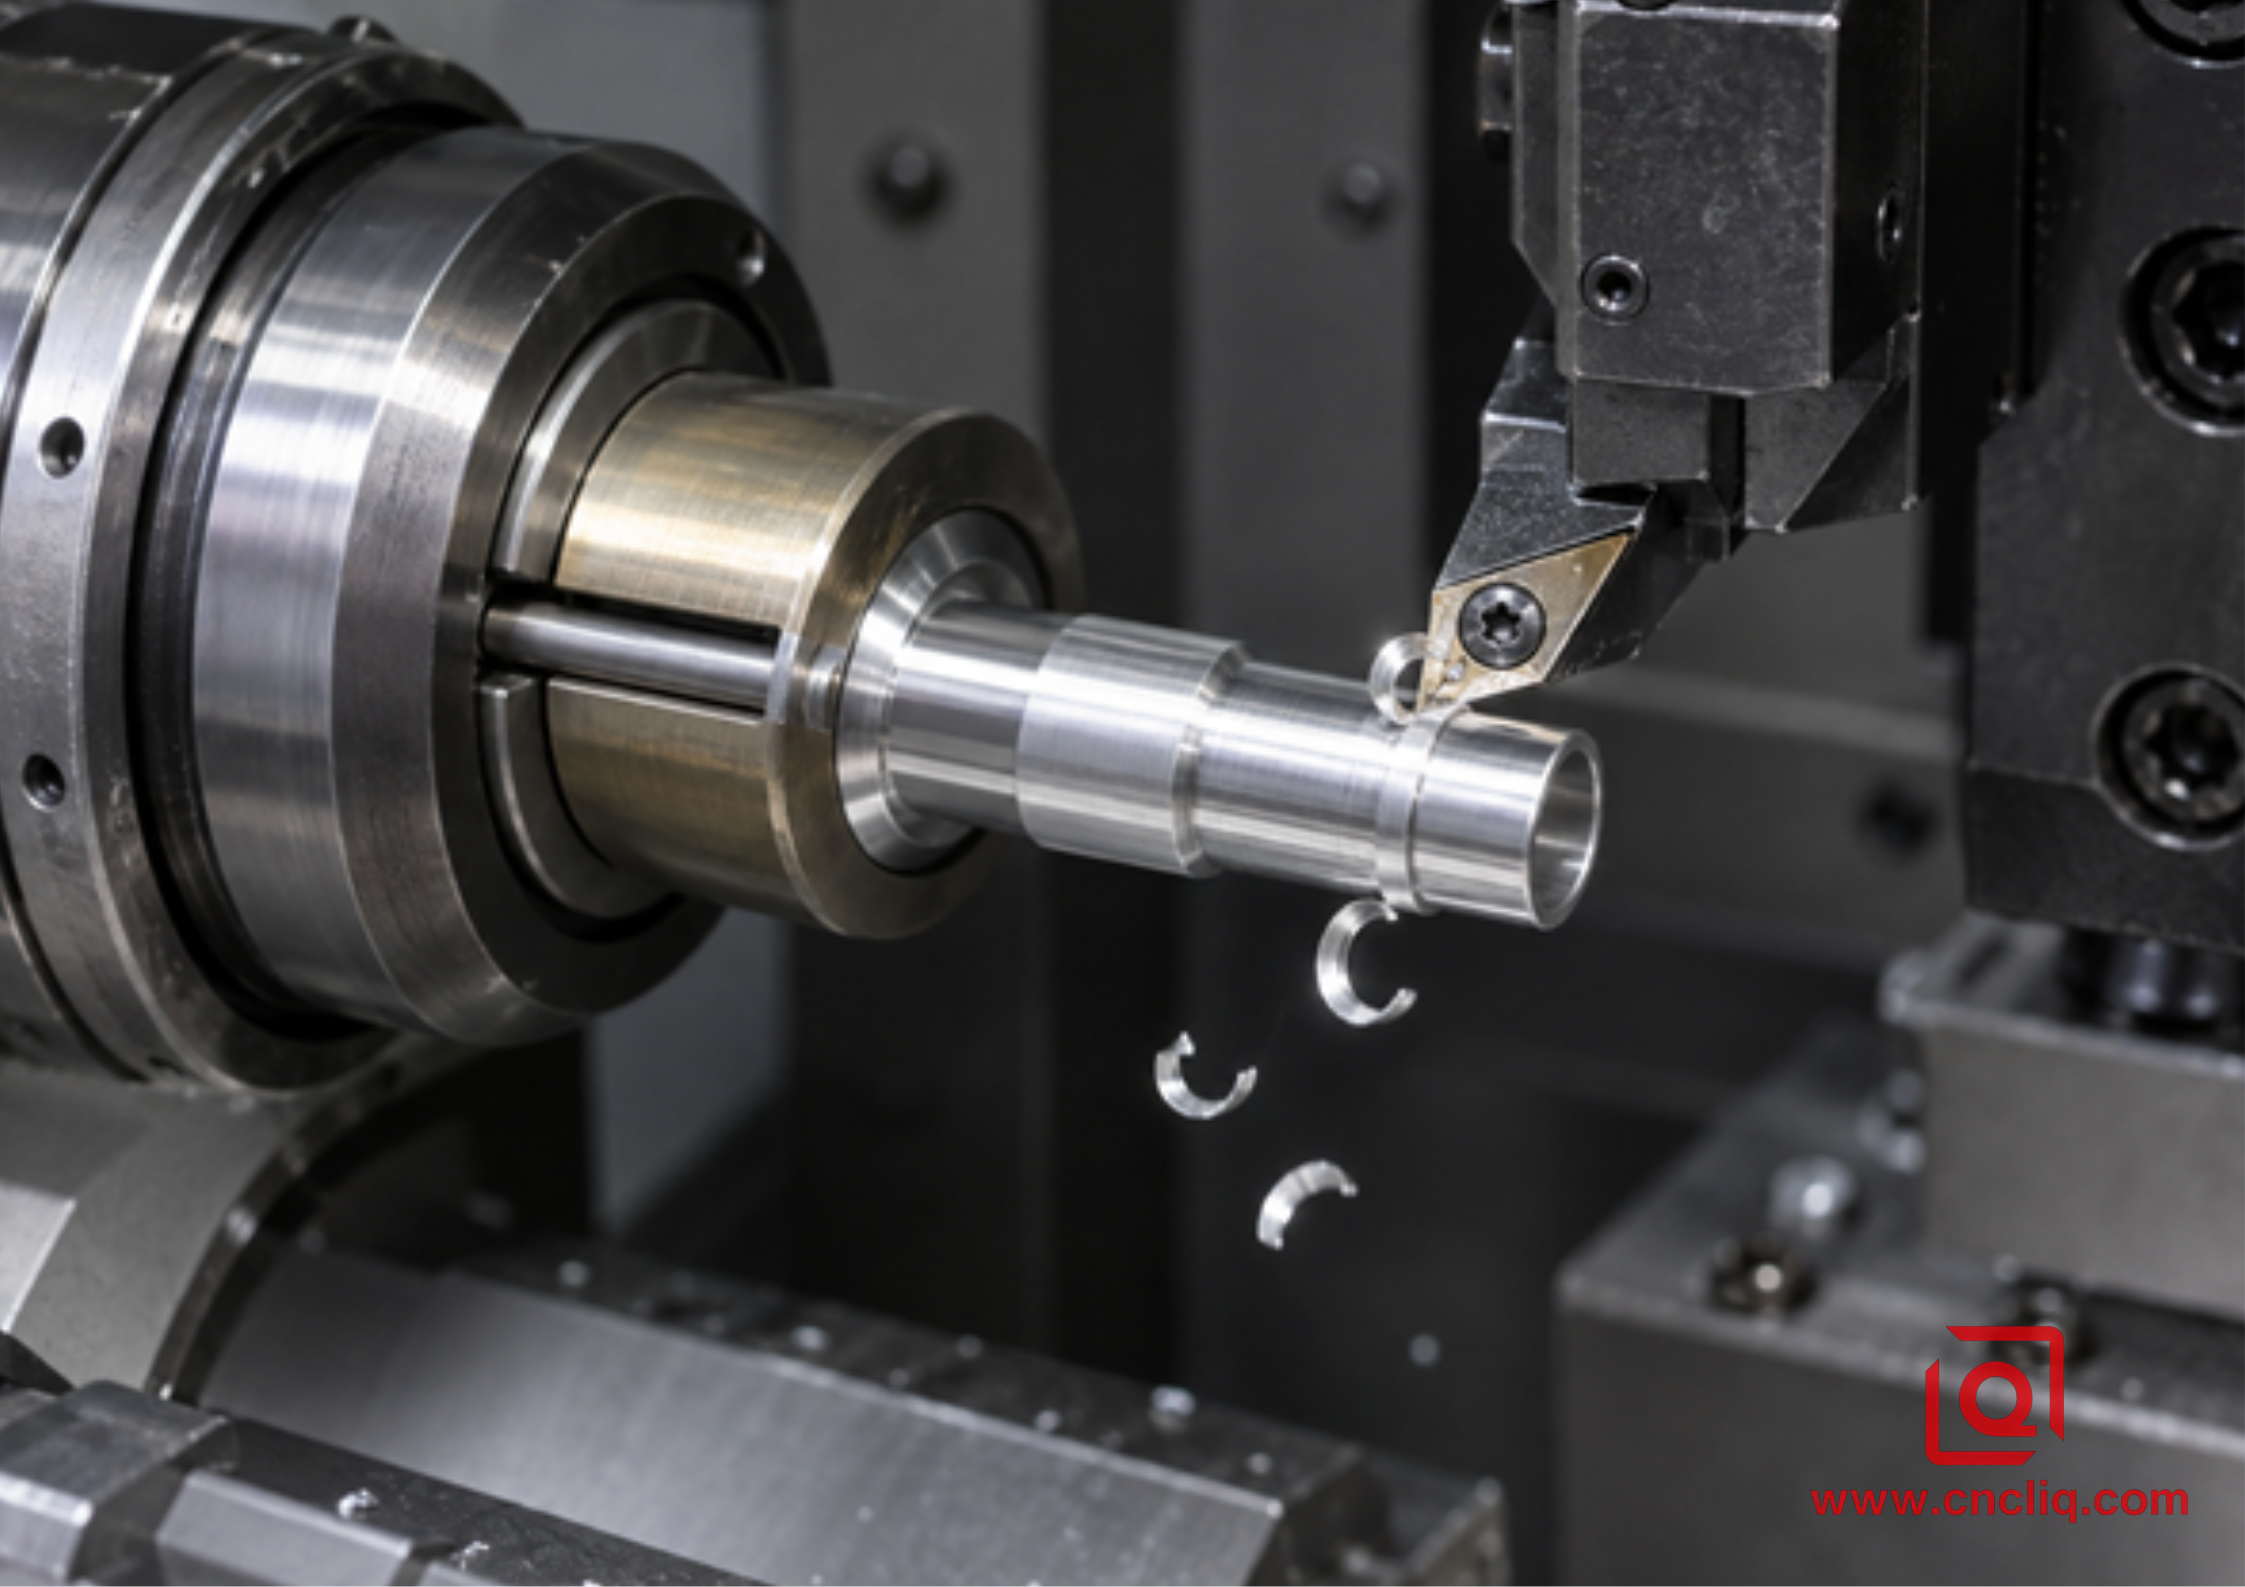
Was die gängigen Chipformen nahelegen
· Langes, helles Spanband: Die Schnittkante ist möglicherweise sauber, aber der Span berührt den Brecher nicht ausreichend oder belastet ihn nicht ausreichend. Überprüfen Sie Vorschub, Schnitttiefe, Brechergeometrie und Spanrichtung.
· Weit gewellte Späne oder ein sogenanntes Vogelnest: Die Späne rollen sich zwar ein, lösen sich aber nicht. Sie können sich im Werkstück oder Halter verhaken. Überprüfen Sie den Anwendungsbereich des Leistungsschalters und ob der programmierte Schnitt diesen tatsächlich erreicht.
· Sehr dünne, folienartige Späne: Das Werkzeug reibt möglicherweise durch eine dünne Bearbeitungszugabe. Eine präzisere Bearbeitungsgeometrie kann besser sein als eine bloße Erhöhung der Drehzahl.
· Graue, verschmierte oder unregelmäßige Späne: auf Aufbauschneiden, beschädigte Schneide, mangelhafte Schmierung oder erneutes Spanschneiden prüfen.
· Wechselnde kurze und lange Späne: Achten Sie auf Vorschubübersteuerung, Beschleunigungsgrenzen, sich ändernden Durchmesser bei konstanter Drehzahl, zeitweiligen Eingriff, Rundlauffehler der Stange oder Vibrationen.
Dokumentieren Sie die Beobachtung mit Vorgangsnummer, Werkzeug-ID, Wendeschneidplatten-Ecke, Legierung und Härtegrad, Chargennummer, Vorschub pro Umdrehung, Schnitttiefe, Schnittgeschwindigkeit, Kühlmittelzustand und Stückzahl. Ein Foto des Spans neben einer Skala ist oft hilfreicher als der Vermerk „Span schlecht“.
3. Passen Sie die Geometrie des Einfügeelements an den tatsächlichen Schnitt an.
Für das allgemeine Drehen von Aluminium ist eine geschliffene, scharfe, positive Geometrie mit polierter Spanfläche üblicherweise die erste Wahl, da sie die Schnittkraft reduziert und das Anhaften von Material verhindert. Dies ist ein grundlegendes Prinzip, keine Kaufvorgabe. Der Spanbrecher muss zudem für den vorgesehenen Vorschub und die Schnitttiefe ausgelegt sein.
Schruppen und Fertigen erfordern unterschiedliche Antworten
Ein Schruppdurchgang erzeugt ausreichend Spandicke und Schnitttiefe, um einen leistungsfähigeren Spanbrecher zu aktivieren. Ein Schlichtdurchgang ist möglicherweise zu flach, als dass dieser Brecher greifen könnte. Das Ergebnis ist bekannt: Beim Schruppen entstehen handliche Spankrümmungen, beim Schlichten hingegen ein einzelner Spanstrang. Abhilfe schaffen kann beispielsweise ein Schlichteinsatz mit einem näher an der Schneide positionierten Brecher, eine geplante Schlichtzugabe, die den Einsatz im Arbeitsbereich hält, oder eine Werkzeugwegänderung, die eine periodische Trennung ermöglicht, ohne die Zeichnung zu verletzen.
Das allgemeine Drehhandbuch von Sandvik verdeutlicht diesen Zusammenhang: Eine zu geringe Schnitttiefe kann zu schlechter Spankontrolle und Vibrationen führen, während ein zu geringer Vorschub Stringer und Aufbauschneiden verursachen kann. Nutzen Sie diesen Zusammenhang als Diagnosehilfe. Interpretieren Sie ihn nicht als Erlaubnis, die Belastung über die Grenzen von Wendeschneidplatte, Maschine, Werkstückspannung oder Werkstück hinaus zu erhöhen.
Kantenvorbereitung und Wahl der Beschichtung
Eine stark geschliffene Schneide, die für unterbrochenes Stahlschneiden ausgelegt ist, kann weiches Aluminium verdrängen und verschmieren. Für viele Aluminiumanwendungen ist eine unbeschichtete, hochglanzpolierte Hartmetallschneide empfehlenswert. PKD-Schneiden eignen sich möglicherweise für stabile, großvolumige Bearbeitungen, bei denen Oberflächengüte und Standzeit die Werkzeugkosten rechtfertigen. Die Beschichtung muss gemäß den aluminiumspezifischen Empfehlungen des Werkzeugherstellers ausgewählt werden; eine für das Warmschneiden von Stahl gewählte Beschichtung ist nicht automatisch für das Schneiden von Nichteisenmetallen geeignet.
4. Einen sicheren Startbereich für Drehzahl, Vorschub und Schnitttiefe festlegen.
Hochgeschwindigkeitsdrehen sollte durch die Umfangsgeschwindigkeit und nicht durch eine einprägsame Drehzahl definiert werden. Im Konstant-Umfangsgeschwindigkeits-Modus passt die Steuerung die Spindeldrehzahl an den Durchmesser an. Der grundlegende Zusammenhang ist:
Spindeldrehzahl, n = (1000 × Schnittgeschwindigkeit, Vc) / (π × Durchmesser, D)
Dabei ist n in U/min angegeben, wenn Vc in m/min und D in mm gemessen wird. Stellen Sie stets eine sichere maximale Spindeldrehzahl ein. Beim Plandrehen steigt die theoretische Drehzahl stark an, wenn sich das Werkzeug der Mitte nähert; die maximale Drehzahl wird durch die Maschinengrenzen, die Spannfutterleistung, die Werkstückspannung, die Materialbalance und die Stangenvorschubbedingungen bestimmt.
Der Vorschub beim Drehen wird üblicherweise in mm/U oder in/U angegeben. Dies ist wichtig, da sich bei einer Drehzahländerung im Vorschub-pro-Minute-Betrieb auch die Spandicke ändert. Wenn eine konstante Spanbelastung pro Umdrehung angestrebt wird, muss sichergestellt werden, dass Steuerung und Programm den vorgesehenen Modus verwenden.
Variable | Wenn zu niedrig | Wenn zu hoch | Validierungsnachweise |
Schnittgeschwindigkeit | BUE, Mattierung, schlechte Oberfläche, geringe Produktivität | Schneller Verschleiß, Hitze, Verlust der Oberflächenbeschaffenheit | Schneidkantenbeschaffenheit, Oberflächengüte, Werkzeugstandzeittrend |
Vorschub pro Umdrehung | Dünne Stringer, Reibung, BUE | Hohe Kraft, schlechte Oberflächengüte, Kerbschlaghämmern | Spanform, Spindelbelastung, Oberflächenrauheit |
Schnitttiefe | Der Leistungsschalter schaltet möglicherweise nicht ein; Reibung oder Vibration | Leistungsbedarf, Durchbiegung, Kantenüberlastung | Chipbreaker-Karte, Last-, Größen- und Formergebnisse |
Maximale Drehzahl | Bei kleinen Durchmessern kann sich der Zyklus verlangsamen. | Die Werkstückspann- oder Maschinengrenze kann überschritten werden | Dokumentation zu Spannfutter und Maschine, bewährte Einrichtung |
Verwenden Sie für den ersten Versuch die exakten Daten des Wendeschneidplattenherstellers. Testen Sie anschließend jeweils eine Variable. Eine praktikable Vorgehensweise ist: Werkzeug und Einrichtung prüfen, die vom Hersteller vorgegebene Anfangsschnittgeschwindigkeit wählen, Vorschub und Schnitttiefe innerhalb des Brecherkennfelds einstellen, Drehzahl begrenzen, Kühlmittel einbringen, einen kurzen kontrollierten Schnitt durchführen, Span und Schneidkante prüfen, Werkstück vermessen und den zulässigen Bereich dokumentieren.
Wenn dasselbe Bauteil auch gefräste Flächen, Querbohrungen oder Rückseitenmerkmale aufweist, sollte die gesamte Aufspannkette verglichen werden, anstatt das Drehen isoliert zu optimieren. Liqins Leitfaden zum CNC-Drehen im Vergleich zur Dreh-Fräs-Bearbeitung von konzentrischen Aluminiumgehäusen erläutert, wann die Bearbeitung dieser Merkmale auf einer Maschine die Funktionsachse schützen kann.
5. Kühlmittel an der Stelle einfüllen, an der der Chip entsteht
Das Kühlmittel erfüllt in diesem Zusammenhang drei Aufgaben: Es reduziert die Reibung an der Schneidkante, transportiert Wärme und befördert die Späne ab. Das Kühlmittelvolumen im Gehäuse entspricht nicht der Fördermenge an der Schneidzone. Eine Düse, die auf die Rückseite des Halters gerichtet ist, kann den Eindruck erwecken, das Sichtfenster sei feucht, während die Spanfläche weiterhin unzureichend mit Kühlmittel versorgt wird.
Beim Außendrehen sollte ein gleichmäßiger Kühlmittelstrahl erzeugt werden, der die Span-Werkzeug-Kontaktfläche erreicht, ohne durch Späne blockiert zu werden. Beim Bohren ist nach Möglichkeit ein Halter oder eine Stange zu verwenden, die Kühlmittel nahe an die Schneidkante abgibt, da sich in der Bohrung selbst Späne ansammeln. Beim Einstechen und Abstechen ist darauf zu achten, dass der Strahl den schmalen Kanal erreicht und nicht nur die Außenfläche benetzt.
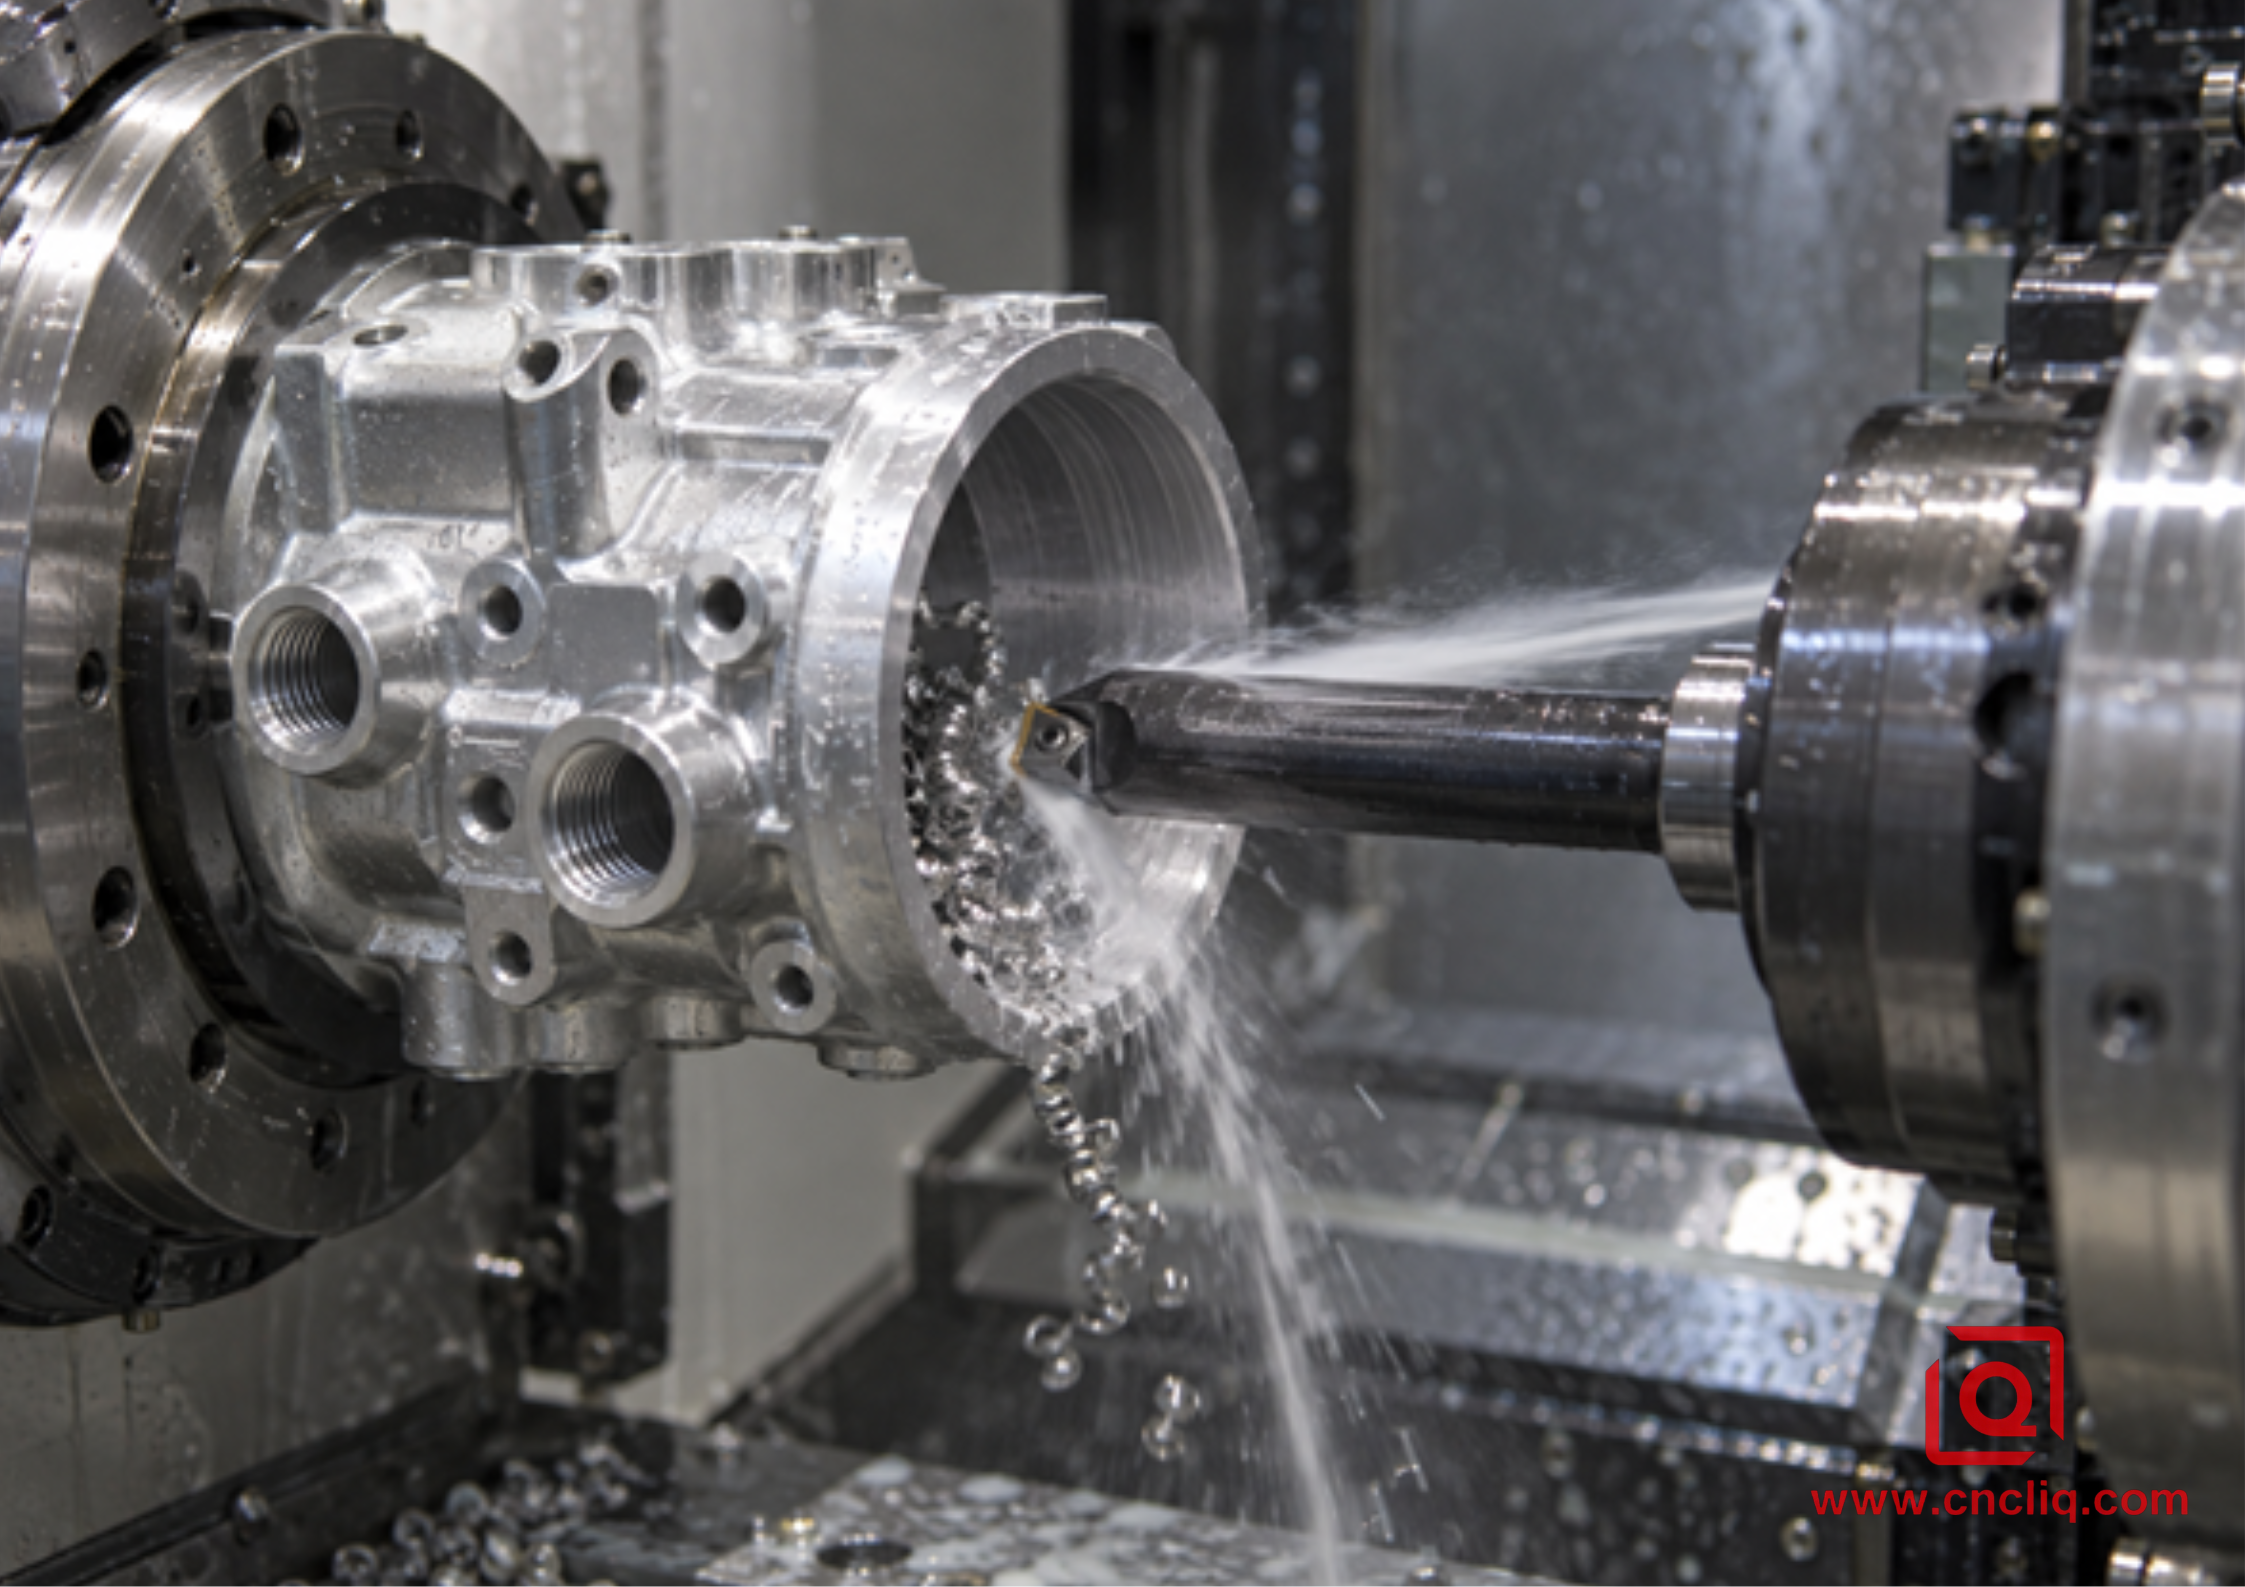
Hochdruckkühlmittel kann die Spanabfuhr und -aufnahme verbessern, sofern Maschine, Halterung, Dichtungen, Gehäuse, Kühlmittel und Sicherheitseinrichtungen entsprechend ausgelegt sind. Es handelt sich jedoch nicht um einen universellen Zieldruck. Sandvik beschreibt den hydraulischen Keileffekt von Präzisionsdüsen zwischen Span und Spanfläche, während Secos Anleitung zum Direktkühlen beim Drehen die präzise Zufuhr für Kühlung und Spanabfuhr betont. Beachten Sie das Prinzip und die vom Gerätehersteller vorgegebenen Grenzwerte.
6. Spankontrolle beim Plandrehen, Bohren, Einstechen und Gewindeschneiden
Blickrichtung Zentrum
Die Schnittgeschwindigkeit nimmt zur Mitte hin ab, wenn die Spindel begrenzt ist oder mit konstanter Drehzahl gearbeitet wird. Auch das Vorschubverhalten kann sich in der Nähe der Mitte ändern. Rechnen Sie damit, dass sich der letzte Bereich der Planfläche anders verhält. Verwenden Sie eine geeignete Plandrehgeometrie, überprüfen Sie die Spitzenhöhe und vermeiden Sie ein Verweilen in der Mitte. Wenn sich die Spankontrolle bei einem wiederholbaren Durchmesser ändert, überprüfen Sie die tatsächliche Drehzahl und den Vorschub an dieser Stelle, anstatt den gesamten Durchgang anhand des Außendurchmessers zu beurteilen.
Innenbohrung
Der Span hat weniger Platz und kann über die fertige Bohrung gezogen werden. Halten Sie den Stangenüberstand so kurz wie möglich. Wählen Sie eine günstige, schmale Geometrie, die die Schnittkraft begrenzt. Lenken Sie die Späne zur Öffnung hin und planen Sie die Bearbeitungsreihenfolge so, dass ein aggressiver Schruppspan den Durchmesser der fertigen Dichtung nicht überschreitet. Bei größerem Überstand kann die Stabilität vor der Schnittgeschwindigkeit der limitierende Faktor sein.
Rillen und Trennen
Die Spanbreite muss zur Nut passen und einen reibungslosen Abtransport ohne Verstopfen gewährleisten. Verwenden Sie das vorgesehene Wendeschneidplatten- und Haltersystem, prüfen Sie die Spitzenhöhe und führen Sie Kühlmittel in die Nut ein. Ein zu langer Span kann sich um das Werkstück wickeln; ein zu breiter Span kann beide Wände beschädigen. Beachten Sie die Vorschub- und Vorschubvorgaben des Werkzeugherstellers für die exakte Spanbreite und das geeignete Material.
Gewindeschneiden
Beim Gewindeschneiden entsteht ein eingeschränkter Span und wiederholter Eingriff. Die Zuführungsmethode beeinflusst, welche Flanke bearbeitet wird und wohin der Span wandert. Die Anwendungshinweise von Sandvik zum Gewindeschneiden empfehlen eine spangesteuerte Geometrie und beschreiben die modifizierte Flankenzuführung für eine vorhersagbare Spanrichtung. Überprüfen Sie die Methode in einer Simulation und an einem ersten Werkstück, insbesondere im Bereich der Spanschultern, wo der Span nicht abfließen kann.
7. Programmiertaktiken, wenn Geometrie allein nicht ausreicht
Spankontrollzyklen und Oszillationsfunktionen können den Spanfluss bei geeigneten Drehbearbeitungen gezielt unterbrechen. Ihre Verfügbarkeit und korrekte Anwendung hängen von der Steuerung, dem Maschinenhersteller, der Achsendynamik und der Werkzeugwegsoftware ab. Sie können für die unbeaufsichtigte Fertigung, die Bearbeitung in Langdrehautomaten und die Innenbearbeitung von Nutzen sein, ersetzen jedoch weder eine scharfe Schneide noch eine stabile Aufspannung.
Vor Aktivierung einer oszillierenden oder unterbrochenen Zuführungsstrategie:
1. Vergewissern Sie sich, dass die Maschine und die Steuerung die für den Betrieb erforderliche Funktion unterstützen.
2. Simulieren Sie die Freiräume an Spannfutter, Führungsbuchse, Gegenspindel, Schulter und Werkzeughalter.
3. Prüfen Sie, ob die Bewegung Spuren auf einer Dichtungs- oder Kosmetikfläche hinterlässt.
4. Prüfen Sie, ob der entstehende Span die Schneidzone verlassen kann.
5. Überprüfen Sie erneut Größe, Rundheit, Oberflächengüte, Werkzeugstandzeit und Zykluszeit.
Bei Miniaturwellen entscheidet die Position der Auflagefläche oft über die Stabilität des Bearbeitungsprozesses. Der Vergleich von Schweizer Drehen und Standard-CNC-Drehen von Aluminium-Miniaturwellen ist besonders hilfreich, wenn große Längen-Durchmesser-Verhältnisse oder häufiges Umspannen die Toleranzkette dominieren.
8. Ein 9-stufiges Verfahren zur Fehlerbehebung in der Werkstatt
1. Sorgen Sie für die Sicherheit der Maschine. Stoppen Sie den Zyklus gemäß der zugelassenen Vorgehensweise. Entfernen Sie niemals einen Chip von Hand und öffnen Sie das Gehäuse nicht während gefährlicher Bewegungen.
2. Beweismittel sichern. Werkzeugnummer, Einsatzecke, Arbeitsgang, Teileanzahl, Legierung, Härtegrad, Chargennummer, Überschreibungen, Kühlmittelzustand und die genaue Fehlerstelle dokumentieren.
3. Prüfen Sie die Schneide. Achten Sie auf Angüsse, Ausbrüche, Verschleiß, Verunreinigungen unter dem Einsatz und Beschädigungen am Sitz. Stellen Sie zunächst den bekannten Werkzeugzustand wieder her.
4. Überprüfen Sie die Mechanik. Kontrollieren Sie die Einspannvorrichtung, die Spitzenhöhe, den Halterüberhang, die Bohrstangenabstützung, die Spannvorrichtung, den Zustand der Stange und die Werkstücksteifigkeit.
5. Programmmodi bestätigen. Prüfen Sie konstante Schnittgeschwindigkeit bzw. konstante Drehzahl, maximale Drehzahl, Vorschub pro Umdrehung und ob Beschleunigungsbegrenzungen den tatsächlichen Vorschub reduzieren.
6. Vergleichen Sie die Werte mit der Spanbrecherkarte. Stellen Sie sicher, dass sowohl Vorschub als auch Schnitttiefe innerhalb des vom Hersteller für die jeweilige Wendeschneidplatte empfohlenen Bereichs liegen.
7. Prüfen Sie die Kühlmittelzufuhr. Beobachten Sie, wo der Strahl während des Schnitts auftrifft und ob er durch Späne blockiert wird. Überprüfen Sie die Kühlflüssigkeit gemäß der Wartungsmethode des Herstellers.
8. Ändern Sie eine Variable. Führen Sie einen kurzen, kontrollierten Versuch durch und protokollieren Sie Spanform, Belastung, Geräusch, Kantenbeschaffenheit, Abmessungen und Oberflächenbeschaffenheit.
9. Sperren Sie das genehmigte Fenster. Aktualisieren Sie vor der Freigabe das Einrichtungsblatt, die Werkzeugstandzeitregel, die Prüfhäufigkeit, die Spanbeispiele und den Reaktionsplan.
9. Anonymes Verbundgehäuse: Sensorgehäuse aus 6061-T6
Ein anonymer Käufer benötigte ein kundenspezifisches zylindrisches Sensorgehäuse aus 6061-T6-Aluminium mit Präzisionsbohrung, externem Führungsring, Dichtnut, radialen Anschlussöffnungen und einer eloxierten Oberfläche. Das Produkt entspricht den von Liqin veröffentlichten kundenspezifischen Bearbeitungs- und Prüfverfahren für Aluminium. Die nachfolgende Beschreibung von Geometrie und Prozess ist jedoch anonymisiert und stellt keine Kundenzeichnung dar. Es wird kein universelles Ergebnis garantiert.
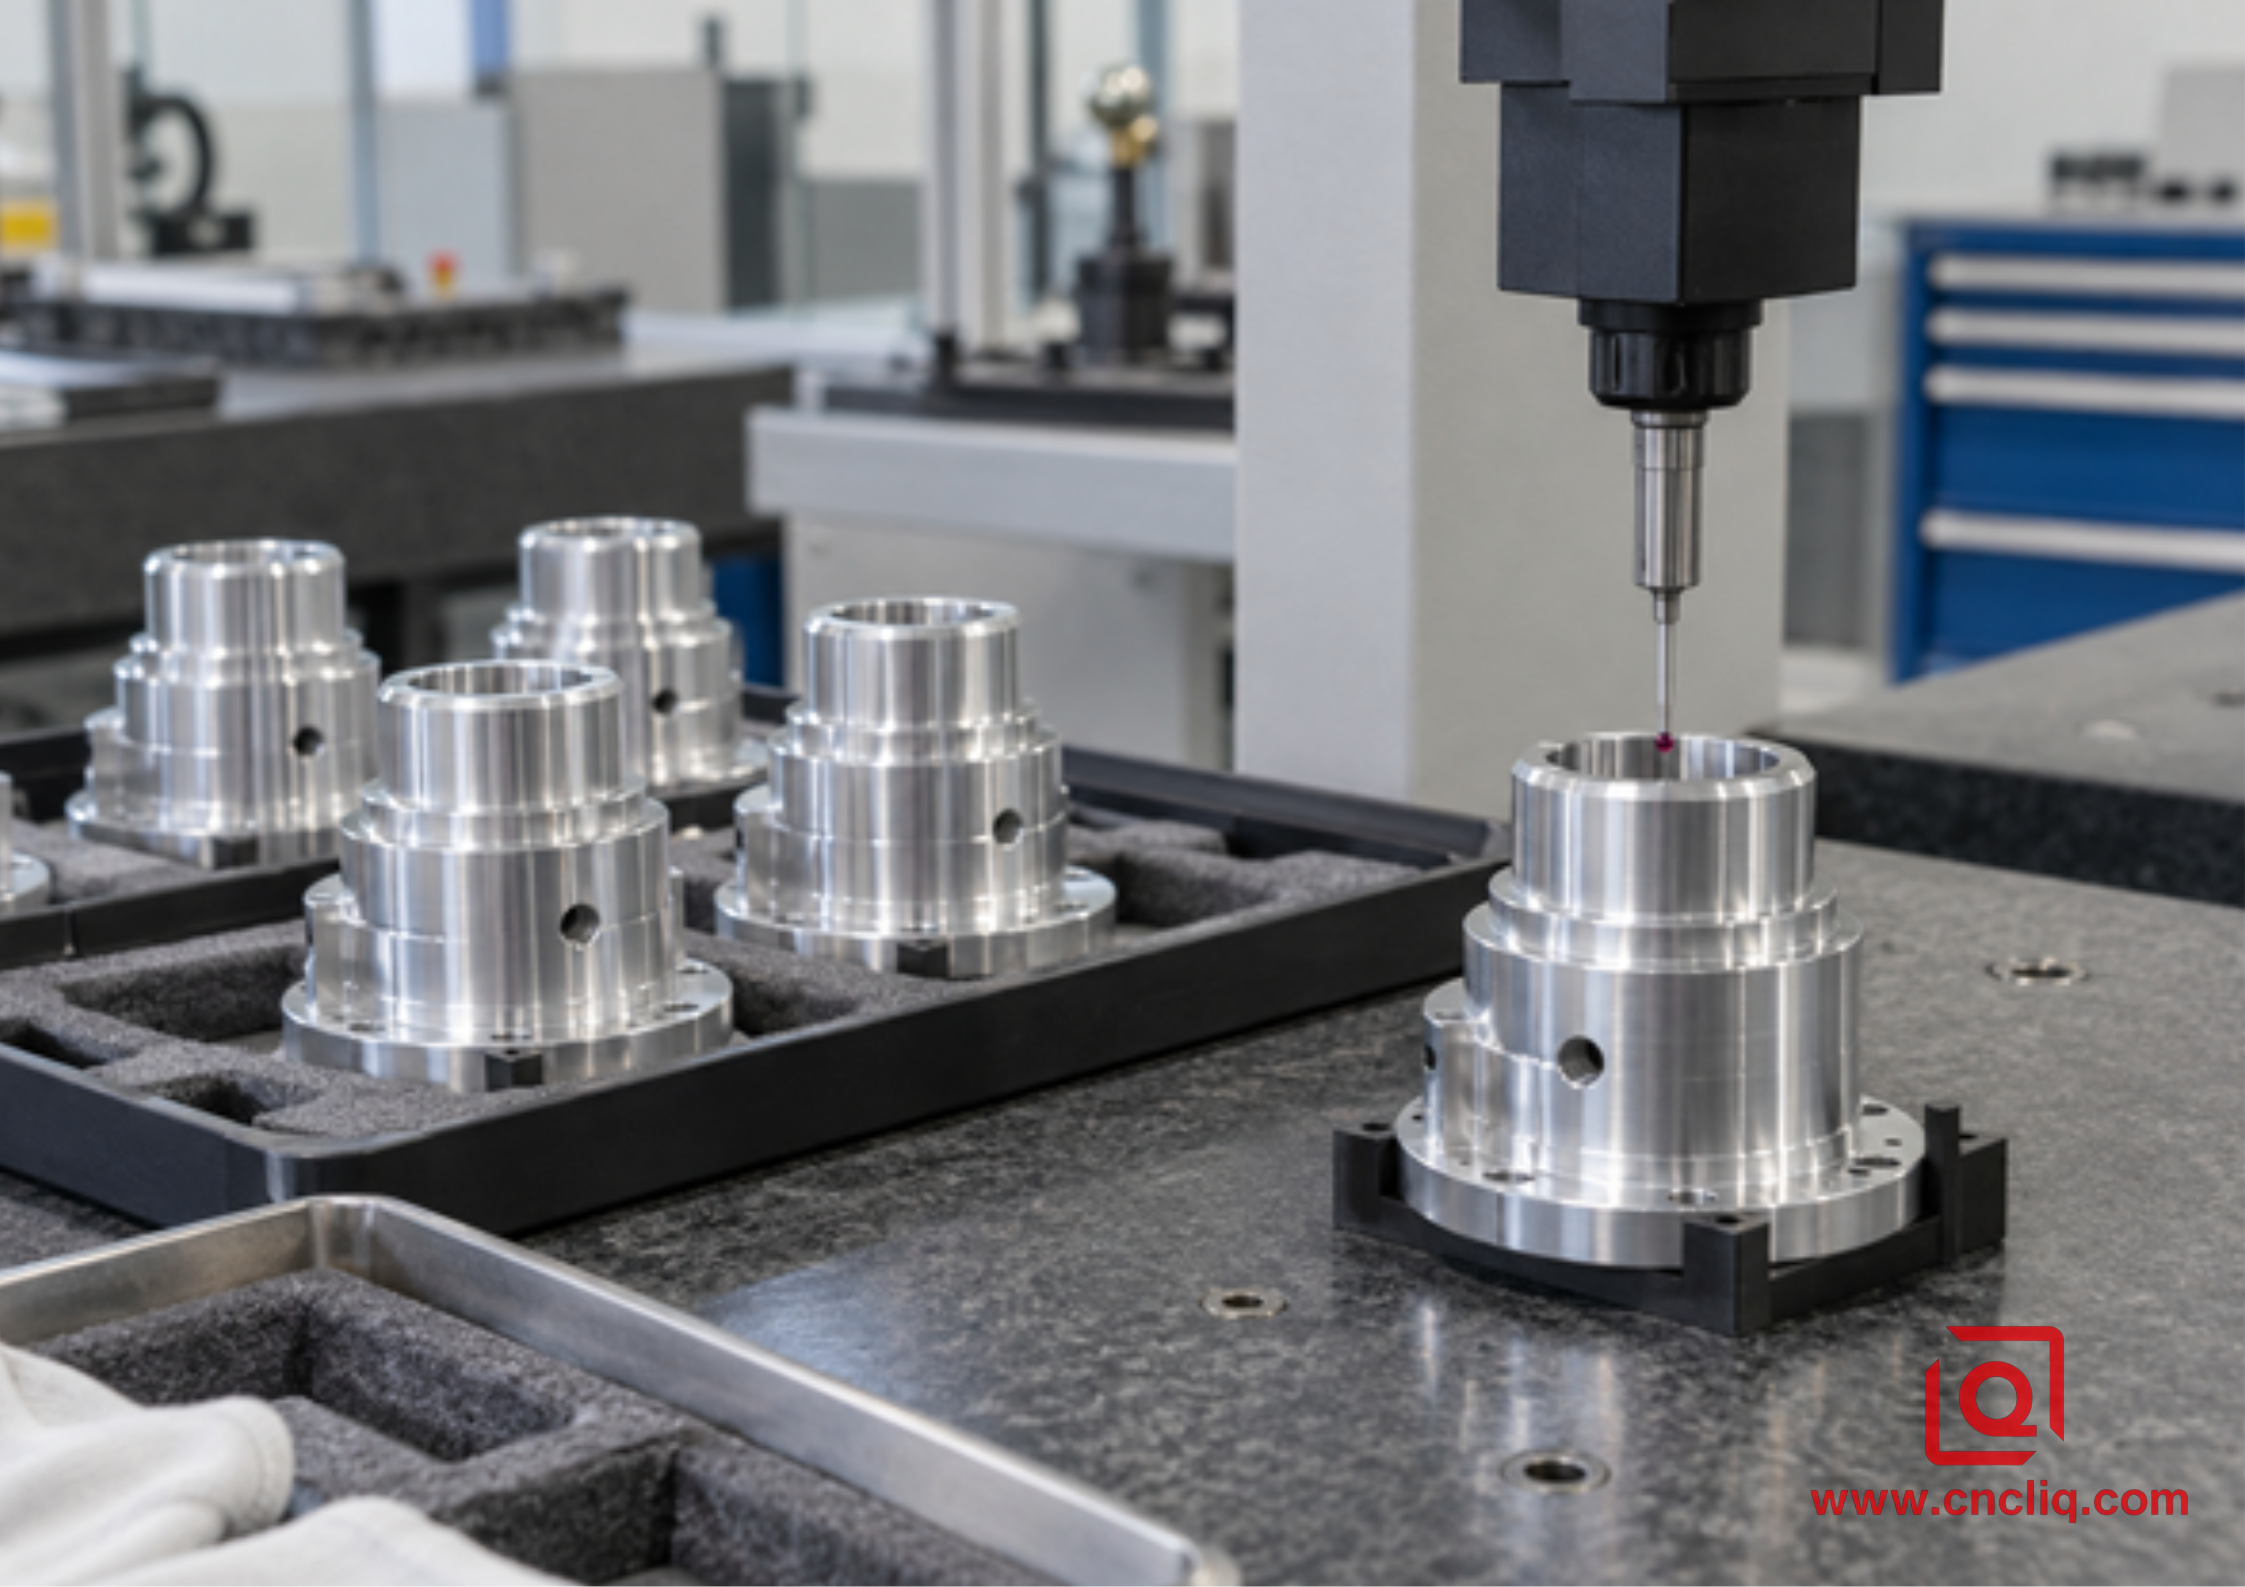
Der anfängliche Prozess erzeugte einen stabilen Schruppspan, jedoch einen langen Schlichtspan. Dieser Span geriet gelegentlich zwischen Bohrstange und fertiger Bohrung hindurch und hinterließ eine sichtbare Spirallinie. Die Bediener unterbrachen den Zyklus, um die Späne zu entfernen, sodass der angegebene automatische Zyklus nicht wirklich vollautomatisch war.
Die Überprüfung ergab vier zusammenhängende Probleme. Die Schlichtzugabe lag unterhalb des effektiven Spanbrecherbereichs des Schruppeinsatzes. Der Bohrstangenvorschub ragte weiter heraus als erforderlich. Kühlmittel traf die Außenseite der Stange anstatt die Spanfläche. Schließlich reduzierte das Programm den Vorschub in der Nähe einer Schulter auf ein sehr geringes Maß, wodurch ein dünnes Spanband genau dort entstand, wo der Austrittsraum am geringsten war.
Die überarbeitete Bearbeitungsroute nutzte eine spezielle, präzise Endbearbeitungsgeometrie, verkürzte den Bearbeitungsstab, positionierte das Kühlmittel neu und hielt die Endbearbeitungszugabe und den Vorschub innerhalb der vom Wendeschneidplattenhersteller angegebenen Grenzen. Die Schulterbearbeitung wurde als separates Segment validiert und nicht in einen allgemeinen Endbearbeitungsgang integriert. Die Erstmusterprüfung umfasste die Überprüfung von Bohrungsgröße, Rundheit, Stirnflächen-Bohrungs-Verhältnis, Nutgeometrie und Oberflächenbeschaffenheit. Die Chargensteuerung koppelte anschließend die Standzeit der Wendeschneidplatten an die gemessene Abweichung, anstatt auf sichtbare Ausfälle zu warten.
Das wirtschaftliche Ergebnis war ein Prozess, dessen Nutzen transparent dargestellt werden konnte: weniger manuelle Eingriffe zur Spanabfuhr, geringeres Risiko für die Dichtungsbohrung und ein klarerer Werkzeugstandzeit- und Inspektionsplan. Es werden keine unbegründeten Einsparungsprozentsätze angegeben, da Zykluszeit und Ausschussreduzierung von der jeweiligen Zeichnung, der Maschine, der Stückzahl und dem genehmigten Prozess abhängen.
Die von Liqin angebotene Überspannungsableiterelektrode aus 6061-T6 veranschaulicht eine ähnliche Kombination aus Aluminiumumformung, CNC-Bearbeitung, Maßprüfung und sauberer Verpackung. Sie ist zwar nicht identisch mit dem hier beschriebenen Bauteil, zeigt aber den Typ von kundenspezifischen zylindrischen Aluminiumkomponenten, die von gezielter Spanabfuhr und nachgelagertem Oberflächenschutz profitieren.
10. Was Käufer in eine Angebotsanfrage für Aluminiumdreharbeiten aufnehmen sollten
Eine zuverlässige Spankontrolle beginnt, bevor der Werkstückträger die Spindel erreicht. Ein Lieferant kann die Wendeschneidplatte, die Werkstückspannung, die Bearbeitungsreihenfolge oder den Prüfablauf nicht allein anhand eines Screenshots planen. Senden:
· Revisionskontrollierte 3D-CAD-Zeichnung und eine gut lesbare 2D-Zeichnung.
· Aluminiumlegierung, Härtegrad, Produktform und etwaige Materialzertifizierungsanforderungen.
· Kritische Bezugspunkte, Passungen, Rundlauf, Rundheit, Profil, Oberflächenrauheit und Dichtflächen.
· Gewinde, Rillen, Gratbegrenzungen, Kantenbrüche, Sauberkeit und kosmetische Bereiche.
· Oberflächenbehandlung, abgeklebte Bereiche, Beschichtungszugaben und Kriterien für das Erscheinungsbild.
· Prototyp- und Produktionsmengen, Jahresbedarf, Verpackung und Lieferort.
· Erforderliche Prüfberichte, Erstmusterprüfbericht, Nachweis der Leistungsfähigkeit oder Rückverfolgbarkeit.
· Zusammenpassendes Bauteil und Montagekontext, in dem sich dies auf das Funktionsrisiko auswirkt.
Für die Planung speziell für 6061- Aluminium konsultieren Sie bitte den Leitfaden für Schnittgeschwindigkeiten und Vorschübe , der einen kontrollierten Testansatz anstelle der Übernahme von Werten bietet. Sollten nach Behebung des Spanproblems enge Toleranzen im Vordergrund stehen, erläutert der Artikel zur CMM-Prüfung für die OEM-Bearbeitung von Aluminium, wie die Messplanung die Zeichnungsvorgaben mit der Produktionssteuerung verknüpft.
Senden Sie Liqin die vollständigen Zeichnungen, Mengenangaben, Materialeigenschaften, kritische Oberflächen und Prüfanforderungen. Unser Ingenieurteam prüft die Herstellbarkeit, identifiziert Risiken im Zusammenhang mit der Spanabfuhr und erstellt Ihnen ein prozessorientiertes Angebot, anstatt auf unvollständigen Annahmen zu basieren.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Warum entstehen beim CNC-Drehen von 6061-Aluminium lange, fadenförmige Späne?
6061 kann sich zu einem kontinuierlichen, duktilen Span verformen, insbesondere wenn der Vorschub oder die Schnitttiefe zu gering ist, um den gewählten Spanbrecher zu aktivieren. Eine stumpfe oder ungeeignete Schneide, eine unzureichende Kühlmittelzufuhr und ein zu flacher Schlichtschnitt können dieses Verhalten verschlimmern. Prüfen Sie das genaue Anwendungsprofil des Wendeschneidplattenmaterials, achten Sie auf Aufbauschneiden und testen Sie jeweils nur eine Änderung.
2. Sollte ich die Spindeldrehzahl reduzieren, wenn Aluminiumspäne nicht brechen?
Nicht automatisch. Eine geringere Schnittgeschwindigkeit kann zwar die Wärmeentwicklung reduzieren, aber auch die Bildung von Aufbauschneiden begünstigen, wenn die Schneide aneinander reibt oder anhaftet. Der Spanbruch wird maßgeblich von Vorschub pro Umdrehung, Schnitttiefe, Spanbrechergeometrie und Spanrichtung beeinflusst. Prüfen Sie diese Parameter und die Herstellerangaben, bevor Sie die Schnittgeschwindigkeit ändern.
3. Ist für das Hochgeschwindigkeitsdrehen von Aluminium immer ein Hochdruckkühlmittel erforderlich?
Nein. Eine präzise Fördermenge ist wichtiger als die Angabe eines Standarddrucks. Standardmäßiges Kühlmittel kann funktionieren, wenn es die Schnittzone erreicht und die Späne abführt. Höherer Förderdruck kann die Späneabfuhr in geeigneten Anlagen verbessern, jedoch müssen alle Maschinen, Halterungen, Dichtungen, Gehäuse und Kühlmittel für den gewählten Druck ausgelegt sein.
4. Wie kann die Spankontrolle bei einem sehr leichten Enddurchgang aufrechterhalten werden?
Verwenden Sie eine präzise Bearbeitungsgeometrie, deren Spanbrecher nahe an der Schneidkante arbeitet. Planen Sie ausreichend Aufmaß für diese Geometrie ein, sorgen Sie für eine stabile Aufspannung und verhindern Sie, dass der Span die bearbeitete Oberfläche durchdringt. Falls die Zeichnung dies zulässt, kann ein qualifizierter Spankontrollzyklus hilfreich sein. Prüfen Sie Oberflächengüte, Maß, Rundheit und Werkzeugspuren am realen Bauteil.
5. Welche Angaben muss ich machen, um ein zuverlässiges Angebot für eine kundenspezifische CNC-Dreharbeit an Aluminium zu erhalten?
Senden Sie bitte 3D-CAD-Daten, eine revisionskontrollierte 2D-Zeichnung, Angaben zu Legierung und Härtegrad, Mengen, Toleranzen, GD&T-Spezifikationen, Oberflächenbeschaffenheit, Gewinde, Anforderungen an Gratbildung und Reinheit, Beschichtung, kritische Bereiche, Prüfdokumente, Verpackung und Lieferbedingungen. Die Kennzeichnung von Dichtflächen und Passmerkmalen hilft dem Lieferanten, die am stärksten von Absplitterungen betroffenen Oberflächen zu schützen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Zuverlässige Spankontrolle beim Hochgeschwindigkeits-CNC-Drehen von Aluminium wird durch die Abstimmung einer scharfen, aluminiumspezifischen Schneide und eines Spanbrechers auf den tatsächlichen Vorschub und die Schnitttiefe erreicht. Dieser Schnitt wird durch steife Werkzeuge, sichere Spindelbegrenzungen, korrekt ausgerichtetes Kühlmittel, bearbeitungsspezifische Werkzeugwege und dokumentierte Kontrollen unterstützt. Lesen Sie den Span, prüfen Sie die Schneide, ändern Sie jeweils nur eine Variable und fixieren Sie die bewährten Einstellungen im Einrichtungsplan. Für ein produktionsfertiges Angebot senden Sie uns bitte vollständige CAD-Daten, Zeichnungen, Material-, Mengen-, Oberflächen- und Qualitätsanforderungen. So wird die Spankontrolle in den Bearbeitungsprozess integriert und nicht als Bedienungshilfe behandelt.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
