 Deutsch




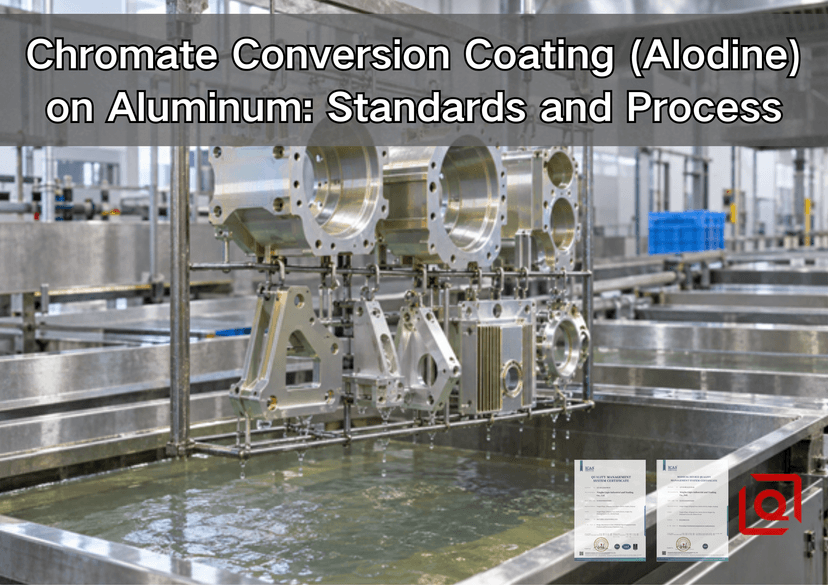
Sind Sie sich immer noch unsicher, ob Ihre Zeichnung Typ I Klasse 1A, Typ II Klasse 3 oder einfach „Alodine“ lauten soll? Bei einer Ausschreibung sehen diese wenigen Worte harmlos aus. Auf dem Montagetisch können sie den Unterschied zwischen einem sauberen Bodenweg und einer auf Eis gelegten Teilekiste ausmachen. Was folgt, ist die Version, die wir bei einer Endüberprüfung neben der Zeichnung benötigen würden: der Standard, was der Linienbetreiber tatsächlich kontrolliert, was die Qualitätskontrolle nachweisen kann und was der Einkauf in die Ausschreibung aufnehmen sollte.
Chemiefilm verdient seinen Platz, weil er dünn ist. Gewinde, scharfe Schultern und enge Bohrungen bleiben in der Regel bearbeitbar, was bei einem kompliziert bearbeiteten Körper von Vorteil ist. Es ist auch leicht, schlecht zu spezifizieren. „Klarer chemischer Film“ definiert keine Chemie. „Alodine“ ist ein Handelsname, keine Akzeptanzvoraussetzung. Farbe allein kann keine Leistung beweisen. In der Praxis beginnen wir mit der zusammengebauten Arbeit. Die Legierung sagt uns, wie sich die Vorbehandlung verhält; Die Schnittstelle verrät uns, ob Korrosion, Lackanhaftung oder Stromfluss Vorrang haben.
Beginnen Sie mit der Funktion. Wenn die Zeichnung die Chemie sechswertigen Chroms zulässt, kann Typ I die kontrollierte Wahl sein. Wenn die Zusammensetzung kein sechswertiges Chrom enthalten darf, geben Sie Typ II an. Als nächstes entscheiden Sie, was die Oberfläche leisten muss: Bei Klasse 1A steht der Korrosionsschutz an erster Stelle, während bei Klasse 3 elektrische Schnittstellen mit geringerem Widerstand zum Einsatz kommen. Vervollständigen Sie die Notiz mit der Legierung, der Maskierungskarte, dem Lack- oder Klebstoffsystem, dem elektrischen Test (falls zutreffend) und den erforderlichen Aufzeichnungen.
Was ist eine Chromatkonversionsbeschichtung auf Aluminium?
Chromat-Konversionsbeschichtung – auch chemische Konversionsbeschichtung, chemischer Film oder chemischer Film genannt – ist eine nichtelektrolytische Oberflächenreaktion. Diese Unterscheidung ist wichtig. Beim Eloxieren entsteht ein vergleichsweise starkes Oxid; Chemischer Film hinterlässt eine viel leichtere Reaktionsschicht. Schauen Sie sich ein korrekt vorbereitetes Teil genau an und es ist keine lackartige Haut darauf zu sehen. Die Reaktion hat die unmittelbare Aluminiumoberfläche verändert. Das macht es attraktiv für enge Bohrungen, Gewinde, Kontaktbereiche, Klebeflächen, Gehäuse, Halterungen, Verteiler sowie Luft- und Raumfahrt- oder Telekommunikationshardware, bei denen die Dimensionsänderung gering bleiben muss.
„Alodine“ wird häufig als Abkürzung verwendet, es handelt sich jedoch um einen Handelsnamen von Henkel. Andere qualifizierte Produkte können konforme Beschichtungen erzeugen. In einer kontrollierten Zeichnung sollten ein Leistungsstandard sowie der erforderliche Typ und die erforderliche Klasse angegeben werden, nicht nur ein Markenname. Die aktuelle Auflistung des US-Verteidigungsministeriums zeigt MIL-DTL-5541 als aktiv, validiert am 7. Februar 2024 .
Der Film kann die Korrosion auf blankem Aluminium verlangsamen, die Haftung unter Lack- oder Klebesystemen verbessern und eine leitfähigere Schnittstelle als beim Eloxieren beibehalten. Es handelt sich nicht um eine Verschleißbeschichtung. Die Spezifikation weist darauf hin, dass die Abriebfestigkeit relativ gering ist, sodass Gleitflächen und starke Erosionszonen normalerweise eine andere Oberflächenbehandlung oder eine geschützte Konstruktion benötigen.
MIL-DTL-5541 Typ und Klasse: Nicht verwechseln
Typ beschreibt Chemie. Die Klasse beschreibt die beabsichtigte Leistung. „Klasse 3“ ist unvollständig, wenn es auf Chemie ankommt; „Typ II“ sagt nichts darüber aus, ob Korrosionsschutz oder elektrischer Kontakt im Vordergrund stehen.
|
Aufbieten, ausrufen, zurufen |
Bedeutung |
Typischer Grund |
Vorsicht |
|
Typ I |
Enthält sechswertiges Chrom. |
Legacy-Anforderungen aus der Luft- und Raumfahrt/Verteidigung oder kontrollierte Zeichnung, die traditionelle Chemie erfordert. |
Bestätigen Sie die regulatorischen und Endmarktanforderungen. Ersetzen Sie Typ II nicht ohne Genehmigung. |
|
Typ II |
Enthält kein sechswertiges Chrom. |
Programme, die sechswertiges Chrom einschränken und gleichzeitig eine Konversionsbeschichtung erfordern. |
Betrachten Sie Typ II nicht als pauschales RoHS- oder REACH-Zertifikat. Es beantwortet eine Chemiefrage, nicht jede Stofffrage für die fertige Baugruppe. |
|
Klasse 1A |
Maximaler Korrosionsschutz, lackiert oder unlackiert. |
Blanke Innenräume, Strukturen, Tanks, Rohre oder Farbvorbehandlung. |
Normalerweise weniger geeignet als Klasse 3 für einen niederohmigen Kontakt. |
|
Klasse 3 |
Korrosionsschutz, wenn ein geringer elektrischer Widerstand erforderlich ist. |
Erdungspads, EMI-Zonen, Telekommunikationsgehäuse und Steckflächen. |
Definieren Sie Widerstandsmethode, Druck, Frequenz und Grenzwert im PO. |
MIL-DTL-5541F bietet eine nützliche Qualifikationsreferenz der Klasse 3: Unter einem Nennelektrodendruck von 200 psi sind gemäß MIL-DTL-81706 qualifizierte Materialien auf 5.000 Mikroohm pro Quadratzoll im Auslieferungszustand und 10.000 Mikroohm pro Quadratzoll nach 168 Stunden Salzsprühnebel begrenzt. Diese Zahlen sind kein universeller Ersatz für eine Montageanforderung. Geometrie, Ebenheit, Rauheit, Befestigungslast und Prüfvorrichtung beeinflussen den Wert, daher muss im Beschaffungsdokument noch die Abnahme angegeben werden.
Standards auf derselben technischen Karte
|
Dokumentieren |
Rolle |
Praktischer Nutzen |
|
MIL-DTL-5541 |
Leistungsanforderungen an Aluminium. |
Definiert Typ, Klasse, Aussehen, Korrosion, Haftung, Inspektion und Kontrolle. |
|
MIL-DTL-81706 / QPL-81706 |
Qualifizierung von Beschichtungsmaterialien. |
Überprüfen Sie die Qualifikation hinsichtlich Typ, Klasse, Form und Bewerbungsmethode. |
|
ASTM B117 |
Salzsprühübungen. |
MIL-DTL-5541F verwendet 168 Stunden lang 5 % Salzspray. |
|
ASTM D3359 / FED-STD-141 |
Referenzen zur Lackhaftung. |
Wird für Produktionslacksysteme verwendet. |
|
ASTM B449-93(2022) |
Aktive kommerzielle Spezifikation. |
Seine Klassen entsprechen nicht den MIL-DTL-5541-Klassen. |
ASTM B449-93(2022) deckt Korrosionsschutz, organische Beschichtungsgrundlagen und niedrige Kontaktimpedanz ab. Es entspricht technisch dem früheren ISO 10546-Framework, jedoch ISO listet ISO 10546:1993 als zurückgezogen auf . Wenn in einer alten Zeichnung ISO 10546 zitiert wird, klären Sie die Ersatz- oder vom Kunden kontrollierte Legacy-Anforderung. „Aktualisieren“ Sie niemals stillschweigend eine Kundenspezifikation.
Der Shop-Floor-Prozess, Schritt für Schritt
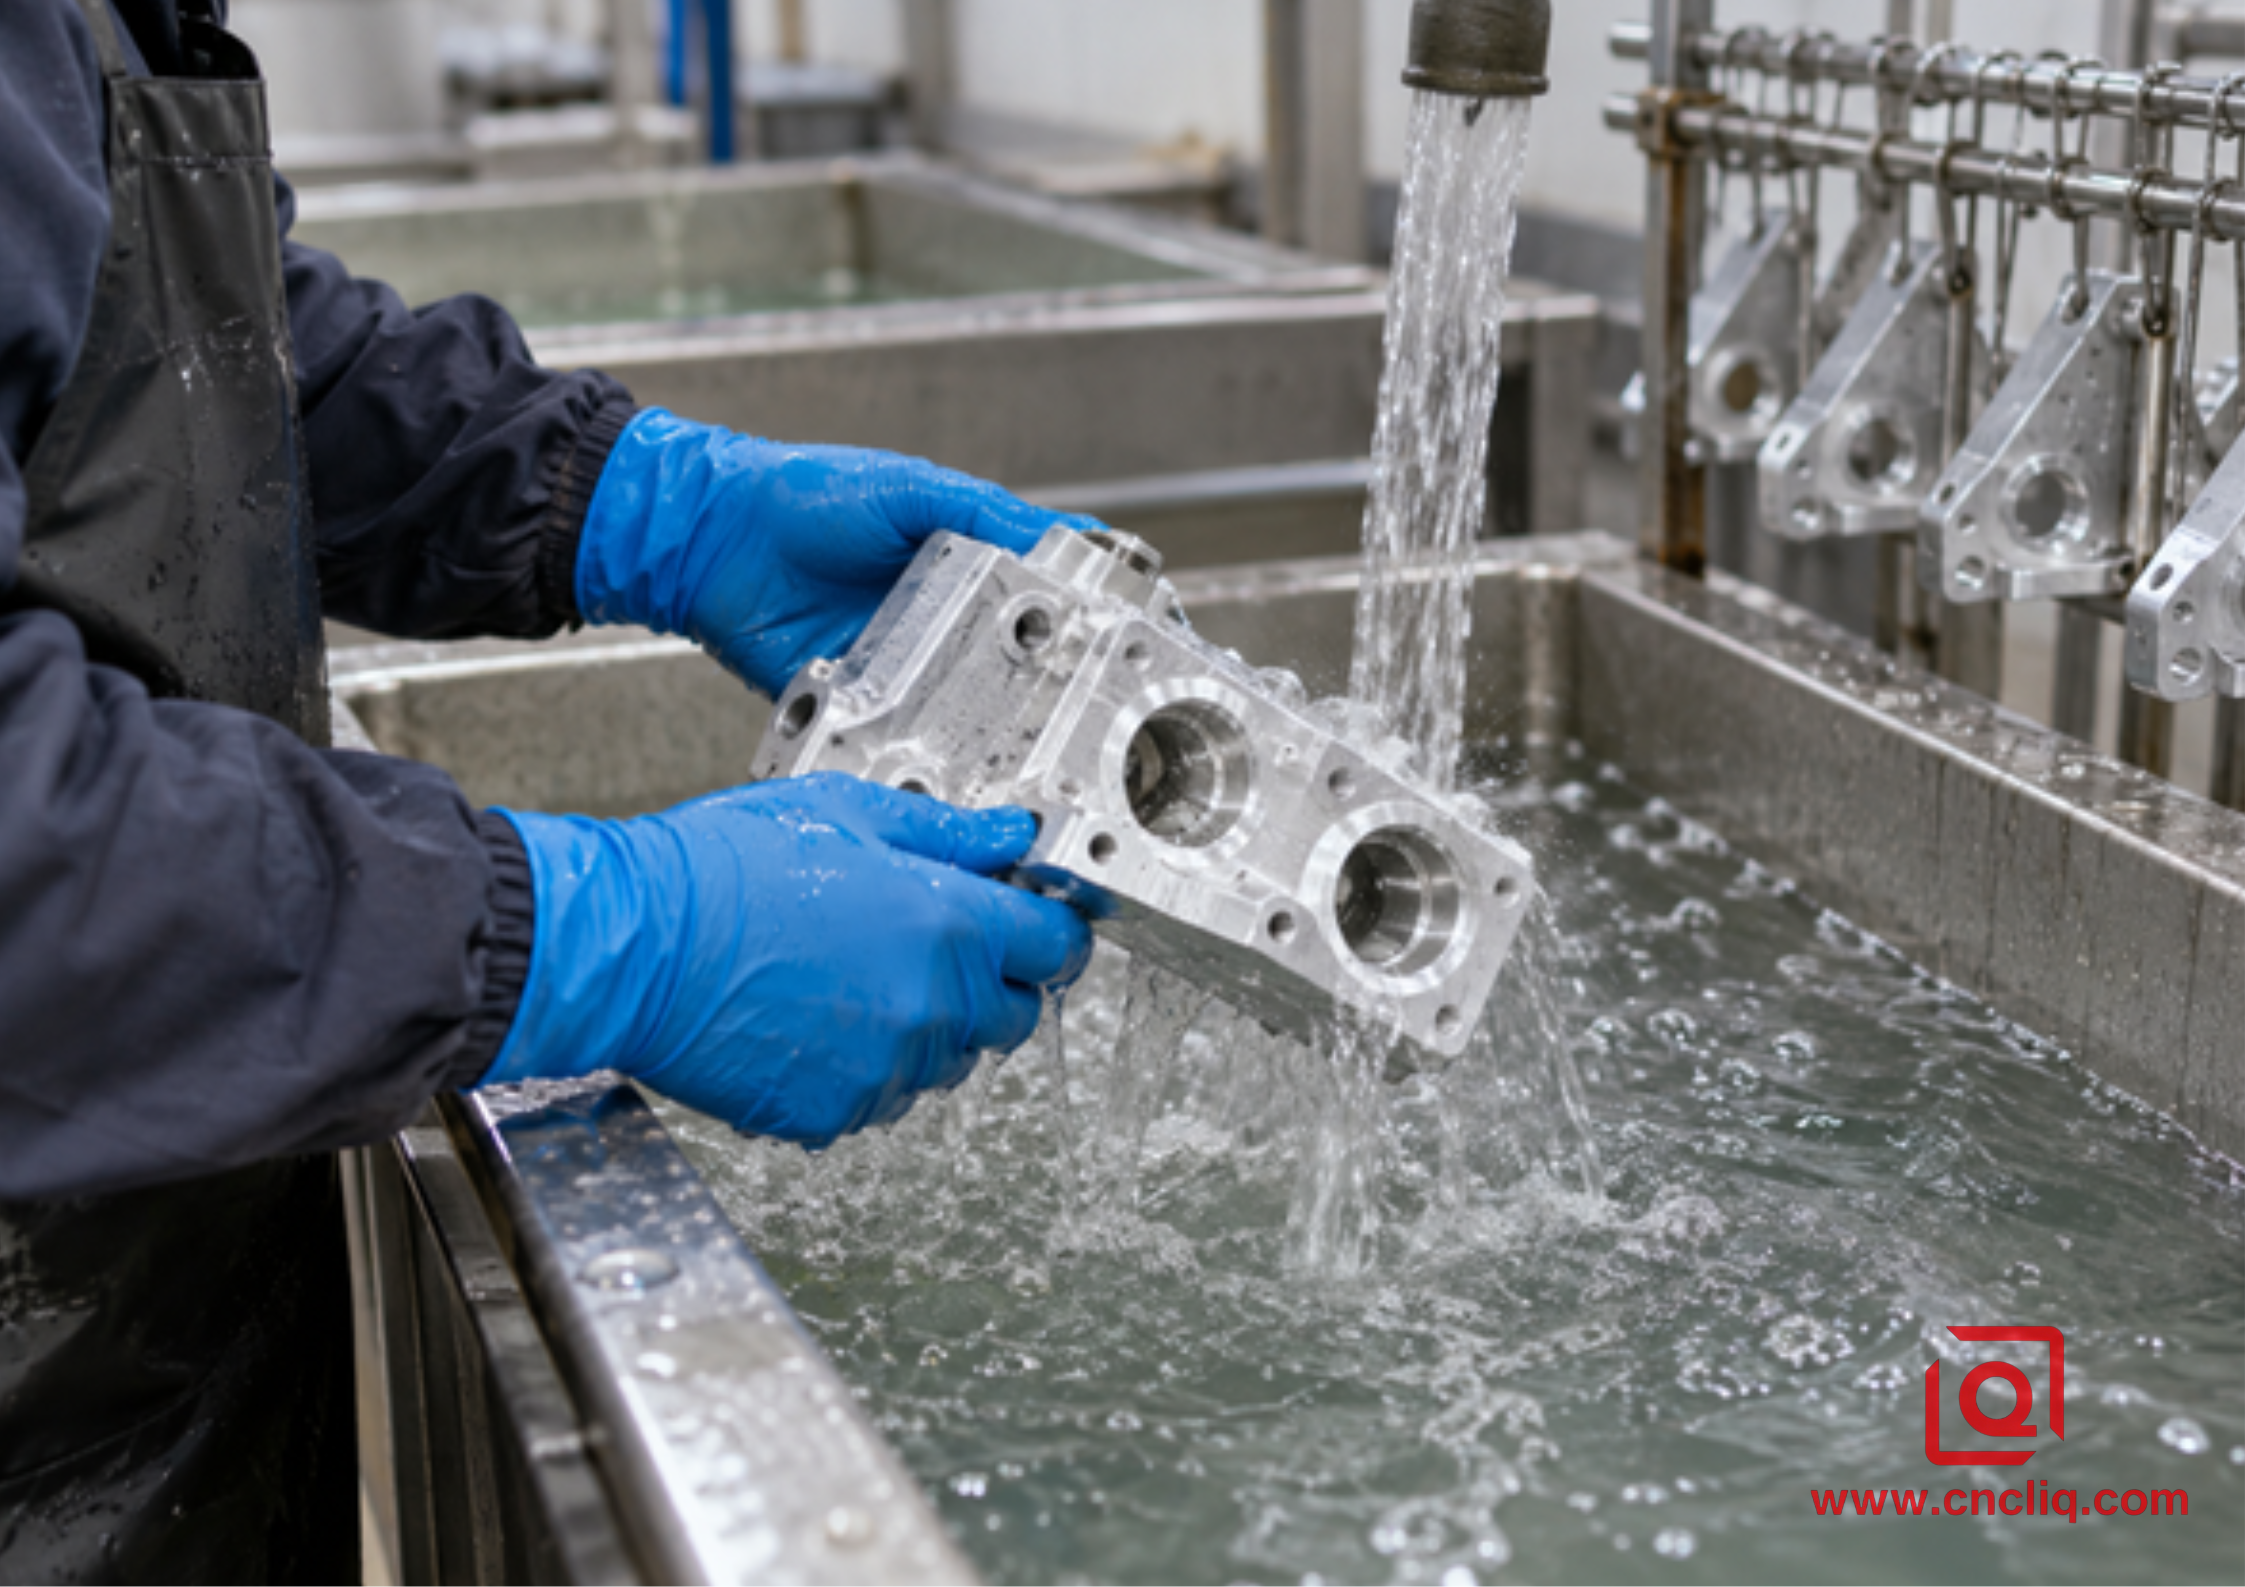
Ein kontinuierlicher Wasserfilm nach dem Spülen ist ein einfaches, aber entscheidendes Zeichen dafür, dass die Oberfläche sauber genug ist, um fortzufahren.
1. Überprüfen Sie die Zeichnung, bevor die Teile den Tank erreichen
Die Fertigstellung beginnt beim Angebot. Bestätigen Sie Legierung und Härte, Typ, Klasse, Endfarbe (falls kontrolliert), zu beschichtende Bereiche, Maskierung, Kontaktmarkierungen, Ausbesserungsgenehmigung, nachfolgende Farbe oder Klebstoff und Inspektionspaket. Identifizieren Sie Zahnstangenpunkte auf nicht kosmetischen und nicht abdichtenden Oberflächen. Bei engen Bezugspunkten oder tiefen Querbohrungen verknüpfen Sie die Schlichtbearbeitung mit der Bearbeitung. Unser Leitfaden zu 5-Achsen-CNC-Bearbeitung für komplexe Aluminiumgehäuse erklärt, warum weniger erneute Klemmungen Merkmalsbeziehungen schützen.
2. Schließen Sie zuerst die mechanischen und thermischen Vorgänge ab
Das Ziel kommt spät auf der Strecke. MIL-DTL-5541 platziert es nach der Wärmebehandlung und nach Vorgängen wie Formen, Bohren oder Perforieren, maschineller Bearbeitung, Hartlöten und Schweißen. Hinter dieser Bestellung steckt eine gute Shop-Logik. Anschließend wird geschnitten und blankes Aluminium erscheint. Anschließend wird geschweißt, und die lokale Hitze und das Oxid zerstören den Film. Wenn Sie es anschließend zu stark biegen, kann es zu Abrieb oder Rissen kommen. Sacklöcher entgraten und reinigen. Stahlwolle, Eisenoxid, Rouge und Stahldrahtschleifmittel sind verboten, da eingebettetes Eisen zu Korrosionsstellen führen kann.
3. Stützen und maskieren Sie die Funktion
Die Gestelle müssen das Teil halten, die Lösung ablassen und Kontaktstellen begrenzen. Maskieren Sie ungleiche Metalleinsätze, die das Bad angreifen könnten. Schützen Sie Dichtungen, Kleberausschlüsse oder blanke Bereiche nur dann, wenn die Zeichnung dies erfordert. Decken Sie bei Klasse 3 das Erdungspad nicht versehentlich ab. Trennen Sie bei Teilen mit gemischter Oberfläche die eloxierten kosmetischen Zonen von den Chem-Film-Kontaktzonen.
4. Öl entfernen, ohne den Untergrund anzugreifen
Verwenden Sie einen Reiniger, der mit der Legierung und dem Prozess eines qualifizierten Lieferanten kompatibel ist. Nach dem Spülen sollte das Wasser über das Aluminium fließen, anstatt sich in Inseln rund um das unsichtbare Öl zu bilden. Bei vielen Knetlegierungen wird eine nichtätzende Reinigung bevorzugt. Wenn alkalisches Ätzen verwendet wird, warnt die Spezifikation vor Lochfraß und intergranularem Angriff und fordert eine anschließende Säureneutralisierung.
5. Desoxidieren und entfetten
Aluminium bildet schnell natives Oxid. Kupfer-, Silizium-, Zink- oder Magnesiumhaltige Bestandteile können dunklen Schmutz hinterlassen. Das Desoxidationsmittel ist der Rücksetzschritt: Es beseitigt diese Barriere, sodass das Umwandlungsbad aktives, einigermaßen gleichmäßiges Aluminium sieht. Bei der Vorbehandlung werden Legierungsunterschiede deutlich. Es ist nicht zu erwarten, dass ein Coupon 2024, ein Gehäuse 6061, eine Halterung 7075, ein Gusskörper und eine Schweißzone gleich reagieren. Die gleiche Badezeit kann zu unterschiedlichen Farben und Leistungen führen.
6. Wenden Sie qualifizierte Chemie an
Wenn die Bestellung dies zulässt, können Eintauchen, Sprühen oder Bürsten verwendet werden. Konzentration, pH-Wert, Temperatur, Verweilzeit, Rühren und Beladung müssen innerhalb des Fensters des Chemikalienherstellers bleiben. Eine seriöse Linie zeichnet Ergänzungen und Analysen auf, anstatt nach Farben zu urteilen. Die Henkel-Literatur zeigt unterschiedliche Typ-I- und Typ-II-Familien und Betriebsbereiche; Maßgebend für die Produktion muss das aktuelle technische Datenblatt sein – kein generisches Internet-Rezept.
7. Spülen, abtropfen lassen und vorsichtig trocknen
Lassen Sie ein beladenes Gestell nicht über der Badewanne hängen. Wenn Sie es sofort in einen sauberen Spülgang geben, werden Auslaufen, Streifen und die bekannten dunklen Laufspuren verringert. Die Ausrichtung des Racks verhindert, dass sich Lösung in Taschen und Sacklöchern ansammelt. Mehr Hitze ist hier nicht besser. In MIL-DTL-5541F gibt es eine eindeutige Temperaturwarnung. Sobald ein unlackierter Film einer Temperatur von 60 °C oder mehr ausgesetzt ist, kann die Korrosionsleistung nachlassen; Die Wärme kann vom Trockner, einem späteren Vorgang oder einer tatsächlichen Wartung stammen. Die Salznebelplatten werden daher nicht hart eingebrannt. Sie ruhen 24 Stunden lang in einem moderaten Temperaturbereich von 16 °C bis 38 °C, bevor sie der Exposition ausgesetzt werden.
8. Überprüfen, schützen und verpacken
Der Film sollte durchgehend und frei von losem Pulver, Hohlräumen, Kratzern und Defekten sein, die den Schutz oder die Lackhaftung beeinträchtigen. Es kann schwierig sein, den klaren Typ II visuell zu bestätigen. Verwenden Sie daher die vom Lieferanten empfohlene Überprüfung. Mit sauberen Handschuhen und nicht scheuernden Trennmitteln handhaben. Ein dünner chemischer Film kann durch Metall-zu-Metall-Kontakt beschädigt werden, selbst nachdem er den Tank passiert hat.
Legierung und Geometrie verändern das Ergebnis
Auf das Metall folgt eine Konversionsbeschichtung; es verbirgt es nicht. Bearbeitungsspuren, poröse Gusshaut, Schweißoxidation, eingebettete Medien und Entmischung bleiben weiterhin einflussreich. Schweißnähte und Gussteile können weniger gleichmäßig sein als bei Knetlegierungen. Prozesskontrolltafeln machen den Legierungseffekt sichtbar. Die Spezifikation weist darauf hin, dass 2024-T3 mit höherem Kupfergehalt anfälliger für Salznebelfehler ist als 6061-T6.
Sehen Sie sich unsere an Bearbeitungsführung für Aluminium 6061 vs. 7075 . Die Oberfläche kann nicht von der Legierung isoliert werden: Kupferreiche Luft- und Raumfahrtlegierungen, Gussteile mit hohem Siliziumgehalt und Schweißbaugruppen erfordern eine validierte Vorbehandlung. Gold auf einer Legierung und grau oder klar auf einer anderen Legierung weist nicht automatisch auf einen Fehler hin. Qualifizierte Systeme können von klarem bis schillerndem Gelb, Braun, Grau oder Blau reichen.
So wählen Sie das richtige Callout aus
|
Brauchen |
Ausgangspunkt |
Zur Zeichnung oder Bestellung hinzufügen |
|
Maximaler Schutz oder Grundierungsbasis |
Erforderlicher Typ, Klasse 1A |
Legierung, Lacksystem, Zahnstangenspuren, Haftungs- und Korrosionsaufzeichnungen. |
|
Erdung oder EMI-Kontakt |
Erforderlicher Typ, Klasse 3 |
Kontaktfläche, Widerstandsgrenze, Vorrichtungsdruck, Timing, Maskierung. |
|
Sechswertige Einschränkung |
Typ II |
Konformitätsnachweise, zugelassene Chemikalien, Grenzwerte für den Endmarkt, Klasse. |
|
Lackiertes Außengehege |
Oft Vorbehandlung der Klasse 1A |
Grundierung/Decklack, Aushärtung, Haftungstest, Kanten- und Ablaufdetails. |
|
Hoher Verschleiß oder schwerer Einsatz auf See |
Chemischer Film allein kann falsch sein |
Bewerten Sie Eloxierung, Hartbeschichtung, Farbe, Pulver oder ein Schichtsystem. |
Nutzen Sie zum Vergleich unsere OEM-Nachbearbeitungsanleitung für CNC-gefrästes Aluminium . Chemischer Film begünstigt Leitfähigkeit, Lackhaftung und minimale Maßhaltigkeit; Eloxieren begünstigt Verschleiß, dielektrisches Verhalten oder dickeres dekoratives Oxid. Beides ist nicht automatisch besser. Die Versammlung entscheidet.
Häufige Fehler und praktische Korrekturen
|
Symptom |
Wahrscheinliche Richtung |
Korrektur |
|
Fleckige Inseln |
Öl, schlechte Wassertrennung, eingeschlossene Luft |
Überprüfen Sie erneut Reinigung, Ausrichtung, Spülung und Beladung. Verlängern Sie nicht einfach die Zeit. |
|
Pudriger Film |
Überbehandlung oder Chemiedrift |
Überprüfen Sie Konzentration, pH-Wert, Temperatur, Verweildauer und Spülung. |
|
Dunkle Läufe |
Langsame Übertragung und Entwässerung |
Verbessern Sie den Korbwinkel, die Hubgeschwindigkeit und die sofortige Spülung. |
|
Gruben |
Aggressiver Ätz- oder Legierungsangriff |
Verwenden Sie eine validierte mildere Sequenz und Neutralisierung. |
|
Farbblasen |
Schmutz, übermäßiger Film, schlechte Trocknung |
Kontrollieren Sie den Prozess, trocknen Sie richtig und testen Sie den tatsächlichen Lack. |
|
Hohe Beständigkeit der Klasse 3 |
Schwerer Film, Ebenheit, Druck, verschmutzte Kontakte |
Verweilzeit steuern, Messung definieren, Vorrichtung stabilisieren, Schnittstelle prüfen. |
Inspektionen und Aufzeichnungen, die einem Zertifikat Bedeutung verleihen
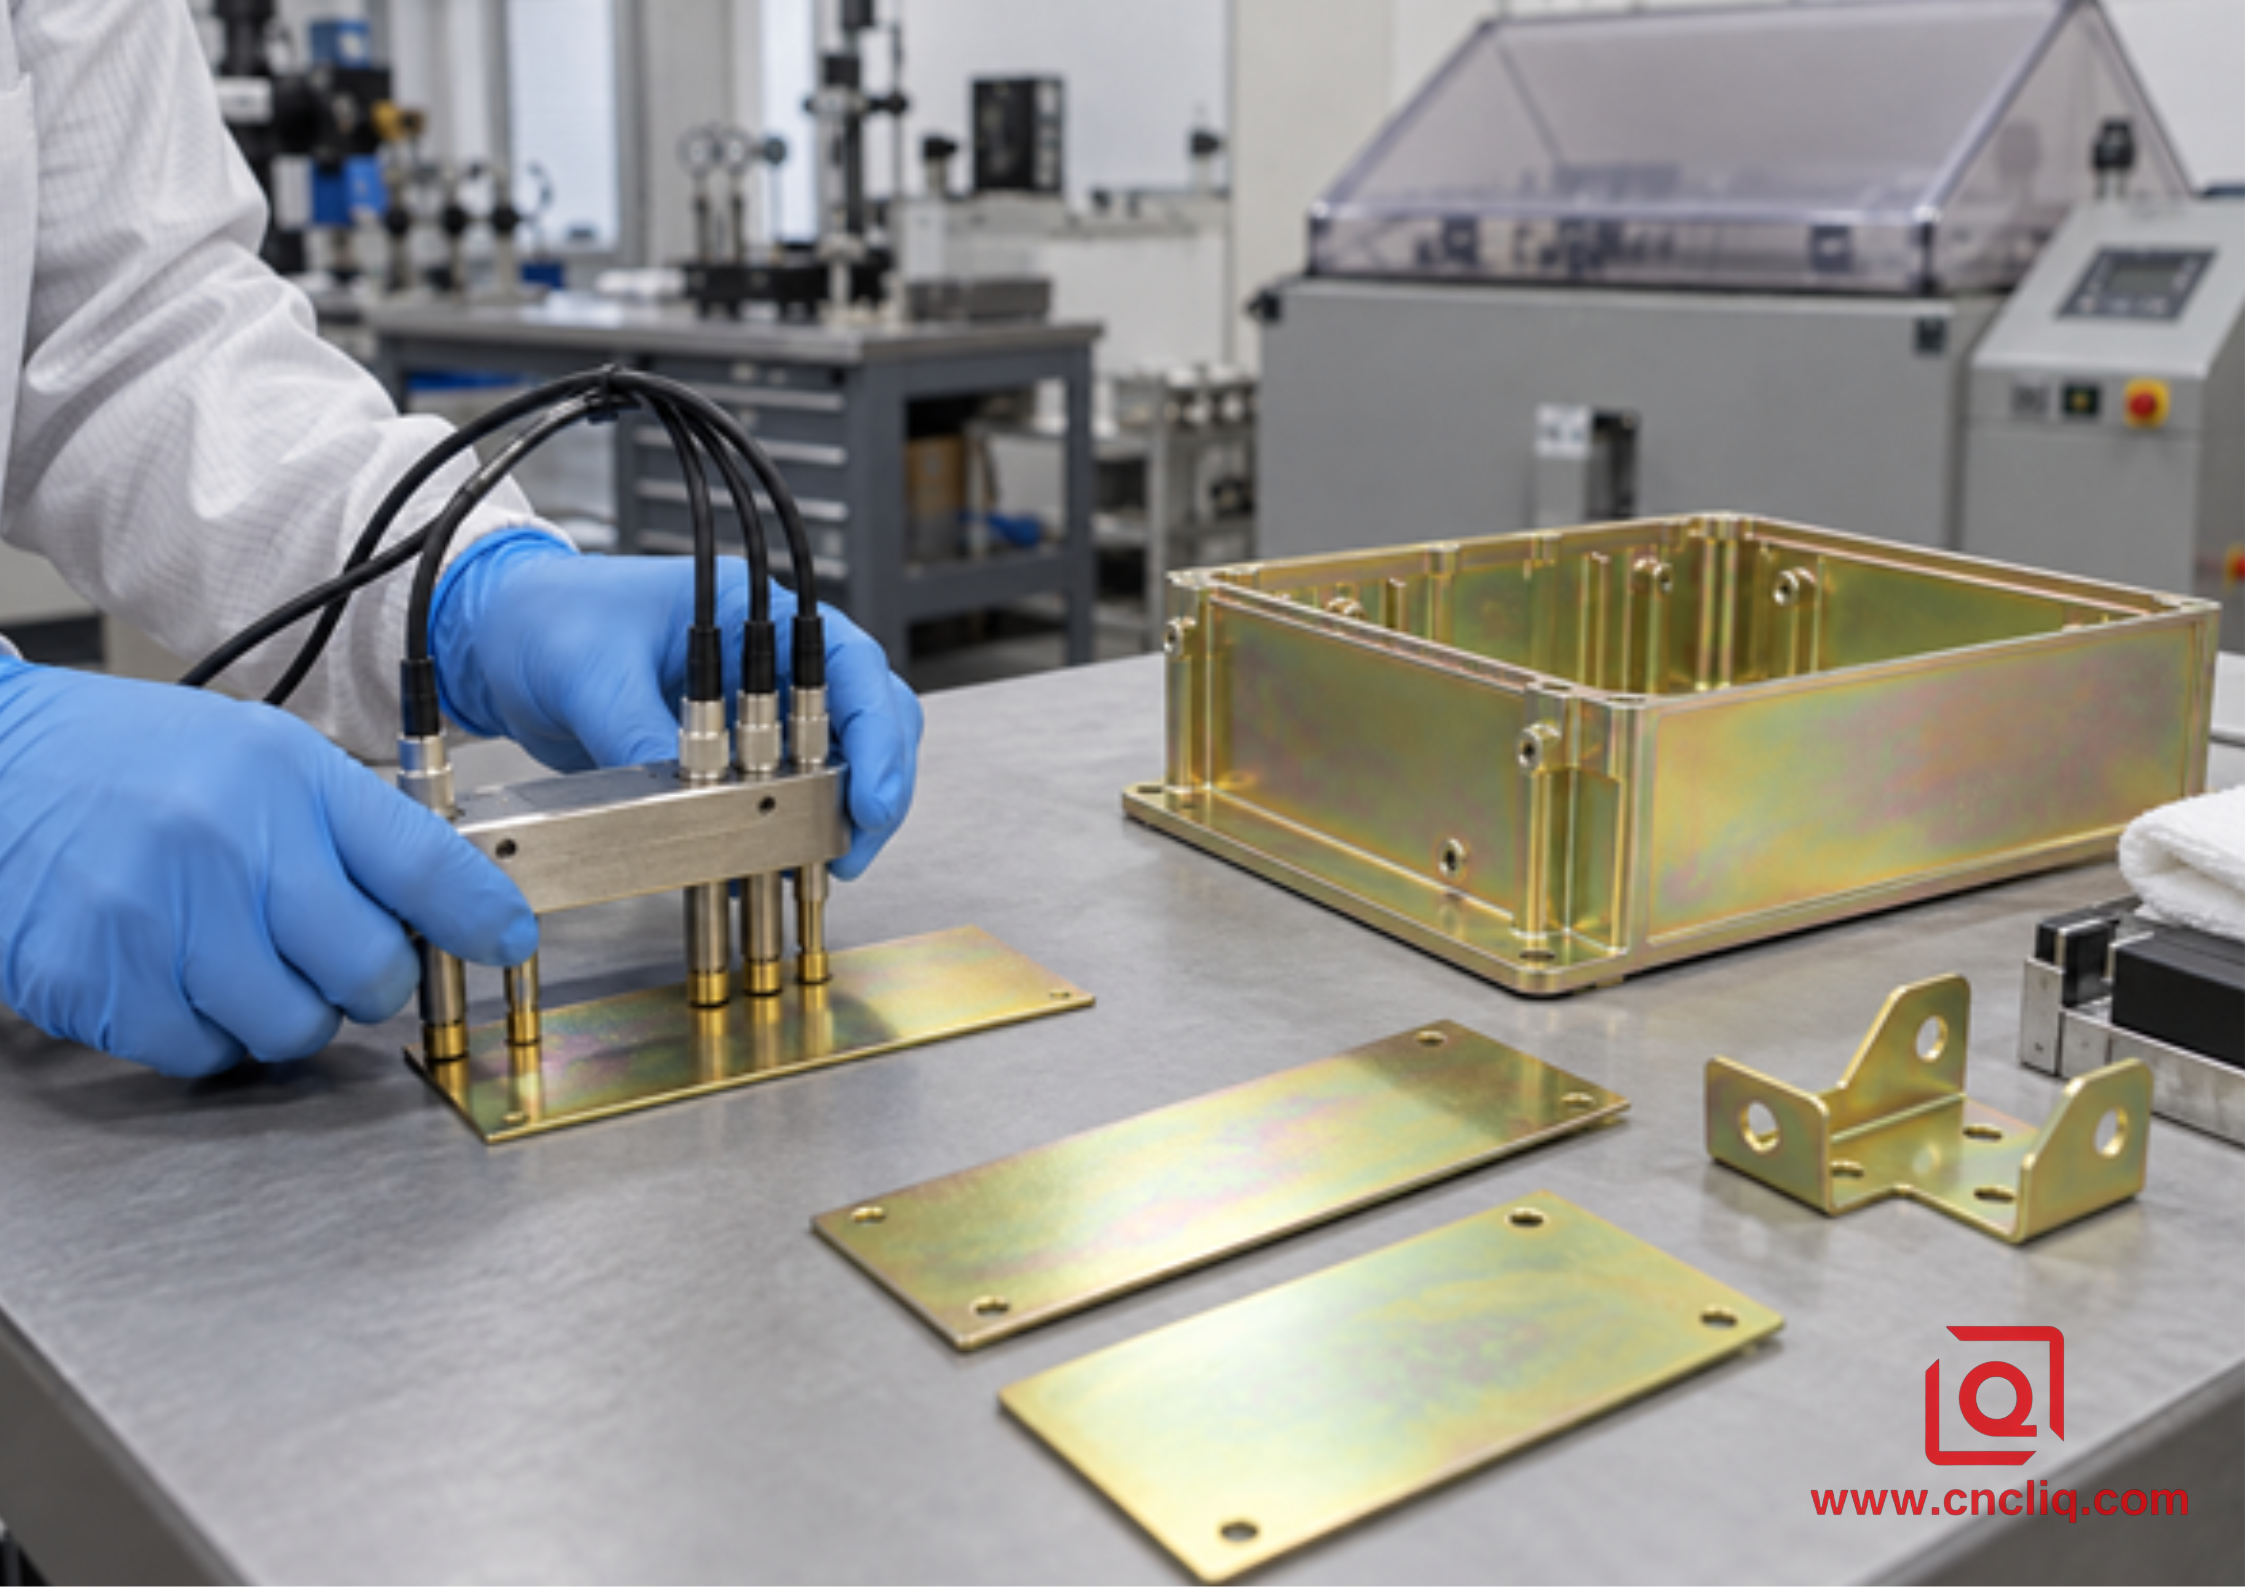
Ein Klasse-3-Hinweis ist nur dann sinnvoll, wenn die elektrische Prüfmethode und die Akzeptanzgrenze definiert sind.
Die MIL-DTL-5541-Kontrolle bewertet Konzentration, pH-Wert und Temperatur anhand der Herstellerbereiche. Es sieht vor, dass die Lösungsanalyse mindestens wöchentlich und die Prozesskontrolltests mindestens einmal monatlich durchgeführt werden, wobei zwischen den monatlichen Tests nicht mehr als 35 Tage liegen dürfen. Wenn die konforme Produktion für 35 Tage oder länger unterbrochen wird, sind beim Neustart Tests erforderlich.
Bei der Korrosionsüberprüfung werden fünf Bleche 168 Stunden lang in 5 %igem Salzsprühnebel eingesetzt. Die Grenze beträgt nicht mehr als 5 isolierte Punkte oder Vertiefungen pro Platte, keine größer als 0,031 Zoll und nicht mehr als 15 auf allen fünf, ausgenommen definierte Kanten-, Markierungs- und Haltebereiche. Bei lackierten Systemen beträgt die Nassklebebandakzeptanz 4A oder besser gemäß ASTM D3359 Verfahren A, ohne Trennung an einer der Schnittstellen.
Fordern Sie Materialzertifikat, Maßbericht, COC mit Angabe von Typ und Klasse, qualifizierte Materialreferenz (sofern erforderlich), Kontrollstatus, Korrosions- oder Adhäsionsnachweise, elektrische Ergebnisse der Klasse 3 und Chargenrückverfolgbarkeit an. Unser Kundenspezifische Bearbeitung von Aluminiumverteilern Auf dieser Seite werden die Anschlüsse, Blinddurchgänge und Dichtungen angezeigt, die von einem Bearbeitungs-, Reinigungs-, Endbearbeitungs- und Inspektionsplan profitieren.
Anonymer Kundenfall: Eine leitfähige 6061-Telekommunikationskomponente
Dies ist ein anonymisiertes, bereinigtes Fallszenario, das auf den von Liqin veröffentlichten benutzerdefinierten Telekommunikationsteilfunktionen basiert. es handelt sich nicht um einen universellen Leistungsanspruch. Ein Gerätekunde benötigte eine kompakte 6061-T6-Elektrode und ein passendes Gehäuse für eine Überspannungsschutzbaugruppe für den Außenbereich. Es erforderte CNC-gefertigte Verbindungselemente, saubere Gewinde, Korrosionsschutz und eine zuverlässige leitfähige Schnittstelle. Ein dicker anodischer Film über der Kontaktzone würde der Erdung entgegenwirken, während das Teil frei bleibt, was zu Handhabungs- und Korrosionsrisiken führt.
Der Weg bestand darin, Bezüge während des Kaltfließpressens und der CNC-Planung einzufrieren, den aktuellen Pfad zu entgraten, ohne die Kontaktgeometrie abzurunden, und eine Klasse-3-Schnittstelle mit Maskierung nur dort zu definieren, wo die Zeichnung dies erforderte. Die RFQ-Checkliste umfasste Legierung, Abmessungen nach der Endbearbeitung, Identifizierung der Kontaktfläche, Widerstandsbedingungen, Korrosionsnachweise und Schutzverpackung. Bei der Überprüfung des ersten Artikels wurden zunächst Passform und elektrische Funktion geprüft, statt zuerst das Aussehen zu prüfen.
Dies entspricht der Veröffentlichung von Liqin 6061-T6 CNC-gefräste Aluminiumelektrode für den Telekommunikations-Überspannungsschutz . Die umfassendere Lektion: Wählen Sie eine Beschichtung um die Schnittstelle herum, die Strom führt, Flüssigkeiten abdichtet, Klebstoffe aufnimmt oder Farbe aufnimmt. Eine Finish-Note schützt die Funktion, nicht nur die Farbe.
Planen Sie ein konversionsbeschichtetes Aluminiumteil? Senden Sie die 2D-Zeichnung, das 3D-Modell, die Legierung, die jährliche Menge, die Endbeschriftung, die Karte des maskierten Bereichs und die erforderlichen Aufzeichnungen über uns Kontaktseite . Wir können Daten, Rackstandorte, leitfähige Zonen und Akzeptanz vor der Angebotserstellung überprüfen.
RFQ-Checkliste
- Beginnen Sie mit der aktuellen Teilenummer und Revision; Hängen Sie die 2D-Zeichnung sowie ein STEP- oder IGES-Modell an.
- Legierungs-, Härte-, Rohform- und Materialzertifikat.
- Standard/Revision, Typ I oder II und Klasse 1A oder 3.
- Anwendungsbeschränkung, Farbe, Chemie oder Quellcodeverwaltung.
- Bereiche zum Beschichten, Abdecken, Ausbessern, Lackieren, Kleben, Versiegeln oder als Kontakte verwenden.
- Ob Maße vor oder nach der Fertigstellung gelten.
- Kriterien für Salzsprühnebel, Haftung, Leitfähigkeit, Kosmetik und Probenahme.
- COC, Dimensionsbericht, Endbericht und Deklarationen.
- Prototypenmenge, Prognose, Verpackung und Bestimmungsort.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Ist Alodine dasselbe wie eine Chromatkonversionsbeschichtung?
Alodine ist ein Handelsname, der für mehrere Henkel-Produkte verwendet wird, während Chromatumwandlungsbeschichtung oder Chemfilm die generische Familie darstellt. Die Geschäftssprache behandelt sie als Synonyme, aber eine Zeichnung sollte Standard, Typ, Klasse und qualifiziertes Material angeben, anstatt sich nur auf „Alodine“ zu verlassen.
2. Was ist der Unterschied zwischen Klasse 1A und Klasse 3?
Klasse 1A priorisiert maximalen Korrosionsschutz auf lackiertem oder unlackiertem Aluminium, während Klasse 3 Korrosionsschutz dort bietet, wo ein geringerer elektrischer Widerstand erforderlich ist. Klasse 3 eignet sich für Erdung und elektronische Kontakte, definiert jedoch den Grenzwert und die Methode, da Rauheit, Ebenheit, Druck und Hardware die Ergebnisse beeinflussen.
3. Bedeutet Typ II automatisch RoHS- und REACH-konform?
Nein. Typ II bedeutet, dass die Beschichtungszusammensetzung gemäß MIL-DTL-5541 kein sechswertiges Chrom enthält. Die Einhaltung der Fertigteilkonformität hängt von der Material- und Prozesskette, dem aktuellen Geltungsbereich, Ausnahmen, Kundenanforderungen und Nachweisen ab. Geben Sie die Vorschriften und Dokumente im PO an.
4. Kann chemischer Film auf Gewinden und Bohrungen mit engen Toleranzen verwendet werden?
Ja, der kleine Dimensionseffekt ist ein Vorteil, aber Sauberkeit, eingeschlossene Lösung, Entwässerung, Gewindezustand, Maskierung, Nachbearbeitungsmessung und Klasse sind immer noch wichtig. Tragen Sie in der Zeichnung kritische Maße und Maße ein und ermitteln Sie, ob die Abnahme vor oder nach der Beschichtung gilt.
5. Welche Informationen werden für ein Angebot benötigt?
Geben Sie Legierung und Härte, Zeichnungen und 3D-Modell, Volumen, Standard/Revision, Typ, Klasse, kontrollierte Farbe, Maskierungs- und Kontaktzonen, nachgelagerte Farbe oder Klebstoff, Maßabnahme, Tests, Dokumentation, Verpackung und Bestimmungsort an. Dadurch können Teams vor dem Schneiden Regale, Coupons, Inspektionen und Kosten planen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Eine Chromatumwandlungsbeschichtung ist praktisch für CNC-Aluminium, das Korrosionsschutz, Lackhaftung, elektrische Kontinuität oder minimale Dimensionsänderungen benötigt. Wählen Sie Typ I oder II für Chemie und Klasse 1A oder 3 für Funktion und definieren Sie dann Legierung, Maskierung, Kontakte, nachgelagerte Beschichtungen, Inspektion und Aufzeichnungen. Reinigen Sie die Oberfläche, bis sie frei von Wasser ist, verwenden Sie qualifizierte Chemikalien innerhalb des Sichtfensters, spülen und trocknen Sie sie vorsichtig und beurteilen Sie die Leistung anhand von Korrosions-, Haftungs- oder elektrischen Tests – nicht nur anhand der Farbe.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst :: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung :: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
