 Deutsch




Haben Sie immer noch mit Vogelnestbildung, trüben Drehflächen oder einem Durchmesser zu kämpfen, der sich schon nach wenigen Teilen verändert – obwohl Aluminium eigentlich „leicht“ zu bearbeiten sein sollte? Das Problem liegt oft nicht allein an der Legierung. Eine stahlorientierte Wendeschneidplatte kann für weiches, haftendes Aluminium die falsche Schneidengeometrie, Spanfläche, Spannut oder Eckenradius aufweisen. Dieser Leitfaden zeigt, wie Sie die passende Wendeschneidplattensorte und Schnittgeometrie auswählen und diese mit Vorschub, Spankontrolle, Oberflächengüte und einem produktionsfertigen Angebotsplan verknüpfen.
Kurze Antwort: Für ein optimales Drehen von Aluminium empfiehlt sich eine scharfe, geschliffene Wendeschneidplatte mit positivem Spiel aus unbeschichtetem Feinkornhartmetall für ISO-N-Werkstoffe. Verwenden Sie eine polierte Spanfläche, wählen Sie den Eckenradius anhand der tatsächlichen Schnitttiefe und der erforderlichen Steifigkeit und orientieren Sie sich an den Schnittdaten des Werkzeugherstellers. PKD-Wendeschneidplatten sind dann eine attraktive Option, wenn hohe Produktionsserien, abrasive Bearbeitung von hochsiliziumhaltigem Aluminium oder gleichmäßig feine Oberflächen die höheren Kosten rechtfertigen. Ansonsten hängt alles vom jeweiligen Werkstück ab.
1. Warum Aluminium eine eigene Einsatzstrategie benötigt
Aluminium erzeugt üblicherweise geringere Schnittkräfte als Stahl, viele Knetlegierungen sind jedoch duktil und haften gut. Unter Hitze und Druck kann sich eine dünne Schicht an der Spanfläche und der Schneide verschweißen. Diese Aufbauschneide (auch Aufbauschneide genannt) verändert die effektive Geometrie des Werkzeugs während des Schneidvorgangs. Die Folge können eine rissige Oberfläche, ein zu großer oder zu kleiner Durchmesser, ein instabiler Spanfluss oder ein Grat, der über die Schulter gedrückt wird, sein.
Ein beschichteter, geschliffener Einsatz, der für die Bearbeitung von Stahl ausgelegt ist, weist eine bewusst verstärkte Schneide auf. Bei Aluminium kann diese Schleifwirkung wie ein stumpfer Keil wirken. Sie erhöht den Druck, fördert die Reibung und bietet weichem Metall eine Angriffsfläche. Eine polierte Aluminiumgeometrie bewirkt das Gegenteil: Sie reduziert die Reibung, erzeugt eine scharfe Schneide und ermöglicht dem Span einen freien Abtransport vom Werkstück. Die TopSwiss-Richtlinien von Kennametal Beschreibt polierte Bearbeitungsgeometrien als Methode zur Verbesserung der Schweißbeständigkeit und Oberflächengüte und kombiniert Anwendungen mit unbeschichtetem Feinkornhartmetall. Dies sind nützliche Prinzipien, keine universelle Teilenummer.
Aluminium ist in der ISO-N-Anwendungsgruppe klassifiziert. Diese Klassifizierung dient als Ausgangspunkt und ist keine alleinige Grundlage für die Sortenwahl. Zwei Wendeschneidplatten, die für ISO-N-Anwendungen angeboten werden, können sich aufgrund unterschiedlicher Hartmetallkorngröße, Bindemittel, Schneidenbeschaffenheit, Politur, Beschichtung und Spannutgestaltung unterschiedlich verhalten. Die Sortentabelle des Lieferanten muss stets auf die Legierung, den Einsatz, die Stabilität, die Kühlstrategie und die Produktionsziele abgestimmt sein.
Falls die Legierungsauswahl noch offen ist, konsultieren Sie den Leitfaden von Liqin. OEM-Aluminium-CNC-Drehen und LegierungsverhaltenDieser Artikel setzt eine Ebene tiefer an: Nachdem eine Legierung ausgewählt wurde, stellt sich die Frage, was mit dem Metall in Kontakt kommen sollte.
2. Wählen Sie zunächst die Güteklasse: Unbeschichtetes Hartmetall, DLC oder PCD?
Die „Klassifizierung“ beschreibt das Schneidmaterial und sein gezieltes Verschleißverhalten. Die „Geometrie“ beschreibt die Form, die den Span erzeugt und kontrolliert. Ein hartes Schneidwerkzeug mit ungeeigneter Schneide kann versagen, und eine perfekte Geometrie auf ungeeignetem Untergrund kann zu schnellem Verschleiß führen. Wählen Sie beides sorgfältig aus.
|
Option einfügen |
Beste Verwendung für den Anfang |
Hauptvorteil |
Hauptbeschränkung |
Vor der Veröffentlichung bestätigen. |
|
Unbeschichtetes, feinkörniges Hartmetall für ISO N |
Prototypen, gemischte Chargen, allgemeines Drehen 6061/6082/2024/7075 |
Sehr scharfe Schneide; wirtschaftlich und vielseitig |
Die Standzeit der Schneidkanten kann bei abrasivem Gussaluminium kürzer sein. |
Legierungssortiment des Werkzeugherstellers, Kantenpolitur, minimale Spandicke |
|
Polierte PVD/DLC-beschichtete Nichteisenmetallqualität |
Klebstofflegierungen, höhere Geschwindigkeiten, Arbeiten, bei denen BUE bestehen bleibt |
Eine reibungsarme Oberfläche kann der Aluminiumhaftung entgegenwirken. |
Nicht jede Beschichtung ist gut oder geeignet |
Beschichtungschemie, Kantenradius, zugelassener Aluminiumbereich |
|
PCD |
Langjährige, stabile Produktion; abrasive, hochsiliziumhaltige Aluminiumgusslegierung; hohe Anforderungen an die Oberflächenkonsistenz. |
Hohe Verschleißfestigkeit und lange, gleichmäßige Schneidlebensdauer |
Höhere Kosten; anfällig für Unterbrechungen |
Unterbrechung, Siliziumgehalt, Kosten pro akzeptiertem Teil, Nachschleifrichtlinie |
|
CBN oder Keramik |
Selten die Standardeinstellung beim normalen Aluminiumdrehen. |
Nur für spezielle Zwecke |
Für gewöhnliches Schmiedealuminium in der Regel nicht erforderlich |
Schriftliche Empfehlung des Werkzeugmachers |
Für einen Prototyp eines Ventilkörpers aus 6061-T6 ist poliertes, unbeschichtetes Hartmetall in der Regel der sinnvollste erste Versuch. Es ist scharf, in vielen Formen erhältlich und verzeiht auch Änderungen im Programm. Bei einer ausgereiften Bestellung von Zehntausenden von Teilen kann das PKD-Verfahren die Kosten pro abgenommenem Bauteil senken, selbst wenn eine Schneide deutlich teurer ist. Berücksichtigen Sie alle Auswirkungen: Werkzeugwechsel, Inspektionsunterbrechungen, Ausschussrisiko, Zykluszeit und ob eine Schneide die kritische Oberfläche ohne Stillstand bearbeiten kann.
Hochsiliziumhaltiges Aluminiumguss stellt ein anderes Verschleißproblem dar als gewalztes 6061-Aluminium. Harte Siliziumpartikel führen zum Abrieb von Hartmetall. Hier kommt die PKD-Technologie oft zum Einsatz. Umgekehrt kann eine unterbrochene Gusshaut oder ein Querloch eine spröde Diamantschneide beschädigen; eine robustere Hartmetallgeometrie bietet hier mehr Sicherheit. Die Angabe „Aluminium“ in der Zeichnung reicht für die Entscheidung über das Produktionswerkzeug nicht aus. Secos Leitfaden zur Notenverbesserung Ebenso wird betont, dass die Einfügegeometrie und die Neigung gemeinsam betrachtet werden müssen.
3. Geometrieeinfügung dekodieren, ohne sich im Katalog zu verlieren
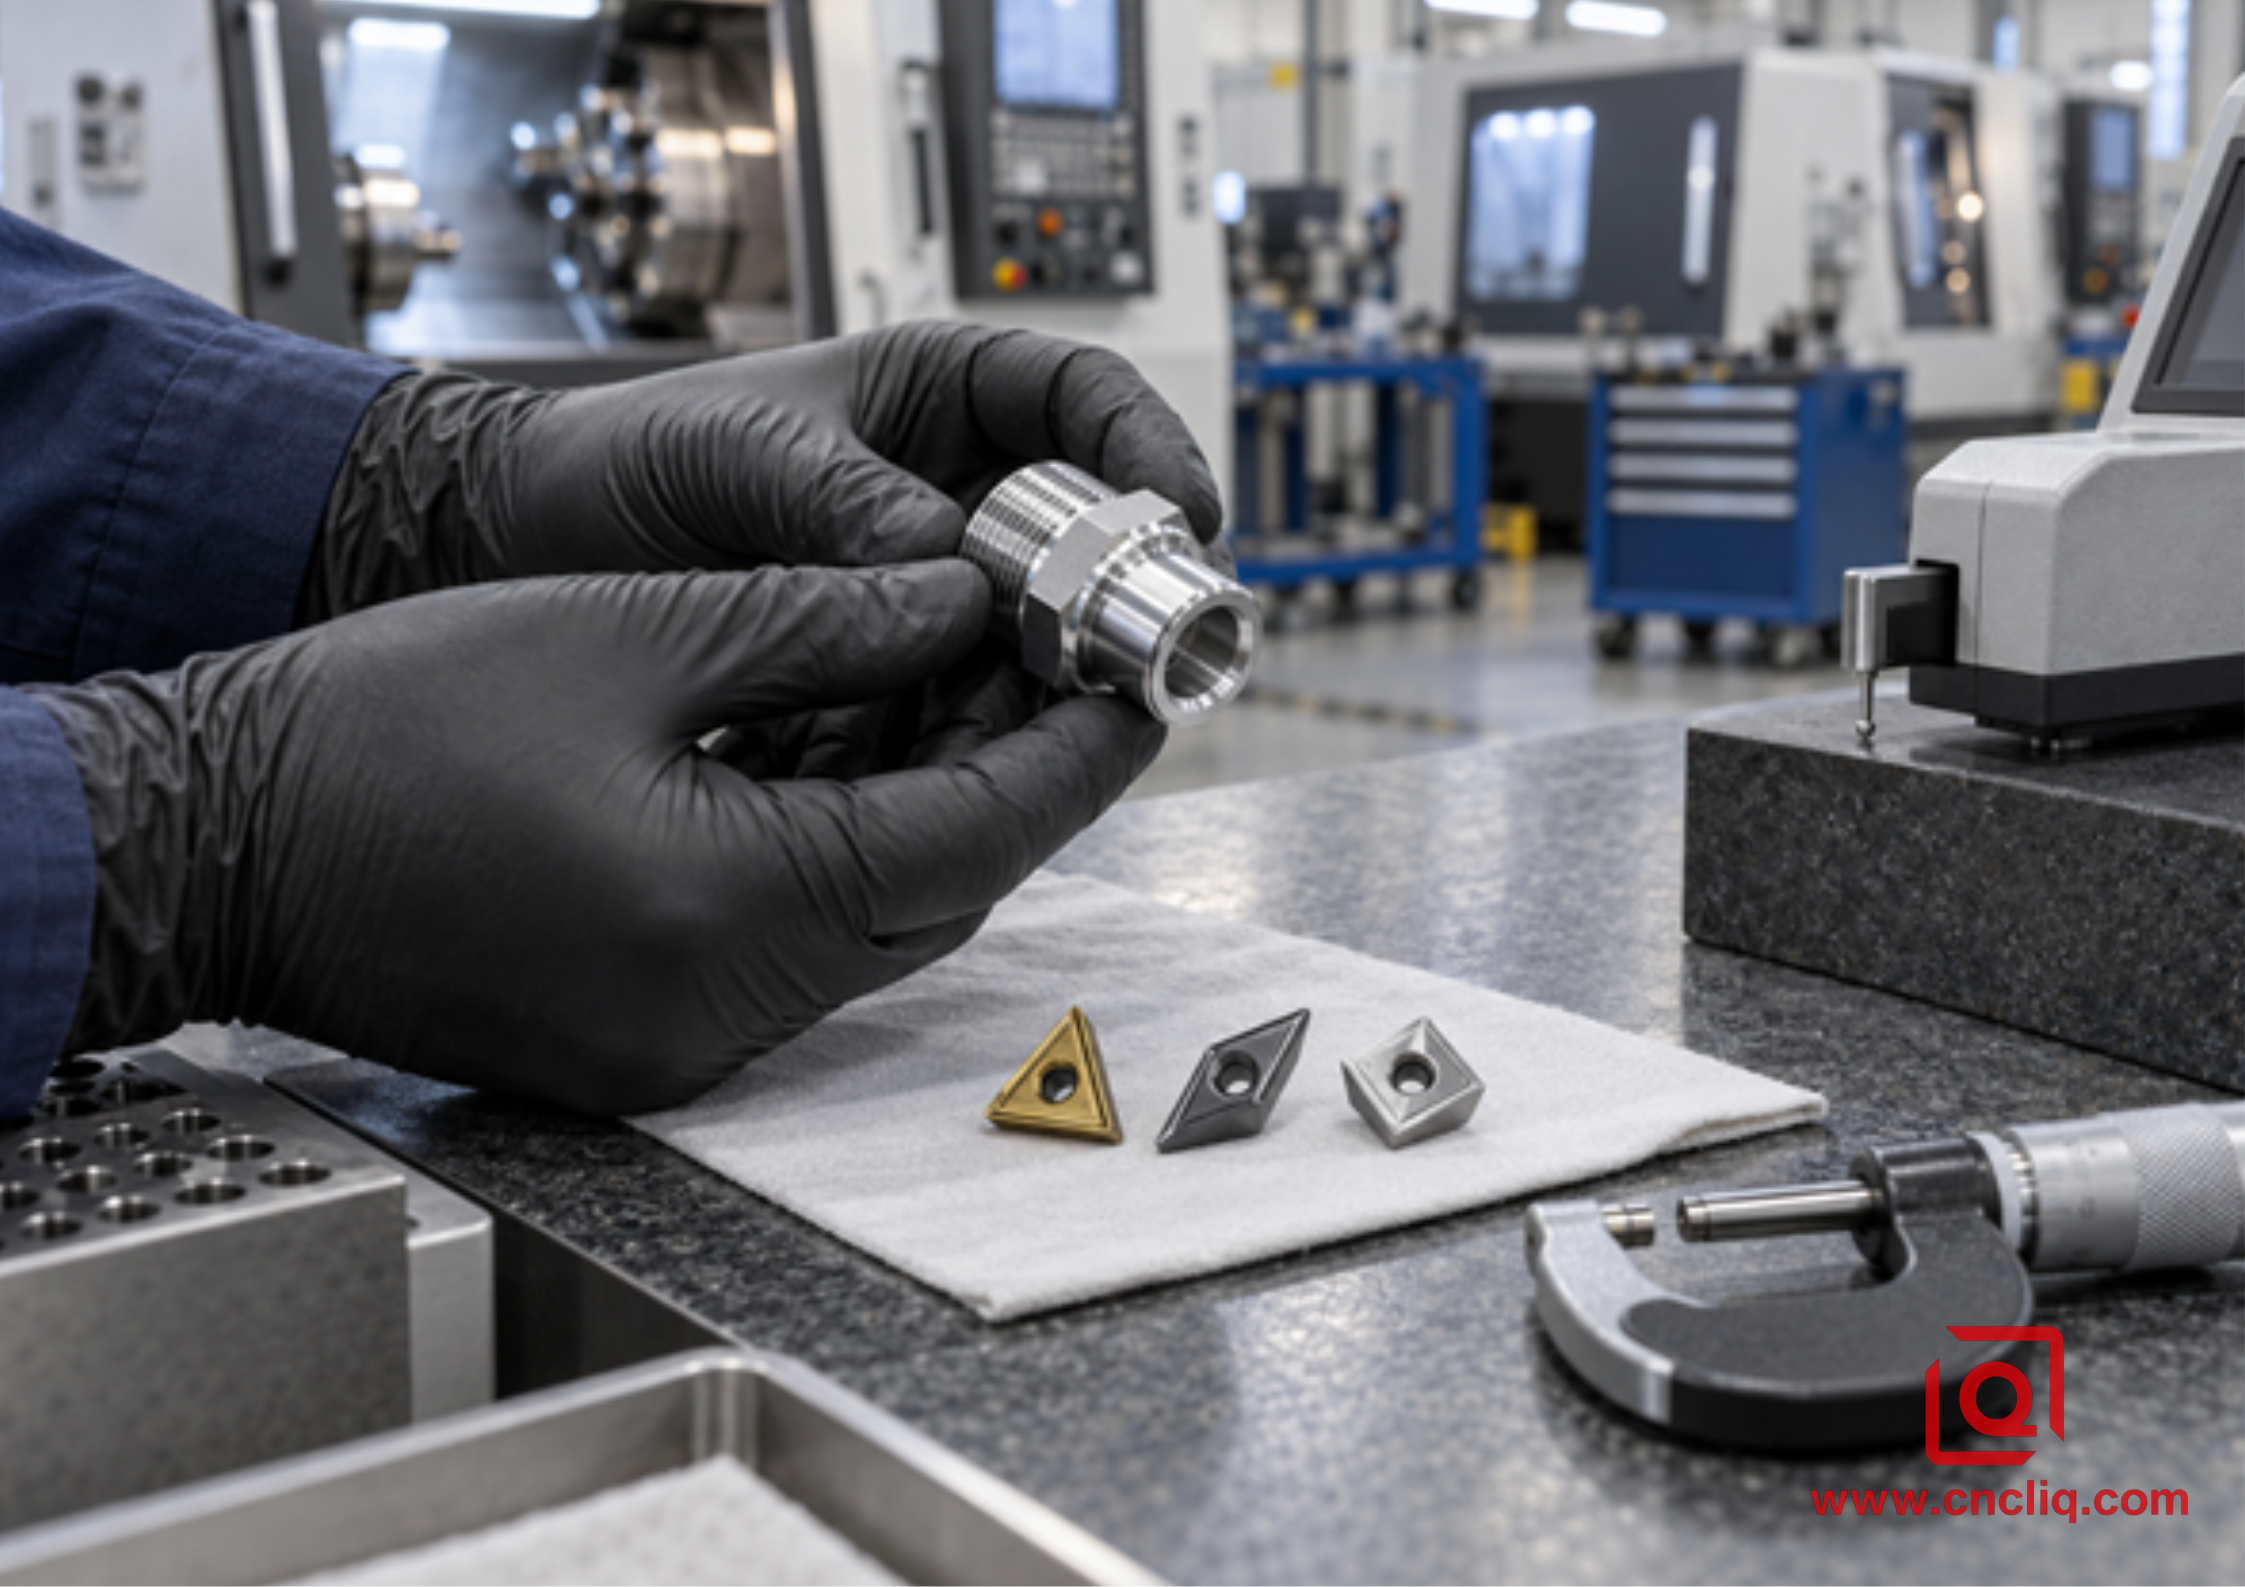
Die ISO-1832-Bezeichnung definiert eine einheitliche Sprache für Wendeschneidplatten. In einem Code wie CCGT beschreiben die Buchstaben Merkmale wie Form, Spiel, Toleranzklasse und Ausführung. Die genauen Suffixe nach dem Basiscode – Spanbrecher, Güteklasse, Schneidkantenbearbeitung, Händigkeit und Größe – sind herstellerspezifisch. Gehen Sie nicht davon aus, dass die Geometrie eines „AL“-Spanbrechers eines Herstellers mit der eines Aluminium-Spanbrechers eines anderen Herstellers identisch ist.
|
Familie einfügen |
Winkel / Zugang |
Praktische Verwendung von Aluminium |
Abtausch |
|
CCGT |
80°-Diamant; starke Ecke |
Allgemeine Außendurchmesser-Drehung, Plandrehen, mäßiges Bohren, Schultern |
Geringere Profilzugänglichkeit als bei D- oder V-Formen |
|
DCGT |
55° Diamant |
Konturen fertigen, kleinere Durchmesser, Hinterschneidungen, leichtes Ausbohren |
Schwächere Ecke als C-Form |
|
TCGT |
60°-Dreieck; oft 3 Ecken |
Allgemeines Drehen und wirtschaftliche mittlere Schnitte |
Die Annäherung muss zur Schulter passen |
|
VCGT/VBGT |
35° Diamant |
Feine Profilierung, schmale Reliefs, komplexe Konturen |
empfindlicher Punkt |
|
RCGT |
Abgerundete Kante |
Formgebung, Radien, robustes Vorschruppen, wo der Zugang es zulässt |
Hohe Radialkräfte und Rattergefahr |
Die Toleranzklasse „G“, die häufig bei polierten Aluminium-Wendeschneidplatten zu finden ist, kennzeichnet eine präzisionsgeschliffene Wendeschneidplatte. Das positive Spiel im Plattenkörper und die geschliffene Peripherie tragen zur Erzeugung der für Aluminium erforderlichen scharfen Schneide bei. Negative doppelseitige Wendeschneidplatten können unter anspruchsvollen Bedingungen zwar ebenfalls Aluminium abtragen, erfordern jedoch in der Regel eine höhere Schnittkraft und sind nicht die erste Wahl für eine feine, haftende Legierungsoberfläche.
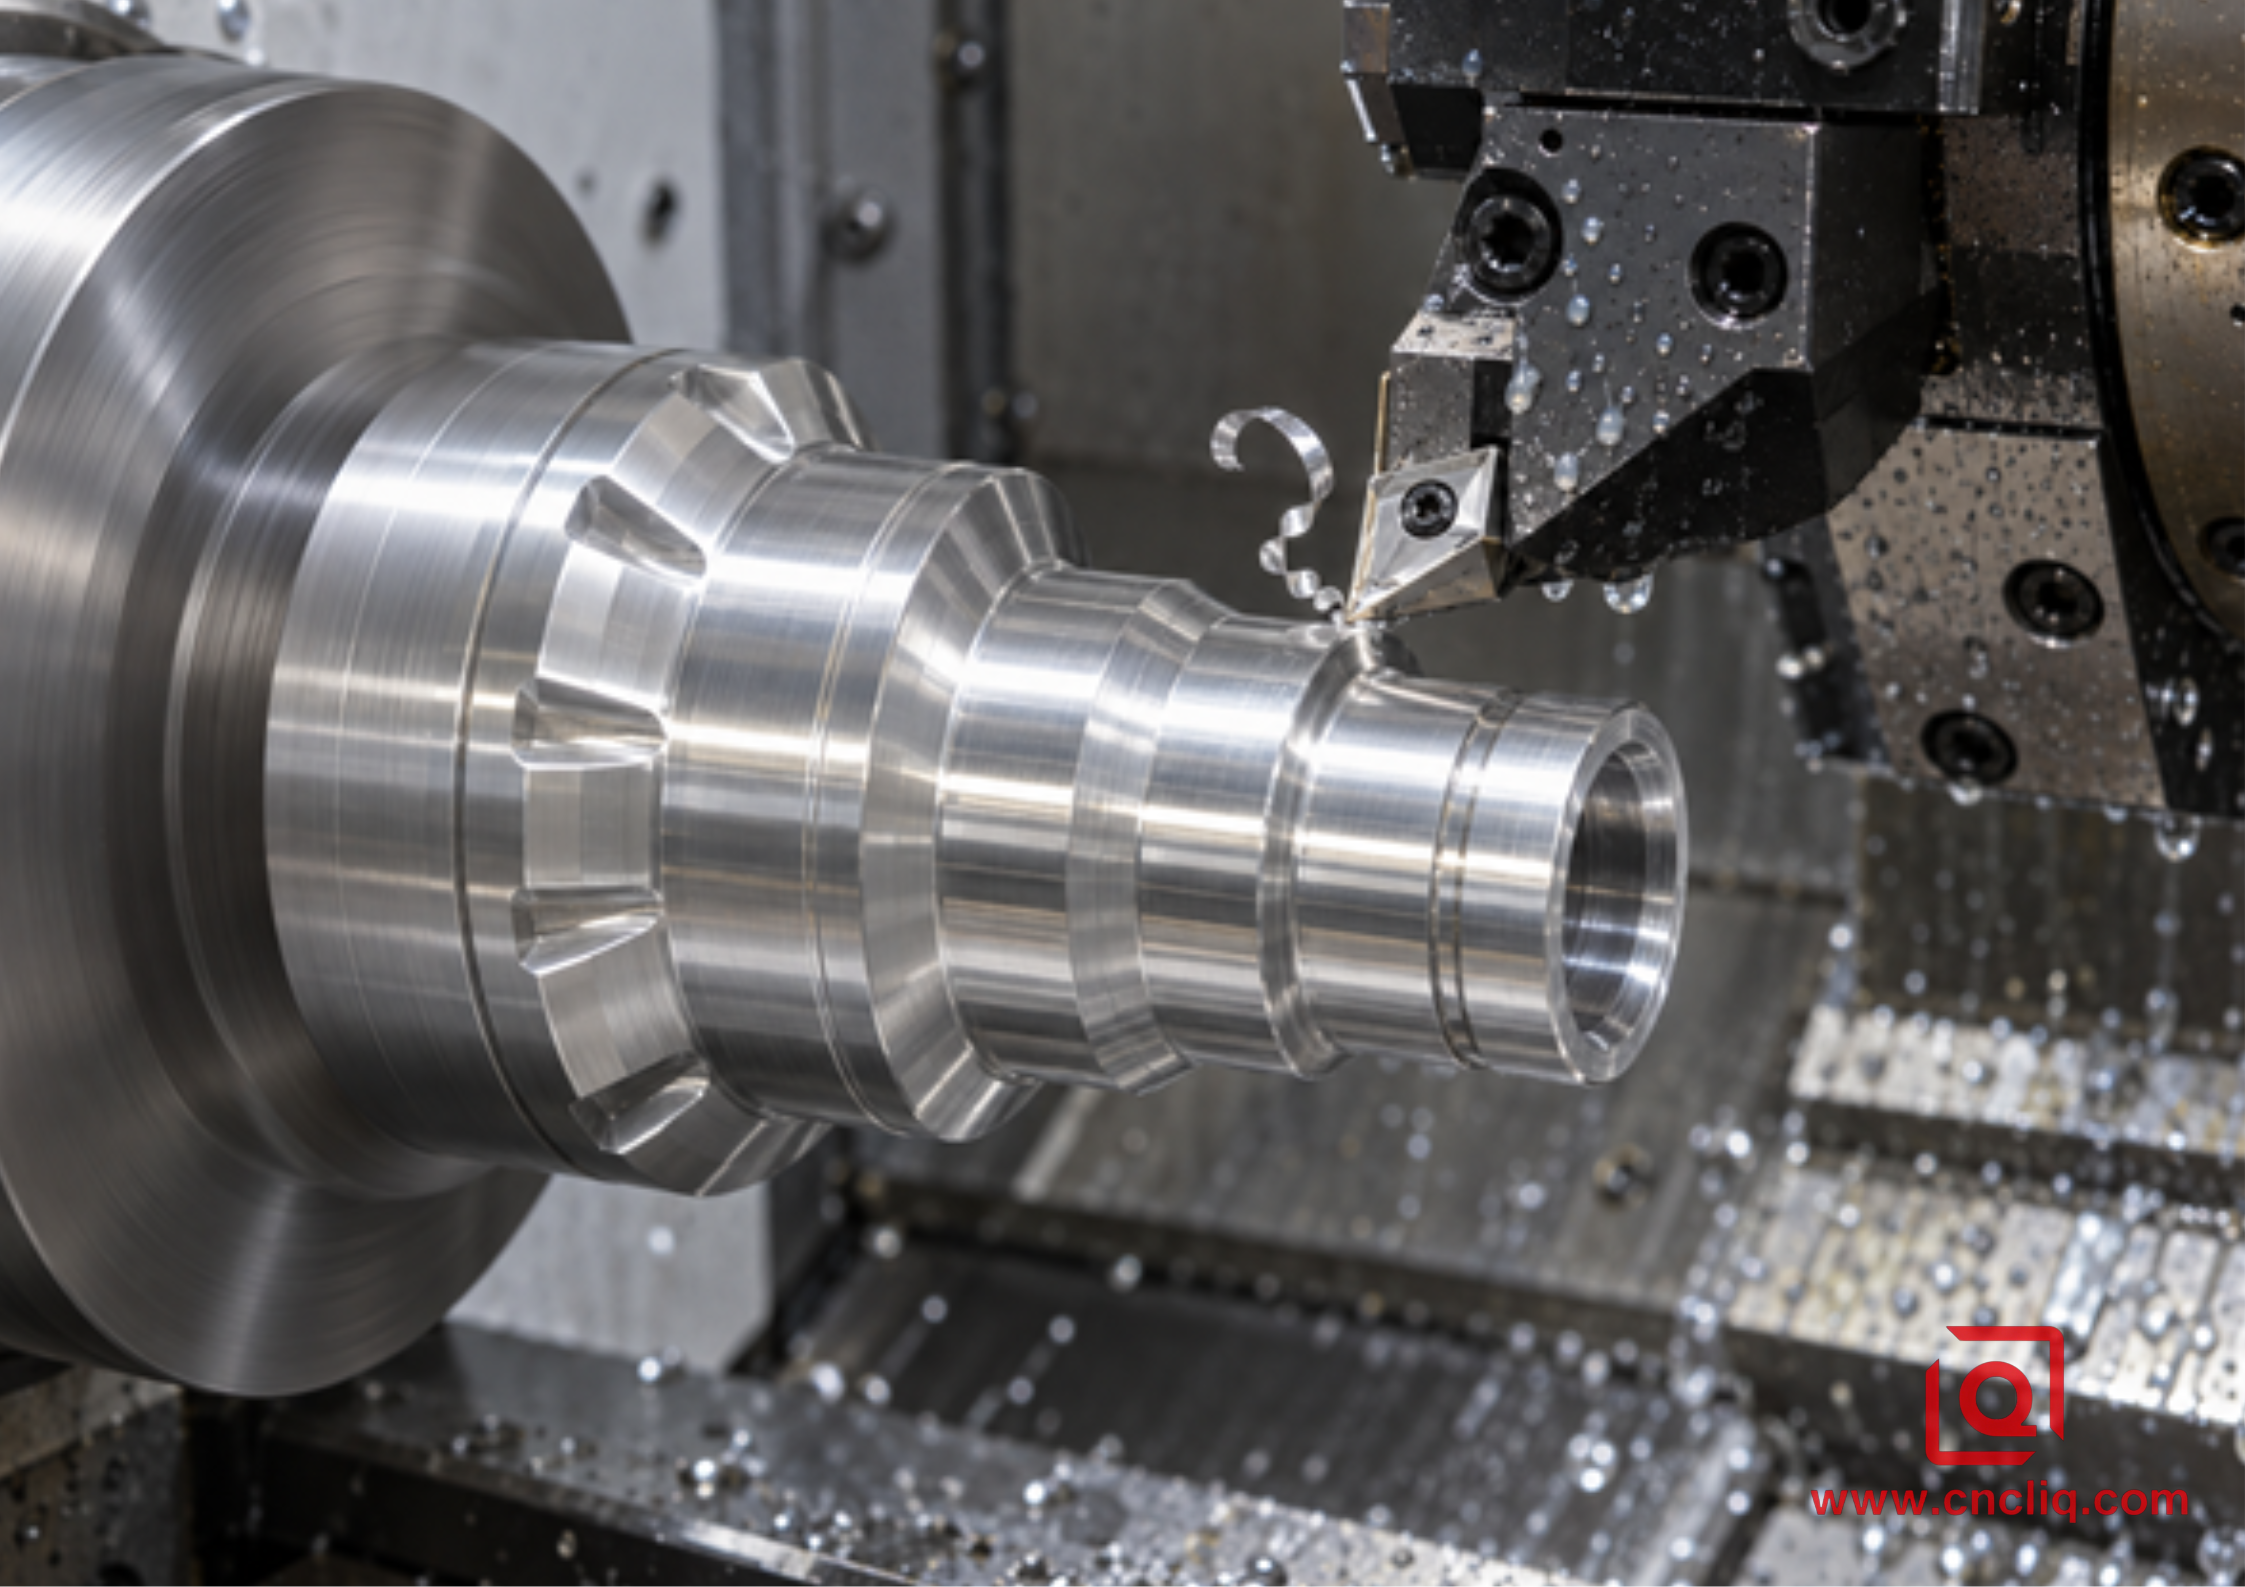
Positiver Spanwinkel und Schneidschärfe
Ein positiver Spanwinkel verringert die zum Abscheren des Spans benötigte Energie und lenkt ihn von der neuen Oberfläche weg. Viele spezielle Aluminium-Fräsergeometrien verwenden eine sichtbar offene, polierte Spanfläche und eine scharfe Schneide. Halter, Wendeschneidplattenaufnahme und Anstellwinkel tragen zum effektiven Spanwinkel bei; die Kataloggeometrie allein liefert nicht alle Informationen.
Schärfer ist nicht immer besser. Eine rasiermesserscharfe Schneide kann beim Auftreffen auf eine Querbohrung, einen Gusseinschluss, dicke Zunderschichten oder eine instabile Unterbrechung des Schnitts Mikrosplitter bilden. Bei Unterbrechungen empfiehlt sich eine robustere Formgebung, eine leicht verstärkte Schneide, ein geringerer Überhang oder eine zähere Hartmetallsorte – ohne gleich zu einem stark geschärften Stahleinsatz zu greifen.
Chipbreaker: Gib dem Chip einen Ort, an den er gehen kann.
Der Spanbrecher muss innerhalb eines bestimmten Vorschub- und Schnitttiefenbereichs arbeiten. Ist der Schlichtgang zu flach, um den Brecher zu erreichen, kann der Span ein langer Streifen bleiben. Ist der Vorschub zu gering, kann die Schneide unterhalb der minimalen Spandicke schleifen. Ist die Schnitttiefe für eine leichte Schlichtnut zu groß, kann sich der Span an der Schulter festsetzen oder die Schneide beschädigen.
Verwenden Sie das Spankontrolldiagramm des Wendeschneidplattenherstellers und stellen Sie den tatsächlichen Vorschub und die radiale Schnitttiefe innerhalb des empfohlenen Bereichs ein. Beobachten Sie den Span. Ein kurzer, offener Span, der das Werkstück freigibt, ist in der Regel besser als ein rasiermesserscharfer Span, der sich um den Dichtungsdurchmesser wickelt. Zerkleinerte Späne können jedoch auch auf eine zu hohe Belastung hinweisen.
4. Passen Sie den Nasenradius an die Oberflächenbeschaffenheit, den Vorschub und die Steifigkeit an.
Der Eckenradius beeinflusst die Schneidenfestigkeit, die theoretische Oberflächengüte, die Spanrichtung und die Schnittkraft. Gängige Radien für die Aluminiumbearbeitung sind 0,2 mm, 0,4 mm und 0,8 mm, aber es gibt keinen Radius, der per se „optimal“ ist.
Für eine ideale gedrehte Oberfläche ist eine nützliche geometrische Abschätzung: Ra ≈ f² / (32 × rε)Hierbei werden Ra, Vorschub pro Umdrehung f und Nasenradius rε in einheitlichen Einheiten verwendet. Bei f = 0,10 mm/U und rε = 0,40 mm beträgt der theoretische Ra-Wert etwa 0,00078 mm bzw. 0,78 µm. Dies ist jedoch nur ein geometrischer Mindestwert. Rundlauffehler, Vibrationen, Aufbauschneiden, Materialeinschlüsse, Werkzeugverschleiß, Maschinenzustand, Kühlmittelzufuhr und Messfilterung können den tatsächlichen Wert verschlechtern.
Ein größerer Radius ermöglicht zwar einen höheren Vorschub bei gleicher theoretischer Spitzenhöhe, erhöht aber auch die Radialkraft und die Kontaktlänge. Bei einem dünnen Rohr, einer kleinen Bohrung oder einer langen, schlanken Welle kann ein Radius von 0,8 mm zu Rattern führen, während ein Radius von 0,4 mm oder 0,2 mm einen ruhigen Schnitt ermöglicht. Vermeiden Sie eine zu geringe Schlichtschnitttiefe, bei der das Werkzeug nur an der geschliffenen oder abgerundeten Kante schleift. Führen Sie den Bearbeitungsvorgang bewusst und wiederholgenau aus.
|
Situation |
Erste praktische Richtung |
Warum |
|
Dünnwandig oder langer, schlanker Schaft |
Nasenradius 0,2–0,4 mm, positive Geometrie, geringe, aber reale Spanbelastung |
Reduziert Radialkraft und Durchbiegung |
|
Stabile allgemeine OD-Oberfläche |
0,4 mm Radius |
Ausgewogene Verarbeitung, Stärke und Zugänglichkeit |
|
Starres Schruppen oder höherer Vorschub |
0,8 mm oder größer, sofern der Leistungsschalter dies zulässt. |
Stärkere Eckkonstruktion und bessere Zuführungsfähigkeit |
|
Kleine Innenbohrung |
Kleiner positiver Einsatz mit minimalem Überhang |
Kontrolliert die Stangendurchbiegung und das Rattern |
|
Unterbrochener Schnitt oder Querloch |
Stärkere Kontur/Vorsprung; konservatives Engagement |
Schützt die Ecke vor Stößen |
5. Einen sicheren Startschnitt durchführen – dann die Maschine ablesen
Verwenden Sie als Ausgangspunkt die aktuellen Daten des Wendeschneidplattenherstellers für die genaue Güteklasse, Geometrie, Legierung und den jeweiligen Einsatzbereich. Die unten aufgeführten Bereiche dienen als Beispiele für die Prozessplanung und stellen keine garantierten Einstellungen dar. Sie unterstützen Ingenieure bei der Besprechung eines Versuchs; sie ersetzen weder die Lieferantentabelle noch einen kontrollierten Erstversuch.
|
Betrieb |
Einfügerichtung |
Beispiel eines Probefensters aus starrem, geschmiedetem Aluminium |
Betrachten |
|
Leichte Oberflächenbehandlung |
Polierter positiver Hartmetall-Schneidkopf, Feinbrecher, Radius 0,2–0,4 mm |
Vc 250–600 m/min; f 0,05–0,15 mm/Umdrehung; ap 0,15–0,80 mm radial |
BUE, Chatter, Chip-Wrapper, tatsächliche Ra |
|
Allgemeine Wende |
Poliertes positives Hartmetall, mittlere Aluminiumnut, Radius 0,4–0,8 mm |
Vc 250–700 m/min; f 0,12–0,30 mm/Umdrehung; ap 0,5–3,0 mm radial |
Spindelleistung, Spanabfuhr, Schulterverpackung |
|
PCD-Finish |
Vom Lieferanten freigegebene PCD-Geometrie |
Oft höhere Geschwindigkeit als Hartmetall; begrenzt durch Auswuchtung, Drehzahl, Unterbrechungen und Lieferantendaten |
Kantenabsplitterung, Wärmeausdehnung, Kosten pro abgenommenem Teil |
Verwenden Sie die Schnittgeschwindigkeit, nicht Ihre bevorzugte Drehzahl, um den Schnitt zu planen: U/min = (1.000 × Vc) / (π × D)Bei einer Schnittgeschwindigkeit von Vc = 400 m/min und einem Durchmesser von D = 50 mm beträgt die berechnete Drehzahl ca. 2546 U/min. Da der Durchmesser beim Plandrehen kontinuierlich abnimmt, erhöht eine konstante Schnittgeschwindigkeit die Drehzahl in Richtung der Mitte. Programmieren Sie eine sichere Spindeldrehzahlbegrenzung basierend auf der Spannfutterleistung, der Werkstückspannung, der Werkstückbalance und den Maschinengrenzen. Achten Sie darauf, dass die berechnete Spindeldrehzahl die Einrichtung nicht übersteigt.
Kühlmittel oder Minimalmengenschmierung (MQL) muss die Schneidkante erreichen und die Späne abführen; das Besprühen des Halters reicht nicht aus. Aluminiumspäne neigen dazu, in den Schnitt zurückzukehren und die gerade erzeugte Oberfläche zu zerkratzen. Bei offenen, sicheren Arbeitsumgebungen kann ein gezielter Luftstrahl die Späne effektiv abführen. Dabei sind jedoch brennbarer Staub, Nebelbelastung, die Vorschriften für geschlossene Anlagen und die Sicherheitsvorkehrungen vor Ort zu beachten. Die Sicherheitsbestimmungen für Maschine, Kühlflüssigkeit und Arbeitsplatz sind einzuhalten.
Für eine umfassendere Parameterentwicklung nutzen Sie bitte die Website. 6061 Vorschub-, Drehzahl- und WerkzeugleitfadenBei Teilen, die gedrehte und gefräste Merkmale kombinieren, erfolgt der Vergleich von 3-Achs-, 5-Achs- und Fräs-Dreh-Routen hilft dabei zu entscheiden, ob ein reiner Drehbankbetrieb unnötige Rüstvorgänge zur Folge hat.
6. Ein Workflow zur Auswahl der Verkaufsfläche
1. Materialzustand sichern. Legierung, Härtegrad, Rohmaterialart und ob es sich um Schmiede- oder Gussmaterial handelt, dokumentieren. Bei Gussmaterial den Siliziumgehalt, sofern verfügbar, angeben.
2. Definiere die Operation. Schruppen, Schlichten, Profilieren, Einstechen, Gewindeschneiden und Bohren sind separate Arbeitsgänge. Ein einziger Einsatz muss nicht alles erledigen.
3. Kartenstabilität. Beachten Sie das Verhältnis von Länge zu Durchmesser, die Wandstärke, den Werkzeugüberhang, unterbrochene Merkmale, den Eingriff des Spannfutters und die Unterstützung durch Reitstock oder Gegenspindel.
4. Schneidematerial auswählen. Für allgemeine Versuche sollte man mit scharfkantigem, unbeschichtetem Feinkorn-Hartmetall beginnen; eine reibungsarme Nichteisenmetallbeschichtung oder PKD sollte erst dann in Betracht gezogen werden, wenn Haftung, Abriebfestigkeit oder Produktionsvolumen einen wirtschaftlichen Nutzen bieten.
5. Form und Freiraum wählen. Verwenden Sie C oder T für Kraft und allgemeine Arbeiten, D oder V für den Zugang und einen positiven Bodenstil für geringen Kraftaufwand.
6. Platzieren Sie den Schnitt innerhalb der Chipbreaker-Karte. Prüfen Sie sowohl den Vorschub als auch die Schnitttiefe. Eine Geometrie kann keinen Span außerhalb ihres Arbeitsbereichs abbrechen.
7. Wählen Sie den Nasenradius entsprechend der Steifigkeit und der Oberflächenbeschaffenheit. Verfolgen Sie nicht den berechneten Ra-Wert unter Vernachlässigung der Ablenkung.
8. Führe eine kurze kontrollierte Studie durch. Protokollieren Sie Einlegecode, Charge, Vc, Drehzahlbegrenzung, Vorschub, Tiefe, Kühlmittel, Zykluszeit, Spanform, Maßtrend und gemessene Oberflächengüte.
9. Ändern Sie jeweils nur eine Variable. Überprüfen Sie die Schneidkante, bevor Sie Drehzahl und Vorschub gleichzeitig ändern. Andernfalls lernen Sie aus dem Vorgang nichts.
Dieser Workflow optimiert auch die Angebotsanfrage. Sendet ein Käufer lediglich eine STEP-Datei und die Angabe „Aluminium“, entsteht für das Werk eine Preisunsicherheit. Ein vollständiges Angebot sollte die 2D-Zeichnung, Legierung und Härtegrad, Jahresvolumen, Losgröße, kosmetische Bereiche, geforderte Oberflächenbeschaffenheit, kritische Toleranzen, Entgratungsstandard, Beschichtung, Prüfstandard und die Angabe, ob die Maße vor oder nach der Oberflächenbearbeitung gelten, enthalten.
7. Fehlerbehebung anhand der Symptome
|
Symptom |
Wahrscheinlicher Mechanismus |
Erste Überprüfungen |
Praktische Korrektur |
|
Trübe oder rissige Oberfläche |
BUE, stumpfe/geschliffene Schneide, Abrieb, nachgeschnittene Absplitterungen |
Spanfläche prüfen; tatsächliche Umfangsgeschwindigkeit überprüfen |
Passen Sie den polierten positiven Einsatz an; stellen Sie die Spanbelastung wieder her; verbessern Sie die Abfuhr. |
|
Lange Vogelnest-Chips |
Feed/ap außerhalb des Sicherungsfensters |
Betriebspunkt auf der Chipkarte des Lieferanten einzeichnen |
Vorschub oder Tiefe in den Bereich bringen; Unterbrecher wechseln. |
|
Geplauder auf schlankem OD |
Radius oder Überhang zu groß; schwache Unterstützung |
Prüfen Sie Werkzeug- und Werkstücküberstand, Backenkontakt und Mittelauflage. |
Radius/Überhang verringern; zusätzliche Stützen anbringen; Radiallast reduzieren |
|
Der Durchmesser wächst während der Chargenverarbeitung. |
BUE, Verschleiß, thermische Drift, Bewegung des Einsatzes |
Trendabmessungen; Sitzfläche und Kante prüfen. |
Sitz reinigen; Temperatur stabilisieren; Neigung verbessern und Plan ausrichten |
|
Grat an der Schulter |
Stumpfe Kante, schlechte Herangehensweise, Material verdrängt |
Kante, Werkzeughöhe, Pfad und Restmaterial prüfen |
Verwenden Sie eine präzisere Geometrie; überarbeiten Sie den Endpfad |
|
PCD-Randchips |
Unterbrechung, Vibration, Aufprall |
Querbohrungen, Lagertoleranzen und Rundlauf prüfen |
Verwenden Sie härteres Hartmetall oder gestütztes PKD; verbessern Sie die Stabilität |
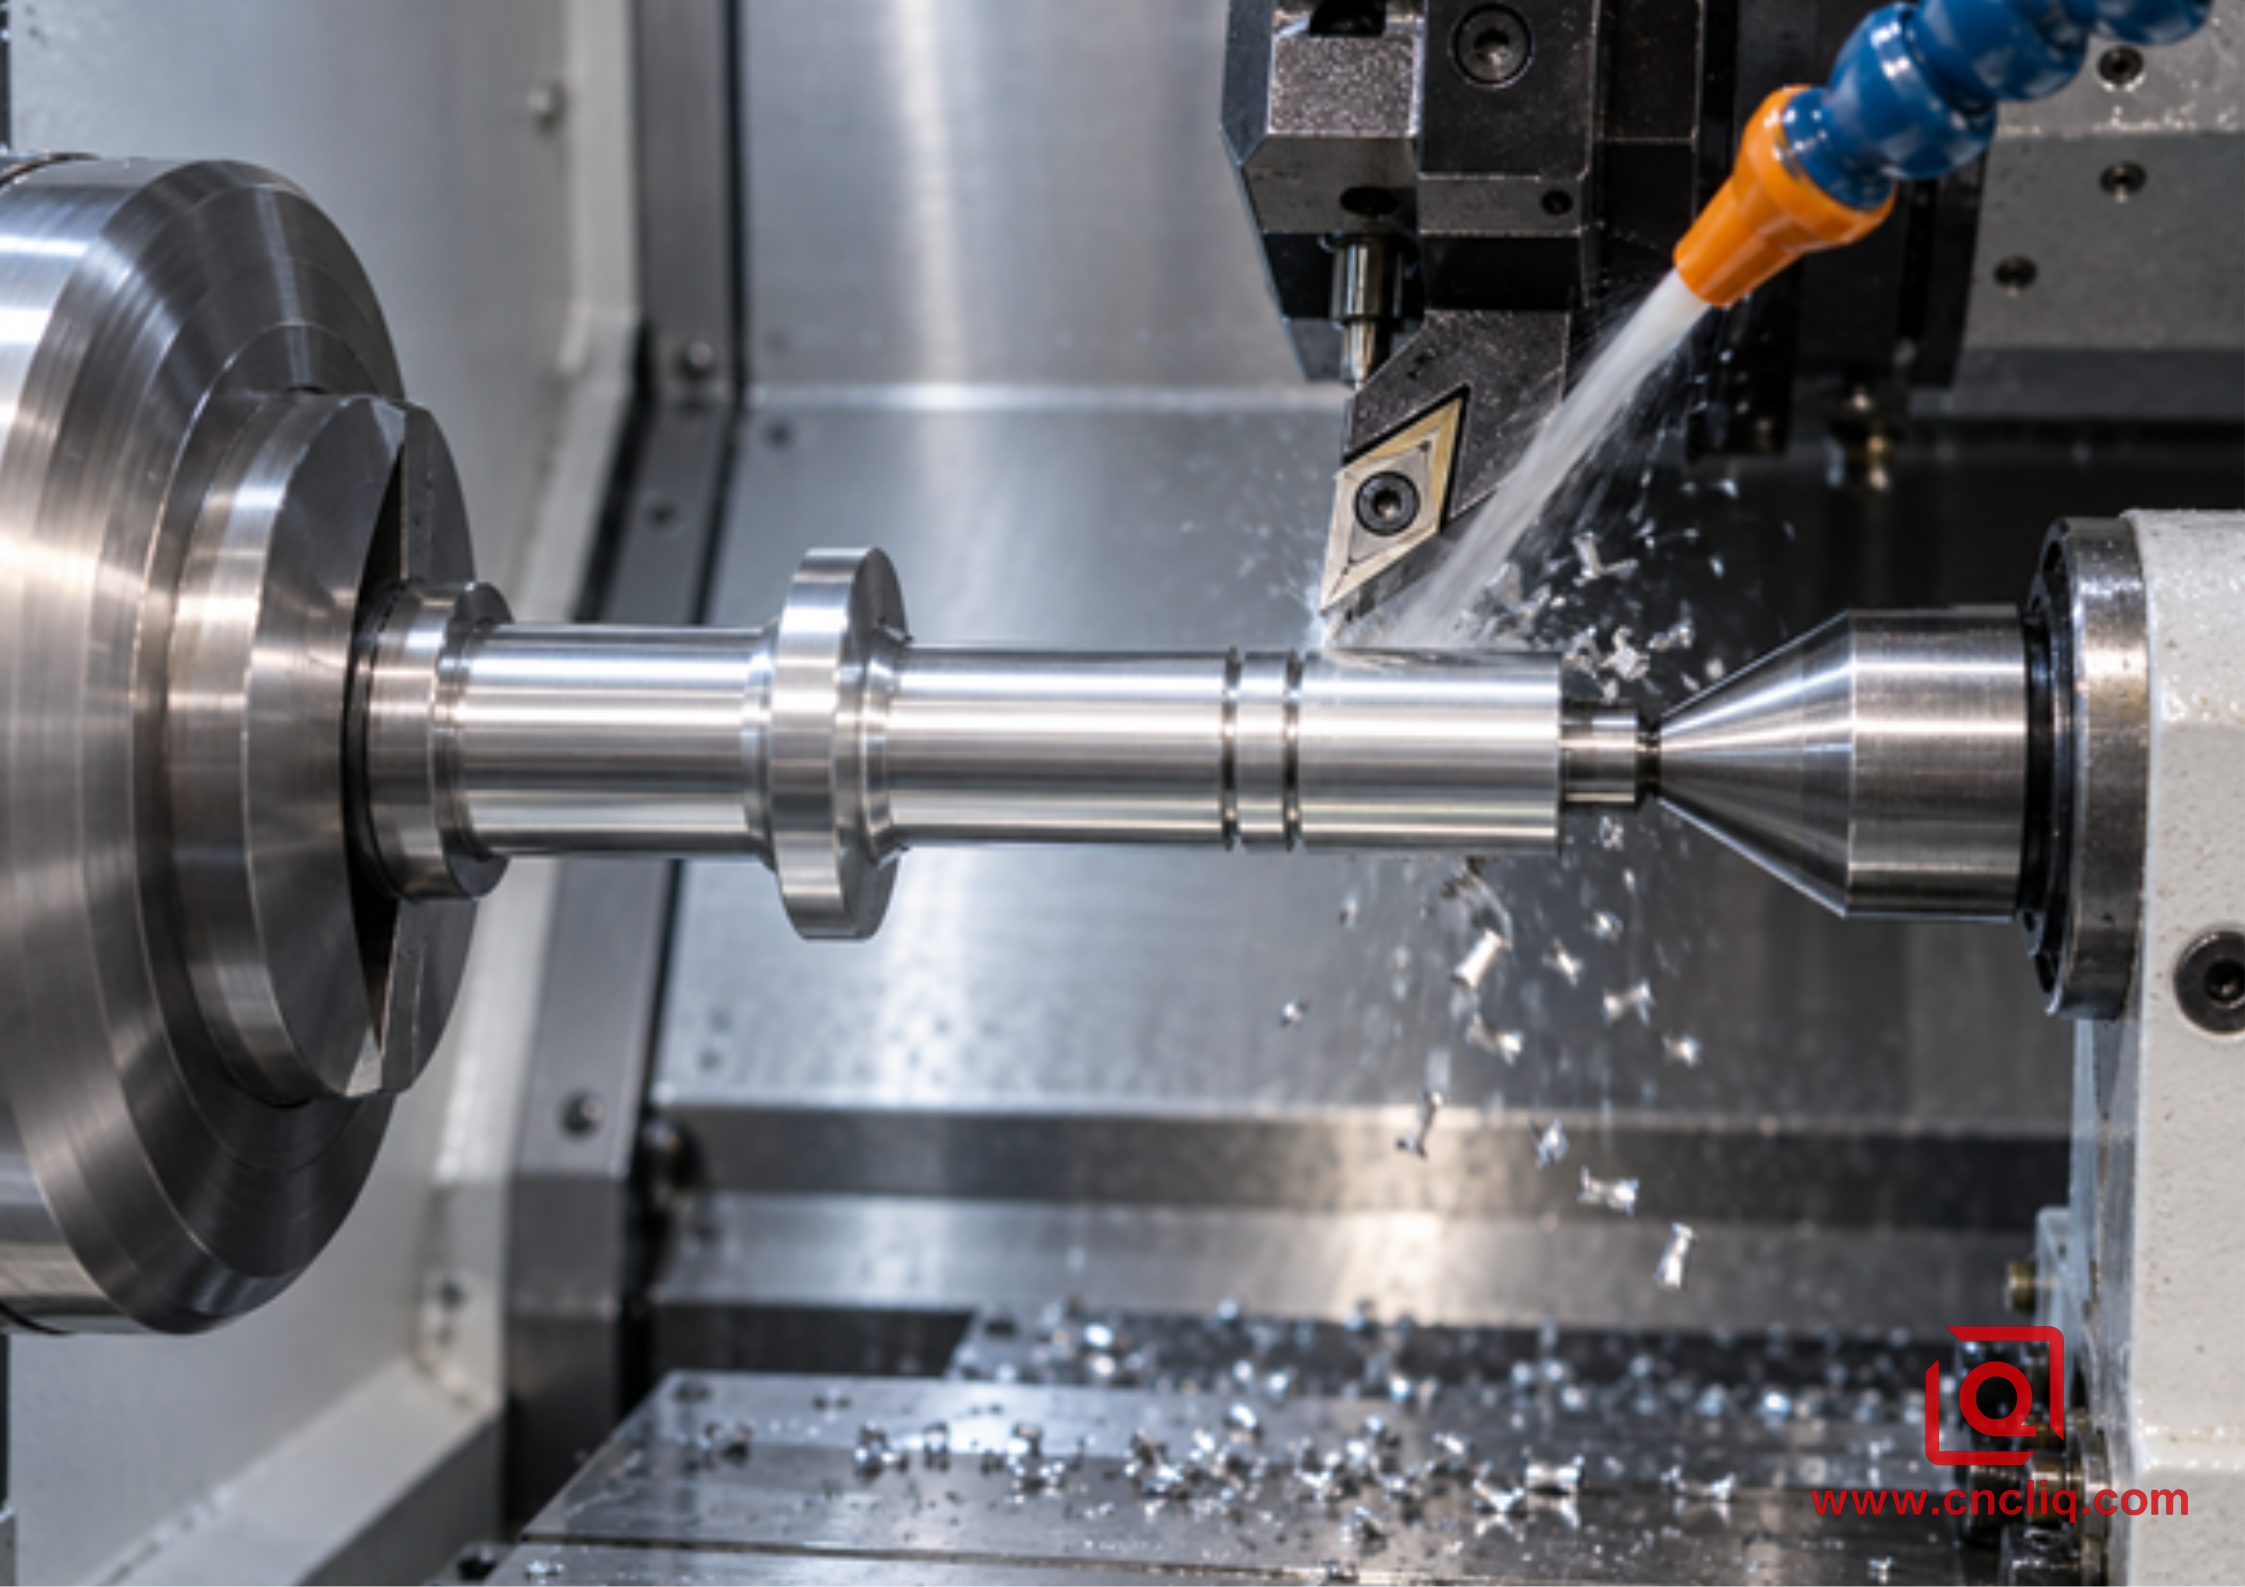
Die Oberflächenbeschaffenheit darf nicht allein anhand des Aussehens beurteilt werden. Messen Sie die Oberflächenrauheit in der vorgegebenen Richtung, prüfen Sie den Durchmesser bei kontrollierter Bauteiltemperatur und untersuchen Sie die Kante mit einer Vergrößerung. Ein glänzendes Bauteil kann dennoch die Ra-Grenze überschreiten; ein sichtbares Vorschubmuster kann dennoch maßhaltig und akzeptabel sein.
8. Anonymisiertes Verbundgehäuse: Aluminium-Pneumatikventilhülse
Das folgende anonymisierte Beispiel dient der Veranschaulichung einer realistischen Prozessentwicklungsmethode. Es stellt weder einen Datensatz eines einzelnen identifizierbaren Kunden noch eine allgemeingültige Leistungsgarantie dar.
Ein Abnehmer aus der Industrieautomation bestellte eine pneumatische Ventilhülse aus 6061-T6 mit einem Außendurchmesser von 32 mm, einer präzisen Innenbohrung für den Ventilschaft, zwei äußeren O-Ring-Fugen und schwarzer Anodisierung. Die geplante Jahresmenge betrug 18.000 Stück, verteilt auf monatliche Lieferungen. Zu den wichtigsten Anforderungen zählten ein Toleranzbereich von 0,015 mm für den Bohrungsdurchmesser vor der Beschichtung, eine Oberflächenrauheit (Ra) von 0,8 µm an den dynamischen Dichtflächen, kontrollierte Kantenbrüche und die Abwesenheit von losen Spänen in den Innenkanälen.
Das erste Prozesskonzept nutzte einen beschichteten Universaleinsatz, der nach einem Stahlbearbeitungsvorgang im Revolver verblieben war. Die Schneide erzeugte bei einigen Teilen eine glänzende Oberfläche, jedoch haftete allmählich Aluminium an der Spanfläche. Die Oberfläche wurde trüb, Spänebänder durchzogen die Dichtfläche, und die Korrekturen des Versatzes nahmen zu. Anstatt die instabile Schneide zu kompensieren, optimierte das Prozessteam den Bearbeitungsprozess und konzentrierte sich fortan auf die Spanbildung.
Für das Schruppen wählte das Team eine präzisionsgeschliffene, positive C-förmige Wendeschneidplatte aus unbeschichtetem Hartmetall mit offener Aluminium-Spannut und 0,8 mm Eckenradius. Für die Schlichtbearbeitung wurde eine polierte D-förmige Wendeschneidplatte mit 0,4 mm Radius verwendet, die einen Zugang neben der Schulter mit geringerer Radialkraft ermöglichte. Vorschub und Schnitttiefe lagen innerhalb des vom Werkzeughersteller vorgegebenen Spankontrollbereichs. Die Kühlmitteldüsen waren auf die Spanfläche und den Spanaustritt gerichtet, nicht auf den Halterkörper. Die Bohrung wurde mit dem kürzestmöglichen positiven Bohrwerkzeug fertiggestellt, und die kritischen Oberflächen wurden erst nach einer definierten Temperaturstabilisierungszeit vermessen.
Der Kontrollplan behandelte das Anodisieren als Teil der Fertigung, nicht als Dekoration. Die Zeichnungsprüfung trennte die Maße vor der Beschichtung von den endgültigen Funktionsanforderungen, identifizierte Abdeckzonen und forderte einen Erstmusterbericht, der Bohrung, Stegdurchmesser, Rauheit und Beschichtungszustand miteinander verknüpfte. Vor der monatlichen Charge wurde ein kurzer Funktionslauf genehmigt.
Die wirtschaftliche Erkenntnis ist ebenso wichtig wie die technische: Ein niedriger Preis für Wendeschneidplatten führte nicht zwangsläufig zu niedrigen Teilekosten. Eine stabile Spanabfuhr reduzierte die Eingriffe des Bedieners und schützte die Dichtflächen. Ein Einkäufer, der verschiedene Anbieter vergleicht, sollte daher fragen, wie die vorgeschlagene Wendeschneidplattenstrategie, die Beschichtungszugabe, der Reinigungsablauf und der Prüfplan zusammenwirken – und nicht nur nach der höchsten Spindeldrehzahl.
Liqins veröffentlichte Beispiel für einen Präzisions-Aluminiumverteiler zeigt die Art von quergebohrtem, gereinigtem und geprüftem Aluminiumbauteil, bei dem Spankontrolle und Dichtflächengenauigkeit entscheidend sind. Produktkollektion für Anwendungsbereiche bietet weitere verifizierte Beispiele für kundenspezifische Aluminiumarbeiten für Industrie- und Kommunikationsgeräte.
9. Was Sie für ein aussagekräftiges Angebot zum CNC-Drehen angeben sollten.
Für ein qualitativ hochwertiges Angebot sind ausreichend Informationen erforderlich, um sowohl den Prozess als auch die Risikokontrollen auszuwählen. Senden:
· 3D-CAD plus eine kontrollierte 2D-Zeichnung;
· Volllegierung, Härtegrad und akzeptable Rohform;
· kritische Abmessungen, Bezugssystem, geometrische Toleranzen und Angaben zur Oberflächenrauheit;
· Prototypenanzahl, Serienproduktionsmenge, Jahresvolumen und Zielzeitplan;
· Spezifikation für Anodisierung oder Galvanisierung, Farberwartungen, Abklebung und ob die Abmessungen vor oder nach der Behandlung gelten;
· Verbindungs- oder Funktionshinweise für Bohrungen, Gewinde, O-Ring-Flansche und Presspassungen;
· Inspektionsdokumentation, Materialzertifizierung, Reinheit, Verpackung und Rückverfolgbarkeitsanforderungen.
Wenn Sie sich nicht sicher sind, ob poliertes Hartmetall oder PKD wirtschaftlich ist, geben Sie bitte die Prognose und die Länge der kritischen Oberfläche an. Das Ingenieurteam von Liqin prüft die Zeichnung, identifiziert Risiken beim Zugang mit Wendeschneidplatten oder bei der Spanabfuhr und erstellt Ihnen ein Fertigungsangebot. Nutzen Sie dazu die Website. Checkliste für Angebotsanfragen zur CNC-Bearbeitung Und Kontaktieren Sie das Team mit CAD-Dateien und dem gewünschten Lieferzeitraum.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Welche Wendeschneidplattenqualität eignet sich am besten für das CNC-Drehen von 6061 Aluminium?
Für die meisten Prototypen- und Serienfertigungsarbeiten aus 6061 ist eine präzisionsgeschliffene, spiegelpolierte, unbeschichtete Feinkorn-Hartmetallsorte für ISO-N-Werkstoffe die beste Wahl, da sie eine hohe Schneidleistung mit einem vernünftigen Preis-Leistungs-Verhältnis vereint. Eine spezielle reibungsarme Nichteisenmetall-Beschichtung kann hilfreich sein, wenn Haftungsprobleme bestehen bleiben. PKD-Bearbeitung ist hingegen bei langen, stabilen Fertigungsläufen oder Oberflächen, die über viele Teile hinweg gleichbleibend sein müssen, leichter zu rechtfertigen. Die endgültige Entscheidung sollte anhand der Sortentabelle des Werkzeugmachers und eines kontrollierten Versuchs getroffen werden.
2. Sind CCGT- oder DCGT-Einsätze besser für Aluminium geeignet?
Keine der beiden Varianten ist generell besser. CCGT bietet eine stabilere 80°-Ecke und eignet sich gut für allgemeines Außendrehen, Plandrehen und viele Bohrbearbeitungen. DCGT hat eine schlankere 55°-Spitze, wodurch Profile, Hinterschnitte und Schulterdetails leichter erreicht werden und der Kontakt bei feinen Schlichtbearbeitungen reduziert werden kann. Wählen Sie CCGT, wenn Stabilität und allgemeine Anwendung im Vordergrund stehen; wählen Sie DCGT, wenn Zugänglichkeit und leichte Profilbearbeitung im Vordergrund stehen. Stellen Sie in diesem Fall sicher, dass der Halterwinkel und der Werkzeugweg ausreichend Freiraum bieten.
3. Sollten Aluminium-Dreheinsätze beschichtet oder unbeschichtet sein?
Unbeschichtetes, poliertes Hartmetall wird oft bevorzugt, da Schleifen und Polieren eine sehr scharfe, reibungsarme Schneide erhalten können. Einige speziell für die Bearbeitung von Nichteisenmetallen entwickelte Beschichtungen, darunter bestimmte DLC-Lösungen, verhindern das Anhaften von Metallen, ohne die erforderliche Schärfe zu beeinträchtigen. Eine allgemeine Stahlbeschichtung ist nicht automatisch geeignet und kann eine Schneidkante aufweisen, die das Aufrauen begünstigt. Wählen Sie anhand der Anwendungsdaten des Herstellers für Aluminium und nicht anhand der Beschichtungsfarbe.
4. Warum bleiben Aluminiumspäne selbst mit einem Aluminium-Spanbrecher lange zurück?
Ein Spanbrecher funktioniert nur innerhalb des vorgesehenen Vorschub- und Schnitttiefenbereichs. Ein zu leichter Schlichtschnitt kann den Span möglicherweise nicht in die Nut drücken, während ein geringer Vorschub ein dünnes Spanband erzeugen kann, das sich verbiegt, anstatt zu brechen. Überprüfen Sie die Spankontrollkennlinie des Wendeschneidplattenherstellers, erhöhen Sie Vorschub oder Schnitttiefe innerhalb sicherer Grenzen, optimieren Sie die Kühlmittelführung und vergewissern Sie sich, dass die Legierung selbst nicht besonders duktil ist. Ändern Sie Parameter niemals, ohne Oberflächengüte, Steifigkeit und Spindelbelastung zu berücksichtigen.
5. Wann amortisiert sich die PCD-Technologie beim Aluminiumdrehen?
PKD ist besonders attraktiv, wenn der Schnitt stabil ist, die Produktionsmenge hoch, Werkzeugwechselzeiten relevant sind, eine gleichbleibende Oberflächengüte wichtig ist oder abrasives Silizium Hartmetall schnell abnutzt. Bei Prototypen, häufig nachbearbeiteten Teilen oder unterbrochenen Schnitten, die eine spröde Diamantschneide beschädigen, kann sich das Verfahren möglicherweise nicht lohnen. Vergleichen Sie die Kosten pro akzeptiertem Teil, einschließlich der Kosten für den Wendeschneidplatteneinsatz, der verwendeten Schneidkanten, der Zykluszeit, der Inspektionsstopps, des Ausschusses und der Werkzeugwechsel; die günstigste Schneidkante und das günstigste fertige Bauteil unterscheiden sich oft.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Erfolgreiches CNC-Drehen von Aluminium beginnt mit einer scharfen, ISO-N-orientierten Schneide. Die optimale Werkzeugwahl hängt jedoch von verschiedenen Faktoren ab, wie z. B. Güte, Politur, Form, Spanwinkel, Spanbrecher, Eckenradius, Vorschub, Schnitttiefe, Steifigkeit und Kühlmittelzufuhr. Für erste Versuche empfiehlt sich poliertes positives Hartmetall. Bei ausreichendem Verschleiß oder hohen Produktionsmengen sollte PKD-Schneidwerkzeug eingesetzt werden. Achten Sie darauf, dass die Schnitttiefe innerhalb der vom Hersteller vorgegebenen Spankontrollgrenzen liegt, und validieren Sie den Prozess mit der jeweiligen Legierung und den entsprechenden Einstellungen. Ein Angebot, das Legierungshärte, kritische Oberflächenbeschaffenheiten, Beschichtungsanforderungen, Losgröße und Prüfanforderungen berücksichtigt, ermöglicht es dem Werk, einen stabilen Prozess zu entwickeln, anstatt mit unbekannten Kosten zu rechnen.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst:service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebots- und Auftragsbesprechung:business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet, darunter 4- und 5-Achs-Bearbeitungszentren. CNC-BearbeitungFräs- und Drehbearbeitung, Kaltfließpressen und Druckguss – alles unter einem Dach. Diese Struktur ermöglicht uns die nahtlose Abwicklung von Projekten, von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt Für ein wettbewerbsfähiges Angebot!
