 Deutsch




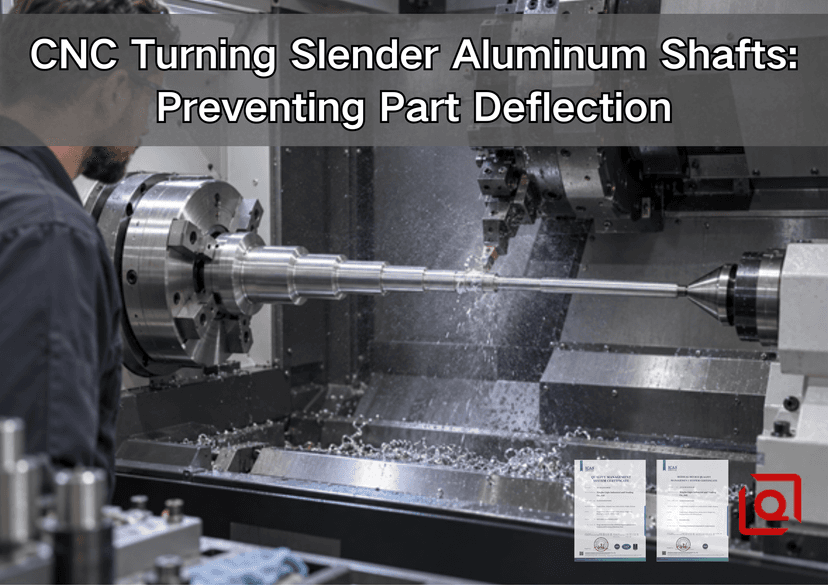
Kämpfen Sie immer noch gegen eine Welle, die in der Nähe des Spannfutters korrekt misst, in der Mitte jedoch zu groß wird, beim letzten Durchgang klappert oder sich verbiegt, sobald der Reitstockdruck nachlässt? Schlanke Aluminiumteile können auf einer Zeichnung einfach aussehen. Auf der Drehmaschine verhalten sie sich eher wie Federn. Dieser Leitfaden erklärt, warum das passiert und wie Ingenieure, Einkäufer und Maschinisten es kontrollieren können, bevor aus einem vielversprechenden Angebot ein Ausschussbericht wird.
{width=6.1875in height=4.375in
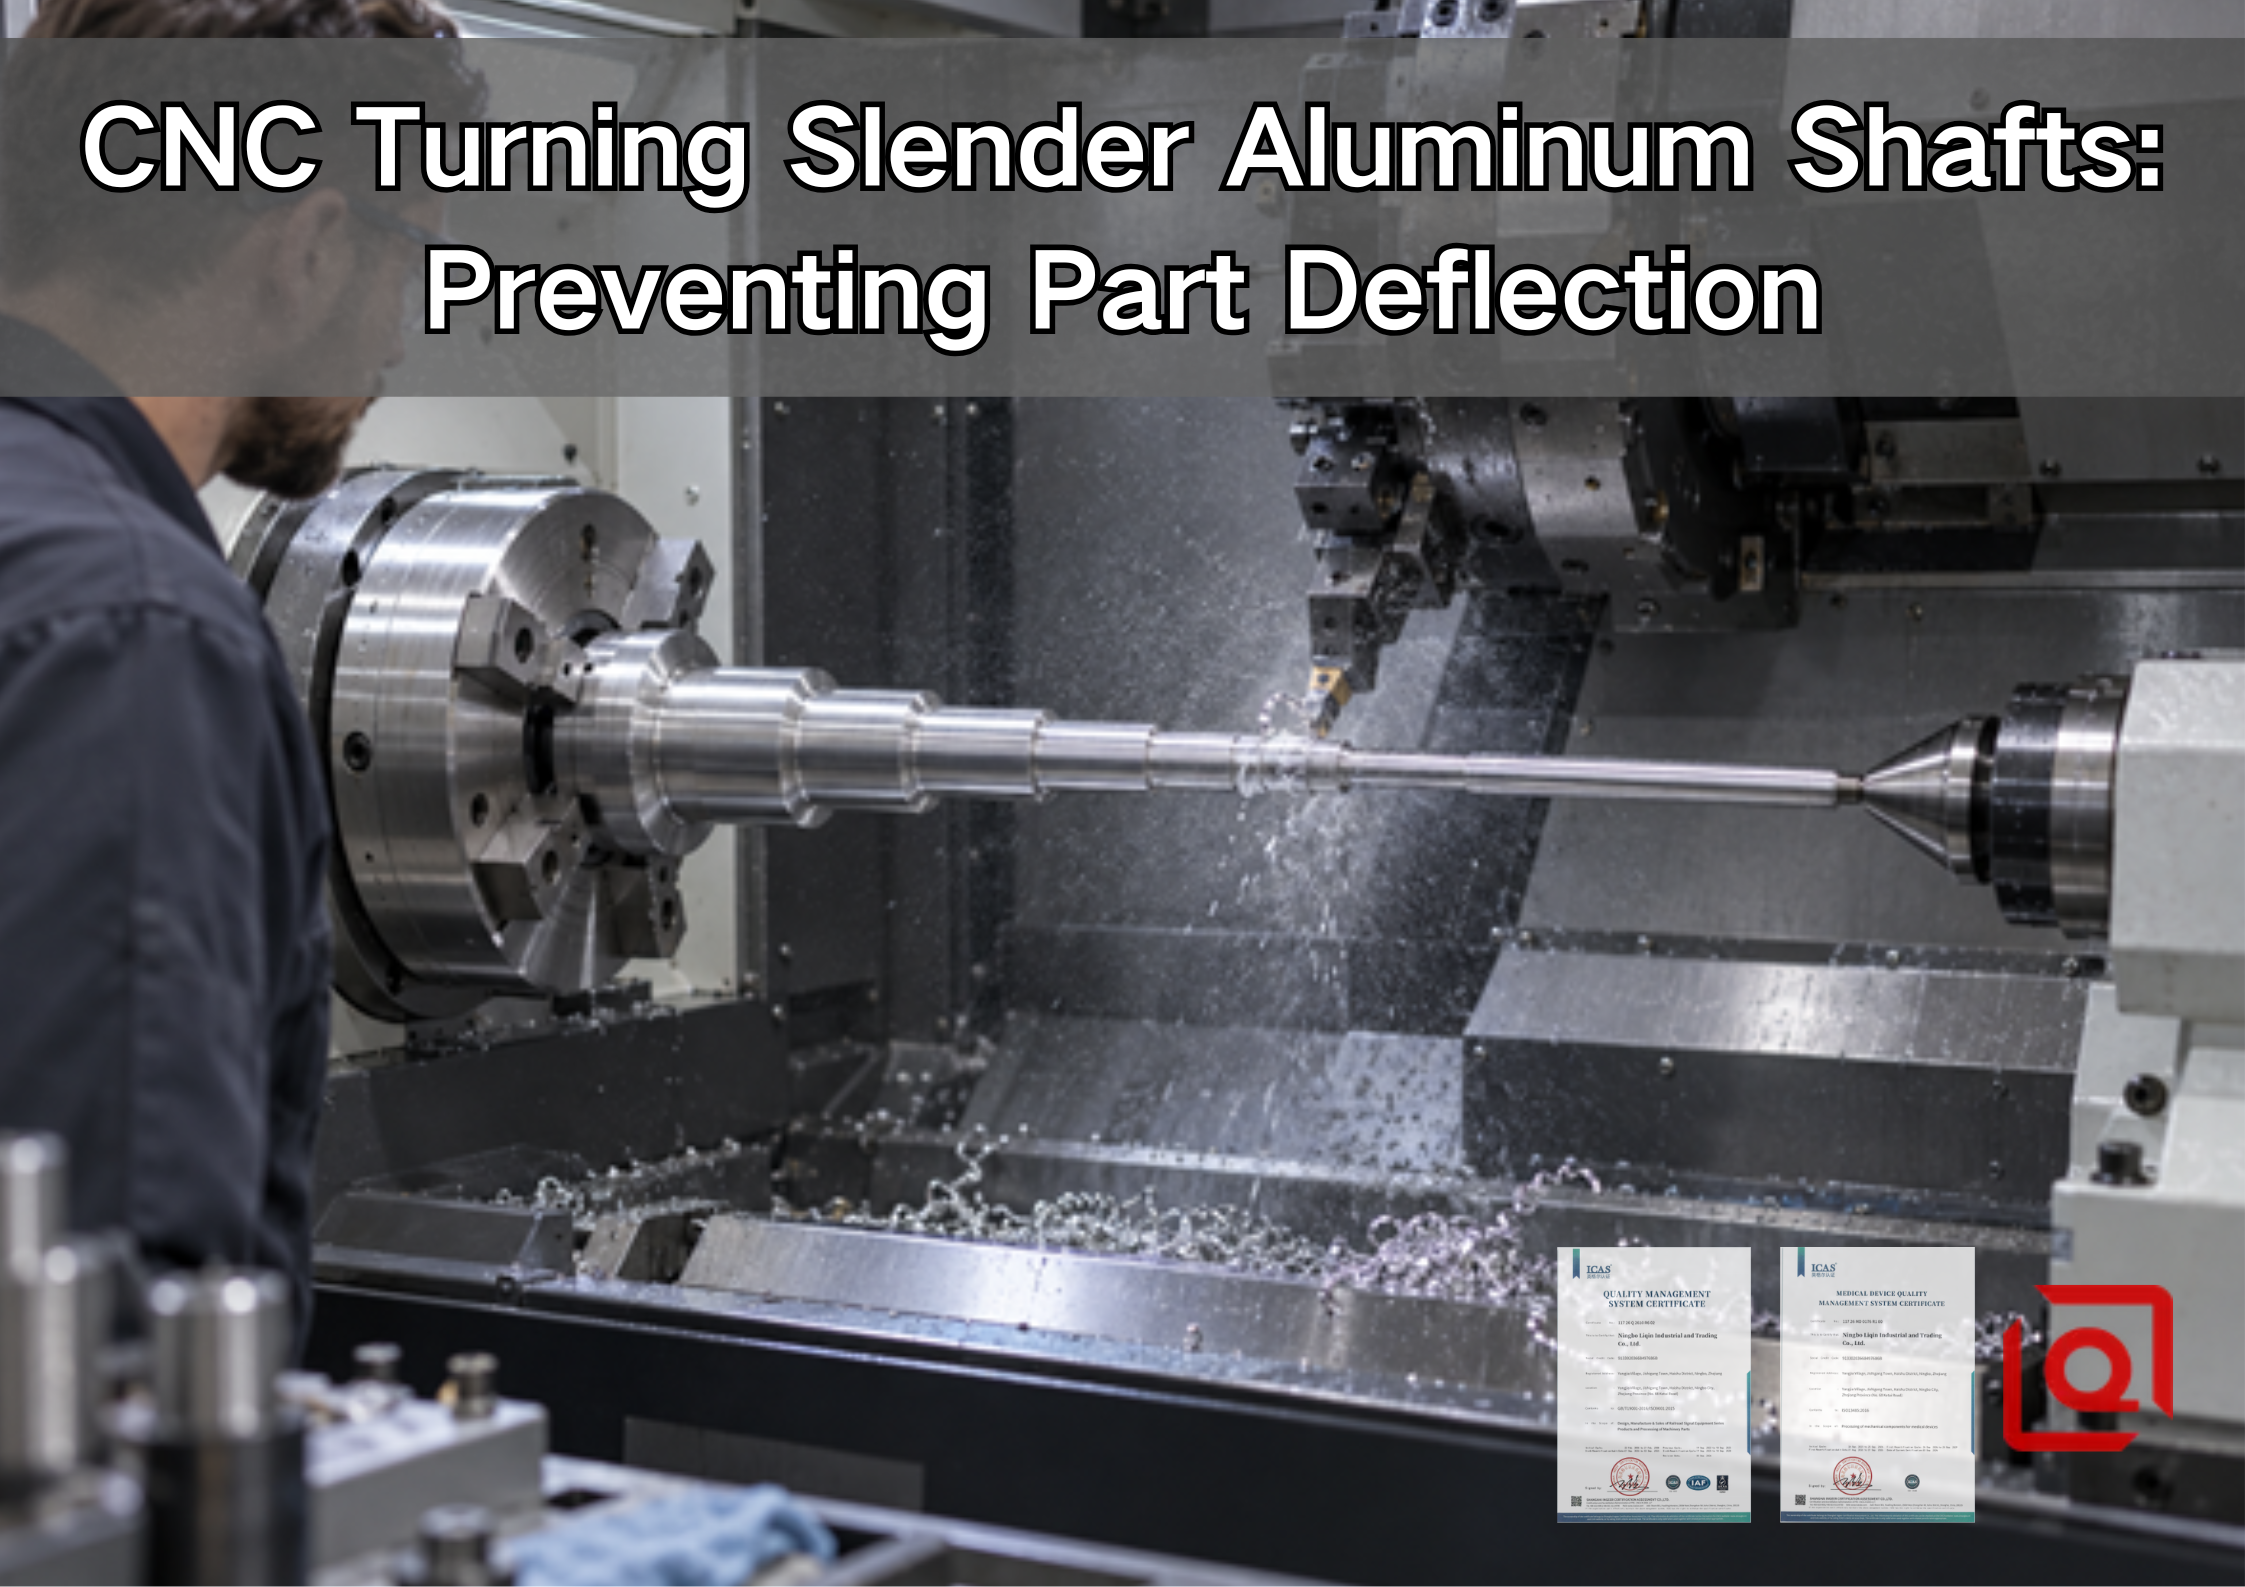
Eine schlanke abgestufte Aluminiumwelle, die beim CNC-Drehen zwischen dem Spannfutter und einer beweglichen Spitze gehalten wird.
Kurze Antwort: Das Drehen nur mit Spannfutter ist normalerweise nur für relativ kurze, starre Vorsprünge die risikoärmste Wahl. Wenn die nicht unterstützte Länge zunimmt, planen Sie einen Reitstock, eine feste Lünette, eine mitlaufende Lünette, eine Führungs-Buchsen-Maschine oder eine abgestufte Kombination ein. Verwenden Sie einen scharfen Aluminiumeinsatz mit positivem Spanwinkel, halten Sie den Werkzeugüberhang kurz, trennen Sie Schruppen und Schlichten und überprüfen Sie die Geradheit, nachdem das Teil freigegeben wurde und die Prüftemperatur erreichen konnte. Vorschub, Geschwindigkeit, Backendruck oder Stützlast müssen anhand der tatsächlichen Legierung, Härte, Geometrie, Maschine, Werkzeug und Toleranz nachgewiesen werden.
In der sich schnell entwickelnden Fertigungslandschaft von heute sind Präzision und Effizienz wichtiger denn je. Die CNC-Bearbeitung hat die Art und Weise, wie komplexe Komponenten hergestellt werden, revolutioniert und bietet beispiellose Genauigkeit, Konsistenz und Flexibilität. Durch den Einsatz fortschrittlicher Technologie und modernster Ausrüstung können Hersteller jede Produktionsphase optimieren und gleichzeitig Abfall minimieren und Durchlaufzeiten verkürzen. Darüber hinaus ermöglicht die Integration von Automatisierung und datengesteuerten Erkenntnissen Teams, potenzielle Herausforderungen zu erkennen, bevor sie zu kostspieligen Problemen werden. Dieser proaktive Ansatz verbessert nicht nur die Produktqualität, sondern stärkt auch das Vertrauen der Kunden und unterstützt das langfristige Geschäftswachstum. Letztendlich ist die Wahl der richtigen Bearbeitungsstrategie entscheidend, um auf einem wettbewerbsintensiven globalen Markt zuverlässige Ergebnisse zu erzielen. Unabhängig davon, ob ein Unternehmen einen Prototyp entwickelt oder auf die Serienproduktion umsteigt, trägt ein umfassender Plan dazu bei, sicherzustellen, dass jede Anforderung sorgfältig berücksichtigt wird. Von der Materialauswahl über die Werkzeugausstattung bis hin zur Inspektion und Lieferung trägt jede Entscheidung zum Erfolg des fertigen Bauteils bei.
In der modernen Präzisionsfertigung erfordert die Herstellung einer schlanken Aluminiumwelle mehr als nur die Einhaltung der Nennmaße. Hersteller müssen Materialverhalten, Werkstücksteifigkeit, Werkzeuggeometrie, thermische Stabilität und Inspektionsanforderungen im Rahmen einer integrierten Strategie bewerten. Durch die frühzeitige Berücksichtigung dieser Faktoren können Entwicklungsteams unerwünschte Durchbiegungen reduzieren, Rattern verhindern und während der gesamten Produktion konsistente Ergebnisse aufrechterhalten. Darüber hinaus hilft ein gut geplanter Prozess dabei, die Kosten zu kontrollieren, indem er Probeschnitte, Nacharbeiten und vermeidbare Inspektionsstreitigkeiten reduziert. Dieser umfassende Ansatz unterstützt sowohl Rapid Prototyping als auch Wiederholungsproduktion und bewahrt gleichzeitig die funktionale Beziehung zwischen kritischen Zapfen, Schultern und Bezugsmerkmalen. Letztendlich hängt eine erfolgreiche Wellenbearbeitung von einer engen Zusammenarbeit zwischen Designern, Einkäufern, Maschinisten und Qualitätsingenieuren ab. Wenn jede Anforderung klar definiert ist, kann der Lieferant eine geeignete Unterstützungsmethode auswählen und einen zuverlässigen Weg vom Rohbarren bis zum fertigen Bauteil schaffen.
Schnelle Risikokarte für schlankes Aluminiumdrehen
|
Zeichnungs- oder Prozesssignal |
Was es verursachen kann |
Erste technische Antwort |
Zu erfassende Beweise |
|
Hohes, nicht unterstütztes L/D-Verhältnis |
Fassform, Konus, Ratter, Bogen |
Unterstützung hinzufügen oder die freiliegende Länge verkürzen |
L/D bei jedem Vorgang, nicht nur am fertigen Teil |
|
Großer Materialabtrag von einer Seite oder einem Ende |
Reststress-Bewegung |
Grob symmetrisch, pausieren, erneut angeben und dann beenden |
Materialform und Härte, Schruppzugabe |
|
Stumpfe oder negative Schnittgeometrie |
Höhere Radialkraft und Aufbauschneide |
Verwenden Sie eine scharfe, polierte, positive Geometrie für Aluminium |
Bezeichnung, Kantenbeschaffenheit, Spanform einfügen |
|
Eine Messung während der Klemmung durchgeführt |
Falsches Vertrauen |
Inspizieren Sie freigegebene, stabilisierte Teile an definierten Bezugspunkten |
Temperatur, Gerätezustand, Instrument und Methode |
|
Enger Durchmesser, aber keine Geradheits- oder Rundlaufkontrolle |
Funktion kann immer noch fehlschlagen |
Definieren Sie das funktionale Datum und die geometrischen Anforderungen |
Bezugspunktschema, Geradheit, Rundlauf oder Gesamtschlag |
1. Warum sich ein schlanker Aluminiumschaft vom Werkzeug wegbewegt
Beim Außendrehen übt die Wendeschneidplatte tangentiale, axiale und radiale Kraftkomponenten aus. Bei einer dünnen Welle ist die radiale Komponente der Störfaktor: Sie biegt das Werkstück aus der programmierten Werkzeugbahn heraus. An der Stelle, an der sich der Schaft am stärksten biegt, wird weniger Material entfernt, sodass der freigegebene Teil im Bereich der flexiblen Spannweite möglicherweise am größten ist. Sinkt auch die dynamische Steifigkeit weit genug ab, beginnen Werkzeug und Schaft, Energie ineinander zurückzuspeisen und Rattern ersetzt eine saubere Spiralvorschubspur.
Aluminium bietet eine nützliche Lektion. Es ist leicht zu schneiden, aber „leicht zu schneiden“ ist nicht dasselbe wie „schwer zu biegen“. NIST veröffentlicht temperaturabhängige Eigenschaftsdaten für 6061-T6, und häufig verwendete Raumtemperaturreferenzen gehen davon aus, dass sein Young-Modul bei etwa 69 GPa liegt. Stahl ist in Bezug auf den Modul etwa dreimal steifer, sodass ein Aluminiumschaft mit derselben Geometrie bei derselben Querlast nachgiebiger ist. Die geringere Schnittkraft der Legierung hilft, aber die Geometrie kann diesen Vorteil zunichte machen. Die nachverfolgbare Eigenschaftsquelle finden Sie in den NIST 6061-T6-Materialdaten.
Die einfachste Screening-Metrik ist:
L/D = nicht unterstützte Länge / kleinster effektiver Durchmesser in dieser Spanne
Verwenden Sie die Dimensionen, die während des Vorgangs vorhanden sind. Eine fertige Zeichnung zeigt möglicherweise eine 20-mm-Schulter, das Schneidwerkzeug lädt jedoch möglicherweise einen 10-mm-Zapfen 180 mm von der nächsten effektiven Stütze entfernt. Für diesen Vorgang gilt ein L/D von 18, nicht 9.
Praktische Artikel verwenden oft breite Bänder: Unter etwa 4 kann Arbeit nur mit Spannfutter beherrschbar sein; von etwa 4 bis 12, denken Sie an einen Reitstock; und ab einem Alter von etwa 12 bis 15 Jahren ist häufig eine Zwischen- oder Reiseunterstützung erforderlich. Hierbei handelt es sich um Triage-Regeln, nicht um Akzeptanzgrenzen. Toleranz, Kraftrichtung, Materialzustand, Stützsteifigkeit und Maschinendynamik können die Grenze verschieben.
Eine nützliche Durchbiegungsberechnung – mit dem richtigen Warnhinweis
Für eine massive Rundung, die als einfach unterstützter Balken mit einer mittleren Radiallast behandelt wird, lautet eine erste Schätzung:
δ = F × L³ / (48 × E × I), wobei I = π × D⁴ / 64
Hier ist δ die elastische Durchbiegung, F die Radiallast, L die Spannweite, E der Elastizitätsmodul und I das zweite Flächenmoment. Die Durchbiegung steigt mit der dritten Potenz der Länge und sinkt mit der vierten Potenz des Durchmessers, sodass ein etwas größerer Zapfen oder eine kürzere Spannweite einen übergroßen Effekt haben kann.
Nehmen Sie als Screening-Beispiel eine 12 mm massive 6061-Welle mit einer einfach unterstützten Spannweite von 180 mm, E = 68.900 N/mm² und einer angenommenen Radiallast von 20 N in der Mitte. I beträgt etwa 1.018 mm⁴ und die berechnete Durchbiegung beträgt etwa 0,035 mm. Ein echtes Spannfutter-Reitstock-System ist kein idealer Träger und die Schnittlast bewegt sich, aber die Schätzung zeigt, warum eine Durchmesseranforderung von ±0,020 mm mehr als einen Nennversatz erfordert.
Für tiefergehende Hintergrundinformationen erläutert der UTEC-Leitfaden zu Lüntauflagen und Folgeauflagen für lange Werkstücke das gleiche Trägermodell und die gleichen Stützoptionen. Verwenden Sie diese Formel, um das Risiko einzustufen, und überprüfen Sie dann den endgültigen Prozess mit Probeschnitten und Inspektionen.
2. Lesen Sie das Fehlermuster, bevor Sie das Programm ändern
Beginnen Sie mit dem Lesen der Fehlerform.
|
Beobachtetes Ergebnis |
Wahrscheinlichere Ursachen |
Shop-Floor-Check |
|
Durchmesser am größten in der Nähe der Spannweite, kleiner in der Nähe der Stützen |
Statische Werkstückauslenkung |
Durchmesser an mehreren Z-Positionen nach der Veröffentlichung abbilden |
|
Annähernd linearer Konus vom Spannfutter zum Reitstock |
Mittenfehlausrichtung, Bettgeometrie, thermische Drift, programmierte Verjüngung |
Drehen Sie einen Teststab und messen Sie ihn. Überprüfen Sie die Ausrichtung des Reitstocks |
|
Wiederholende Wellen oder ein singender Schnitt |
Rattern, lose Stütze, verschlissener Einsatz, zu hohe Geschwindigkeit |
Beachten Sie Wellenlänge, Spindelgeschwindigkeit, Chipform und Stützzustand |
|
Dreilappige Rundheit nach dem Lösen |
Verzerrung des Spannfutters oder der 3-Punkt-Auflage |
Vergleichen Sie die Rundheit im Spannfutter und im freigegebenen Zustand |
|
Der Schaft ist im gestützten Zustand gerade, biegt sich jedoch, wenn er frei ist |
Eigenspannung, übermäßige Mittellast, asymmetrischer Materialabtrag |
Loslassen, stabilisieren, auf V-Blöcken drehen und erneut messen |
|
Gute erste Stücke, gefolgt von Drift |
Werkzeugkantenaufnahme, Temperatur, Stützverschleiß, Stababweichung |
Trenddurchmesser, Temperatur, Offsets und Einsatzlebensdauer nach Teil |
CNC-Kompensation kann eine stabile, gemessene Konizität korrigieren. Es kann kein Rattern, eine lockere Stütze, eine aufgebaute Kante oder variable Restspannungen reparieren.
3. Wählen Sie die Unterstützung, die zum Betrieb passt
Nur Spannfutter oder Spannzange
Halten Sie die freiliegende Länge kurz. Eine Spannzange oder eine gut konstruierte weiche Spannbacke kann die Kraft verteilen, aber die Spannlänge und das Antriebsdrehmoment spielen immer noch eine Rolle. Zu wenig Griff verrutscht; Zu viel Druck kann einen dünnen Abschnitt markieren oder verzerren.
Tailstock Live Center
Eine bewegliche Spitze verschließt das freie Ende eines mäßig schlanken Vollschafts. Bereiten Sie ein geeignetes, sauberes Mittelloch vor, überprüfen Sie die Ausrichtung und ersetzen Sie die Schnittkraftkontrolle nicht durch einen übermäßigen Reitstockdruck.
Feste Lünette
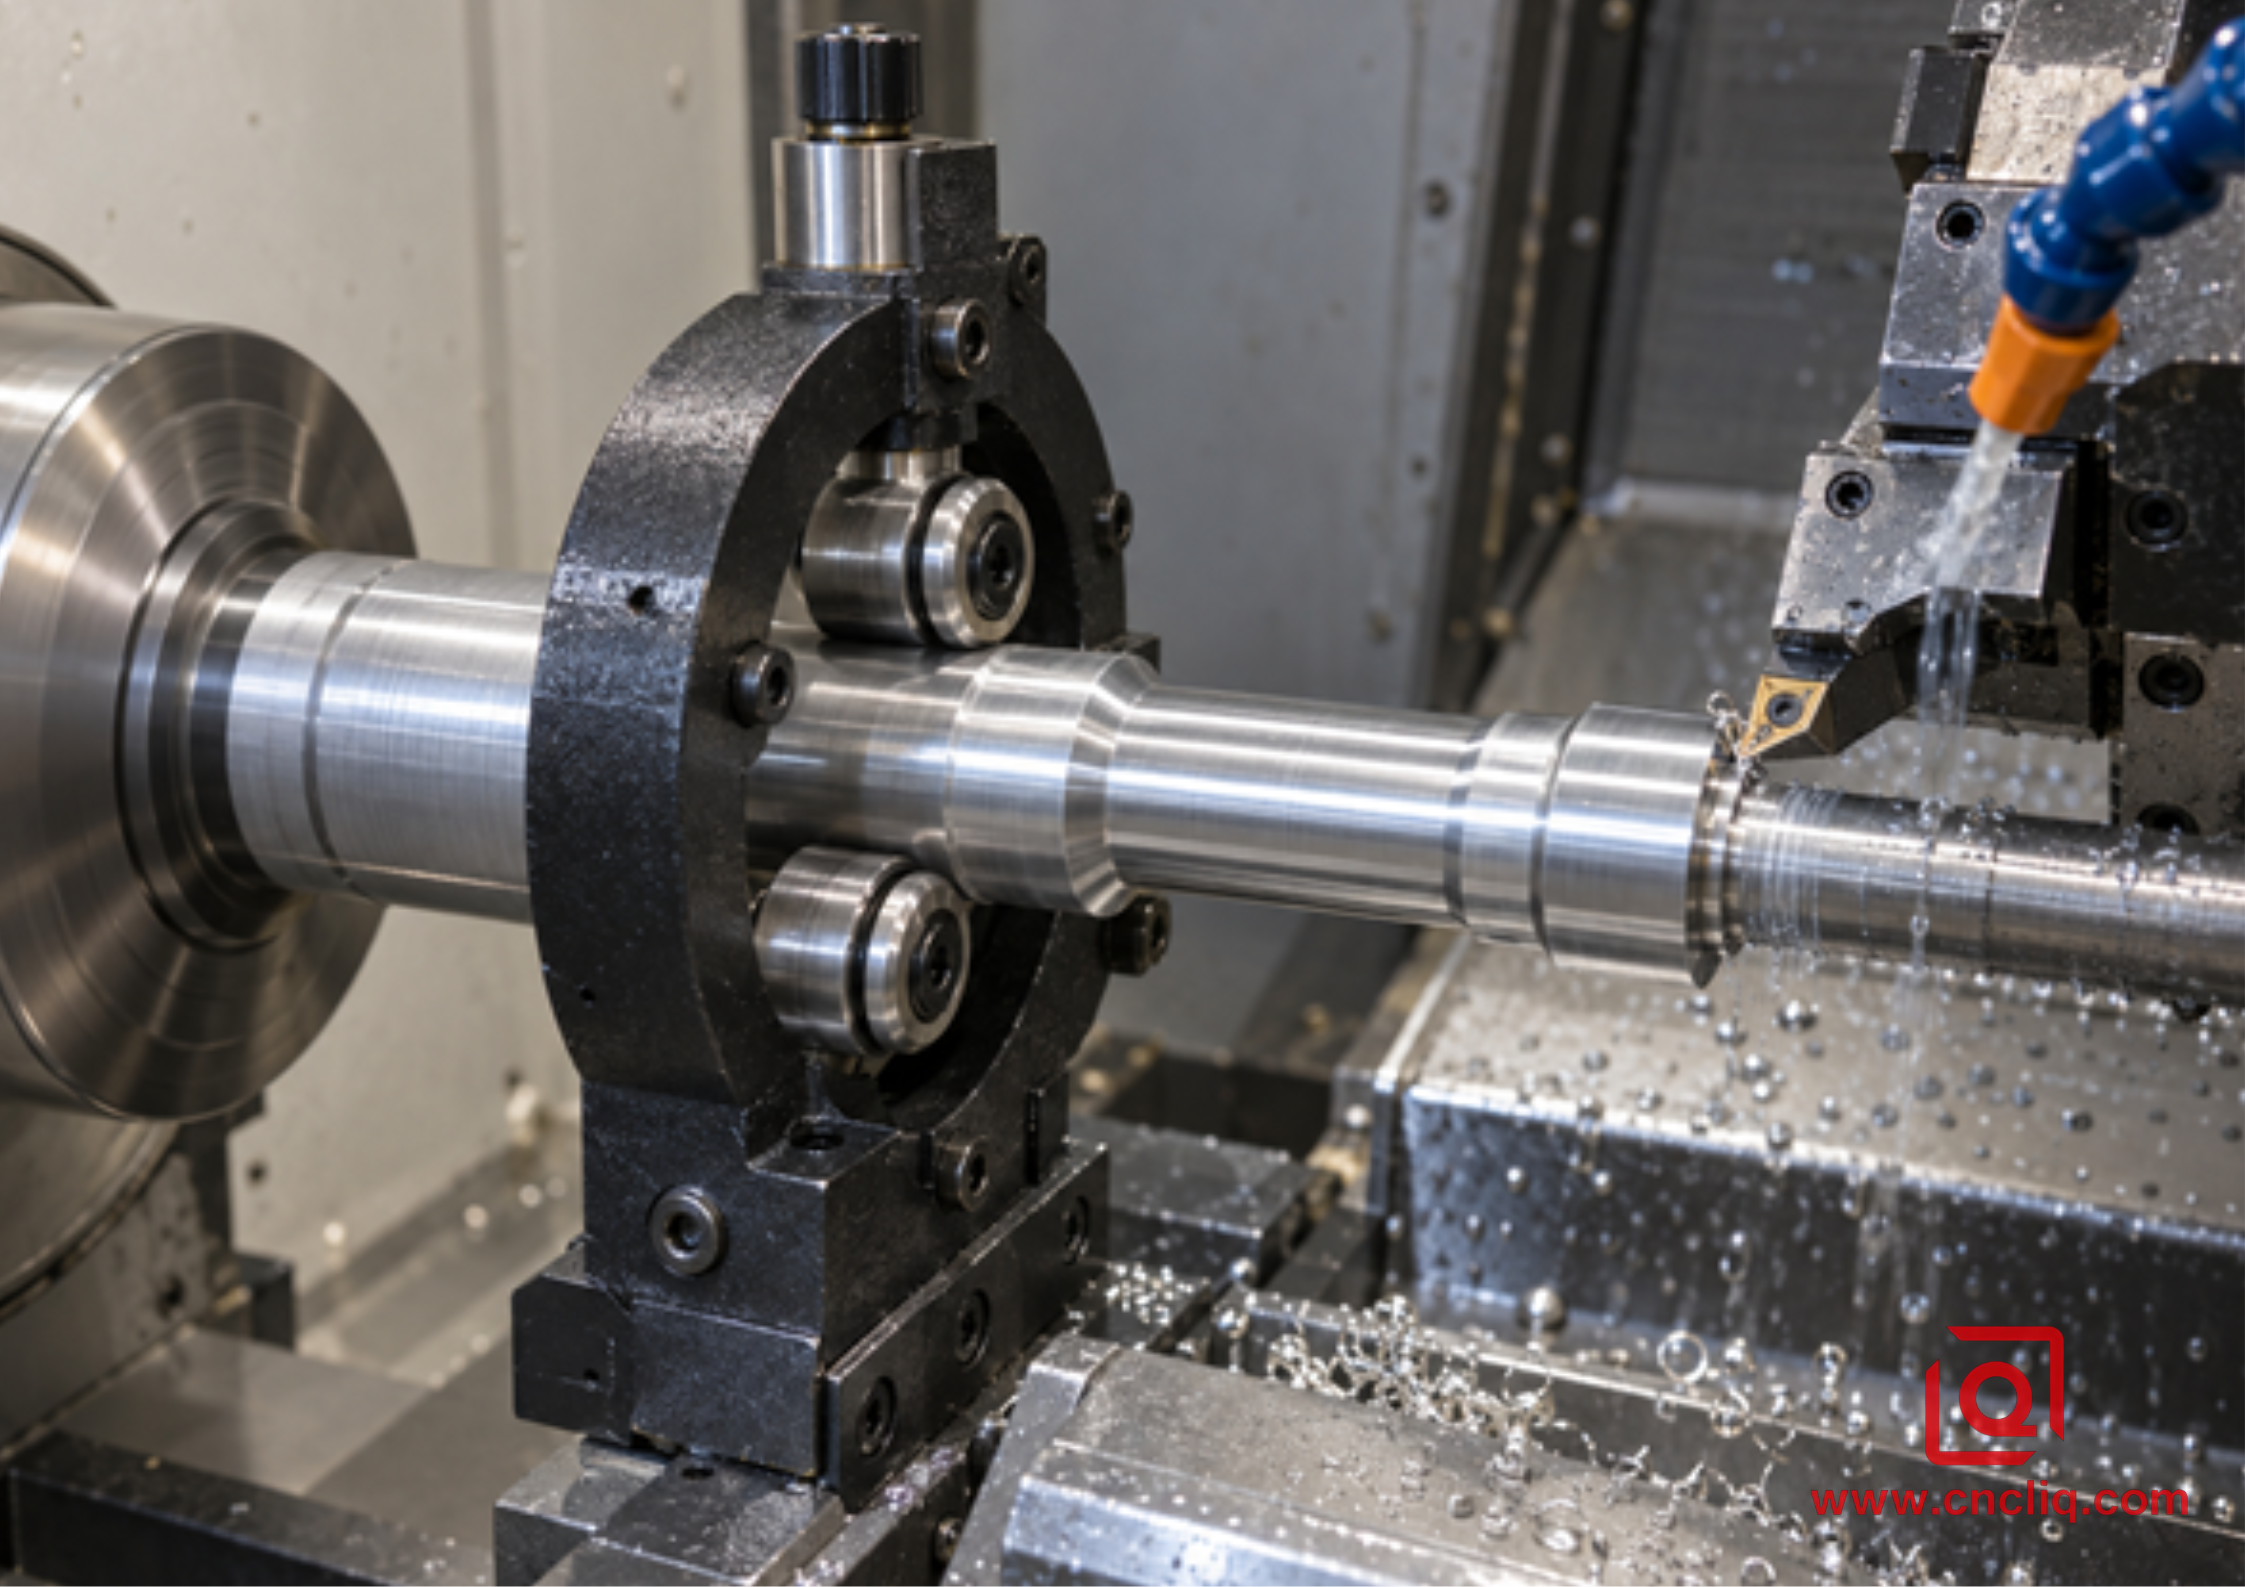
Eine feste Lünette unterstützt eine axiale Station, wenn das Werkzeug über einen langen Überhang hinaus arbeitet, oder die Spannfutter-Reitstock-Unterstützung lässt eine flexible Mittelspanne zu. Sein Kontaktband muss rund, glatt, konzentrisch und ordnungsgemäß geschmiert sein. Rollen, die auf rauem oder konischem Material montiert sind, können Unrundheit und Vibrationen verursachen.
Reisen folgen Ruhe
Eine Folgeauflage bewegt sich mit dem Schlitten und reagiert in der Nähe der Schneidzone. Seine Pads benötigen eine geeignete Oberfläche hinter dem Werkzeug, saubere Kontakte und eine kontrollierte Belastung, damit sie nicht polieren oder frisches Aluminium beschädigen.
{width=6.1875in height=4.375in
Eine feste Drei-Rollen-Lünette kann die effektive flexible Spannweite verkürzen, vorausgesetzt, ihr Stützzapfen stimmt und die Kontaktlast wird kontrolliert.
Swiss-type-or-guide-bushing-turning
Bei kleinen Durchmessern und Produktionsmengen kann eine Führungsbuchse die Schneidstelle nahe an der Materialauflage halten. Es verändert jedoch die Wirtschaftlichkeit und die Prozessbeschränkungen. Die Geradheit der Stange, das Führungs-Buchsen-Spiel, die Materialkonsistenz, die Reihenfolge der Merkmale und der Oberflächenzustand stehen im Mittelpunkt. Eine herkömmliche CNC-Drehmaschine mit Reitstock ist möglicherweise die bessere Prototypenroute, während ein Schweizer Verfahren attraktiv werden kann, wenn Volumen und Geometrie stabil sind.
Wenn die Welle auch Querlöcher, Abflachungen, Schlitze oder zeitgesteuerte Merkmale aufweist, vergleichen Sie eine herkömmliche Drehkette mit einer Fräs-Dreh-Route mit einer Plattform. Unser Artikel über CNC-Drehen versus Dreh-Fräsbearbeitung für konzentrische Aluminiumteile erklärt, wie sich Bezugskontinuität und sekundäre Einstellungen auf die Entscheidung auswirken.
4. Reduzieren Sie die radiale Schnittkraft, ohne ein neues Problem zu schaffen
Support ist die halbe Lösung. Das Werkzeug muss frei und ohne unnötigen Kraftaufwand schneiden.
1. Verwenden Sie eine scharfe, polierte, positive Spangeometrie für Nichteisenmaterialien. Eine scharfe Kante schert statt zu pflügen. Achten Sie auf Aufbauschneiden, die sowohl die Größe als auch das Finish verändern.
2. Wählen Sie den Nasenradius mit dem Vorschub aus. Ein kleinerer Radius kann die passive Radialkraft verringern, erfordert jedoch möglicherweise einen geringeren Vorschub, um das Finish zu erreichen. Befolgen Sie die Angaben des Beilagenherstellers und prüfen Sie die Paarung in einem Versuch.
3. Halten Sie den Halter kurz und in der Mitte. Die Durchbiegung des Werkzeugs verstärkt die Biegung des Werkstücks. Ein zusätzlicher Überhang und eine schwache Schnittstelle verringern die Stabilität des gesamten Systems.
4. Behalten Sie die echte Spandicke bei. Ein zu leichtes Abstreifen kann reiben. Die Schlichtzugabe muss groß und gleichmäßig genug sein, damit die Kante sauber geschnitten werden kann.
5. Schruppen vom Schlichten trennen. Schruppen baut Spannungen ab und erzeugt Wärme; Die Endbearbeitung sollte in einem gemessenen, stabilen Zustand mit bekanntem Aufmaß beginnen.
6. Kühlmittel leiten und Späne verwalten. Verhindern Sie die Aufnahme von Aluminium und halten Sie lange Späne von der Welle, der Mitte und der Auflage fern. Für die Maschine, die Flüssigkeit und das Werkzeug genehmigte Verwendungsgrenzen.
7. Testen Sie die Schnittrichtung gezielt. Druckdrehen, Zugdrehen und segmentierte Pfade belasten eine Welle unterschiedlich. Überprüfen Sie vor der Produktionsfreigabe die Abstände und Stützlasten.
Kopieren Sie keine aggressiven Parameter aus einer allgemeinen Aluminiumtabelle in einen 20:1-Schaft. Die OEM-Aluminium-CNC-Drehlegierungsführung ist nützlich für den Vergleich von Legierung und Spanverhalten, aber die Schlankheit und das Unterstützungssystem sollten jedes Startfenster verkleinern. Empfehlungen des Werkzeugherstellers bleiben die erste Quelle für die ausgewählte Wendeschneidplatte.
5. Ein wiederholbarer Prozessplan vom Rohbarren bis zur endgültigen Größe
1. Überprüfung nach Vorgang. Markieren Sie den kleinsten Arbeitsdurchmesser, die nicht unterstützte Länge, die Bezugsachse, die Oberfläche, geometrische Kontrollen, Gewinde, Beschichtungszugabe, Markierungszonen und ob Mittellöcher oder temporäre Stützzapfen zulässig sind.
2. Materialdefinition sperren. „6061 Aluminium“ ist unvollständig. Notieren Sie die genehmigte Produktform und -temperatur und ersetzen Sie sie nicht durch 6061-T6, 6061-T651, 2024-T351 oder 7075-T651 ohne Designgenehmigung.
3. Qualifizieren und bereiten Sie die Stange vor. Überprüfen Sie bei Bedarf die Dokumentation, Schäden, Größe und Geradheit. Planen Sie, bohren Sie mittig, falls zulässig, bereiten Sie Griff- und Stützflächen vor und überprüfen Sie den Rundlauf.
4. Grob, ohne zu früh eine schwache Spanne zu erzeugen. Lassen Sie eine ausgeglichene Toleranz. Lösen oder entspannen Sie bei Geometrien mit hohem Risiko die Einrichtung nach dem Schruppen, messen Sie die Bewegung und stellen Sie den Endbezugspunkt wieder her.
5. Beenden Sie die Bearbeitung unter der vorgesehenen Stütze. Verwenden Sie eine kontrollierte Kante, ein gleichmäßiges Aufmaß, eine stabile Temperatur und eine kurze effektive Spannweite. Ein Federdurchlauf kann die Erholung diagnostizieren, aber wiederholte Federdurchgänge sollten nicht die Hauptkontrolle sein.
6. Schützen, freigeben und prüfen. Stützen Sie das Teil beim Entgraten, schützen Sie die Zapfen, lassen Sie es stabilisieren und messen Sie es im freien oder zeichnungsvorgegebenen Zustand, der zur Abnahme verwendet wird.
6. Bei der Prüfung müssen Größen-, Form- und Bezugsfehler getrennt werden
Dieser proaktive Ansatz verbessert nicht nur die Produktqualität, sondern stärkt auch das Vertrauen der Kunden und unterstützt das langfristige Geschäftswachstum. Ein Teil kann an jeder Station auf Maß sein und dennoch eine gekrümmte Achse haben. Es kann auch gerade sein, weist aber Unrundheit auf, da die Bezugspunkte oder Montagezapfen nicht koaxial sind.
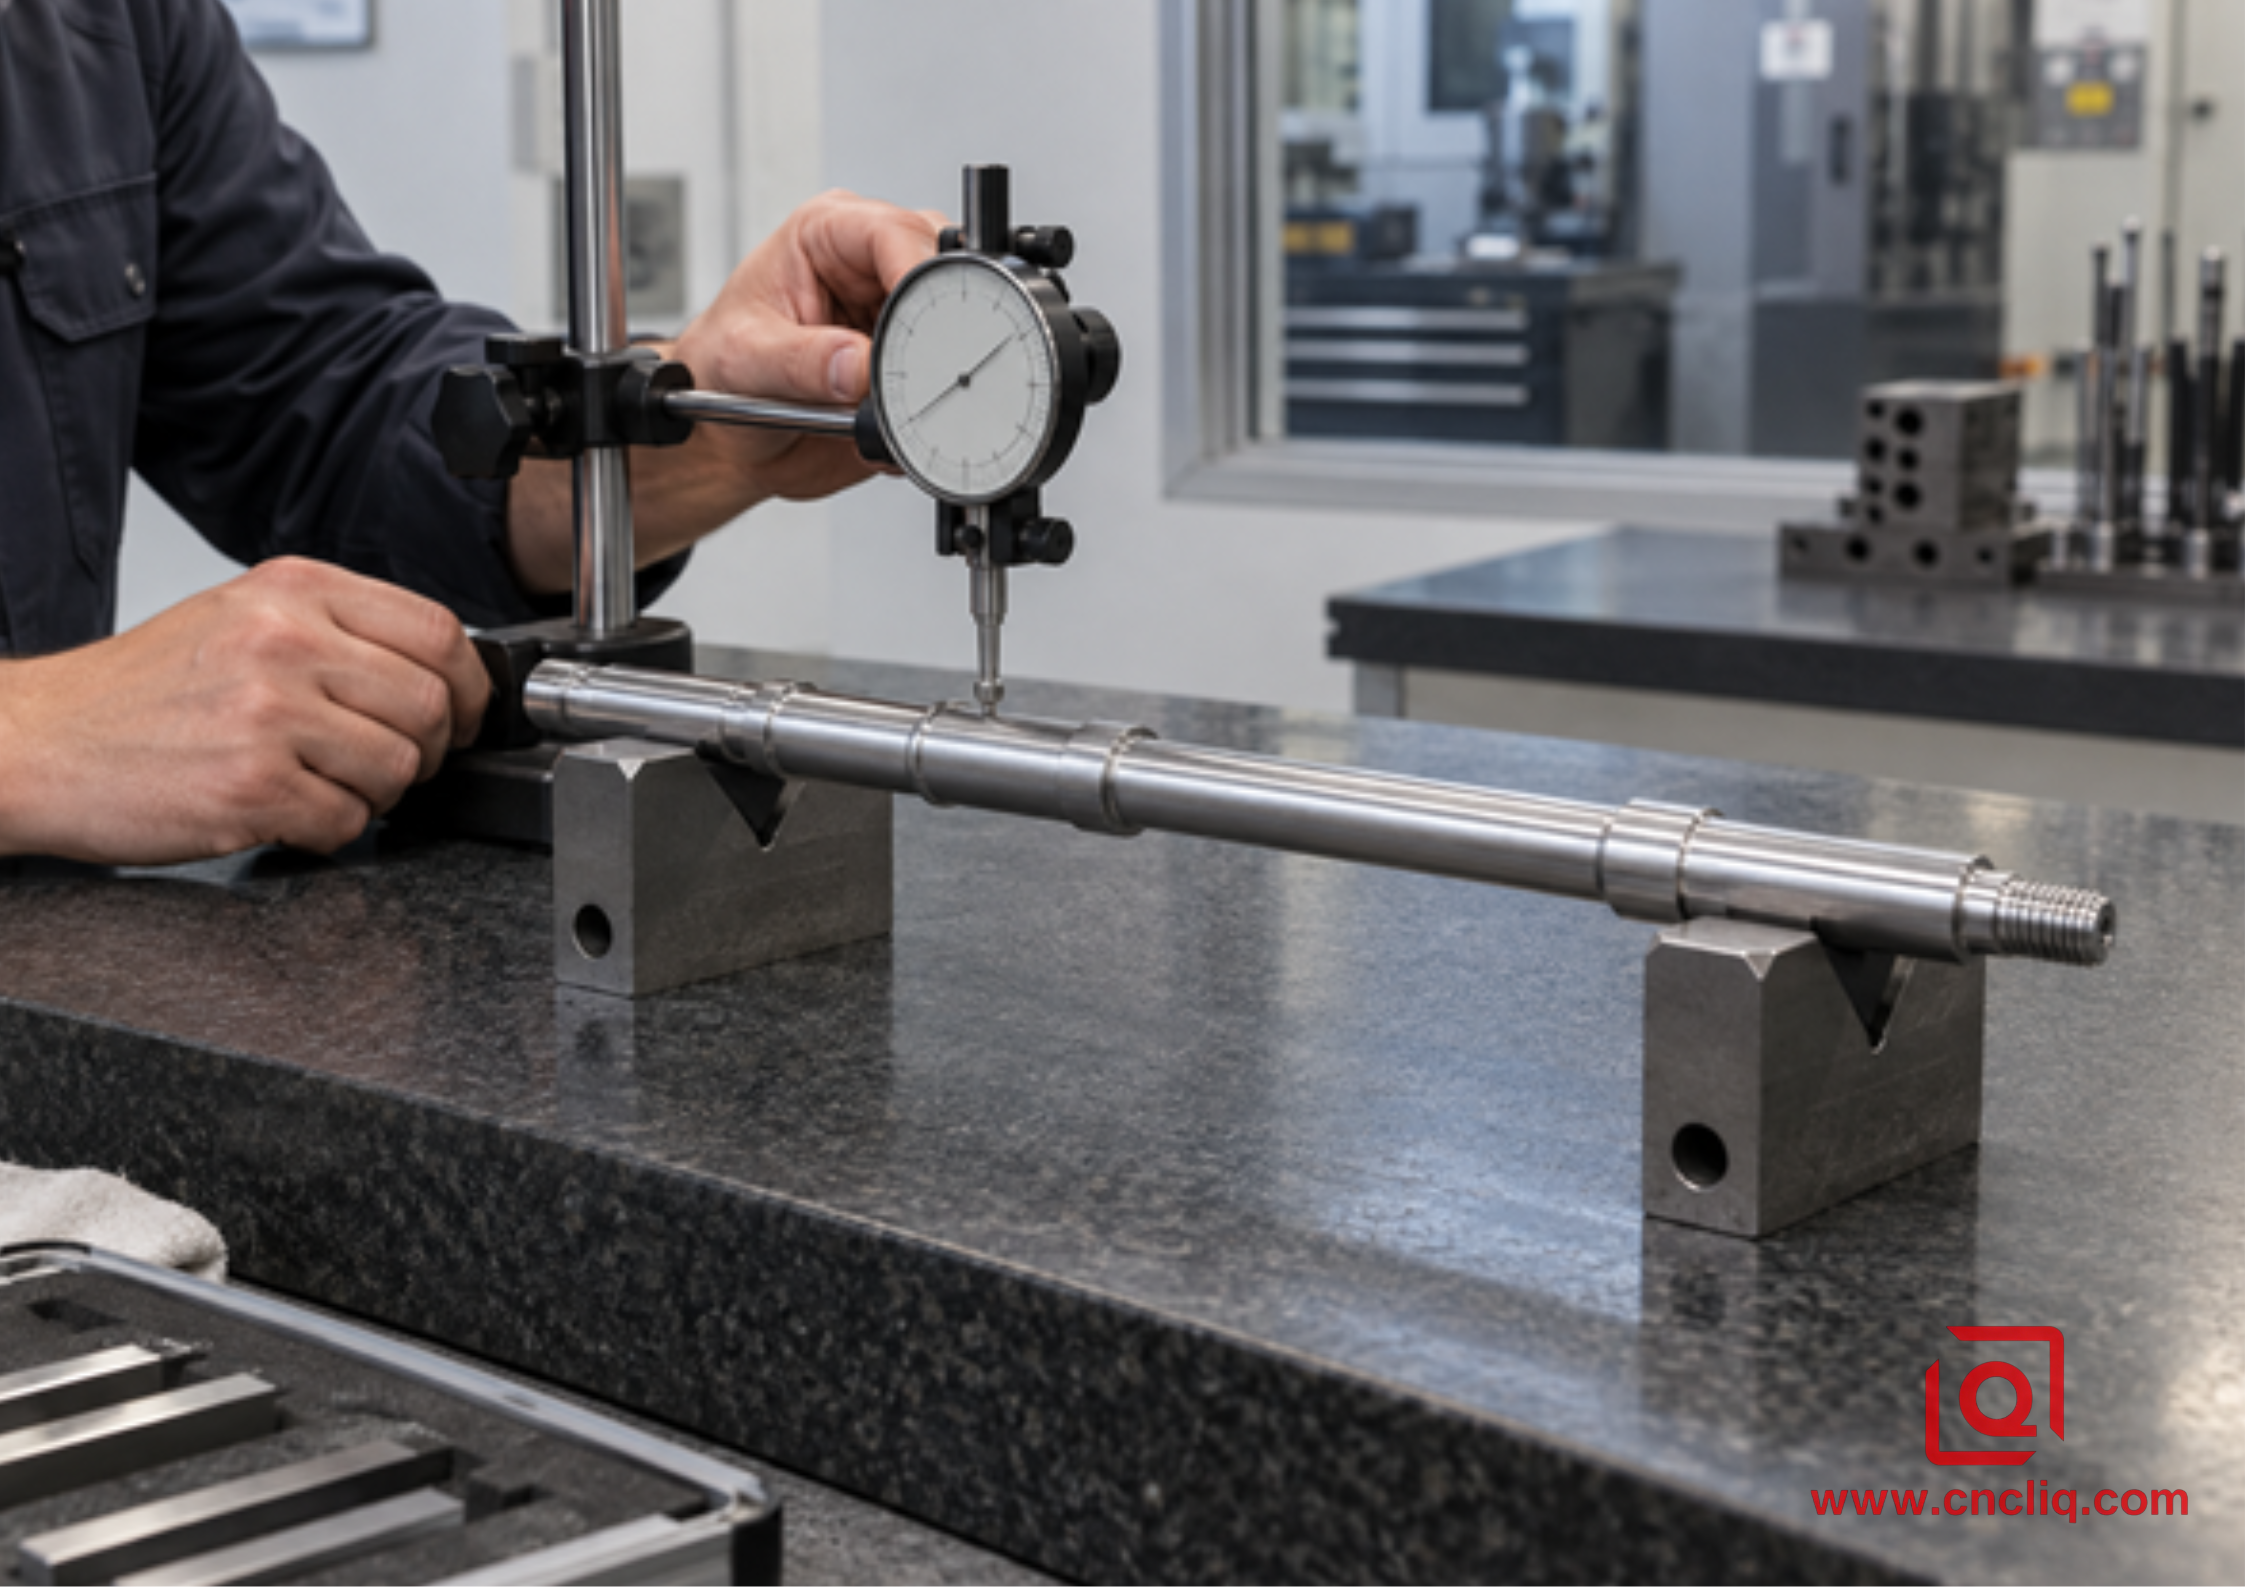
Für eine praktische Werkstattprüfung stützen Sie die Welle auf geeigneten Präzisions-V-Blöcken oder zwischen definierten Zentren ab, drehen Sie sie langsam und bewegen Sie eine Messuhr entlang der angegebenen Oberfläche. Notieren Sie den Stützzustand und die Anzeigepositionen. Verwenden Sie bei höheren Anforderungen Geräte und Methoden, die der Zeichnung und dem Qualitätsplan entsprechen. ISO 230-1 befasst sich mit geometrischen Genauigkeitsprüfungen für Werkzeugmaschinen; Zeichnungsanforderungen für die Oberflächentextur sind jetzt in der ISO 21920-Reihe enthalten, die die zurückgezogene ISO 1302:2002 ersetzt. Der aktuelle Status ist wichtig, wenn eine Ausschreibung auf einen älteren Standard verweist.
{width=6.1875in height=4.375in
Die Prüfung freigegebener Teile auf definierten Stützen hilft bei der Unterscheidung von Durchmesserabweichungen von Krümmungs- und bezugsbezogenen Unrundheiten.
Temperatur gehört in den Datensatz, wenn die Toleranzen eng sind. Aluminium dehnt sich bei Raumtemperatur um etwa 23 × 10⁻⁶ pro Kelvin aus. Eine gleichmäßige Änderung von 10 °C über eine Länge von 200 mm entspricht einer Längenänderung von etwa 0,046 mm. Diese Berechnung sagt nicht das Temperaturfeld eines realen Teils voraus, erklärt aber, warum eine warme Welle nicht überstürzt von der Spindel zur Endabnahme gebracht werden sollte.
7. Ein Fall eines anonymisierten Käufers: Lange Sensor-Antriebswelle
Der folgende zusammengesetzte Fall wird anonymisiert und bereinigt, um die Prozessplanung zu veranschaulichen. Abmessungen und Ergebnisse sind repräsentativ und kein universelles Produktionsversprechen.
Ein Käufer einer Bewegungssteuerung wünschte eine 214 mm lange 6061-Welle für eine kompakte Sensor-Antriebsbaugruppe. Sein kleinster durchgehender Zapfen hatte einen Durchmesser von 10 mm, zwischen größeren Lager- und Kupplungssitzen. Die Zeichnung spezifizierte eine Durchmessertoleranz von 0,020 mm am Lagersitz, einen Gesamtschlag von 0,030 mm zum Bezugspunkt A, einen Ra-Wert von 1,6 µm am Lagerzapfen, ein Gewindeende und eine Querbohrung. Eine kleine Validierungscharge kam vor moderater Jahresnachfrage.
Während der Schlichtbearbeitung überstieg der effektive L/D-Wert um die 10-mm-Spannweite 20. Der vorgeschlagene Plan verwendete daher eine vom Kunden genehmigte Mittenfunktion, reitstockgestütztes Schruppen, einen echten Stützzapfen, gestuften Materialabtrag und unterstütztes Schlichten mit Werkzeugen mit positivem Spanwinkel. Das Teil wurde vor der Geradheits- und Rundlaufprüfung freigegeben; Querlocharbeiten folgten erst nach Passieren der gedrehten Achse. Der Bericht listete die Durchmesserstationen, den Rundlauf an beiden Sitzen, die Oberflächenbeschaffenheit, den Status des Materialzertifikats und den Zustand der Vorbeschichtung auf.
Anstatt nur zu fragen: „Können Sie ±0,010 mm halten?“, könnten sich Käufer und Lieferant vor der Werkzeugherstellung auf Stützmerkmale, Bezugspunktreihenfolge, Messstatus, Prototypenmenge und Genehmigungsnachweise einigen. Ein relevantes Beispiel für eine breitere Wellenfähigkeit ist die Produktseite für kundenspezifische Präzisionsgetriebe-Abtriebswellen; Legierung, Geometrie und Akzeptanzkriterien richten sich weiterhin nach jeder genehmigten Zeichnung.
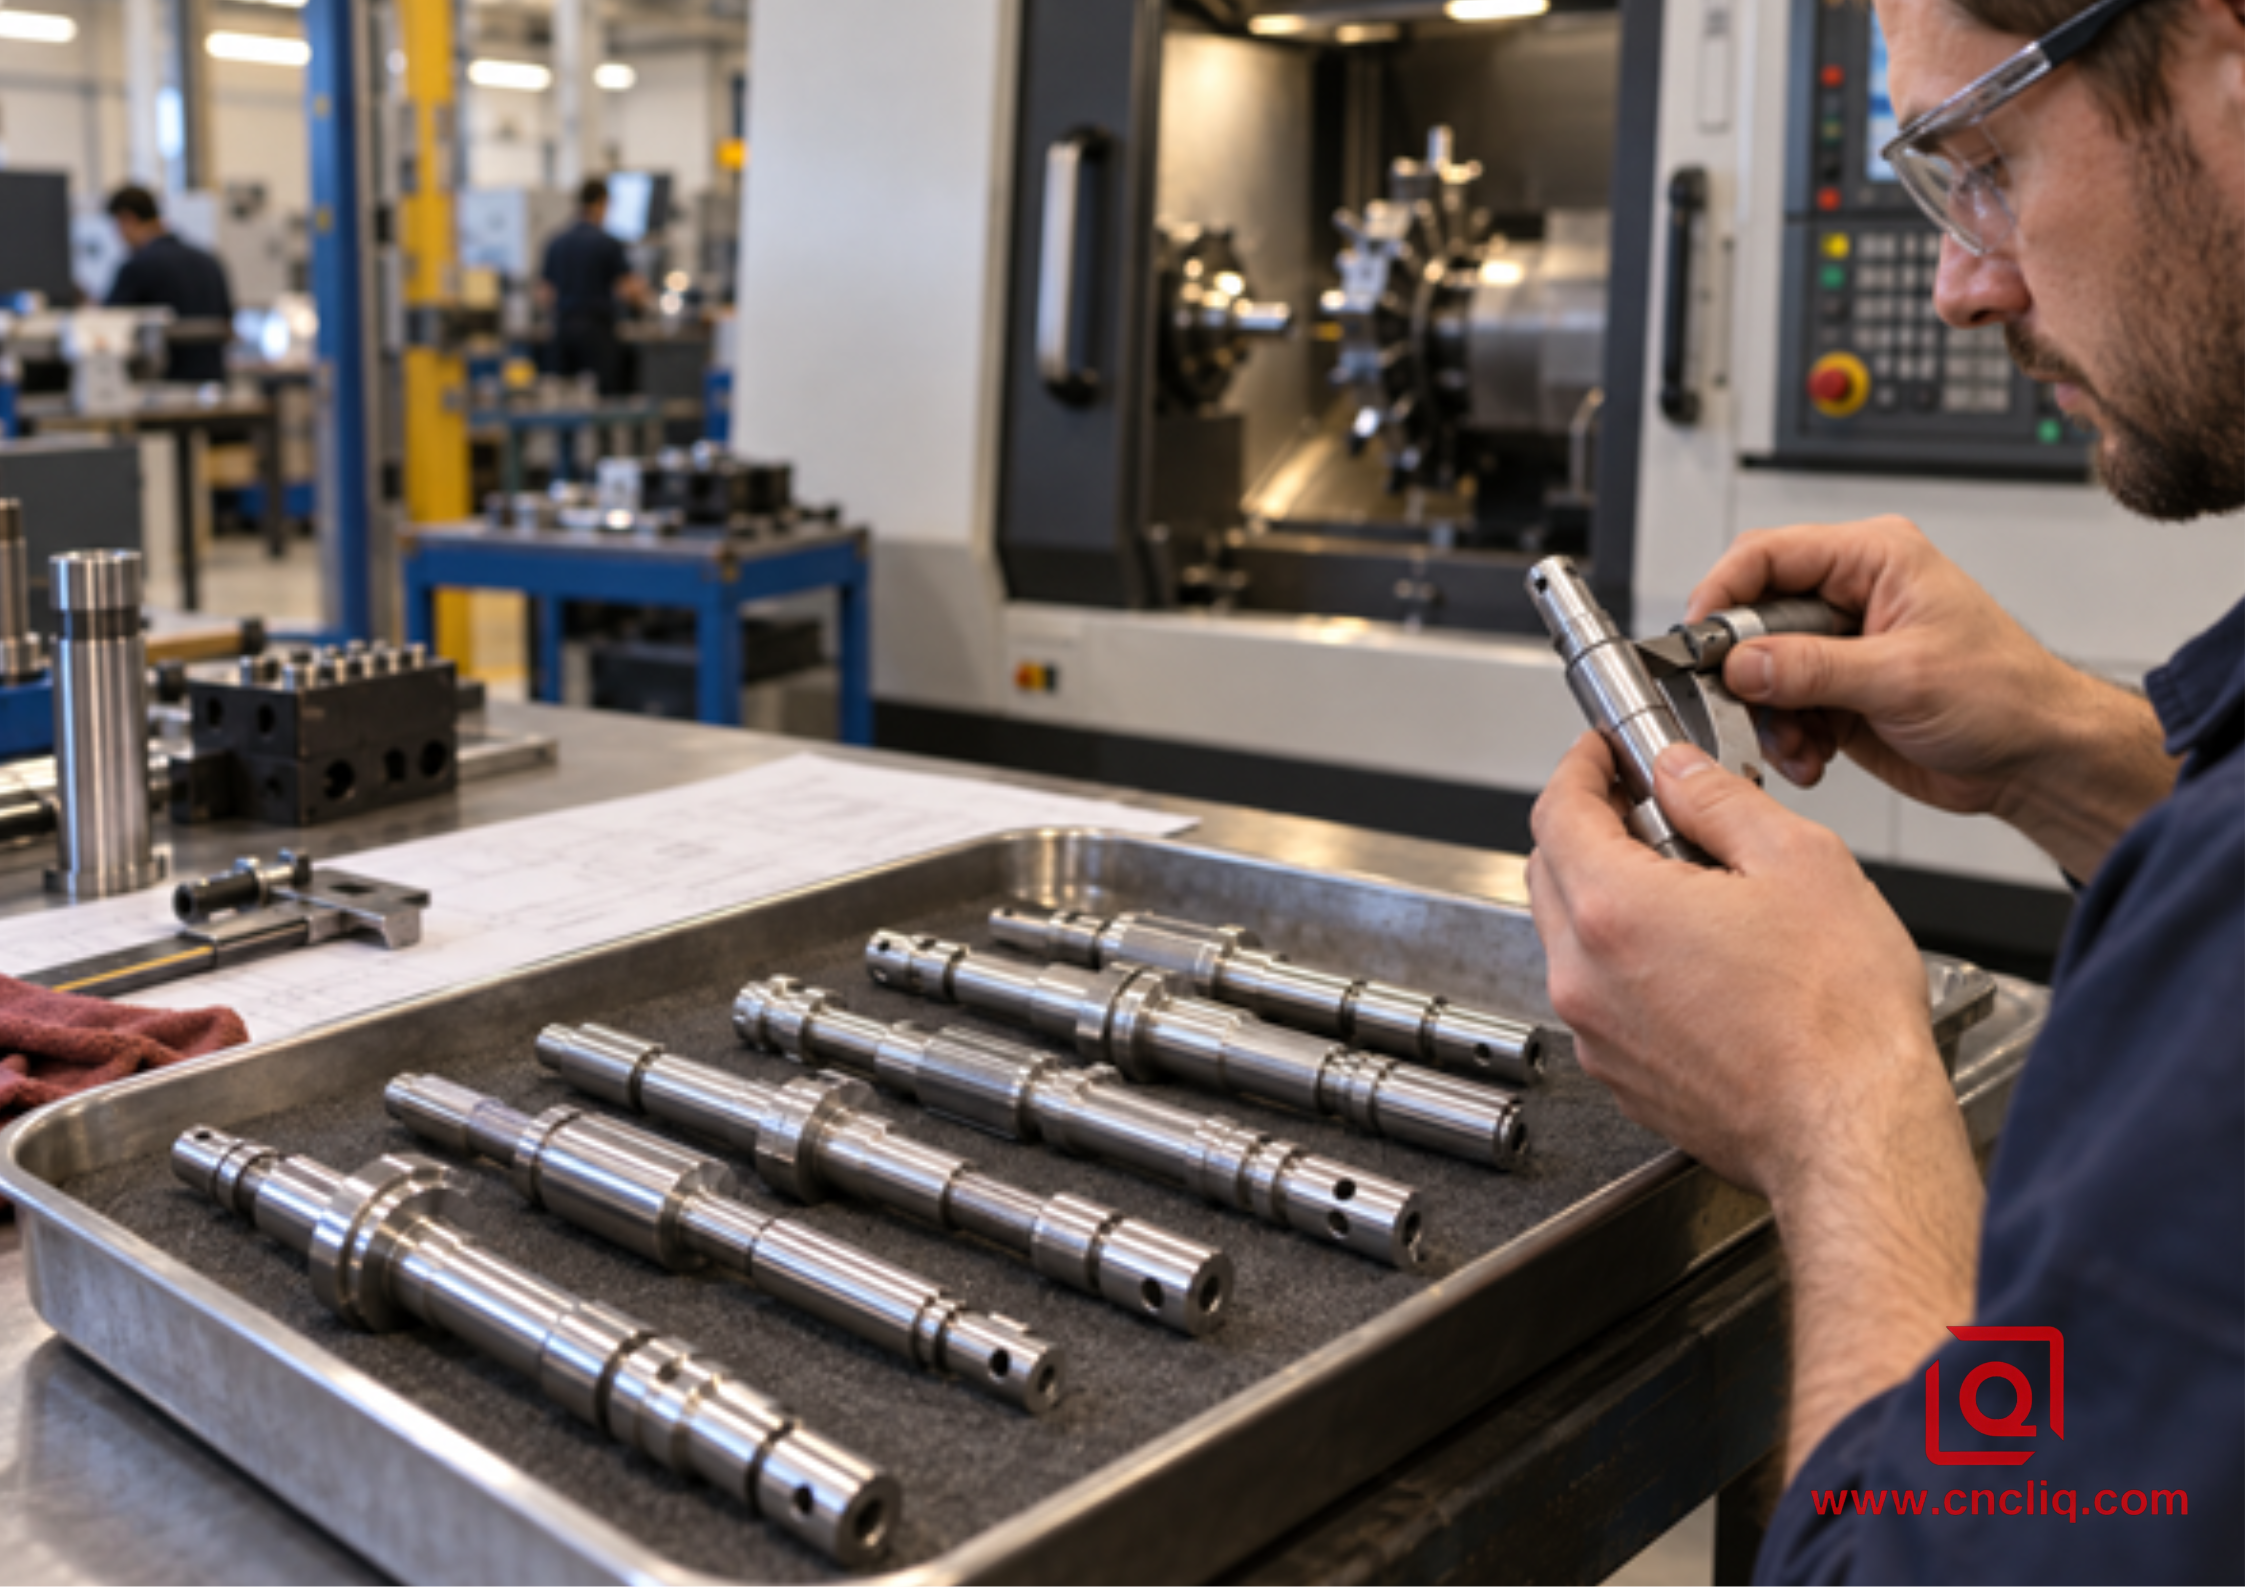 {width=6.1875in height=4.375in
Eine kleine Validierungscharge ermöglicht es dem Prozessteam, Unterstützungs-, Schnitt- und Inspektionsentscheidungen vor der Massenproduktion nachzuweisen.
8. Was Sie in die Angebotsanfrage eintragen sollten, um ein schnelleres und vertretbareres Angebot zu erhalten
Senden Sie mehr als nur ein zugeschnittenes PDF. Ein gutes Paket mit schlankem Schaft beinhaltet:
· 3D-Modell plus eine kontrollierte 2D-Zeichnung mit Revisionsstand;
· vollständige Aluminiumsorte, Härte, Produktform und genehmigte Substitutionsregeln;
· Jahresvolumen, Erstlosmenge und erwarteter Lieferrhythmus;
· Funktionsbezugsschema und die Merkmale, die mit Lagern, Dichtungen, Kupplungen oder Sensoren zusammenpassen;
· Durchmesser, Geradheit, Rundlauf oder Gesamtschlag sowie Anforderungen an die Oberflächentextur, wo die Funktion sie benötigt;
· ob Mittellöcher, Stützzapfen oder temporäre Prozessmerkmale zulässig sind;
· Beschichtungs- oder Eloxierungsanforderungen, maskierte Bereiche und ob Abmessungen vor oder nach der Endbearbeitung gelten;
· erforderliche Aufzeichnungen wie Materialzertifikate, Erstartikel, CMM- oder Profilometerdaten und Chargenrückverfolgbarkeit;
· Verpackungsregeln, die verhindern, dass sich lange Teile während des Transports verbiegen oder aneinander stoßen.
Wenn die Materialauswahl offen ist, sehen Sie sich die Aluminiummaterial- und Produktkategorie an und geben Sie die Belastung, die Umgebung, die Verarbeitung und die gesetzlichen Anforderungen an. Einen Prozessvergleich finden Sie unter Auswahl von 3-Achsen, 5-Achsen oder Fräsdrehen für kundenspezifische Aluminiumteile.
Wichtige B2B-Keywords und Käuferabsicht
|
Schlüsselwort |
Wahrscheinlich Absicht |
Beste Conversion-Reaktion |
|
CNC-Drehen schlanker Aluminiumwellen |
Technische und Lieferantenforschung |
Erklären Sie die Durchbiegungssteuerung und fordern Sie eine Zeichnung an |
|
kundenspezifische Bearbeitung von Aluminiumwellen |
Wirtschaftsermittlung |
Material, Dreh-, Sekundär- und Prüfumfang anzeigen |
|
CNC-Drehservice für lange Wellen |
Lieferantenauswahl |
Maschinenraum, Stützweg, Toleranz und Volumen bestätigen |
|
Hersteller von Präzisionsaluminiumwellen |
Anbieterqualifikation |
Stellen Sie Zertifizierungen, Inspektionspläne und Rückverfolgbarkeitsoptionen bereit |
|
verhindert Wellendurchbiegung beim Drehen |
Problemlösung |
Diagnose von L/D, Schnittkraft, Unterstützung und Fehlersignatur |
|
Angebot zur Bearbeitung von Aluminiumwellen |
Transaktional |
Fragen Sie nach CAD, Toleranzen, Menge, Material und Ausführung |
|
Lieferant von CNC-gedrehten Aluminiumteilen |
Breitere Beschaffung |
Verknüpfen Sie die Drehfunktion mit der teilespezifischen DFM-Überprüfung |
|
Aluminiumwellenbearbeitung mit geringem Rundlauf |
Technische Beschaffung mit hoher Absicht |
Definieren Sie vor der Preisfestlegung Datum, Prüfstatus und Rundlaufmethode. |
Wenn Ihre Wellenzeichnung bereits verfügbar ist, senden Sie die STEP-Datei, die 2D-Zeichnung, den Materialzustand, die Menge und die drei wichtigsten Merkmale. Das Engineering-Team von Liqin kann die wahrscheinlichen Umlenkpunkte, die Supportstrategie, die Inspektionsroute und die Kostenfaktoren überprüfen, bevor ein Angebot finalisiert wird. Dieses Gespräch ist wertvoller als ein niedriger Stückpreis, der auf einem undefinierten Prozess basiert.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
1. Bei welchem L/D-Verhältnis benötigt eine Aluminiumwelle einen Reitstock oder eine Lünette?
Es gibt keinen universellen Grenzwert. Ein L/D-Wert unter etwa 4 wird oft als relativ starr angesehen, etwa 4 bis 12 verdienen eine Überprüfung des Reitstocks und des Prozesses, und über etwa 12 bis 15 drängt die Aufgabe üblicherweise in Richtung Zwischen- oder Wanderunterstützung. Diese Bänder dienen lediglich als Screening-Richtwert. Die tatsächliche Entscheidung hängt auch vom kleinsten Arbeitsdurchmesser, der radialen Schnittkraft, der Toleranz, der Geradheit des Rohteils, der Mittenausrichtung, der Werkzeuggeometrie, der Merkmalsfolge und davon ab, ob die Abmessung während der Unterstützung oder nach der Freigabe überprüft wird.
2. Kann ein CNC-Versatz die Durchbiegung einer schlanken Welle ausgleichen?
Ein CNC-Versatz oder eine programmierte Verjüngung kann ein stabiles, wiederholbares Fehlermuster nach der Messung korrigieren, sollte aber nicht die erste Reaktion auf ein instabiles mechanisches System sein. Durch die Kompensation können Vibrationen, sich ändernde Aufbaukanten, lockere Stützung, variable Stabspannung oder Wärmedrift nicht repariert werden. Machen Sie zunächst die Einrichtung wiederholbar, kartieren Sie den Durchmesser entlang Z, bestätigen Sie den Bezugspunkt und den Prüfstatus und verwenden Sie dann nur dann eine begrenzte Kompensation, wenn der Restfehler über alle Teile und Chargen hinweg konsistent ist.
3. Ist 6061-T651 für eine lange gedrehte Welle immer besser als 6061-T6?
Nein. T651 bezeichnet einen spannungsarmen Zustand, der mit bestimmten Produktformen verbunden ist, während T6 eine umfassendere ausscheidungsgehärtete Anlassbezeichnung ist; Verfügbarkeit und zulässige Designeigenschaften hängen von der Materialspezifikation und der Produktform ab. Ein Lieferant darf Temperament nicht auf der Grundlage einer Blog-Regel ersetzen. Tragen Sie die erforderliche Spezifikation, Form und Härte in die Zeichnung ein, besprechen Sie das Restspannungsrisiko mit der Materialquelle und der Maschinenwerkstatt und holen Sie für jede Änderung die Konstruktionsgenehmigung ein.
4. Sollten Geradheit und Rundlauf sowohl auf der Zeichnung erscheinen?
Nur wenn beide unterschiedliche funktionale Bedürfnisse kontrollieren. Die Geradheit steuert die Form eines Linienelements oder einer abgeleiteten Achse, ohne unbedingt auf ein anderes Datum zu verweisen. Der Rundlauf steuert die Variation, wenn sich das Teil um eine bestimmte Bezugsachse dreht, und kombiniert daher mehrere geometrische Effekte. Für einen Lagersitz, einen Dichtungszapfen und eine Kupplung ist möglicherweise eine bezugsbezogene Unrundheit erforderlich, während für eine lange freie Spannweite möglicherweise auch Geradheit erforderlich ist. Der Konstrukteur sollte die funktionale Bezugsstruktur definieren und doppelte Kontrollen vermeiden, die die Kosten erhöhen, ohne die Baugruppe zu schützen.
5. Welche Informationen werden benötigt, um ein Angebot für eine Präzisionsaluminiumwelle zu erstellen?
Stellen Sie das STEP-Modell, eine revisionskontrollierte 2D-Zeichnung, vollständige Legierung und Härte, ggf. Rohmaterialform, Jahres- und Erstchargenmengen, kritische Durchmesser und geometrische Toleranzen, Oberflächentextur, Gewindestandard, Beschichtung, Bezugsschema, Mittellocherlaubnis, Prüfdokumente und Verpackungserwartungen bereit. Ermitteln Sie außerdem, womit die Welle zusammenpasst und welche drei Merkmale Ihre Baugruppe stoppen würden, wenn sie ausfallen würden. Dieser Kontext ermöglicht es dem Lieferanten, Support, Betriebssequenz, Inspektionsmethode und Prototypenplan auszuwählen, anstatt versteckte Preisannahmen festzulegen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Das Drehen schlanker Aluminiumwellen ist ein Steifigkeitsproblem, bevor es ein Vorschub- und Geschwindigkeitsproblem ist. Berechnen Sie das Arbeits-L/D-Verhältnis, erkennen Sie, dass die Durchbiegung mit der dritten Potenz der Länge und dem Durchmesser in der vierten Potenz skaliert, diagnostizieren Sie die Fehlerform und platzieren Sie die Stütze dort, wo die Schnittkraft in das Teil eintritt. Kombinieren Sie eine echte Spannfutter- oder Spannzangeneinrichtung mit dem richtigen Reitstock, der passenden Lünette, der passenden Lünette oder der richtigen Führungsbuchse. Verwenden Sie scharfe positive Werkzeuge und eine Schlichtzugabe, die noch schneidet; Anschließend prüfen Sie das freigegebene Teil anhand definierter Bezugspunkte bei kontrollierter Temperatur. Eine vollständige Ausschreibung macht diese Kontrollen quotierbar und bietet sowohl Käufer als auch Lieferant einen klaren Weg vom Prototyp zur stabilen Produktion.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst Support:service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellung Diskussion:business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist und 4-Achsen- und 5-Achsen-Maschinen betreibt ein Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Wir freuen uns über Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
