 Deutsch




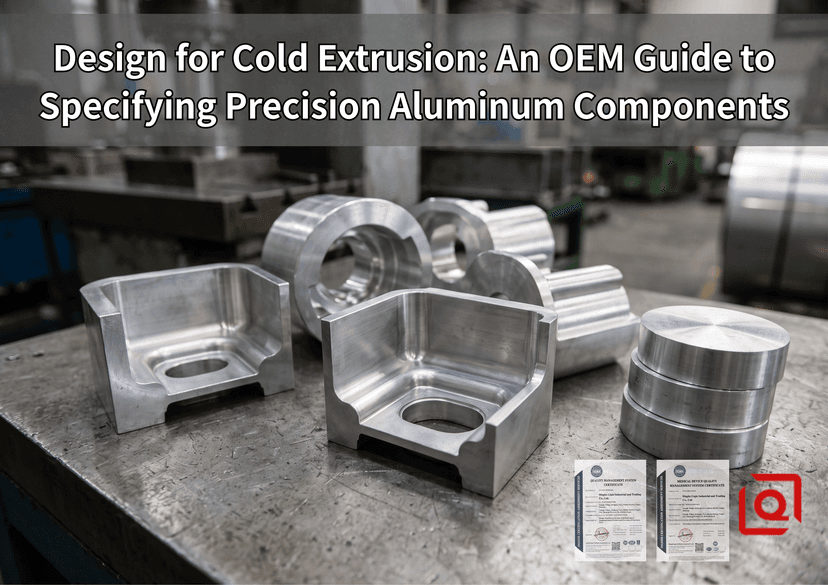
1. Überarbeitung der OEM-Produktion für Aluminium
Betreten Sie die Produktionshalle eines beliebigen Aluminium-OEM-Unternehmens mit hohem Durchsatz. Hören Sie die Pressen. Wenn ein 500 Tonnen schwerer Hydraulikstempel auf einen kalten Aluminiumrohling trifft, trägt er nicht einfach nur Material ab, um ein Bauteil zu formen. Er zwingt das feste Metall, wie hochviskose Knete zu fließen und richtet die innere Kornstruktur perfekt entlang der Konturen des Formhohlraums aus. Wir nennen dies ununterbrochenen Kornfluss. Genau deshalb übertreffen kaltgepresste Bauteile ihre CNC-gefrästen Pendants regelmäßig in Bezug auf Dauerfestigkeit, Schlagfestigkeit und Gesamtstabilität.
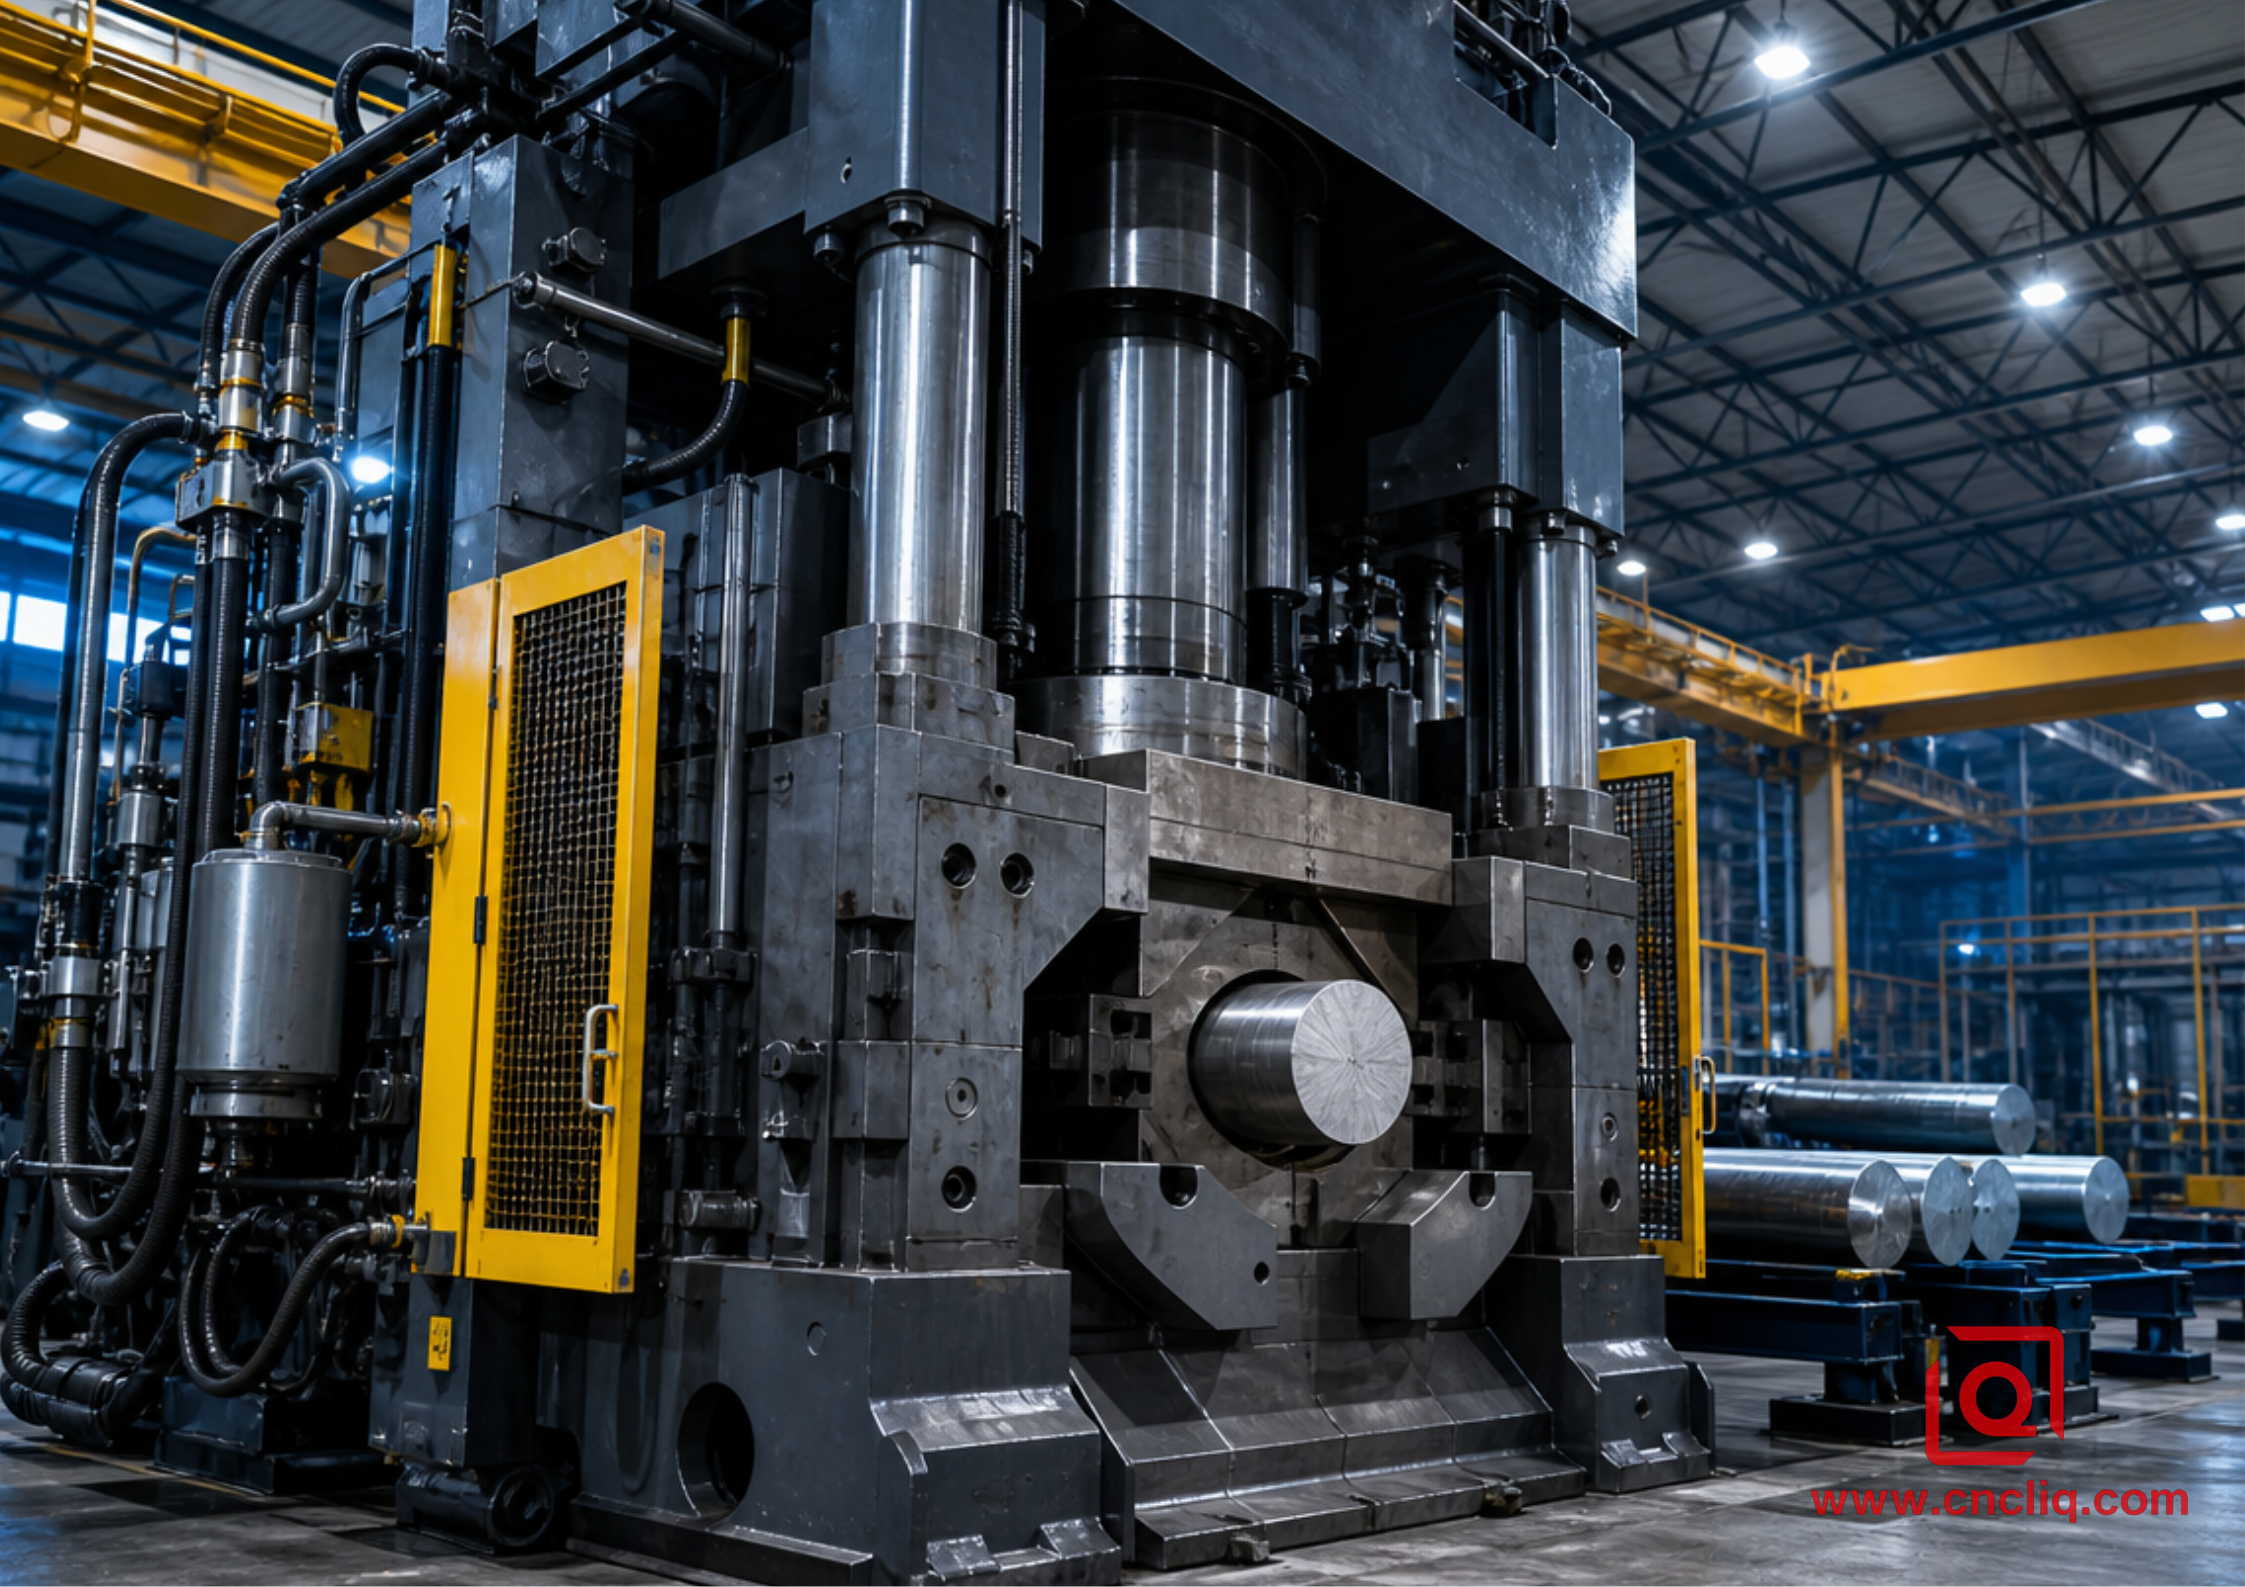
Doch die Realität in der Fertigung, mit der wir uns jeden Dienstag bei der Prüfung von Konstruktionszeichnungen auseinandersetzen müssen, sieht folgendermaßen aus: Einkäufer und Ingenieure senden uns wunderschöne, hochkomplexe CAD-Dateien, die zwar perfekt für die Mehrachsenbearbeitung optimiert sind, aber für das Kaltfließpressen völlig ungeeignet. Sie fordern beispielsweise Null-Entformungsschrägen für 50 mm tiefe Sacklöcher. Sie spezifizieren absolut ebene Innenböden mit scharfen 90°-Innenecken. Das funktioniert in der Welt des Fließpressens einfach nicht. Versucht man, diese Geometrie zu verarbeiten, klemmt der Werkzeugstahlstempel sofort fest, das heißverformte Aluminium frisst aggressiv an den Matrizenwänden, und die Werkzeugstandzeit sinkt von 100.000 Hüben auf unter 5.000. Die Konstruktion für präzises Kaltfließpressen erfordert ein grundlegendes Umdenken in der Mechanik. Es geht nicht mehr um die Spanabfuhr, sondern um die plastische Verformung unter hohem Druck.
2. Auswahl der richtigen Aluminiumlegierungen
Sprechen wir über die Legierungsauswahl und die physikalischen Gegebenheiten der Fließspannung. Nicht alle Aluminiumsorten sind flüssig. Reine Aluminiumlegierungen wie die der 1070er-Serie (mit 99,7 % Al-Reinheit) verformen sich unter Druck hervorragend. Dieses Material lässt sich mühelos zu komplexen, hochdichten Kühlrippen verarbeiten, die nur eine relativ geringe Presskraft erfordern. Für robuste Strukturbauteile hingegen werden Legierungen der 6000er-Serie benötigt. Legierungen wie 6061 und 6082 sind in unserer Produktion allgegenwärtig. Sie bieten optimale metallurgische Eigenschaften: Im T4-Zustand besitzen sie genügend natürliche Duktilität, um eine Querschnittsverringerung von 75 % zu überstehen, erreichen aber gleichzeitig nach einem anspruchsvollen künstlichen Alterungszyklus (T6) gemäß ASTM B221 eine Mindestzugfestigkeit von 290 MPa.
Was passiert, wenn ein Käufer Festigkeit nach Luft- und Raumfahrtstandard fordert? Versuchen Sie, einen 7075-T6-Rohling kalt durch eine Hartmetallmatrize zu pressen, ohne ihn vorher zu glühen? Das Werkzeug bricht. Die Fließspannung von Aluminium der 7000er-Serie im maximal ausgehärteten Zustand übersteigt die Druckfestigkeit der meisten Standard-Stempelvorrichtungen. Wenn Ihr Projekt speziell Aluminium der 7000er-Serie für die Luft- und Raumfahrt erfordert, muss der Rohling zunächst vollständig auf den O-Zustand geglüht, der Extrusionsvorgang durchgeführt und anschließend eine Lösungsglühung mit Schnellabschreckung vorgenommen werden, um die mechanischen Eigenschaften wiederherzustellen. Achten Sie von Anfang an genau auf die Materialauswahl. Sie bestimmt direkt die erforderliche Presskraft, den Werkzeugverschleiß und letztendlich Ihren Stückpreis.
Die Geometrie ist entscheidend für das Überleben in der Presse. Scharfe Innenkanten erzeugen sofort katastrophale Spannungsspitzen. Während der Millisekunde des Extrusionshubs beschleunigt das massive Metall explosionsartig um diese Werkzeugkanten. Ist der Konstruktionsradius zu klein, reißt und bricht das Material, anstatt gleichmäßig zu fließen. Wir benötigen einen Mindestradius von 0,5 mm an allen Innenkanten. 1,5 mm ist deutlich besser. Die Wandstärke muss absolut gleichmäßig sein. Schnelle, unkontrollierte Übergänge von einer 12 mm dicken massiven Basis zu einer 2 mm dünnen zylindrischen Wand stören sofort die Materialflussdynamik und verursachen Hohlräume, Lufteinschlüsse oder unschöne Faltenbildung an der Außenfläche.
Dann betrachten wir die Entformungsschrägen. CNC-Maschinenbediener sind im Allgemeinen nicht begeistert von Entformungsschrägen; Werkzeugmacher für Extrusionsanlagen hingegen benötigen sie. Eine Entformungsschräge von 0,5° bis 1,5° am Innendurchmesser eines tiefen Hohlzylinders ermöglicht ein reibungsloses Zurückziehen des Stempels nach dem Erreichen des Anschlags. Ohne diesen spezifischen Winkel ist man vollständig darauf angewiesen, dass der mechanische Auswerferstift gegen den Stempelfuß drückt, um das Werkstück vom Stempel zu lösen, und riskiert dabei starke Verformungen des heißen, frisch geformten Aluminiumteils.
| Designmerkmal | CNC-Bearbeitungsgrenze | Optimaler Bereich für Kaltextrusion | Hinweis zur Werkstatt |
| Innentiefenwinkel | 0° (Bevorzugt) | 0,5° - 1,5° | Ermöglicht das Zurückziehen des Stempels; verhindert Fressen an H13-Stahl. |
| Inneneckenradien | R0,0 mm (Scharf) | R0,5 mm - R2,0 mm | Beseitigt tote Metallzonen und verhindert Scherrisse. |
| Wanddickenvariation | Unendlich | Maximales Übersetzungsverhältnis 2:1 | Gewährleistet eine gleichmäßige Strömungsgeschwindigkeit; verhindert das Falten der Oberfläche. |
| Sacklochtiefe-Breite | > 10:1 (Peck-Bohrung) | Max 4:1 (Vorwärtsextrusion) | Bei zu großer ungestützter Länge kommt es zu einem Stempelwandern. |
| Standard-ID-Toleranz | ±0,01 mm | ±0,05 mm - ±0,10 mm | Ist ein hybrider CNC-Schlichtgang erforderlich, wenn engere Spezifikationen gefordert sind. |
Wie bereiten wir eigentlich einen Produktionslauf vor? Wir kippen nicht einfach Rohmaterialien in den Trichter. Hier ist unsere exakte, kompromisslose chemische Vorbereitungssequenz für eine Automobilcharge mit engen Toleranzen:
-
Das Rohlingsvolumen wird dynamisch validiert. Die Masse des Aluminiumrohlings muss exakt dem mathematisch berechneten Volumen des fertigen Bauteils zuzüglich eines minimalen, streng kontrollierten Gratanteils entsprechen. Die Gewichtstoleranz beträgt maximal ±0,5 %.
-
Alkalische Reinigung bei 65°C. Wir entfernen gründlich alle Reste der Bearbeitungskühlflüssigkeiten, die vom Sägeprozess des Rohlings übrig geblieben sind.
-
Das Eintauchen in ein Zinkphosphatbad ist eine sichere Methode, blankes Aluminium unter einer Kraft von 400 Tonnen gegen blanken Werkzeugstahl zu pressen. Die Säurereaktion bildet eine mikroporöse, kristalline Schicht auf der Aluminiumoberfläche.
-
Das Material wird in ein reaktives Natriumstearat-Seifenbad bei 70 °C getaucht. Die Seife reagiert chemisch mit der Zinkphosphatschicht zu Zinkstearat. Diese spezielle Verbindung hat einen höheren Schmelzpunkt als die intensive Reibungswärme, die beim Extrusionshub entsteht.
-
Die Wolframkarbid-Formwerkzeuge werden auf 150 °C vorgewärmt. Kaltbearbeitung führt beim Kontakt zu einer drastischen Abkühlung der Außenhaut des Aluminiumrohlings, wodurch die Fließspannung des Materials sofort sprunghaft ansteigt und Oberflächenrisse verursacht werden.
-
Die ersten fünf Teile werden bearbeitet und anschließend von der Linie genommen. Ein Teil wird entlang der Mittelachse durchtrennt. Der Querschnitt wird mit Kellers Reagenz geätzt. Unter dem Metallmikroskop wird geprüft, ob die Fließlinien um den kritischen Flanschradius durchgehend sind. Falls die Linien unterbrochen sind, ist das Metall geschert. Die Stempelgeschwindigkeit wird sofort von 45 mm/s auf 28 mm/s reduziert.
3. Fallstudie aus dem Ingenieurwesen: Reduzierung des Ausschusses um 82 % bei einer Blindlochsensorhülse
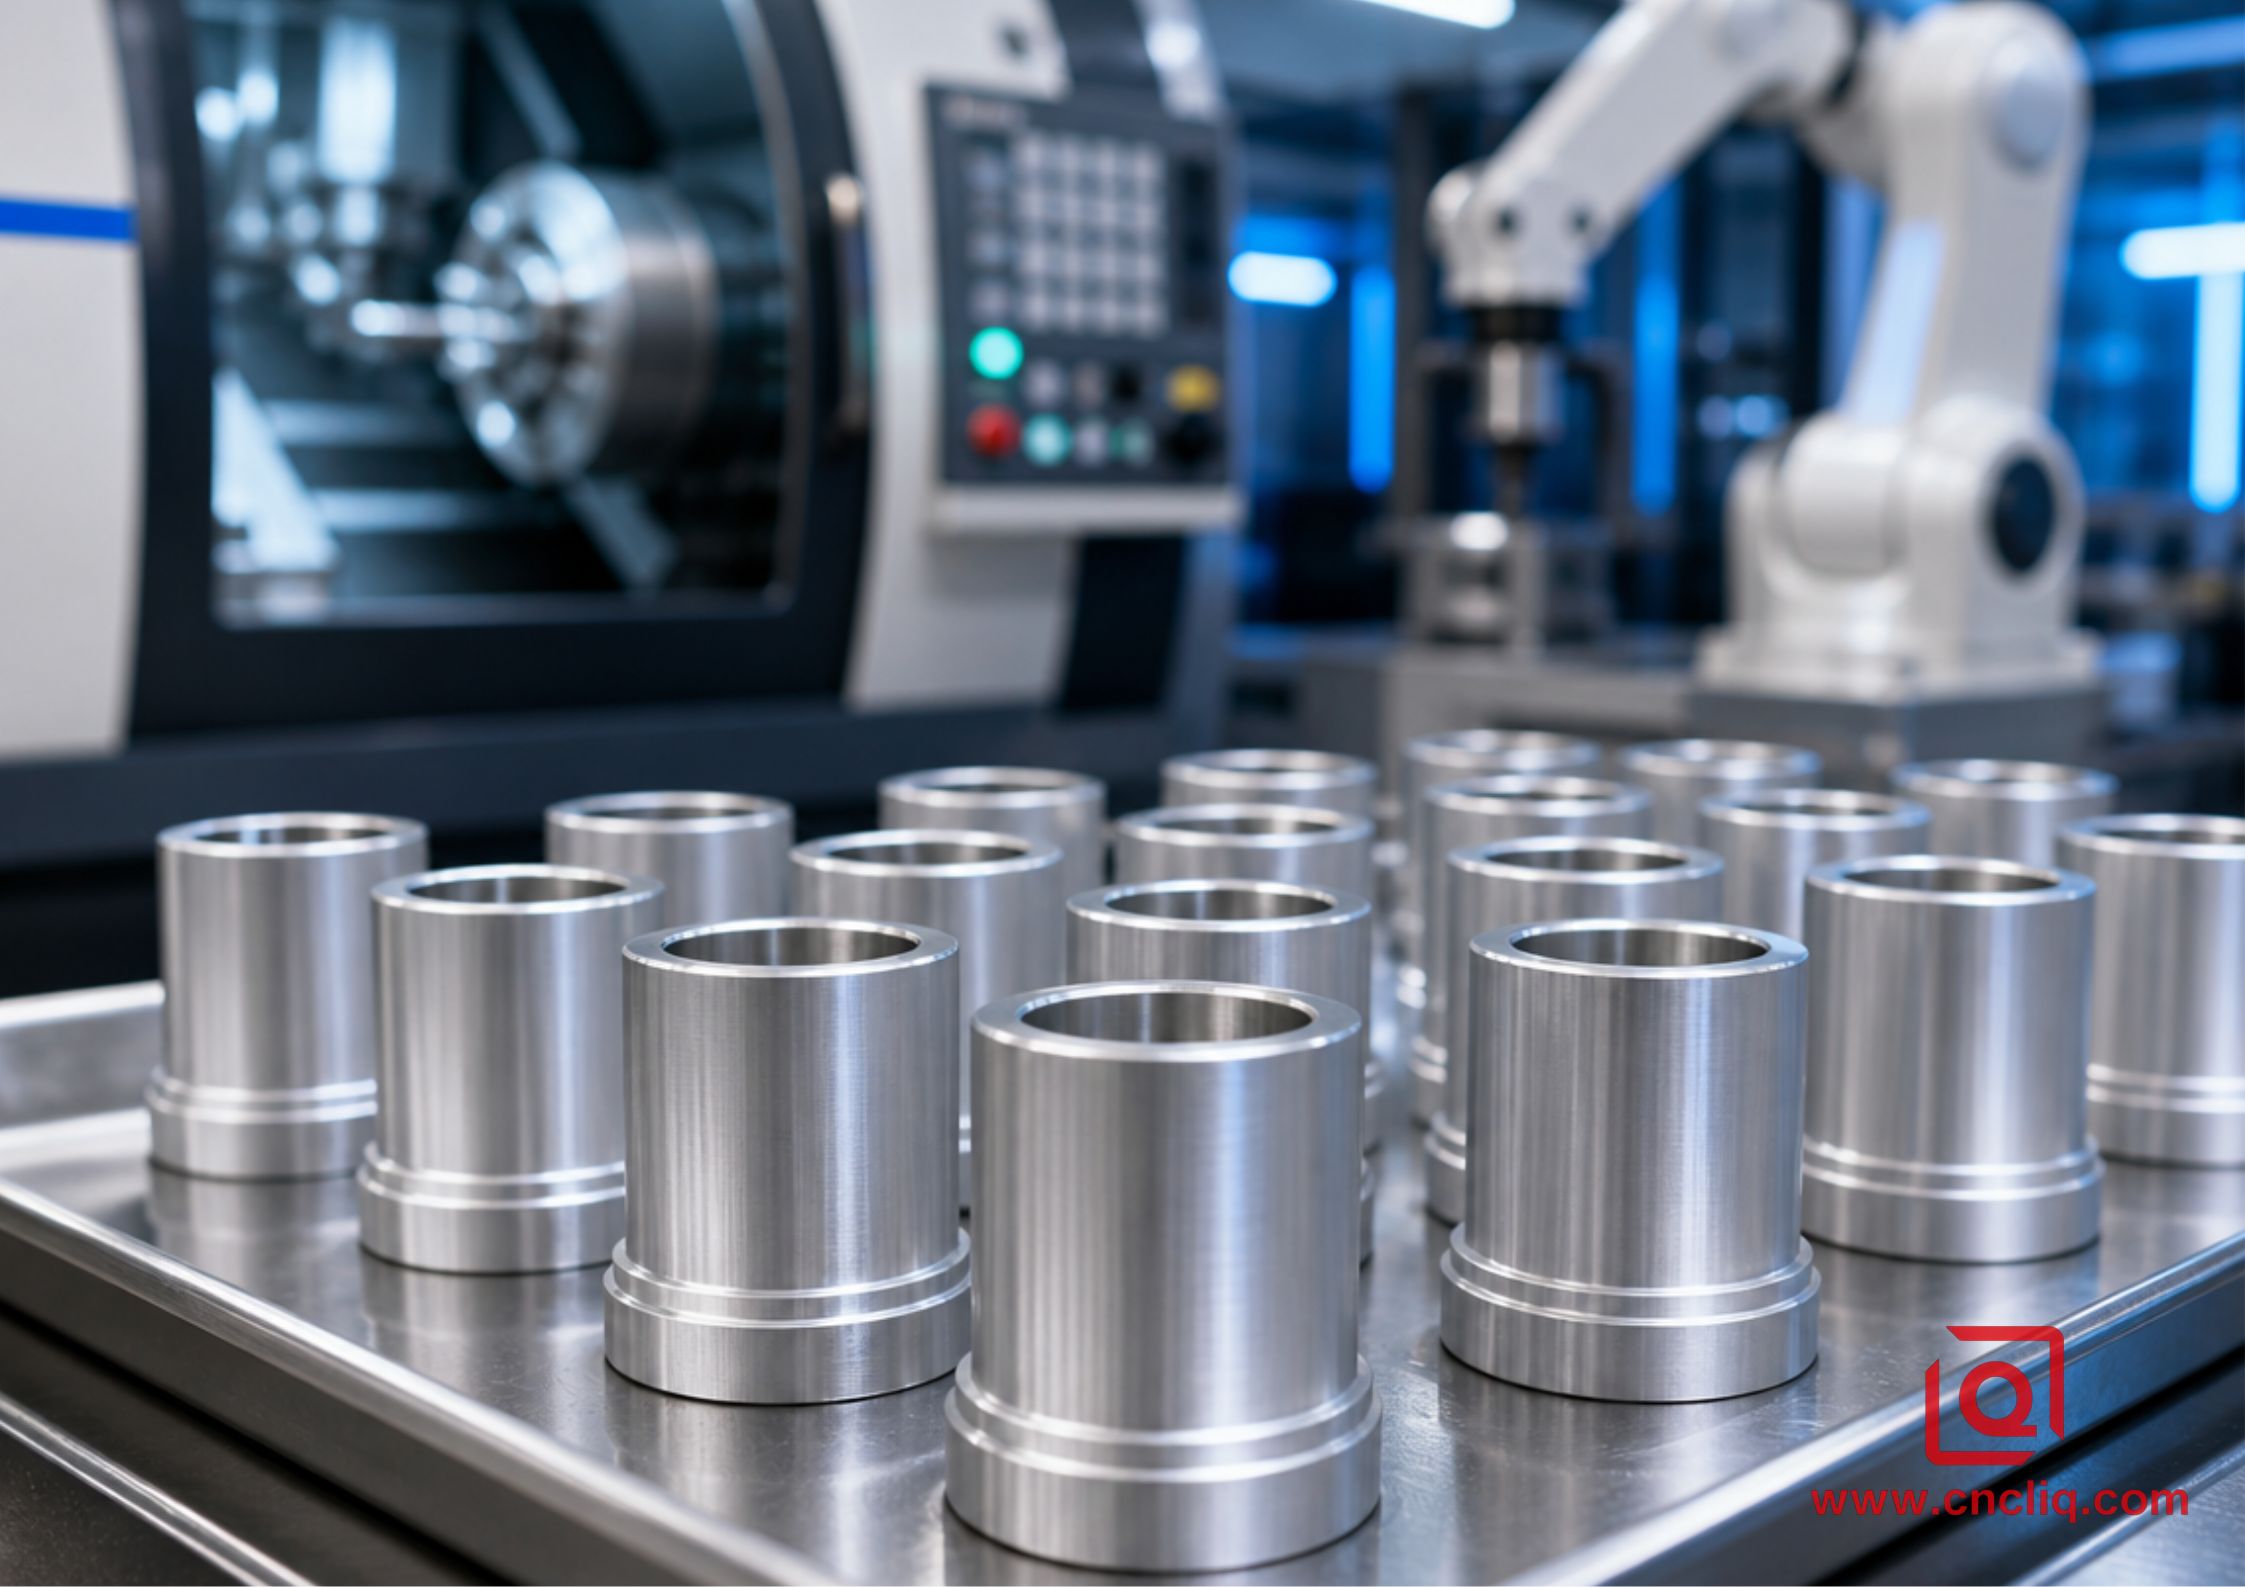
Betrachten wir ein konkretes Fallbeispiel aus der Praxis. Ein anonymer Tier-1-Automobilzulieferer benötigte monatlich 50.000 Sackloch-Sensorhülsen für ein Hochdruck-Flüssigkeitsüberwachungssystem. Die ursprüngliche Konstruktionszeichnung sah explizit 6061-Aluminium, einen Innendurchmesser von 18 mm, eine Gesamttiefe von 65 mm und eine gleichmäßige Wandstärke von 1,5 mm vor. Der erste Validierungsprototyp wurde vollständig CNC-gedreht aus Vollmaterial. Die Stückkosten belasteten das Beschaffungsbudget enorm, da etwa 82 % des teuren Aluminiumrohlings zu Spänen verarbeitet wurden. Der Zulieferer wandte sich an uns, um eine OEM-Lösung für Kaltfließpressen mit hoher Ausbeute zu finden.
Das Kernproblem lag in den Maßtoleranzen. Die ursprüngliche Konstruktionszeichnung forderte einen absolut ebenen Boden im Inneren des tiefen Sacklochs, scharfe 90-Grad-Innenecken und eine unerträgliche Toleranz von ±0,015 mm über die gesamte Spannweite von 65 mm Innendurchmesser.
Wir haben das leitende Ingenieurteam angerufen und die genaue Physik des Werkzeughohlraums erläutert. Wenn ein flacher Stempel unter maximalem Druck aufsetzt, muss das verdrängte Metall nach außen gepresst werden und strömt mit Wucht an den Werkzeugwänden nach oben. Eine scharfe Kante behindert diesen kritischen seitlichen Materialfluss vollständig und schließt einen Keil aus statischem Aluminium ein – die sogenannte Totzone. Das umgebende Metall wird an dieser Zone vorbeigeschert, wodurch eine stark lokal begrenzte Schwachstelle entsteht, die anfällig für Druckausbrüche ist.
Wir schlugen eine obligatorische Konstruktionsänderung vor: Wir fügten einen 1,5 mm großen Innenrundungsradius am Bohrungsgrund und eine 0,75°-Fase an der Innenwand hinzu, um ein Abziehen des Werkstücks vom Stempel bei hohen Geschwindigkeiten ohne Fressen zu gewährleisten. Bezüglich der engen Innentoleranz von ±0,015 mm ist es für eine Extrusionspresse physikalisch unmöglich, direkt nach dem Austritt aus der Düse eine Toleranz von ±0,015 mm zu erreichen. Standardmäßige Präzisionsextrusion liefert routinemäßig Güteklassen nach ISO 2768-mK oder IT9. Wir haben eine Toleranz von ±0,08 mm direkt nach dem Pressenbett zugesichert.
Der Fertigungskompromiss erwies sich als äußerst effektiv. Zunächst extrudierten wir die Rohlinge im nahezu endkonturnahen Verfahren, um die enorme Materialeinsparung von 82 % sofort zu realisieren und die überlegene Kaltverfestigungsstruktur zu sichern. Anschließend spannten wir die extrudierten Rohlinge nahtlos in eine speziell angefertigte, automatisierte CNC-Drehmaschine ein. Ein schneller, hochaggressiver 6-Sekunden-Schlichtgang, der ausschließlich an der Innenfläche und der Unterseite durchgeführt wurde, gewährleistete die exakte Toleranz von ±0,015 mm. Der Kunde prüfte und genehmigte das Hybridverfahren. Wir fertigten die Rohlinge aus 6061-Stahl, unterzogen sie einer T6-Wärmebehandlung und lieferten die erste Charge von 50.000 Stück genau 38 % unter den ursprünglich angestrebten Kosten. Während der internen Druckprüfung bei 120 bar wurden keinerlei Strukturfehler festgestellt.
4. Oberflächenintegrität nach der Extrusion: Spannungsabbau und Anodisierungskontrolle
Schließlich dürfen die Realitäten der Nachbearbeitung nicht außer Acht gelassen werden. Kaltfließpressen hinterlässt naturgemäß massive Eigenspannungen im Aluminiumgefüge. Man kann diese frisch geformten Teile nicht einfach direkt in ein aggressives Anodisierungsbad geben und makellose Oberflächen in Luft- und Raumfahrtqualität erwarten. Der extreme Druck führt zu einer starken Kaltverfestigung der Oberfläche. Wenn die Kundenzeichnung eine strenge Schwefelsäureanodisierung nach MIL-A-8625-Standard Typ II vorschreibt, fordern wir stets ein thermisches Spannungsarmglühen oder eine präzise überwachte Ätzzeit. Eine standardmäßige, automatisierte 5-minütige chemische Ätzung greift die starke Kornverformung in der Nähe der Scherzonen aggressiv an und legt sie frei, was zu einer unschönen, streifenförmigen und ungleichmäßigen matten Oberfläche führt. Wir reduzieren die Ätzzeit daher präzise auf 90 Sekunden. Anschließend reinigen, polieren und anodisieren wir das Bauteil. Zum Schluss versiegeln wir die Poren in einem Nickelacetatbad. Das Endergebnis ist ein optisch makelloses, strukturell hochbelastbares OEM-Bauteil, das durch herkömmliche Bearbeitung nicht reproduziert werden kann.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
Frage 1: Wie hoch sind die typischen Werkzeugkosten für eine kundenspezifische Kaltfließpressung aus Aluminium, und ab wann amortisiert sich der Aufwand im Vergleich zur CNC-Bearbeitung?
Die Kosten für kundenspezifische Kaltfließpresswerkzeuge liegen üblicherweise zwischen 3.500 und 12.000 US-Dollar. Diese Spanne ergibt sich aus der Teilegeometrie, der Anzahl der Wendeschneidplatten und der Wahl zwischen Hartmetall und wärmebehandeltem H13-Stahl. Im Vergleich zur mehrachsigen CNC-Fräsbearbeitung amortisiert sich die Fertigung typischerweise ab einer Stückzahl von 3.000 bis 5.000. Ab dieser Schwelle machen sich die Materialeinsparungen deutlich bemerkbar – der Spanverlust sinkt von über 70 % auf unter 15 % – und ein Presszyklus von 2 bis 6 Sekunden amortisiert die Werkzeugkosten schnell.
Frage 2: Können wir enge Loch- und Gewindetoleranzen direkt nach dem Extrusionsvorgang ohne Nachbearbeitung erreichen?
Nein. Präzisionskaltfließpressen erreichen direkt nach dem Pressvorgang problemlos Maßtoleranzen von ±0,05 mm bis ±0,10 mm (Güteklasse IT8–IT9). Merkmale wie Sackgewinde, Präzisionslagerbohrungen (±0,01 mm) oder O-Ring-Nuten mit kritischen Oberflächen erfordern jedoch weiterhin einen schnellen zweiten CNC-Dreh- oder Fräsvorgang. Unser Standardverfahren besteht aus endkonturnahem Kaltfließpressen zur Herstellung der Kerngeometrie, gefolgt von einer Hochgeschwindigkeits-CNC-Bearbeitung für eng tolerierte Merkmale.
Frage 3: Welche Aluminiumlegierung bietet das beste Verhältnis zwischen Strangpressausbeute und Festigkeit des fertigen Bauteils?
Für allgemeine Struktur- und Automobilanwendungen bieten die Legierungen 6061 und 6082 optimale Einsatzmöglichkeiten. Im weicheren T4-Zustand verformen sie sich unter hoher Belastung gleichmäßig, ohne zu reißen oder vorzeitigen Werkzeugverschleiß zu verursachen. Nach der Umformung erhöht eine Standard-T6-Ausscheidungsglühung (Lösungsglühen, Abschrecken in Wasser und künstliche Alterung bei 175 °C) ihre Streckgrenze auf über 240 MPa.
Frage 4: Wie verbessert das Kaltfließpressen die Dauerfestigkeit eines Aluminiumbauteils im Vergleich zur Bearbeitung aus Stangenmaterial?
Bei der Bearbeitung von Werkstücken aus stranggepresstem Stangenmaterial durchtrennt das Schneidwerkzeug die durchgehenden metallischen Faserrichtungen an jeder Kante, jedem Gewinde und jeder Ecke. Dadurch entstehen Mikrokerben, die unter zyklischer Belastung zu Ermüdungsrissen führen können. Kaltfließpressen hingegen lenkt die Faserstruktur um und komprimiert sie entlang der exakten Geometrie des Werkzeughohlraums. Da die kristallinen Faserrichtungen intakt bleiben und parallel zur Werkstückkontur verlaufen, erhöhen sich die Dauerfestigkeit und die Berstdruckbeständigkeit um 20 % bis 35 %.
Frage 5: Welche Oberflächenbeschaffenheit können wir direkt von den Kaltfließpresswerkzeugen erwarten, und ist eine Farbanodisierung möglich?
Direkt nach dem Pressvorgang erreicht man durch Kaltfließpressen eine Oberflächenrauheit (Ra) von 0,4 µm bis 1,6 µm – deutlich sauberer als bei Standardgussteilen oder roh bearbeiteten Oberflächen. Allerdings hinterlassen starkes Fließverhalten des Kunststoffs und dicke Schmierfilme eine hartnäckige Oberflächenschicht. Diese muss vor dem Lackierbad durch eine heiße alkalische Waschung und eine präzise eingestellte Ätzung entfernt werden. Ist diese Vorbereitung optimal, nimmt kaltgeformter 6061-Stahl Hartlackierungen vom Typ II und Typ III gleichmäßig und ohne Poren auf.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Wenn Sie mit der Kaltfließpressung von Aluminium in großen Stückzahlen für OEMs erfolgreich sein wollen, müssen Sie Ihre Konstruktionsstrategie ändern: Konzentrieren Sie sich nicht mehr auf die Spanabfuhr, sondern auf die Modellierung des Materialflusses. Sorgen Sie für optimale Eckradien, realistische Entformungsschrägen und ausgewogene Wandstärken. Bewältigen Sie enge Toleranzen mit einem zweigleisigen Ansatz: Lassen Sie die Presse zunächst Rohlinge mit nahezu endgültiger Formgebung und durchgehender Faserrichtung herstellen und bearbeiten Sie diese anschließend mit einer Hochgeschwindigkeits-CNC-Maschine für präzise Ergebnisse. Wenn Ihre 3D-Modelle die physikalischen Gesetze des Kunststoffflusses berücksichtigen, reduzieren Sie den Verschnitt, verlängern die Werkzeuglaufzeiten und erzielen eine hohe Dauerfestigkeit zu deutlich geringeren Kosten.
Kontaktinformationen
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
