 Deutsch




Sind Sie sich noch unsicher, ob eine Miniatur-Aluminiumwelle auf einer Langdrehmaschine oder einem Standard-CNC-Drehzentrum bearbeitet werden soll? Lesen Sie diesen Leitfaden, bevor Sie das nächste Angebot annehmen. Ein erstes Muster mag gut aussehen, aber dennoch einen umständlichen Produktionsprozess verbergen. Lange Zapfen beginnen zu rattern. Durch das Umspannen verändert sich der Rundlauf. Eine Querbohrung trägt einen Grat in die Montage. Und dann steigt der Angebotspreis durch die zusätzlichen Fräs- und Prüfzeiten.
Genauigkeit allein ist der falsche Ausgangspunkt. Beide Plattformen können hervorragende Teile fertigen, sofern die Geometrie zur Einrichtung passt. Achten Sie zunächst auf den Auflagepunkt während des Schnitts. Zählen Sie dann, wie oft die Welle aufgenommen, bewegt und neu positioniert werden muss, bevor die kritischen Merkmale bearbeitet sind. Die folgenden Abschnitte beschreiben, wie ein Verfahrenstechniker die Zeichnung an der Maschine prüft. Sie zeigen auch die Details, die eine Angebotsanfrage enthalten muss, damit der Angebotspreis die Produktion übersteht.
1. Der mechanische Unterschied, der den Schnitt verändert
Bei einer herkömmlichen CNC-Drehmaschine übernimmt das Spannfutter oder die Spannzange die Fixierung, unabhängig davon, ob das Werkstück aus einer Stange oder einem gesägten Rohling gefertigt wird. Das Werkstück rotiert. Die Werkzeuge der X- und Z-Achse führen den Schnitt aus. Je nach Maschinentyp stützt ein Reitstock oder eine Lünette das Werkstück, während eine Gegenspindel, die Y-Achse oder ein angetriebenes Werkzeug zusätzliche Bearbeitungsschritte übernehmen. Diese Anordnung ist flexibel und hochproduktiv, solange der freiliegende Bereich stabil bleibt.
Eine Langdrehmaschine funktioniert anders: Der Werkstückträger läuft durch eine eng anliegende Führungsbuchse. Diese Anordnung wird üblicherweise als Langdrehverfahren bezeichnet. Der Schneideinsatz schneidet knapp hinter der Buchse. Während sich der Spindelvorschub bewegt, ist neben dem Werkzeug nur ein kurzes Stück des Werkstückträgers freigelegt. Dieser kurze Spalt verringert die Gefahr, dass sich das Werkstück unter Werkzeugdruck verbiegt. Der Vorteil wird besonders bei dünnen Wellen mit hohem Längen-Durchmesser-Verhältnis deutlich. Angetriebene Werkzeuge und eine Gegenspindel können dann in einem automatischen Arbeitsgang radiale Merkmale und das abgeschnittene Ende bearbeiten.
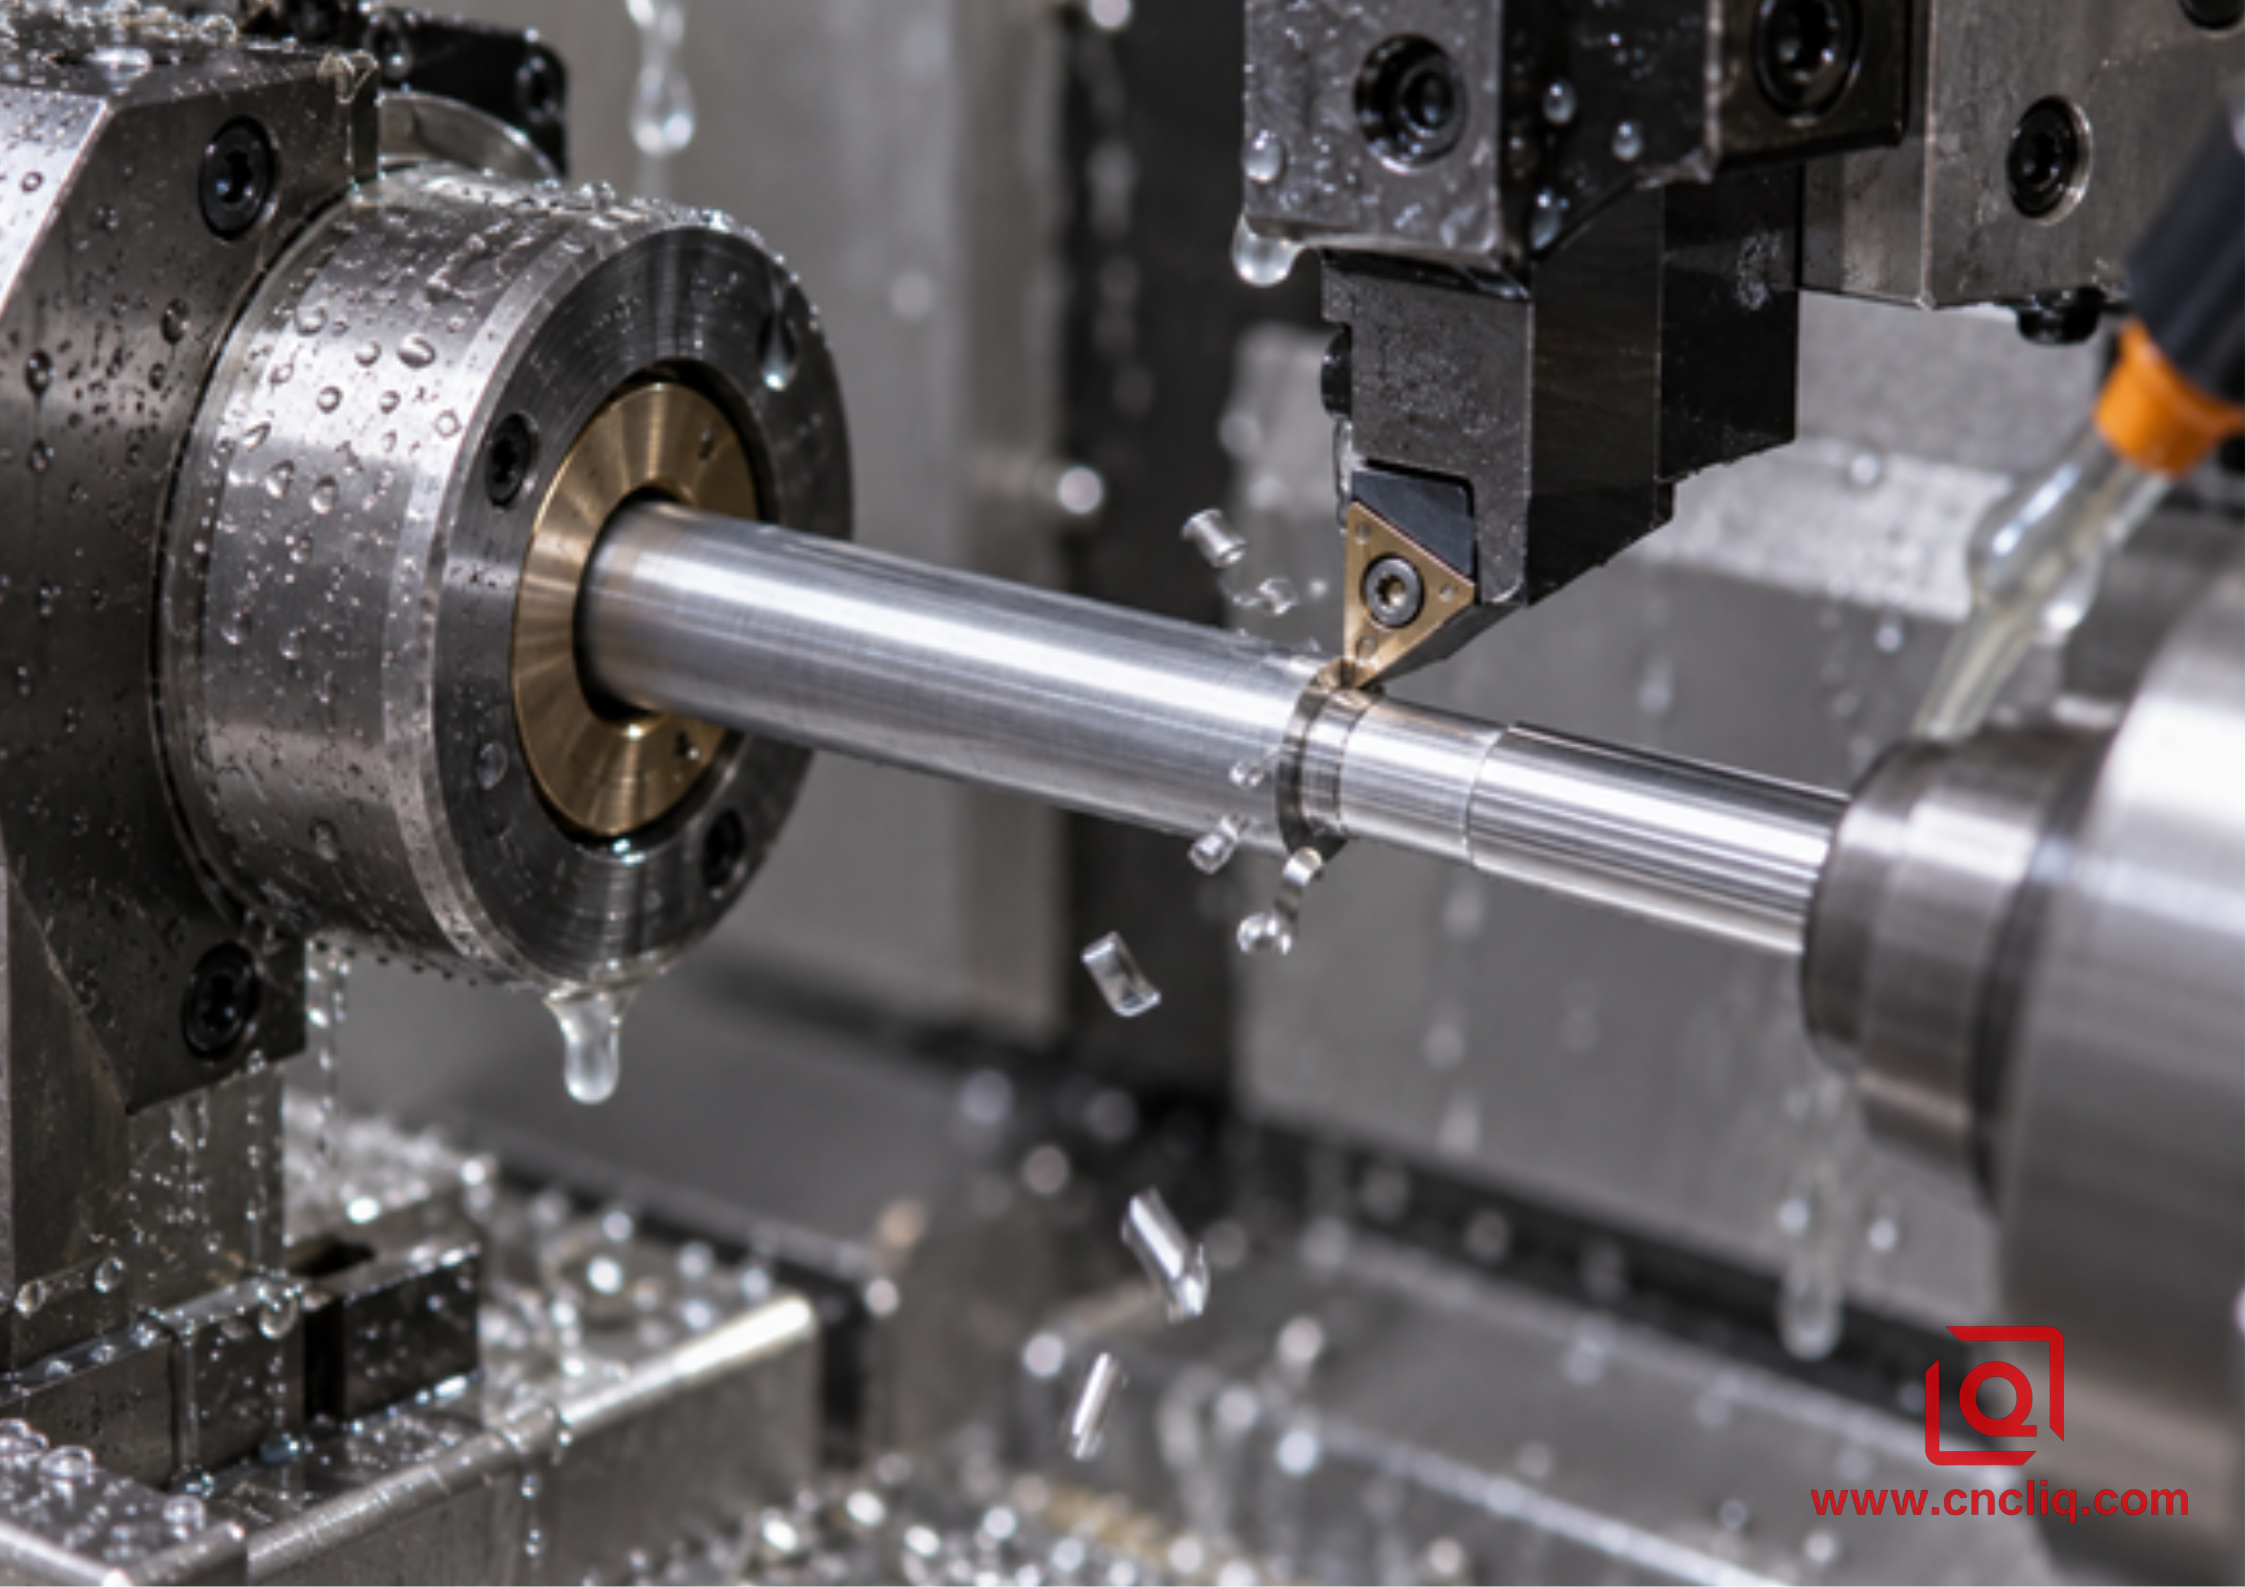
Das Schneiden nahe am Auflagepunkt ist der entscheidende Vorteil der Schweizer Drehmaschine.
Diese Unterscheidung ist wichtiger als eine Maschinenliste, die lediglich „angetriebene Werkzeuge“ angibt. Eine Standarddrehmaschine mit angetriebenen Werkzeugen kann Flächen, Nuten, Rillen und Querbohrungen herstellen. Was sie jedoch nicht automatisch bietet, ist eine Führungsbuchsenunterstützung im Bearbeitungsbereich. Umgekehrt ist eine Langdrehmaschine nicht automatisch wirtschaftlich, nur weil ein Werkstück klein ist. Sie benötigt kompatible Stangen, eine sorgfältige Einrichtung und ausreichend Folgeaufträge, um die Vorbereitung zu rechtfertigen.
2. Schweizer Drehautomaten vs. Standard-CNC-Drehen auf einen Blick
| Entscheidungsfaktor | Schweizer Bearbeitung | Standard-CNC-Drehen | Käuferprüfung |
|---|---|---|---|
| Arbeitsunterstützung | Die Führungsbuchse stützt den Stab nahe der Schnittlinie. | Das Futter oder die Spannzange ist primär; Reitstock, Lünette oder Gegenspindel können hilfreich sein. | Nicht unterstützte Länge während jedes kritischen Abschlussdurchgangs. |
| Optimale Geometrie | Kleine, lange, schlanke, zarte oder strukturreiche Schäfte. | Kurze, starre Wellen, größere Durchmesser, Rohlinge, Flansche und schwerere Profile. | Durchmesser, Gesamtlänge, längster Zapfen und Wandstärke. |
| Funktionskonsolidierung | Hervorragende Eignung für Drehen, Radialbearbeitung, Abtrennen und Rückwärtsbearbeitung in einem Arbeitsgang. | Auch geeignet, wenn es mit C/Y-Achsen, angetriebenen Werkzeugen und einer Gegenspindel ausgestattet ist. | Kreuzlöcher, Flächen, Schlitze, Gewinde und Details auf der Rückseite. |
| Prototypenökonomie | Aufbau und Vorbereitung der Bar können selbst bei sehr kleinen Produktionsmengen viel Zeit in Anspruch nehmen. | Oftmals schneller zu starten, wenn Designs geändert oder Rohlinge zugeschnitten werden müssen. | Prototypenvolumen, Revisionsreife und zukünftiger Jahresbedarf. |
| Materialeinsatz | Die Gleichmäßigkeit des Stabdurchmessers und die Geradheit sind besonders wichtig. | Toleranz gegenüber unterschiedlichen Materialformen und höherem Nachbearbeitungsspielraum. | Legierung, Härtegrad, Produktform, Stangentoleranz und Zertifikate. |
| Inspektionsschwerpunkt | Rundlaufabweichung, Geradheit, Durchmesserabweichung, Buchsenspuren und Grate. | Rundlaufabweichung, Backenverformung, Einfluss der Stütze und Bezugsübertragung. | Funktionale Bezugspunkte und Messverfahren in der Zeichnung. |
Diese Tabelle dient als Vorauswahlhilfe, nicht als universelle Grenzwerttabelle. Maschinenausstattung, Werkzeuge, Stangenvorschub, Prüfmittel und die Erfahrung des Bedieners beeinflussen die Grenzwerte. Eine gute Angebotsanfrage sollte das komplette Bauteil beschreiben und nicht ohne Geometrie und Produktionskontext „Schweizer Preise“ anfragen.
3. Beginnen Sie mit dem L/D-Verhältnis und fragen Sie sich dann, was dieses Verhältnis verbirgt.
Das Längen-Durchmesser-Verhältnis (L/D) beschreibt die Schlankheit eines Werkstücks. Man teilt die freie Endlänge durch den Durchmesser, der der Schnittkraft standhält. Mit steigendem Verhältnis verhält sich das Werkstück eher wie ein flexibler Balken. Der Werkzeugdruck kann es verformen und zu Konizität, Ausbeulungen, Rattern oder einer Oberfläche führen, die zwar glänzend aussieht, aber dennoch nicht rund oder unrund ist.
Es gibt keine allgemeingültige Regel, die besagt, dass jede Aluminiumwelle ab einem bestimmten Durchmesser zwingend auf einer Langdrehmaschine bearbeitet werden muss. Änderungen des Eckenradius oder der Schnitttiefe können die Antwort beeinflussen. Legierung, Härtegrad, Drehzahl, Auflager und das für die Endbearbeitung verbleibende Material verändern ebenfalls die Grenze. Viele Betriebe prüfen die Bearbeitungsdauer genauer, wenn die ungestützte Länge sich dem Vierfachen des Durchmessers nähert. Dies sollte als Warnsignal und niemals als automatische Maschinenauswahl betrachtet werden. Eine Standarddrehmaschine mit Reitstockunterstützung kann einige lange Wellen gut bearbeiten. Eine Welle mit kleinem Zapfen, Querbohrung und ohne Platz für eine Zentrierspitze ist möglicherweise besser mit einer Führungsbuchse gelagert.
Bevor Sie sich für eine Route entscheiden, sollten Sie diese 4 Fragen in die schriftliche Prüfung einbeziehen:
- Welcher Durchmesser ist funktional kritisch und wie weit ist er beim Fertigstellen von der Stütze entfernt?
- Bezieht sich die Rundlaufanforderung auf Merkmale, die in einer Spannvorrichtung oder an gegenüberliegenden Enden geschnitten wurden?
- Lässt sich an dem Bauteil eine Zentrierspitze anbringen, oder würde eine Reitstockstütze die Konstruktion beeinträchtigen?
- Wird durch eine ebene Fläche, ein Kreuzloch, ein Gewinde, eine Nut oder eine hintere Fase eine andere Konfiguration erforderlich?
Wenn die Ergebnisse einen langen, ungestützten Schlichtschnitt sowie mehrere Merkmale aufzeigen, die mit einer Bezugsachse verbunden sind, sollte die Schweizer Bearbeitung ernsthaft in Betracht gezogen werden. Ist die Welle kurz, robust und einfach, kann das Standarddrehen dasselbe funktionale Ergebnis mit geringerem Rüstaufwand liefern.
4. Aluminium macht den Stangenzustand und die Spankontrolle wichtig
Miniatur-Aluminiumwellen sind leicht und relativ einfach zu bearbeiten, doch „einfach zu bearbeiten“ bedeutet nicht „einfach zu kontrollieren“. Bei gängigem 6061-T6-Stahl kann es zu Aufbauschneiden kommen, wenn ein Wendeschneidplatteneinsatz reibt, anstatt sauber abzuscheren. Lange Späne können sich um einen schmalen Zapfen wickeln oder sich in der Nähe der Führungsbuchse ansammeln. Eine kleine Querbohrung kann einen Grat hinterlassen, der im Vergleich zur Welle groß ist. Dünne Querschnitte erwärmen sich schnell, und zu hoher Anpressdruck der Spannzange oder der Buchse kann die Oberfläche beschädigen.
Die Materialspezifikation gehört daher an den Anfang des Angebots. Für den Kauf von stranggepressten Aluminiumstangen, -drähten, -profilen oder -rohren beachten Sie bitte ASTM B221. Walz- und kaltgezogene Stangen, Drähte und Rundmaterialien fallen hingegen unter ASTM B211. Auch wenn die Legierungsbezeichnung dieselbe ist, befinden sich diese Materialformen nicht im gleichen Zustand an der Maschine. Eine Langdrehmaschine erfordert möglicherweise eine engere Durchmessergenauigkeit oder vorbereitete Stangen, um einen zuverlässigen Lauf durch die Führungsbuchse zu gewährleisten. Eine Standarddrehmaschine ist unter Umständen toleranter gegenüber gesägten Rohlingen und größeren Materialzugaben.
Veröffentlichte Materialdaten verdeutlichen, warum die Temperatur eine wichtige Rolle spielt. Das NIST veröffentlicht temperaturabhängige Eigenschaftsdaten für 6061-T6. Ein NASA-Datensatz für 6061-T6-Blech gibt beispielhafte Werte von ca. 0,0000227 Dehnung pro Grad Celsius für die Wärmeausdehnung und 68,3 GPa für den Elastizitätsmodul an. Diese Werte dienen lediglich als Materialreferenz; sie geben keine Garantie für die tatsächlichen Messwerte einer fertigen Welle. Bei engen Wellen müssen Zeichnung, Materialzertifikat, Bauteiltemperatur, Messmethode und Abnahmetemperatur übereinstimmen.
Für detailliertere Informationen zu Legierungen bietet Liqins Leitfaden für die CNC-Drehbearbeitung von Aluminiumlegierungen (OEM) detaillierte Erläuterungen zu 6061, 7075, 2024 und 6082 aus Drehperspektive. Die angegebenen Schnittbereiche dienen als Ausgangspunkte und sollten in Abhängigkeit von Wendeschneidplattenhersteller, Maschine, Kühlmittel, Überhang und Materialcharge überprüft werden. Der Leitfaden zur Bearbeitung von 6061-Aluminium erläutert, warum Spanform und Schneidkantenbeschaffenheit wichtiger sind als die reine Spindeldrehzahl.
5. Die Merkmalsdichte kann wichtiger sein als der Schaftdurchmesser.
Betrachten wir zwei Wellen mit gleichem Durchmesser von 8 mm und gleicher Länge von 55 mm. Welle A weist zwei abgestufte Durchmesser und eine Abschrägung auf. Welle B hat zusätzlich eine Querbohrung, eine gefräste Fläche, eine schmale Nut, ein Innengewinde und eine rückseitige Bearbeitung. Ihr Materialvolumen ist ähnlich; ihr Bearbeitungsrisiko jedoch nicht.
Standardmäßiges CNC-Drehen mag für Welle A schnell und unkompliziert sein. Für Welle B muss der Lieferant prüfen, ob eine Drehmaschine mit angetriebenen Werkzeugen und Gegenspindel den gesamten Bearbeitungsprozess durchführen kann. Falls nicht, wird das Werkstück auf eine Fräsmaschine transportiert, erneut positioniert, entgratet und anhand eines übertragenen Bezugs geprüft. Die Bearbeitung in Langdrehautomaten wird attraktiv, wenn mehrere Werkzeugstationen und die Rückbearbeitung diese Übergaben überflüssig machen.
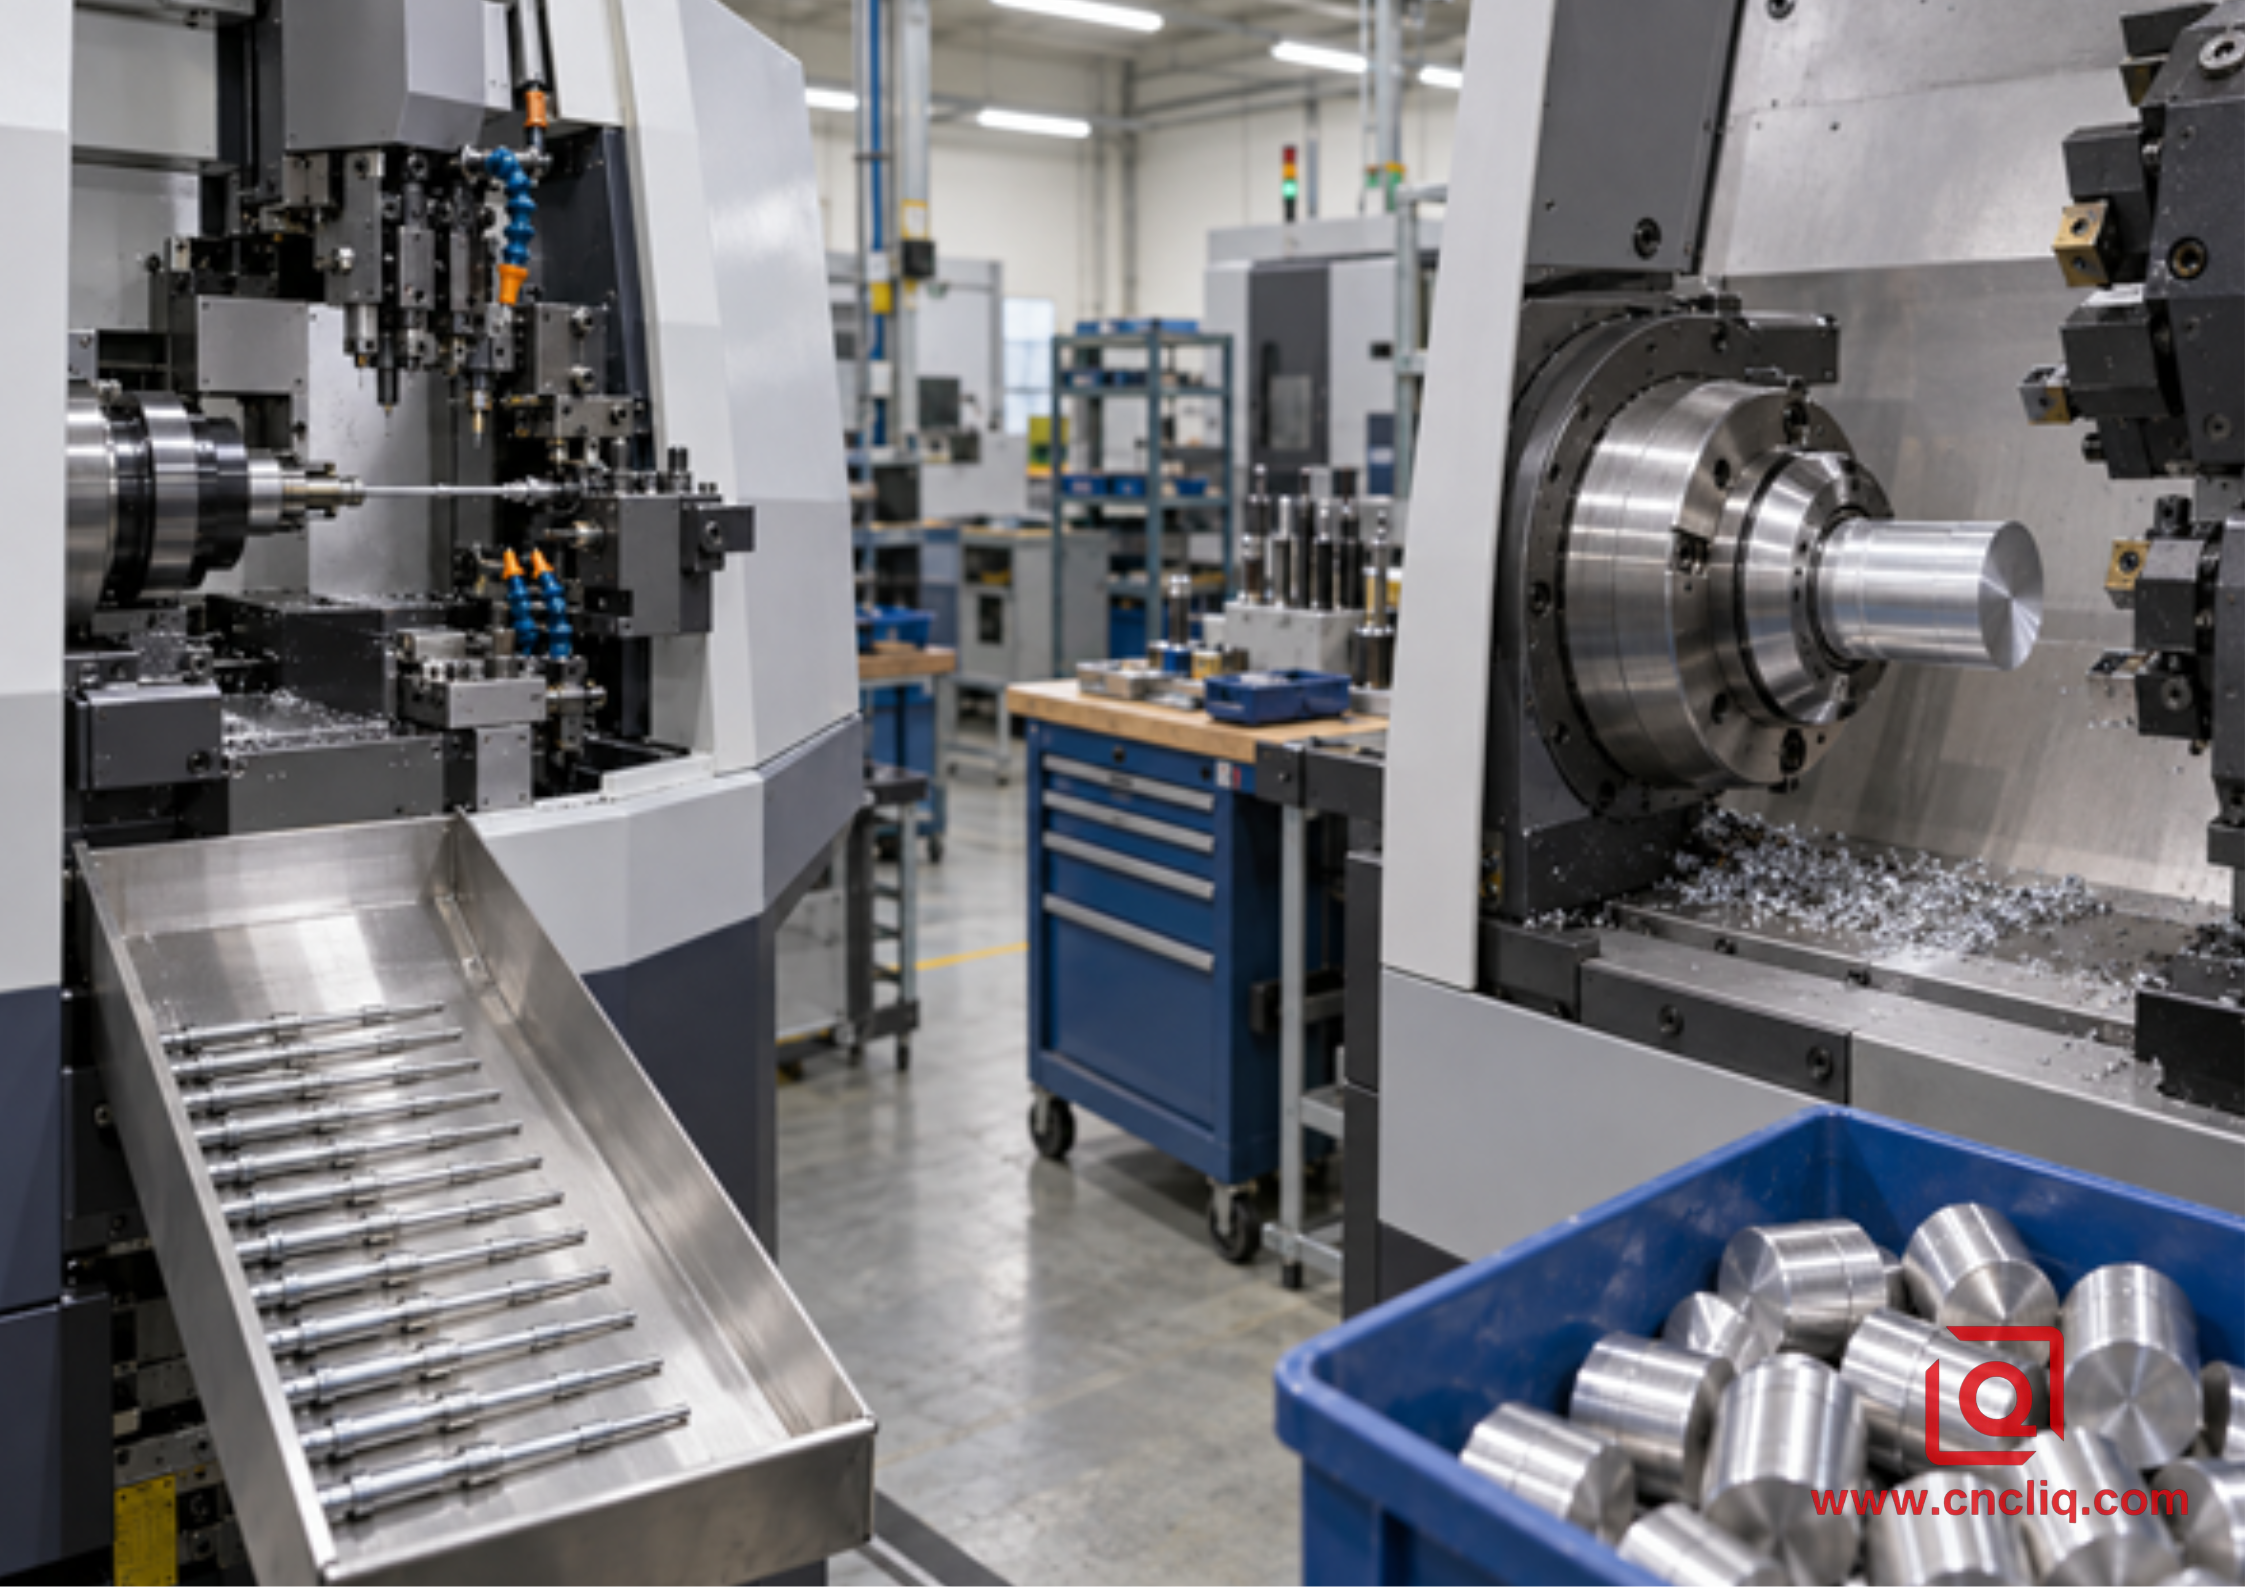
Die wirtschaftliche Wahl richtet sich nach Geometrie, Stabilität und Handhabung – nicht nach dem Prestige der Maschine.
Dreh-Fräs-Maschinen können einen Mittelweg darstellen. Liqins Leitfaden zur Auswahl von 3-Achs-, 5-Achs- oder Dreh-Fräs-Bearbeitung zeigt, wie runde, gestufte Teile mit außermittigen Merkmalen von einer Prozesskonsolidierung profitieren können. Passt die Welle nicht in eine gängige Langdrehmaschine, kann ein Dreh-Fräs-Zentrum dennoch radiale Details und das hintere Ende bearbeiten, ohne dass das Werkstück innerhalb der Werkstatt hin und her transportiert werden muss.
6. Wie man die Welle toleriert, ohne für jeden Durchmesser zu bezahlen.
Eine pauschale Plus/Minus-Grenze mag auf dem Papier vorsichtig erscheinen. Im Angebot führt sie jedoch zu kostspieligen Kontrollen unproblematischer Durchmesser und erschwert die Erkennung funktionaler Merkmale. Eine Miniaturwelle benötigt unter Umständen tatsächlich einen kontrollierten Lagerzapfen, eine Rundlaufgenauigkeit in Bezug auf einen Führungszapfen, eine Passung an einer Schulter und normales Lagerspiel an anderen Stellen.
Verwenden Sie ISO 286-1, wenn die Zeichnung das ISO-Codesystem für Längentoleranzen und Passungen erfordert. Für Form, Orientierung, Lage und Rundlauf liefert ISO 1101 die Symbole für geometrische Tolerierung und die zugehörigen Regeln. Eine Norm ist lediglich die gemeinsame Sprache. Ihr Wert liegt darin, dass Konstrukteur und Maschinenbediener ohne Rätselraten auf dieselbe funktionale Anforderung verweisen können.
Eine nützliche Schachtzeichnung trennt:
- Größentoleranz bei Funktionszapfen;
- Kreisförmiger oder Gesamtrundlauf relativ zu einer benannten Bezugsachse;
- Geradheit, soweit sie die Montage oder Drehung beeinflusst;
- Oberflächenbeschaffenheit von Lager-, Dichtungs- oder Gleitflächen;
- Anforderungen an Kantenbruch oder maximale Gratbildung an Löchern und Nuten;
- Anodisieren, Abkleben und ob die Maße vor oder nach der Oberflächenbehandlung gelten;
- Prüftemperatur und Prüfverfahren, wenn Handmessgeräte nicht ausreichen.
Rechnen Sie nicht gewohnheitsmäßig jede Ungenauigkeit auf +/-0,005 mm um. Bitten Sie den Lieferanten, prozesssensitive Merkmale zu identifizieren und einen Kontrollplan vorzuschlagen. Dadurch lassen sich konkurrierende Angebote leichter vergleichen und unnötige Prüfkosten für unkritische Merkmale werden vermieden.
7. Grate und Anodisierung nicht bis zum Schluss aufschieben.
Ein korrekt gemessener Durchmesser kann dennoch zu Blockierungen an der Montagebank führen. Ein Grat kann die Gegenbohrung verstopfen, eine scharfe Querbohrung eine Dichtung beschädigen, und die Anodisierung kann einen Zapfen aus seiner Passung drücken. Diese Punkte sollten während der DFM-Prüfung und nicht erst nach der ersten Produktionscharge berücksichtigt werden.
Die Oberflächenbeschaffenheit nach der Bearbeitung hängt von der Geometrie der Wendeschneidplatte, dem Vorschub pro Umdrehung, dem Schneidenzustand, der Maschinenstabilität und der Spanabfuhr ab. Ein niedriger Ra-Wert kann weder Wellenbildung noch Rundlauffehler korrigieren. Benötigt nur ein Lager- oder Dichtungssitz eine feine Oberfläche, sollte dessen genaue Länge ermittelt werden, anstatt die Anforderung auf das gesamte Bauteil anzuwenden.
Wenn eine Anodisierung erforderlich ist, müssen die Abdeckmaße und die Endabmessungen definiert werden. Gehen Sie nicht davon aus, dass die Abmessungen nach der Oberflächenbehandlung den Bearbeitungsabmessungen entsprechen. Beschichtungsart, Legierung, Badführung und Geometrie beeinflussen das Ergebnis. Daher sollte das Zuschlagmaß der genehmigten Zeichnung und dem Prozessplan entnommen werden. Der Arbeitsablauf von Liqin für die OEM-Bearbeitung und Oberflächenbehandlung von Aluminium bietet zusätzliche Hinweise zur Abstimmung der Bearbeitungsbezugspunkte mit der Endprüfung.
8. Anonymisierter Sammelfall: Miniatur-Sensorantriebswelle
Das folgende anonymisierte Beispiel basiert auf gängigen Angebotsanfragen und stellt nicht die Daten eines einzelnen Kunden dar. Ein europäischer Abnehmer von Automatisierungsanlagen benötigt eine Miniatur-Antriebswelle aus 6061-T6 für einen kompakten optischen Sensormechanismus. Die Konzeptzeichnung zeigt einen Hauptdurchmesser von 7 mm, eine Gesamtlänge von 62 mm, einen 4 mm großen Zapfen, eine radiale Querbohrung, eine gefräste Planfläche, eine Nut für einen Sicherungsring und eine hintere Fase. Die Nachfrage beträgt 120 Prototypen, gefolgt von 6.000 Stück pro Jahr in vierteljährlichen Lieferungen.
Erste Risikobewertung
Die Prototypenanzahl deutet auf Standard-CNC-Drehen hin, da die Konstruktion noch nicht endgültig festgelegt ist. Der lange 4-mm-Zapfen, die zahlreichen radialen Merkmale und die wiederkehrende Nachfrage sprechen nach der Validierung für die Bearbeitung auf einer Langdrehmaschine. Die Funktionszeichnung bezieht die Position der Querbohrung und den Zapfenrundlauf auf dieselbe Bezugsachse. Das Aufteilen von Drehen und Fräsen würde einen zusätzlichen Positionierungsschritt in der heikelsten Phase erfordern.
Praktische Routenentscheidung
Für die ersten 120 Teile vergleicht das Ingenieurteam zwei qualifizierte Verfahren: ein Drehzentrum mit angetriebenen Werkzeugen und Gegenspindelunterstützung sowie ein Langdrehverfahren mit vorbereitetem Material. Der Testlauf erfasst Zykluszeit, Handhabungsschritte, Materialvorbereitung, Gratbeschaffenheit, Rundlaufabweichung und Prüfzeit – nicht nur den Maschinenstundensatz. Standarddrehverfahren begrenzen die Rüstkosten, während Nachbearbeitungen wahrscheinlich bleiben. Sobald die Zeichnung stabil ist, rechtfertigen 6.000 Teile pro Jahr die Optimierung der Führungsbuchsenunterstützung und die Rückbearbeitung in einem Arbeitsgang.
Inspektionsplan
Die Erstmusterprüfung sollte Bezugszapfen, Rundlauf, Position der Querbohrungen, Nutbreite, Gesamtlänge und Sichtprüfung umfassen. Während der Produktion sollten die Kontrollkarten die kritischen Durchmesser und den Rundlauf berücksichtigen, anstatt jede nichtkritische Fase mit gleicher Intensität zu prüfen. Optische Messungen sind für kleine Kanten und Grate hilfreich; ein Mikrometer, eine spezielle Rundlaufvorrichtung oder ein Wellenmesssystem können zylindrische Merkmale überwachen. Die Seite von Liqin zu kundenspezifischen Präzisions-Abtriebswellen zeigt entsprechende Kontrollen für Geradheit, Koaxialität, Klemmung und Prüfung, obwohl das dort aufgeführte Produkt aus Edelstahl 302 und nicht aus Aluminium wie in diesem Fall gefertigt ist.
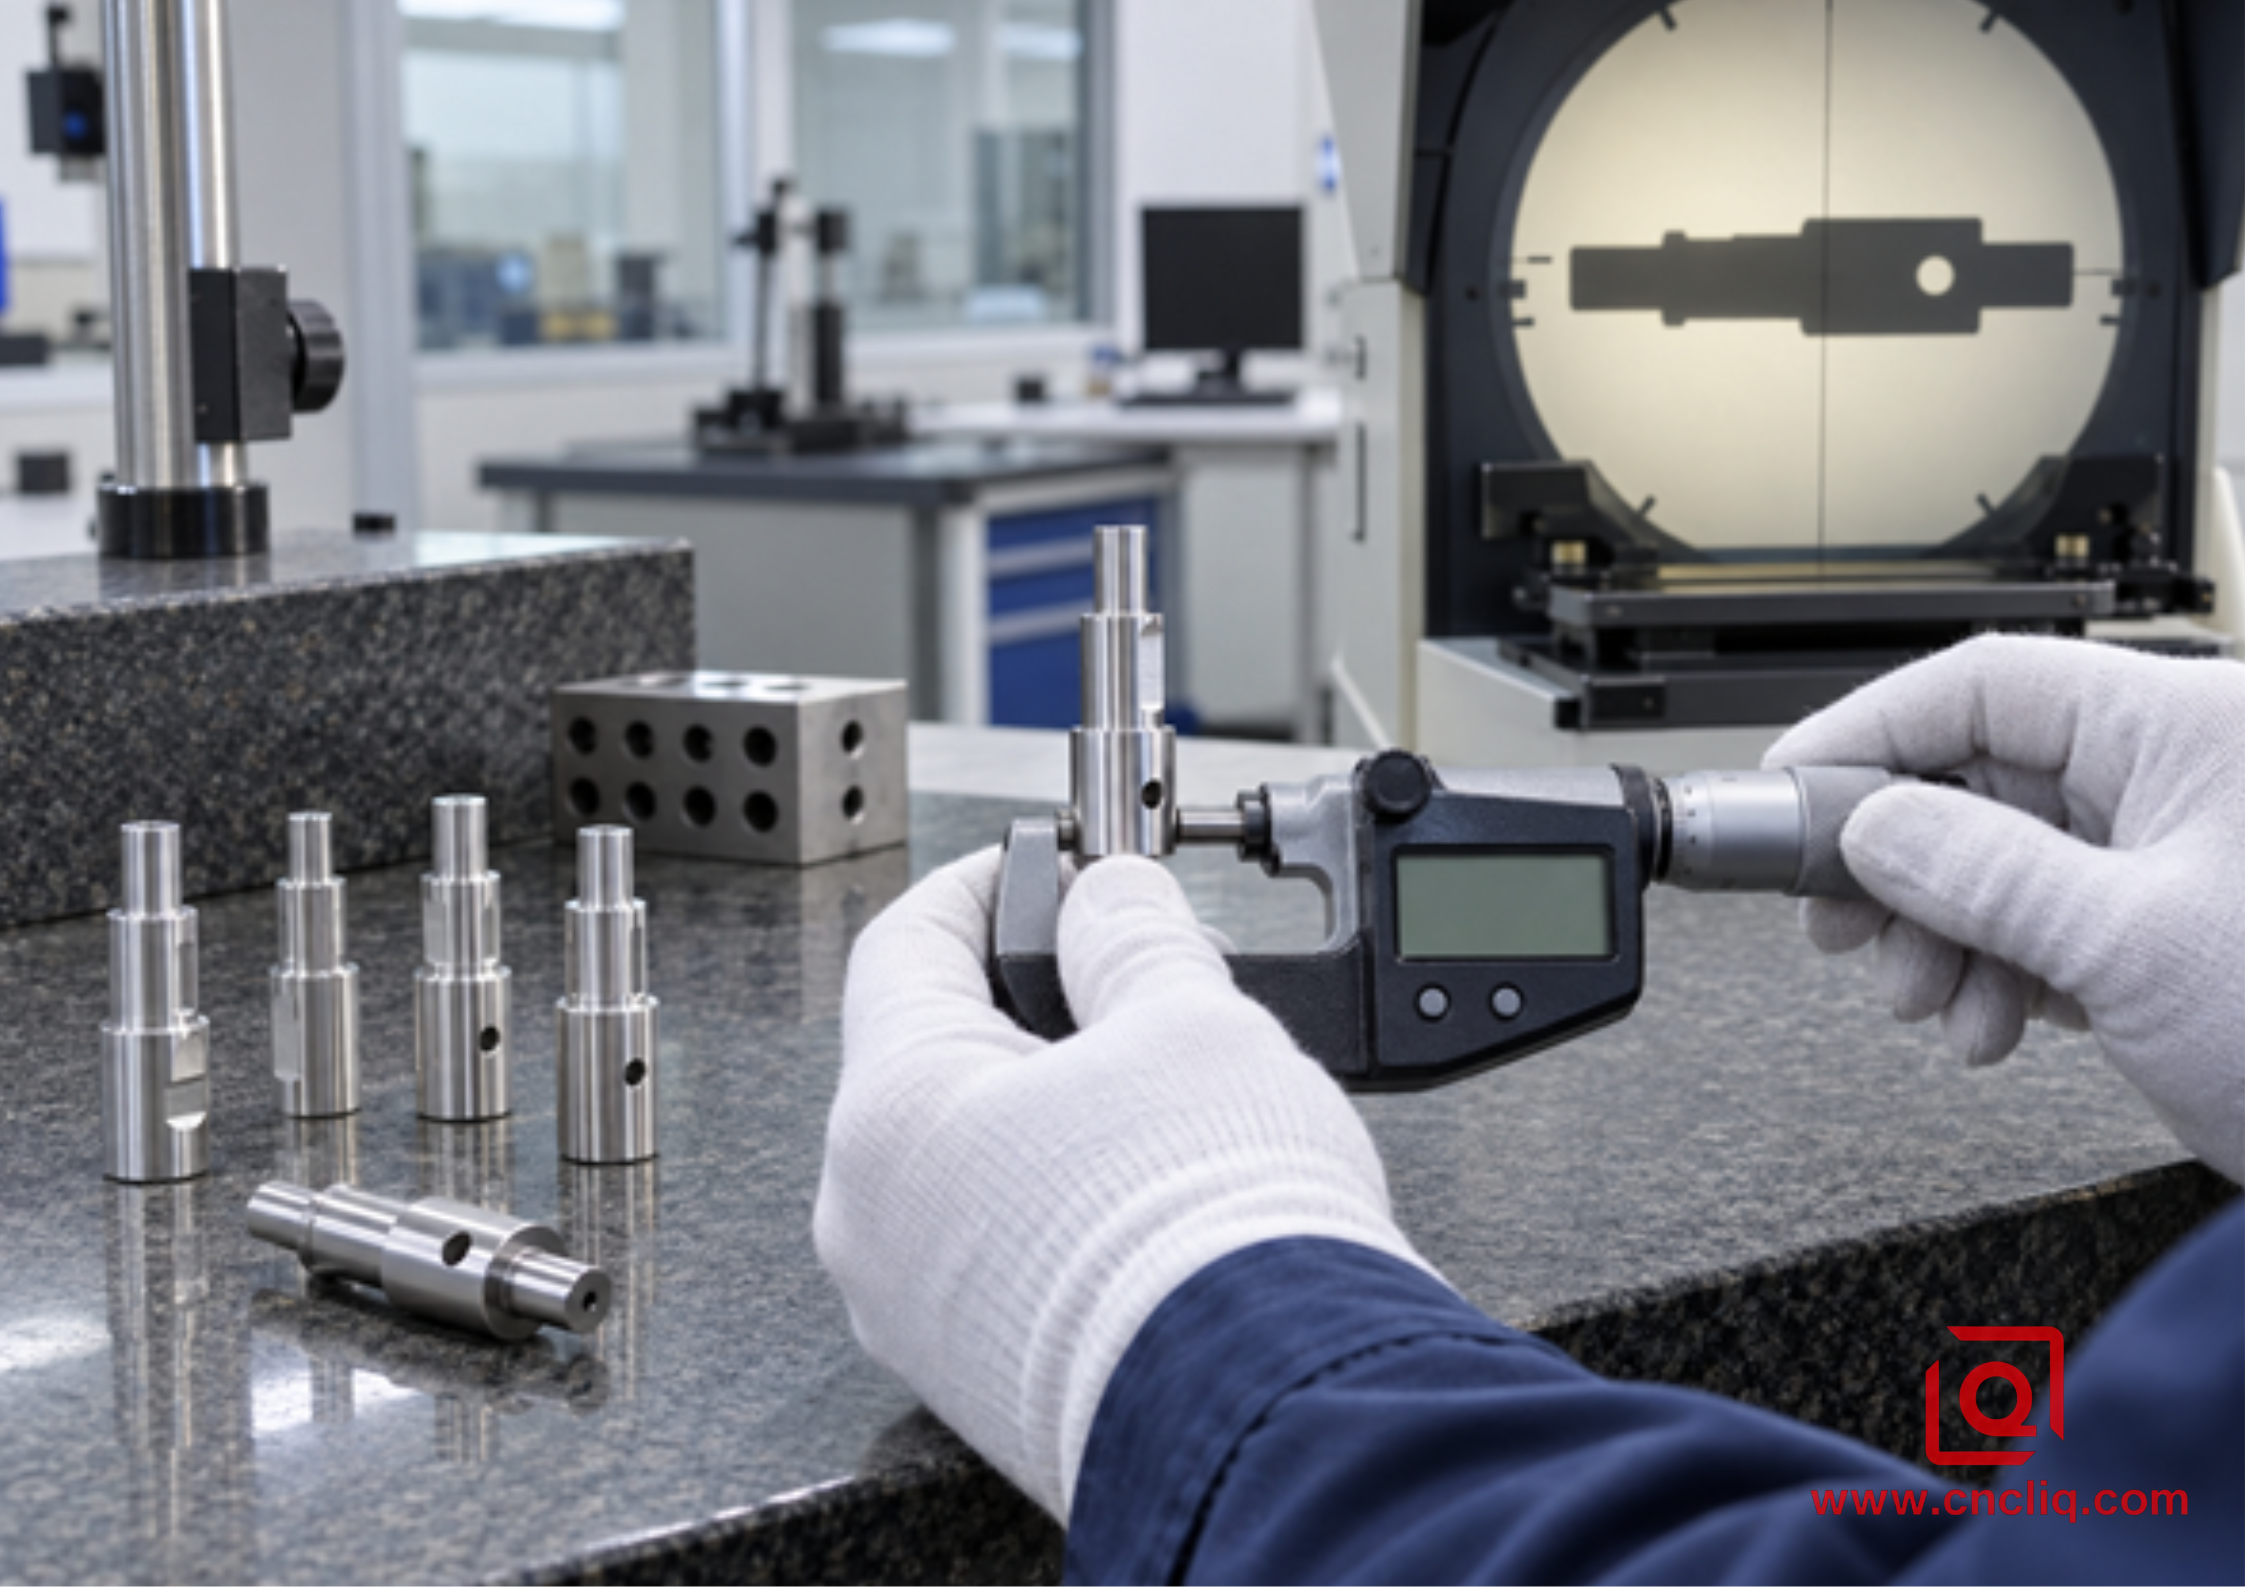
Die Prüfung sollte anhand funktionaler Bezugspunkte erfolgen, wobei besonderes Augenmerk auf Rundlauf, Kanten, Grate und Passungen zu legen ist.
9. Vergleichen Sie den gesamten Herstellungsprozess
Eine niedrigere Maschinenauslastung garantiert keine geringeren Teilekosten. Vergleichen Sie Material, Rüstkosten, Stangenvorbereitung, Zykluszeit, Nachbearbeitung, Reinigung, Entgraten, Endbearbeitung, Prüfung, zu erwartenden Qualitätsverlust, Zwischenprodukte und Verpackung. Die Bearbeitung auf Langdrehautomaten erfordert oft mehr Vorbereitungsaufwand, kann aber Wartezeiten und manuelle Umladungen vermeiden. Standarddrehautomaten können schneller starten und Änderungen leichter aufnehmen, jedoch kann ein separater Fräsvorgang diesen Vorteil zunichtemachen.
Gesamtkosten der Charge = Material + Rüstkosten + Bearbeitungskosten + Nachbearbeitungskosten + Endbearbeitungskosten + Inspektionskosten + zu erwartender Qualitätsverlust + Logistikkosten.
Teilen Sie dieses Ergebnis durch die abgenommene Menge, nicht durch die Anfangsmenge. Bitten Sie die Lieferanten, ihre Annahmen zur Fertigungsroute anzugeben. Zwei Lieferanten können dieselbe Zeichnung auf unterschiedlichen Wegen erreichen. Der eine beendet die Fertigung in einem Zwischenspindelzyklus; der andere transportiert die Welle zu einem Walzwerk. Ihre Wartezeiten und das Risiko von Datenübertragungen sind nicht gleich.
10. Was Sie für eine schnelle und rechtssichere Angebotsanfrage einreichen sollten
| RFQ-Artikel | Warum es die Prozesswahl verändert |
|---|---|
| 3D-CAD und kontrollierte 2D-Zeichnung | CAD beschreibt die Geometrie; die Zeichnung regelt Bezugspunkte, Toleranzen, Material, Oberflächenbeschaffenheit und Abnahmekriterien. |
| Genaue Legierung, Härtegrad und Produktform | Das Stangenverhalten, die Passung der Führungsbuchse, die Spankontrolle, die Festigkeit und die Oberflächengüte hängen von der vollständigen Spezifikation ab. |
| Prototyp-, Serien- und Jahresmengen | Wiederholte Nachfragespannen können den wirtschaftlichen Gewinner verändern. |
| Qualitätsmerkmale | Zeigt an, welche Lagerzapfen, Rundlaufbeziehungen, Bohrungen und Oberflächen eine Fähigkeitskontrolle erfordern. |
| Oberflächenbehandlung und Maskierung | Bestimmt die Bearbeitungszugabe, die zu schützenden Merkmale und die abschließende Prüfphase. |
| Inspektionsdokumente | FAI, Materialzertifikate, Maßberichte und Leistungsdaten bedeuten zusätzlichen Arbeitsaufwand. |
| Montagekontext und zusammenpassende Teile | Hilft DFM dabei, funktionale Anforderungen von übernommenen pauschalen Vorgaben zu trennen. |
Die Checkliste für Angebotsanfragen zur CNC-Bearbeitung von Liqin umfasst sowohl die umfassendere Datei als auch das kommerzielle Paket. Für eine Miniaturwelle sind zusätzlich die längste ungestützte Zapfenlänge, die erforderliche Passung, das Rundlaufmaß, die zulässige Gratbildung an den Querbohrungen und die Angabe, ob die Maße vor oder nach dem Anodisieren gelten, zu berücksichtigen.
Häufig gestellte Fragen
1. Ist die Schweizer Bearbeitung immer genauer als das herkömmliche CNC-Drehen?
Nein. Die Schweizer Drehtechnik bietet bei langen, schlanken Werkstücken einen strukturellen Vorteil, da die Führungsbuchse den Stab nahe der Schnittlinie stützt. Ein kurzer, starrer Schaft lässt sich jedoch auch auf einer Standard-CNC-Drehmaschine sehr präzise fertigen. Die Leistungsfähigkeit hängt weiterhin von Maschinenzustand, Werkstückspannung, Werkzeugen, Temperaturregelung, Material, Programmierung und Qualitätskontrolle ab. Wählen Sie die Plattform, die die spezifische Geometrie mit möglichst wenigen risikobehafteten Übergaben stabilisiert.
2. Welches L/D-Verhältnis erfordert eine Schweizer Bearbeitung?
Es gibt kein allgemeingültiges, vorgeschriebenes Verhältnis. Ein Verhältnis von etwa 4:1 dient oft als Indikator für ungestütztes Drehen, ist aber keine verbindliche Vorgabe. Reitstock, Lünette, Gegenspindel, ein leichter Schnittplan oder eine andere Bearbeitungsreihenfolge können das Standarddrehen praktikabel gestalten. Prüfen Sie das längste ungestützte Fertigteil, nicht nur die Gesamtlänge geteilt durch den größten Durchmesser.
3. Ist 6061-T6 für Miniatur-Aluminiumwellen geeignet?
6061-T6 findet breite Anwendung, wenn mittlere Festigkeit, geringe Masse, Korrosionsbeständigkeit, Verfügbarkeit und Anodisierbarkeit wichtig sind. Die Eignung hängt jedoch von Belastung, Verschleiß, Lagerkontakt, Dauerbeanspruchung und Umgebungsbedingungen ab. Geben Sie die genaue Legierung, den Härtegrad, die Produktform und die maßgebliche Materialspezifikation an und prüfen Sie, ob die mechanischen und Oberflächenanforderungen der Anwendung entsprechen.
4. Wann ist das Standard-CNC-Drehen kostengünstiger?
Standarddrehen ist oft kostengünstiger für Prototypen, Kleinserien, kurze, starre Teile, größere Durchmesser, wechselnde Designs, hohe Materialabtragsraten oder zugeschnittene Rohlinge. Es kann sich auch lohnen, wenn eine mit angetriebenen Werkzeugen ausgestattete Gegenspindelmaschine alle Bearbeitungsschritte in einem Arbeitsgang durchführt. Vergleichen Sie den gesamten Prozessablauf inklusive Nachbearbeitung, Entgraten, Qualitätskontrolle, Ausschussrisiko und Handhabung.
5. Was sollte ich für ein verlässliches Angebot für eine Miniaturwelle angeben?
Senden Sie die native 3D-CAD-Datei sowie eine kontrollierte 2D-Zeichnung mit Angabe der genauen Legierung und Härte, der Produktform, der Prototypen- und Jahresproduktionsmengen, kritischer Bezugspunkte und Toleranzen, der Oberflächenbeschaffenheit, der Gratgrenzen, der Anforderungen an Oberflächenbearbeitung und Abklebung, der Prüfdokumente, des Bestimmungsortes und des gewünschten Liefertermins. Kennzeichnen Sie die funktionalen Maße und geben Sie an, welche Datei im Falle von Konflikten zwischen CAD-Datei und Zeichnung maßgebend ist.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Schweizer Drehen ist in der Regel das robustere Verfahren für kleine, schlanke Aluminiumwellen mit hoher Merkmalsdichte bei Serienfertigung, da die Führung durch Buchsen und die Rückbearbeitung in einem Arbeitsgang die Durchbiegung minimieren und den Handhabungsaufwand reduzieren. Standard-CNC-Drehen bleibt weiterhin praktikabel für kurze, starre Wellen, größere Durchmesser, Prototypen, instabile Nachbearbeitungen und größere Zerspanungsleistungen. Das beste Angebot berücksichtigt L/D-Verhältnis, Merkmalsreihenfolge, Stangenzustand, Toleranzen, Oberflächenbearbeitung, Prüfung und Jahresbedarf und dokumentiert anschließend den vorgeschlagenen Ablauf, anstatt eine bestimmte Maschine auszuwählen.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen technischen Präzision behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
