 Deutsch




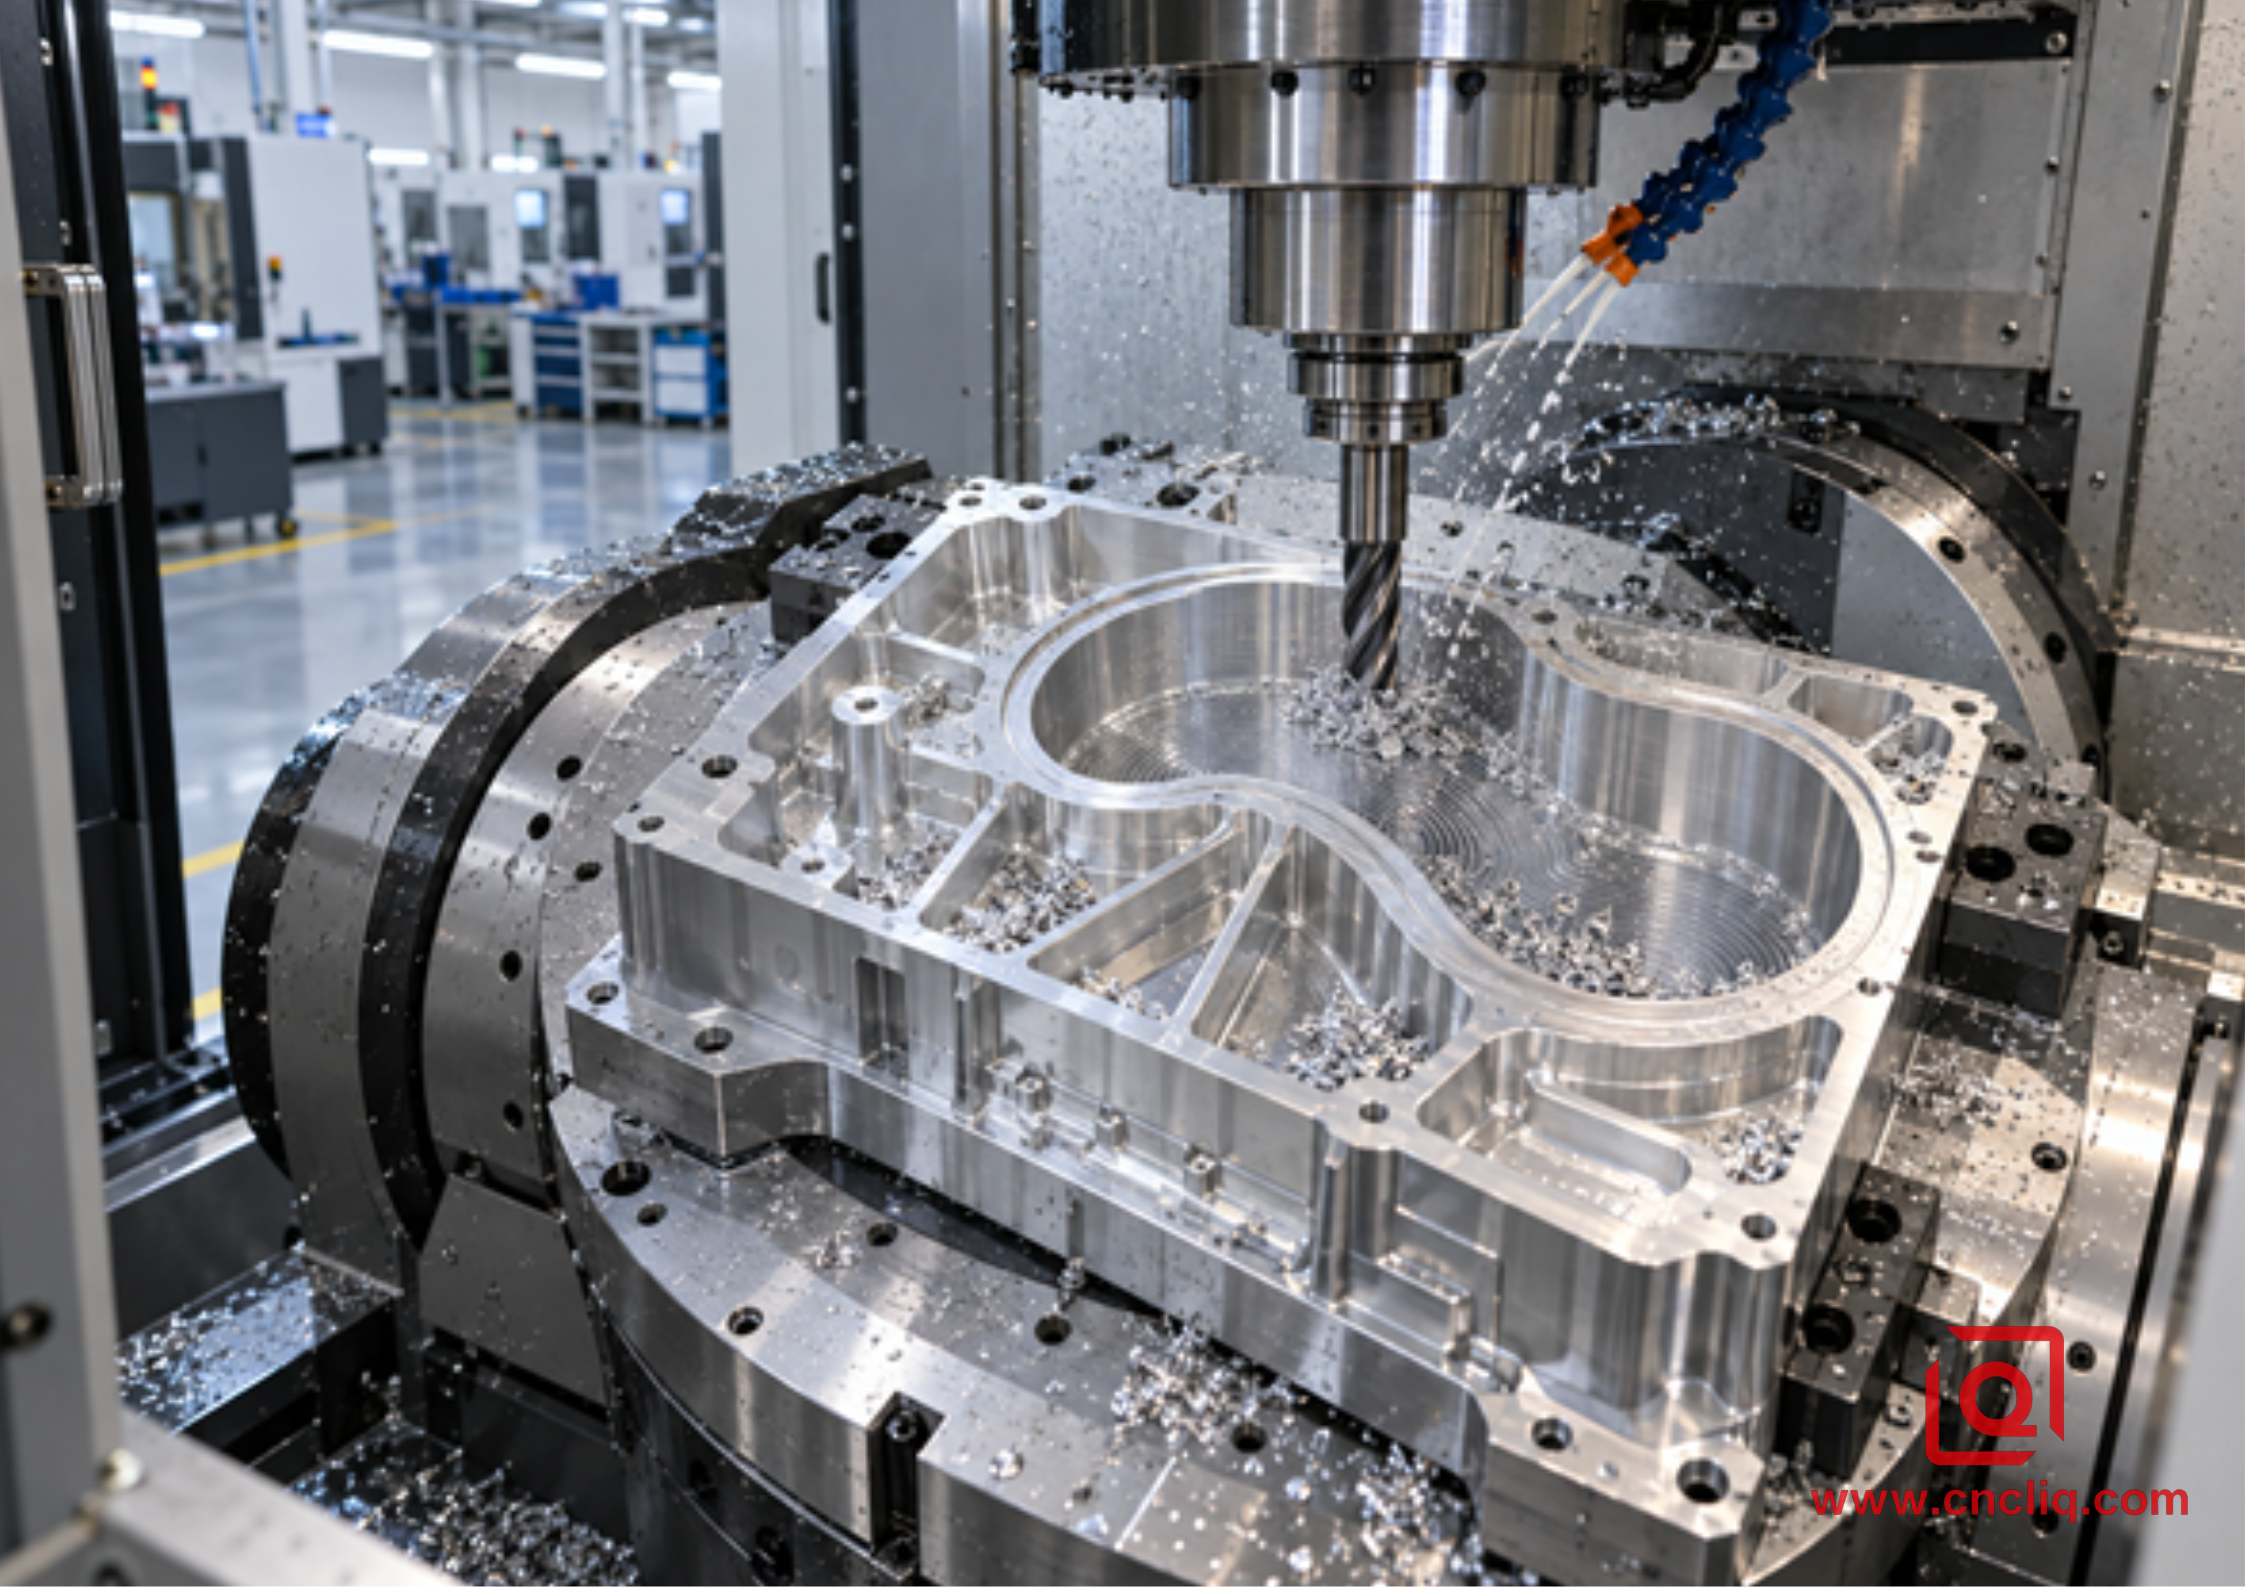
Kämpfen Sie immer noch mit abgebrochenen Schaftfräsern, verschweißten Spänen und unvorhersehbarer Wandgüte, sobald eine Aluminiumtasche tiefer wird? Die ersten Teile mögen noch gut funktionieren. Doch dann steigt die Spindelbelastung, die Späne bleiben am Grund liegen, und eine enge Kurve führt von einem gleichmäßigen Schnitt zu einer plötzlichen Überlastung. Bis der Bediener reagiert, hat sich Aluminium in einer Spannut verklemmt oder der Fräser ist unterhalb des Halters abgebrochen.
Trochoidales Fräsen kann die Bearbeitung tiefer Aluminiumhohlräume deutlich berechenbarer machen, doch ein geschlossener Werkzeugweg allein ist keine Lösung. Werkzeugdurchmesser, Schneidengeometrie, Überstand, Eintrittsbewegung, Eingriffswinkel, Kühlmittelrichtung und Maschinenbeschleunigung müssen optimal aufeinander abgestimmt sein. Dieser Leitfaden erläutert die Methode aus Sicht der Fertigung, damit Konstrukteure, Einkäufer und Produktionsteams entscheiden können, wann sie eingesetzt werden sollte, wie ein sicherer Testlauf durchgeführt wird und welche Anforderungen in eine Angebotsanfrage (RFQ) aufgenommen werden müssen.
Kurzantwort: Wann ist trochoidales Fräsen hilfreich?
Beim trochoidalen Fräsen wird der Fräser in überlappenden Bögen vorgeschoben, wobei der radiale Eingriff relativ gering und gleichmäßig bleibt. Dadurch kann das Werkzeug axial mehr Schneidenlänge nutzen, sodass sich der Verschleiß entlang der Schneide verteilt, anstatt sich an der Spitze zu konzentrieren. Das Verfahren ist besonders vorteilhaft, wenn Werkzeugbelastung, Reichweite, Ecken oder die Spanabfuhr den Prozess einschränken.
Zustand der Verkaufsfläche | Warum ein konventioneller Weg scheitert | Was eine optimierte Trochoidenbahn verändert |
Tiefe Tasche mit eingeschränktem Chipaustritt | Die Späne fallen unter das Schneidwerkzeug und werden erneut geschnitten. | Kurze Einwirkzeiten geben der gezielten Luft oder dem Kühlmittel mehr Chancen, Späne zu entfernen. |
Enge Innenecke | Eingriff und Spindelbelastung steigen sprunghaft an. | CAM begrenzt den Eingriff und verwendet sanfte Verbindungsbögen. |
Langer Werkzeugüberstand | Die Radialkraft verbiegt das Werkzeug und regt Vibrationen an. | Eine geringe radiale Breite reduziert die Seitenkraft bei einer starren Werkzeughalteranordnung. |
Dünne Taschenwand | Starker Radialdruck drückt die Wand weg | Gleichmäßigeres Eingriffsverhalten verringert die Schruppdurchbiegung. |
Teurer Unterstellplatz oder unbeaufsichtigter Zyklus | Eine verstopfte Welle kann ein hochwertiges Bauteil unbrauchbar machen. | Stabile Belastung und bewährte Chipsteuerung erleichtern die Verschleißüberwachung |
In flachen, offenen Hohlräumen ist die Methode nicht automatisch schneller. Ein herkömmlicher Offset-Fräsweg kann dort einfacher sein. Trochoidales Fräsen bewährt sich, wenn es einen instabilen Tiefenschnitt in einen kontrollierten umwandelt.
1. Was geschieht an der Spitze der Entwicklung?
Bei einer herkömmlichen Taschenbearbeitung kann es vorkommen, dass der Fräser von einer leichten Seitenbearbeitung in eine Ecke wechselt, wo er plötzlich auf deutlich mehr Material trifft. Die Spandicke nimmt zu, die Radialkraft steigt, und das Werkzeug wird durchgebogen. Bei Aluminium kann ein heißer Span an der Schneide verschmieren und eine Aufbauschneide bilden. Die abgerundete Schneide reibt dann anstatt zu scheren, was zu weiterer Hitzeentwicklung und beschleunigtem Materialversagen führt.
Eine trochoidale Bahn versucht, innerhalb eines geplanten Bereichs maximalen Eingriff zu gewährleisten. Der Fräser rollt in das Material ein, erreicht einen kontrollierten Eingriff und rollt vor der nächsten Umdrehung wieder heraus. Dieser intermittierende Kontakt fördert den Späneabtransport und gibt der Schneide Zeit, sich außerhalb des Werkstücks aufzuhalten.
Geringer radialer Eingriff führt auch zu radialer Spanausdünnung. Die maximale Spandicke ist geringer als der programmierte Vorschub pro Zahn vermuten lässt. Die Übertragung eines herkömmlichen Vorschubs auf eine Bahn mit geringem Eingriff kann daher zu Schneidkantenreiben führen. CAM kann dies zwar kompensieren, der Programmierer sollte die effektive Spandicke jedoch dennoch mit den Daten des Werkzeugherstellers vergleichen. Ein leiser Schnitt ist nicht immer ein optimaler Schnitt.
Definitionen von Schnittgeschwindigkeit, Vorschub pro Zahn, axialer Schnitttiefe (ap) und radialem Eingriff (ae) finden Sie im Leitfaden von Liqin zu Schnittgeschwindigkeiten und Vorschüben für Aluminium 6061. Falls die Legierungsauswahl noch offen ist, verdeutlicht der Vergleich von 6061, 7075 und 5052 beim CNC-Fräsen, warum identische Werkzeugwege unterschiedliches Verhalten zeigen können.
2. Warum tiefe Aluminiumtaschen Werkzeuge zerstören
Tiefe Hohlräume vereinen mehrere Schädigungsmechanismen. Die Behebung nur eines Mechanismus führt in der Regel dazu, dass sich das Problem an anderer Stelle verlagert.
Spannachschneiden und Aufbauschneiden
Aluminiumspäne sind leicht, duktil und neigen dazu, sich am Taschenboden anzusammeln. Ein nachgeschnittener Span kann sich zwischen Nut und Wand verkeilen, eine bearbeitete Oberfläche zerkratzen, das Drehmoment erhöhen oder sich mit der Kante verschweißen. Eine gute Spanform allein genügt nicht; die Späne müssen die Kavität verlassen können.
Werkzeugdurchbiegung vom Überstand
Für größere Reichweiten ist eine längere Montage erforderlich, während die Steifigkeit mit zunehmendem Überhang rapide abnimmt. Verwenden Sie den kürzesten Halter und die kürzeste Reichweite, die die Geometrie nicht beeinträchtigen, und achten Sie auf eine stabile Werkzeugaufnahme. Ziehen Sie eine 3+2- oder 5-Achs-Positionierung in Betracht, falls durch Neigen des Werkstücks ein kürzerer Fräser möglich ist. Liqins Leitfaden zum mehrachsigen Fräsen komplexer Aluminiumgeometrien behandelt diese Abwägung zwischen Zugänglichkeit und Steifigkeit.
Eckverstärkung
Wenn der Innenradius nahezu dem Fräserradius entspricht, kann sich Material um das Werkzeug an der Ecke ansammeln. Ein kleinerer Schrupper, ein größerer Konstruktionsradius oder eine Restschruppfolge sind in der Regel sicherer, als ein Werkzeug zu zwingen, jede Ecke zu bearbeiten.
Eingeschlossene Wärme und sich bewegende Wände
Hohe Wände können die Kühlmittelzufuhr zur eigentlichen Bearbeitungszone behindern. Gleichzeitig führt das Abtragen eines großen Teils des Rohlings zu Spannungsabbau und verringert die Bauteilsteifigkeit. Spannungsfreies Blech, gleichmäßiger Materialabtrag, kontrollierte Einspannung und separate Schlichtzugaben sind daher auch bei optimaler Werkzeugbahn unerlässlich.
3. Ist Ihr Geldbeutel ein geeigneter Kandidat?
Vor der Programmierung sollten Sie die Taschentiefe, den Mindestradius, die Wandhöhe und -dicke, die Bodendicke, den Halterabstand, den Eintrittsraum und die Späneaustrittsrichtung überprüfen.
Geeignete Anwendungsbereiche sind tiefe, offene Taschen, schmale Schlitze, die mit einem kleineren Fräser geöffnet werden können, lange Fräsbahnen und Hohlräume mit Ecken, die andernfalls Lastspitzen verursachen würden. Die Strategie eignet sich auch für die Schruppbearbeitung in der Nähe dünner Wände, da die Radialkraft geringer und gleichmäßiger ist.
Ungeeignet sind beispielsweise Kavitäten ohne Spielraum für Schleifenbewegungen, Eingänge, in denen sich Späne und Kühlmittel einschließen, sowie Maschinen, die keine sauberen Kurzbogenbewegungen ausführen können. Auch die Trochoidalbewegung verliert an Wert, wenn Tausende kleiner Liniensegmente die Steuerung zum Zögern bringen. CAM-Glättung, Bogenanpassung, Vorausschau und eine realistische Bahntoleranz können ebenso wichtig sein wie der programmierte Vorschub.
Konstruktionsänderungen führen oft zu den kostengünstigsten Verbesserungen. Vergrößern Sie nicht funktionale Innenradien, schaffen Sie einen freien Zugangsbereich, vermeiden Sie unnötig tiefe Hohlräume und identifizieren Sie die wirklich kritischen Wände und Böden. Diese Maßnahmen reduzieren die Reichweite der Werkzeuge, das Risiko und die Unsicherheit bei der Angebotserstellung.
4. Wählen Sie Fräser und Halter als ein System.
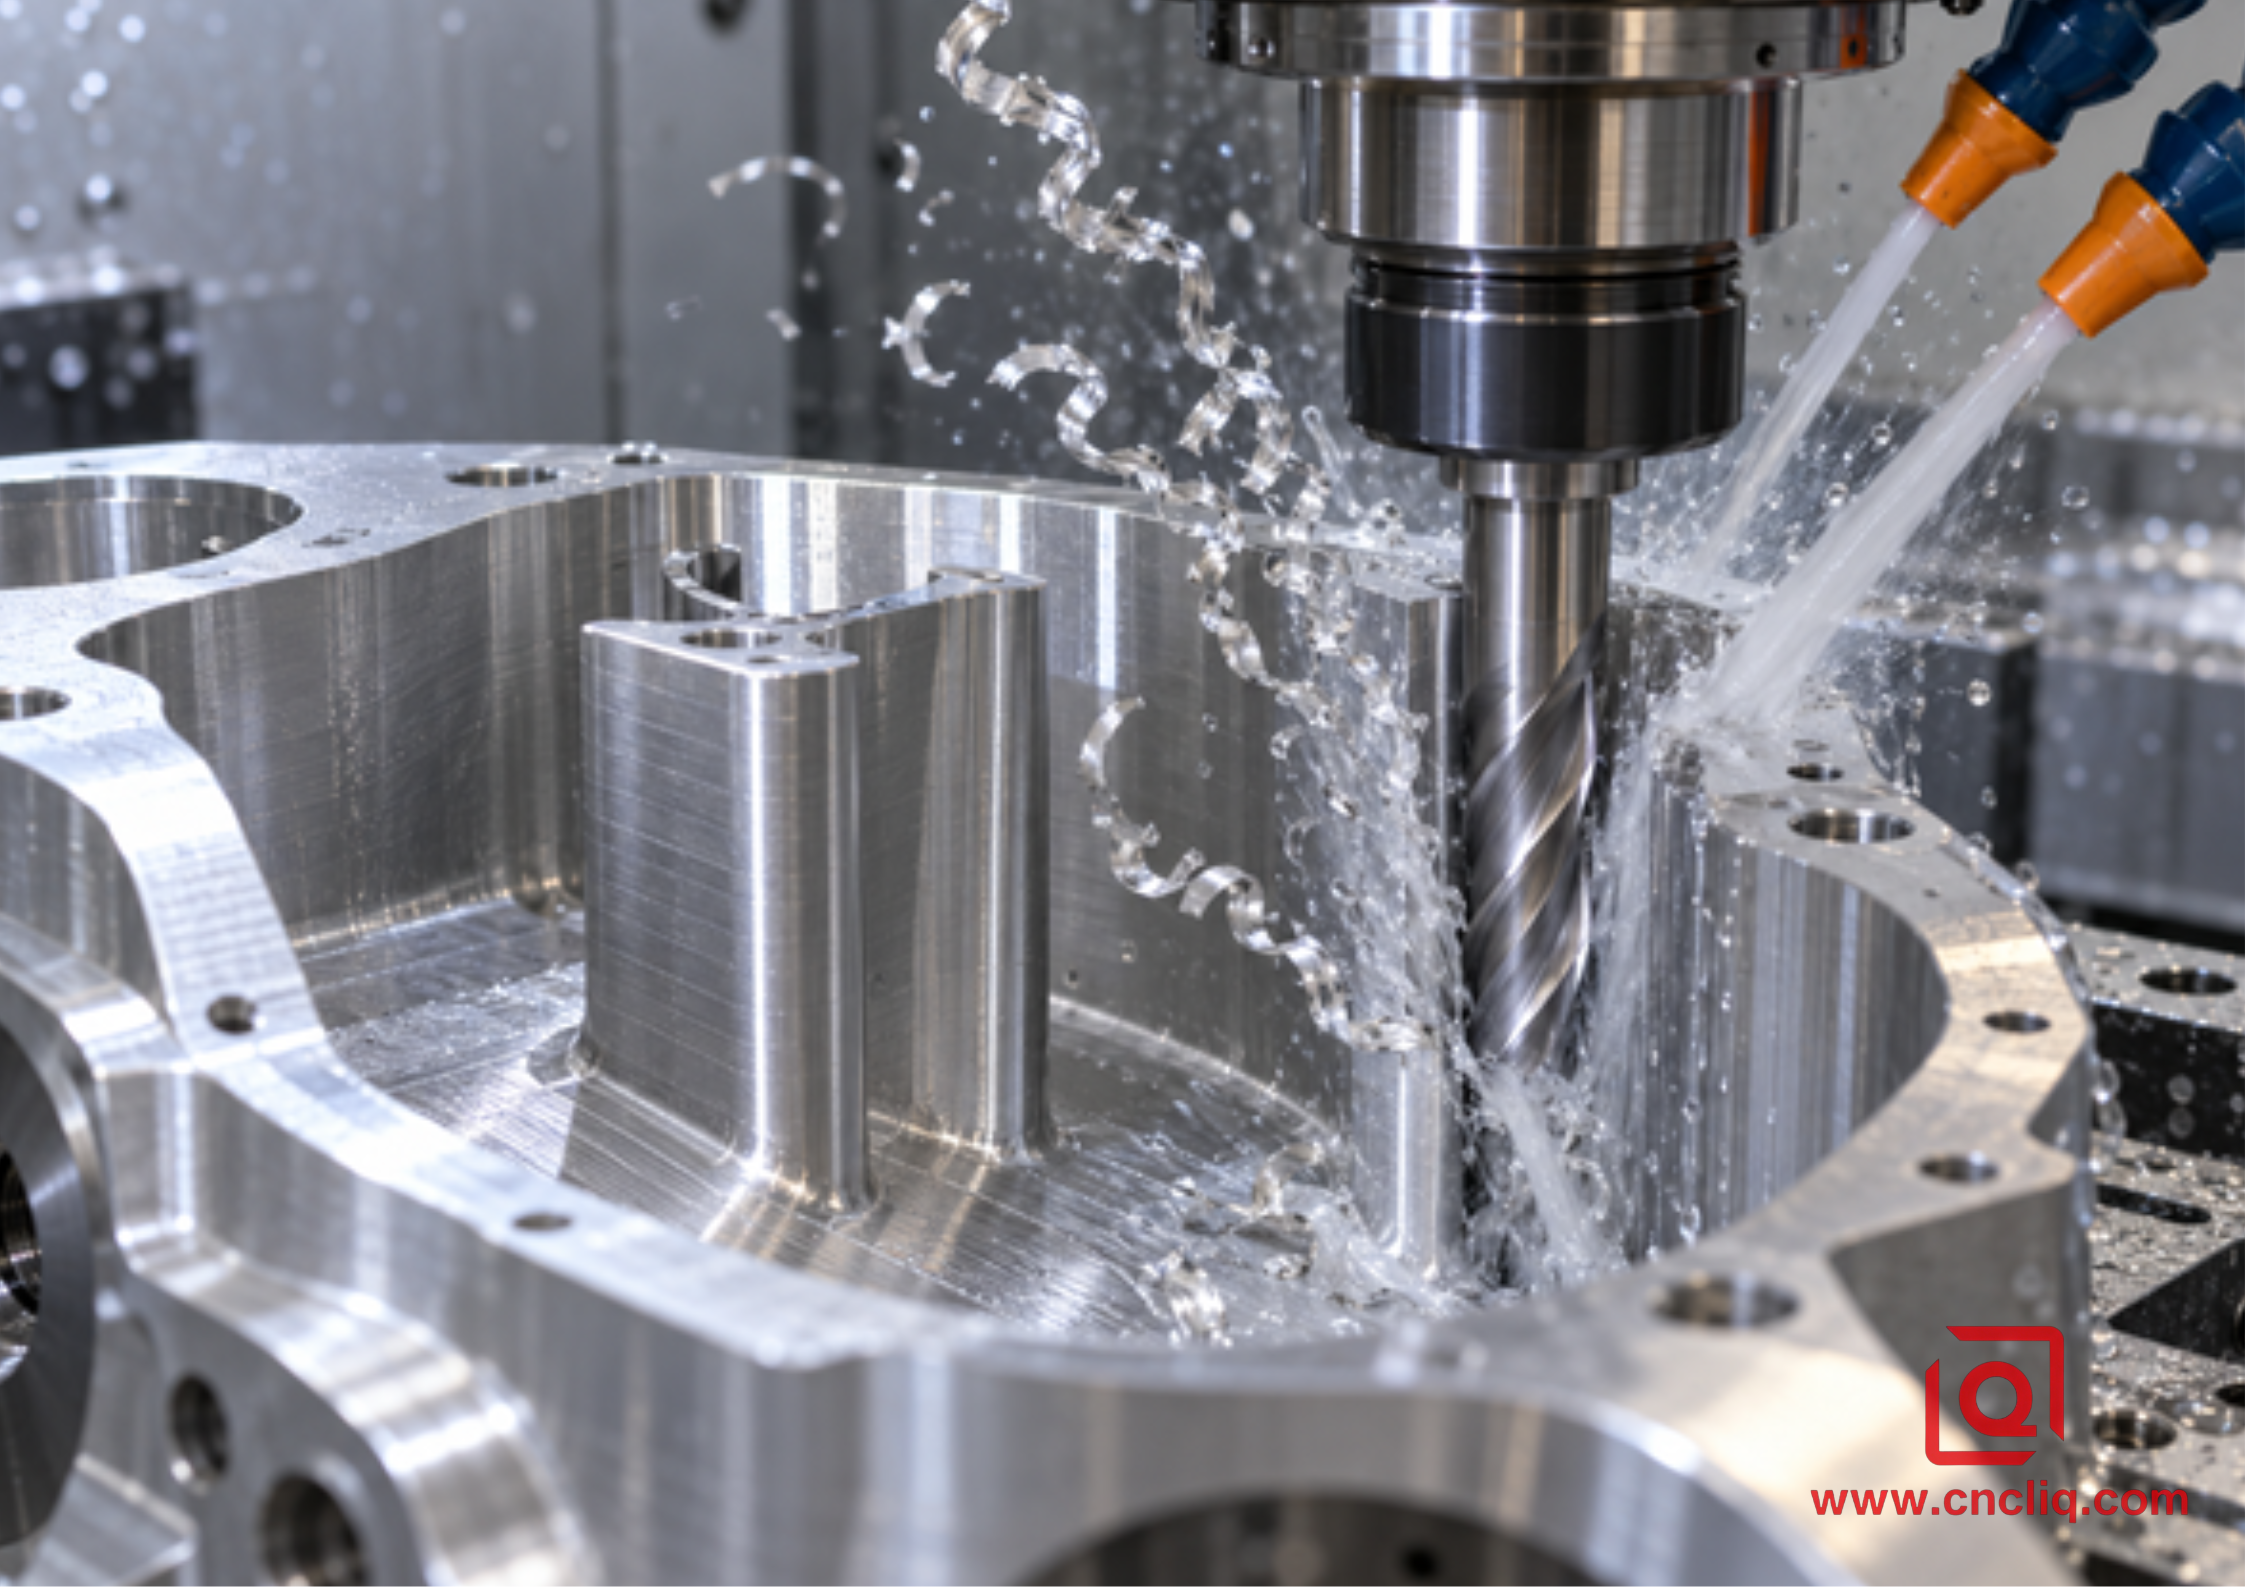
Für die Schruppbearbeitung tiefer Aluminium-Erdungen ist ein scharfer Vollhartmetall-Schaftfräser mit 2 oder 3 Schneiden ein guter Ausgangspunkt. Zwei Schneiden bieten ein großzügiges Spanvolumen. Drei Schneiden erhöhen die Kernsteifigkeit und den Vorschub und ermöglichen gleichzeitig ein größeres Spanvolumen als ein universelles 4-Schneiden-Werkzeug.
Achten Sie auf polierte Spannuten, eine scharfe, positive Geometrie für Nichteisenmetalle und ausreichende Spannutenlänge für den geplanten axialen Schnitt. Gängige Optionen sind blankes, poliertes Hartmetall, Zirkonnitrid-Beschichtungen und diamantähnliche Kohlenstoffbeschichtungen, abhängig von Legierung, Kühlmittel und den Empfehlungen des Werkzeugherstellers. Eine Beschichtung, die sich bei Stahl bewährt hat, ist nicht zwangsläufig auch für Aluminium geeignet.
Halten Sie die Messlehre kurz, reinigen Sie den Konus und die Spannzange und messen Sie den Rundlauf nahe der Schneide. Ein zu hoher Rundlauf führt dazu, dass eine Schneide stärker beansprucht wird als die anderen, wodurch der Vorteil des kontrollierten Eingriffs zunichtegemacht wird.
Ein Anwendungsleitfaden von Sandvik Coromant beschreibt das Trochoidalfräsen als etabliertes Verfahren bei Aluminium und gibt folgende Referenzwerte an: Fräserdurchmesser ca. 65 % der Nutbreite, programmierte Zustellung ca. 8 % des Fräserdurchmessers, axiale Tiefe ca. 1- bis 1,5-facher Durchmesser und maximaler Radialschnitt unter 20 % des Fräserdurchmessers. Ein Anwendungsleitfaden von Iscar weist ebenfalls darauf hin, dass ein allmählicher Verschleiß über die gesamte Schneidkante die Werkzeugstandzeit in tiefen Nuten, Taschen und Kavitäten verlängern kann. Dies sind glaubwürdige Referenzwerte, keine allgemeingültigen Vorgaben.
5. Ein sicheres Startfenster schaffen
Variable | Planungsreferenz | Gründe, es zu reduzieren |
Radialer Eingriff, ae | Die üblicherweise in den Richtlinien angegebenen Werte liegen zwischen 5 % und 15 % des Durchmessers; 8 % sind ein nützlicher Richtwert für Versuche. | Langer Überstand, schwache Befestigung, dünne Wandstärke, schlechter Chipaustritt, hoher Rundlauf |
Axialer Eingriff, ap | Verwenden Sie einen sinnvollen Teil der Flöte; 1,0D bis 1,5D wird in veröffentlichten Richtlinien erwähnt. | Begrenzte Nutlänge, Halterspielraum, Wandbewegung, geringe Steifigkeit |
Fräserdurchmesser | Klein genug, um Platz für die Chips zu erhalten und ein Vergraben in Ecken zu vermeiden | Enger Radius, beschränkter Zugang, begrenzte Evakuierung |
Eintrag | Gleichmäßiger spiralförmiger oder tangentialer Eintritt; gerades Eintauchen vermeiden, es sei denn, das Werkzeug ist dafür ausgelegt. | Dünner Boden, Zentriergrenze, instabiles langes Werkzeug |
Füttern | Berechnen Sie anhand der verifizierten Drehzahl, der Schneidenanzahl und der Spanbelastung und überprüfen Sie anschließend die Spanausdünnung. | Rattern, steigende Last, schlechte Beschleunigung, ungleichmäßiger Verschleiß |
Fertigwarenbestand | Für eine separate Oberflächenbehandlung einen gleichmäßigen radialen und axialen Spielraum einplanen. | Dünne Wände, Verformung, kritische Dichtflächen |
Verwenden Sie die exakten Daten des Werkzeugherstellers. Berechnen Sie die Spindeldrehzahl nach der Formel n = (1000 × Vc) / (pi × D), wobei Vc die Schnittgeschwindigkeit in m/min und D der Durchmesser in mm ist. Berechnen Sie den Tischvorschub nach der Formel Vf = n × z × fz, wobei z die Schneidenzahl und fz der Vorschub pro Zahn in mm/Zahn ist.
Beobachten Sie anschließend die reale Maschine. Kleine Schleifen können durch Beschleunigung begrenzt sein, sodass der tatsächliche Vorschub deutlich unter dem Sollwert liegen kann. Ein stabiler Bahnverlauf deutet auf einen schmalen Spindellastbereich hin. Ein wiederholter Ausschlag an einer Stelle weist auf zu starken Eingriff, eine abrupte Verbindung oder eine Spanabfuhrzone hin. Ein allmählicher Anstieg über mehrere Teile hinweg lässt auf Verschleiß, Rundlauffehler, den Zustand des Kühlmittels oder Aufbauschneiden schließen.
Für Arbeiten aus dem Jahr 2024 unterstreicht Liqins Leitfaden zur Bearbeitung von Aluminium aus dem Jahr 2024 und zum Umgang mit Werkzeugverschleiß die Notwendigkeit, Geschwindigkeit, Spanbelastung, ae und ap gemeinsam zu bewerten, anstatt die Drehzahl als Haupteinstellung zu betrachten.
6. Die Spanabfuhr ist Teil des Werkzeugwegs
Die Kühlmittelzufuhr durch das Werkzeug ist vorteilhaft, wenn Fräser und Halter dies zulassen, da der Kühlmittelstrahl bis unter den Rand reicht. Korrekt ausgerichtete externe Düsen können auch in offenen Bereichen eingesetzt werden. Druckluft kann bei zugelassenen Trocken- oder Minimalmengenverfahren wirksam sein. Unabhängig vom Verfahren muss sichergestellt werden, dass das Kühlmittel den tiefsten Schnitt erreicht.
Richten Sie nicht alle Düsen einseitig aus. Ein Strahl sollte den aktiven Eingriffspunkt erreichen; ein weiterer kann die Späne zur Öffnung befördern. Kontrollieren Sie Kühlmittelkonzentration und -reinheit gemäß den Angaben des Kühlmittelherstellers und den betriebsinternen Messverfahren, anstatt für jedes Produkt einen einheitlichen Prozentsatz anzuwenden.
Bevor Sie ein teures Werkstück bearbeiten, schneiden Sie es in einer repräsentativen Tiefe, stoppen Sie sicher und prüfen Sie den Hohlraum. Ein Spänehaufen in einer Ecke verrät mehr als eine reibungslose CAM-Animation. Überprüfen Sie bei der unbeaufsichtigten Bearbeitung die Späneabfuhr im tiefsten und am stärksten umschlossenen Bereich, nicht nur in der ersten sichtbaren Ebene.
7. CAM-Details, die die Werkzeuglebensdauer schützen
1. Verwenden Sie einen tangentialen oder spiralförmigen Eintauchvorgang. Ein gerader Eintauchvorgang verringert den Spanraum und belastet die Werkzeugspitze, es sei denn, der Fräser ist dafür ausgelegt.
2. Beschränken Sie den Eingriff in Ecken und engen Bereichen. Vermeiden Sie, dass überschüssiges Material das Werkzeug mit nahezu vollflächigem Kontakt überrascht.
3. Sorgen Sie für gleichmäßige Verbindungen. Abrupte Richtungswechsel erzeugen Ruckler und können die Maschine unter die gewünschte Vorschubgeschwindigkeit verlangsamen.
4. Bleiben Sie nur dann unten, wenn die Spänebedingungen es zulassen. Vermeiden Sie unnötige Rückholvorgänge, aber fahren Sie nicht durch einen Spänehaufen hindurch.
5. Trennen Sie die Grob- von der Feinbearbeitung. Lassen Sie gleichmäßiges Material für die abschließende Wand-, Boden-, Dichtungs- oder Bohrbearbeitung übrig.
6. Nutzen Sie die Restbearbeitung. Ein kleineres Werkzeug kann Ecken bearbeiten, ohne den Hauptschrupper zu beschädigen.
7. Simulieren Sie den Halter und den Hals, nicht nur die Schneide.
8. Bitte prüfen Sie das veröffentlichte Programm. Eine zu hohe Punktdichte kann zu Steuerungsverzögerungen oder Datenmangel führen.
8. Dünne Wände schützen und Ergebnis überprüfen.
Geringe Belastung beseitigt keine Restspannungen und macht eine flexible Wand nicht starr. Raues Material ist wichtig, solange das umgebende Material die Struktur weiterhin stützt. Achten Sie auf gleichmäßiges Material, ermöglichen Sie Entspannung, wenn die Fräsung dies erfordert, und führen Sie die Fräsarbeiten in kontrollierten Durchgängen durch.
Bei hohen Wänden sollten die Seiten abwechselnd oder axiale Bänder verwendet werden, damit die Kraft nicht immer auf die schwächere Seite wirkt. Bei dünnen Böden ist darauf zu achten, dass keine heißen Späne unter dem Werkzeug eingeklemmt werden und unnötige axiale Kräfte minimiert werden. Die Vorrichtung sollte funktionale Bezugspunkte stützen, ohne das Werkstück in eine temporäre Form zu zwingen.
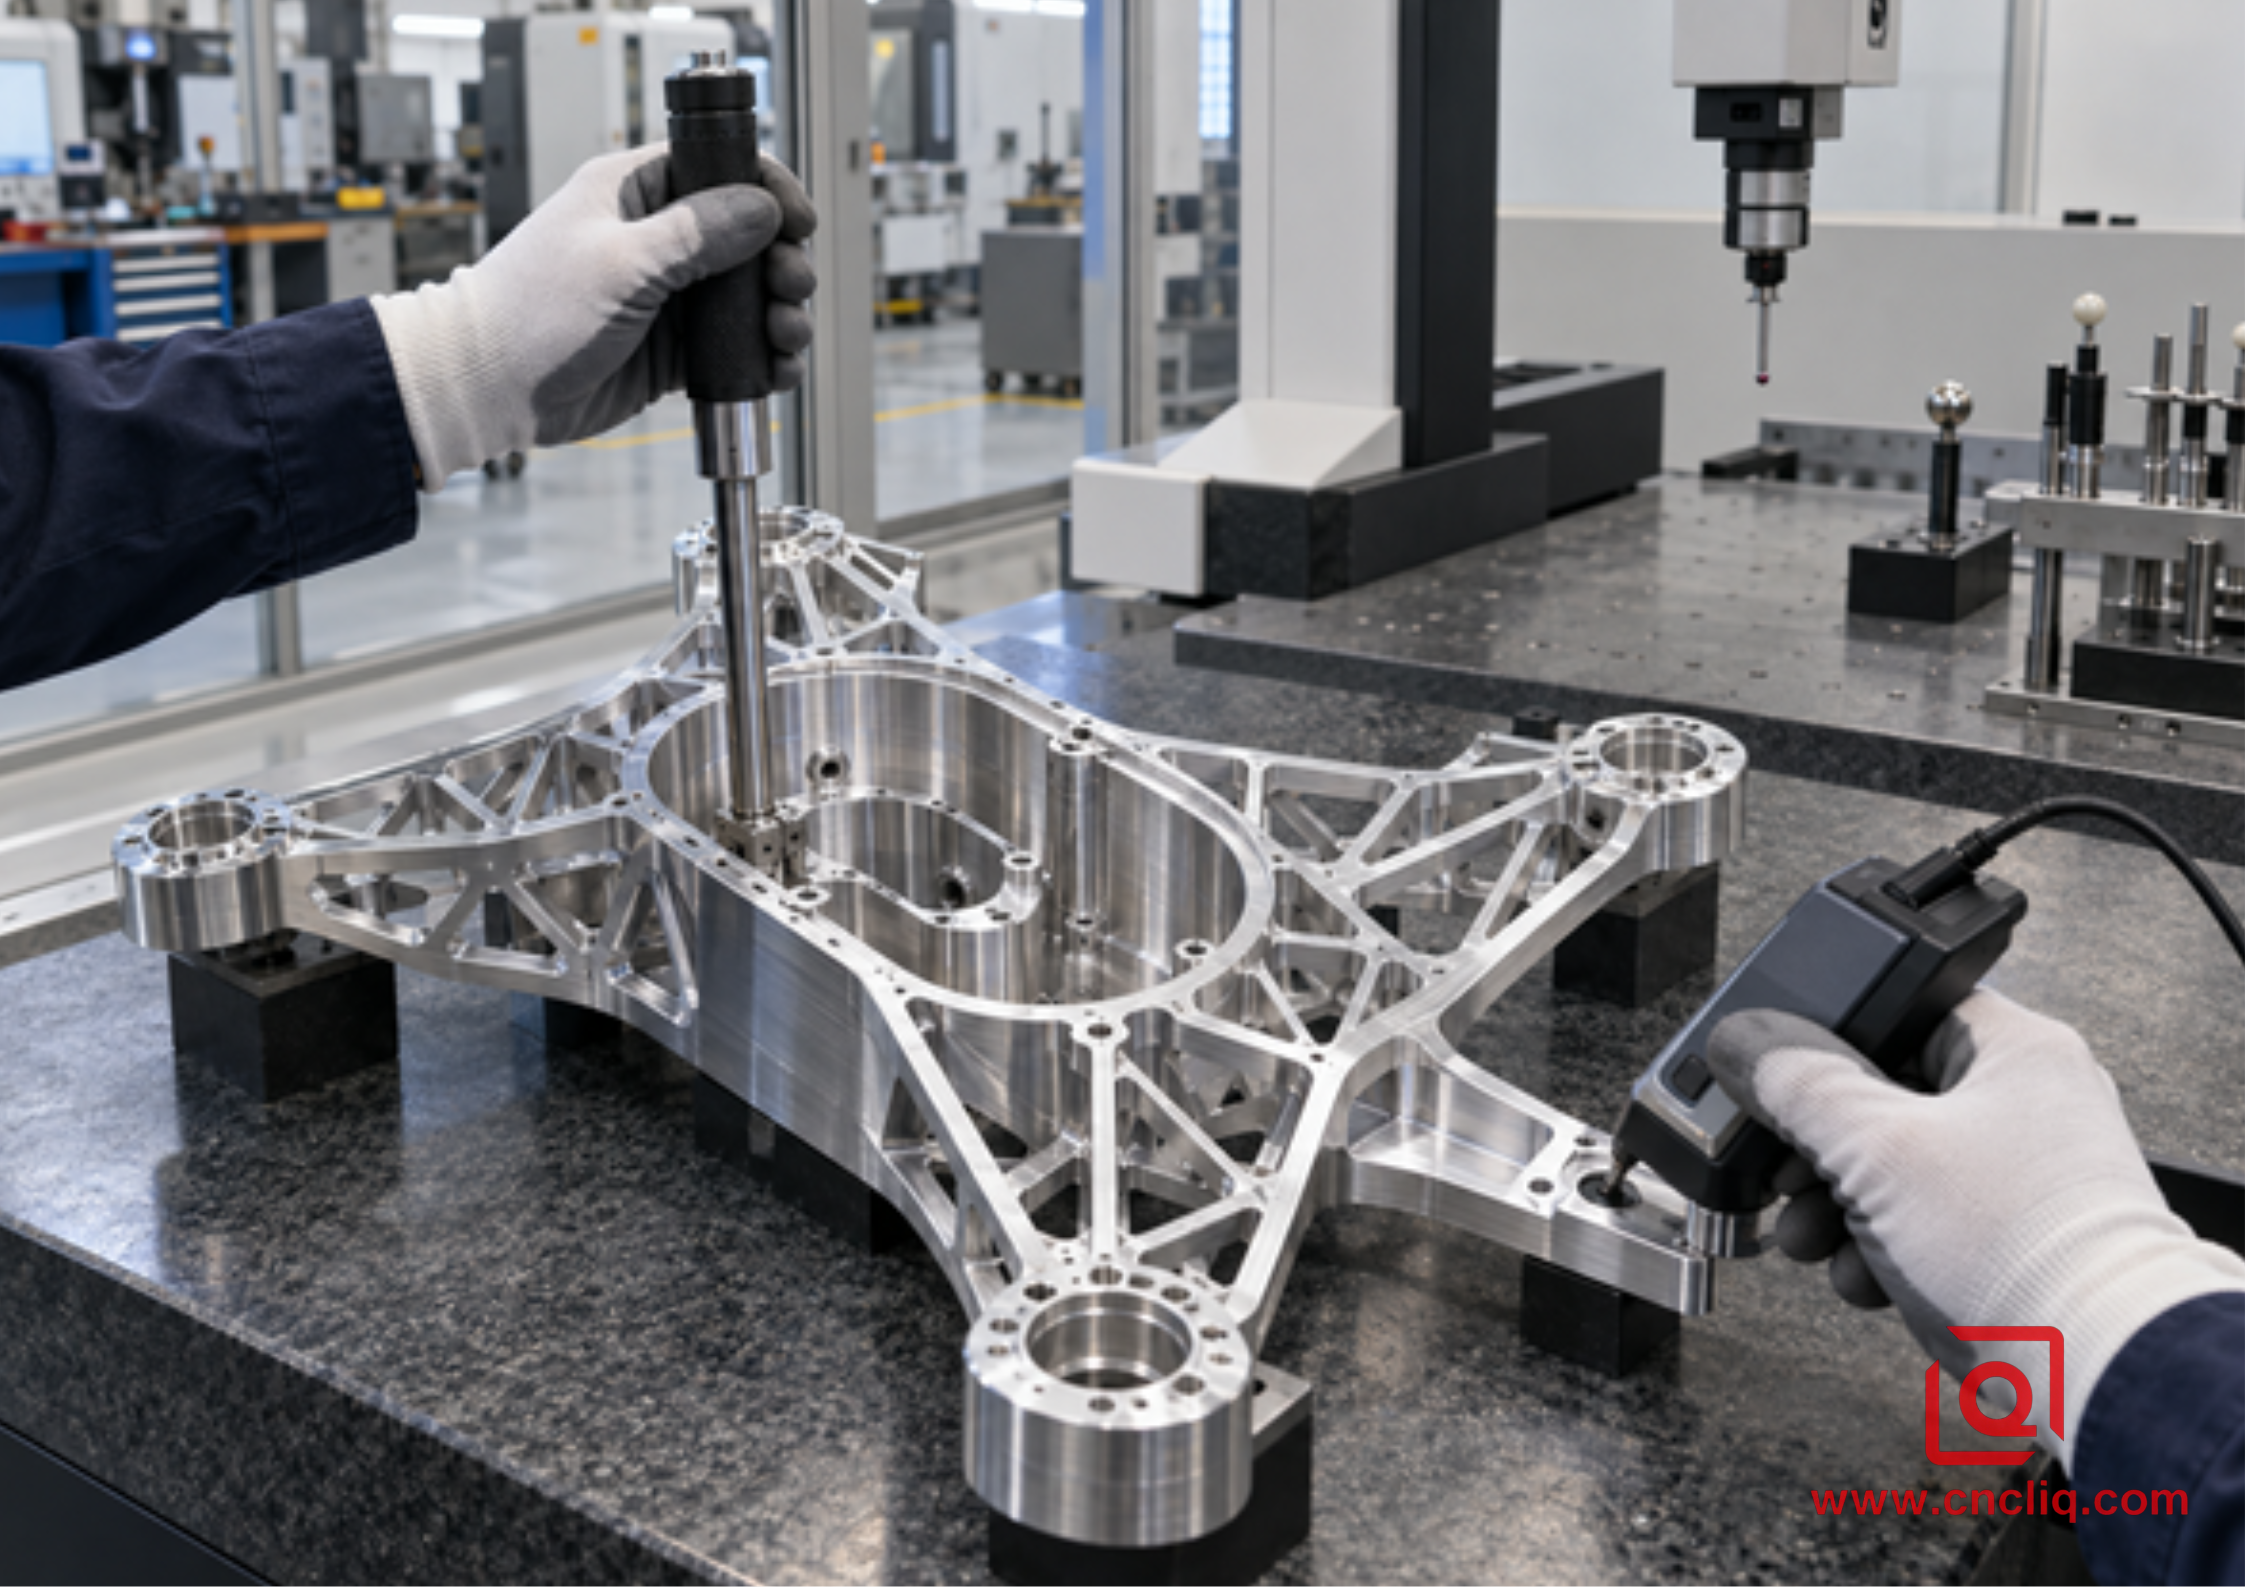
Die Prüfung sollte der Funktion folgen. Eine Koordinatenmessmaschine (KMM) kann die Position von Bohrungen, das Wandprofil und die Bezugspunkte erfassen; eine Bohrungslehre eignet sich für einen funktionalen Durchmesser; ein Oberflächenprofilometer überprüft die vorgegebene Oberflächenbeschaffenheit. Die Messung erfolgt, nachdem sich das Bauteil bei einer kontrollierten, dokumentierten Temperatur stabilisiert hat. Bei Bauteilen mit Dichtflächen, tiefen Bohrungen oder sich kreuzenden Kanälen müssen Bezugspunkte und Prüfverfahren vor der Produktion festgelegt werden.
9. Anonymer Sammelfall: Tiefkammer-Vakuumverteiler

Dieser anonymisierte Beispielfall basiert auf gängigen Bedingungen der kundenspezifischen Fertigung. Er veranschaulicht einen nachvollziehbaren Fertigungsablauf und behauptet nicht, dass ein einziger Parametersatz für jeden Auftrag gilt.
Ein Kunde aus der Industrieautomation benötigte einen Vakuumverteiler aus 6061-T651 mit einem tiefen, tropfenförmigen Hohlraum, sich kreuzenden Anschlussstutzen, einer erhöhten Dichtfläche und quergebohrten Kanälen. Der Hohlraum sollte eine größere Reichweite haben, während die umgebende Dichtfläche stabil bleiben musste. Geplant waren Prototypen, gefolgt von Serienfertigung nach Funktionsfreigabe.
Das ursprüngliche Konzept verwendete einen Universal-Schaftfräser und eine konventionelle Versatzbahn. Die Programmierung war einfach, jedoch verweilte der Fräser zu lange in maximaler Eingriffsposition. Die Späne sammelten sich nahe der schmalen Frässpitze, was zu wiederholten Lastspitzen und ungleichmäßiger Schneidkantenbearbeitung führte.
Im Rahmen der DFM-Überprüfung genehmigte der Kunde einen größeren nichtfunktionalen Innenradius und identifizierte Bereiche am Boden, die nur als Freiraum dienten. Der Programmierer konnte daraufhin einen speziell für Aluminium entwickelten 3-Schneiden-Schruppfräser mit kürzerer Baugruppe einsetzen. Geringer radialer Eingriff, nutzbarer axialer Eingriff innerhalb der vom Werkzeughersteller vorgegebenen Grenzen, gleichmäßiger spiralförmiger Eintritt und kontrollierte Eckbewegung bildeten die Grundlage der neuen Schruppstrategie. Eine Kühlmitteldüse richtete sich auf den Schnitt, eine zweite schob die Späne zur Öffnung.
Das Team hinterließ gleichmäßiges Material an den Wänden und der Dichtfläche. Nach dem Entspannen und Stabilisieren wurde das Bezugsmaterial wiederhergestellt und kritische Oberflächen separat bearbeitet. Die Kreuzanschlüsse wurden mittels Indexbearbeitung fertiggestellt. Die KMG-Prüfung umfasste die Bezugsmaterialien und die Anschlussposition, während die Dichtfläche gesondert auf Ebenheit und Oberflächenbeschaffenheit geprüft wurde.
Der Hauptvorteil lag in der planbaren Produktion anstelle einer maximalen Vorschubgeschwindigkeit. Die Spindelbelastung wurde gleichmäßiger, die Späneansammlung am schmalen Ende wurde reduziert, und Werkzeugwechsel konnten anhand des beobachteten Verschleißes anstatt durch Notfallbrüche geplant werden.
Der von Liqin veröffentlichte Präzisions-Aluminium-Verteilerblock ist ein relevantes Produktbeispiel für Käufer, die bearbeitete Kanäle, Dichtflächen, Anodisierung und Inspektion bewerten. Die Kategorie „Kundenspezifische Aluminiumbearbeitung“ bietet weitere Material- und Produktoptionen.
10. Fehlerbehebung anhand von Symptomen
Symptom | Zuerst prüfen | Korrekturpfad |
Aluminium an Wellpappe geschweißt | Spanbelastung, Schmierung, Schneidenzustand, Nachschneiden | Wiederherstellung der verifizierten Chipbeladung, Verbesserung der Lieferung, Chipreinigung, Verwendung von Aluminiumgeometrie |
Nur bei voller Tiefe klappern | Überstand, Halterkontakt, schwache Wand, verschlissenes Werkzeug | Montage verkürzen, Spiel prüfen, ae reduzieren, Endbearbeitung durchführen |
Lastspitze in jeder Ecke | Einsatzbereich, Radius, Restbestand | CAM anpassen, ein Auflagewerkzeug verwenden, zulässigen Konstruktionsradius erhöhen |
zerkratzter Taschenboden | Chips unterhalb des Schneidgeräts, unten bleibende Verbindungen | Kühlmittel oder Luft umleiten und sichere Spanabfuhrmaßnahmen durchführen. |
Eine Flöte verschleißt schneller | Sauberkeit von Auslauf und Halterung | Reinigen, wieder zusammenbauen, in der Nähe des Randes messen, verschlissene Spannzange ersetzen |
Die programmierte Zufuhr ist hoch, aber der Zyklus ist langsam. | Beschleunigungsgrenzen oder dichter Code | Glätten Sie den Pfad, überprüfen Sie die Schleifengröße, den Post-Effekt und steuern Sie die Vorausschau. |
Das Teil bewegt sich nach dem Entklemmen | Klemmverformung oder Eigenspannung | Klemmkraft reduzieren, Schruppen ausgleichen, Entspannung hinzufügen und erneut antasten |
11. Was Sie für eine schnelle und präzise Angebotsanfrage senden sollten
Senden Sie ein stabiles 3D-Modell und eine kontrollierte 2D-Zeichnung. Geben Sie anschließend Legierung und Härtegrad, Prototypen- und Serienmengen, qualitätskritische Maße, Bezugspunkte, Taschentiefe, Mindestradien, Dünnwandzonen, Oberflächenanforderungen, Zertifikate, Prüfberichte sowie alle Druck- und Dichtheitsprüfungen an. Fügen Sie Informationen zu Gegenstücken hinzu, wenn die Funktion durch eine Dichtungsfläche, Bohrung oder einen Anschluss bestimmt wird.
Die Kosten hängen weniger vom Taschenvolumen als von Reichweite, Wandsteifigkeit, Eckradius, Toleranz, Inspektion, Rüstzeiten und Werkzeugzugänglichkeit ab. Nicht alle Maße sollten standardmäßig angepasst werden. Kennzeichnen Sie die Merkmale, die für Abdichtung, Ausrichtung, Lagerpassung, optische Position oder Montage relevant sind. So kann der Lieferant die Funktion gewährleisten, ohne unnötige Bearbeitungszeiten zu verursachen.
Bei vertraulichen Projekten sollte vor der Übermittlung geschützter Dateien eine Geheimhaltungsvereinbarung (NDA) angefordert und etwaige Aufbewahrungs- oder Zugriffsanforderungen in der Angebotsanfrage (RFQ) angegeben werden. Für einen praktikablen Zeitplan sollte die Prototypenfreigabe von der Produktionsvorlaufzeit getrennt und die erforderlichen Dokumente für die Endbearbeitung und Inspektion aufgeführt werden.
Liqin bietet kundenspezifische CNC-Bearbeitung für Prototypen und Serienfertigung. Senden Sie uns Ihr Modell, Ihre Zeichnung, die gewünschte Menge, die Legierung und Ihre CTQ-Liste zur technischen Prüfung und Angebotserstellung.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist das trochoidale Fräsen dasselbe wie das adaptive Fräsen?
Die Begriffe überschneiden sich, sind aber nicht immer identisch. Trochoidales Fräsen nutzt traditionell wiederholte Schleifen, während adaptives oder dynamisches Freiräumen eine umfassendere CAM-Strategie darstellt, die die Bewegung variiert, um einen Zieleingriff zu gewährleisten. Beide Verfahren zielen darauf ab, Lastschwankungen zu reduzieren. Bei einer Angebotsanfrage sollten Sie sich auf kontrollierten Eingriff, Eintritt, Späneabfuhr und verifizierte Maschinenbewegung konzentrieren, anstatt auf den Markennamen einer Software.
2. Welchen radialen Eingriff sollte ich für das Tieffräsen von Aluminium verwenden?
In den veröffentlichten Richtlinien wird der trochoidale Eingriff häufig mit 5 % bis 15 % des Werkzeugdurchmessers angegeben, wobei 8 % als nützlicher Richtwert dienen. Der maximale radiale Schnitt wird in der zitierten Sandvik-Richtlinie unter 20 % gehalten. Der korrekte Wert hängt vom jeweiligen Fräser, der Schneidenlänge, dem Überstand, dem Rundlauf, der Legierung, der Maschinensteifigkeit, dem Kühlmittel und der Wandsteifigkeit ab. Verwenden Sie zunächst die Daten des Werkzeugherstellers und validieren Sie diese durch Prüfung von Belastung, Spanform, Geräuschen, Temperatur und Schneidkante.
3. Was kostet ein maßgefertigtes Aluminium-Tieflochbauteil?
Ohne Geometrie, Menge, Legierung, Toleranzen, Oberflächenbeschaffenheit und Prüfumfang lässt sich kein angemessener Stückpreis festlegen. Große Reichweiten, kleine Eckradien, dünne Wände, mehrere Aufspannungen, Anodisierung und vollständige CMM-Berichte erhöhen die Kosten; größere Radien, freie Werkzeugzugänglichkeit, realistische Toleranzen und wiederkehrende Losgrößen können sie reduzieren. Für ein vergleichbares Angebot senden Sie uns bitte eine STEP-Datei, eine kontrollierte Zeichnung, die Jahresmenge und eine CTQ-Liste.
4. Mit welcher Vorlaufzeit muss ich rechnen und wie wird die Vertraulichkeit der Zeichnungen gehandhabt?
Die Lieferzeit hängt von der Materialverfügbarkeit, den Werkzeugkosten, der Komplexität der Vorrichtungen, der Prototypenfreigabe, der Oberflächenbearbeitung und der Prüfdokumentation ab. Sie sollte daher im formellen Angebot bestätigt und nicht anhand einer allgemeinen Schätzung aus einem Blogbeitrag übernommen werden. Ist die Konstruktion vertraulich, ist vor der Dateiübertragung eine Geheimhaltungsvereinbarung (NDA) anzufordern, Exportkontroll- oder Zugriffsbeschränkungen zu klären und die Speicherung und Weitergabe von Zeichnungen, Revisionen und Prüfberichten zu vereinbaren.
5. Welche Qualitätsnachweise sollte ich für ein Bauteil mit tiefem Hohlraum anfordern?
Fordern Sie funktionsbezogene Unterlagen an: Materialzertifikate (falls erforderlich), Erstmuster- oder Maßprüfung kritischer Merkmale, CMM-Ergebnisse für Bezugspunkte, Oberflächenbeschaffenheitsnachweise für Dichtflächen sowie Druck- oder Dichtheitsprüfungsergebnisse bei flüssigkeitsführenden Kanälen. Vermeiden Sie es, aus Gewohnheit umfangreiche Berichtspakete anzufordern; definieren Sie kritische Qualitätskriterien (CTQs), Abnahmekriterien, Stichprobenverfahren und Dokumentformat in der Bestellung oder im Qualitätsplan.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Trochoidales Fräsen kann die Werkzeugstandzeit in tiefen Aluminiumtaschen verlängern, wenn der gesamte Prozess kontrolliert wird: geringer und gleichmäßiger radialer Eingriff, verantwortungsvoller Einsatz der Schneidenlänge, Korrektur der Spanausdünnung, Minimierung von Rundlauf und Überstand, Ableitung der Späne aus der tiefsten Zone, Schutz dünner Wände durch gleichmäßiges Aufmaß und separate Nachbearbeitung sowie Überprüfung des Ergebnisses durch Belastungs-, Werkzeugverschleiß- und Maßprüfung. Eine vollständige Angebotsanfrage sollte Legierung und Härtegrad, Geometrie, Menge, kritische Qualitätskriterien (CTQs), Oberflächenbeschaffenheit, Vertraulichkeitsanforderungen und Prüfumfang enthalten, damit die Fertigungsroute das tatsächliche Montagerisiko und nicht nur Vermutungen berücksichtigt.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
