 Deutsch




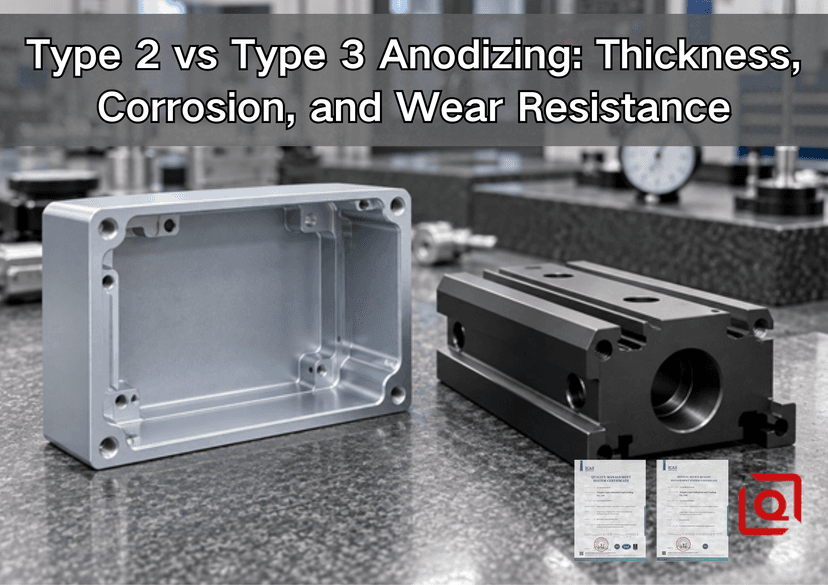
Ein schwarz eloxiertes Muster kann auf dem Zulassungstisch perfekt aussehen. Dann kommt die Produktion, die Welle stoppt an der Mündung der Bohrung und eine Endentscheidung wird plötzlich zu einem Montageproblem. Wenn Ihnen das bekannt vorkommt, ist dieser Leitfaden genau das Richtige für Sie. Dieser Leitfaden wandelt die Spezifikation in praktische Entscheidungen für die Werkstatt um. Sie werden sehen, was sich durch die beiden Prozesse tatsächlich ändert, warum „härter“ nicht automatisch „besser“ bedeutet und was ein Zerspanungslieferant benötigt, bevor er ein verantwortungsvolles Angebot für ein eloxiertes Aluminiumteil erstellen kann.
In der Werkstatt beginnen wir normalerweise mit Typ II, wenn ein Käufer Farbe und routinemäßigen Umweltschutz wünscht. Wir bewegen uns in Richtung Typ III, wenn die Oberfläche selbst arbeiten muss: Eine Schiene reibt, ein Kolben bewegt sich oder abrasiver Staub findet immer wieder die gleiche Kontaktfläche. Das Etikett ist nur der Anfang. Legierungschemie, Versiegelung, Filmdicke, Zahnstangenkontakt, Maskierung und der Zeitpunkt der Maßkontrolle entscheiden darüber, ob das fertige Teil tatsächlich zusammengebaut wird.
Schnellauswahlregel: Wählen Sie Typ II, wenn Aussehen und versiegelter Korrosionsschutz führen. Wählen Sie Typ III, wenn eine Aluminiumoberfläche eine funktionelle Verschleißschnittstelle darstellt und die Zeichnung ein dickeres, dunkleres, weniger farbkonsistentes Oxid aufnehmen kann. Wenn das Teil beides benötigt, geben Sie die Anforderung anhand der Oberfläche an, anstatt blind eine Oberfläche auf die gesamte Komponente aufzutragen.
1. Typ II vs. Typ III auf einen Blick
|
Technischer Faktor |
Schwefelanodisierung Typ II |
Typ-III-Hartanodisierung |
|
Hauptzweck |
Allgemeiner Korrosionsschutz, Optik, Einfärbung, Lack- oder Klebebasis |
Abriebfestigkeit, Gleitverschleiß, funktionale harte Oberfläche, qualifizierte elektrische Isolierung |
|
Übliche Kaufdicke |
Oft 5–25 µm; Geben Sie den tatsächlichen Bereich in der Zeichnung oder Bestellung an |
Die standardmäßige Nenndicke nach MIL-PRF-8625 beträgt 0,002 Zoll (50,8 µm), sofern keine andere Dicke angegeben ist. sein typischer Bereich liegt bei etwa 12,7–114,3 µm |
|
Farbe |
Klare/ungefärbte oder breit gefärbte Farben; Der beste Weg zur kosmetischen Kontrolle |
Natürliches Grau, Bronze, Oliv, Braun oder fast Schwarz; Schwarzer Farbstoff ist möglich, aber eine helle Farbanpassung ist nicht seine Stärke |
|
Versiegelung |
Normalerweise versiegelt, sofern in der Bestellung nichts anderes angegeben ist |
Für maximale Abriebfestigkeit oft unversiegelt; Wenn es zu Korrosion kommt, kann eine Abdichtung erforderlich sein |
|
Dimensionseffekt |
Bescheiden, aber wichtig für Gewinde, Dübellöcher, Dichtungen und enge Passungen |
Wesentlich; Bei der Bearbeitung und Inspektion muss das Wachstum auf jeder beschichteten Oberfläche berücksichtigt werden |
|
Passgenaue Teile |
Gehäuse, Paneele, Halterungen, Gehäuse, Griffe, sichtbare Beschläge |
Ventilkörper, Führungen, Nocken, Kolben, Gleitsteine, Antriebsteile, Scharniere |
MIL-PRF-8625 definiert Typ II nach Prozess und Beschichtungsgewicht, nicht nach einem universellen obligatorischen Dickenband. „Typ II, schwarz“ ist daher unvollständig, wenn es auf die Dicke ankommt. Typ III ist anders: Sofern im Vertrag, in der Zeichnung oder in der Bestellung nichts anderes angegeben ist, ist in der Spezifikation eine nominale Beschichtungsstärke von 0,002 festgelegt. Klasse bedeutet nicht gleich Leistungsniveau: Klasse 1 ist ungefärbt und Klasse 2 ist gefärbt.
2. Was ändert sich tatsächlich im Eloxaltank?
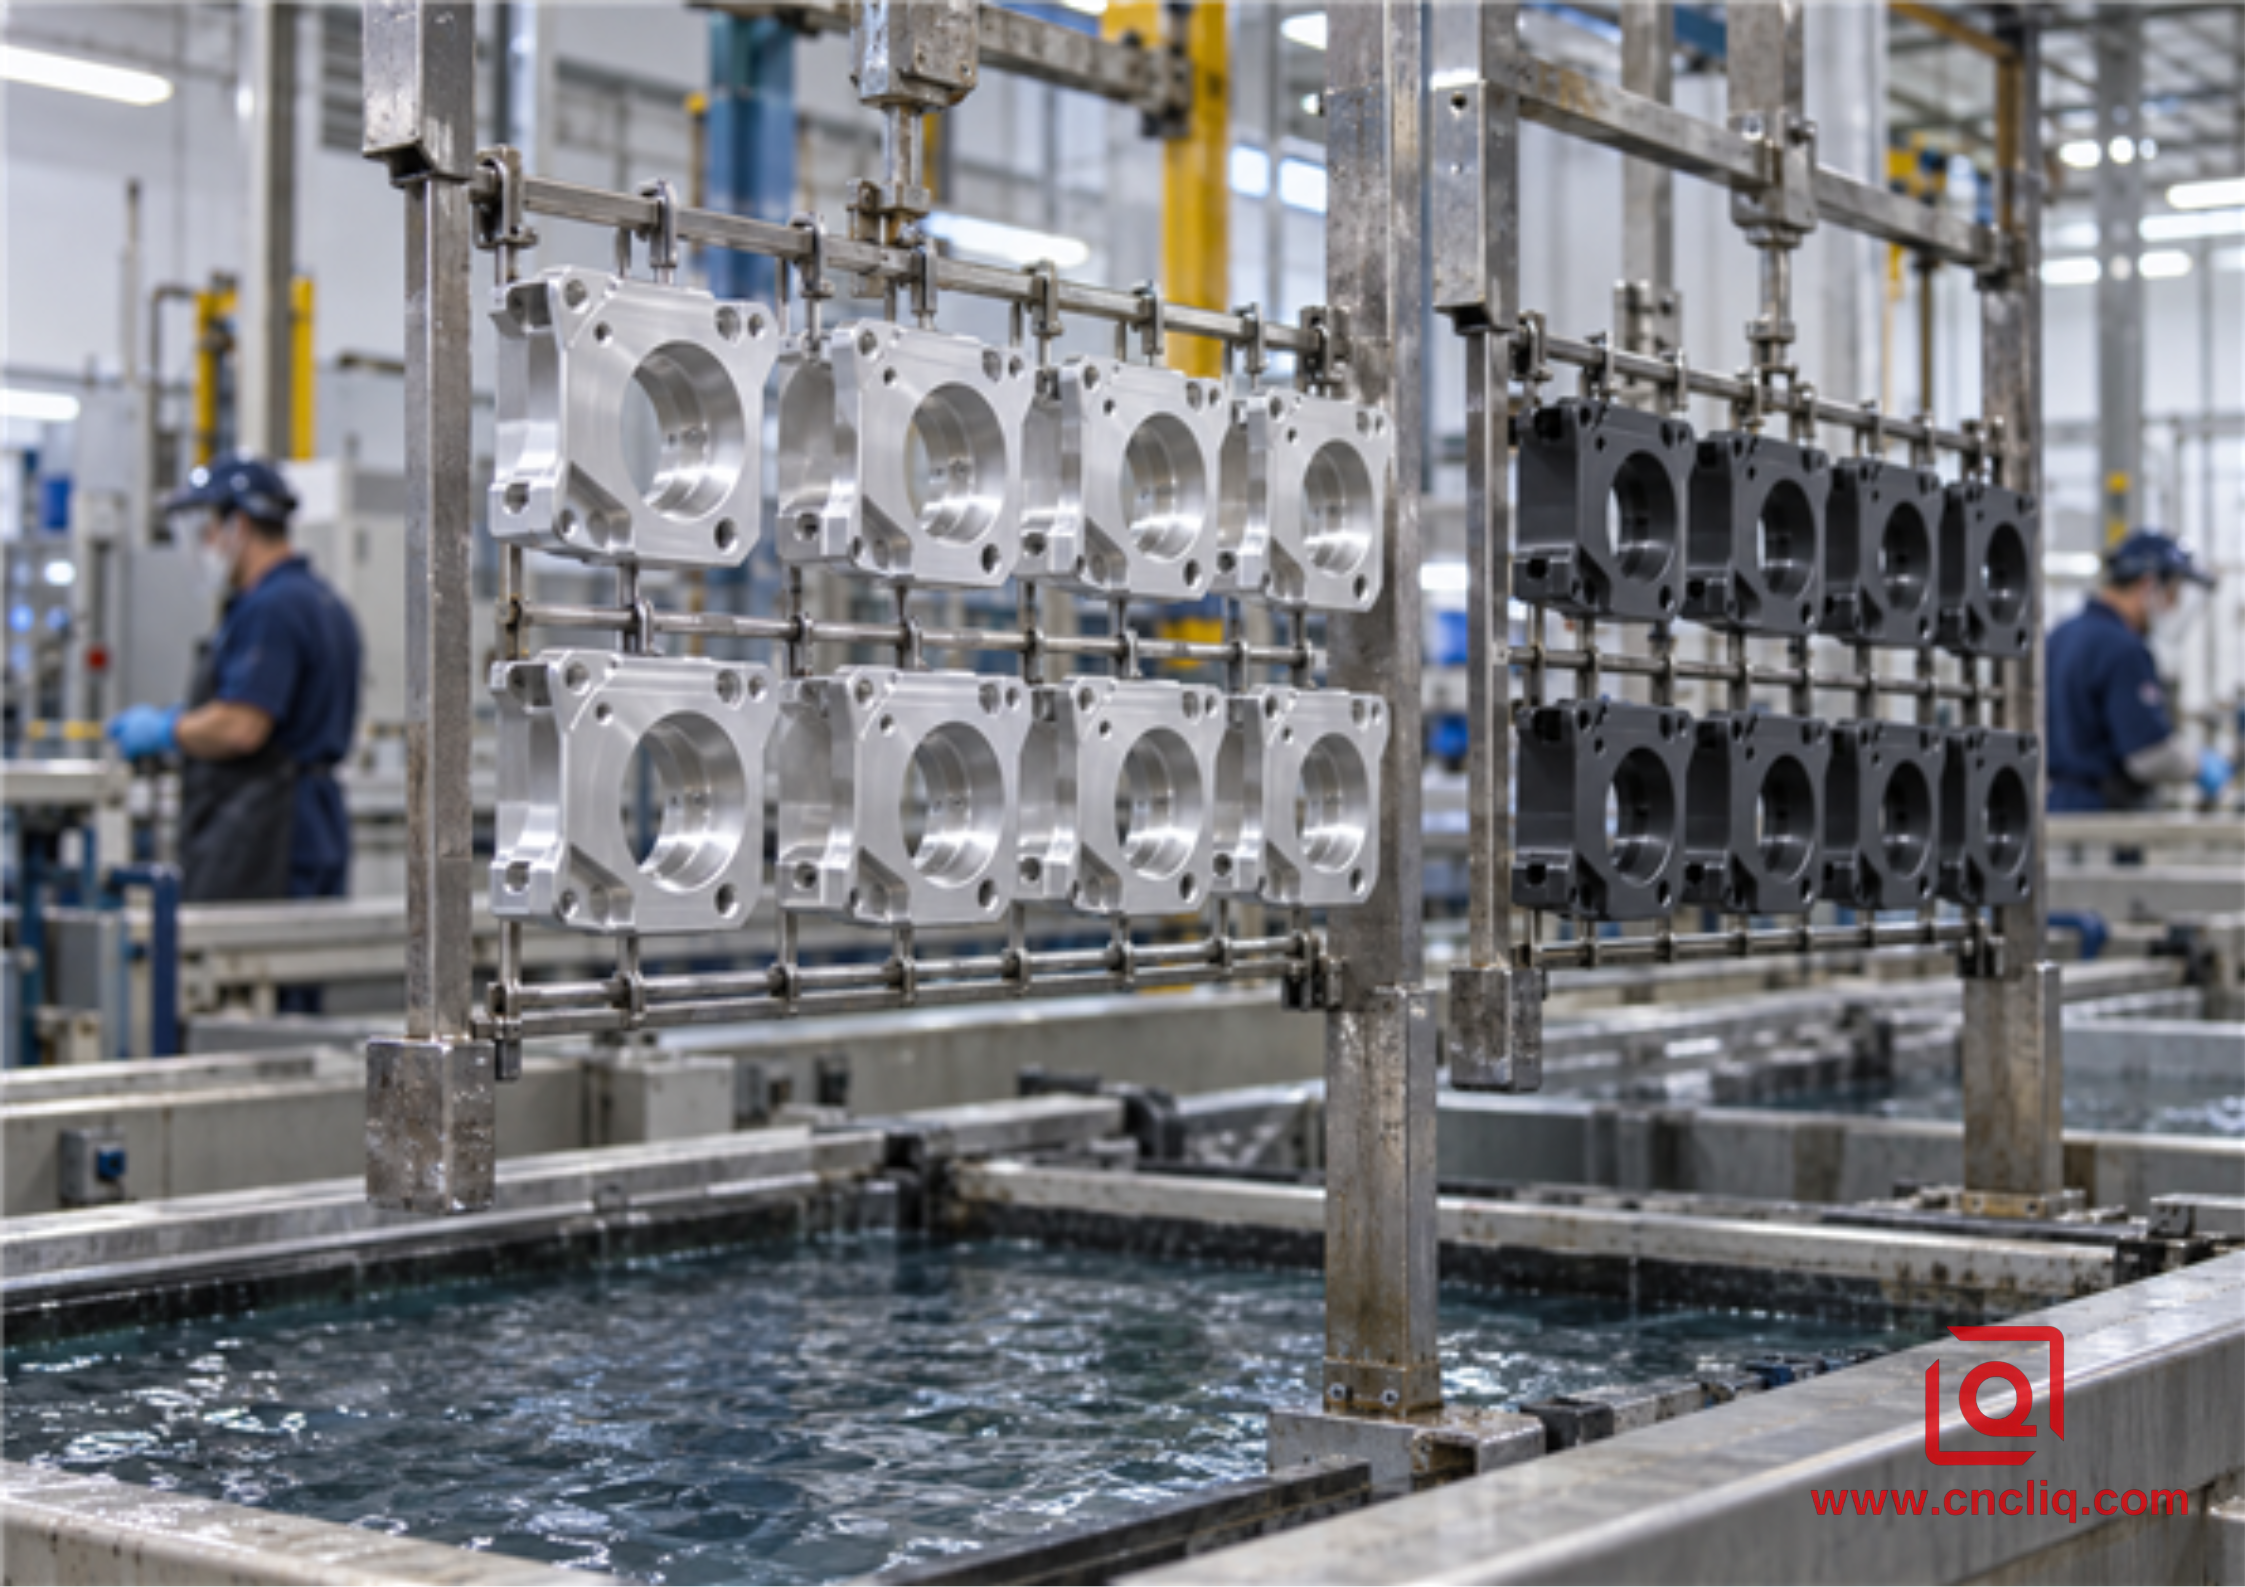
Die Produktionskontrolle beginnt mit der Legierungstrennung, Reinigung, Abfüllung, elektrischem Kontakt und stabilen Badbedingungen – nicht mit der Farbauswahl.
Beide Arten wandeln die Aluminiumoberfläche in Aluminiumoxid um. Dabei handelt es sich nicht um eine lose über das Bauteil gesprühte Haut. Das Teil wird zur Anode in einer Elektrolysezelle, Sauerstoff reagiert an der Oberfläche und ein poröses Oxid wächst teilweise in das Grundmetall und teilweise über die ursprüngliche Grenze.
Typ II verwendet ein Schwefelsäurebad unter Bedingungen, die für ein ausgewogenes Verhältnis von Porenstruktur, Korrosionsschutz, Farbstoffreaktion und Produktionseffizienz ausgewählt wurden. Typ III bildet unter anspruchsvolleren Kontrollen eine schwerere, dichtere Beschichtung. In der Praxis bedeutet das normalerweise ein kälteres Bad, eine höhere Stromdichte, starke Bewegung, zuverlässigen elektrischen Kontakt und genügend Kühlkapazität, um lokale Verbrennungen zu verhindern. Diese Anforderungen erklären den höheren Preis und warum große Flächen oder tiefe Nischen eine durchdachte Regalaufstellung erfordern.
Das sichtbare Ergebnis hängt immer noch davon ab, was in den Tank gelangt ist. Wenn Sie eine 6061-Abdeckung, eine 7075-Halterung und einen silikonreichen Guss auf dasselbe Gestell legen, können die Farben immer noch deutlich anders aussehen. Wir erwarten auch, dass Schweißzusatz, wärmebeeinflusste Bereiche und Kornfluss durchscheinen; Diese Hinweise stammen vom Metall und nicht von einem unvorsichtigen Färber. Das Eloxieren folgt dem Substrat; Es verdeckt keine Kratzer, Schnittspuren oder ungleichmäßige Strahlen. Eine umfassendere Prozessansicht finden Sie unter Liqin OEM-Leitfaden zur Endbearbeitung von CNC-gefrästem Aluminium .
3. Dicke und die Toleranzfalle
Eine üblicherweise geordnete Schicht vom Typ II könnte 10–15 µm groß sein. Eine funktionelle Schicht vom Typ III kann 40–60 µm dick sein. Die volle Dicke wird nicht einfach außen hinzugefügt. Laut MIL-PRF-8625-Designrichtlinie ist auf jeder beschichteten Oberfläche mit einer nach außen gerichteten Zunahme zu rechnen, die etwa der Hälfte der Beschichtungsdicke entspricht. Mit der bekannten „halb rein, halb raus“-Regel beginnen wir mit der Zuschussberechnung. Die Inspektion endet hier nicht. In einem echten ersten Artikel erfahren wir, was diese Legierung, Ätzung und Zahnstangenposition mit dieser Funktion bewirkt haben.
Vier Dimensionen, die ich vor der Veröffentlichung in Frage stellen würde:
- Ein 20.000-mm-Zapfen mit 50 µm Hartbeschichtung bleibt nicht bei 20.000 mm. Lassen Sie bei der Halb-Außen-Schätzung etwa 25 µm auf jeder Seite zu und beweisen Sie das Ergebnis dann an einem ersten Artikel.
- Eine 12.000-mm-Bohrung, die mit den gleichen 50 µm beschichtet ist, kann sich im Durchmesser um etwa 50 µm verkleinern. Wenn es auf die Wellenpassung ankommt, überdimensionieren Sie die Bohrung vor der Endbearbeitung oder decken sie ab.
- Ein M3-Innengewinde ist zu klein, um es beiläufig zu behandeln. Oxid auf beiden Flanken verändert die Art und Weise, wie das Befestigungselement eindringt, und die Beschichtung im Inneren eines tiefen Gewindes kann ungleichmäßig sein. Entscheiden Sie sich während des DFM für die Maskierung und das fertige Messgerät.
- Eine 12 µm dicke Typ-II-Schicht auf einem Gehäuse verschiebt eine einzelne Fläche nur um wenige Mikrometer, aber zwei gegenüberliegende beschichtete Flächen können eine Steckeröffnung oder eine Dichtungstasche immer noch festziehen.
Es gibt noch eine weitere Zahl: Durch die Ätzung wird Metall weggetragen, bevor das Oxid erscheint. Ich sehe gerne ein Vorher-Nachher-Paar auf dem Kontrollblatt. Die erste Lesung gehört zum bearbeiteten Merkmal; der zweite gehört zum fertigen Teil. Ohne dieses Paar kann ein enges Dübelloch oder eine Dichtungsnut die Größe verlieren, und niemand kann sagen, ob Bearbeitung, Ätzung oder Wachstum die Ursache dafür sind.
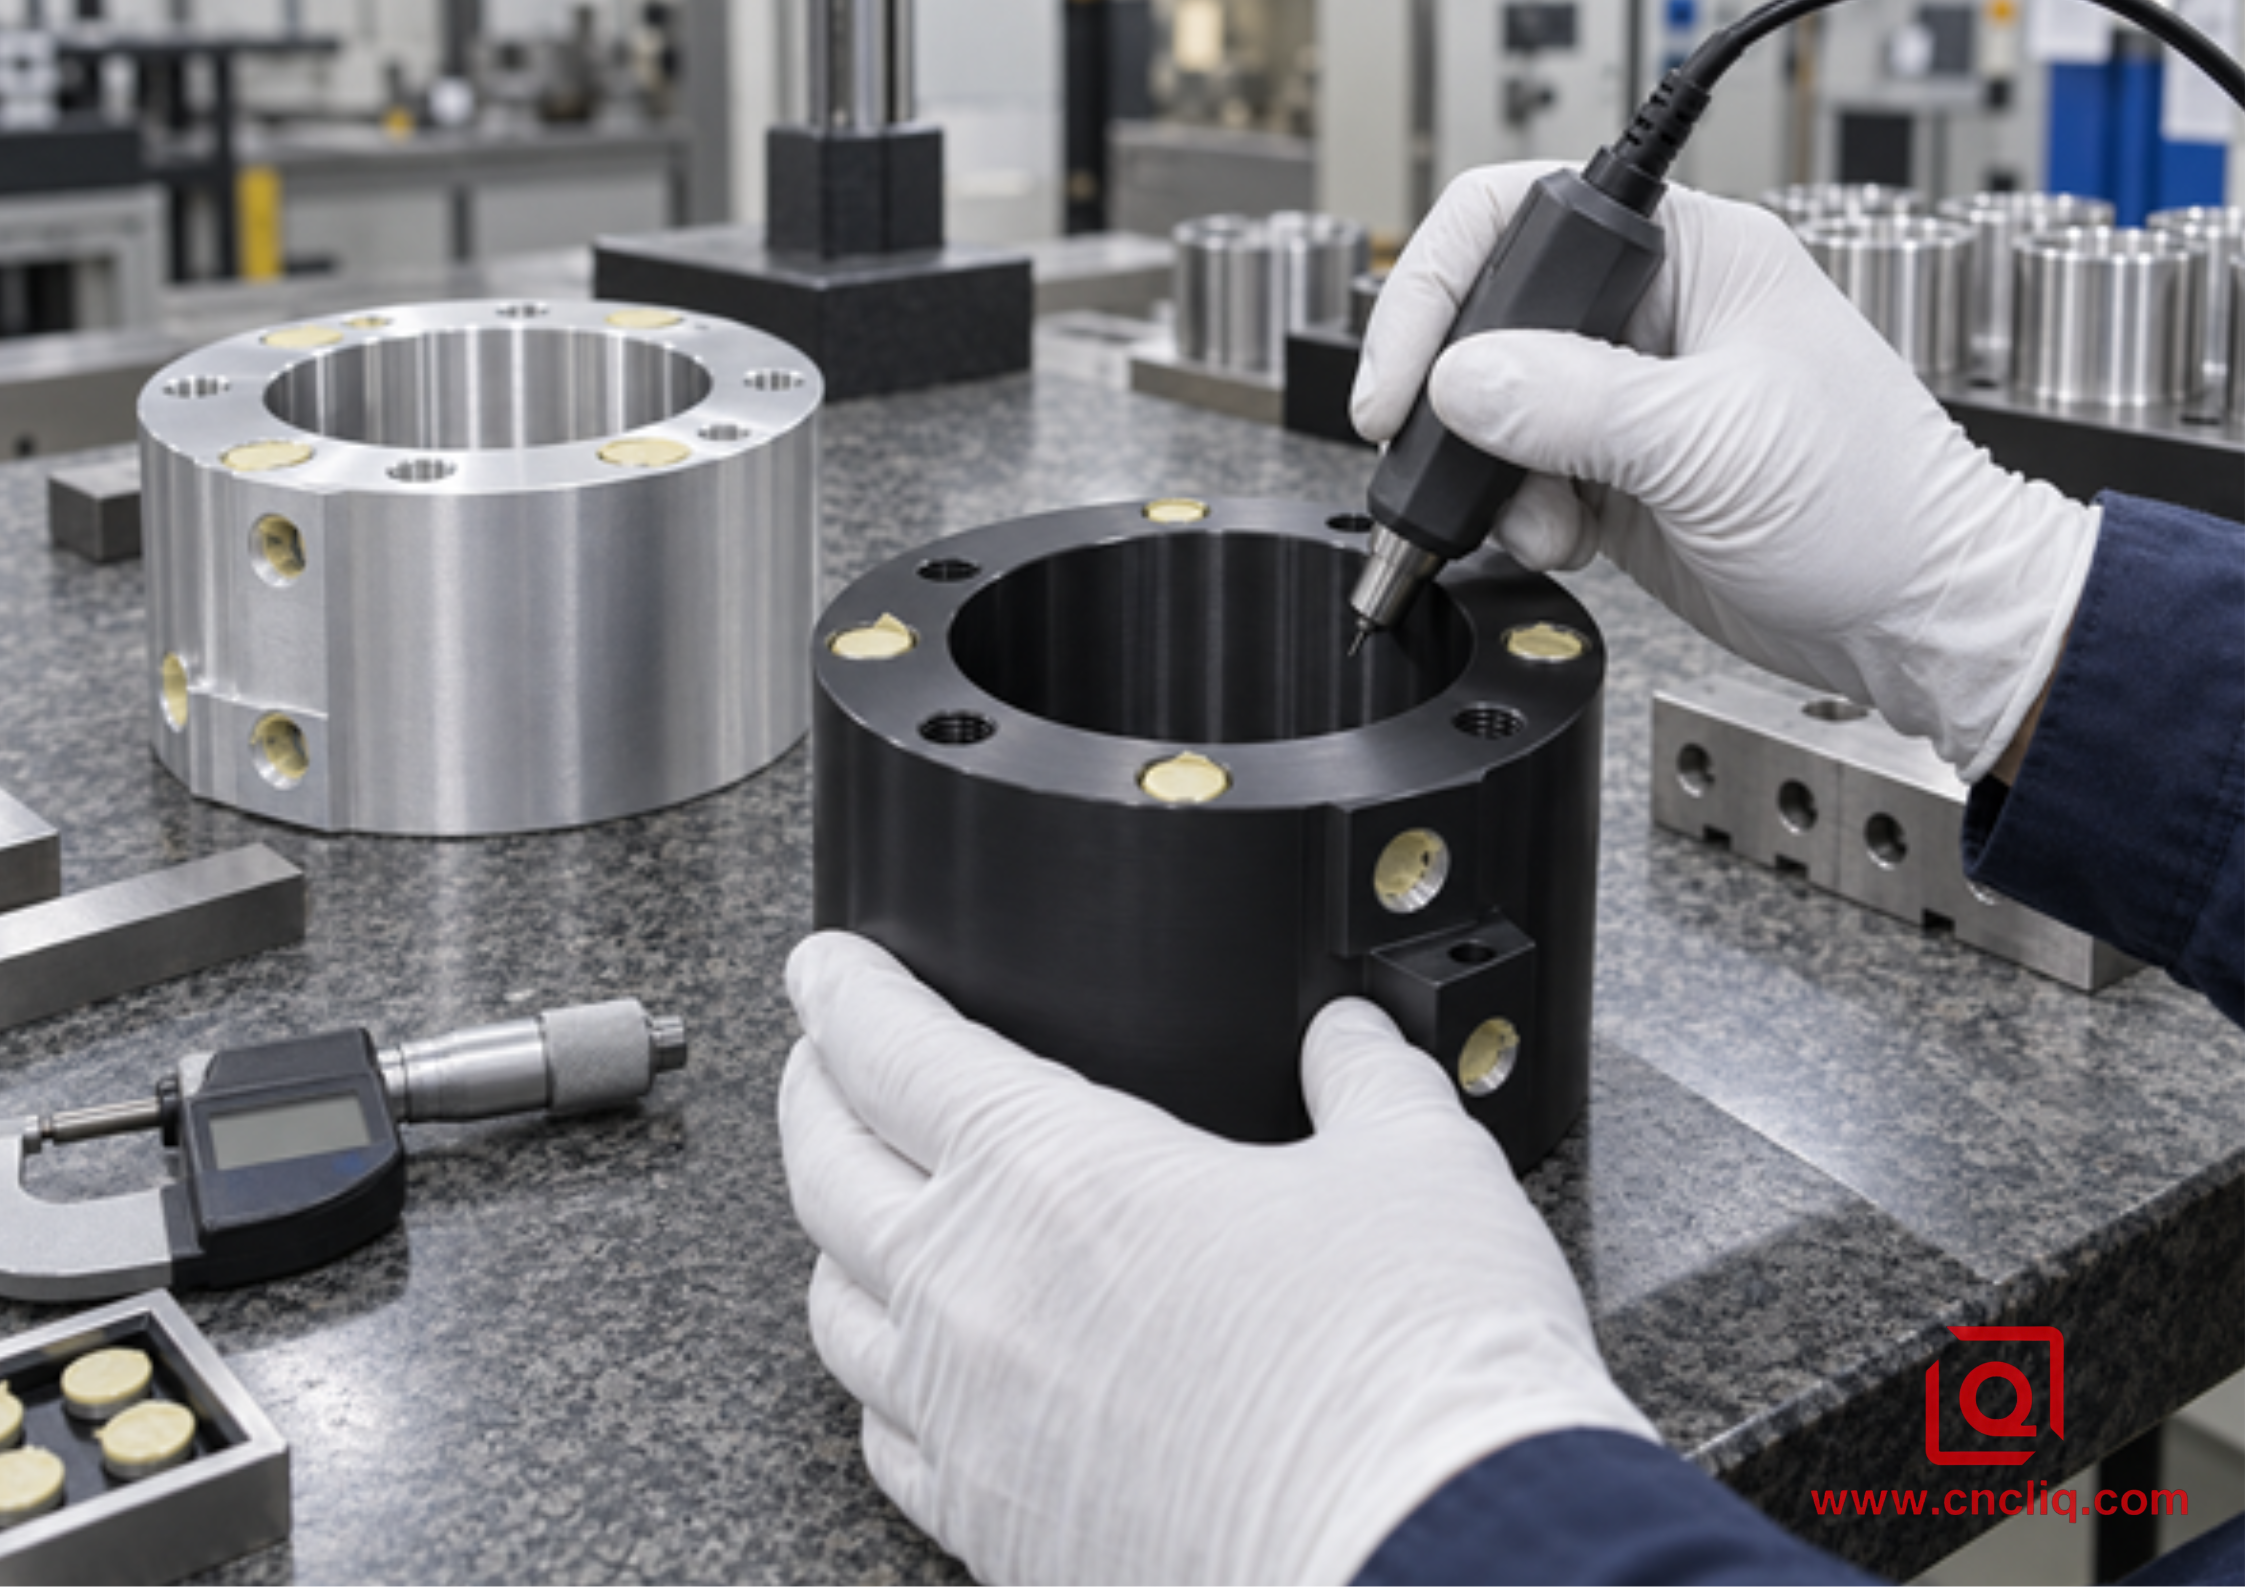
Die Sonde ist nur ein Teil der Prüfung. Wir möchten im selben Gespräch auch die Anschlusslehre, die Maskierungsgrenze und den vorgesehenen Rack-Standort angeben.
Für Typ III verweist MIL-PRF-8625 Prüfer auf ASTM B244 oder ASTM E376. Stoppen Sie nicht nach einer bequemen Sondenberührung: Die gemeldete Dicke basiert auf mindestens 8 Messwerten. Wenn Käufer und Lieferant sich immer noch nicht einig sind, ist ein kalibrierter metallografischer Querschnitt der Schiedsrichter. Kurven, Kanten und unterschiedliche Leitfähigkeiten unedler Metalle können alle einen Wirbelstromwert beeinflussen, daher sollte die Zeichnung die Stellen benennen, auf die es ankommt. Tragen Sie Messorte in den Kontrollplan ein, anstatt einen praktischen flachen Coupon abzulesen und davon auszugehen, dass eine Blindbohrung übereinstimmt.
Liqins DFM-Führung mit Hartbeschichtung vom Typ III behandelt Toleranz, Maskierung und Zeichnungsüberprüfung ausführlicher. Das verifizierte Kundenspezifischer CNC-gefräster Aluminiumverteiler ist ein relevantes Produktbeispiel, da Anschlussgewinde, Dichtflächen, sich kreuzende Durchgänge und Präzisionsbohrungen die Endbearbeitung untrennbar mit der Bearbeitung verbinden.
4. Korrosionsbeständigkeit: Die Dicke ist nur ein Teil der Antwort
Eine dunkle, schwere Hartbeschichtung kann beruhigend wirken und an einer beschädigten Ecke trotzdem zuerst korrodieren. Bei feuchtem Betrieb schauen wir über die Typennummer hinaus und fragen, ob das Oxid durchgehend ist, ob es versiegelt wurde, welche Legierung sich darunter befindet und ob rostfreie Beschläge oder eingeschlossenes Wasser eine lokale Schwachstelle darstellen.
Die Standardprüfung ist spezifisch. MIL-PRF-8625F mit Änderung 2 schickt versiegelte Proben in einen Salznebel nach ASTM B117, der mit einer 5 %igen Lösung hergestellt wird. Sie bleiben dort 336 Stunden lang und die Akzeptanz basiert auf der zulässigen Anzahl und Größe der Vertiefungen – nicht darauf, ob das Panel noch wie aus dem Ausstellungsraum aussieht. Typ II ist versiegelt, sofern nicht anders angegeben. Typ III, der für maximalen Abrieb verwendet wird, sollte unversiegelt bleiben; Wenn äußere Korrosion wichtiger ist und ein verringerter Abrieb akzeptabel ist, kann die Bestellung eine Versiegelung erfordern.
- Für ein ästhetisches Außengehäuse ist möglicherweise eine versiegelte Variante vom Typ II auf einer geeigneten Knetlegierung die vorhersehbarere Wahl.
- Bei einer trockenen Gleitführung kann unversiegelter Typ III die Verschleißoberfläche besser schützen.
- Für ein strapazierfähiges Teil im Nassbetrieb muss die Zeichnung den Kompromiss zwischen Verschleiß und Dichtung aufzeigen.
- Isolieren Sie bei galvanischer Freilegung gegebenenfalls unterschiedliche Metalle und sorgen Sie für eine Drainage. Eine schlechte Verbindungskonstruktion kann durch Eloxieren nicht behoben werden.
Salzsprühnebel ist ein Instrument zur Prozessqualifizierung und keine direkte Feld-Lebensuhr. Ein Ergebnis von 336 Stunden bedeutet nicht, dass Sie 336 Stunden im Freien verbracht haben. Geben Sie alle erforderlichen Dauer-, Gruben-Limit- und Coupon-Legierungen in die Ausschreibung und den Qualitätsplan ein.
5. Verschleißfestigkeit: Wo Typ III seinen Platz verdient
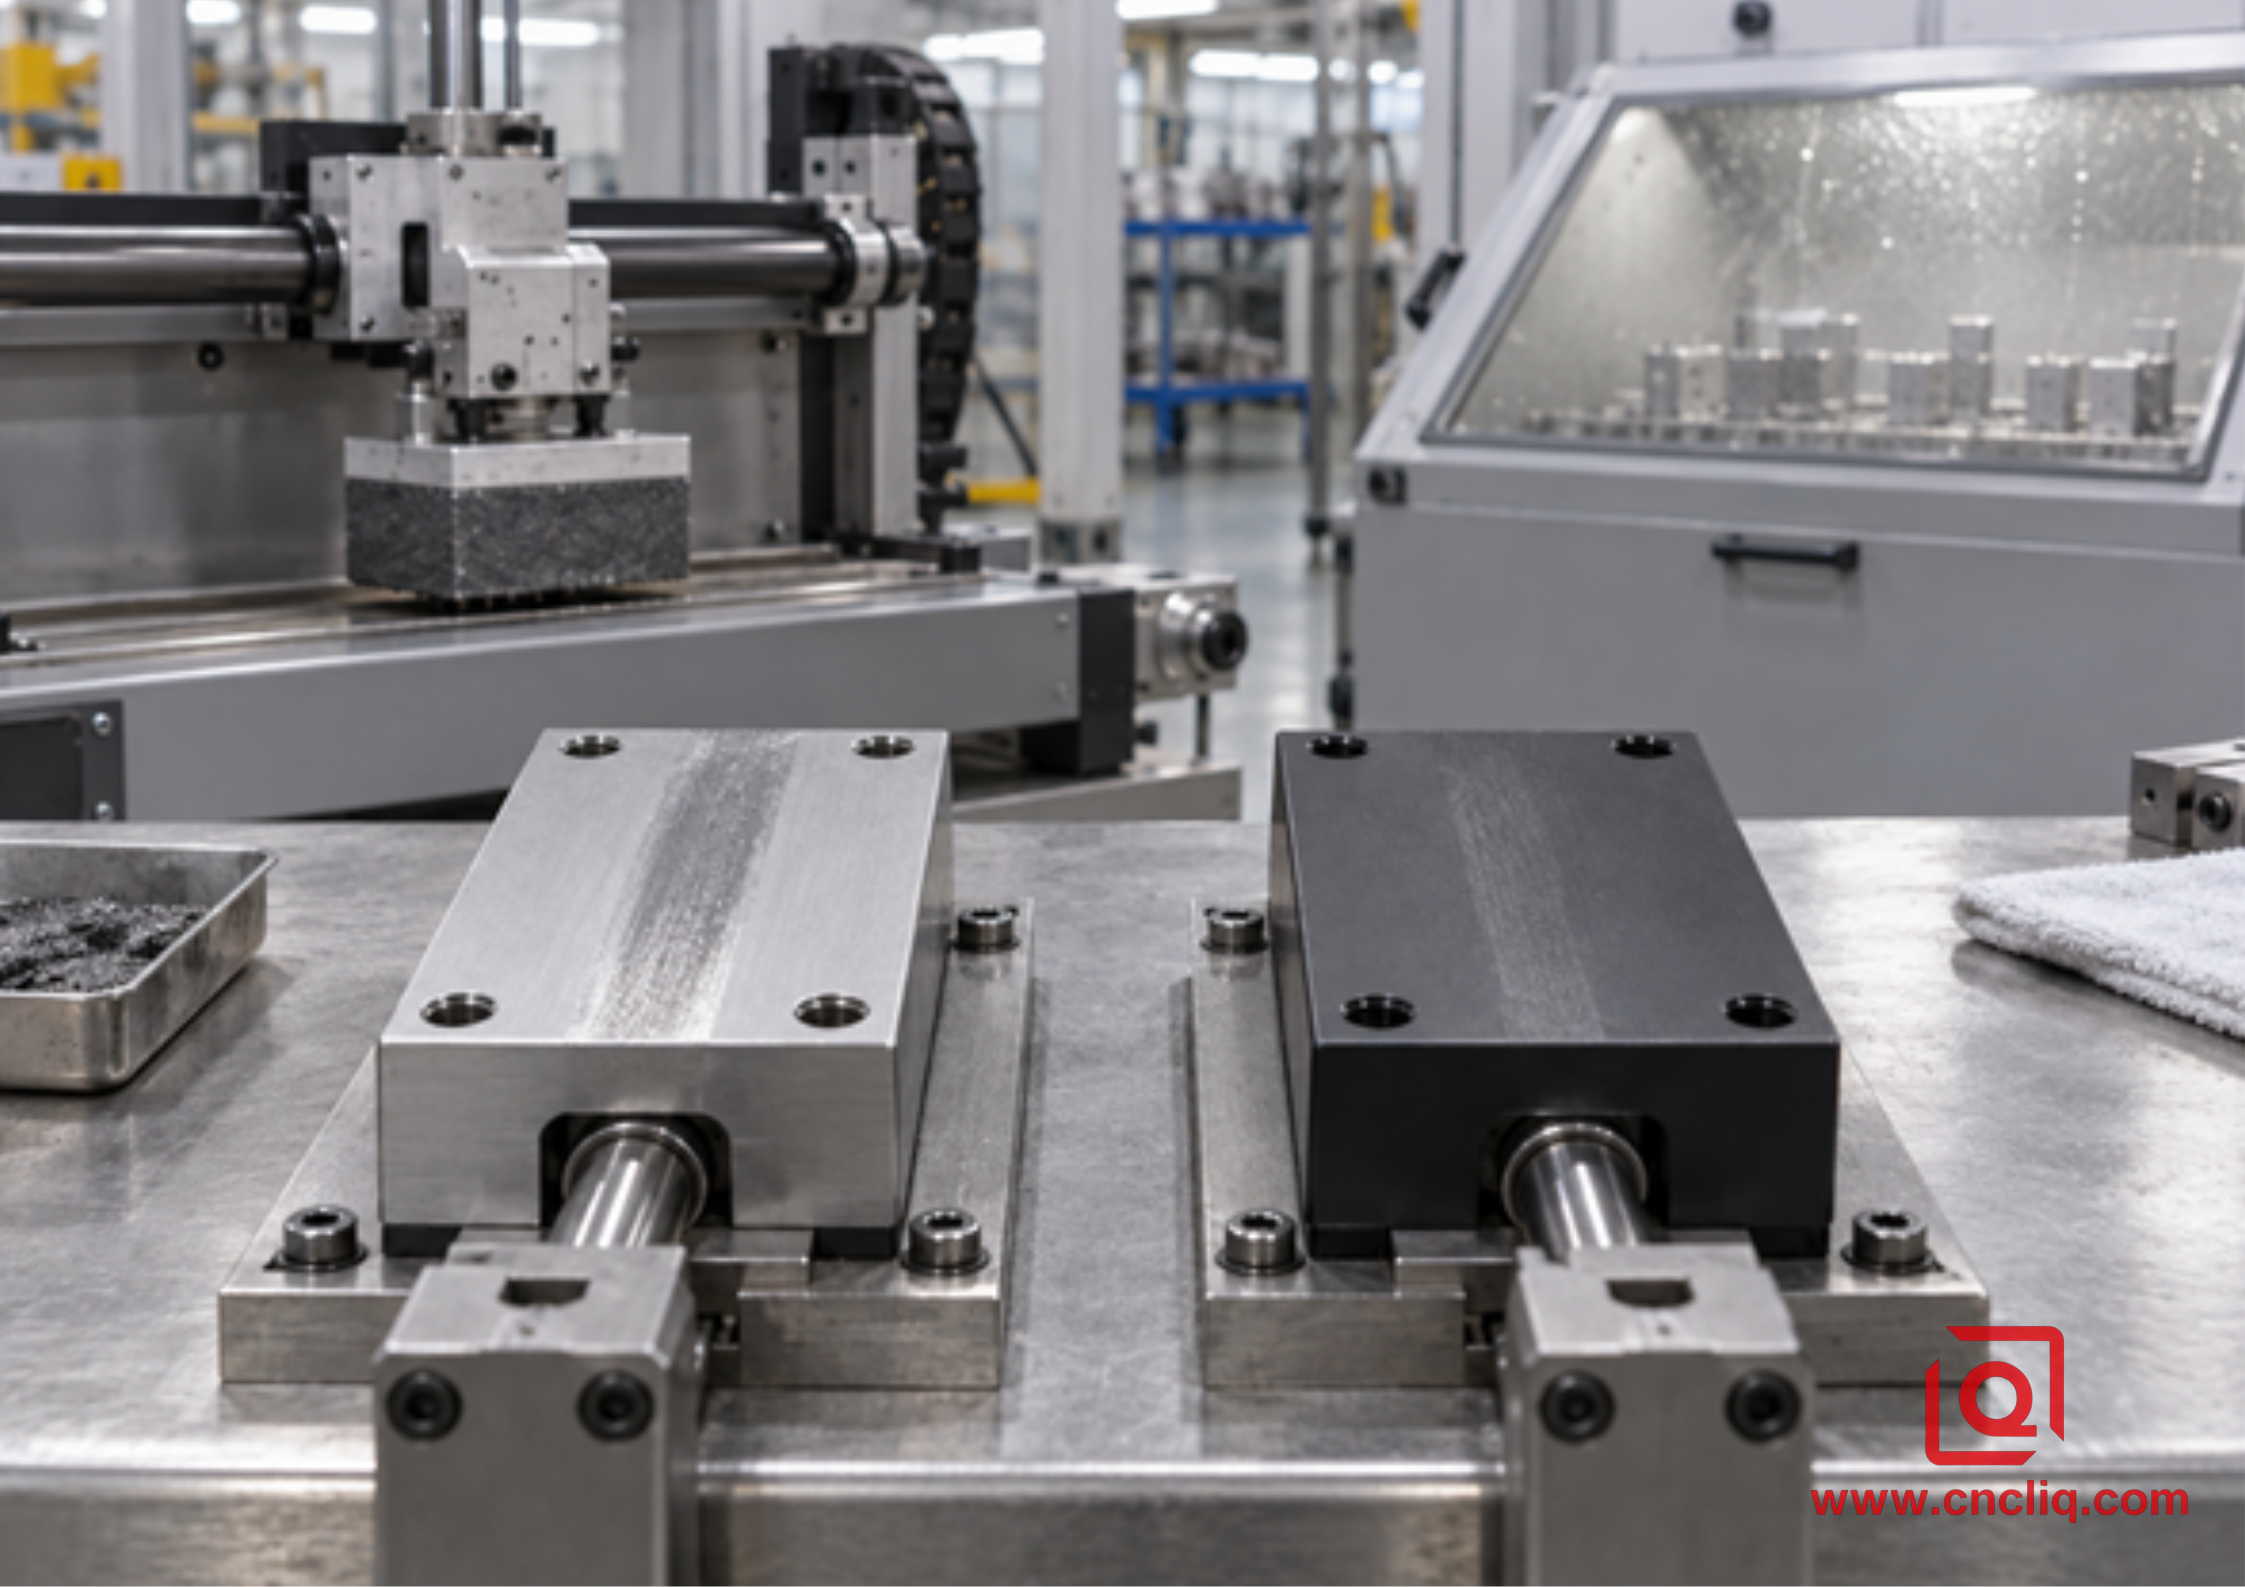
Der Verschleiß hängt von der Beschichtungsstruktur, der Gegenfläche, der Belastung, der Schmierung, der Abdichtung und der Prüfmethode ab – nicht nur von der Farbe.
Ebenso konkret ist der Verschleißtest. Unter der MIL-PRF-8625-Route läuft ein unversiegeltes Typ-III-Panel mit ASTM D4060 und CS-17-Rädern. Jedes Rad trägt 1.000 g und dreht sich mit 70 U/min; Der Lauf dauert 10.000 Zyklen. Anschließend wird der Gewichtsverlust in einen Verschleißindex umgerechnet. Die Obergrenze beträgt 3,5 mg pro 1.000 Zyklen für Legierungen mit oder über 2 % Kupfer und 1,5 mg für die anderen Legierungen. Diese Zahlen sind nützlicher als „extrem langlebig“, da sie eine Methode und eine Akzeptanzschwelle angeben.
Machen Sie diesen Test nicht zu einer universellen Lebensdauer. Eine Dichtung, eine staubige Führungsschiene, ein Handgehäuse und ein Lagersitz bedingen unterschiedliche Drücke, Ablagerungen, Schmierung, Temperaturen und Gegenflächen. Typ III überdauert bei Abrieb im Allgemeinen länger als Typ II, doch mehr Dicke ist nicht immer besser. In der Spezifikation wird darauf hingewiesen, dass die Abriebfestigkeit in der Nähe von 3 mil abnehmen kann und nicht automatisch mit der Dicke zunimmt. Es wird auch darauf hingewiesen, dass die Versiegelung die Verschleißfestigkeit vom Typ III verringert.
6. Legierung, Farbe und Oberflächenbeschaffenheit
6061-T6 ist das Material, das wir normalerweise ohne große kosmetische Probleme bearbeiten und eloxieren können. Bei einem 7075-T651-Teil sieht das anders aus: Seine Festigkeit mag zur Struktur passen, aber die natürliche Hartbeschichtung fällt oft dunkler aus. Kupferreiche 2xxx-Schaftteile, zinkreiche 7xxx-Schaftteile und Gussteile verdienen eine frühe Endbearbeitungsprüfung. Siliziumreiche 360-, 380- und 383-Gussteile können grau oder fleckig werden, und es ist schwierig, darauf eine dicke Hartschicht aufzutragen. MIL-PRF-8625 schränkt auch Typ III oberhalb der angegebenen nominalen Kupfer- und Siliziumgehalte ein, sofern keine Genehmigung vorliegt.
Zur Farbabstimmung, Kontrolle von Legierung und Härte, sichtbarer Materialpartie, Bearbeitungs- oder Strahlrichtung, genehmigten Grenzmustern und Gestellmarkierungszonen. „Schwarz eloxieren“ allein ist kein objektiver kosmetischer Standard. Typ II eignet sich normalerweise besser für lebendige Farben. Typ III kann gefärbt werden, insbesondere schwarz, aber sein natürlicher dunkler Farbton schränkt das Ergebnis ein. Ein Teil kann Dicke und Verschleiß aufweisen, während die unausgesprochene Erwartung einer perfekten tiefschwarzen Gleichmäßigkeit nicht erfüllt wird.
Auch dünne Wände, scharfe Kanten, unterbrochene Oberflächen und gemischt gegossene/bearbeitete Zonen können zu Variationen führen. Liqins Leitfaden für kundenspezifische Aluminium-OEM-Teile erklärt, warum Legierung, CNC-Strategie und Finish gemeinsam überprüft werden sollten.
7. Anonymer Kundenfall: Ein Gleitverteilerträger
Fallstatus: Hierbei handelt es sich um eine fiktionalisierte, anonymisierte Zusammensetzung, die auf üblichen kundenspezifischen Bearbeitungsbedingungen basiert. Es wird nicht als eine identifizierbare Bestellung beansprucht.
Ein Automatisierungskäufer forderte 6061-T6-Verteilerträger mit pneumatischen Durchgängen, einer H7-Führungsbohrung, M4-Gewinden, zwei Dichtflächen und einer externen Schiene, die auf einem Polymer-Verschleißpolster gleitet. In der ersten Zeichnung stand überall „schwarz hart eloxiert“, aber Dicke, Versiegelung, Maskierung und die Maßstufe wurden weggelassen.
Eine nominell 50 µm dicke Schicht vom Typ III könnte die Führungsbohrung unter Verwendung der halb nach außen gerichteten Planungsregel um etwa 50 µm verschließen. Der Kunde benötigte eine lange Schienenlebensdauer und keine Hartbeschichtung in den Anschlüssen oder auf den Dichtungsflächen. Bei der überarbeiteten Strecke wurden nur die freiliegenden Schienen und äußeren Verschleißflächen hart beschichtet. Bohrung, Gewinde, Dichtungsflächen und Erdungspunkt wurden abgedeckt. Die Schiene erhielt eine Bearbeitungszugabe und einen kontrollierten Kantenradius. Die Inspektion umfasste Funktionsbreite, Bohrungsmaß, Beschichtungsdicke an vereinbarten Stellen und Zahnstangenmarkierungszone. Vor der Veröffentlichung wurde eine Prototypencharge zusammengestellt und einem Kreislauf unterzogen.
Die selektive Hartbeschichtung erhöhte den Maskierungsaufwand, vermied jedoch enge Bohrungen und unnötige Beschichtungen. Jeder Lieferant könnte den gleichen Endumfang und das gleiche Inspektionspaket anbieten, was den Preisvergleich aussagekräftiger macht.
8. Tragen Sie die Anforderung in die Zeichnung und die Angebotsanfrage ein
|
RFQ-Feld |
Geben Sie dies an |
Warum es wichtig ist |
|
Material |
Legierung, Temperament, Loskontrolle |
Beeinflusst Wachstum, Farbe, Korrosion und die erreichbare Hartschicht |
|
Typ/Klasse |
Typ II oder III; Klasse 1 oder 2 |
Trennt Prozess und Farbe |
|
Dicke |
Ziel, Toleranz, Standorte |
Kontrolliert Eignung und Lieferantenannahmen |
|
Farbe/Textur |
Farbe, Strahl-/Ätzroute, Grenzproben |
Macht Aussehen messbar |
|
Versiegelung |
Erforderlich, verboten oder vorgeschlagen |
Behebt Korrosion gegenüber Verschleiß |
|
Maskierung |
Gewinde, Bohrungen, Kontakte, Dichtungen, Zahnstangenspuren |
Schützt funktionale Schnittstellen |
|
Abmessungen |
Maße und Lehren vor und nach der Fertigstellung |
Klärt die Akzeptanzphase |
|
Aufzeichnungen |
Dicke, Salzsprühnebel, Abrieb, Farbe, FAI, CMM, Materialzertifikat |
Ordnet Beweise dem Risiko zu |
Beispiel Typ II: „Eloxieren gemäß MIL-PRF-8625, Typ II, Klasse 2, schwarz; 10–15 µm; Versiegelung erforderlich; identifizierte Gewinde und Erdungspads abdecken; fertige Abmessungen nach der Beschichtung anwenden; Farbe gemäß genehmigtem Grenzmuster.“
Beispiel Typ III: „Hart eloxiert gemäß MIL-PRF-8625, Typ III, Klasse 1; 50 µm nominal; nicht abgedichtet für Verschleiß; Bohrungen und Dichtflächen abdecken; Dicke bei A, B und C messen; markierte FAI-Maße gelten nach der Beschichtung.“ Bei diesen Beispielen handelt es sich nicht um allgemeingültige Anweisungen; Die Zeichnungsbehörde muss den endgültigen Hinweis bestätigen.
Planen Sie ein eloxiertes Aluminiumteil? Senden Sie die 2D-Zeichnung, das 3D-Modell, die Legierung und Härte, die Jahresmenge, die Anschlussmaße, die Umgebung, die Farbe und die Oberflächen, die gleiten, abdichten, Elektrizität leiten oder unbeschichtet bleiben. Liqin kann das Aufmaß, die Maskierung, die Inspektion und die Endauswahl vor dem Angebot überprüfen. Reichen Sie Ihr Projekt für eine Fertigungsprüfung und ein wettbewerbsfähiges Angebot ein.
8.1 Wichtige Erstartikelprüfungen
Ein erster Artikel sollte in die reale Baugruppe eingehen, nicht nur ein Plastikmusterbeutel. Probieren Sie die Welle in ihrer Bohrung aus, führen Sie die Dichtung über den Rand und führen Sie die angegebenen Lehren durch die fertigen Gewinde. Tiefe Taschen und schmale Schlitze bilden möglicherweise nicht das gleiche Oxid wie eine offene Fläche. Messen Sie daher die Stellen, die die Funktion beeinträchtigen.
Notieren Sie ein kritisches Merkmal vor und nach dem Eloxieren. Dieses Paar trennt Bearbeitungsfehler, Ätzentfernung und Beschichtungswachstum weitaus besser als eine einzelne fertige Messung. Um das Erscheinungsbild zu ermitteln, vergleichen Sie trockene Teile mit signierten Grenzmustern unter vereinbarter Beleuchtung und Ausrichtung. Durch gerichtetes Strahlen können zwei zusammenpassende Paneele unterschiedlich aussehen, wenn sich das Licht bewegt.
Schnelle Eingangskontrolle
- Bestätigen Sie Teilenummer, Zeichnungsversion, Legierung und Härte.
- Überprüfen Sie vor der Handhabung die Regalmarkierungen und Abdeckgrenzen.
- Messen Sie das vereinbarte äußere Merkmal und die kritische Bohrung.
- Verwenden Sie bei beschichteten Gewinden funktionale Lehren; Versuchen Sie niemals, einen festsitzenden Verschluss festzuziehen.
- Passen Sie die Farbe an genehmigte Grenzwerte an, nicht an Erinnerungen oder ein Webfoto.
- Erfassen Sie Bedenken nach Feature-Standort und Losnummer.
9. Neun Kontrollen, bevor ich die Zeichnung freigebe
1. Benennen Sie den Fehler im Klartext. Schreiben Sie auf, was Sie verhindern möchten: weiße Korrosion um eine Schraube, das Durchpolieren einer Schiene, eine Farbabweichung, verlorene Isolierung oder eine festsitzende Welle. Unterschiedliche Fehler deuten auf unterschiedliche Kontrollen hin.
2. Bestätigen Sie Legierung und Härte. Genehmigen Sie die Oberfläche nicht, bevor Sie bestätigt haben, welches Aluminium in das Bad gelangt.
3. Trennen Sie kosmetische und funktionelle Oberflächen. Ein Teil kann berechtigterweise unterschiedliche Behandlungs- oder Maskierungszonen benötigen.
4. Legen Sie die Dicke anhand der Anforderung fest. Mehr Oxid ist nicht automatisch besser, insbesondere in der Nähe von engen Passungen oder ermüdungskritischen Geometrien.
5. Wählen Sie die Versiegelung bewusst. Typ II ist normalerweise versiegelt; Verschleißflächen vom Typ III müssen möglicherweise unversiegelt bleiben.
6. Nehmen Sie eine Vorbearbeitungszugabe vor. Überprüfen Sie Außengrößen, Bohrungen, Schlitze, Gewinde, Schwalbenschwänze, Dichtungsnuten und Presssitze.
7. Kontrollieren Sie das Erscheinungsbild. Definieren Sie Legierungscharge, Vorbehandlung, Position der Gestellmarkierung, Farbtonbereich und Inspektionsbeleuchtung für sichtbare Teile.
8. Beweise angeben. Fordern Sie nur Berichte an, die Ihre kritischen Anforderungen belegen, und verwenden Sie gegebenenfalls benannte Testmethoden.
9. Genehmigen Sie einen ersten Artikel. Messen und montieren Sie das beschichtete Bauteil, bevor Sie die Serienproduktion freigeben.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Hält Typ III in einer korrosiven Umgebung automatisch länger?
Nicht automatisch. Ich hätte lieber einen stabilen, versiegelten Typ-II-Film auf der richtigen Legierung als eine abgesplitterte oder schlecht versiegelte Hartbeschichtung. Bei einer Außenüberdachung kann die erste Option durchaus sinnvoll sein. Auf einer reibenden Oberfläche kann sich die Hartbeschichtung durchsetzen, da Verschleiß der entscheidende Fehler ist. Geben Sie bei der Bestellung die Umgebung, den Dichtungszustand und den Abnahmetest an; Die römische Zahl allein kann das Feldleben nicht vorhersagen.
2. Wie sehr verändert sich der Bohrungsdurchmesser durch Eloxieren vom Typ III?
Als Planungsregel gilt, dass von jeder beschichteten Wand etwa die Hälfte der Schichtdicke nach außen wächst. Eine 50 µm dicke Schicht vom Typ III kann daher den Durchmesser einer vollständig beschichteten Bohrung um insgesamt etwa 50 µm verringern. Ätzen, Legierungsreaktion, Geometrie und Prozessschwankungen können das Ergebnis verändern. Verwenden Sie daher die Schätzung für DFM und bestätigen Sie sie dann mit Messungen des ersten Artikels am tatsächlichen Merkmal.
3. Kann Hartbeschichtung vom Typ III schwarz eingefärbt werden?
Ja, Typ III kann als gefärbte Beschichtung der Klasse 2 geliefert werden, üblich ist Schwarz, aber das natürliche Oxid ist je nach Legierung und Dicke bereits grau, bronze, oliv, braun oder nahezu schwarz. Dieser Grundton schränkt leuchtende Farben ein und kann eine exakte kosmetische Abstimmung zwischen den einzelnen Chargen erschweren. Wenn eine gleichmäßige Farbe die Hauptanforderung ist und kein starker Gleitverschleiß vorliegt, ist Typ II normalerweise leichter zu kontrollieren.
4. Muss ich jedes Gewindeloch abdecken?
Nein. Ein breiter Faden in hellem Typ II funktioniert möglicherweise einwandfrei, wenn er beschichtet ist, während ein kleiner, hartbeschichteter Blindfaden problematisch sein kann. Achten Sie auf Größe, Eingriffslänge, Exposition und darauf, ob die Verbindung Strom leiten muss. Kreisen Sie die Gewindegänge ein, die frei bleiben, und einigen Sie sich dann auf die fertige Prüfung: Lehrdorn, echtes Befestigungselement oder Steigungsdurchmessermessung. Diese Entscheidung gehört in die Zeichnung und nicht in eine E-Mail, die verschickt wird, nachdem die Teile den Tank erreicht haben.
5. Was sollte im RFQ-Paket enthalten sein?
Geben Sie dem Lieferanten zunächst die 2D-Zeichnung, das 3D-Modell, die Legierung/den Härtegrad und die Menge. Fügen Sie den Oberflächentyp, die Klasse, die Dicke, die Farbe und die Versiegelungsauswahl hinzu. Ein markiertes PDF, das blanke Bereiche, akzeptable Rackkontakte und Abmessungen nach der Fertigstellung zeigt, ist mehr wert als eine lange, unstrukturierte E-Mail. Geben Sie die Details des Gegenstücks an und geben Sie an, welche Flächen reiben, abdichten, schleifen oder mit der Flüssigkeit in Berührung kommen. Listen Sie abschließend die Berichte auf, die Sie wirklich benötigen. Bei diesem Paket deckt das Angebot den gleichen Auftrag ab, den Sie erwarten.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Wenn das Teil hauptsächlich Farbe und routinemäßigen Schutz benötigt, beginnen Sie das Gespräch mit Typ II. Wenn eine Fläche gleitenden oder abrasiven Kontakt hat, besprechen Sie Typ III. Schließen Sie die Arbeit dann ordnungsgemäß ab: Benennen Sie die Legierung, die Schichtdicke, die Wahl der Dichtung, die abgedeckten Zonen, die Maßstufe und die Prüfnachweise. Ein paar klare Notizen auf der Zeichnung sind günstiger, als beschichtete Teile neben einem stillstehenden Fließband zu sortieren.
Woher diese Zahlen kamen
Die Hauptreferenz ist MIL-PRF-8625F mit Änderung 2 vom 23. November 2020. Hier habe ich die Typdefinitionen, die Standarddicke des Typs III, die Dichtungsoptionen, den Hinweis zum Dimensionswachstum und die Akzeptanzsprache überprüft.
Diese Spezifikation sendet die Korrosionsarbeiten an ASTM B117 und legt für die entsprechenden Platten eine Salznebelexposition von 336 Stunden fest. Die Abriebroute für die Hartbeschichtung basiert auf ASTM D4060 und fügt dann die oben verwendeten Grenzwerte für Rad, Last, Geschwindigkeit, Zyklus und Verschleißindex hinzu. Für die Dicke wird auf ASTM B244 oder ASTM E376 verwiesen. Die Auflistung der Methoden ist wichtig: Eine Zahl ohne Testaufbau kann leicht missverstanden werden.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst :: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung :: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
