 Español




1. Introducción: las realidades del taller
Ingrese a cualquier bulliciosa instalación de fabricación por contrato que resulte aluminio personalizado hardware para fabricantes globales de equipos originales, y notará una interesante división del trabajo en todo el taller. En una nave funcionan de forma continua hileras de robustos centros de mecanizado verticales de tres ejes. Cortan superficies de montaje planas, crean geometrías de cavidades rectangulares y hunden orificios para grifos en barras extruidas estándar. En la celda adyacente, centros de mecanizado multieje tararear con un ritmo muy diferente. Sus platos giratorios se inclinan y posicionan sin problemas, lo que permite que las fresas de mango de carburo rígido eliminen perfiles complejos, puertos en ángulo y nervaduras socavadas estrechas sin vibraciones.
Cada vez que los archivos e impresiones CAD de los clientes llegan a la cola, los compradores y los ingenieros de hardware se encuentran en la misma encrucijada: ¿procesamos este tocho de aluminio en nuestras fresadoras estándar de 3 ejes, o la geometría exige pagar más por una configuración de 5 ejes?
Muchas guías generales de fabricación intentan responder a esta pregunta con una clara regla general: las fresadoras de tres ejes son para bloques rectangulares simples, mientras que las máquinas de cinco ejes están reservadas para blisks aeroespaciales y curvas artísticas complejas. Cualquiera que haya dirigido alguna vez una instalación de mecanizado activo sabe que esta explicación omite los detalles más críticos. En el taller, la elección entre fresado de tres y cinco ejes rara vez depende de si el revestimiento externo es curvo o plano. En cambio, la verdadera decisión se reduce a la fricción del manejo:
-
¿Cuántas veces debe tocar un operador la pieza de trabajo?
-
¿Cuántos accesorios individuales personalizados deben construir, calibrar y almacenar nuestros fabricantes de herramientas?
-
¿Cuántos puntos de referencia geométricos apilaremos uno encima del otro mientras volteamos el tocho de una cara a otra?
-
¿Cómo se ve la superficie resultante cuando las herramientas combinan trayectorias de corte en diferentes operaciones?
si eres un Ingeniero OEM que compra piezas de aluminio mecanizadas Sin embargo, comprender esta dinámica práctica es la forma más rápida de proteger sus presupuestos por piezas sin comprometer las tolerancias estructurales. Dejemos de lado la teoría académica y exploremos cómo se comportan realmente estos dos flujos de trabajo de fresado dentro de un taller mecánico en funcionamiento.
2. Cinemática de máquinas: comprensión del movimiento
Para ver dónde divergen los costos y las capacidades, primero debe imaginarse cómo interactúan las herramientas de corte con el material de aluminio en bruto en ambas configuraciones de la máquina.
Cualquier fresadora CNC opera alrededor de 3 ejes lineales básicos. El husillo o la mesa se desplaza de lado a lado a lo largo del eje X, de adelante hacia atrás a lo largo del eje Y y cae hacia arriba y hacia abajo en el eje Z. En una máquina vertical estándar de 3 ejes, la pieza en bruto de aluminio se atornilla directamente a la base, normalmente sujeta firmemente con un tornillo de banco o sujeta con pasadores a una placa de rejilla. El cortador sólo ataca el material desde arriba. Si su impresión requiere un orificio roscado en la cara 1, un avellanado en el flanco izquierdo, un orificio en ángulo en la pared opuesta y un espacio libre debajo, el husillo no puede golpear esos perfiles de una sola vez. Un operador tiene que detener el recorrido, aflojar las mandíbulas, soplar las virutas, voltear el bloque con la mano, recoger el desplazamiento de trabajo y volver a alcanzar el verde.
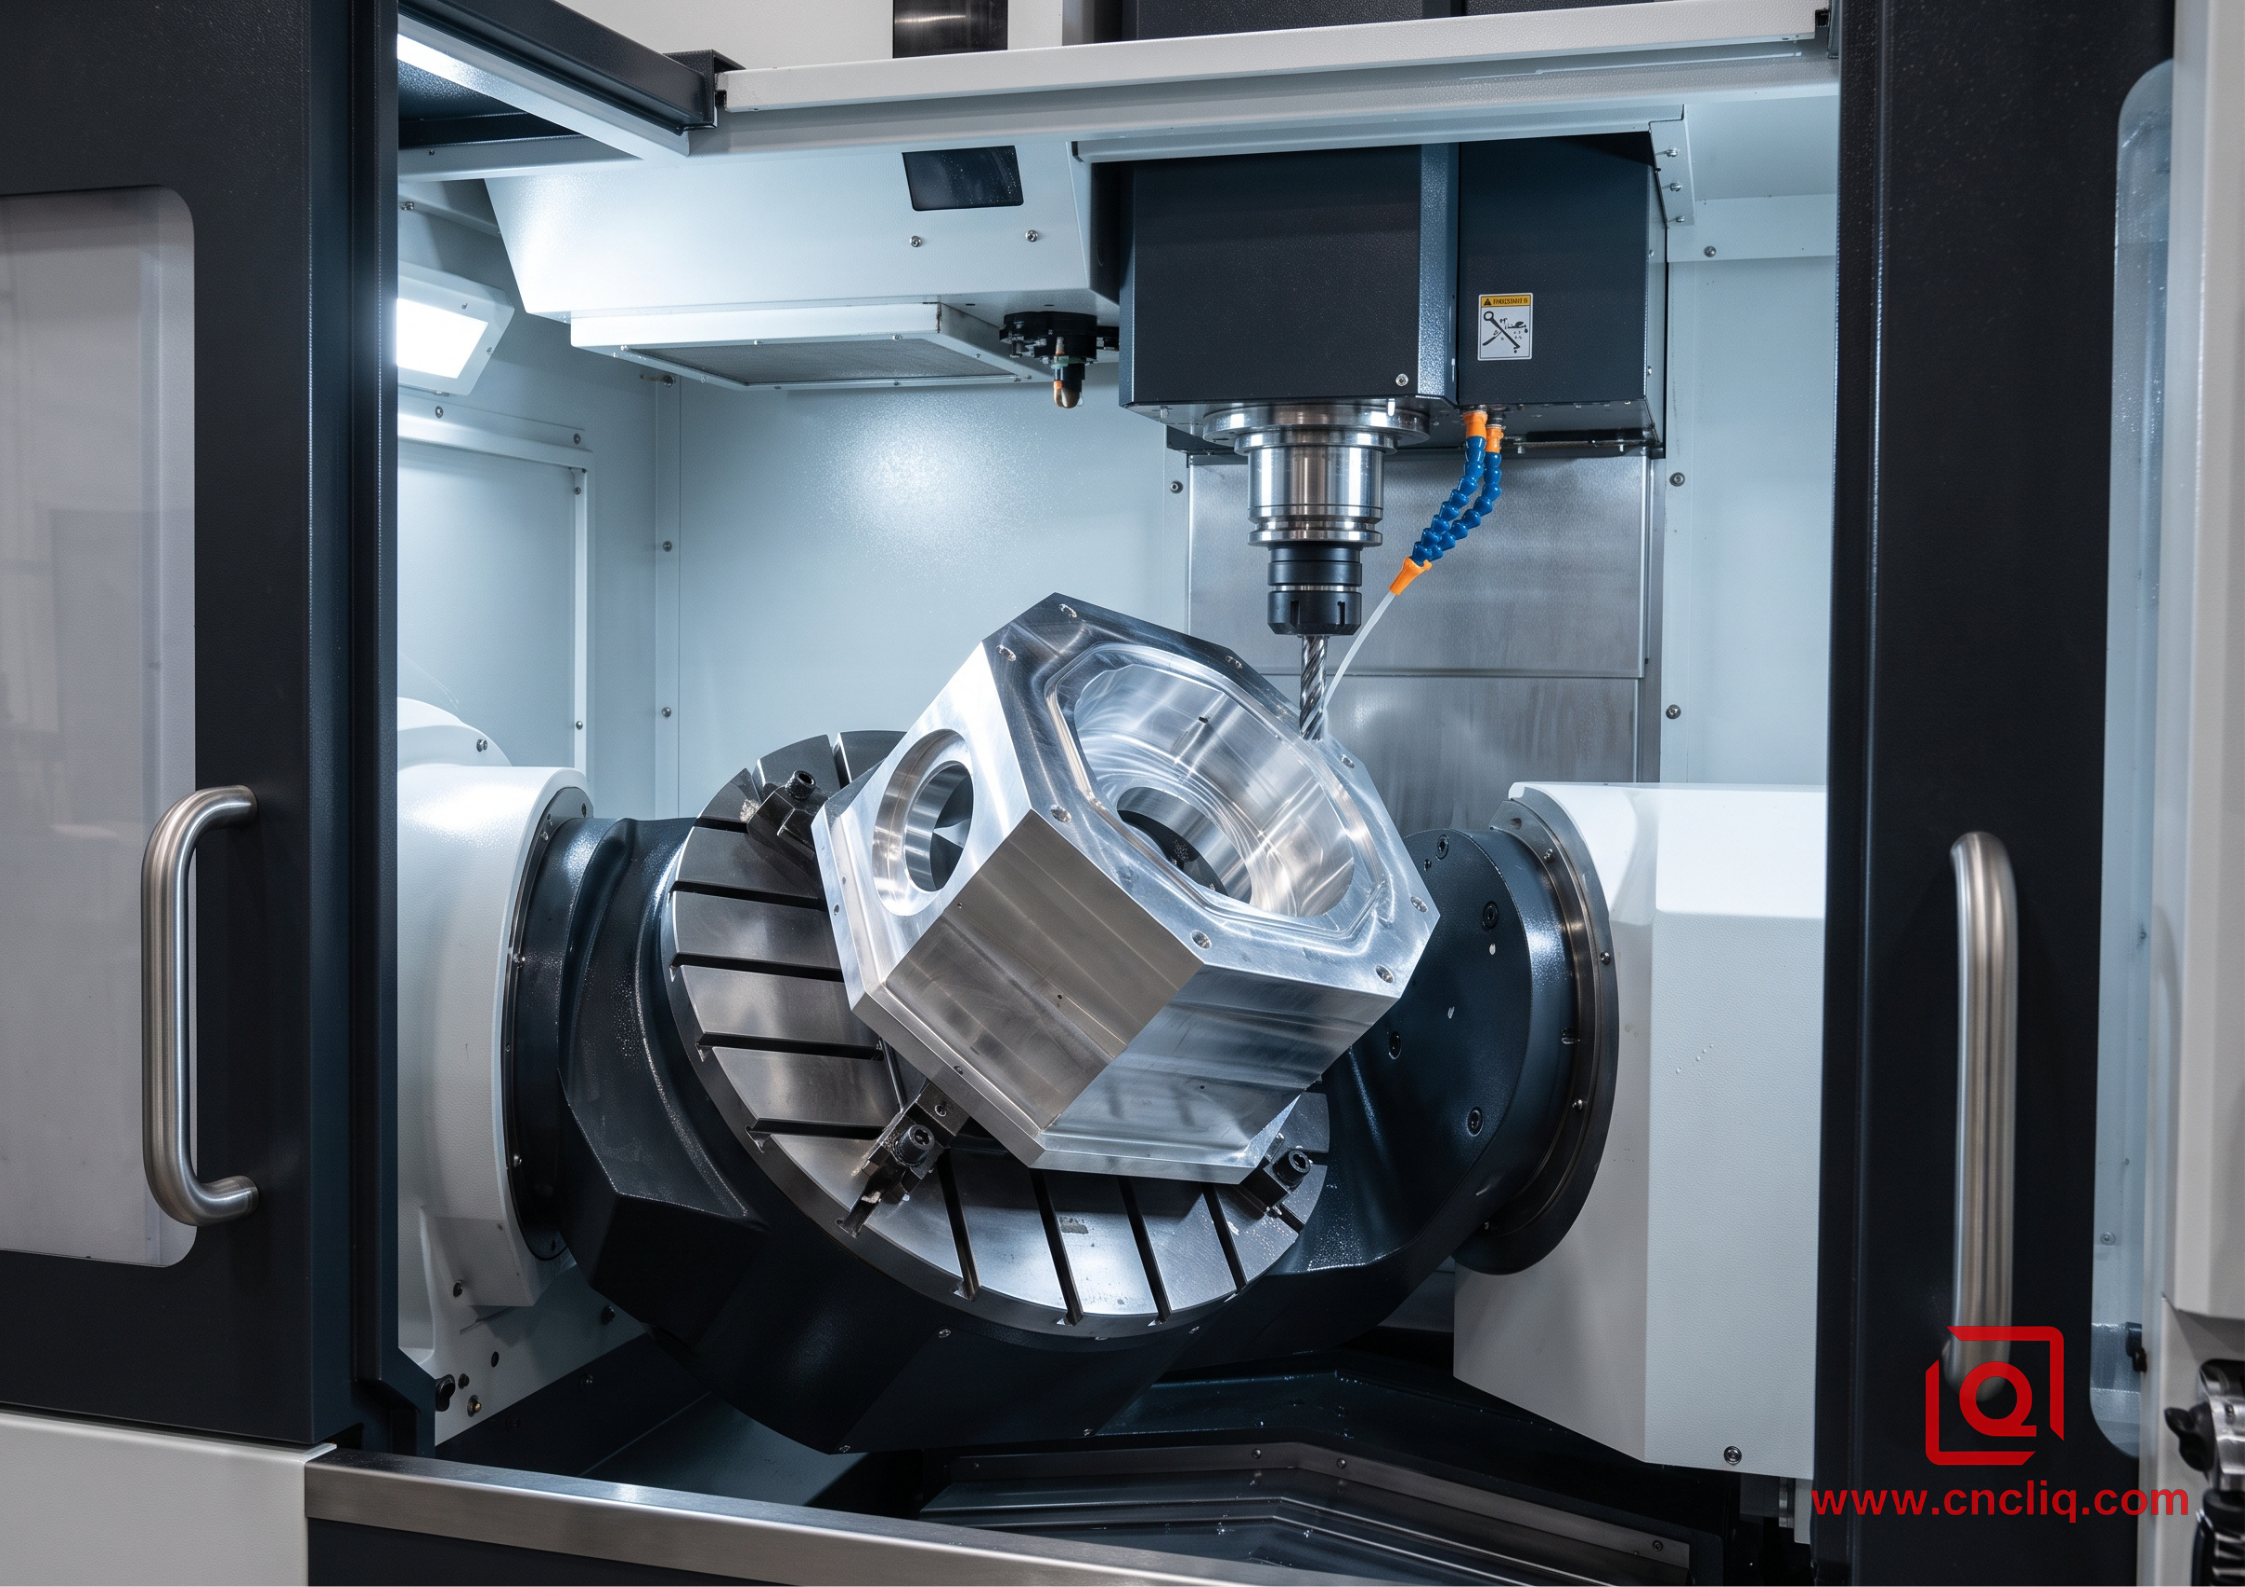
Las configuraciones de 5 ejes añaden 2 ejes de rotación a la mezcla. En un equipo de muñón clásico, el plato se inclina a lo largo del eje X (lo que le da un eje A) y oscila continuamente alrededor del eje Z (su eje C). Las unidades de cabezal giratorio lo manejan de manera diferente: el cabezal del husillo se inclina mientras la mesa gira debajo. De cualquier manera, la herramienta de corte obtiene acceso directo a cinco lados diferentes de un prisma sólido en una secuencia continua.
Dentro de las instalaciones de mecanizado por contrato, los maquinistas generalmente dividen el trabajo de cinco ejes en dos modos operativos distintos:
Mecanizado continuo de cinco ejes
En este modo, los cinco ejes se mueven exactamente al mismo instante mientras la cortadora se acopla al material. El husillo gira y barre la pieza de trabajo mientras la mesa cabecea y rueda. Esta coordinación continua es obligatoria cuando se cortan impulsores de turbinas dinámicas, superficies aerodinámicas complejas o formas orgánicas que se encuentran en prótesis médicas avanzadas. Sin embargo, el contorneado continuo de cinco ejes requiere intrincadas trayectorias de herramientas de fabricación asistidas por computadora, simulación intensiva por computadora para descartar colisiones de husillo y geometrías de herramientas especializadas.
Fresado posicional "3+2"
Aquí es donde la gran mayoría de los componentes industriales de aluminio encuentran su verdadero punto óptimo. En una configuración 3+2, la máquina utiliza sus dos ejes giratorios simplemente para inclinar y orientar el bloque de aluminio en bruto en un ángulo espacial exacto. Una vez que la pieza de trabajo está bloqueada en su posición, los frenos giratorios se activan con fuerza de sujeción hidráulica. Luego, la máquina corta la característica utilizando movimientos estándar, rígidos y lineales de tres ejes.
En lugar de mover todos los ejes simultáneamente, el fresado 3+2 funciona como un sistema de indexación automatizado. Permite que un taller corte múltiples caras, fresar espacios libres en ángulo y taladre pasajes de puertos compuestos a través de una carcasa de aluminio en un solo ciclo de sujeción. Comprender esta distinción es vital para los compradores de OEM: no es necesario tener grandes curvas en las alas de un avión para beneficiarse del mecanizado de cinco ejes; simplemente necesita una pieza con funciones distribuidas en varios planos.
3. La ventaja de los tres ejes: donde gana la simplicidad
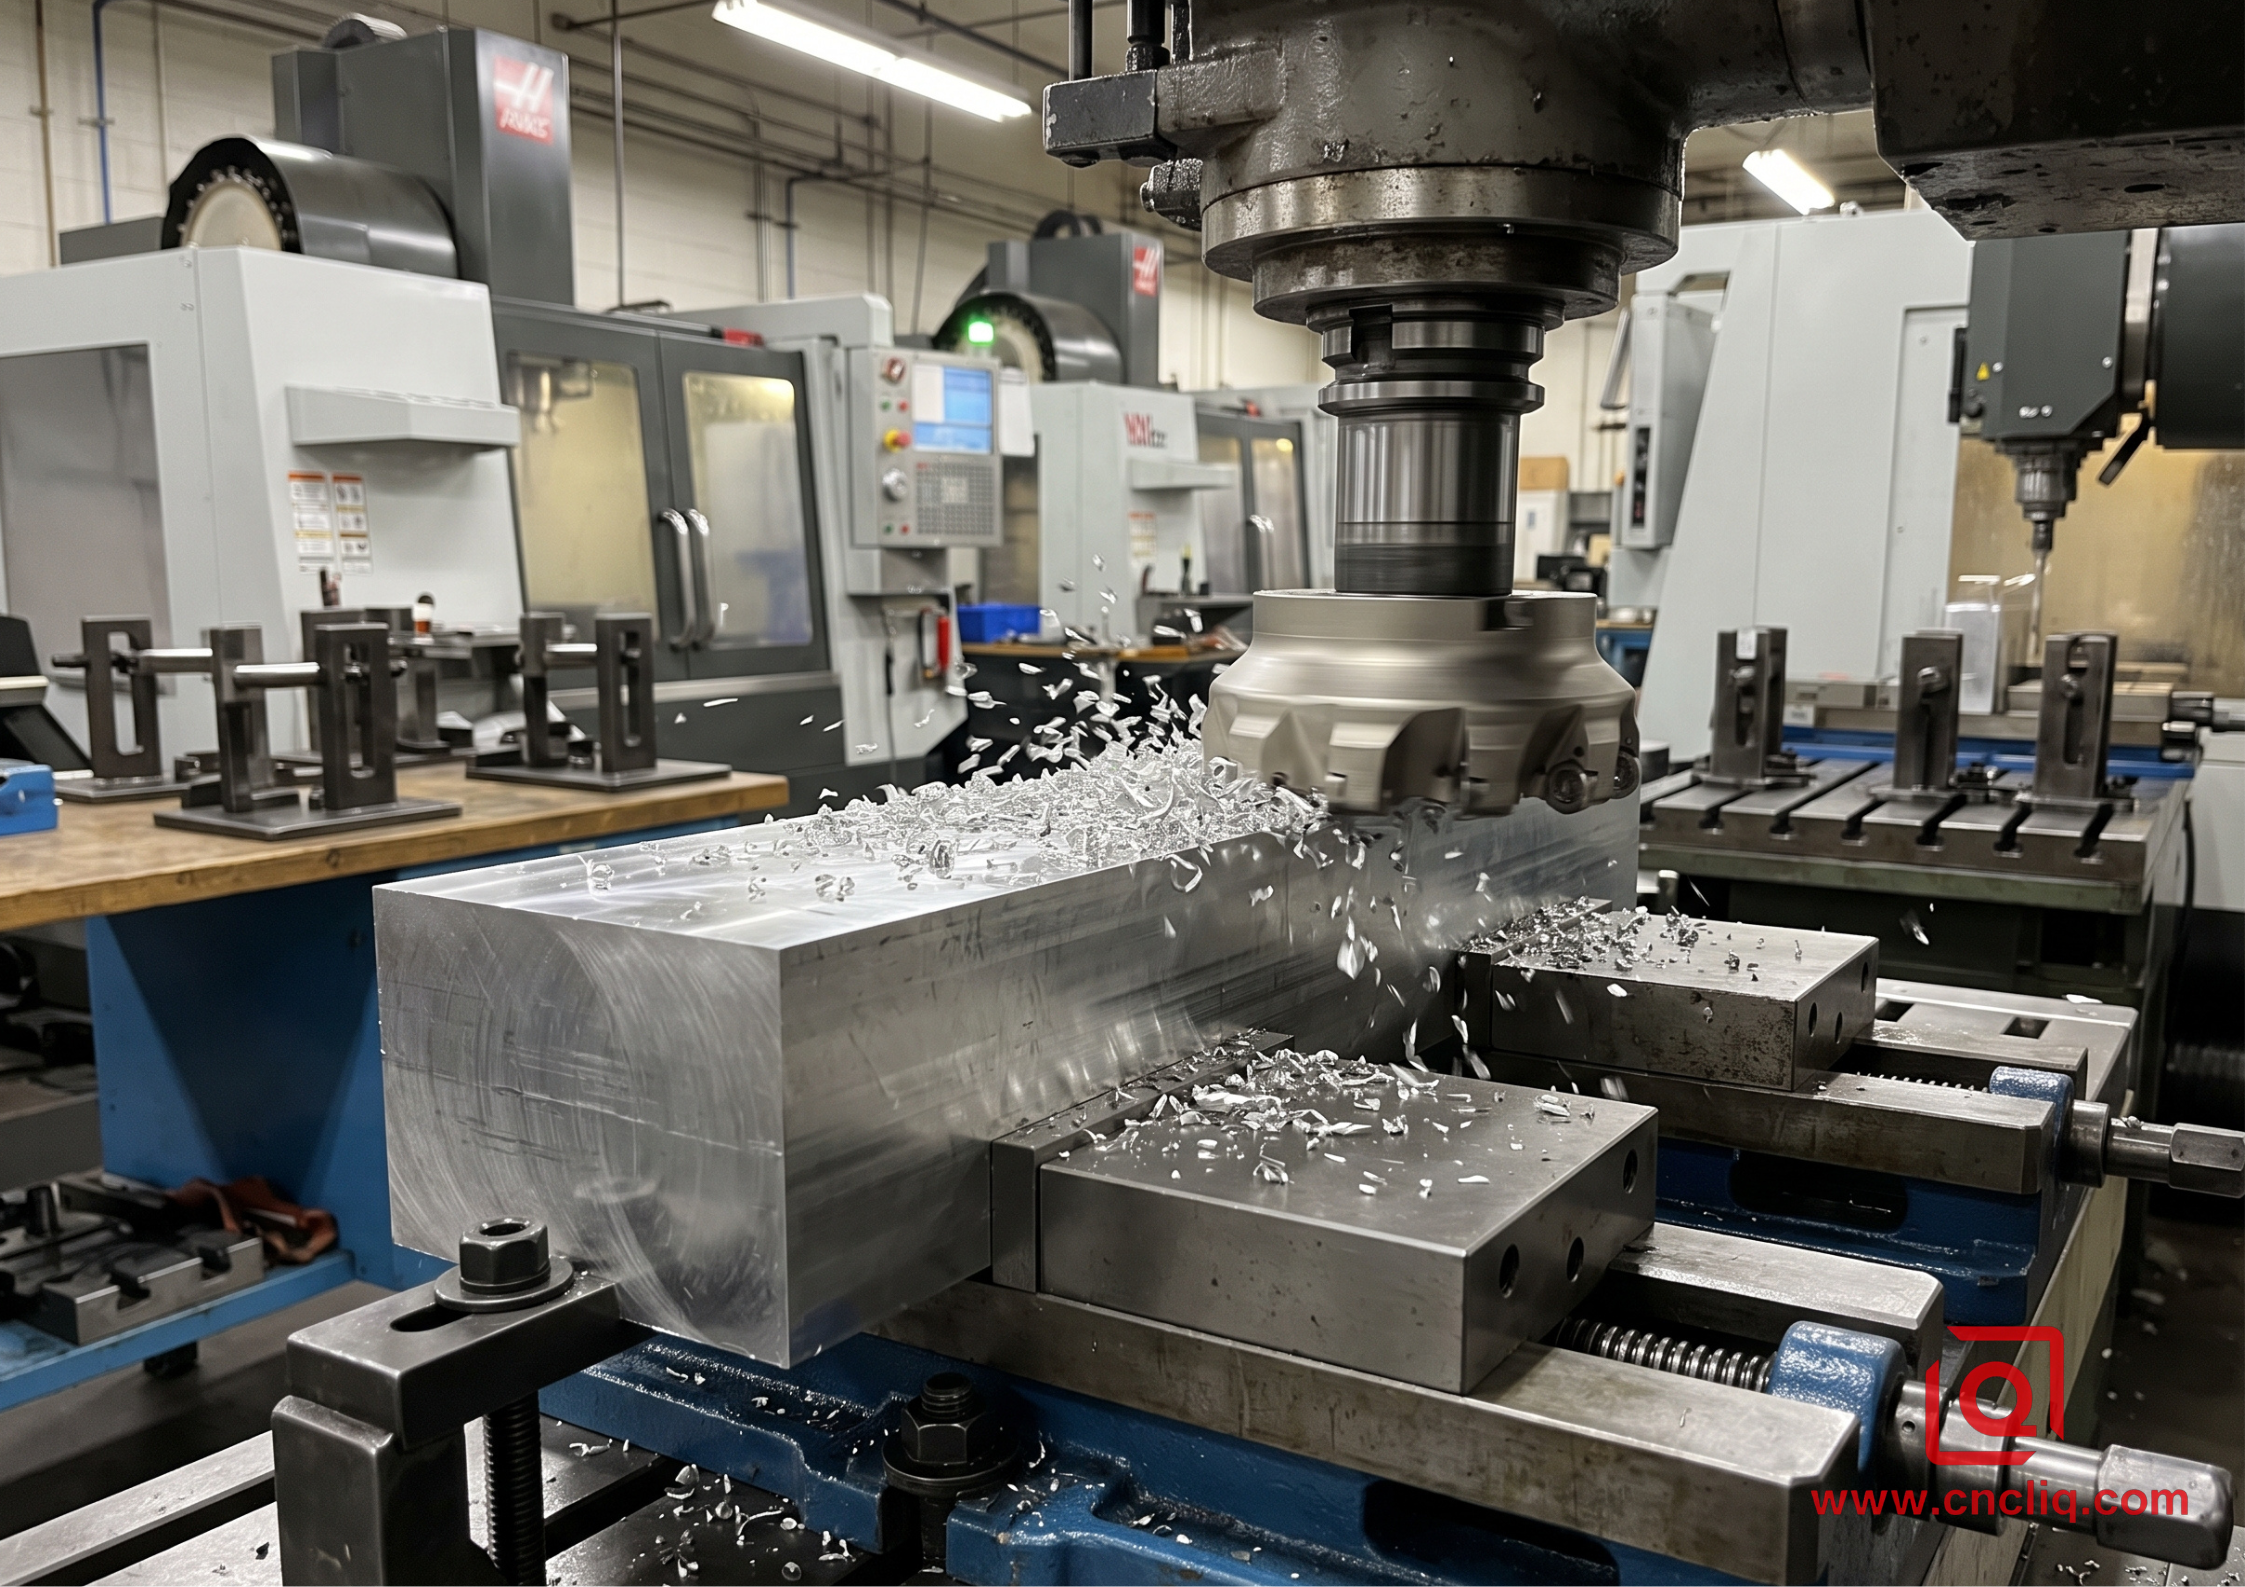
Debido a que los equipos multieje tienen un aspecto impresionante y un atractivo de alta tecnología, los ingenieros a veces suponen que pasar cada pieza de precisión a través de una máquina de cinco ejes es una mejora natural. Esa suposición es una manera fácil de inflar sus costos de adquisición. El centro de mecanizado convencional de tres ejes sigue siendo la herramienta más fiable y rentable en el mundo de la fabricación para una enorme familia de piezas.
En primer lugar, las fresadoras de tres ejes disfrutan de una innegable ventaja en términos de rendimiento de la máquina. Un molino vertical de tres ejes confiable y apto para producción tiene una tasa de facturación interna de aproximadamente la mitad que la de un centro de muñones de cinco ejes de alta gama. El CapEx inicial en un husillo de 3 ejes es mucho más bajo, los repuestos desgastados son baratos, el mantenimiento preventivo de rutina es sencillo y los encargados de la configuración regular pueden marcar piezas sin pasar años dominando la cinemática de múltiples ejes.
Tomemos como ejemplo una placa fría de aluminio común, un gabinete de panel frontal plano o una orejeta de montaje común. El material en bruto comienza como una losa extruida o un tocho de material cortado con sierra cuadrada. 6061-T6 . Todas las características cruciales, como superficies de referencia fresadas, ranuras internas para sellos de juntas tóricas, cavidades de reducción de peso y patrones de orificios pasantes, residen limpiamente en la superficie superior. La única operación necesaria en el reverso es quitar el exceso de espesor de material y biselar los bordes perimetrales.
Enrutar este tipo de componente a través de una fresadora de cinco ejes proporciona prácticamente cero beneficios técnicos. Un molino de tres ejes puede sujetar la placa contra un lecho de sacrificio o sujetarla dentro de mordazas de tornillo de banco estándar. Puede empujar una fresa frontal agresiva a través de la superficie de aluminio a velocidades de husillo muy altas, extraer las cavidades de las cavidades, perforar los grupos de orificios y terminar la cara en un tiempo récord. El operador da un solo giro para limpiar la parte trasera y la pieza está lista.
Además, los molinos de tres ejes a menudo proporcionan una rigidez bruta superior cuando se extraen cantidades masivas de metal de pesadas placas de aluminio. Debido a que la pieza de trabajo se monta directamente en la pesada mesa de hierro fundido en lugar de quedar suspendida entre cojinetes de muñón giratorios, la máquina puede absorber fuerzas de corte masivas sin provocar vibraciones o resonancias. Si su diseño se basa principalmente en uno o dos planos, mantener el trabajo en una máquina de tres ejes es la elección de ingeniería más responsable y económica que puede hacer.
4. El avance de los cinco ejes: eliminación de configuraciones y acumulaciones
¿Dónde empieza a tropezar el flujo de trabajo de tres ejes? El cuello de botella rara vez se manifiesta en la velocidad de corte del husillo de la máquina. En cambio, el problema comienza con los puntos de contacto humanos, el tiempo de manipulación y la física de la transferencia de datos.
Cada vez que un maquinista afloja un tornillo de banco para reposicionar una pieza de aluminio, varias variables inevitables se introducen en el proceso de producción:
-
El operador debe limpiar todas las virutas de las superficies de ubicación, porque una escama de aluminio perdida atrapada debajo de una plataforma de referencia puede inclinar la pieza de trabajo varias centésimas de milímetro.
-
Las mordazas del tornillo de banco deben apretarse con un torque constante para evitar la distorsión de la pieza.
-
El operador de la máquina o una sonda táctil automatizada debe barrer las superficies recién expuestas para establecer una nueva compensación de trabajo de coordenadas.
En nuestro sector, esto se conoce como apilamiento de datos. Cuando corta el orificio principal en la Configuración 1, voltea la pieza de lado para que la Configuración 2 perfore un orificio de montaje y la voltea nuevamente para que la Configuración 3 fresa un saliente en ángulo, la relación geométrica entre esas características depende de la precisión mecánica de tres configuraciones físicas separadas. Si su dibujo de ingeniería contiene requisitos estrictos de tolerancia y acotación geométrica, como indicar una posición verdadera ajustada entre orificios en lados opuestos o exigir una perpendicularidad estricta en caras distantes, mantener esas especificaciones en múltiples configuraciones manuales se convierte en una tarea estresante. Las tasas de chatarra aumentan, los ciclos de inspección en el máquina de medición de coordenadas tardan más y el impulso general de la producción se desacelera.
Precisamente aquí es donde el mecanizado de cinco ejes ofrece su mayor rentabilidad económica y de calidad. Cuando se sujeta un tocho de aluminio en una máquina de cinco ejes (a menudo sujetándolo con una tira de sujeción mínima a lo largo del borde inferior del material), la máquina obtiene acceso sin restricciones a la parte superior y a los cuatro lados laterales.
Debido a que la pieza de trabajo permanece bloqueada en su lugar, la máquina remite cada corte, orificio y refrentado a un sistema de coordenadas maestro. La precisión angular entre la cara 1 y la cara 4 ya no depende del cuidado con el que el operador asienta la pieza contra un pasador de tope; depende exclusivamente de los codificadores ópticos de precisión integrados en los ejes giratorios de la máquina.
Más allá de la estabilidad de los datos de referencia, el mecanizado de cinco ejes resuelve un dilema cotidiano de las herramientas: el sobresalto y la vibración del cortador. Imagine una caja de aluminio con un profundo bolsillo interior que mide 100 milímetros desde el borde. Para llegar al piso inferior en una fresadora vertical estándar de tres ejes, debe montar una fresa de extremo con un alcance muy largo.
Las herramientas de corte largas y delgadas actúan como trampolines en voladizo. Una vez que el cortador acelerado muerde el aluminio, las cargas de viruta empujan el vástago fuera de su posición real. Para evitar que el carburo silbe, vibre o se parta en dos, el encargado de CAM tiene que estrangular la alimentación, reducir la profundidad del corte y cuidar el camino. Incluso con pases ligeros, las costillas de los bolsillos todavía muestran marcas de testigos, lo que deja a los trabajadores del banco raspar las ondas de charla o limpiar los cosméticos.
Ahora visualice exactamente el mismo bolsillo profundo en un centro de cinco ejes. En lugar de hundir una cortadora delgada y de largo alcance hacia abajo, la mesa de muñón inclina toda la pieza de trabajo en ángulo. Esta inclinación dinámica permite que el husillo llegue directamente a la esquina inferior del bolsillo utilizando una herramienta corta y rígida sujeta de forma segura en un portaherramientas de alta resistencia.
Debido a que las herramientas cortas no sufren fuerzas de flexión severas, la máquina puede funcionar a velocidades de avance elevadas y empujar grandes volúmenes de viruta sin vibraciones. El molino barre paredes laterales planas y rectas como un espejo con valores Ra sólidos como una roca, mientras que la vida útil de los bordes aumenta significativamente porque las flautas esquivan los golpes armónicos destructivos. Pasar de un alcance complicado y propenso a las vibraciones a una fresa de carburo rechoncha convierte un atasco de producción en una configuración de correr y olvidar.
5. Comparación exhaustiva: fresado de 3 ejes frente a fresado de 5 ejes
Para ayudarle a sopesar sus opciones durante las auditorías de proveedores o las revisiones internas de diseño, la siguiente tabla alinea las diferencias operativas prácticas y los impactos comerciales entre estas dos estrategias de mecanizado para piezas de aluminio OEM:
| Parámetro operativo | Fresado CNC estándar de 3 ejes | Posicional (3+2) y continuo de 5 ejes | Impacto del mundo real en la producción OEM |
| Tasa de carga de la máquina por hora | Costo básico de taller más bajo ($45 a $75 por hora) | Mayor inversión de capital ($95 a $160 por hora) | Los motores de 5 ejes deben compensar tarifas por hora más altas reduciendo los pasos de manipulación o acortando los tiempos de ciclo. |
| Iteraciones de configuración típicas | De 2 a 6 configuraciones y giros individuales | 1 a 2 configuraciones en total (completar en un ciclo) | Los 5 ejes eliminan los puntos de contacto humano y reducen drásticamente el trabajo de configuración acumulativo. |
| Posición verdadera y alineación | Consistencia moderada (dependiente de los datos de configuración) | Precisión superior (referida a un sistema de coordenadas único) | El eje de 5 ejes mantiene fácilmente llamadas GD&T ajustadas en planos de intersección complejos. |
| Relaciones entre longitud y diámetro de la herramienta | Requiere herramientas de largo alcance para cavidades profundas. | Permite herramientas cortas, rígidas y de baja deflexión. | Los cortadores cortos reducen la vibración, mejoran los acabados de las paredes y permiten velocidades de avance más altas. |
| Herramientas y accesorios dedicados | Alto gasto de fijación (múltiples mordazas blandas y placas angulares) | Necesidades mínimas de fijación (cola de milano estándar o tornillo de banco autocentrante) | Los 5 ejes ahorran importantes costes de ingeniería no recurrentes en la introducción de nuevos productos. |
| Complejidad de la programación CAM | Tiempo de generación de trayectorias sencillo y corto | Exige verificación de colisiones y simulación de modelos de máquinas. | La programación multieje lleva más tiempo desde el principio para garantizar la holgura del husillo. |
| Acabado superficial y combinación | Marcas de discrepancia en los pasos de herramientas comunes en todas las configuraciones | Cortes suaves y texturas superficiales uniformes. | Los 5 ejes minimizan el rectificado en banco, el lijado y el retrabajo secundario posterior al mecanizado. |
| Perfiles de componentes ideales | Placas planas, soportes estructurales, colectores de una cara | Carcasas de múltiples lados, colectores de puertos en ángulo, carcasas de pared delgada | La distribución de las características determina el ahorro de costes mucho más que las dimensiones exteriores. |
6. Estudio de caso del mundo real: mecanizado de una carcasa de sensor aeroespacial OEM
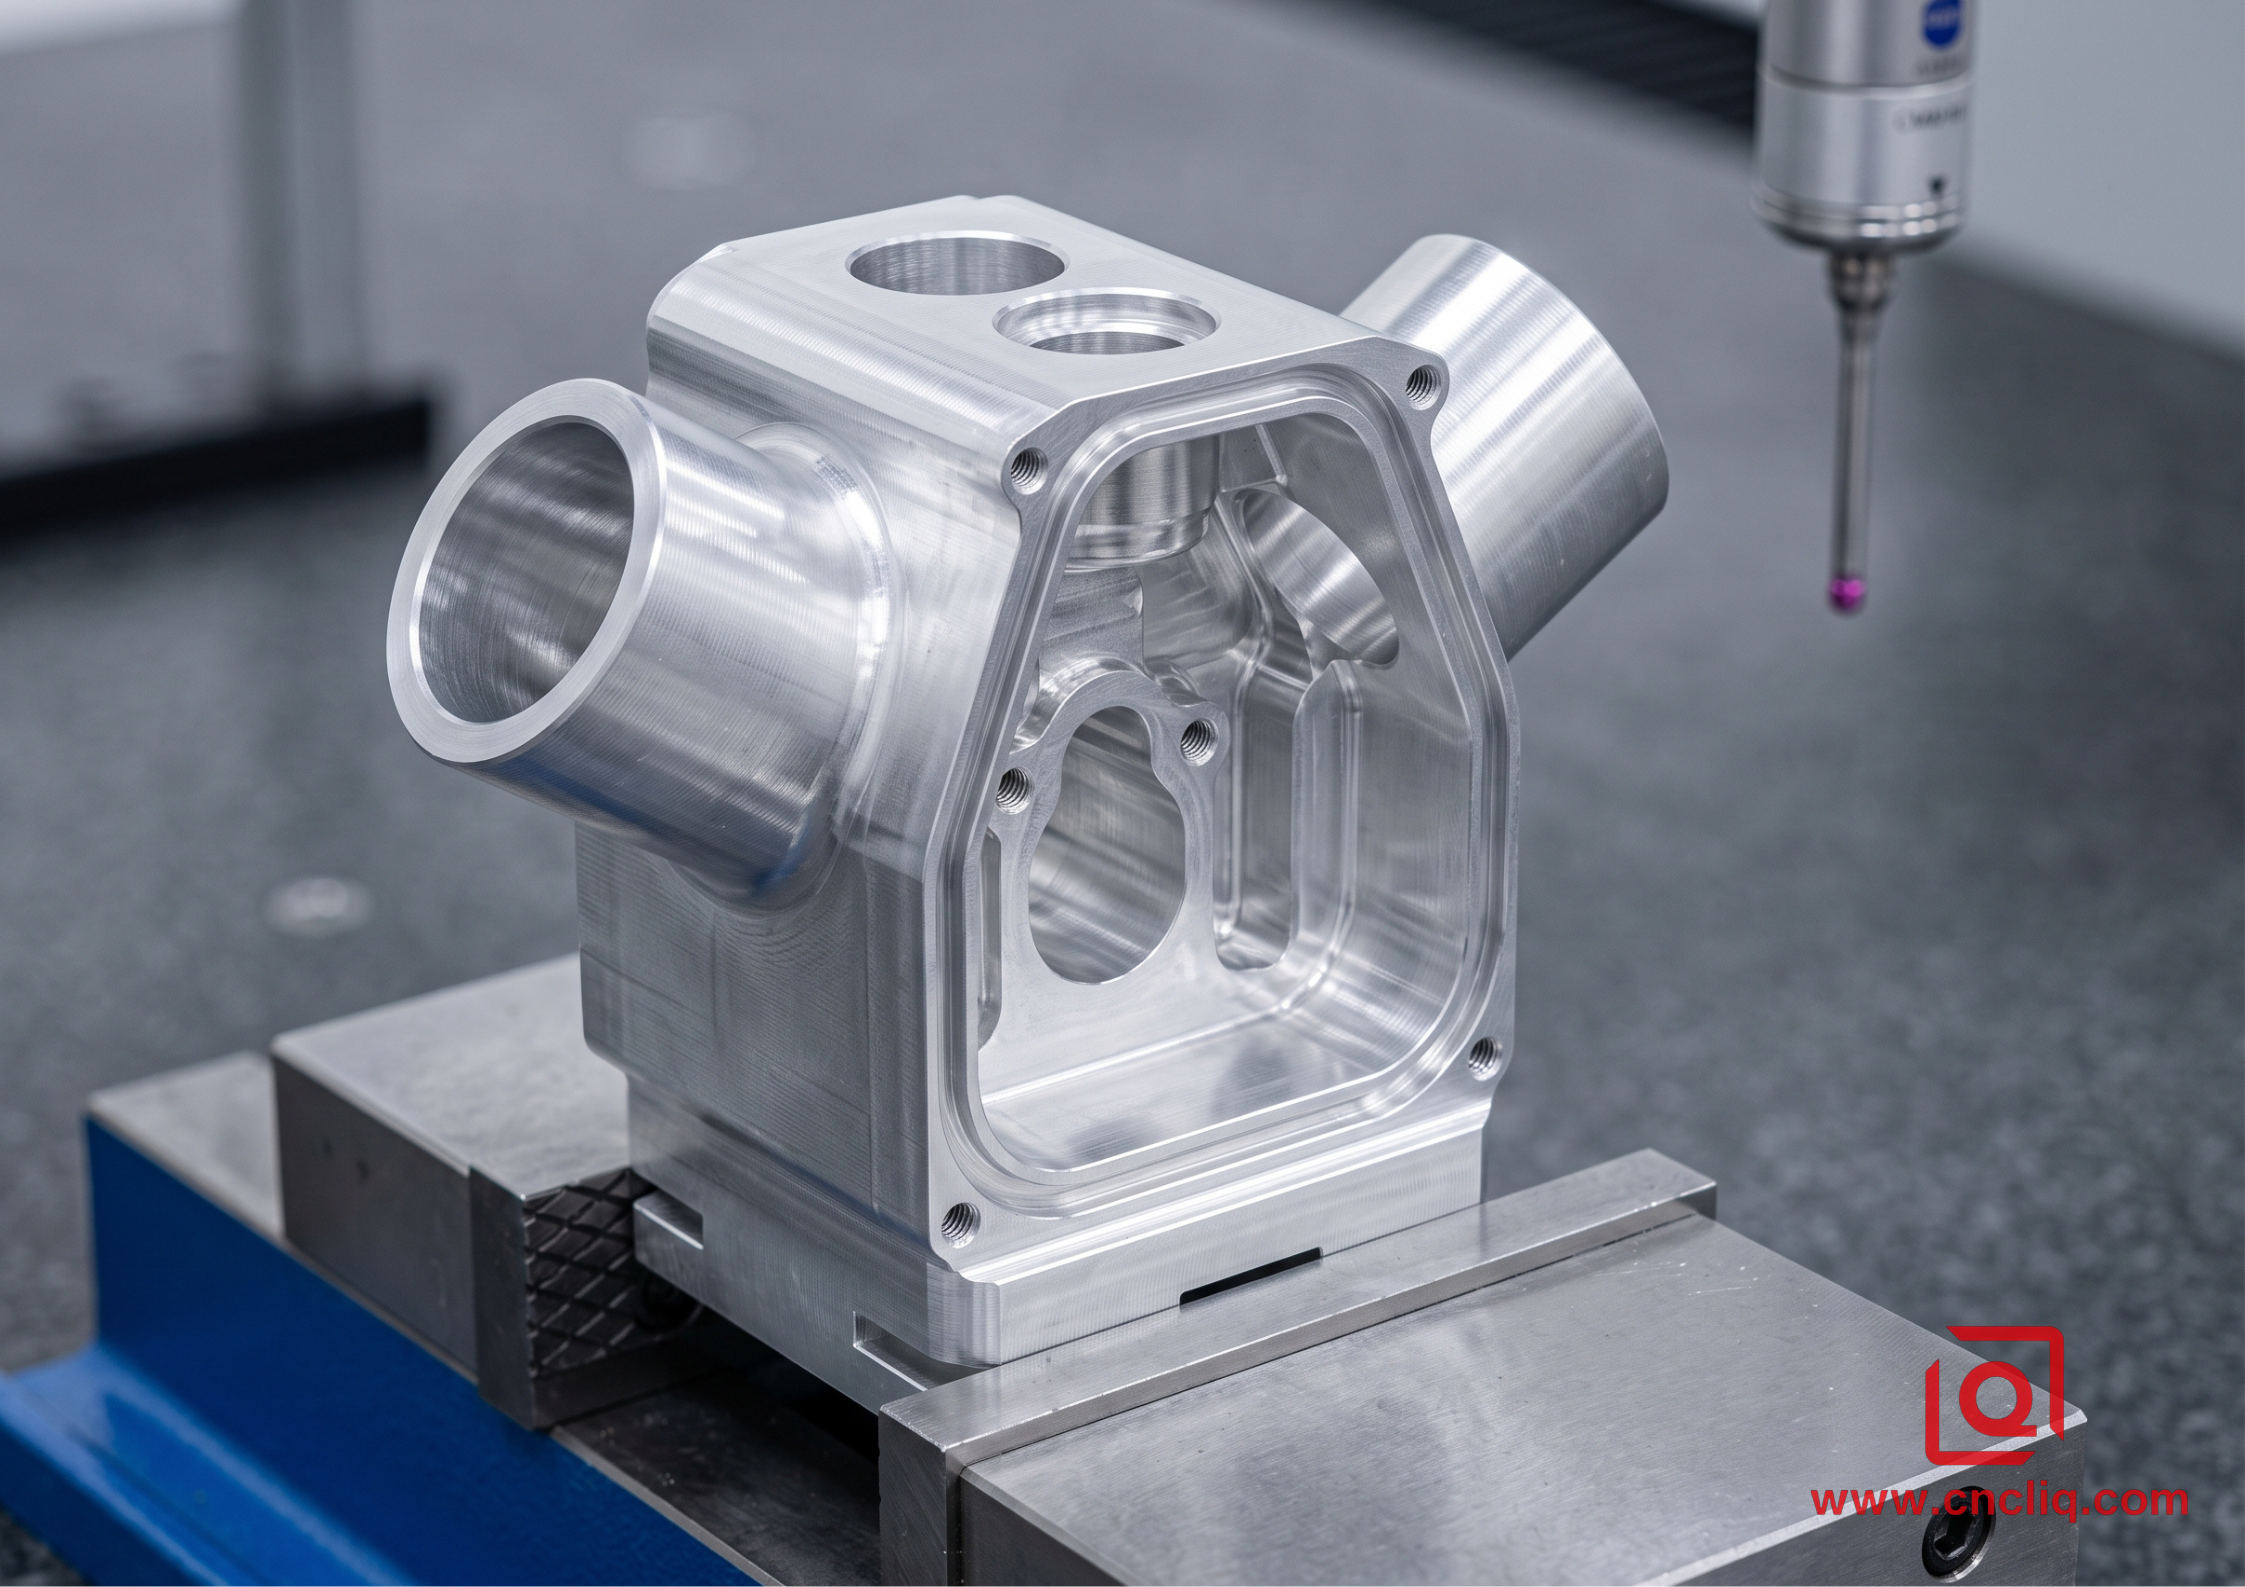
Para ver cómo esta dinámica mecánica se traduce en dólares y centavos directos, veamos un estudio de caso de producción real de nuestro taller.
Un equipo de drones comerciales acudió a nuestro equipo para construir una cápsula óptica de aviónica. Cortamos la unidad de un sólido tocho de aluminio de grado aerodinámico 6061-T6, con una envoltura en bruto de 145 milímetros por 120 milímetros por 85 milímetros. Las llamadas de Target se realizaron a un ritmo firme de 350 piezas terminadas por mes.
El dibujo de ingeniería tenía varias características geométricas exigentes:
-
El núcleo interno fue ahuecado para minimizar el peso de la carga útil de vuelo, dejando paredes perimetrales delgadas.
-
Cuatro aberturas laterales emergieron del cuerpo principal en un ángulo compuesto inusual de 27 grados.
-
La verdadera posición de cada apertura en ángulo tenía que permanecer dentro de 0,015 milímetros con respecto al orificio óptico principal.
-
La pista de sellado interna requería un acabado superficial liso e ininterrumpido de Ra 0,8 para garantizar un sellado ambiental resistente a la intemperie.
El plan inicial de enrutamiento de tres ejes
El plan de fabricación original del cliente se basaba en pasos de mecanizado convencionales en tres ejes:
-
Operación 10: Coloque la superficie de referencia superior, desbaste la cavidad central primaria y taladre dos orificios internos para pasadores de ubicación (12 minutos).
-
Operación 20: Voltee el bloque en un segundo tornillo de banco, escuadre la cara de montaje inferior y talle el perfil del perímetro externo (10 minutos).
-
Operaciones 30 a 60: Monte la pieza semimecanizada en cuatro accesorios de placa sinusoidal en ángulo separados. El operador tuvo que montar la pieza, indicar la configuración para confirmar la alineación, perforar el puerto en ángulo, perforar el diámetro interior, fresar el saliente de montaje y soltar la unidad. Este ciclo se repitió en las cuatro caras en ángulo (8 minutos por lado, para un total de 32 minutos).
Con este flujo de trabajo convencional, el tiempo total de mecanizado alcanzó los 54 minutos por pieza en seis configuraciones de máquina independientes. Los costos de herramientas no recurrentes ascendieron a $4200 para fabricar las placas sinusoidales en ángulo de precisión y las mordazas blandas personalizadas.
Lo peor de todo fue la tasa de desperdicio. Incluso con maquinistas expertos manejando la línea, las pequeñas variaciones introducidas en cuatro operaciones de sujeción manual separadas provocaron que la verdadera posición de los orificios en ángulo se desviara. La línea de producción tuvo problemas con una tasa de desperdicio del 8,5 % durante las pruebas piloto iniciales, lo que obligó a nuestra estación de inspección CMM a una tediosa solución de problemas.
La revisión de la ingeniería de cinco ejes
Nuestro equipo de ingeniería se reunió con el grupo de abastecimiento del cliente y propuso migrar todo el trabajo a un centro de mecanizado de muñones de cinco ejes utilizando trayectorias posicionales 3+2:
-
Preparación: Los tochos de aluminio cortados con sierra pasaron 1,5 minutos en un molino de preparación manual, donde se cortó un perfil de cola de milano poco profundo en el material de desecho del fondo.
-
Operación 10 (El ciclo principal): El operador sujetó el tocho en un tornillo de banco autocentrante de cinco ejes mediante la empuñadura de cola de milano. A partir de esta única configuración, la máquina funcionó continuamente. La mesa de muñón inclinó la pieza de trabajo suavemente para mecanizar la cavidad superior, barrió las paredes laterales, indexó a 27 grados para perforar los cuatro puertos de sensor en ángulo y trazó la ranura de sellado interna usando un cortador rígido de punta esférica (19 minutos en total).
-
Operación 20 (Retiro de cola de milano): El operador transfirió la pieza a un molino utilitario simple, sujetando el cuerpo terminado dentro de mordazas suaves y lisas para quitar el pie portador de cola de milano en la cara inferior (3,5 minutos).
El resultado financiero
El flujo de trabajo revisado de cinco ejes redujo el tiempo total del ciclo de mecanizado de 54 minutos a 24 minutos. Los gastos de herramientas se redujeron de $4200 para accesorios sinusoidales especializados a $650 para un juego de mordazas de tornillo de banco de cola de milano estándar de cinco ejes. Las tasas de desperdicio se desplomaron del 8,5% a menos del 0,5%, porque cada abertura crítica se taladró en referencia al sistema de coordenadas de trabajo original sin reposicionamiento manual.
Aunque nuestro centro de mecanizado de cinco ejes facturó a una tarifa por hora más del doble que la del molino de tres ejes, el costo terminado por carcasa cayó un 28%. Los ahorros combinados provenientes de tiempos de husillo más cortos, cero gastos generales de fijación y casi cero desechos compensaron fácilmente la mayor tasa de horas-máquina.
Haga clic aquí para su consulta 👆
7. Preguntas frecuentes
1. ¿Elegir el mecanizado en cinco ejes encarece automáticamente mi pedido de compra?
No necesariamente. Si bien una máquina de cinco ejes tiene una tarifa por hora más alta que una fresadora de tres ejes, el precio unitario final depende del tiempo total del ciclo, los riesgos de desperdicio y los gastos de herramientas. Si una pieza de aluminio requiere tres o más operaciones separadas en un molino de tres ejes, una configuración de cinco ejes suele ser más barata en general. Elimina los pasos de manipulación manual, elimina la fabricación personalizada de mandíbulas blandas y evita los desechos comunes a las múltiples sujeciones manuales.
2. ¿Qué tipos de piezas deberían permanecer definitivamente en las fresadoras estándar de tres ejes?
Placas base planas, soportes de montaje anchos, disipadores de calor estructurales y cualquier componente donde todos los bolsillos, orificios y perfiles de borde fresados se asienten en una o dos caras opuestas. Si un operador de máquina puede terminar su pieza simplemente cortando la parte superior y dándole la vuelta una vez, mover esa pieza a una máquina de cinco ejes agrega una sobrecarga de programación sin brindar ningún beneficio real de ingeniería.
3. ¿Cómo mejora el mecanizado de cinco ejes la precisión general de la pieza?
En una máquina de tres ejes, cortar varios lados de un bloque de aluminio requiere soltar y volver a sujetar la pieza en diferentes orientaciones, lo que inevitablemente introduce errores menores de alineación mecánica en todas las configuraciones. En una máquina de cinco ejes, el husillo alcanza cinco lados de la pieza en un único ciclo de sujeción. Debido a que cada característica comparte exactamente el mismo dato de coordenadas, la máquina puede mantener estrictas tolerancias de posición verdadera, concentricidad y perpendicularidad de hasta 0,015 milímetros sin depender del toque del operador.
4. ¿El fresado de cinco ejes acelera los plazos de entrega de las primeras tiradas de prototipos?
Sí, a menudo por un amplio margen. Aunque la programación por computadora de cinco ejes y las simulaciones virtuales de accidentes requieren más preparación inicial, el taller ahorra mucho tiempo en el piso. El equipo de fabricación no necesita diseñar, mecanizar y calibrar múltiples dispositivos de sujeción personalizados ni mordazas blandas especializadas. Para prototipos complejos de aluminio con múltiples lados, esto puede ahorrar días o semanas en su cronograma de entrega inicial.
5. ¿Qué ajustes de diseño pueden hacer los ingenieros para reducir los costos del mecanizado de cinco ejes?
Los ingenieros de diseño deben intentar utilizar radios de esquina internos estandarizados para que el taller pueda limpiar los bolsillos con herramientas disponibles en el mercado en lugar de cortadores personalizados. También ayuda designar un área de sujeción dedicada, como un labio inferior o una pestaña de cola de milano, para que la máquina pueda acceder a cinco lados sin interferencias. Por último, evite los canales profundos y estrechos siempre que sea posible; Mantener proporciones razonables de las cavidades permite al taller utilizar herramientas cortas y rígidas a velocidades de avance máximas.
Haga clic aquí para su consulta 👆
8. Resumen: Lista de verificación de abastecimiento para equipos de ingeniería
Seleccionar entre fresado CNC de tres y cinco ejes es una decisión económica impulsada por la geometría de la pieza, no una actualización que se debe comprar por sí misma. Cuando revise su próximo lote de dibujos de aluminio personalizados, utilice esta sencilla lista de verificación para guiar sus conversaciones de fabricación:
-
Evalúe las caras de trabajo: observe de cerca dónde se ubican sus rasgos. Si su pieza de aluminio requiere fresado, roscado o taladrado en cuatro o más lados, es casi seguro que una configuración de cinco ejes reducirá sus costos generales al eliminar pasos de manipulación repetitivos.
-
Examine su esquema GD&T: cuando vea indicaciones estrictas de perpendicularidad, indicadores de posición verdadera inferiores a 0,02 milímetros o requisitos estrictos de concentricidad que conectan funciones en diferentes caras, el mecanizado multieje es el camino más seguro para evitar la acumulación de tolerancias y los desechos.
-
Mire más allá de las tarifas de las máquinas por hora: nunca juzgue una cotización inicial de un proveedor únicamente por las tarifas de los husillos por hora. Asegúrese de calcular los costos ocultos de los accesorios de herramientas de múltiples etapas, la mano de obra de configuración manual y las mayores asignaciones de desechos al comparar alternativas de tres y cinco ejes.
-
Abra la conversación con anticipación: involucre a su socio de fabricación durante la fase inicial de diseño. Unos simples ajustes en los radios de las esquinas de las cavidades, los espesores de las paredes y las superficies de sujeción pueden ayudar al taller a aprovechar la velocidad del mecanizado de cinco ejes y, al mismo tiempo, mantener sus presupuestos de piezas firmemente dentro del objetivo.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
