 Español




¿Aún no se decide entre una menor velocidad de mecanizado y menos configuraciones para su pieza de aluminio? Esta guía le ayuda a interpretar un plano como lo hace un ingeniero de procesos: cara por cara, dato por dato y línea de costos por línea de costos. La respuesta es que rara vez 5 ejes es mejor. Para una placa plana, un soporte simple o un bloque con cavidades en dos caras, un centro de mecanizado vertical de 3 ejes puede ser la opción más rápida y económica. Para un colector, una carcasa de sensor, un cuerpo de válvula o un soporte robótico con características relacionadas en 3 o más caras, una ruta indexada de 5 ejes puede reducir la manipulación, el trabajo de fijación, los ciclos de inspección y el error de caras cruzadas lo suficiente como para compensar su mayor tarifa por hora.
Por lo tanto, la comparación útil no es precio de máquina contra precio de máquina, sino costo de pieza aceptada contra costo de pieza aceptada. Esta cifra incluye programación, utillaje, mano de obra de configuración, tiempo de corte, palpado, inspección, retrabajo previsto y la cantidad sobre la que se distribuyen los costos fijos. Este artículo se centra específicamente en piezas prismáticas de aluminio: componentes construidos principalmente a partir de planos, cavidades, agujeros, ranuras, perforaciones y paredes rectas. También distingue entre el mecanizado posicional 3+2 y el contorneado simultáneo de 5 ejes, ya que la mayoría de los trabajos prismáticos multifacéticos no requieren el movimiento de los 5 ejes durante el corte.
Respuesta rápida: Elija 3 ejes cuando todas las características importantes sean accesibles en 1 o 2 orientaciones estables y las tolerancias entre caras sean moderadas. Solicite una revisión del proceso de 3+2 o 5 ejes cuando la pieza requiera giros repetidos, acceso en ángulo compuesto, herramientas cortas en características profundas o relaciones de posición estrechas entre diferentes caras. No especifique el número de ejes en el dibujo a menos que el proceso en sí sea un requisito contractual; en su lugar, especifique la función, los puntos de referencia, las tolerancias, el acabado, la cantidad y la inspección.
1. ¿Qué se considera una pieza de aluminio prismático?
Una pieza prismática no tiene por qué ser simple. Aunque su forma general puede ser similar a la de un bloque, puede contener una cavidad electrónica profunda, puertos de fluido interconectados, orificios para cojinetes, ranuras para juntas tóricas, orificios roscados, nervaduras delgadas y almohadillas de montaje en varios planos. Algunos ejemplos comunes son los bloques de colectores hidráulicos y neumáticos, los soportes de automatización, las carcasas ópticas, los componentes de baterías e inversores, las tapas de los extremos de los motores, los soportes para herramientas y los marcos de instrumentos.
Esta distinción es importante porque una pieza prismática suele requerir acceso indexado, no un mecanizado continuo. En el fresado 3+2, los ejes rotatorios posicionan la pieza, la bloquean y permiten que una trayectoria de herramienta de 3 ejes convencional corte la cara presentada. El mecanizado simultáneo de 5 ejes mantiene los ejes rotatorios y lineales moviéndose simultáneamente. Esto último resulta útil para impulsores, superficies de forma libre combinadas y cambios en los vectores de la herramienta, pero puede añadir trabajo de programación y verificación que una pieza en forma de bloque no requiere.
Si necesita una explicación más detallada de estos modos, la guía de Liqin sobre mecanizado CNC de 3 ejes, 3+2 y 5 ejes continuos aborda las diferencias cinemáticas. En este caso, la cuestión práctica es más específica: ¿cuántas veces debe liberarse la pieza de su posición inicial y qué impacto tiene cada liberación en el tiempo, el coste y el riesgo?
2. La configuración es la verdadera unidad de comparación.
En el taller, una configuración implica mucho más que sujetar una pieza. El operario limpia las superficies de contacto, instala o verifica el sistema de sujeción, carga el material, establece el sistema de coordenadas de trabajo, comprueba la holgura de las herramientas, sondea o indica los puntos de referencia, realiza la primera operación con precaución y confirma las características críticas antes de continuar la producción. Una nueva orientación también puede requerir una mordaza, un juego de mordazas blandas, un tope, una placa base, un bloque angular o un procedimiento de sondeo diferentes.
Una fresadora de 3 ejes corta desde una sola dirección del husillo. Alcanzar un lateral o la parte inferior normalmente requiere una nueva configuración. Un sistema de 5 ejes con muñones puede presentar varias caras mientras la pieza permanece fijada a una base. No elimina todas las configuraciones: la cara sujeta aún necesita acabado, y las piezas altas pueden chocar con el husillo, la mesa o el dispositivo de sujeción. Aun así, reemplazar cuatro operaciones de sujeción poco relacionadas con una sola operación multifacética controlada puede modificar el presupuesto más que una pequeña diferencia en el tiempo de mecanizado.
Actividad de configuración | Por qué consume tiempo | Exposición en 3 ejes | Exposición de 3+2/5 ejes |
Limpiar y ubicar | Las virutas o rebabas que se encuentren debajo de un punto de referencia pueden inclinar la pieza. | Se repite después de cada giro. | Concentrado en la configuración principal. |
Abrazadera y soporte | El par de torsión y los puntos de apoyo afectan a la deformación. | Puede variar según la orientación. | Normalmente se utiliza un sistema de sujeción uniforme. |
Restablecer cero | Cada recogida de coordenadas añade trabajo e incertidumbre. | Obligatorio para cada nuevo accesorio u orientación. | Las transformaciones rotativas conservan un sistema de coordenadas maestro cuando están correctamente calibradas. |
Verificación de la primera pieza | Los operadores deben confirmar el nuevo funcionamiento antes de continuar. | Se repite con frecuencia en las operaciones OP20, OP30 y posteriores. | Se pueden verificar más características en una sola etapa del proceso. |
Cola entre operaciones | Una pieza puede tener que esperar al siguiente dispositivo, máquina o inspector. | Más pasos de enrutamiento generan más puntos de espera. | Menos operaciones pueden acortar el tiempo de entrega. |
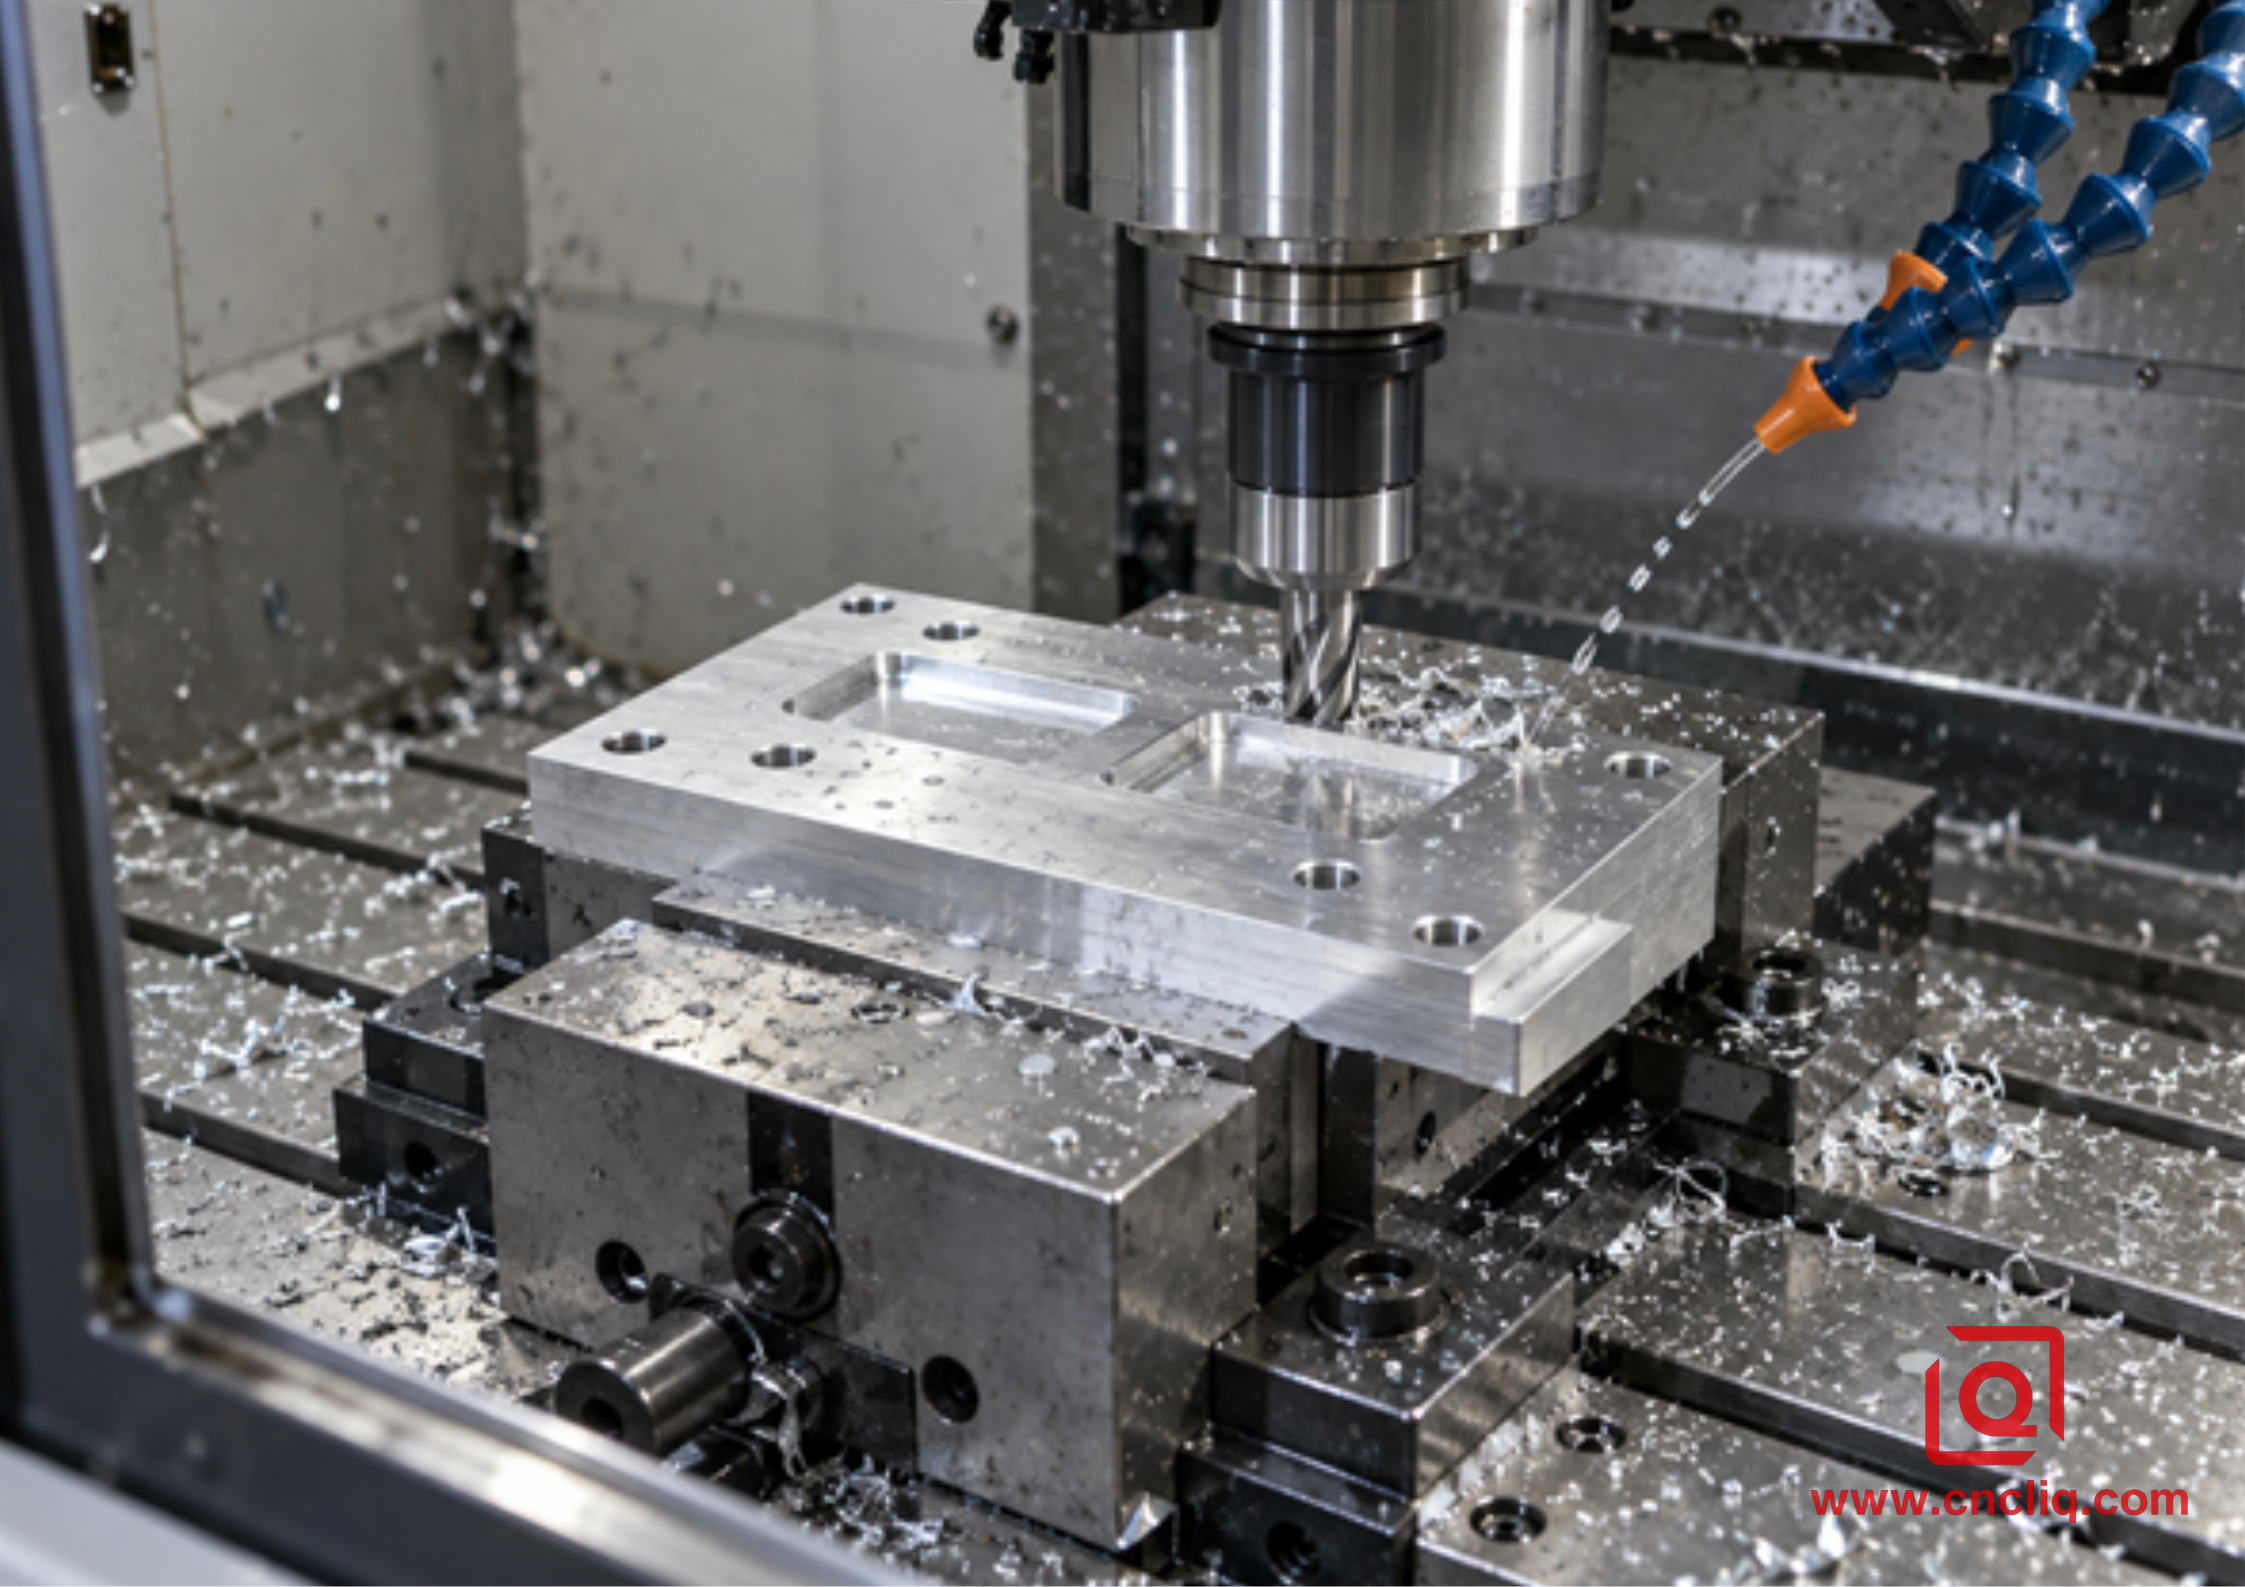
Una placa de acceso superior estable puede ser ideal para trabajos en 3 ejes: sujeción sencilla de la pieza, herramientas cortas y poco valor derivado del movimiento rotatorio.
3. Cómo estimar el tiempo de configuración del fresado CNC sin adivinar
No existe un tiempo de preparación universal. Un trabajo repetido con mordazas blandas probadas es diferente al primer trabajo con un nuevo accesorio; un soporte de 150 mm es diferente a una caja grande de paredes delgadas. En lugar de copiar una cifra genérica en un estudio de viabilidad, elabore una hoja de ruta y solicite al proveedor que le indique sus supuestos.
Utilice una hoja de cálculo de cara y datum.
Marque la dirección de aproximación de cada herramienta. Agrupe los agujeros, perforaciones, cavidades y superficies de sellado que se puedan alcanzar desde la misma orientación.
Identifique los datos primarios, secundarios y terciarios. Indique qué características deben permanecer relacionadas después de voltear la pieza.
Separar el acceso de la precisión. Una máquina de 3 ejes puede alcanzar físicamente un lado en otra configuración, pero el requisito de posicionamiento transversal puede hacer que esa ruta sea costosa de controlar.
Enumere los elementos de sujeción para cada operación. Incluya mordazas blandas, paralelas, topes, placas base, fijaciones angulares, preparación de cola de milano, pestañas de sacrificio y limpieza de la cara inferior.
Agregue puntos de verificación. Incluya sondeo, controles en proceso, inspección de la primera pieza, programación de la máquina de medición por coordenadas (CMM) y cualquier inspección posterior al acabado.
Para la presupuestación inicial, utilice un rango para cada tarea: carga , indicación, sondeo, comprobación e inspección, y luego sustitúyalo por el tiempo medido o cotizado por el proveedor. Mantenga la ingeniería inicial separada del tiempo del ciclo recurrente. Esto evita un error común: dividir cada costo no recurrente entre 1 prototipo y luego asumir que el mismo precio unitario se aplica a 100 piezas.
Pregunta si la configuración única realmente significa configuración única.
El lenguaje de marketing puede ocultar una segunda operación. Una máquina de 5 ejes puede mecanizar 5 caras accesibles, pero la sexta cara aún conserva la cola de milano, la pestaña de sujeción o la materia prima. Un presupuesto detallado debe especificar si el proceso requiere 1 configuración, 1 configuración principal más una operación de corte, o 2 configuraciones completas. Este detalle influye tanto en el costo como en el punto de referencia que controla la cara inferior terminada.
4. Modelo de costos: Compare la ruta completa, no la tarifa por hora.
Una tarifa por hora más alta es fácil de ver. La multiplicación de la configuración es más difícil de ver porque está dispersa entre la programación, los accesorios, el tiempo del operador, el tiempo de espera y la inspección. Utilice el siguiente modelo para ambas rutas:
Coste total del pedido = material + acabado + flete + programación NRE + accesorios dedicados + configuración inicial + cantidad (ciclo de máquina + manipulación recurrente + inspección + coste de calidad previsto)
Factor de costo | tendencia de 3 ejes | Tendencia de 3+2 / 5 ejes | Pregunta para la solicitud de cotización |
Tasa de la máquina | Generalmente más bajo. | Generalmente es más elevado debido a la máquina, el sistema CAM, la calibración y la habilidad del operador. | ¿Qué incluye la tarifa indicada? |
Programación CAM | Más sencillo por operación, pero puede que se necesiten varios programas. | Más simulaciones y comprobaciones de colisiones; menos archivos de operación. | ¿La programación se cobra una sola vez o se amortiza? |
Accesorios | Es posible que se requieran varios juegos de mordazas o fijaciones angulares. | Una base de cola de milano, una mordaza autocentrante o una base común pueden cubrir varias caras. | ¿Quién es el propietario del accesorio específico y cómo se almacena? |
Manejo recurrente | Más volteos manuales y recogidas coordinadas. | Se recortaron más rostros antes del estreno de la parte. | ¿Cuántos toques del operario se producen por cada pieza aceptada? |
Inspección | Es posible que se repitan las comprobaciones entre operaciones. | Una única estructura de datos puede simplificar la verificación multifacética. | ¿Qué características se comprueban durante el proceso y en la máquina de medición por coordenadas (MMC)? |
Riesgo de capacidad | Fácil de distribuir entre los VMC comunes. | Puede depender de un menor número de máquinas y programadores. | ¿La capacidad de respaldo cumple con los requisitos para pedidos repetidos? |
La cantidad de equilibrio se puede expresar simplemente:
Cantidad de equilibrio = (costo fijo de 5 ejes − costo fijo de 3 ejes) (costo unitario recurrente de 3 ejes − costo unitario recurrente de 5 ejes)
5. Ejemplo práctico: Un colector de aluminio multifacético
El siguiente es un caso compuesto anonimizado creado para explicar la lógica de enrutamiento; no se trata de una cotización histórica ni de un resultado de producción garantizado. La geometría coincide con el colector de aluminio mecanizado por CNC personalizado publicado por Liqin : un bloque prismático con puertos multidireccionales, orificios ciegos y escalonados, canales transversales, superficies de posicionamiento y un acabado anodizado. La identidad comercial, las dimensiones, los tiempos y los precios que se muestran a continuación son suposiciones ilustrativas anonimizadas.
La principal preocupación de los clientes no era si alguna de las máquinas podía fabricar el bloque. Ambas podían. La preocupación radicaba en mantener la ubicación de los puertos con respecto a un plano de referencia común, controlando al mismo tiempo el costo de lanzamiento para un lote piloto de 25 piezas.
Elemento de ruta ilustrativo | Ruta de 3 ejes | Ruta indexada 3+2 |
Operaciones principales | Parte superior e inferior; lado A; lado B; caras de los extremos; limpieza final. | Preparación de la base; mecanizado indexado de 5 caras; limpieza de la base. |
Suposición de costos fijos | 540 dólares por la programación, las mordazas blandas y la configuración inicial. | 610 dólares por programación multieje, simulación, sujeción de piezas común y configuración inicial. |
Suposición de unidad recurrente | 72 dólares por tiempo de máquina, manipulación y verificación. | 66 dólares por tiempo de máquina, manipulación y verificación. |
Cantidad ilustrativa de 1 pieza | 612 dólares antes de materiales, acabados y transporte. | 676 dólares antes de materiales, acabados y transporte. |
Cantidad total ilustrativa de 25 piezas | 2.340 dólares antes de materiales, acabados y transporte. | 2.260 dólares antes de materiales, acabados y transporte. |
Punto de equilibrio calculado | ($610 − $540) ($72 − $66) = 11,7, por lo que el modelo se cruza en aproximadamente 12 partes aceptadas. | |
Para una sola pieza, el plan de 3 ejes resulta más ventajoso porque su preparación más sencilla es más importante que la manipulación recurrente. Para 25 piezas, la ruta indexada se vuelve ligeramente más económica en este modelo. Lo más importante es que mantiene el patrón de puertos y las caras de montaje vinculados a un sistema de coordenadas principal. El equipo de ingeniería aún tendría que verificar la holgura rotativa, la estrategia de sondeo, el alcance de la herramienta, el acabado de la cara inferior, las tolerancias de anodizado y los requisitos de prueba de presión o fugas antes del lanzamiento.
Para una comparación justa entre proveedores, utilice la lista de verificación de solicitud de cotización (RFQ) de mecanizado CNC de Liqin para alinear la revisión, el material, la cantidad, el acabado, la inspección y los términos de entrega.
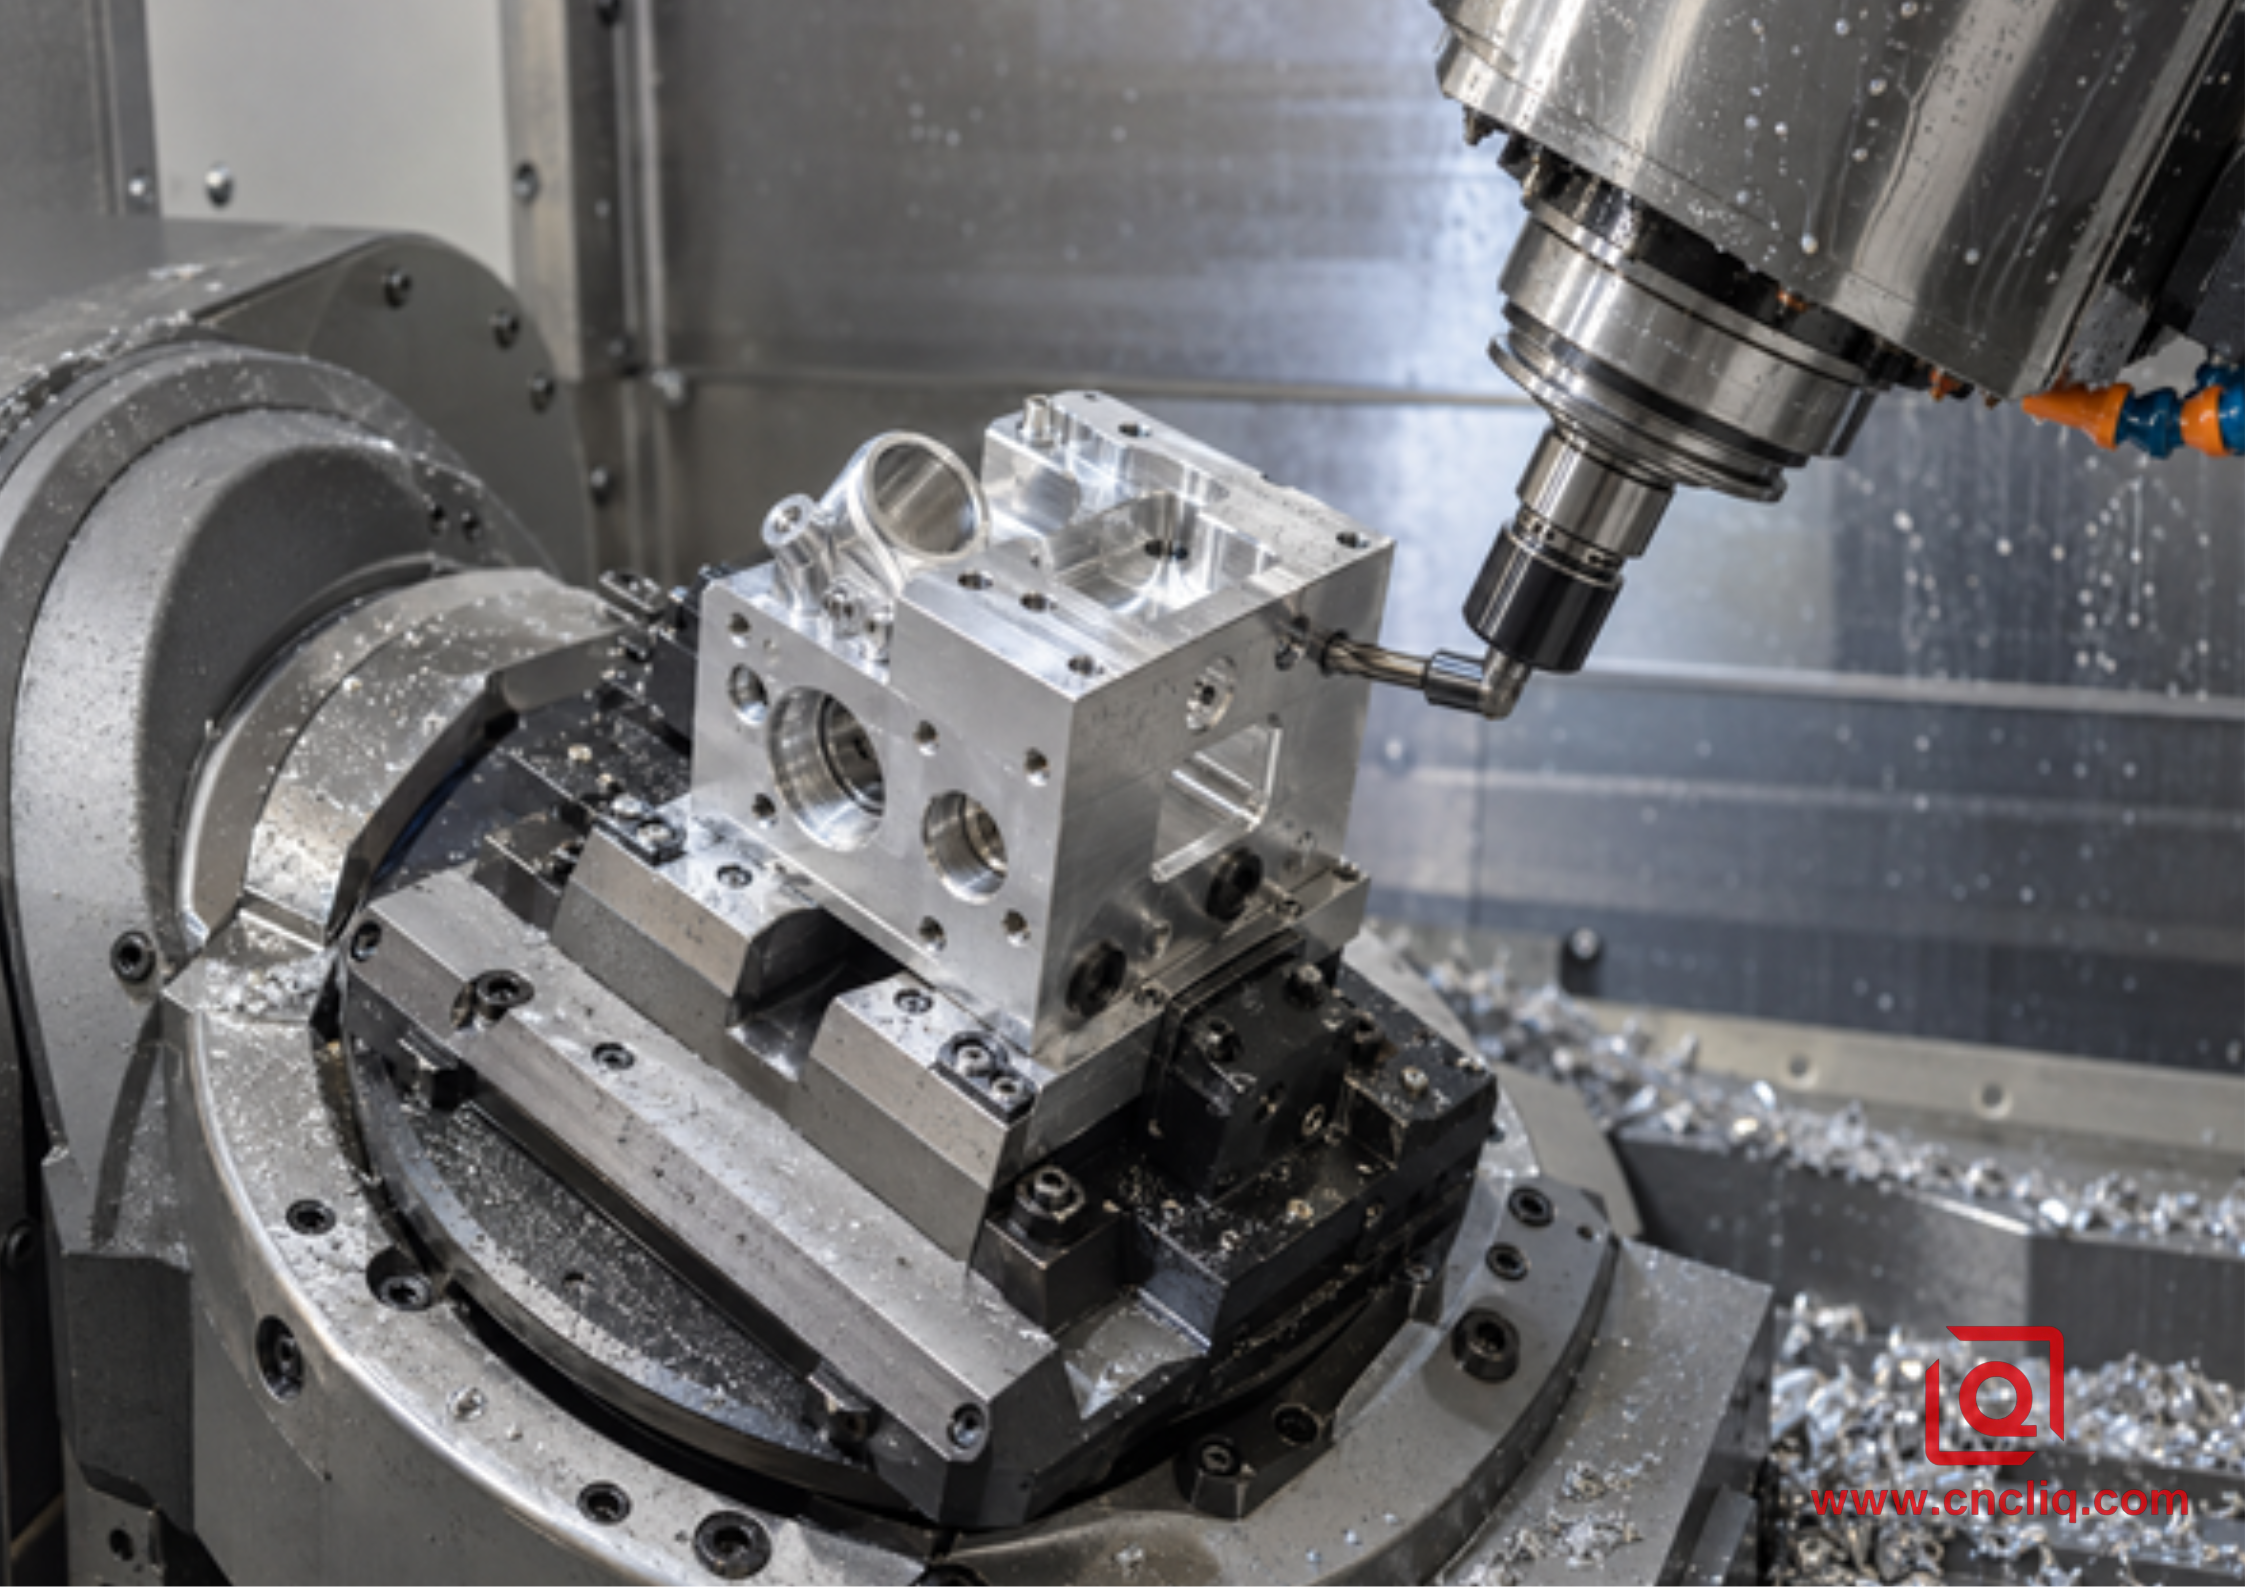
El mecanizado indexado 3+2 mantiene los ejes rotatorios fijos durante cada corte, al tiempo que presenta varias caras a herramientas cortas y rígidas.
6. Precisión: Menos configuraciones ayudan a las relaciones, no a todas las dimensiones.
Una máquina de 5 ejes no es automáticamente más precisa que una de 3 ejes. Un centro de mecanizado vertical (VMC) de 3 ejes bien mantenido puede mantener dimensiones exigentes en una cara, mientras que un sistema rotativo mal calibrado puede omitir detalles. La ventaja de una única configuración principal se manifiesta cuando es necesario mantener la relación entre los detalles en diferentes caras: posición entre orificios, patrón de orificios con plano de sellado o puerto lateral con canal interno.
No se debe confundir el lenguaje de dibujo con la capacidad de la máquina.Las normas ASME Y14.5-2018 (R2024) e ISO 1101:2017 definen sistemas para el dimensionamiento y la tolerancia geométrica; no garantizan que un determinado número de ejes cumpla con un valor específico. Asimismo, la serie ISO 230 proporciona métodos de ensayo para máquinas herramienta. La norma ISO 230-2:2014 aborda la precisión de posicionamiento y la repetibilidad de ejes lineales y rotativos controlados numéricamente, mientras que la ISO 230-7:2015 aborda la precisión geométrica de los ejes de rotación. Un proveedor competente debe vincular los requisitos de dibujo con la calibración, el sondeo, la fijación, el control térmico y la inspección, no con una placa de identificación de la máquina.
La continuidad del datum es el beneficio práctico.
El acabado de la superficie debe especificarse, no darse por sentado.
Una herramienta más corta puede mejorar la rigidez y reducir las vibraciones, pero el acabado sigue dependiendo de la geometría de la fresa, la excentricidad, el avance, el paso lateral, el acoplamiento, el refrigerante y la estabilidad. La norma ISO 21920-2:2021 define los términos y parámetros para la textura superficial del perfil. Indique el parámetro requerido y las condiciones de evaluación en el dibujo cuando la función dependa de ello. El acabado en 5 ejes no es un criterio de aceptación medible.
7. Cuándo el fresado CNC de 3 ejes es la mejor opción
1 o 2 caras accesibles: las placas, las cubiertas, los rieles base y los soportes sencillos a menudo no necesitan capacidad de rotación.
Sujeción de piezas sencilla y rígida: una mordaza estándar o unas mordazas blandas de eficacia probada permiten una carga rápida y un funcionamiento repetible.
Amplio espacio de trabajo: la pieza puede caber en un centro de mecanizado vertical común, pero exceder el diámetro de giro útil o la capacidad de carga de los muñones de una máquina de 5 ejes.
Producción repetitiva estable: los dispositivos de fijación específicos, las plataformas de montaje, los sistemas de paletización o la carga de varias piezas pueden hacer que la producción de 3 ejes sea altamente eficiente.
Relaciones laxas entre rostros: cuando los rasgos laterales no comparten una relación de datos estrecha, los giros adicionales pueden conllevar poca penalización en la calidad.
Cantidad muy pequeña con geometría sencilla: la programación simple y la capacidad disponible pueden compensar cualquier reducción en la configuración.
La elección del material también afecta al enrutamiento; compare las aleaciones 6061, 7075 y 5052 antes de la publicación del diseño.
8. Cuándo el fresado de 3+2 o 5 ejes suele merecer una revisión.
Características presentes en 3 o más caras: especialmente cuando esas caras comparten requisitos de posición, orientación o perfil.
Agujeros o almohadillas de ángulo compuesto: el acceso indexado puede evitar el uso de bloques angulares y herramientas largas.
Cavidades profundas junto a paredes altas: inclinar la pieza puede permitir el uso de una herramienta más corta y rígida, además de mejorar la evacuación de las virutas.
Varios prototipos con geometría variable: la sujeción flexible de las piezas puede evitar inversiones repetidas en dispositivos específicos.
Paredes delgadas sensibles a la sujeción repetida: reducir el número de liberaciones puede ser útil, aunque el estado del material y el desbaste equilibrado siguen siendo fundamentales.
Fallos costosos en la superficie transversal: si una característica lateral mal ubicada inutiliza una pieza casi terminada, reducir los eventos de reajuste de referencia tiene un valor económico real.
Para trabajos prismáticos, consulte primero sobre el mecanizado posicional 3+2. El mecanizado simultáneo de 5 ejes debe elegirse cuando el vector de la herramienta deba cambiar durante el corte, no simplemente porque la máquina pueda hacerlo. Esta distinción facilita la simulación, la inspección y la repetición del proceso.
9. Cambios en el diseño para la fabricación que pueden llevar la pieza hacia la ruta más económica.
La selección de ejes es en parte una decisión de diseño. Pequeños cambios en el dibujo pueden eliminar una configuración completa o evitar movimientos simultáneos:
Alinee los orificios laterales con direcciones ortogonales comunes siempre que la función lo permita.
Añada una almohadilla de posicionamiento fiable o un margen de sujeción temporal.
Abre un bolsillo lo suficiente para guardar una herramienta estándar más corta.
Utilice radios de esquina internos realistas en lugar de forzar el uso de fresas pequeñas de largo alcance.
Aplique tolerancias estrictas únicamente a las relaciones funcionales.
Defina los requisitos posteriores al anodizado en cuanto a ajustes y superficies de sellado.
Solo se debe dividir una forma monolítica compleja cuando el ensamblaje, el sellado, la resistencia y el costo total sigan siendo aceptables.
Estos cambios deben revisarse en función de su funcionalidad, no aplicarse a ciegas. Una sugerencia de DFM que ahorra una configuración pero debilita el componente, crea una vía de fuga o aumenta la mano de obra de ensamblaje no representa un ahorro.
10. Qué enviar para obtener un presupuesto fiable para sistemas de 3 ejes frente a sistemas de 5 ejes.
Elemento de solicitud de cotización | Por qué cambia el proceso de decisión |
Modelo 3D nativo más dibujo 2D controlado | El modelo proporciona la geometría; el dibujo define los puntos de referencia, las tolerancias geométricas (GD&T), los acabados, las notas y la aceptación. |
Aleación, temple y forma de stock aprobados exactos | Las placas, barras, extrusiones, forjas y fundiciones se comportan de manera diferente y afectan a las tolerancias. |
Cantidades de prototipos, pilotos y anuales | Los elementos fijos y la programación se amortizan de forma diferente en cada etapa. |
Lista de características críticas para la calidad | El proveedor puede proteger las relaciones que justifican una única configuración. |
Tratamiento de superficies y enmascaramiento | El anodizado o el recubrimiento pueden alterar los ajustes, las roscas, las superficies de contacto y los tiempos de inspección. |
Entregables de la inspección | La inspección del primer artículo (FAI), los informes de la máquina de medición de coordenadas (CMM), los certificados de materiales y los estudios de capacidad requieren tiempo planificado. |
Contexto de montaje y servicio | Saber qué función cumple un orificio, una ranura o una cara ayuda a los ingenieros a proponer cambios seguros en el diseño para la fabricación (DFM). |
Solicite al proveedor que le indique el número de configuraciones, el concepto de la fijación, el flujo de datos previsto, la opción de 3 ejes/3+2/simultánea, las suposiciones sobre herramientas especiales, el plan de inspección, los costos de ingeniería no recurrentes (NRE), el precio unitario recurrente y el plazo de entrega. Un presupuesto que muestre el proceso genera más confianza y facilita su mejora.
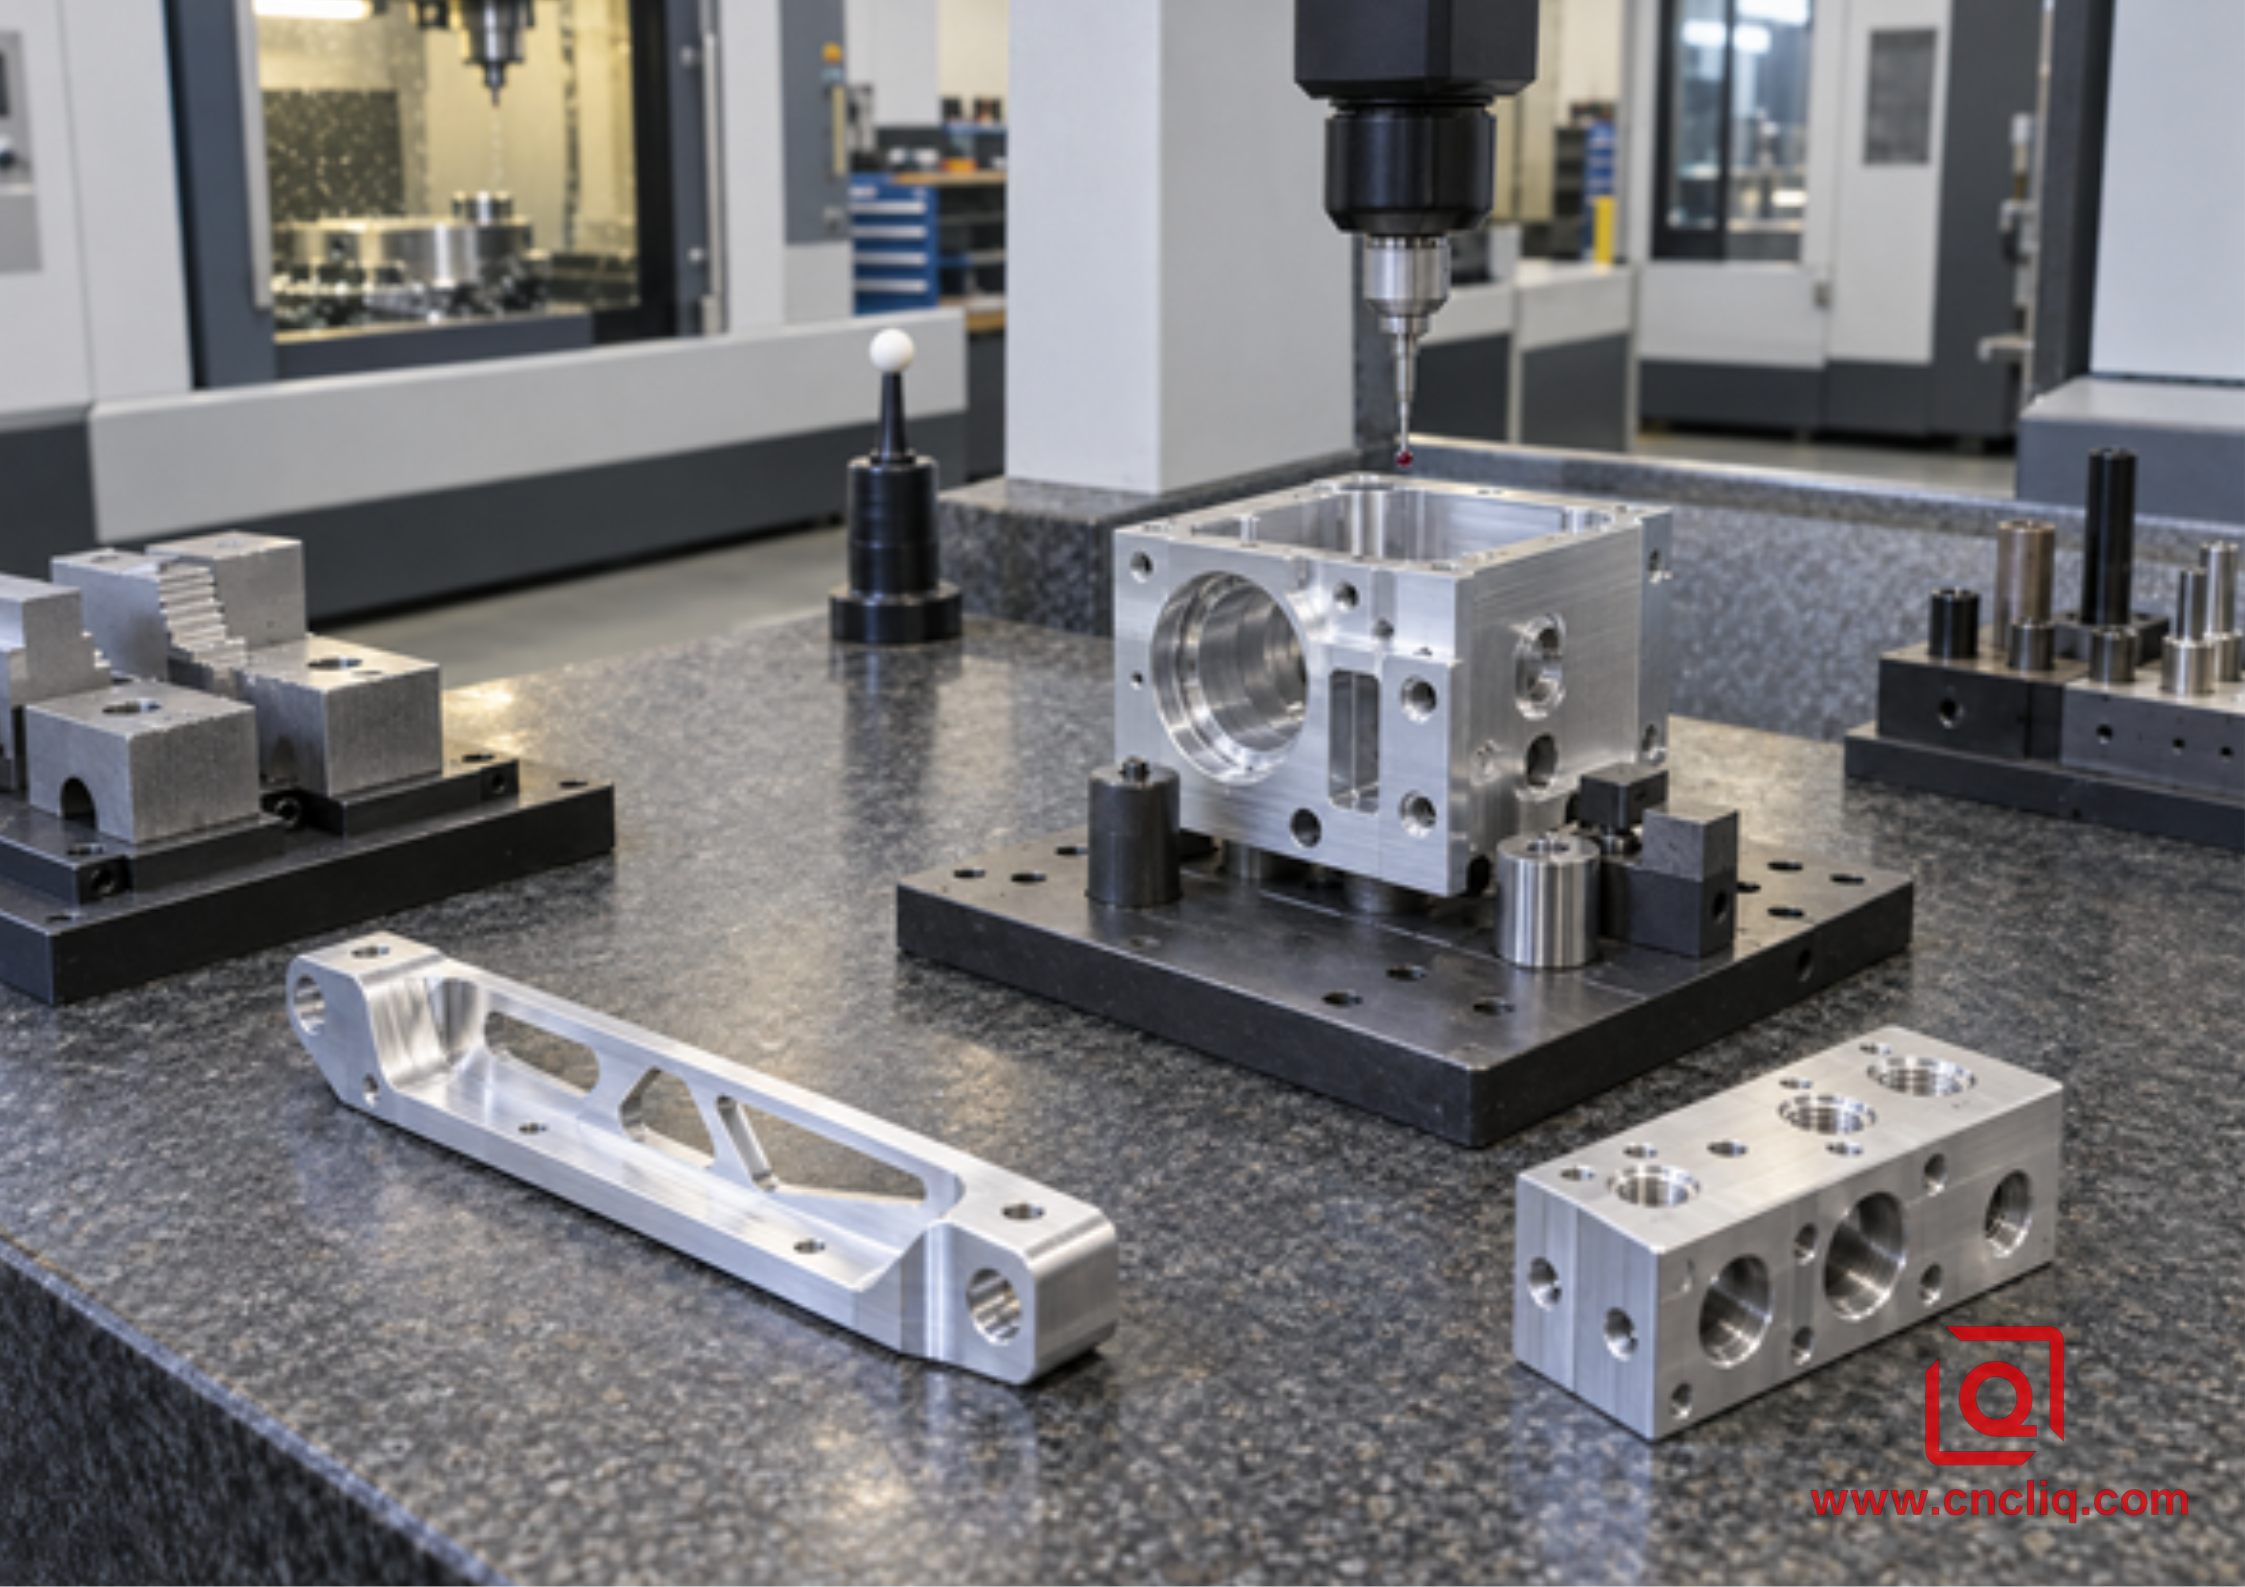
La selección de la ruta debe conectar el mecanizado, la sujeción de la pieza y la verificación, y no limitarse a la tasa de horas máquina.
¿Necesitas una comparación de rutas para tu dibujo? Envía a Liqin tu archivo STEP, dibujo 2D controlado, aleación y temple, acabado, características críticas y cantidades. Solicita al equipo de ingeniería que compare las opciones de 3 ejes y multieje indexado cuando ambas sean factibles. Solicita una revisión DFM y un presupuesto .
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿El fresado CNC de 5 ejes es siempre más caro que el fresado de 3 ejes?
No. La tarifa por hora suele ser más alta, pero el costo de la pieza aceptada puede ser menor cuando el mecanizado indexado elimina fijaciones, volteos manuales, recogidas de coordenadas repetidas o inspección entre operaciones. Los componentes simples de una o dos caras generalmente se benefician del mecanizado de tres ejes. Las piezas de múltiples caras requieren una comparación a nivel de ruta que separe los costos de ingeniería no recurrentes (NRE) de los costos recurrentes y utilice el mismo material, cantidad, tolerancias, acabado, inspección y alcance de entrega.
2. ¿Cuántas configuraciones puede necesitar una pieza de aluminio prismático?
El número de operaciones depende del acceso a las herramientas, la sujeción de la pieza y la estrategia de referencia. Una placa plana puede requerir una sola configuración más un acabado de la cara posterior, mientras que un bloque con características en varias caras puede requerir varias operaciones de 3 ejes. Una máquina indexada suele poder consolidar las caras accesibles en una sola operación principal, pero la base sujeta normalmente requiere una etapa de preparación o acabado por separado. Solicite el presupuesto para que se indique el número exacto de operaciones.
3. ¿Las piezas prismáticas requieren mecanizado simultáneo de 5 ejes?
Por lo general, no. La mayoría de los planos, cavidades, agujeros, puertos y paredes rectas se pueden producir con mecanizado posicional 3+2: los ejes rotatorios orientan y fijan la pieza, y luego tres ejes lineales realizan el corte. El mecanizado simultáneo de 5 ejes es apropiado cuando la orientación de la herramienta debe cambiar continuamente a lo largo de una superficie de forma libre, un socavado o un contorno degradado. Elegir 3+2 siempre que sea posible puede simplificar la programación, la simulación, la inspección y el control del proceso.
4. ¿Qué tolerancia requiere automáticamente el mecanizado de 5 ejes?
Ninguna tolerancia por sí sola determina automáticamente el número de ejes. El tamaño de la característica, la extensión, la estructura de referencia, el estado de la máquina, la repetibilidad de la fijación, la temperatura, la estabilidad del material, el método de inspección y el volumen de producción son factores importantes. Las relaciones estrechas entre diferentes caras tienen más probabilidades de beneficiarse de una única configuración principal que una dimensión igualmente precisa contenida en una sola cara. Especifique las tolerancias geométricas funcionales (GD&T) y deje que el proveedor demuestre la solución más adecuada.
5. ¿Qué archivos debo enviar para obtener una comparación precisa de costos de fresado CNC?
Envíe un modelo CAD 3D nativo o neutro, un dibujo 2D con control de revisiones, la aleación y el temple, los requisitos de forma estándar o certificación, el tratamiento superficial, las notas de enmascaramiento, las cantidades del pedido, las características críticas para la calidad, los documentos de inspección, la fecha de entrega prevista y el plazo de entrega. Si un componente de acoplamiento controla el ajuste o el sellado, comparta la información de interfaz pertinente. La información completa permite al proveedor comparar el número de configuraciones y el coste total sin ocultar suposiciones.
Haz clic aquí para tu consulta 👆
Resumen
Para piezas prismáticas de aluminio, el fresado de 3 ejes suele ser la opción más económica cuando una o dos orientaciones estables permiten un acceso completo. El fresado indexado de 3+2 o 5 ejes merece una cotización cuando varias caras, ángulos compuestos, acceso limitado a la herramienta o relaciones de referencia entre caras hacen que la sujeción repetida sea costosa o arriesgada. Compare los costos fijos de ingeniería y los dispositivos de fijación por separado de los costos recurrentes de maquinaria, manipulación e inspección; exija al proveedor que indique su plan de configuración; y seleccione la opción que ofrezca el menor costo verificado por pieza aceptada, no la tarifa horaria más baja.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Nuevas consultas, cotizaciones y debates sobre pedidos 锟斤拷business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas de antemano, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
