 Español




¿Aprobó un soporte 5052 y luego encontró leves grietas en la curvatura o una brida que quedó a un milímetro de la impresión? He visto ambos fracasos comenzar con un dibujo que parecía perfectamente sensato. 5052 se forma bien, sin duda, pero esa descripción omite la veta, la abertura del troquel y la forma en que una hoja real se relaja cuando se levanta el ariete. Trabajaremos desde el dibujo hasta el freno y luego hasta la inspección. A lo largo del camino, verá por dónde empezar con el radio, las herramientas, la recuperación elástica, la longitud plana y la protección de la superficie. Los compradores también recibirán una lista práctica de solicitudes de cotización, por lo que la próxima cotización se basa en un proceso acordado en lugar de una suposición silenciosa.
Respuesta rápida: ¿Qué radio de curvatura mínimo debería utilizar para el aluminio 5052?
Para una curvatura en frío normal de 90 grados en 5052-H32, coloque de 1,0 T a 1,5 T en el primer boceto DFM; T significa el espesor de la hoja medido . Ese rango es un punto de referencia inicial, no una promesa. Las mesas de fresado permiten un trabajo más ajustado en material fino H32, sin embargo, una mesa publicada se mueve a aproximadamente 1,5 T a 3,2 mm. Un cambio en el temperamento, la dirección de la fibra, el borde cortado, el juego de herramientas o el lote de material puede cambiar el límite.
Una curva trazada a lo largo de la dirección de rodadura merece más espacio porque allí aparecen primero pequeñas grietas en la superficie. Gire el espacio en blanco para que la línea cruce la dirección de rodadura cuando el nido lo permita; de lo contrario abra el radio. Antes de lanzar una pieza nueva, doble un cupón cortado del lote de calor de producción con las herramientas que realmente realizarán el trabajo.
|
5052-H32 espesor de hoja |
Referencia de radio mínimo de 90 grados publicada |
Inicio del dibujo conservador |
Nota de taller |
|
0,4 milímetros |
0T |
0,5 T a 1,0 T |
En los datos de fábrica aparece una curva nominalmente pronunciada, pero un radio pequeño mejora la repetibilidad y la apariencia. |
|
0,8 milímetros |
0T |
0,5 T a 1,0 T |
Proteja los rostros cosméticos de las marcas de los hombros. |
|
1,6 milímetros |
1.0T |
1.0T |
Un sólido punto de partida general para soportes y cubiertas. |
|
3,2 milímetros |
1,5 toneladas |
1,5 toneladas |
Confirme el tonelaje, la brida mínima y la dirección de curvatura antes del lanzamiento. |
|
Por encima de 3,2 mm |
Confirmar con proveedor |
1,5 T o más, pendiente de prueba |
El comportamiento de la placa depende en gran medida del temperamento, la dirección de la fibra, las herramientas y la longitud de plegado. |
Los valores publicados arriba provienen de la Hoja de datos de Hulamin 5052 para conformado en frío a 90 grados. La columna conservadora es un comienzo de dibujo, no una capacidad garantizada. Una entrada de radio cero no significa que el metal se convierta en una esquina matemáticamente afilada. La parte formada seguirá teniendo un radio físico y forzar las fibras exteriores alrededor del filo de un cuchillo puede dejar pliegues, adelgazamiento o pequeñas grietas.
Por qué 5052 es una opción natural para piezas de aluminio formado
5052 pertenece a la familia del aluminio y magnesio y no puede reforzarse mediante tratamiento térmico. El trabajo rodante lo endurece; 6061-T6, por el contrario, gana gran parte de su resistencia mediante el tratamiento con solución y el envejecimiento. En un freno, esa diferencia metalúrgica es fácil de sentir. El material H32 aceptará esquinas de gabinetes, paredes de bandejas, soportes marinos y uniones soldadas que serían riesgosas en un grado más duro y menos dúctil.
Las propiedades físicas típicas publicadas incluyen una densidad de aproximadamente 2,68 g/cm3 y un módulo elástico cercano a 70 GPa . Los datos del laminador también describen una buena conformabilidad en frío, muy buena soldabilidad y muy buena resistencia al agua de mar y a las atmósferas industriales. Los valores mecánicos varían según el espesor y las especificaciones que lo rigen, por lo que la orden de compra debe indicar la aleación, el temperamento, la forma del producto y el estándar del material (comúnmente ASTM B209/B209M para láminas y placas de aluminio) en lugar de simplemente decir "aluminio 5052".
El sufijo de temperamento importa. H32 significa que la lámina ha sido endurecida por deformación y estabilizada a una condición de un cuarto de dureza. H34 es más duro y generalmente pide un radio más generoso. El temple O se recoce y se forma más fácilmente, pero también tiene menor resistencia y puede marcar o distorsionar más fácilmente. Sustituir un temple por otro sin la aprobación del dibujo puede cambiar la fuerza de flexión, la recuperación elástica, la longitud plana y la rigidez en servicio.
Para una comparación más amplia de 5052 con grados orientados al mecanizado, consulte la guía de Liqin para Mecanizado de aluminio 6061, 7075 y 5052. . Ese artículo se centra en el comportamiento de la aleación bajo una herramienta de corte; esta guía continúa con el conformado y las decisiones alrededor de la línea de plegado.
El radio mínimo es una decisión del sistema, no un número material
Una curvatura falla cuando la tensión de tracción en la superficie exterior excede lo que la lámina real puede tolerar. El radio interior es importante, pero es sólo una entrada. Antes de aprobar un plano de encofrado 5052, revisen juntos lo siguiente:
- Templado y lote de calor: H32, H34 y O temple no comparten un radio seguro. Incluso los lotes que cumplen con las normas tienen rangos de propiedad.
- Espesor real: Una hoja nominal de 2,0 mm puede no medir exactamente 2,0 mm. El programa de conformado y el patrón plano deben utilizar una base de espesor acordada.
- Dirección de rodadura: Las curvas cerradas normalmente son más seguras cuando la línea de curvatura es perpendicular a la dirección de rodadura.
- Estado del borde cortado: Las rebabas, los bordes ásperos del láser, los rayones profundos y las muescas en las esquinas pueden provocar grietas. Coloque la rebaba en el interior cuando sea práctico y desbarbe antes de formar.
- Ángulo de curvatura: una curvatura de 30 grados y un dobladillo cerrado no imponen el mismo historial de tensión que una curva de 90 grados.
- Proceso: El doblado por aire, el doblado inferior, el acuñado, el frotado, el perfilado y la embutición profunda cargan la hoja de manera diferente.
- Desgaste y alineación de la herramienta: Un hombro dañado o un segmento de herramienta que no coincide puede marcar la hoja y torcer el ángulo.
- Proximidad de funciones: los orificios, ranuras, pestañas y recortes colocados demasiado cerca de la curvatura pueden estirarse hasta formar óvalos o sacar la brida de su línea.
Es por eso que un comprador debe tener cuidado cuando una cotización promete "1T por todos los 5052". Una respuesta útil del proveedor conecta el radio propuesto con el temple especificado, el espesor medido, la dirección de plegado, la apertura en V, la punta del punzón y el plan de inspección.
Dirección de la veta: la prevención de grietas más económica en el dibujo
La hoja enrollada desarrolla direccionalidad. Cuando una línea de curvatura corre paralela a la dirección de laminado, las fibras exteriores se abren a lo largo de la estructura de grano alargada, lo que aumenta la posibilidad de microfisuras visibles. Girar la pieza en bruto 90 grados hace que la línea de curvatura cruce la dirección de laminado y, en general, mejora la conformabilidad. El Ficha técnica Atlas Aluminio 5052 también califica sus datos recomendados de curvatura de 90 grados según la dirección de rodadura.
Esa rotación puede afectar el rendimiento del material, especialmente cuando un nido contiene paneles rectangulares largos. No permita que la eficiencia del anidamiento anule silenciosamente una curva crítica. Marque la dirección de laminado en el patrón plano, identifique cualquier curva que deba cruzar la fibra y solicite al fabricante que mantenga esa orientación durante el corte y el conformado. Si la rotación en blanco es imposible, aumente el radio interior y valide un cupón antes de la producción.
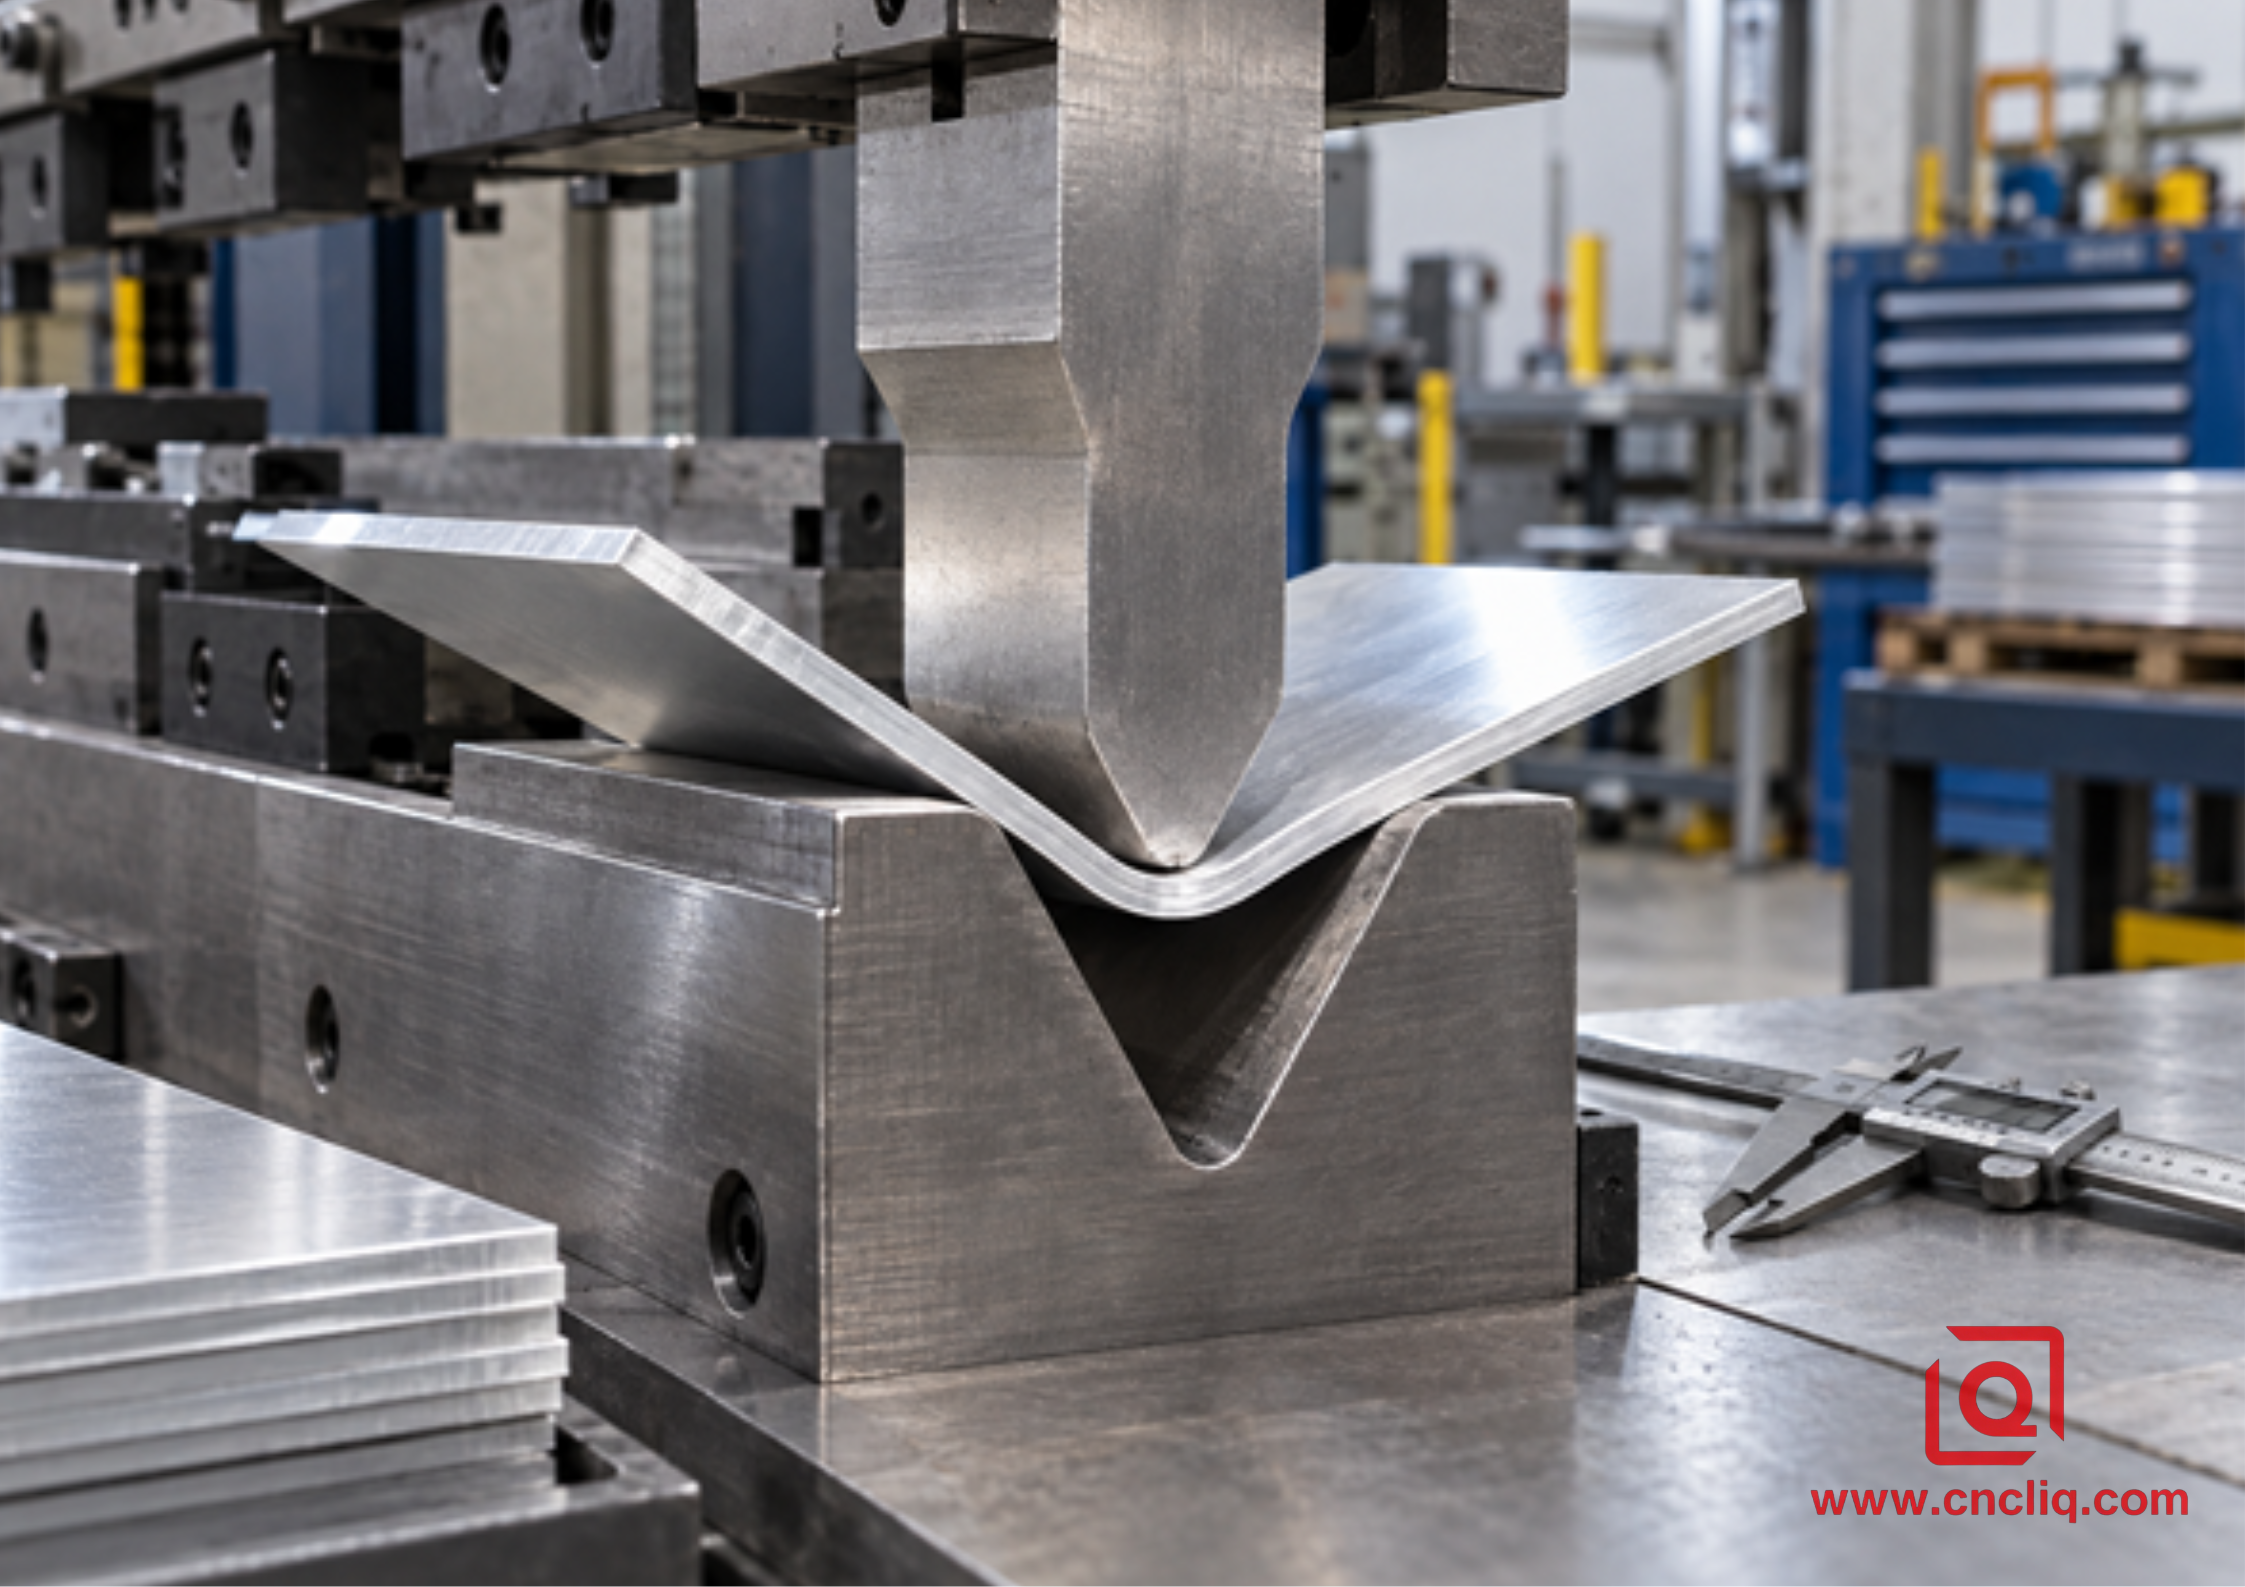
Figura 1. El doblez proviene del montaje completo: apertura en V, punzón, espesor medido y la respuesta de ese lote de láminas.
Selección de herramienta de doblado neumático para 5052-H32
La mayoría de los talleres prefieren el doblado por aire: un punzón y una matriz pueden cubrir varios ángulos, y la prensa usa menos fuerza que la que usaría para el fondo o el acuñado. Durante el golpe, el contacto se produce en 3 lugares: la punta del punzón y ambos hombros del troquel. La lámina nunca llena el fondo de la V. Como resultado, el radio interior liberado refleja la apertura y la respuesta del material; no es una copia estampada de la punta del punzón.
Comience con la apertura V-Die
Una abertura en V cerca de 6T a 8T es un punto de partida práctico para muchas curvas de aire de 90 grados. La conocida "regla del 8" es sólo un punto de partida. Una abertura más estrecha puede soportar una brida más corta y producir una curvatura más cerrada, pero la fuerza y la presión en la superficie aumentan. Una apertura más amplia reduce la fuerza, pero aumenta el radio natural, la longitud mínima de la brida y la sensibilidad al retroceso.
Para el acero dulce, el Guía de funcionamiento de la plegadora Haas estima el radio interior formado por aire en aproximadamente el 16% de la apertura en V , recomienda una apertura en V cerca de 8T como comienzo y coloca la longitud mínima de la brida cerca del 77% de V. No copie el coeficiente del 16% a ciegas en un programa 5052. La aleación de aluminio y el temperamento cambian la relación. Utilice la tabla de aluminio del proveedor de frenos/herramientas y luego verifique el resultado en el lote de láminas real.
Como comprobación rápida de viabilidad, la longitud mínima de la brida en el doblado por aire convencional suele ser de entre 0,7 V y 0,77 V , medida según la tabla y la geometría elegidas. Si el modelo tiene un reborde de 7 mm pero el troquel previsto necesita una abertura de 12 mm, es posible que la pieza no se asiente de forma segura en ambos hombros. La respuesta podría ser una V más pequeña, una herramienta especial, una brida rediseñada, una operación por etapas o un método de conformado diferente, no simplemente más recorrido del ariete.
Haga coincidir la punta del punzón con el radio planificado
Un golpe muy fuerte no garantiza una curva cerrada y controlada. Si su nariz es mucho más pequeña de lo que el material puede aceptar, puede concentrar la presión y dejar un pliegue mientras la superficie exterior comienza a rasgarse. Seleccione una punta de punzón compatible con el radio interior del objetivo y asegúrese de que su capacidad de carga exceda la fuerza calculada con un margen de seguridad adecuado.
Los punzones de cuello de cisne brindan espacio para bridas de retorno y formas de caja. Los punzones rectos son más rígidos y preferibles cuando la geometría lo permite. Antes de la producción, simule o verifique físicamente la secuencia de plegado: una pieza puede doblarse individualmente pero es imposible retirarla una vez que la brida final se cierra alrededor de la herramienta.
Proteger superficies cosméticas
5052 es relativamente suave. Los hombros desnudos del troquel pueden dejar dos líneas testigo que permanecen visibles después del anodizado o el cepillado. Limpie las herramientas, elimine las partículas de acero incrustadas y considere una película de uretano o herramientas protectoras adecuadas para caras de apariencia crítica. La película protectora cambia la fricción y puede cambiar ligeramente el ángulo, por lo que pertenece a la configuración validada en lugar de agregarse a mitad de camino.
Springback: programe el resultado, no solo el trazo
Después de que el ariete se retrae, la tensión elástica se recupera y la curva se abre. Eso es recuperación elástica. Aumenta con una mayor relación R/T, un temple de mayor resistencia, una apertura en V más amplia y una variación de materiales. Un controlador puede compensar doblando demasiado, pero la corrección debe probarse con el conjunto y el stock de herramientas reales.
Evite publicar una declaración fija como "5052 siempre necesita 2 grados de curvatura excesiva". Un cupón de 75 mm puede retroceder de manera diferente que una pared de gabinete de 900 mm. Comience con la biblioteca de frenos, haga un golpe de prueba y mida solo después de que desaparezca la carga. Ajuste la penetración a partir de esa lectura. A continuación guarde la receta de trabajo junto con el lote de calor, el espesor, la dirección de la fibra, el punzón, la matriz y si estaba presente una película protectora.
Para curvas largas, la variación del ángulo puede provenir de la deflexión de la máquina y de las herramientas, no solo del retroceso elástico. Es posible que se requiera coronación o compensación segmentada para que el centro de la curvatura coincida con los extremos. Verifique el ángulo en varias posiciones en lugar de aceptar una lectura cerca del borde.
Tolerancia de pliegue, factor K y control de patrón plano
El exterior se estira y el interior se comprime durante el conformado. Entre ellos se encuentra un eje neutro cuya longitud cambia mucho menos. El software de patrón plano utiliza un factor K para describir la posición del eje neutro a través del espesor.
Para un ángulo de plegado A en grados, radio interior R , espesor del material T y factor K K :
Margen de flexión, BA = (pi / 180) x A x (R + K x T)
Aquí hay una revisión del diseño desde el banco: lámina H32 de 1,6 mm, un radio interior de 1,6 mm, una curvatura de 90 grados y un factor K temporal de 0,40.
BA = (pi/180) x 90 x (1,6 + 0,40 x 1,6) = 3,52 mm
La respuesta, 3,52 mm, pertenece a una hoja de trabajo de prueba, pero aún no se encuentra en un formulario de producción publicado. El factor K efectivo cambia con las herramientas, R/T, fricción, temple y método de flexión. Un proceso de lanzamiento sólido corta un cupón de longitud conocida, lo forma con las herramientas previstas, mide las bridas resultantes y calcula nuevamente la deducción por curvatura del taller. Guarde ese valor en la tabla de materiales/herramientas y utilícelo para el desarrollo liberado.
No mezcle un patrón desarrollado generado por el cliente con una tabla de plegado de un proveedor sin acuerdo. La solicitud de presupuesto más limpia establece si el DXF proporcionado es autorizado o si el fabricante puede regenerar el espacio en blanco a partir del modelo 3D terminado y las dimensiones controladas.
Agujeros, ranuras, relieves y secuencias de plegado
Las características cercanas a una curva se encuentran dentro de una zona de tensión. Un agujero redondo puede volverse ovalado; una ranura puede ensancharse; un borde puede tirar hacia adentro. Cuando el espacio de diseño lo permita, mantenga los orificios y ranuras al menos a R + 2T de la tangente de curvatura. Es útil tener más espacio para agujeros grandes, avellanados, caras estéticas y ángulos severos. Si la característica debe estar más cerca, considere perforarla o mecanizarla después de darle forma.
Un alivio de curvatura evita que la tensión de curvatura arrastre un borde adyacente. Como geometría inicial conservadora, utilice un ancho de relieve de al menos 1T y una profundidad que alcance al menos R + T más allá de la línea de plegado. Redondee el extremo del relieve en lugar de dejar una esquina interna afilada. El relieve exacto debe adaptarse a la herramienta y a los requisitos de borde visible.
La secuencia también importa. Forme bridas internas cortas antes de que las paredes altas bloqueen el acceso a las herramientas. Esté atento a colisiones entre las patas previamente formadas y el portapunzones. Cuando se agrega una protuberancia fresada, un orificio roscado o una cara de precisión después del conformado, establezca puntos de referencia que reflejen la función ensamblada. Descripción general de Liqin de Selección de procesos OEM de aluminio personalizados. explica cuándo vale la pena agregar trabajo CNC secundario en lugar de forzar cada característica en el espacio en blanco.
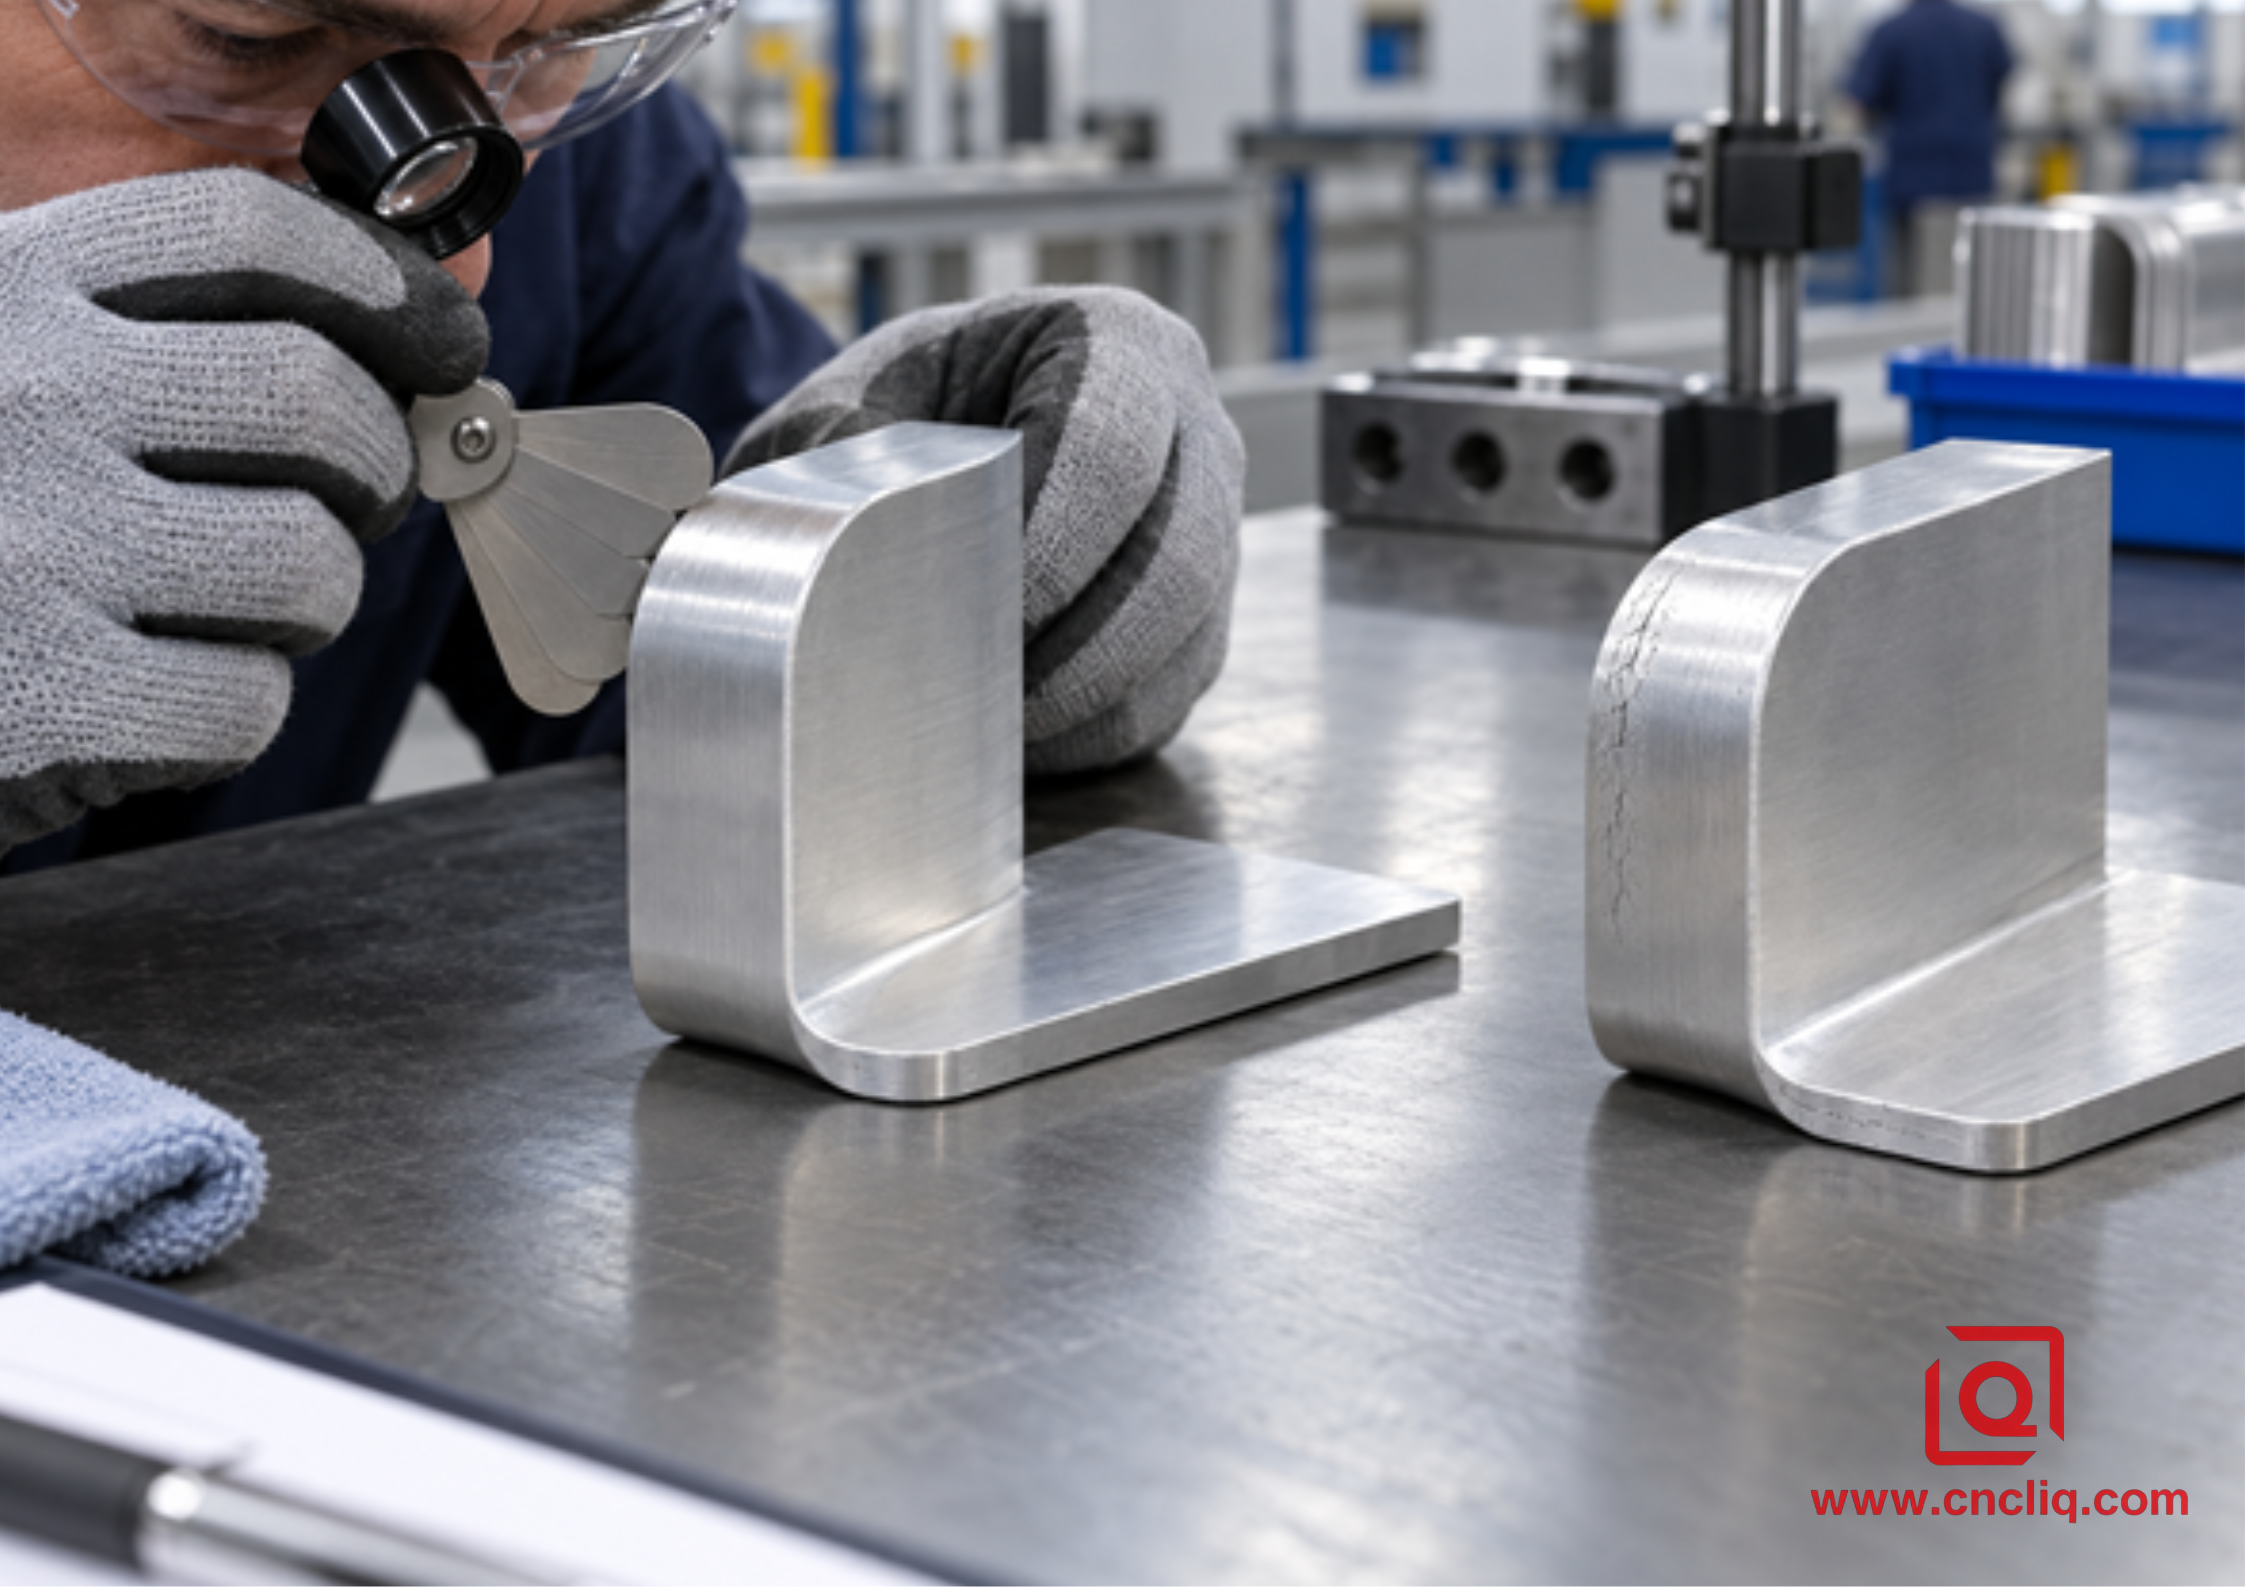
Figura 2. Incline el radio exterior bajo una lámpara brillante. Las líneas finas que van junto con la curva a menudo aparecen mucho antes de una división obvia.
Defectos de flexión comunes y correcciones prácticas 5052
|
Síntoma |
causa probable |
Corrección práctica |
|
Grietas finas en el radio exterior. |
Radio demasiado apretado, curvatura en dirección a la fibra, temple duro, borde de corte áspero o superficie dañada |
Gire el espacio en blanco, aumente R, verifique el temperamento, elimine las rebabas y ejecute un cupón de calentamiento. |
|
La curva se abre después de la descarga. |
Springback no compensado o lote de material cambiado |
Mida el ángulo libre, ajuste la penetración o la sobreflexión y fije la receta a la herramienta y al lote. |
|
La brida tiene dimensiones incorrectas |
La deducción por curva no coincide con el proceso real |
Vuelva a calcular la deducción por curvatura de un cupón y regenere el piso. |
|
Dos líneas brillantes en el rostro cosmético. |
Alta presión de contacto o hombros de matriz sucios |
Limpie y pula las herramientas, use protección aprobada y vuelva a ajustarlas para detectar cambios en la fricción. |
|
El ángulo varía a lo largo de una curva larga |
Deflexión de la máquina o herramienta, espesor desigual, desalineación o coronación deficiente |
Verifique el asiento de la herramienta, inspeccione el espesor, aplique coronación y mida en varias estaciones. |
|
El agujero o la ranura se distorsiona |
La característica se encuentra dentro de la zona de deformación por flexión. |
Aléjelo, agregue relieve o termine la característica después de doblarla. |
|
La pieza se tuerce después de varias curvas. |
Secuencia desequilibrada, calibrado inconsistente, efectos del grano o error de ángulo acumulado |
Vuelva a planificar la secuencia, utilice calibraciones estables, controle la dirección de la fibra e inspeccione las etapas intermedias. |
Caja compuesta anónima: Caja para electrónica marina 5052
El siguiente es un ejemplo compuesto anónimo creado para mostrar un flujo de trabajo DFM realista; no es una afirmación sobre un cliente determinado ni un resultado de producción universal.
Un comprador de equipos europeo solicitó una caja electrónica 5052-H32 de 2,0 mm para un entorno de aire salado. El primer dibujo utilizó un radio interior de 1,0 mm, pestañas de retorno estrechas, 4 ranuras cerca de las tangentes de curvatura y una cara cepillada cosméticamente. El DXF plano también se generó con un factor K genérico que no estaba vinculado al V-die propuesto.
Durante la revisión, el equipo de fabricación trató el radio de 0,5T como el primer riesgo. Las curvas largas críticas se reorientaron a lo largo de la dirección de laminado y el radio de dibujo se abrió a 2,0 mm o 1T. Se desplazaron dos ranuras fuera de la zona de tensión; Se dejaron dos aberturas funcionalmente fijas de tamaño inferior para el mecanizado secundario después del conformado. La brida de retorno se ensanchó para que pudiera permanecer apoyada en los hombros de matriz seleccionados. Se agregó un relieve de curvatura redondeada donde la curvatura de la pared lateral se encontraba con un borde abierto.
La ruta abarcó verificación de materiales, corte y desbarbado de piezas en bruto, pruebas de cupones, corrección de patrones planos, conformado por etapas, trabajo CNC secundario, preparación de superficies e inspección final. El equipo utilizó el cupón para establecer la deducción por curva en lugar de tratar un factor K manual como final. Las caras cosméticas permanecieron protegidas durante el conformado y el plan de inspección requería el ancho total, la altura del ala, el ángulo de curvatura en varias posiciones, la ubicación de las ranuras desde los puntos de referencia formados y una verificación visual del radio exterior.
Los datos de inspección, herramientas y CAD alineados evitan disputas posteriores. Si su pieza combina lámina formada con interfaces fresadas, Liqin guía de procesos y materiales de aluminio proporciona un contexto útil, mientras que el Página de servicio de mecanizado CNC muestra la ruta más amplia de fabricación personalizada disponible para funciones secundarias.
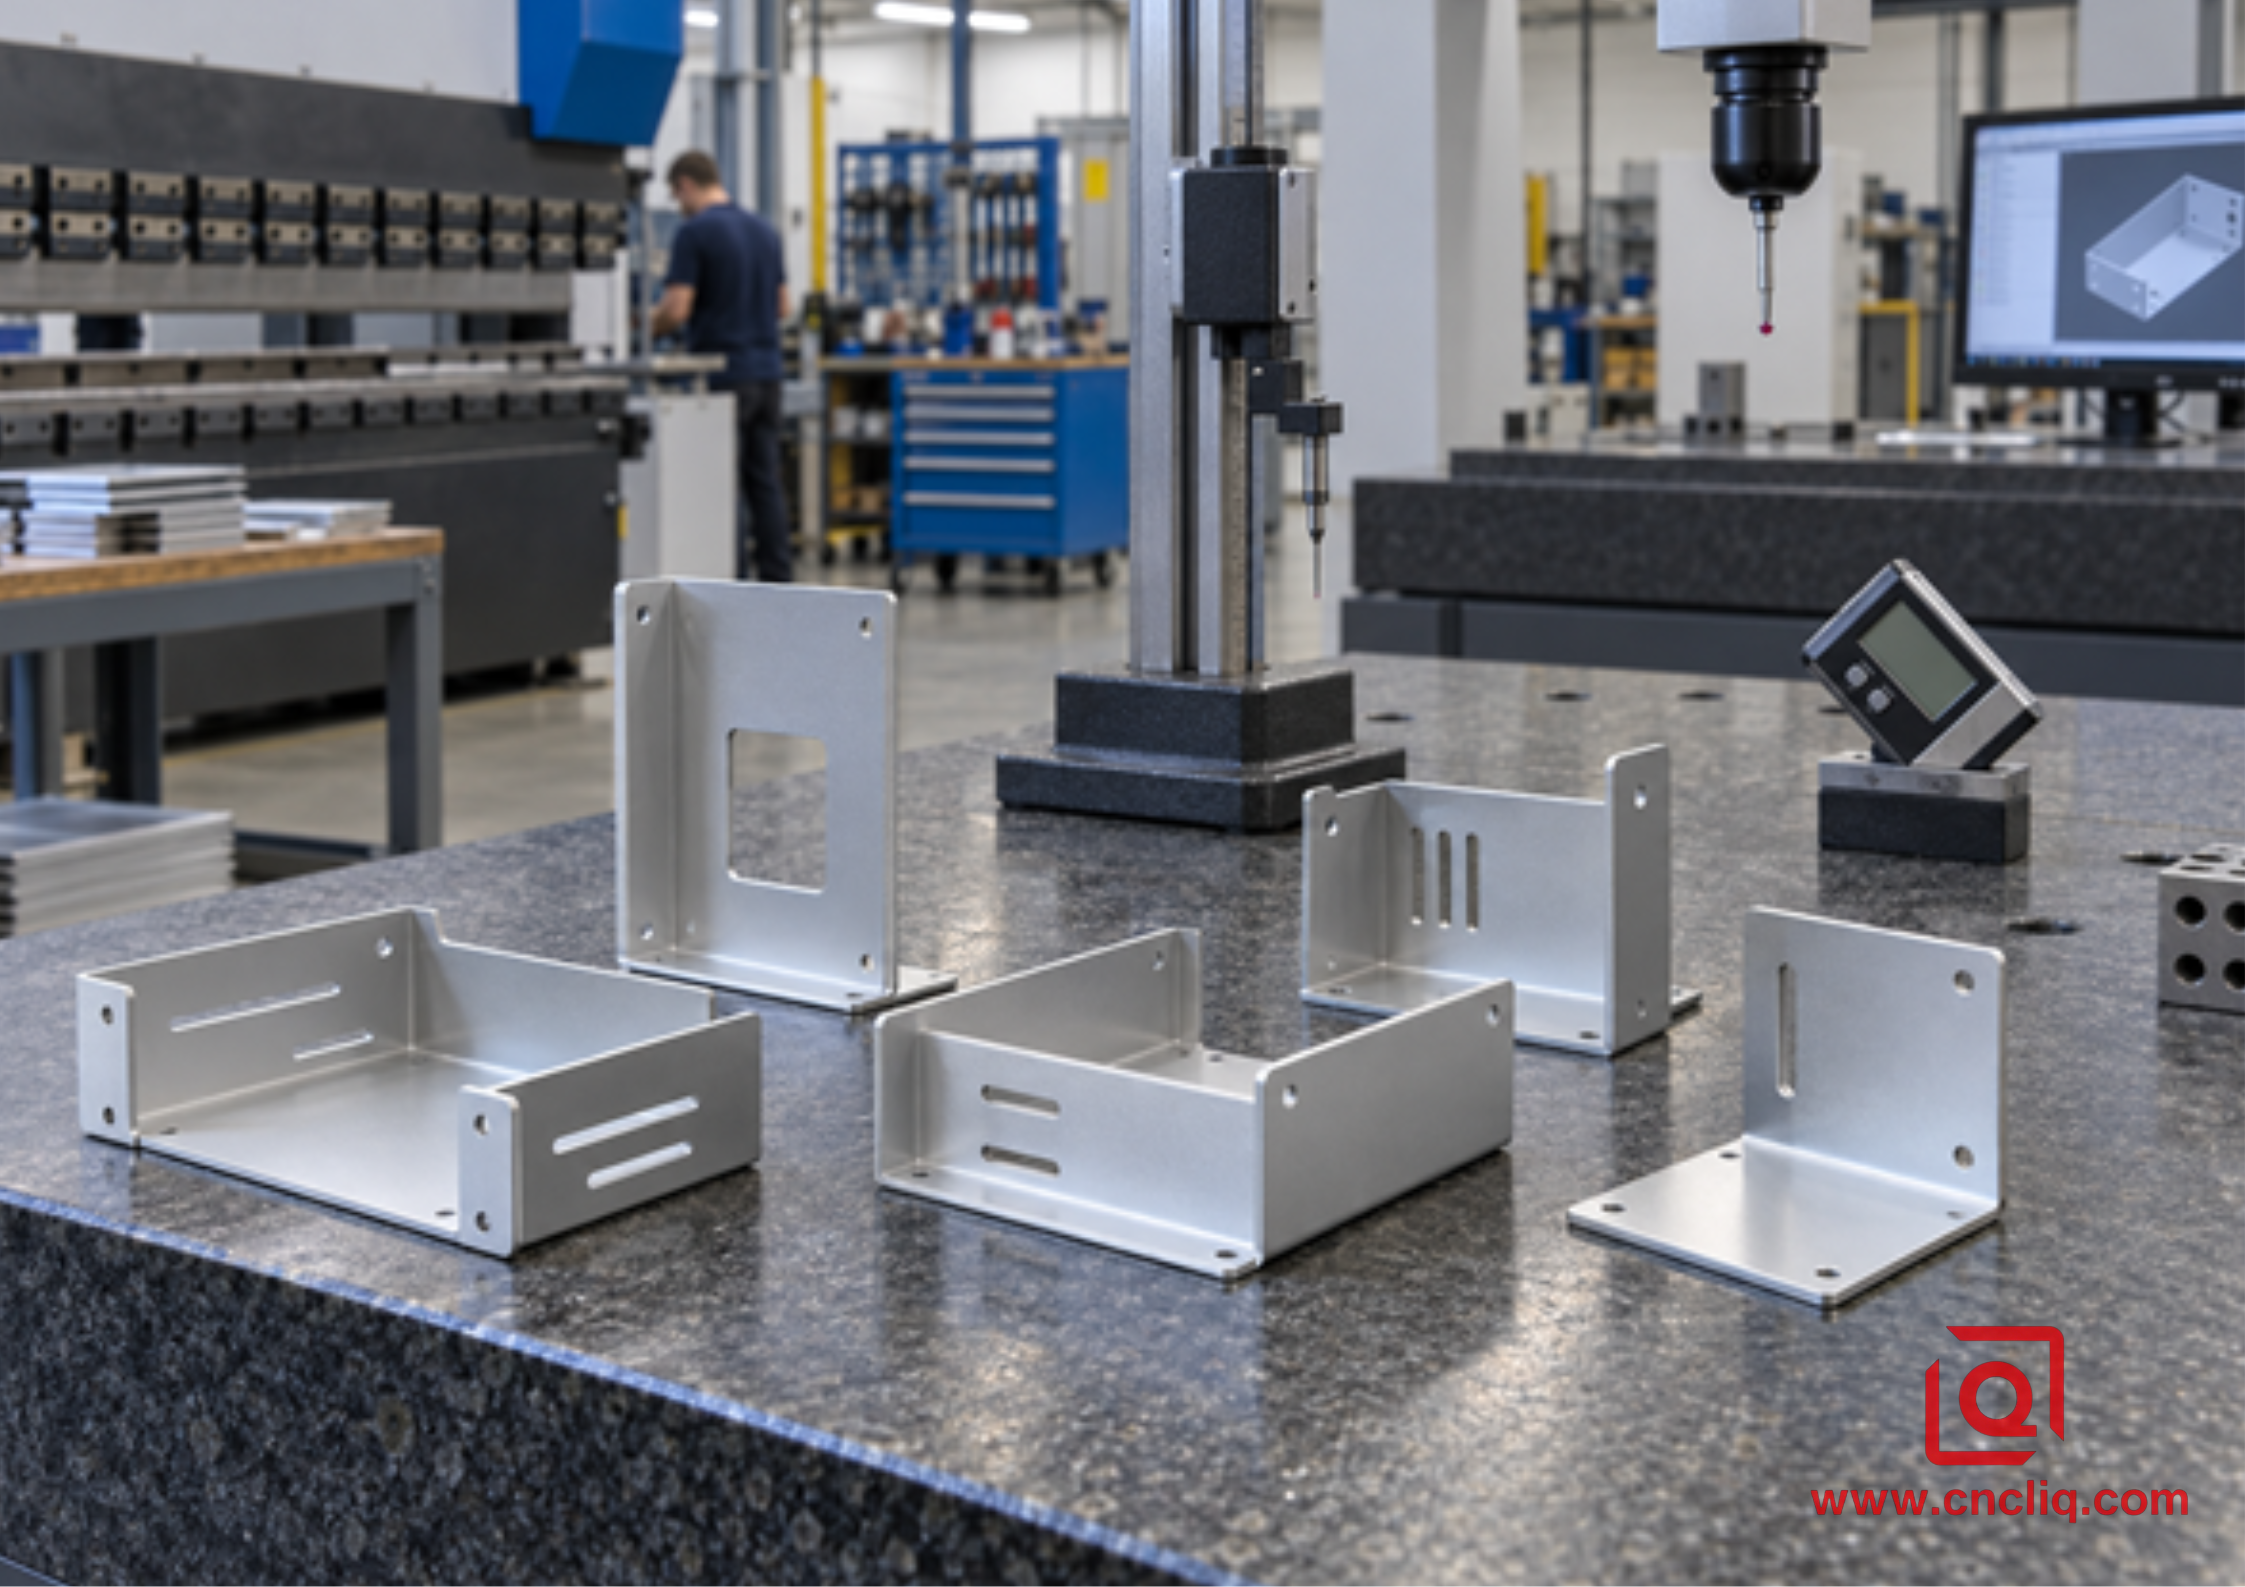
Figura 3. Verifique los puntos de referencia que utilizará el conjunto y tome lecturas de ángulos en más de un punto.
Qué incluir en una solicitud de cotización para obtener una cotización de plegado 5052 confiable
Enviar suficiente información para que el proveedor evalúe todo el sistema de conformado. Un sólido paquete de RFQ incluye:
- Un modelo STEP y un dibujo PDF 2D controlado con nivel de revisión.
- Aleación, temple, espesor y norma de materiales aplicable.
- Radio y ángulo interior acabados; identificar qué dimensiones son críticas para la inspección.
- Requisito de dirección de rodadura en curvas severas, si se conoce.
- Autoridad de patrón plano: DXF controlado por el cliente o pieza en blanco desarrollada por el proveedor.
- Cantidad de prototipos, lotes de validación y demanda anual.
- Acabado superficial, aspecto cosmético, necesidades de enmascaramiento y marcas de herramientas aceptables.
- Secuencia de hardware, soldadura, mecanizado y recubrimiento.
- Certificados requeridos, informe de inspección, embalaje y pruebas de corrosión.
- Contexto de pieza acoplada o conjunto para tolerancias estrictas de ubicación de orificios y bridas.
Indique si el radio de curvatura está abierto al ajuste DFM o es crítico para la función. Para una revisión técnica rápida, envíe el archivo STEP, el dibujo, la cantidad, el acabado y el entorno de servicio a través de Página de contacto de Liqin . Pídale al proveedor que confirme el radio, la apertura en V, la dirección de curvatura, la propiedad del patrón plano y el método de inspección antes del primer lote.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿Se puede doblar el 5052-H32 hasta un radio interior cero?
Un gráfico de molino puede imprimir 0T junto a un H32 muy delgado, pero lea esa entrada con atención. Describe una condición de prueba; no crea una esquina infinitamente afilada. Empuje una hoja real sobre el filo de un cuchillo y podrá cambiar una curva intacta por un pliegue, una piel exterior delgada o grietas finas. En una impresión de producción, normalmente mantendría un radio positivo pequeño y probaría algo más ajustado al material del lote de calor real.
2. ¿Es 1T siempre seguro para una curva de 90 grados en 5052-H32?
No, 1T no es una aprobación general. A menudo funciona, pero un temperamento más duro, un borde rayado, una curvatura larga o una veta desfavorable pueden cambiar el resultado. Una guía de fresado se mueve a aproximadamente 1,5 T con un espesor de 3,2 mm. Si la línea debe correr en la dirección de rodadura, o si la cara exterior es estética, déle más espacio a la curva y pruébela primero.
3. ¿Qué apertura de matriz en V debo utilizar para el aluminio 5052?
Primero extraiga los troqueles disponibles de 6T y 8T, luego verifique qué efecto tiene cada opción en el radio, la brida corta, la fuerza y la carga del punzón. La conocida regla del 16% surgió de la práctica del acero dulce, por lo que no es una promesa exacta para 5052. Deje que la tabla de aluminio del fabricante de frenos reduzca la elección y resuelva con un cupón del stock de producción.
4. ¿Qué factor K debo ingresar para 5052-H32?
Ningún factor K sigue al 5052 de un freno al siguiente. Para un diseño de curvatura de aire de 90 grados, 0,40 es un marcador de posición razonable. No congele el DXF a su alrededor. Forme un cupón con el punzón, la matriz en V, el espesor, el radio y el lote de láminas planificados; medir las bridas; luego coloque la deducción calculada nuevamente en la tabla del taller. Ese valor medido supera el valor predeterminado de CAD.
5. ¿Qué archivos y especificaciones ayudan a Liqin a cotizar una pieza formada 5052?
Proporcione un modelo STEP, dibujo 2D controlado, aleación, temple, espesor, cantidades, acabado, requisitos de cara cosmética, dimensiones críticas y necesidades de inspección. Indique si se debe utilizar su patrón plano DXF o si el equipo de fabricación puede desarrollarlo. Mencione las características secundarias soldadas o mecanizadas y el entorno de servicio para que el plan de proceso y la cotización abarquen la pieza completa.
Haga clic aquí para su consulta 👆
Resumen
5052-H32 es una aleación excelente para gabinetes, soportes, bandejas y conjuntos de láminas soldadas resistentes a la corrosión, pero una curvatura confiable proviene de un sistema controlado en lugar de una tabla de radios. La ventana de inicio útil para muchas curvas de 90 grados es de 1,0T a 1,5T. Coloque la curva a lo largo de la fibra cuando pueda, elija el punzón y el troquel juntos y corte un cupón antes de bloquear la parte plana. Mantenga también los agujeros fuera de la zona de tensión. Envíe las necesidades de temperamento, espesor, geometría terminada, límites cosméticos, cantidad y inspección con la RFQ; esos detalles convierten un radio esperanzador en una pieza repetible.
Información del contacto
Compañía: Ningbo Liqin Industria Co., Ltd. Mantenimiento diario al cliente y soporte posventa: service@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos: business@shturl. zhouli@chinaliq.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m2 equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
