 Español




¿Sigue pesando grano 120 frente a una “perla de vidrio fina” o se pregunta si el dibujo debería indicar un valor Ra? Vemos esa pregunta a menudo. Una muestra puede parecer tranquila e incluso bajo la luz de la oficina, luego un lote de producción llega más oscuro, más granulado o con bordes que han perdido su fuerza. Las notas a continuación están destinadas a detener ese argumento antes de que llegue a la inspección receptora. Explican lo que un comprador o ingeniero de diseño debe poner en la impresión, en un lenguaje que un operador de acabado realmente puede utilizar.
El gabinete es sólo un eslabón de la cadena. Primero observamos el lote de aleación y la superficie que salió del molino: pistas de corte, rebabas, marcas de abrazadera, aceite y todo. Luego vienen las perlas, el ajuste del aire, el movimiento de la pistola, el enmascarado, el lavado y cualquier recubrimiento posterior. Cambie uno de esos y el brillo podrá moverse. Por lo tanto, un número de arena, por sí solo, nunca es una promesa confiable de aspereza. Primero acuerde la función y una muestra; bloquear la ventana de trabajo después de la prueba; Mida cada lote de la misma manera.
Respuesta corta: Para obtener una cara satinada uniforme en aluminio mecanizado, nuestra primera prueba normalmente utilizaría cuentas de vidrio finas y esféricas. El área de malla 100-170 es un buen punto de partida para piezas cosméticas generales; La malla 170–325 merece una mirada cuando la textura debe permanecer sutil alrededor de los pequeños detalles. Los servicios comerciales también publican la cuenta de vidrio número 120 por defecto. Aún así, un gráfico debe estar en la hoja de prueba, no en lugar de una especificación real. La presión, las cuentas rotas, el metal base, el acabado del cortador, el ángulo de la pistola, la distancia e incluso la configuración del perfilómetro pueden determinar la respuesta.
¿Qué es un acabado con granallado en aluminio?
La granallado impulsa partículas pequeñas, generalmente esféricas, contra la superficie con aire comprimido. En el aluminio, los impactos aplanan pequeños puntos altos, mezclan marcas ligeras de herramientas direccionales, eliminan decoloraciones menores al manipularlas y dispersan la luz reflejada. El resultado es una apariencia mate o satinada con poco brillo sin la veta recta que deja el cepillado.
No mezcle esto con un chorro de arena agresivo. El óxido de aluminio angular tiene esquinas; corta y deja un diente más afilado. La perla de vidrio redonda se comporta más como innumerables pequeños martillos, mezclando la piel. El granallado vuelve a ser otro trabajo. Se trata de un proceso de ingeniería controlado destinado a una condición de tensión de compresión verificada. Un chorro decorativo puede granallar un poco la superficie, pero llamarlo tratamiento de resistencia a la fatiga sin controles de intensidad y cobertura sería imprudente.
El granallado se usa comúnmente en gabinetes electrónicos, carcasas ópticas, soportes de automatización, paneles de control, componentes de dispositivos médicos y otros. piezas de aluminio personalizadas donde la apariencia uniforme y el bajo deslumbramiento importan. También puede preparar una base visualmente consistente antes de anodizar u otro recubrimiento. No reemplaza el acabado CNC correcto y no agrega una protección significativa contra la corrosión por sí solo.
Tabla de malla y granalla para aluminio CNC
Inmediatamente surge una molestia: los proveedores no utilizan “grano”, “malla”, códigos de cuentas y micrómetros como sinónimos perfectos. Malla se refiere a una abertura de pantalla. Mientras tanto, una bolsa de perlas comerciales contiene una variedad de tamaños de partículas en lugar de pequeñas esferas idénticas. Para una pieza cosmética, solicite ver la hoja de datos del medio y la designación del lote. Lea el cuadro como un mapa para crear cupones, no como una tabla de conversión universal.
|
Banda de selección típica |
Banda de partículas aproximada |
Dirección visual esperada |
uso común |
Riesgo principal |
|
Malla 40–60 / cordón grueso |
Alrededor de 250 a 425 µm |
Mate pronunciado y opaco con textura más fuerte. |
Mezclado más intenso en piezas robustas; pruebas de limpieza no cosméticas |
Redondeo de bordes, marcas de penetración, distorsión en secciones delgadas |
|
Malla 60–100 / cordón medio |
Alrededor de 150 a 250 µm |
Mate visible; Eliminación más rápida del contraste del mecanizado ligero. |
Carcasas y soportes industriales en general. |
Puede verse granulado bajo luz rasante. |
|
Malla 100–170 / cordón fino |
Alrededor de 90 a 150 µm |
Aspecto equilibrado de satén a mate |
Aluminio CNC para cosmética general; pruebas de preanodizado |
Los medios desgastados pueden producir deriva y contaminación. |
|
Malla 170–325 / cordón muy fino |
Alrededor de 45 a 90 µm |
Textura satinada más fina; mejor retención de pequeños detalles |
Cajas pequeñas, piezas de instrumentos, geometría delicada. |
Cobertura más lenta; Los defectos subyacentes pueden permanecer visibles. |
Las bandas son consistentes con los rangos de cuentas comúnmente publicados: 40–60, 60–100, 100–170 y 170–235. Protolabs Network, por ejemplo, publica la perla de vidrio número 120 para su servicio estándar. Observe lo que los buenos proveedores no dicen: no convierten ese número en un Ra garantizado para cada aleación y forma. Esa moderación es técnicamente sólida.
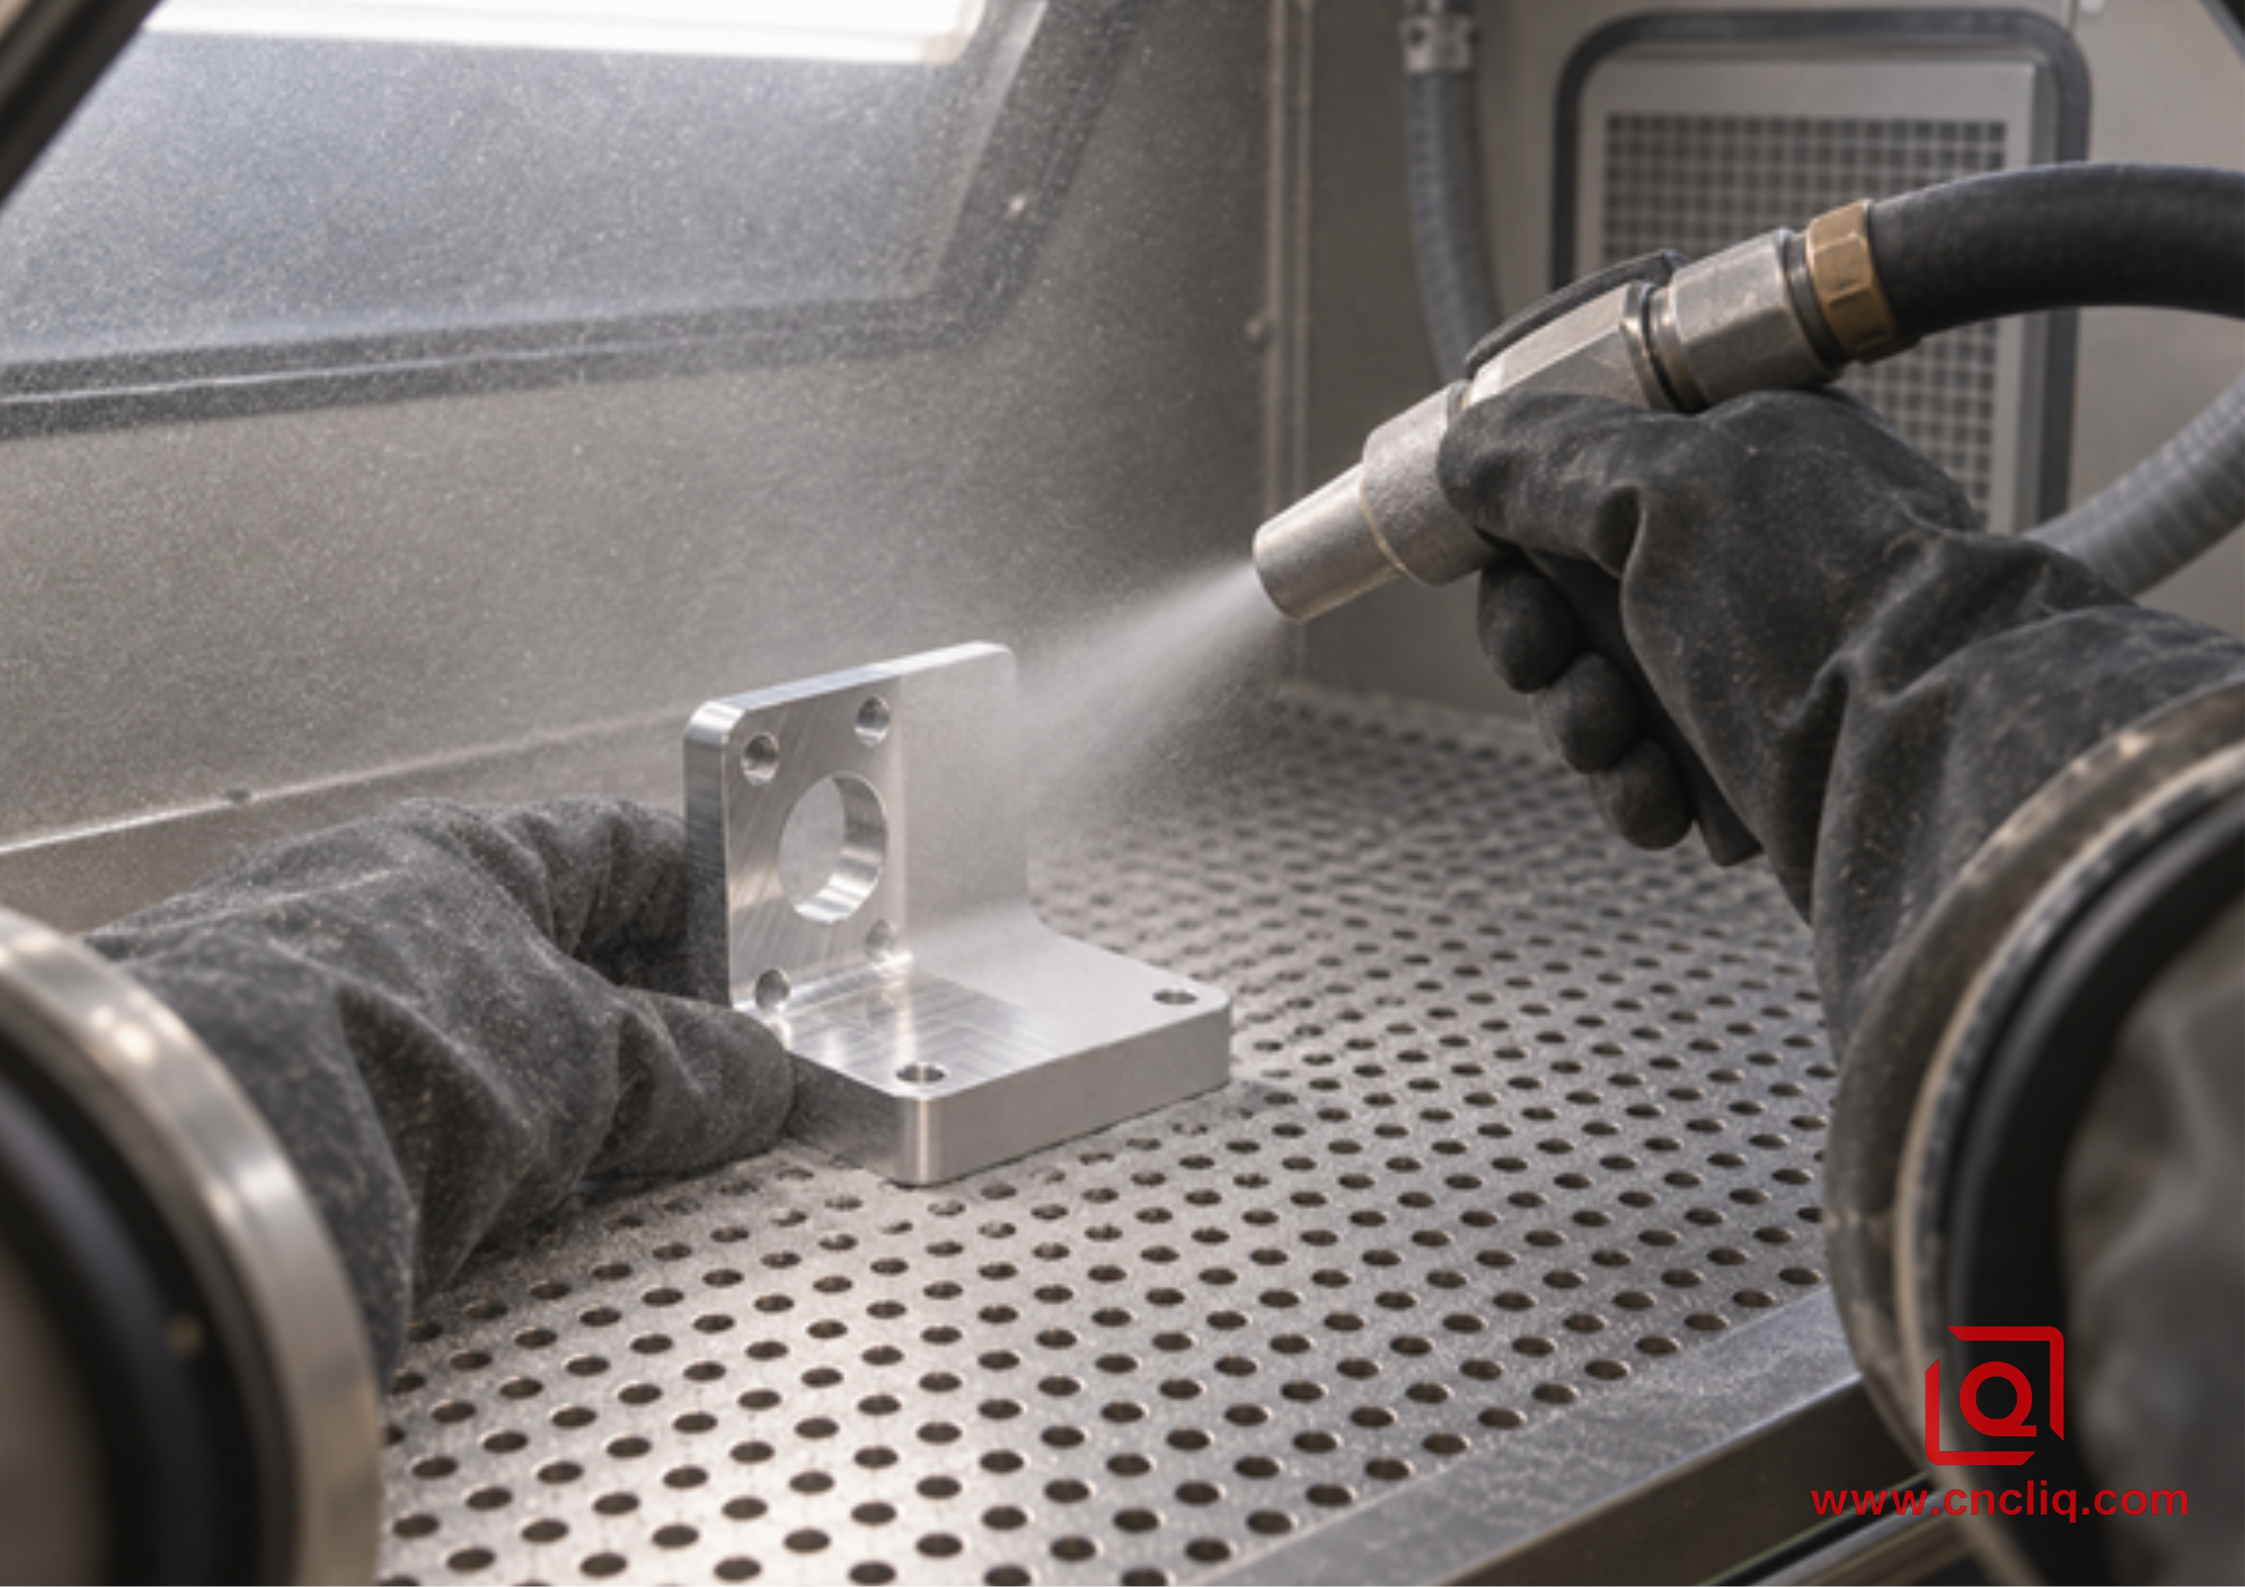
Un acabado consistente depende del flujo controlado del medio, el ángulo de la boquilla, la distancia de separación, el movimiento y la exposición, no solo el tamaño del grano.
Rugosidad de la superficie de Bead Blast: ¿Qué Ra se puede esperar?
Ra es una media aritmética tomada de un perfil de rugosidad. Útil, sí, pero comprime un paisaje complicado en una sola figura. Puedo colocar 2 cupones en el banco de inspección con el mismo Ra informado y aún ver una clara diferencia: uno lleva una capa fresada, el otro dispersa la luz en todas direcciones después de la voladura. Si el brillo, el tono, la ondulación, el tacto o la visibilidad de los defectos son importantes, dígalo por separado. Ra no puede hacer todo ese trabajo.
|
Condición |
Banda Ra indicativa |
Como suele verse |
Cómo especificarlo responsablemente |
|
Buen aluminio mecanizado |
Aproximadamente 0,8–3,2 µm, dependiente del proceso |
Reflectante, con trayectorias direccionales |
Indique Ra y si las marcas de herramientas visibles son aceptables |
|
Prueba de finas cuentas de vidrio sobre una superficie bien mecanizada |
A menudo entre 0,8 y 1,6 µm |
Satén suave y uniforme |
Aprobar un cupón y verificar la geometría real de la pieza |
|
Prueba media con cuentas de vidrio o exposición más prolongada |
A menudo entre 1,2 y 2,5 µm |
Mate más difuso, textura táctil más fuerte. |
Controle la presión validada, el grado del cordón y el método de exposición. |
|
Abrasivo angular agresivo |
Puede exceder los 2,5 µm |
Perfil más nítido y opaco |
No lo llame granallado con perlas de vidrio si se requieren medios angulares. |
La superposición es deliberada. La granallado puede aumentar Ra en una cara finamente mecanizada, pero puede reducir el contraste de las crestas altas de la herramienta en una cara más rugosa. El valor final también depende del radio del lápiz, la longitud de evaluación, el filtro, la dirección de medición y dónde se toma el trazo. Para nuevos dibujos, ISO 21920-1:2021 proporciona el marco actual para indicar la textura de la superficie del perfil; La norma ISO 1302:2002 ha sido retirada. Si un dibujo de cliente anterior todavía cita la norma ISO 1302, confirme las reglas de medición previstas en lugar de cambiarlas silenciosamente.
Para un sello funcional, asiento de rodamiento, orificio deslizante, referencia óptica o contacto eléctrico, no asuma que una granalla cosmética es aceptable. Enmascare la característica o defina un acabado separado. Cuando la pieza tiene requisitos tanto de apariencia como de sellado, un mapa de superficie en el dibujo 2D es mucho más claro que una nota general.
Por qué la misma leyenda de grano 120 puede producir resultados diferentes
1. Las cuentas nuevas y las cuentas recicladas no tienen el mismo efecto
Abra una bolsa nueva y las partículas son en su mayoría redondas. Ejecútelos durante el tiempo suficiente y algunos se dividirán; Los finos de aluminio y la suciedad también se unen a la circulación. El gabinete poco a poco se convierte en un proceso diferente, aunque la etiqueta de la bolsa no haya cambiado. Nos ocupamos de esa deriva mediante una regla de reabastecimiento, un gabinete alejado de trabajos ferrosos, una limpieza de rutina y una verificación rápida del cupón aprobado. Es un trabajo doméstico normal, pero de ello dependen muchos aspectos cosméticos.
2. La presión cambia tanto la cobertura como el riesgo de daños
Xometry sugiere comenzar a trabajar con cuentas de vidrio cerca de 3,5 bar o 50 psi y luego subir sólo hasta donde lo requiera el acabado. Ése es un consejo de tienda sensato. El pomo de presión no es un pomo de calidad. Si se gira demasiado, las cuentas se rompen antes, los fragmentos afilados pueden alojarse en la piel, los bordes se lavan, se abren pequeños agujeros y las paredes claras se arquean. El ajuste correcto es simplemente el más bajo que cubra la pieza limpiamente dentro del ciclo acordado.
3. El ángulo, la distancia y la permanencia crean variación local
Mantenga el arma quieta y aparecerá un punto caliente; cada operador aprende eso rápidamente. El impacto directo también golpea más fuerte que un pase de refilón. Ahora agregue una bolsa profunda, donde la corriente no puede llegar o salir como lo hace en una cara abierta. Durante el muestreo, anote la boquilla, el punto de separación, el patrón de recorrido, el rango de ángulo útil y el orden en que se trataron las caras. Una geometría incómoda puede justificar un dispositivo de índice o una trayectoria robótica. La habilidad manual importa, pero la memoria no es un control de proceso.
4. La superficie mecanizada permanece debajo.
Las finas cuentas de vidrio combinan líneas de corte ligeras; no puede reparar vibraciones, hendiduras, abolladuras de abrazaderas, porosidad, rayones profundos o desajustes entre configuraciones de mecanizado. Si la explosión debe trabajar lo suficiente para borrar un defecto, también erosionará los bordes y cambiará la apariencia. Por este motivo se deben revisar juntos el plan de mecanizado y el plan de acabado. La guía de Liqin para opciones de acabado para aluminio fresado con CNC explica cómo el granallado con perlas encaja entre el anodizado, la película química, el níquel no electrolítico y otras rutas de posproceso.
5. La aleación y el temperamento afectan la respuesta.
6061-T6, 7075-T6/T651, 5052-H32 y el aluminio fundido no presentan la misma dureza, microestructura o respuesta de anodizado. Una piel moldeada con poros no puede juzgarse con el mismo criterio visual que un tocho forjado. Incluso dos lotes de la misma aleación nominal pueden anodizarse con un tono ligeramente diferente. Mantenga las piezas cosméticas acopladas en la misma ruta de material documentada y valide la secuencia completa de granallado y anodizado, no cada paso de forma aislada.
Perla de vidrio versus óxido de aluminio versus perla de cerámica
|
Medios de comunicación |
Forma y acción de las partículas. |
Resultado típico en aluminio. |
Mejor ajuste |
Punto de observación |
|
cuenta de vidrio |
Mayormente esférico; peines y mezclas |
Textura suave de satén a mate y de baja dirección. |
Piezas cosméticas CNC y apariencia preanodizada. |
Fragmentos y contaminación a medida que el medio se desgasta |
|
Óxido de aluminio |
Angular; corta agresivamente |
Perfil de anclaje más opaco y nítido |
Adhesión del revestimiento o limpieza más intensa cuando se especifique |
Mayor ataque del material y redondeo de los bordes. |
|
Cuenta de cerámica |
Medios esféricos densos con buena durabilidad. |
Satén fino y consistente con cobertura eficiente. |
Trabajo cosmético de primera calidad y pruebas de repetibilidad controladas. |
Mayor costo de los medios; todavía requiere validación |
|
Cuenta de plastico |
Medios más suaves; menor acción de corte |
Limpieza más suave con cambio de perfil limitado |
Superficies sensibles y ensayos de eliminación de revestimientos. |
Puede que no se mezclen suficientemente las marcas de mecanizado |
Evite la palabra genérica "pulido con chorro de arena" cuando se refiera a cuentas de vidrio esféricas. La arena de sílice presenta graves riesgos respiratorios y OSHA identifica el chorreado abrasivo con arena como una actividad que puede crear exposición a sílice cristalina respirable. Un proveedor profesional debe utilizar un gabinete cerrado, recolección de polvo adecuada, procedimientos específicos para cada medio y los controles de protección requeridos.
Reglas de diseño antes de publicar el dibujo
Proteja las interfaces de precisión. Comience con los lugares que el conjunto no puede permitirse perder: orificios para cojinetes y pasadores, superficies de sellado, roscas, almohadillas de conexión a tierra y áreas de identificación. Ponlos en un mapa sin explosiones. Un límite basado en datos es mucho más fácil de inspeccionar que la nota "enmascarar según sea necesario", que le pide al finalizador que adivine lo que quiso decir el diseñador.
Rompe los bordes vulnerables deliberadamente. Un chaflán o radio controlado es más repetible que un borde afilado no especificado que cambia durante el desbarbado y el granallado. Si un borde debe permanecer funcionalmente afilado, márquelo y discuta si debe enmascararse o terminarse con otra ruta.
Dale una salida a las cuentas. Un grifo ciego o una galería de cruce pueden verse limpios y aun así contener una bolsa de medios. Conéctelo cuando sea práctico, elija deliberadamente la orientación de la voladura, luego sople e inspeccione el pasaje después. Es posible que el hardware médico, óptico y de fluidos necesite un lavado validado antes de limpiar el embalaje. “Parece vacío” no es un método de limpieza.
Respeta las paredes delgadas. Los impactos repetidos pueden hacer que un panel amplio y liviano se salga de su posición plana, especialmente cuando una cara recibe la mayor parte de la exposición. Baja la presión, prueba con medios más finos, apoya el trabajo y equilibra los pases. Pruebe la forma real en lugar de solo un cupón grueso. Y si la planitud es importante durante el montaje, diga claramente que el límite se aplica después del granallado y el recubrimiento.
Planifique la secuencia de recubrimiento. El granallado suele ir seguido de un anodizado tipo II o tipo III, pero el granallado no es el recubrimiento. MIL-PRF-8625 es la especificación de rendimiento activa de EE. UU. que cubre recubrimientos anódicos para aluminio y aleaciones de aluminio, incluidos los recubrimientos duros de ácido sulfúrico Tipo II y Tipo III. Si sigue anodizado, identifique el tipo, clase, color, espesor o requisitos de rendimiento, sellado, enmascaramiento y dimensiones posteriores al recubrimiento. Liqin Flujo de trabajo de tratamiento de superficies y mecanizado CNC de aluminio. muestra por qué los datos de mecanizado, la limpieza, el enmascaramiento, el recubrimiento y la inspección deben tratarse como una sola ruta.
Una descripción del dibujo que un proveedor realmente puede cotizar
Ejemplo de llamada inicial:
Superficies cosméticas A: finas cuentas de vidrio esféricas, malla nominal 100–170, apariencia satinada uniforme. Objetivo Ra 0,8–1,6 µm después de la voladura, medido según el método de perfil ISO 21920 acordado. No hay marcas visibles de herramientas direccionales, puntos calientes, medios incrustados, manchas o marcas de manipulación bajo una inspección acordada de luz difusa y rasante. Enmascare el orificio del cojinete B, la cara de sellado C, todas las roscas y la almohadilla de conexión a tierra D. La apariencia coincide con la muestra límite aprobada. Siga con anodizado Tipo II según las especificaciones de compra. Todas las dimensiones se aplican después del acabado a menos que se indique lo contrario.
Esa redacción es sólo un punto de partida. La etiqueta de mejor producción también identifica la aleación y el temple, la revisión de la pieza, las zonas de inspección, la variación de color permitida, el tamaño de la muestra, la iluminación, la distancia de visualización y el método de embalaje. Si domina la apariencia, utilice una muestra de límite visual superior e inferior. Si la función domina, dé prioridad a Ra medible, limpieza, límites dimensionales, adhesión o requisitos de corrosión.
Inspección: Mida la textura y juzgue la apariencia por separado
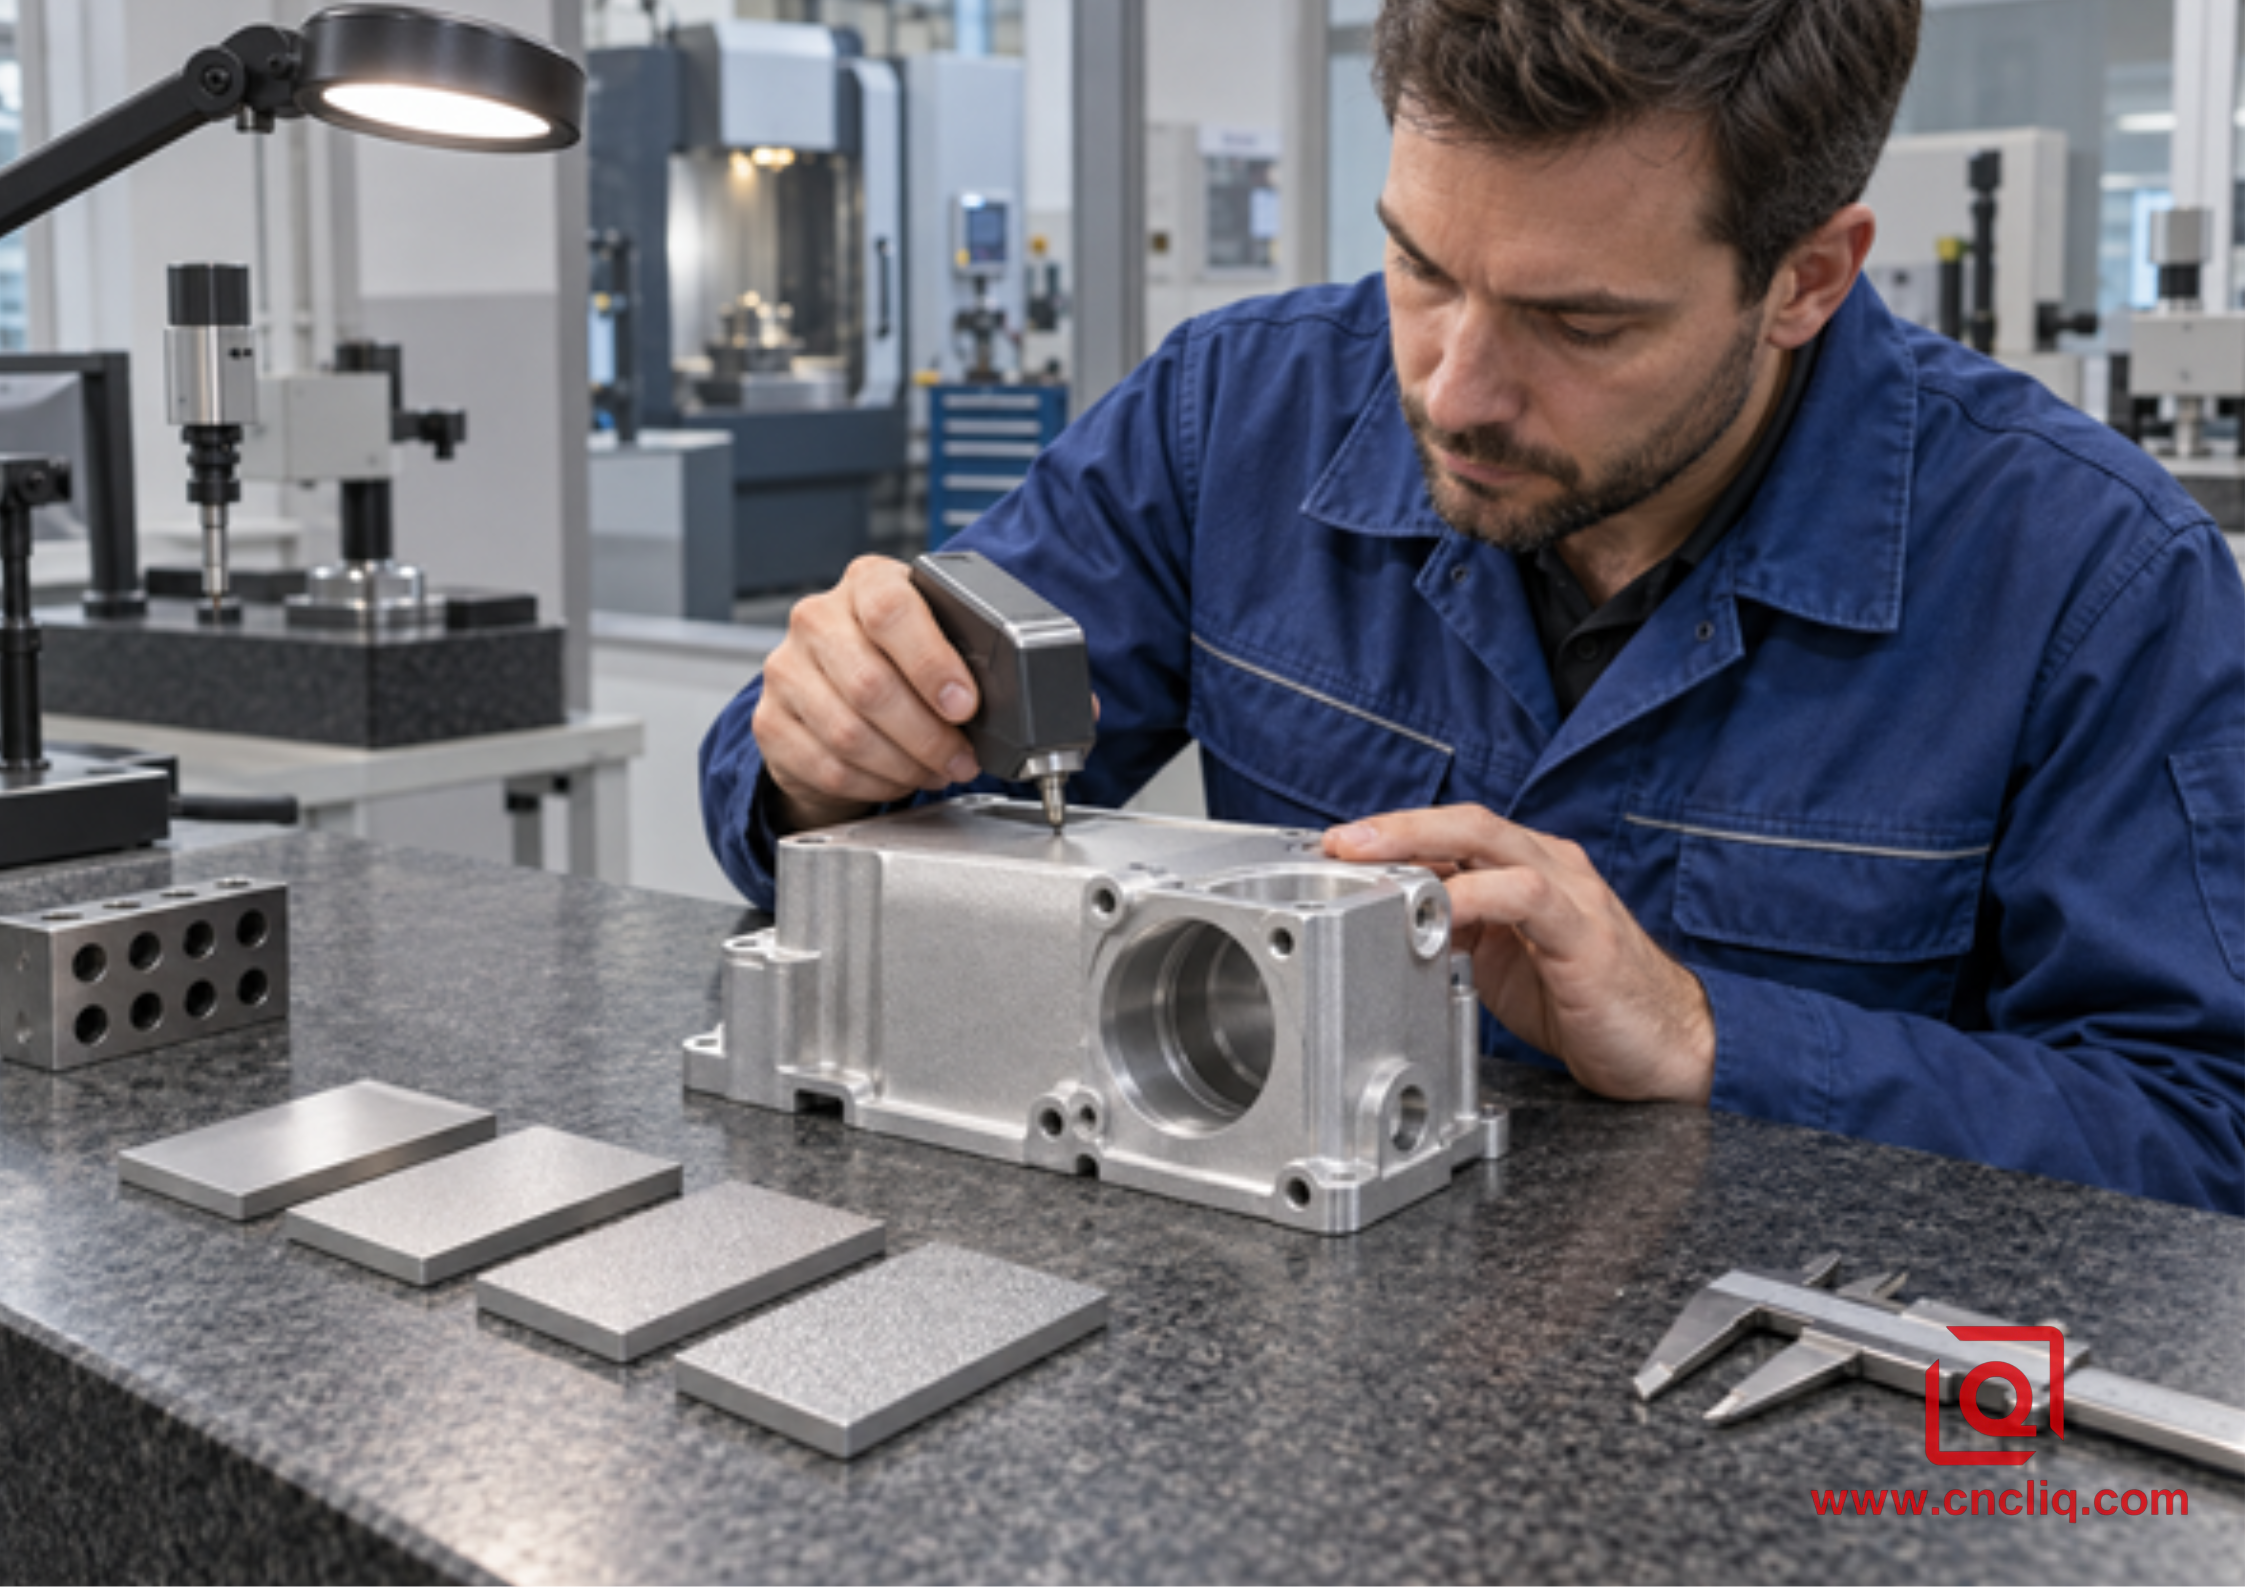
Ra confirma una parte de la calidad de la superficie; Los límites visuales, la limpieza, el enmascaramiento y las dimensiones requieren sus propios controles.
Coloque el perfilómetro en una zona estable donde su patín no se balancee en una curva. Marque ese parche en el plano de inspección. El primer artículo y el último lote de producción deben usar la misma configuración y dirección de trazado, con lecturas suficientes para revelar la deriva, ni un paso favorecedor por la franja más suave. Un perfilador óptico puede ayudar en geometrías pequeñas o incómodas. Simplemente correlacionelo antes de comparar su número con el resultado del lápiz de contacto.
Luego apague los instrumentos y mire. Utilice el mismo fondo neutro y la misma lámpara difusa cada vez, seguido de una revisión con luz tenue que expondrá rayas y parches con exceso de trabajo. Fije la distancia normal y el tiempo de visualización. Esto protege a ambas partes: el cliente no puede rechazar un tono indefinido por capricho, y el proveedor no puede agitar una bonita carcasa con un hilo o una junta dañada.
La inspección final debe incluir límites de enmascaramiento, medios atrapados, rebabas, comprobaciones del calibre de la rosca, dimensiones críticas y estado del recubrimiento. Para una solicitud de cotización de producción, informe al proveedor si necesita un informe de inspección, un certificado de material, un informe de anodizado, registros de rugosidad, pruebas de corrosión o solo una aprobación visual del primer artículo. Los requisitos de evidencia clara evitan tanto costos ocultos como argumentos tardíos.
Caso de cliente anónimo: carcasa del sensor óptico
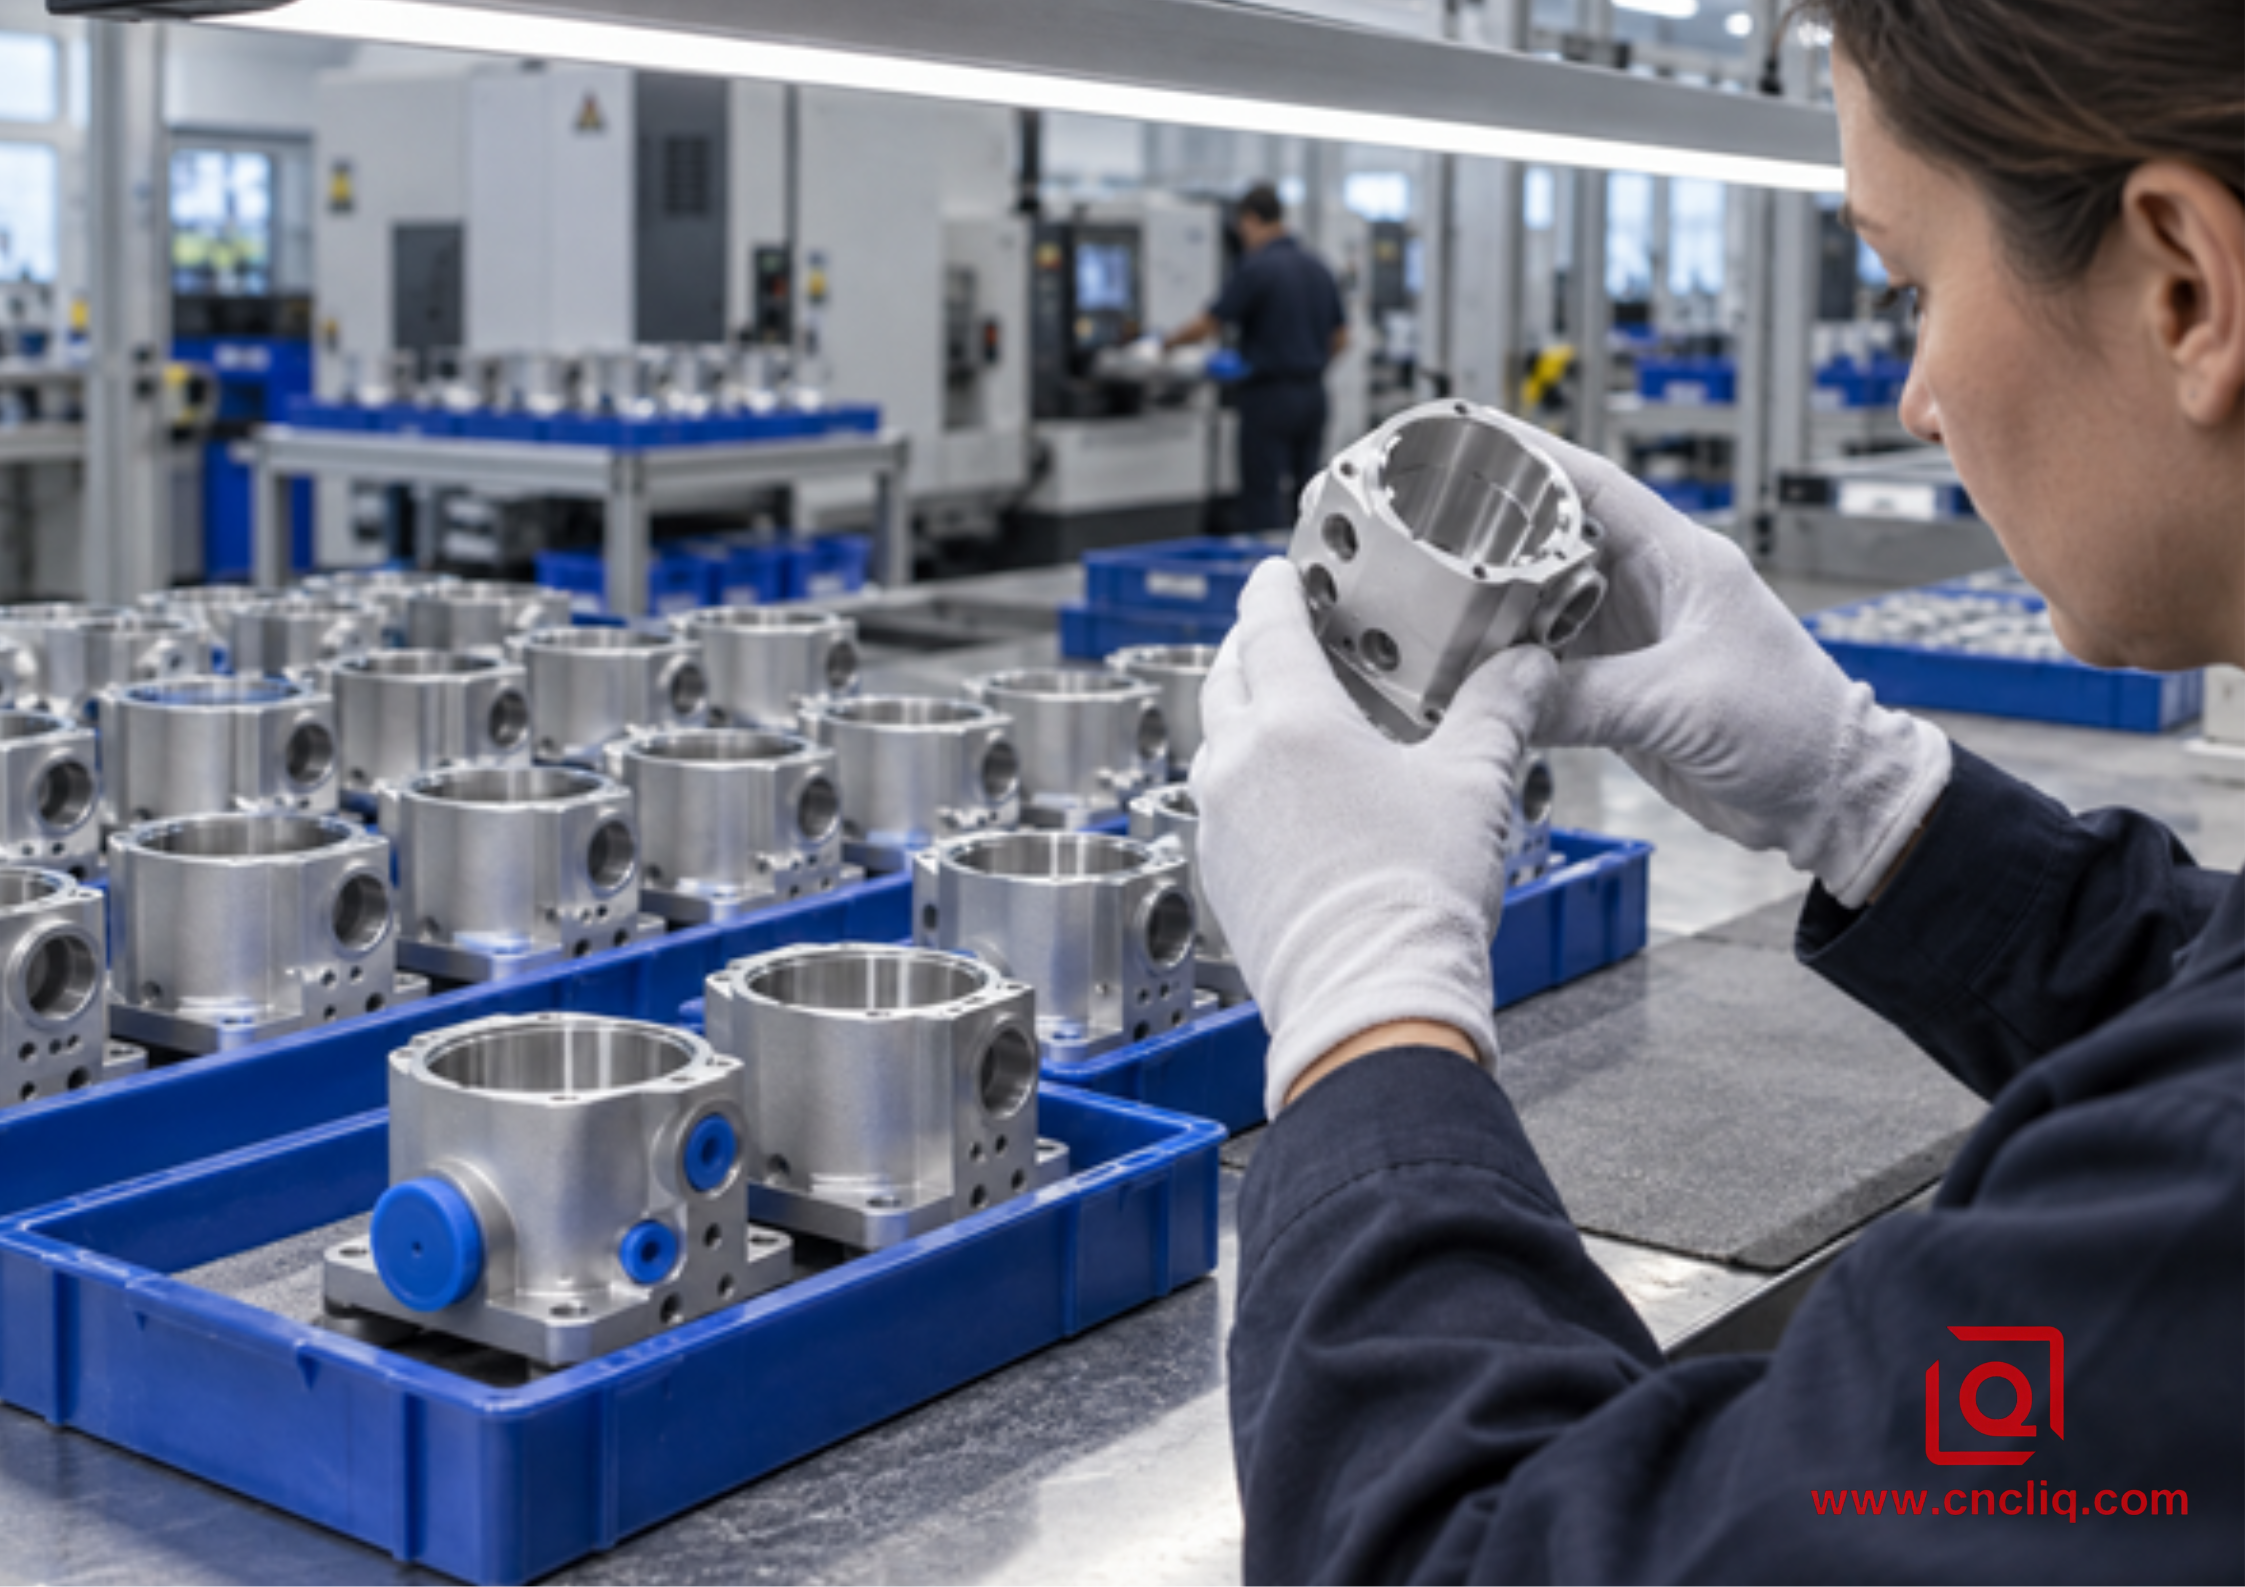
Un ejemplo anónimo de control funcional y cosmético orientado a lotes; la imagen es ilustrativa.
Un cliente de automatización envió una vez una solicitud de cotización de carcasa óptica 6061-T6 con una nota final de tres palabras: "mate con explosión de cuentas". Podríamos citar una cifra, pero no un resultado fiable. ¿Qué tan fino era el mate? ¿El orificio de la lente podría ver los medios? ¿Se juzgó el límite visual antes o después del anodizado? ¿Las dimensiones se aplicaron al metal desnudo o a la pieza completa? Esas cuatro cuestiones debían resolverse primero.
Dividimos el modelo por función. Las caras exteriores se convirtieron en la zona cosmética A; el orificio de la lente, los pasadores, la junta tórica, los grifos y la almohadilla de conexión a tierra entraron en la zona protegida B. Luego, el molino tuvo que dejar una línea base limpia. Nadie esperaba que el operador de la explosión borrara una huella profunda. Los cupones procedían del mismo material que las piezas, y la prueba comenzó con finas cuentas de vidrio ejerciendo una presión cautelosa. Solo cambió una configuración entre pases, por lo que la comparación realmente nos enseñó algo.
La ruta aprobada utilizó el cupón como maestro visual, arregló el grado del medio y el gabinete, documentó la presión y la práctica de las boquillas y agregó tapones a todas las aberturas críticas. Después del granallado, las piezas se limpiaron, se comprobó que no hubiera medios atrapados y se trasladaron a través de la ruta de anodizado especificada. La rugosidad se registró en las almohadillas exteriores definidas, mientras que los orificios y las superficies de sellado se verificaron dimensionalmente después de todo el acabado. Las piezas individuales se mantuvieron separadas en bandejas protectoras para que las caras mate uniformes no pudieran rozarse durante el transporte.
El resultado importante no fue un reclamo porcentual dramático. Era un plan de control transferible: un alcance visual aprobado, un método de rugosidad mensurable, zonas explícitas sin explosiones e inspección final vinculada a la función de ensamblaje. La misma lógica se aplica a las carcasas de comunicación, los instrumentos médicos, los soportes robóticos y los componentes de motores de precisión. Liqin publicado Electrodo de protección contra sobretensiones de aluminio 6061-T6 es un ejemplo de producto relevante porque su página documenta el acabado CNC, las opciones de tratamiento de superficies, el control de calidad de la superficie y la inspección de un componente de aluminio personalizado.
Cómo la granallado cambia el costo y el tiempo de entrega
Las cuentas son baratas en comparación con la mano de obra que las rodea. La cotización crece a través del manejo, 20 tapones, limpieza, clasificación visual, trabajo con cupones y la posibilidad de desechar una pieza terminada. Un bracket abierto sin límite cosmético acordado puede pasar la celda rápidamente. Una carcasa de seis lados con una línea de máscara estrecha, anodizado combinado, fundas individuales y visualización total bajo luz controlada es un trabajo diferente. El precio debería demostrarlo honestamente.
Una RFQ útil necesita más que un archivo STEP. Envíe el dibujo controlado, la aleación y el temple, el tamaño del pedido y la demanda anual, el mapa cosmético, las caras protegidas, el método Ra, los medios preferidos, el recubrimiento posterior y los informes que necesita. Las fotos ayudan; una muestra de límite físico es mejor. Para una nueva apariencia, compre algunos cupones o primeros artículos antes de lanzar el lote. Ese breve ejercicio cuesta mucho menos que estar frente a 300 viviendas terminadas discutiendo sobre lo que se suponía que significaba "mate".
¿Necesita una cotización de una pieza de aluminio granallado?
Envíe a Liqin su archivo STEP, dibujo 2D, cantidad, aleación, apariencia del objetivo, requisitos de Ra, mapa de enmascaramiento y recubrimiento final. Nuestro equipo puede revisar la capacidad de fabricación, identificar características sensibles al acabado y ofrecer una ruta de cotización para prototipos o producción. Contáctenos con sus requisitos de dibujo y acabado.
Lista de verificación de solicitudes de presupuesto para aluminio CNC granallado
- Número de pieza, revisión, modelo 3D y dibujo 2D totalmente controlado
- Aleación de aluminio, temple y cualquier requisito del mismo lote para ensamblajes cosméticos.
- Vidrio, cerámica, óxido de aluminio u otro medio denominado: nunca solo “pulir con chorro de arena”
- Grado de partícula o designación del medio del proveedor y si se permite la sustitución
- Objetivo Ra con estándar de medición, ubicación, filtro y regla de aceptación
- Zonas cosméticas, zonas funcionales y límites de enmascaramiento claramente dimensionados
- Cupón maestro aprobado o límites de apariencia superior/inferior
- Anodizado u otro tratamiento posterior, incluida la especificación, tipo, clase, color y enmascaramiento.
- Requisitos dimensionales finales después de todos los acabados.
- Limpieza, control de medios atrapados, embalaje, informes, tamaño de muestra y cantidad de entrega
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿Qué tamaño de grano es mejor para el granallado de aluminio mecanizado por CNC?
Si un cliente quiere una cara satinada limpia y no tiene una muestra heredada, normalmente incluyo cuentas de vidrio de malla 100-170 en el plan de prueba. Vale la pena probar el rango más fino de 170 a 325 con grabados pequeños o características nítidas; #120 también aparece como una opción estándar en acabados CNC comerciales. Ninguna de esas etiquetas resuelve el trabajo. El cupón aún debe coincidir con la aleación real, el patrón de corte, la forma de la pieza, el ajuste del aire y cualquier anodizado posterior.
2. ¿Qué Ra produce el granallado con perlas de vidrio sobre aluminio?
En una cara mecanizada en buen estado, las cuentas de vidrio finas a menudo devuelven un Ra cercano a 0,8-1,6 µm. Una pasada de grado medio o más dura puede llegar más cerca de 1,2 a 2,5 µm. Trátelas como bandas de prueba superpuestas, no como promesas: he visto el número moverse con el acabado del cortador, la edad de la perla, la presión del aire, la permanencia e incluso la configuración del perfilómetro. Coloque el objetivo, la ubicación del rastro, el método de prueba y la muestra visual en la impresión; una etiqueta de arena no puede cubrir los 4.
3. ¿El granallado protege el aluminio de la corrosión?
No. El gabinete cambia de textura y puede limpiar la decoloración leve; no deja una barrera contra la corrosión confiable. El aluminio formará su propio óxido fino, pero las piezas que se enfrentan a la intemperie, a los productos químicos, a la manipulación o a un servicio prolongado normalmente necesitan un tratamiento específico, como anodizado, revestimiento de conversión o pintura. Elija ese tratamiento del entorno real y de las necesidades eléctricas, de desgaste, de color y dimensionales. Luego, páselo sobre la muestra granallada, porque el mismo recubrimiento puede verse muy diferente en una base mate.
4. ¿Se debe chorrear el aluminio antes de anodizarlo?
A menudo, sí, cuando lo que se necesita es una superficie mate silenciosa y con poco brillo. No es un paso de anodizado obligatorio. Las perlas pueden suavizar el contraste del cortador de luz, pero el anodizado también puede revelar un rayado profundo, un granallado desigual, una limpieza deficiente o un lote de aleaciones mixtas. Por lo tanto, aprobamos el granallado y el anodizado juntos en la aleación de producción. Los orificios, roscas, superficies de sellado y contactos eléctricos están mapeados y protegidos donde el ensamblaje los necesita.
5. ¿Puede la voladura con perlas cambiar las dimensiones o las tolerancias de daño?
Puede. En una carcasa sólida, un ligero paso de cuentas de vidrio apenas puede mover un tamaño total, pero el mismo chorro puede opacar un borde, abrir un pequeño agujero, marcar una superficie de ajuste o sacar un panel delgado de su plano. Los medios gruesos o angulares, la alta presión, los medios cansados y permanecer en un lugar empeoran el riesgo. Oculte lo que importa, indique que los límites del dibujo se aplican después del acabado y mida el primer artículo antes de liberar el estante de producción.
Haga clic aquí para su consulta 👆
Resumen
Un acabado estable y granallado proviene de toda la ruta, no de un número de arena afortunado. Comience con un mecanizado honesto, pruebe los medios redondos en la geometría real y registre la presión y la cobertura que funcionaron. Mantenga el requisito de Ra al lado (no en lugar) de la muestra visual. Marque las caras que deben permanecer intactas, decida la ruta de anodizado con anticipación e inspeccione después del último acabado. Haga eso en el dibujo y en la solicitud de presupuesto, y “mate” se convertirá en un resultado que el taller puede valorar, repetir y explicar.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa : servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos : negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
