 Español




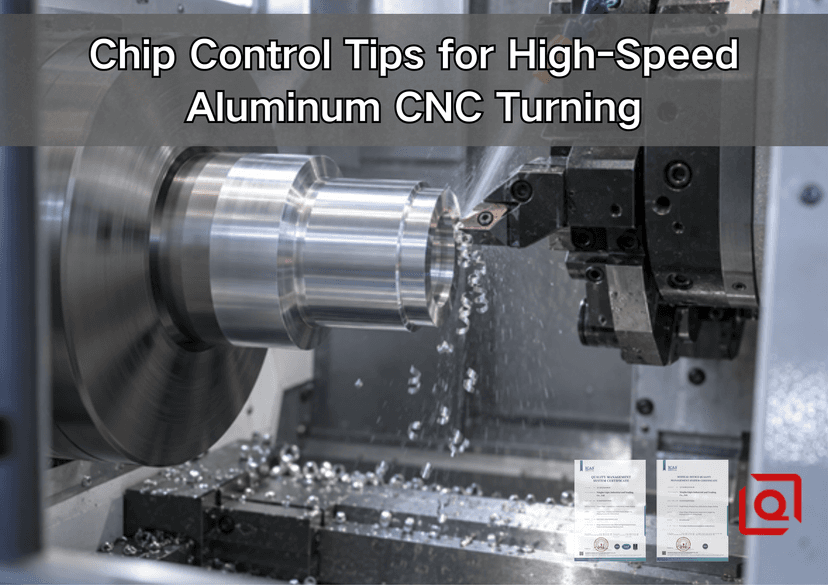
¿Sigues lidiando con largas cintas de aluminio que se enredan en el mandril, se arrastran por el diámetro final o obligan al operario a detener un ciclo que de otro modo sería automático? Lee esta guía antes de reducir la velocidad del husillo o culpar al refrigerante. En el torneado CNC de aluminio de alta velocidad, la viruta no es un desperdicio que deba ignorarse. Es una señal de proceso en tiempo real. Su anchura, curvatura, color, dirección y consistencia indican si la plaquita está cortando, rozando, soldando o perdiendo el control.
Este artículo explica una forma práctica de pasar del enredo de virutas a un control repetible de las mismas. Abarca la geometría de la plaquita, el avance por revolución, la profundidad de corte, la velocidad superficial constante, la dirección del refrigerante, el mandrinado, el ranurado, la estrategia de trayectoria de la herramienta, la inspección y la información para la solicitud de cotización (RFQ). El objetivo no es publicar una fórmula universal de velocidad y avance. Ninguna fórmula de este tipo puede contemplar todos los templetes de aleación, condiciones de la barra, curvas de potencia de la máquina, voladizos de la herramienta, grados de plaquitas o sistemas de refrigeración. El objetivo es ayudar a ingenieros y compradores a definir un rango de procesos controlado que pueda validarse en la pieza real.
Respuesta rápida: ¿Qué suele solucionar el problema de las virutas largas en el torneado de aluminio?
Comience con una plaquita afilada, pulida y de ángulo de ataque positivo, diseñada para materiales no ferrosos. Adapte su rompevirutas al avance y profundidad de corte reales, no solo a la palabra "aluminio". Asegúrese de que la viruta tenga el espesor suficiente para entrar en contacto con el rompevirutas, dirija el refrigerante hacia la interfaz viruta-herramienta, mantenga el portaherramientas y la pieza de trabajo rígidos y verifique que se esté alcanzando el avance programado. Si el corte es demasiado ligero para la geometría seleccionada, es posible que la viruta nunca llegue al rompevirutas. Si el filo está desafilado o el avance es insuficiente, el aluminio puede adherirse a la cara de ataque y crear un rebaje en el filo. Si el refrigerante incide en el lado incorrecto de la herramienta, un flujo abundante puede dejar la zona de corte seca.
Considere cualquier tabla de parámetros como un marco de partida. El plazo de solicitud del fabricante de herramientas de corte y la prueba del primer prototipo aprobado tienen prioridad.
Síntoma en el taller | Causa probable del proceso | Primer control | Evitar |
Cinta larga o nido de pájaro | Avance o profundidad de corte por debajo del rango del rompevirutas; condición excesivamente dúctil | Confirme el mapa de inserción, el avance real por revolución y la profundidad de corte. | Cambiar simultáneamente la velocidad, el avance, el refrigerante y la herramienta. |
Aluminio soldado al borde | Rozamiento, filo desafilado, lubricación deficiente, superficie inadecuada o re-corte de virutas. | Deténgase e inspeccione la cara de corte; reemplace o limpie el inserto antes de volver a realizar la prueba. | Compensar el tamaño con compensaciones mientras BUE permanece |
Cañón con acabado rayado | Flujo de virutas dirigido hacia el interior del orificio; lavado débil. | Cambie la orientación de la herramienta o la dirección del refrigerante y proteja la pasada de acabado. | Deslizar una viruta larga sobre una superficie de sellado ya terminada. |
Charla con chips erráticos | Voladizo excesivo, soporte débil, acoplamiento inestable | Acorte el conjunto de la herramienta y compruebe la sujeción de la pieza antes de ajustar la velocidad. | Tratar cada problema de vibración como un problema de RPM |
Las virutas se rompen en el desbaste, pero no en el acabado. | El margen de acabado está por debajo del rango de trabajo del rompevirutas. | Seleccione una geometría de acabado o rediseñe el margen de acabado. | Obligar a un rompedor de desbaste a trabajar en un corte de desbaste |
1. ¿Por qué el aluminio, que se considera "fácil de mecanizar", puede ser difícil de automatizar?
El aluminio se elimina rápidamente porque muchos grados forjados se cortan con una fuerza relativamente baja y conducen bien el calor. Sin embargo, esto no significa que las virutas se rompan fácilmente. Una aleación dúctil puede formar una cinta continua. A alta velocidad del husillo, esta cinta llega rápidamente al mandril, la torreta, el recogedor de virutas, la sonda o la superficie acabada. El costo inmediato no se limita a una bandeja de virutas desordenada. Puede ser un ciclo interrumpido, un inserto dañado, una lectura errónea del ajustador de herramientas, una superficie de sellado rayada o un riesgo para la seguridad durante la extracción manual.
El fallo suele comenzar de forma silenciosa. Una pequeña acumulación de aluminio se adhiere al filo. Esta acumulación modifica la geometría efectiva del ángulo de ataque y de la punta. Las fuerzas de corte se desplazan, el acabado se vuelve opaco o se desgarra, y el diámetro comienza a variar. El operario puede corregir la desviación, pero el filo de corte ya no es el que se había calificado. Es fundamental restaurar el estado de la herramienta antes de corregir la desviación.
El mecanismo subyacente es ampliamente reconocido. La referencia "Mecanizado de aluminio y aleaciones de aluminio", alojada en el NIST, destaca el papel fundamental del carburo en el torneado de aluminio, mientras que la guía de torneado de Sandvik Coromant relaciona el avance ligero con la formación de virutas y bordes recrecidos, y el avance excesivo con un acabado deficiente, alta potencia y soldadura de virutas. La revisión práctica de MSC sobre el control de virutas en el torneado CNC de aluminio añade la consecuencia para la producción: las virutas incontroladas reducen la productividad y pueden resultar peligrosas. Estas fuentes coinciden en la valiosa lección: el control de virutas es un problema de sistema, no una simple configuración de RPM.
Para la selección de aleaciones antes de la planificación del proceso, la guía de aleaciones para torneado CNC de aluminio OEM de Liqin proporciona el contexto del material. Este artículo se centra en un aspecto más específico: cómo lograr que la aleación elegida funcione de manera fiable en el torno.
2. Lea el chip antes de editar el programa.
La solución de problemas más eficaz comienza con la observación. No introduzca la mano en la máquina ni manipule las virutas mientras el husillo esté en movimiento. Observe a través de la carcasa, detenga el ciclo de forma segura y utilice las herramientas y los procedimientos de manipulación de virutas aprobados por la planta.
Una viruta útil de aluminio para torneado suele estar separada, ser lo suficientemente compacta como para evacuarla y estar dirigida lejos de la superficie acabada. No es necesario que coincida con una fotografía de catálogo perfecta. El color de la viruta es menos llamativo que en el acero, ya que el aluminio conduce el calor de forma diferente; por lo tanto, la forma, el estado de la superficie, el sonido, la carga del husillo y el filo de la plaquita son factores más útiles en conjunto.
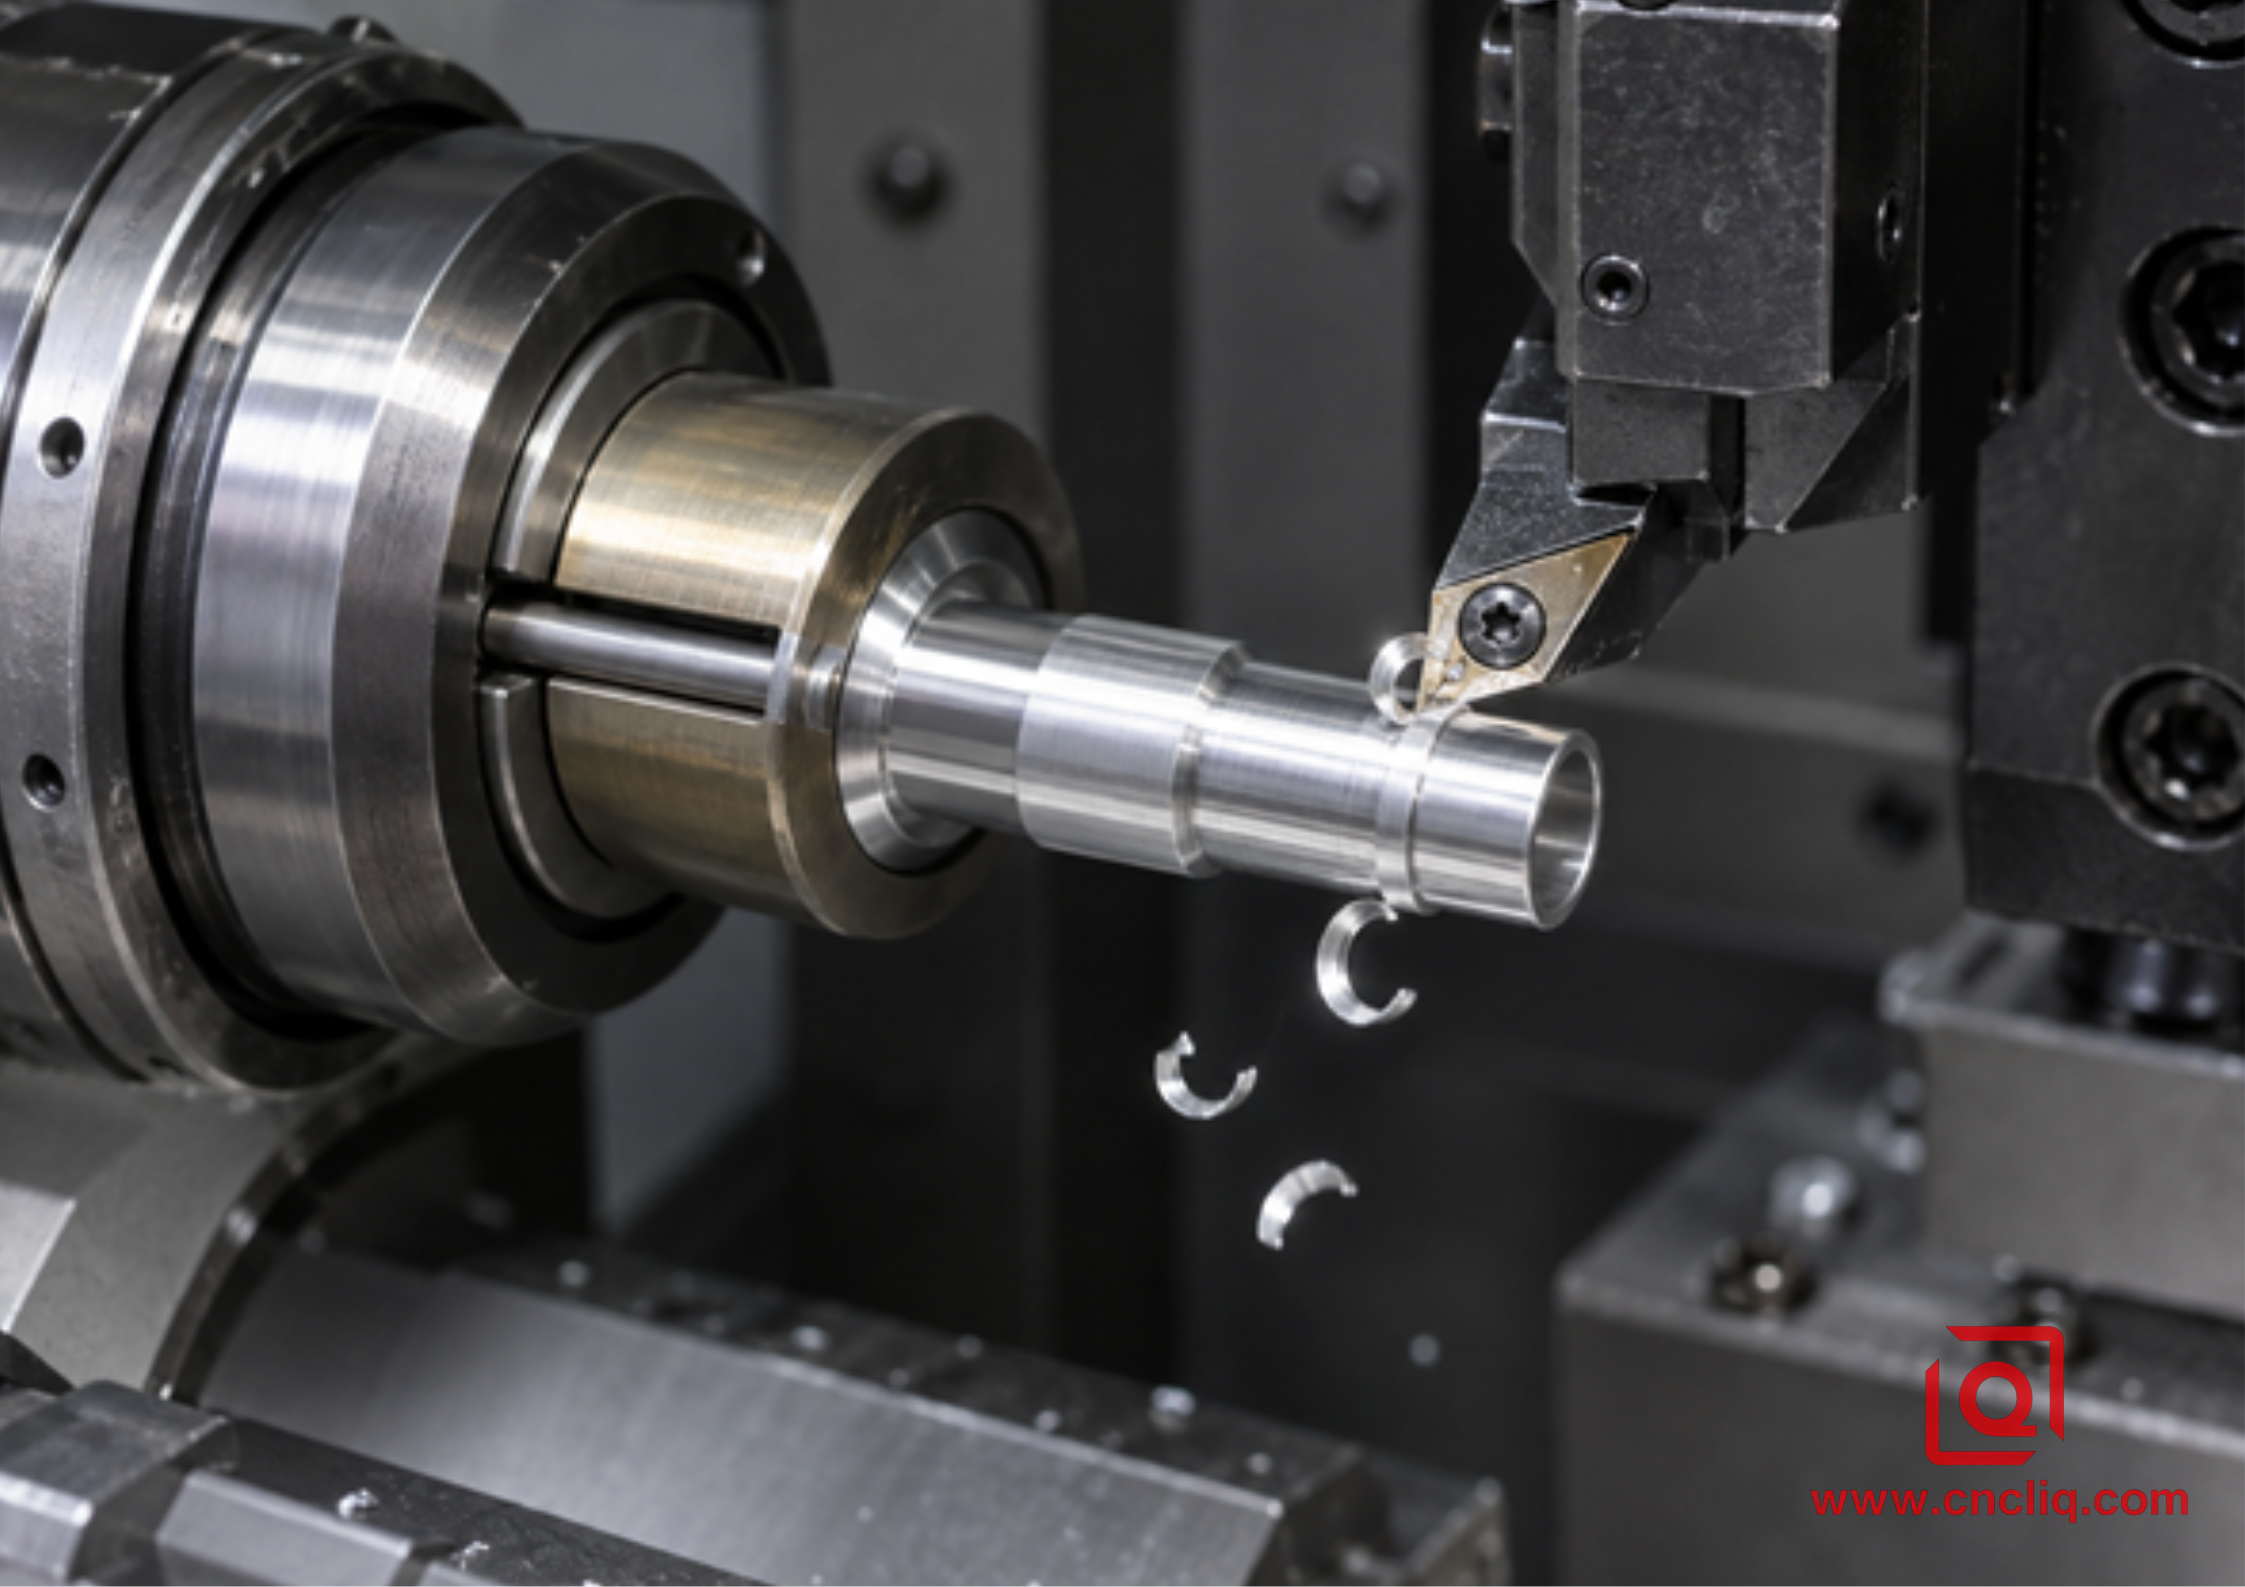
Lo que sugieren las formas comunes de los chips
· Cinta larga y brillante: el borde puede cortar limpiamente, pero la viruta no entra en contacto con el rompedor ni lo carga lo suficiente. Verifique la alimentación, la profundidad de corte, la geometría del rompedor y la dirección de la viruta.
· Resorte ancho o nido de pájaro: la viruta se curva pero no se separa. Puede engancharse en la pieza o el soporte. Revise el rango de aplicación del rompedor y compruebe si el corte programado lo alcanza.
· Viruta muy fina, similar a una lámina: es posible que la herramienta esté desgastando un margen de acabado ligero. Una geometría de acabado más precisa puede ser mejor que simplemente aumentar las RPM.
· Viruta gris, borrosa o irregular: inspeccione si hay BUE, un borde dañado, lubricación deficiente o re-corte de la viruta.
· Alteración de virutas cortas y largas: busque anomalías en la alimentación, límites de aceleración, cambios en el diámetro a RPM constantes, acoplamiento intermitente, desviación de la barra o vibraciones.
Registre la observación con el número de operación, la identificación de la herramienta, la esquina del inserto, la aleación y el temple, el lote de material, el avance por revolución, la profundidad de corte, el modo de velocidad de corte, el estado del refrigerante y la cantidad de piezas. Una fotografía de la viruta junto a una escala suele ser más útil que una nota que diga "las virutas están mal".
3. Haga coincidir la geometría del inserto con el corte real.
Para el torneado general de aluminio, una geometría positiva, afilada y rectificada, con una cara de ataque pulida, suele ser la primera opción, ya que reduce la fuerza de corte y evita la adherencia. Este es un principio básico, no una especificación de compra. El rompevirutas también debe diseñarse para funcionar con la velocidad de avance y la profundidad de corte previstas.
El desbaste y el acabado requieren respuestas diferentes.
Una pasada de desbaste tiene el espesor y la profundidad de corte suficientes para accionar un rompevirutas más robusto. Una pasada de acabado puede ser demasiado superficial para que dicho rompevirutas se active. El resultado es conocido: el desbaste genera virutas pequeñas y manejables, mientras que el acabado crea una sola cinta. La solución puede ser una plaquita de acabado con un rompevirutas más cerca del borde, una tolerancia de acabado planificada que mantenga la plaquita dentro de su rango de trabajo, o un cambio en la trayectoria de la herramienta que cree una separación periódica sin infringir el plano.
El manual general de torneado de Sandvik explica claramente esta relación: una profundidad de corte demasiado pequeña puede provocar un control deficiente de la viruta y vibraciones, mientras que un avance demasiado ligero puede generar virutas finas y defectos de fabricación. Utilice esta relación como guía de diagnóstico. No la interprete como una autorización para aumentar la carga más allá de los límites del inserto, la máquina, el sistema de sujeción o la pieza.
Preparación de bordes y elección del recubrimiento
Un filo muy afilado, diseñado para el corte intermitente de acero, puede empujar y manchar el aluminio blando. Muchas aplicaciones de aluminio prefieren un filo de carburo sin recubrimiento y altamente pulido. El PCD puede ser adecuado para trabajos estables y de alto volumen, donde el acabado y la vida útil de la herramienta justifican su costo. La selección del recubrimiento debe basarse en la recomendación específica para aluminio del proveedor de la herramienta; un recubrimiento elegido para el corte de acero caliente no es automáticamente adecuado para el corte de metales no ferrosos adhesivos.
4. Establezca un rango de seguridad para la velocidad, el avance y la profundidad de corte.
El torneado de alta velocidad debe definirse por la velocidad superficial, no por un número de RPM que se pueda recordar. En el modo de velocidad superficial constante, el control cambia la velocidad del husillo a medida que cambia el diámetro. La relación básica es:
Velocidad del husillo, n = (1000 × velocidad de corte, Vc) / (π × diámetro, D)
donde n está en rpm cuando Vc está en m/min y D está en mm. Siempre establezca una velocidad máxima segura del husillo. Durante el refrentado, las RPM teóricas aumentan bruscamente a medida que la herramienta se acerca al centro; el límite de la máquina, la capacidad del mandril, la sujeción de la pieza, el equilibrio del material y las condiciones de alimentación de la barra determinan la capacidad.
El avance en el torneado se define normalmente en mm/rev o pulg/rev. Esto es importante porque al cambiar las RPM en el modo de avance por minuto también cambia el espesor de la viruta. Si el objetivo del proceso es una carga de viruta estable por revolución, confirme que el control y el programa utilicen el modo previsto.
Variable | Si es demasiado bajo | Si es demasiado alto | Evidencia de validación |
Velocidad de corte | BUE, opacidad, superficie deficiente, baja productividad | Desgaste rápido, calor, pérdida de acabado | Estado del filo, acabado, tendencia de la vida útil de la herramienta |
Alimentación por revolución | Finos listones, roce, BUE | Fuerza elevada, acabado deficiente, martillado de virutas | Forma de la viruta, carga del husillo, rugosidad superficial |
Profundidad de corte | Es posible que el interruptor no se active; roce o vibración | Demanda de potencia, desviación, sobrecarga de borde | Mapa de Chipbreaker, carga, tamaño y resultados de forma |
RPM máximas | El ciclo puede ralentizarse en diámetros pequeños. | Es posible que se exceda el límite de sujeción de la pieza o de la máquina. | Documentación del mandril y de la máquina, configuración comprobada |
Utilice los datos exactos del fabricante del inserto para establecer la primera prueba. Luego, verifique una variable a la vez. Una secuencia práctica es: verificar la herramienta y la configuración, seleccionar la velocidad de corte inicial del fabricante, ajustar el avance y la profundidad dentro del mapa de corte, limitar las RPM, dirigir el refrigerante, realizar un corte corto y controlado, inspeccionar la viruta y el borde, medir la pieza y documentar el rango aceptable.
Si el mismo componente también incluye superficies planas fresadas, orificios transversales o características en la parte posterior, compare la cadena de configuración completa en lugar de optimizar el torneado de forma aislada. La guía de Liqin sobre torneado CNC frente a mecanizado torneado-fresado para carcasas de aluminio concéntricas explica cuándo mantener esas características en una sola máquina puede proteger el eje funcional.
5. Aplique refrigerante donde se origina el chip.
En este contexto, el refrigerante cumple tres funciones: reducir la fricción en el borde, disipar el calor y alejar la viruta. El volumen dentro de la carcasa no es el mismo que el caudal en la zona de corte. Una boquilla dirigida hacia la parte posterior del soporte puede hacer que la ventana parezca mojada, mientras que la cara de ataque permanece mal lubricada.
Para el torneado externo, dirija un chorro estable que alcance la interfaz viruta-herramienta sin que la viruta lo obstruya. Para el mandrinado, utilice un portaherramientas o una barra que dirija el refrigerante cerca del borde, siempre que sea posible, ya que el propio mandrinado atrapa las virutas. Para el ranurado y el tronzado, verifique que el chorro alcance el canal estrecho y no se limite a inundar la cara exterior.
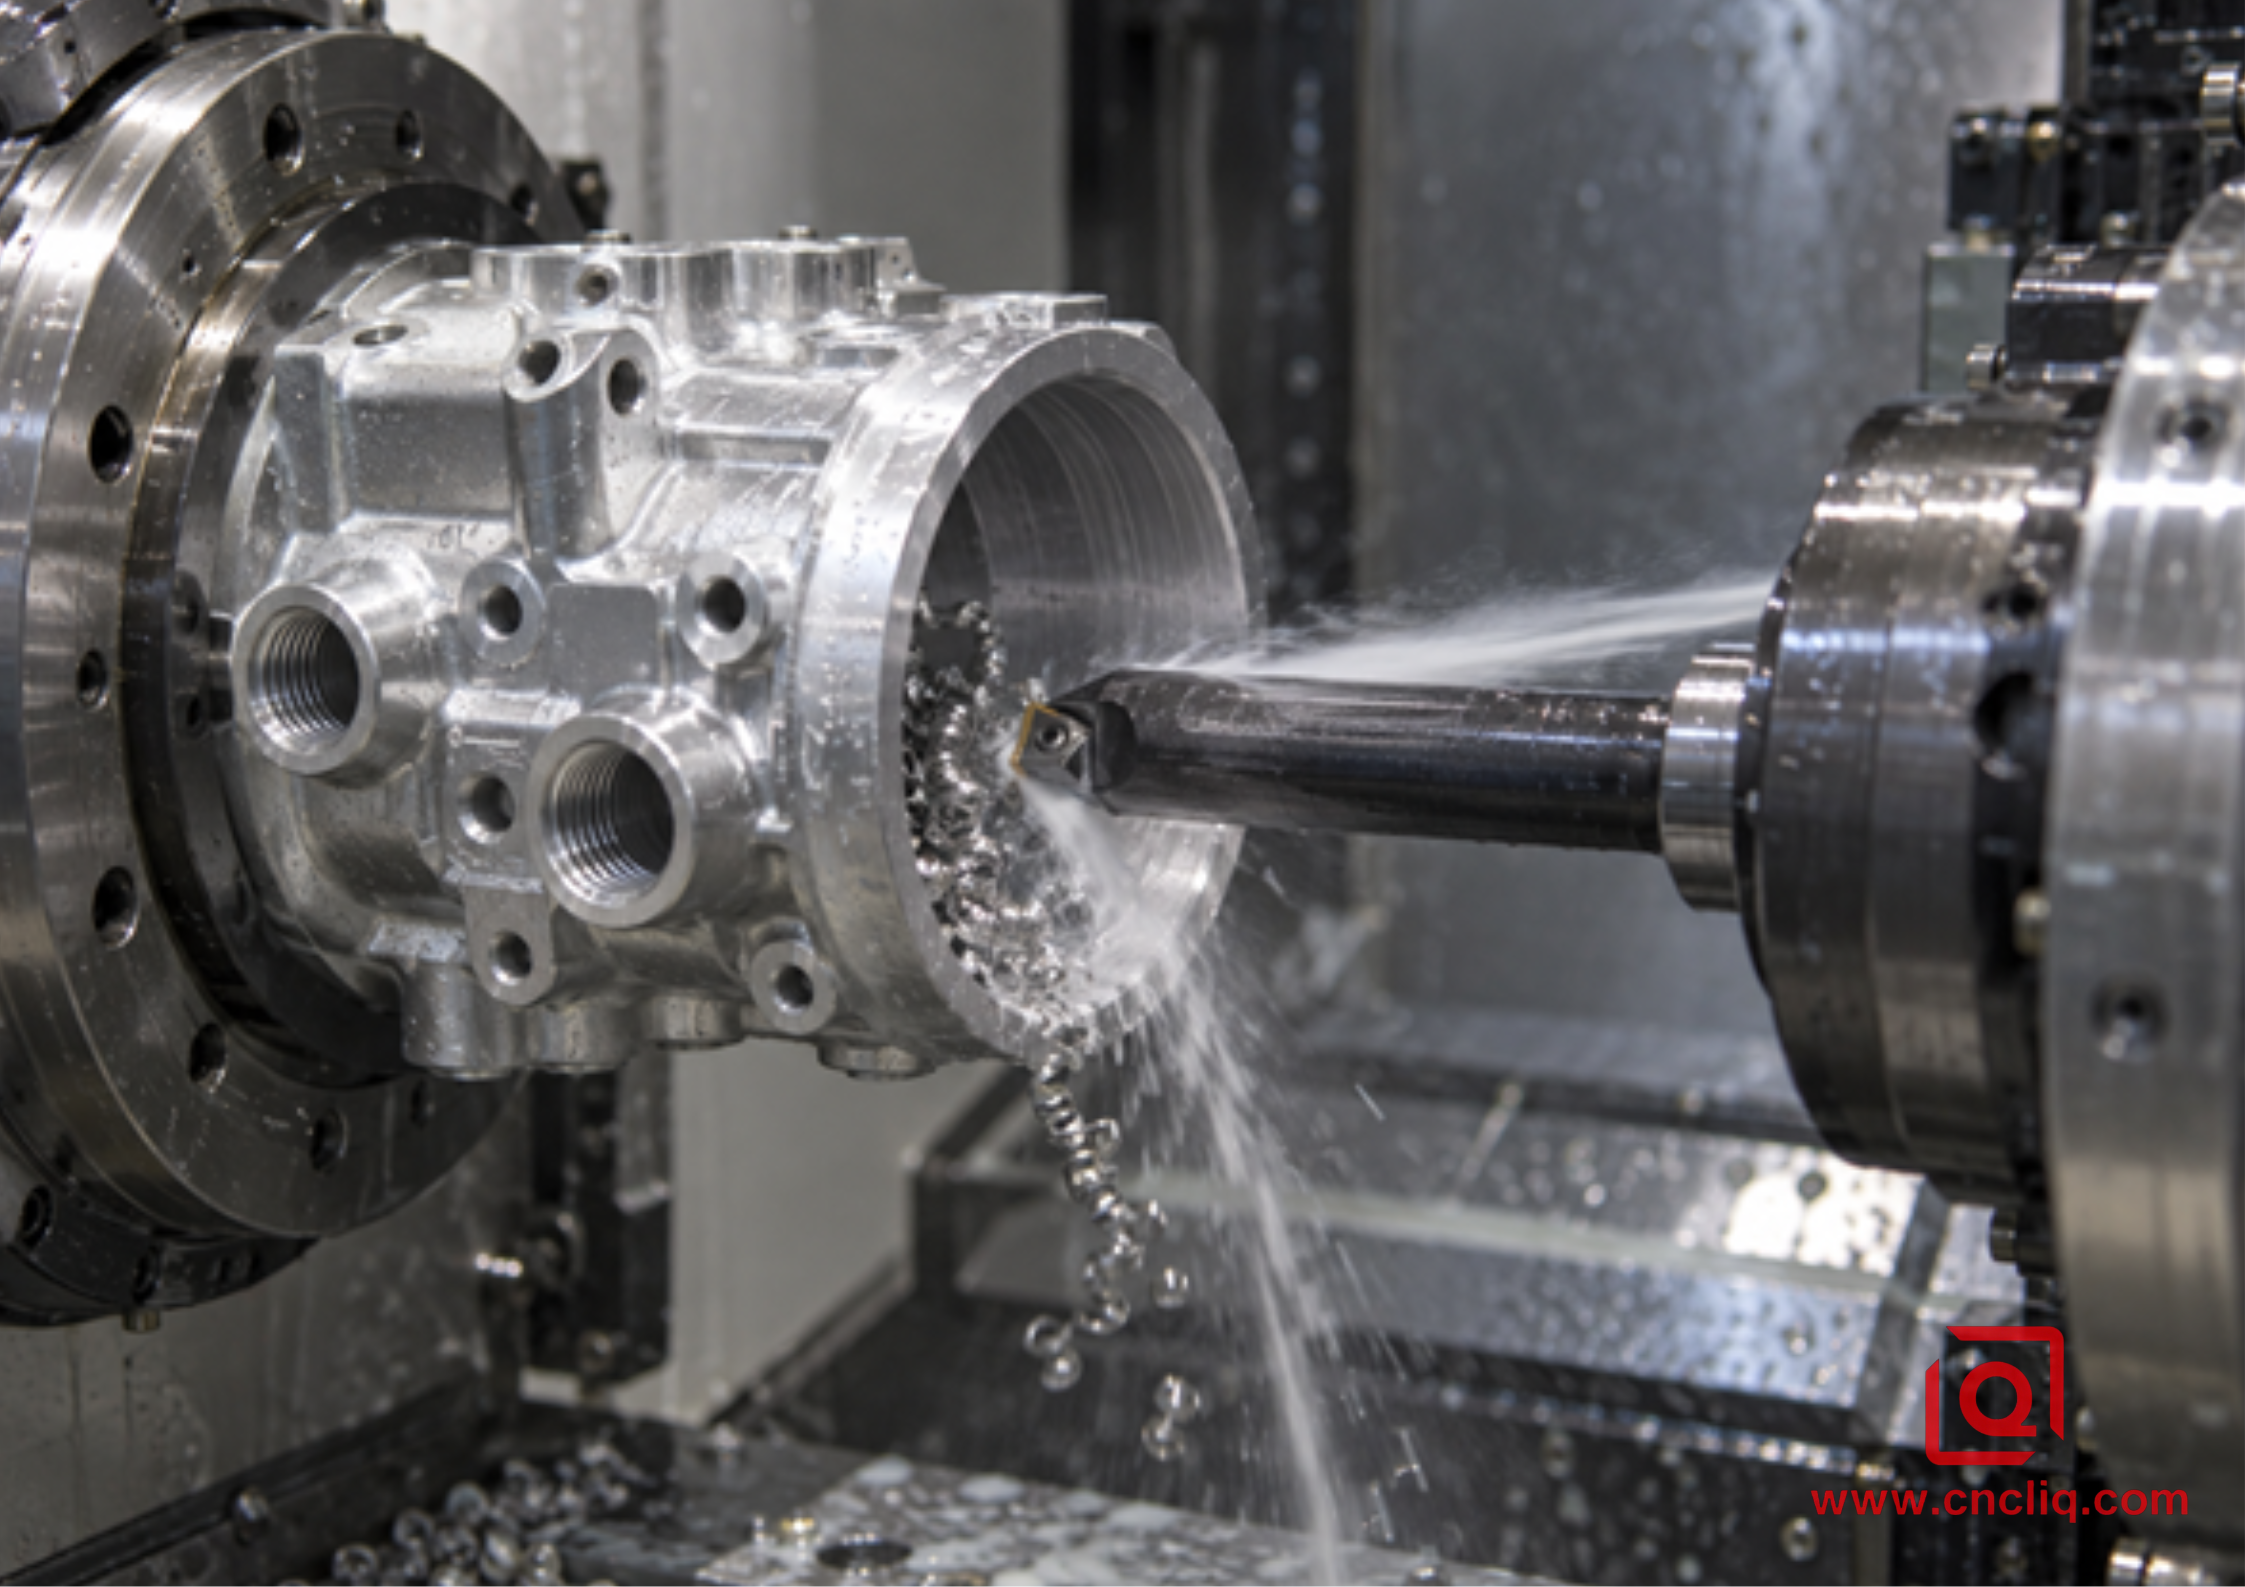
El refrigerante a alta presión puede mejorar la elevación y evacuación de virutas cuando la máquina, el portaherramientas, los sellos, la carcasa, el fluido y los controles de seguridad están diseñados para ello. No se trata de una presión objetivo universal. Sandvik describe el efecto de cuña hidráulica de las boquillas de precisión entre la viruta y la cara de ataque, mientras que la guía de torneado con refrigerante directo de Seco enfatiza la precisión en el suministro para la refrigeración y la eliminación de virutas. Aplique el principio y, a continuación, respete los límites nominales del proveedor del equipo.
6. Control de virutas en el refrentado, mandrinado, ranurado y roscado.
Mirando hacia el centro
La velocidad superficial disminuye hacia el centro si el husillo está limitado o se utiliza una velocidad constante. El comportamiento de avance también puede variar cerca del centro. Es de esperar que la última región de la cara se comporte de manera diferente. Utilice una geometría de refrentado adecuada, verifique la altura del centro y evite detenerse en él. Si el control de viruta cambia a un diámetro repetible, revise la velocidad y el avance reales en ese punto en lugar de juzgar toda la pasada por el diámetro exterior.
Mandrinado interno
La viruta tiene menos espacio y puede arrastrarse por el orificio terminado. Mantenga el voladizo de la barra lo más corto posible, según lo permita el acceso. Elija una geometría estrecha y precisa que limite la fuerza de corte. Dirija las virutas hacia la abertura y planifique la secuencia de manera que una viruta de desbaste agresiva no atraviese el diámetro del sello terminado. Cuando el voladizo aumenta, la estabilidad puede ser el factor limitante antes que la velocidad de corte.
Ranurado y separación
El ancho de la viruta debe ajustarse a la ranura y evacuarse sin obstrucciones. Utilice el sistema de inserto y soporte específico, verifique la altura central y suministre refrigerante a la ranura. Una viruta demasiado larga puede envolver la pieza; una viruta demasiado ancha puede dañar ambas paredes. Siga las instrucciones de avance y picoteo del fabricante de la herramienta de ranurado para obtener el ancho y el material exactos.
Enhebrado
El roscado genera una viruta confinada y un contacto repetido. El método de avance modifica qué flanco corta y hacia dónde se desplaza la viruta. La guía de aplicaciones de roscado de Sandvik recomienda una geometría de control de viruta y analiza el avance con flanco modificado para una dirección de viruta predecible. Verifique el método mediante simulación y en una primera pieza, especialmente cerca de los hombros, donde la viruta no tiene por dónde escapar.
7. Tácticas de programación cuando la geometría por sí sola no es suficiente
Los ciclos de control de viruta y las funciones de oscilación permiten interrumpir intencionadamente la viruta en operaciones de torneado adecuadas. Su disponibilidad y uso correcto dependen del control, el fabricante de la máquina, la dinámica de los ejes y el software de trayectoria de la herramienta. Pueden ser útiles para la producción sin supervisión, el mecanizado suizo y el trabajo interno, pero no sustituyen un filo afilado ni una configuración estable.
Antes de habilitar una estrategia de alimentación oscilante o interrumpida:
1. Confirme que la máquina y el control admiten la función para la operación.
2. Simule las holguras en el mandril, el casquillo guía, el subhusillo, el hombro y el portaherramientas.
3. Compruebe si el movimiento dejará una marca en una superficie de sellado o cosmética.
4. Confirme que la viruta resultante pueda salir de la zona de corte.
5. Revalidar el tamaño, la redondez, el acabado superficial, la vida útil de la herramienta y el tiempo de ciclo.
En el caso de ejes miniatura, la ubicación del soporte suele ser determinante para la estabilidad del proceso. La comparación entre el mecanizado suizo y el torneado CNC estándar para ejes miniatura de aluminio resulta útil cuando las relaciones longitud-diámetro elevadas o el reajuste de la sujeción son factores clave en la cadena de tolerancias.
8. Rutina de resolución de problemas en planta de 9 pasos
1. Garantice la seguridad de la máquina. Detenga el ciclo siguiendo el procedimiento aprobado. Nunca extraiga un chip manualmente ni abra la carcasa durante movimientos peligrosos.
2. Conserve las pruebas. Registre el número de herramienta, la esquina del inserto, la operación, el número de piezas, la aleación, el temple, el lote de existencias, las anulaciones, el estado del refrigerante y la ubicación exacta de la falla.
3. Inspeccione el filo. Busque rebabas, astillamientos, desgaste, contaminación debajo del inserto y daños en el asiento. Primero, restaure la herramienta a su estado original.
4. Compruebe la mecánica. Verifique la sujeción del inserto, la altura del centro, el voladizo del soporte, el soporte de la barra de mandrinar, el mandril, el estado de la barra y la rigidez de la pieza.
5. Confirme los modos del programa. Compruebe la velocidad superficial constante o las RPM constantes, las RPM máximas, el avance por revolución y si los límites de aceleración reducen el avance real.
6. Compare con el mapa del rompevirutas. Confirme que tanto la velocidad de avance como la profundidad de corte se encuentren dentro del rango recomendado por el fabricante para el inserto exacto.
7. Verifique el suministro de refrigerante. Observe dónde aterriza el chorro durante el corte y si la viruta lo obstruye. Compruebe el fluido siguiendo el método de mantenimiento del proveedor.
8. Modifique 1 variable. Realice una prueba corta y controlada y registre la forma, la carga, el sonido, el estado de los bordes, las dimensiones y el acabado de la viruta.
9. Bloquee la ventana aprobada. Actualice la hoja de configuración, la regla de vida útil de la herramienta, la frecuencia de inspección, los ejemplos de virutas y el plan de reacción antes de la liberación.
9. Carcasa compuesta anónima: Carcasa de sensor 6061-T6
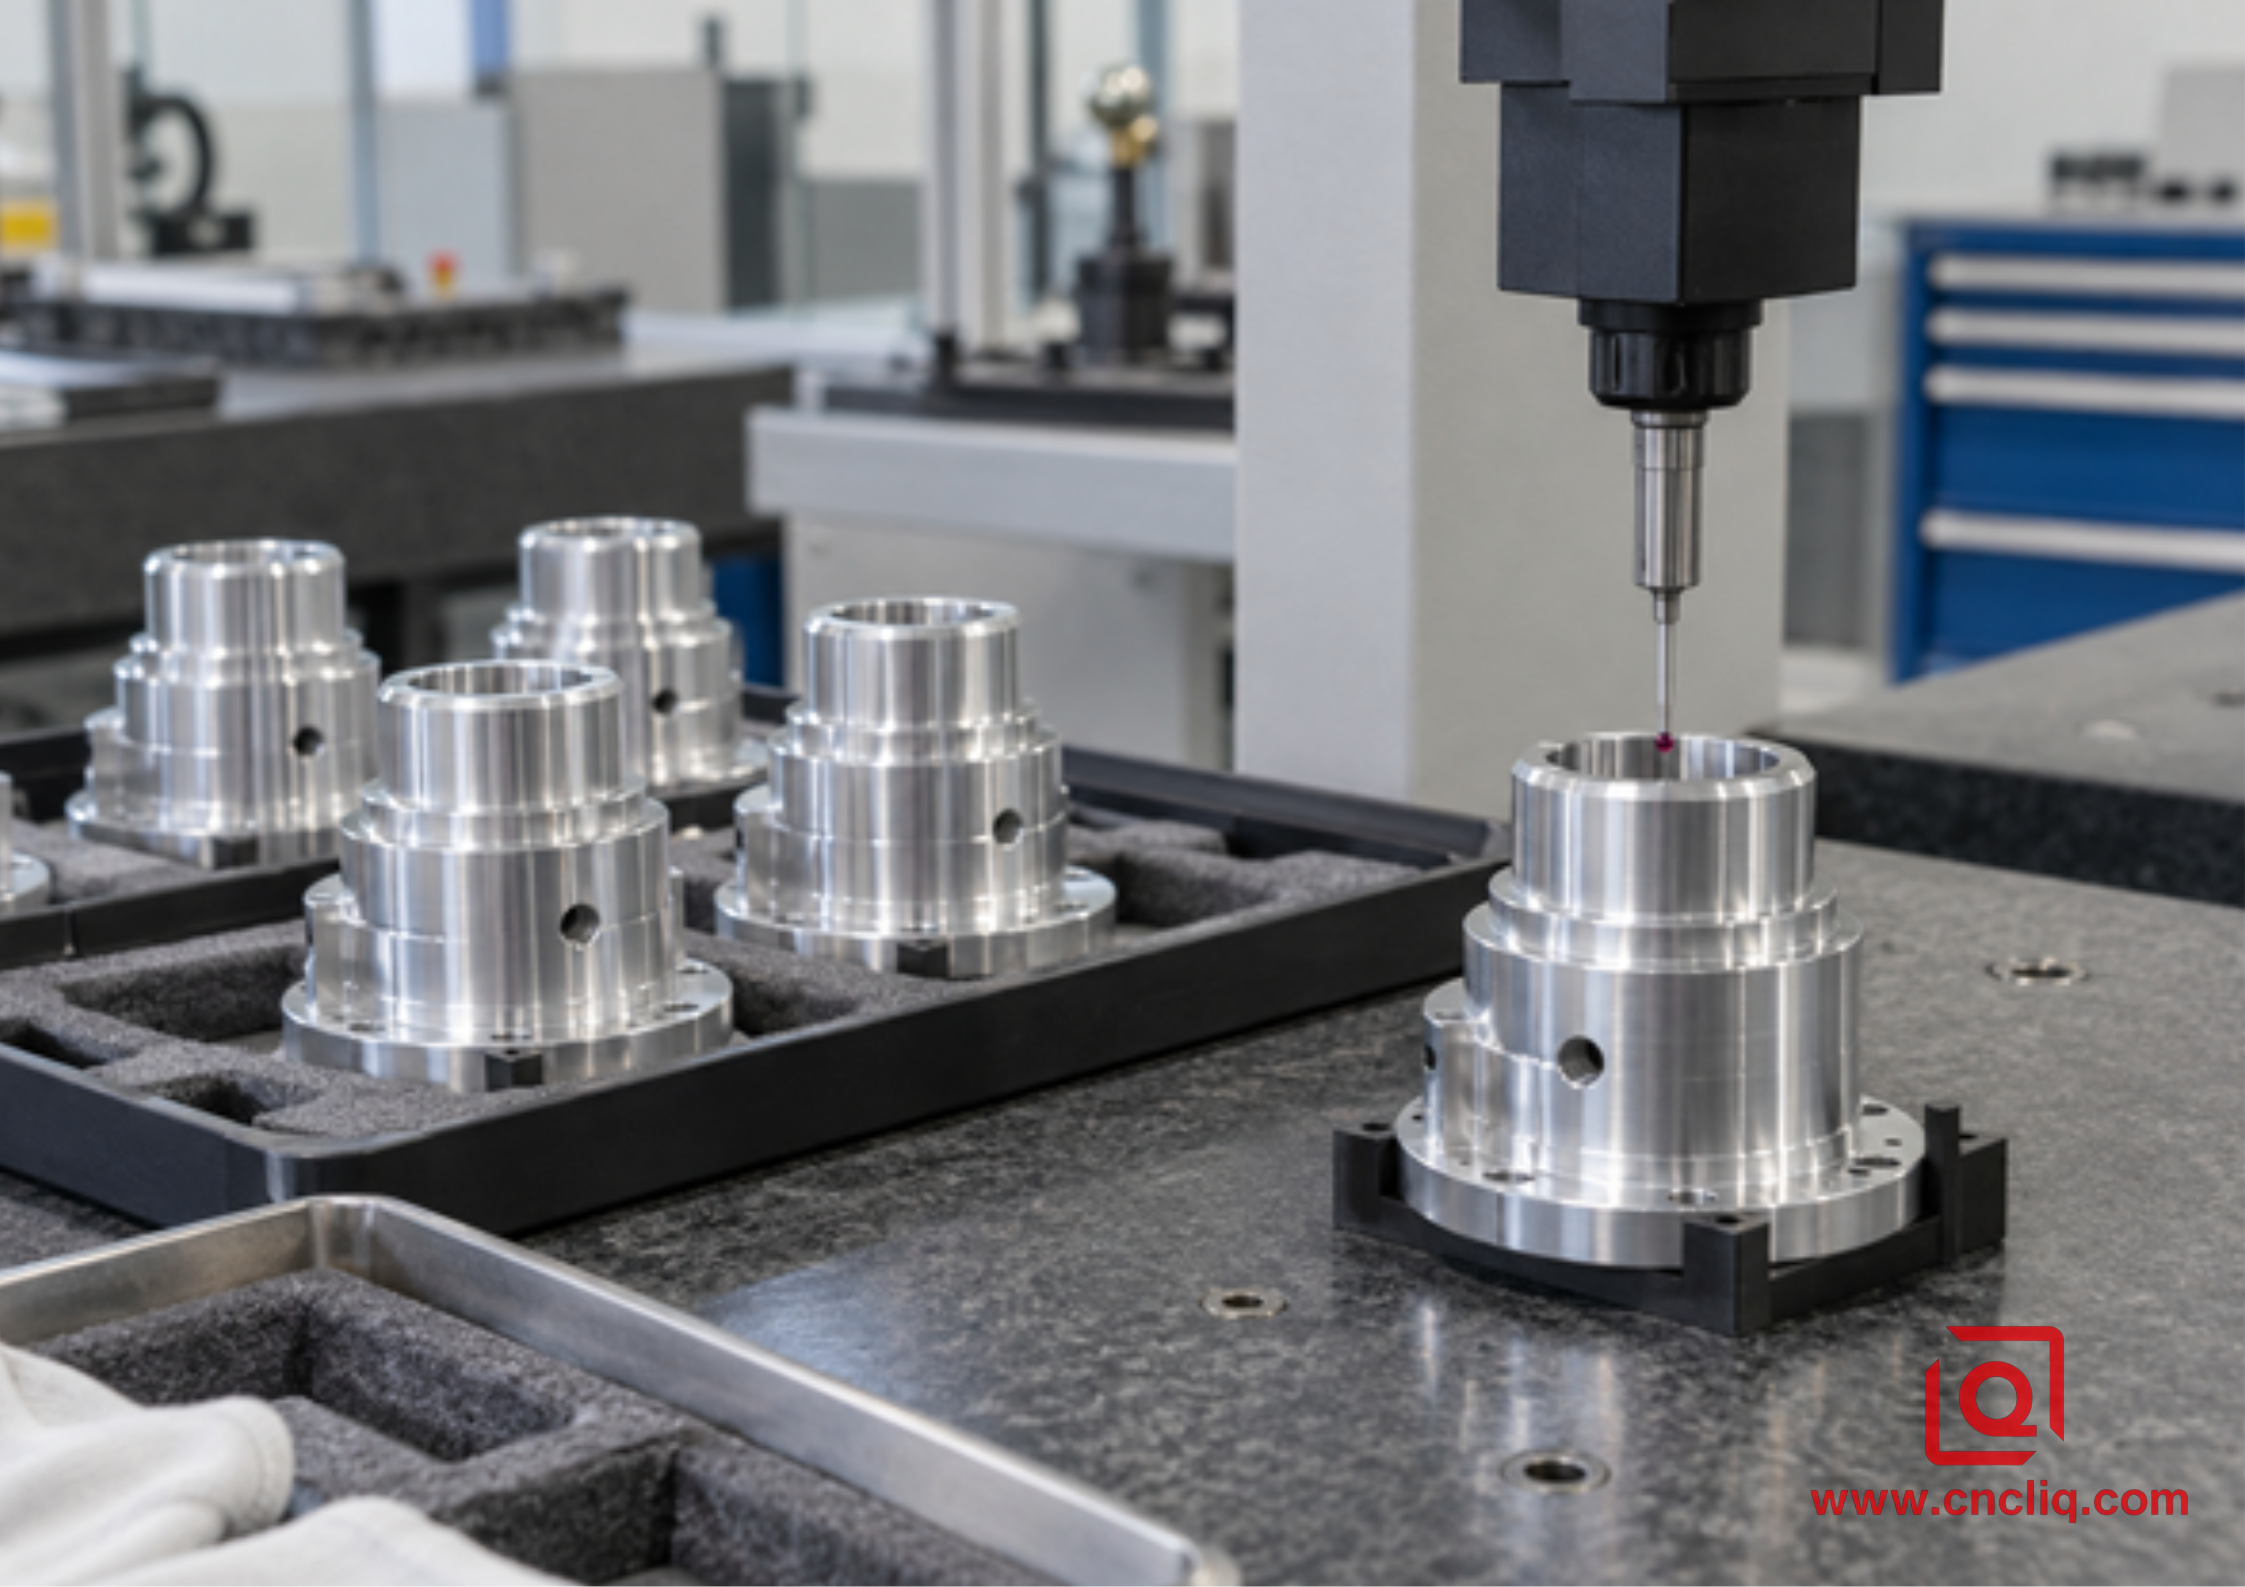
Un comprador anónimo de materiales compuestos necesitaba una carcasa de sensor cilíndrica personalizada de aluminio 6061-T6 con un orificio de precisión, guía externa, ranura de sellado frontal, puertos de conexión radiales y un exterior anodizado estético. La familia de productos es compatible con las capacidades de mecanizado e inspección de aluminio personalizadas publicadas por Liqin, pero la geometría y la descripción del proceso que se presentan a continuación son versiones anonimizadas y no reproducen un plano del cliente ni garantizan un resultado universal.
El proceso inicial produjo una viruta de desbaste estable, pero una larga cinta de acabado. Esta cinta pasaba ocasionalmente entre la barra de mandrinar y el orificio terminado, dejando una línea espiral visible. Los operarios detenían el ciclo para retirar las virutas, por lo que el ciclo automático anunciado no era realmente automático.
La revisión identificó cuatro problemas interrelacionados. El margen de acabado estaba por debajo del rango efectivo del rompevirutas del inserto de desbaste. La barra de mandrinar se extendía más de lo necesario. El refrigerante impactaba la parte exterior de la barra en lugar de la cara de ataque. Finalmente, el programa cambió a un avance muy ligero cerca de un hombro, creando una cinta delgada justo donde el espacio de escape era mínimo.
La ruta revisada empleó una geometría de acabado precisa, acortó la barra, reposicionó el refrigerante y mantuvo la tolerancia de acabado y el avance dentro del rango publicado por el proveedor de insertos. El método del hombro se validó como un segmento independiente, en lugar de integrarlo en una pasada de acabado genérica. La inspección de la primera pieza verificó el diámetro del orificio, la redondez, la relación cara-orificio, la geometría de la ranura y el estado de la superficie. Posteriormente, los controles de lote vincularon la vida útil de la esquina del inserto con la deriva medida, en lugar de esperar a que se observara una falla visible.
El resultado comercial fue un proceso que se podía presupuestar con honestidad: menos intervenciones manuales de limpieza de virutas, menor riesgo para el orificio del sello y un plan de inspección y vida útil de la herramienta más claro. No se afirma ningún porcentaje de ahorro sin justificación, ya que el tiempo de ciclo y la reducción de desperdicios dependen del dibujo, la máquina, la cantidad y el proceso aprobado.
El electrodo pararrayos 6061-T6 de Liqin, que figura en la lista, demuestra una combinación similar de conformado de aluminio, acabado CNC, inspección dimensional y embalaje limpio. No es la misma pieza que la de este caso, pero muestra el tipo de componente cilíndrico de aluminio personalizado que se beneficia del control planificado de virutas y la protección de la superficie posterior.
10. Qué deben incluir los compradores en una solicitud de cotización para torneado de aluminio.
El control fiable de las virutas comienza antes de que la barra llegue al husillo. Un proveedor no puede planificar el inserto, la sujeción de la pieza, la orden de operación ni la ruta de inspección basándose únicamente en una captura de pantalla. Enviar:
· Diseño CAD 3D con control de revisiones y un dibujo 2D legible.
· Aleación de aluminio, temple, forma del producto y cualquier requisito de certificación de materiales.
· Datos críticos, ajustes, excentricidad, redondez, perfil, rugosidad superficial y superficies de sellado.
· Roscas, ranuras, límites de rebabas, roturas de bordes, limpieza y zonas cosméticas.
· Tratamiento de la superficie, áreas enmascaradas, tolerancias de recubrimiento y criterios de apariencia.
· Cantidades de prototipos y de producción, demanda anual, embalaje y destino de entrega.
· Registros de inspección requeridos, informe del primer artículo, evidencia de capacidad o trazabilidad.
· Contexto de acoplamiento de piezas y ensamblaje donde afecta al riesgo funcional.
Para la planificación específica del aluminio 6061, consulte la guía de velocidades y avances del aluminio 6061 para un enfoque de verificación controlada en lugar de copiar valores. Si la preocupación radica en las tolerancias estrictas una vez resuelto el problema de las virutas, el artículo sobre la inspección con CMM para el mecanizado de aluminio OEM explica cómo la planificación de la medición vincula la intención del plano con el control de la producción.
Envíe a Liqin el paquete completo de planos, cantidades, estado del material, superficies críticas y requisitos de inspección. Nuestro equipo de ingeniería puede analizar la viabilidad de fabricación, identificar riesgos de control de virutas y preparar un presupuesto basado en el proceso, en lugar de basarse en suposiciones incompletas.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Por qué el aluminio 6061 produce virutas largas y fibrosas durante el torneado CNC?
El acero 6061 puede deformarse formando una viruta dúctil continua, especialmente cuando el avance o la profundidad de corte son insuficientes para activar el rompevirutas seleccionado. Un filo desafilado o inadecuado, una lubricación deficiente y un acabado superficial pueden empeorar el comportamiento. Confirme el mapa de aplicación exacto del inserto, inspeccione si hay acumulación de material en el filo y pruebe un cambio controlado a la vez.
2. ¿Debo reducir la velocidad del husillo cuando las virutas de aluminio no se rompen?
No automáticamente. Una velocidad menor puede reducir el sobrecalentamiento, pero también puede favorecer la acumulación de material en el filo si este comienza a rozarse o adherirse. La rotura de virutas depende en gran medida del avance por revolución, la profundidad de corte, la geometría del rompevirutas y la dirección de la viruta. Verifique estas variables y los datos del fabricante de la herramienta antes de cambiar la velocidad.
3. ¿Es siempre necesario utilizar refrigerante a alta presión para el torneado de aluminio a alta velocidad?
No. La precisión en el suministro es más importante que indicar una presión universal. El refrigerante estándar funciona correctamente cuando llega a la zona de corte y evacua las virutas. Un suministro a mayor presión puede mejorar la evacuación de virutas en equipos adecuados, pero cada máquina, soporte, sello, carcasa y fluido debe estar clasificado para la presión seleccionada.
4. ¿Cómo se puede mantener el control de las virutas en una pasada de acabado muy ligera?
Utilice una geometría de acabado precisa cuyo rompedor funcione cerca del borde, planifique un margen de acabado suficiente para dicha geometría, mantenga la configuración rígida y evite que la viruta atraviese la superficie terminada. Si el plano lo permite, un ciclo de control de viruta cualificado puede resultar útil. Valide el acabado, el tamaño, la redondez y las marcas de herramienta en el componente real.
5. ¿Qué información debo enviar para obtener un presupuesto fiable de torneado CNC de aluminio a medida?
Envíe el diseño CAD 3D, un dibujo 2D con control de revisiones, la aleación y el temple, las cantidades, las tolerancias, las tolerancias geométricas (GD&T), el acabado superficial, las roscas, los requisitos de rebabas y limpieza, el recubrimiento, las áreas cosméticas críticas, los documentos de inspección, el embalaje y las necesidades de entrega. La identificación de las superficies de sellado y las características de acoplamiento ayuda al proveedor a proteger las superficies más vulnerables a los daños por virutas.
Haz clic aquí para tu consulta 👆
Resumen
El control fiable de la viruta en el torneado CNC de aluminio de alta velocidad se logra ajustando un filo afilado específico para aluminio y un rompevirutas a la velocidad de avance y profundidad de corte reales, y luego reforzando ese corte con herramientas rígidas, límites de husillo seguros, refrigerante correctamente dirigido, trayectorias de herramienta específicas para la operación e inspección documentada. Analice la viruta, inspeccione el filo, modifique una variable a la vez y fije el rango óptimo en el plan de configuración. Para obtener un presupuesto listo para la producción, envíe el CAD completo, el dibujo, el material, la cantidad, el acabado superficial y los requisitos de calidad para que el control de la viruta se integre en el proceso en lugar de tratarse como una solución provisional del operario.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa: service@shturl.zhuwanying @cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli @chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
