 Español




¿Aún no estás seguro de si tu dibujo debe mencionar Tipo I Clase 1A, Tipo II Clase 3 o simplemente "Alodine"? En una solicitud de cotización, esas pocas palabras parecen inofensivas. En el banco de montaje, pueden marcar la diferencia entre un camino de tierra limpio y una caja de piezas en espera. Lo que sigue es la versión que querríamos junto al dibujo durante una revisión final: el estándar, lo que realmente controla el operador de línea, lo que el control de calidad puede probar y lo que compras debe incluir en la solicitud de presupuesto.
La película química gana su lugar porque es delgada. Las roscas, los hombros afilados y los orificios estrechos suelen seguir siendo trabajables, lo cual es valioso en un cuerpo mecanizado complicado. También es fácil especificar mal. La “película química transparente” no define la química. “Alodine” es un nombre comercial, no un requisito de aceptación. El color por sí solo no puede demostrar el rendimiento. En la práctica comenzamos con el trabajo ensamblado. La aleación nos dice cómo se comportará el pretratamiento; la interfaz nos dice si la corrosión, la adherencia de la pintura o el flujo de corriente merecen primera prioridad.
Comience con la función. Si el dibujo permite la química del cromo hexavalente, el Tipo I puede ser la opción controlada. Cuando la composición no deba contener cromo hexavalente, mencione el Tipo II. Luego decida qué debe hacer la superficie: la Clase 1A prioriza la protección contra la corrosión, mientras que la Clase 3 se usa en interfaces eléctricas de menor resistencia. Termine la nota con la aleación, el mapa de enmascaramiento, la pintura o el sistema adhesivo, la prueba eléctrica si corresponde y los registros requeridos.
¿Qué es el recubrimiento de conversión de cromato sobre aluminio?
El recubrimiento de conversión de cromato, también llamado recubrimiento de conversión química, película química o película química, es una reacción superficial no electrolítica. Esa distinción importa. Al anodizar se produce un óxido comparativamente sustancial; La película química deja una capa de reacción mucho más clara. Mire de cerca una pieza correctamente preparada y no verá ninguna piel parecida a pintura encima. La reacción ha alterado la superficie inmediata del aluminio. Eso lo hace atractivo para orificios estrechos, roscas, áreas de contacto, superficies de unión, carcasas, soportes, colectores y hardware aeroespacial o de telecomunicaciones donde el cambio dimensional debe permanecer pequeño.
“Alodine” se utiliza comúnmente como taquigrafía, pero es un nombre comercial de Henkel. Otros productos calificados pueden producir recubrimientos compatibles. Un dibujo controlado debe citar un estándar de desempeño y el tipo y clase requeridos, no solo una marca. La lista actual del Departamento de Defensa de EE. UU. muestra MIL-DTL-5541 como activo, validado el 7 de febrero de 2024 .
La película puede retardar la corrosión en el aluminio desnudo, mejorar la adhesión debajo de la pintura o los sistemas adhesivos y retener una interfaz más conductora que la anodización. No es un recubrimiento de desgaste. La especificación señala que la resistencia a la abrasión es relativamente baja, por lo que las superficies deslizantes y las zonas de erosión severa normalmente necesitan otro acabado o un diseño protegido.
Tipo y clase MIL-DTL-5541: no los mezcle
El tipo describe la química. La clase describe el rendimiento previsto. La “Clase 3” está incompleta cuando la química importa; El “Tipo II” no dice nada sobre si la prioridad es la protección contra la corrosión o el contacto eléctrico.
|
Gritar |
Significado |
Razón típica |
Precaución |
|
Tipo I |
Contiene cromo hexavalente. |
Requisito aeroespacial/de defensa heredado o dibujo controlado que requiere química tradicional. |
Confirmar los requisitos regulatorios y del mercado final. No sustituir el Tipo II sin autorización. |
|
Tipo II |
No contiene cromo hexavalente. |
Programas que restringen el cromo hexavalente mientras necesitan un recubrimiento de conversión. |
No lea el Tipo II como un certificado general RoHS o REACH. Responde a una pregunta de química, no a todas las preguntas sobre sustancias para el ensamblaje terminado. |
|
Clase 1A |
Máxima protección contra la corrosión, pintado o sin pintar. |
Interiores desnudos, estructuras, tanques, tuberías o pretratamientos de pintura. |
Normalmente menos adecuado que la Clase 3 para un contacto de baja resistencia. |
|
Clase 3 |
Protección contra la corrosión donde se requiere baja resistencia eléctrica. |
Almohadillas de conexión a tierra, zonas EMI, gabinetes de telecomunicaciones y caras de acoplamiento. |
Definir método de resistencia, presión, frecuencia y límite en el PO. |
MIL-DTL-5541F brinda una útil referencia de calificación de Clase 3: bajo una presión nominal de electrodo de 200 psi, los materiales calificados según MIL-DTL-81706 están limitados a 5000 microohmios por pulgada cuadrada tal como se suministran y 10,000 microohmios por pulgada cuadrada después de 168 horas de niebla salina. Esos números no son un sustituto universal de un requisito de montaje. La geometría, la planitud, la rugosidad, la carga del sujetador y el dispositivo de prueba afectan el valor, por lo que el documento de adquisición aún debe indicar la aceptación.
Estándares en el mismo mapa técnico
|
Documento |
Role |
Uso práctico |
|
MIL-DTL-5541 |
Requisitos de desempeño en aluminio. |
Define tipo, clase, apariencia, corrosión, adhesión, inspección y control. |
|
MIL-DTL-81706/QPL-81706 |
Calificación de materiales de recubrimiento. |
Verificar la calificación por tipo, clase, forma y método de aplicación. |
|
ASTM B117 |
Práctica de niebla salina. |
MIL-DTL-5541F utiliza 5 % de niebla salina durante 168 horas. |
|
ASTM D3359/FED-STD-141 |
Referencias de adherencia de pinturas. |
Utilizado para sistemas de pintura de producción. |
|
Norma ASTM B449-93(2022) |
Especificación comercial activa. |
Sus clases no son iguales a las clases MIL-DTL-5541. |
Norma ASTM B449-93(2022) cubre protección contra la corrosión, bases de recubrimiento orgánico y baja impedancia de contacto. Es técnicamente equivalente al antiguo marco ISO 10546, pero ISO enumera la norma ISO 10546:1993 como retirada . Si un dibujo antiguo cita la norma ISO 10546, aclare el requisito de reemplazo o legado heredado controlado por el cliente. Nunca “actualice” silenciosamente una especificación del cliente.
El proceso en el taller, paso a paso
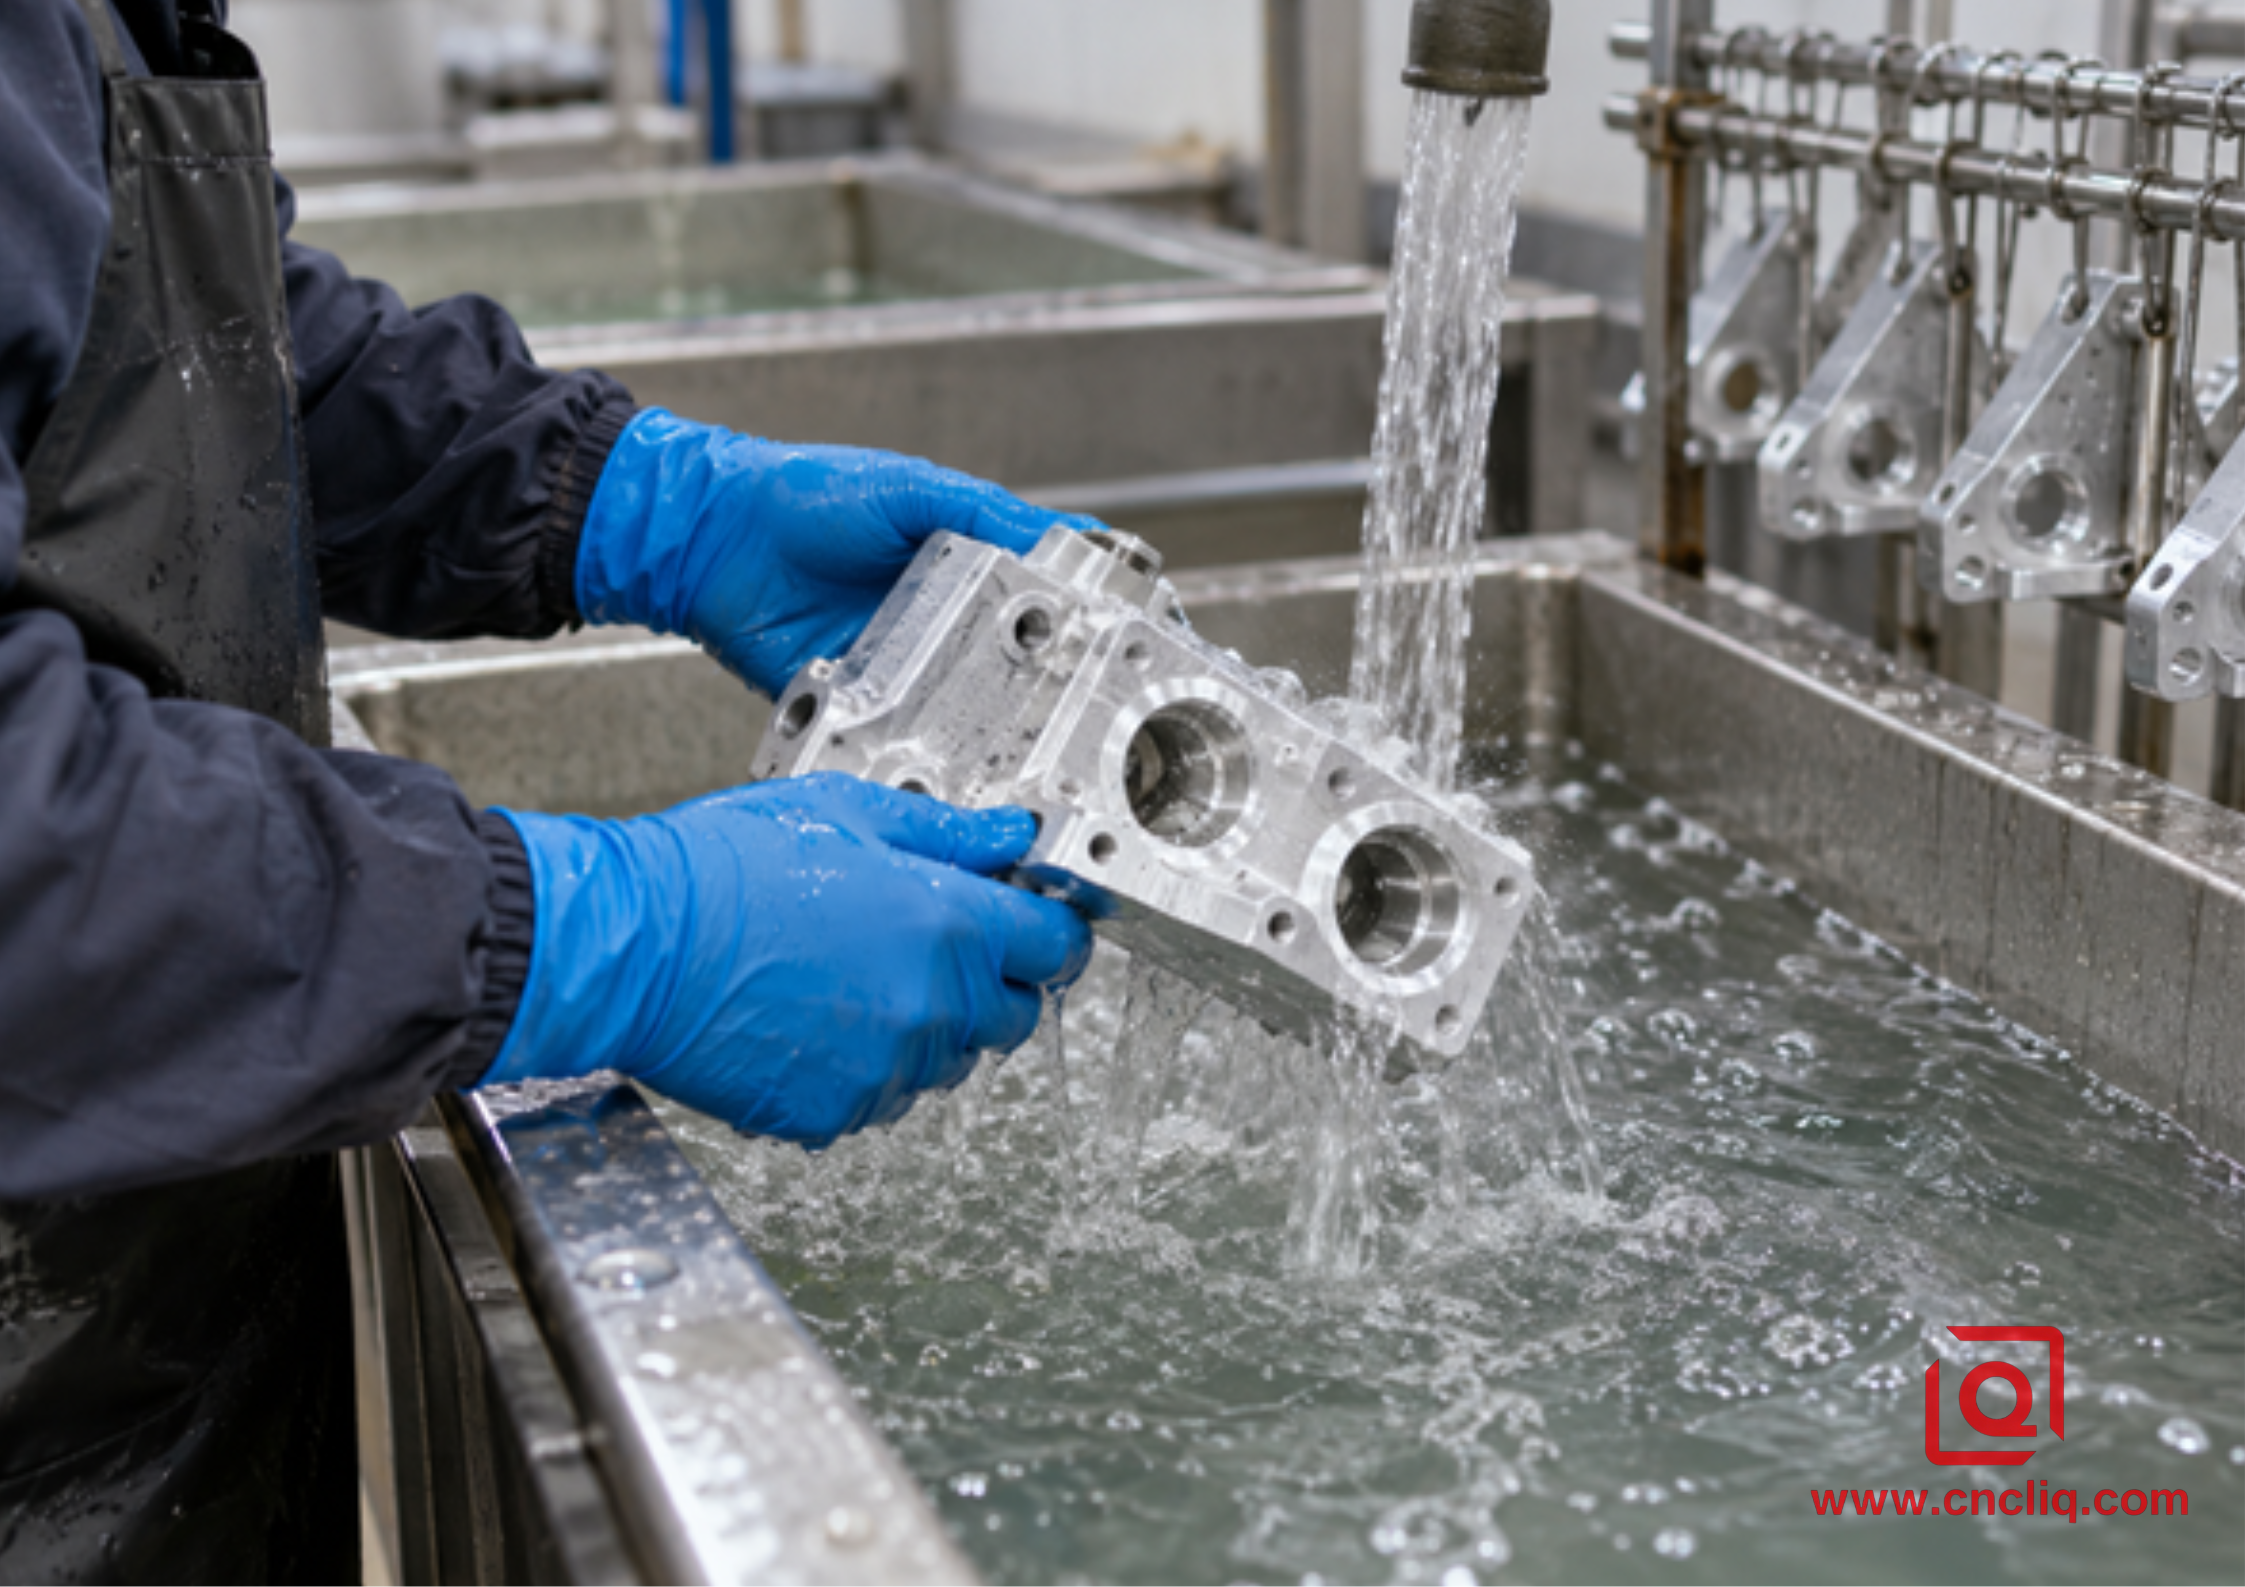
Una película de agua continua después del enjuague es una señal simple pero crítica de que la superficie está lo suficientemente limpia para continuar.
1. Revise el dibujo antes de que las piezas lleguen al tanque.
El acabado comienza con la cotización. Confirme la aleación y el temple, el tipo, la clase, el color final si está controlado, las áreas a recubrir, el enmascaramiento, las marcas de contacto, el permiso de retoque, la pintura o adhesivo posterior y el paquete de inspección. Identifique puntos de rejilla en superficies no cosméticas y sin sellado. Para referencias estrechas o agujeros transversales profundos, vincule el acabado con el mecanizado; nuestra guía para Mecanizado CNC de 5 ejes para carcasas de aluminio complejas explica por qué un menor número de reabrazamientos protegen las relaciones entre entidades.
2. Complete primero las operaciones mecánicas y térmicas.
La llegada llega tarde en el recorrido. MIL-DTL-5541 lo coloca después del tratamiento térmico y después de operaciones como conformado, taladrado o perforación, mecanizado, soldadura fuerte y soldadura. Hay una buena lógica comercial detrás de ese orden. Luego se corta y aparece el aluminio desnudo. Si se suelda después, el calor local y el óxido estropean la película. Si se dobla demasiado fuerte después, es posible que se frote o se agriete. Desbarbar y limpiar agujeros ciegos. Los abrasivos de lana de acero, óxido de hierro, colorete y alambre de acero están prohibidos porque el hierro incrustado puede crear sitios de corrosión.
3. Rejilla y mascarilla alrededor de la función
Las rejillas deben contener la pieza, drenar la solución y limitar las marcas de contacto. Máscara con inserciones metálicas diferentes que el baño podría atacar. Proteger sellos, exclusiones adhesivas o áreas descubiertas sólo cuando el dibujo lo requiera. En Clase 3, no enmascare casualmente la plataforma de conexión a tierra. En piezas con acabados mixtos, separe las zonas cosméticas anodizadas de las zonas de contacto de la película química.
4. Elimina el aceite sin atacar el sustrato
Utilice un limpiador compatible con la aleación y el proceso de un proveedor calificado. Después del enjuague, el agua debe cubrir el aluminio en lugar de formar islas alrededor del aceite invisible. En muchas aleaciones forjadas se prefiere la limpieza sin grabado. Si se utiliza grabado alcalino, la especificación advierte sobre picaduras y ataques intergranulares y exige una neutralización ácida posterior.
5. Desoxidar y desmutar
El aluminio forma rápidamente óxido nativo. Los componentes ricos en cobre, silicio, zinc o magnesio pueden dejar manchas oscuras. El desoxidante es el paso de reinicio: elimina esa barrera para que el baño de conversión vea aluminio activo y razonablemente uniforme. El pretratamiento es donde las diferencias de aleación se vuelven obvias. No se debe esperar que un cupón 2024, una carcasa 6061, un soporte 7075, un cuerpo fundido y una zona soldada reaccionen de la misma manera. Un mismo tiempo de baño puede dar diferente color y rendimiento.
6. Aplicar química calificada.
Se podrá utilizar inmersión, spray o brocha cuando la orden lo permita. La concentración, el pH, la temperatura, el tiempo de permanencia, la agitación y la carga deben permanecer dentro de la ventana del fabricante del producto químico. Una línea de buena reputación registra adiciones y análisis en lugar de juzgar por el color. La literatura de Henkel muestra distintas familias y rangos de operación de Tipo I y Tipo II; la hoja de datos técnicos actual, no una receta genérica de Internet, debe regir la producción.
7. Enjuague, escurra y seque suavemente.
No deje que una rejilla cargada cuelgue sobre la bañera. Pasarlo a un enjuague limpio limita rápidamente el arrastre, las rayas y las conocidas marcas oscuras. La orientación del bastidor evita que la solución se acumule en bolsas y agujeros ciegos. Más calor no es mejor aquí. Hay una advertencia firme de temperatura en MIL-DTL-5541F. Una vez que una película sin pintar alcanza los 60°C o más, el rendimiento contra la corrosión puede comenzar a disminuir; el calor puede provenir de la secadora, de una operación posterior o del servicio real. Por lo tanto, las placas de niebla salina no se hornean con dureza. Se sientan durante 24 horas en un rango modesto de 16°C a 38°C antes de la exposición.
8. Inspeccionar, proteger y empacar
La película debe ser continua y libre de polvo suelto, huecos, rayones y defectos que reduzcan la protección o la unión de la pintura. Clear Type II puede ser difícil de confirmar visualmente, por lo tanto, utilice la verificación recomendada por el proveedor. Manipular con guantes limpios y separadores no abrasivos. La película química delgada puede dañarse por el contacto de metal con metal incluso después de pasar el tanque.
La aleación y la geometría cambian el resultado
Un recubrimiento de conversión sigue al metal; no lo esconde. Las marcas de mecanizado, la piel porosa del molde, la oxidación de la soldadura, los medios incrustados y la segregación siguen siendo influyentes. Las soldaduras y piezas fundidas pueden ser menos uniformes que las aleaciones forjadas. Los paneles de control de proceso hacen visible el efecto de aleación. La especificación señala que el 2024-T3 con alto contenido de cobre es más propenso a fallar por niebla salina que el 6061-T6.
Vea nuestro Guía de mecanizado de aluminio 6061 vs. 7075 . El acabado no se puede aislar de la aleación: las aleaciones aeroespaciales ricas en cobre, las piezas fundidas con alto contenido de silicio y los conjuntos soldados necesitan un pretratamiento validado. El oro en una aleación y el gris o transparente en otra no indican automáticamente un fallo. Los sistemas calificados pueden variar desde transparente hasta amarillo, marrón, gris o azul iridiscente.
Cómo elegir el título correcto
|
Necesidad |
Punto de partida |
Agregar al dibujo o orden de compra |
|
Máxima protección o base de imprimación |
Tipo requerido, Clase 1A |
Aleación, sistema de pintura, marcas de cremallera, registros de adherencia y corrosión. |
|
Contacto a tierra o EMI |
Tipo requerido, Clase 3 |
Área de contacto, límite de resistencia, presión del accesorio, sincronización, enmascaramiento. |
|
Restricción hexavalente |
Tipo II |
Evidencia de cumplimiento, química aprobada, límites del mercado final, clase. |
|
Cerramiento exterior pintado |
A menudo pretratamiento de Clase 1A |
Imprimación/capa final, curado, prueba de adhesión, detalles de bordes y drenajes. |
|
Alto desgaste o servicio marítimo severo |
La película química por sí sola puede ser incorrecta |
Evalúe anodizado, capa dura, pintura, polvo o un sistema en capas. |
Para comparar, utilice nuestro Guía de posprocesamiento OEM para aluminio fresado con CNC . La película química favorece la conductividad, la adhesión de la pintura y el mínimo impacto dimensional; el anodizado favorece el desgaste, el comportamiento dieléctrico o el óxido decorativo más espeso. Ninguno de los dos es automáticamente mejor. La asamblea decide.
Fallos comunes y correcciones prácticas
|
Síntoma |
dirección probable |
Corrección |
|
Islas irregulares |
Aceite, mala rotura de agua, aire atrapado |
Vuelva a verificar la limpieza, orientación, enjuague y carga; no se limite a extender el tiempo. |
|
película polvorienta |
Sobretratamiento o deriva química |
Verifique la concentración, el pH, la temperatura, la permanencia y el enjuague. |
|
carreras oscuras |
Transferencia y drenaje lentos. |
Mejore el ángulo de la rejilla, la velocidad de elevación y el enjuague inmediato. |
|
Pozos |
Grabado agresivo o ataque de aleación |
Utilice una secuencia y neutralización más suaves validadas. |
|
ampollas de pintura |
Suciedad, película excesiva, mal secado. |
Controle el proceso, seque correctamente y pruebe la pintura real. |
|
Alta resistencia Clase 3 |
Película pesada, planitud, presión, contactos sucios. |
Controle la permanencia, defina la medición, estabilice el dispositivo, inspeccione la interfaz. |
Inspección y registros que hacen que un certificado sea significativo
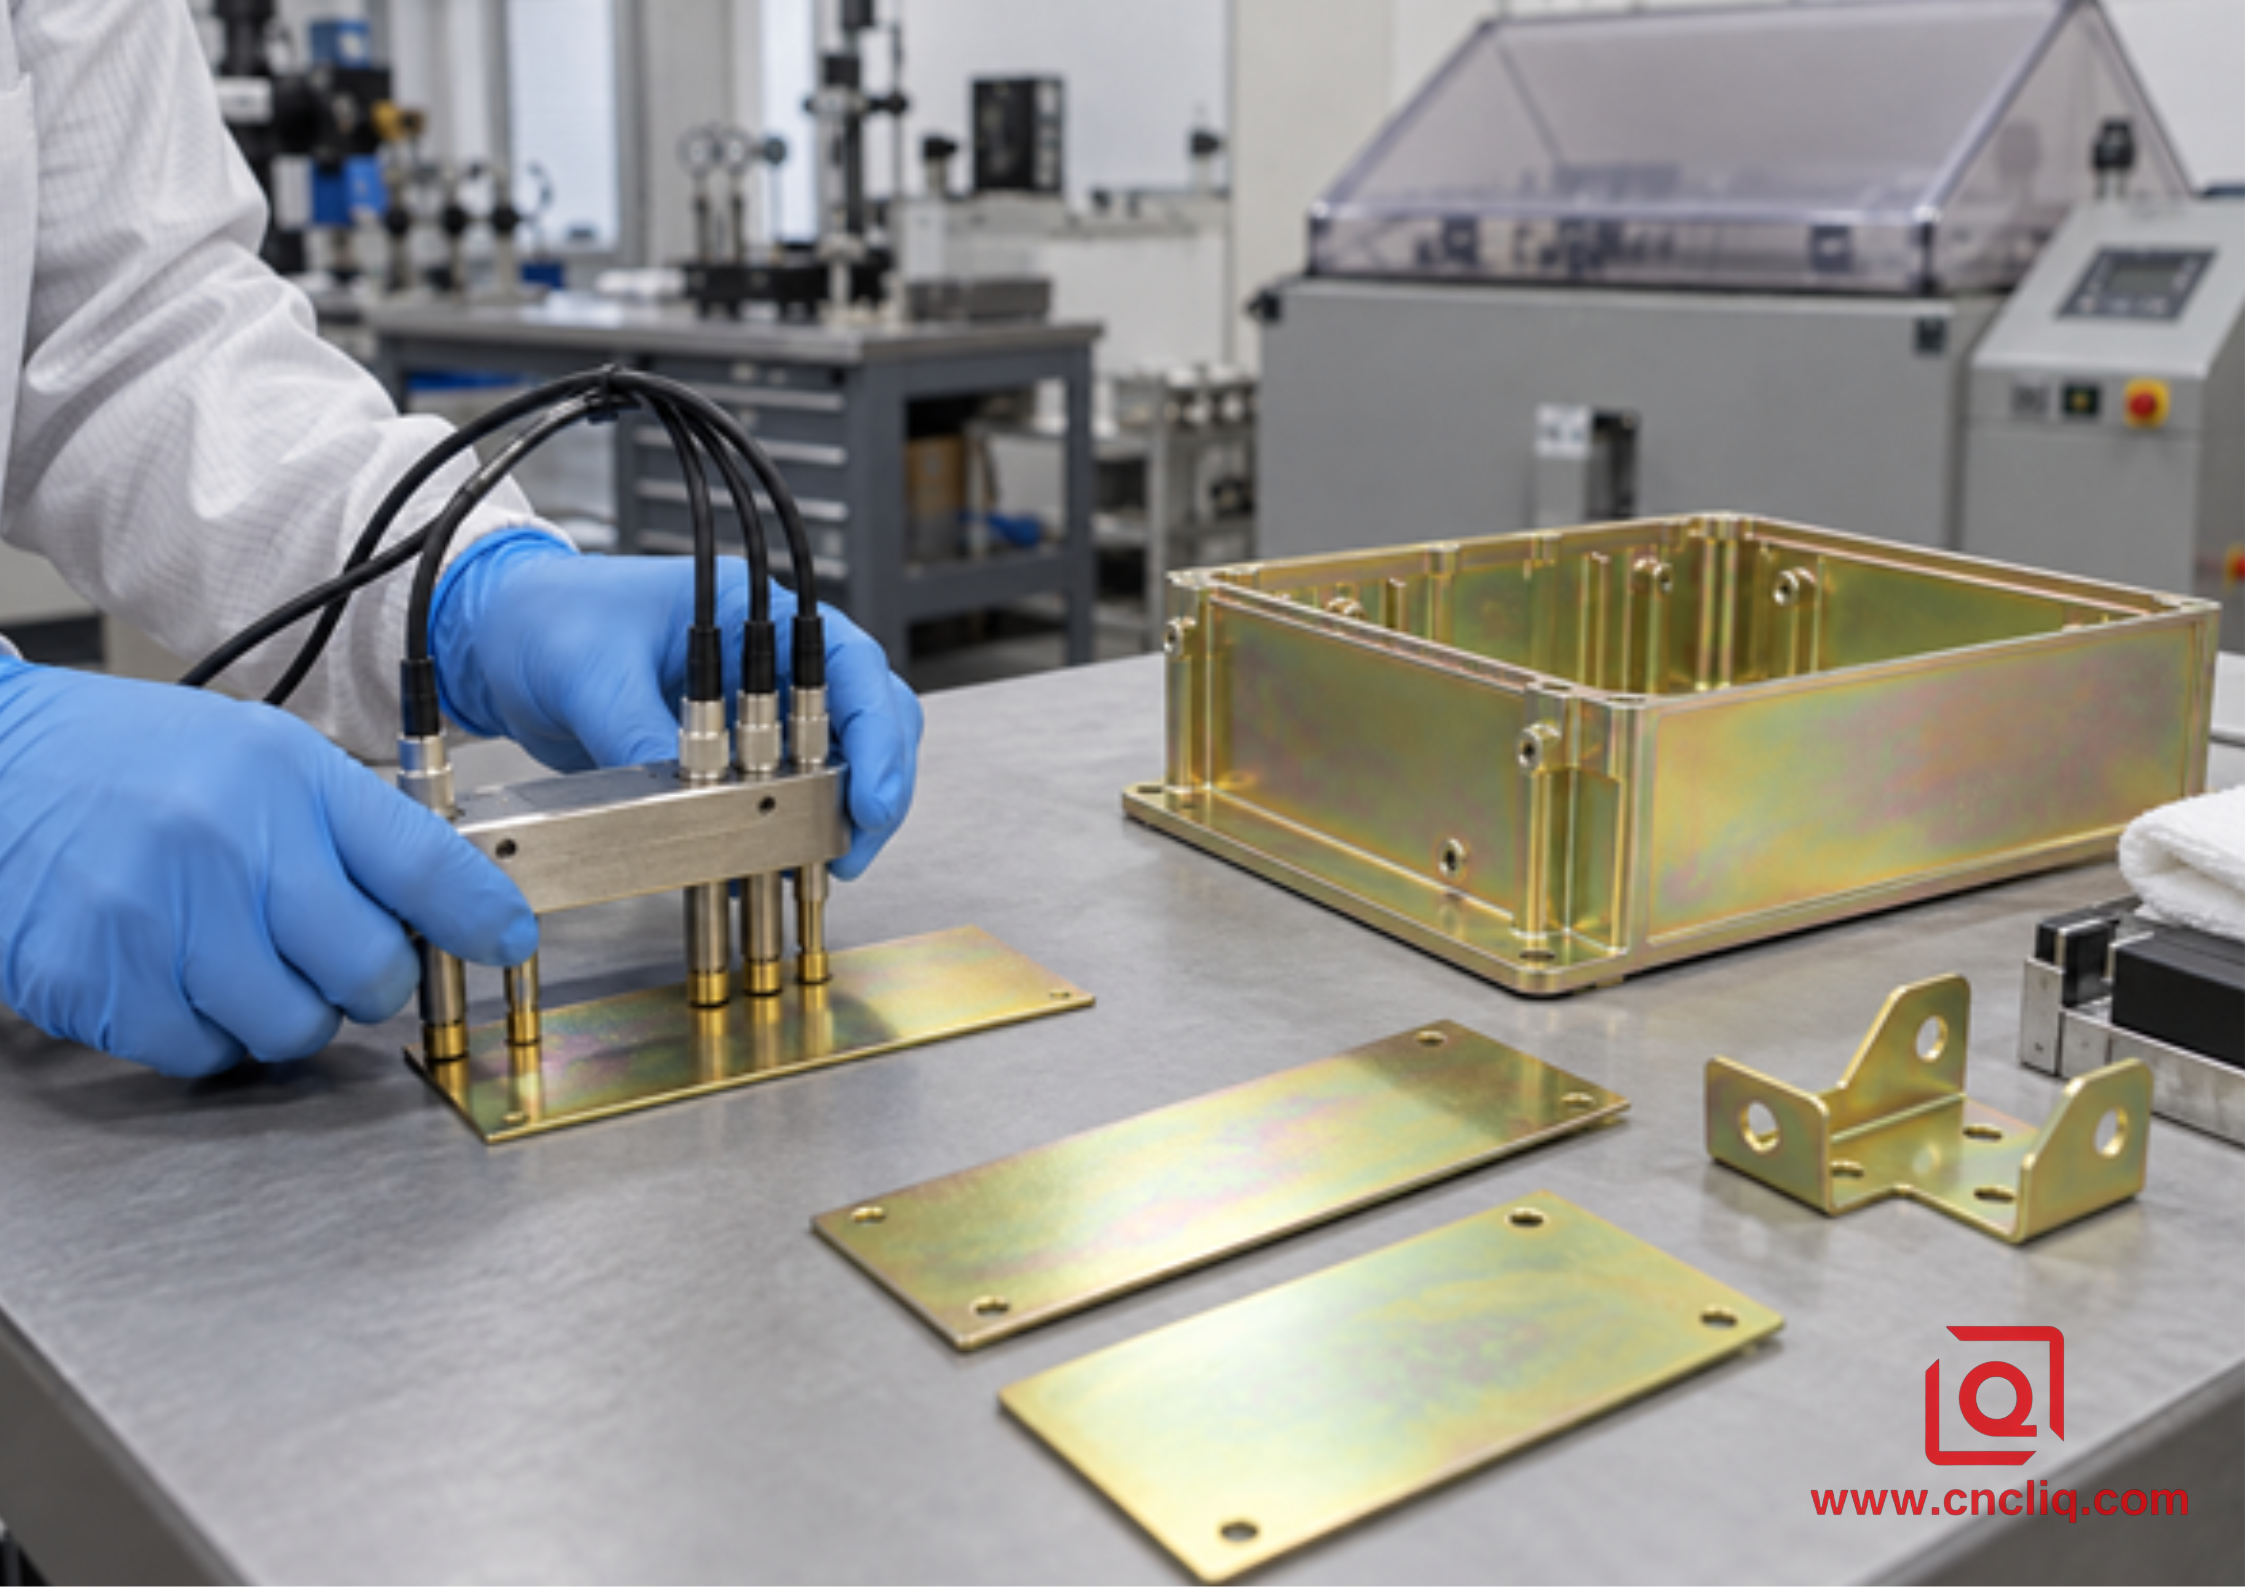
Una llamada de Clase 3 resulta útil sólo cuando se definen el método de prueba eléctrica y el límite de aceptación.
El control MIL-DTL-5541 evalúa la concentración, el pH y la temperatura frente a los rangos del fabricante. Establece análisis de soluciones al menos semanalmente y pruebas de control de procesos al menos mensualmente, con no más de 35 días entre pruebas mensuales. Si la producción conforme se detiene durante 35 días o más, se requieren pruebas al reiniciar.
La verificación de la corrosión utiliza cinco paneles en niebla salina al 5% durante 168 horas. El límite no es más de 5 puntos aislados o hoyos por panel, ninguno mayor a 0,031 pulgadas y no más de 15 en los cinco, excluyendo bordes definidos, marcas y áreas de sujeción. Para sistemas pintados, la aceptación de la cinta húmeda es 4A o mejor según el Procedimiento A de ASTM D3359, sin separación en ninguna de las interfaces.
Solicite certificado de material, informe dimensional, COC indicando tipo y clase, referencia de material calificado cuando sea necesario, estado de control, evidencia de corrosión o adhesión, resultados eléctricos Clase 3 y trazabilidad del lote. Nuestro mecanizado de colectores de aluminio personalizados La página muestra los puertos, pasajes ciegos y sellos que se benefician de un plan de mecanizado, limpieza, acabado e inspección.
Caso de cliente anónimo: un componente de telecomunicaciones conductor 6061
Este es un caso práctico anonimizado y desinfectado basado en las capacidades de piezas de telecomunicaciones personalizadas publicadas por Liqin; no es una afirmación de desempeño universal. Un cliente de equipo necesitaba un electrodo 6061-T6 compacto y una carcasa de acoplamiento para un conjunto de protección contra sobretensiones para exteriores. Requería características de acoplamiento con acabado CNC, roscas limpias, protección contra la corrosión y una interfaz conductora confiable. Una película anódica gruesa a lo largo de la zona de contacto actuaría contra la conexión a tierra, dejando la pieza desnuda y creando riesgos de manipulación y corrosión.
La ruta consistía en congelar los datos de referencia durante la extrusión en frío y la planificación CNC, desbarbar la ruta actual sin redondear la geometría de contacto y definir una interfaz de Clase 3 con enmascaramiento solo donde el dibujo lo requería. La lista de verificación de RFQ incluía aleación, dimensiones posteriores al acabado, identificación del área de contacto, condiciones de resistencia, evidencia de corrosión y embalaje protector. La revisión del primer artículo verificó el ajuste y la función eléctrica juntos en lugar de aprobar primero la apariencia.
Esto coincide con lo publicado por Liqin. Electrodo de aluminio mecanizado por CNC 6061-T6 para protección contra sobretensiones en telecomunicaciones . La lección más amplia: elija un recubrimiento alrededor de la interfaz que transporta corriente, sella el fluido, acepta adhesivo o recibe pintura. Una nota final protege la función, no sólo el color.
¿Está planificando una pieza de aluminio con revestimiento de conversión? Envíe el dibujo 2D, el modelo 3D, la aleación, la cantidad anual, la descripción del acabado, el mapa del área enmascarada y los registros requeridos a través de nuestro pagina de contacto . Podemos revisar datos, ubicaciones de racks, zonas conductoras y aceptación antes de cotizar.
Lista de verificación de solicitudes de presupuesto
- Comience con el número de pieza actual y la revisión; adjunte el dibujo 2D más un modelo STEP o IGES.
- Certificado de aleación, temple, forma bruta y material.
- Norma/revisión, Tipo I o II y Clase 1A o 3.
- Restricción de aplicaciones, color, química o control de fuente.
- Áreas para recubrir, enmascarar, retocar, pintar, unir, sellar o usar como contactos.
- Si las dimensiones se aplican antes o después del acabado.
- Criterios de niebla salina, adhesión, conductividad, cosméticos y muestreo.
- COC, informe dimensional, informe de acabado y declaraciones.
- Cantidad del prototipo, previsión, embalaje y destino.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿Es Alodine lo mismo que el recubrimiento de conversión de cromato?
Alodine es un nombre comercial utilizado para varios productos de Henkel, mientras que el recubrimiento de conversión de cromato o película química es la familia genérica. El lenguaje del taller los trata como sinónimos, pero un dibujo debe indicar el estándar, el tipo, la clase y el material calificado en lugar de depender únicamente de "Alodine".
2. ¿Cuál es la diferencia entre Clase 1A y Clase 3?
La Clase 1A prioriza la máxima protección contra la corrosión en aluminio pintado o sin pintar, mientras que la Clase 3 proporciona protección contra la corrosión donde se requiere una menor resistencia eléctrica. La clase 3 se adapta a los contactos electrónicos y de conexión a tierra, pero define el límite y el método porque la rugosidad, la planitud, la presión y el hardware afectan los resultados.
3. ¿El tipo II significa automáticamente que cumple con RoHS y REACH?
No. Tipo II significa que la composición de recubrimiento no contiene cromo hexavalente según MIL-DTL-5541. El cumplimiento de las piezas terminadas depende del material y la cadena de proceso, el alcance actual, las exenciones, los requisitos del cliente y la evidencia. Indique el reglamento y los documentos en el PO.
4. ¿Se puede utilizar la película química en roscas y orificios de tolerancia estricta?
Sí, su pequeño efecto dimensional es una ventaja, pero la limpieza, la solución atrapada, el drenaje, la condición de la rosca, el enmascaramiento, la medición posterior al acabado y la clase siguen siendo importantes. Coloque dimensiones y calibres críticos en el dibujo e identifique si la aceptación se aplica antes o después del recubrimiento.
5. ¿Qué información se necesita para una cotización?
Proporcione aleación y temple, dibujos y modelo 3D, volumen, estándar/revisión, tipo, clase, color controlado, zonas enmascaradas y de contacto, pintura o adhesivo posterior, aceptación dimensional, pruebas, documentación, embalaje y destino. Esto permite a los equipos planificar bastidores, cupones, inspecciones y costos antes de cortar.
Haga clic aquí para su consulta 👆
Resumen
El recubrimiento de conversión de cromato es práctico para aluminio CNC que necesita protección contra la corrosión, adhesión de pintura, continuidad eléctrica o un cambio dimensional mínimo. Elija Tipo I o II para química y Clase 1A o 3 para función, luego defina aleación, enmascaramiento, contactos, recubrimientos posteriores, inspección y registros. Limpie hasta obtener una superficie resistente al agua, use productos químicos calificados dentro de su ventana, enjuague y seque suavemente, y juzgue el rendimiento con pruebas eléctricas, de corrosión o de adhesión, no solo con el color.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa : servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos : negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
