 Español




¿Sigues lidiando con problemas como nidos de pájaros, superficies torneadas opacas o un diámetro que varía después de solo unas pocas piezas, a pesar de que se supone que el aluminio es "fácil" de mecanizar? El problema no suele radicar únicamente en la aleación. Un inserto orientado al acero puede tener una preparación de filo, cara de ataque, ranura de viruta o radio de punta inadecuados para el aluminio blando y adhesivo. Esta guía muestra cómo elegir un grado de inserto y una geometría de corte adecuados, y cómo relacionar esa elección con los avances, el control de viruta, el acabado superficial y un plan de producción listo para la cotización.
Respuesta rápida: Para un torneado de aluminio más estable, comience con una plaquita afilada, rectificada y de tolerancia positiva, de carburo de grano fino sin recubrimiento, diseñada para materiales ISO N. Utilice una cara de ataque pulida, seleccione el radio de la punta en función de la profundidad de corte y la rigidez reales, y considere la ventana de datos de corte del fabricante como la referencia principal. El PCD resulta atractivo cuando se requieren series de producción largas, aluminio abrasivo con alto contenido de silicio o acabados finos y uniformes que justifiquen el mayor costo del filo. Todo lo demás depende de la pieza.
1. Por qué el aluminio necesita su propia estrategia de inserción
El aluminio suele generar fuerzas de corte menores que el acero, pero muchos grados forjados son dúctiles y adhesivos. Bajo calor y presión, una fina capa puede soldarse a la cara de ataque y al filo de corte. Este filo acumulado, o BUE, altera la geometría efectiva de la herramienta durante el corte. El resultado puede ser un acabado desgarrado, un diámetro mayor o menor al deseado, un flujo de viruta inestable o una rebaba que sobresale del hombro.
Un inserto recubierto y afilado, diseñado para resistir el acero, es intencionalmente resistente en el filo. En aluminio, ese afilado puede actuar como una cuña roma. Aumenta la presión, favorece la fricción y proporciona un punto de adherencia al metal blando. Una geometría de aluminio pulido hace lo contrario: reduce la fricción, presenta un filo afilado y deja que la viruta se desplace libremente lejos de la pieza de trabajo. La guía TopSwiss de Kennametal Describe geometrías de acabado pulido como una forma de mejorar la resistencia a la soldadura y el acabado superficial, y combina aplicaciones en metales no ferrosos con carburo de grano fino sin recubrimiento. Estos son principios útiles, no una referencia universal.
El aluminio se clasifica en el grupo de aplicaciones ISO N. Esta etiqueta es un punto de partida, no una selección completa del grado. Dos insertos vendidos para trabajos ISO N pueden comportarse de manera diferente debido a las diferencias en el tamaño del grano de carburo, el aglutinante, el estado del filo, el pulido, el recubrimiento y el diseño de la ranura de viruta. Siempre compare la tabla de grados del proveedor con la aleación, la operación, la estabilidad, la estrategia de refrigeración y el objetivo de producción.
Si la selección de aleación aún está abierta, revise la guía de Liqin para Torneado CNC de aluminio OEM y comportamiento de la aleaciónEste artículo profundiza un poco más: una vez elegida la aleación, ¿qué debe entrar en contacto con el metal?
2. Comience con el grado: ¿Carburo sin recubrimiento, DLC o PCD?
«Grado» describe el material de corte y su comportamiento de desgaste previsto. «Geometría» describe la forma que crea y controla la viruta. Un material duro con un filo inadecuado puede fallar, y una geometría perfecta sobre un sustrato inapropiado puede desgastarse demasiado rápido. Seleccione ambas opciones.
|
Opción de inserción |
Mejor uso inicial |
Ventaja principal |
Limitación principal |
Confirmar antes del lanzamiento |
|
Carburo de grano fino sin recubrimiento para ISO N |
Prototipos, lotes mixtos, torneado general 6061/6082/2024/7075 |
Borde afilado muy preciso; económico y versátil. |
La vida útil del filo puede ser más corta en aluminio fundido abrasivo. |
Gama de aleaciones para fabricantes de herramientas, pulido de bordes, espesor mínimo de viruta |
|
Grado no ferroso pulido tipo PVD/DLC |
Aleaciones adhesivas, mayor velocidad, trabajos donde persiste la BUE |
La superficie de baja fricción puede resistir la adhesión del aluminio. |
No todos los recubrimientos son afilados o adecuados. |
Química del recubrimiento, radio del borde, gama de aluminio aprobada |
|
PCD |
Producción estable a largo plazo; aluminio fundido abrasivo con alto contenido de silicio; exigente uniformidad de acabado. |
Alta resistencia al desgaste y larga vida útil del filo, constante. |
Mayor coste; frágil en cortes interrumpidos. |
Interrupción, contenido de silicio, coste por pieza aceptada, política de reprocesamiento |
|
CBN o cerámica |
Rara vez es la opción predeterminada para el torneado normal de aluminio. |
Solo para uso especializado |
Por lo general, no es necesario para el aluminio forjado común. |
Recomendación escrita del fabricante de herramientas |
Para un prototipo de cuerpo de válvula en 6061-T6, el carburo pulido sin recubrimiento suele ser la primera opción sensata. Es afilado, está disponible en muchas formas y tolera bien los cambios en el programa. Para un pedido consolidado de decenas de miles de piezas estables, el PCD puede reducir el coste por componente aceptado, incluso si un filo cuesta mucho más. Calcule el impacto total: cambios de herramienta, interrupciones en la inspección, riesgo de desperdicio, tiempo de ciclo y si un filo puede completar la superficie crítica sin detenerse.
El aluminio fundido con alto contenido de silicio presenta un problema de desgaste diferente al del aluminio forjado 6061. Las partículas duras de silicio desgastan el carburo. Es aquí donde el PCD suele ser relevante. Por el contrario, una capa superficial de fundición interrumpida o un orificio transversal pueden dañar un filo de diamante frágil; una geometría de carburo más resistente puede ser más segura. La simple indicación de "aluminio" en el plano no proporciona información suficiente para la elección de la herramienta de producción. La guía de Seco para mejorar las calificaciones Asimismo, subraya que la geometría del inserto y el grado deben considerarse conjuntamente.
3. Decodificar la geometría de inserción sin perderse en el catálogo.
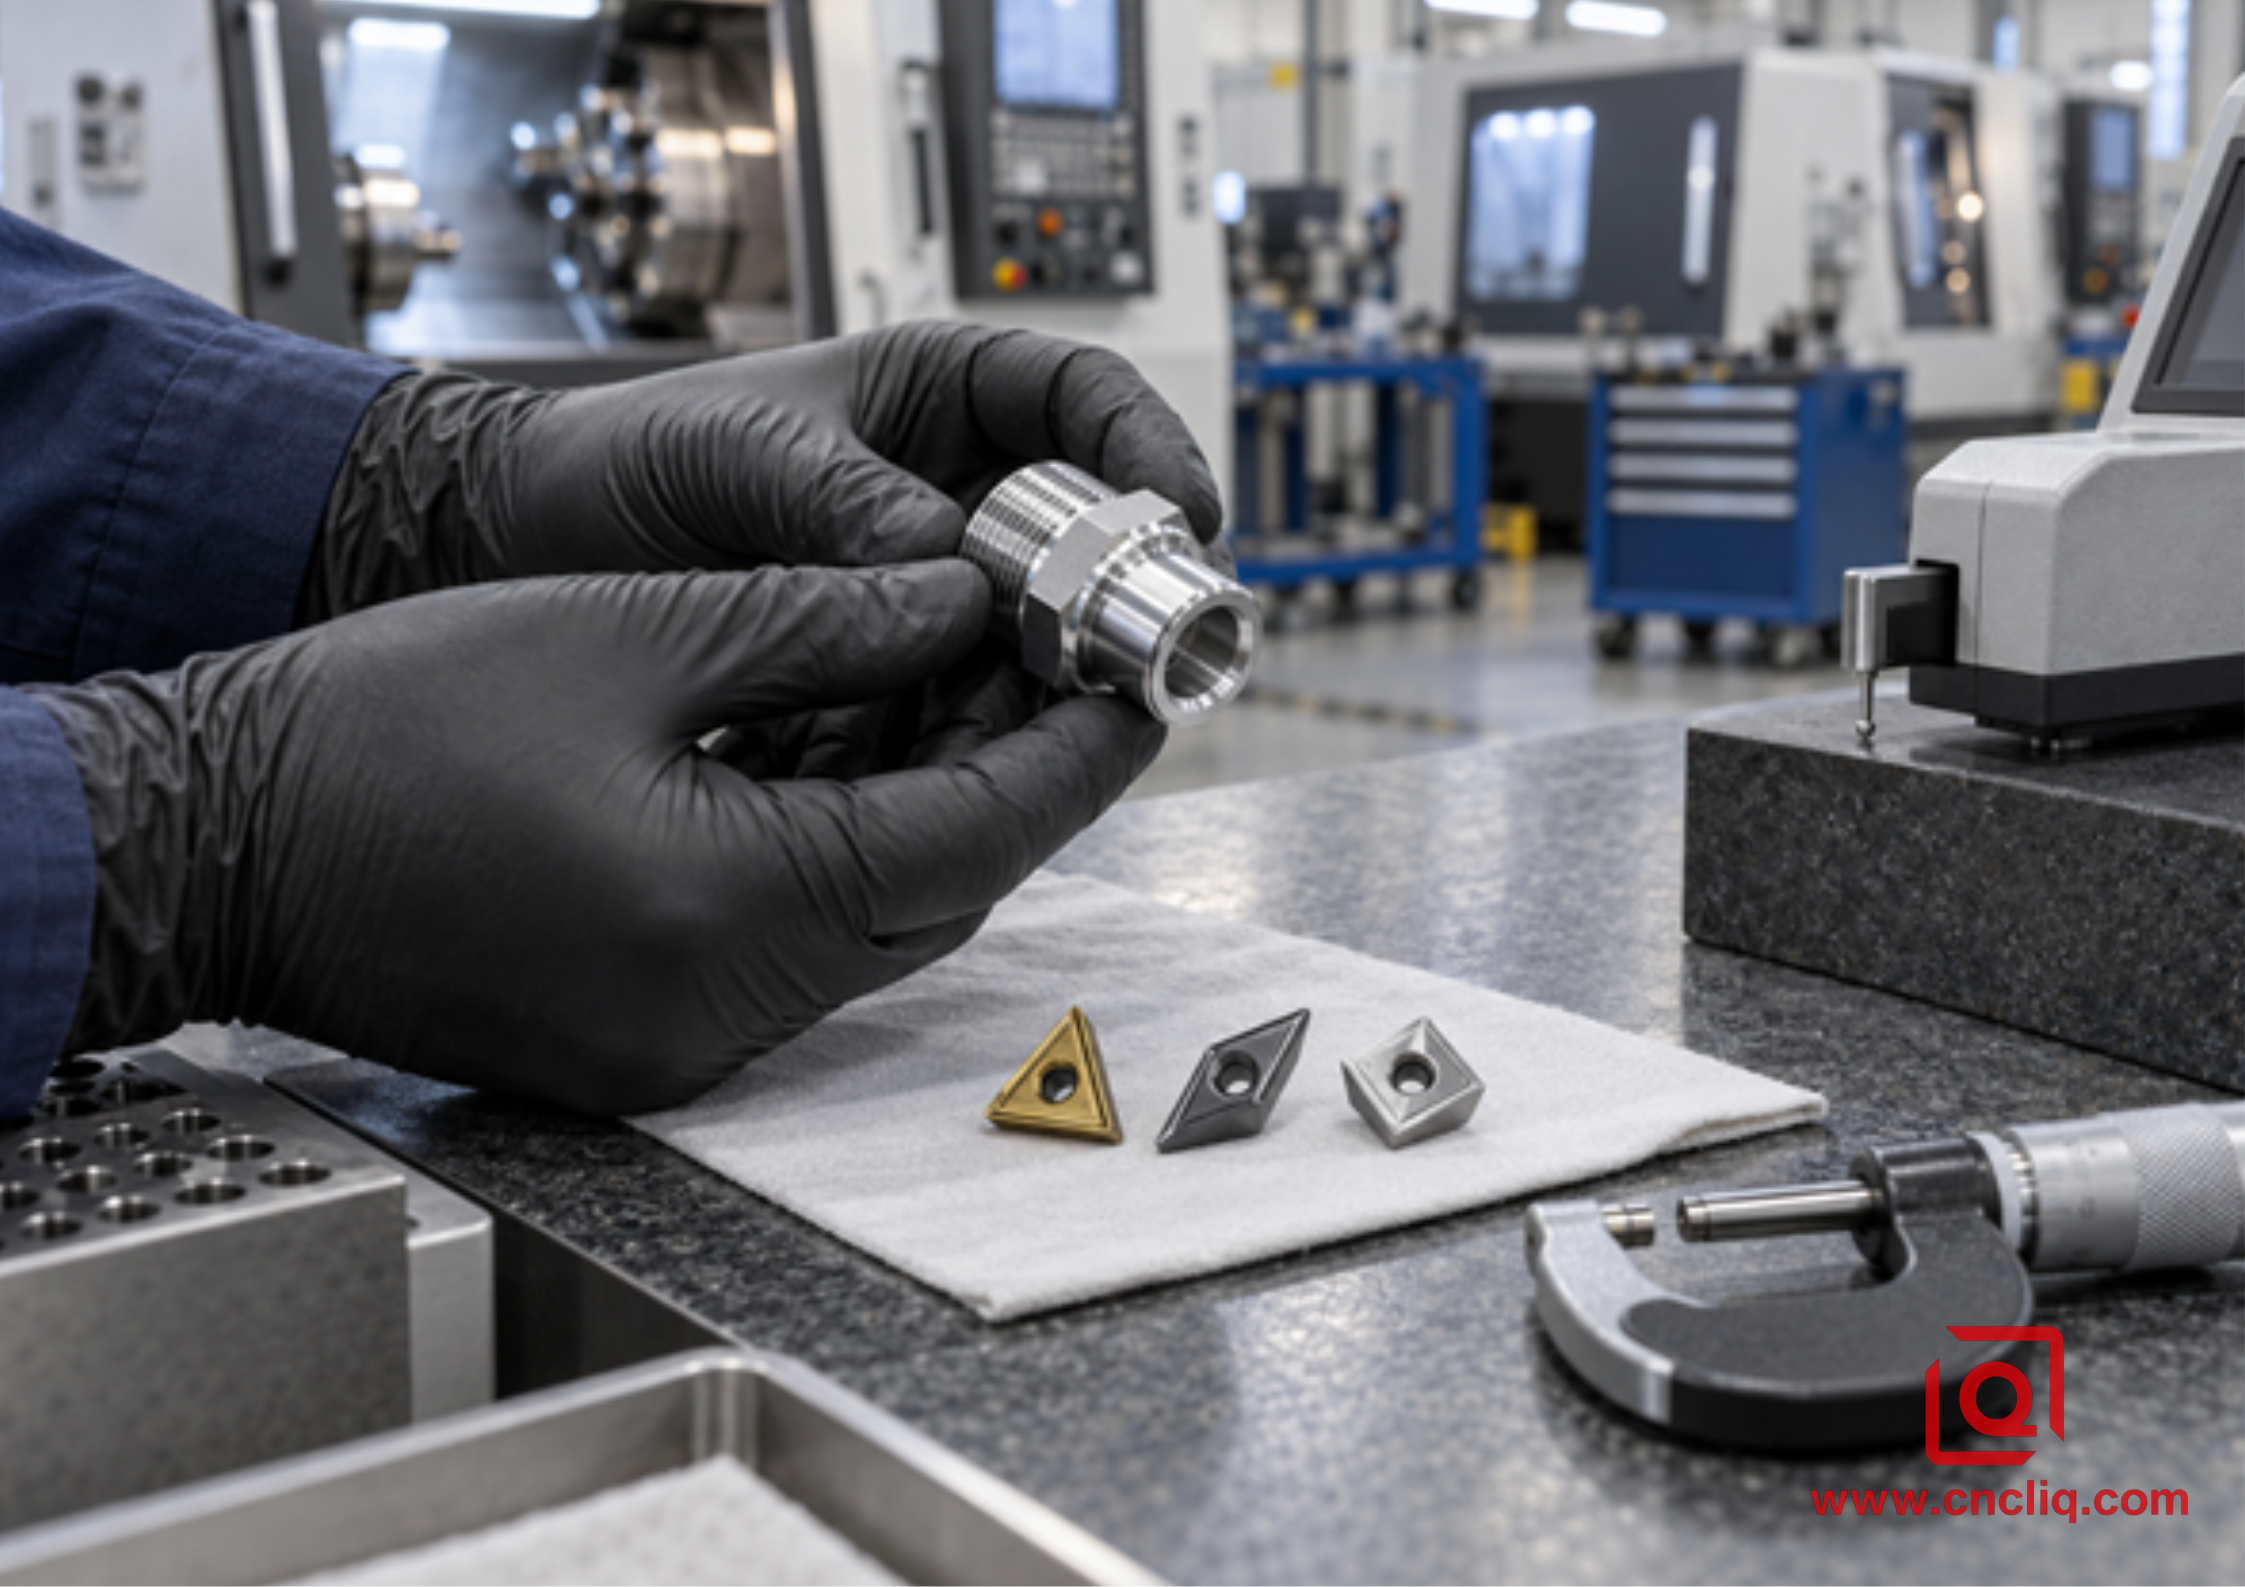
La designación ISO 1832 proporciona un lenguaje común para los insertos indexables. En un código como CCGT, las letras describen características como la forma, la holgura, la clase de tolerancia y el estilo del inserto. Los sufijos exactos que siguen al código básico (rompevirutas, grado, preparación del borde, quiralidad y tamaño) son específicos de cada proveedor. No asuma que la geometría "AL" de un fabricante es idéntica a la del rompevirutas de aluminio de otro fabricante.
|
Insertar familia |
Ángulo / acceso |
Uso práctico del aluminio |
Compensación |
|
CCGT |
Diamante de 80°; esquina fuerte |
Torneado general, refrentado, mandrinado moderado, hombros |
Menor acceso al perfil que las formas D o V. |
|
DCGT |
diamante de 55° |
Acabado de contornos, diámetros más pequeños, socavados, mandrinado ligero |
Esquina más débil que la forma de C |
|
TCGT |
Triángulo de 60°; a menudo con 3 vértices. |
Torneado general y cortes medianos económicos |
El enfoque debe adaptarse al hombro. |
|
VCGT/VBGT |
diamante de 35° |
Perfiles finos, relieves estrechos, contornos complejos. |
Punto delicado |
|
RCGT |
Borde redondeado |
Conformado, radios, desbaste robusto donde el acceso lo permita. |
Alta fuerza radial y riesgo de vibración |
La clase de tolerancia “G”, común en los insertos de aluminio pulido, indica que se trata de un inserto rectificado de precisión. El cuerpo con tolerancia positiva y la periferia rectificada contribuyen a crear el filo afilado que requiere el aluminio. Si bien los insertos de doble cara con tolerancia negativa pueden eliminar aluminio en condiciones extremas, generalmente requieren mayor fuerza de corte y no son la mejor opción para un acabado fino y adherente en aleaciones.
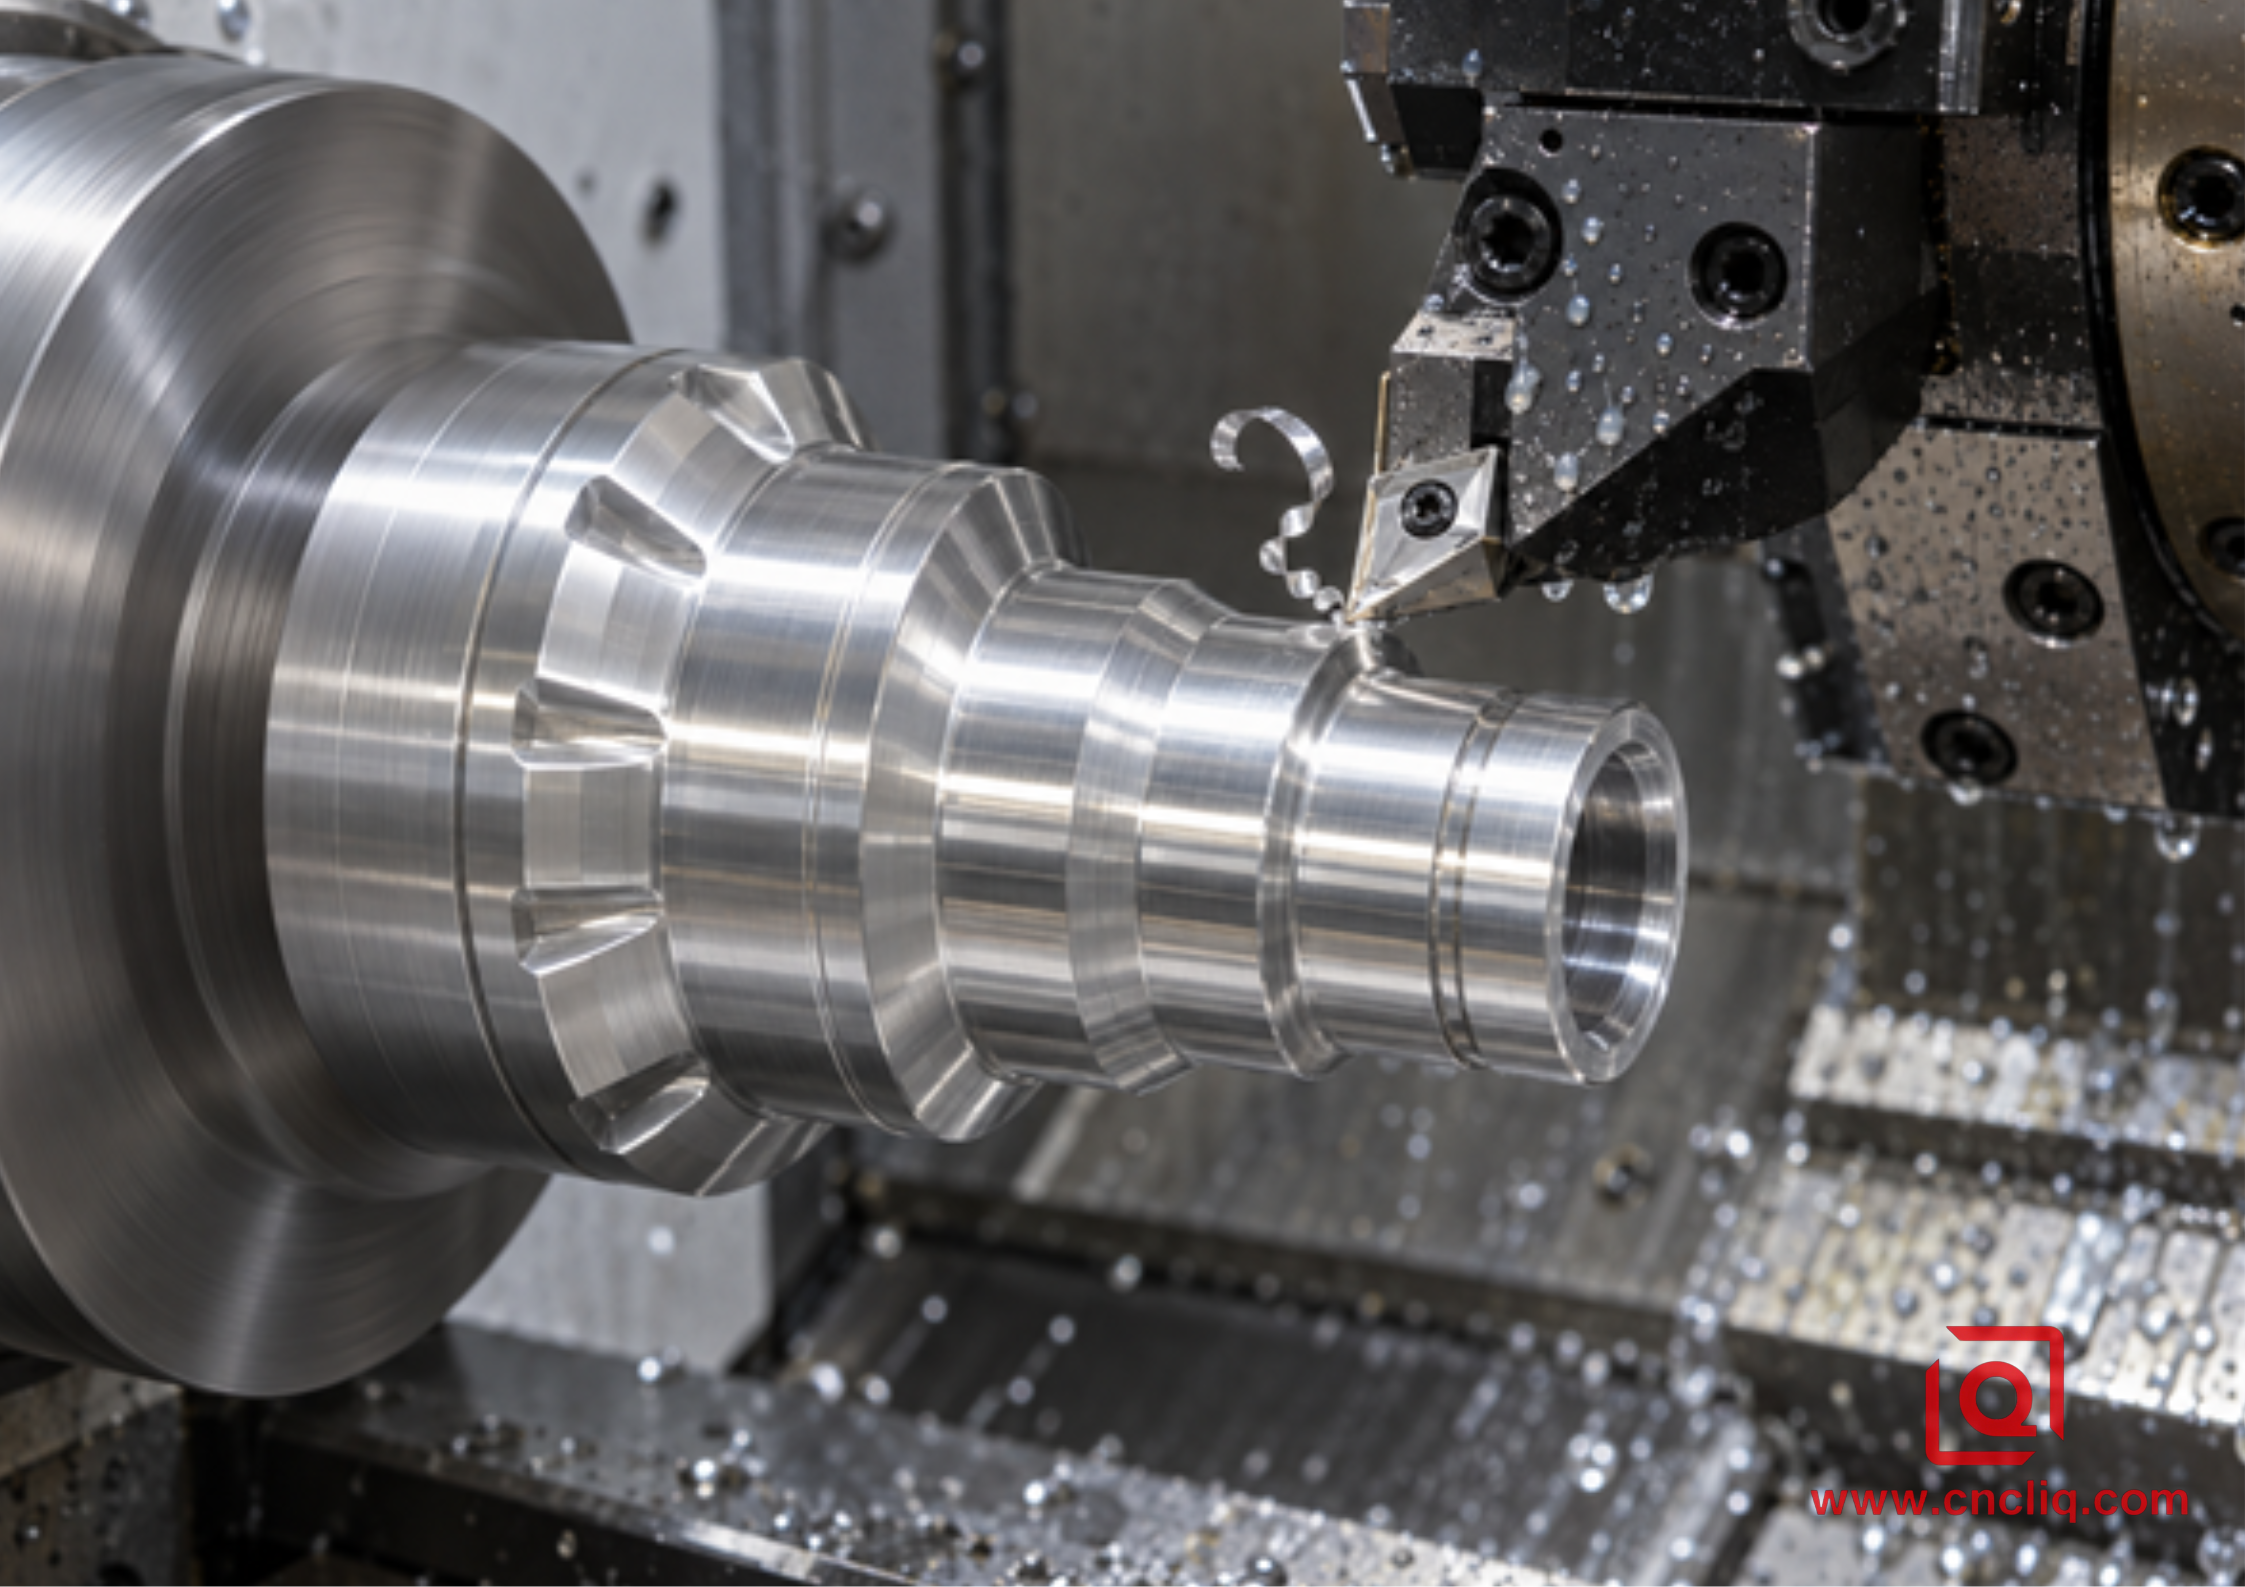
Ángulo de ataque positivo y filo afilado
El ángulo de ataque positivo reduce la energía necesaria para cortar la viruta y la desvía de la superficie nueva. Muchas geometrías específicas de aluminio utilizan una cara de ataque visiblemente abierta y pulida, y un filo afilado. El portaherramientas, el asiento del inserto y el ángulo de aproximación contribuyen al ángulo de ataque efectivo; la geometría del catálogo por sí sola no lo explica todo.
Más afilado no siempre significa más resistente. Un filo extremadamente afilado puede astillarse al impactar contra un orificio transversal, una inclusión de fundición, una capa gruesa de incrustaciones o un corte interrumpido inestable. Para evitar interrupciones, conviene optar por una forma más robusta, un filo ligeramente reforzado, un voladizo menor o un grado de carburo no ferroso más resistente, sin recurrir directamente a un inserto de acero muy afilado.
Chipbreaker: dale al chip un lugar a donde ir
El rompevirutas debe funcionar dentro de un rango de avance y profundidad de corte. Si la pasada de acabado es demasiado superficial para alcanzar el rompevirutas, la viruta puede quedar como una cinta larga. Si el avance es demasiado bajo, el filo puede rozar por debajo de su espesor mínimo efectivo. Si la profundidad es demasiado alta para una ranura de acabado ligera, la viruta puede acumularse contra el hombro o golpear el filo.
Utilice el diagrama de control de virutas del fabricante del inserto y, a continuación, ajuste la velocidad de avance y la profundidad de corte radial dentro de la zona recomendada. Observe la viruta. Una viruta corta y abierta que no roce la pieza suele ser mejor que una viruta en espiral que rodea el diámetro del sello, pero las virutas fragmentadas en trozos diminutos también pueden indicar una carga excesiva.
4. Ajuste el radio de la punta al acabado, la alimentación y la rigidez.
El radio de la punta influye en la resistencia del filo, el acabado superficial teórico, la dirección de la viruta y la fuerza de corte. Los radios de acabado comunes para aluminio son de 0,2 mm, 0,4 mm y 0,8 mm, pero ningún radio es automáticamente el "mejor".
Para una superficie torneada ideal, una estimación geométrica útil es Ra ≈ f² / (32 × rε)donde Ra, avance por revolución f y radio de la punta rε utilizan unidades consistentes. Con f = 0,10 mm/rev y rε = 0,40 mm, el Ra teórico es de aproximadamente 0,00078 mm, o 0,78 µm. Este es solo un límite inferior geométrico. La excentricidad, la vibración, el BUE, las inclusiones de material, el desgaste de la herramienta, el estado de la máquina, el suministro de refrigerante y el filtrado de la medición pueden empeorar el valor real.
Un radio mayor permite un avance más alto para la misma altura teórica de la cúspide, pero también aumenta la fuerza radial y la longitud de contacto. En tubos delgados, orificios pequeños o ejes largos y delgados, un radio de 0,8 mm puede vibrar mientras que un radio de 0,4 mm o 0,2 mm corta con suavidad. Evite una profundidad de corte de acabado tan pequeña que la herramienta solo roce el borde afilado o redondeado. Realice el corte de forma deliberada y repetible.
|
Situación |
Primera dirección práctica |
Por qué |
|
Pared delgada o eje largo y delgado |
Radio de punta de 0,2–0,4 mm, geometría positiva, carga de viruta ligera pero real. |
Reduce la fuerza radial y la deflexión. |
|
Acabado general estable OD |
radio de 0,4 mm |
Acabado equilibrado, resistencia y acceso |
|
Desbaste rígido o avance más alto |
0,8 mm o mayor si el interruptor lo admite. |
Esquina más fuerte y mejor capacidad de alimentación. |
|
Diámetro interno pequeño |
Inserto positivo pequeño con mínimo voladizo |
Controla la desviación y la vibración de la barra. |
|
Corte interrumpido o agujero transversal |
Forma/borde más definido; compromiso conservador |
Protege la esquina del impacto |
5. Realice un corte inicial seguro y luego lea la máquina.
Comience con los datos actuales del fabricante del inserto para el grado, la geometría, la aleación y la operación exactos. Los rangos que se muestran a continuación son ejemplos de planificación de procesos, no configuraciones garantizadas. Sirven para que un ingeniero analice una prueba; no reemplazan la tabla del proveedor ni una prueba inicial controlada.
|
Operación |
Dirección de inserción |
Ejemplo de ventana de prueba para aluminio forjado rígido |
Mirar |
|
Acabado ligero |
Carburo positivo pulido, rompedor fino, radio de 0,2–0,4 mm |
Vc 250–600 m/min; f 0,05–0,15 mm/rev; ap 0,15–0,80 mm radial |
BUE, charla, envoltura de chips, Ra real |
|
Giro general |
Carburo positivo pulido, ranura de aluminio mediana, radio de 0,4–0,8 mm |
Vc 250–700 m/min; f 0,12–0,30 mm/rev; ap 0,5–3,0 mm radial |
Potencia del husillo, evacuación de virutas, empaquetamiento de hombros |
|
Acabado de PCD |
Geometría PCD aprobada por el proveedor |
A menudo, mayor velocidad que el carburo; limitada por el equilibrio, las RPM, las interrupciones y los datos del proveedor. |
Desconchado de bordes, dilatación térmica, coste por pieza aceptada |
Utilice la velocidad de corte, no sus RPM favoritas, para planificar el corte: RPM = (1000 × Vc) / (π × D)A Vc = 400 m/min y D = 50 mm, la velocidad calculada es de aproximadamente 2546 RPM. Durante el refrentado, el diámetro disminuye continuamente, por lo que una velocidad superficial constante aumenta las RPM hacia el centro. Programe un límite de velocidad del husillo seguro en función de la capacidad del mandril, la sujeción de la pieza, el equilibrio de la pieza y los límites de la máquina. Nunca permita que el cálculo de la velocidad superficial supere la configuración.
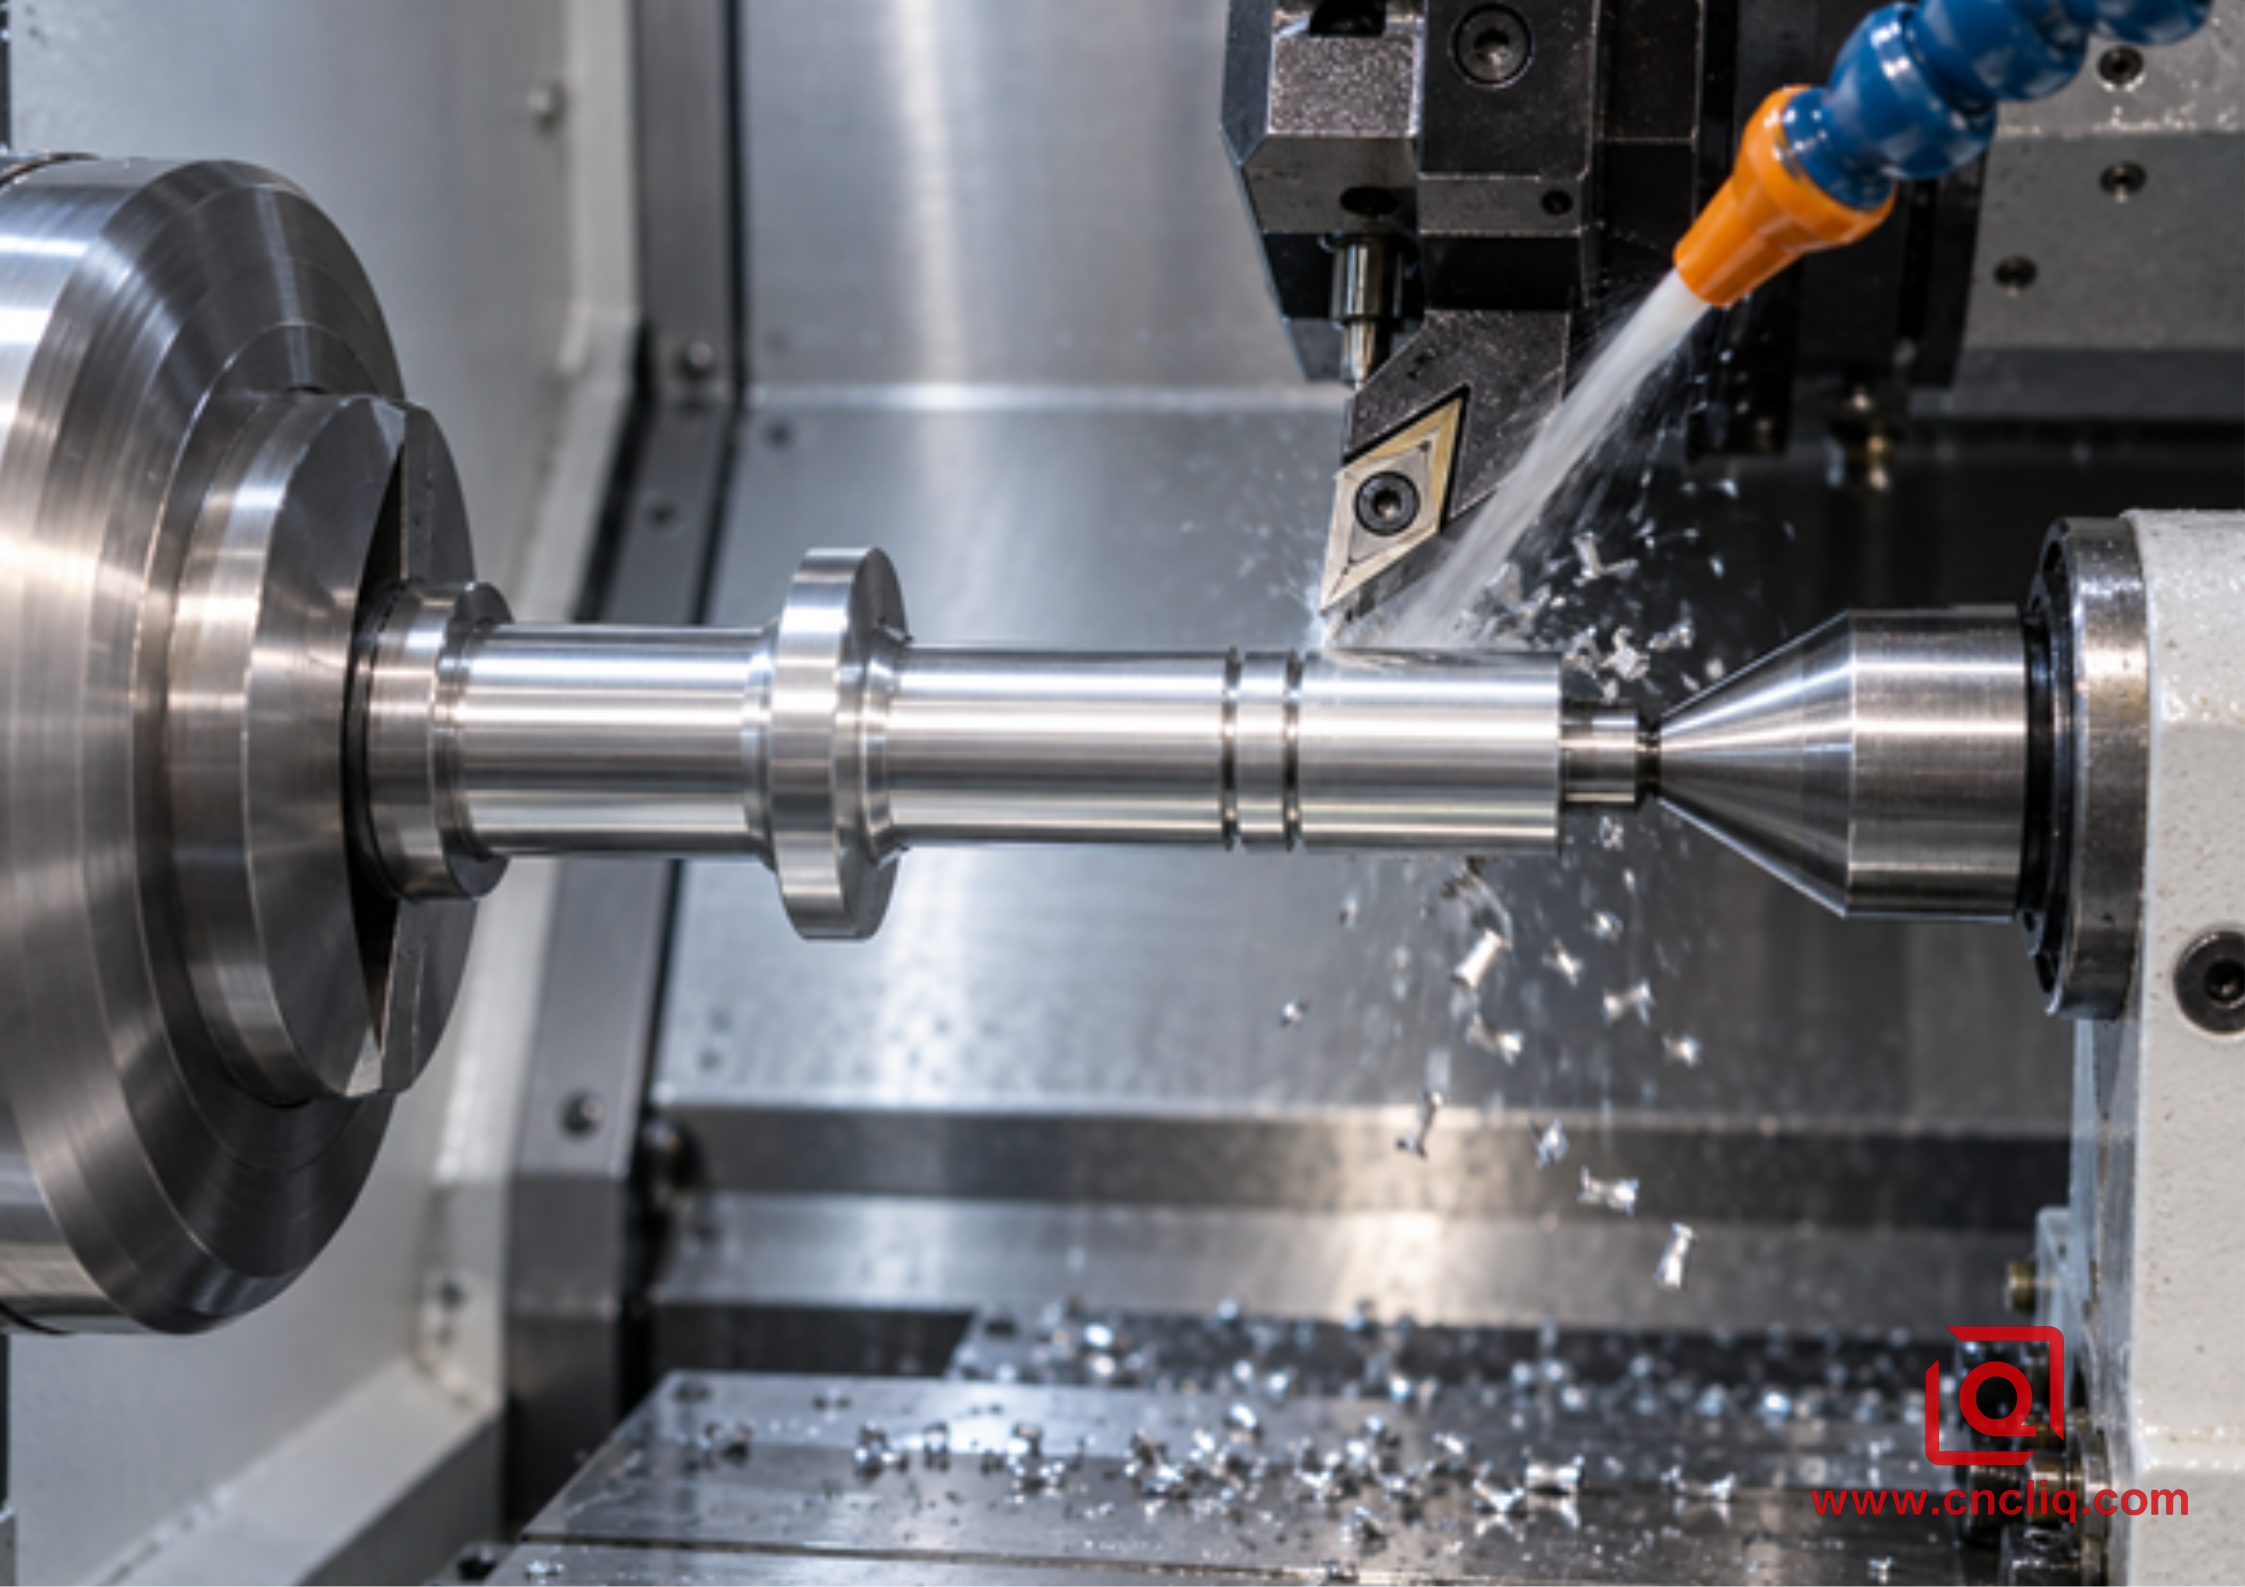
El refrigerante o la lubricación mínima (MQL) deben llegar al filo de corte y eliminar la viruta; rociar el portaherramientas no es suficiente. Las virutas de aluminio tienden a regresar al corte y rayar la superficie recién creada. En operaciones abiertas y seguras, una ráfaga de aire bien dirigida puede evacuar las virutas eficazmente, pero se deben considerar el polvo combustible, la exposición a la niebla, las normas de seguridad y los procedimientos de seguridad del lugar de trabajo. Siga los requisitos de seguridad de la máquina, el fluido y el entorno laboral.
Para un desarrollo de parámetros más amplio, utilice el sitio Guía de avances, velocidades y herramientas para la máquina 6061. Para piezas que combinan características torneadas y fresadas, la comparación de Rutas de torneado y fresado de 3 ejes, 5 ejes y fresado. ayuda a decidir si un plan que solo utilice torno generará configuraciones innecesarias.
6. Flujo de trabajo de selección en planta
1. Bloquear el estado del material. Registre la aleación, el temple, la forma del material y si es forjado o fundido. En el caso de materiales fundidos, registre el contenido de silicio cuando esté disponible.
2. Defina la operación. Separe las operaciones de desbaste, acabado, perfilado, ranurado, roscado y mandrinado. Un solo inserto no tiene por qué hacerlo todo.
3. Estabilidad del mapa. Tenga en cuenta la relación longitud-diámetro, el espesor de la pared, el voladizo de la herramienta, las características interrumpidas, el acoplamiento del mandril y el soporte del contrapunto o del subhusillo.
4. Elige el material de corte. Para pruebas generales, comience con carburo de grano fino afilado y sin recubrimiento; evalúe un recubrimiento no ferroso de baja fricción o PCD cuando la adhesión, la abrasión o el volumen justifiquen su uso.
5. Elija la forma y el espacio libre. Utilice C o T para trabajos de fuerza y generales, D o V para accesos y un estilo de apoyo en el suelo para trabajos de baja fuerza.
6. Coloca el corte dentro del mapa del rompevirutas. Verifique tanto el avance como la profundidad de corte. Una geometría no puede generar una viruta fuera de su área de trabajo.
7. Seleccione el radio de la punta en función de la rigidez y el acabado. No intentes conseguir un valor de Ra calculado ignorando la deflexión.
8. Realizar un ensayo controlado de corta duración. Registre el código de inserción, lote, Vc, límite de RPM, avance, profundidad, refrigerante, tiempo de ciclo, forma de la viruta, tendencia dimensional y acabado medido.
9. Cambia una variable a la vez. Inspeccione el filo antes de cambiar la velocidad y el avance simultáneamente. De lo contrario, el proceso no le enseñará nada.
Este flujo de trabajo también mejora la solicitud de cotización (RFQ). Cuando un comprador solo envía un archivo STEP y la palabra "aluminio", la fábrica debe asumir la incertidumbre del precio. Un paquete completo debe incluir el dibujo 2D, la aleación y el temple, el volumen anual, el tamaño del lote, las zonas cosméticas, el acabado superficial requerido, las tolerancias críticas, el estándar de desbarbado, el recubrimiento, el nivel de inspección y si las dimensiones se aplican antes o después del acabado.
7. Solución de problemas por síntoma
|
Síntoma |
Mecanismo probable |
Primeros controles |
Corrección práctica |
|
Acabado nublado o rasgado |
BUE, filo mate/acabado, roce, virutas recortadas |
Inspeccione la cara del rastrillo; verifique la velocidad superficial real. |
Colocar un inserto positivo pulido; restaurar la carga de virutas; mejorar la evacuación. |
|
Virutas largas de nido de pájaro |
Alimentación/ap fuera de la ventana del interruptor |
Trazar el punto de operación en el mapa de chips del proveedor |
Mueva la alimentación o la profundidad al rango; cambie el interruptor. |
|
Charla sobre OD delgada |
Radio o voladizo demasiado grande; soporte débil |
Verifique la sobresalencia de la herramienta y la pieza, el contacto de las mordazas y el soporte central. |
Reducir el radio/volante; añadir soporte; disminuir la carga radial. |
|
El diámetro aumenta durante el lote |
BUE, desgaste, deriva térmica, movimiento de inserción |
Dimensiones de tendencia; inspeccionar el asiento y el borde. |
Limpiar el asiento; estabilizar la temperatura; mejorar la pendiente y compensar el plan. |
|
Rebaba en el hombro |
Borde desafilado, enfoque deficiente, material forzado |
Compruebe el borde, la altura de la herramienta, la trayectoria y el stock restante. |
Utilice una geometría más precisa; revise la trayectoria final. |
|
chips de borde PCD |
Interrupción, vibración, impacto |
Revisión de agujeros transversales, variación de stock, desviación |
Utilice carburo más resistente o PCD soportado; mejore la estabilidad. |
No diagnostique el acabado basándose únicamente en la apariencia. Mida la rugosidad superficial en la dirección especificada, verifique el diámetro a una temperatura controlada de la pieza e inspeccione el borde con aumento. Una pieza brillante aún puede no cumplir con la norma Ra; un patrón de alimentación visible puede ser dimensionalmente estable y aceptable.
8. Carcasa compuesta anonimizada: Manguito de válvula neumática de aluminio
El siguiente es un ejemplo compuesto anonimizado creado para ilustrar un método realista de desarrollo de procesos. No se presenta como un registro de un cliente identificable ni como una garantía de rendimiento universal.
Un comprador del sector de la automatización industrial solicitó un manguito para válvula neumática de aleación 6061-T6 con un diámetro exterior de 32 mm, un orificio interno de precisión para el carrete, dos zonas de unión para juntas tóricas externas y anodizado negro. La previsión anual era de 18 000 unidades en entregas mensuales. Los requisitos más importantes eran una tolerancia de 0,015 mm en el diámetro interior total antes del recubrimiento, una rugosidad superficial Ra de 0,8 µm en las zonas de sellado dinámico, bordes con roturas controladas y ausencia de virutas sueltas en los conductos internos.
El primer concepto de proceso utilizó un inserto recubierto de uso general que quedó en la torreta tras un trabajo con acero. El borde produjo una superficie brillante en varias piezas, pero el aluminio se fue adhiriendo gradualmente a la cara de ataque. El acabado se volvió opaco, aparecieron cintas de virutas que cruzaban la zona de sellado y aumentaron las correcciones de desfase. En lugar de compensar la inestabilidad del borde, el equipo de proceso rediseñó la operación teniendo en cuenta la formación de virutas.
Para el desbaste, el equipo seleccionó una plaquita de precisión en forma de C positiva, de carburo no ferroso sin recubrimiento, con una ranura de aluminio abierta para la viruta y un radio de punta de 0,8 mm. Para el acabado, utilizó una plaquita pulida en forma de D con un radio de 0,4 mm, que proporciona acceso junto al hombro con menor fuerza radial. El avance y la profundidad radial se ubicaron dentro de la región de control de viruta publicada por el fabricante. Las boquillas de refrigerante se dirigieron a la cara de ataque y a la salida de viruta, no al cuerpo del portaherramientas. El orificio se terminó con la herramienta de mandrinado positiva más corta disponible, y las superficies críticas se midieron solo después de un período definido de estabilización de la temperatura.
El plan de control consideraba el anodizado como parte del proceso de fabricación, no de la decoración. La revisión de los planos separó las dimensiones previas al recubrimiento de los requisitos funcionales finales, identificó las zonas de enmascaramiento y exigió un informe de la primera muestra que vinculara el diámetro del orificio, el diámetro de la superficie de contacto, la rugosidad y el estado del recubrimiento. Se aprobó una prueba de capacidad a corto plazo antes del lote mensual.
La lección comercial es tan importante como la técnica: un precio bajo del inserto no se tradujo en un coste de pieza bajo. Un control estable de las virutas redujo la intervención del operario y protegió las superficies de sellado. Un comprador que compare proveedores debería preguntar cómo funcionan conjuntamente la estrategia de insertos propuesta, el margen de recubrimiento, el método de limpieza y el plan de inspección, en lugar de simplemente preguntar por la velocidad de husillo más rápida.
La publicación de Liqin Ejemplo de producto: colector de aluminio de precisión muestra el tipo de componente de aluminio perforado transversalmente, limpiado e inspeccionado donde el control de virutas y la disciplina de la superficie de sellado son importantes. El sitio Colección de productos para el campo de aplicación Proporciona ejemplos verificados de trabajos personalizados en aluminio para equipos industriales y de comunicaciones.
9. Qué enviar para obtener un presupuesto útil de torneado CNC
Una cotización de alta calidad necesita suficiente información para seleccionar tanto el proceso como los controles de riesgo. Enviar:
· Diseño CAD 3D más un dibujo 2D controlado;
· Aleación completa, temple y forma de material aceptable;
· Dimensiones críticas, esquema de referencia, tolerancias geométricas e indicaciones de rugosidad superficial;
· cantidad de prototipos, cantidad de unidades lanzadas, volumen anual y cronograma previsto;
· Especificaciones de anodizado o recubrimiento, expectativas de color, enmascaramiento y si las dimensiones se aplican antes o después del tratamiento;
· Notas funcionales o de acoplamiento para orificios, roscas, superficies para juntas tóricas y ajustes a presión;
· Documentación de inspección, certificación de materiales, limpieza, embalaje y requisitos de trazabilidad.
Si no está seguro de si el carburo pulido o el PCD son económicos, incluya la previsión y la longitud de la superficie crítica. El equipo de ingeniería de Liqin puede revisar el dibujo, identificar los riesgos de acceso de los insertos o de control de virutas y presentar una propuesta de fabricación. Utilice el sitio Lista de verificación para solicitudes de cotización de mecanizado CNC y contacta con el equipo con archivos CAD y el plazo de entrega requerido.
Haga clic aquí para realizar su consulta. 👆
Preguntas frecuentes
1. ¿Cuál es el grado de plaquita más adecuado para el torneado CNC de aluminio 6061?
Para la mayoría de los trabajos de prototipado y producción en serie con acero 6061, un grado de carburo de grano fino, rectificado con precisión, pulido a espejo y sin recubrimiento, diseñado para materiales ISO N, es la mejor opción, ya que combina un filo afilado con un costo razonable. Un recubrimiento no ferroso de baja fricción específico puede ser útil cuando la adherencia persiste, mientras que el PCD resulta más justificable en series largas y estables o en superficies que deben mantener la uniformidad en muchas piezas. La tabla de grados del fabricante de herramientas y una prueba controlada deben determinar la decisión final.
2. ¿Son mejores los insertos CCGT o DCGT para el aluminio?
Ninguna es universalmente mejor. La CCGT ofrece una esquina de 80° más robusta y funciona bien para torneado exterior general, refrentado y muchas operaciones de mandrinado. La DCGT tiene una punta más delgada de 55°, por lo que alcanza perfiles, socavados y detalles de hombro con mayor facilidad y puede reducir el contacto en cortes de acabado delicados. Elija la CCGT cuando la resistencia y el uso general sean prioritarios; elija la DCGT cuando el acceso y el perfilado ligero sean prioritarios, y luego confirme que el ángulo del portaherramientas y la trayectoria de la herramienta proporcionen el espacio libre necesario.
3. ¿Deben las plaquitas de torneado de aluminio estar recubiertas o sin recubrimiento?
El carburo pulido sin recubrimiento suele ser la opción preferida, ya que el rectificado y el pulido permiten conservar un filo muy afilado y de baja fricción. Algunos recubrimientos diseñados específicamente para metales no ferrosos, como ciertas soluciones de tipo DLC, resisten la adherencia sin sacrificar el filo necesario. Un recubrimiento de acero convencional no es automáticamente adecuado y puede tener un filo que favorezca el desgaste irregular. La elección se basa en los datos de aplicación para aluminio del fabricante, no en el color del recubrimiento.
4. ¿Por qué las virutas de aluminio permanecen largas incluso con un rompevirutas de aluminio?
Un rompevirutas solo funciona dentro de su rango de avance y profundidad de corte para el que fue diseñado. Un acabado muy ligero puede impedir que la viruta entre en la ranura, mientras que un avance bajo puede crear una viruta delgada que se dobla en lugar de romperse. Verifique el mapa de control de virutas exacto del inserto, aumente el avance o la profundidad dentro de los límites seguros, mejore la dirección del refrigerante y verifique que la aleación no sea especialmente dúctil. Nunca modifique los parámetros sin considerar el acabado, la rigidez y la carga del husillo.
5. ¿Cuándo se amortiza el coste del PCD en el torneado de aluminio?
El PCD resulta más atractivo cuando el corte es estable, el volumen de producción es alto, el tiempo de inactividad por cambio de herramienta es importante, la consistencia del acabado es valiosa o el silicio abrasivo desgasta rápidamente el carburo. Puede no ser rentable en prototipos, piezas que se revisan con frecuencia o cortes interrumpidos que astillan un filo de diamante frágil. Compare el costo por pieza aceptada, incluyendo el costo del inserto, los filos utilizados, el tiempo de ciclo, las paradas de inspección, el desperdicio y los cambios de herramienta; el filo más barato y el componente terminado más barato suelen ser diferentes.
Haga clic aquí para realizar su consulta. 👆
Resumen
El torneado CNC exitoso de aluminio comienza con un filo de corte ISO N afilado, pero la decisión final involucra grado, pulido, forma, ángulo de ataque, rompevirutas, radio de la punta, avance, profundidad de corte, rigidez y suministro de refrigerante. Comience con carburo positivo pulido para pruebas generales, evalúe PCD cuando la abrasión o el volumen lo justifiquen, mantenga el corte dentro del rango de control de virutas del proveedor y valide el proceso con la aleación y configuración reales. Un presupuesto que incluya el temple de la aleación, acabados críticos, requisitos de recubrimiento, volumen del lote y necesidades de inspección permite a la fábrica establecer un proceso estable en lugar de presupuestar incógnitas.
Información del contacto
Compañía: Compañía Industrial de Liqin de Ningbo, Ltd.
Mantenimiento diario al cliente y soporte postventa:servicio@shturl.zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos:business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Operamos desde un centro de producción de 6500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNCMecanizado por torneado y fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando las piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o Contáctanos directamente ¡Para obtener un presupuesto competitivo!
