 Español




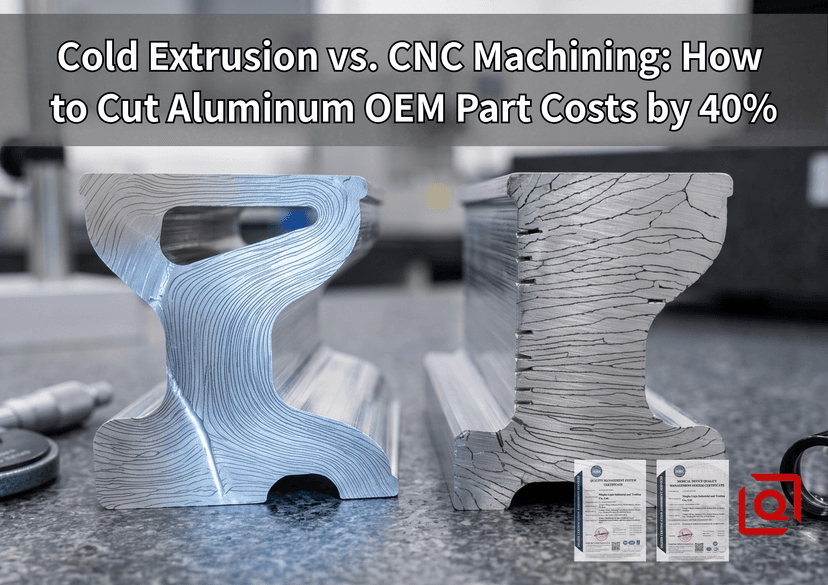
Ver cómo las barras de aluminio macizo se convierten en un 90 % de chatarra es difícil de digerir. Los tiempos de ciclo alcanzan los 12 minutos. Las vibraciones profundas desgastan las fresas a un ritmo vertiginoso. El rendimiento del material cae por debajo del 15 %.
El fresado es difícil de superar para prototipos de bajo volumen. Pero una vez que los pedidos anuales superan las 5000 unidades, generar esa cantidad de virutas supone un derroche de dinero. La extrusión en frío moldea el metal plásticamente a temperaturas ambiente de taller. Se utilizan lingotes casi finales, se acciona una o dos veces una prensa hidráulica o mecánica, y se mantienen geometrías de pared precisas sin generar grandes cantidades de chatarra.
Analicemos dónde se encuentra el punto de inflexión del costo unitario real, cómo la alineación continua del grano cambia la vida útil por fatiga y cómo las rutas de producción híbridas —que combinan preformas de extrusión en frío con operaciones secundarias CNC rápidas— ofrecen tolerancias dimensionales que satisfacen a los equipos de calidad más exigentes.
1. Rendimiento del material: el factor clave de la economía de las piezas
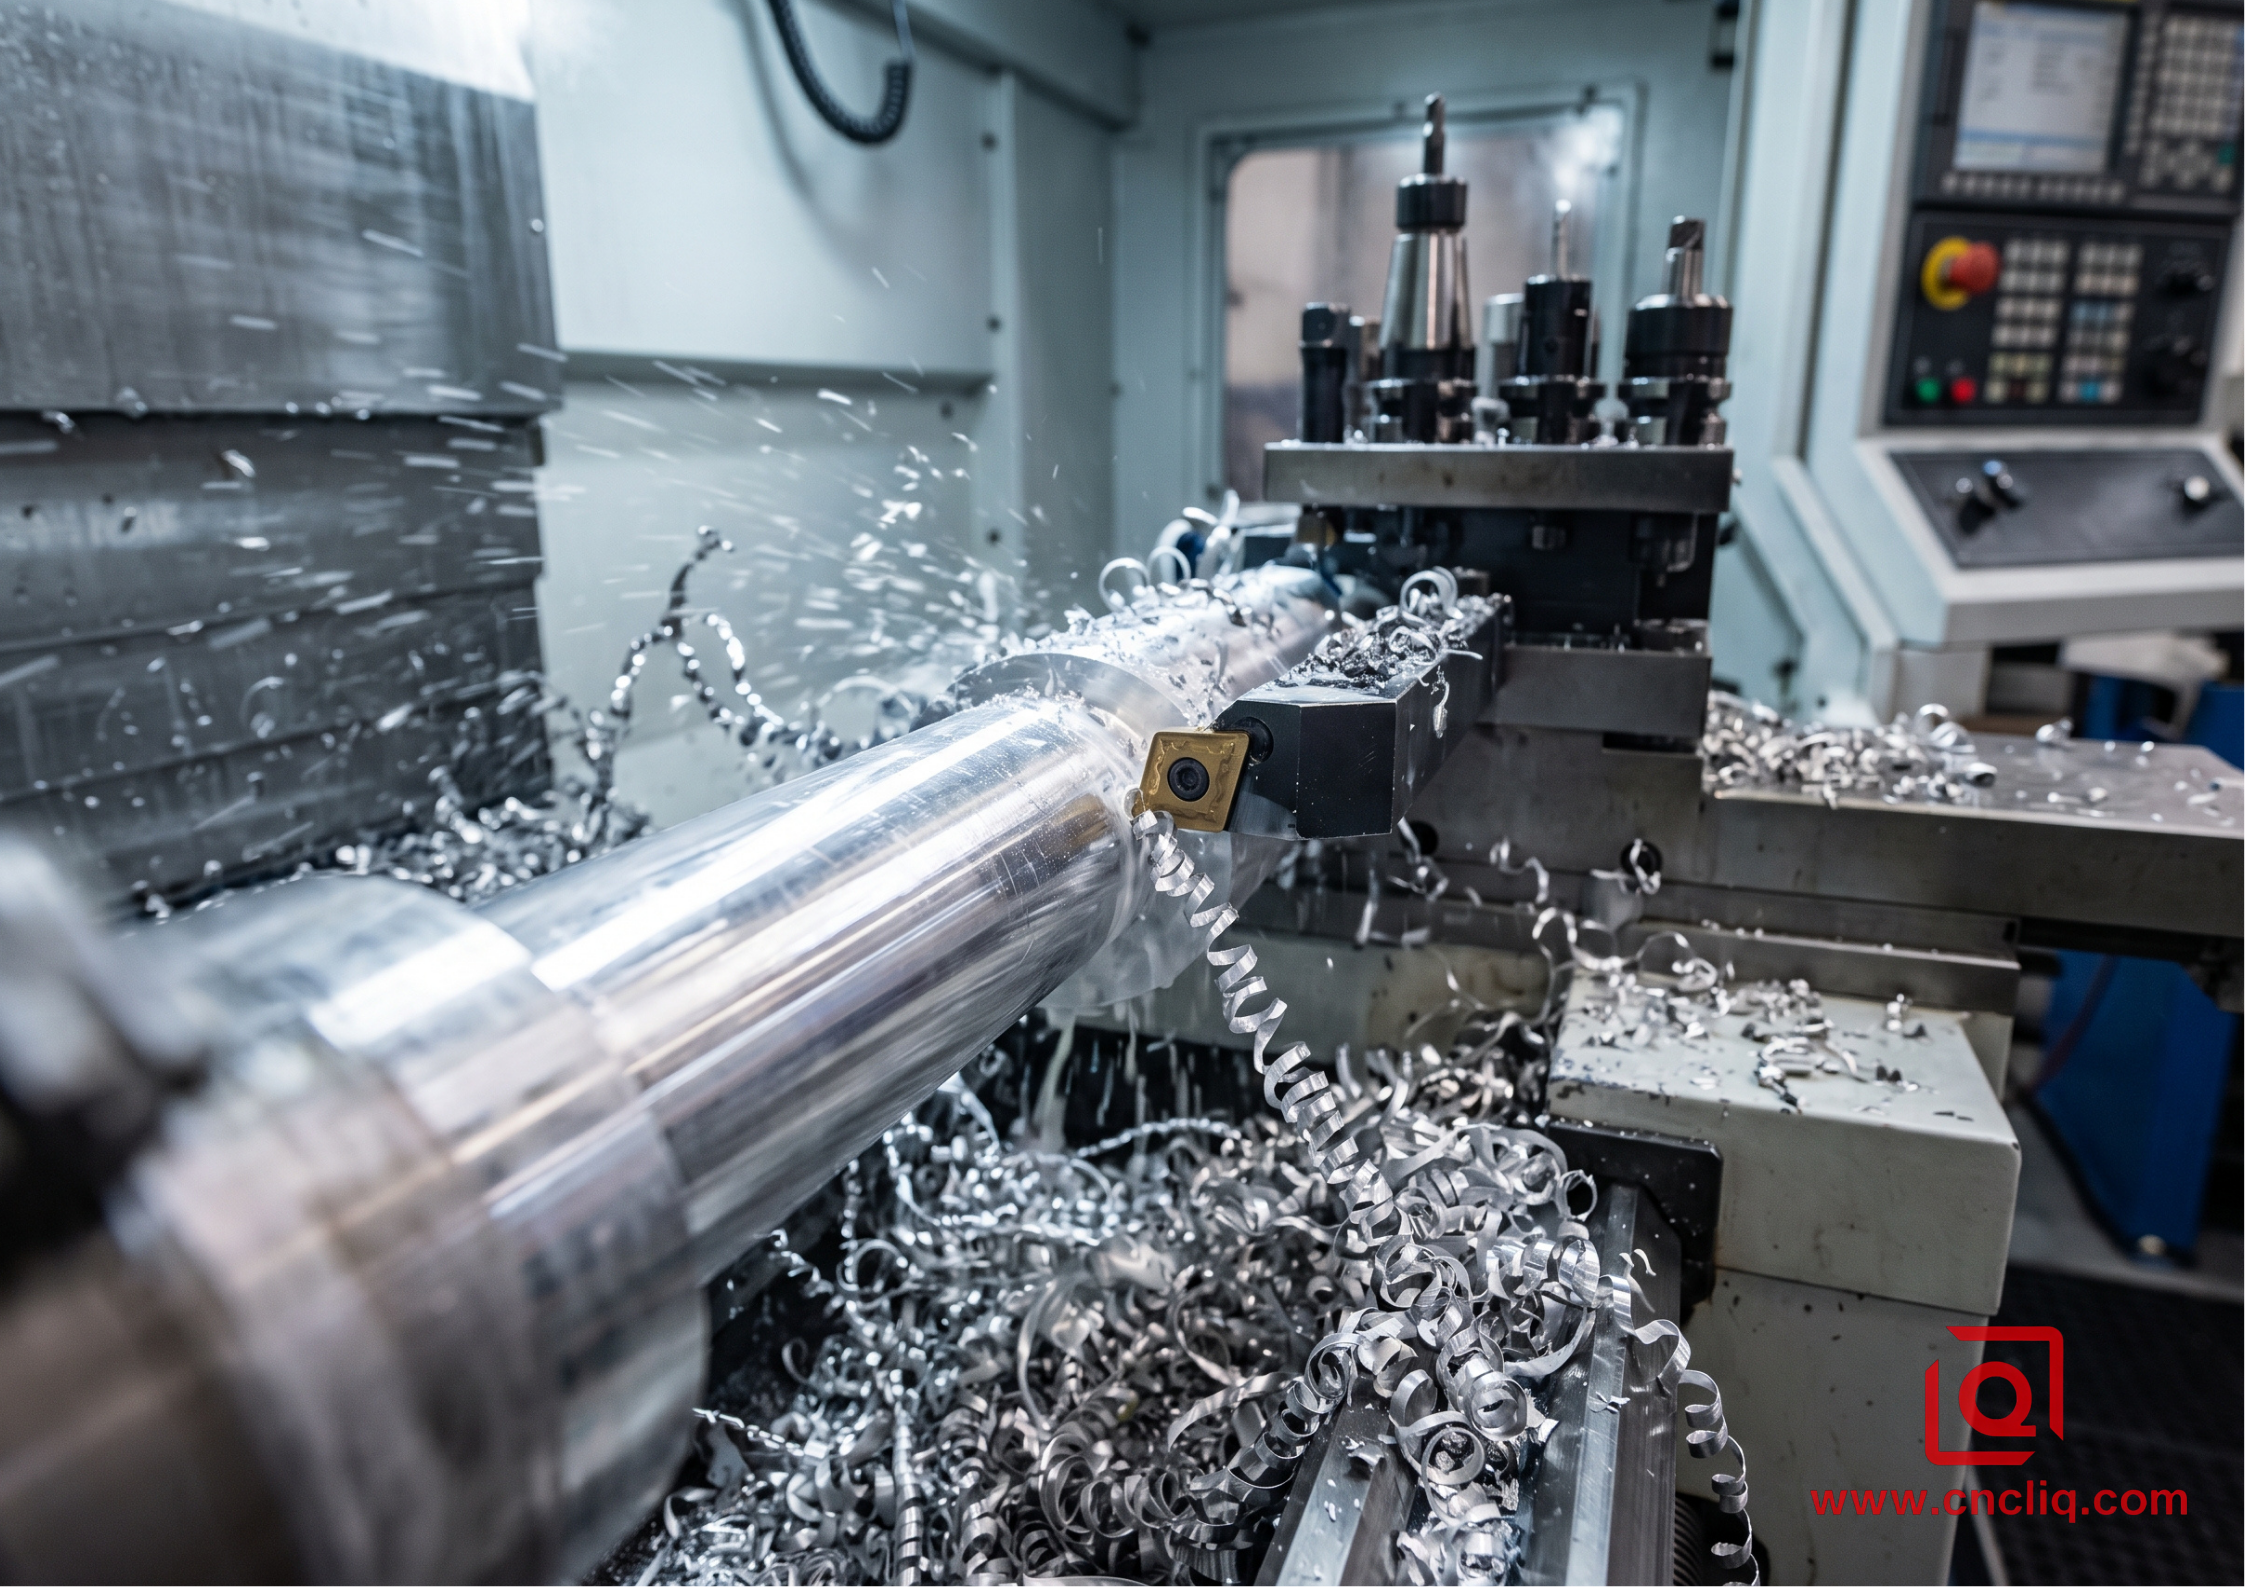
En la fabricación mecánica, el tiempo de ciclo importa, pero la utilización de la materia prima determina el coste base de la pieza.
Trayectoria de mecanizado CNC:
Tonelaje cilíndrico en bruto (1,20 kg) ──> Desbaste de cavidad pesada (82,5 % de virutas) ──> Manguito con brida acabado (0,21 kg)

Trayectoria de extrusión en frío:
Tonelaje cortado (0,23 kg) ──> Extrusión por impacto inverso (rendimiento del 91,3 %) ──> Carcasa casi final ──> Recorte CNC ligero (0,21 kg)
< !---->
Considere un manguito de sensor hidráulico con brida, con un diámetro exterior de 52 mm, un orificio interno de 38 mm y una profundidad axial de 115 mm.
La extrusión en frío invierte esta proporción.
Se obtiene un lingote de precisión de 0,23 kg mediante conformado en frío, directamente de alambre enrollado o varilla extruida cortada con sierra.1. 1. Recortar el lingote al volumen preciso (tolerancia: +/-0,5 g)
2. Recocer hasta alcanzar el estado de temple O (aprox. 415 °C)
3. Aplicar recubrimiento de conversión de fosfato de zinc + lubricante de jabón reactivo
4. Golpear hacia atrás en matriz de carburo bajo una prensa mecánica de palanca de 450 toneladas
5.Expulsar la funda cercana a la red con la red inferior intacta
La utilización del material aumenta inmediatamente del 17,5 % al 91,3 %. En una producción anual de 20.000 unidades, se eliminan casi 20 toneladas métricas de compras de aluminio en bruto que se desperdiciaban.
2. Dinámica del proceso e integridad mecánica
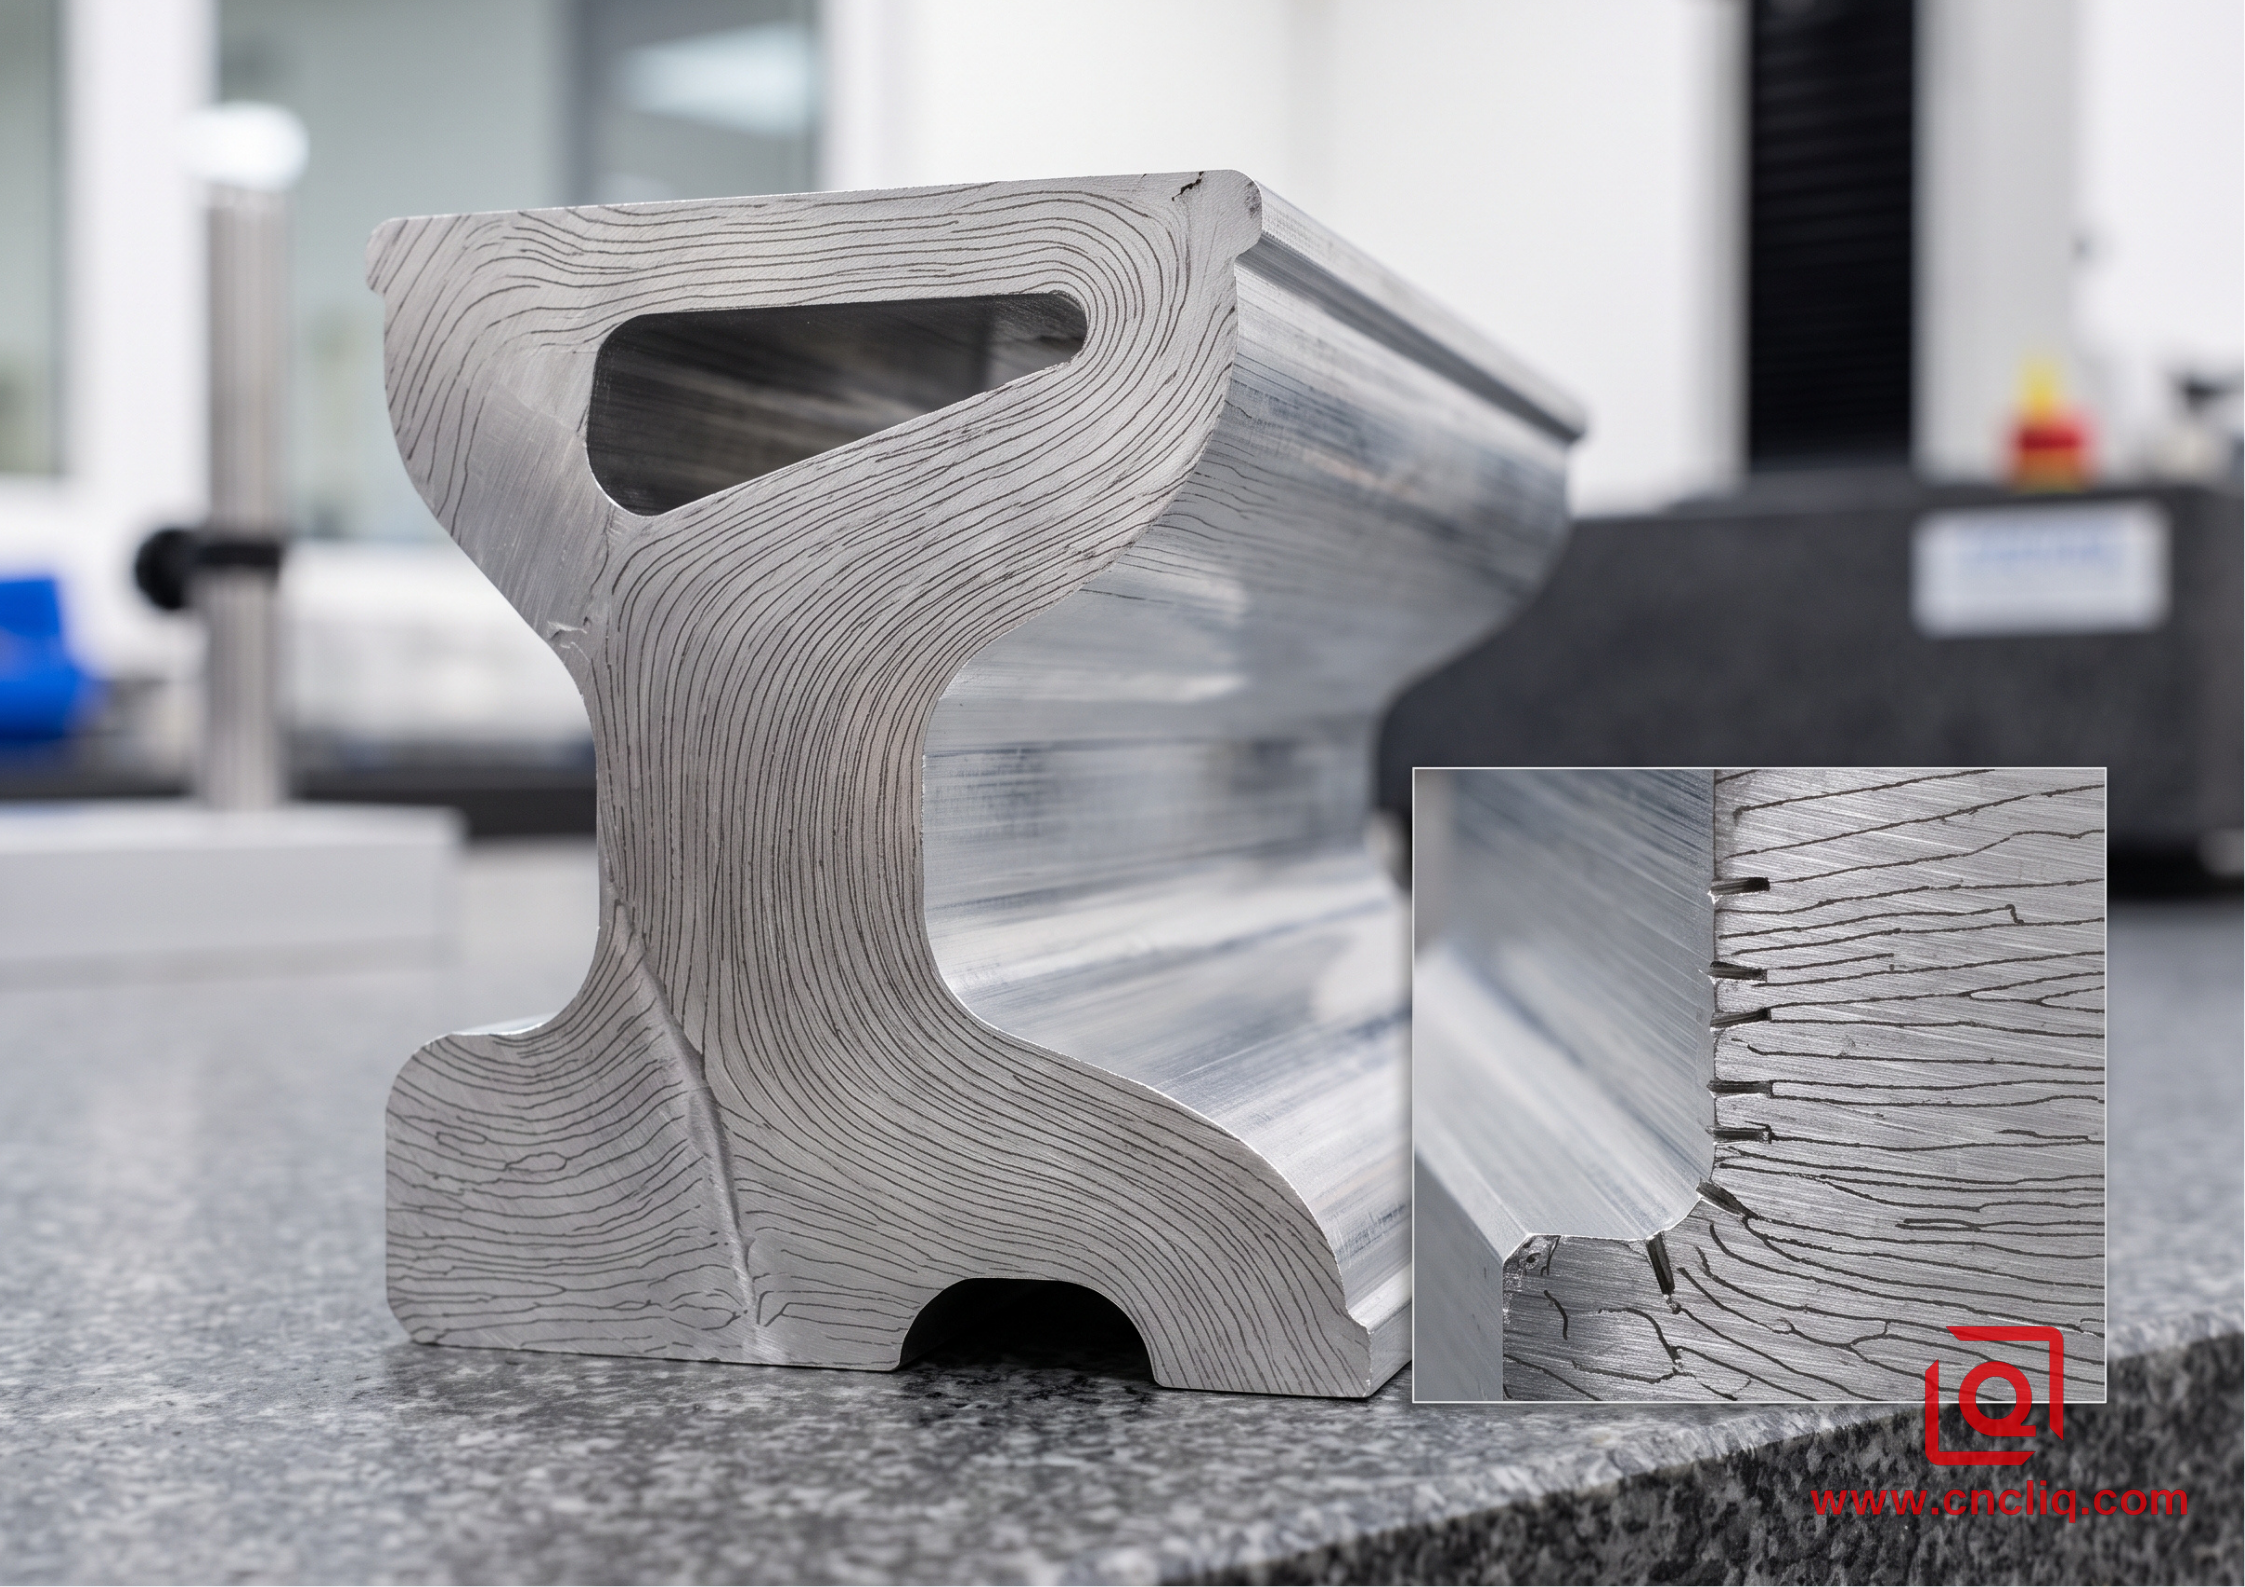
Más allá del ahorro en lingotes en bruto, el conformado en frío altera el comportamiento metalúrgico de la aleación.
Cuando una fresa corta un perfil de extrusión de aluminio, rompe las líneas longitudinales del límite de grano establecidas durante el laminado inicial. Esto crea micromuescas a lo largo de las transiciones mecanizadas. Bajo ciclos de presión dinámica, esas líneas de grano rotas actúan como zonas de concentración de tensiones.
Comparación del flujo de grano:

Cavidad mecanizada por CNC:
─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ (Grano de barra continua)
═══ Superficie de corte (Granos cortados) ═════════════════

↓ Cavidad interna (micro-muescas a lo largo de las líneas de corte)

Cavidad extruida en frío:
╭─────────────────────────╮ (Las líneas de grano se deforman plásticamente)
│ ╭─────────────────────╮ │
│ │ ╭─────────────────╮ │ │ (Sigue el contorno sin interrupciones alrededor del filete)
│ │ │ │ │ │
La extrusión en frío fuerza al metal a ceder a través de insertos de herramientas de D2 endurecido o de carburo. En lugar de cortar a través de la fibra, las líneas de flujo microestructurales se ajustan firmemente alrededor de cada radio interior, trazando el perfil final sin desgarrarse.
Evolución de la resistencia a la tracción y la dureza (AL6061):

Bloque recocido (Templado O):
• Resistencia a la tracción: 125 MPa
• Dureza: ~45 HBW

Extrusión en frío posterior (Deformación plástica severa / Endurecimiento por trabajo):
• Resistencia a la tracción: 240 MPa
• Límite elástico: 215 MPa

Tratamiento térmico T6 postsecundario (Solución + Envejecimiento):
• Resistencia a la tracción: 310 MPa
• Límite elástico: 275 MPa
• Dureza: 95 HBW
< !---->
El endurecimiento por deformación aumenta naturalmente los valores de resistencia a la tracción en estado de formación.Las aleaciones 1050/1070 puras y la 5052 con endurecimiento por deformación adquieren una gran rigidez directamente del molde; no requieren pasos de solución secundarios, lo que las hace ideales para disipadores de calor. Si un plano especifica 6061, las piezas deben pasarse por un horno de cinta transportadora de malla continua para el tratamiento térmico de solución estándar y el envejecimiento artificial. Esto permite alcanzar el temple T6 completo para cumplir con la norma ASTM B221. Comparación de parámetros de ingeniería
Evaluar si una pieza debe trabajarse en un husillo de torno o bajo una punzonadora de extrusión requiere comparar las tolerancias geométricas con el rendimiento del ciclo:
| Parámetro / Característica | Mecanizado CNC puro (torneado/fresado) | Extrusión en frío pura (hacia atrás/hacia adelante) | Proceso híbrido (extrusión + recorte CNC ligero) |
| 15% &–ash; 35% típico en huecos | 90% &–ash; 96% | 85% &–ash; 92% | Tiempo de ciclo primario | 4 – 15 minutos por pieza | 1.5 – 3.5 segundos por pasada | 2 segundos de pasada + 35 segundos de acabado CNC |
| Rugosidad superficial (Ra) | Ra de 0,8 a 1,6 µm (requiere pasada fina) | Ra de 0,2 a 0,6 µm (pulido por (troquel) | Ra 0,4 µm orificio / Ra 0,8 µm roscas |
| Tolerancia dimensional | ±0,010 a ±0,025 mm | ±0,040 a ±0,080 mm | +0,012 mm en asientos críticos |
| Límite de espesor de pared | Se pueden cortar paredes delgadas hasta 0,5 mm | Mínimo 1,2 mm (depende de la aleación) | 0.8 mm mediante mandrinado secundario |
| Socavados internos | Sencillo mediante herramientas multieje | Imposible sin matrices divididas/plegables | Formar la pieza en bruto, mecanizar los socavados |
| Costo inicial de herramientas | $0 troqueles duros dedicados (solo accesorios) | $3,500 – $12,000 (juego de punzón/troquel) | $3,500 – $8,000 (herramientas simplificadas) |
| Reducción del volumen económico | 1 a 2,500 unidades | > 5,000 unidades por año | > 3000 piezas al año |
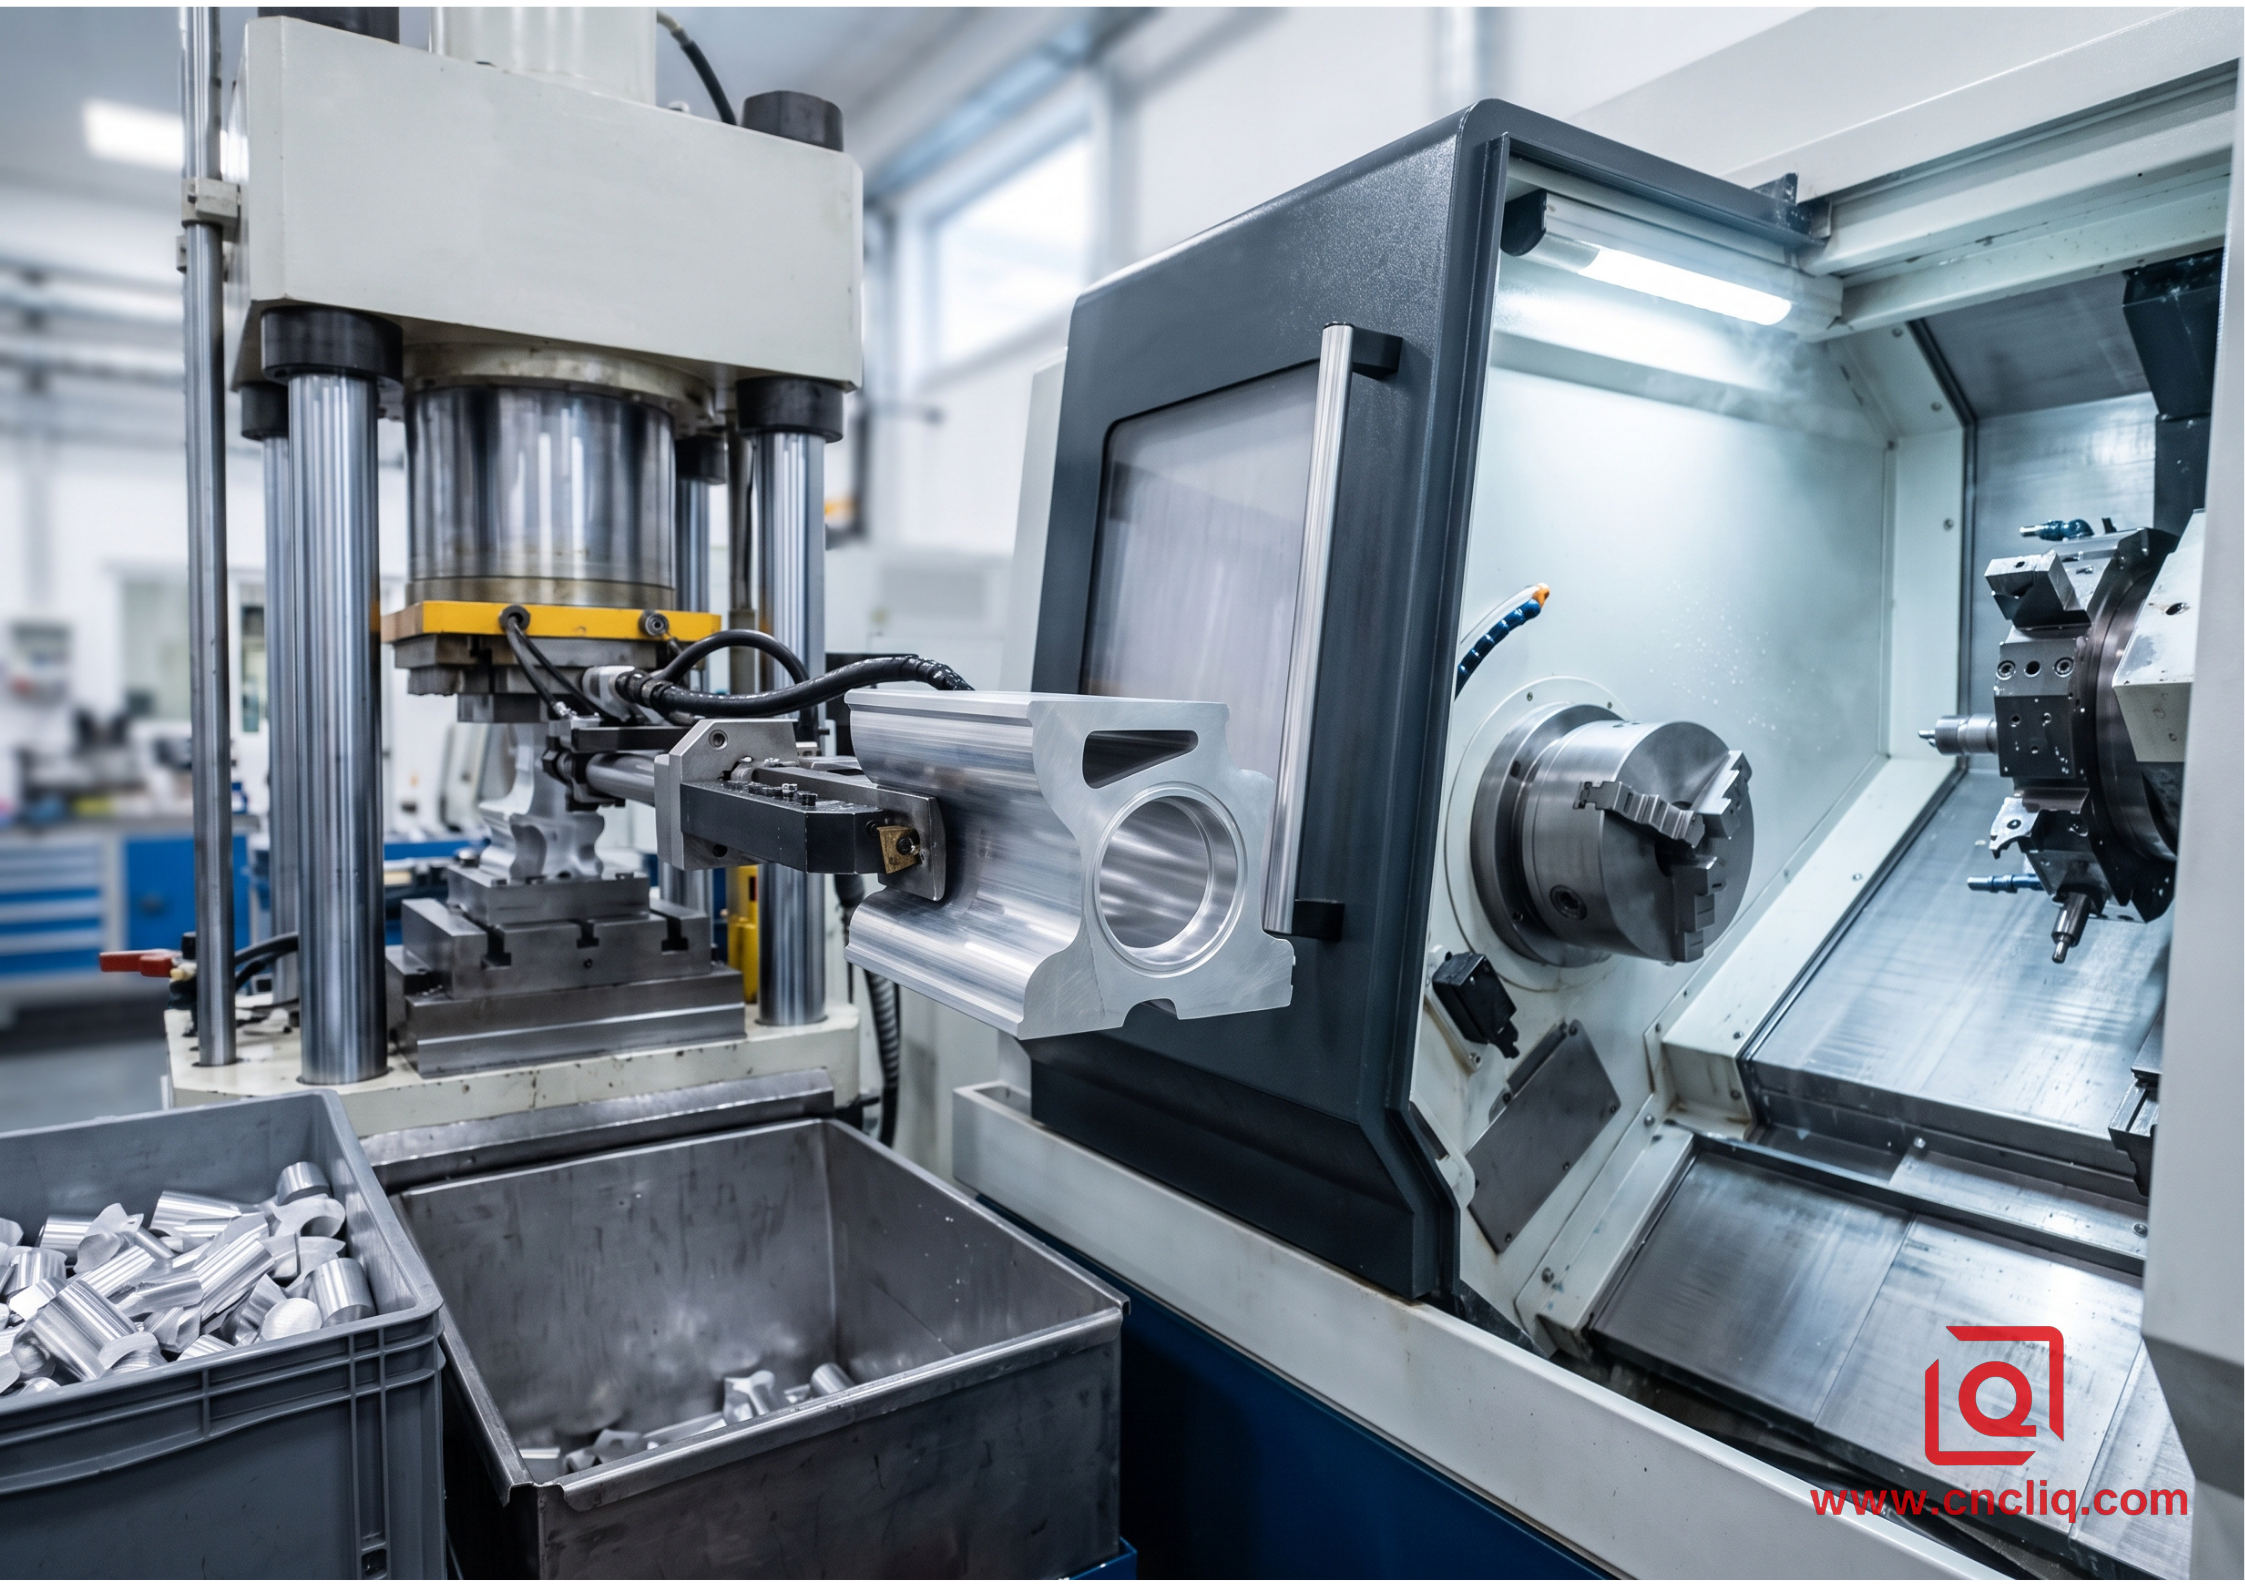
4. Cuándo el CNC sigue siendo la mejor opción (y cuándo conviene abandonarlo)
La extrusión en frío no es un sustituto universal del mecanizado sustractivo.La geometría determina el umbral.
Ruta de decisión de aprobación/rechazo:

¿El volumen anual es mayor que 3000 unidades?

├── NO ──> Utilizar mecanizado CNC puro

└── SÍ ──> ¿La pieza es simétrica, tubular,¿O con forma de lata?

├── NO ──> Mecanizado CNC (o fundición a presión)

└── SÍ ──> ¿Requiere socavados internos o agujeros transversales?

├── NO ──> Extrusión en frío pura

└── SÍ ──> Ruta híbrida (extrusión de la pieza en bruto + CNC) Finalizar)
5.Caso práctico de producción en campo: Carcasa de válvula de aluminio de alta presión
Descripción general del componente:
• Aplicación: Cámara de actuador neumático industrial
• Material: AL6061 (Especificación final: Temple T6 según AMS 4027)
• Lote de producción: 40.000 unidades anuales (envío en pedidos trimestrales de 10.000 unidades)
• Características principales:

- Diámetro interior: 42,00 mm (+0,03/-0,00 mm)

- Profundidad axial: 94,00 mm

- Rosca métrica interna M48x1,5

- Ranura para anillo de sellado inferior (Ra 0,03/-0,00 mm)4 µm)
--->! --->!
Comparación de desglose de costos (por pieza):

Mecanizado CNC a partir de barra sólida:
├── Lingote en bruto (barra extruida AL6061, 1,45 kg a $3,80/kg): $5,51
├── Tiempo de torno y fresado CNC (8,5 minutos a $55/hora): $7,79
├── Compensación por recompra de chatarra (1,18 kg de virutas a $1,40/kg): -$1,65
└── Preparación de superficie y Lavado: $0.45
──────────────────────────────┄
COSTO TOTAL POR UNIDAD: $12.10

Extrusión en frío + Enfoque híbrido CNC:
├── Barra cortada (alambre AL6061, 0.31 kg a $3.95/kg): $1.22
├── Carrera de prensa de extrusión (hidráulica, un solo golpe): $0.42
├── Costo del lote de recocido + tratamiento térmico T6: $0.65
├── Acabado CNC secundario (Rosca + Ranura, 42 segundos): $0.64
├── Amortización de herramientas ($6,800 sobre 40,000 piezas): $0.17
└── Preparación de superficie y Lavado: $0.45
───────────────────────────────────────────────────────────
COSTO TOTAL POR UNIDAD: $3.55

Ahorro total por unidad: $8.55 (70.Reducción de costes del 6 % en tiradas de gran volumen)
El problema de ingeniería
Un cliente de sistemas de potencia fluida había obtenido este componente a través de centros de torneado de 4 ejes durante 3 años. El diseño presentaba una cavidad de 94 mm de profundidad con un orificio interior de 42 mm, que terminaba en una superficie inferior interna plana donde se asentaba un sello dinámico. La producción de la pieza a partir de una barra sólida de 60 mm generó dos problemas crónicos en el taller: El mandrinado de orificios profundos con una relación L/D de 2,2:1 provocó vibraciones de alta frecuencia en la pared posterior. La rugosidad se degradó a Ra 1,8 µm, superando con creces la especificación del cliente de Ra 0,4 µm para el sello, a menos que se añadiera una operación de microbruñido. Cada pieza ocupaba la máquina durante 8,5 minutos. Los centros de torneado y fresado de doble husillo funcionaban en dos turnos completos, pero su producción máxima era de 3200 piezas mensuales, lo que generaba retrasos en el momento en que aumentaba el volumen de producción.
Pasos de implementación en planta para la producción híbrida:

Paso 1: Corte en frío de la barra
Cortar la barra de forjado en frío AL6061 a una longitud de 32,5 mm y un peso de 310 g. Mantener las caras de los extremos planas para evitar que el punzón se desvíe durante el impacto.

Paso 2: Esferoidización, recocido y recubrimiento
Cargar las barras en el horno de cesta atmosférica. Calentar a 415 °C, mantener durante 2,5 horas y luego enfriar en horno para reducir la dureza por debajo de 48 HBW. Aplicar una fina capa de jabón de estearato de sodio sobre un micrograbado químico para soportar la presión extrema de la unidad sin que se produzca desgaste de la herramienta.

Paso 3: Extrusión por impacto inverso
Aplicar una carrera en una prensa hidráulica de 600 toneladas con una punta de punzón de carburo de tungsteno (grado CD-650) pulida a espejo. El aluminio se extruye hacia arriba a lo largo del vástago del punzón en 2,2 segundos. El punzón endurecido bruñe el diámetro interior hasta obtener un acabado uniforme de Ra 0,3 µm directamente desde la cavidad de la matriz.

Paso 4: Tratamiento térmico de solución y envejecimiento T6
Enjuagar las piezas en un tanque de desengrase alcalino para eliminar el lubricante residual.Tratamiento térmico de solución a 530 °C durante 60 minutos, enfriamiento rápido en agua en 8 segundos, seguido de envejecimiento por precipitación artificial a 175 °C durante 8 horas para restaurar la dureza mecánica T6 completa (mínimo 95 HBW).

Paso 5: Roscado de precisión CNC secundario
Sujetar el diámetro exterior conformado en frío con mordazas blandas personalizadas. Rastrear la rosca interna M48x1.5 con un solo punto, mecanizar el borde superior hasta la longitud total final y cortar la ranura de retención externa. El tiempo de ciclo en el torno se reduce a 42 segundos.
Resultados y verificación
La rugosidad de la superficie del orificio del sello inferior superó la inspección con un valor de Ra de 0,28 a 0,35 µm, eliminando por completo la necesidad de un segundo proceso de bruñido.
Al golpear con fuerza el punzón hacia atrás en un solo impacto, se dimensionó toda la cavidad interna, manteniendo la excentricidad entre el orificio y el diámetro exterior dentro de 0,035 mm en todos los casos.
El rendimiento del material aumentó del 18,6 % al 88,7 %. El coste de fabricación de cada pieza se redujo de 12,10 $ a 3,55 $.
El cliente recuperó el cargo por utillaje especializado de $6,800 dentro de las primeras 800 piezas enviadas en su pedido inicial.6.Cómo diseñar para extrusión en frío (reglas generales de DFM)
Si desea convertir una pieza torneada existente a conformado en frío de alta velocidad sin perder tiempo en el retrabajo de la herramienta,Integre estas reglas DFM en sus modelos sólidos desde el principio:
Relaciones dimensionales clave:

│◄── ID del orificio (d) ──►│

┌───┐ ┌───┐ ▲

│ │ │ │ │ │

│ │ │ │ │ Profundidad de extrusión (H)

│ │ │ │ │ Relación máxima: H/d <= 4 (para 6061)

│ │ │ │ ▼ Relación máxima: H/d <= 6 (para 1070)

└───┴─────────────┴───┘

▲ ▲

└── Espesor de pared (t)┘

Regla: Mantener 't' uniforme (+/- 10%)
< !----> < !---->
-
Respetar los límites de L/D: En grados estructurales como el 6061 o el 6082, limite la relación profundidad-diámetro de extrusión inversa a 4:1. Los materiales dúctiles de alta pureza (1050, 1070, 3003) permiten superar 6:1 antes de que el punzón corra el riesgo de deformarse bajo carga.
-
Suavizar los cambios de espesor entre la pared y el piso: Evite los saltos bruscos de espesor entre bases gruesas y paredes laterales delgadas. Un cambio repentino en la sección transversal comprime el flujo del metal, provocando una sobrecarga y la rotura de los punzones por fatiga rápida. Mantenga los filetes de las esquinas interiores con un radio R de 1,0 a 1,5 mm como mínimo.
Espesor del fondo vs. espesor de la pared: Diseñe el espesor del piso inferior terminado para que sea al menos 1,2 a 1,5 veces el espesor de la pared vertical.Si la base es demasiado delgada en relación con la pared del manguito extruido, la cara del punzón experimenta enormes esfuerzos de rebote durante la extracción de la herramienta, lo que provoca la deformación de la base.
Especificar geometrías híbridas de forma inteligente: No intente conformar en frío roscas internas, orificios transversales, ranuras estrechas para anillos de retención ni socavados externos extremos. Conforme el núcleo hueco grueso, de paredes pesadas y de gran volumen en la prensa. Deje el roscado, la perforación de puertos y los cortes finales críticos para el asiento de la junta tórica a una operación secundaria de torno CNC.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
P1: ¿Qué grados de aluminio superan al mecanizado CNC para la extrusión en frío?
R: Los grados 1050 y 1070 puros, junto con el 3003, fluyen excepcionalmente bien. Puedes fabricar disipadores de calor con aletas profundas o carcasas de baterías altas en una sola pasada sin recocidos intermedios. ¿Necesitas una resistencia mecánica genuina? Opta por el 6061 o el 6082. Realiza un tratamiento térmico de mantenimiento a 415 °C antes de prensar. Después, envejece hasta T6 según AMS 4027/ASTM B221, lo que garantiza la resistencia a la tracción requerida de 310 MPa. Las aleaciones ultraduras como el 7075 generan picos de carga de conformado y dañan rápidamente los troqueles. Para estos, el fresado CNC simple o el forjado en caliente son la única opción sensata.
P2: ¿Cuáles son los plazos de entrega reales y los costos de utillaje para un paquete de matrices de extrusión en frío?
R: Un sistema de punzonado y cavidad de carburo de una sola estación cuesta aproximadamente entre $3,500 y $8,000 para perfiles escalonados o cilíndricos estándar, y se acerca a los $12,000 al pasar a matrices progresivas de varias etapas. La fabricación de la herramienta (electroerosión por hilo, endurecimiento al vacío de bloques H13/DC53 y pulido de punzones de carburo CD-650) lleva de 18 a 25 días hábiles. Una vez que ajustamos la matriz en la prensa, los informes completos de Inspección del Primer Artículo (FAI), respaldados por datos completos de CMM, se envían en un plazo de 5 días hábiles.
P3: ¿Cómo se compara el acabado superficial de un orificio de aluminio conformado en frío con el mecanizado CNC?
R: El conformado en frío proporciona un orificio interno tal como se obtiene, con una rugosidad Ra de entre 0,2 µm y 0,6 µm, debido a que el punzón de carburo pulido a espejo bruñe la pared bajo una enorme presión. El torneado o fresado convencional alcanza un límite superior de Ra de entre 0,8 µm y 1,6 µm, lo que implica la necesidad de realizar operaciones secundarias de bruñido con diamante o microbruñido para asentar juntas tóricas hidráulicas o neumáticas dinámicas sin fugas.
P4: ¿Se puede aplicar anodizado estándar o de recubrimiento duro directamente sobre aluminio extruido en frío?
R: Sí, pero solo si el sistema de prelavado está bien ajustado. El conformado pesado requiere jabones de fosfato de zinc y estearato de sodio de extrema presión para combatir el agarrotamiento bajo cargas de 450 a 600 toneladas.Antes de introducir las piezas en los tanques de recubrimiento duro estándar MIL-A-8625 Tipo II o Tipo III, realice un desengrasado alcalino ultrasónico seguido de un micrograbado ácido. Esto elimina el lubricante incrustado de la superficie. Una vez preparadas adecuadamente, el grano denso y endurecido por el trabajo produce una capa de óxido más limpia y compacta que la que podría igualar cualquier fundición.
P5: ¿Dónde se encuentra el verdadero punto de inflexión de costos entre la extrusión en frío y el mecanizado CNC?
R: El punto de equilibrio se alcanza con una producción de entre 3000 y 5000 piezas al año. Por debajo de las 2000 piezas, los costos de utillaje (de 3500 a 8000 dólares), junto con la configuración, anulan cualquier ahorro en materia prima. En ese rango de volumen, mantener el trabajo en una fresadora o torno simplemente cuesta menos. A partir de las 5000 unidades anuales, un rendimiento de material del 85 % al 92 %, combinado con tiempos de ciclo de 2 a 3 segundos, reduce los costos unitarios entre un 30 % y un 70 %, amortizando la inversión en herramientas con las primeras 800 a 1200 piezas producidas.
Haga clic aquí para su consulta 👆
¿Listo para evaluar la geometría de su pieza?
Si su equipo actualmente compra carcasas de aluminio torneadas o fresadas por CNC en volúmenes que superan las 3000 unidades al año, usted Es probable que estén pagando de más por la generación de chatarra y el tiempo de ciclo de la máquina.
Revise sus planos actuales para piezas cilíndricas, tubulares o huecas simétricas. La transición a una preforma extruida en frío casi final, junto con operaciones secundarias CNC específicas, preserva el rendimiento estructural, refina el flujo interno del grano y elimina costos unitarios innecesarios.
Información de contacto
Aviso legal
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog son solo para fines informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no reemplazan los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, los contratos firmados y los planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido completamente anonimizados y depurados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Operamos desde una planta de 6500 m². Nuestro centro de producción cuenta con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, desde los conceptos iniciales de CAD hasta los envíos finales.
Controlamos la calidad con la máxima rigurosidad. Aplicamos las estrictas tolerancias con la disciplina de ingeniería que requieren. Con las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional con CMM y el perfilado óptico hasta las pruebas de dureza y de niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para instalar sin problemas de ensamblaje ni costosas paradas de línea.Además de la fabricación, puede contar con nosotros para obtener tiempos de respuesta de dos horas a nuevas solicitudes de cotización, asistencia directa para el muestreo de prototipos y envíos de exportación sin contratiempos a Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.
Blogs relacionados
Torneado y fresado por presión: Equilibrio de cortes en aluminio delgado
Procesos de mecanizado de precisiónPortaherramientas rotativos para centros de torneado y fresado: velocidades y rigidez
Procesos de mecanizado de precisiónTorneado sincronizado de doble husillo para tubos de aluminio complejos
Procesos de mecanizado de precisiónOperaciones con subhusillo: Técnicas de mecanizado posterior para piezas de aluminio
Procesos de mecanizado de precisiónMultitarea en el eje B: Fresado simultáneo de 5 ejes en tornos
Procesos de mecanizado de precisiónTorneado CNC en el eje Y: Fresado descentrado y taladrado radial
Procesos de mecanizado de precisión

Ethan Zhang
Especialista en procesos de fabricación de metales y mecanizado de precisión
Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.
Etiqueta: