 Español




1. Repensando la producción OEM de aluminio
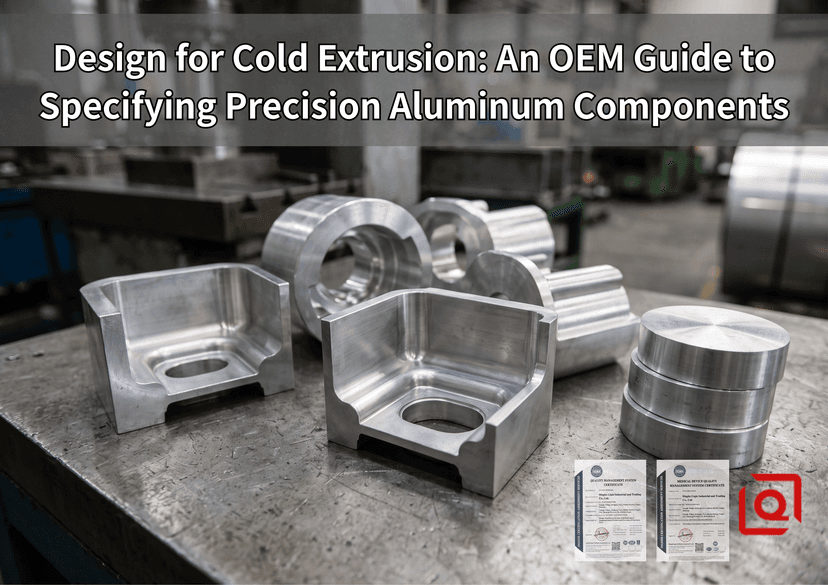
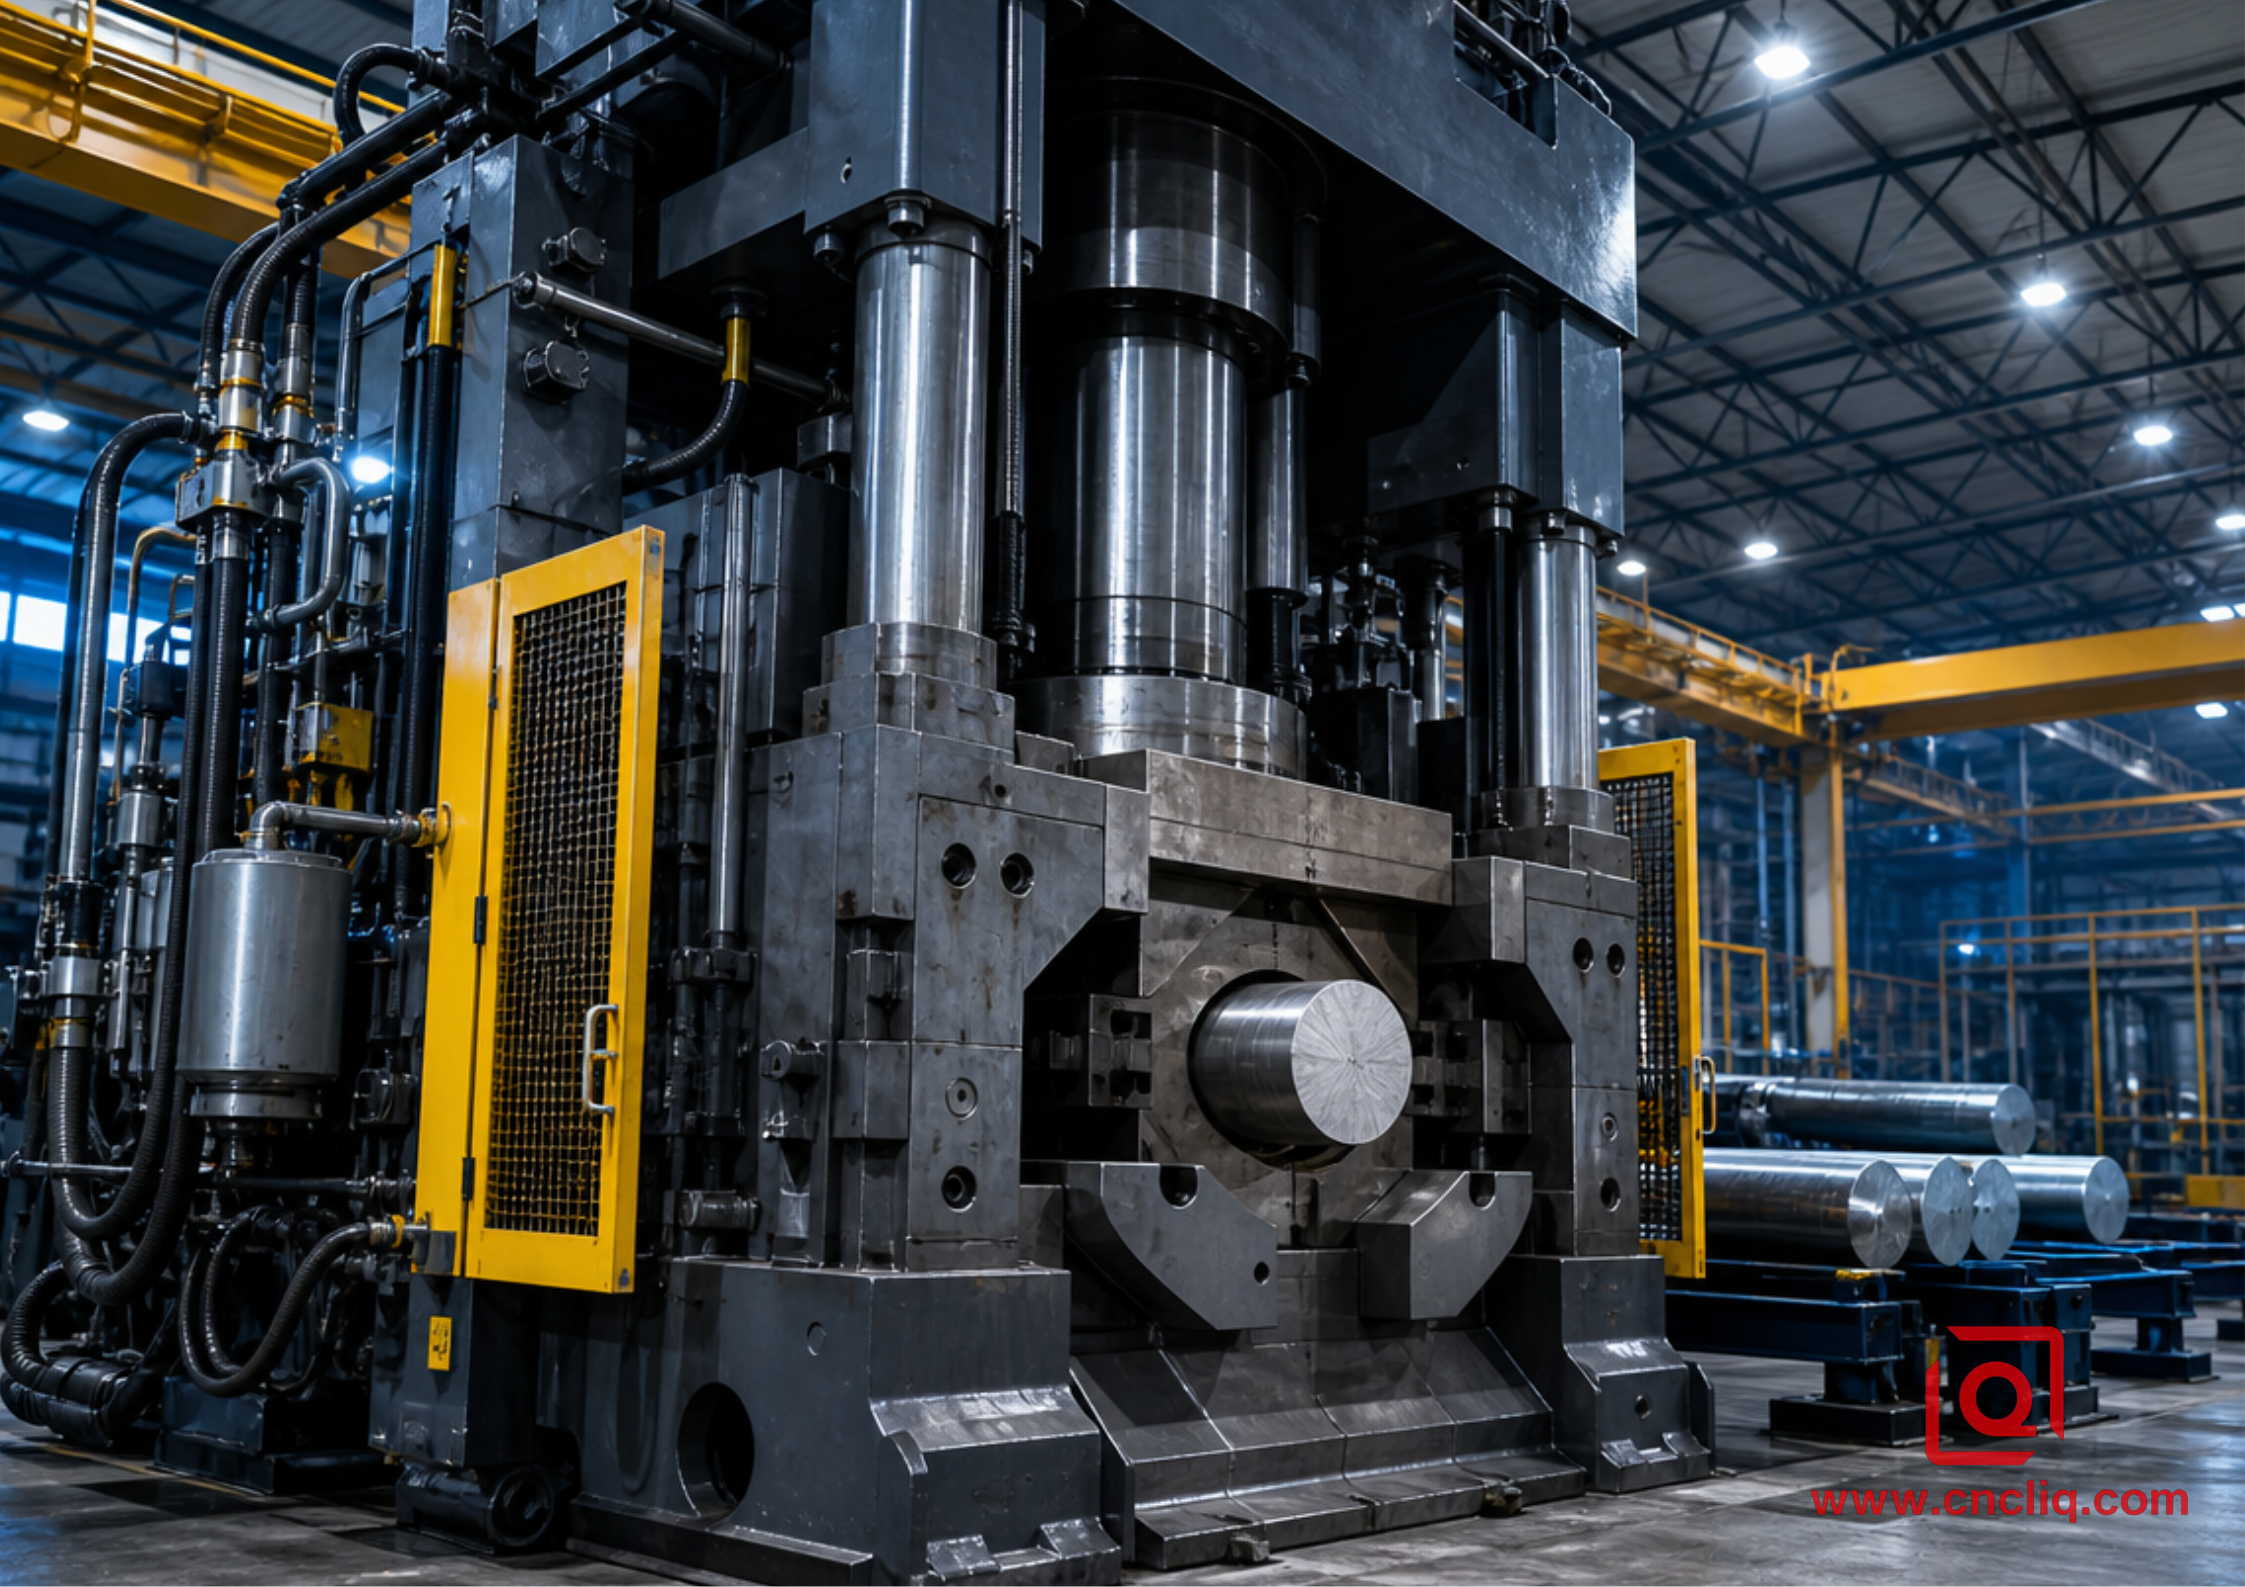
Visite cualquier planta de producción de aluminio de alto volumen. Escuche las prensas. Cuando un pistón hidráulico de 500 toneladas golpea un bloque de aluminio frío, no solo corta material para dar forma a la pieza. Obliga al metal sólido a fluir como una masilla altamente viscosa, realineando la estructura interna del grano a la perfección a lo largo de los contornos de la cavidad de la matriz. A esto lo llamamos flujo de grano ininterrumpido. Es la razón exacta por la que los componentes extruidos en frío superan sistemáticamente a sus equivalentes mecanizados por CNC en resistencia a la fatiga, resistencia al impacto e integridad estructural general.
Pero esta es la realidad del taller con la que lidiamos cada martes durante las revisiones de planos de ingeniería: compradores e ingenieros nos envían archivos CAD hermosos y muy complejos, perfectamente optimizados para fresado multieje, pero completamente desastrosos para extrusión en frío. Solicitan ángulos de desmoldeo cero en agujeros ciegos de 50 mm de profundidad. Especifican fondos internos completamente planos con esquinas internas afiladas de 90 grados. Eso simplemente no funciona en el mundo de la extrusión. Si intentas usar esa geometría, el punzón de acero para herramientas se atascará inmediatamente, el aluminio deformado en caliente se desgastará agresivamente contra las paredes del molde y la vida útil de tus herramientas se desplomará de 100 000 golpes a menos de 5000. Diseñar para extrusión en frío de precisión requiere un cambio fundamental en la mentalidad mecánica. Ya no se trata de gestionar la evacuación de virutas, sino de gestionar la deformación plástica a alta presión.
2. Selección de las aleaciones de aluminio adecuadas
Hablemos de la selección de aleaciones y la realidad física de la tensión de fluencia. No todos los grados de aluminio fluyen fácilmente. Las aleaciones de aluminio puro, como la serie 1070 (que cuenta con una pureza de Al del 99,7 %), se deforman perfectamente bajo presión. Este material fluye sin esfuerzo en las intrincadas aletas de disipadores de calor de alta densidad, que requieren una presión relativamente baja. Sin embargo, los componentes estructurales robustos exigen la serie 6000. Aleaciones como la 6061 y la 6082 son de uso común en la fábrica. Se encuentran en el punto óptimo metalúrgico: poseen suficiente ductilidad natural en el estado de temple T4 para soportar una reducción masiva del 75 % en el área de la sección transversal, pero son totalmente capaces de alcanzar una resistencia a la tracción mínima de 290 MPa después de un riguroso ciclo de envejecimiento artificial T6 según las normas industriales ASTM B221.
¿Qué sucede cuando un comprador exige resistencia de grado aeroespacial? ¿Intenta extruir un lingote de 7075-T6 en frío a través de una matriz de carburo sin recocerlo previamente? La herramienta interna se rompe. La tensión de fluencia por cizallamiento del aluminio de la serie 7000 en condiciones de envejecimiento óptimo supera los límites de compresión de la mayoría de las configuraciones de punzón estándar. Si su proyecto requiere específicamente grados aeroespaciales de la serie 7000, primero debemos recocer completamente el lingote en bruto hasta el estado O-temper, realizar la carrera de extrusión y, posteriormente, llevar a cabo un tratamiento térmico de solución completo y un enfriamiento rápido para restaurar las propiedades mecánicas. Preste mucha atención a la selección del material desde el primer día. De ella depende directamente el tonelaje de prensado requerido, la tasa de desgaste de la matriz y, en última instancia, el precio unitario.
La geometría determina la supervivencia en la prensa. Las esquinas internas afiladas crean concentraciones de tensión inmediatas y catastróficas. Durante el milisegundo de la carrera de extrusión, el metal sólido se acelera violentamente alrededor de esas esquinas de la herramienta. Si el radio de diseño es demasiado pequeño, el material se corta y se desgarra en lugar de fluir suavemente. Debe proporcionarnos un mínimo de R0,5 mm en todas las esquinas internas. R1,5 mm es muy superior. Para el espesor de pared estructural, manténgalo estrictamente uniforme. Las transiciones rápidas e incontroladas de una base sólida de 12 mm de espesor a una pared cilíndrica delgada de 2 mm interrumpen instantáneamente la dinámica del flujo del material, causando huecos internos, bolsas de aire atrapadas o pliegues antiestéticos en la superficie exterior.
A continuación, analizamos los ángulos de desmoldeo. Los operarios de máquinas CNC generalmente los detestan; los fabricantes de herramientas de extrusión, en cambio, los exigen. Un ángulo de desmoldeo de 0,5° a 1,5° en el diámetro interior (DI) de un cilindro hueco profundo permite que el punzón se retraiga suavemente tras alcanzar el fondo. Sin este ángulo específico, se depende completamente del pasador de expulsión mecánico que presiona contra la base para separar la pieza del punzón, con el riesgo de deformar gravemente la pieza de aluminio caliente recién formada.
| Característica de diseño | Límite de mecanizado CNC | Punto óptimo de extrusión en frío | Nota sobre la planta de producción |
| Ángulo de desmoldeo interno | 0° (Preferido) | 0,5° - 1,5° | Permite la retracción del punzón; evita el agarrotamiento en acero H13. |
| Radios de esquinas internas | R0.0 mm (Afilado) | R0,5 mm - R2,0 mm | Elimina las zonas de metal muerto y previene el desgarro por cizallamiento. |
| Variación del espesor de la pared | Infinito | Relación máxima 2:1 | Garantiza una velocidad de flujo uniforme; evita el plegamiento de la superficie. |
| Relación profundidad-ancho del agujero ciego | > 10:1 (perforación por picoteo) | Máx. 4:1 (Extrusión hacia adelante) | El desvío del punzón se produce si la longitud sin soporte es demasiado extrema. |
| Tolerancia de identificación estándar | ±0,01 mm | ±0,05 mm - ±0,10 mm | Requiere un acabado mediante mecanizado CNC híbrido si se necesitan especificaciones más estrictas. |
¿Cómo preparamos realmente una tanda de producción? No nos limitamos a verter los lingotes crudos en la tolva. Esta es nuestra secuencia exacta e inalterada de preparación química en planta para un lote automotriz con tolerancias estrictas:
-
Validamos dinámicamente el volumen del lingote. La masa del lingote de aluminio debe coincidir exactamente con el volumen de la pieza terminada, calculado matemáticamente, más un pequeño margen de rebaba, estrictamente controlado. Mantenemos una variación de peso de ±0,5 %.
-
Limpieza alcalina a 65 °C. Eliminamos enérgicamente todos los fluidos de corte residuales que quedan del proceso de corte de la pieza.
-
Sumergir en un baño de fosfato de zinc. El deslizamiento de aluminio desnudo contra acero para herramientas desnudo bajo una fuerza de 400 toneladas es una receta segura para la soldadura en frío. La reacción ácida crea una capa cristalina microporosa sobre la superficie del aluminio.
-
Sumergir en un baño de jabón reactivo de estearato de sodio a 70 °C. El jabón reacciona químicamente con la capa de fosfato de zinc para formar estearato de zinc. Este compuesto específico tiene un punto de fusión superior al intenso calor de fricción generado durante la extrusión.
-
Precaliente las matrices de carburo de tungsteno a 150 °C. El mecanizado en frío enfría drásticamente la superficie exterior del lingote de aluminio al entrar en contacto con él, lo que provoca un aumento inmediato de la tensión de fluencia del material y un desgarro de la superficie.
-
Procese las primeras cinco piezas. Retírelas de la línea de producción. Corte una pieza directamente por el eje central. Grabe la sección transversal con el reactivo de Keller. La observamos bajo el microscopio metalúrgico para verificar que las líneas de flujo sean perfectamente continuas alrededor del radio crítico de la brida. Si las líneas se interrumpen, el metal se ha cortado. Inmediatamente, reducimos la velocidad del pistón de 45 mm/s a 28 mm/s.
3. Caso práctico de ingeniería: Reducción del desperdicio en un 82 % en una funda de sensor para orificios ciegos
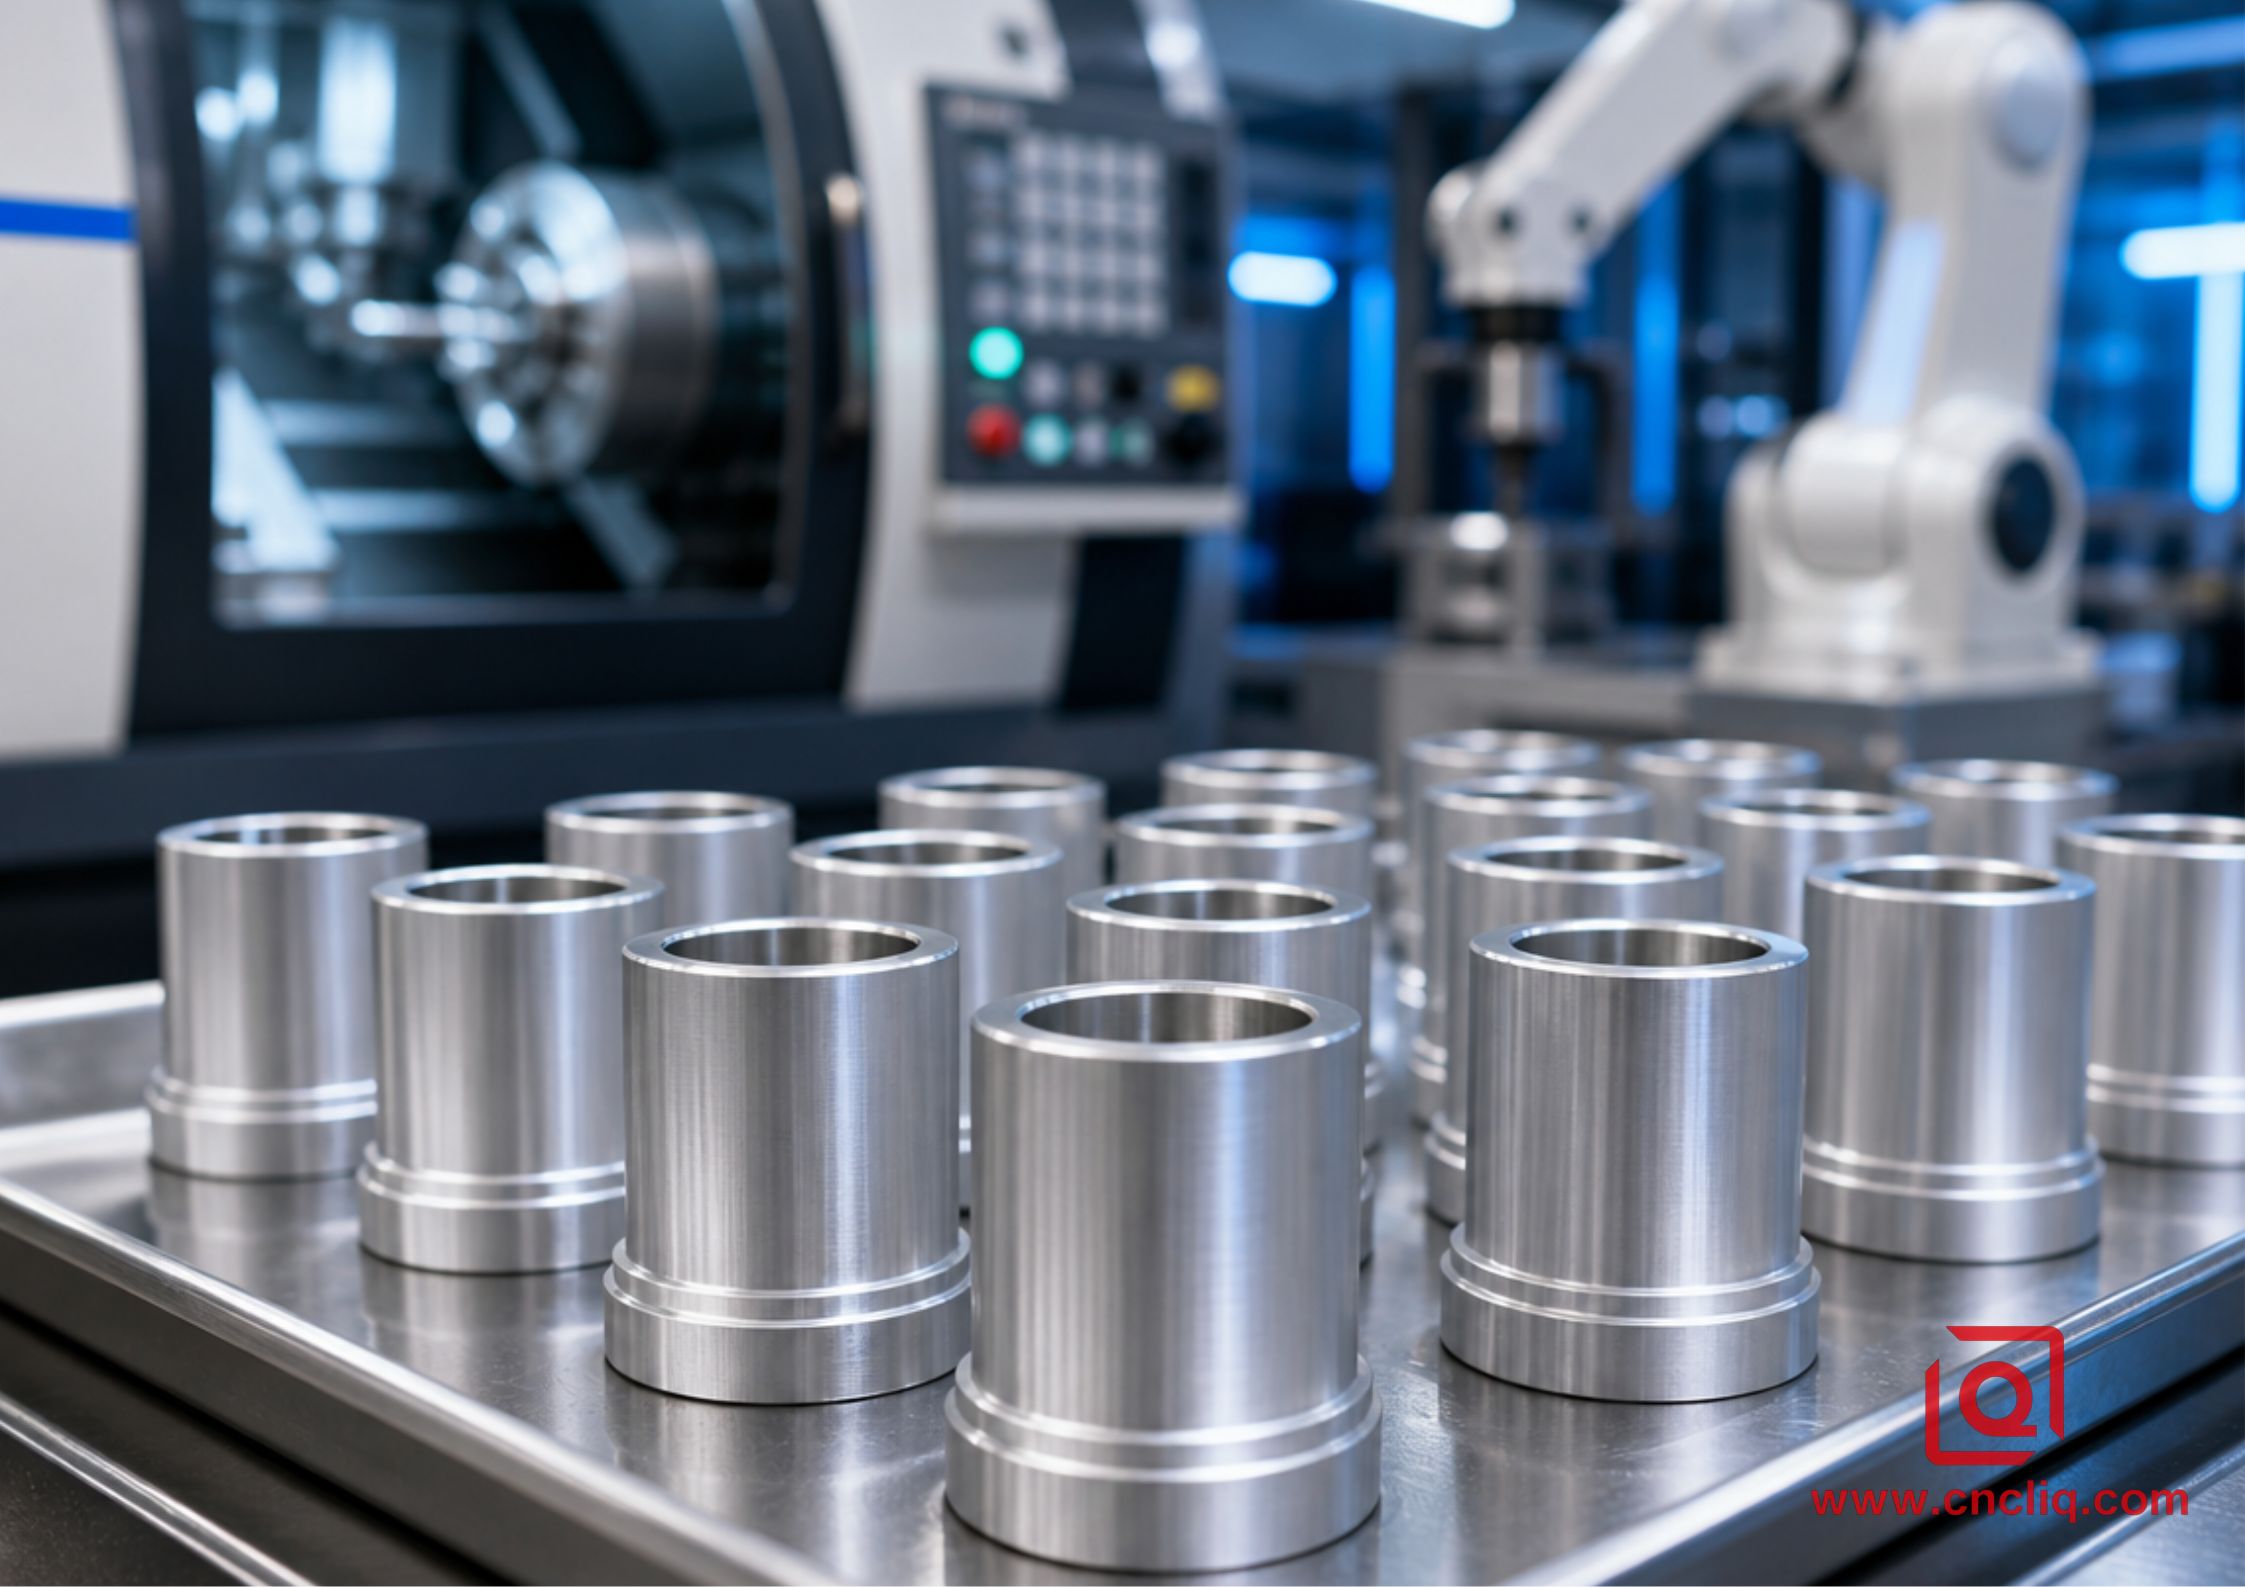
Analicemos un caso práctico real. Un proveedor automotriz de primer nivel, cuya identidad se mantiene en el anonimato, necesitaba un lote continuo de 50 000 manguitos para sensores de orificio ciego al mes para un sistema de monitorización de fluidos a alta presión. El plano de ingeniería original especificaba aluminio 6061, un diámetro interno de 18 mm, una profundidad total de 65 mm y un espesor de pared uniforme de 1,5 mm. Su prototipo de validación inicial se fabricó mediante torneado CNC a partir de barras macizas. El coste por unidad estaba agotando su presupuesto de compras, ya que desperdiciaban aproximadamente el 82 % de la costosa barra de aluminio en bruto. Acudieron a nosotros en busca de una solución OEM de extrusión en frío de alto rendimiento.
El problema principal radicaba en las tolerancias dimensionales. El plano original exigía un fondo perfectamente plano dentro del orificio ciego profundo, esquinas internas afiladas de 90 grados y una estricta tolerancia de ±0,015 mm en toda la longitud de 65 mm de diámetro interior.
Nos pusimos en contacto con su equipo de ingeniería principal y les explicamos la física exacta de la cavidad del troquel. Cuando un punzón plano llega al fondo bajo la máxima presión, el metal desplazado se comprime hacia afuera y asciende violentamente por los lados de la herramienta. Una esquina afilada restringe por completo ese flujo lateral crítico, atrapando una cuña de aluminio estático, lo que llamamos una zona de metal muerto. El metal que la rodea se corta más allá de esta zona, creando un punto débil localizado y propenso a la explosión por presión.
Propusimos una modificación de diseño obligatoria: añadimos un radio de filete interno de 1,5 mm en la base del orificio y un ángulo de desmoldeo continuo de 0,75° en la pared interior para asegurar que pudiéramos retirar la pieza del punzón a altas velocidades sin que se agarrotara. En cuanto a la estricta tolerancia del diámetro interior, ±0,015 mm es físicamente imposible de alcanzar para una prensa de extrusión directamente desde la matriz. La extrusión de precisión estándar suele ofrecer grados ISO 2768-mK o IT9. Prometimos con seguridad ±0,08 mm directamente desde la bancada de la prensa.
El compromiso de fabricación fue altamente efectivo. Primero extruimos en frío la forma casi final para capturar instantáneamente ese enorme ahorro de material del 82 % y asegurar la estructura de grano endurecida por trabajo superior. Luego, colocamos sin problemas las piezas extruidas en un torno CNC automatizado personalizado. Realizamos un pase de acabado rápido y muy agresivo de 6 segundos estrictamente en el diámetro interior y la base plana para lograr esa especificación exacta de ±0,015 mm. El cliente revisó el proceso híbrido y lo aprobó. Procesamos los lingotes 6061, los sometimos a un tratamiento térmico T6 y entregamos el primer lote de 50 000 exactamente un 38 % por debajo de su costo objetivo original. Durante su fase interna de prueba de presión de 120 bar, registraron cero defectos estructurales.
4. Integridad de la superficie posterior a la extrusión: Alivio de tensiones y control del anodizado.
Finalmente, no ignore las realidades del posprocesamiento. La extrusión en frío deja inherentemente enormes tensiones residuales atrapadas dentro de la matriz de aluminio. No puede simplemente sumergir estas piezas recién formadas directamente en un baño de anodizado agresivo y esperar un acabado impecable de grado aeroespacial. La presión de compresión extrema endurece considerablemente la superficie. Si el plano del cliente requiere un anodizado estricto de ácido sulfúrico Tipo II según las normas MIL-A-8625, siempre exigimos un horneado de alivio de tensiones térmicas o un tiempo de grabado cáustico altamente controlado. Un grabado químico automatizado estándar de 5 minutos atacará agresivamente y expondrá la severa deformación del grano cerca de las zonas de cizallamiento, lo que dará como resultado un acabado mate irregular, rayado y poco estético. Ajustamos específicamente el grabado cáustico a 90 segundos precisos. Limpiamos, abrillantamos y anodizamos la pieza. Luego sellamos los poros en un baño de acetato de níquel. El resultado final es un componente OEM estéticamente impecable y estructuralmente dominante que simplemente no se puede replicar mediante mecanizado básico.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
P1: ¿Cuál es el coste típico de utillaje para una extrusión en frío de aluminio a medida, y cuándo se alcanza el punto de equilibrio en comparación con el mecanizado CNC?
El utillaje de extrusión en frío a medida suele costar entre 3500 y 12 000 dólares. Esta variación depende de la geometría de la pieza, el número de plaquitas y si se especifica carburo de tungsteno o acero H13 tratado térmicamente. En comparación con el fresado CNC multieje, el punto de inflexión suele alcanzarse entre las 3000 y las 5000 piezas. A partir de ese umbral, el ahorro de material es fundamental, reduciendo la pérdida de virutas de más del 70 % a menos del 15 %, mientras que un ciclo de prensado de 2 a 6 segundos consume rápidamente el coste de la matriz frontal.
P2: ¿Podemos lograr tolerancias ajustadas para agujeros y roscas directamente desde la prensa de extrusión sin operaciones secundarias?
No. La extrusión en frío de precisión permite alcanzar fácilmente tolerancias dimensionales de ±0,05 mm a ±0,10 mm (grados IT8-IT9) directamente desde la matriz. Sin embargo, características como roscas internas ciegas, orificios para cojinetes de precisión (±0,01 mm) o ranuras para juntas tóricas con acabados superficiales críticos requieren un mecanizado CNC secundario rápido. Nuestro método estándar consiste en la extrusión en frío con forma casi final para construir la geometría del núcleo, seguida de un mecanizado CNC de alta velocidad para obtener características con tolerancias muy ajustadas.
P3: ¿Qué aleación de aluminio ofrece el mejor equilibrio entre el rendimiento de extrusión y la resistencia estructural final?
Para aplicaciones estructurales y automotrices generales, las aleaciones 6061 y 6082 ofrecen el mejor rango de operación. En su estado T4, más blando, se deforman suavemente bajo altas cargas sin agrietarse ni causar desgaste prematuro de las herramientas. Una vez conformadas, un tratamiento térmico de precipitación T6 estándar (tratamiento térmico de solución, temple en agua y envejecimiento artificial a 175 °C) eleva su límite elástico a más de 240 MPa.
P4: ¿Cómo mejora la extrusión en frío la vida útil a la fatiga de una pieza de aluminio en comparación con su mecanizado a partir de una barra de material?
Al mecanizar una pieza a partir de una barra extruida, la herramienta de corte interrumpe las líneas de flujo continuo del grano metálico en cada hombro, rosca y esquina, creando microhendiduras que propician la fisuración por fatiga bajo carga cíclica. La extrusión en frío redirige y comprime la estructura del grano siguiendo la geometría exacta de la cavidad de la matriz. Dado que las líneas de flujo cristalino permanecen intactas y paralelas al contorno de la pieza, el límite de fatiga y la resistencia a la presión de rotura aumentan entre un 20 % y un 35 %.
P5: ¿Qué acabado superficial podemos esperar directamente de las matrices de extrusión en frío y es compatible con el anodizado de color?
Directamente del molde, la extrusión en frío produce una rugosidad superficial (Ra) de 0,4 µm a 1,6 µm, notablemente más limpia que las piezas fundidas estándar o las superficies mecanizadas en bruto. Sin embargo, el flujo excesivo de plástico y las películas lubricantes gruesas dejan una capa superficial resistente. Es necesario eliminarla mediante un lavado alcalino en caliente y un grabado cáustico preciso antes del proceso de recubrimiento. Una vez optimizada esta preparación, el acero 6061 conformado en frío recibe uniformemente los recubrimientos duros de tipo II y tipo III, sin porosidades.
Haz clic aquí para tu consulta 👆
Resumen
Si desea que la extrusión en frío de aluminio para OEM de alto volumen sea rentable, su estrategia de diseño debe cambiar: deje de calcular el desperdicio y comience a planificar el flujo del metal. Proporcione a las piezas radios de esquina adecuados, un ángulo de desmoldeo realista y secciones de pared equilibradas. Aborde las tolerancias estrictas con un plan de acción dividido: deje que la prensa expulse piezas casi definitivas con una alineación de grano impecable, y luego envíe la pieza al CNC de alta velocidad para lograr una precisión de décimas de milímetro. Cuando sus modelos 3D respetan la física del flujo del plástico, reduce el desperdicio, prolonga la vida útil de los troqueles y logra una sólida resistencia a la fatiga a un costo mínimo.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
