 Español




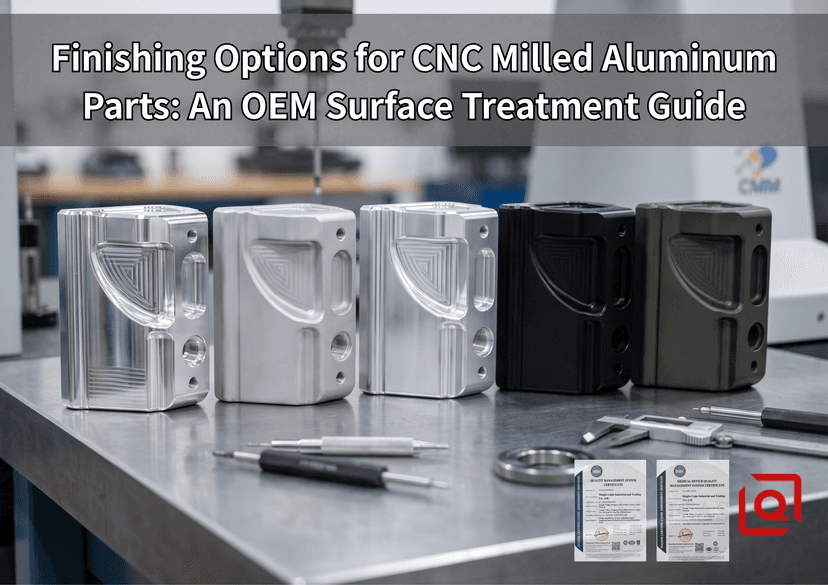
Recién salida de la mordaza de mecanizado, un acabado contorneado de 5 ejes luce impecable. Esos vívidos patrones de difracción que recorren el material esculpido de 6061-T6 confirman una excentricidad del husillo nula, avances CAM ajustados con precisión y una fresa que corta el aluminio sin vibraciones.
Entonces, esa pieza sin acabado llega al banco de ensamblaje… y comienzan los verdaderos problemas.
El aluminio 6061 sin acabado es blando, químicamente activo y propenso a rayarse. Si dejas caer una pieza sin protección sobre una mesa húmeda durante la noche, o la agarras con las manos sudorosas, aparecerán manchas de corrosión blanquecinas por la mañana. Si introduces un simple perno de acero inoxidable directamente en un macho de roscar ciego seco, las roscas se atascarán por completo mucho antes de que el tornillo alcance el par de apriete especificado. El mecanizado define la geometría, pero la línea de acabado transforma esa geometría en bruto en un producto funcional. Con demasiada frecuencia, los planos de diseño llegan a nuestros escritorios con una indicación genérica y apresurada como "Anodizado negro", colocada casualmente en el bloque de título. Hacer esto sin planificar el crecimiento del material, la conductividad eléctrica o el enmascaramiento de los límites convierte el ensamblaje en una lotería. A continuación, se presenta una guía de campo para ingenieros sobre el posprocesamiento de piezas de aluminio fresadas con CNC, centrándose en las ventajas y desventajas prácticas, los matices dimensionales y los pasos de producción que salvan la brecha entre los modelos CAD digitales y el hardware físico fiable.
Comparación de ingeniería: Acabados comunes para aluminio fresado
| Tipo de acabado | Especificación principal | Desplazamiento dimensional típico | Sensación de la superficie acabada | Propósito principal de ingeniería |
| data-path-to-node="11,1,0,0" data-index-in-node="0">Como se mecanizó | ISO 2768-m / ISO 1302 | Nominal de referencia (cambio cero) | Suave con microtrayectorias de herramienta visibles | Prototipos funcionales, soportes internos, comprobaciones rápidas de ajuste. |
| Granallado con microesferas | Específico del medio (vidrio n.° 8 a n.° 12) | Ligero suavizado de bordes (microerosión) | Textura satinada suave, similar al terciopelo | Eliminación de marcas de corte, eliminación de reflejos, preparación previa al anodizado. |
| Anodizado tipo II | MIL-A-8625 Tipo II | Crecimiento moderado hacia afuera (~0,008 mm/lado) | Liso, duro, brillo uniforme | |
| Recubrimiento duro tipo III | MIL-A-8625 Tipo III | Recubrimiento grueso (~0,025 mm/lado) | Mate, denso, altamente Resistente a los arañazos | Deslizadores de alta fricción, cuerpos hidráulicos, superficies de desgaste extremo. |
| Chem-Film (Alodine) | MIL-DTL-5541 Tipo II | Cambiar prácticamente nada | Conserva el tacto metálico natural | Caras de conexión a tierra RF/EMI, cavidades internas, imprimaciones con recubrimiento en polvo. |
| Níquel químico | ASTM B733 / AMS 2404 | Depósito uniforme (~0,015 mm/lado) | Brillo metálico liso y duro | Perforaciones profundas y ciegas, colectores, entornos químicos agresivos. |
Paso 0: La línea base – Lectura de la superficie mecanizada
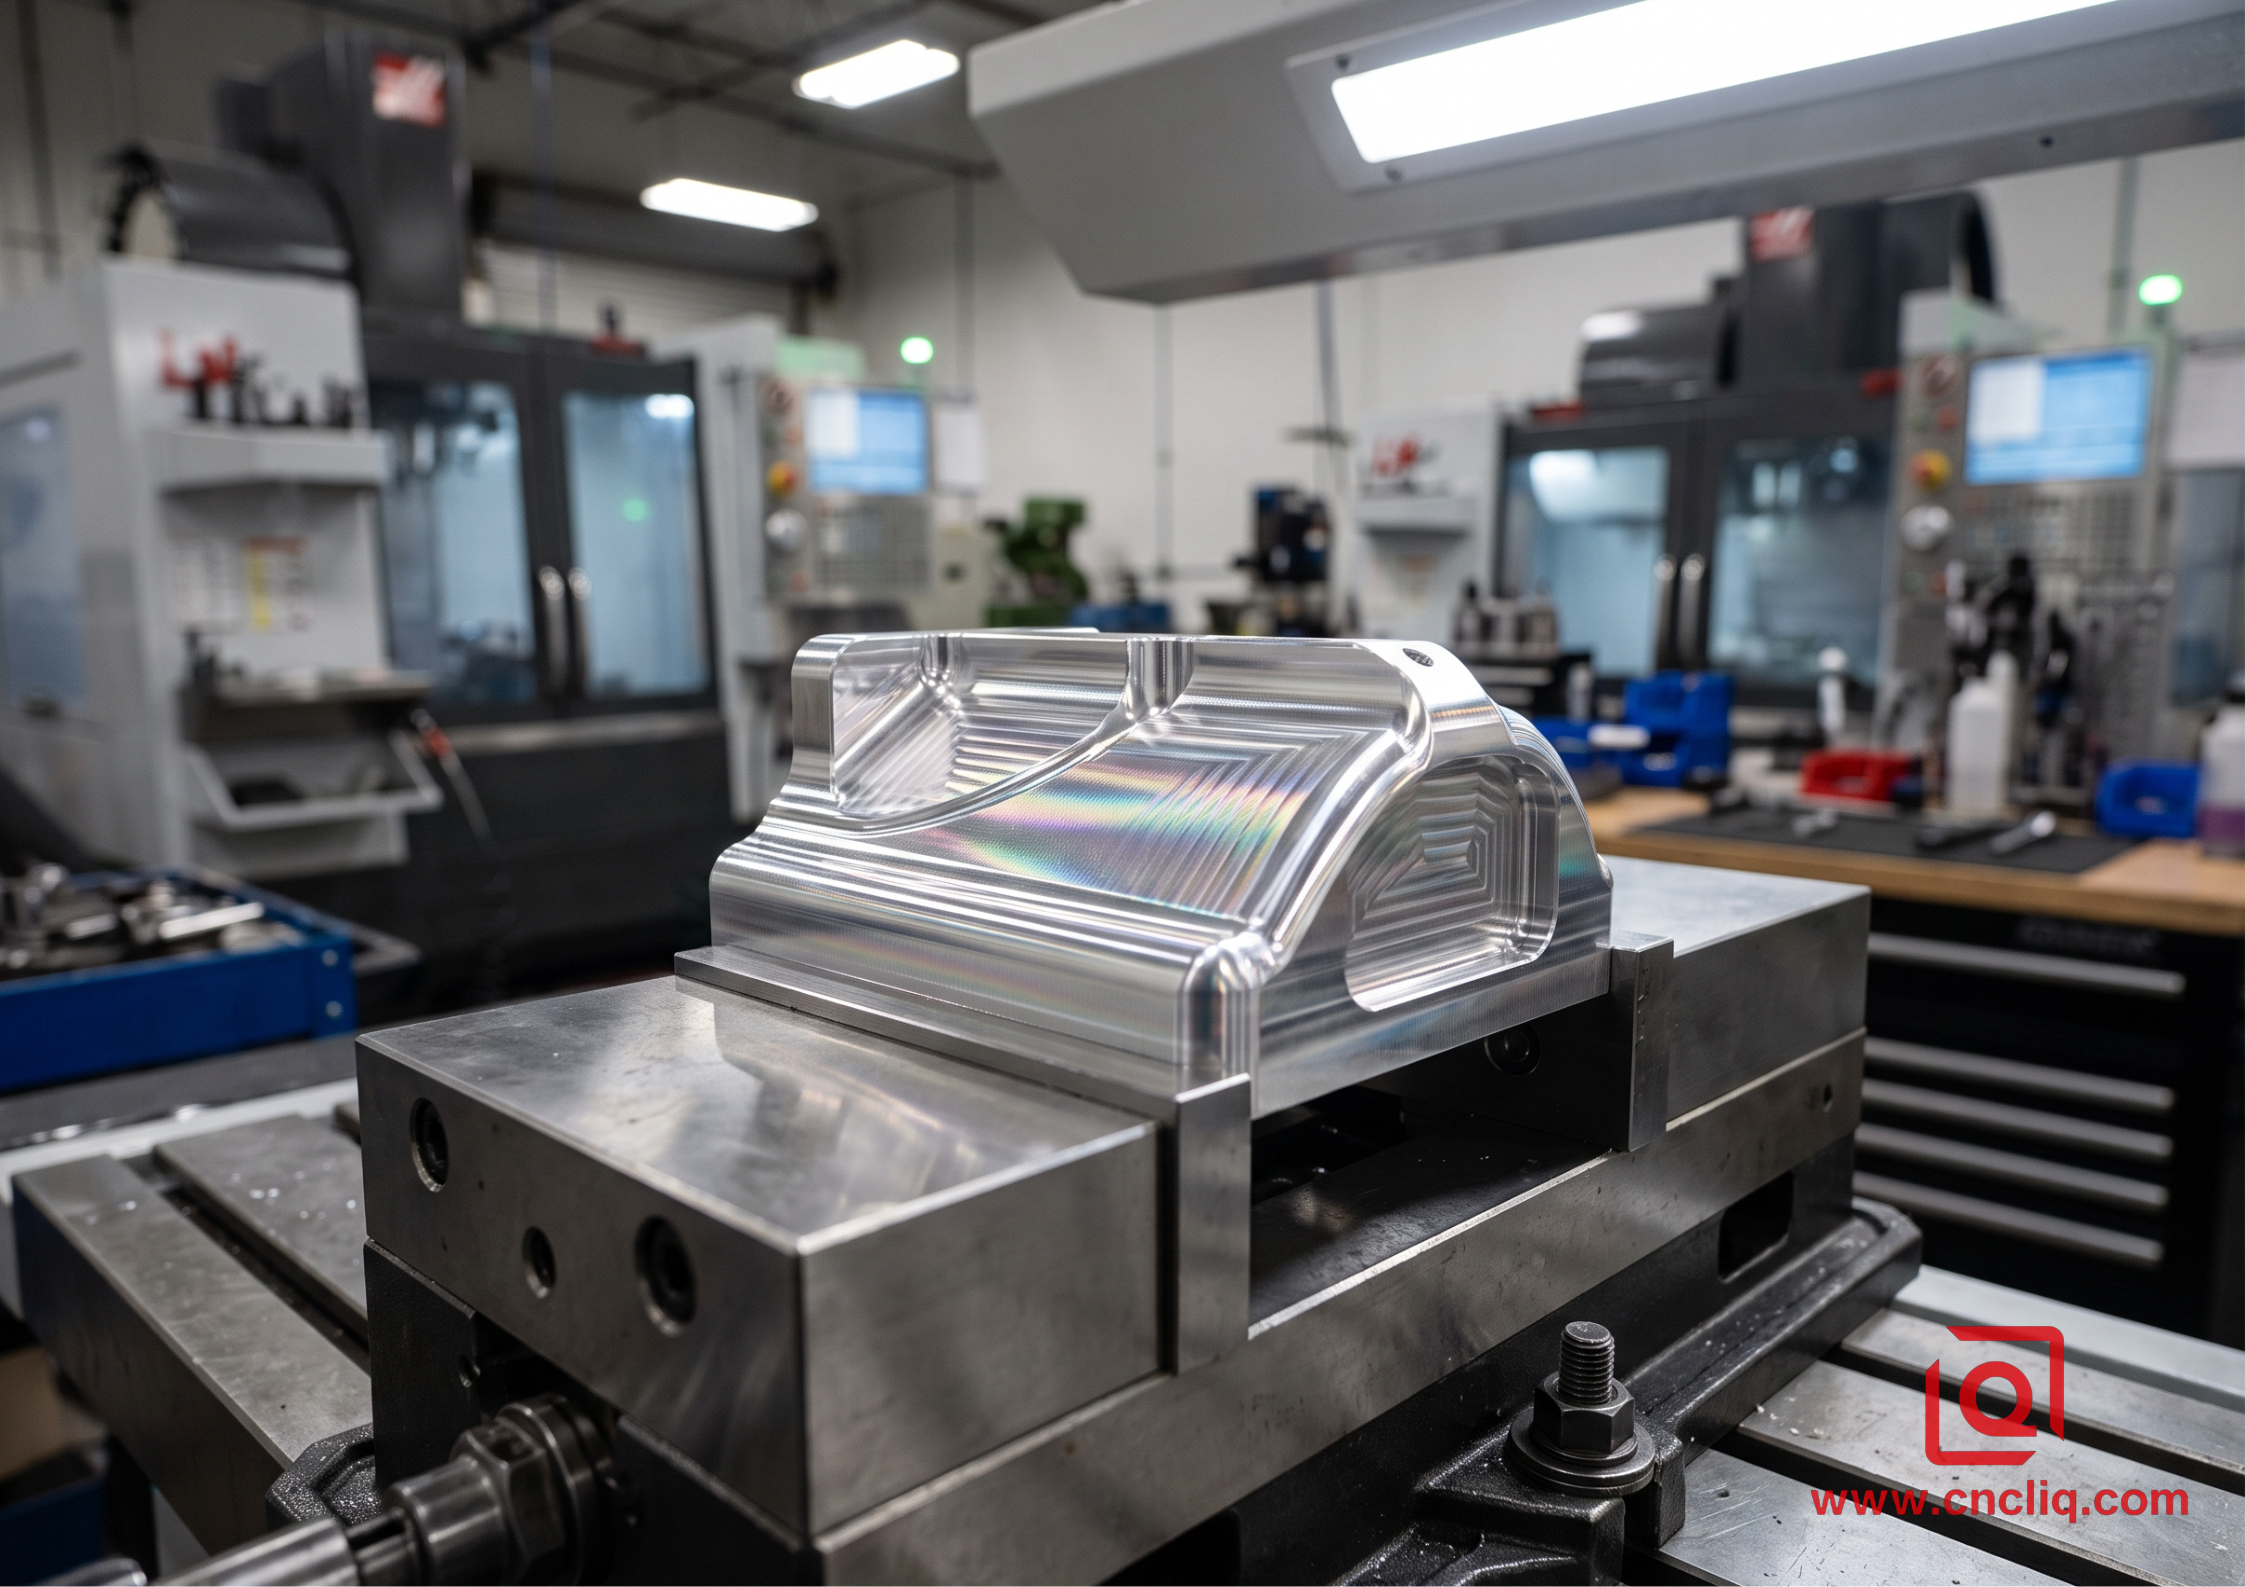
Cada tratamiento superficial interactúa directamente con la topología microscópica que deja la herramienta de corte. No se pueden encubrir las malas prácticas de mecanizado simplemente con un baño químico.
 [ Fresa de un solo punto ] [ Fresa de bola estándar ]

~~~~~~~~~~~~~~~~~~~~~~~~~~~ /\/\/\/\/\/\/\/\/\/\/\/\
Superficie plana, como un espejo. Crestas festoneadas & microcúspides

(Baja fricción, no necesita granallado) (Requiere granallado para difuminar las líneas)
Cuando una carcasa de aluminio sale de la fresadora, sus caras reflejan la trayectoria específica de la herramienta de corte utilizada.Una fresa de concha de 80 mm con pasadas de limpieza ligeras crea una superficie lisa y reflectante donde las líneas de contacto de la herramienta son apenas perceptibles al tacto. En cambio, las cavidades internas profundas, limpiadas con fresas más pequeñas, suelen mostrar marcas visibles de la herramienta y sutiles marcas de paso. Las piezas en bruto, tal como se mecanizan, funcionan bien para esqueletos internos ocultos o plantillas de prueba que se mantienen completamente secas. Pero si se omite el recubrimiento en materiales con alto contenido de cobre o zinc, como el 2024 y el 7075, se corroerán rápidamente al aire libre o en contacto con aire salino. Incluso el fiable 6061 sufre daños: deja rastros de refrigerante soluble en agua tras retirarlo de la mesa, y la corrosión comienza rápidamente.
Granallado: Creando un lienzo satinado uniforme
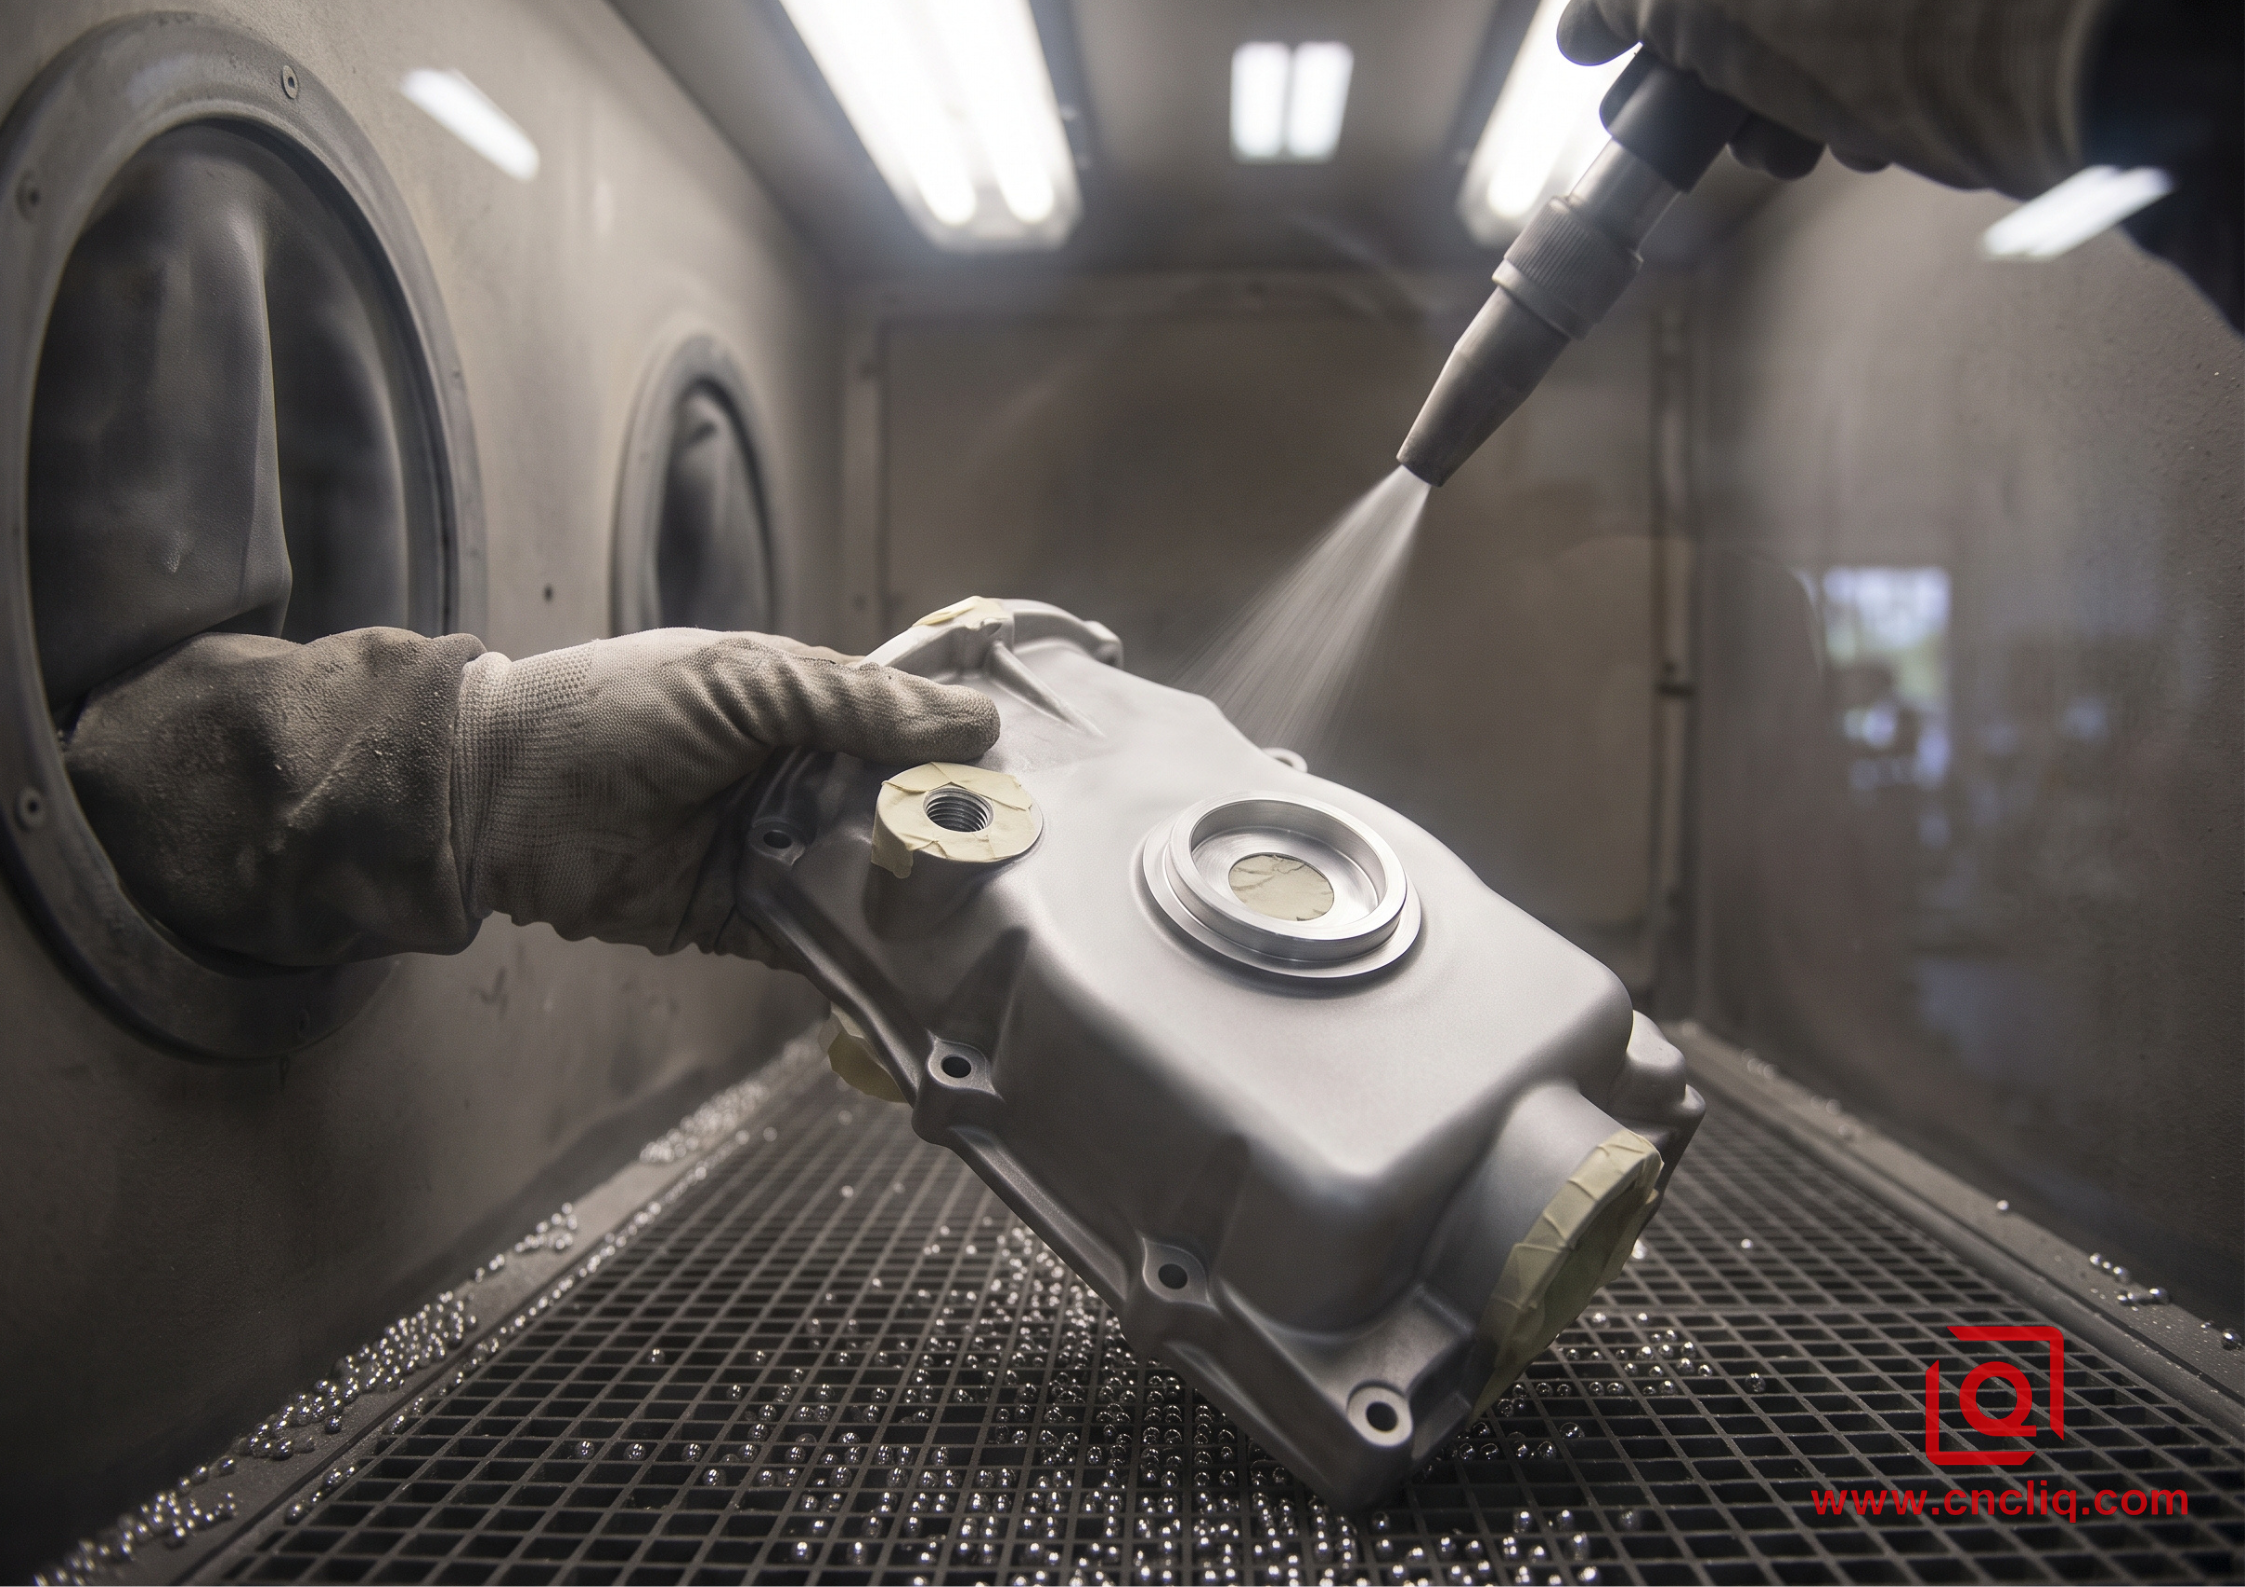
Cuando se necesita una carcasa con un aspecto limpio y difuso que oculte las sutiles marcas de herramientas, el granallado es el paso de preparación estándar antes del acabado químico.
Impacto físico: Aire comprimido + microesferas de vidrio ===> Deforma la superficie y colapsa las crestas de corte

Deja microcavidades poco profundas (aspecto mate)
Los medios de vidrio esféricos no penetran en el aluminio; imagina la explosión como millones de pequeños martillos golpeando.El aire seco del taller impulsa las perlas dentro de la cabina, aplanando las rebabas y difuminando las trayectorias de corte escalonadas en cada cara. La pieza sale con un brillo mate uniforme que reduce el fuerte resplandor de la luz superior.
Prácticas en el taller:
El granallado elimina metal, lo quieras o no. El granallado intenso elimina la geometría afilada, redondea los pequeños chaflanes y compacta el material fino directamente en los orificios roscados ciegos. ¿Tienes orificios para pasadores estrechos o roscas de paso poco profundo? Primero, cúbrelas con cinta adhesiva o, al menos, mantén la boquilla apuntando lejos de esos puntos críticos.
Anodizado tipo II: Equilibrio entre protección diaria y color
El anodizado sulfúrico sigue siendo la especificación de superficie predeterminada para dispositivos mecanizados por CNC, brazos de UAV y carcasas de equipos de prueba. La pintura, los recubrimientos en polvo o los chapados simplemente envuelven el metal en bruto como una capa suelta. El anodizado no funciona así. Al hacer pasar corriente eléctrica a través de un tanque de ácido, el aluminio base se transforma directamente en una capa resistente y adherida de óxido de aluminio.
Dinámica de crecimiento 50/50:
+--------------------------+
| Construcción externa: +50% de la película | <--- Se expande hacia afuera en el espacio (Aumenta la OD / Cierra la ID)
+==========================+ <--- Límite de la parte original
| Penetración: -50% de la película| <--- Consume la base de aluminio en bruto
+--------------------------+
Debido a que la mitad de esta película similar a la cerámica se acumula hacia afuera y la otra mitad penetra en el sustrato, cada superficie anodizada se desplaza ligeramente en el espacio. Si una especificación de acabado produce una capa de óxido total de 0,016 mm:
-
Los salientes externos y los espesores totales aumentan aproximadamente 0,008 mm por lado.
-
Un orificio interno escariado se contraerá aproximadamente 0,008 mm en su radio, reduciendo el diámetro total en 0,016 mm.
Si un ingeniero diseña un orificio para alojar un rodamiento de bolas de ajuste a presión con tolerancias ajustadas y no tiene en cuenta esta capa, el rodamiento se atascará durante el montaje. Un programador CNC experto compensa esto de antemano perforando el orificio ligeramente sobredimensionado durante el acabado, lo que permite que el tanque químico ajuste la dimensión hasta su valor nominal.
Teñido y sellado por hidratación
La capa de óxido recién formada se asemeja a una matriz de poros verticales microscópicos en forma de panal. En el anodizado de Clase 2, estos poros vacíos absorben los tintes orgánicos: negros intensos, platas brillantes, azules intensos y dorados.
Justo después del teñido, la pieza se sumerge en agua desionizada casi hirviendo. Este choque térmico hidrata el óxido recién formado, comprimiendo las paredes de los microporos para que los colorantes queden atrapados en su interior.
Si se escatima en este sello, los poros abiertos absorben los residuos del refrigerante o las huellas dactilares sucias como un trapo seco en cuanto alguien lo toca.Anodizado duro tipo III: Protección contra desgaste severo.Cuando un componente de aluminio necesita soportar deslizamientos mecánicos constantes, polvo abrasivo o fluidos hidráulicos a presión, el anodizado estándar tipo II se desgasta demasiado rápido. Se requiere anodizado duro tipo III.
Diferencias del proceso:
* Tipo II: Baño a temperatura ambiente (~20 °C), corriente moderada, colores decorativos.

* Tipo III: Baño cercano al punto de congelación (~4 °C), alta densidad de corriente, óxido estructural denso.
Enfriar el tanque evita que el ácido caliente corroa la película fresca, mientras que un amperaje elevado fuerza la oxidación en profundidad en la materia prima. Lo que se obtiene es una armadura extremadamente dura, con una resistencia al rayado comparable a la del acero para herramientas carburizado, sin perder ni un ápice de la ligereza del aluminio.
Debido a que el recubrimiento duro se acumula mucho más grueso que el anodizado cosmético, el crecimiento hacia afuera en cada cara es perceptible. Una capa típica de recubrimiento duro de 0,050 mm empuja cada superficie externa 0,025 mm hacia afuera. Las colas de milano deslizantes, los ejes de pistón dinámicos y los hombros de montaje de precisión se atascarán a menos que el modelo CAD deje suficiente espacio libre para esta gruesa capa.
Características visuales:
El recubrimiento duro natural, sin teñir, varía mucho según la aleación subyacente. En el 6061 estándar, adquiere un atractivo tono gris carbón o verde oliva intenso. En el 7075, el contenido de zinc le confiere un tono verde bronce.
Si su proyecto requiere una apariencia visual uniforme en varios componentes acoplados, mecanícelos todos a partir del mismo lote de materia prima.Recubrimiento químico (Alodine): Conservación de la conexión a tierra y dimensiones precisas
A veces es necesario proteger el aluminio de la corrosión, pero la pieza no puede tolerar ningún aumento dimensional ni pérdida de conductividad eléctrica. Aquí es donde destacan los recubrimientos de conversión química (comúnmente llamados Chem-Film o Alodine).
 [ Película de óxido anódico ] [ Película de conversión química

* Similar a la cerámica, no conductora * Reacción extremadamente delgada, similar a un gel
* Crecimiento dimensional notable * Desplazamiento dimensional cero medible
* Ideal para la fricción y el desgaste * Mantiene las rutas de tierra eléctricas
Olvídese de los tanques y la corriente del anodizado; la película química crea su capa protectora ultrafina con solo una rápida inmersión.La acumulación de recubrimiento se lee como cero absoluto. Esto significa que se puede aplicar sobre bridas de guías de onda de RF, roscas de paso micrométrico y orificios de pines escariados con precisión sin dañar los ajustes deslizantes posteriores.
Debido a que esta capa de conversión permite el paso libre de electrones, es práctica habitual especificar una película química dentro de las carcasas electrónicas que requieren continuidad de conexión a tierra para placas de circuitos y blindajes internos.
Niquelado químico: Alcance de características internas profundas
El anodizado depende en gran medida de la corriente eléctrica directa. Las altas corrientes tienden a concentrarse a lo largo de los bordes externos afilados, lo que ocasionalmente causa quemaduras localizadas, mientras que las esquinas interiores profundas y el fondo de cavidades estrechas reciben muy poca corriente, lo que resulta en una capa protectora delgada o inexistente.
Flujo de corriente vs. Inmersión química:
Anodizado (campo eléctrico): Acumulación importante en las esquinas exteriores; débil en el interior de las cavidades profundas. Níquel químico (líquido): Fluye por todas partes en húmedo; crea espesores de pared perfectamente idénticos.
El niquelado químico resuelve este problema mediante una reacción química autocatalítica. No se hace pasar corriente eléctrica a través del tanque. Siempre que el baño químico pueda fluir hacia una cavidad y mojar el metal, la aleación de níquel-fósforo se deposita a un ritmo constante y uniforme en todas partes.
Los puertos hidráulicos profundos, los canales internos que se cruzan y las roscas empotradas reciben el mismo espesor de recubrimiento que la superficie exterior, lo que proporciona una protección metálica uniforme, duradera y resistente a la corrosión.
Enmascaramiento estratégico: protección de la geometría crítica
Las piezas personalizadas complejas rara vez reciben un acabado único y uniforme en cada milímetro cuadrado. Lo más frecuente es que se requiera un recubrimiento duro y resistente en el marco exterior para resistir los arañazos, una superficie de conexión a tierra conductora sin anodizar en un saliente interior y metal desnudo en el interior de un orificio para pasador de precisión.
Para lograr esto se requiere un enmascaramiento deliberado antes de que la pieza entre en la línea química.
 +----------------------------+

| Recubrimiento exterior duro tipo III |

| ========================== |

| [ Cuerpo de aluminio 6061-T6 ] |

| |
| ( ) Orificio para pasador escariado |

| | (Tapón de silicona) |

| | [ ENMASCARADO ] |
+---+-------------------------+
Herramientas de enmascaramiento esenciales:
* Tapones de silicona cónicos: Se insertan a mano en orificios ciegos roscados y escariados para evitar la entrada de fluidos de procesamiento.

* Cinta de alta temperatura: Se aplica cuidadosamente sobre almohadillas planas para preservar el aluminio desnudo para la conexión a tierra eléctrica.

* Resistente líquido despegable: Se aplica a mano sobre escalones irregulares, bordes curvos y transiciones internas complejas.
Diseño para rupturas limpias:
La atracción capilar arrastra la química del tanque hacia grietas microscópicas. Si alguien delimita con cinta adhesiva el centro de una superficie plana y abierta, el ácido inevitablemente se filtrará por debajo del borde, dejando una línea de pintura irregular y sangrante.
Dales algo a lo que adherirse: fresa un escalón, corta un rebaje o coloca una ranura para una junta tórica justo en la línea de división. Ese borde actúa como tope para el borde de la cinta, dejando una división perfectamente recta y limpia.
Caso práctico: La carcasa del escáner LiDAR costero
Un cliente de automatización nos encargó la fabricación de una carcasa de sensor personalizada de aluminio 6061-T6 para el engranaje giratorio del LiDAR en las grúas de los muelles portuarios. Las condiciones de funcionamiento eran extremas: constante exposición a la brisa marina salina, intensos rayos UV y una brutal vibración del motor que sacudía el conjunto día y noche.
Dilema de diseño:
* Carcasa externa: Sometida a corrosión constante por niebla salina y abrasión por manipulación.
* Soportes de cojinete: Dos orificios que requieren un ajuste deslizante H7 para alojar cojinetes de husillo de precisión.
* Soporte de montaje interno: Necesita un contacto limpio metal-metal para disipar el calor y la conexión a tierra eléctrica.
* Lente frontal: Requiere una junta tórica para sellar contra la lluvia intensa.
Cómo se ejecutó el flujo de fabricación:
-
Configuración de mecanizado:
La carcasa principal se mecanizó en un centro de 5 ejes. Los orificios de los cojinetes dobles se mecanizaron intencionalmente con una medida 0,015 mm menor durante el desbaste, y luego se ajustaron a una dimensión intermedia precalculada en la pasada final para dejar un espacio libre preciso para los pasos de acabado posteriores. Preparación de la ranura de sellado: La ranura para la junta tórica de la junta frontal se cortó con una herramienta de forma específica para obtener una superficie lisa y limpia. Se prohibió estrictamente el granallado dentro de la ranura, preservando así el acabado liso de la herramienta para que la junta de goma blanda se asentara correctamente sin fugas.
-
Enmascaramiento y química en varias etapas:
-
Primero, toda la carcasa sin tratar se sumergió en una película de conversión química transparente para proporcionar a todas las cavidades internas una resistencia a la corrosión básica sin modificar sus dimensiones.
-
A continuación, se insertaron tapones de silicona cortados a medida en todos los orificios roscados y se presionaron firmemente discos de cinta troquelados de precisión sobre los orificios de los cojinetes y las almohadillas disipadoras de calor internas.
-
-
-
Desmontaje e inspección final:
-
Después de enjuagar y secar las piezas, los técnicos retiraron la cinta adhesiva y los tapones de silicona.
-
-
Reglas prácticas para planos OEM
-
Declare claramente la aleación base: No todos los aluminios se comportan de la misma manera en un tanque de ácido. El 6061 produce acabados uniformes y predecibles; el 7075 se oxida naturalmente adquiriendo tonalidades más oscuras y verdosas; y las aleaciones fundidas pueden volverse moteadas o grises.
Definir las dimensiones posteriores al tratamiento: Evite malentendidos indicando explícitamente en el dibujo: "Las dimensiones se aplican después de todos los tratamientos superficiales y el recubrimiento." Esto le indica al operario que ajuste sus compensaciones para el crecimiento de la película.
Evitar el anodizado de roscas internas en miniatura: A menos que se corten roscas internas en miniatura (como M3 o más pequeñas) Con machos de roscar especiales de gran tamaño, especifique que se tapen durante el anodizado. La acumulación de óxido duro dentro de las roscas finas suele provocar que los tornillos de acero inoxidable se atasquen durante el montaje.
-
Reconocer los puntos de contacto de la prueba: El anodizado requiere contacto eléctrico, lo que significa que una pequeña pinza de resorte o una varilla de titanio roscada debe tocar la pieza. Designe una cara no crítica, una pared interior o un orificio roscado existente donde las pequeñas marcas de contacto de la prueba no afecten la función ni la apariencia.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
P1: ¿Puede el granallado ocultar por completo las marcas de herramientas o surcos profundos del mecanizado basto?
El granallado redondea los escalones afilados y disimula las pequeñas marcas de corte, pero no corrige un mecanizado deficiente. Las hendiduras profundas, los patrones de vibración y los pasos irregulares se convierten en depresiones cóncavas bajo el flujo del material abrasivo. Aun así, captan la luz y sobresalen. Lograr un verdadero acabado mate comienza en el husillo. Retire primero las piezas limpias de la mesa; el material abrasivo de vidrio redondo está diseñado para trabajar en frío y crear texturas uniformes, no para disimular las marcas de fresado.
P2: ¿Por qué las piezas mecanizadas a partir de diferentes lotes de la misma aleación de aluminio a veces parecen desiguales después del anodizado?
El anodizado crece directamente desde el metal base en lugar de superponerse. Esto significa que la capa de óxido refleja la composición química de ese lingote específico. Las fracciones de silicio, cobre y hierro varían en cada colada de fundición, mientras que las temperaturas de laminación y los ciclos de enfriamiento modifican la estructura interna del grano. Si se sumergen piezas cocidas a temperaturas diferentes en ese mismo baño, el ácido reacciona de forma distinta. El resultado es un brillo desigual y discordancias de color abruptas justo donde se unen las piezas.
P3: ¿Es posible aplicar un color cosmético brillante al anodizado duro tipo III?
El anodizado duro forma una capa de óxido gruesa y compacta alrededor de la marca de congelación, que naturalmente adquiere un color carbón, bronce oscuro u oliva apagado, según la aleación. Con una capa base tan oscura, es imposible usar tintes claros como plata transparente, rojo intenso o azul real. El negro intenso es el único tinte que se adhiere al anodizado duro con cierta consistencia. Si se desean colores corporativos vivos, hay que usar el anodizado tipo II convencional.
P4: ¿Cómo funciona la película de conversión química debajo del recubrimiento en polvo o la pintura húmeda?
El aluminio desnudo se oxida formando una costra calcárea que impide la adherencia de la pintura húmeda o el recubrimiento en polvo. Si se deja desnudo, la capa superior se desprende fácilmente mientras que el óxido se introduce por debajo con el tiempo.
Sumergir las piezas preparadas en un baño de película química crea una fina capa protectora pasiva sobre el metal, bloqueando la humedad y proporcionando a la imprimación una superficie rugosa a la que adherirse. Esta delgada barrera fija el acabado, evitando que la humedad exterior forme burbujas en la pintura, incluso si se producen arañazos accidentales que penetran la capa superior.P5: ¿Qué ocurre si un ingeniero olvida especificar la ubicación de la estructura de soporte en una pieza cosmética anodizada?
Cada pieza de aluminio debe sujetarse firmemente a un soporte conductor de titanio o aluminio para soportar la alta intensidad de corriente del tanque. La corriente no salta a través del aire, por lo que la zona donde las pinzas de la estructura de soporte sujetan la pieza permanece completamente sin tratar y sin color.Si se deja esa decisión en manos del proveedor de recubrimiento, alguien podría sujetar directamente un bisel frontal o un chaflán exterior, dejando dos marcas de contacto plateadas y sin tratar justo en el centro, donde el cliente mira primero.
Haga clic aquí para su consulta 👆
Resumen
El acabado transforma el metal CNC en bruto en componentes fiables. El granallado con microesferas de vidrio elimina los escalones, el anodizado tipo 2 ofrece un color de alta precisión con resistencia a la abrasión, el recubrimiento duro tipo 3 se aplica sobre blindaje de alta resistencia y la fina película química preserva las vías de contacto con el suelo. Cada prueba de tanque exige compromisos específicos en cuanto al crecimiento de las piezas, la conductividad y la resistencia a la intemperie. Ajustar los componentes OEM implica una planificación temprana: considerar el espesor del revestimiento dentro de los orificios de ajuste a presión, cortar ranuras de alivio para las máscaras de cinta y eliminar la fricción metal con metal en seco. Si se hace esto, las piezas se integran directamente en el vehículo sin atascarse ni fallar durante el servicio.
Información de contacto
Todos los casos de éxito de clientes que aparecen en este blog han sido completamente anonimizados y depurados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal único para todos los pedidos.
