 Español




¿Aún no sabe si un eje de aluminio en miniatura debe mecanizarse en una máquina tipo suizo o en un centro de torneado CNC estándar? Lea esta guía antes de aprobar el próximo presupuesto. Una primera muestra puede parecer correcta, pero aun así ocultar un proceso de producción complicado. Los muñones largos empiezan a vibrar. El reajuste de la mandril modifica la excentricidad. Un orificio transversal introduce una rebaba durante el montaje. Y entonces el precio presupuestado aumenta al considerar el tiempo adicional de fresado e inspección.
La precisión por sí sola no es un buen punto de partida. Ambas plataformas pueden fabricar piezas excelentes cuando la geometría se ajusta a la configuración. Primero, observe el punto de apoyo durante el corte. Luego, cuente cada vez que el eje deba levantarse, moverse y volver a colocarse antes de que se completen sus características críticas. Las secciones siguientes muestran cómo un ingeniero de procesos revisaría el plano en la máquina. También muestran los detalles que necesita una solicitud de cotización para que el precio final sea viable para la producción.
1. La diferencia mecánica que cambia el corte
En un torno CNC convencional, el mandril o la pinza sujetan la pieza, ya sea que se trate de una barra o una pieza cortada. La pieza gira. Las herramientas de los ejes X y Z realizan el corte. Según la máquina, un contrapunto o un soporte fijo sostiene la pieza, mientras que un subhusillo, un eje Y o una herramienta motorizada se encargan de las operaciones adicionales. Esta configuración es flexible y altamente productiva cuando la sección expuesta permanece rígida.
Una máquina de cabezal móvil funciona de otra manera: su barra pasa a través de un casquillo guía ajustado. Este es el sistema que normalmente se denomina torneado tipo suizo. La plaquita corta justo más allá del casquillo. A medida que el cabezal avanza, solo queda expuesto un pequeño tramo de barra sin soporte junto a la herramienta. Este pequeño espacio reduce la posibilidad de que la pieza se doble bajo la presión de la herramienta. La ventaja se hace evidente en un eje delgado con una alta relación longitud/diámetro. Las herramientas motorizadas y un subhusillo pueden entonces mecanizar características radiales y el extremo de corte en un solo ciclo automático.
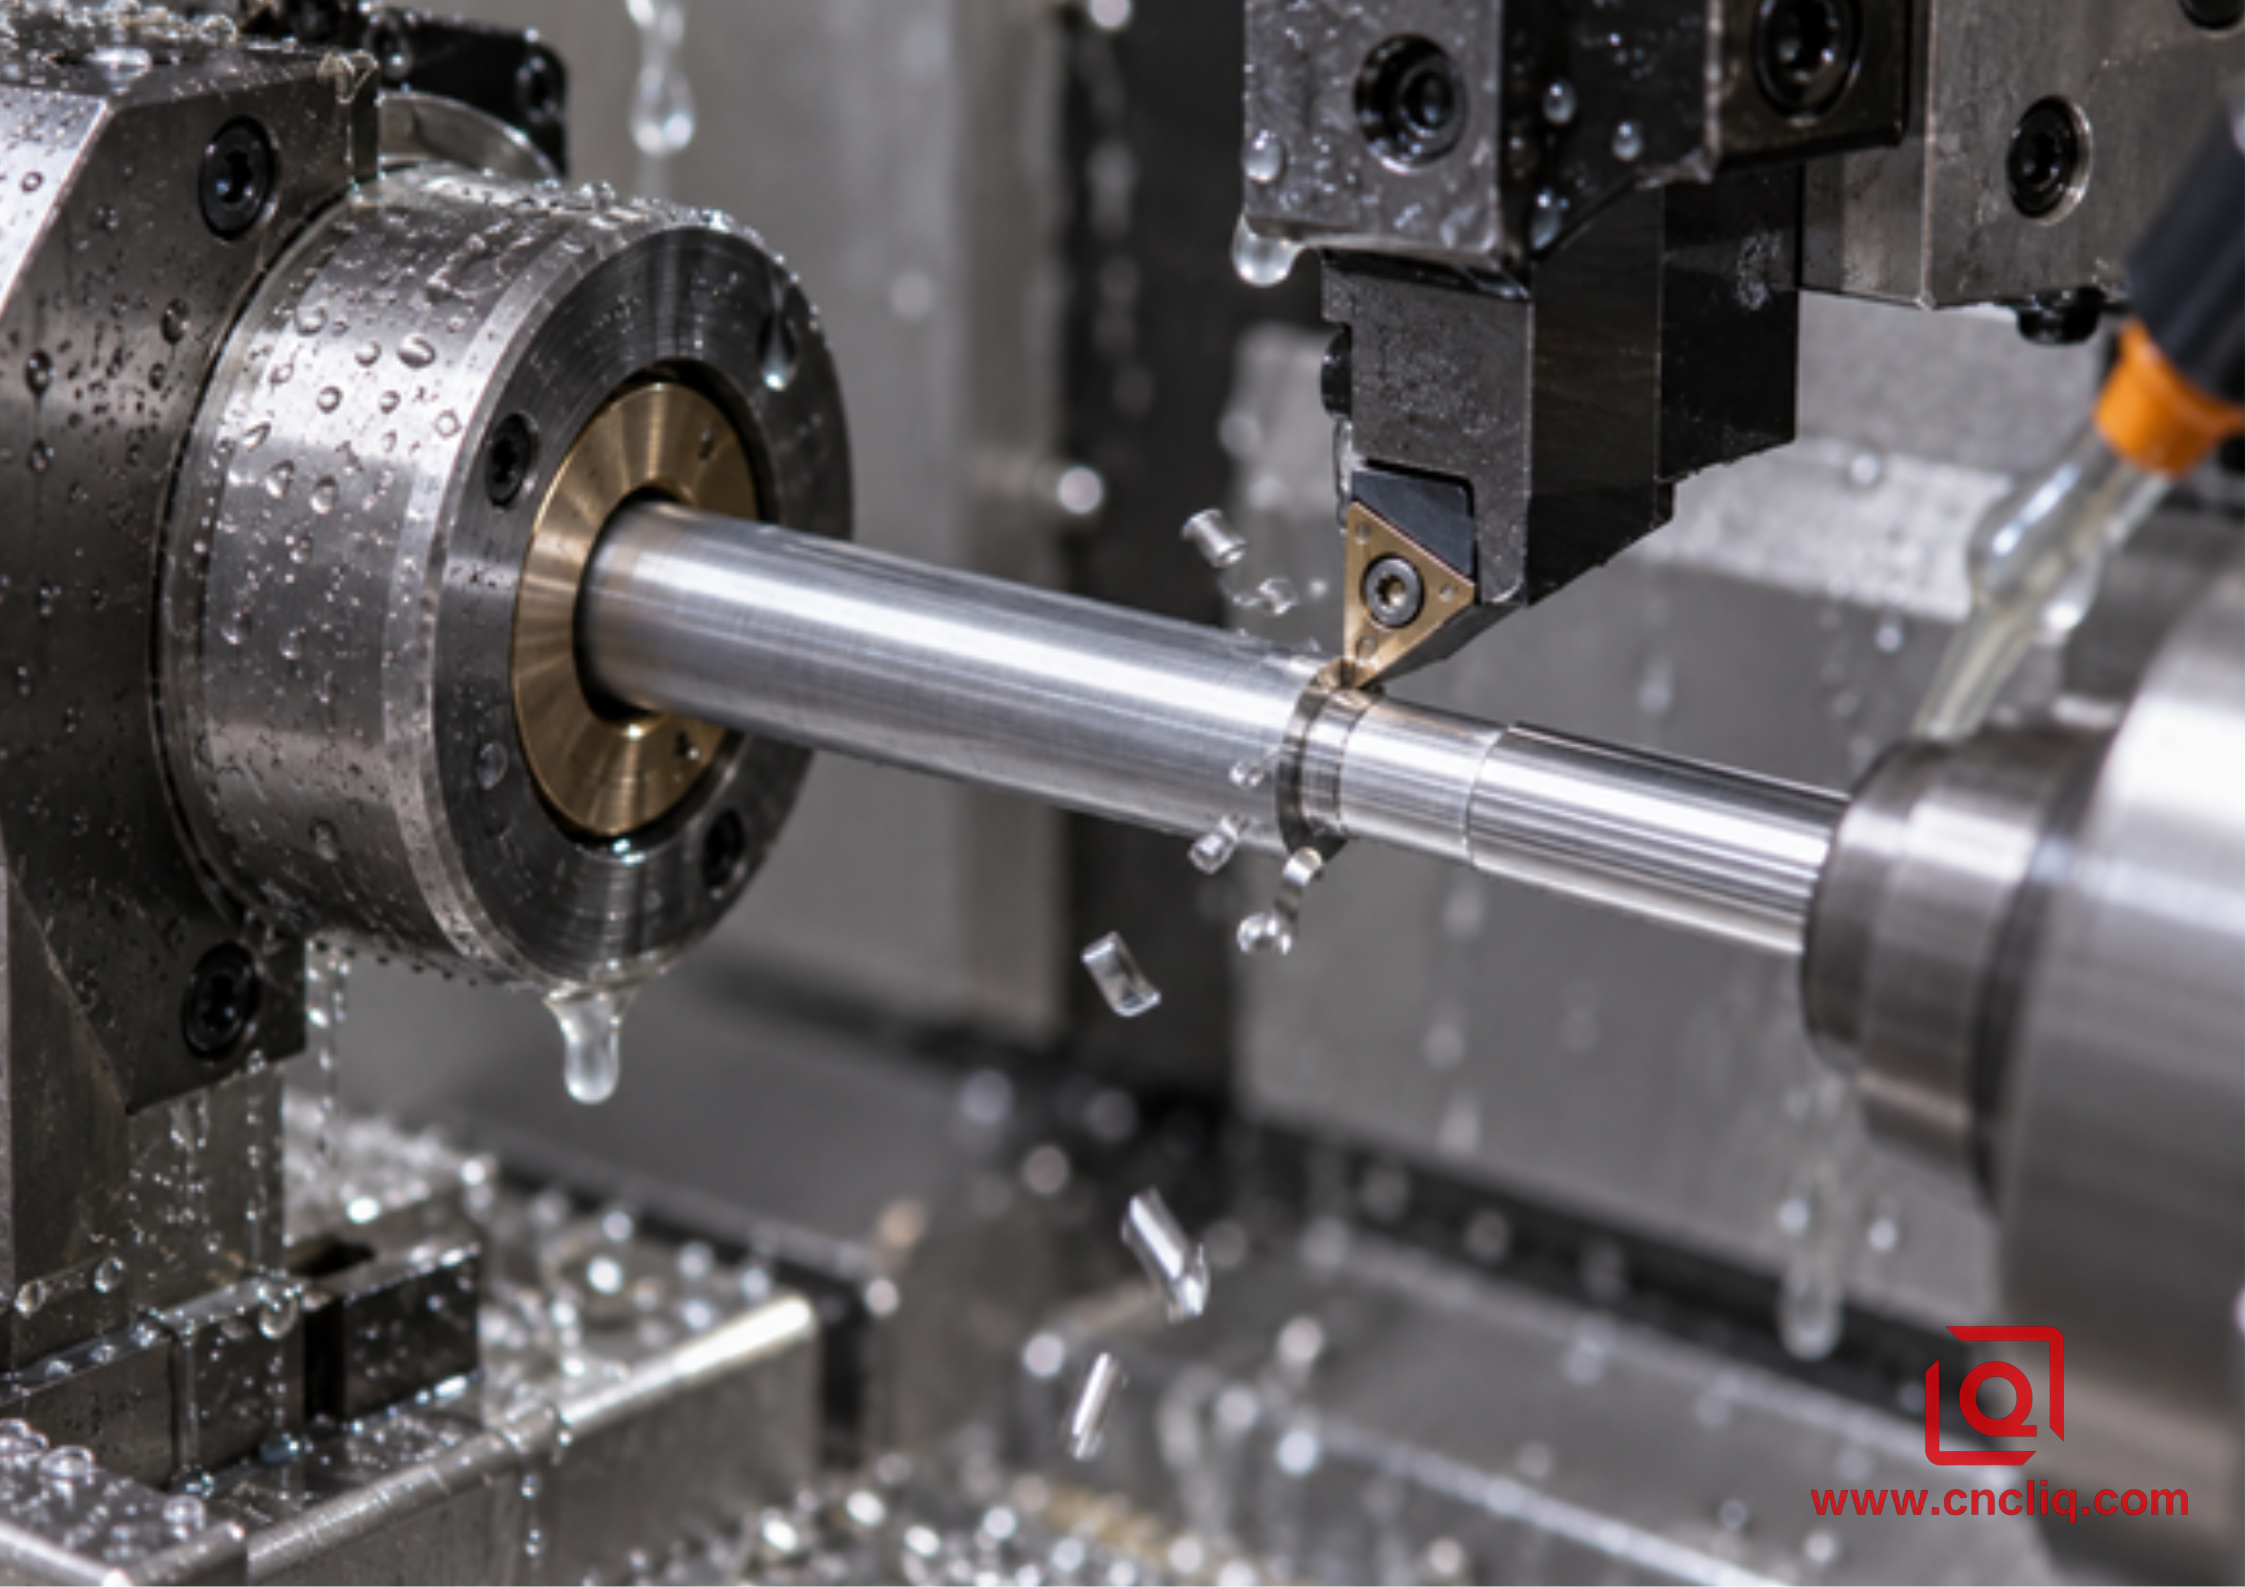
La principal ventaja del mecanizado tipo suizo reside en la capacidad de cortar cerca del punto de apoyo.
Esta distinción es más importante que una simple lista de máquinas que indique "herramientas motorizadas". Un torno estándar con herramientas motorizadas puede producir superficies planas, ranuras, surcos y agujeros transversales. Sin embargo, no proporciona automáticamente soporte mediante casquillos guía en la zona de corte. Del mismo modo, una máquina suiza no resulta automáticamente económica por el tamaño de la pieza. Requiere barras compatibles, una configuración precisa y suficiente producción repetitiva para justificar la inversión.
2. Mecanizado suizo frente a torneado CNC estándar: una visión general
| Factor de decisión | mecanizado suizo | Torneado CNC estándar | Verificación del comprador |
|---|---|---|---|
| Apoyo laboral | El casquillo guía sujeta la barra cerca del corte. | El mandril o la pinza son fundamentales; el contrapunto, el soporte fijo o el husillo auxiliar pueden resultar útiles. | Longitud sin soporte durante cada pasada de acabado crítica. |
| Mejor geometría | Ejes pequeños, largos, delgados, delicados o con muchos detalles. | Ejes cortos y rígidos, diámetros mayores, piezas en bruto, bridas y secciones más gruesas. | Diámetro, longitud total, muñón más largo y espesor de la pared. |
| Consolidación de características | Ideal para torneado, trabajo radial, corte y trabajo posterior en un solo ciclo. | También es capaz de hacerlo cuando está equipada con ejes C/Y, herramientas motorizadas y un subhusillo. | Agujeros transversales, superficies planas, ranuras, roscas y detalles de la parte posterior. |
| Economía prototipo | La preparación y el montaje de la barra pueden dominar las tiradas muy pequeñas. | Suele ser más rápido de implementar para modificar diseños o cortar piezas en bruto. | Volumen de prototipos, nivel de madurez de las revisiones y demanda anual futura. |
| Entrada de material | La uniformidad y la rectitud del diámetro de la barra son especialmente importantes. | Mayor tolerancia a las distintas formas de las hebras y mayor margen para la limpieza. | Aleación, temple, forma del producto, tolerancia de la barra y certificados. |
| Enfoque de la inspección | Excentricidad, rectitud, tendencia del diámetro, marcas de buje y rebabas. | Desviación, distorsión de la mandíbula, influencia del soporte y transferencia de datos. | Referencias funcionales y método de medición en el dibujo. |
Esta tabla es una herramienta de selección, no un cuadro de corte universal. El tamaño de la máquina, las herramientas, el alimentador de barras, el equipo de inspección y la experiencia del operario modifican los límites. Una buena solicitud de cotización debe presentar la pieza completa en lugar de solicitar precios genéricos sin tener en cuenta la geometría ni el contexto de producción.
3. Empiece con la relación L/D y luego pregúntese qué oculta esa relación.
La relación longitud-diámetro, escrita L/D, es una forma rápida de describir la esbeltez. Se obtiene dividiendo la longitud final sin soporte entre el diámetro que resiste la carga de corte. A medida que aumenta esta relación, la pieza se comporta más como una viga flexible. La presión de la herramienta puede deformarla y provocar conicidad, lobulación, vibración o una superficie que, aunque brillante, no sea perfectamente redonda ni esté excéntrica.
No existe una norma universalmente reconocida que establezca que todo eje de aluminio con una relación de aspecto superior a un cierto valor deba someterse a mecanizado suizo. Modificar el radio de la punta o la profundidad de corte puede cambiar la respuesta. La aleación, el temple, la velocidad, el soporte y el material restante para el acabado también influyen en este aspecto. Muchos talleres se detienen a analizar con detenimiento cuando la longitud sin soporte se aproxima a cuatro veces el diámetro. Esto debe considerarse una señal de alerta, nunca una decisión automática sobre la máquina. Un torno estándar con soporte de contrapunto puede manejar bien algunos ejes largos. Un eje con un muñón de extremo pequeño, un orificio transversal y sin espacio para un centro puede beneficiarse enormemente del soporte mediante casquillos guía.
Antes de elegir la ruta, incluya estas 4 preguntas en la reseña impresa:
- ¿Qué diámetro es funcionalmente crítico y a qué distancia se encuentra del soporte durante el acabado?
- ¿El requisito de desviación se refiere a características cortadas en una sola sujeción o en extremos opuestos?
- ¿La pieza admite un punto de apoyo central, o el soporte del contrapunto interferiría con el diseño?
- ¿Una superficie plana, un orificio transversal, una rosca, una ranura o un chaflán trasero obligarán a realizar otra configuración?
Si las respuestas revelan un corte de acabado largo sin soporte, además de varias características vinculadas a un eje de referencia, el mecanizado suizo merece una revisión exhaustiva. Si el eje es corto, robusto y sencillo, el torneado estándar puede ofrecer el mismo resultado funcional con menor riesgo de configuración.
4. El aluminio hace que el estado de la barra y el control de las virutas sean importantes.
Los ejes de aluminio en miniatura son ligeros y relativamente fáciles de mecanizar, pero "fáciles de mecanizar" no significa "fáciles de controlar". El aluminio 6061-T6 común puede generar rebabas cuando la plaquita roza en lugar de cortar limpiamente. Las virutas largas pueden enredarse alrededor de un muñón estrecho o acumularse cerca del casquillo guía. Un pequeño orificio transversal puede dejar una rebaba de gran tamaño en comparación con el eje. Las secciones delgadas se calientan rápidamente y una presión excesiva de la pinza o el casquillo puede marcar la superficie acabada.
Por lo tanto, la especificación del material debe figurar al inicio del presupuesto. Para la compra de barras, varillas, alambre, perfiles o tubos de aluminio extruido, consulte la norma ASTM B221. Las barras, varillas y alambres laminados y acabados en frío se rigen por la norma ASTM B211. Si bien el nombre de la aleación puede ser el mismo, estas piezas no llegan a la máquina en las mismas condiciones. Un proceso tipo Swiss puede requerir una mayor precisión en el diámetro o barras preparadas para que se deslicen correctamente a través del casquillo guía. Un torno estándar puede ser más tolerante con las piezas cortadas y el exceso de material.
Los datos publicados sobre materiales también explican por qué la temperatura merece atención. El NIST publica datos sobre las propiedades dependientes de la temperatura para la aleación 6061-T6. Un conjunto de datos de diseño de la NASA para la lámina de 6061-T6 proporciona valores representativos de aproximadamente 0,0000227 deformación por grado C para la expansión térmica y 68,3 GPa para el módulo elástico. Estos valores deben utilizarse únicamente como referencias del material; no garantizan las medidas del eje terminado. Para ejes ajustados, el plano, el certificado del material, la temperatura de la pieza, el método de medición y la temperatura de aceptación deben coincidir.
Para obtener más detalles sobre las aleaciones, la guía de aleaciones para torneado CNC de aluminio OEM de Liqin analiza las aleaciones 6061, 7075, 2024 y 6082 desde la perspectiva del torneado. Sus rangos de corte deben considerarse como puntos de partida de prueba y verificarse con el proveedor de plaquitas, la máquina, el refrigerante, el voladizo y el lote de material real. La guía específica para el mecanizado de aluminio 6061 explica por qué la forma de la viruta y el estado del filo de corte son más importantes que simplemente ajustar la velocidad del husillo.
5. La densidad de características puede ser más importante que el diámetro del eje.
Consideremos dos ejes con el mismo diámetro de 8 mm y longitud de 55 mm. El eje A tiene dos diámetros escalonados y un chaflán de corte. El eje B incorpora un orificio transversal, una superficie plana fresada, una ranura estrecha, una rosca interna y una cara posterior mecanizada. Su volumen de material es similar; sin embargo, su riesgo de mecanizado no lo es.
El torneado CNC estándar puede ser rápido y sencillo para el Eje A. Para el Eje B, el proveedor debe determinar si un torno motorizado puede completar todo el proceso con un subhusillo. De no ser así, la pieza se traslada a una fresadora, se vuelve a posicionar, se desbarba y se inspecciona comparándola con una referencia transferida. El mecanizado tipo suizo resulta atractivo cuando varias estaciones de herramientas y el procesamiento posterior eliminan estas transferencias.
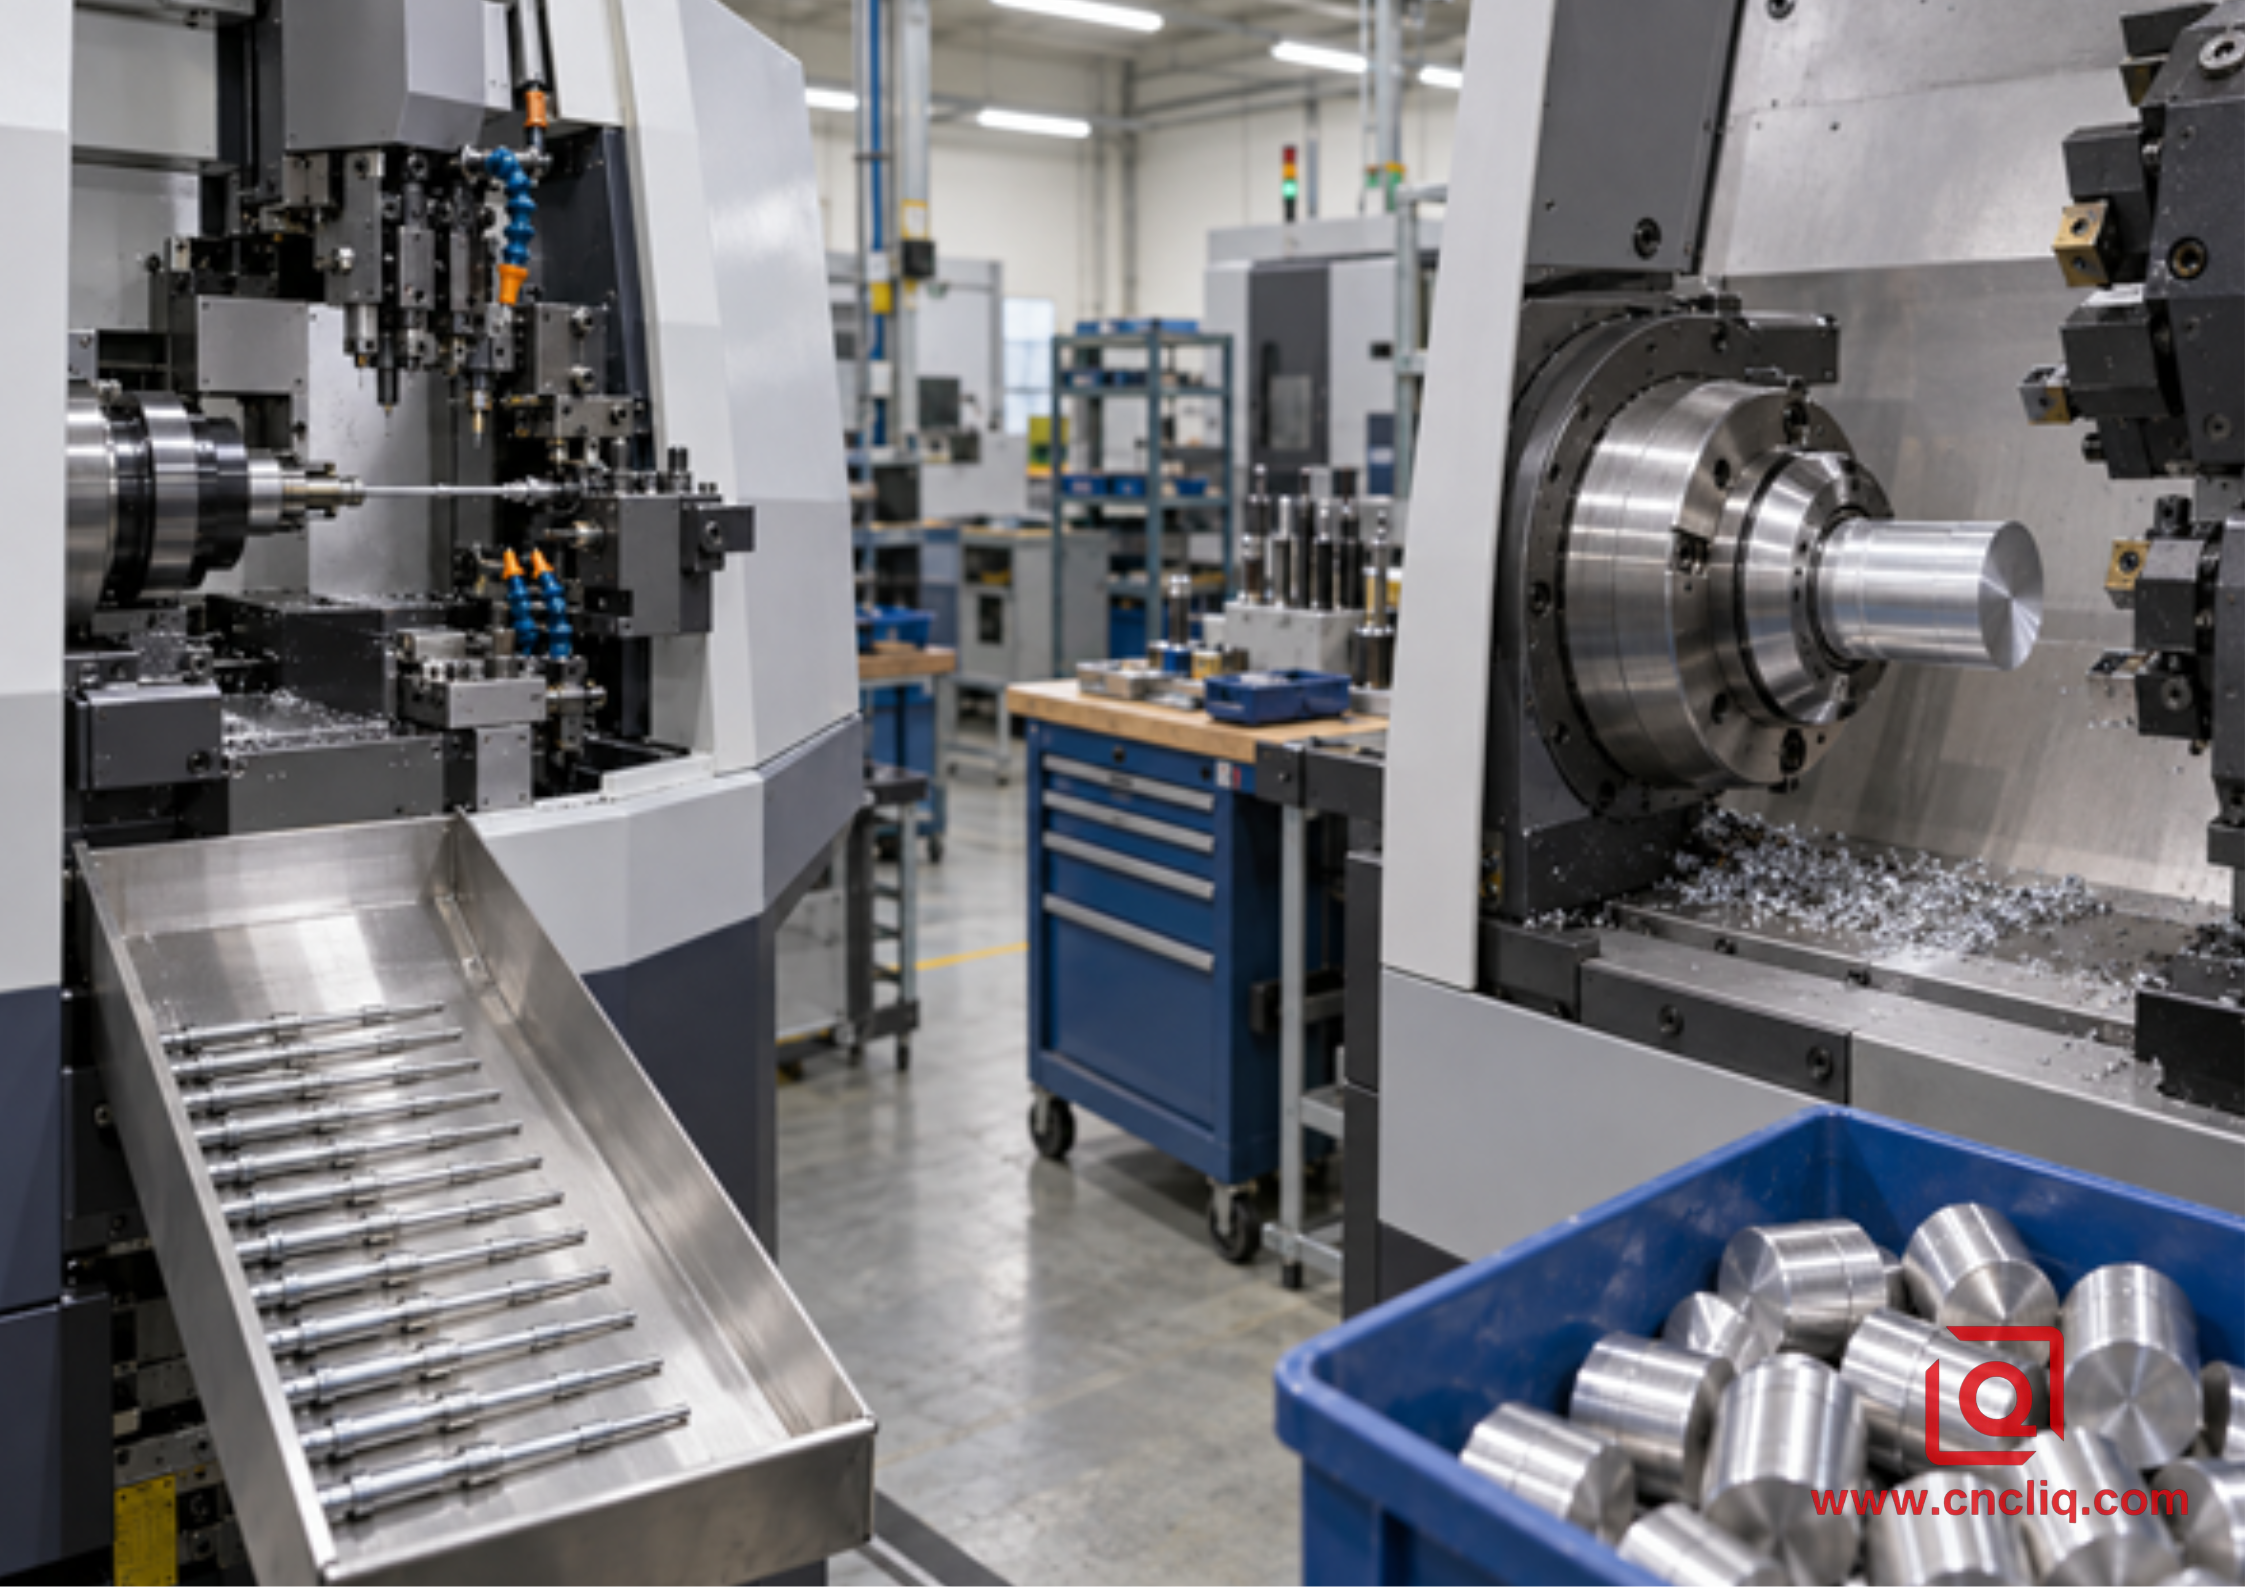
La elección económica se basa en la geometría, el soporte y la manejabilidad, no en el prestigio de la máquina.
Los equipos de torneado-fresado pueden ser una solución intermedia. La guía de Liqin para elegir el mecanizado de 3 ejes, 5 ejes o torneado-fresado muestra cómo las piezas redondas escalonadas con características fuera del eje pueden beneficiarse de la consolidación de procesos. Cuando el eje no se ajusta a una configuración estándar de torneado-fresado, un centro de torneado-fresado puede terminar los detalles radiales y el extremo posterior sin necesidad de enviar la pieza a otra parte del taller.
6. Cómo ajustar la tolerancia del eje sin pagar por cada diámetro.
Un límite general de tolerancia parece prudente sobre el papel. En la cotización, impone un control costoso sobre diámetros inofensivos y dificulta la identificación de las características funcionales. Un eje miniatura puede requerir, en realidad, un muñón de cojinete controlado, una relación de excentricidad con respecto a un piloto, un ajuste en un hombro y la holgura habitual en el resto.
Utilice la norma ISO 286-1 cuando el plano requiera el sistema de códigos ISO para tolerancias y ajustes de dimensiones lineales. Para forma, orientación, posición y desviación, la norma ISO 1101 proporciona los símbolos de tolerancia geométrica y las reglas para su interpretación. Una norma es simplemente un lenguaje común. Su valor reside en que el diseñador y el operario pueden referirse al mismo requisito funcional sin tener que adivinar.
Un útil dibujo del eje separa:
- tolerancia de tamaño en los cojinetes funcionales;
- desviación circular o total con respecto a un eje de referencia determinado;
- rectitud donde afecta al ensamblaje o la rotación;
- Textura superficial en áreas de apoyo, sellado o deslizamiento;
- Requisitos de rotura de borde o rebaba máxima en agujeros y ranuras;
- anodizado, enmascaramiento y si las dimensiones se aplican antes o después del acabado;
- Temperatura y método de inspección cuando los calibradores manuales no son suficientes.
No convierta cada problema en una tolerancia de +/-0,005 mm por costumbre. Solicite al proveedor que identifique las características sensibles al proceso y proponga un plan de control. Esto facilita la comparación de presupuestos y evita que las características no críticas generen costos de inspección innecesarios.
7. No deje las rebabas ni el anodizado para el final.
Un diámetro puede medirse correctamente y aun así causar atascos en el banco de montaje. Una rebaba puede bloquear el orificio de acoplamiento, un orificio transversal afilado puede dañar un sello y el anodizado puede desplazar un muñón fuera de su lugar. Aborde estos puntos durante la revisión DFM, no después del primer lote de producción.
La textura obtenida tras el mecanizado depende de la geometría del inserto, el avance por revolución, el estado del borde, la estabilidad de la máquina y la evacuación de virutas. Un valor bajo de Ra no corrige la ondulación por vibración ni la mala concentricidad. Si solo una zona de apoyo de un cojinete o sello requiere una superficie fina, identifique su longitud exacta en lugar de aplicar el requisito a toda la pieza.
Cuando se requiera anodizado, defina las dimensiones de enmascaramiento y finales. No asuma que el tamaño posterior al acabado es igual al tamaño mecanizado. El tipo de recubrimiento, la aleación, el control del baño y la geometría afectan el resultado, por lo que el margen de ajuste debe provenir del plano y el plan de proceso aprobados. El flujo de trabajo de mecanizado y tratamiento superficial de aluminio para fabricantes de equipos originales (OEM) de Liqin proporciona orientación adicional para coordinar los datos de mecanizado con la inspección final.
8. Carcasa compuesta anonimizada: Eje de transmisión de sensor en miniatura
A continuación se presenta un ejemplo ilustrativo y anonimizado basado en las condiciones habituales de una solicitud de cotización; no representa el registro de un cliente identificable. Un comprador europeo de equipos de automatización necesita un eje de transmisión miniatura de aluminio 6061-T6 para un mecanismo de sensor óptico compacto. El dibujo conceptual muestra un diámetro principal de 7 mm, una longitud total de 62 mm, un muñón de extremo de 4 mm, un orificio transversal radial, una superficie plana fresada, una ranura para anillo de retención y un chaflán posterior. La demanda es de 120 prototipos, seguidos de 6000 unidades anuales en entregas trimestrales.
Revisión inicial de riesgos
La cantidad de prototipos apunta al torneado CNC estándar, ya que el diseño aún no está definido. El muñón largo de 4 mm, las múltiples características radiales y la demanda de producción repetida sugieren el mecanizado suizo tras la validación. El plano funcional relaciona la posición del orificio transversal y la excentricidad del muñón con el mismo eje de referencia. Separar el torneado y el fresado implicaría un proceso de posicionamiento adicional en la etapa más crítica.
Decisión práctica de enrutamiento
Para las primeras 120 piezas, el equipo de ingeniería compararía dos planes calificados: un centro de torneado con herramientas motorizadas y soporte de subhusillo, y un proceso tipo suizo con barra preparada. La prueba debería registrar el tiempo de ciclo, los pasos de manipulación, la preparación de la barra, el estado de las rebabas, la tendencia de la excentricidad y el tiempo de inspección, no solo la tarifa horaria de la máquina. El torneado estándar limita el costo de configuración inicial, mientras que las revisiones siguen siendo probables. Una vez que el plano esté estable, 6000 piezas anuales pueden justificar la optimización del soporte de los casquillos guía y el mecanizado posterior en un solo ciclo.
Plan de inspección
La inspección del primer artículo debe abarcar los cojinetes de referencia, la excentricidad total, la ubicación de los orificios transversales, el ancho de la ranura, la longitud total y el estado visual. Durante la producción, los gráficos de control deben seguir los diámetros críticos y la excentricidad en lugar de muestrear cada chaflán no crítico con la misma intensidad. La medición óptica es útil para hombros y rebabas pequeños; un micrómetro, un dispositivo de medición de excentricidad específico o un sistema de medición de ejes pueden monitorear las características cilíndricas. La página existente de Liqin sobre ejes de salida de precisión personalizados muestra controles relacionados para la rectitud, la coaxialidad, la sujeción y la inspección, aunque el producto listado es de acero inoxidable 302 en lugar del diseño de aluminio en este caso compuesto.
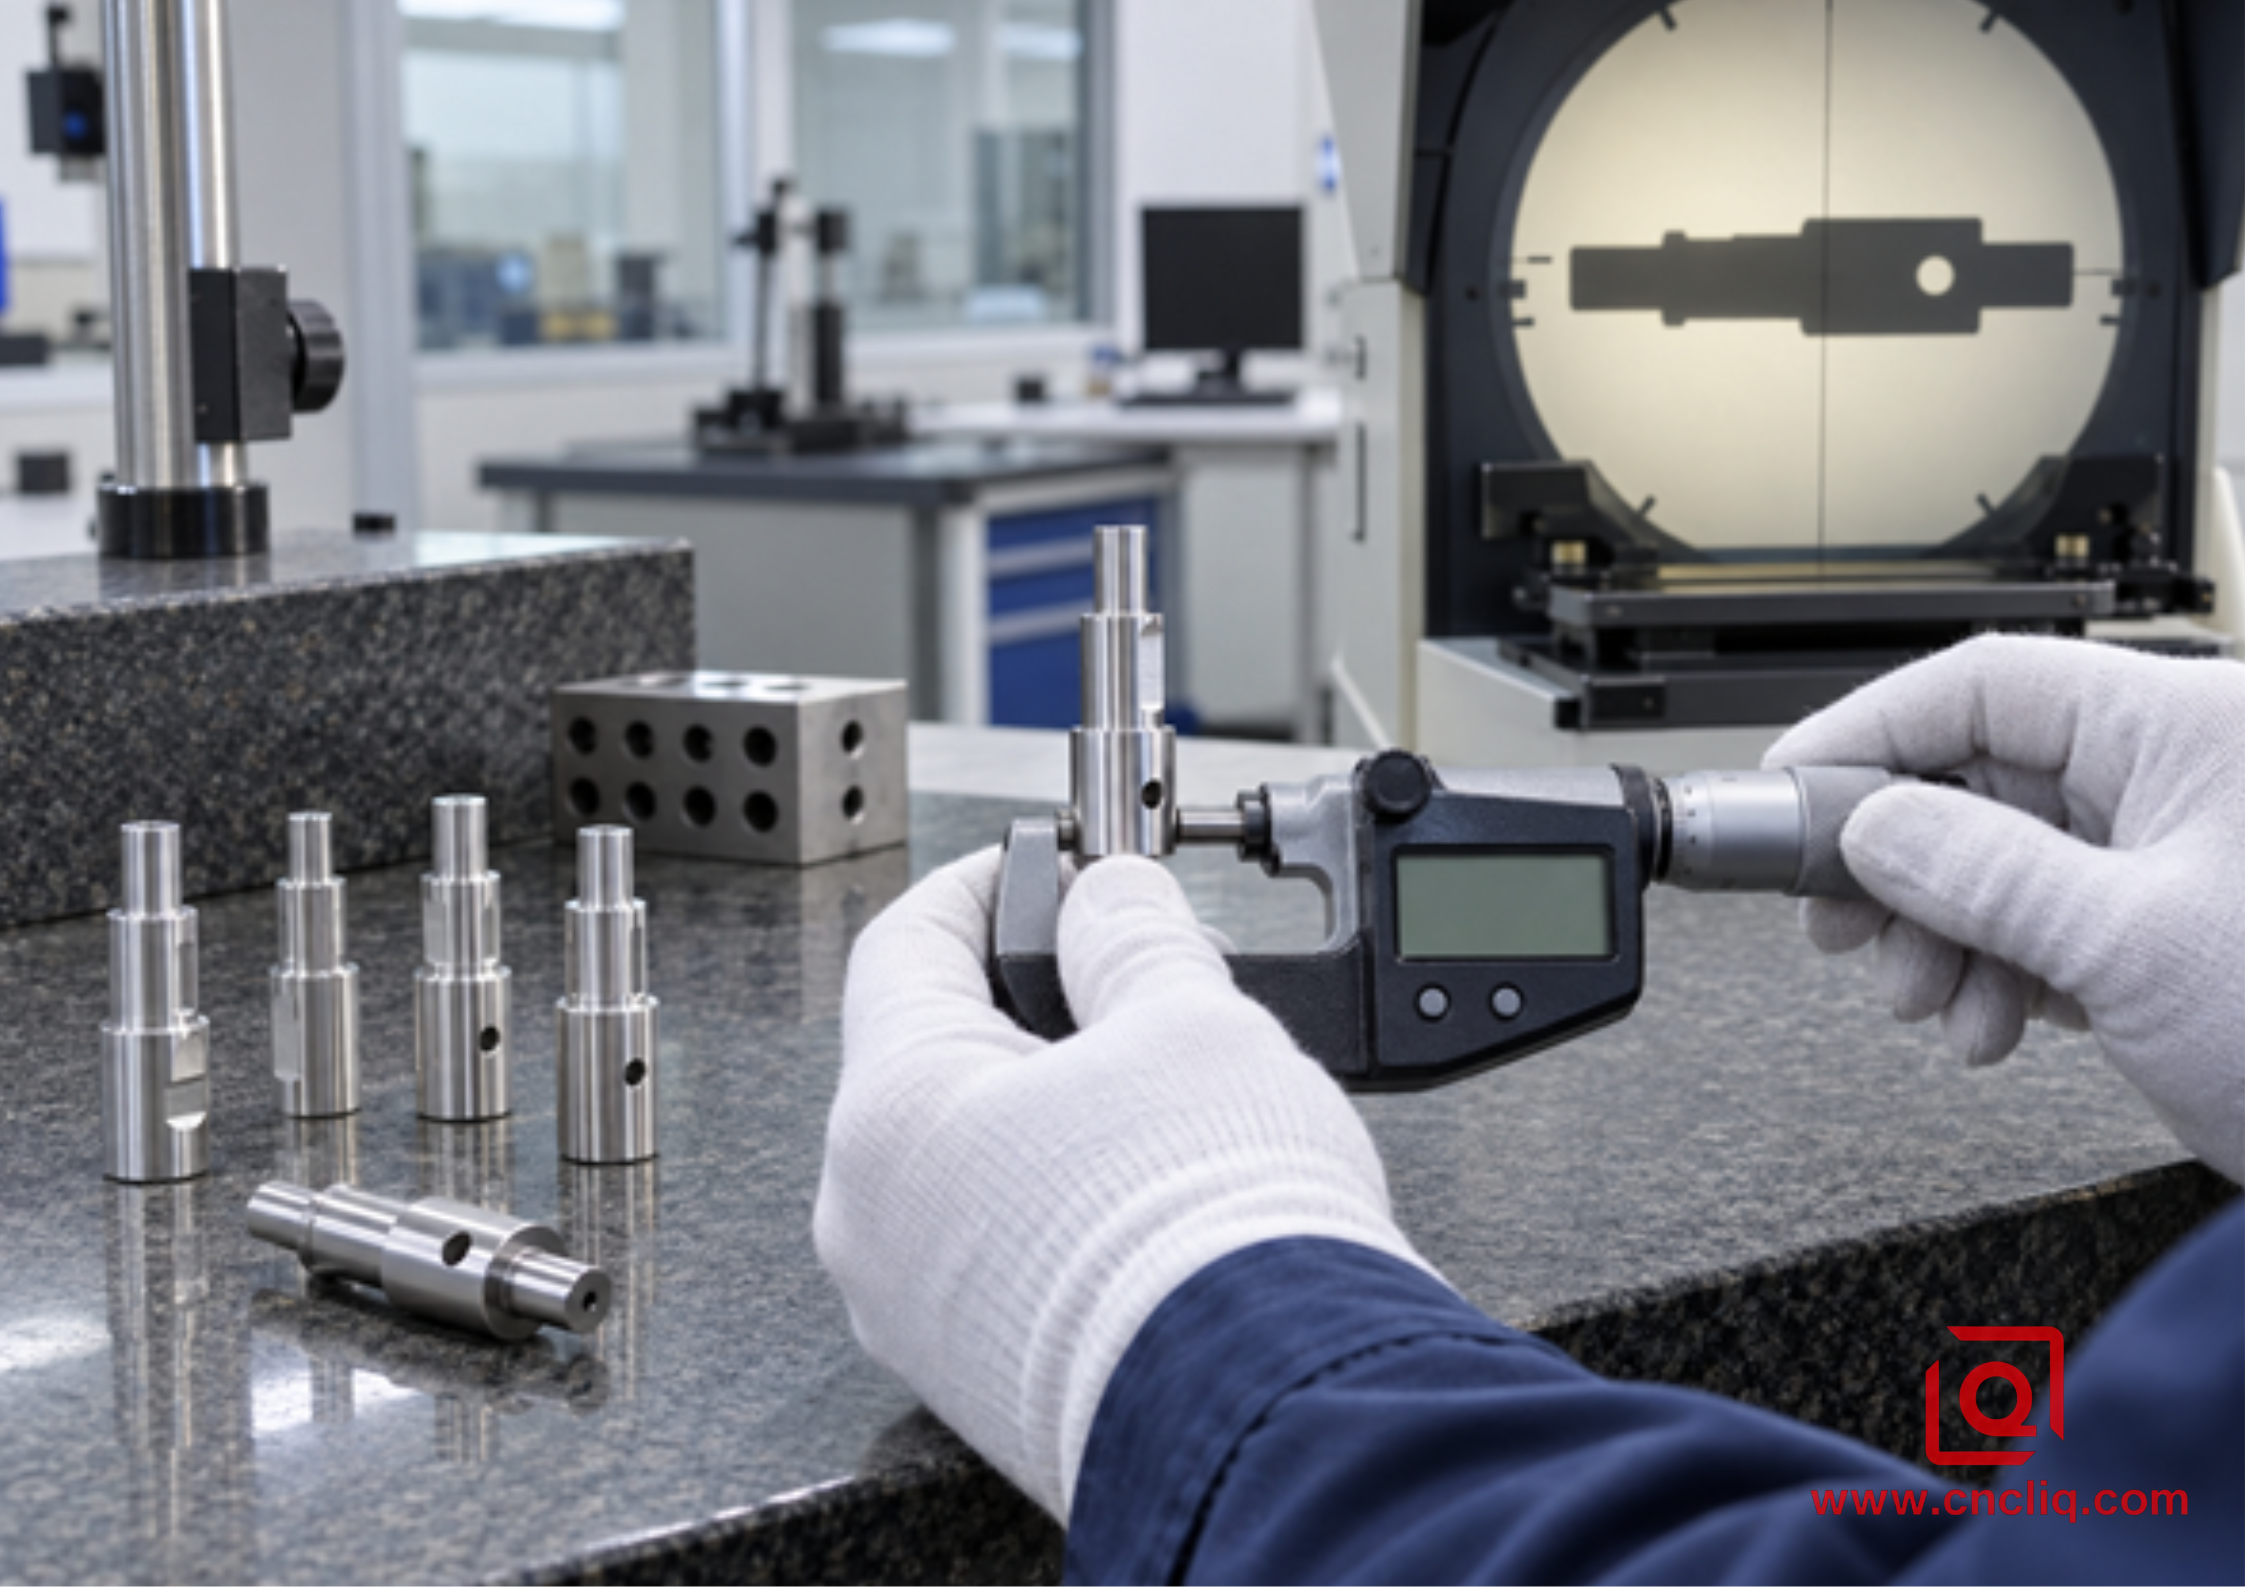
La inspección debe basarse en datos funcionales, prestando atención a la excentricidad, los hombros, las rebabas y el ajuste final.
9. Comparar toda la ruta de fabricación
Una menor tasa de mecanizado no garantiza un menor coste de la pieza. Compare el material, la configuración, la preparación de la barra, el tiempo de ciclo, el mecanizado secundario, la limpieza, el desbarbado, el acabado, la inspección, la pérdida de calidad prevista, el trabajo en curso y el embalaje. El mecanizado suizo suele requerir más preparación, pero puede eliminar las colas y las transferencias manuales. El torneado estándar puede arrancar más rápido y absorber los cambios con mayor facilidad, pero una operación de fresado independiente puede anular esa ventaja.
Coste total del lote = material + preparación + mecanizado + operaciones secundarias + acabado + inspección + pérdida de calidad prevista + logística.
Divida ese resultado entre la cantidad aceptada, no entre la cantidad iniciada. Pida a los proveedores que indiquen sus supuestos de enrutamiento. Dos proveedores pueden llegar al mismo plano por rutas diferentes. Uno termina en un ciclo de subhusillo; el otro traslada el eje a una fresadora. Su tiempo de espera y el riesgo de transferencia de datos no son los mismos.
10. Qué enviar para una RFQ rápida y defendible
| Elemento de solicitud de cotización | Por qué cambia la elección del proceso |
|---|---|
| Diseño CAD 3D y dibujo 2D controlado | El diseño asistido por ordenador (CAD) describe la geometría; el dibujo controla los puntos de referencia, las tolerancias, el material, el acabado y la aceptación. |
| Aleación, temple y forma del producto exactos | El comportamiento de la barra, el ajuste del casquillo guía, el control de virutas, la resistencia y el acabado dependen de las especificaciones completas. |
| Cantidades de prototipo, lote y anuales | La repetición de los diferenciales de demanda genera expectativas y puede cambiar al ganador económico. |
| Características críticas para la calidad | Muestra qué cojinetes, relaciones de desviación, agujeros y superficies necesitan control de capacidad. |
| Tratamiento de superficies y enmascaramiento | Determina el margen de mecanizado, las características protegidas y la etapa de inspección final. |
| Documentos de inspección | La inspección del primer artículo (FAI), los certificados de materiales, los informes dimensionales y los datos de capacidad implican un trabajo real. |
| Contexto de ensamblaje y piezas de acoplamiento | Ayuda a DFM a separar los requisitos funcionales de las llamadas generales heredadas. |
La lista de verificación de la solicitud de cotización (RFQ) de mecanizado CNC de Liqin abarca el archivo general y el paquete comercial. Para un eje miniatura, agregue el muñón sin soporte más largo, el ajuste de acoplamiento requerido, el dato de excentricidad, el límite de rebaba del orificio transversal y si las dimensiones se aplican antes o después del anodizado.
Preguntas frecuentes
1. ¿El mecanizado suizo es siempre más preciso que el torneado CNC estándar?
No. El mecanizado suizo ofrece una ventaja estructural en piezas largas y delgadas, ya que el casquillo guía soporta la barra cerca del corte; sin embargo, un eje corto y rígido puede producirse con gran precisión en un torno CNC estándar. La capacidad aún depende del estado de la máquina, la sujeción de la pieza, las herramientas, el control térmico, el material, la programación y la inspección. Elija la plataforma que estabilice la geometría específica con el menor riesgo de manipulaciones.
2. ¿Qué relación L/D requiere mecanizado suizo?
No existe una relación obligatoria universal. Una relación de 4:1 se suele utilizar como indicador inicial para el torneado sin soporte, pero no es una especificación. Un contrapunto, un soporte fijo, un husillo auxiliar, un plan de corte ligero o una secuencia diferente pueden hacer que el torneado estándar sea práctico. Revise la pieza terminada sin soporte más larga, no solo la longitud total dividida por el diámetro mayor.
3. ¿Es el acero 6061-T6 adecuado para ejes de aluminio en miniatura?
La aleación 6061-T6 se utiliza ampliamente cuando la resistencia moderada, la baja masa, la resistencia a la corrosión, la disponibilidad y la respuesta al anodizado son factores importantes, pero su idoneidad depende de la carga, el desgaste, el contacto con cojinetes, la fatiga y el entorno. Indique la aleación exacta, el temple, la forma del producto y las especificaciones del material principal, y confirme que los requisitos mecánicos y superficiales se ajustan a la aplicación.
4. ¿Cuándo resulta más económico el torneado CNC estándar?
El torneado estándar suele ser más económico para prototipos, pequeñas cantidades, piezas rígidas cortas, diámetros mayores, cambios de diseño, remoción de material considerable o piezas en bruto cortadas. También puede resultar más rentable cuando una máquina con subhusillo motorizado completa todas las operaciones en un solo ciclo. Compare el proceso completo, incluyendo el fresado secundario, el desbarbado, la inspección, el riesgo de desperdicio y la manipulación.
5. ¿Qué debo incluir para obtener un presupuesto fiable para ejes en miniatura?
Envíe el archivo CAD 3D nativo junto con un dibujo 2D controlado, la aleación y el temple exactos, la forma del producto, los volúmenes de prototipos y anuales, los datos y tolerancias críticos, la textura de la superficie, los límites de rebabas, los requisitos de acabado y enmascaramiento, los documentos de inspección, el destino y la fecha requerida. Marque las dimensiones funcionales e indique qué archivo prevalece en caso de conflicto entre el CAD y el dibujo.
Haz clic aquí para tu consulta 👆
Resumen
El mecanizado suizo suele ser el proceso más robusto para ejes de aluminio pequeños, delgados y con muchas características, en volúmenes de producción repetitivos, ya que el soporte de los casquillos guía y el mecanizado inverso en un solo ciclo permiten controlar la deflexión y reducir la manipulación. El torneado CNC estándar sigue siendo práctico para ejes cortos y rígidos, diámetros mayores, prototipos, revisiones inestables y cortes más pesados. La mejor cotización analiza conjuntamente la relación L/D, la secuencia de características, el estado de la barra, la tolerancia, el acabado, la inspección y la demanda anual, y luego documenta la ruta propuesta en lugar de seleccionar una máquina por su nombre.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Nuevas consultas, cotizaciones y discusiones sobre pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de montaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
