 Español




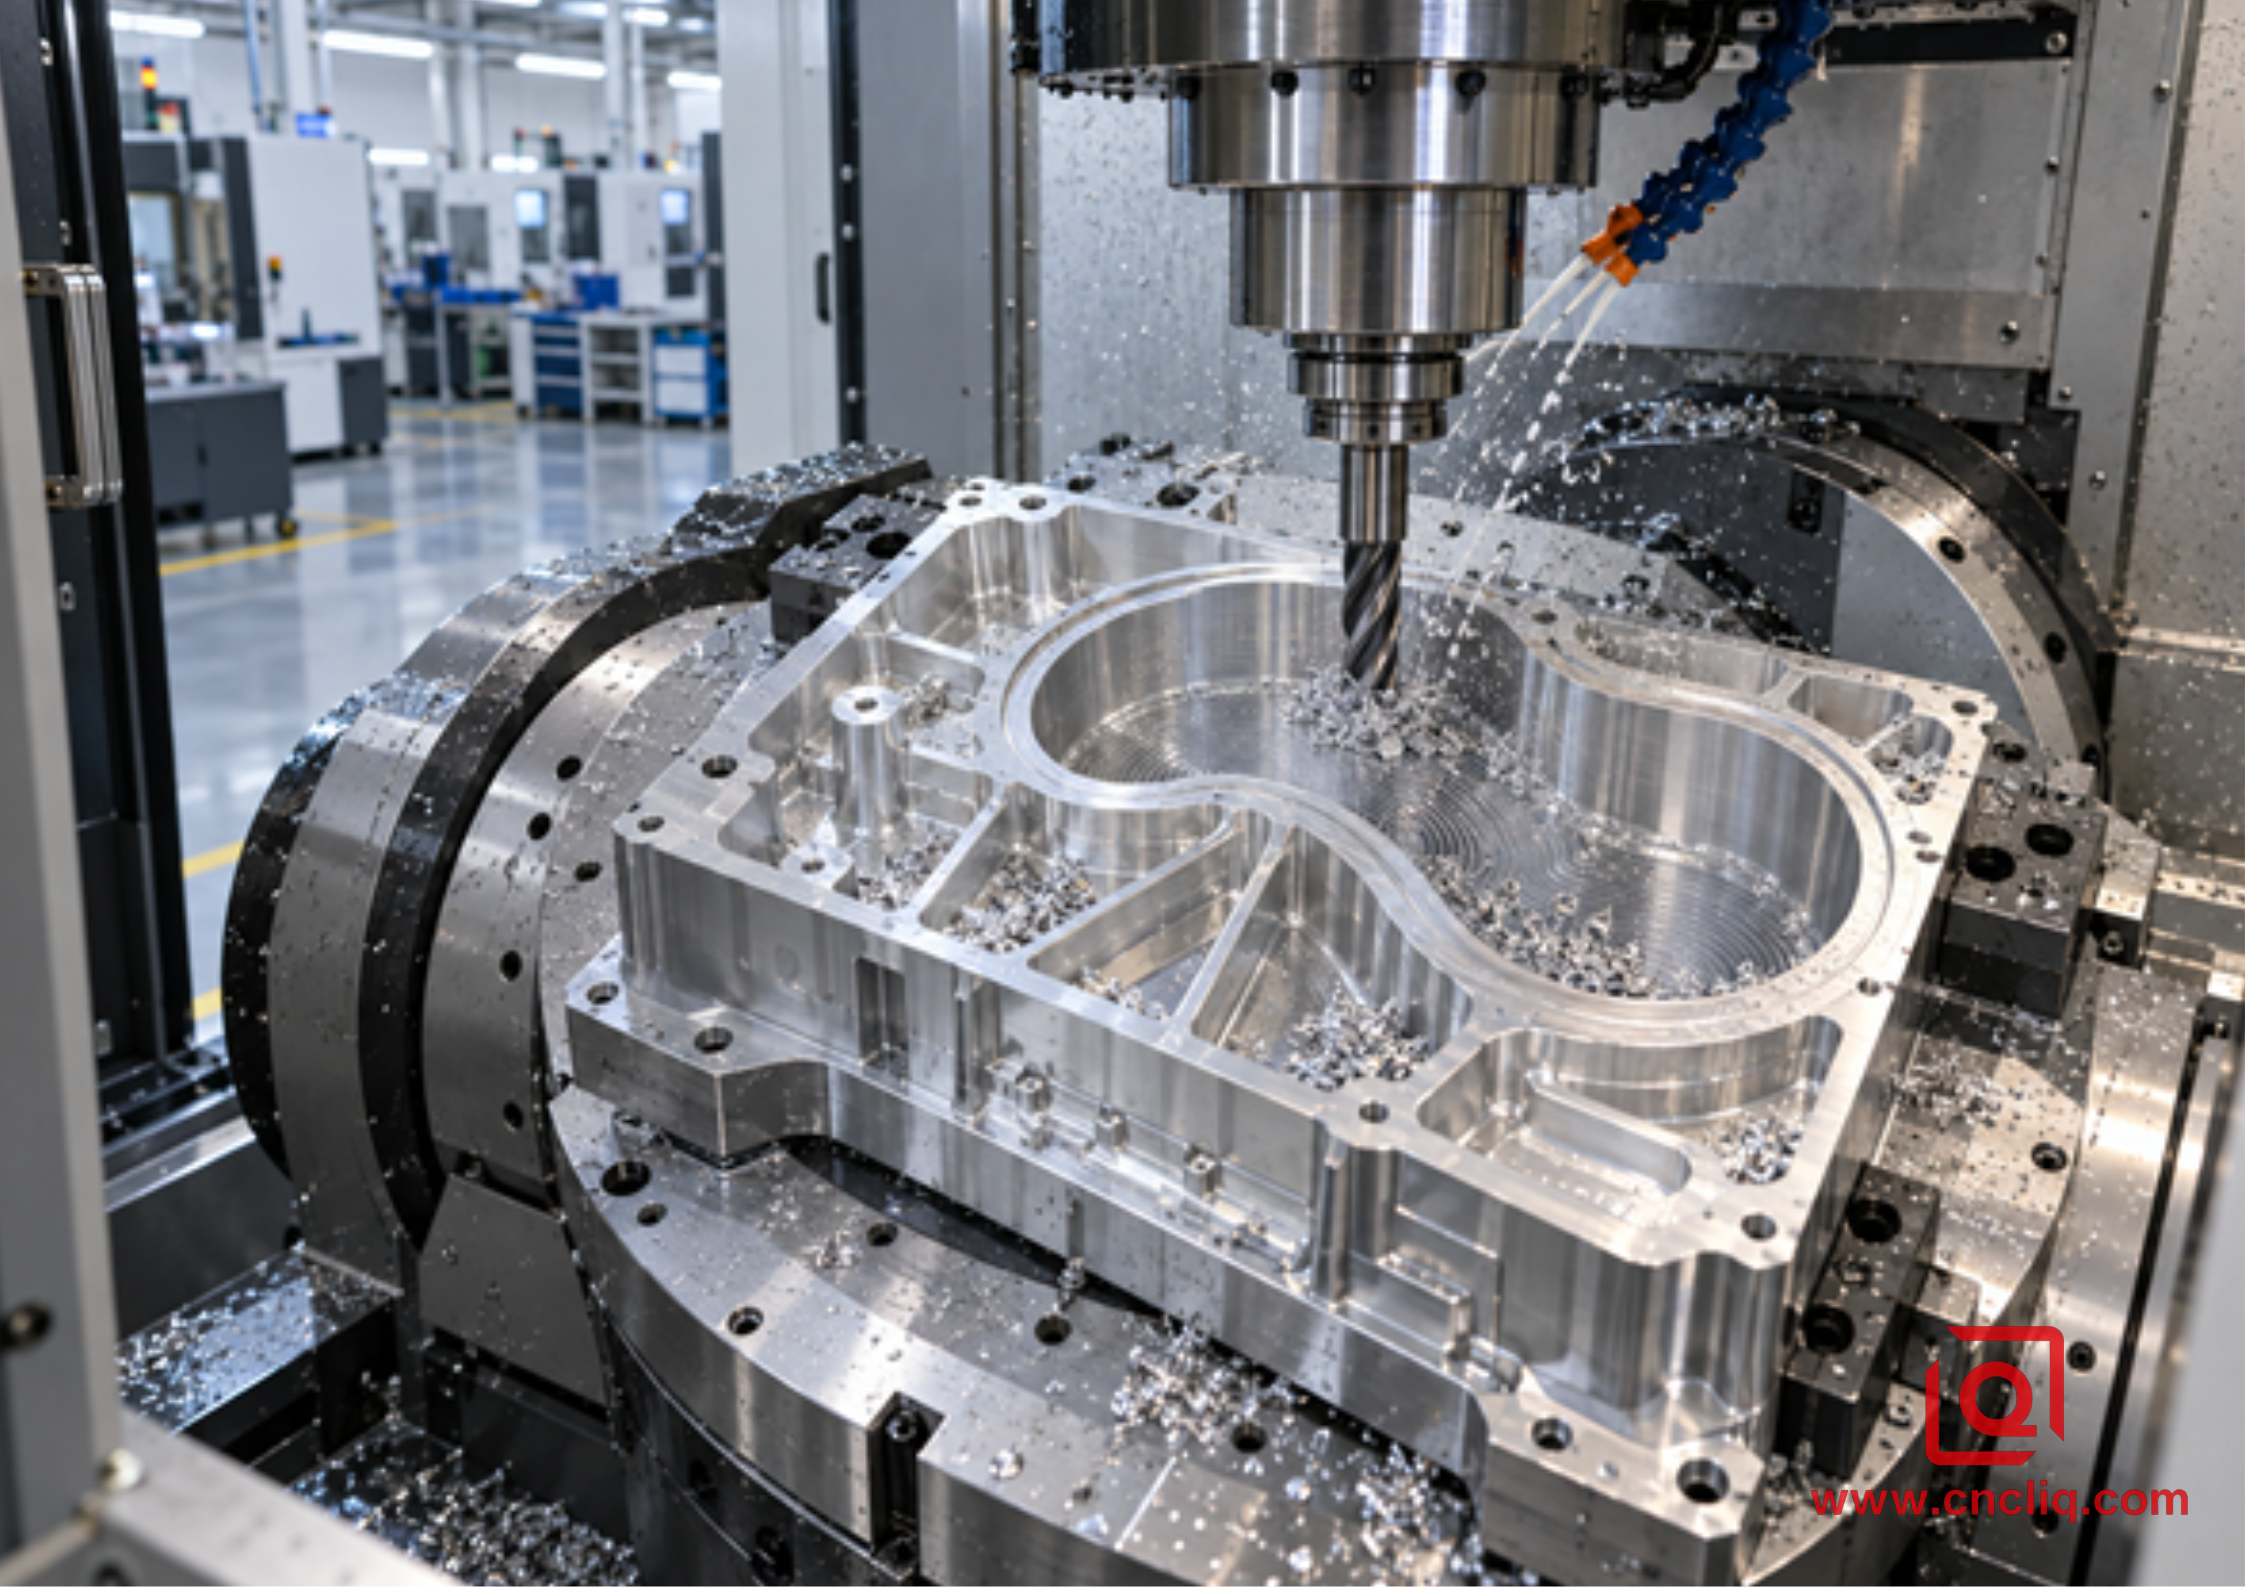
¿Sigues lidiando con fresas rotas, virutas soldadas y un acabado de pared impredecible cada vez que profundizas en una cavidad de aluminio? Las primeras piezas pueden parecer bien. Luego, la carga del husillo comienza a aumentar, las virutas se acumulan en el fondo y una curva cerrada convierte un corte constante en una sobrecarga repentina. Para cuando el operario reacciona, el aluminio ha atascado una ranura o la fresa se ha roto por debajo del portaherramientas.
El fresado trocoidal puede hacer que el mecanizado de cavidades profundas en aluminio sea mucho más predecible, pero una trayectoria de herramienta en bucle no es la solución por sí sola. El diámetro de la herramienta, la geometría de la ranura, la longitud de salida, el movimiento de entrada, el contacto con la esquina, la dirección del refrigerante y la aceleración de la máquina deben funcionar en conjunto. Esta guía explica el método desde la perspectiva del taller para que los ingenieros de diseño, los compradores y los equipos de producción puedan decidir cuándo usarlo, cómo configurar una prueba segura y qué incluir en una solicitud de cotización.
Respuesta rápida: ¿Cuándo resulta útil el fresado trocoidal?
El fresado trocoidal permite que la fresa avance mediante arcos superpuestos, manteniendo un contacto radial relativamente bajo y constante. La herramienta puede utilizar una mayor longitud de ranura axialmente, por lo que el desgaste se distribuye a lo largo del filo en lugar de concentrarse en la punta. Este método resulta especialmente útil cuando la carga de la herramienta, el alcance, las esquinas o la evacuación de virutas limitan el proceso.
Estado de la planta de producción | ¿Por qué un camino convencional tiene dificultades? | Lo que cambia una trayectoria trocoidal ajustada |
Bolsillo profundo con salida de fichas restringida | Las virutas caen debajo de la cortadora y se vuelven a cortar. | Los periodos cortos de exposición permiten que el aire o el refrigerante dirigidos tengan más oportunidades de eliminar las virutas. |
Esquina interior estrecha | El acoplamiento y la carga del husillo aumentan bruscamente. | CAM limita el acoplamiento y utiliza arcos de enlace suaves. |
Herramienta larga que sobresale | La fuerza radial dobla la herramienta y provoca vibraciones. | El ancho radial reducido disminuye la carga lateral cuando el conjunto del portaherramientas es rígido. |
Pared de bolsillo delgada | La fuerte presión radial empuja la pared hacia afuera. | Un acoplamiento más constante reduce la desviación del desbaste. |
Billete caro o ciclo sin supervisión | Una flauta llena puede desechar una pieza de alto valor. | La carga estable y el control de chips probado facilitan la monitorización del desgaste. |
Este método no es automáticamente más rápido en una cavidad abierta y poco profunda. En ese caso, una trayectoria de desplazamiento convencional podría ser más sencilla. El fresado trocoidal demuestra su eficacia al convertir un corte profundo inestable en uno controlado.
1. ¿Qué ocurre en la vanguardia?
Un proceso de mecanizado convencional puede pasar de un corte superficial a una esquina donde la herramienta de corte encuentra repentinamente mucho más material. El espesor de la viruta aumenta, la fuerza radial se incrementa y la herramienta se desvía. En el aluminio, una viruta caliente puede adherirse al borde y crear una acumulación de material. El borde redondeado entonces roza en lugar de cortarse, lo que genera más calor y acelera la falla.
Una trayectoria trocoidal busca mantener el máximo contacto dentro de un rango planificado. La fresa penetra en el material, alcanza un contacto controlado y se retira antes del siguiente ciclo. Este contacto intermitente facilita la evacuación de las virutas y permite que el filo permanezca fuera de la pieza de trabajo.
Un bajo contacto radial también provoca un adelgazamiento radial de la viruta. El espesor máximo de la viruta es menor de lo que podría sugerir el avance programado por diente. Por lo tanto, copiar un avance convencional en una trayectoria de bajo contacto puede provocar que el filo roce. El sistema CAM puede compensar, pero el programador debe verificar el espesor efectivo de la viruta con respecto a los datos del fabricante de la herramienta. Un corte silencioso no siempre es un corte saludable.
Para conocer las definiciones de velocidad de corte, avance por diente, profundidad axial (ap) y acoplamiento radial (ae), consulte la guía de velocidades y avances para aluminio 6061 de Liqin. Si aún no ha elegido la aleación, la comparación de las aleaciones 6061, 7075 y 5052 para fresado CNC explica por qué trayectorias de herramienta idénticas pueden comportarse de manera diferente.
2. Por qué los bolsillos profundos de aluminio dañan las herramientas
Las caries profundas combinan varios mecanismos de fallo. Reparar solo uno tiende a trasladar el problema a otro lugar.
Recorte de virutas y reconstrucción del filo
Las virutas de aluminio son ligeras, dúctiles y tienden a acumularse en el fondo de la cavidad. Una viruta cortada puede atascarse entre la ranura y la pared, rayar la superficie acabada, aumentar el par de torsión o soldarse al borde. No basta con que la viruta tenga una buena forma; debe salir de la cavidad.
Desviación de la herramienta por sobresaliente
El acceso profundo requiere un montaje más largo, mientras que la rigidez disminuye rápidamente a medida que aumenta el voladizo. Utilice el portaherramientas y el alcance más cortos que permitan el paso de la geometría, mantengan la resistencia del núcleo de la herramienta y considere el posicionamiento de 3+2 o 5 ejes si la inclinación de la pieza permite el uso de una fresa más corta. La guía de Liqin para el fresado multieje de geometrías complejas de aluminio aborda esta decisión entre acceso y rigidez.
Enfrentamiento de esquina
Si el radio interno es casi idéntico al radio de la fresa, la esquina puede rodear la herramienta con material. Un radio de desbaste menor, un radio de diseño mayor o una secuencia de desbaste posterior suelen ser más seguros que forzar a una sola herramienta a pasar por todas las esquinas.
Calor atrapado y paredes móviles
Las paredes altas pueden impedir que el refrigerante llegue a la zona de corte. Por otro lado, la eliminación de un porcentaje considerable de la pieza libera las tensiones residuales y reduce su rigidez. El alivio de tensiones en la placa, la eliminación equilibrada de material, la sujeción controlada y los márgenes de acabado independientes siguen siendo esenciales incluso con una trayectoria de herramienta óptima.
3. ¿Tu bolsillo es un buen candidato?
Antes de programar, revise la profundidad del hueco, el radio mínimo, la altura y el grosor de la pared, el grosor del suelo, el espacio libre del soporte, el espacio de entrada y la dirección de salida de las virutas.
Entre los lugares idóneos se incluyen cavidades profundas y abiertas, ranuras estrechas que se pueden abrir con una fresa más pequeña que la ranura, trayectorias de corte largas y cavidades con esquinas que, de otro modo, generarían picos de carga. Esta estrategia también puede ser útil para el desbaste cerca de paredes delgadas, ya que la fuerza radial es menor y más constante.
Entre los candidatos menos adecuados se incluyen cavidades sin espacio para movimientos circulares, entradas que atrapan virutas y refrigerante, y máquinas que no pueden ejecutar arcos cortos con fluidez. El movimiento trocoidal también pierde valor si miles de pequeños segmentos de línea provocan vacilaciones en el control. El suavizado de la leva, el ajuste del arco, la capacidad de anticipación y una tolerancia de trayectoria realista pueden ser tan importantes como la alimentación programada.
Los cambios de diseño suelen ser la mejora más económica. Aumentar los radios internos no funcionales, proporcionar una zona de acceso despejada, evitar cavidades cosméticas innecesariamente profundas e identificar qué paredes y suelos son realmente críticos. Estas decisiones reducen el alcance de las herramientas, el riesgo y la incertidumbre en el presupuesto.
4. Elija la cuchilla y el soporte como un solo sistema.
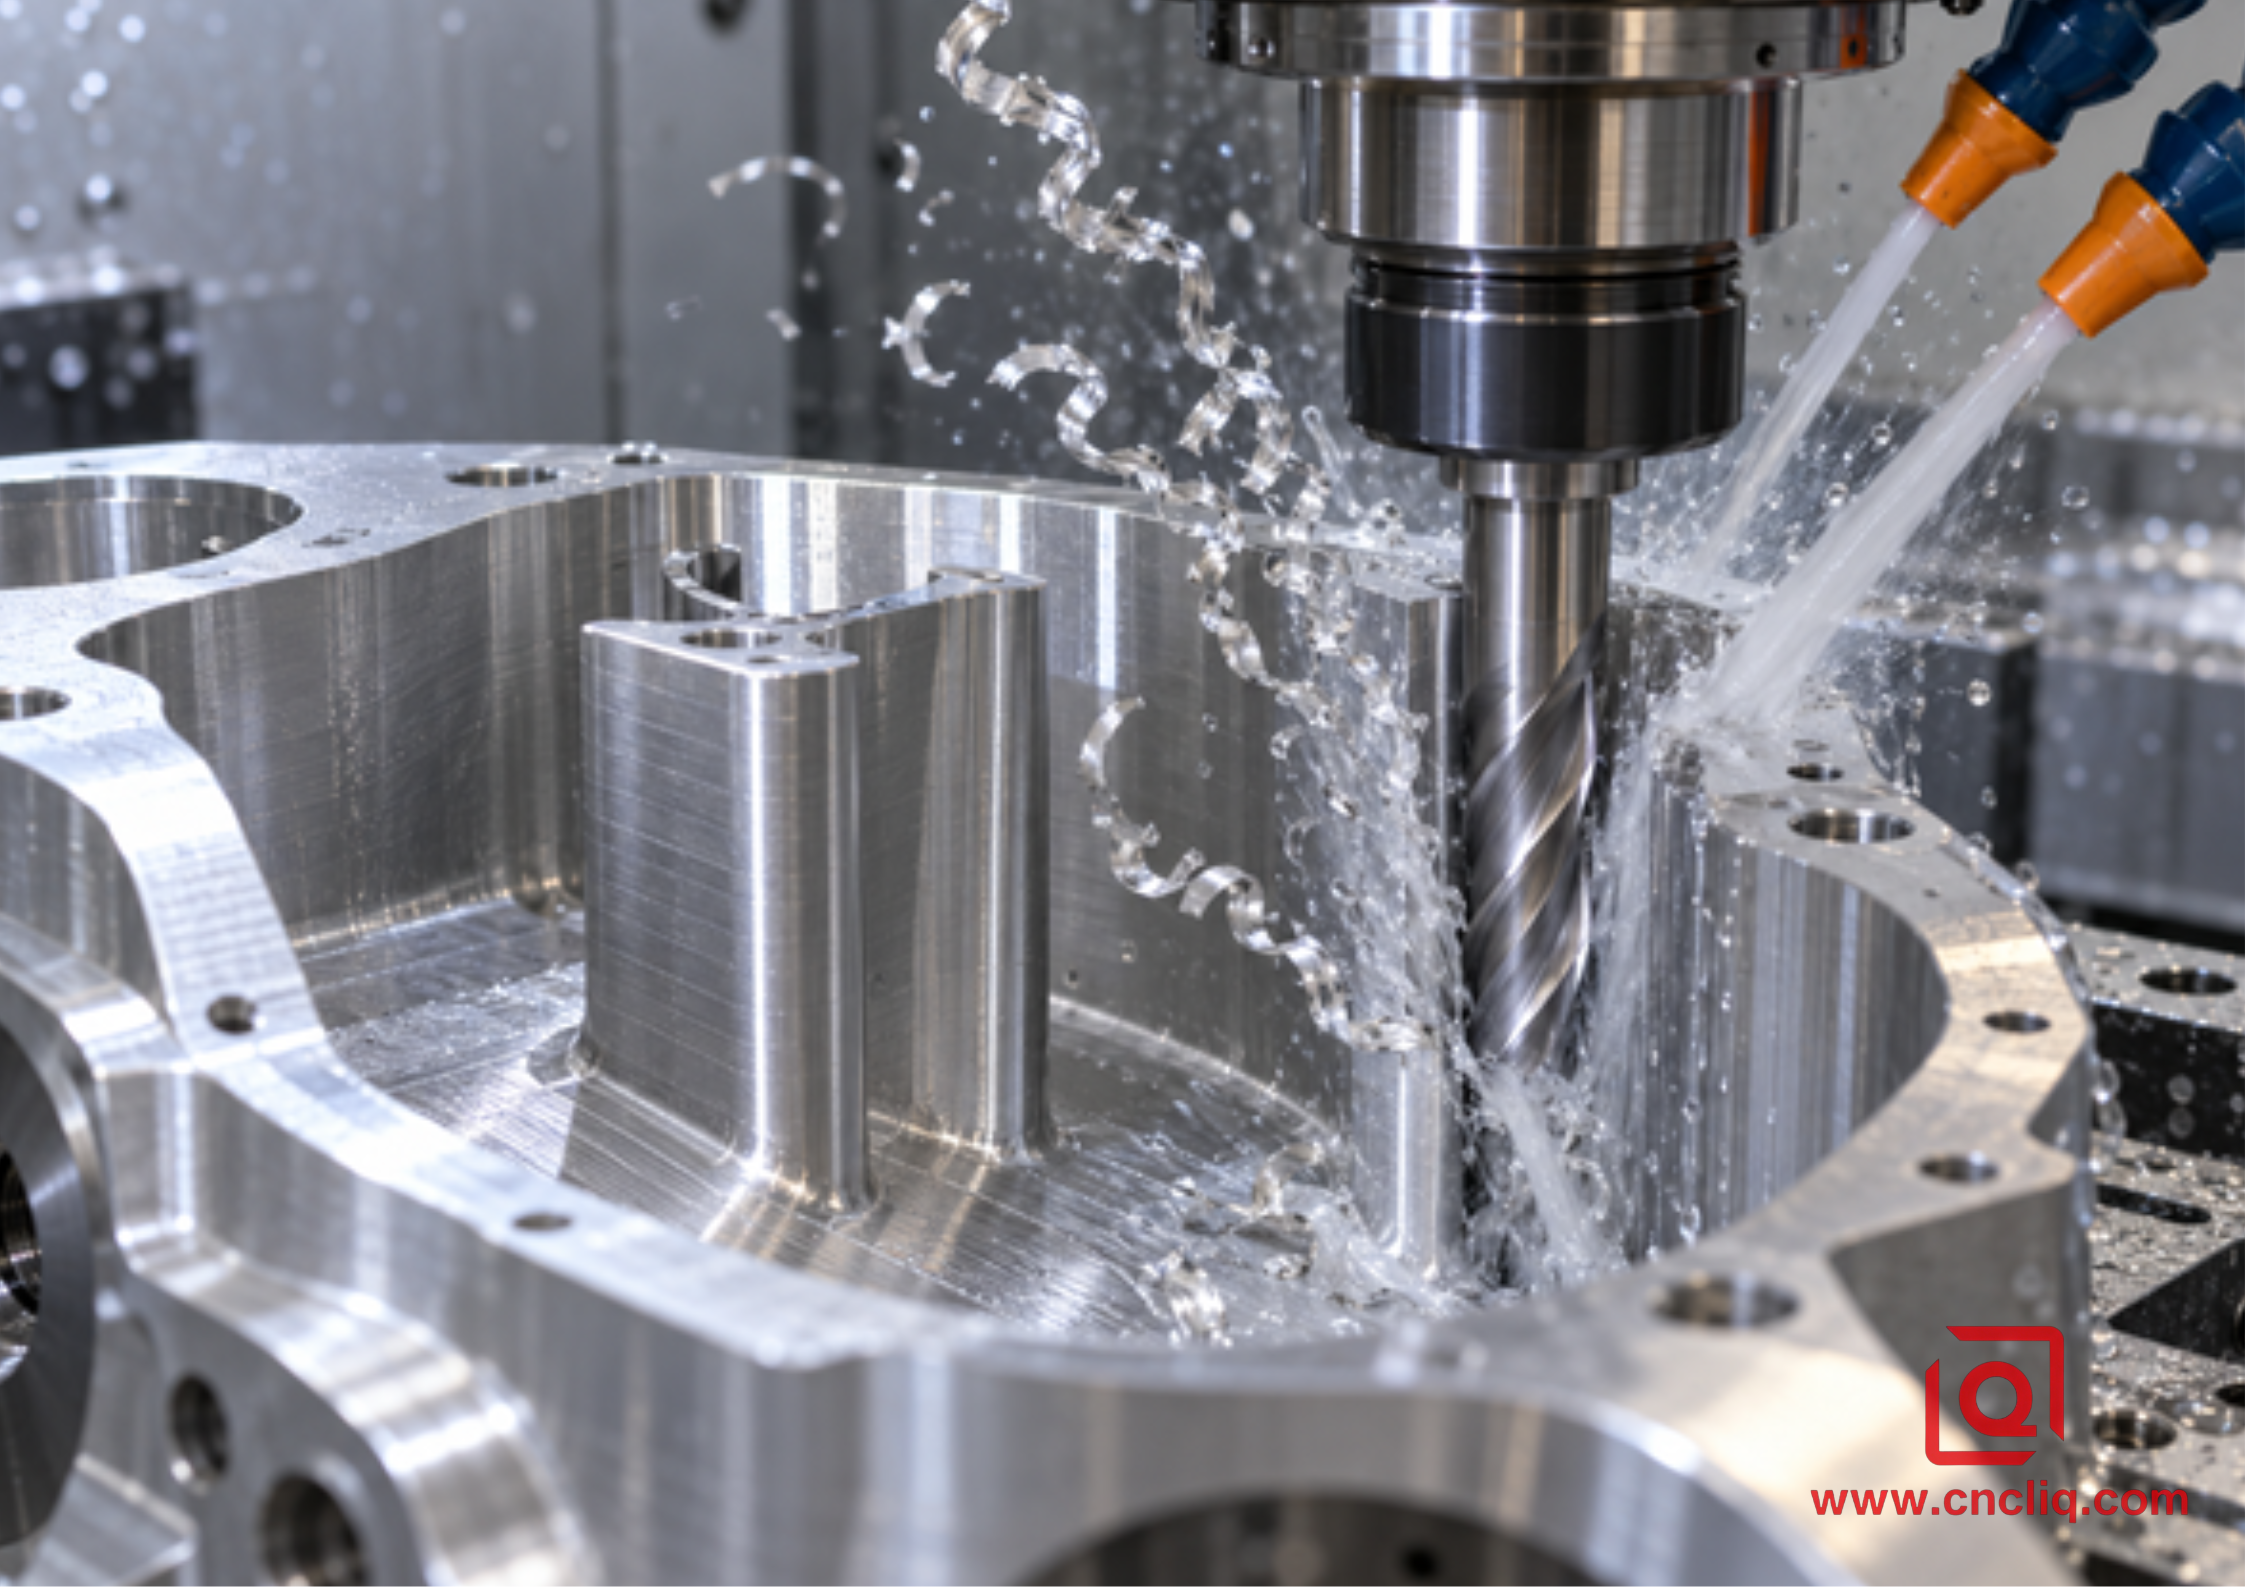
Para el desbaste de aluminio con cavidades profundas, una fresa de carburo sólido afilada con 2 o 3 filos es un punto de partida práctico. Dos filos proporcionan un amplio espacio para la viruta. Tres filos pueden aumentar la rigidez del núcleo y la capacidad de avance, a la vez que conservan más espacio para la viruta que una herramienta de uso general de 4 filos.
Busque ranuras pulidas, una geometría positiva y definida para materiales no ferrosos y una longitud de ranura suficiente para el corte axial previsto. El carburo pulido sin recubrimiento, las opciones de nitruro de circonio y los recubrimientos de carbono tipo diamante son opciones comunes, según la aleación, el refrigerante y las indicaciones del proveedor de la herramienta. Un recubrimiento que funciona bien en acero no debe considerarse adecuado para aluminio.
Mantenga la longitud de la guía corta, limpie el cono y la pinza, y mida la excentricidad cerca del filo de corte. La excentricidad hace que una ranura trabaje más que las demás, anulando la ventaja de un acoplamiento controlado.
Una guía de aplicaciones de Sandvik Coromant describe el fresado trocoidal como un proceso consolidado en aluminio y publica valores iniciales de referencia: diámetro de la fresa cercano al 65 % del ancho de la ranura, avance programado de alrededor del 8 % del diámetro de la fresa, profundidad axial de entre 1 y 1,5 veces el diámetro y corte radial máximo inferior al 20 % del diámetro de la fresa. Asimismo, una guía de aplicaciones de fresado de Iscar señala que el desgaste gradual a lo largo de todo el filo de corte puede aumentar la vida útil de la herramienta en ranuras, cavidades y alojamientos profundos. Estos son puntos de referencia fiables, no fórmulas universales.
5. Cree un período de inicio seguro.
Variable | Referencia de planificación | Razones para reducirlo |
Acoplamiento radial, ae | Las directrices publicadas suelen situarse entre el 5 % y el 15 % del diámetro; el 8 % es una referencia útil para ensayos. | Saliente largo, fijación débil, pared delgada, mala salida de virutas, alta excentricidad |
Compromiso axial, ap | Utilice una parte significativa de la flauta; en las guías publicadas se indica un rango de 1.0D a 1.5D. | Longitud de flauta limitada, espacio libre para el soporte, movimiento de la pared, baja rigidez. |
Diámetro de la fresa | Lo suficientemente pequeño como para preservar el espacio para chips y evitar que queden enterrados en las esquinas. | Radio de acción reducido, acceso restringido, evacuación limitada. |
Entrada | Entrada helicoidal o tangencial suave; evite la inmersión recta a menos que la herramienta esté diseñada para ello. | Piso delgado, límite de corte central, herramienta larga inestable |
Alimentar | Calcula a partir de las rpm verificadas, el número de ranuras y la carga de viruta, y luego comprueba el adelgazamiento de la viruta. | Vibraciones, aumento de carga, mala aceleración, desgaste irregular |
Acabado de stock | Deje un margen radial y axial uniforme para un acabado por separado. | Paredes delgadas, distorsión, superficies de sellado críticas |
Comience con los datos exactos del proveedor de la fresa. Calcule la velocidad del husillo como n = (1000 × Vc) / (pi × D), donde Vc es la velocidad de corte en m/min y D es el diámetro en mm. Calcule el avance de la mesa como Vf = n × z × fz, donde z es el número de filos y fz es el avance por diente en mm/diente.
Luego, observe la máquina real. Los bucles pequeños pueden tener una aceleración limitada, por lo que el avance real puede permanecer muy por debajo del valor ordenado. Una trayectoria estable muestra una banda de carga del husillo estrecha. Un pico repetido en un punto indica un acoplamiento excesivo, un enlace abrupto o una zona muerta de viruta. Un aumento gradual en varias piezas sugiere desgaste, excentricidad, estado del refrigerante o acumulación de material en el borde.
Para los trabajos de 2024, la guía de Liqin para el mecanizado de aluminio de 2024 y la gestión del desgaste de las herramientas refuerza la necesidad de evaluar la velocidad, la carga de viruta, el ae y el ap en conjunto, en lugar de tratar las rpm como el ajuste principal.
6. La evacuación de virutas forma parte de la trayectoria de la herramienta.
La refrigeración a través de la herramienta es valiosa cuando la fresa y el portaherramientas la soportan, ya que el chorro llega por debajo del borde. Las boquillas externas correctamente orientadas también pueden funcionar en cavidades abiertas. El chorro de aire puede ser eficaz en procesos en seco o de cantidad mínima aprobados. Sea cual sea el método, asegúrese de que el flujo alcance la parte más profunda del corte.
No dirija todas las boquillas hacia un mismo lado. Un chorro debe alcanzar la zona de contacto activa; otro puede ayudar a elevar las virutas hacia una abertura. Controle la concentración y la limpieza del refrigerante según el rango especificado por el proveedor y el procedimiento de medición del taller, en lugar de aplicar un porcentaje universal a todos los productos.
Antes de comprometerse con una pieza costosa, corte a una profundidad representativa, deténgase de forma segura e inspeccione la cavidad. Una acumulación de virutas en una esquina revela más que una animación CAM fluida. Para el mecanizado sin supervisión, verifique la evacuación en la región más profunda y cerrada, no solo durante el primer nivel visible.
7. Detalles de CAM que protegen la vida útil de la herramienta
1. Utilice una entrada tangente o helicoidal. Una entrada recta restringe el espacio para las virutas y sobrecarga el centro de la herramienta, a menos que la fresa esté diseñada para ello.
2. Limite el contacto en esquinas y zonas estrechas. Evite que el material restante sorprenda a la herramienta con un contacto casi total.
3. Mantenga los enlaces suaves. Los cambios bruscos de dirección provocan sacudidas y pueden ralentizar la máquina por debajo de la velocidad de avance prevista.
4. Permanezca abajo solo cuando las condiciones de las fichas lo permitan. Evite perder tiempo en retracciones innecesarias, pero no atraviese una pila de fichas.
5. Separe el desbaste del acabado. Deje material uniforme para la operación final de pared, piso, sellado o perforación.
6. Utilice el mecanizado de restos. Una herramienta más pequeña puede limpiar las esquinas sin dañar la herramienta de desbaste principal.
7. Simule el soporte y el cuello, no solo el filo.
8. Revise el programa publicado. Una densidad de puntos excesiva puede provocar vacilación en el control o falta de datos.
8. Proteja las paredes delgadas y verifique el resultado.
Un bajo nivel de contacto no elimina la tensión residual ni rigidiza una pared flexible. El trabajo debe realizarse de forma rugosa mientras el material circundante aún soporta la estructura. Deje el material equilibrado, permita la relajación cuando la ruta lo requiera y finalice con pasadas controladas.
Para paredes altas, alterne los lados o utilice bandas axiales para que la fuerza no se dirija siempre hacia el lado más débil. Para pisos delgados, evite que las virutas calientes queden atrapadas debajo de la herramienta y minimice la fuerza axial innecesaria. Los dispositivos de sujeción deben soportar referencias funcionales sin comprimir la pieza para que se ajuste temporalmente.
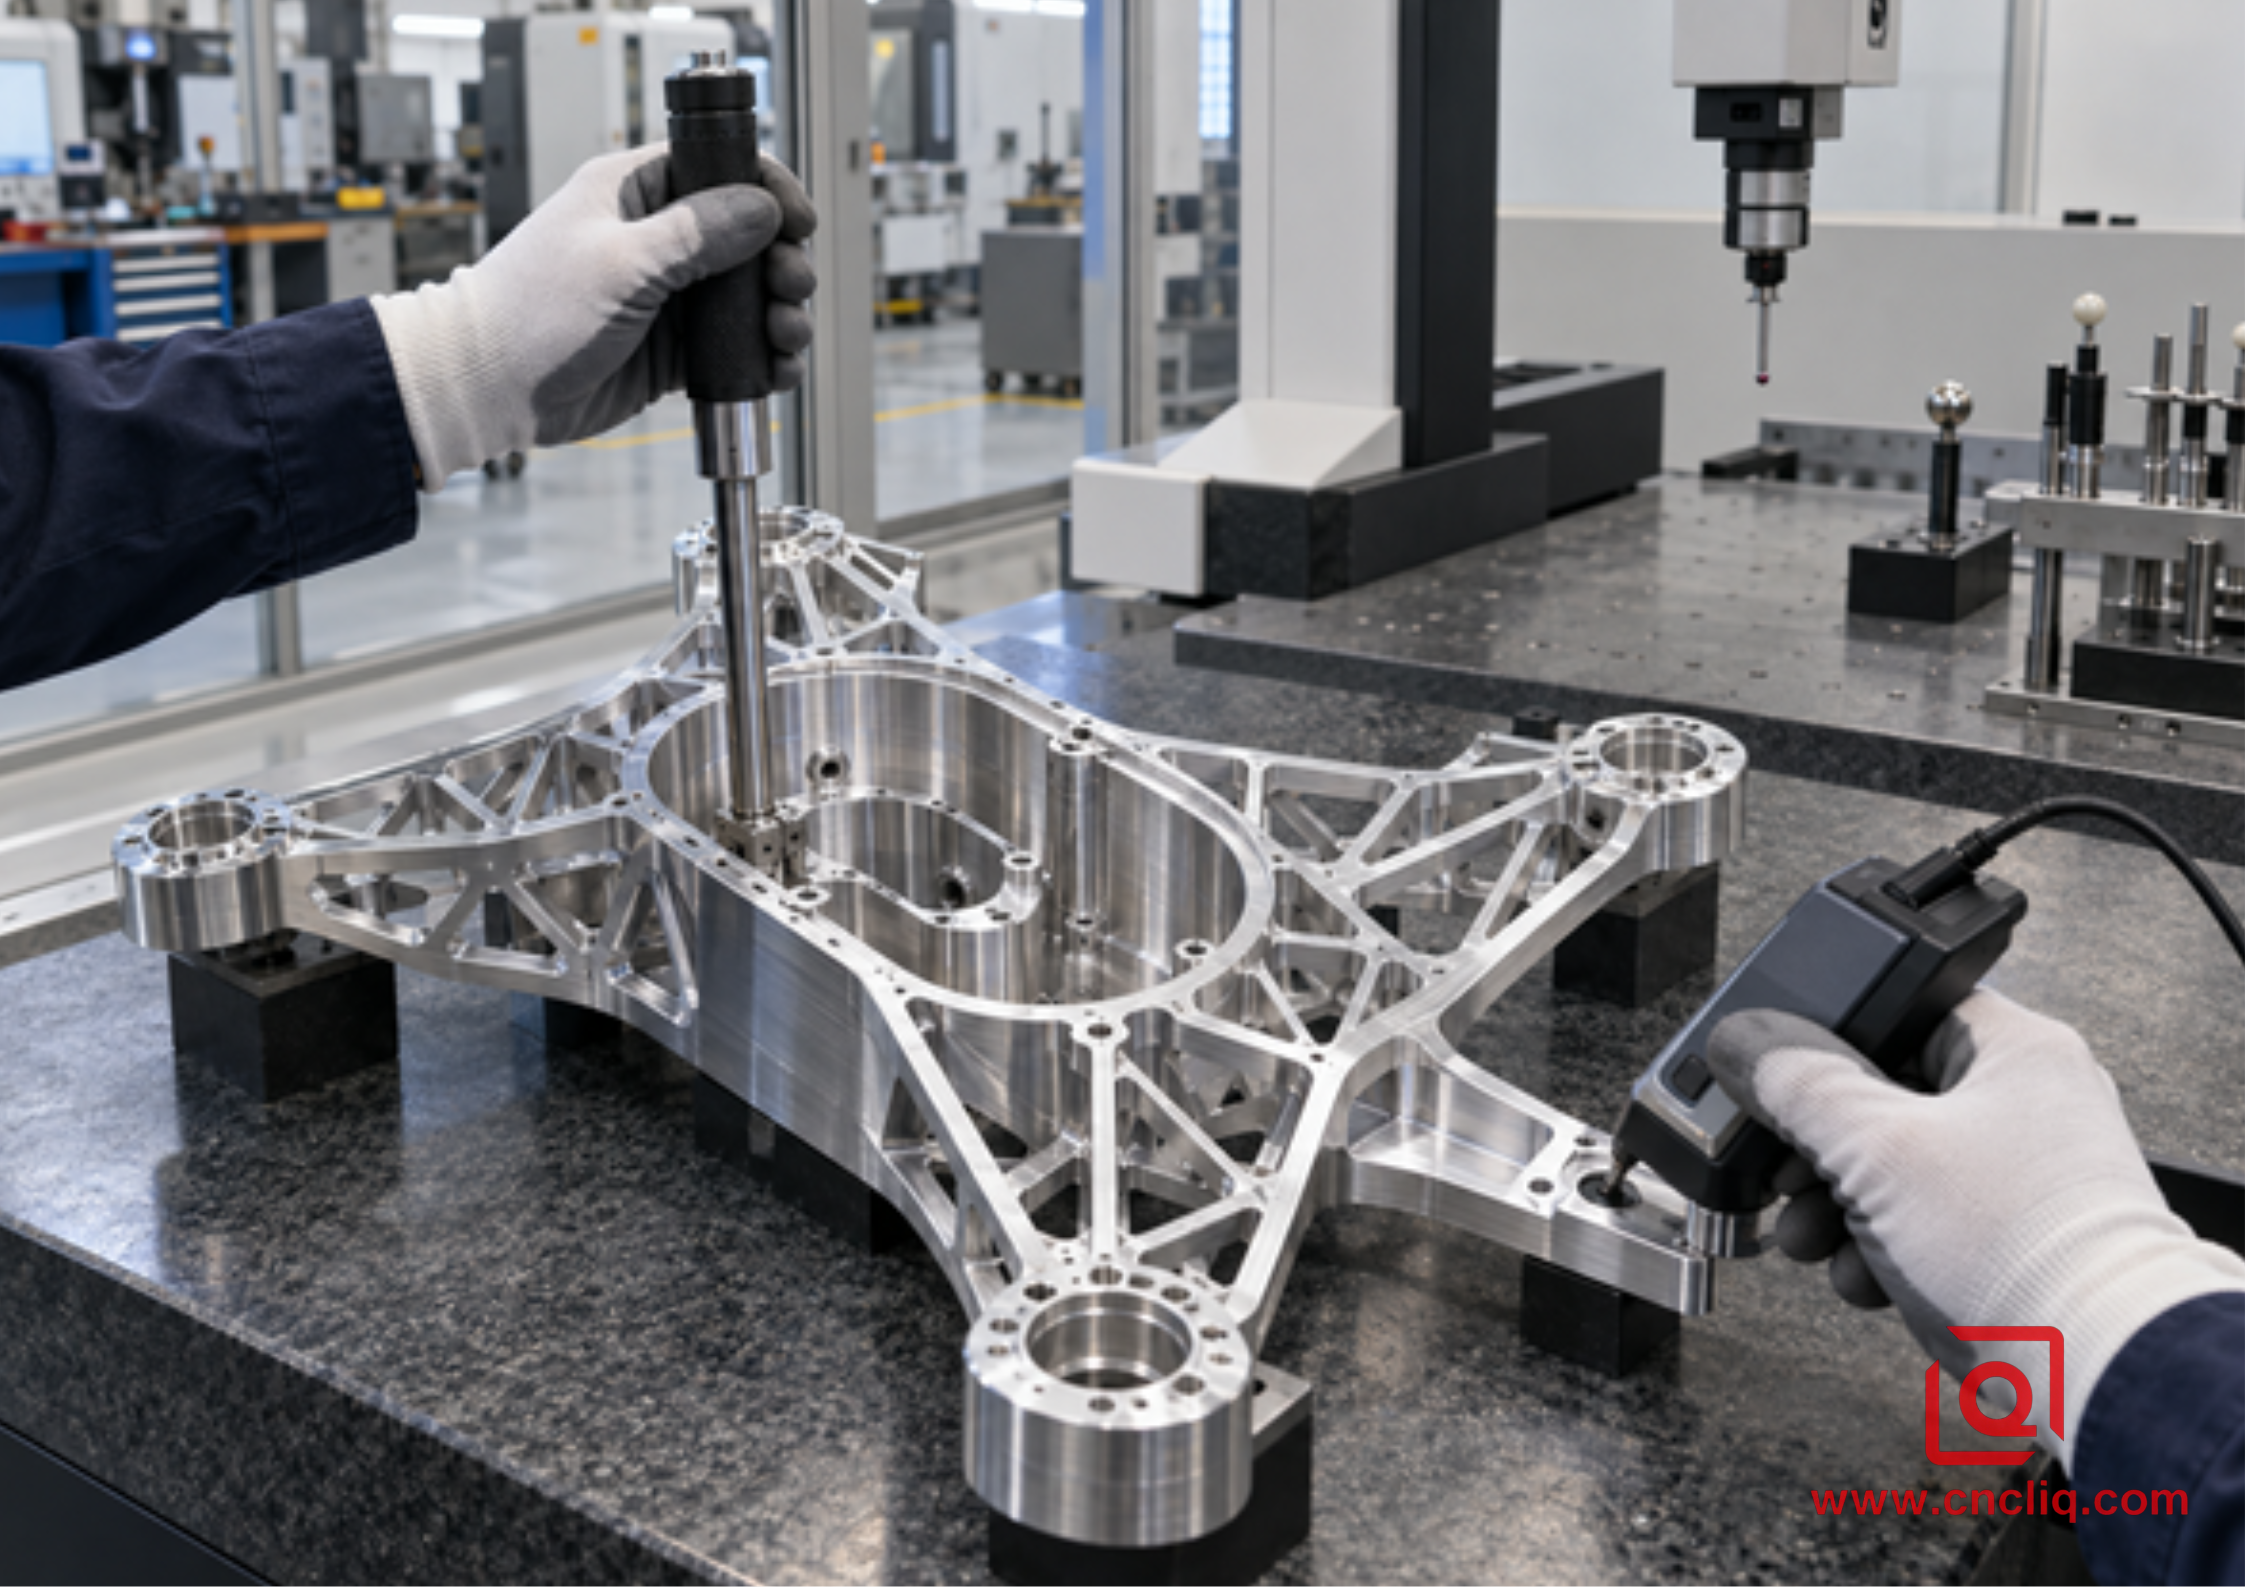
La inspección debe realizarse después de la función. Una máquina de medición por coordenadas (MMC) puede mapear la posición de la cavidad, el perfil de la pared y los puntos de referencia; un calibre de orificios puede ser adecuado para un diámetro funcional; un perfilómetro de superficie verifica la textura especificada. Mida después de que la pieza se estabilice a una temperatura controlada y registrada. Acuerde la configuración de los puntos de referencia y el método de inspección antes de la producción cuando la pieza contenga zonas de sellado, orificios profundos o conductos que se intersecan.
9. Caso compuesto anónimo: Colector de vacío de bolsillo profundo

Este caso compuesto anonimizado se basa en condiciones comunes de mecanizado a medida. Ilustra un flujo de trabajo de ingeniería fiable, no una afirmación de que un mismo conjunto de parámetros se aplique a todos los pedidos.
Un cliente del sector de la automatización industrial requería un cuerpo de colector de vacío de aluminio 6061-T651 con una cavidad profunda en forma de lágrima, salientes de puerto que se cruzan, una superficie de sellado elevada y conductos perforados transversalmente. La cavidad debía tener un alcance extendido, mientras que la superficie de sellado circundante debía permanecer estable. El plan contemplaba la creación de prototipos, seguidos de la producción de lotes repetidos tras la aprobación funcional.
El concepto inicial utilizaba una fresa de uso general y una trayectoria de desplazamiento convencional. Era fácil de programar, pero la herramienta permanecía demasiado tiempo en contacto con la superficie. Las virutas se acumulaban cerca del extremo estrecho, lo que provocaba picos de carga repetidos y un filo irregular.
Durante la revisión del DFM, el cliente autorizó un radio interno no funcional mayor e identificó zonas del piso que solo requerían espacio libre. El programador pudo entonces usar una fresa de desbaste de 3 filos específica para aluminio con un conjunto más corto. La nueva estrategia de desbaste se basó en un bajo contacto radial, un contacto axial útil dentro de los límites del fabricante de la herramienta, una entrada helicoidal suave y un movimiento controlado en las esquinas. Una boquilla de refrigerante apuntaba al corte; una segunda empujaba las virutas hacia la abertura.
El equipo dejó material uniforme en las paredes y en la superficie de sellado. Tras soltar las abrazaderas y estabilizar, se restableció el punto de referencia y se terminaron por separado las superficies críticas. El mecanizado indexado completó los puertos transversales. La inspección con máquina de medición por coordenadas (CMM) verificó los puntos de referencia y la posición de los puertos, mientras que la superficie de sellado se sometió a comprobaciones específicas de planitud y textura.
La principal ventaja fue una producción predecible, más que una velocidad de avance máxima. La carga del husillo se estabilizó, el extremo estrecho dejó de acumular virutas y los cambios de herramienta pudieron planificarse en función del desgaste observado, en lugar de tener que recurrir a roturas de emergencia.
El bloque colector de aluminio de precisión de Liqin, publicado por Liqin, es un ejemplo de producto relevante para los compradores que evalúan conductos mecanizados, superficies de sellado, anodizado e inspección. La categoría de mecanizado de aluminio a medida muestra opciones adicionales de materiales y productos.
10. Solución de problemas por síntoma
Síntoma | Verificar primero | Ruta de corrección |
Aluminio soldado a la ranura | Carga de viruta, lubricación, estado del filo, reafilado | Restaurar la carga de chips verificada, mejorar la entrega, limpiar los chips, usar geometría de aluminio |
Charlar solo a máxima profundidad | Saliente, contacto del soporte, pared débil, herramienta desgastada | Acortar el ensamblaje, verificar la holgura, reducir ae, acabado de la etapa |
Pico de carga en cada esquina | Compromiso, radio, existencias restantes | Ajustar la leva, usar una herramienta de reposo, aumentar el radio de diseño admisible |
Suelo de bolsillo rayado | Chips debajo del cortador, enlaces que se mantienen abajo | Redirigir el refrigerante o el aire y añadir movimientos seguros para eliminar las virutas. |
Una flauta se desgasta más rápido | Limpieza del soporte y del extrusor | Limpiar, volver a ensamblar, medir cerca del borde, reemplazar la pinza desgastada. |
La alimentación programada es alta, pero el ciclo es lento. | Límites de aceleración o código denso | Ruta fluida, revisión del tamaño del bucle, publicación y control de la anticipación |
La pieza se mueve después de soltarla. | Distorsión de la abrazadera o tensión residual | Reduzca la fuerza de sujeción, equilibre el desbaste, añada relajación y vuelva a sondear. |
11. Qué enviar para una solicitud de cotización rápida y precisa
Envíe un modelo 3D estable y un dibujo 2D controlado, e identifique la aleación y el temple, las cantidades de prototipos y lotes, las dimensiones críticas para la calidad, los puntos de referencia, la profundidad de la cavidad, los radios mínimos, las zonas de pared delgada, los requisitos de acabado, los certificados, los informes de inspección y cualquier prueba de presión o fugas. Incluya información sobre las piezas de acoplamiento cuando la relación entre la superficie de sellado, el orificio o el puerto sea determinante para el funcionamiento.
El costo depende menos del volumen del bolsillo que del alcance, la rigidez de la pared, el radio de la esquina, la tolerancia, la inspección, el número de configuraciones y el acceso a las herramientas. No apriete todas las dimensiones por defecto. Marque las características que controlan el sellado, la alineación, el ajuste de los rodamientos, la posición óptica o el ensamblaje. Esto permite al proveedor proteger la funcionalidad sin añadir tiempo de mecanizado innecesario.
Para proyectos confidenciales, solicite un acuerdo de confidencialidad antes de transferir archivos controlados e indique cualquier requisito de retención o acceso en la solicitud de cotización. Para una planificación eficaz, separe la aprobación del prototipo del plazo de producción e identifique los documentos de acabado e inspección necesarios.
Liqin ofrece servicios de mecanizado CNC a medida para prototipos y producción. Envíenos su modelo, plano, cantidad, aleación y lista de requisitos técnicos para una revisión técnica y un presupuesto.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Es el fresado trocoidal lo mismo que el desbroce adaptativo?
Los términos se superponen, pero no siempre son idénticos. El fresado trocoidal tradicionalmente utiliza arcos repetitivos, mientras que el desbaste adaptativo o dinámico es una estrategia CAM más amplia que varía el movimiento para mantener un acoplamiento objetivo. Ambos buscan reducir la variación de carga. Para una solicitud de cotización, concéntrese en el acoplamiento controlado, la entrada, la evacuación de virutas y el movimiento verificado de la máquina, en lugar de en la marca del software.
2. ¿Qué acoplamiento radial debo usar para el fresado de aluminio con cavidades profundas?
Las guías de inicio publicadas suelen situar el contacto trocoidal entre el 5 % y el 15 % del diámetro de la herramienta, siendo el 8 % una referencia útil, y el corte radial máximo se mantiene por debajo del 20 % en la guía de Sandvik citada. El valor correcto depende de la fresa, la longitud de la ranura, la excentricidad, la aleación, la rigidez de la máquina, el refrigerante y la rigidez de la pared. Comience con los datos del fabricante de la herramienta y valide mediante la carga, la forma de la viruta, el sonido, la temperatura y la inspección del filo.
3. ¿Cuánto cuesta una pieza de aluminio personalizada con cavidad profunda?
No existe un precio unitario razonable sin considerar la geometría, la cantidad, la aleación, las tolerancias, el acabado y el alcance de la inspección. El alcance profundo, los radios de esquina pequeños, las paredes delgadas, las configuraciones múltiples, el anodizado y la generación de informes completos de CMM incrementan el costo; los radios mayores, el acceso libre a las herramientas, las tolerancias realistas y las cantidades de lotes repetibles pueden reducirlo. Envíe un archivo STEP, un plano controlado, el volumen anual y la lista de requisitos críticos para la calidad (CTQ) para obtener una cotización comparable.
4. ¿Qué plazo de entrega debo esperar y cómo se gestiona la confidencialidad de los dibujos?
El plazo de entrega depende de la disponibilidad de materiales, el utillaje, la complejidad de los accesorios, la aprobación del prototipo, el acabado y la documentación de inspección, por lo que debe confirmarse en el presupuesto formal en lugar de basarse en una estimación genérica de un blog. Si el diseño es confidencial, solicite un acuerdo de confidencialidad antes de la transferencia de archivos, identifique las restricciones de control de exportaciones o de acceso y acuerde cómo se almacenarán y compartirán los planos, las revisiones y los registros de inspección.
5. ¿Qué documentación de calidad debo solicitar para una pieza con cavidad profunda?
Solicite registros que se ajusten a la función: certificación de materiales cuando sea necesario, inspección dimensional o de primera muestra para características críticas, resultados de CMM para relaciones de referencia, evidencia de textura superficial para zonas de sellado y resultados de pruebas de presión o fugas cuando los conductos transporten fluidos. Evite solicitar un paquete de informes extenso por costumbre; defina los requisitos críticos de calidad (CTQ), los criterios de aceptación, el muestreo y el formato del documento en la orden de compra o el plan de calidad.
Haz clic aquí para tu consulta 👆
Resumen
El fresado trocoidal puede prolongar la vida útil de la herramienta en cavidades profundas de aluminio cuando se controla todo el proceso: mantener un contacto radial bajo y constante, usar la longitud de la ranura de forma responsable, corregir el adelgazamiento de la viruta, minimizar la excentricidad y la proyección, dirigir las virutas fuera de la zona más profunda, proteger las paredes delgadas con material equilibrado y acabado por separado, y verificar el resultado mediante la inspección de carga, desgaste de la herramienta y dimensiones. Una solicitud de cotización completa debe indicar la aleación y el temple, la geometría, la cantidad, los requisitos críticos de calidad (CTQ), el acabado, las necesidades de confidencialidad y el alcance de la inspección para que la ruta de fabricación aborde el riesgo real del ensamblaje en lugar de basarse en suposiciones.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying @cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli @chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
