 Español




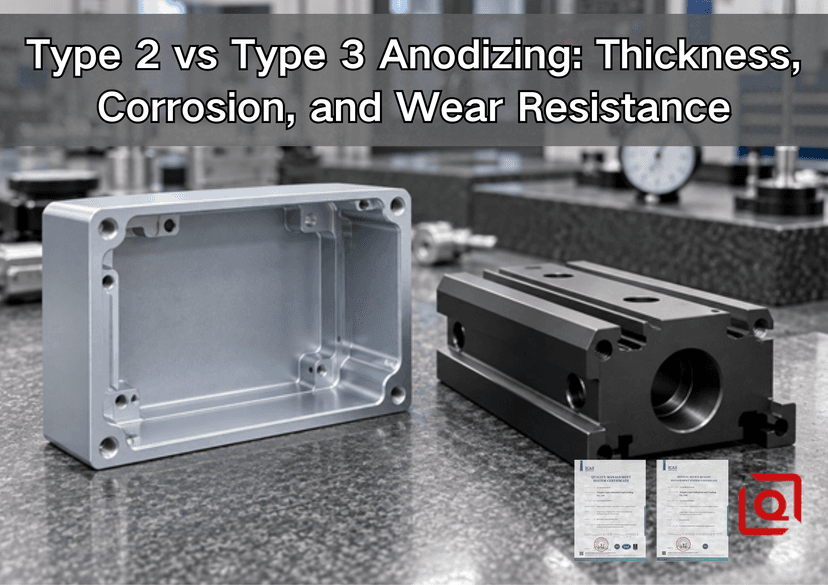
Una muestra anodizada en negro puede lucir perfecta en la mesa de aprobación. Luego llega la producción, el eje se detiene en la boca del orificio y la decisión de acabado se convierte de repente en un problema de montaje. Si esto le suena familiar, esta guía es para usted. Esta guía convierte las especificaciones en opciones prácticas para el taller. Verá qué cambian realmente los dos procesos, por qué “más duro” no significa automáticamente “mejor” y qué necesita un proveedor de mecanizado antes de poder cotizar una pieza de aluminio anodizado de manera responsable.
En el taller, normalmente comenzamos con el Tipo II cuando un comprador desea color y protección ambiental de rutina. Avanzamos hacia el Tipo III cuando la superficie misma tiene que trabajar: un riel roza, un pistón se desplaza o el polvo abrasivo sigue encontrando la misma zona de contacto. La etiqueta es sólo el comienzo. La química de la aleación, el sellado, el espesor de la película, el contacto con la cremallera, el enmascaramiento y el momento en el que se inspeccionan las dimensiones deciden si la pieza terminada realmente se ensambla.
Regla de selección rápida: Elija el tipo II cuando la apariencia y el cable de protección contra la corrosión estén sellados. Elija el Tipo III cuando una superficie de aluminio sea una interfaz de desgaste funcional y el dibujo pueda acomodar un óxido más grueso, más oscuro y de color menos consistente. Si la pieza necesita ambos, especifique el requisito por superficie en lugar de aplicar 1 acabado a ciegas a todo el componente.
1. Tipo II vs Tipo III de un vistazo
|
factor de ingeniería |
Anodizado sulfúrico tipo II |
Anodizado de capa dura tipo III |
|
Propósito principal |
Protección general contra la corrosión, apariencia, teñido, pintura o base adhesiva. |
Resistencia a la abrasión, desgaste por deslizamiento, superficie dura funcional, aislamiento eléctrico calificado |
|
Grosor de compra común |
A menudo de 5 a 25 µm; poner el rango real en el dibujo o en la orden de compra |
El valor nominal predeterminado MIL-PRF-8625 es 0,002 pulgadas (50,8 µm) a menos que se especifique otro espesor; su rango típico es aproximadamente 12,7–114,3 µm |
|
Color |
Colores claros/sin teñir o teñidos de forma amplia; La mejor ruta para el control cosmético. |
Gris natural, bronce, oliva, marrón o casi negro; El tinte negro es posible, pero la combinación de colores brillantes no es su punto fuerte. |
|
Caza de focas |
Normalmente sellado a menos que el pedido diga lo contrario. |
A menudo sin sellar para máxima resistencia a la abrasión; Puede ser necesario sellar cuando la corrosión conduce |
|
Efecto dimensional |
Modesta pero importante en roscas, orificios para pasadores, sellos y ajustes perfectos |
Sustancial; El mecanizado y la inspección deben tener en cuenta el crecimiento en cada superficie recubierta. |
|
Piezas de mejor ajuste |
Gabinetes, paneles, soportes, carcasas, manijas, herrajes visibles |
Cuerpos de válvulas, guías, levas, pistones, bloques deslizantes, piezas de actuadores, bisagras |
MIL-PRF-8625 define el Tipo II por proceso y peso de recubrimiento, no por 1 banda de espesor universal obligatoria. Por lo tanto, el “Tipo II, negro” está incompleto cuando importa el grosor. El tipo III es diferente: a menos que el contrato, plano u orden de compra indique lo contrario, la especificación establece un 0,002 nominal en recubrimiento. Clase no significa nivel de rendimiento: la Clase 1 no está teñida y la Clase 2 está teñida.
2. ¿Qué cambia realmente en el tanque de anodizado?
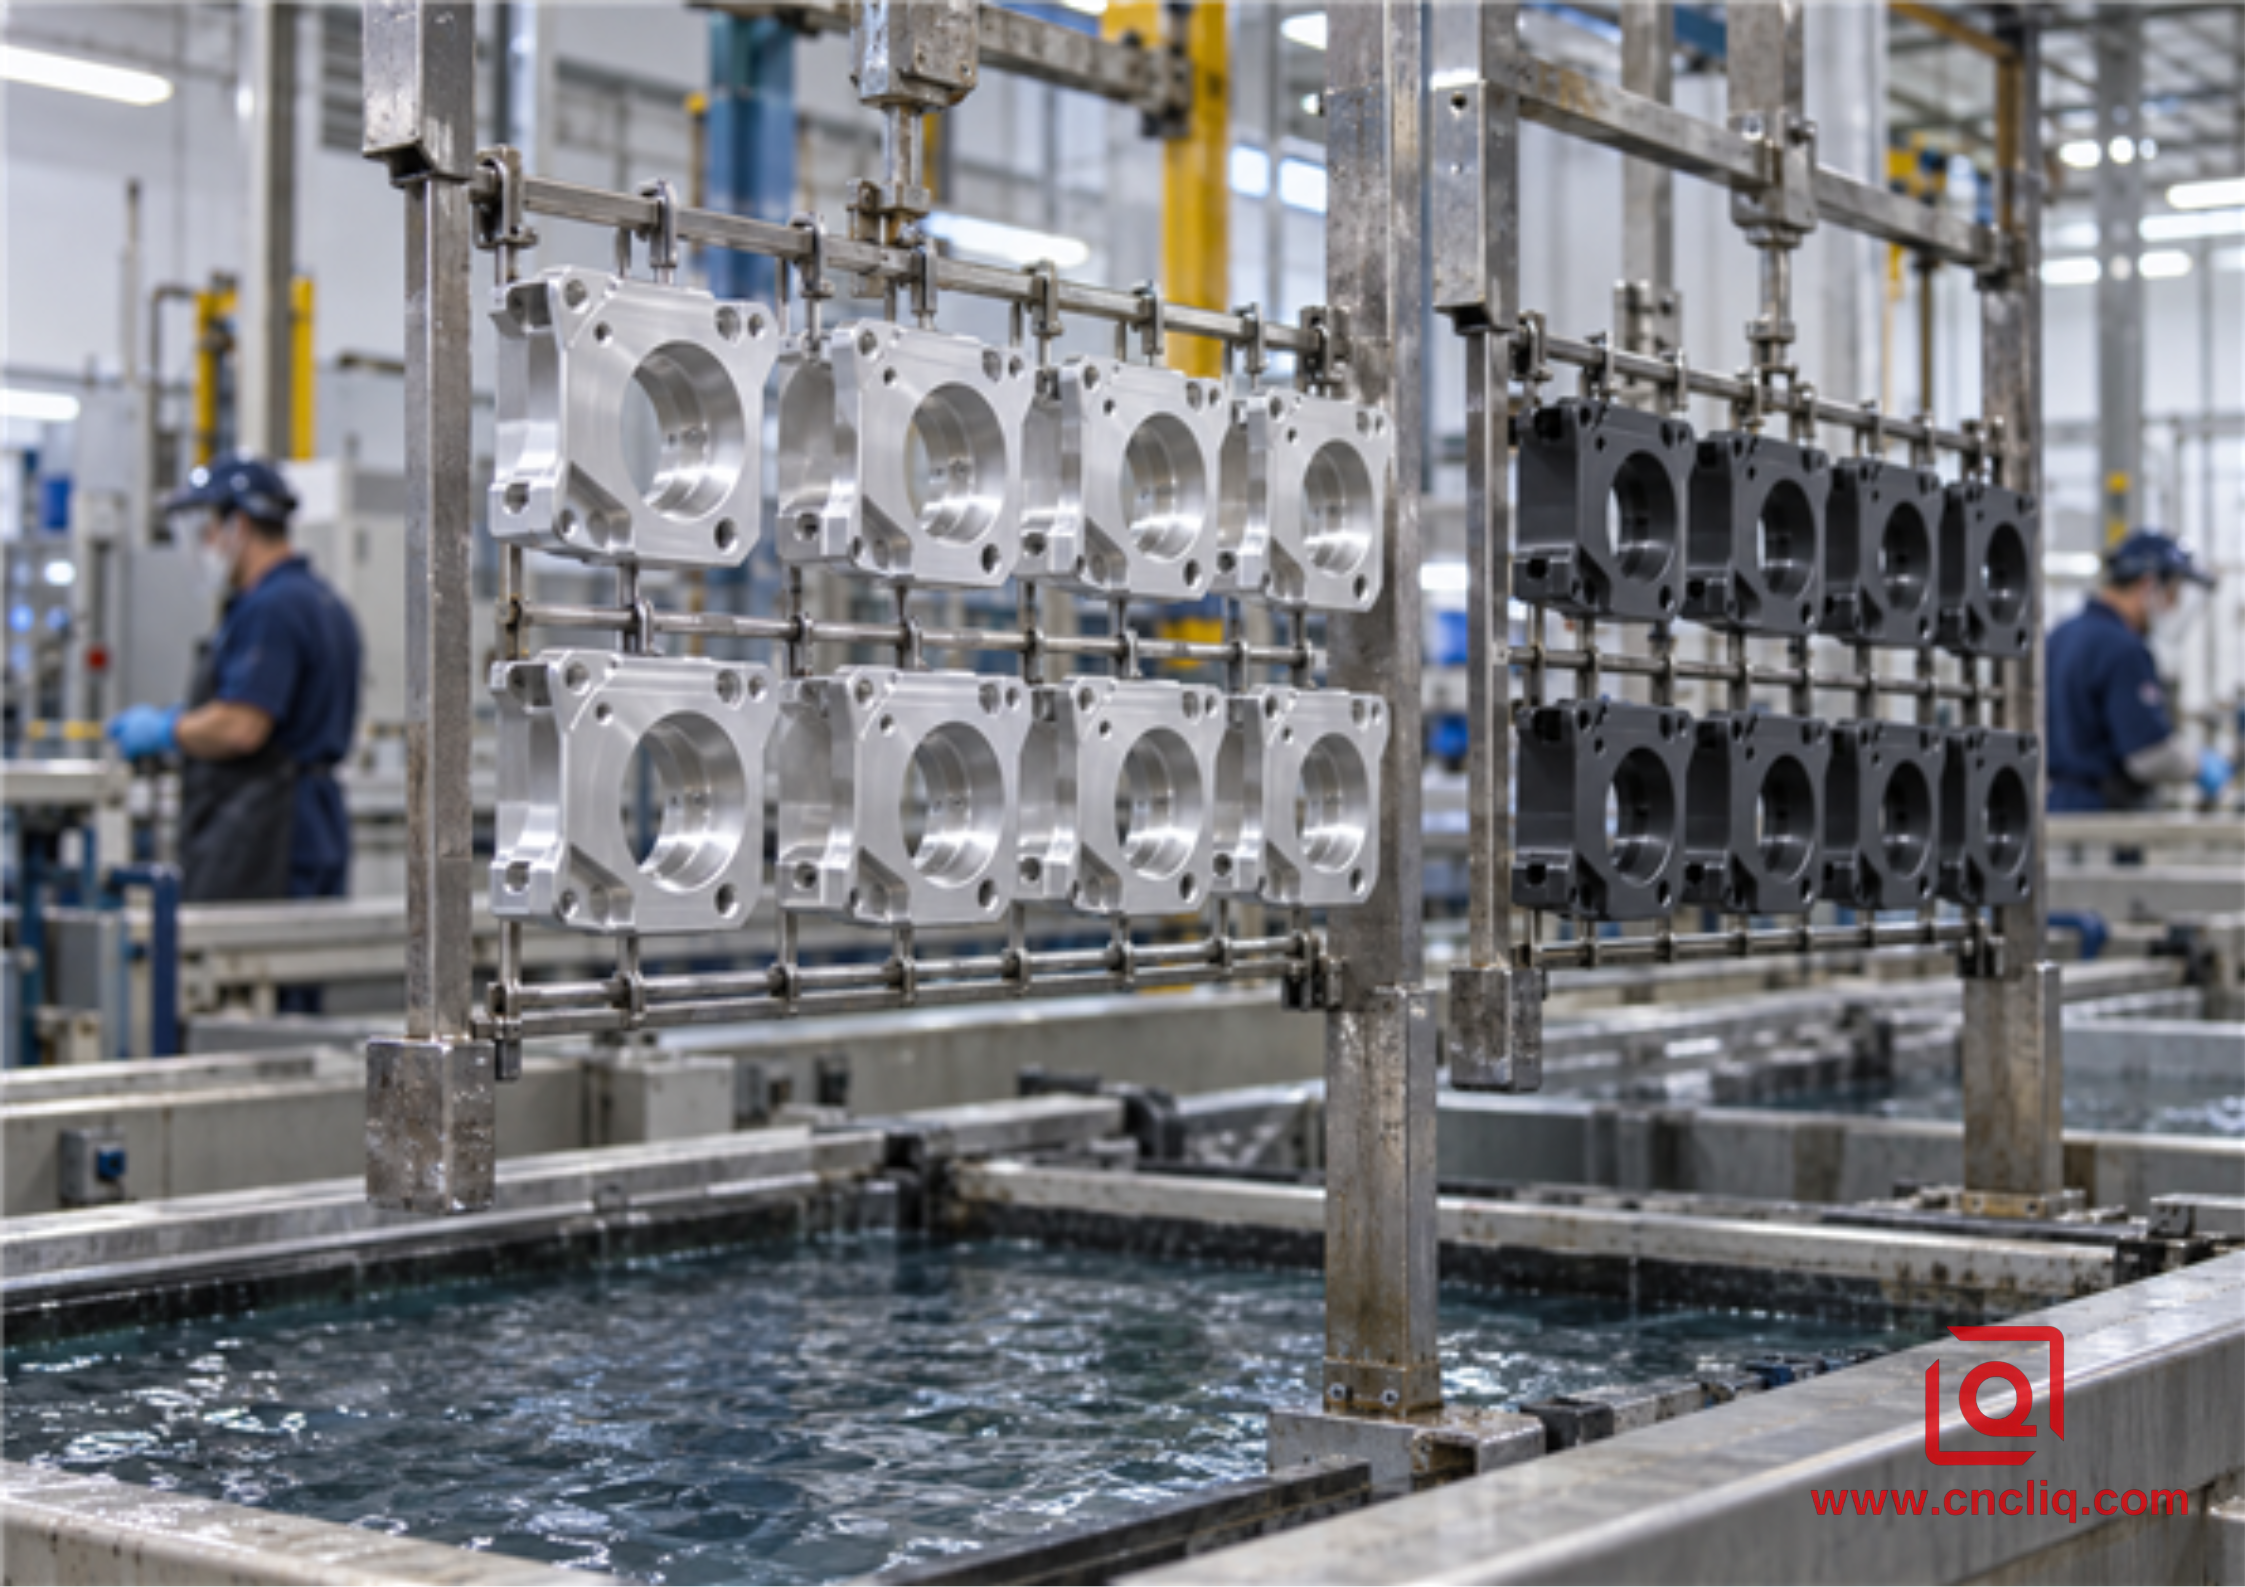
El control de la producción comienza con la segregación de la aleación, la limpieza, el trasiego, el contacto eléctrico y las condiciones estables del baño, no con la selección del color.
Ambos tipos convierten la superficie del aluminio en óxido de aluminio. No se trata de una piel suelta que se rocía sobre el componente. La pieza se convierte en el ánodo de una celda electrolítica, el oxígeno reacciona en la superficie y un óxido poroso crece en parte hacia el metal base y en parte por encima del límite original.
El tipo II utiliza un baño de ácido sulfúrico en condiciones seleccionadas para lograr un equilibrio útil entre la estructura de los poros, la protección contra la corrosión, la respuesta del tinte y la eficiencia de la producción. El tipo III forma un recubrimiento más pesado y denso bajo controles más exigentes. En la práctica, esto normalmente significa un baño más frío, mayor densidad de corriente, fuerte agitación, contacto eléctrico confiable y suficiente capacidad de enfriamiento para evitar quemaduras locales. Estos requisitos explican su precio más elevado y por qué las grandes superficies o los huecos profundos exigen un equipamiento bien pensado.
El resultado visible todavía depende de lo que entró en el tanque. Coloque una cubierta 6061, un soporte 7075 y una pieza fundida rica en silicio en el mismo bastidor y los colores aún pueden volverse notablemente diferentes. También esperamos que se vea el relleno de soldadura, las áreas afectadas por el calor y el flujo de grano; esas pistas pertenecen al metal, no a un operador de tinte descuidado. El anodizado sigue el sustrato; no oculta rayones, marcas de corte ni voladuras inconsistentes. Para obtener una visión más amplia del proceso, consulte el artículo de Liqin. Guía OEM para el acabado de aluminio fresado con CNC .
3. El espesor y la trampa de la tolerancia
Una capa de tipo II comúnmente ordenada podría tener entre 10 y 15 µm. Una capa funcional de Tipo III puede tener entre 40 y 60 µm. El espesor total no se añade simplemente desde el exterior. La guía de diseño MIL-PRF-8625 dice que se puede esperar un aumento hacia afuera equivalente a aproximadamente la mitad del espesor del recubrimiento en cada superficie recubierta. La conocida regla de mitad dentro, mitad fuera es donde comenzamos el cálculo de la asignación. No es ahí donde termina la inspección. Un primer artículo real nos cuenta qué efecto tuvo esa aleación, el grabado y la posición de la rejilla en esa característica.
Cuatro dimensiones que desafiaría antes del lanzamiento:
- Un muñón de 20.000 mm que reciba 50 µm de capa dura no se quedará en 20.000 mm. Utilizando la estimación de la mitad hacia afuera, deje aproximadamente 25 µm en cada lado y luego pruebe el resultado en un primer artículo.
- Un orificio de 12.000 mm recubierto con los mismos 50 µm puede cerrarse aproximadamente 50 µm en todo su diámetro. Si el ajuste del eje es importante, sobredimensione el orificio antes de terminarlo o enmascarelo.
- Una rosca interna M3 es demasiado pequeña para tratarla de manera casual. El óxido en ambos flancos cambia la forma en que entra el sujetador y el recubrimiento dentro de una rosca profunda puede ser desigual. Decida el enmascaramiento y el calibre terminado durante el DFM.
- Una capa Tipo II de 12 µm en un gabinete mueve una sola cara solo unas pocas micras, pero 2 caras recubiertas opuestas aún pueden apretar la abertura de un conector o la cavidad de la junta.
Hay otro número en la pila: el grabado elimina el metal antes de que aparezca el óxido. Me gusta ver un par de antes y después en la hoja de control. La primera lectura pertenece a la característica mecanizada; el segundo pertenece a la parte terminada. Sin ese par, un orificio de clavija apretado o una ranura de sello pueden perder tamaño y nadie puede decir si fue causado por el mecanizado, el grabado o el crecimiento.
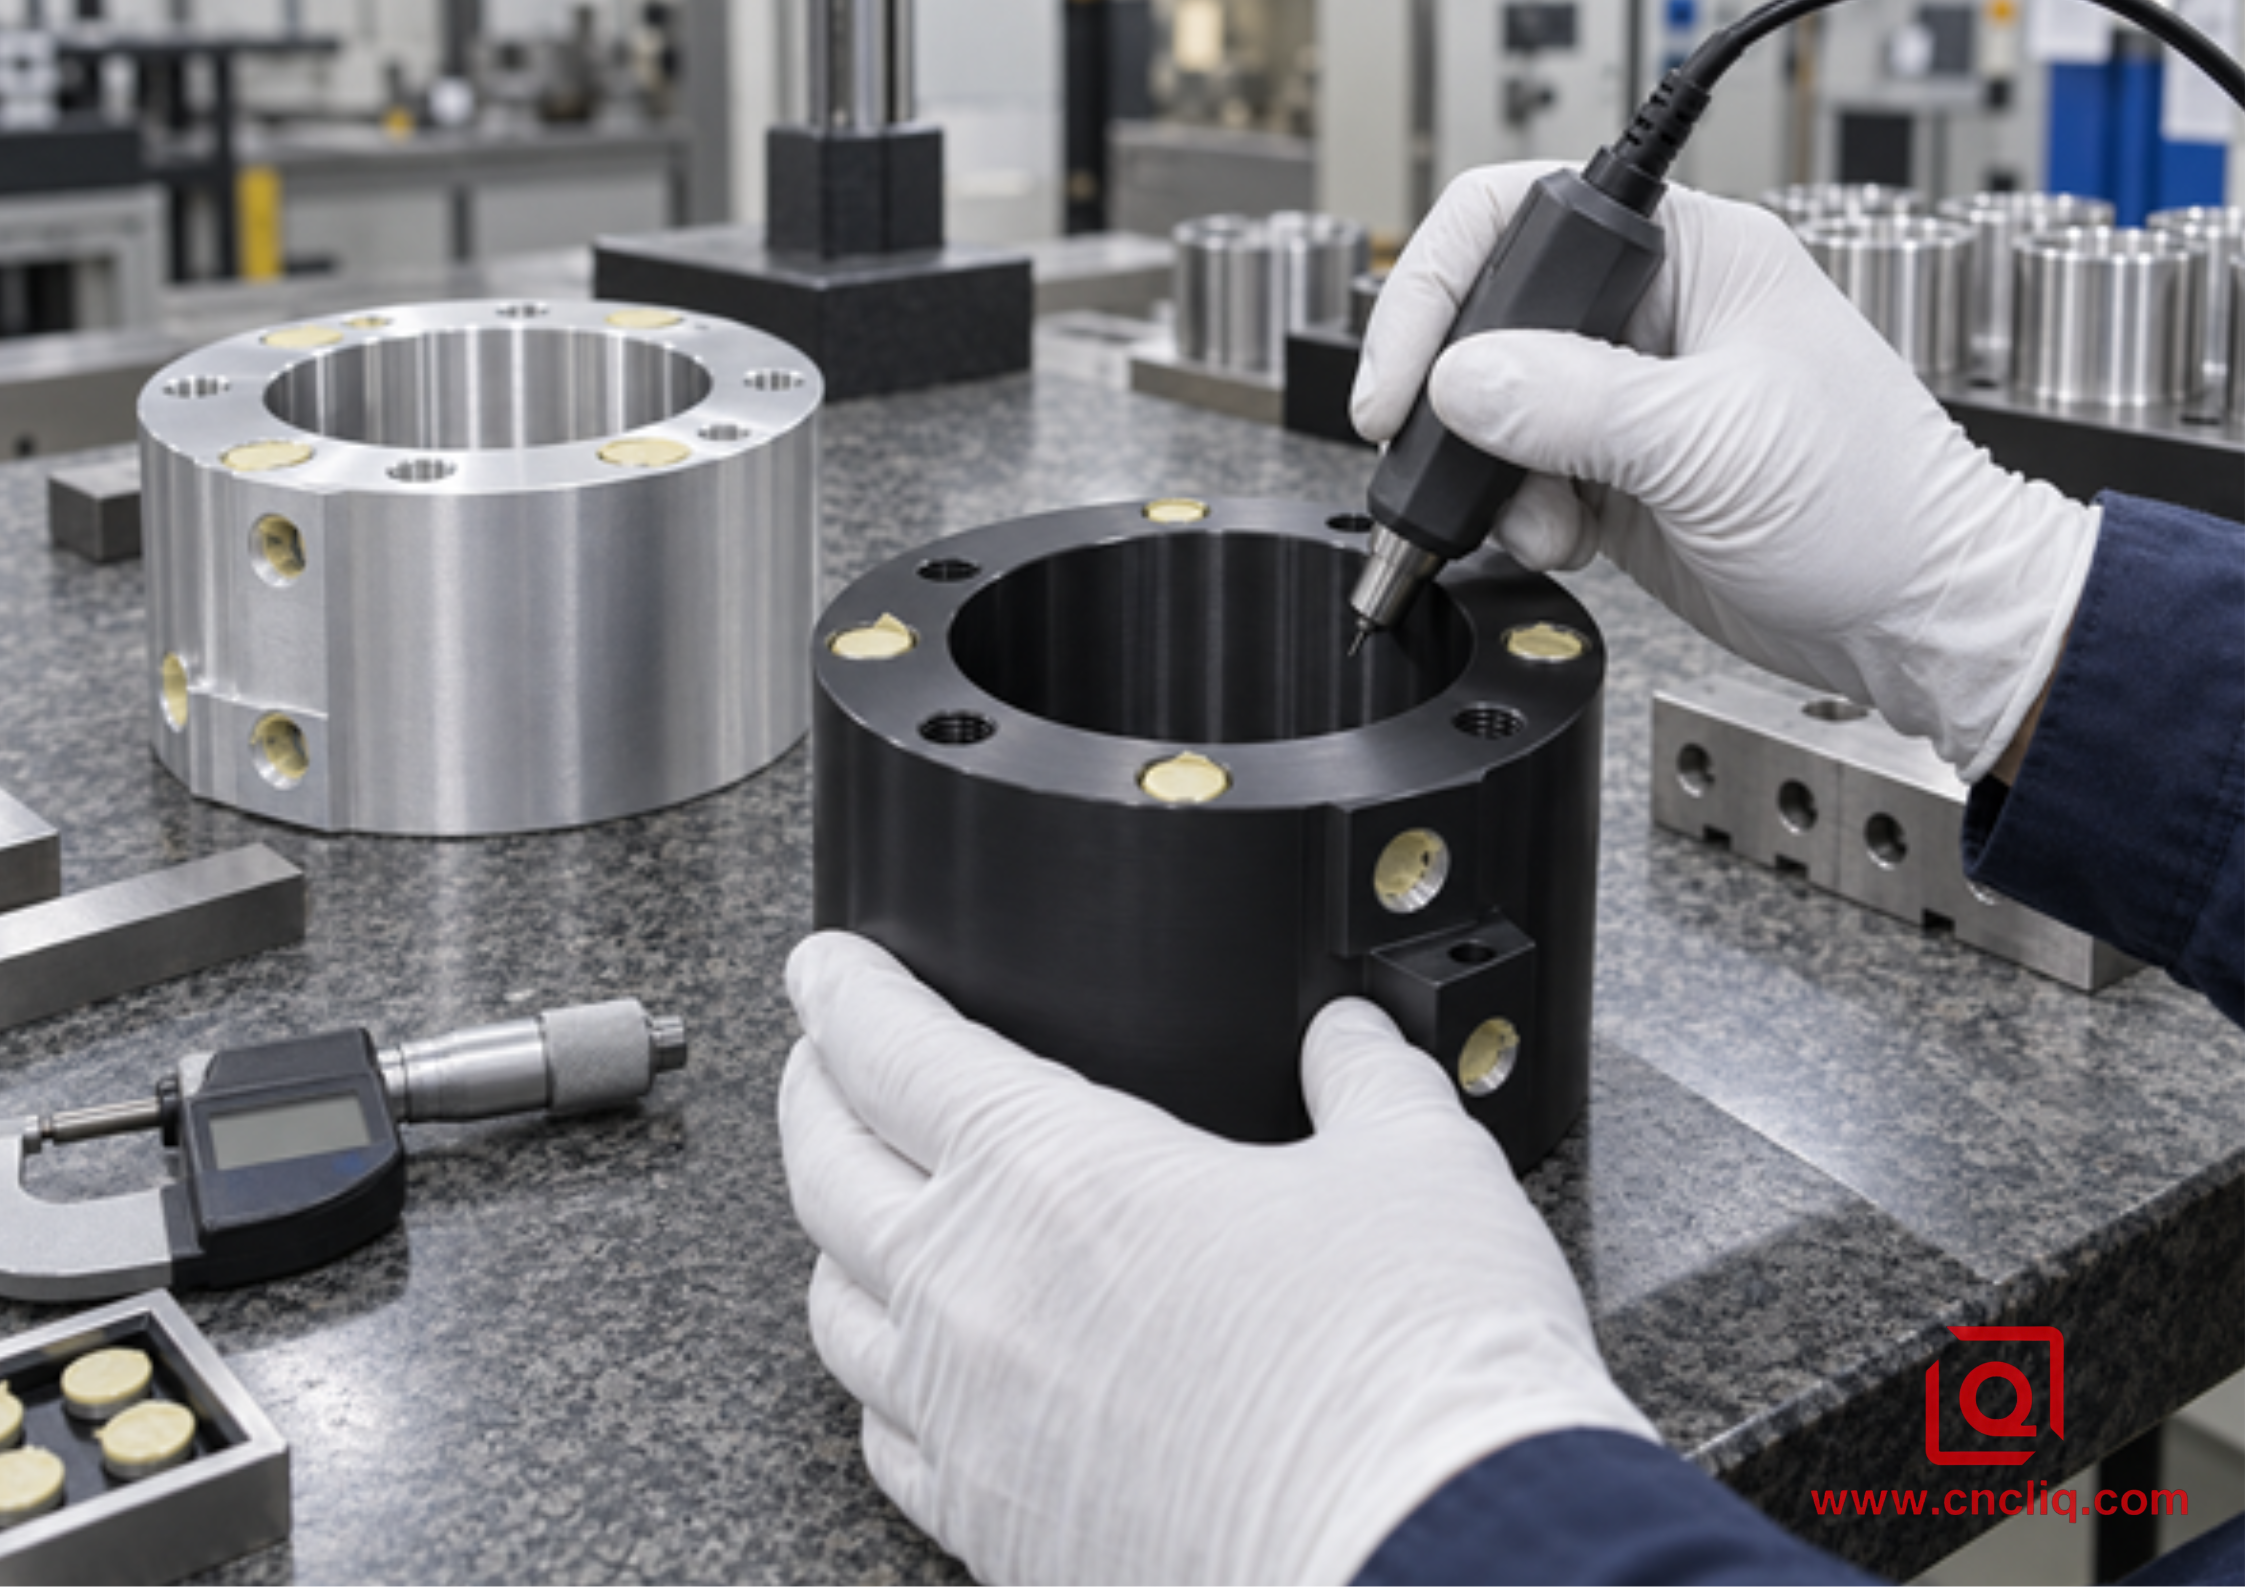
La sonda es sólo una parte del control. También queremos que el calibre de acoplamiento, el límite de enmascaramiento y la ubicación prevista del bastidor estén en la misma conversación.
Para el Tipo III, MIL-PRF-8625 dirige a los inspectores a ASTM B244 o ASTM E376. No se detenga después de 1 toque conveniente de la sonda: el espesor informado se basa en al menos 8 lecturas. Si el comprador y el proveedor aún no están de acuerdo, el árbitro será una sección transversal metalográfica calibrada. Las curvas, los bordes y la diferente conductividad del metal base pueden provocar una lectura de corrientes parásitas, por lo que el dibujo debe nombrar los lugares que cuentan. Coloque las ubicaciones de medición en el plano de control en lugar de leer un cómodo cupón plano y suponer que coincide con un orificio ciego.
Liqin Guía DFM anodizada de capa dura tipo III Cubre los márgenes, el enmascaramiento y la revisión de dibujos con más profundidad. el verificado Colector de aluminio mecanizado CNC personalizado es un ejemplo de producto relevante porque las roscas de los puertos, las caras de sellado, los conductos de intersección y los orificios de precisión hacen que el acabado sea inseparable del mecanizado.
4. Resistencia a la corrosión: el espesor es sólo una parte de la respuesta
Una capa dura oscura y pesada puede parecer tranquilizadora y aun así corroerse primero en una esquina dañada. En servicio húmedo miramos más allá del número de tipo y preguntamos si el óxido es continuo, si está sellado, qué aleación se encuentra debajo y si los herrajes de acero inoxidable o el agua atrapada crean un punto débil local.
El control estándar es específico. MIL-PRF-8625F con la Enmienda 2 envía muestras selladas a una niebla salina ASTM B117 elaborada con una solución al 5 %. Permanecen allí durante 336 horas y la aceptación se basa en la cantidad y el tamaño permitidos de las fosas, no en si el panel todavía parece nuevo. El tipo II está sellado a menos que se especifique lo contrario. El tipo III utilizado para máxima abrasión debe permanecer sin sellar; cuando la corrosión exterior es más importante y la abrasión reducida es aceptable, el pedido puede requerir sellado.
- Para una carcasa exterior cosmética, el tipo II sellado sobre una aleación forjada adecuada puede ser la opción más predecible.
- Para una guía de deslizamiento seca, el Tipo III sin sellar puede proteger mejor la superficie de desgaste.
- Para una pieza resistente al desgaste en servicio húmedo, el dibujo debe resolver el equilibrio entre desgaste y sello.
- Para exposición galvánica, aísle metales diferentes cuando sea necesario y mantenga el drenaje. El anodizado no puede rescatar un diseño de junta deficiente.
La pulverización de sal es una herramienta de calificación de procesos, no un reloj directo de la vida en el campo. Un resultado de 336 horas no significa 336 horas al aire libre. Incluya cualquier duración requerida, límite de picadura y aleación de cupón en la solicitud de presupuesto y el plan de calidad.
5. Resistencia al desgaste: donde el tipo III gana su lugar
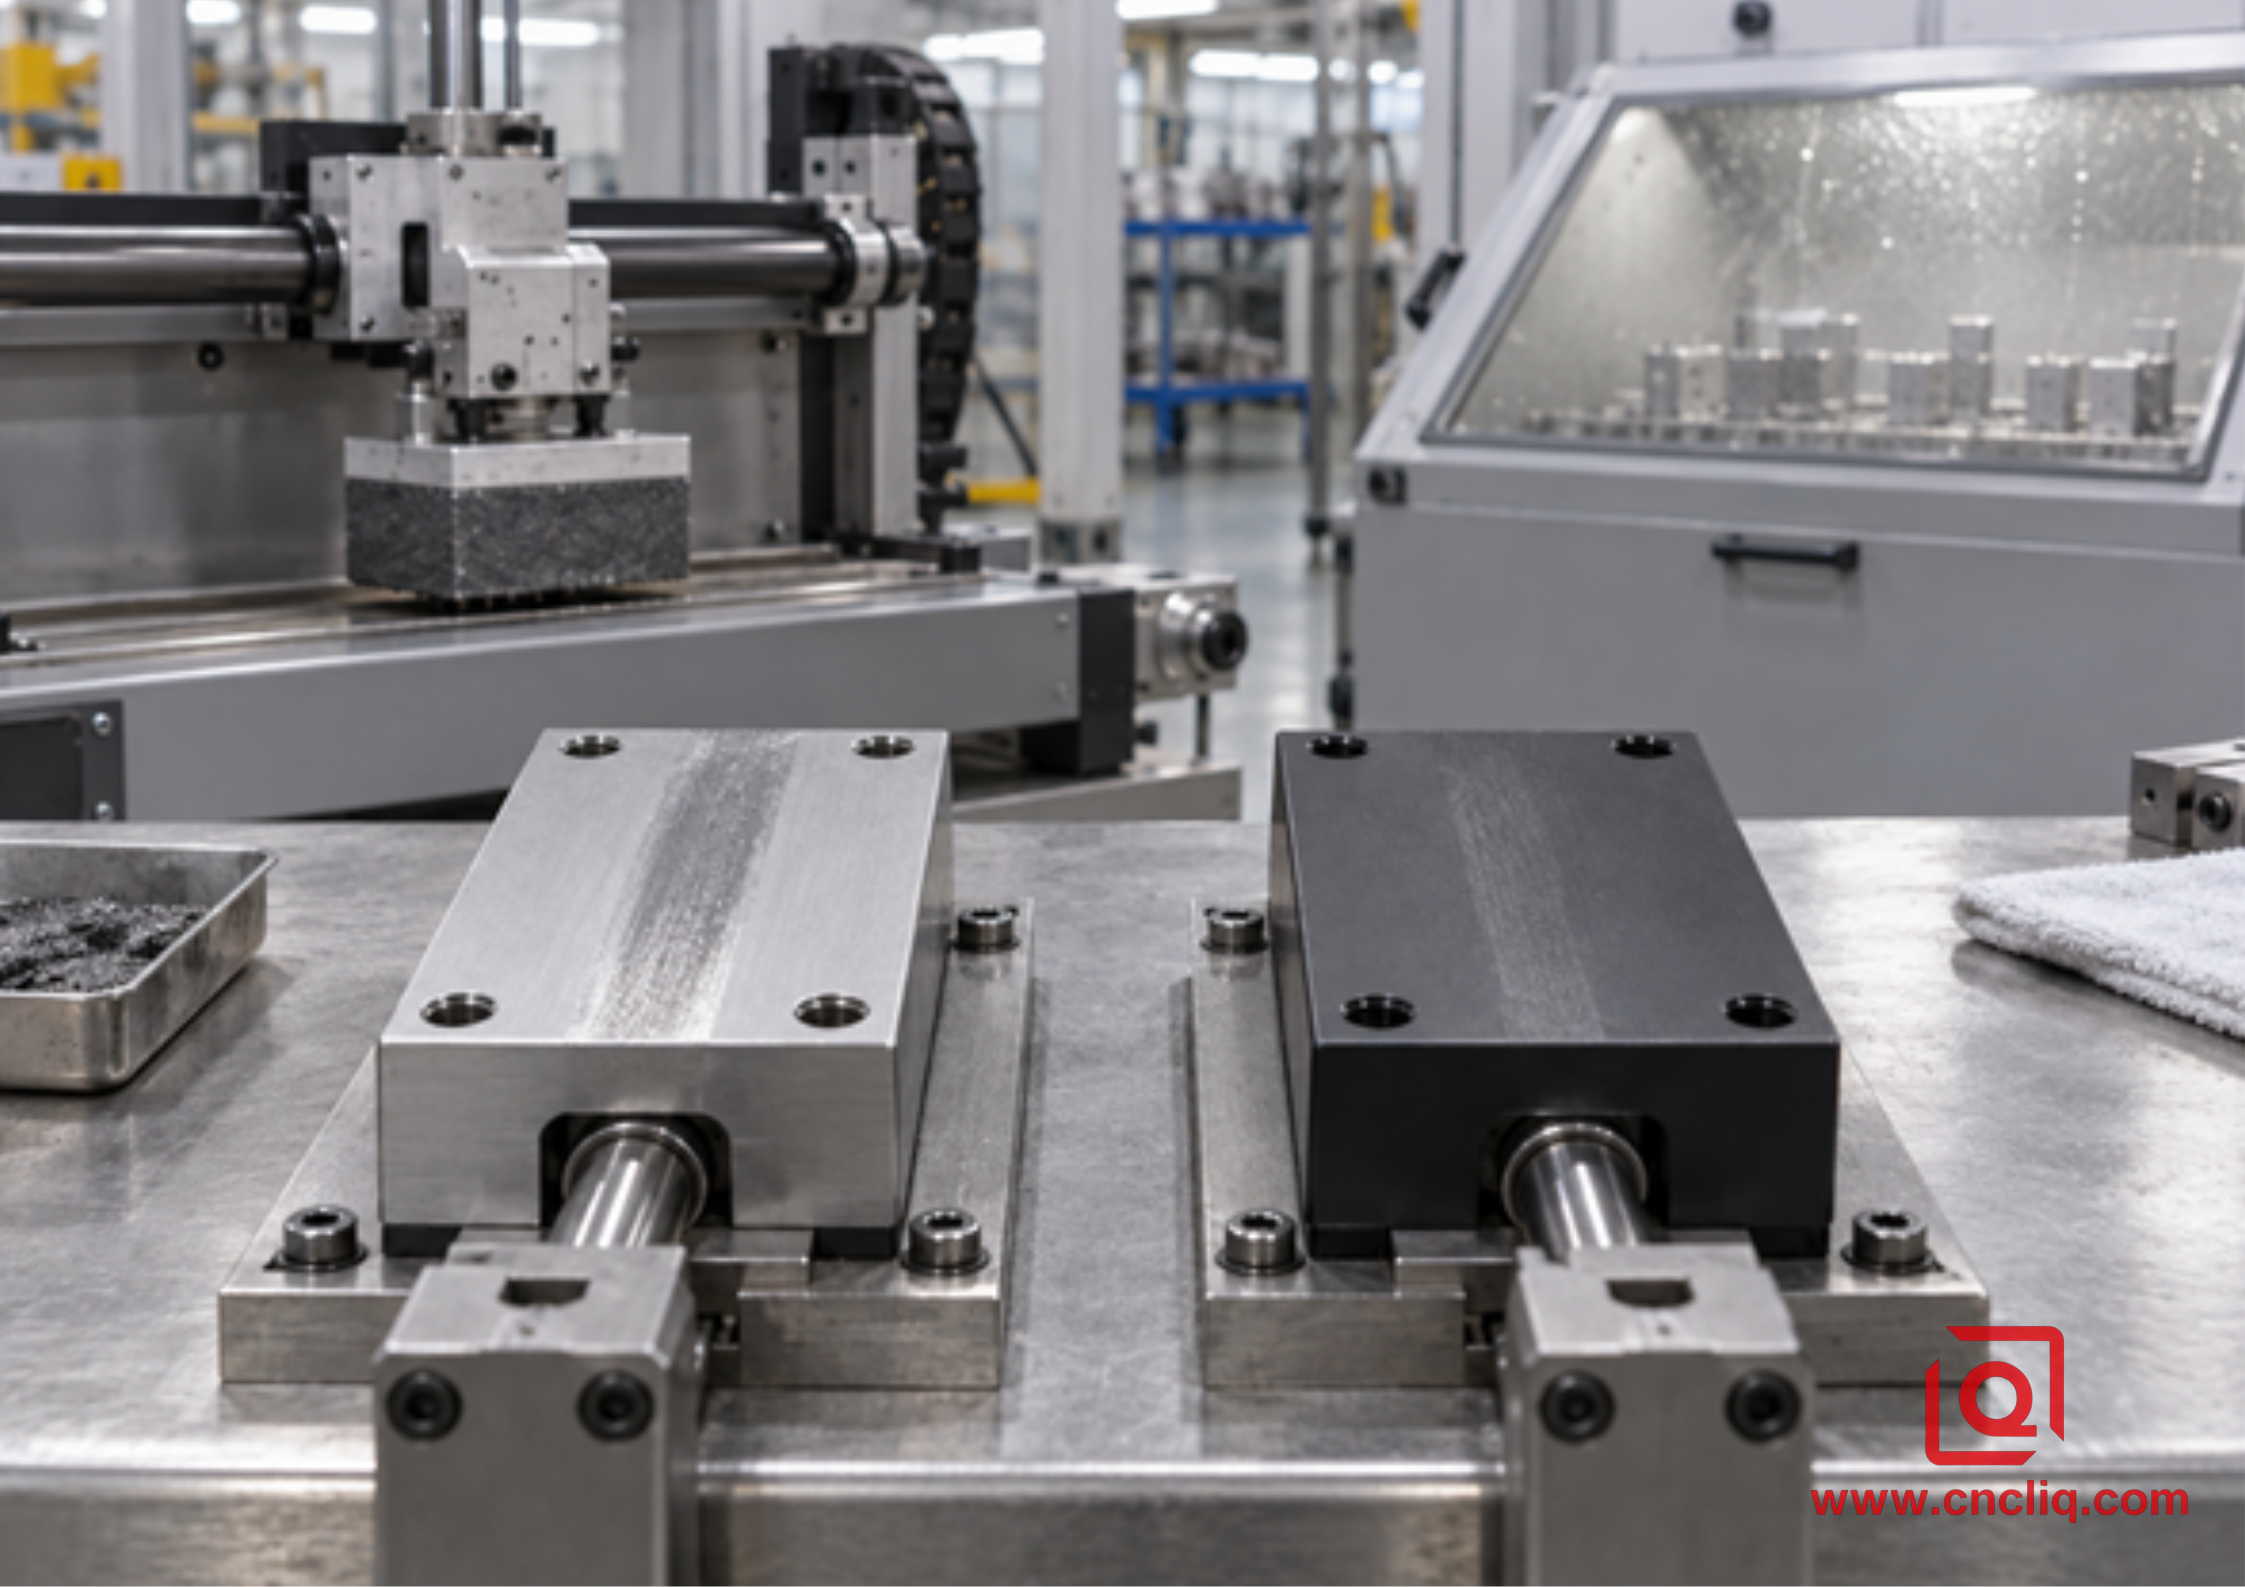
El desgaste depende de la estructura del recubrimiento, la superficie, la carga, la lubricación, el sellado y el método de prueba, no sólo del color.
La prueba de desgaste es igualmente concreta. Según la ruta MIL-PRF-8625, un panel Tipo III no sellado ejecuta ASTM D4060 con ruedas CS-17. Cada rueda lleva 1.000 gy gira a 70 rpm; la carrera dura 10.000 ciclos. Posteriormente, la pérdida de peso se convierte en un índice de desgaste. El límite máximo es de 3,5 mg por 1.000 ciclos para las aleaciones con un contenido de cobre del 2 % o superior, y de 1,5 mg para las demás aleaciones. Esas cifras son más útiles que “extremadamente duraderas” porque identifican un método y un umbral de aceptación.
No convierta esa prueba en una vida útil universal. Un sello, un riel guía polvoriento, un gabinete portátil y un asiento de rodamiento imponen diferentes presiones, residuos, lubricación, temperatura y contracara. El tipo III generalmente dura más que el tipo II bajo abrasión, aunque un mayor espesor no siempre es mejor. La especificación señala que la resistencia a la abrasión puede disminuir cerca de 3 mils y no aumenta automáticamente con el espesor. También advierte que el sellado reduce la resistencia al desgaste de Tipo III.
6. Aleación, color y acabado superficial
6061-T6 es el material que normalmente podemos procesar mediante mecanizado y anodizado sin mucho dramatismo estético. Una pieza 7075-T651 es una conversación diferente: su resistencia puede adaptarse a la estructura, pero la capa dura natural a menudo se vuelve más oscura. El material 2xxx rico en cobre, el material 7xxx rico en zinc y las piezas fundidas merecen una prueba de acabado temprana. Las piezas fundidas 360, 380 y 383 ricas en silicio pueden volverse grises o moteadas, y es difícil formar una capa dura gruesa sobre ellas. MIL-PRF-8625 también restringe el tipo III por encima de los contenidos nominales de cobre y silicio especificados, a menos que se obtenga la aprobación.
Para coincidencia de colores, control de aleación y temple, lote de material de piezas visibles, dirección de mecanizado o granallado, muestras límite aprobadas y zonas de marcas de estanterías. El “anodizado negro” por sí solo no es un estándar cosmético objetivo. El tipo II normalmente es mejor para colores vivos. El tipo III se puede teñir, especialmente de negro, pero su tono oscuro natural limita el resultado. Una pieza puede perder espesor y desgaste sin cumplir con una expectativa tácita de una perfecta uniformidad de color negro azabache.
Las paredes delgadas, los bordes afilados, las superficies interrumpidas y las zonas mixtas de fundición/mecanizado también pueden crear variación. Liqin Guía de piezas OEM de aluminio personalizadas explica por qué la aleación, la estrategia CNC y el acabado deben revisarse juntos.
7. Caso de cliente anónimo: un portacolectores deslizante
Estado del caso: Se trata de un compuesto ficticio y anónimo basado en condiciones comunes de mecanizado personalizado. No se reclama como 1 pedido identificable.
Un comprador de automatización solicitó portamanifolds 6061-T6 que contenían conductos neumáticos, un orificio guía H7, roscas M4, 2 superficies de sellado y un riel externo que se deslizaba contra una almohadilla de desgaste de polímero. El primer dibujo decía “anodizado duro negro” en todas partes, pero omitía el espesor, el sellado, el enmascaramiento y la etapa dimensional.
Una capa nominal de 50 µm Tipo III podría cerrar el orificio guía en aproximadamente 50 µm utilizando la regla de planificación de la mitad hacia afuera. El cliente necesitaba una larga vida útil del riel, no una capa dura dentro de los puertos o en las caras de las juntas. La ruta revisada recubrió solo el riel expuesto y las superficies de desgaste exteriores. Se enmascararon el orificio, las roscas, las superficies de sellado y el punto de conexión a tierra. El riel recibió un margen de mecanizado y un radio de borde controlado. La inspección abarcó el ancho funcional, el calibre del orificio, el espesor del revestimiento en los lugares acordados y la zona de marcas de bastidor. Se ensambló y cicló un lote de prototipos antes de su lanzamiento.
La capa dura selectiva agregó trabajo de enmascaramiento, pero evitó orificios estrechos y recubrimientos innecesarios. Cada proveedor podría cotizar el mismo alcance de acabado y paquete de inspección, lo que hace que la comparación de precios sea más significativa.
8. Coloque el requisito en el dibujo y la solicitud de cotización.
|
Campo de solicitud de cotización |
Diga esto |
Por qué es importante |
|
Material |
Aleación, temperamento, control de lotes. |
Afecta el crecimiento, el color, la corrosión y la capa dura alcanzable. |
|
Tipo/clase |
Tipo II o III; Clase 1 o 2 |
Separa el proceso del color. |
|
Espesor |
Objetivo, tolerancia, ubicaciones. |
Ajuste de controles y supuestos de proveedores. |
|
Color/textura |
Color, ruta de granallado/grabado, muestras límite |
Hace que la apariencia sea medible |
|
Caza de focas |
Requerido, prohibido o propuesto |
Resuelve la corrosión versus el desgaste. |
|
enmascaramiento |
Roscas, orificios, contactos, sellos, marcas de cremallera. |
Protege las interfaces funcionales |
|
Dimensiones |
Dimensiones y calibres previos y posteriores al acabado |
Aclara la etapa de aceptación |
|
Archivos |
Espesor, niebla salina, abrasión, color, FAI, CMM, certificado de material |
Relaciona la evidencia con el riesgo |
Ejemplo de tipo II: "Anodizado según MIL-PRF-8625, Tipo II, Clase 2, negro; 10–15 µm; se requiere sello; enmascare las roscas y las almohadillas de conexión a tierra identificadas; las dimensiones terminadas se aplican después del recubrimiento; color según la muestra límite aprobada".
Ejemplo de tipo III: "Anodizado duro según MIL-PRF-8625, Tipo III, Clase 1; 50 µm nominal; sin sellar por desgaste; enmascare los orificios y las caras de sellado; mida el espesor en A, B y C; las dimensiones marcadas por FAI se aplican después del recubrimiento". Estos ejemplos no son instrucciones universales; La autoridad de sorteo debe confirmar la llamada final.
¿Está planeando una pieza de aluminio anodizado? Envíe el dibujo 2D, el modelo 3D, la aleación y el temple, la cantidad anual, las dimensiones de acoplamiento, el entorno, el color y las superficies que se deslizan, sellan, conducen electricidad o permanecen sin recubrir. Liqin puede revisar los márgenes, el enmascaramiento, la inspección y la selección final antes de la cotización. Envíe su proyecto para una revisión de fabricación y una cotización competitiva.
8.1 Verificaciones del primer artículo que importan
Un primer artículo debería entrar en el montaje real, no sólo una bolsa de muestra de plástico. Pruebe el eje en su orificio, pase el sello sobre su borde y pase los calibres especificados a través de las roscas terminadas. Es posible que las bolsas profundas y las ranuras estrechas no generen el mismo óxido que una cara abierta, así que mida las ubicaciones que afectan la función.
Registre una característica crítica antes y después del anodizado. Ese par separa el error de mecanizado, la eliminación del grabado y el crecimiento del recubrimiento mucho mejor que una sola lectura terminada. Para la apariencia, compare las piezas secas con las muestras límite firmadas bajo iluminación y orientación acordadas. La explosión direccional puede hacer que 2 paneles iguales luzcan diferentes cuando la luz se mueve.
Cheque de recepción rápida
- Confirme el número de pieza, la revisión del dibujo, la aleación y el temperamento.
- Inspeccione las marcas de las rejillas y los límites del enmascaramiento antes de manipularlo.
- Mida la característica externa acordada y el orificio crítico.
- Utilice calibres funcionales en roscas recubiertas; nunca fuerce un cierre apretado.
- Haga coincidir el color con los límites aprobados, no con la memoria o con una fotografía web.
- Registre sus inquietudes por ubicación de característica y número de lote.
9. Nueve controles antes de publicar el dibujo
1. Nombra la falla en lenguaje sencillo. Escriba lo que está tratando de detener: corrosión blanca alrededor de un tornillo, un riel que se pule, una falta de coincidencia de color, pérdida de aislamiento o un eje que se atasca. Diferentes fallas apuntan a diferentes controles.
2. Confirme la aleación y el temple. No apruebe el acabado antes de confirmar qué aluminio entra al baño.
3. Separe las superficies cosméticas y funcionales. 1 parte puede legítimamente necesitar diferentes tratamientos o zonas de enmascaramiento.
4. Establezca el espesor según el requisito. Más óxido no significa automáticamente mejor, especialmente cerca de ajustes ajustados o geometrías críticas para la fatiga.
5. Elija el sellado deliberadamente. El tipo II suele estar sellado; Es posible que las superficies de desgaste tipo III deban permanecer sin sellar.
6. Aplicar un margen de premecanizado. Revise los tamaños externos, orificios, ranuras, roscas, colas de milano, ranuras de juntas y ajustes a presión.
7. Controlar la apariencia. Defina el lote de aleación, el tratamiento previo, la ubicación de las marcas de bastidor, el rango de tonos y la iluminación de inspección para las piezas visibles.
8. Especificar evidencia. Solicite únicamente los informes que demuestren sus requisitos críticos, utilizando métodos de prueba designados cuando corresponda.
9. Aprobar un primer artículo. Mida y ensamble el componente recubierto antes de liberar la producción en volumen.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿El Tipo III automáticamente dura más en un ambiente corrosivo?
No automáticamente. Preferiría tener una película Tipo II sólida y sellada sobre la aleación adecuada que una capa dura desconchada o mal sellada. Para una cubierta exterior, la primera opción puede ser totalmente sensata. En una superficie que se frota, la capa dura puede ganar porque el desgaste es la falla que gobierna. Aplicar las condiciones ambientales, de sellado y de aceptación al pedido; el número romano por sí solo no puede predecir la vida en el campo.
2. ¿Cuánto cambia el anodizado tipo III en el diámetro del orificio?
Como norma de planificación, aproximadamente la mitad del espesor del revestimiento crece hacia afuera de cada pared revestida. Por lo tanto, una capa de Tipo III de 50 µm puede reducir el diámetro del orificio completamente recubierto en aproximadamente 50 µm en total. El grabado, la respuesta de la aleación, la geometría y la variación del proceso pueden cambiar el resultado, así que use la estimación para DFM y luego confírmela con las mediciones del primer artículo en la característica real.
3. ¿Se puede teñir de negro la capa dura Tipo III?
Sí, el Tipo III se puede suministrar como revestimiento teñido de Clase 2 y el negro es común, pero el óxido natural ya es gris, bronce, oliva, marrón o casi negro, según la aleación y el espesor. Ese tono base limita los colores brillantes y puede dificultar la combinación exacta de cosméticos entre lotes. Si el color uniforme es el requisito principal y no hay desgaste severo por deslizamiento, el Tipo II normalmente es más fácil de controlar.
4. ¿Necesito enmascarar cada orificio roscado?
No. Un hilo espacioso en color claro Tipo II puede funcionar perfectamente bien cuando está recubierto, mientras que un hilo pequeño y ciego con recubrimiento duro puede resultar problemático. Observe el tamaño, la longitud del compromiso, la exposición y si la articulación debe conducir electricidad. Encierre en un círculo los hilos que quedan desnudos y luego acuerde la verificación final: calibre del tapón, sujetador real o medida del diámetro de paso. Esa decisión pertenece al dibujo, no a un correo electrónico enviado después de que las piezas llegan al tanque.
5. ¿Qué debería incluirse en el paquete de RFQ?
Primero proporcione al proveedor el dibujo 2D, el modelo 3D, la aleación/temperatura y la cantidad. Agregue el tipo de acabado, clase, espesor, color y elección de sello. Un PDF marcado que muestra las áreas desnudas, los contactos de rack aceptables y las dimensiones posteriores al acabado vale más que un correo electrónico largo y no estructurado. Incluya los detalles de las piezas coincidentes y diga qué caras rozan, sellan, muelen o tocan el fluido. Finalmente, enumere los informes que realmente necesita. Con ese paquete, la cotización cubre el mismo trabajo que espera recibir.
Haga clic aquí para su consulta 👆
Resumen
Si la pieza necesita principalmente color y protección de rutina, comience la conversación con el Tipo II. Si una cara tiene contacto deslizante o abrasivo, analice el Tipo III. Luego termine el trabajo correctamente: nombre la aleación, el espesor de la película, la elección del sello, las zonas enmascaradas, la etapa dimensional y la evidencia de inspección. Unas cuantas notas claras en el dibujo son más económicas que clasificar las piezas recubiertas junto a una línea de montaje parada.
De dónde vienen estos números
La referencia principal es MIL-PRF-8625F con Enmienda 2 , con fecha del 23 de noviembre de 2020. Es donde verifiqué las definiciones de tipo, el espesor predeterminado de Tipo III, las opciones de sellado, la nota de crecimiento dimensional y el lenguaje de aceptación.
Esa especificación envía el trabajo de corrosión a ASTM B117 y establece una exposición a la niebla salina de 336 horas para los paneles correspondientes. Su ruta de abrasión de capa dura apunta a ASTM D4060 y luego agrega los límites de rueda, carga, velocidad, ciclo e índice de desgaste utilizados anteriormente. En cuanto al espesor, hace referencia a ASTM B244 o ASTM E376. Enumerar los métodos es importante: es fácil malinterpretar un número sin su configuración de prueba.
Información del contacto
Compañía: Ningbo Liqin Industria Co., Ltd.
Mantenimiento diario al cliente y soporte posventa : servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos : negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
