Español



Descripción del Producto
| cosa | describir |
|---|---|
| Diseño/Tamaño | Según los dibujos o muestras del cliente. |
| Material | Aluminio: 6061, 6063, 6082, 7075, 5052, A380, etc. Acero inoxidable: SS201, SS301, SS303, SS304 (SS304 apto para uso alimentario), SS316, SS316L, SUS430, SS416 Acero: acero bajo en carbono, acero al carbono, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Acero aleado (15Cr, 20Cr, 42CrMo), etc. Latón: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90, etc. Cobre, bronce, cobre, etc. Titanio: TC4 (TiAl6v4, grado f5) Plástico: ABS, PC, PE, POM, Delrin, Nylon, Plástico, PP, PEI, Peek, etc. |
| proceso | Mecanizado CNC, torneado, fresado, estampado, corte, etc. |
| El tiempo de entrega | Las muestras suelen tardar entre 3 y 7 días laborables, y la producción en masa se llevará a cabo según la cantidad solicitada tras la aprobación de la muestra. |
| Tratamiento de superficies | Anodizado transparente, anodizado de color, recubrimiento químico, cepillado, pasivación, pulido, cromado, arenado, grabado láser, zincado, óxido negro, niquelado, cromado, carburización, tratamiento térmico, pintura |
| Equipos de prueba | Máquina de medición por coordenadas (CMM), instrumento de medición 2D, proyector, altímetro, micrómetro, calibre de rosca, durómetro, calibrador, calibre de pasador, probador de niebla salina, instrumento de medición de concentricidad, espectrómetro. |
| Sistema de gestión de calidad | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| solicitud | Repuestos para automóviles, repuestos para maquinaria, repuestos para computadoras, repuestos médicos, repuestos para electrodomésticos, repuestos eléctricos, repuestos para productos electrónicos, repuestos electrónicos, repuestos para generadores, repuestos para alternadores, repuestos para generadores, artículos de papelería, interruptores de potencia, microinterruptores, construcción, mercancía y equipos audiovisuales. |
| Formato de archivo | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Paquete | Bolsa de plástico interior, caja de cartón exterior estándar o según los requisitos del cliente. |
| Envío | Transporte marítimo, transporte aéreo, envíos exprés internacionales (DHL, FedEx, TNT, UPS). |
| Atender | El equipo profesional de comercio exterior ofrece servicios de respuesta rápida y con gran entusiasmo. Informe de inspección dimensional/Certificado de materia prima/Informe de tratamiento de superficie/Plano de ingeniería Informe RoHS/Informe de prueba de niebla salina/Informe de prueba de dureza |
Resumen ejecutivo
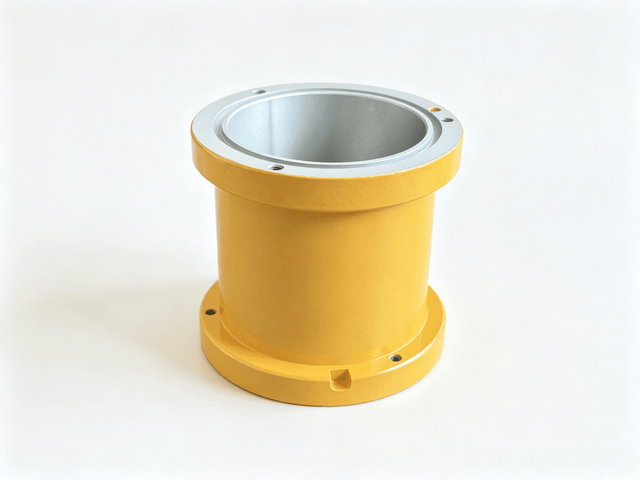
Diseñada específicamente para la monitorización ambiental crítica en entornos industriales peligrosos, esta carcasa de precisión a prueba de explosiones sirve como protección principal para detectores ópticos de gas de grado industrial, instrumentos de monitorización de gases combustibles y sensores analíticos avanzados a prueba de explosiones. Al operar en la primera línea de la infraestructura de petróleo, gas y productos químicos, los sensores ópticos de gas requieren una estructura robusta que proteja simultáneamente la óptica infrarroja sensible de las atmósferas industriales corrosivas y evite que cualquier posible combustión eléctrica interna se propague al entorno inflamable circundante.
Fabricado con aluminio forjado de alta integridad de grado aeroespacial, este componente integra geometrías de juntas de trayectoria de llama de precisión, micromecanizado multietapa y un sistema de protección superficial de doble capa de gran resistencia. Al combinar seguridad funcional con durabilidad, esta carcasa establece un riguroso estándar de ingeniería para instrumentación a prueba de explosiones en instalaciones industriales pesadas y plataformas marinas.
Integridad del material y selección metalúrgica
La carcasa está mecanizada a partir de una aleación de aluminio estructural certificada 6061-T6, elegida deliberadamente en lugar de las alternativas convencionales de hierro fundido, acero inoxidable y aluminio fundido. En entornos industriales peligrosos, la selección del material determina directamente la fiabilidad funcional.
-
Optimización de la relación resistencia-peso : El acero forjado 6061-T6 ofrece una excepcional resistencia mecánica a la fluencia y tenacidad al impacto, a la vez que reduce en casi dos tercios el peso estructural asociado a los aceros inoxidables fundidos tradicionales. Esta ligereza estructural simplifica considerablemente el montaje en campo sobre soportes de tuberías a gran altitud y mástiles de sensores remotos.
-
Ausencia de defectos de fundición : A diferencia de las carcasas fundidas por gravedad o a presión, que conllevan inherentemente riesgos de porosidad microscópica, inclusiones de gas y microfracturas por contracción, el aluminio estructural mecanizado a partir de lingotes garantiza una estructura de grano metalúrgico densa y homogénea. En situaciones de presión explosiva, esta matriz sólida elimina las vías de expansión de microfisuras, asegurando una permeabilidad nula de la pared bajo altas presiones transitorias máximas.
-
Disipación térmica y estabilidad estructural : La alta conductividad térmica del aluminio facilita la rápida disipación del calor en conjuntos optoelectrónicos internos, emisores infrarrojos y microcontroladores. Además, el material mantiene una estabilidad dimensional uniforme en amplios rangos de temperatura, eliminando la deformación del espacio libre para la propagación de la llama entre las condiciones árticas bajo cero y los entornos desérticos de altas temperaturas.
Ingeniería de fabricación y ruta del proceso
La fabricación de este componente ignífugo requiere un proceso de fabricación secuencial multieje caracterizado por tolerancias dimensionales estrictas y protocolos rigurosos de prevención de defectos:
-
Torneado CNC multietapa : El proceso comienza con operaciones de torneado desbaste primario y secundario en tornos CNC de alta rigidez. La eliminación de material se realiza en pasos equilibrados a través de los extremos opuestos para liberar las tensiones internas de laminación de la aleación extruida, evitando la deformación de la pieza durante las operaciones de acabado posteriores.
-
Torneado de precisión y generación de trayectoria de llama de alta precisión : Las pasadas de acabado utilizan herramientas de carburo de micrograno ultrafino que operan bajo parámetros de corte calibrados. Ciclos de torneado específicos establecen el orificio cilíndrico interno ignífugo crítico y los planos de asiento del avellanado correspondiente. La superficie de acoplamiento cilíndrica se tornea hasta obtener microacabados lisos como un espejo con una mínima excentricidad. Las pinzas de sujeción de nailon especializadas y las mordazas blandas específicas evitan el daño por sujeción mecánica y la deflexión de la pared durante cada ciclo de sujeción.
-
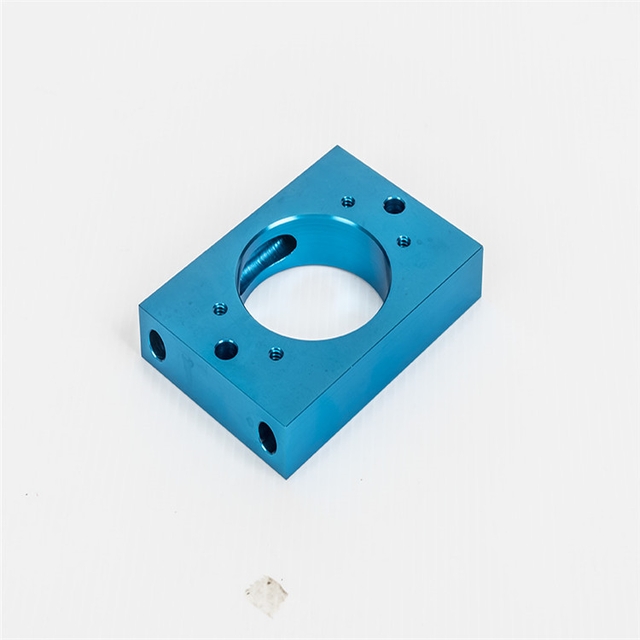
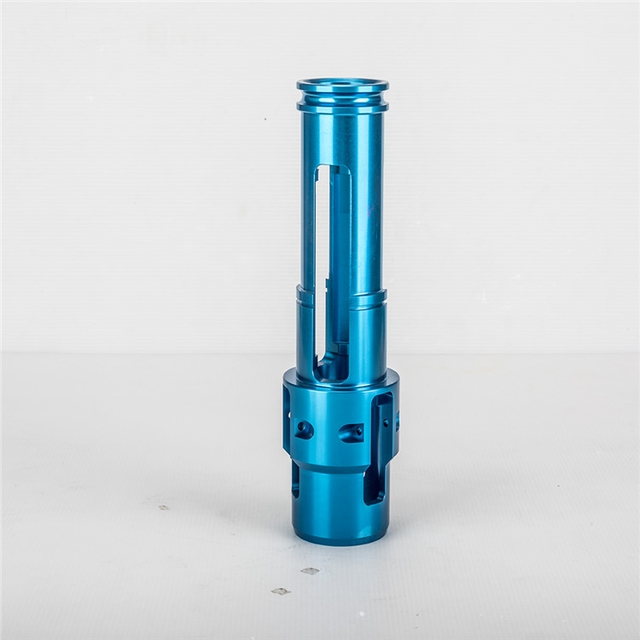
Fresado y roscado CNC multieje : El mecanizado se realiza en centros de mecanizado vertical multieje. En estos centros, se fresan con precisión patrones circulares para pernos, conjuntos de roscas de retención, orificios pasantes y ranuras de posicionamiento radial. Ciclos de roscado rígidos forman roscas de retención de paso fino, diseñadas para soportar cargas de presión dinámicas. Se aplican chaflanes y rebajes en todos los puntos de transición para garantizar superficies completamente libres de rebabas.
-
Acabado y enmascaramiento de superficies de precisión : La protección se basa en una arquitectura de recubrimiento híbrida. En primer lugar, toda la pieza se somete a una oxidación anódica transparente e incolora, que transforma la matriz metálica en una película de óxido de aluminio integrada y resistente a la corrosión. A continuación, las superficies cilíndricas internas críticas a prueba de explosiones, los registros de montaje y las roscas internas se aíslan mediante tapones de enmascaramiento elastoméricos diseñados a medida. La superficie cilíndrica expuesta recibe una aplicación electrostática automatizada de esmalte en polvo de poliéster de alta resistencia para exteriores, seguida de un curado térmico controlado para obtener un acabado texturizado amarillo de seguridad, duradero y resistente a los rayos UV.
Control de calidad y control geométrico
El control de calidad de los equipos antideflagrantes se rige por criterios de cero defectos. Cada lote de fabricación se rige por rutas de inspección estructuradas:
-
Verificación de la trayectoria de la llama : El orificio interno principal y las interfaces del hombro adyacente sirven como trayectorias de llama certificadas. La rugosidad de la superficie se verifica mediante perfilómetros de palpador de diamante de alta resolución para garantizar la ausencia total de marcas de vibración de la herramienta, microcrestas o rayaduras circunferenciales.
-
Metrología dimensional y posicional : Las máquinas de medición por coordenadas (MMC) y los sistemas de medición neumática interna calibrados miden el diámetro, la excentricidad y la concentricidad. La perpendicularidad de los topes de posicionamiento con respecto al orificio de referencia principal se verifica rigurosamente para garantizar una alineación óptica y mecánica absoluta al instalar las lentes de acoplamiento y los módulos electrónicos traseros.
-
Protocolos de gestión y contención de la vida útil de las herramientas : Los insertos de corte funcionan bajo algoritmos de seguimiento de la vida útil de la herramienta. Siempre que se produce un cambio de herramienta, las piezas de producción adyacentes se someten a una inspección de cuarentena obligatoria para verificar la profundidad de la rosca, la geometría del orificio y la ausencia de rebabas antes de reanudar el proceso.
-
Auditorías de espesor y adherencia del recubrimiento : El espesor de la película de esmalte en polvo se mide con medidores de recubrimiento digitales calibrados para garantizar una profundidad de protección uniforme, mientras que las inspecciones visuales y de adherencia mediante cuadrícula confirman una cobertura sin huecos en toda la superficie exterior.
Escenarios de aplicación
Este recinto está diseñado específicamente para su uso en zonas industriales peligrosas de Zona 1 y Zona 2 (o Clase I, División 1 y División 2) donde pueden estar presentes vapores de hidrocarburos volátiles, nieblas inflamables o gases combustibles durante operaciones normales o anómalas:
-
Plataformas petrolíferas en alta mar y en aguas profundas : Expuestas a una densa niebla salina marina, alta humedad y vibraciones continuas provocadas por el impacto de las olas en las cubiertas de las plataformas flotantes de producción, almacenamiento y descarga (FPSO) y en las plataformas de perforación.
-
Instalaciones de refinación y petroquímicas : Instaladas en unidades de craqueo catalítico, plantas de alquilación, torres de destilación y plataformas de bombeo donde las fugas de gases de hidrocarburos traza requieren detección óptica continua las 24 horas del día, los 7 días de la semana.
-
Terminales de GNL y procesamiento criogénico de gas : Ubicadas en plantas de regasificación de gas natural licuado, perímetros de tanques de almacenamiento criogénico y brazos de carga marítimos.
-
Infraestructura de hidrógeno y energía limpia : Se utiliza en instalaciones avanzadas de electrólisis de hidrógeno, estaciones de suministro de hidrógeno a alta presión y centros de pruebas para la investigación de pilas de combustible.
-
Estaciones de bombeo de oleoductos y cámaras subterráneas : Se instalan en estaciones colectoras de oleoductos aisladas, plataformas de medición de gas y corredores de servicios públicos confinados susceptibles a la acumulación de gas combustible.
Ventajas del producto
-
Contención superior de la llama : Diseñado en estricta conformidad con las normas internacionales de construcción a prueba de explosiones, la gran longitud de la junta de la trayectoria de la llama y las estrictas tolerancias radiales garantizan que la ignición interna no pueda propagarse e inflamar los vapores atmosféricos ambientales.
-
Resistencia ambiental extrema : El sistema de doble barrera, que combina la anodización química transparente con un recubrimiento exterior de poliéster en polvo de alta resistencia, ofrece una resistencia excepcional a la pulverización salina, los contaminantes atmosféricos ácidos, la radiación ultravioleta solar continua y las abrasiones mecánicas.
-
Precisión óptica y mecánica : El estricto paralelismo axial y la redondez del orificio permiten que las ventanas ópticas de precisión, las lentes de zafiro y los conjuntos de sensores optoelectrónicos se asienten perfectamente planos sin experimentar torsión mecánica ni distorsión focal.
-
Eficiencia en la instalación en campo : Al pesar significativamente menos que las carcasas equivalentes de acero inoxidable, el componente reduce la fatiga estructural dinámica en los elementos de montaje y permite la instalación y el mantenimiento por parte de un solo técnico en áreas restringidas de la planta.
-
Cámara interna libre de contaminación : El interior anodizado uniforme evita el desprendimiento de micropartículas y polvo metálico, protegiendo así las lentes ópticas sensibles, los fotodetectores y las delicadas placas de circuitos analíticos de la contaminación óptica durante años de uso continuo en campo.
Valor operativo y retorno de la inversión del ciclo de vida
En la instrumentación para áreas peligrosas, la carcasa no es simplemente una caja mecánica, sino una barrera de seguridad activa que protege la vida humana, activos industriales multimillonarios y la productividad continua de la planta.
Gracias al uso de aluminio aeroespacial libre de defectos y un mecanizado de precisión en múltiples etapas, esta carcasa evita fallos en los sensores causados por corrosión, fugas en los sellos o deformaciones estructurales. Reduce considerablemente los gastos operativos del ciclo de vida de la planta al prolongar los intervalos de mantenimiento y eliminar las paradas inesperadas de los instrumentos en entornos exigentes, como los de plataformas marinas y la industria química.
Ante todo, cuando se producen fallos operativos y averías eléctricas internas generan chispas o sobrepresiones térmicas, la carcasa estructural contiene la explosión de forma segura dentro de sus paredes, extinguiendo las llamas y previniendo explosiones industriales catastróficas. Gracias a una rigurosa precisión de fabricación y a una ingeniería de superficies protectoras, ofrece una seguridad absoluta, una larga vida útil y un rendimiento analítico fiable en los entornos industriales más exigentes del mundo.
Preguntas frecuentes
P1: ¿Por qué se denominan "trayectorias de llama" al orificio y al hombro internos, y qué controles son necesarios?
A: Sirven como junta crítica de extinción de llamas en el diseño a prueba de explosiones (Ex d) . Si los gases internos se inflaman, el estrecho espacio metálico enfría rápidamente los gases calientes que escapan por debajo de los umbrales de ignición ambiental . Debido a que cualquier defecto en la superficie crea un canal de fuga peligroso, las vías de la llama deben estar libres de rayones, marcas de vibración o abolladuras, lo que requiere dispositivos de sujeción de mordazas blandas y herramientas de protección durante todo el mecanizado .
P2: ¿Cuál es la finalidad del acabado dual de "anodizado incoloro + recubrimiento selectivo de polvo amarillo"?
A: Combina precisión mecánica interna con resistencia a la intemperie externa . El anodizado transparente protege las superficies internas contra la corrosión sin alterar las estrictas distancias de seguridad para el paso de la llama ; el recubrimiento exterior de poliéster en polvo de 80 µm proporciona un color amarillo de seguridad de alta visibilidad y protege contra la corrosión por niebla salina y la exposición a los rayos UV . Es obligatorio el enmascaramiento preciso de todas las vías de paso de la llama y las roscas para evitar la pulverización excesiva de polvo .
P3: ¿Cuáles son las principales ventajas del aluminio 6061-T6 frente a los materiales fundidos o el acero inoxidable?
A:
-
Porosidad cero : a diferencia de las piezas fundidas, que corren el riesgo de presentar huecos o microfisuras bajo la presión máxima de la explosión, el mecanizado de lingotes garantiza una matriz sólida e impermeable a los gases;
-
Diseño ligero : con una densidad aproximadamente un tercio menor que la del acero inoxidable, reduce las cargas estructurales en los soportes de tuberías elevados y simplifica la instalación en obra;
-
Transferencia de calor superior : Su excelente conductividad térmica disipa rápidamente el calor generado por los emisores y circuitos optoelectrónicos internos, minimizando la deriva del sensor.
TEL: +86 187 5714 8656
Correo electrónico: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Sitio web: https://www.cncliq.com/