 Français




1. Introduction : Les réalités de l'atelier
Entrez dans n’importe quelle usine de fabrication sous contrat animée. aluminium sur mesure matériel pour les fabricants mondiaux d'équipement d'origine, et vous remarquerez une division intéressante du travail dans l'atelier. Dans une baie, des rangées de centres d'usinage verticaux robustes à trois axes fonctionnent en continu. Ils coupent les faces de montage plates, rongent les géométries de poches rectangulaires et plongent les trous de taraudage dans les barres extrudées standard. Dans la cellule adjacente, centres d'usinage multi-axes fredonner avec un rythme très différent. Leurs plateaux rotatifs s'inclinent et se positionnent sans problème, permettant aux fraises en carbure rigides de dégager des profils complexes, des orifices inclinés et des nervures serrées sans broutage.
Chaque fois que les fichiers CAO et les impressions des clients arrivent dans la file d'attente, les acheteurs et les ingénieurs matériels se retrouvent au même carrefour : devons-nous utiliser cette billette d'aluminium sur nos fraiseuses à 3 axes standard, ou la géométrie exige-t-elle de payer un supplément pour une configuration à 5 axes ?
De nombreux guides de fabrication générale tentent de répondre à cette question avec une règle empirique : les fraiseuses à trois axes sont destinées aux blocs rectangulaires simples, tandis que les machines à cinq axes sont réservées aux disques aubagés aéronautiques et aux courbes artistiques complexes. Quiconque a déjà dirigé une installation d'usinage active sait que cette explication laisse de côté les détails les plus critiques. Dans l'atelier, le choix entre le fraisage à trois ou cinq axes porte rarement sur la question de savoir si une peau externe est courbée ou plate. Au lieu de cela, la vraie décision se résume à la friction de la manipulation :
-
Combien de fois un opérateur doit-il toucher la pièce ?
-
Combien de montages personnalisés individuels nos outilleurs doivent-ils construire, calibrer et stocker ?
-
Combien de références géométriques allons-nous empiler les unes sur les autres lorsque nous retournons la billette face à face ?
-
À quoi ressemble la surface résultante lorsque les outils fusionnent les chemins de coupe de différentes opérations ?
Si vous êtes un Ingénieur OEM achetant des pièces en aluminium usinées , comprendre cette dynamique pratique est le moyen le plus rapide de protéger vos budgets à la pièce sans compromettre les tolérances structurelles. Contournons la théorie académique et explorons comment ces deux flux de travail de fraisage se comportent réellement dans un atelier d'usinage en activité.
2. Cinématique des machines : comprendre le mouvement
Pour voir où les coûts et les capacités divergent, vous devez d'abord imaginer comment les outils de coupe interagissent avec le stock d'aluminium brut dans les deux configurations de machines.
Toute fraiseuse CNC fonctionne autour de 3 axes linéaires de base. La broche ou la table se déplace d'un côté à l'autre le long de l'axe X, d'avant en arrière le long de l'axe Y et descend directement de haut en bas sur l'axe Z. Sur une machine verticale standard à 3 axes, le flan d'aluminium est boulonné directement au lit, généralement serré dans un étau ou épinglé sur une plaque grillagée. Le coupeur n’attaque la matière que par le haut. Si votre impression nécessite un trou fileté sur la face 1, un lamage sur le flanc gauche, un alésage coudé sur la paroi opposée et une poche de dégagement en dessous, la broche ne peut pas toucher ces profils en un seul coup. Un opérateur doit arrêter le parcours, desserrer les mâchoires, souffler les copeaux, retourner le bloc à la main, relever le décalage d'origine et frapper à nouveau le green.
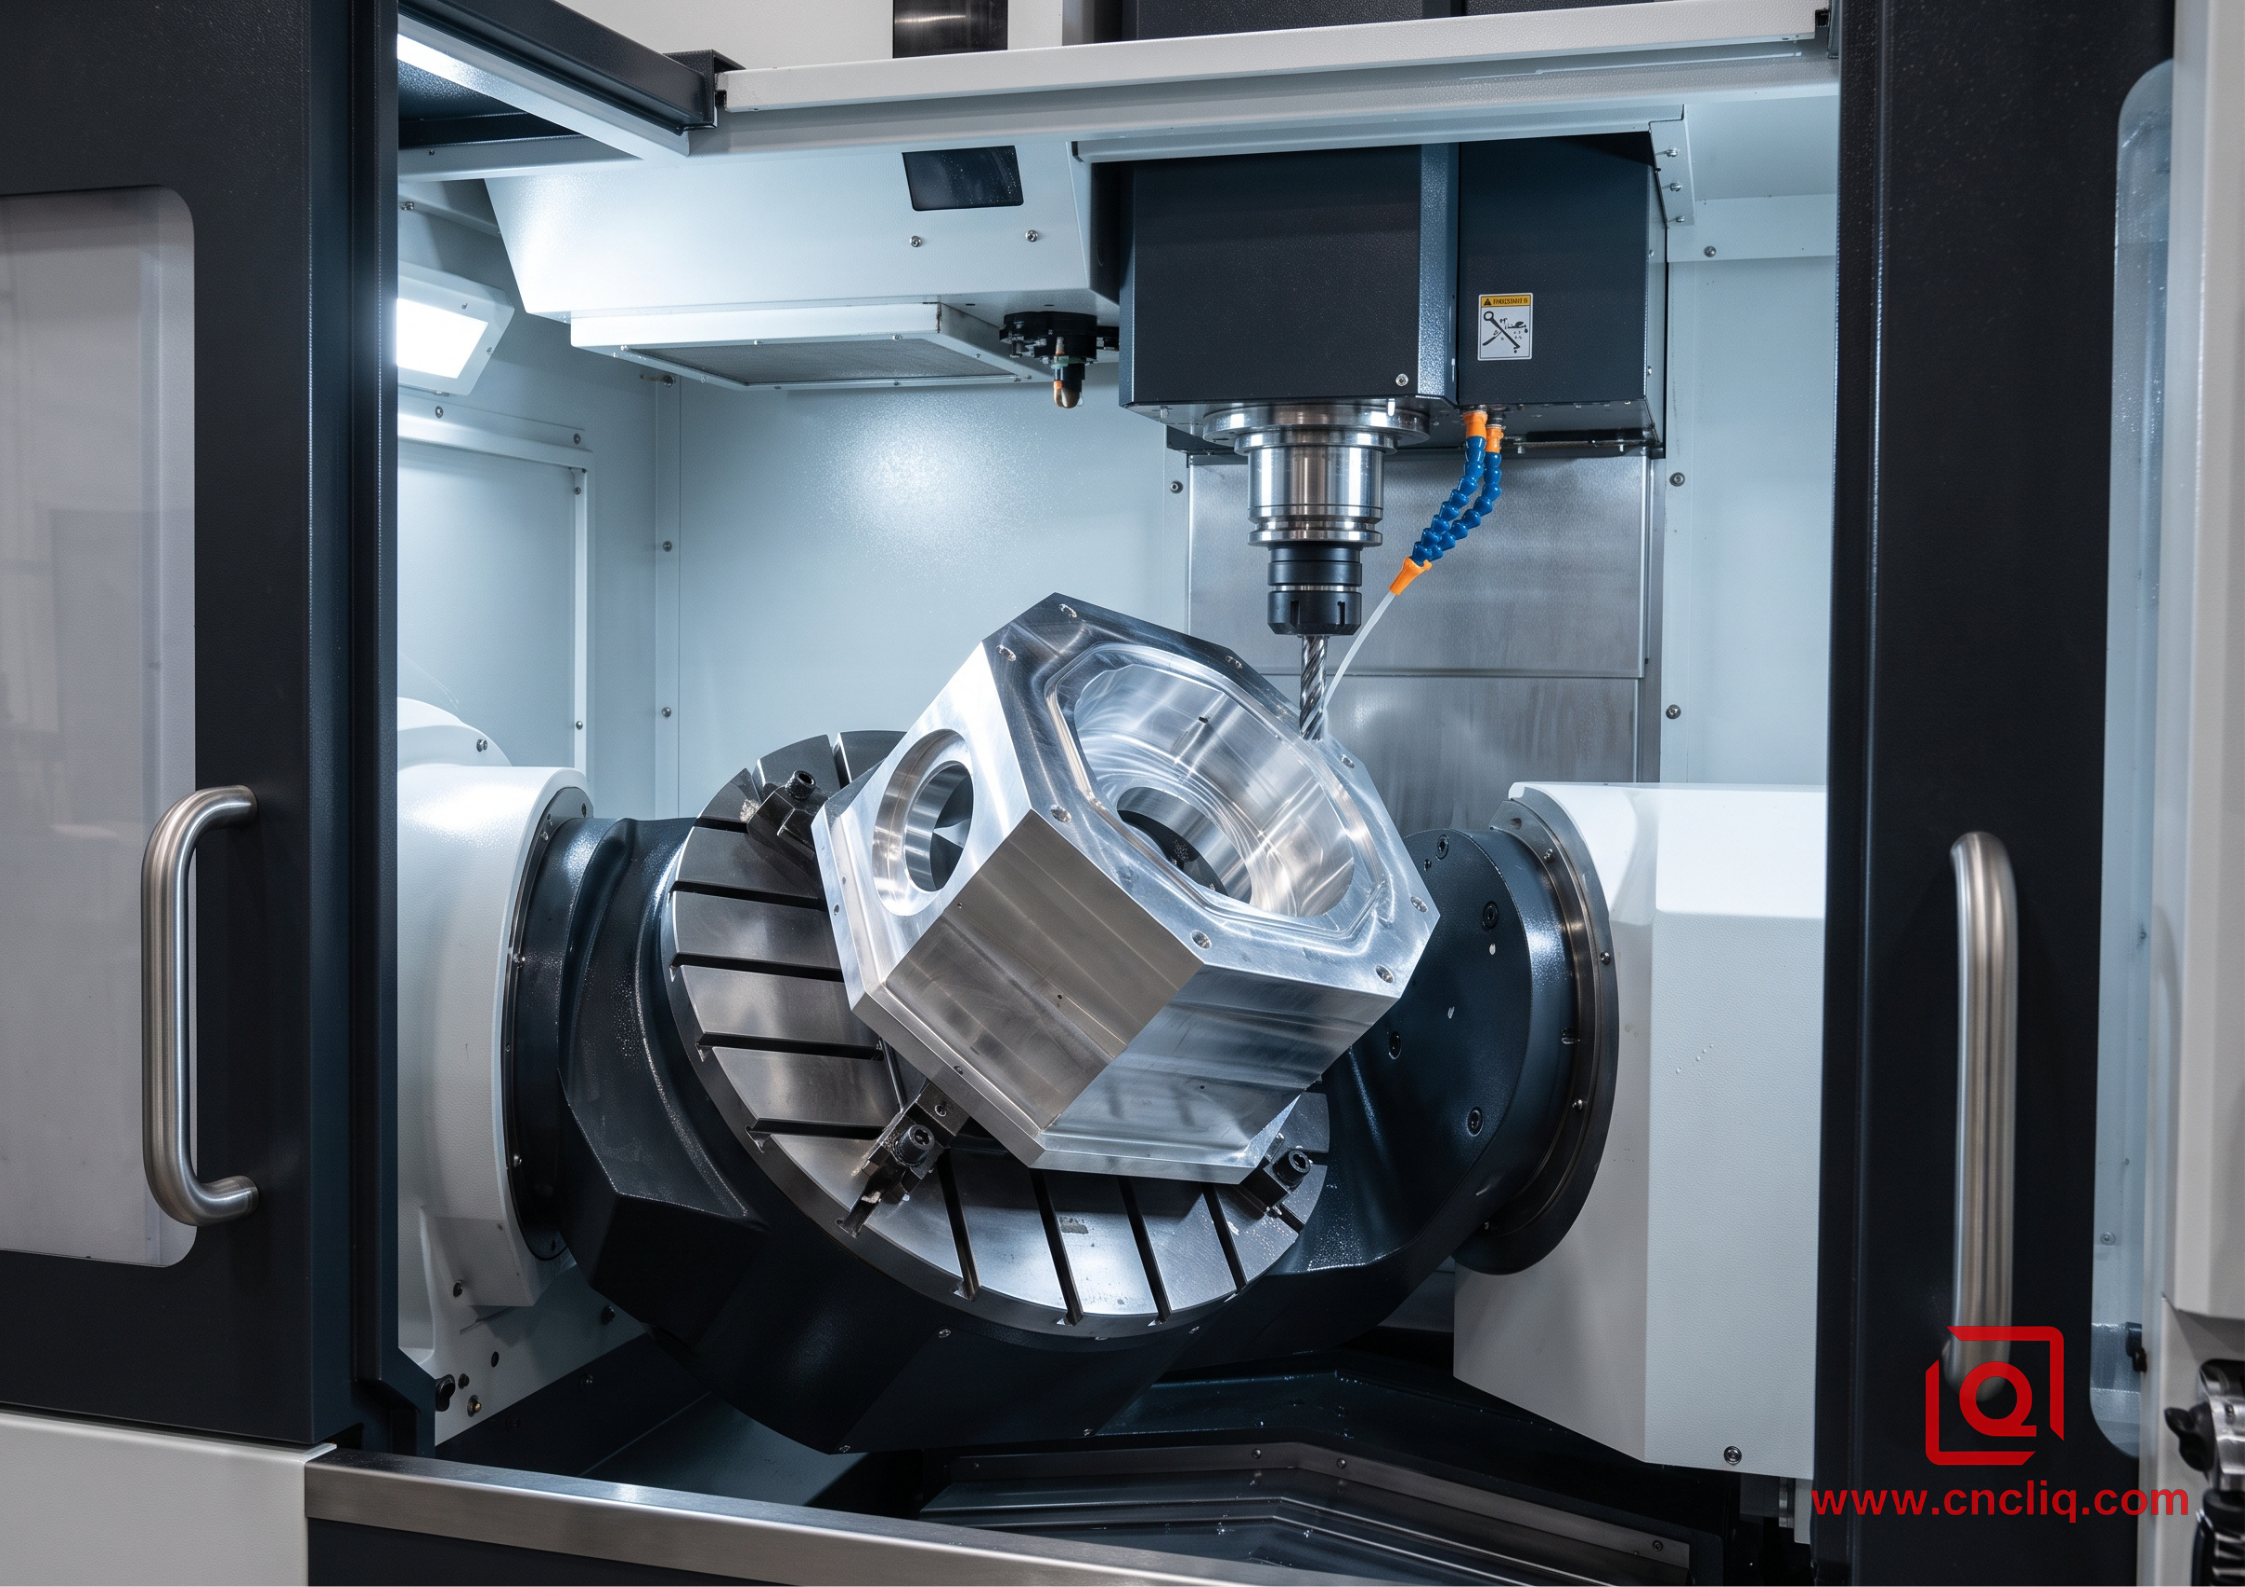
Les configurations à 5 axes incluent 2 axes de rotation dans le mélange. Sur une plate-forme à tourillon classique, le plateau s'incline le long de l'axe X (vous donnant un axe A) et oscille continuellement autour de l'axe Z (votre axe C). Les unités à tête pivotante le gèrent différemment : la tête de broche effectue l'inclinaison tandis que la table tourne en dessous. Dans tous les cas, l'outil de coupe accède directement à cinq côtés différents d'un prisme solide en une séquence continue.
Dans les installations d'usinage sous contrat, les machinistes divisent généralement le travail sur cinq axes en deux modes opérationnels distincts :
Usinage continu à cinq axes
Dans ce mode, les cinq axes se déplacent exactement au même instant pendant que la fraise engage le matériau. La broche se tord et balaie la pièce à mesure que la table tangue et roule. Cette coordination continue est obligatoire lorsque vous coupez des turbines dynamiques, des surfaces aérodynamiques complexes ou des formes organiques trouvées dans les prothèses médicales avancées. Cependant, le contournage continu sur cinq axes nécessite des parcours d'outils de fabrication assistés par ordinateur complexes, une simulation informatique intensive pour exclure les collisions de broche et des géométries d'outils spécialisées.
Fraisage positionnel "3+2"
C’est là que la grande majorité des composants industriels en aluminium trouvent leur véritable point fort. Dans une configuration 3+2, la machine utilise ses deux axes rotatifs simplement pour incliner et orienter le bloc d'aluminium brut selon un angle spatial exact. Une fois la pièce verrouillée en position, les freins rotatifs s'enclenchent avec une force de serrage hydraulique. La machine découpe ensuite l'élément à l'aide de mouvements standard, rigides et linéaires sur trois axes.
Au lieu de déplacer tous les axes simultanément, le fraisage 3+2 fonctionne comme un système d'indexation automatisé. Il permet à un atelier de couper plusieurs faces, de fraiser des zones de dégagement inclinées et de percer des passages de ports composés à travers un boîtier en aluminium en un seul cycle de serrage. Comprendre cette distinction est vital pour les acheteurs OEM : vous n’avez pas besoin de courbes d’ailes d’avion pour profiter de l’usinage à cinq axes ; vous avez simplement besoin d'une pièce avec des fonctionnalités réparties sur plusieurs plans.
3. L’avantage des trois axes : là où la simplicité gagne
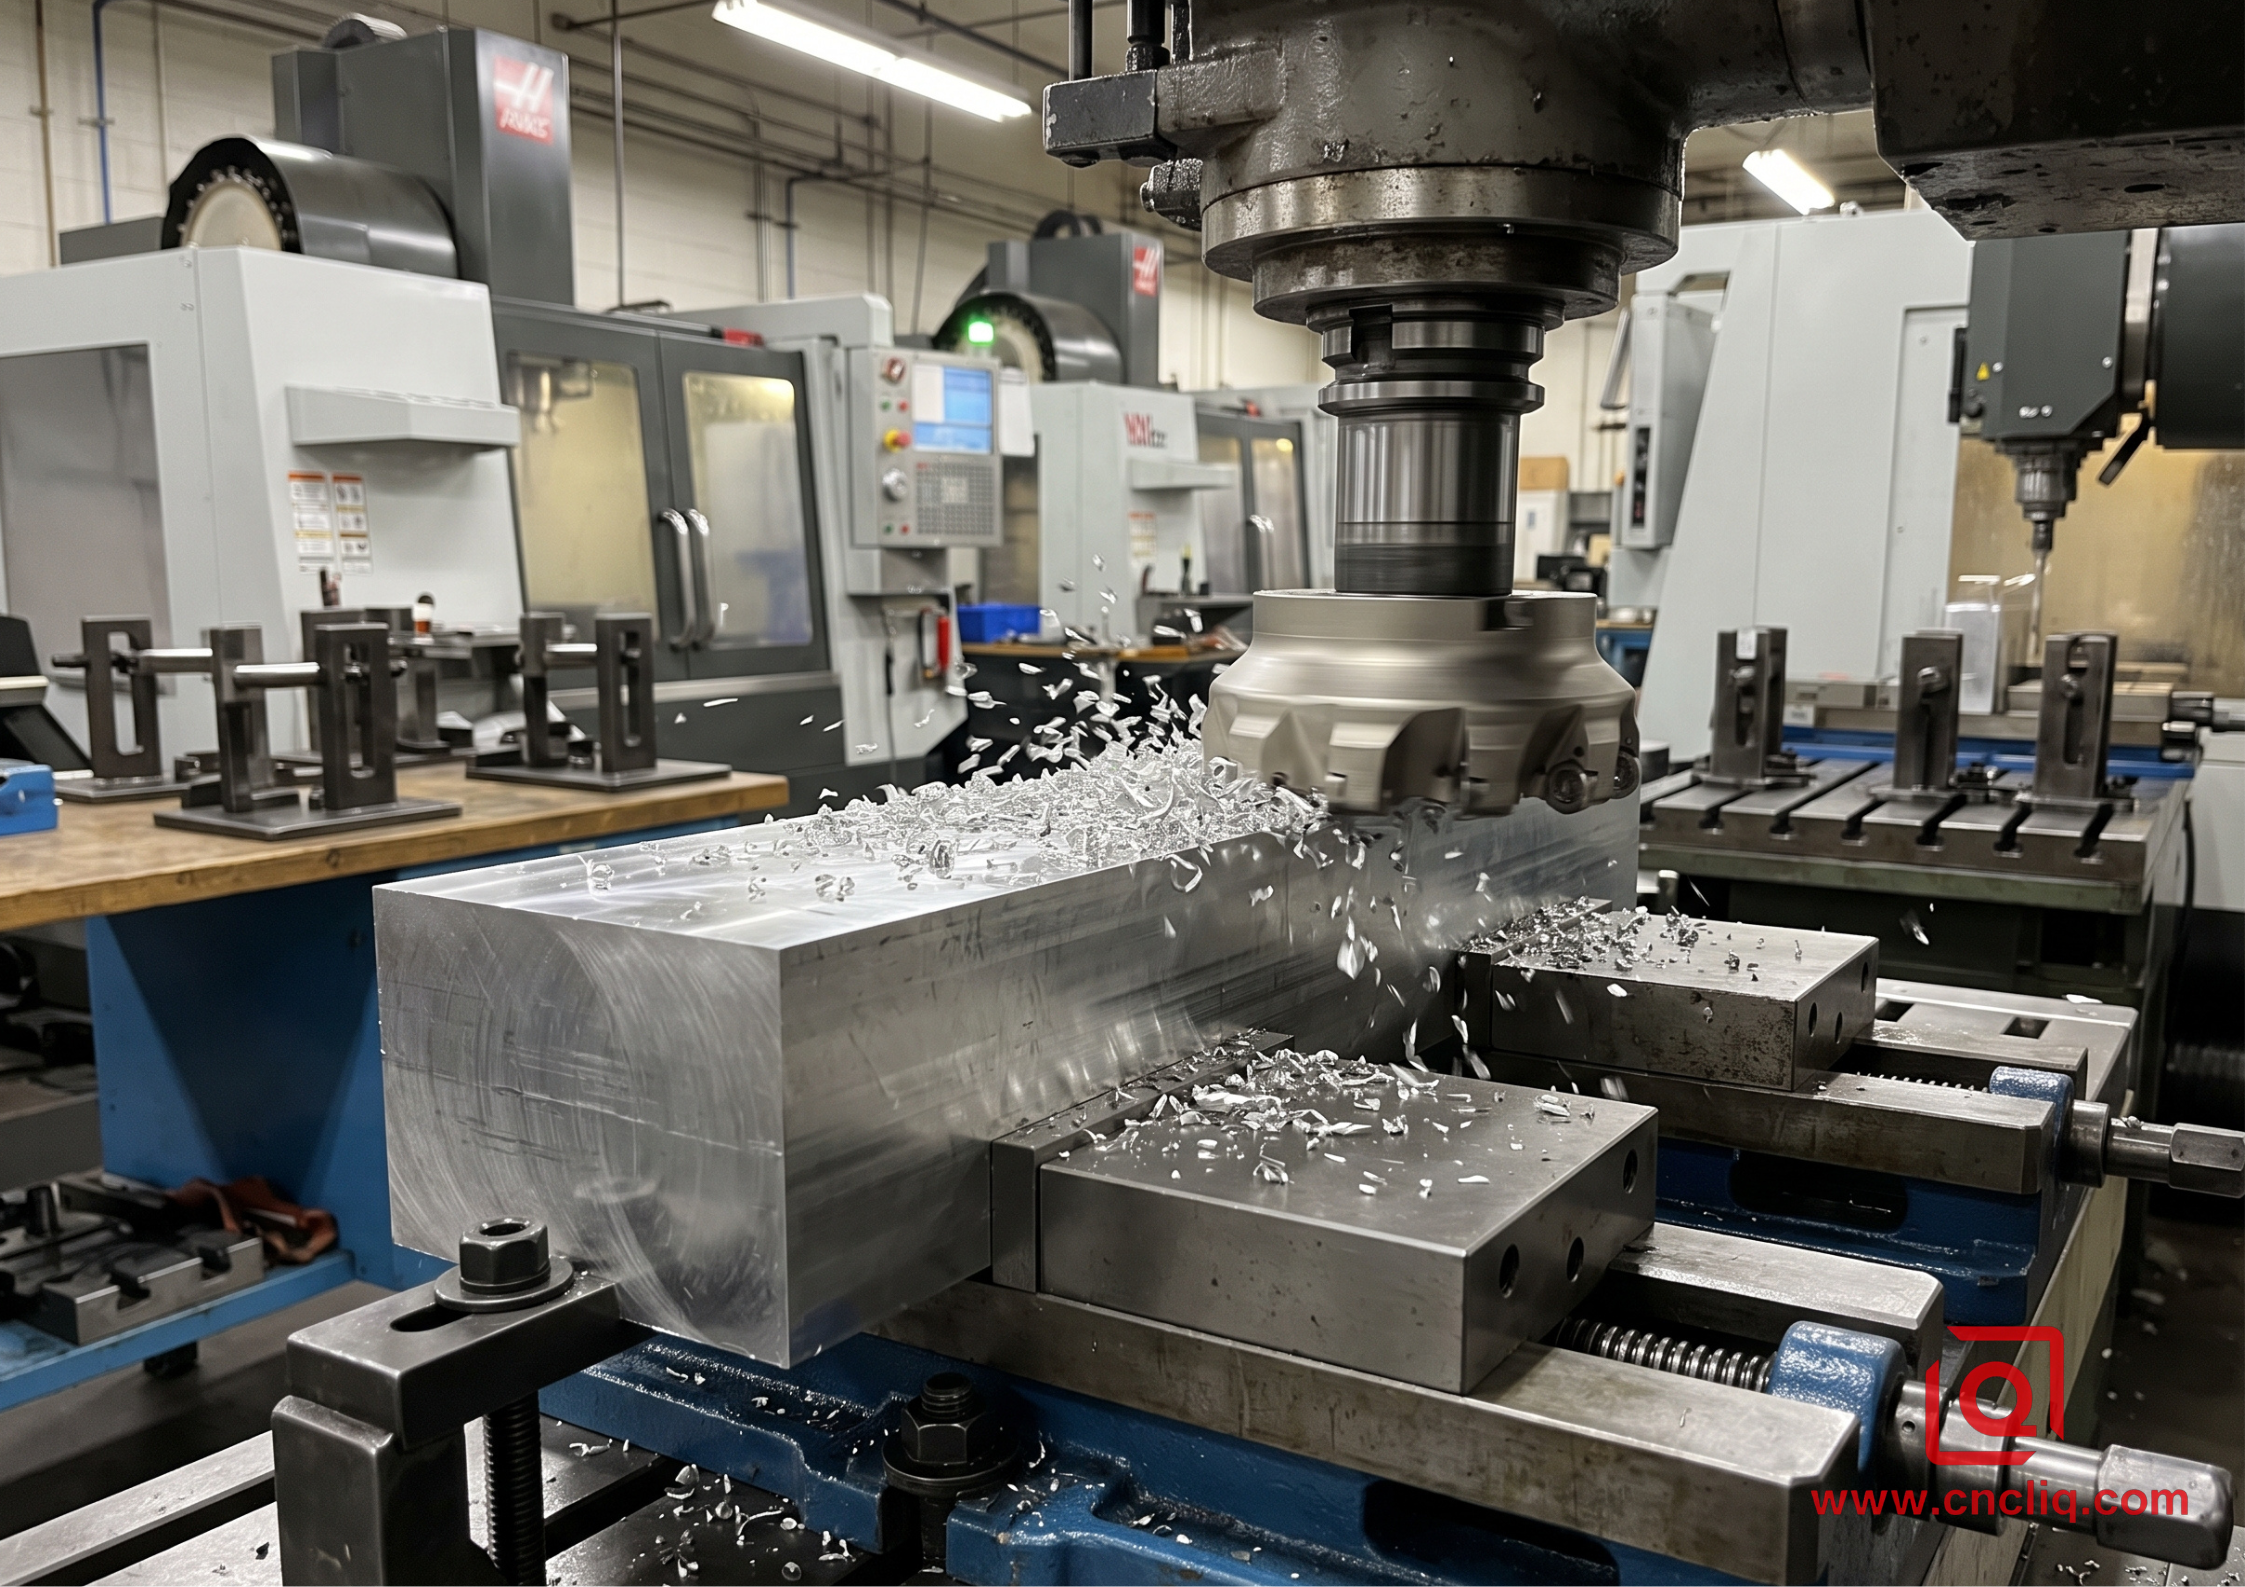
Parce que les équipements multiaxes sont impressionnants et présentent un attrait de haute technologie, les ingénieurs supposent parfois que l'acheminement de chaque pièce de précision via une machine à cinq axes constitue une amélioration naturelle. Cette hypothèse est un moyen facile de gonfler vos coûts d’approvisionnement. Le centre d'usinage conventionnel à trois axes reste l'outil le plus fiable et le plus rentable du monde de la fabrication pour une vaste gamme de pièces.
Avant tout, les fraiseuses à trois axes bénéficient d’un avantage indéniable en termes de cadence machine. Une fraiseuse verticale à trois axes fiable de qualité production entraîne un taux de facturation interne environ la moitié de celui d'un centre à tourillons à cinq axes haut de gamme. Les dépenses d'investissement initiales sur une broche à 3 axes sont bien inférieures, les pièces d'usure sont bon marché, la maintenance préventive de routine est indolore et les techniciens d'installation réguliers peuvent composer des pièces sans passer des années à maîtriser la cinématique multi-axes.
Prenez une plaque froide en aluminium de tous les jours, un boîtier à panneau avant plat ou une patte de montage ordinaire. Le brut commence par une dalle extrudée ou une billette carrée découpée à la scie de 6061-T6 . Toutes les caractéristiques cruciales, telles que les plages de référence fraisées, les rainures de joint torique internes, les cavités de réduction de poids et les modèles de trous traversants, résident proprement sur la surface supérieure. La seule opération requise au verso consiste à écumer l’excédent d’épaisseur du matériau et à chanfreiner les bords du périmètre.
Le routage de ce type de composant via une fraiseuse à cinq axes ne présente pratiquement aucun avantage technique. Une fraiseuse à trois axes peut serrer la plaque à plat contre un lit sacrificiel ou la maintenir à l'intérieur de mâchoires d'étau standard. Il peut pousser une fraise à surfacer agressive sur la surface de l'aluminium à des vitesses de broche très élevées, arracher les cavités de poche, percer les groupes de trous et finir la face en un temps record. L'opérateur effectue un seul retournement pour nettoyer l'arrière, et la pièce est terminée.
De plus, les fraiseuses à trois axes offrent souvent une rigidité brute supérieure lorsque vous extrayez d'énormes quantités de métal à partir de lourdes plaques d'aluminium. Étant donné que la pièce à usiner est montée directement sur la lourde table en fonte plutôt que suspendue entre des roulements à tourillon rotatif, la machine peut absorber des forces de coupe massives sans déclencher de broutage ou de résonance. Si votre conception repose principalement sur un ou deux plans plats, conserver le travail sur une machine à trois axes est le choix d'ingénierie le plus responsable et le plus économique que vous puissiez faire.
4. La percée sur cinq axes : éliminer les configurations et le stack-up
Où le flux de travail à trois axes commence-t-il à trébucher ? Le goulot d'étranglement apparaît rarement dans la vitesse de coupe de la broche de la machine. Au lieu de cela, les problèmes commencent par les points de contact humain, le temps de manipulation et la physique du transfert de données.
Chaque fois qu'un machiniste desserre un étau pour repositionner une pièce en aluminium, plusieurs variables inévitables s'insinuent dans le processus de production :
-
L'opérateur doit nettoyer chaque copeau des surfaces de positionnement, car un éclat d'aluminium égaré piégé sous un tampon de référence peut incliner la pièce de plusieurs centièmes de millimètre.
-
Les mâchoires de l'étau doivent être serrées avec un couple constant pour éviter la déformation de la pièce.
-
L'opérateur de la machine ou un palpeur automatisé doit balayer les surfaces nouvellement exposées pour établir un nouveau décalage de travail coordonné.
Dans notre métier, c'est ce qu'on appelle l'empilement de données. Lorsque vous coupez l'alésage principal dans la configuration 1, retournez la pièce sur le côté pour que la configuration 2 perce un trou de montage, puis retournez-la à nouveau pour la configuration 3 pour fraiser un bossage angulaire. La relation géométrique entre ces éléments dépend de la précision mécanique de trois configurations physiques distinctes. Si votre dessin technique contient des exigences strictes en matière de cotation géométrique et de tolérancement, telles que l'indication d'une position réelle serrée entre des trous sur des côtés opposés ou l'exigence d'une perpendiculaire stricte sur des faces distantes, le maintien de ces spécifications sur plusieurs configurations manuelles devient une tâche angoissante. Les taux de rebut augmentent, les cycles d'inspection sur le machine à mesurer tridimensionnelle prennent plus de temps et la dynamique globale de la production ralentit.
C’est précisément là que l’usinage cinq axes offre le meilleur rendement financier et qualitatif. Lorsque vous serrez une billette d'aluminium dans une machine à cinq axes, en la maintenant souvent par une bande de serrage minimale le long du bord inférieur de la pièce, la machine obtient un accès sans entrave au dessus et aux quatre côtés latéraux.
Étant donné que la pièce reste verrouillée en place, la machine référence chaque coupe, alésage et face arrière à un système de coordonnées principal. La précision angulaire entre la face 1 et la face 4 ne dépend plus du soin avec lequel l'opérateur a placé la pièce contre une goupille de butée ; cela dépend uniquement des codeurs optiques de précision intégrés aux axes rotatifs de la machine.
Au-delà de la stabilité des références, l'usinage sur cinq axes résout un dilemme quotidien en matière d'outillage : dépassement de la fraise et vibrations. Imaginez un boîtier en aluminium avec une poche intérieure profonde mesurant 100 millimètres du bord. Pour atteindre l'étage inférieur sur une fraiseuse verticale à trois axes standard, vous devez monter une fraise en bout avec une très longue portée.
Les outils de coupe longs et minces agissent comme des plongeoirs en porte-à-faux. Une fois que la fraise à rotation mord l'aluminium, les charges de copeaux poussent la tige hors de la réalité. Pour empêcher le carbure de siffler, de vibrer ou de se briser carrément en deux, le gars CAM doit étouffer l'alimentation, réduire la profondeur de coupe et garder le chemin. Même avec des passages légers, les nervures de la poche présentent toujours des marques témoins, laissant les mains du banc gratter les ondulations ou nettoyer les cosmétiques.
Visualisez maintenant exactement la même poche profonde sur un centre à cinq axes. Au lieu de plonger une fraise grêle et à longue portée vers le bas, la table à tourillon incline la pièce entière selon un angle. Cette inclinaison dynamique permet à la broche d'atteindre le coin inférieur de la poche à l'aide d'un outil court et rigide solidement serré dans un porte-outil robuste.
Étant donné que les outils courts ne souffrent pas de forces de flexion importantes, la machine peut fonctionner à des vitesses d'avance élevées et pousser des volumes de copeaux élevés sans broutage. Le moulin balaie des parois latérales plates et droites comme un miroir avec des valeurs Ra solides comme le roc, tandis que la durée de vie des bords augmente considérablement parce que les flûtes évitent les martèlements harmoniques destructeurs. Passer d'une portée de nouilles sujette aux bavardages à une fraise en carbure tronquée transforme un blocage de production en une configuration de type "exécuter et oublier".
5. Comparaison complète : fraisage 3 axes et fraisage 5 axes
Pour vous aider à évaluer vos options lors des audits de fournisseurs ou des revues de conception internes, le tableau ci-dessous répertorie les différences opérationnelles pratiques et les impacts commerciaux entre ces deux stratégies d'usinage pour les pièces en aluminium OEM :
| Paramètre opérationnel | Fraisage CNC standard à 3 axes | Positionnel (3+2) et 5 axes continus | Impact réel sur la production OEM |
| Taux de charge horaire des machines | Coût d'atelier de base inférieur (45 $ à 75 $ par heure) | Investissement en capital plus élevé (95 $ à 160 $ de l'heure) | Le 5 axes doit compenser des taux horaires plus élevés en réduisant les étapes de manutention ou en raccourcissant les temps de cycle. |
| Itérations de configuration typiques | 2 à 6 configurations et flips individuels | 1 à 2 configurations au total (complétées en un cycle) | Le système 5 axes élimine les points de contact humain et réduit le travail de configuration cumulatif. |
| Position et alignement réels | Cohérence modérée (en fonction des données de configuration) | Précision supérieure (référencée à un système de coordonnées unique) | Les 5 axes permettent de maintenir facilement des légendes GD&T serrées sur des plans d'intersection complexes. |
| Rapports longueur/diamètre de l'outil | Nécessite des outils à longue portée pour les cavités profondes | Permet des outils courts, rigides et à faible déflexion | Les fraises courtes réduisent les vibrations, améliorent la finition des murs et permettent des vitesses d'avance plus élevées. |
| Outillage et accessoires dédiés | Dépenses élevées en luminaires (plusieurs mâchoires souples et plaques d'angle) | Besoins minimes en matière de fixation (queue d'aronde standard ou étau auto-centrant) | Le système 5 axes permet d'économiser des coûts d'ingénierie non récurrents substantiels lors du lancement de nouveaux produits. |
| Complexité de la programmation CAM | Temps de génération de parcours d'outil simple et court | Exige une vérification des collisions et une simulation de modèle de machine | La programmation multi-axes prend plus de temps au départ pour garantir le dégagement de la broche. |
| Finition de surface et mélange | Marques de non-concordance d'étape d'outil communes dans toutes les configurations | Coupes mélangées lisses et textures de surface uniformes | Les 5 axes minimisent le meulage, le ponçage et les reprises secondaires après usinage. |
| Profils de composants idéaux | Plaques plates, supports structurels, collecteurs simple face | Boîtiers multifaces, collecteurs à ports coudés, coques à paroi mince | La répartition des fonctionnalités détermine bien plus les économies de coûts que les dimensions extérieures. |
6. Étude de cas réel : usinage d'un boîtier de capteur aérospatial OEM
Pour voir comment ces dynamiques mécaniques se traduisent en dollars et en centimes directs, parcourons une étude de cas de production réelle depuis notre atelier.
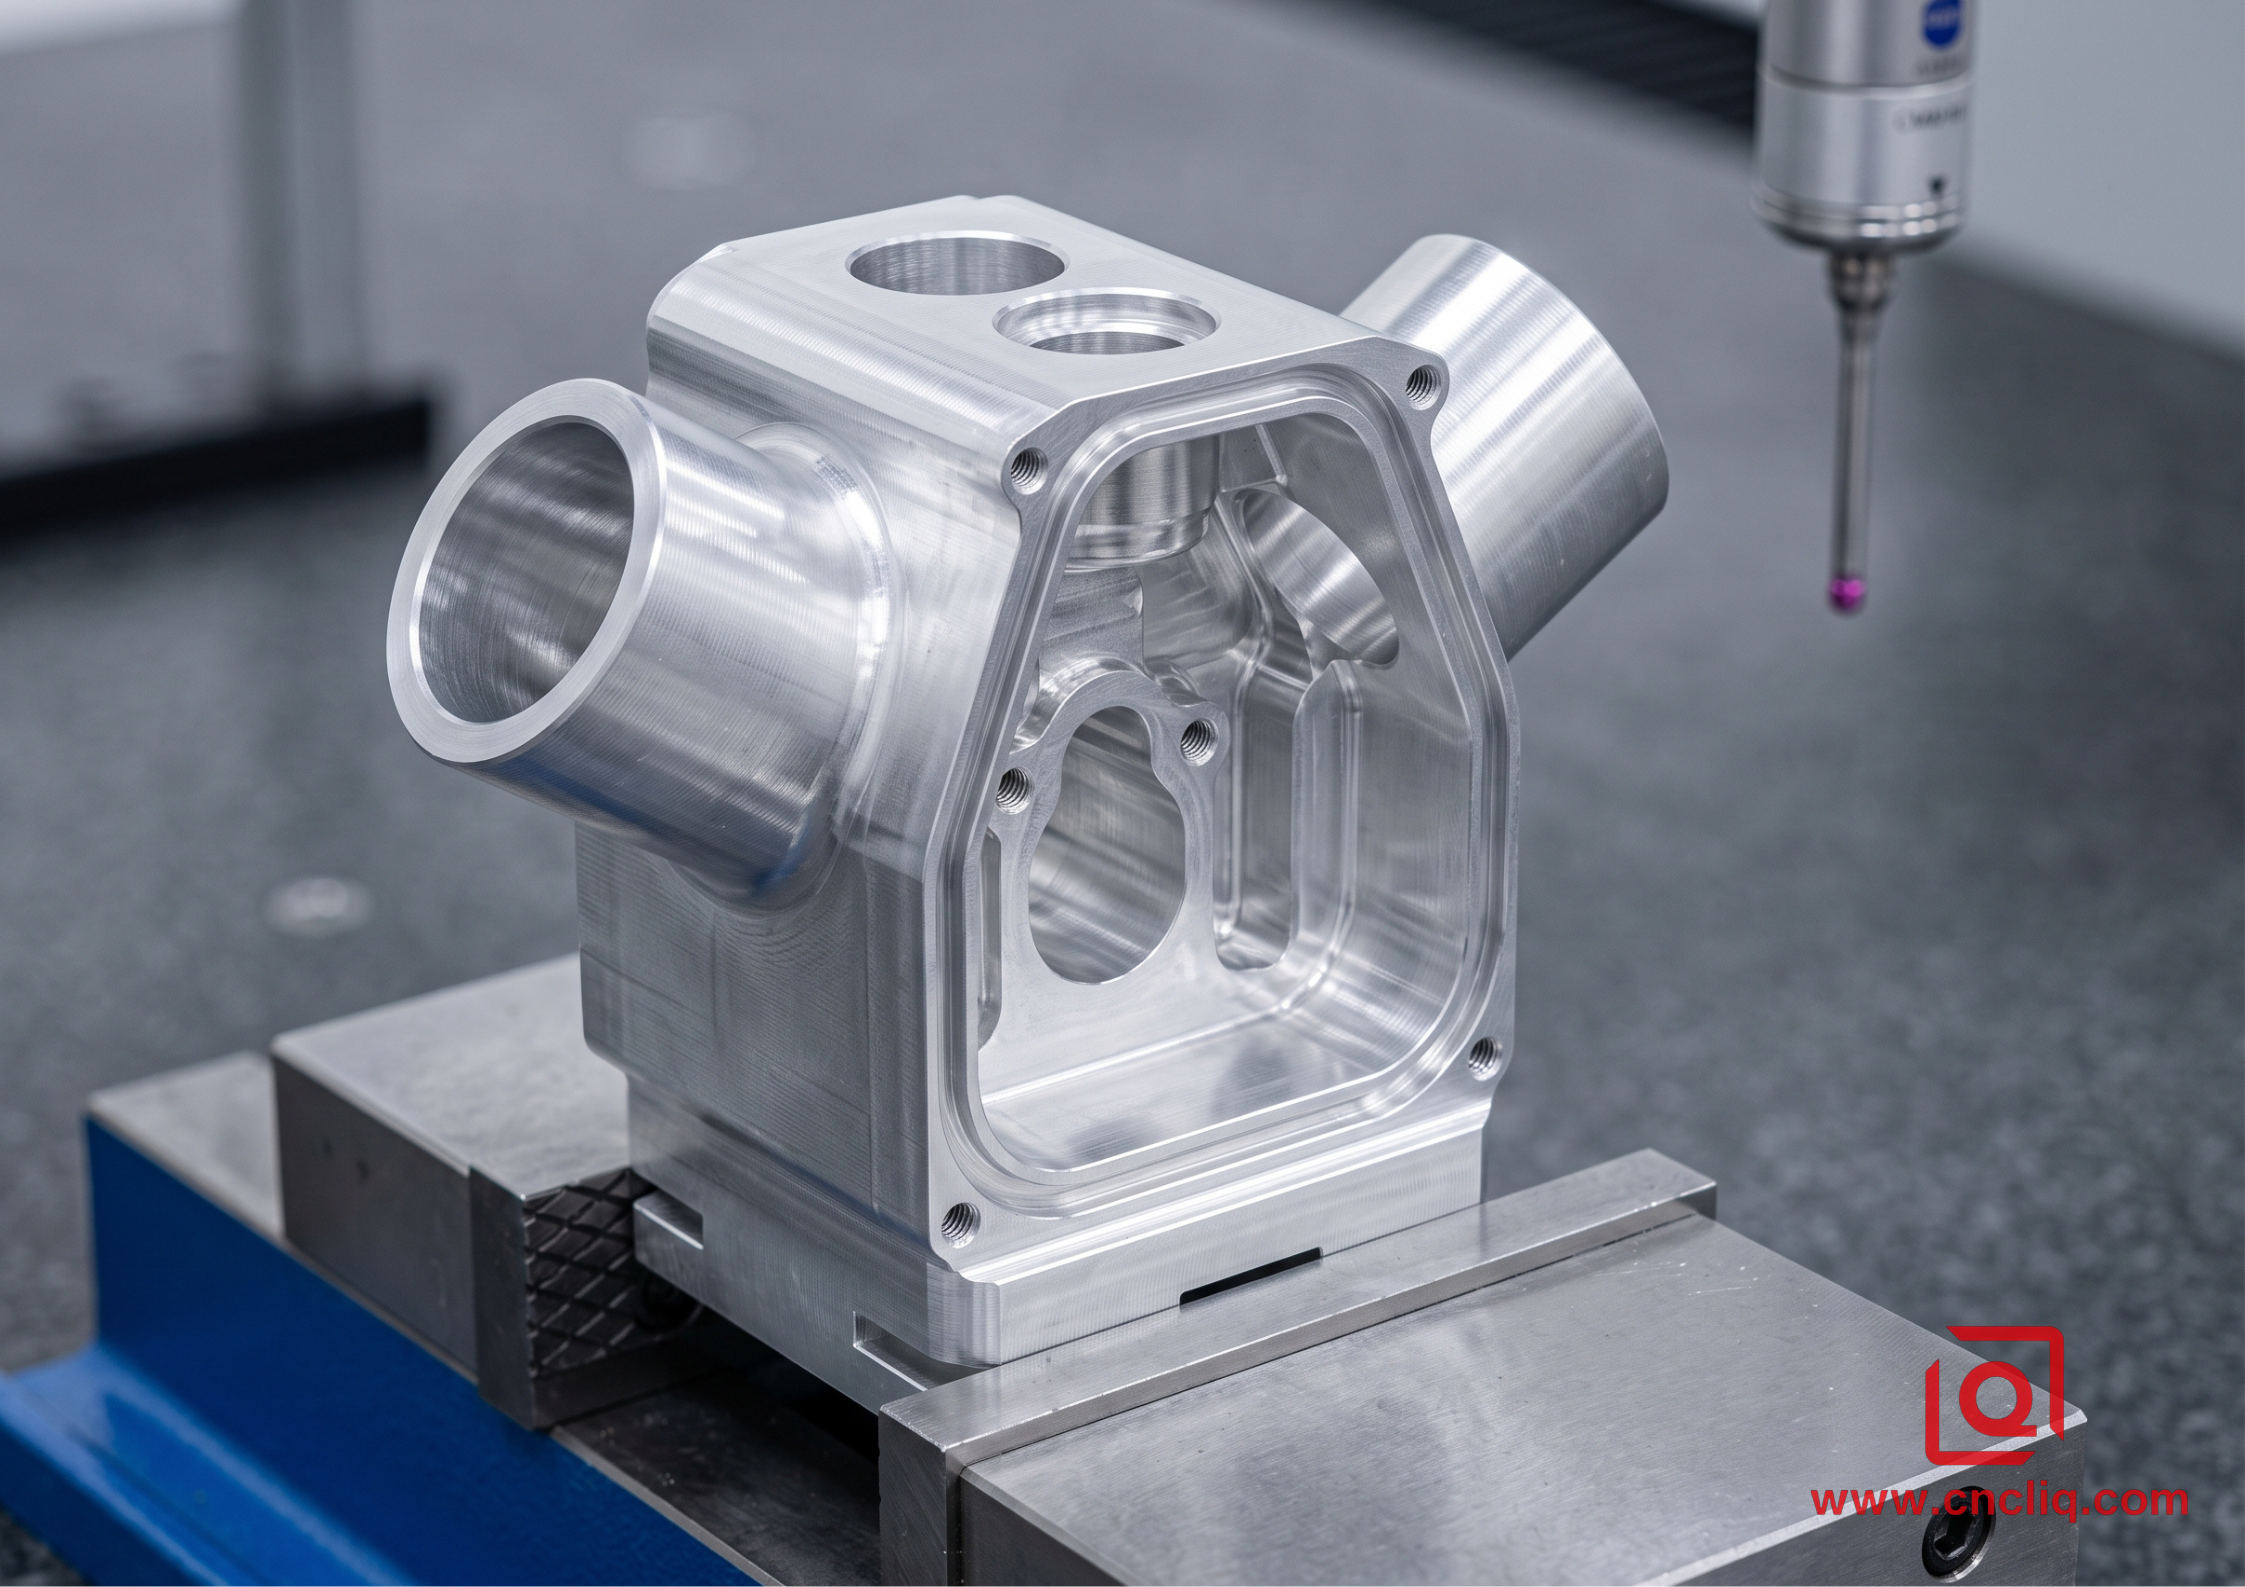
Une entreprise de drones commerciaux a fait appel à notre équipe pour construire une coque de nacelle optique avionique. Nous avons découpé l'unité dans une billette d'aluminium solide de qualité aéronautique 6061-T6, contenant une enveloppe brute de 145 millimètres sur 120 millimètres sur 85 millimètres. Les interventions ciblées se sont déroulées à un rythme ferme de 350 pièces finies par mois.
Le dessin technique comportait plusieurs caractéristiques géométriques exigeantes :
-
Le noyau interne a été évidé pour minimiser le poids de la charge utile en vol, laissant de fines parois périmétriques.
-
Quatre ouvertures latérales émergeaient du corps principal selon un angle composé inhabituel de 27 degrés.
-
La véritable position de chaque ouverture angulaire devait rester à moins de 0,015 millimètres par rapport à l'alésage optique principal.
-
La piste d'étanchéité interne nécessitait une finition de surface lisse et ininterrompue de Ra 0,8 pour garantir une étanchéité environnementale étanche aux intempéries.
Le plan de routage initial à trois axes
Le plan de fabrication initial du client reposait sur des étapes d'usinage conventionnelles à trois axes :
-
Opération 10 : Faites face à la surface de référence supérieure, ébauchez la cavité centrale principale et percez deux trous de cheville de positionnement internes (12 minutes).
-
Opération 20 : Retournez le bloc dans un deuxième étau, équarrissez la face de montage inférieure et sculptez le profil du périmètre externe (10 minutes).
-
Opérations 30 à 60 : Montez la pièce semi-usinée sur quatre supports à plaque sinusoïdale inclinée séparés. L'opérateur devait monter la pièce, indiquer la configuration pour confirmer l'alignement, percer l'orifice coudé, percer le diamètre intérieur, fraiser le bossage de montage et desserrer l'unité. Ce cycle s'est répété sur les quatre faces inclinées (8 minutes de chaque côté, pour un total de 32 minutes).
Dans le cadre de ce flux de travail conventionnel, la durée totale d'usinage a atteint 54 minutes par pièce sur six configurations de machines distinctes. Les coûts d'outillage non récurrents se sont élevés à 4 200 $ pour fabriquer les plaques sinusoïdales inclinées avec précision et les mâchoires souples personnalisées.
Le pire était le taux de rebut. Même avec des machinistes qualifiés qui dirigeaient la ligne, les minuscules variations introduites au cours de quatre opérations de serrage manuel distinctes ont provoqué une dérive de la position réelle des alésages inclinés. La chaîne de production a connu des difficultés avec un taux de rebut de 8,5 % lors des premiers essais pilotes, bloquant notre station d'inspection MMT avec un dépannage fastidieux.
La refonte de l'ingénierie à cinq axes
Notre équipe d'ingénierie s'est entretenue avec le groupe d'approvisionnement du client et a proposé de migrer l'ensemble du travail vers un centre d'usinage de tourillons à cinq axes utilisant 3+2 parcours d'outils de position :
-
Préparation : Les billettes d'aluminium découpées à la scie ont passé 1,5 minute dans un broyeur de préparation manuel, où un profil en queue d'aronde peu profond a été découpé dans les déchets inférieurs.
-
Opération 10 (le cycle principal) : L'opérateur a serré la billette dans un étau auto-centrant à cinq axes via la poignée à queue d'aronde. À partir de cette seule configuration, la machine a fonctionné en continu. La table à tourillons a incliné la pièce en douceur pour usiner la cavité supérieure, a balayé les parois latérales, a été indexée à 27 degrés pour percer les quatre ports de capteur inclinés et a tracé la rainure d'étanchéité interne à l'aide d'une fraise à boule rigide (19 minutes au total).
-
Opération 20 (Retrait de la queue d'aronde) : L'opérateur a transféré la pièce dans une simple fraiseuse utilitaire, en serrant le corps fini à l'intérieur de mâchoires souples et lisses pour écumer le pied porteur de la queue d'aronde sur la face inférieure (3,5 minutes).
Le résultat financier
Le flux de travail révisé à cinq axes a réduit la durée totale du cycle d'usinage de 54 minutes à 24 minutes. Les dépenses d'outillage sont passées de 4 200 $ pour les appareils sinusoïdaux spécialisés à 650 $ pour un jeu de mâchoires d'étau à queue d'aronde standard à cinq axes. Les taux de rebut ont chuté de 8,5 % à moins de 0,5 %, car chaque ouverture critique a été percée en référence au système de coordonnées de travail d'origine, sans repositionnement manuel.
Même si notre centre d'usinage à cinq axes facturait à un taux horaire plus du double de celui de la fraiseuse à trois axes, le coût fini par boîtier a chuté de 28 %. Les économies combinées résultant de temps de broche plus courts, de frais généraux de montage nuls et de rebuts quasi nuls ont largement compensé le taux horaire machine plus élevé.
Cliquez ici pour votre demande 👆
7. FAQ
1. Le choix de l’usinage à cinq axes rend-il automatiquement ma commande plus chère ?
Pas nécessairement. Bien qu'une machine à cinq axes ait un taux horaire plus élevé qu'une fraiseuse à trois axes, le prix unitaire final dépend de la durée totale du cycle, des risques de rebut et des dépenses en outillage de montage. Si une pièce en aluminium nécessite au moins trois opérations distinctes sur une fraiseuse à trois axes, une configuration à cinq axes est souvent globalement moins chère. Il élimine les étapes de manipulation manuelle, supprime la fabrication personnalisée de mâchoires souples et évite les rebuts communs aux multiples serrages manuels.
2. Quels types de pièces doivent absolument rester sur les fraiseuses à trois axes standard ?
Plaques de base plates, supports de montage larges, dissipateurs thermiques structurels et tout composant dont toutes les poches, trous et profils de bord fraisés reposent sur une ou deux faces opposées. Si un opérateur de machine peut terminer votre pièce en coupant simplement la partie supérieure et en la retournant une fois, le déplacement de cette pièce vers une machine à cinq axes ajoute une surcharge de programmation sans apporter de réel avantage technique.
3. Comment l'usinage sur cinq axes améliore-t-il la précision globale des pièces ?
Sur une machine à trois axes, la découpe de plusieurs côtés d'un bloc d'aluminium nécessite de desserrer et de resserrer la pièce dans différentes orientations, ce qui introduit inévitablement des erreurs d'alignement mécanique mineures dans les configurations. Sur une machine à cinq axes, la broche atteint cinq côtés de la pièce en un seul cycle de serrage. Étant donné que chaque élément partage exactement les mêmes données de coordonnées, la machine peut maintenir des tolérances strictes de position réelle, de concentricité et de perpendiculaire jusqu'à 0,015 millimètres sans dépendre du toucher de l'opérateur.
4. Le fraisage sur cinq axes accélère-t-il les délais de livraison pour les premiers prototypes ?
Oui, souvent avec une large marge. Même si la programmation informatique à cinq axes et les simulations virtuelles d'accidents nécessitent plus de préparation en amont, l'atelier gagne un temps considérable sur le terrain. L’équipe de fabrication n’a pas besoin de concevoir, d’usiner et de calibrer plusieurs dispositifs de serrage personnalisés ou des mâchoires souples spécialisées. Pour les prototypes complexes en aluminium multiface, cela peut réduire de plusieurs jours ou semaines votre calendrier de livraison initial.
5. Quels ajustements de conception les ingénieurs peuvent-ils apporter pour réduire les coûts d'usinage sur cinq axes ?
Les ingénieurs de conception doivent s'efforcer d'utiliser des rayons d'angle internes standardisés afin que l'atelier puisse dégager les poches avec des outils disponibles dans le commerce plutôt qu'avec des couteaux personnalisés. Il est également utile de désigner une zone de serrage dédiée, telle qu'une lèvre inférieure ou une languette en queue d'aronde, afin que la machine puisse accéder aux cinq côtés sans interférence. Enfin, évitez autant que possible les canaux profonds et étroits ; Le maintien de proportions de cavité raisonnables permet à l'atelier d'utiliser des outils courts et rigides à des vitesses d'avance maximales.
Cliquez ici pour votre demande 👆
8. Résumé : liste de contrôle d'approvisionnement pour les équipes d'ingénierie
Le choix entre le fraisage CNC à trois ou cinq axes est une décision économique motivée par la géométrie de la pièce, et non une mise à niveau à acheter en soi. Lorsque vous examinerez votre prochain lot de dessins en aluminium personnalisés, utilisez cette liste de contrôle simple pour guider vos conversations sur la fabrication :
-
Évaluez les faces de travail : examinez attentivement l'emplacement de vos fonctionnalités. Si votre pièce en aluminium nécessite un fraisage, un taraudage ou un alésage sur quatre côtés ou plus, une configuration à cinq axes réduira presque certainement vos coûts globaux en supprimant les étapes de manipulation répétitives.
-
Examinez votre schéma GD&T : lorsque vous voyez des légendes de perpendiculaire strictes, des indicateurs de position réelle inférieurs à 0,02 millimètres ou des exigences de concentricité strictes reliant des éléments sur différentes faces, l'usinage multi-axes est le chemin le plus sûr pour éviter l'empilement de tolérances et les rebuts.
-
Regardez au-delà des tarifs horaires des machines : ne jugez jamais un devis initial d'un fournisseur uniquement sur les tarifs horaires des broches. Assurez-vous de calculer les coûts cachés des montages d'outillage à plusieurs étapes, de la main-d'œuvre de configuration manuelle et des marges de rebut plus élevées lorsque vous comparez les alternatives à trois et cinq axes.
-
Ouvrez la conversation dès le début : impliquez votre partenaire de fabrication dès la première phase de conception. De simples ajustements aux rayons des coins de vos poches, aux épaisseurs de paroi et aux zones de maintien de la pièce peuvent aider l'atelier à exploiter la vitesse de l'usinage à cinq axes tout en gardant vos budgets pièces-pièces fermement sur la cible.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
