 Français




Vous hésitez encore entre une cadence machine plus basse et moins de réglages pour votre pièce en aluminium ? Ce guide vous aide à lire un dessin comme un ingénieur de procédés : face par face, référence par référence et ligne de coût par ligne de coût. La réponse est rarement « 5 axes » : c’est rarement mieux. Pour une plaque plane, un support simple ou un bloc à poches double face, un centre d’usinage vertical 3 axes peut être la solution la plus rapide et la moins coûteuse. Pour un collecteur, un boîtier de capteur, un corps de vanne ou un support robotique avec des éléments associés sur 3 faces ou plus, un parcours 5 axes indexé peut réduire la manutention, le travail de montage, les boucles d’inspection et les erreurs transversales suffisamment pour compenser son coût horaire plus élevé.
La comparaison pertinente n'est donc pas celle du prix d'une machine à l'autre, mais celle du coût unitaire de la pièce. Ce coût unitaire inclut la programmation, les outillages, le temps de préparation, le temps d'usinage, le palpage, le contrôle, les retouches prévues et la quantité sur laquelle les coûts fixes sont répartis. Cet article se concentre spécifiquement sur les pièces prismatiques en aluminium : des composants constitués principalement de plans, de poches, de trous, de rainures, d'alésages et de parois droites. Il distingue également l'usinage positionnel 3+2 du contournage simultané 5 axes, car la plupart des opérations sur pièces prismatiques multifaces ne nécessitent pas le déplacement simultané des 5 axes pendant l'usinage.
Réponse rapide : Optez pour l’usinage 3 axes lorsque toutes les caractéristiques importantes sont accessibles dans une ou deux orientations stables et que les tolérances transversales sont faibles. Demandez une analyse du processus 3+2 ou 5 axes si la pièce nécessite des retournements répétés, un accès sous angles composés, des outils courts pour les zones profondes ou des relations de position étroites entre différentes faces. Ne spécifiez pas le nombre d’axes sur le dessin, sauf si le processus lui-même est exigé contractuellement ; indiquez plutôt la fonction, les références, les tolérances, la finition, la quantité et le contrôle.
1. Qu'est-ce qui est considéré comme une pièce en aluminium prismatique ?
Une pièce prismatique n'est pas forcément simple. Sa forme générale peut être cubique, mais elle peut comporter une cavité électronique profonde, des orifices fluidiques interconnectés, des alésages de roulement, des gorges pour joints toriques, des trous taraudés, de fines nervures et des supports de montage sur plusieurs plans. On peut citer comme exemples courants les blocs collecteurs hydrauliques et pneumatiques, les supports d'automatisation, les boîtiers optiques, les composants de batteries et d'onduleurs, les embouts de moteurs, les supports d'outillage et les châssis d'instruments.
Cette distinction est importante car une pièce prismatique nécessite souvent un accès indexé, et non un usinage continu. En fraisage 3+2, les axes rotatifs positionnent la pièce, la verrouillent, puis permettent à une trajectoire d'outil 3 axes classique d'usiner la face présentée. L'usinage 5 axes simultanés assure le mouvement simultané des axes rotatifs et linéaires. Ce dernier est particulièrement utile pour les turbines, les surfaces de forme libre et les vecteurs d'outil variables, mais il peut engendrer un travail de programmation et de vérification supplémentaire par rapport à une pièce de forme parallélépipédique.
Pour une explication plus détaillée de ces modes, le guide de Liqin sur l'usinage CNC 3 axes, 3+2 et 5 axes continus aborde les différences cinématiques. Ici, la question pratique est plus précise : combien de fois la pièce doit-elle être détachée de sa référence initiale, et quel est l'impact de chaque détachement sur le temps, le coût et le risque ?
2. La configuration est la véritable unité de comparaison.
En atelier, une opération de réglage ne se limite pas au simple serrage d'une billette. L'opérateur nettoie les surfaces de contact, installe ou vérifie le bridage, charge la pièce, définit le système de coordonnées de la pièce, contrôle le dégagement de l'outil, effectue le palpage ou le marquage des références, réalise la première opération avec précaution et confirme les caractéristiques critiques avant de poursuivre la production. Une nouvelle orientation peut également nécessiter un étau, un jeu de mors doux, une butée, une sous-plaque, un bloc d'angle ou une procédure de palpage différents.
Une fraiseuse 3 axes usine dans un seul sens de rotation de la broche. L'usinage latéral ou du fond nécessite généralement une nouvelle opération. Une fraiseuse 5 axes à tourillon permet d'usiner plusieurs faces tout en laissant la pièce fixée sur un seul bâti. Elle ne supprime pas toutes les opérations : la face serrée doit encore être finie et les pièces hautes peuvent heurter la broche, la table ou le dispositif de fixation. Néanmoins, le remplacement de quatre opérations de serrage peu liées entre elles par une seule opération multifaces contrôlée peut avoir un impact significatif sur le devis, bien supérieur à une légère différence de temps d'usinage.
Activité de configuration | Pourquoi cela prend du temps | Exposition sur 3 axes | Exposition 3+2 / 5 axes |
Nettoyer et localiser | Des copeaux ou des bavures sous une référence peuvent incliner la pièce. | Répété après chaque retournement. | Concentré dans la configuration principale. |
Pince et support | Le couple et les points d'appui influent sur la déformation. | Peut varier selon l'orientation. | Généralement, un seul système de serrage uniforme. |
Rétablir le zéro | Chaque prise en charge de coordonnées ajoute du travail et de l'incertitude. | Requis pour chaque nouveau luminaire ou orientation. | Les transformations rotatives conservent un système de coordonnées maître lorsqu'elles sont correctement calibrées. |
Vérification du premier article | Les opérateurs doivent confirmer la nouvelle opération avant de poursuivre. | Souvent répété lors des opérations OP20, OP30 et ultérieures. | Plusieurs fonctionnalités peuvent être vérifiées en une seule étape du processus. |
File d'attente inter-opérationnelle | Une pièce peut être en attente pour le prochain montage, la prochaine machine ou le prochain inspecteur. | Plus d'étapes de routage créent plus de points d'attente. | Un nombre réduit d'opérations peut raccourcir le délai de livraison. |
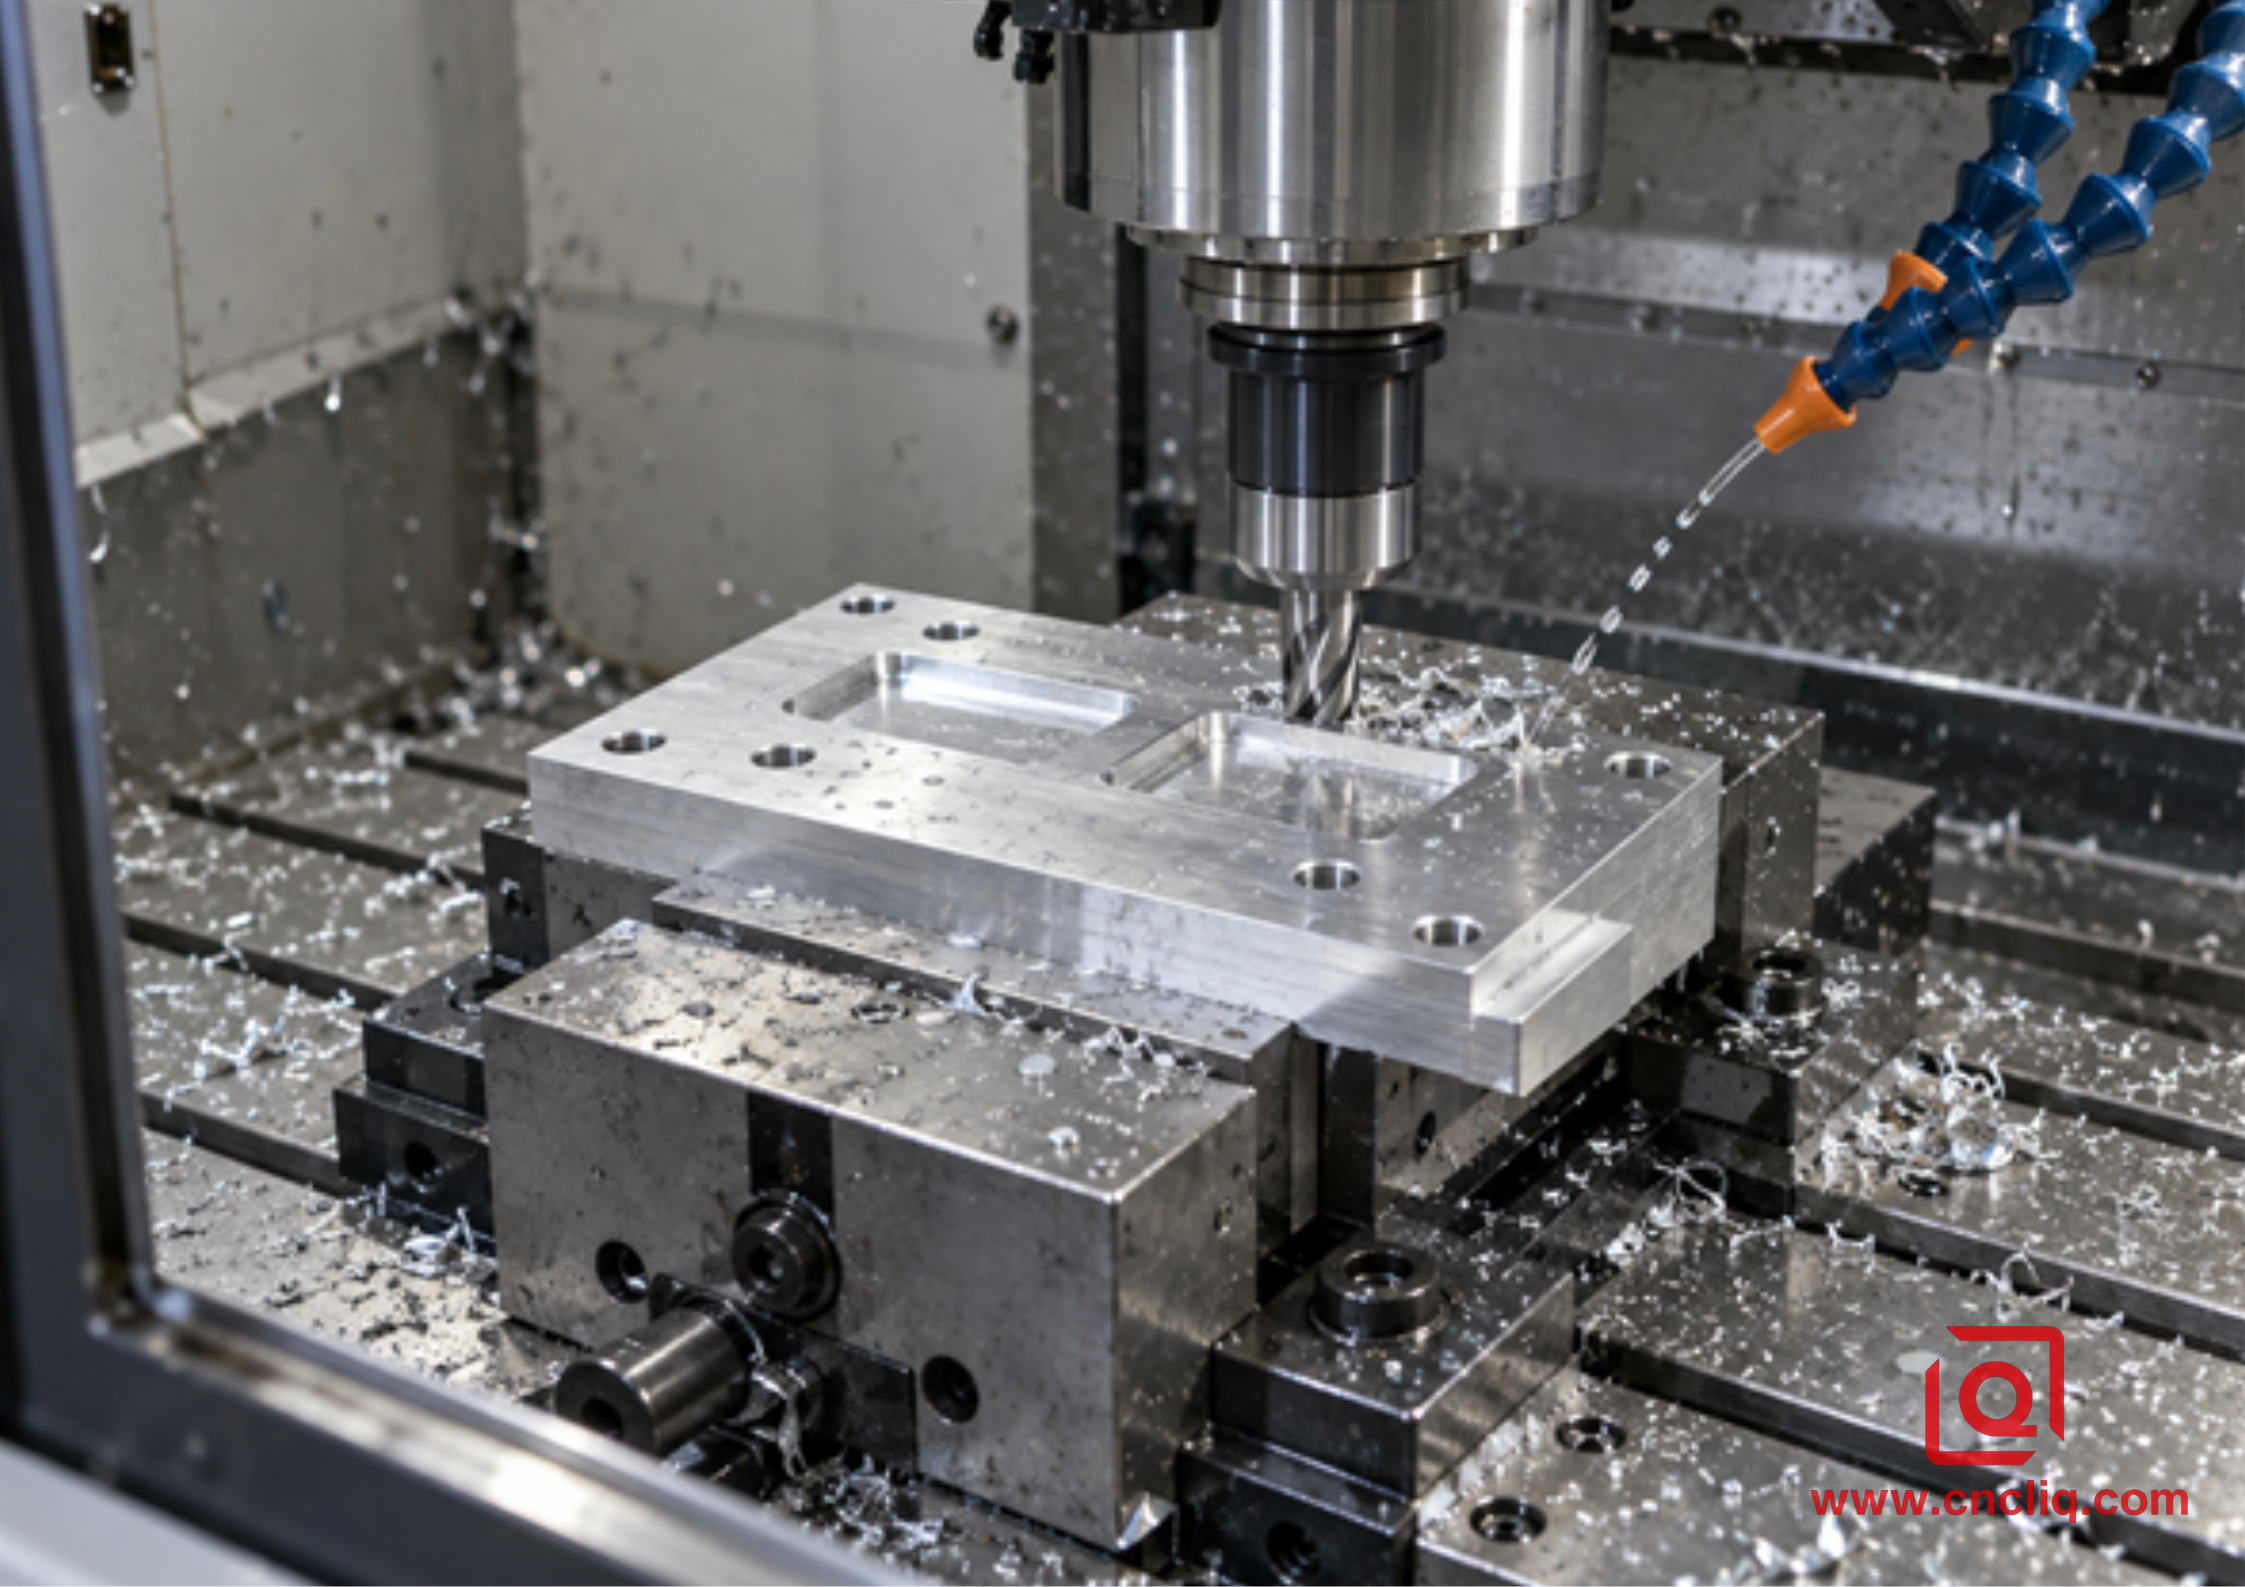
Une plaque d'accès par le haut stable peut être idéale pour le travail sur 3 axes : maintien simple des pièces, outils courts et peu d'intérêt pour le mouvement rotatif.
3. Comment estimer le temps de réglage d'une fraiseuse CNC sans deviner
Il n'existe pas de temps de réglage universel. Une opération répétée sur des mors doux éprouvés diffère d'une première production sur un nouveau montage ; un support de 150 mm est différent d'un grand boîtier à parois minces. Au lieu d'intégrer un chiffre générique dans une analyse de rentabilité, établissez une gamme opératoire détaillée et demandez au fournisseur de vous communiquer ses hypothèses.
Utilisez une feuille de calcul de type face-et-datum
Indiquez la direction d'approche de chaque outil. Regroupez les trous, alésages, poches et faces d'étanchéité accessibles depuis la même orientation.
Identifiez les références primaires, secondaires et tertiaires. Notez quelles caractéristiques doivent rester liées après le retournement de la pièce.
Distinguer l'accès de la précision. Une machine à 3 axes peut physiquement atteindre un côté dans une autre configuration, mais les exigences de positionnement transversal peuvent rendre ce trajet coûteux à contrôler.
Indiquez les dispositifs de bridage pour chaque opération. Incluez les mors doux, les butées parallèles, les contre-plaques, les montages d'angle, la préparation des queues d'aronde, les languettes sacrificielles et le nettoyage de la face inférieure.
Ajoutez des points de contrôle. Incluez le palpage, les contrôles en cours de production, l'inspection du premier article, la programmation de la MMT et toute inspection après finition.
Pour l'établissement du budget initial, définissez une fourchette pour chaque tâche : chargement , indication, palpage, validation et inspection, puis remplacez-la par le temps mesuré ou estimé par le fournisseur. Distinguez le temps d'ingénierie initial du temps de cycle récurrent. Cela évite une erreur fréquente : diviser chaque coût non récurrent par un prototype, puis supposer que le même prix unitaire s'applique à 100 pièces.
Demandez-vous si une seule configuration signifie réellement une seule configuration.
Le discours marketing peut masquer une seconde opération. Une machine 5 axes peut usiner 5 faces accessibles, mais la sixième face comporte encore la queue d'aronde, la patte de serrage ou la matière brute. Un devis précis doit indiquer si l'usinage nécessite une seule préparation, une préparation principale suivie d'une opération de tronçonnage, ou deux préparations complètes. Ce détail influe sur le coût et détermine la référence de la face inférieure finie.
4. Modèle de coût : comparer le trajet complet, et non le tarif horaire
Un taux horaire plus élevé est facile à constater. La multiplication des coûts de préparation est plus difficile à identifier car elle est répartie entre la programmation, les équipements, le temps opérateur, l'attente et l'inspection. Utilisez le modèle suivant pour les deux itinéraires :
Coût total de la commande = matériau + finition + transport + programmation NRE + outillages dédiés + configuration initiale + quantité (cycle machine + manutention récurrente + inspection + coût de qualité attendu)
facteur de coût | Tendance à 3 axes | Tendance à 3+2 / 5 axes | Question relative à la demande de devis |
Taux de la machine | Généralement plus bas. | Généralement plus élevé en raison de la machine, du logiciel FAO, de l'étalonnage et des compétences de l'opérateur. | Qu'est-ce qui est inclus dans le tarif indiqué ? |
Programmation CAM | Plus simple par opération, mais plusieurs programmes peuvent être nécessaires. | Plus de simulations et de vérifications de collisions ; moins de fichiers d'opérations. | Les frais de programmation sont-ils facturés une seule fois ou amortis ? |
Installations | Plusieurs jeux de mâchoires ou dispositifs d'angle peuvent être nécessaires. | Un assemblage à queue d'aronde, un étau autocentrant ou une base commune peuvent recouvrir plusieurs faces. | À qui appartient le luminaire dédié et comment est-il stocké ? |
Gestion récurrente | Plus de retournements manuels et de ramassages coordonnés. | D'autres visages seront découpés avant la sortie de la pièce. | Combien de manipulations de l'opérateur sont nécessaires par pièce acceptée ? |
Inspection | Les contrôles inter-opérations peuvent être répétés. | Une seule structure de données peut simplifier la vérification multiface. | Quelles caractéristiques sont vérifiées en cours de production et sur la machine à mesurer tridimensionnelle (MMT) ? |
Risque de capacité | Facile à distribuer entre les VMC courantes. | Peut dépendre d'un nombre plus restreint de machines et de programmeurs. | La capacité de réserve est-elle qualifiée pour les commandes répétées ? |
La quantité permettant d'atteindre le seuil de rentabilité peut être exprimée simplement :
Quantité seuil de rentabilité = (Coût fixe à 5 axes − Coût fixe à 3 axes) (Coût unitaire récurrent à 3 axes − Coût unitaire récurrent à 5 axes)
5. Exemple pratique : Collecteur d'admission en aluminium à plusieurs faces
L'exemple composite anonymisé ci-dessous a été créé à des fins d'explication du processus ; il ne s'agit ni d'un devis historique ni d'une garantie de production. La géométrie est conforme au collecteur en aluminium usiné CNC sur mesure publié par Liqin : un bloc prismatique avec ports multidirectionnels, trous borgnes et étagés, canaux transversaux, surfaces de positionnement et finition anodisée. Les informations commerciales, dimensions, délais et prix mentionnés ci-dessous sont des exemples illustratifs anonymisés.
La principale préoccupation du client n'était pas de savoir si l'une ou l'autre machine pouvait fabriquer le bloc. Les deux le pouvaient. Il s'agissait plutôt de maintenir l'emplacement des ports par rapport à un repère de montage commun tout en maîtrisant les coûts de lancement d'un lot pilote de 25 pièces.
Élément d'itinéraire illustratif | itinéraire à 3 axes | itinéraire indexé 3+2 |
Opérations principales | Dessus et dessous ; face A ; face B ; faces d'extrémité ; nettoyage final. | Préparation des données de référence ; usinage indexé sur 5 faces ; nettoyage du fond. |
hypothèse de coût fixe | 540 $ pour la programmation, les mâchoires souples et la configuration initiale. | 610 $ pour la programmation multi-axes, la simulation, le bridage de pièces commun et la configuration initiale. |
hypothèse d'unité récurrente | 72 $ pour le temps machine, la manutention et la vérification. | 66 $ pour le temps machine, la manutention et la vérification. |
Total illustratif pour une pièce | 612 $ avant matériaux, finitions et frais de transport. | 676 $ avant matériaux, finitions et frais de transport. |
Total illustratif de 25 pièces | 2 340 $ avant matériaux, finitions et frais de transport. | 2 260 $ avant matériaux, finitions et frais de transport. |
Seuil de rentabilité calculé | (610 $ − 540 $) (72 $ − 66 $) = 11,7, donc le modèle se croise à environ 12 parties acceptées. | |
Pour une seule pièce, le plan 3 axes est avantageux car sa préparation simplifiée prime sur la manutention répétée. À partir de 25 pièces, la fabrication par indexation devient légèrement moins coûteuse. Surtout, elle garantit que la configuration des ports et les faces de montage restent alignées sur un système de coordonnées principal. L'équipe d'ingénierie devra néanmoins vérifier le jeu de rotation, la stratégie de palpage, la portée de l'outil, la finition de la face inférieure, les tolérances d'anodisation et les exigences des tests de pression et d'étanchéité avant la mise en production.
Pour une comparaison équitable des fournisseurs, utilisez la liste de contrôle RFQ d'usinage CNC de Liqin pour harmoniser les conditions de révision, de matériau, de quantité, de finition, d'inspection et de livraison.
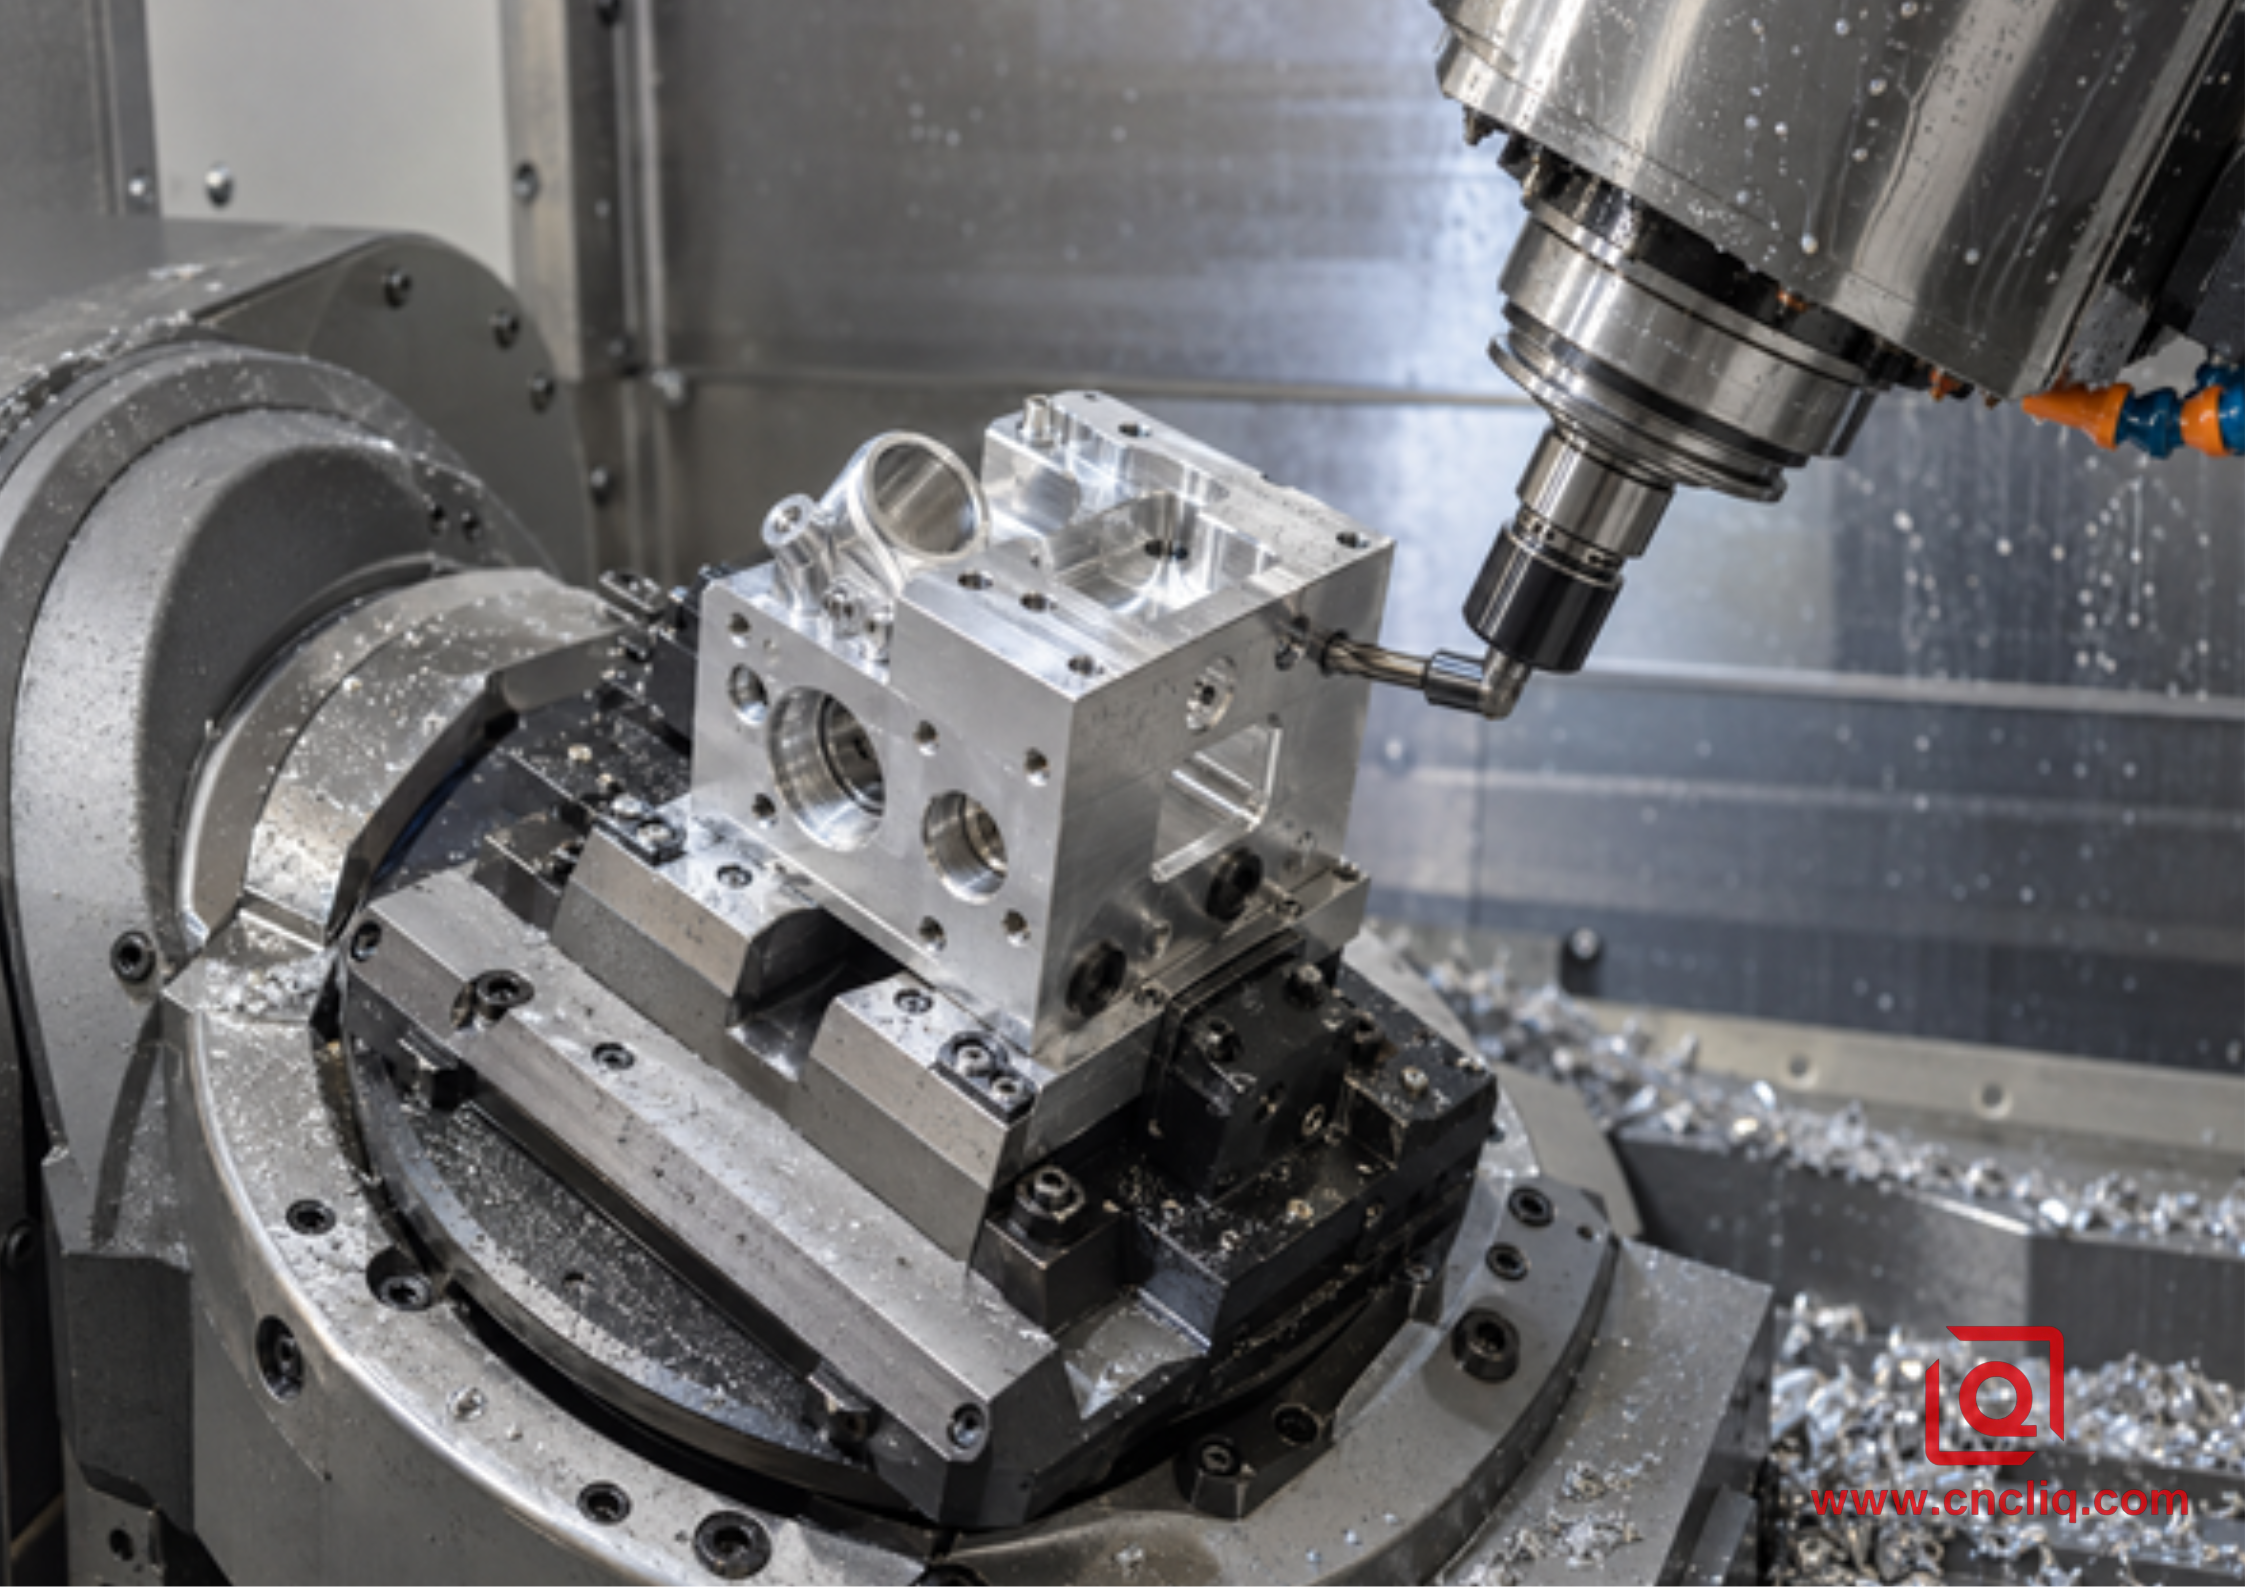
L'usinage indexé 3+2 maintient les axes rotatifs fixes pendant chaque coupe tout en présentant plusieurs faces à des outils courts et rigides.
6. Précision : Moins de configurations améliorent les relations, pas toutes les dimensions
Une machine 5 axes n'est pas automatiquement plus précise qu'une machine 3 axes. Un centre d'usinage vertical 3 axes bien entretenu peut garantir des dimensions précises sur une face, tandis qu'un système rotatif mal calibré peut manquer des détails. L'avantage d'un système principal unique se manifeste lorsque des éléments situés sur différentes faces doivent rester alignés : position d'alésage, configuration des trous par rapport au plan d'étanchéité, ou orifice latéral par rapport au canal interne.
Il ne faut pas confondre langage de dessin et capacités machine. Les normesASME Y14.5-2018 (R2024) et ISO 1101:2017 définissent des systèmes de cotation et de tolérancement géométrique ; elles ne garantissent pas qu’un nombre d’axes donné atteindra une valeur prédéfinie. De même, la série ISO 230 fournit des méthodes d’essai pour les machines-outils. La norme ISO 230-2:2014 traite de la précision de positionnement et de la répétabilité des axes linéaires et rotatifs à commande numérique, tandis que la norme ISO 230-7:2015 traite de la précision géométrique des axes de rotation. Un fournisseur compétent doit lier les exigences des dessins à l’étalonnage, au palpage, au montage, au contrôle thermique et à l’inspection, et non à une simple étiquette machine.
La continuité du système de référence est l'avantage pratique
La finition de surface doit être spécifiée, et non sous-entendue.
Un outil plus court peut améliorer la rigidité et réduire les vibrations, mais la finition dépend toujours de la géométrie de l'outil, du faux-rond, de l'avance, du pas latéral, de l'engagement, du liquide de refroidissement et de la stabilité. La norme ISO 21920-2:2021 définit les termes et les paramètres relatifs à la texture de surface du profil. Indiquez le paramètre requis et les conditions d'évaluation sur le dessin lorsque la fonction en dépend. La finition 5 axes n'est pas un critère d'acceptation mesurable.
7. Quand le fraisage CNC 3 axes est le meilleur choix
1 ou 2 faces accessibles : les plaques, les couvercles, les rails de base et les supports simples n’ont souvent pas besoin de capacité de rotation.
Système de maintien simple et rigide : un étau standard ou des mors souples éprouvés permettent un chargement rapide et répétable.
Grande enveloppe de travail : la pièce peut convenir à un VMC courant, mais dépasser le diamètre de rotation ou la charge utile utilisable d’un tourillon à 5 axes.
Production répétitive stable : des dispositifs dédiés, des supports de positionnement, des systèmes de palettes ou le chargement de plusieurs pièces peuvent rendre la production à 3 axes très efficace.
Relations lâches entre les visages : lorsque les traits latéraux ne partagent pas une relation de référence étroite, des retournements supplémentaires peuvent entraîner peu de pénalités de qualité.
Très petite quantité et géométrie simple : la simplicité de la programmation et la capacité disponible peuvent compenser toute réduction de la configuration.
Le choix du matériau influe également sur le routage ; comparez les matériaux 6061, 7075 et 5052 avant la publication du projet.
8. Quand le fraisage 3+2 ou 5 axes fait généralement l'objet d'un avis
Caractéristiques présentes sur 3 faces ou plus : notamment lorsque ces faces partagent des exigences de position, d’orientation ou de profil.
Trous ou plaques à angle composé : l’accès indexé permet d’éviter les blocs d’angle et les outils longs.
Des cavités profondes le long de parois hautes : incliner la pièce permet d’utiliser un outil plus court et plus rigide et d’améliorer l’évacuation des copeaux.
Plusieurs prototypes à géométrie variable : un système de maintien flexible permet d’éviter des investissements répétés dans des dispositifs dédiés.
Parois minces sensibles aux serrages répétés : moins de desserrages peuvent aider, bien que l’état de la matière première et l’ébauche équilibrée restent essentiels.
Défaillances coûteuses au niveau des faces transversales : si un défaut d’alignement d’une caractéristique latérale entraîne la mise au rebut d’une pièce presque finie, la réduction des reprises a une réelle valeur économique.
Pour les opérations prismatiques, renseignez-vous d'abord sur l'usinage positionnel 3+2. L'usinage simultané 5 axes doit être choisi lorsque le vecteur d'outil doit changer en cours de coupe, et non simplement parce que la machine le permet. Cette distinction simplifie la simulation, le contrôle et la reproductibilité du processus.
9. Modifications DFM permettant de déplacer la pièce vers une solution moins coûteuse
Le choix des axes relève en partie d'une décision de conception. De petites modifications du dessin peuvent supprimer une configuration complète ou empêcher un mouvement simultané :
Alignez les trous latéraux selon des directions orthogonales communes lorsque la fonction le permet.
Ajouter un support de positionnement fiable ou une marge de serrage temporaire.
Ouvrez une poche suffisamment grande pour un outil standard plus court.
Utilisez des rayons de courbure internes réalistes au lieu d'imposer l'utilisation de petites fraises à longue portée.
N'appliquez des tolérances strictes qu'aux relations fonctionnelles.
Définir les exigences post-anodisation sur les ajustements et les faces d'étanchéité.
Ne divisez une forme monolithique complexe que si l'assemblage, l'étanchéité, la résistance et le coût total restent acceptables.
Ces modifications doivent être évaluées en fonction de leur fonctionnalité et non appliquées aveuglément. Une suggestion de conception pour la fabrication (DFM) qui permet d'économiser une étape de montage mais qui fragilise le composant, crée une voie de fuite ou augmente le temps d'assemblage ne constitue pas une économie.
10. Que faut-il fournir pour obtenir un devis fiable pour une installation à 3 axes ou à 5 axes ?
Article de la demande de prix | Pourquoi cela modifie le processus de décision |
Modèle 3D natif et dessin 2D contrôlé | Le modèle fournit la géométrie ; le dessin définit les références, les tolérances géométriques et dimensionnelles (GD&T), les finitions, les notes et la réception. |
Alliage exact, trempe et forme de stock approuvée | Les plaques, barres, extrusions, pièces forgées et coulées se comportent différemment et influent sur les tolérances. |
Quantités prototypes, pilotes et annuelles | Les éléments fixes et la programmation s'amortissent différemment à chaque étape. |
Liste des fonctionnalités essentielles à la qualité | Le fournisseur peut ainsi préserver les relations qui justifient une configuration unique. |
Traitement de surface et masquage | L'anodisation ou le revêtement peuvent modifier les ajustements, les filetages, les surfaces de contact et le calendrier d'inspection. |
livrables d'inspection | Les rapports FAI et CMM, les certificats de matériaux et les études de capabilité nécessitent du temps planifié. |
Contexte d'assemblage et de service | La connaissance du rôle d'un alésage, d'une rainure ou d'une face aide les ingénieurs à proposer des modifications DFM sûres. |
Demandez au fournisseur de préciser le nombre de réglages, le concept de montage, le flux de données prévu, le choix entre 3 axes, 3+2 axes et usinage simultané, les hypothèses relatives aux outils spéciaux, le plan d'inspection, les coûts de développement non récurrents, le prix unitaire récurrent et le délai de livraison. Un devis détaillé est plus fiable et plus facile à améliorer.
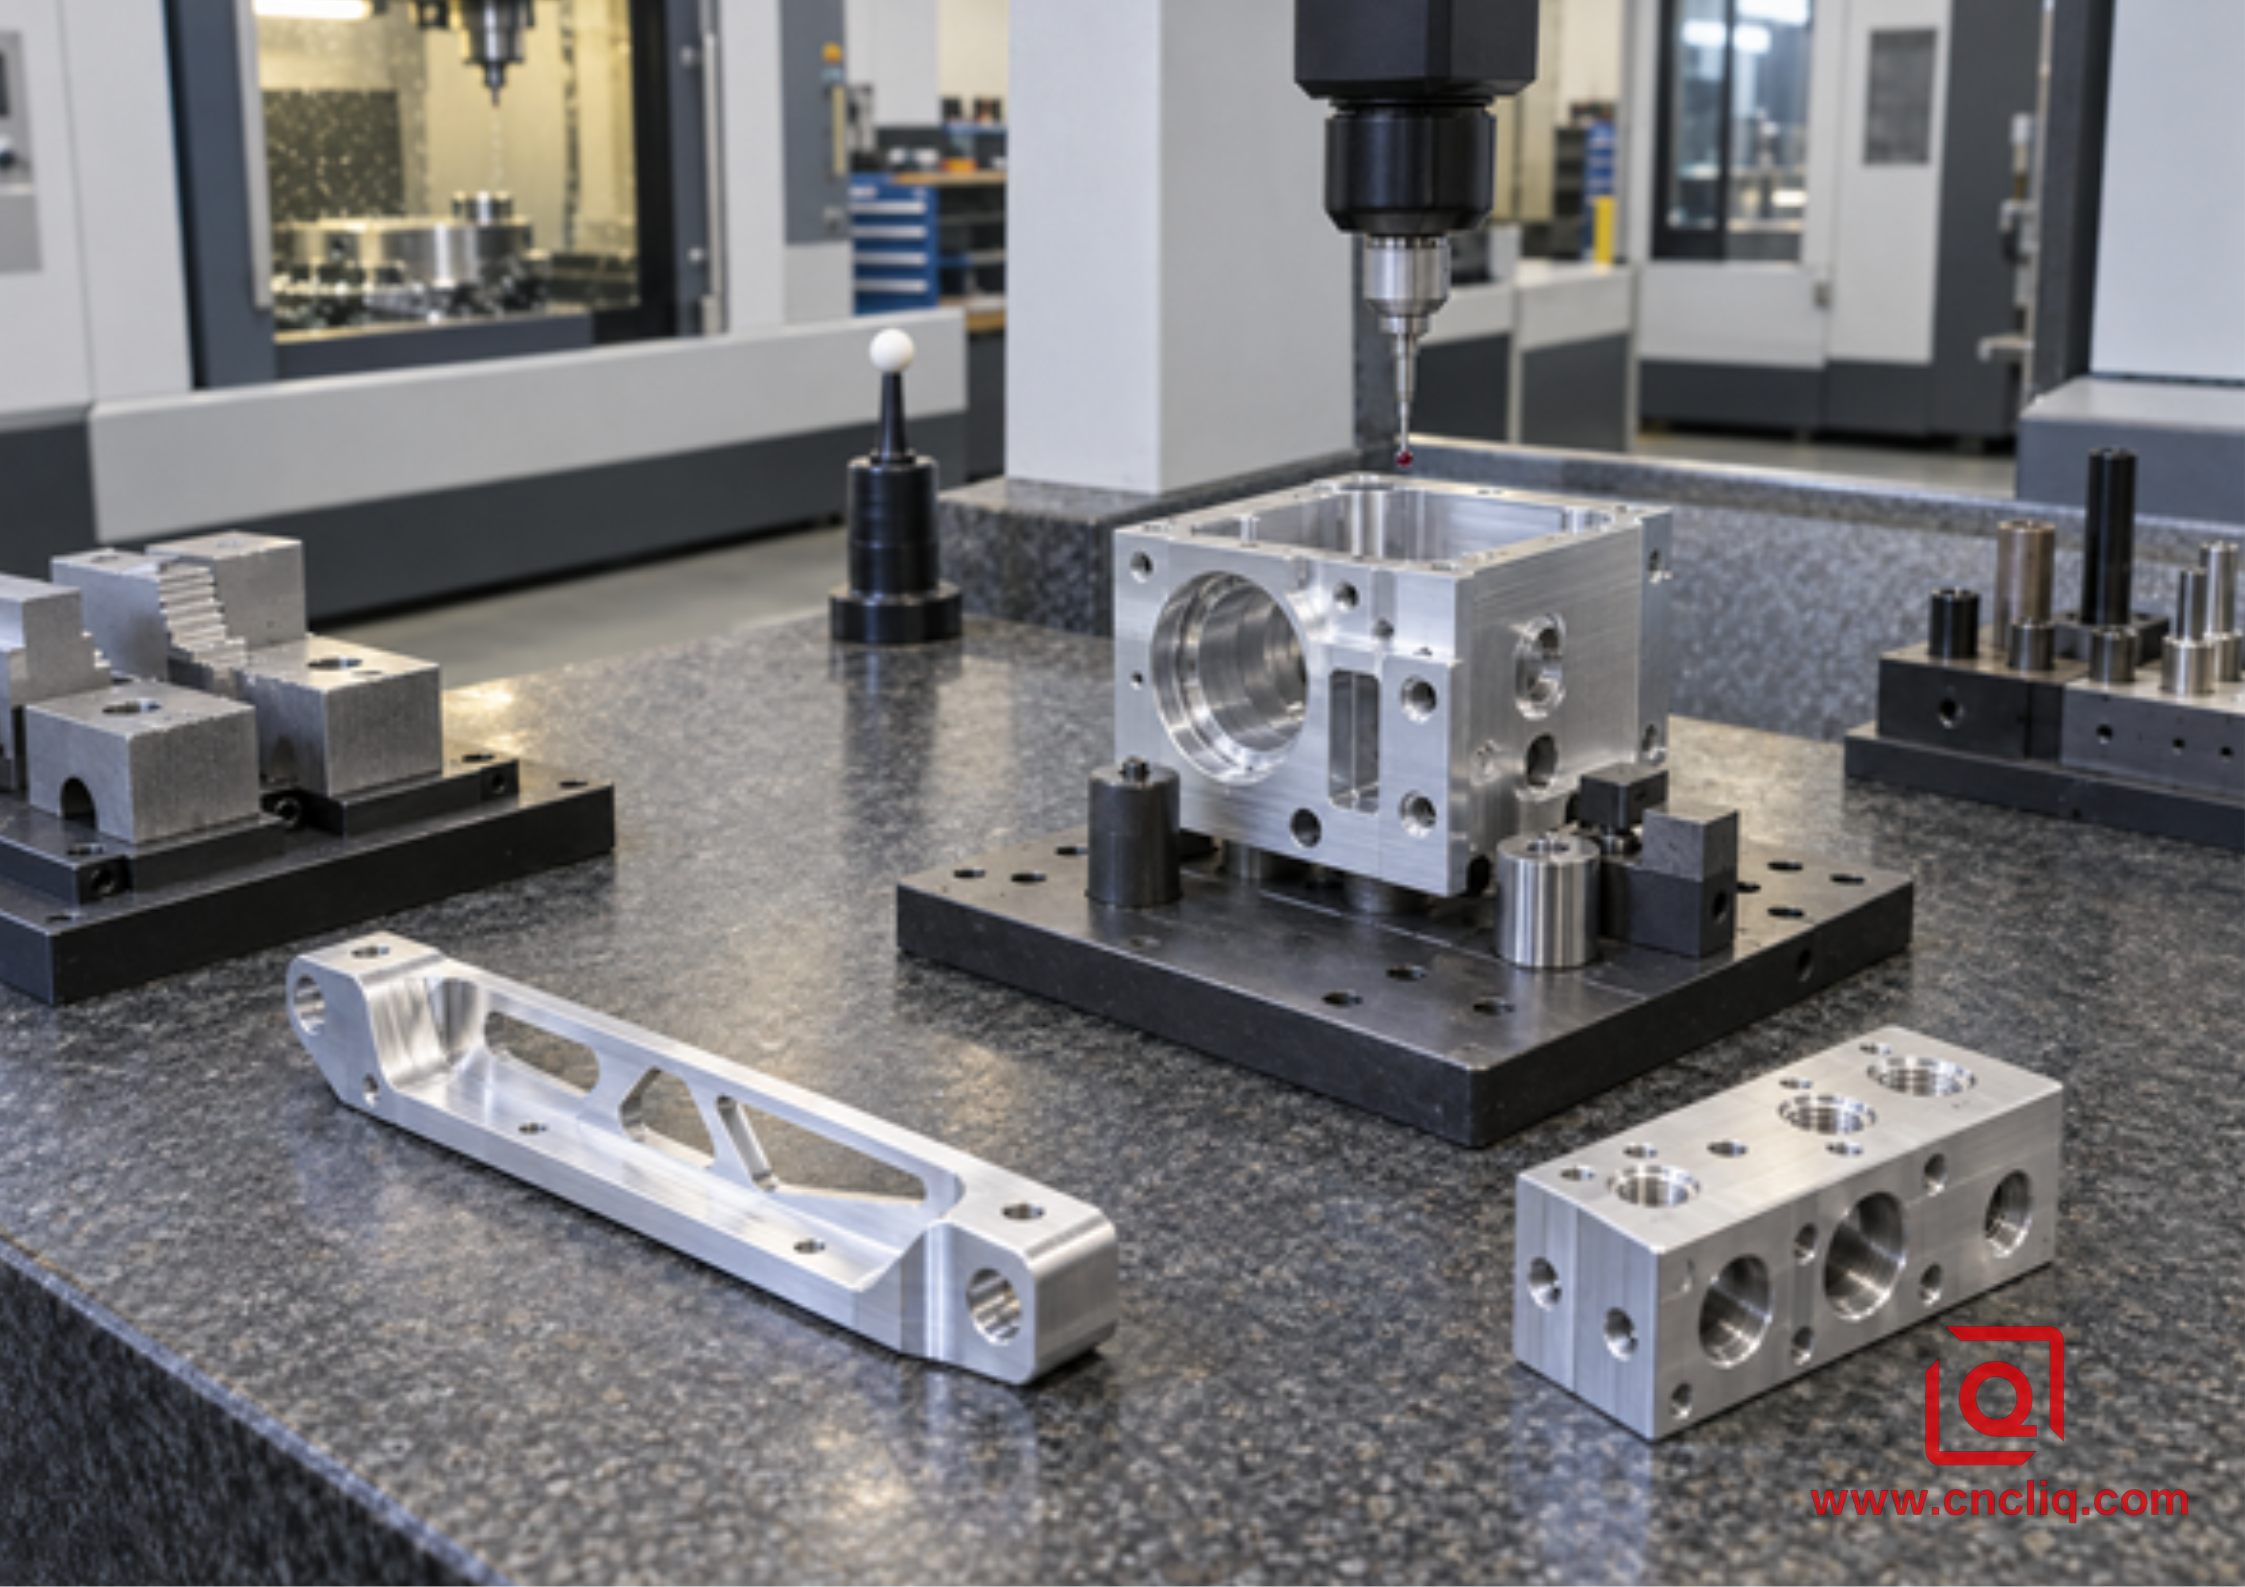
Le choix de l'itinéraire doit relier l'usinage, le bridage et la vérification, et ne pas s'arrêter au taux horaire machine.
Besoin d'une comparaison de parcours pour votre dessin ? Envoyez à Liqin votre fichier STEP, votre dessin 2D contrôlé, les informations relatives à l'alliage et à la trempe, à la finition, aux caractéristiques critiques et aux quantités. Demandez à l'équipe d'ingénierie de comparer les options d'usinage 3 axes et multiaxes indexés lorsque les deux sont possibles. Demandez une analyse de fabricabilité (DFM) et un devis .
Cliquez ici pour toute demande 👆
FAQ
1. Le fraisage CNC 5 axes est-il toujours plus cher que le fraisage 3 axes ?
Non. Le taux horaire est généralement plus élevé, mais le coût unitaire des pièces acceptées peut être inférieur lorsque l'usinage indexé élimine les montages, les retournements manuels, les relevés de coordonnées répétés ou les contrôles inter-opérations. Les composants simples à une ou deux faces sont généralement plus adaptés à l'usinage 3 axes. Les pièces à plusieurs faces nécessitent une comparaison au niveau de la gamme qui distingue les coûts non récurrents des coûts de développement et utilise les mêmes matériaux, quantités, tolérances, finitions, contrôles et délais de livraison.
2. Combien de montages une pièce prismatique en aluminium peut-elle nécessiter ?
Le nombre d'opérations dépend de l'accès aux outils, du bridage et de la stratégie de référence. Une plaque plane peut nécessiter une seule mise en place et un ébavurage de la face arrière, tandis qu'un bloc comportant des caractéristiques sur plusieurs faces peut nécessiter plusieurs opérations 3 axes. Une machine indexée permet souvent de regrouper les faces accessibles en une seule opération principale, mais la face inférieure bridée nécessite généralement une étape de préparation ou de finition distincte. Demandez au devis d'indiquer le nombre exact d'opérations.
3. Les pièces prismatiques nécessitent-elles un usinage simultané sur 5 axes ?
Généralement non. La plupart des surfaces planes, poches, trous, orifices et parois droites peuvent être réalisés par usinage positionnel 3+2 : les axes rotatifs orientent et verrouillent la pièce, puis les trois axes linéaires effectuent la coupe. L’usinage simultané 5 axes est approprié lorsque l’orientation de l’outil doit changer continuellement le long d’une surface de forme libre, d’une contre-dépouille ou d’un contour raccordé. Privilégier l’usinage 3+2 lorsque cela est possible simplifie la programmation, la simulation, le contrôle et la maîtrise du processus.
4. Quelle tolérance nécessite automatiquement un usinage 5 axes ?
Aucune tolérance unique ne détermine automatiquement le nombre d'axes. La taille des éléments, l'étendue, la structure des références, l'état de la machine, la répétabilité du montage, la température, la stabilité du matériau, la méthode d'inspection et le volume de production sont autant d'éléments importants. Des relations étroites entre différentes faces sont plus susceptibles de bénéficier d'un seul montage principal que des dimensions tout aussi précises sur une seule face. Spécifiez les tolérances géométriques et dimensionnelles fonctionnelles et laissez le fournisseur démontrer la solution adaptée.
5. Quels fichiers dois-je envoyer pour obtenir une comparaison précise des coûts de fraisage CNC ?
Veuillez fournir un modèle CAO 3D natif ou neutre, un dessin 2D avec gestion des versions, les spécifications de l'alliage et de la trempe, les exigences de forme standard ou de certification, le traitement de surface, les notes de masquage, les quantités commandées, les caractéristiques critiques pour la qualité, les documents d'inspection, la date de livraison prévue et le délai de livraison. Si un composant d'assemblage détermine l'ajustement ou l'étanchéité, veuillez fournir les informations d'interface pertinentes. Des données complètes permettent au fournisseur de comparer le nombre de réglages et le coût total en toute transparence.
Cliquez ici pour toute demande 👆
Résumé
Pour les pièces prismatiques en aluminium, le fraisage 3 axes est généralement la solution la plus économique lorsqu'une ou deux orientations stables offrent un accès complet. Le fraisage indexé 3+2 ou 5 axes mérite un devis lorsque plusieurs faces, des angles composés, un accès limité aux outils ou des relations de référence entre faces rendent les bridages répétés coûteux ou risqués. Il convient de comparer les coûts fixes d'ingénierie et de montage séparément des coûts récurrents liés à la machine, à la manutention et au contrôle ; d'exiger du fournisseur qu'il détaille son plan de préparation ; et de privilégier la solution offrant le coût unitaire vérifié le plus bas , et non le taux horaire le plus bas.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne de la clientèle et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes锟斤拷business@shturl. zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, afin que vous receviez des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
