 Français




Avez-vous approuvé un support 5052, puis trouvé de légères fissures au niveau du coude ou une bride qui a atterri à un millimètre de l'impression ? J'ai vu les deux échecs commencer par un dessin qui semblait parfaitement sensé. 5052 se forme bien, certes, mais cette description laisse de côté le grain, l'ouverture de la filière et la façon dont une vraie feuille se détend lorsque le bélier se soulève. Nous travaillerons du dessin au frein puis à l'inspection. En cours de route, vous verrez par où commencer en matière de rayon, d'outillage, de retour élastique, de longueur plate et de protection de surface. Les acheteurs recevront également une liste de demandes de prix pratique, de sorte que le prochain devis soit basé sur un processus convenu plutôt que sur une hypothèse silencieuse.
Réponse rapide : quel rayon de courbure minimum devriez-vous utiliser pour l'aluminium 5052 ?
Pour un pliage à froid ordinaire à 90 degrés dans le 5052-H32, mettez 1,0T à 1,5T sur la première esquisse DFM ; T signifie l'épaisseur de tôle mesurée . Cette fourchette est une référence de départ, pas une promesse. Les tables de fraisage permettent un travail plus serré dans du papier H32 mince, mais une table publiée passe à environ 1,5T à 3,2 mm. Un changement d'état, de direction du grain, d'arête de coupe, de jeu d'outils ou de lot de matériaux peut modifier la limite.
Un virage tracé dans le sens de roulement mérite un espace supplémentaire car de petites fissures superficielles apparaissent en premier. Faites pivoter le flan pour que la ligne croise la direction de roulement lorsque le nid le permet ; sinon ouvrez le rayon. Avant de lancer une nouvelle pièce, pliez un coupon découpé dans le lot thermique de production avec les outils qui exécuteront réellement le travail.
|
Épaisseur de la feuille 5052-H32 |
Référence publiée du rayon minimum de 90 degrés |
Début du dessin conservateur |
Note d'atelier |
|
0,4 mm |
0T |
0,5T à 1,0T |
Une courbure nominalement prononcée apparaît dans les données d'usine, mais un petit rayon améliore la répétabilité et l'apparence. |
|
0,8 mm |
0T |
0,5T à 1,0T |
Protégez les visages cosmétiques des marques d'épaule. |
|
1,6 mm |
1.0T |
1.0T |
Un point de départ général solide pour les supports et les couvercles. |
|
3,2 mm |
1,5T |
1,5T |
Confirmez le tonnage, la bride minimale et la direction de pliage avant la libération. |
|
Au-dessus de 3,2 mm |
Confirmer avec le fournisseur |
1,5T ou plus en attente d'essai |
Le comportement des plaques dépend fortement de l'état, de la direction du grain, de l'outillage et de la longueur du pliage. |
Les valeurs publiées ci-dessus proviennent du Fiche technique Hulamine 5052 pour un formage à froid à 90 degrés. La colonne conservatrice est un début de dessin et non une capacité garantie. Une entrée de rayon nul ne signifie pas que le métal devient un coin mathématiquement pointu. La pièce formée aura toujours un rayon physique, et forcer les fibres extérieures autour d'un bord de couteau peut laisser un pli, un amincissement ou de petites fissures.
Pourquoi le 5052 est un choix naturel pour les pièces formées en aluminium
Le 5052 appartient à la famille des aluminium-magnésium et ne peut être renforcé par traitement thermique. Le travail de roulement le durcit ; Le 6061-T6, en revanche, gagne une grande partie de sa résistance grâce au traitement en solution et au vieillissement. Sur un frein, cette différence métallurgique est facile à ressentir. Le stock H32 acceptera les coins des enceintes, les parois des plateaux, les supports marins et les joints soudés qui seraient risqués dans une qualité plus dure et moins ductile.
Les propriétés physiques typiques publiées incluent une densité d'environ 2,68 g/cm3 et un module d'élasticité proche de 70 GPa . Les données de l'usine décrivent également une bonne formabilité à froid, une très bonne soudabilité et une très bonne résistance à l'eau de mer et aux atmosphères industrielles. Les valeurs mécaniques varient en fonction de l'épaisseur et des spécifications applicables, de sorte que le bon de commande doit indiquer l'alliage, l'état, la forme du produit et la norme de matériau - généralement ASTM B209/B209M pour les tôles et plaques d'aluminium - plutôt que de simplement dire « aluminium 5052 ».
Le suffixe de tempérament est important. H32 signifie que la feuille a été écrouie et stabilisée à un état quart-dur. Le H34 est plus dur et demande généralement un rayon plus généreux. La trempe O est recuite et se forme plus facilement, mais elle a également une résistance moindre et peut se marquer ou se déformer plus facilement. Le remplacement d'un état par un autre sans l'approbation du dessin peut modifier la force de pliage, le retour élastique, la longueur à plat et la rigidité de service.
Pour une comparaison plus large du 5052 avec les nuances orientées usinage, voir le guide de Liqin pour usinage de l'aluminium 6061, 7075 et 5052 . Cet article se concentre sur le comportement de l'alliage sous un outil de coupe ; ce guide se limite au formage et aux décisions autour de la ligne de pliage.
Le rayon minimum est une décision du système, pas un nombre matériel
Un pli échoue lorsque la contrainte de traction sur la surface extérieure dépasse ce que la feuille réelle peut tolérer. Le rayon intérieur est important, mais ce n'est qu'une entrée. Avant d'approuver un dessin de formage 5052, examinez ensemble les éléments suivants :
- Trempe et lot de chaleur : les trempes H32, H34 et O ne partagent pas un seul rayon de sécurité. Même les lots conformes ont des plages de propriétés.
- Épaisseur réelle : Une feuille nominale de 2,0 mm peut ne pas mesurer exactement 2,0 mm. Le programme de formage et le modèle plat doivent utiliser une base d'épaisseur convenue.
- Sens de roulement : Les virages serrés sont normalement plus sûrs lorsque la ligne de virage est perpendiculaire au sens de roulement.
- État de coupe : les bavures, les bords rugueux du laser, les rayures profondes et les encoches dans les coins peuvent provoquer une fissure. Mettez la bavure à l'intérieur lorsque cela est possible et ébavurez avant de former.
- Angle de courbure : Une courbure à 30 degrés et un ourlet fermé n'imposent pas le même historique de déformation qu'une courbure à 90 degrés.
- Processus : Le cintrage à l'air, le cintrage inférieur, le frappe, l'essuyage, le profilage et l'emboutissage profond chargent la feuille différemment.
- Usure et alignement de l'outil : Un épaulement endommagé ou un segment d'outil mal assorti peut marquer la tôle et tordre l'angle.
- Proximité des caractéristiques : les trous, les fentes, les languettes et les découpes placés trop près du coude peuvent s'étirer en ovales ou faire sortir la bride de l'alignement.
C'est pourquoi un acheteur doit être prudent lorsqu'un devis promet « 1T pour tous les 5052 ». Une réponse utile du fournisseur relie le rayon proposé à l'état spécifié, à l'épaisseur mesurée, à la direction du pliage, à l'ouverture en V, au nez du poinçon et au plan d'inspection.
Direction du grain : la prévention des fissures la moins chère sur le dessin
La feuille roulée développe la directivité. Lorsqu'une ligne de pliage est parallèle à la direction de laminage, les fibres extérieures s'ouvrent le long de la structure de grain allongée, ce qui augmente le risque de microfissuration visible. En tournant le flan de 90 degrés, la ligne de pliage traverse la direction de laminage et améliore généralement la formabilité. Le Fiche technique Atlas Aluminium 5052 qualifie également ses données de courbure recommandées à 90 degrés par direction de roulement.
Cette rotation peut affecter le rendement en matériaux, surtout lorsqu'un nid contient de longs panneaux rectangulaires. Ne laissez pas l’efficacité de l’imbrication annuler discrètement un tournant critique. Marquez le sens de laminage sur le modèle plat, identifiez tout pli qui doit traverser le grain et demandez au fabricant de conserver cette orientation pendant la découpe et le formage. Si la rotation du flan est impossible, augmenter le rayon intérieur et valider un coupon avant production.
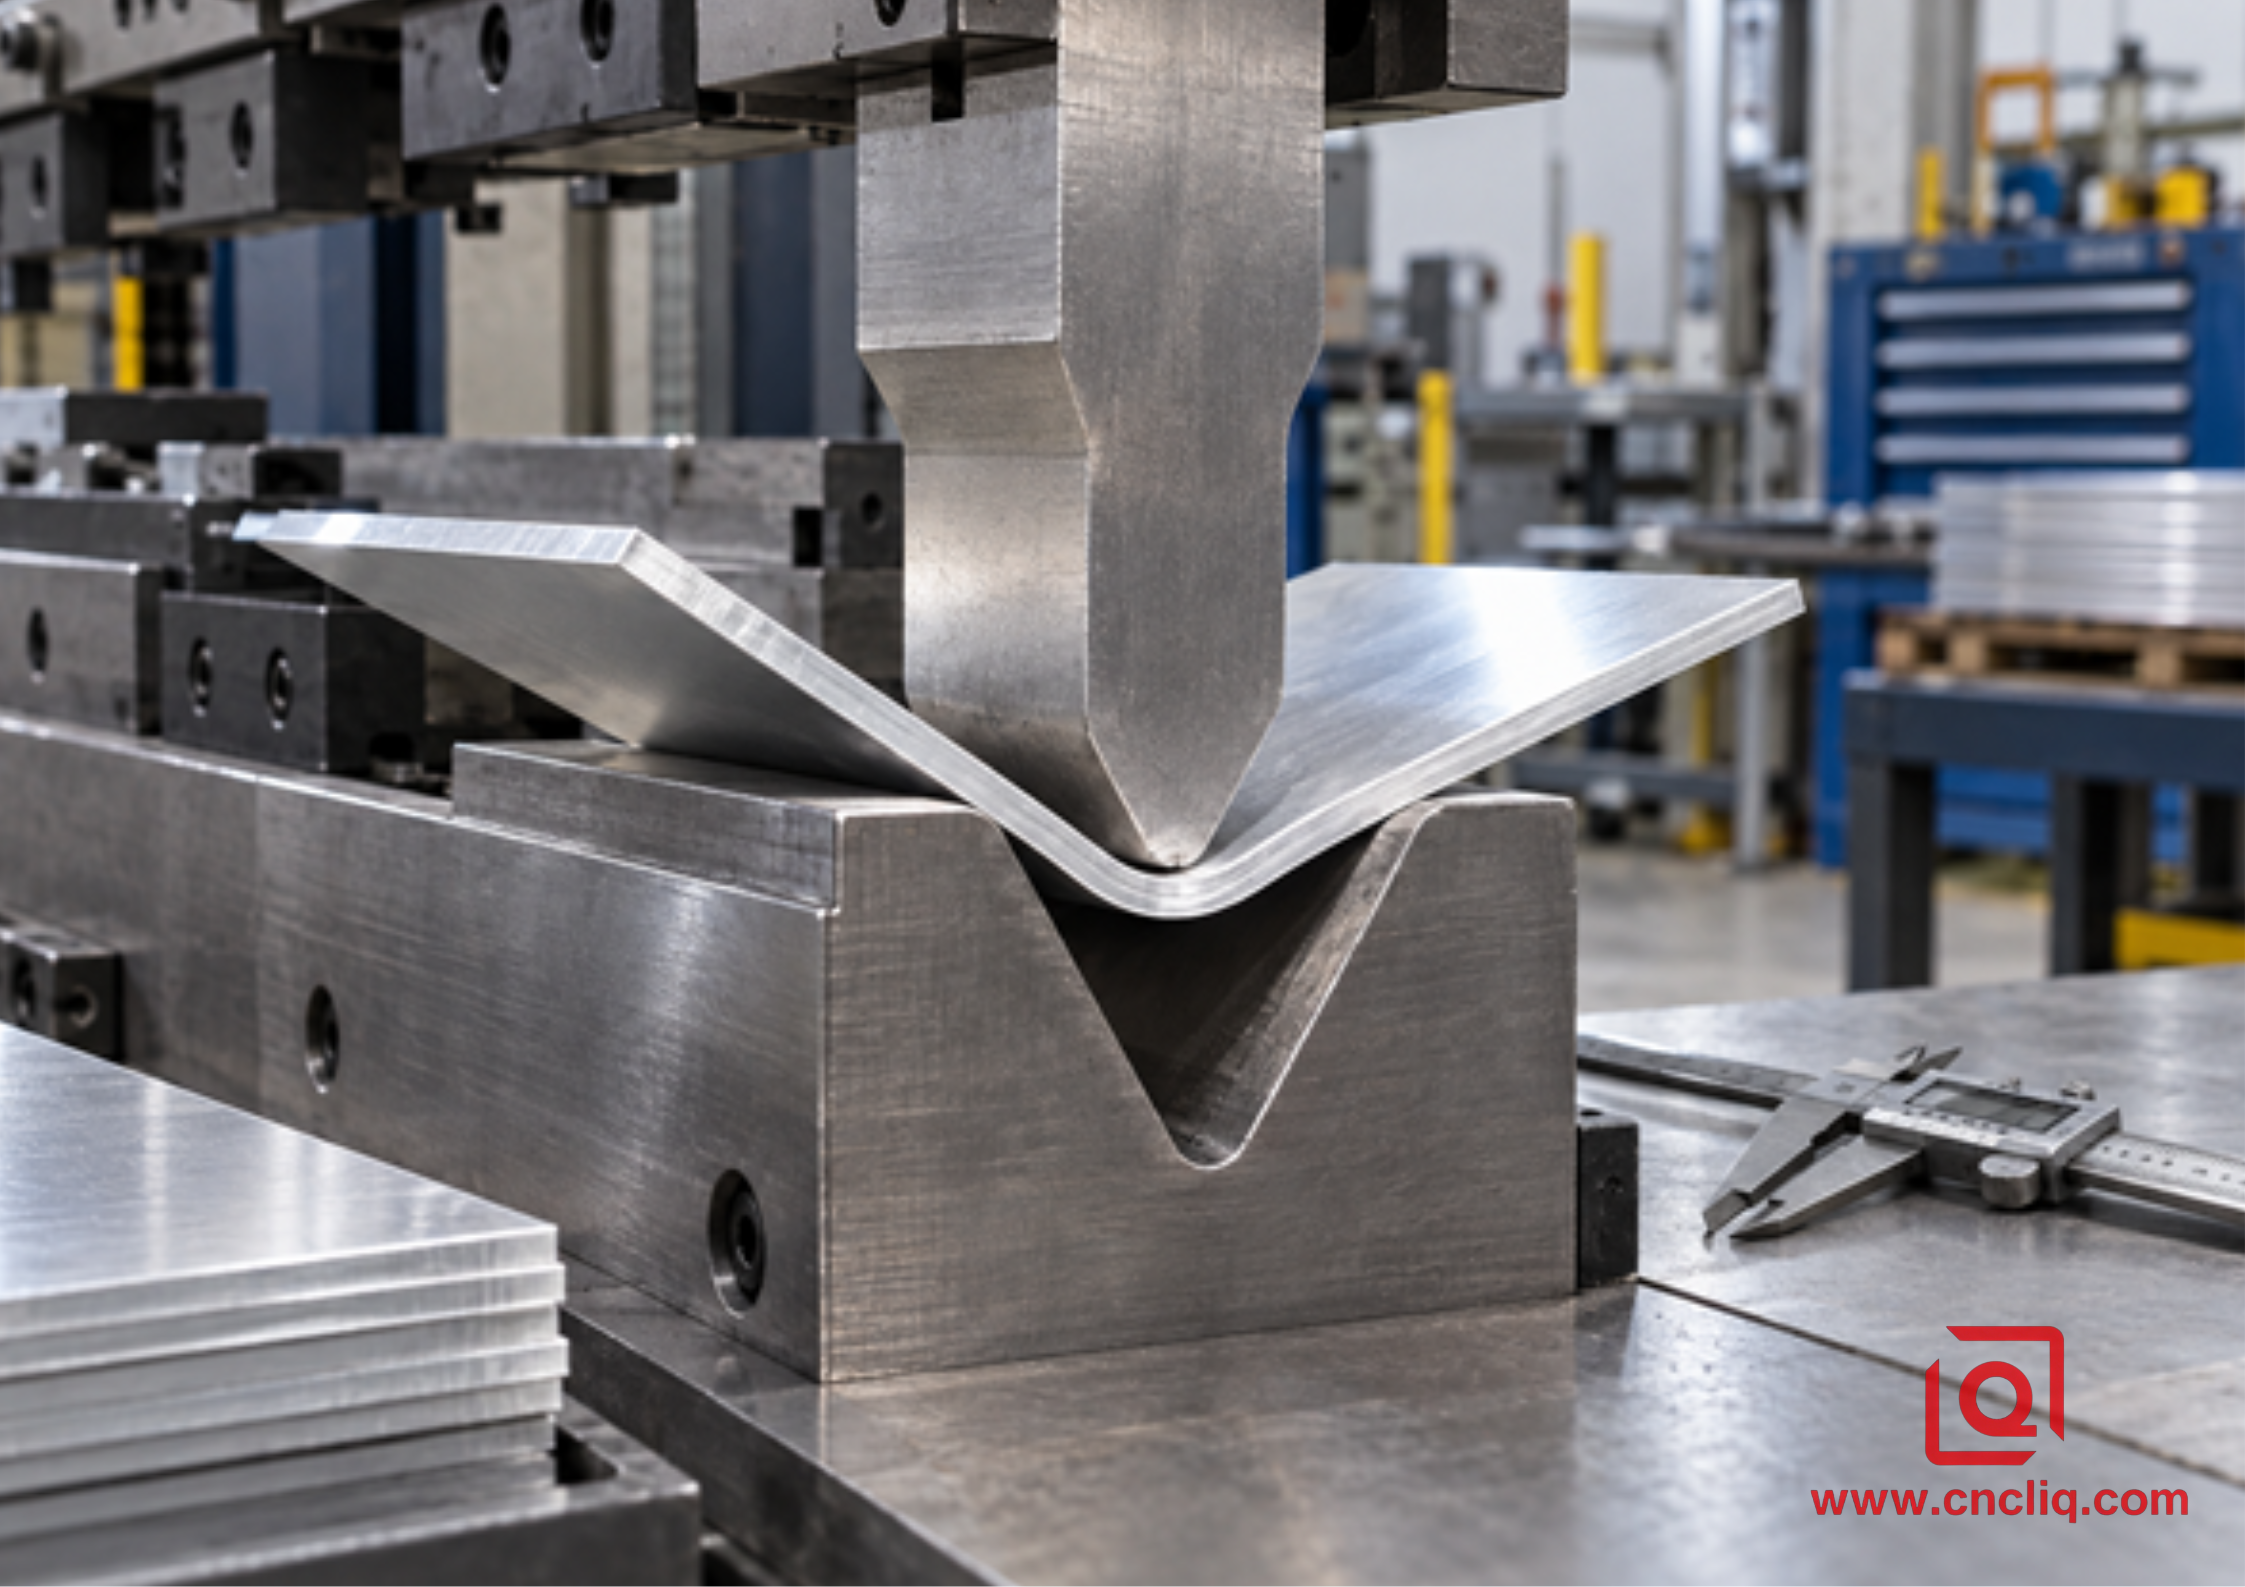
Figure 1. Le pliage provient de la configuration complète : ouverture en V, poinçonnage, épaisseur mesurée et réponse de ce lot de feuilles.
Sélection d'outils de pliage pneumatique pour 5052-H32
La plupart des ateliers privilégient le pliage à l'air : un poinçon et une matrice peuvent couvrir plusieurs angles, et la presse utilise moins de force qu'elle ne le ferait pour le fondage ou le frappe. Pendant le coup, le contact se produit à 3 endroits : le nez du poinçon et les deux épaulements de la matrice. La tôle ne remplit jamais le fond du V. De ce fait, le rayon intérieur libéré reflète l'ouverture et la réponse de la matière ; il ne s'agit pas d'une copie tamponnée de la pointe du poinçon.
Commencez par l’ouverture V-Die
Une ouverture en V proche de 6T à 8T est un point de départ pratique pour de nombreux virages aériens à 90 degrés. La « règle des 8 » familière n’est qu’un point de départ en matière d’outillage. Une ouverture plus étroite peut supporter une bride plus courte et produire une courbure plus serrée, mais la force et la pression superficielle augmentent. Une ouverture plus large réduit la force, mais augmente le rayon naturel, la longueur minimale de la bride et la sensibilité au retour élastique.
Pour l'acier doux, le Guide d'utilisation de la presse plieuse Haas estime le rayon intérieur formé par l'air à environ 16 % de l'ouverture en V , recommande une ouverture en V proche de 8T pour commencer et place la longueur minimale de la bride à proximité de 77 % de V. Ne copiez pas aveuglément le coefficient de 16 % dans un programme 5052. L'alliage d'aluminium et la trempe modifient la relation. Utilisez le tableau aluminium du fournisseur de freins/outillage, puis vérifiez le résultat sur le lot de feuilles réel.
Pour vérifier rapidement la faisabilité, la longueur minimale de la bride dans le pliage à l'air conventionnel est souvent d'environ 0,7 V à 0,77 V , mesurée en fonction du diagramme et de la géométrie choisis. Si le modèle a une bride de 7 mm mais que la matrice prévue nécessite une ouverture de 12 mm, la pièce risque de ne pas reposer en toute sécurité sur les deux épaulements. La réponse pourrait être un V plus petit, un outil spécial, une bride redessinée, une opération par étapes ou une méthode de formage différente – et pas simplement une course plus importante du vérin.
Faites correspondre le nez de poinçon au rayon prévu
Un poinçon très pointu ne garantit pas un pli net et contrôlé. Si son nez est beaucoup plus petit que ce que le matériau peut accepter, il peut concentrer la pression et laisser un pli tandis que la surface extérieure commence à se déchirer. Sélectionnez un nez de poinçon compatible avec le rayon intérieur cible et assurez-vous que sa capacité de charge dépasse la force calculée avec une marge de sécurité appropriée.
Les poinçons à col de cygne offrent un dégagement pour les brides de retour et les formes de boîte. Les poinçons droits sont plus rigides et préférables lorsque la géométrie le permet. Avant la production, simulez ou vérifiez physiquement la séquence de pliage : une pièce peut être pliée individuellement mais impossible à retirer une fois la bride finale refermée autour de l'outillage.
Protéger les surfaces cosmétiques
5052 est relativement doux. Les épaulements nus de la matrice peuvent laisser deux lignes témoins qui restent visibles après anodisation ou brossage. Nettoyez l'outillage, éliminez les particules d'acier incrustées et envisagez un film d'uréthane ou un outil de protection approprié pour les faces critiques en termes d'apparence. Le film protecteur modifie la friction et peut légèrement décaler l'angle, il appartient donc à la configuration validée plutôt que d'être ajouté à mi-parcours.
Springback : programmez le résultat, pas seulement le coup
Une fois le vérin rétracté, la tension élastique récupère et le coude s'ouvre. C'est le retour élastique. Il augmente avec un rapport R/T plus élevé, un revenu plus résistant, une ouverture en V plus large et une variation de matériau. Un contrôleur peut compenser par une flexion excessive, mais la correction doit être prouvée avec l'ensemble d'outils et le stock réels.
Évitez de publier une déclaration fixe telle que « 5052 a toujours besoin de 2 degrés de courbure excessive ». Un coupon de 75 mm peut rebondir différemment d'un mur d'enceinte de 900 mm. Commencez par la bibliothèque de freins, effectuez un essai et mesurez seulement une fois la charge disparue. Ajustez la pénétration à partir de cette lecture. Enregistrez ensuite la recette de travail avec le lot de chaleur, l'épaisseur, le sens du grain, le poinçon, la matrice et si un film protecteur était présent.
Pour les coudes longs, la variation d'angle peut provenir de la déflexion de la machine et de l'outillage, et pas seulement du retour élastique. Un bombage ou une compensation segmentée peut être nécessaire pour que le centre du pli corresponde aux extrémités. Vérifiez l'angle à plusieurs positions au lieu d'accepter une seule lecture près du bord.
Tolérance de courbure, facteur K et contrôle de mise à plat
L'extérieur s'étire et l'intérieur se comprime pendant le formage. Entre eux se trouve un axe neutre dont la longueur change beaucoup moins. Le logiciel de mise à plat utilise un facteur K pour décrire la position de l'axe neutre dans l'épaisseur.
Pour un angle de pliage A en degrés, un rayon intérieur R , une épaisseur de matériau T et un facteur K K :
Surépaisseur de pliage, BA = (pi / 180) x A x (R + K x T)
Voici une vérification de mise en page depuis le banc : une feuille H32 de 1,6 mm, un rayon intérieur de 1,6 mm, un pliage à 90 degrés et un facteur K temporaire de 0,40.
BA = (pi/180) x 90 x (1,6 + 0,40 x 1,6) = 3,52 mm
La réponse, 3,52 mm, appartient à une feuille de travail d'essai - pas encore à un blanc de production publié. Le facteur K effectif change en fonction de l'outillage, du R/T, du frottement, de l'état et de la méthode de pliage. Un processus de lancement judicieux coupe un coupon de longueur connue, le forme avec les outils prévus, mesure les brides résultantes et recalcule la déduction de pliage de l'atelier. Enregistrez cette valeur dans la table des matériaux/outils et utilisez-la pour la mise à plat publiée.
Ne mélangez pas une mise à plat générée par le client avec la table de pliage d'un fournisseur sans accord. La demande d'offre la plus claire indique si le DXF fourni fait autorité ou si le fabricant peut régénérer le flan à partir du modèle 3D fini et des dimensions contrôlées.
Trous, rainures, reliefs et séquences de pliage
Les entités proches d’un virage se trouvent à l’intérieur d’une zone de contrainte. Un trou rond peut devenir ovale ; une fente peut s'évaser ; un bord peut tirer vers l’intérieur. Lorsque l'espace de conception le permet, conservez les trous et les fentes à au moins R + 2T de la tangente du pliage. Un dégagement plus important est utile pour les grands trous, les fraisages, les faces cosmétiques et les angles sévères. Si l'élément doit être plus proche, envisagez de le percer ou de l'usiner après le formage.
Un grugeage en cas de pliage empêche la contrainte de pliage de faire glisser une arête adjacente. En tant que géométrie de départ conservatrice, utilisez une largeur de relief d'au moins 1T et une profondeur atteignant au moins R + T au-delà de la ligne de pliage. Arrondissez l’extrémité du relief plutôt que de laisser un coin interne pointu. Le relief exact doit correspondre aux exigences de l'outil et du bord visible.
La séquence compte également. Formez des brides internes courtes avant que les parois hautes ne bloquent l'accès aux outils. Surveillez les collisions entre les jambes précédemment formées et le porte-poinçon. Lorsqu'un bossage fraisé, un trou taraudé ou une face de précision est ajouté après le formage, établissez des références qui reflètent la fonction assemblée. Aperçu de Liqin sur sélection de processus OEM en aluminium sur mesure explique quand un travail CNC secondaire vaut la peine d'être ajouté au lieu de forcer chaque fonctionnalité dans l'ébauche plate.
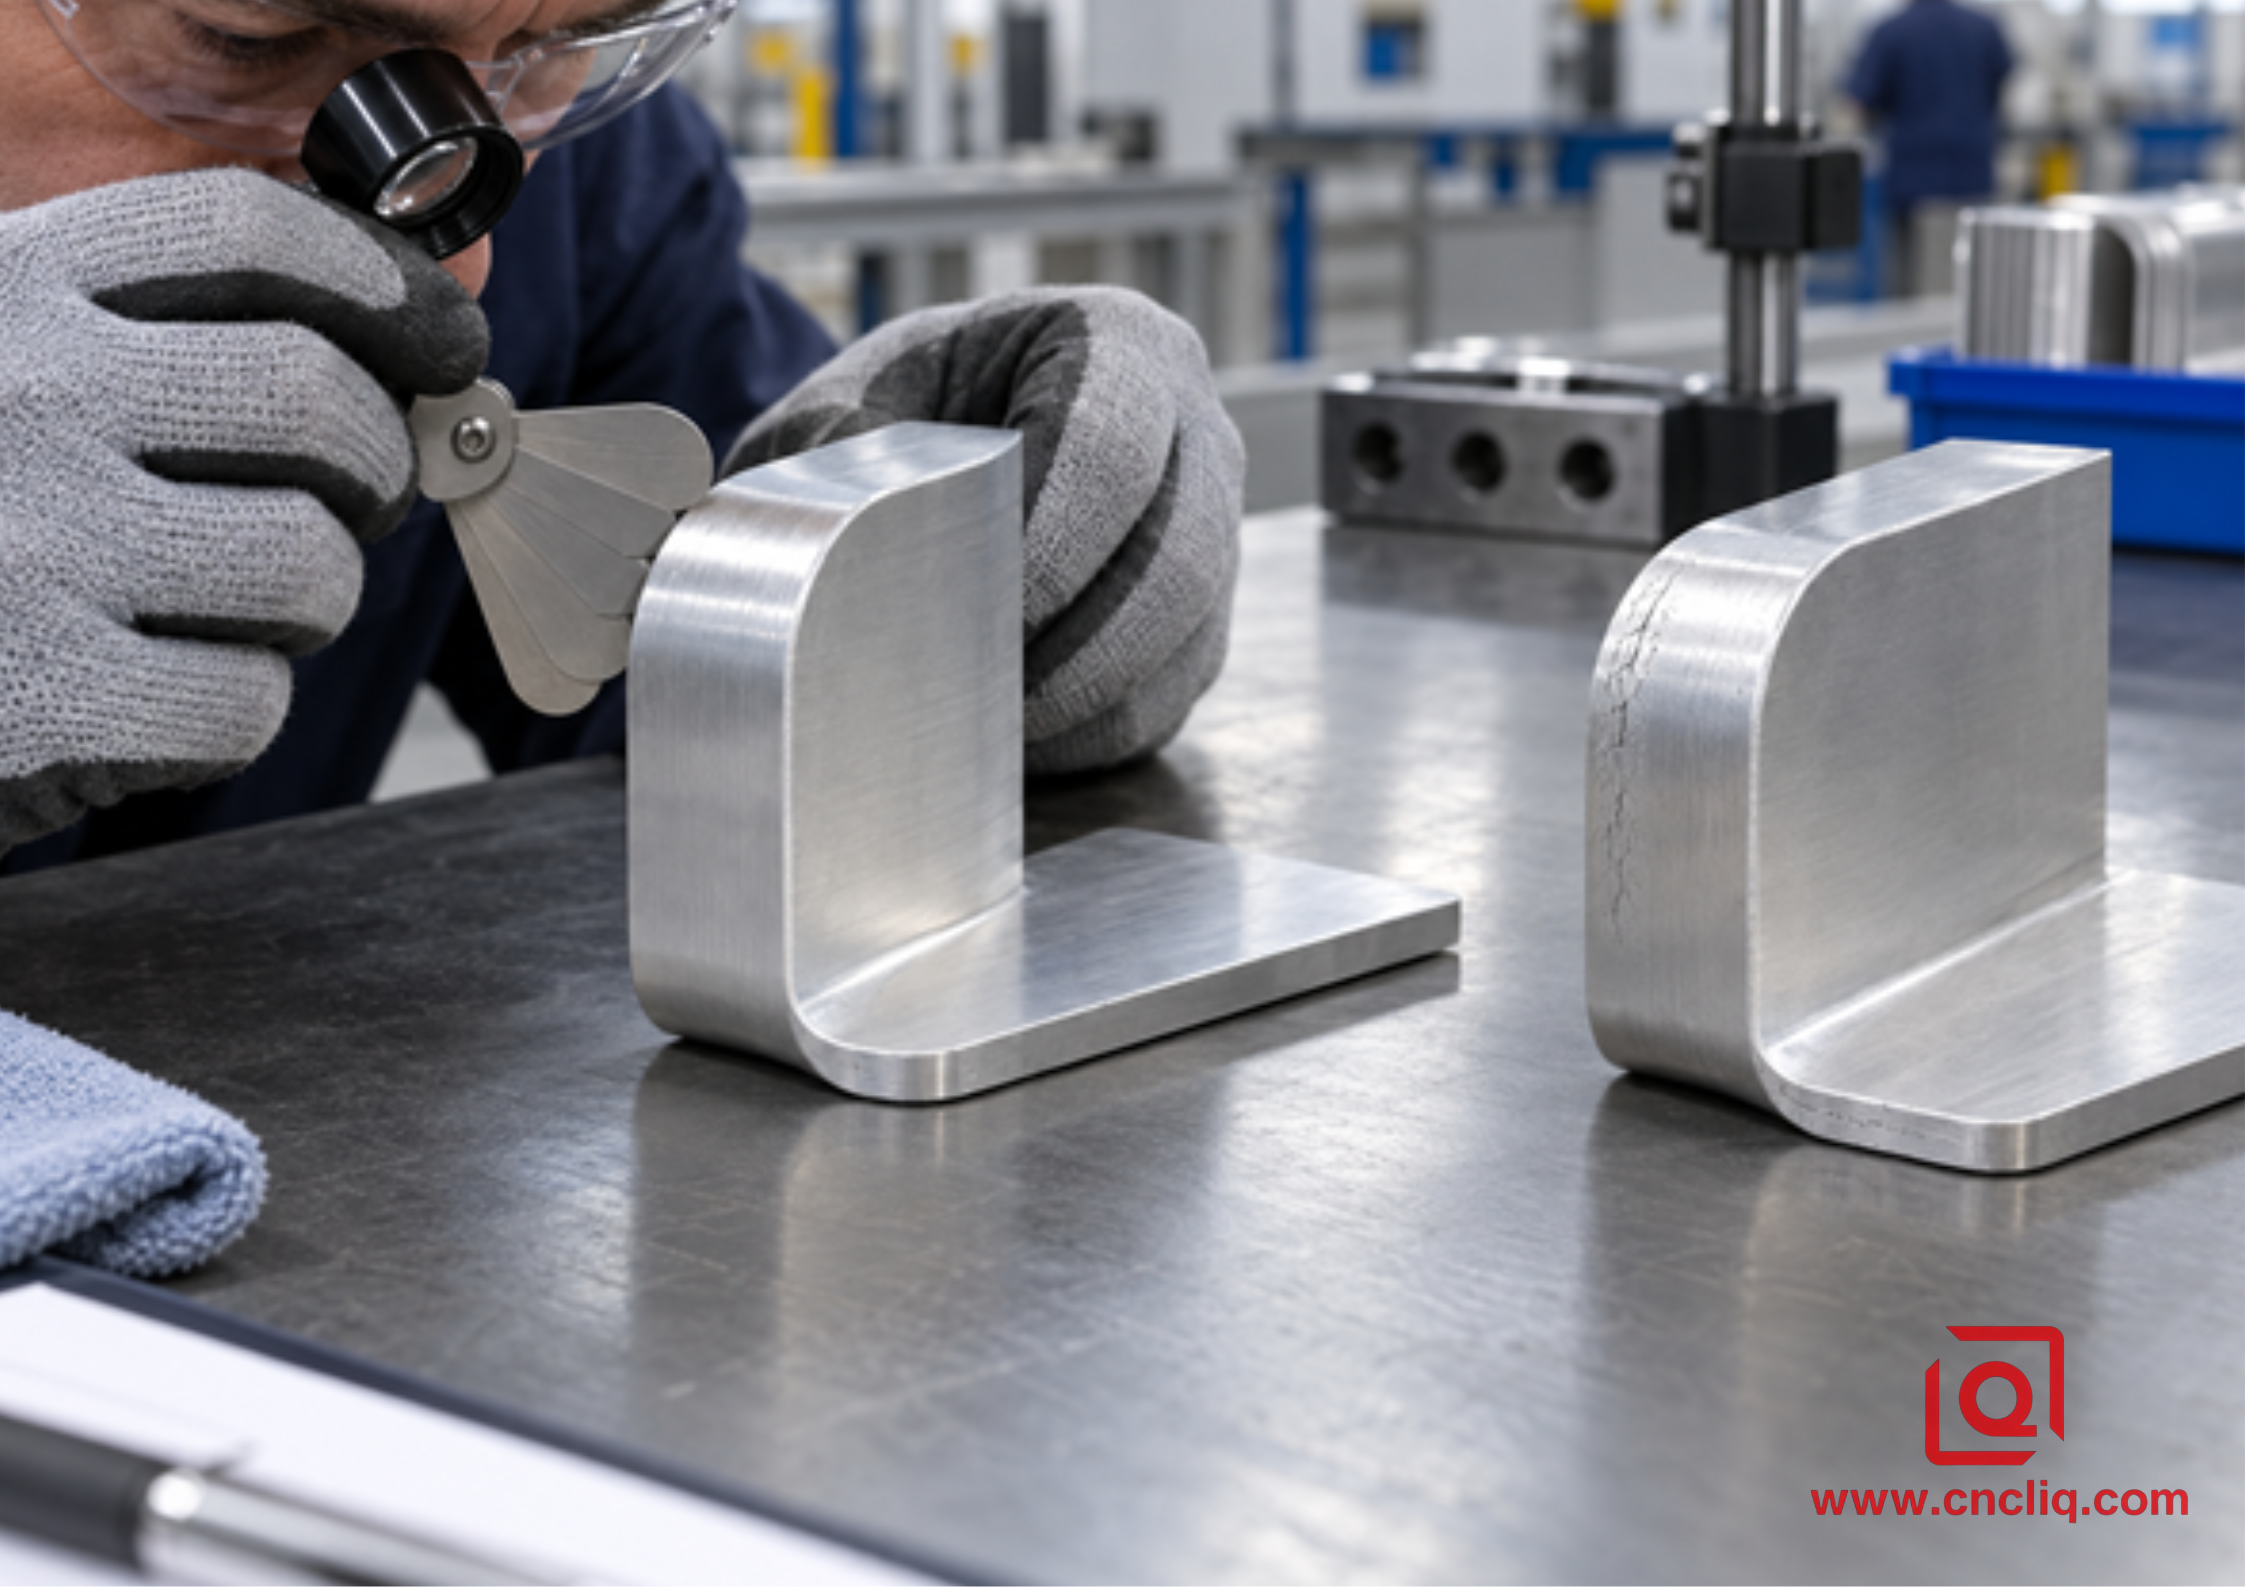
Figure 2. Inclinez le rayon extérieur sous une lampe brillante. Les ridules qui accompagnent le virage apparaissent souvent bien avant une fente évidente.
Défauts de flexion courants 5052 et corrections pratiques
|
Symptôme |
Cause probable |
Correction pratique |
|
Fines fissures sur le rayon extérieur |
Rayon trop serré, courbure dans le sens du fil, état dur, bord de coupe rugueux ou surface endommagée |
Faites pivoter le flan, augmentez R, vérifiez la trempe, ébavurez et exécutez un coupon de lot chauffant. |
|
Le coude s'ouvre après le déchargement |
Retour élastique non compensé ou lot de matière modifié |
Mesurez l'angle libre, ajustez la pénétration ou le pliage excessif et verrouillez la recette sur l'outil et le lot. |
|
La bride est dimensionnellement incorrecte |
La déduction des virages ne correspond pas au processus réel |
Calculez à rebours la déduction pour pliage à partir d'un coupon et régénérez le plat. |
|
Deux lignes lumineuses sur le visage cosmétique |
Pression de contact élevée ou épaulements de matrice sales |
Nettoyez et polissez les outils, utilisez une protection approuvée et réajustez-les en fonction du frottement modifié. |
|
L'angle varie le long d'un long virage |
Déviation de la machine ou de l'outil, épaisseur inégale, désalignement ou mauvais bombage |
Vérifiez l'assise de l'outil, inspectez l'épaisseur, appliquez un couronnement et mesurez à plusieurs stations. |
|
Le trou ou la fente se déforme |
La caractéristique se trouve à l’intérieur de la zone de contrainte de courbure |
Éloignez-le, ajoutez du relief ou terminez la fonction après le pliage. |
|
La pièce se tord après plusieurs pliages |
Séquence déséquilibrée, jaugeage incohérent, effets de grain ou erreur d'angle accumulée |
Replanifiez la séquence, utilisez un jaugeage stable, contrôlez la direction du grain et inspectez les étapes intermédiaires. |
Boîtier composite anonymisé : boîtier électronique marin 5052
Ce qui suit est un exemple composite anonymisé créé pour montrer un flux de travail DFM réaliste ; il ne s'agit pas d'une revendication concernant un client nommé ou d'un résultat de production universel.
Un acheteur d'équipement européen a demandé un boîtier électronique 5052-H32 de 2,0 mm pour un environnement à air salin. Le premier dessin utilisait un rayon intérieur de 1,0 mm, des brides de retour étroites, 4 fentes proches des tangentes de courbure et une face brossée cosmétique. Le DXF plat avait également été généré avec un facteur K générique qui n'était pas lié au V-die proposé.
Lors de l'examen, l'équipe de fabrication a traité le rayon de 0,5 T comme le premier risque. Les longs coudes critiques ont été réorientés dans le sens de laminage et le rayon d'étirage a été ouvert à 2,0 mm, ou 1T. Deux fentes ont été décalées en dehors de la zone de déformation ; deux ouvertures fonctionnellement fixes ont été laissées sous-dimensionnées pour un usinage secondaire après le formage. La bride de retour a été élargie afin de pouvoir rester en appui sur les épaulements de matrice sélectionnés. Un relief de courbure arrondi a été ajouté à l'endroit où la courbure de la paroi latérale rencontrait un bord ouvert.
Le parcours couvrait la vérification des matériaux, la découpe et l'ébavurage des ébauches, les essais de coupons, la correction des modèles plats, le formage par étapes, le travail CNC secondaire, la préparation de la surface et l'inspection finale. L'équipe a utilisé le coupon pour établir la déduction pour courbure au lieu de traiter un facteur K manuel comme définitif. Les faces cosmétiques sont restées protégées pendant le formage, et le plan d'inspection prévoyait la largeur hors tout, la hauteur de la bride, l'angle de pliage à plusieurs positions, l'emplacement des fentes à partir des références formées et une vérification visuelle du rayon extérieur.
L'alignement des données de CAO, d'outillage et d'inspection évite les litiges ultérieurs. Si votre pièce combine une feuille formée avec des interfaces fraisées, Liqin matériau en aluminium et guide de processus fournit un contexte utile, tandis que le Page de service d'usinage CNC montre la voie de fabrication personnalisée plus large disponible pour les fonctionnalités secondaires.
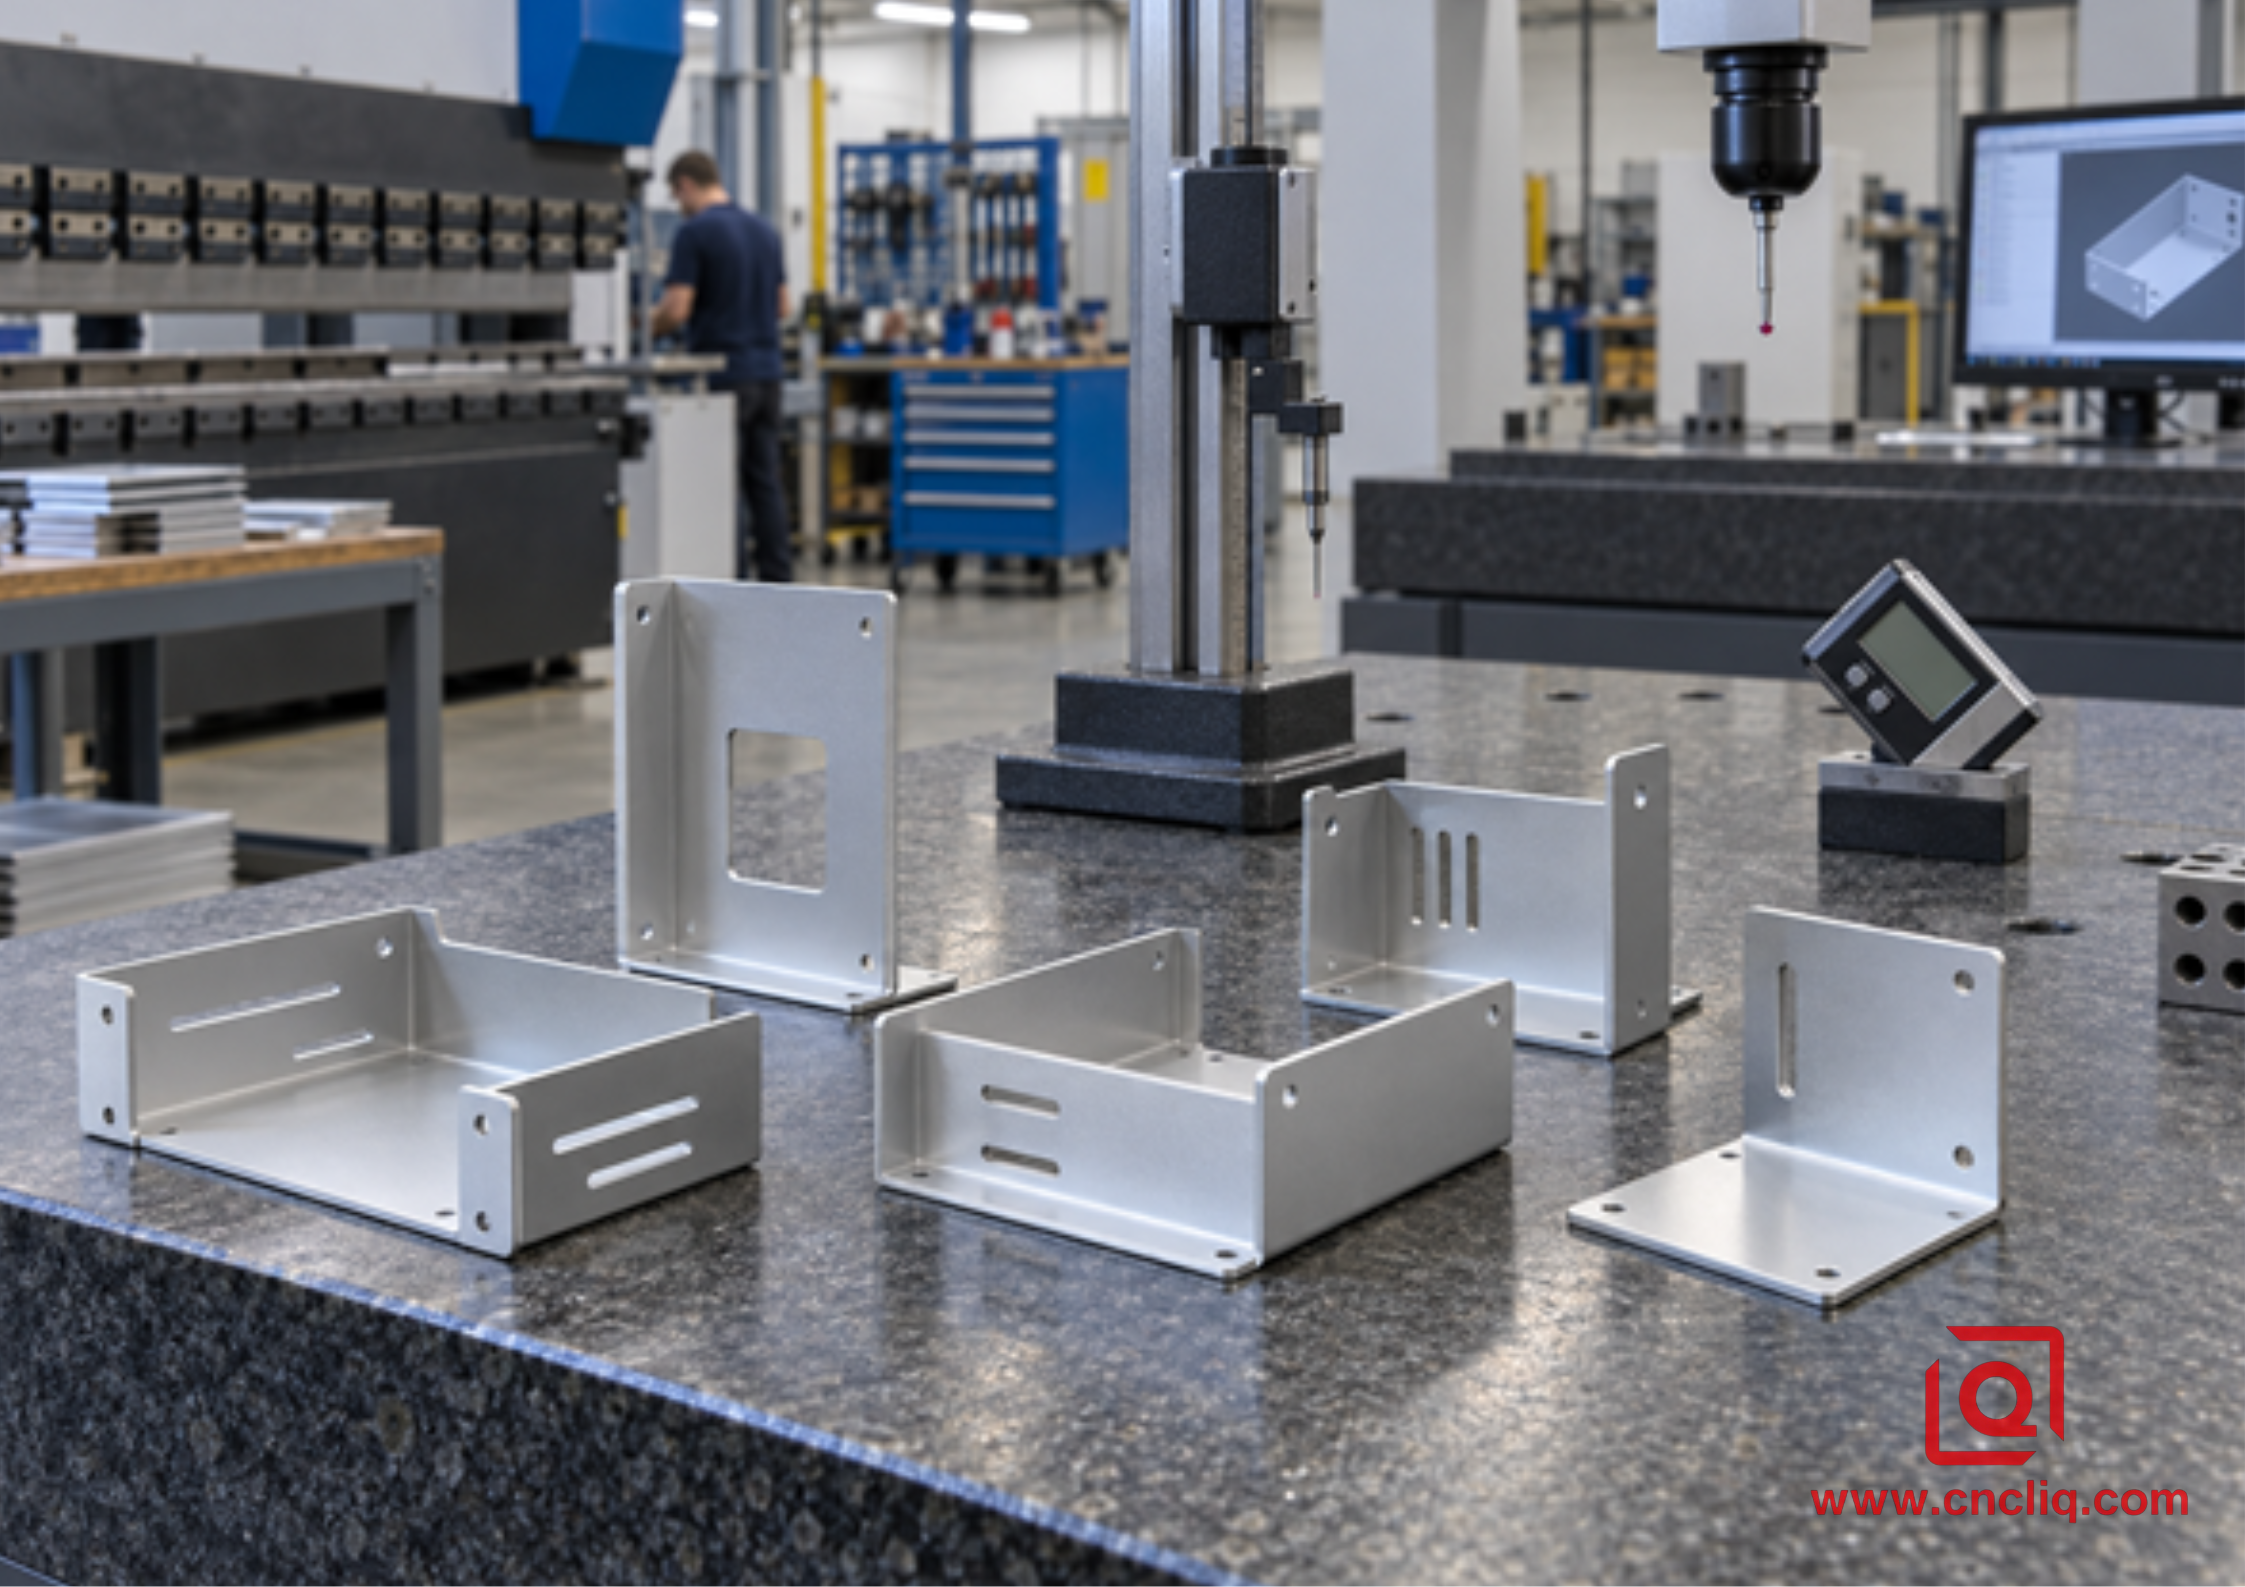
Figure 3. Vérifiez à partir des références que l'assemblage utilisera et prenez des lectures d'angle à plus d'un endroit.
Que mettre dans une demande de prix pour un devis de pliage 5052 fiable
Envoyez suffisamment d’informations au fournisseur pour évaluer l’ensemble du système de formage. Un package RFQ solide comprend :
- Un modèle STEP et un dessin PDF 2D contrôlé avec niveau de révision.
- Alliage, état, épaisseur et norme de matériau applicable.
- Rayon et angle intérieurs finis ; identifier les dimensions critiques pour l’inspection.
- Exigence de sens de roulement dans les virages sévères, si connue.
- Autorité de modèle plat : DXF contrôlé par le client ou blanc développé par le fournisseur.
- Quantité pour prototypes, lots de validation et demande annuelle.
- Finition de surface, côté cosmétique, besoins de masquage et marques d'outils acceptables.
- Séquence de quincaillerie, de soudage, d'usinage et de revêtement.
- Certificats requis, rapport d'inspection, emballage et tests de corrosion.
- Contexte de pièce d'accouplement ou d'assemblage pour des tolérances serrées de bride et d'emplacement de trou.
Indiquez si le rayon de courbure est ouvert au réglage DFM ou s'il est critique pour le fonctionnement. Pour un examen technique rapide, envoyez le fichier STEP, le dessin, la quantité, la finition et l'environnement de service via Page de contact de Liqin . Demandez au fournisseur de confirmer le rayon, l'ouverture en V, la direction du pliage, la propriété du modèle plat et la méthode d'inspection avant le premier lot.
Cliquez ici pour votre demande 👆
FAQ
1. Le 5052-H32 peut-il être plié jusqu'à un rayon intérieur nul ?
Un tableau d'usine peut imprimer 0T à côté du très mince H32, mais lisez attentivement cette entrée. Il décrit une condition de test ; cela ne crée pas un coin infiniment pointu. Poussez une vraie feuille sur le bord d'un couteau et vous pourrez échanger un pli intact contre un pli, une fine peau extérieure ou de fines fissures. Sur une impression de production, je conserverais normalement un petit rayon positif et prouverais tout ce qui est plus serré sur le matériau du lot thermique réel.
2. Le 1T est-il toujours sûr pour un pliage à 90 degrés dans le 5052-H32 ?
Non : 1T n'est pas une approbation générale. Cela fonctionne souvent, mais un état plus dur, un bord rayé, une courbure longue ou un grain défavorable peuvent modifier le résultat. Un guide de fraisage se déplace jusqu'à environ 1,5 T pour une épaisseur de 3,2 mm. Si la ligne doit fonctionner dans le sens de déroulement, ou si la face extérieure est esthétique, donnez plus d'espace au virage et essayez-le d'abord.
3. Quelle ouverture de filière en V dois-je utiliser pour l'aluminium 5052 ?
Tirez d'abord sur les matrices 6T et 8T disponibles, puis vérifiez l'effet de chaque choix sur le rayon, la bride courte, la force et la charge de poinçon. La règle familière des 16 % est issue de la pratique de l'acier doux, ce n'est donc pas une promesse exacte pour le 5052. Laissez le tableau de l'aluminium du fabricant de freins affiner le choix et réglez-le avec un coupon du stock de production.
4. Quel facteur K dois-je saisir pour le 5052-H32 ?
Aucun facteur K ne suit 5052 d’un frein à l’autre. Pour une configuration de courbure d'air à 90 degrés, 0,40 est un espace réservé raisonnable. Ne figez pas le DXF autour. Former un coupon avec le poinçon, la matrice en V, l'épaisseur, le rayon et le lot de feuilles prévus ; mesurer les brides ; puis placez la déduction rétro-calculée dans le tableau du magasin. Cette valeur mesurée dépasse la valeur par défaut du CAD.
5. Quels fichiers et spécifications aident Liqin à proposer une pièce 5052 formée ?
Fournissez un modèle STEP, un dessin 2D contrôlé, l'alliage, l'état, l'épaisseur, les quantités, la finition, les exigences en matière de face cosmétique, les dimensions critiques et les besoins d'inspection. Indiquez si votre mise à plat DXF doit être utilisée ou si l'équipe de fabrication peut la développer. Mentionnez les caractéristiques secondaires soudées ou usinées et l'environnement de service afin que le plan de processus et le devis couvrent la pièce complète.
Cliquez ici pour votre demande 👆
Résumé
Le 5052-H32 est un excellent alliage pour les boîtiers, supports, plateaux et assemblages de tôles soudées résistant à la corrosion, mais un cintrage fiable provient d'un système contrôlé plutôt que d'un tableau de rayon. La fenêtre de départ utile pour de nombreux virages à 90 degrés est comprise entre 1,0 T et 1,5 T. Mettez le coude dans le sens du grain lorsque vous le pouvez, choisissez le poinçon et la matrice ensemble, et coupez un coupon avant de verrouiller le plat. Gardez également les trous hors de la zone de contrainte. Envoyer la trempe, l'épaisseur, la géométrie finie, les limites cosmétiques, la quantité et les besoins d'inspection avec la demande de prix ; ces détails transforment un rayon prometteur en une pièce reproductible.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd. Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : business@shturl. zhouli@chinaliq.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m2 équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance - vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
