 Français




Vous est-il déjà arrivé d'approuver un échantillon, d'ouvrir le carton de production et de découvrir un boîtier en aluminium 6061 argenté à côté d'un composant en aluminium 7075 teinté bronze ? C'est frustrant, mais ce n'est pas un hasard. Ce guide suit le processus de fabrication, de l'usinage à l'anodisation, en montrant les variations possibles de couleur, d'épaisseur de film et d'ajustement. Il fournit également aux acheteurs un schéma et un modèle de demande de devis qu'un atelier d'usinage et un anodiseur peuvent utiliser sans tâtonnement.
Pour les projets où l'aspect est primordial, la plupart des équipes commencent avec l'aluminium 6061. En maintenant constants le lot de stock, la préparation de surface, l'épaisseur du film, la teinture et l'étape de scellement, sa couleur est plus facile à prévoir. L'aluminium 7075 accepte également le revêtement dur de type III, mais sa teneur en zinc et en cuivre rend la réaction plus sensible. Un film transparent peut paraître plus foncé ou plus chaud ; le noir peut présenter une nuance. Choisissez le 7075 pour le cas de charge, et non pas simplement parce que vous souhaitez qu'il ressemble au 6061.
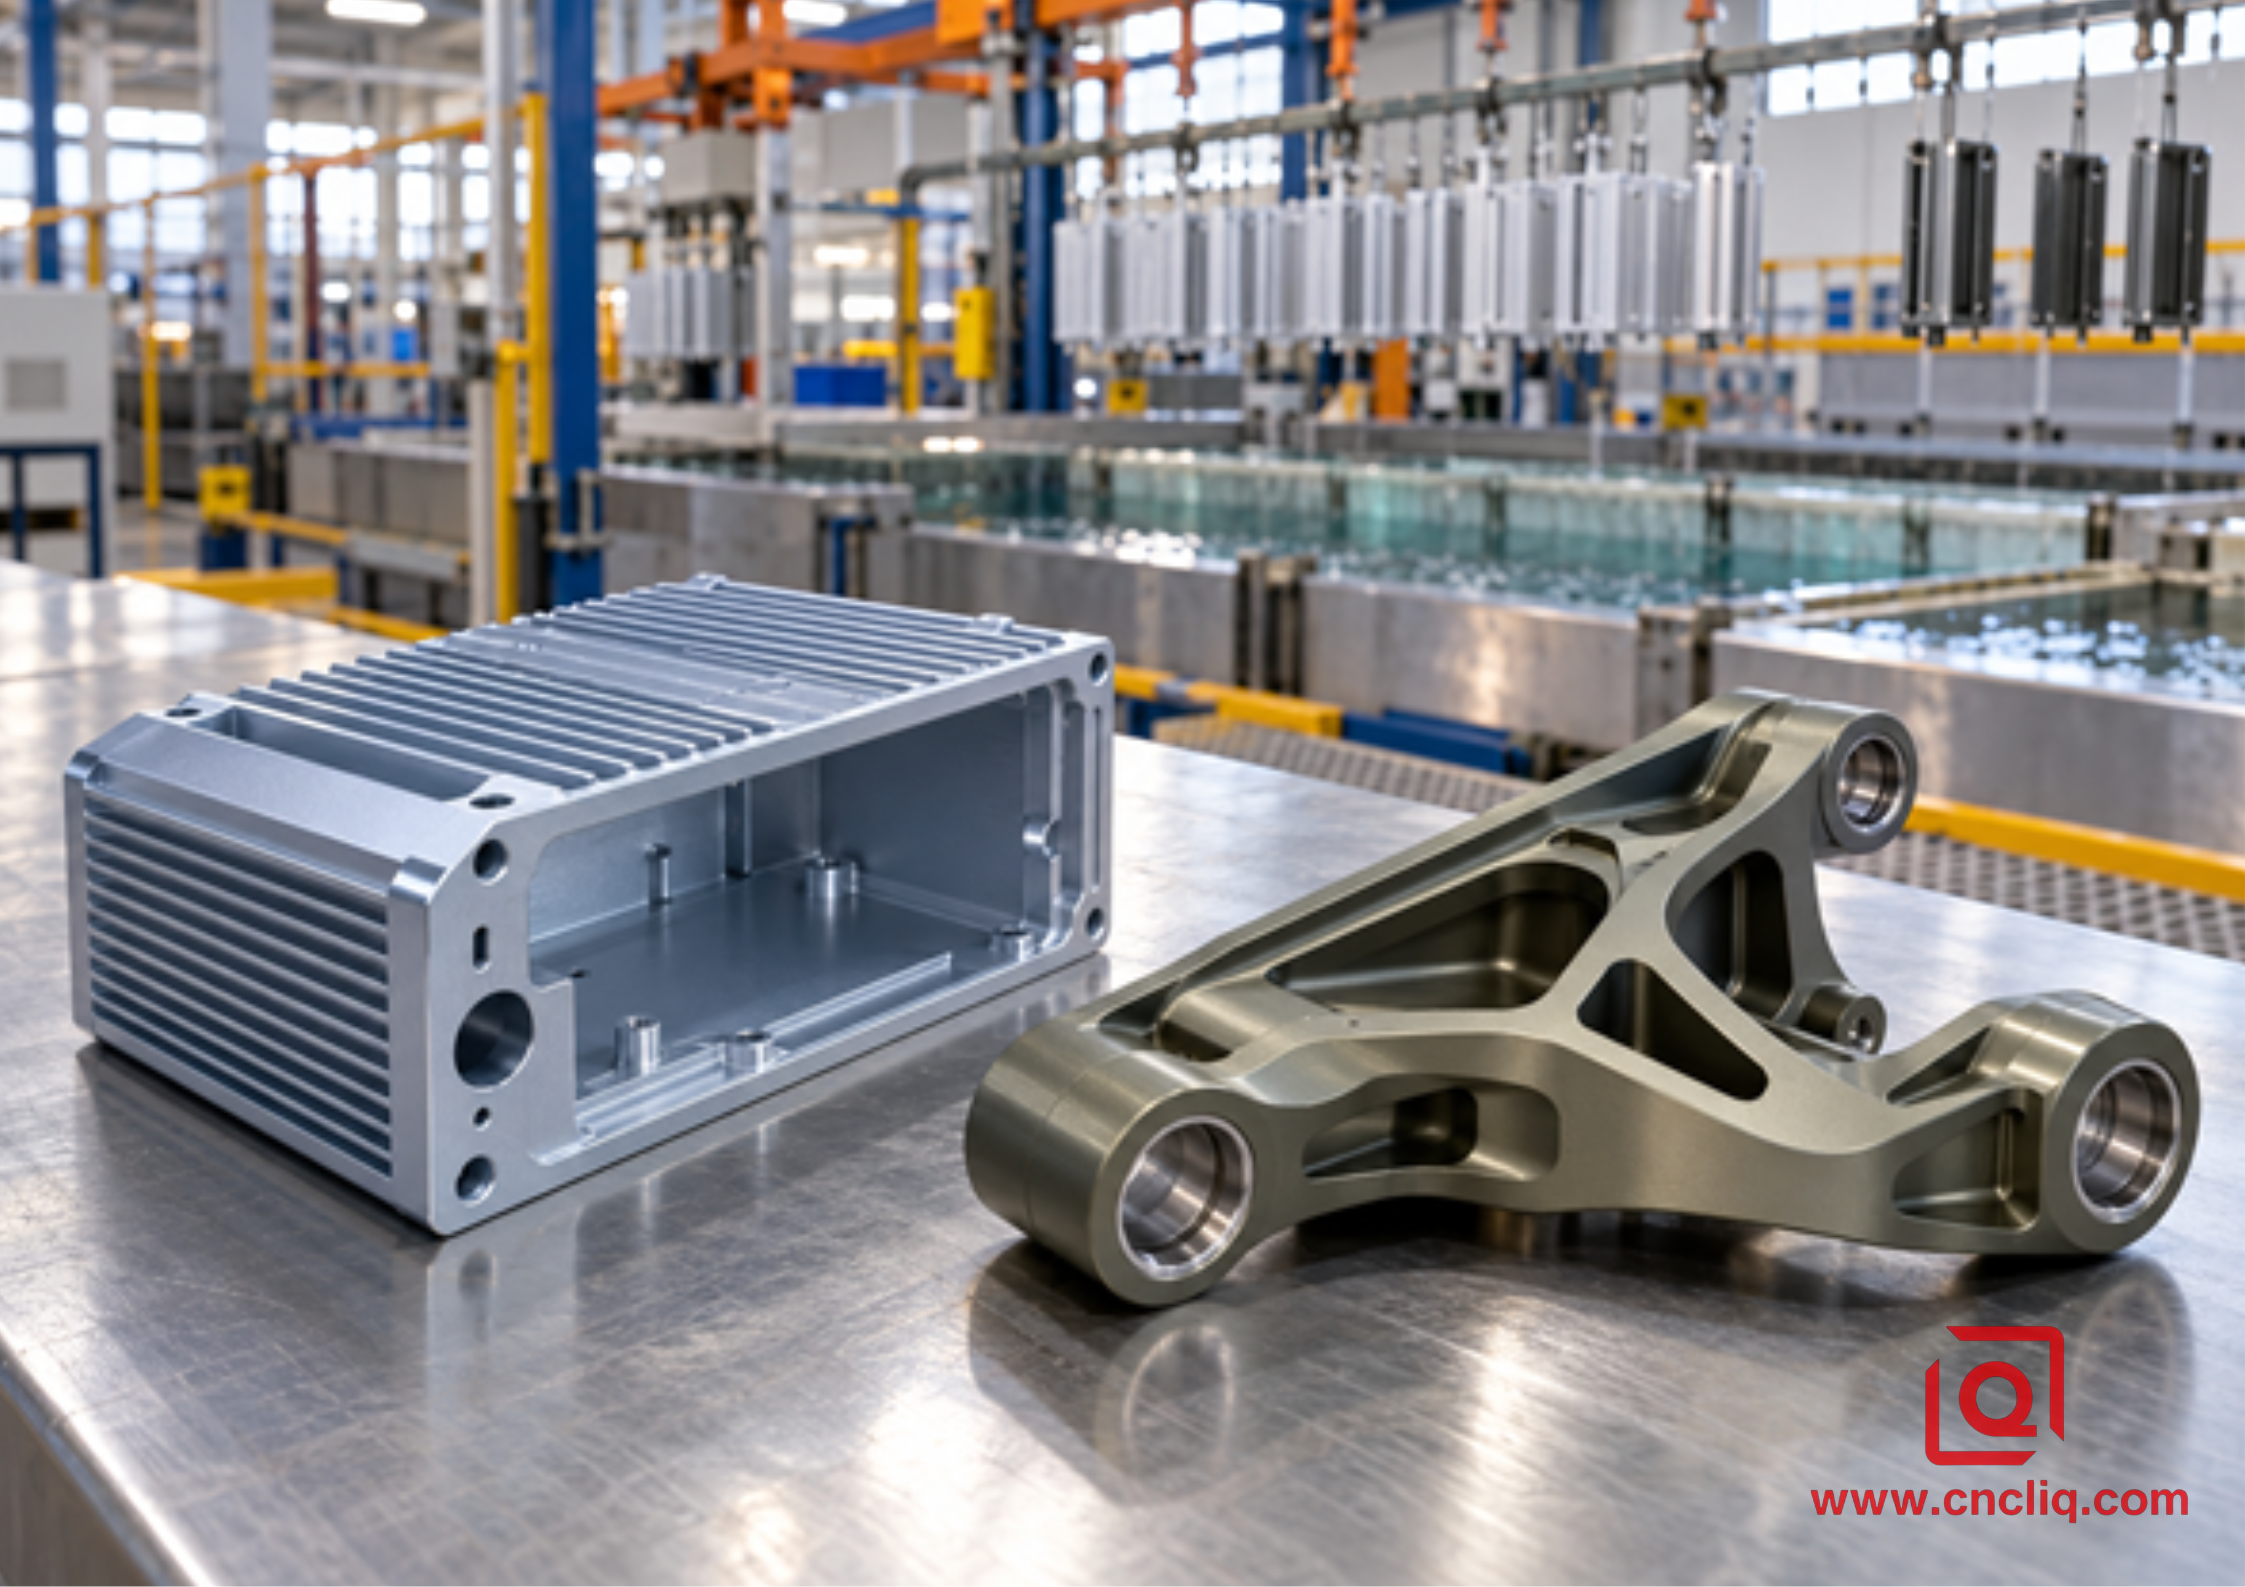
Image de couverture : nouveau boîtier 6061 et liaison 7075 à côté d'une ligne d'anodisation
Comparaison rapide : 6061 vs 7075 après anodisation
|
Ingénierie question |
Aluminium 6061 |
Aluminium 7075 |
Décision pratique |
|
Système d'alliage principal |
Magnésium et silicium |
Zinc, magnésium et cuivre |
La chimie modifie la teinte naturelle de l'oxyde et la réaction de la teinture |
|
Aspect naturel typique de type II |
Argent clair à gris clair |
Gris, brun jaunâtre, bronze ou gris olive |
Ne vous fiez pas uniquement au nom de l'alliage pour juger de la couleur |
|
|
Généralement plus facile à contrôler |
Plus susceptible de paraître terne ou de varier d'un lot à l'autre |
Utiliser des échantillons limites d'alliage de production pour les travaux esthétiques |
|
Aspect du revêtement dur de type III |
Gris foncé, dépendant de l'épaisseur |
|
|
|
Meilleur ajustement |
Boîtiers, supports, panneaux, pièces de précision générales |
Maillons, fixations, pièces structurelles, quincaillerie de type aérospatiale soumis à de fortes contraintes |
Choisissez d'abord l'alliage adapté aux contraintes mécaniques, puis concevez la finition |
|
Principal risque lié à l'achat |
Variations de teinte ou de texture d'un lot à l'autre |
Variations de couleur et risque accru d'aspect non uniforme |
Distinguer l'acceptation fonctionnelle de l'acceptation esthétique |
Aucun tableau comparatif ne peut garantir une teinte. Le Conseil des anodiseurs d'aluminium identifie l'alliage, le traitement thermique, le brillant, la structure de surface et la méthode de coloration comme des variables d'apparence. Il note également la bonne réponse à l'anodisation des alliages 6xxx et les tons bleu-gris à brun-noir moucheté possibles sur les alliages 7xxx. Utilisez ces indications comme point de départ, et non comme un simple échantillon de couleur.
1. Pourquoi la chimie de l'alliage modifie la surface anodisée
Considérez l'anodisation comme une transformation de la surface d'une pièce, et non comme une simple peinture. L'aluminium devient l'anode ; le courant circule dans l'électrolyte et le métal de surface se transforme en oxyde d'aluminium. La couche non scellée contient des pores. Le colorant pénètre dans ces pores, puis le scellement les ferme ou les stabilise. Puisque le film se forme à partir du métal lui-même, l'état du sous-sol reste important.
Le magnésium et le silicium sont les principaux éléments d'alliage du 6061. Il en résulte un équilibre entre résistance, usinabilité, comportement à la corrosion et une surface qui se comporte généralement bien dans le réservoir.
Cette combinaison explique son utilisation dans les boîtiers, couvercles, cadres et supports. Cependant, la couleur de l'acier 6061 n'est pas garantie. La trempe, l'historique d'extrusion, le traitement thermique de la billette, le sens du grain, les traces d'outil et le mélange manuel peuvent rester visibles après la finition. Intéressons-nous maintenant à l'acier 7075. Le zinc est le principal élément d'alliage, complété par le magnésium et le cuivre. Les limites publiées indiquent généralement une teneur en zinc de 5,1 à 6,1 % et en cuivre de 1,2 à 2,0 %, bien que le certificat du lot acheté fasse foi. Ces éléments ne forment pas une phase parfaitement uniforme. Lors du nettoyage, de la désoxydation et de l'anodisation, les zones riches en particules peuvent se dissoudre ou laisser des résidus différemment de l'aluminium environnant. Le revêtement peut passer le contrôle d'épaisseur et pourtant diffuser la lumière de manière irrégulière. C'est souvent là que commencent les plaintes concernant la couleur de l'acier 7075. La différence est visible lorsque les pièces s'assemblent. Un seul outil a produit les deux faces. Un seul lot de sable a servi au sablage. Ils ont même utilisé le même bain de teinture. Pourtant, le panneau 6061 paraît neutre et le bras 7075 semble plus chaud. La composition n'a pas changé ; seuls les métaux de départ ont évolué. La présentation publique des séries d'alliages de l'Aluminum Association (https://www.aluminum.org/standards) confirme la métallurgie de base : les alliages 6xxx utilisent du magnésium et du silicium, tandis que le zinc est le principal élément d'alliage des alliages 7xxx. Concernant le comportement en finition, le guide Aluminum Anodizers Council alloy-and-temper guidance est plus direct quant à la réponse des alliages 6xxx et à l'aspect gris à brun variable des alliages 7xxx.2. La couche se forme selon la même séquence générale, mais pas à la même vitesse
Un profil de processus peut afficher les mêmes sept cases pour les deux alliages. Cependant, à l'intérieur de ces cases, leur réponse commence à diverger.
1. Le nettoyage est la première étape. Les brouillards de liquide de refroidissement, le composé de polissage, les empreintes digitales et la poussière d'atelier doivent être éliminés de la pièce. Un film presque invisible à l'établi peut réapparaître ultérieurement sous forme de tache dans la teinture.
2. La gravure chimique enlève une petite quantité de métal et atténue le brillant. Un temps plus long n'est pas forcément synonyme de meilleur résultat. Si la gravure est trop forte ou trop longue, elle peut adoucir les arêtes, augmenter la perte de matière et révéler des différences au sein de l'alliage.
3. La désoxydation et le décapage éliminent les résidus de la gravure chimique. Avec des matériaux contenant du cuivre ou des matières premières riches en zinc, il ne s'agit pas d'un simple rinçage. Les résidus laissés en surface peuvent perturber la formation d'oxyde avant même le début de l'anodisation principale.
4. Un support remplit deux fonctions : maintenir la pièce et conduire le courant. Si un contact se desserre dans le bain, la résistance augmente ; une zone amincie ou brûlée peut en résulter. Le contact laissera également une marque. Déterminez l'emplacement de cette marque avant que la charge n'atteigne le bain.
5. Sur la ligne de production, la concentration d'acide, la température du bain, la densité de courant, la tension, l'agitation et la durée fonctionnent comme un seul système. Lorsque le bain dérive, le simple fait de tourner un bouton ne suffit généralement pas à remettre le processus sur les rails.
6. Pour une finition de classe 2, la teinture pénètre alors que les pores restent ouverts. La teinte dépend de bien plus que du nom de la teinture. La structure des pores est importante. L'épaisseur du film est importante. Le pH, la température, la concentration et le temps de contact le sont également.
7. L'étanchéité clôt le processus. Une étanchéité insuffisante peut réduire la résistance aux taches et à la corrosion.Une chaleur excessive ou une instabilité chimique peuvent altérer la brillance et la couleur. Un rinçage insuffisant présente un autre risque : des résidus chimiques peuvent ne se manifester que plus tard.
Image du processus : boîtiers uniques en aluminium 6061 et supports de chape en aluminium 7075 en cours de montage sur une ligne d'anodisation La spécification de processus NASA/JSC PRC-5006 fournit deux enseignements utiles aux acheteurs. Premièrement, la classe 1 signifie non teinté et la classe 2 signifie teinté ; la couleur requise pour la classe 2 doit figurer dans la note du dessin. Deuxièmement, la texture de surface est reproduite plutôt qu'uniformisée ; ainsi, une finition lisse et brillante doit être initialement lisse, tandis qu'une finition mate requiert une préparation mécanique précise. L'anodisation ne masque pas les marques d'outils, les variations de soudure, les rayures ni les irrégularités du microbillage.
Pour une comparaison plus détaillée des procédés de finition, le guide des finitions de surface pour les pièces OEM en aluminium sur mesure de Liqin place l'anodisation au même niveau que d'autres options pratiques. Si l'exigence réelle est une couleur exacte sur des alliages dissemblables, il est également judicieux d'examiner la comparaison entre le revêtement en poudre et l'anodisation avant de figer le dessin.
3. Les types II et III ont des applications différentes.
La norme MIL-PRF-8625 est une spécification de performance américaine en vigueur, couvrant les revêtements anodiques pour les applications en aluminium non architecturales. Dans sa terminologie, le type II correspond à l'anodisation conventionnelle à l'acide sulfurique et le type III à l'anodisation dure. La classe 1 désigne les pièces non colorées ; la classe 2, les pièces colorées. Ces étiquettes définissent l'itinéraire, pas une teinte garantie. Article Anodisation sulfurique de type II Anodisation dure de type III Usage principal Protection contre la corrosion, aspect, teinture, entretien général Résistance à l'usure, oxyde fonctionnel plus épais, diélectrique ou service de glissement Plage de planification commerciale courante Souvent de 5 à 25 micromètres environ, selon le dessin et les capacités du fournisseur Couramment de 25 à 50 micromètres, des épaisseurs supérieures étant possibles uniquement sur accord préalable Comportement des couleurs sur 6061 Argent clair à gris ; large gamme de possibilités de teinture Gris à gris foncé selon l'épaisseur Comportement de la couleur sur 7075 Des nuances jaune-gris, bronze ou olive peuvent apparaître Une teinte bronze-gris foncé ou olive naturelle est courante ; Le noir peut être moins neutre.
Problème dimensionnel Ajustements, filetages, alésages, surfaces d'étanchéité Effet plus marqué sur les ajustements précis, les filetages, les arêtes vives et les géométries sensibles à la fatigue Action de l'acheteur Indiquez l'alliage, le prétraitement, l'épaisseur, la couleur, le joint, le masquage et Inspection Ajouter la stratégie de dimension finale, les rayons de courbure, les zones de rack et l'approbation d'échantillons spécifiques à l'alliage Il s'agit de plages de planification pour l'atelier, et non de règles automatiques de la norme MIL-PRF-8625. Le dessin contrôlé, le cahier des charges d'achat et le processus du fournisseur qualifié définissent l'objectif réel. Une note indiquant uniquement une anodisation transparente ou un revêtement dur noir laisse trop de place à l'interprétation. Indiquez la spécification applicable et sa révision, le type, la classe, l'épaisseur cible ou la plage, la couleur, le scellement, le masquage, les zones de rack autorisées et les essais requis. L'oxyde se développe à la fois dans le substrat et au-dessus de la surface d'origine. Pour les premières étapes de la conception pour la fabrication (DFM), l'industrie estime généralement une pénétration d'environ 50 % et une accumulation externe d'environ 50 % par surface. Le guide de référence de l'AAC présente cette répartition comme une règle généralement acceptée, tout en précisant que l'alliage et le procédé modifient le résultat. Avec un film de 20 micromètres, environ 10 micromètres peuvent s'accumuler sur chaque paroi d'alésage, réduisant ainsi le diamètre d'environ 20 micromètres. Cela suffit à perturber l'ajustement d'une goujon ou le logement d'un palier.
Utilisez cette estimation pour la planification initiale des tolérances, puis remplacez-la par les données réelles du fournisseur, de l'alliage, de l'épaisseur et de la géométrie. Le guide DFM d'anodisation de type III de Liqin (https://www.cncliq.com/blog/aluminum-oem-anodizing-dfm-guide-tolerances-cost-optimization) traite plus en détail du masquage, de la surépaisseur de revêtement et de la planification des ajustements précis.
4. Qu'est-ce qui contrôle réellement l'uniformité de la couleur ?
Les problèmes de couleur commencent rarement dans le bain de teinture. Avant même qu'une pièce n'atteigne le bain de teinture, les choix concernant la matière première, la texture, le nettoyage et la préparation ont peut-être déjà déterminé le résultat.
Conserver l'alliage, le revenu et le lot de matière : tout est une question de base. Demander à une seule teinture de rendre les alliages 6061 et 7075 identiques revient à demander à la chimie de résoudre un problème de métallurgie. Lorsque les exigences esthétiques sont strictes, assurez-vous que le revenu et le lot de coulée soient constants pour chaque nuance. Liez le certificat d'usine au bon de livraison, marquez les pièces d'assemblage comme un ensemble et traitez cet ensemble ensemble pour la préparation et la finition.
Définir la texture initiale : tout est une question de base. Une bague tournée reflète la lumière différemment d'une plaque usinée, et la finition vibratoire ne ressemble ni au brossage ni au microbillage. Nommez la préparation et protégez-la entre les opérations. Dans la cabine de sablage, le type et la propreté du média sont importants, tout comme la pression, la distance, l'angle et le temps de maintien. Un média sale ou un temps d'exposition trop long au même endroit peut laisser une trace visible.
Le prétraitement doit être adapté à l'alliage, et non aux habitudes de l'atelier. Un décapage alcalin prolongé peut donner une surface mate et propre sur une pièce et des stries sur la suivante. Sur l'alliage 7075, la désoxydation et le décapage doivent éliminer les résidus de zinc et de cuivre sans attaquer inutilement la pièce. Recherchez cette plage de tolérance sur un échantillon d'alliage de production, et non sur le lot complet. Nous vérifions le plan du rack avant la mise en service. Le contact doit supporter le courant requis sans chauffer ni se desserrer, et il laissera une marque. Prévoyez une zone de contact cachée autorisée sur le dessin. Si le plan ne prévoit aucun point de contact avec le rack, l'atelier doit tout de même choisir une face, et cela peut être d'ordre esthétique. Nous n'approuvons jamais les couleurs affichées sur un écran de téléphone. Les appareils photo modifient la balance des blancs, les moniteurs ajoutent une autre correction, et l'éclairage ambiant accentue la distorsion. Utilisez un étalon physique signé, avec des échantillons de limites claires et sombres si nécessaire. Notez la lampe, la distance d'observation et l'angle. Les valeurs L*, a* et b* sont utiles, mais Delta E n'est pas une valeur de passage universelle. Mettez-vous d'accord sur l'instrument, la géométrie, les emplacements et la fenêtre numérique. src="https://ptwebimg-9.pinshop.com/i/2026/10/13/pjlhlx-0.png" alt="10.13.7.png" width="530" height="375"> Image d'inspection : coupons anodisés 6061 et 7075 non marqués sous lumière neutre contrôlée Le guide de Liqin sur l'anodisation claire et l'anodisation noire explique pourquoi « clair » signifie simplement « non teinté » et pourquoi la teinture noire ne permet pas d'uniformiser le substrat malgré les variations d'alliage. Pour le choix de l'alliage avant usinage, consultez Fraisage CNC de l'aluminium 6061, 7075 ou 5052. Utilisez le tableau suivant comme une liste de contrôle pour votre demande de devis, et non comme un bloc de texte à copier-coller tel quel sur chaque dessin. Adaptez chaque champ à la pièce réelle. Champ du dessin ou de la demande de devis Informations à indiquer Importance Matériau de base Alliage exact, trempe, forme du produit et exigences de certification
Spécification applicable MIL-PRF-8625 ou autre norme applicable, y compris la politique de révision Aligne le processus et le langage d'acceptation Type et classe Type II ou III ; Classe 1 ou 2 Détermine la nature du revêtement et le choix de la teinture Épaisseur Plage cible ou admissible et méthode de mesure Contrôle l'usure, la profondeur de la couleur et la dilatation Prétraitement
Brut d'usinage, brossé, poli ou microbillé Crée la texture et le brillant Acceptation des couleurs Couleur désignée, échantillons physiques approuvés et méthode de visualisation Réduit le rejet subjectif Dimensions critiques Dimensions finales après finition, éléments masqués ou plan de précompensation Protège les alésages, les filetages, les références et les joints Emplacements des racks Zones de contact autorisées Empêche les marques de témoin visibles ou fonctionnelles Assure et tests Contrôle du joint, de l'épaisseur requise, de la corrosion, de l'usure et de l'adhérence Adapte l'inspection au risque réel en service Traçabilité Diagramme thermique du matériau, lot de suivi, statut de l'échantillon et rapport d'inspection Facilite la reproductibilité des commandes répétées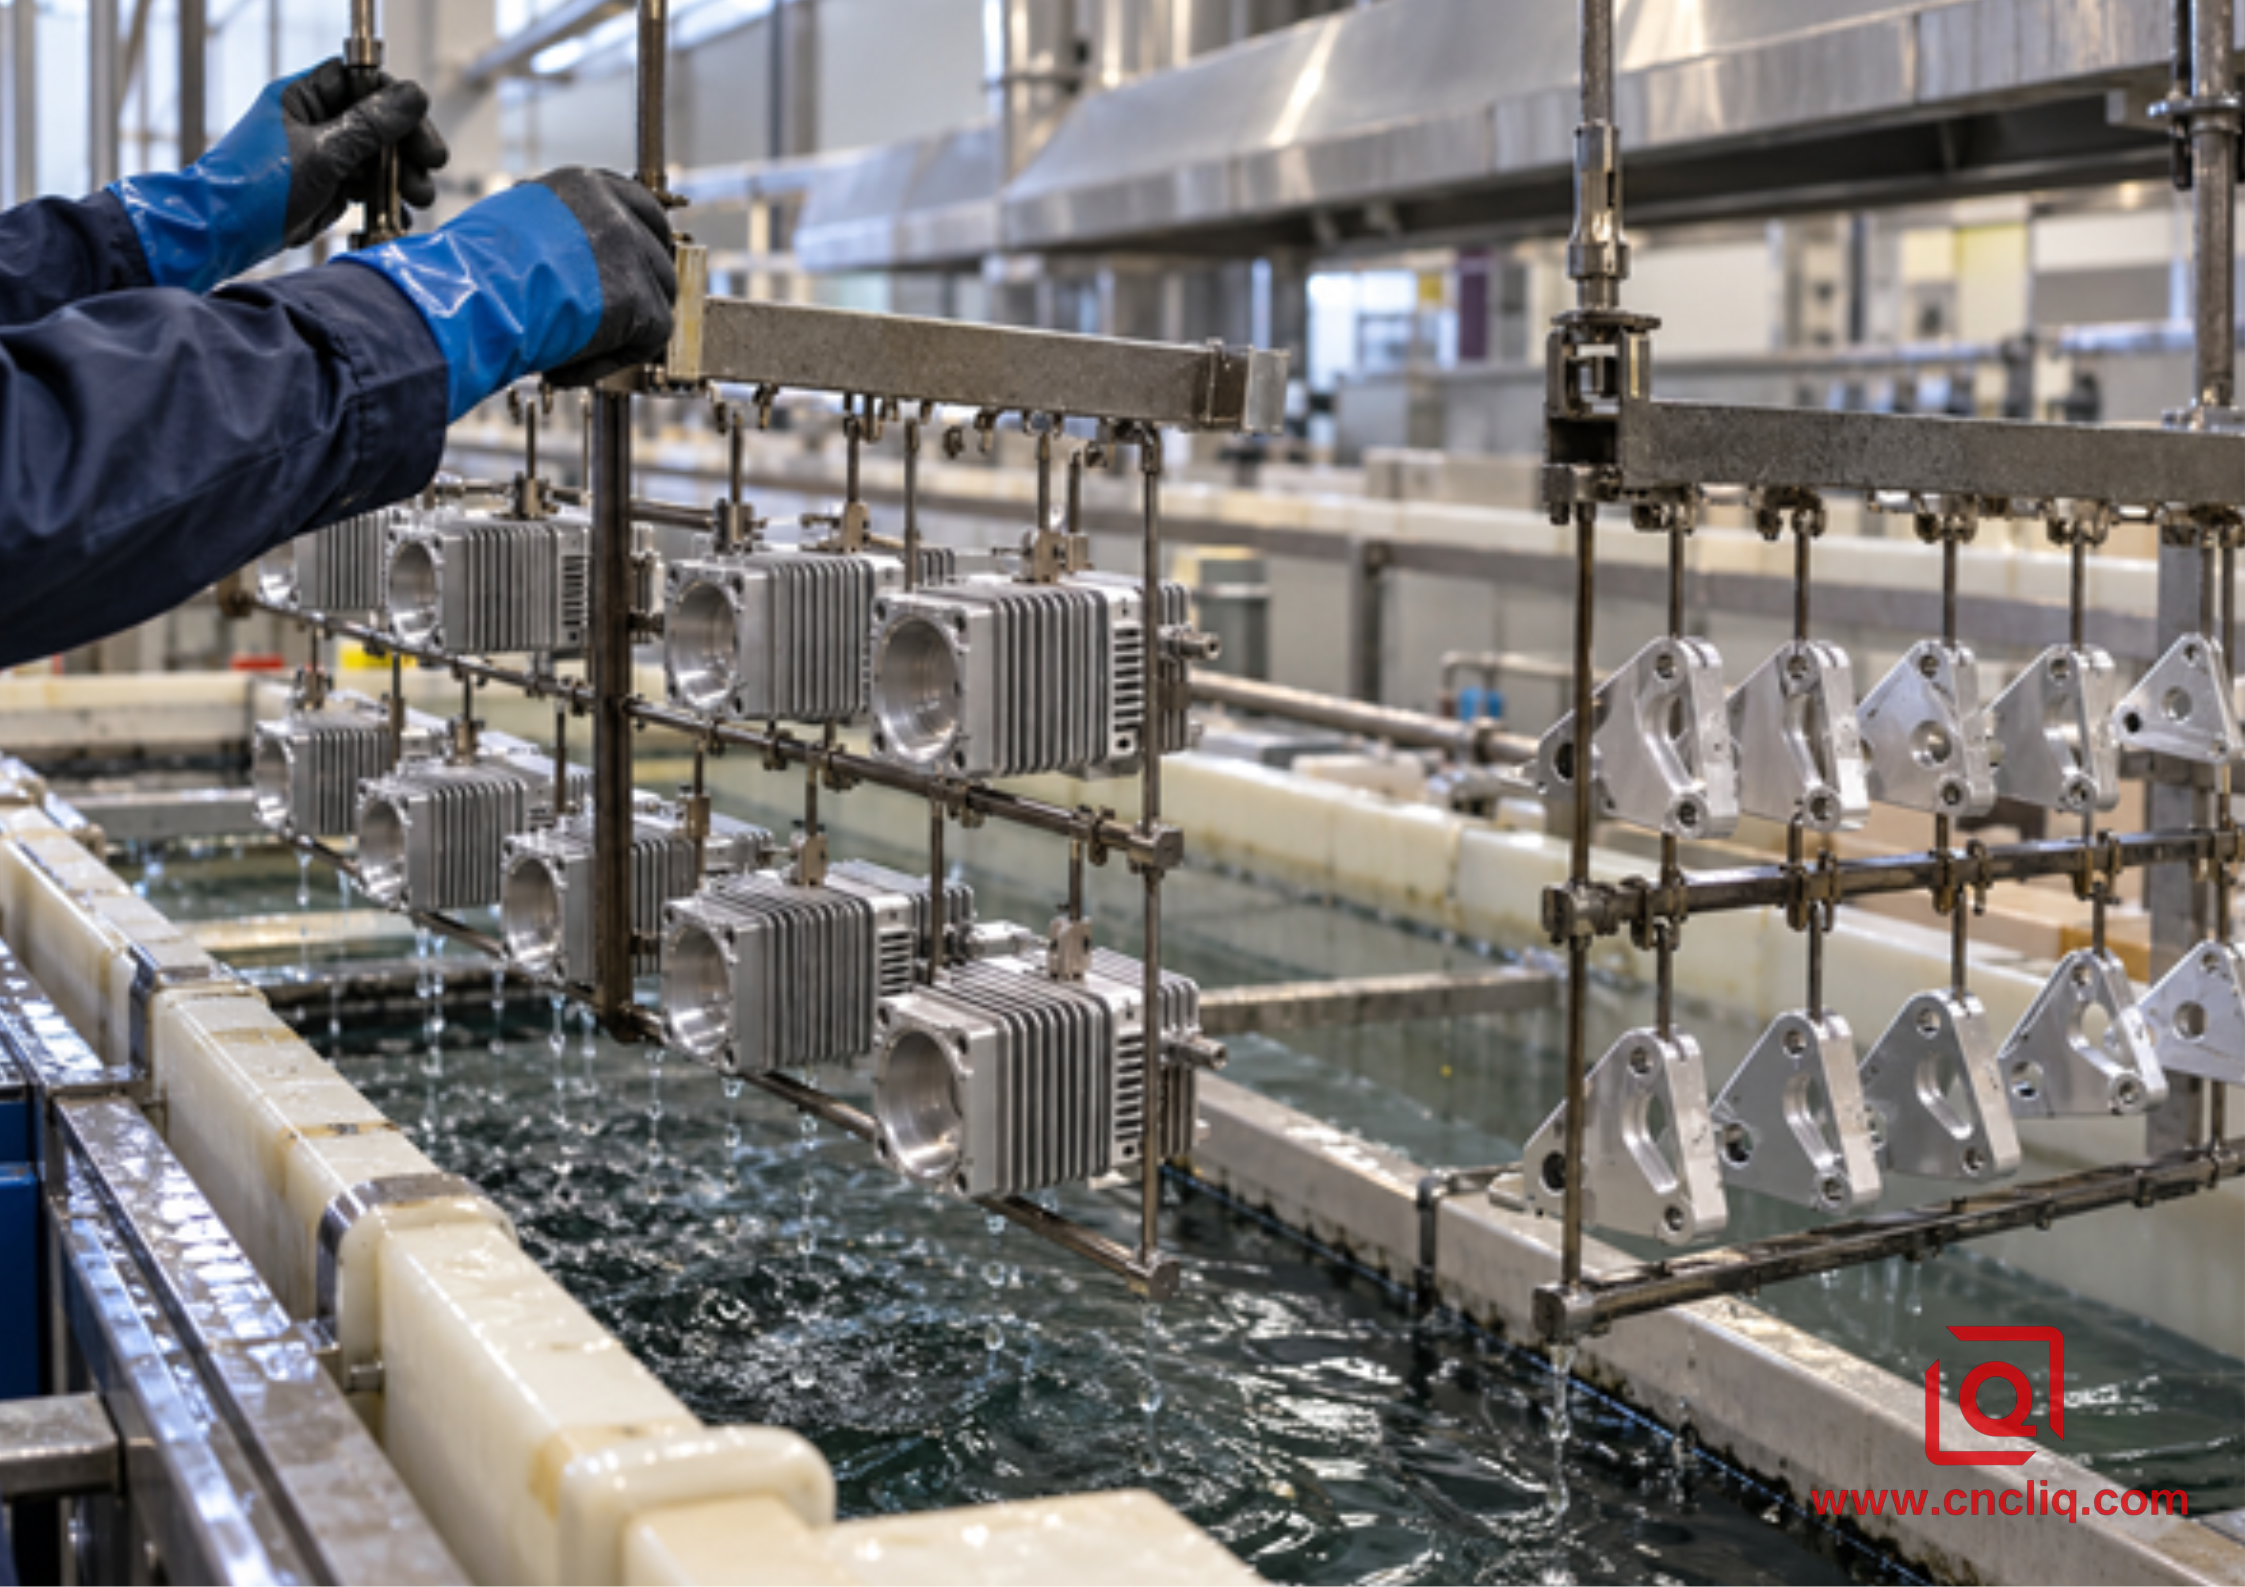
Contrôler le prétraitement par alliage
Maintenir la stabilité des contacts électriques
Approuver une plage physique, et non une image à l'écran
5. Note sur le dessin pour éviter des approximations coûteuses
Pour obtenir un devis, veuillez envoyer le modèle 3D, le dessin 2D contrôlé, les quantités, la finition souhaitée, le plan d'aspect, les faces fonctionnelles et les détails des pièces d'assemblage. Si le choix de l'alliage reste à déterminer, veuillez préciser les conditions de charge, d'environnement et d'assemblage plutôt que de choisir par réflexe la nuance la plus résistante. Liqin pourra ainsi examiner l'usinage et la finition comme un seul processus avant la découpe de la pièce.
6. Choisir l'alliage en fonction de sa fonction, et non uniquement de sa couleur
Optez pour l'alliage 6061 lorsque la pièce requiert une résistance équilibrée, une bonne tenue à la corrosion, un coût raisonnable, un usinage fiable et une finition anodisée cosmétique reproductible. C'est un excellent choix par défaut pour les boîtiers d'instruments, les corps de dissipateurs thermiques, les capots de moteurs, les supports optiques, les supports d'automatisation et les équipements de télécommunications. L'électrode parafoudre 5G 6061-T6 certifiée par Liqin (https://www.cncliq.com/product/cnc-machined-aluminum-electrode-for-5g-lightning-protection-surge-protector-for-communication-equipment-2) illustre l'expertise de l'entreprise en matière d'extrusion à froid, de finition CNC de précision, d'ébavurage, de contrôle et de traitement de surface pour les composants compacts en aluminium.
Privilégiez l'aluminium 7075 lorsque la résistance structurelle, la tenue du filetage, la rigidité ou la réduction de poids justifient le risque accru lié au matériau et à la finition. Parmi les applications typiques, citons les chapes fortement sollicitées, les liaisons robotiques, les supports de type aérospatial, les éléments de fixation et les prothèses. L'écrou en T à verrouillage de bride prothétique 7075 de Liqin (https://www.cncliq.com/product/prosthetic-flange-locking-liner-t-nut-cold-extrusion-anodizing-2) est un exemple pertinent car il combine des exigences élevées en matière de résistance, d'usinage multiaxes de précision, d'ébavurage et d'anodisation.
Si deux pièces visibles doivent s'emboîter parfaitement, l'utilisation d'un seul alliage et d'un seul lot de matériau est la solution la plus simple. Si des contraintes mécaniques imposent une combinaison d'alliages 6061 et 7075, il est possible d'opter pour différentes teintes naturelles, de choisir un système de revêtement opaque ou de définir une gamme réaliste après des essais de production sur différents alliages. La catégorie de produits en aluminium fournit des exemples supplémentaires des matériaux et procédés disponibles pour les travaux sur mesure.
7. Cas client anonyme : Assemblage de positionnement optique en alliage mixte
Un projet anonyme de positionnement optique illustre clairement le risque. L’assemblage utilisait un boîtier de contrôleur en aluminium 6061-T6 et deux courtes biellettes de charge en aluminium 7075-T651. Le plan exigeait un noir de type II classe 2 partout et demandait que les pièces assemblées soient uniformes. Les alésages de goujons et les deux pastilles de masse étaient visibles, mais les zones de support, le masquage, les dimensions après finition, la texture de sablage et une limite de couleur acceptable étaient manquants. L'examen a révélé trois problèmes. Les deux alliages ne réagissaient pas de la même manière au noircissement. Le remplacement des maillons par de l'alliage 6061 nécessiterait un nouveau contrôle de charge. De plus, la note d'anodisation complète était incompatible avec les ajustements des goujons et les pastilles électriques. Une seule note de finition était demandée pour satisfaire des besoins incompatibles. La méthode révisée a permis de conserver chaque alliage là où la conception l'exigeait. Toutes les faces visibles ont reçu un sablage satiné contrôlé, et des échantillons des deux coulées de production ont été soumis à des essais. Le client a accepté une gamme de noir légèrement plus chaude pour l'alliage 7075. Les alésages de goujons, certains filetages et une pastille de masse ont été masqués. Ce n'est qu'après que les données des échantillons ont montré une croissance réelle que l'usinier a ajusté les dimensions avant anodisation. Les contacts du rack ont été déplacés vers des faces cachées.
L'inspection finale s'est déroulée sur deux voies. Les résultats de la MMT ont répondu à la question d'assemblage ; les mesures de revêtement ont vérifié les points convenus. L'aspect a été jugé sous un éclairage spécifique par rapport à des échantillons de limites spécifiques à l'alliage. Personne n'a prétendu que les substrats étaient devenus identiques. Au lieu de cela, l'équipe a transformé une exigence visuelle vague en une méthode d'acceptation reproductible.
8. Inspection reliant la qualité de finition au risque d'assemblage
Chaque inspection doit répondre à un risque. Une mesure de couleur ne vous renseigne pas sur l'ajustement d'un roulement, et une mesure d'épaisseur ne peut pas prouver que deux couvercles sont identiques.
1. 1. Vérifier les certificats de matériaux et la traçabilité des lots avant l'usinage. 2. Consigner l'état de finition mécanique approuvé et inspecter les faces cosmétiques avant l'anodisation. 3. Vérifier les dimensions critiques finales après finition, notamment les alésages, les filetages, les références, les surfaces d'étanchéité et les contacts électriques. Mesurer l'épaisseur du revêtement selon la méthode convenue dans le cahier des charges. Les normes ASTM B244 ou ISO 2360 peuvent convenir à la mesure par courants de Foucault sur des revêtements non conducteurs déposés sur des substrats conducteurs non magnétiques, sous réserve de la géométrie et de l'étalonnage. 5. Vérifier les marques de montage et les transitions de masquage aux emplacements exacts indiqués sur le dessin. Évaluer l'apparence sous un éclairage contrôlé selon des normes physiques, et non sur la base d'une photo prise avec un téléphone.
7. Effectuer des tests de corrosion, d'étanchéité, d'abrasion, diélectriques ou autres uniquement lorsque les exigences de service et les spécifications applicables le prévoient.
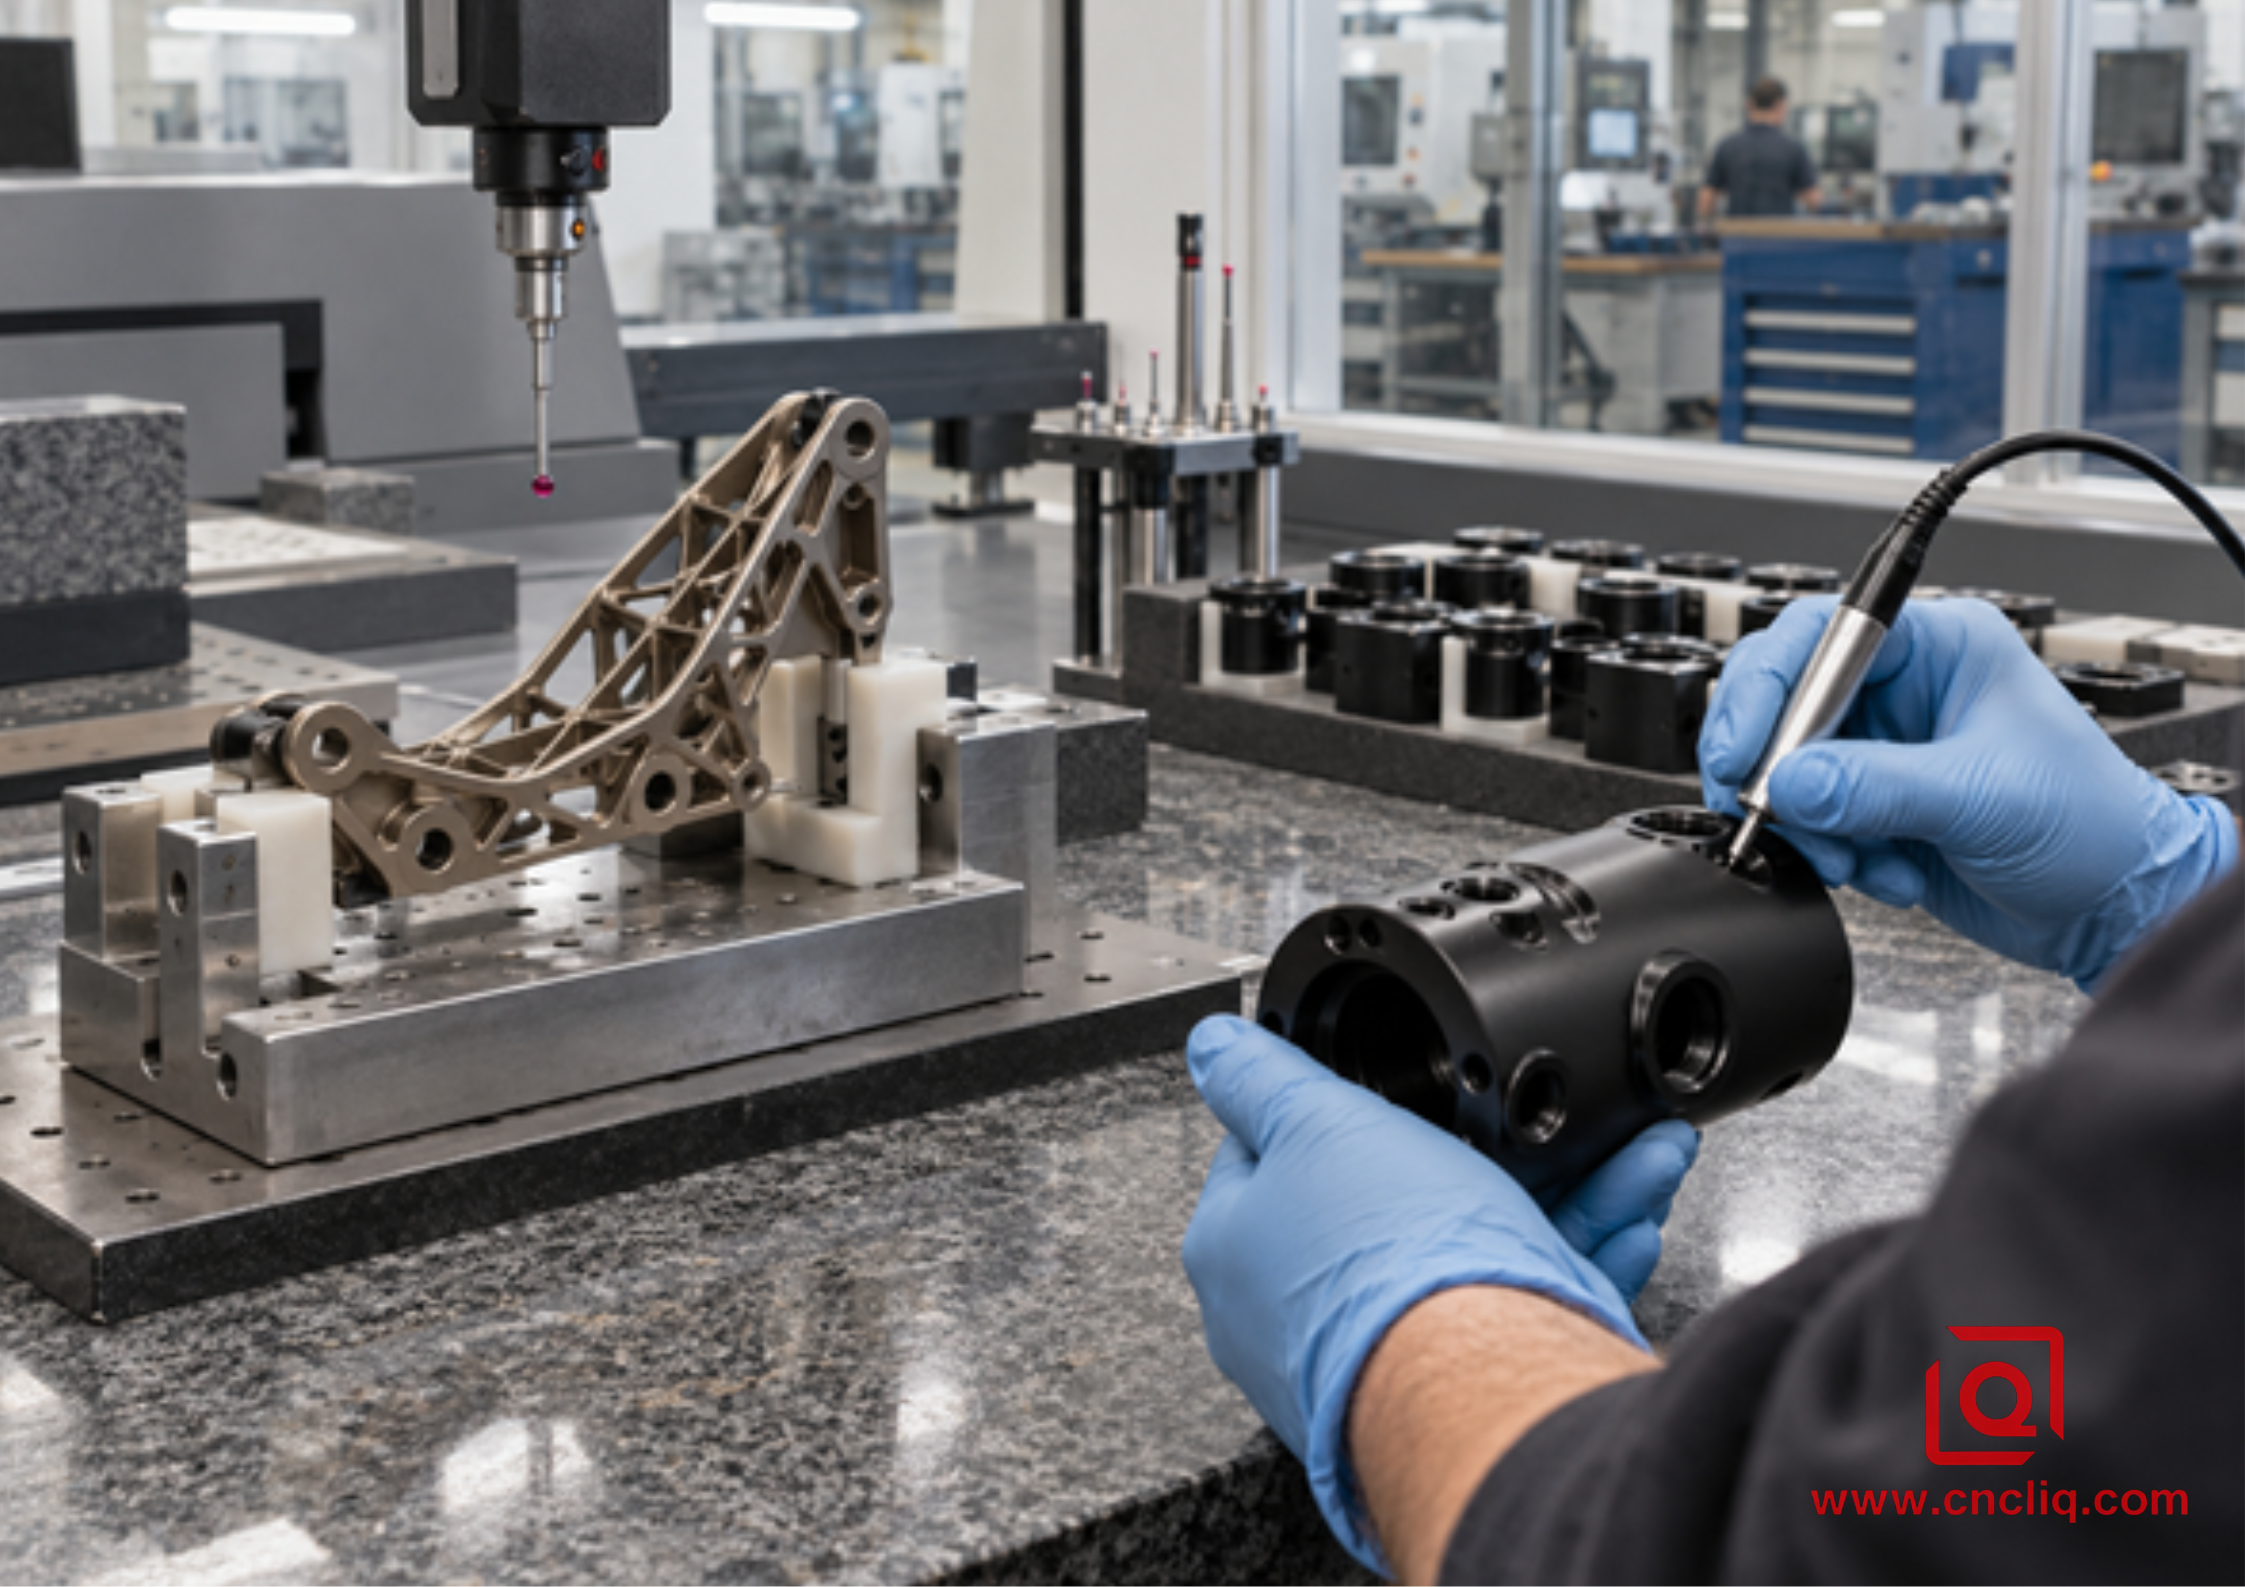
Image de qualité : épaisseur du revêtement et contrôle CMM de différents composants anodisés
Le guide de spécification AAC répertorie l'épaisseur du revêtement, la densité et l'intégrité du joint comme des caractéristiques de qualité distinctes et oriente les prescripteurs vers les méthodes ASTM et ISO appropriées. Cette distinction est importante.Une pièce esthétiquement réussie peut présenter un dysfonctionnement, tandis qu'une pièce aux dimensions correctes peut ne pas respecter les tolérances esthétiques convenues.
9. Éléments à fournir pour un devis rapide et fiable
Une bonne demande de devis permet à un ingénieur d'évaluer les risques liés à la finition en un coup d'œil. Incluez l'alliage et le traitement thermique, les fichiers CAO et 2D, le type et la classe, le film cible, la base de couleur, la texture, les zones cosmétiques et masquées, les contacts du rack, les dimensions finales, les rapports, la quantité, la destination et la date souhaitée. Un support mal ajusté peut tolérer un élément manquant. Un boîtier ajusté avec précision, en revanche, peut ne pas l'être.
Pour les assemblages appariés, précisez également si les composants doivent être traités ensemble et si différents alliages sont présents. Si l'aspect acceptable est difficile à décrire, demandez des échantillons provenant du stock de production. Pour discuter d'un nouveau projet personnalisé en aluminium 6061 ou 7075, envoyez les plans via la page de contact de Liqin et demandez une analyse DFM (conception pour la fabrication) incluant l'usinage et l'anodisation. Cliquez ici pour votre demande 👆 FAQ 1. Les alliages 6061 et 7075 anodisés transparents auront-ils le même aspect ? Généralement non. Le terme « transparent » est source de confusion : il signifie qu’aucun colorant n’a été ajouté, et non que l’oxyde est incolore. Une pièce en 6061 conserve souvent sa couleur argentée ou gris clair, tandis que le même procédé peut donner à une pièce en 7075 une teinte jaune, bronze, grise ou olive. Pour un assemblage esthétique, il est recommandé de valider des échantillons réalisés à partir des deux alliages de production. 2. Un colorant noir peut-il masquer la différence entre les alliages 6061 et 7075 ? Le noir réduit l’écart, mais ne modifie pas la nature du métal sous-jacent. Un composant en 7075 peut toujours paraître plus chaud ou moins profond que son voisin en 6061. Maintenez la constance des lots de matériaux, de la texture initiale, de l'épaisseur du film, des conditions de teinture et de l'étanchéité. Si les deux alliages restent visibles, définissez une plage limite distincte pour chacun.
3. L'alliage 7075 est-il inadapté à l'anodisation dure de type III ?
Non. Les ateliers procèdent à une anodisation dure de l'alliage 7075 lorsque la robustesse du substrat et la résistance à l'usure de la surface le justifient. Le projet nécessite simplement une meilleure planification concernant l'épaisseur du film, l'état des bords, le masquage, les zones sensibles à la fatigue et la couleur naturelle. Qualifiez l'alliage et la géométrie. Un coupon noir générique ne représente pas toutes les pièces.
4. Quelle compensation dois-je appliquer à un alésage pour l'anodisation ?
Commencez par une estimation, et non par une tolérance universelle copiée d'un ancien travail. Pour une conception initiale en matière de fabrication (DFM), considérez environ la moitié du film comme une croissance externe ; un alésage revêtu peut perdre environ l'épaisseur d'un revêtement en diamètre. La répartition réelle dépend de l'alliage et du procédé. Obtenez les données du finisseur, puis vérifiez l'ajustement sur des pièces représentatives.
5. Quelle est la meilleure façon de spécifier l'uniformité de la couleur anodisée ?
Décrivez la méthode de contrôle de la couleur avec autant de précision que la spécification de finition. Indiquez l'alliage, le revenu, la règle de lot, la préparation, le type, la classe, l'épaisseur, le colorant, le scellage et les zones cosmétiques. Joignez un étalon signé avec les limites de luminosité. Si le contrôle de la couleur est effectué à l'aide d'un colorimètre, définissez l'espace colorimétrique, l'illuminant, la géométrie, les points de mesure et la plage numérique. Une photo envoyée par e-mail ne constitue pas une norme de couleur.
Cliquez ici pour votre demande 👆
Résumé
Pour les travaux d'esthétique, l'aluminium 6061 est généralement plus facile à uniformiser. Choisissez l'aluminium 7075 lorsque le cas de charge l'exige, et prévoyez alors une réponse de surface différente. Le matériau de base, la texture, le prétraitement, le contact électrique, le contrôle du bain, l'épaisseur du film, la teinture et l'étanchéité influencent tous l'aspect final. Distinguez les critères d'ajustement des critères de couleur. Faites des essais avec les deux alliages. Fournissez au fournisseur suffisamment d'informations pour planifier l'usinage et l'anodisation simultanément.
Informations de contact
Société : Ningbo Liqin Industry Co., Ltd. Maintenance client quotidienne et assistance après-vente : :service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : :business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avertissement
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne remplacent pas les accords techniques signés. Étant donné que les pièces sur mesure varient en fonction des numéros de coulée des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contractuelles sont régies exclusivement par vos plans CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images présentés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent pas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre centre de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, afin que vous receviez des composants prêts à l'emploi, sans aucun problème d'assemblage ni arrêt de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour un délai de réponse de deux heures à vos nouvelles demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie. Nous vous invitons à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
