 Français




Pesez-vous toujours un grain de 120 par rapport à une « fine perle de verre » ou vous vous demandez si le dessin devrait plutôt nommer une valeur Ra ? Nous voyons souvent cette question. Un échantillon peut paraître calme et même sous la lumière d'un bureau, puis un lot de production arrive plus sombre, plus granuleux ou avec des bords qui ont perdu leur mordant. Les notes ci-dessous visent à mettre fin à cet argument avant qu’il n’atteigne l’inspection de réception. Ils expliquent ce qu'un acheteur ou un ingénieur concepteur doit mettre sur l'impression, dans un langage qu'un opérateur de finition peut réellement utiliser.
Le cabinet n’est qu’un maillon de la chaîne. Nous examinons d'abord le lot d'alliage et la surface issue du broyeur : traces de coupe, bavures, marques de serrage, huile, et tout. Viennent ensuite les perles, la prise d'air, le mouvement du pistolet, le masquage, le lavage et tout revêtement ultérieur. Changez-en un et l’éclat peut bouger. Ainsi, un chiffre, en soi, n’est jamais une promesse fiable de rugosité. Convenez d'abord de la fonction et d'un échantillon ; verrouillez la fenêtre de travail après l'essai ; mesurez chaque lot de la même manière.
Réponse courte : pour une face satinée uniforme sur de l'aluminium usiné, notre premier essai utiliserait normalement de fines billes de verre sphériques. La zone de 100 à 170 mailles est un point de départ judicieux pour les pièces cosmétiques générales ; Le maillage 170-325 mérite le détour lorsque la texture doit rester subtile autour des petits détails. Les services commerciaux publient également par défaut la perle de verre n° 120. Pourtant, un tableau a sa place sur la feuille d’essai et ne remplace pas une véritable spécification. La pression, les billes cassées, le métal de base, la finition de la fraise, l'angle du pistolet, la distance et même la configuration du profilomètre peuvent tous faire évoluer la réponse.
Qu'est-ce qu'une finition par projection de billes sur de l'aluminium ?
Le sablage aux billes propulse de petites particules, généralement sphériques, contre la surface avec de l'air comprimé. Sur l'aluminium, les impacts aplatissent les minuscules points saillants, mélangent les marques d'outils directionnelles légères, suppriment les décolorations mineures liées à la manipulation et diffusent la lumière réfléchie. Le résultat est un aspect mat ou satiné à faible éblouissement, sans le grain droit laissé par le brossage.
Ne mélangez pas cela avec un sablage agressif. L'oxyde d'aluminium angulaire a des coins ; il coupe et laisse une dent plus pointue. Les perles de verre rondes se comportent davantage comme d'innombrables petits marteaux, estompant plutôt la peau. Le grenaillage est encore une fois un autre travail. Il s’agit d’un processus d’ingénierie contrôlé visant à vérifier les conditions de contrainte de compression. Un jet décoratif peut gâcher un peu la surface, mais il serait imprudent de le qualifier de traitement de résistance à la fatigue sans contrôle d'intensité et de couverture.
Le sablage aux billes est couramment utilisé sur les boîtiers électroniques, les boîtiers optiques, les supports d'automatisation, les panneaux de commande, les composants de dispositifs médicaux et autres pièces en aluminium sur mesure où l'aspect uniforme et la matière à faible éblouissement. Il peut également préparer une base visuellement cohérente avant une anodisation ou un autre revêtement. Il ne remplace pas une finition CNC correcte et n’ajoute pas en soi une protection significative contre la corrosion.
Tableau des grains et des mailles Bead Blast pour l'aluminium CNC
Un problème apparaît immédiatement : les fournisseurs n’utilisent pas « grain », « maille », codes de perles et micromètres comme synonymes parfaits. Le maillage fait référence à une ouverture d'écran. Un sac de billes commerciales, quant à lui, contient une gamme de tailles de particules plutôt que de petites sphères identiques. Pour une pièce cosmétique, demander à voir la fiche technique du support et la désignation du lot. Lisez le tableau comme une carte pour créer des coupons, et non comme une table de conversion universelle.
|
Bande de sélection typique |
Bande de particules approximative |
Direction visuelle attendue |
Utilisation courante |
Risque principal |
|
40 à 60 mesh / grosse perle |
Environ 250 à 425 µm |
Mat prononcé et terne avec une texture plus forte |
Mélange plus lourd sur des pièces robustes ; essais de nettoyage non cosmétique |
Arrondis des bords, marques de panne, déformation sur sections minces |
|
60-100 mesh / perle moyenne |
Environ 150-250 µm |
Mat visible ; suppression plus rapide du contraste d'usinage léger |
Boîtiers et supports industriels généraux |
Peut paraître granuleux sous une lumière rasante |
|
100-170 mesh / perle fine |
Environ 90 à 150 µm |
Aspect satiné à mat équilibré |
Aluminium CNC cosmétique générale; essais de pré-anodisation |
Un support usé peut produire une dérive et une contamination |
|
170-325 mesh / perle très fine |
Environ 45 à 90 µm |
Texture satinée plus fine ; meilleure rétention des petits détails |
Petits boîtiers, pièces d'instruments, géométrie délicate |
Couverture plus lente ; les défauts sous-jacents peuvent rester visibles |
Les bandes sont conformes aux gammes de perles couramment publiées : 40 à 60, 60 à 100, 100 à 170 et 170 à 235. Protolabs Network, par exemple, publie des billes de verre n°120 pour son service standard. Remarquez ce que les bons fournisseurs ne disent pas : ils ne transforment pas ce chiffre en un Ra garanti pour chaque alliage et chaque forme. Cette retenue est techniquement valable.
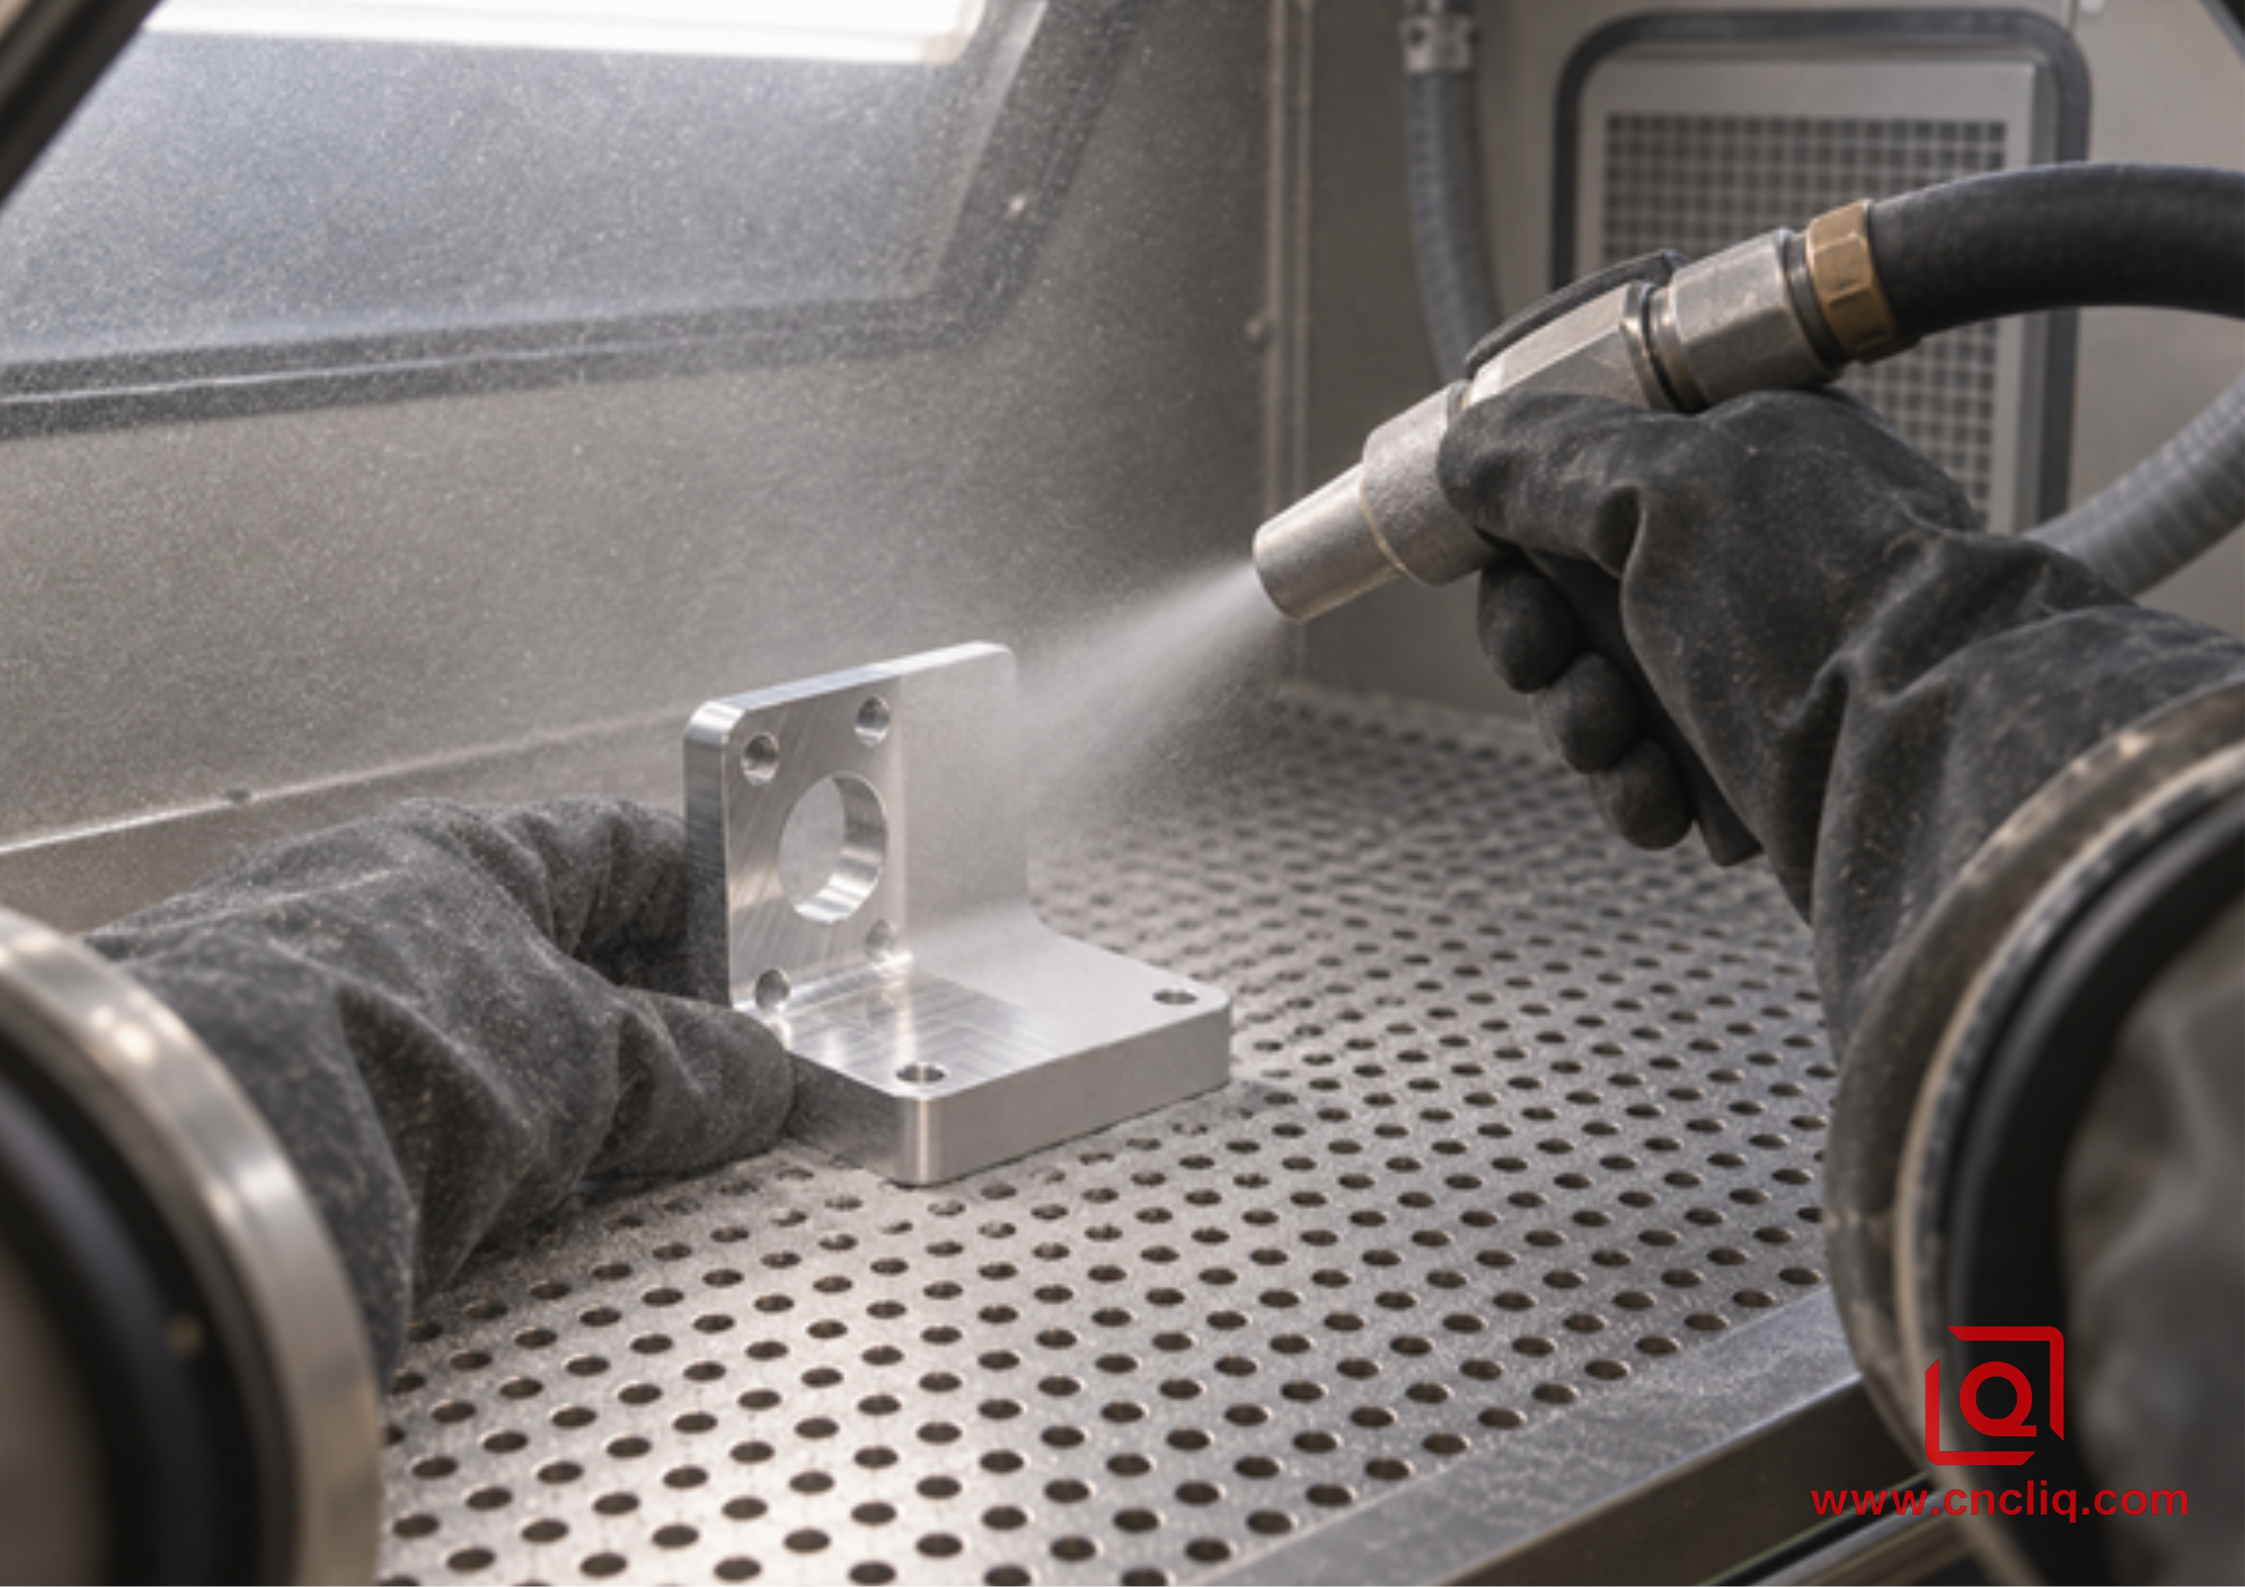
Une finition homogène dépend du débit de fluide contrôlé, de l'angle de la buse, de la distance de sécurité, du mouvement et de l'exposition, et non seulement de la taille des grains.
Rugosité de surface du jet de billes : à quel Ra pouvez-vous vous attendre ?
Ra est une moyenne arithmétique issue d'un profil de rugosité. Utile, oui, mais cela rassemble un paysage complexe en une seule figure. Je peux placer 2 coupons sur le banc d'inspection avec le même Ra rapporté et voir quand même une nette différence : l'un porte une pose fraisée, l'autre diffuse la lumière dans toutes les directions après le dynamitage. Si la brillance, la teinte, l'ondulation, le toucher ou la visibilité des défauts sont importants, signalez-les séparément. Ra ne peut pas faire tout ce travail.
|
Condition |
Bande indicative de Ra |
À quoi ça ressemble habituellement |
Comment le spécifier de manière responsable |
|
Bon aluminium tel qu'usiné |
Environ 0,8 à 3,2 µm, en fonction du processus |
Réfléchissant, avec parcours d'outils directionnels |
Indiquer Ra et si les marques d'outils visibles sont acceptables |
|
Essai de fines billes de verre sur une surface bien usinée |
Souvent environ 0,8 à 1,6 µm |
Satin doux et uniforme |
Approuver un coupon et vérifier la géométrie réelle de la pièce |
|
Essai avec billes de verre moyennes ou exposition plus longue |
Souvent environ 1,2 à 2,5 µm |
Mat plus diffus, texture tactile plus forte |
Contrôler la pression validée, la qualité des billes et la méthode d'exposition |
|
Abrasif angulaire agressif |
Peut dépasser 2,5 µm |
Profil plus net et plus terne |
N'appelez pas cela un sablage aux billes de verre si un support angulaire est requis. |
Le chevauchement est délibéré. Le sablage aux billes peut augmenter Ra sur une face finement usinée, mais il peut réduire le contraste des arêtes élevées de l'outil sur une face plus rugueuse. La valeur finale dépend également du rayon du stylet, de la longueur d'évaluation, du filtre, de la direction de mesure et de l'endroit où le tracé est effectué. Pour les nouveaux dessins, ISO 21920-1:2021 fournit le cadre actuel pour indiquer la texture de la surface du profil ; L'ISO 1302:2002 a été retirée. Si un dessin client plus ancien cite toujours la norme ISO 1302, confirmez les règles de mesure prévues au lieu de les modifier silencieusement.
Pour un joint fonctionnel, un siège de roulement, un alésage coulissant, une donnée optique ou un contact électrique, ne présumez pas qu'un sablage esthétique est acceptable. Masquez la fonction ou définissez une finition distincte. Lorsque la pièce présente des exigences à la fois en matière d'apparence et d'étanchéité, une carte de surface sur le dessin 2D est beaucoup plus claire qu'une note générale.
Pourquoi la même légende de 120 grains peut produire des résultats différents
1. Les perles neuves et les perles recyclées n’ont pas la même frappe
Ouvrez un nouveau sac et les particules sont pour la plupart rondes. Exécutez-les assez longtemps et certains se séparent ; les fines d'aluminium et les saletés rejoignent également la circulation. L'armoire devient peu à peu un processus différent, même si l'étiquette sur le sac n'a pas changé. Nous traitons cette dérive grâce à une règle de réapprovisionnement, une armoire éloignée des travaux ferreux, un nettoyage de routine et une vérification rapide par rapport au coupon approuvé. Il s’agit d’un entretien ménager ordinaire, mais de nombreux cosmétiques en dépendent.
2. La pression modifie à la fois la couverture et le risque de dommages
Xometry suggère de commencer le travail avec des billes de verre à une pression proche de 3,5 bars, ou 50 psi, puis de monter seulement jusqu'à ce que la finition l'exige. C’est un conseil judicieux en magasin. Le bouton de pression n'est pas un bouton de qualité. Tournez-le trop loin et les perles se briseront plus tôt, des fragments pointus peuvent se loger dans la peau, les bords s'effaceront, de petits trous s'ouvriront et les murs clairs s'inclineront. Le bon réglage est simplement le réglage le plus bas qui couvre proprement la pièce dans le cycle convenu.
3. L'angle, la distance et le maintien créent une variation locale
Maintenez le pistolet immobile et un point chaud apparaît ; chaque opérateur l’apprend rapidement. L’impact direct frappe également plus fort qu’une passe éclair. Ajoutez maintenant une poche profonde, où le flux ne peut pas arriver ou sortir comme il le fait sur une face ouverte. Pendant l’échantillonnage, notez la buse, l’écartement, le modèle de déplacement, la plage d’angle utile et l’ordre dans lequel les faces ont été traitées. Une géométrie maladroite peut justifier un dispositif d'indexation ou un chemin robotique. L'habileté manuelle est importante, mais la mémoire n'est pas un contrôle de processus.
4. La surface usinée reste en dessous
De fines perles de verre mélangent les lignes de coupe légères ; il ne peut pas réparer les broutages, les rainures, les bosses de serrage, la porosité, les rayures profondes ou une inadéquation entre les configurations d'usinage. Si l’explosion doit travailler suffisamment fort pour effacer un défaut, elle érodera également les bords et modifiera l’apparence. C'est pourquoi le plan d'usinage et le plan de finition doivent être revus ensemble. Le guide de Liqin pour options de finition pour l'aluminium fraisé CNC explique comment le sablage aux billes s'intègre parmi les voies d'anodisation, de film chimique, de nickel autocatalytique et d'autres voies de post-traitement.
5. L'alliage et l'état affectent la réponse
Le 6061-T6, le 7075-T6/T651, le 5052-H32 et la fonte d'aluminium ne présentent pas la même dureté, microstructure ou réponse d'anodisation. Une peau moulée avec des pores ne peut pas être jugée selon les mêmes critères visuels qu'une billette ouvrée. Même deux lots du même alliage nominal peuvent être anodisés avec un ton légèrement différent. Conservez les pièces cosmétiques correspondantes dans le même itinéraire de matériaux documenté et validez la séquence complète de sablage et d'anodisation, et non chaque étape isolément.
Bille de verre, oxyde d'aluminium ou perle de céramique
|
Médias |
Forme et action des particules |
Résultat typique sur aluminium |
Meilleur ajustement |
Point de surveillance |
|
Perle de verre |
Principalement sphérique ; pennes et mélanges |
Texture satinée douce à mate, à faible direction |
Pièces CNC cosmétiques et aspect pré-anodisé |
Fragments et contamination à mesure que les médias s'usent |
|
Oxyde d'aluminium |
Angulaire; coupe agressivement |
Profil d'ancrage plus terne et plus pointu |
Adhérence du revêtement ou nettoyage plus fort lorsque spécifié |
Plus grande attaque de matériau et arrondi des bords |
|
Perle en céramique |
Média sphérique dense avec une bonne durabilité |
Satin fin et homogène avec une couverture efficace |
Travail cosmétique haut de gamme et essais de répétabilité contrôlés |
Coût médiatique plus élevé ; nécessite encore une validation |
|
Perle en plastique |
Médias plus doux ; action de coupe inférieure |
Nettoyage plus doux avec changement de profil limité |
Surfaces sensibles et essais de retrait de revêtements |
Peut ne pas mélanger suffisamment les marques d’usinage |
Évitez le mot générique « sablé » lorsque vous parlez de billes de verre sphériques. Le sable de silice présente de graves risques respiratoires et L'OSHA identifie le sablage abrasif avec du sable comme une activité pouvant créer une exposition à la silice cristalline respirable. Un fournisseur professionnel doit utiliser une armoire fermée, un système de dépoussiérage approprié, des procédures spécifiques aux supports et les contrôles de protection requis.
Règles de conception avant de publier le dessin
Protégez les interfaces de précision. Commencez par les endroits que l'assemblage ne peut pas se permettre de perdre : les alésages de roulements et de goujons, les zones d'étanchéité, les filetages, les plots de mise à la terre et les zones d'identification. Mettez-les sur une carte sans explosion. Une limite basée sur des données est beaucoup plus facile à inspecter que la note « masquer selon les besoins », qui demande au finisseur de deviner ce que le concepteur voulait dire.
Cassez délibérément les bords vulnérables. Un chanfrein ou un rayon contrôlé est plus reproductible qu'une arête vive non spécifiée qui change pendant l'ébavurage et le sablage. Si un bord doit rester fonctionnellement net, signalez-le et discutez s'il doit être masqué ou terminé par un autre itinéraire.
Donnez aux perles une issue. Un robinet aveugle ou une galerie traversante peut paraître propre tout en contenant une poche de médias. Branchez-le lorsque cela est possible, choisissez délibérément l'orientation du dynamitage, puis soufflez et inspectez ensuite le passage. Le matériel fluide, optique et médical peut nécessiter un lavage validé avant un emballage propre. « Il a l'air vide » n'est pas une méthode de propreté.
Respectez les murs fins. Des impacts répétés peuvent faire sortir un panneau large et lumineux de son plan, en particulier lorsqu'un seul visage prend la majeure partie de l'exposition. Baissez la pression, essayez des supports plus fins, soutenez le travail et équilibrez les passes. Testez la forme réelle plutôt qu'un coupon épais seul. Et si la planéité est importante lors de l'assemblage, dites clairement que la limite s'applique après le sablage et le revêtement.
Planifiez la séquence de revêtement. Le sablage aux billes est souvent suivi d'une anodisation de type II ou de type III, mais le sablage n'est pas le revêtement. MIL-PRF-8625 est la spécification de performance américaine active couvrant les revêtements anodiques pour l'aluminium et les alliages d'aluminium, y compris les revêtements durs à base d'acide sulfurique de type II et de type III. Si l'anodisation suit, identifiez le type, la classe, la couleur, l'épaisseur ou les exigences de performance, les dimensions d'étanchéité, de masquage et de post-revêtement. Liqin Flux de travail d'usinage CNC et de traitement de surface de l'aluminium montre pourquoi les références d'usinage, le nettoyage, le masquage, le revêtement et l'inspection doivent être traités comme un seul et même itinéraire.
Une légende de dessin qu'un fournisseur peut réellement citer
Exemple d'accroche de début :
Surfaces cosmétiques A : fines billes de verre sphériques, maille nominale 100–170, aspect satiné uniforme. Cible Ra 0,8 à 1,6 µm après le dynamitage, mesuré selon la méthode de profil ISO 21920 convenue. Aucune marque d'outil directionnelle visible, point chaud, support intégré, tache ou marque de manipulation sous inspection diffuse et à lumière rasante convenue. Masquez l'alésage du roulement B, la face d'étanchéité C, tous les filetages et le plot de mise à la terre D. L'apparence correspond à l'échantillon limite approuvé. Suivez avec une anodisation de type II selon les spécifications d'achat. Toutes les dimensions s’appliquent après finition, sauf indication contraire.
Cette formulation n’est qu’un point de départ. La meilleure légende de production identifie également l'alliage et l'état, la révision de la pièce, les zones d'inspection, la variation de couleur autorisée, la taille de l'échantillon, l'éclairage, la distance de visualisation et la méthode d'emballage. Si l’apparence domine, utiliser un échantillon de limites visuelles inférieure et supérieure. Si la fonction domine, donnez la priorité aux exigences mesurables en matière de Ra, de propreté, de limites dimensionnelles, d'adhérence ou de corrosion.
Inspection : mesurez la texture et jugez l'apparence séparément
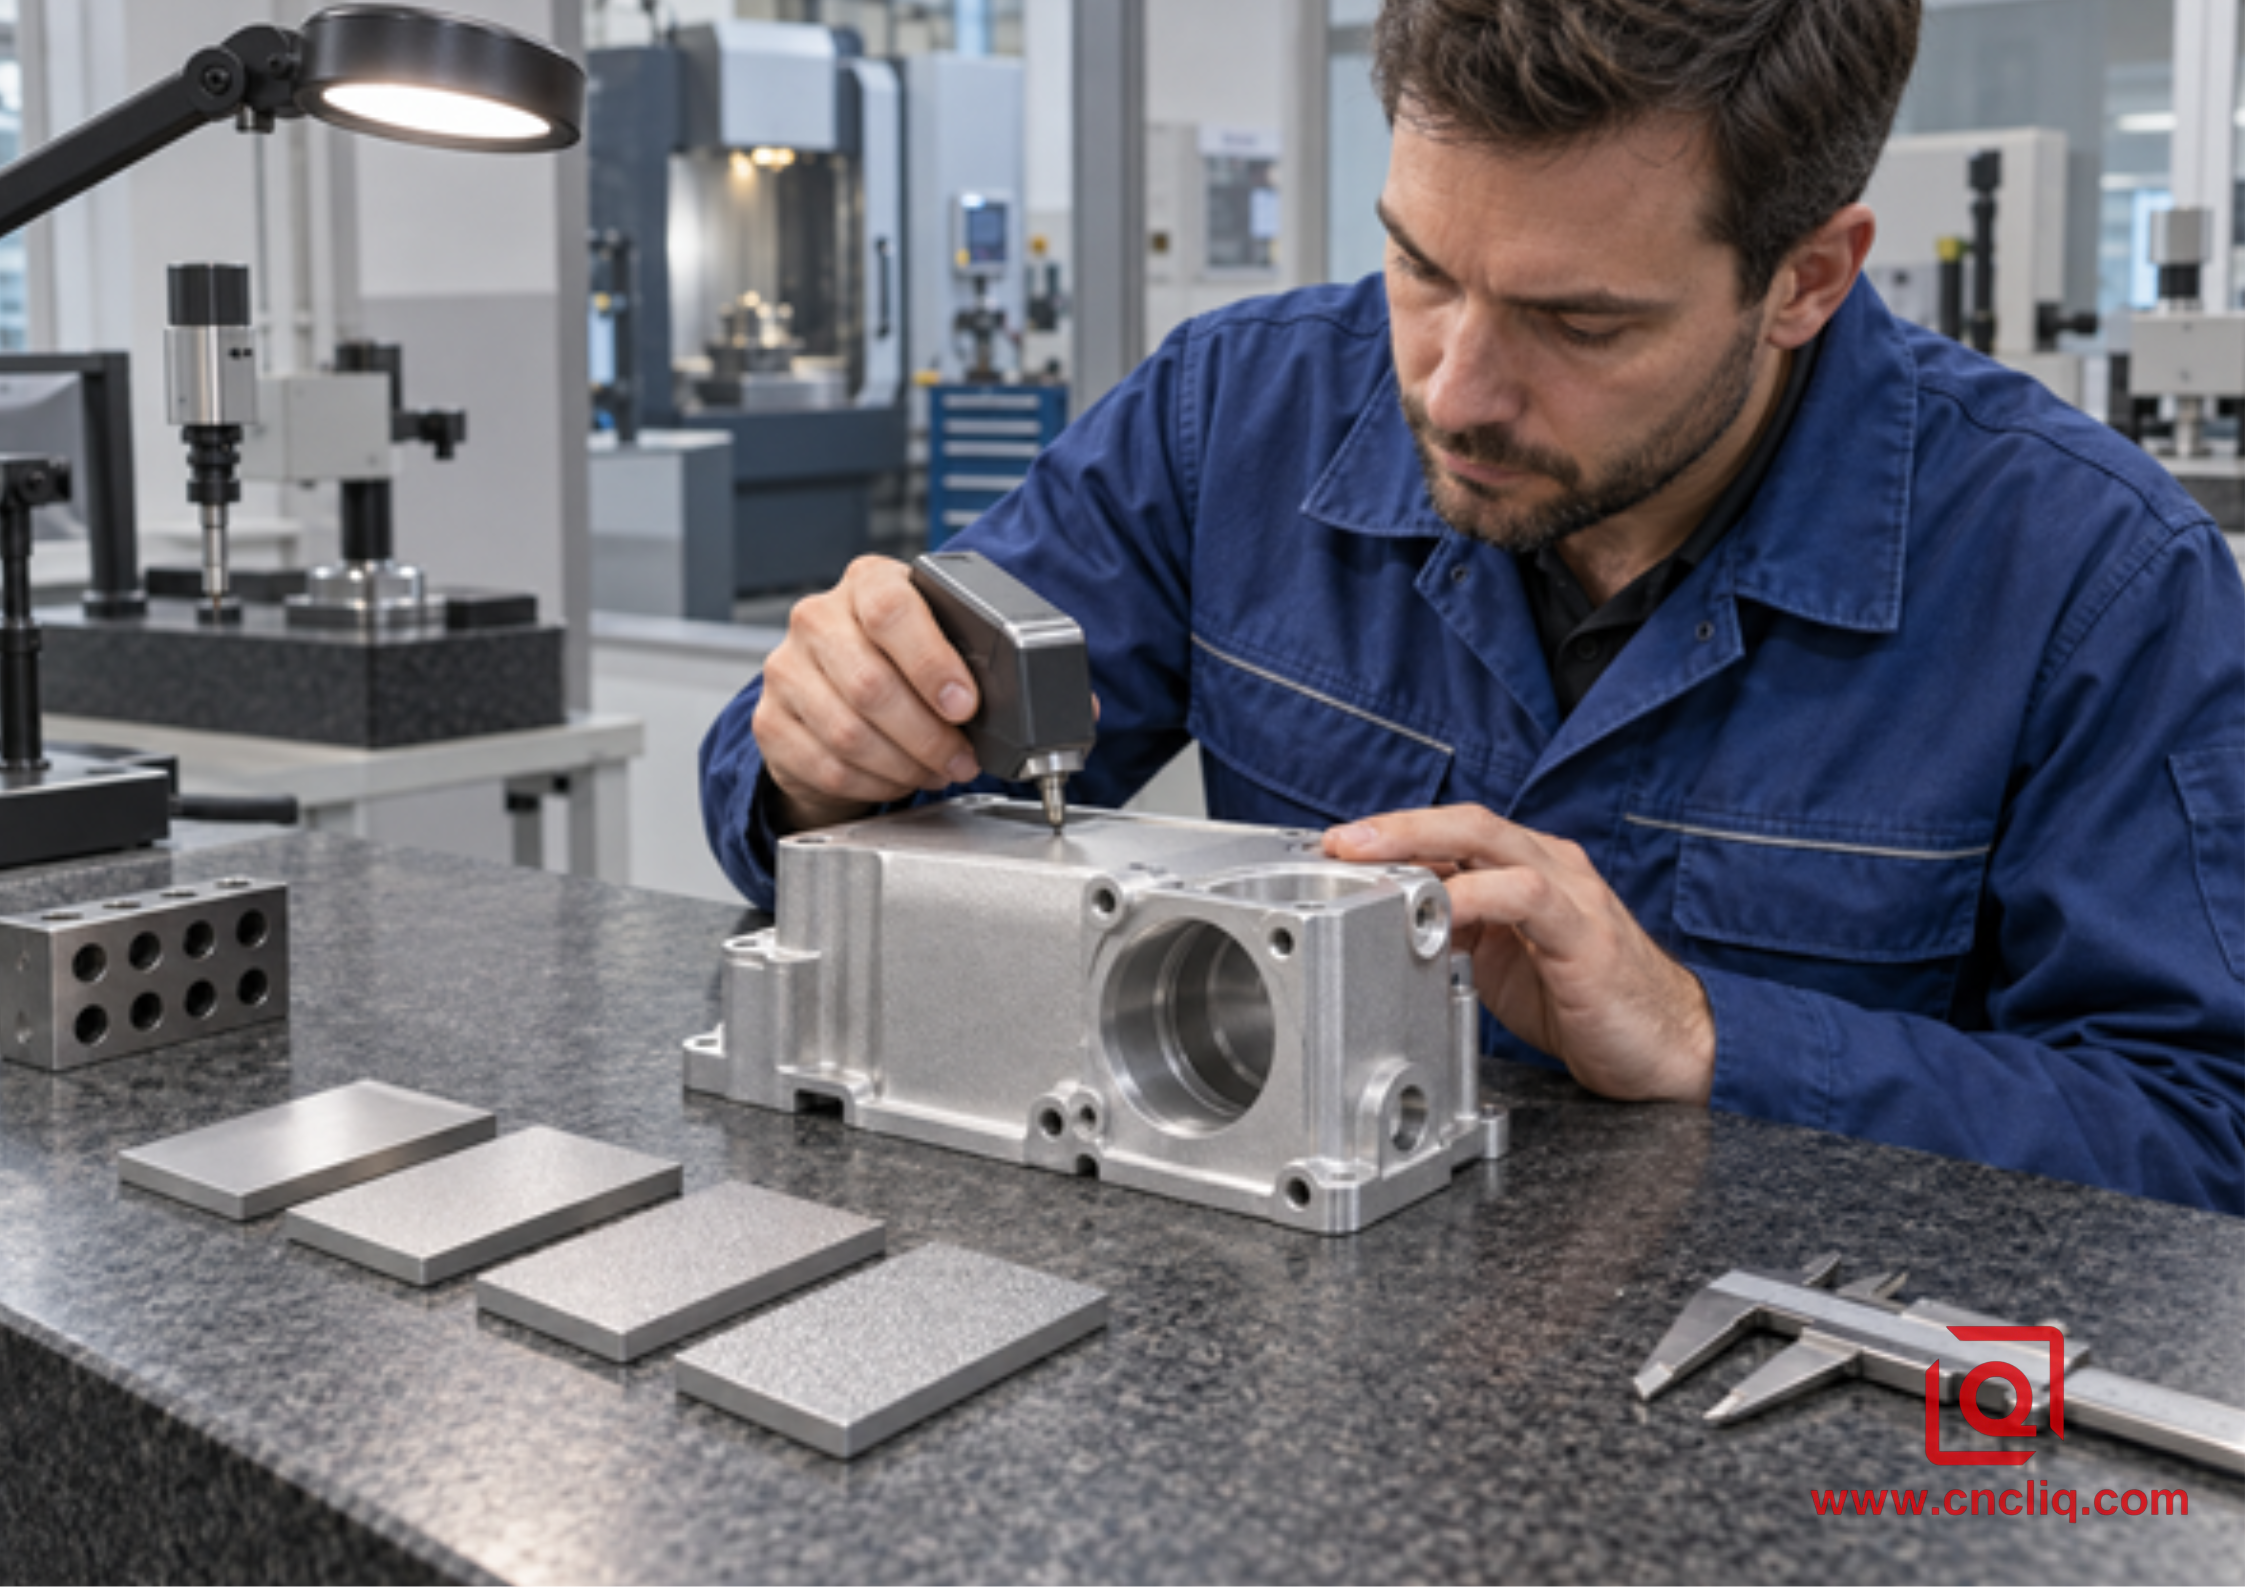
Ra confirme une partie de la qualité de la surface ; les limites visuelles, la propreté, le masquage et les dimensions nécessitent leurs propres contrôles.
Placez le profilomètre sur un endroit stable où son patin ne basculera pas dans une courbe. Marquez ce patch sur le dessin d’inspection. Le premier article et le dernier lot de production doivent utiliser les mêmes paramètres et la même direction de trace, avec suffisamment de lectures pour révéler la dérive, et non un seul passage flatteur sur la bande la plus lisse. Un profileur optique peut aider sur une géométrie minuscule ou délicate. Il suffit de le corréler avant de comparer son numéro avec un résultat au stylet de contact.
Éteignez ensuite les instruments et regardez. Utilisez le même fond neutre et la même lampe diffuse à chaque fois, suivis d'un contrôle à faible lumière rasante qui exposera les stries et les zones surchargées. Fixez la distance normale et la durée de visionnage. Cela protège les deux côtés : le client ne peut pas rejeter une teinte indéfinie sur un coup de tête, et le fournisseur ne peut pas faire signe à travers une belle coque dont le fil ou le joint est endommagé.
L'inspection finale doit inclure les limites de masquage, les supports piégés, les bavures, les vérifications du calibre de filetage, les dimensions critiques et l'état du revêtement. Pour une demande de prix de production, indiquez au fournisseur si vous avez besoin d'un rapport d'inspection, d'un certificat de matériau, d'un rapport d'anodisation, d'enregistrements de rugosité, d'essais de corrosion ou seulement d'une approbation visuelle du premier article. Des exigences claires en matière de preuves évitent à la fois des coûts cachés et des arguments tardifs.
Cas client anonyme : boîtier de capteur optique
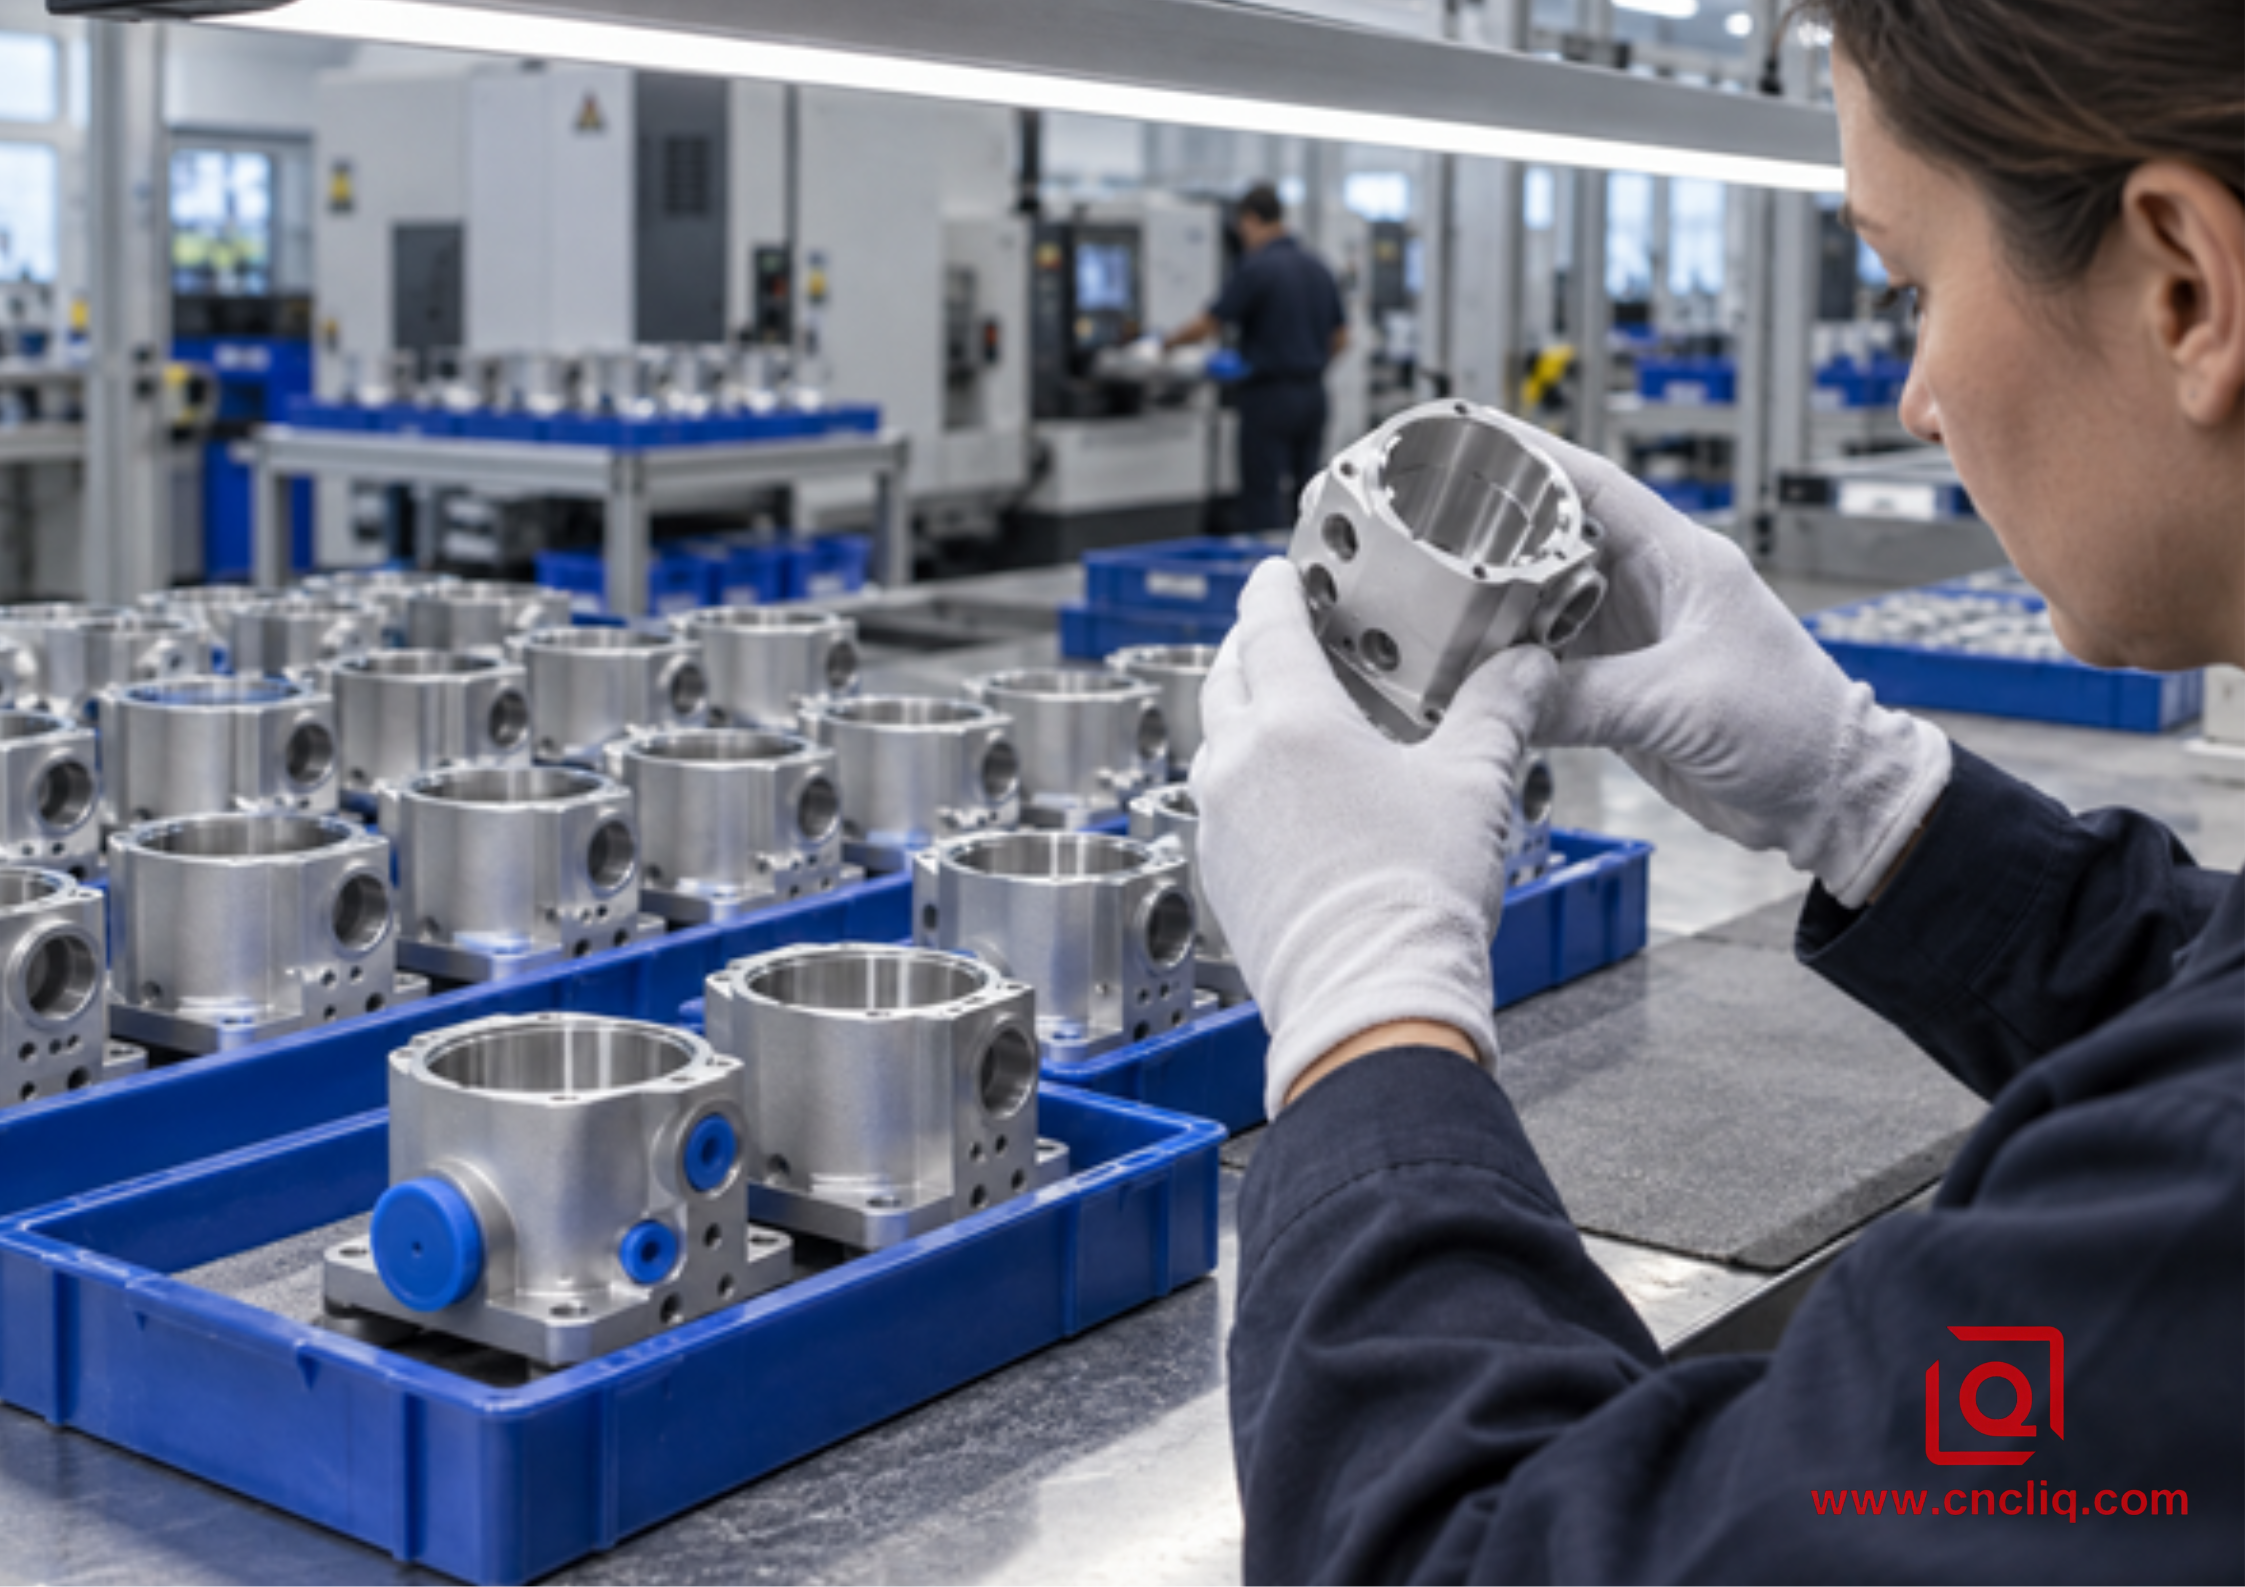
Un exemple anonymisé de contrôle cosmétique et fonctionnel orienté lot ; l'image est illustrative.
Un client d'automatisation a déjà envoyé une demande d'offre sur un boîtier optique 6061-T6 avec une note de finition en trois mots : « bead blast matte ». Nous pourrions citer un chiffre, mais pas un résultat fiable. À quel point le mat était-il bien ? L'alésage de l'objectif pourrait-il voir les médias ? La limite visuelle a-t-elle été jugée avant ou après l'anodisation ? Les dimensions s'appliquaient-elles au métal nu ou à la pièce terminée ? Ces 4 questions devaient d’abord être réglées.
Nous divisons le modèle par fonction. Les visages extérieurs sont devenus la zone cosmétique A ; l'alésage de la lentille, les chevilles, le joint torique, les tarauds et le plot de mise à la terre sont entrés dans la zone protégée B. L'usine a ensuite dû laisser une ligne de base propre. Personne ne s’attendait à ce que l’opérateur du dynamitage efface une trace profonde. Les coupons provenaient du même chemin de matériaux que les pièces, et l'essai a commencé avec de fines billes de verre sous une pression prudente. Un seul paramètre a changé entre les passes, donc la comparaison nous a réellement appris quelque chose.
L'itinéraire approuvé utilisait le coupon comme élément visuel principal, fixait la qualité du support et le coffret, documentait la pression et la pratique des buses et ajoutait des bouchons à toutes les ouvertures critiques. Après le sablage, les pièces ont été nettoyées, vérifiées pour déceler tout matériau emprisonné et déplacées selon l'itinéraire d'anodisation spécifié. La rugosité a été enregistrée au niveau des tampons extérieurs définis, tandis que les alésages et les surfaces d'étanchéité ont été vérifiés dimensionnellement après toutes les finitions. Les pièces individuelles étaient séparées dans des plateaux de protection afin que les faces mates uniformes ne puissent pas frotter ensemble pendant le transport.
Le résultat important n’a pas été un pourcentage dramatique. Il s'agissait d'un plan de contrôle transférable : une portée visuelle approuvée, une méthode de rugosité mesurable, des zones explicites sans explosion et une inspection finale liée à la fonction d'assemblage. La même logique s'applique aux boîtiers de communication, aux instruments médicaux, aux supports robotiques et aux composants de moteurs de précision. Liqin est publié Électrode de protection contre les surtensions en aluminium 6061-T6 est un exemple de produit pertinent car sa page documente la finition CNC, les options de traitement de surface, le contrôle de la qualité de la surface et l'inspection d'un composant en aluminium personnalisé.
Comment le sablage aux billes modifie les coûts et les délais de livraison
Les perles sont bon marché par rapport à la main d’œuvre qui les entoure. Le devis augmente grâce à la manipulation, 20 petits bouchons, le nettoyage, le tri visuel, le travail des coupons et la possibilité de mettre au rebut une pièce finie. Un support ouvert sans limite cosmétique convenue peut dépasser rapidement la cellule. Un boîtier à 6 côtés avec une ligne de masque étroite, une anodisation assortie, des manchons individuels et une visualisation à 100 % sous une lumière contrôlée est un travail différent. Le prix devrait le montrer honnêtement.
Une demande de prix utile nécessite plus qu'un fichier STEP. Envoyez le dessin contrôlé, l'alliage et l'état, la taille de la commande et la demande annuelle, la carte cosmétique, les faces protégées, la méthode Ra, les supports préférés, le revêtement en aval et les rapports dont vous avez besoin. Les photos aident ; un échantillon limite physique est préférable. Pour une nouvelle apparence, achetez quelques coupons ou premiers articles avant de libérer le lot. Ce court exercice coûte bien moins cher que de se débattre devant plus de 300 boîtiers finis sur ce que « mat » est censé signifier.
Besoin d'un devis pour une pièce en aluminium microbillé ?
Envoyez à Liqin votre fichier STEP, votre dessin 2D, la quantité, l'alliage, l'apparence de la cible, l'exigence Ra, la carte de masquage et le revêtement final. Notre équipe peut examiner la fabricabilité, identifier les caractéristiques sensibles à la finition et renvoyer un itinéraire de devis pour les prototypes ou la production. Contactez-nous avec vos exigences en matière de dessin et de finition.
Liste de contrôle de la demande de prix pour l'aluminium CNC sablé
- Numéro de pièce, révision, modèle 3D et dessin 2D entièrement contrôlé
- Alliage d'aluminium, trempe et toute exigence de même lot pour les assemblages cosmétiques
- Verre, céramique, oxyde d'aluminium ou tout autre support nommé : ne vous contentez jamais de « sabler »
- Qualité des particules ou désignation du support du fournisseur et si la substitution est autorisée
- Cible Ra avec étalon de mesure, emplacement, filtre et règle d'acceptation
- Zones cosmétiques, zones fonctionnelles et limites de masquage clairement dimensionnées
- Coupon principal approuvé ou limites d'apparence supérieure/inférieure
- Anodisation ou autre traitement en aval, y compris les spécifications, le type, la classe, la couleur et le masquage
- Exigences dimensionnelles finales après toutes les finitions
- Nettoyage, contrôle des supports piégés, emballage, rapports, taille de l'échantillon et quantité livrée
Cliquez ici pour votre demande 👆
FAQ
1. Quelle granulométrie est la meilleure pour le sablage de billes d'aluminium usiné CNC ?
Si un client souhaite une face satinée propre et n'a pas d'échantillon existant, je mets généralement des billes de verre de 100 à 170 mailles sur le plan d'essai. La gamme plus fine de 170 à 325 mérite d'être testée autour de petites gravures ou de caractéristiques nettes ; #120 apparaît également comme un choix standard dans la finition CNC commerciale. Aucune de ces étiquettes ne règle le problème. Le coupon doit toujours correspondre à l'alliage réel, au motif de coupe, à la forme de la pièce, au réglage de l'air et à toute anodisation qui suit.
2. Quel Ra le sablage aux billes de verre produit-il sur l'aluminium ?
Sur une face bien usinée, de fines billes de verre renvoient souvent un Ra proche de 0,8 à 1,6 µm. Une passe de qualité moyenne ou plus dure peut atterrir plus près de 1,2 à 2,5 µm. Traitez-les comme des bandes d'essai qui se chevauchent, et non comme des promesses : j'ai vu le nombre évoluer avec la finition de la fraise, l'âge des perles, la pression de l'air, le maintien et même la configuration du profilomètre. Mettez la cible, l'emplacement de la trace, la méthode de test et l'échantillon visuel sur l'impression ; une étiquette de grain ne peut pas couvrir les 4.
3. Le sablage aux billes protège-t-il l’aluminium de la corrosion ?
Non. L’armoire change de texture et peut nettoyer une légère décoloration ; il ne laisse pas de barrière fiable contre la corrosion. L'aluminium formera son propre oxyde mince, mais les pièces exposées aux intempéries, aux produits chimiques, à la manipulation ou à un long service nécessitent normalement un traitement spécifié tel qu'une anodisation, un revêtement de conversion ou une peinture. Choisissez ce traitement en fonction de l'environnement réel et des besoins électriques, d'usure, de couleur et dimensionnels. Ensuite, appliquez-le sur l'échantillon sablé, car le même revêtement peut avoir un aspect très différent sur une base mate.
4. L’aluminium doit-il être sablé avant l’anodisation ?
Souvent, oui, lorsque le cahier des charges nécessite une surface mate silencieuse et peu éblouissante. Ce n'est pas une étape d'anodisation obligatoire. Les perles peuvent adoucir le léger contraste de la fraise, mais l'anodisation peut également révéler une rayure profonde, un sablage irrégulier, un mauvais nettoyage ou un lot d'alliages mélangés. Nous approuvons donc le sablage et l'anodisation ensemble sur l'alliage de production. Les alésages, les filetages, les zones d'étanchéité et les contacts électriques sont cartographiés et protégés là où l'assemblage en a besoin.
5. Le sablage aux billes peut-il modifier les dimensions ou les tolérances de dommages ?
Ça peut. Sur un boîtier solide, un léger passage de billes de verre peut à peine déplacer une taille globale, mais le même jet peut émousser un bord, ouvrir un petit trou, marquer une surface d'ajustement ou retirer un panneau mince de son aplatissement. Les supports grossiers ou angulaires, les pressions élevées, les supports fatigués et le fait de rester au même endroit aggravent ce risque. Masquez ce qui compte, indiquez que les limites d'étirage s'appliquent après la finition et évaluez le premier article avant la sortie du rack de production.
Cliquez ici pour votre demande 👆
Résumé
Une finition stable par microbillage vient de l'ensemble du parcours, pas un numéro porte-bonheur. Commencez par un usinage honnête, testez les supports ronds sur la géométrie réelle et enregistrez la pression et la couverture qui ont fonctionné. Conservez l’exigence Ra à côté de l’échantillon visuel et non à sa place. Marquez les faces qui doivent rester intactes, décidez tôt de l'itinéraire d'anodisation et inspectez après la dernière finition. Faites cela sur le dessin et la demande de prix, et le « mat » devient un résultat que le magasin peut fixer, répéter et expliquer.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
