 Français




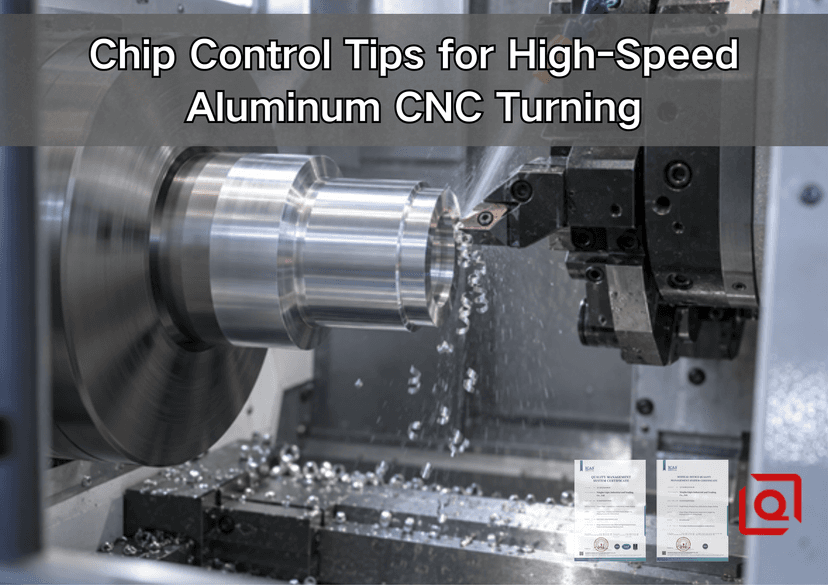
Vous rencontrez toujours des problèmes de copeaux d'aluminium qui s'enroulent autour du mandrin, frottent sur le diamètre fini ou obligent l'opérateur à interrompre un cycle automatique ? Consultez ce guide avant de réduire la vitesse de broche ou d'incriminer le liquide de refroidissement. En tournage CNC d'aluminium à grande vitesse, les copeaux ne sont pas des déchets à négliger. Ils constituent un signal d'information essentiel. Leur largeur, leur courbure, leur couleur, leur direction et leur régularité indiquent si l'outil de coupe, frotte, soude ou si le contrôle est perdu.
Cet article explique une méthode pratique pour passer d'un contrôle aléatoire des copeaux à un contrôle reproductible. Il aborde la géométrie des plaquettes, l'avance par tour, la profondeur de passe, la vitesse de coupe constante, le sens du liquide de refroidissement, l'alésage, le rainurage, la stratégie de trajectoire d'outil, le contrôle qualité et les informations relatives aux demandes de devis. L'objectif n'est pas de publier une recette universelle de vitesse et d'avance. Aucune recette de ce type ne peut prendre en compte tous les états d'alliage, les conditions de barres, la courbe de puissance de la machine, le porte-à-faux de l'outil, la nuance de la plaquette ou le système de refroidissement. Le but est d'aider les ingénieurs et les acheteurs à définir une plage de processus contrôlée, vérifiable sur la pièce réelle.
Réponse rapide : Comment remédier généralement aux longs copeaux lors du tournage de l’aluminium ?
Commencez par utiliser une plaquette à angle de coupe positif, affûtée et polie, conçue pour les métaux non ferreux. Choisissez un brise-copeaux adapté à l'avance et à la profondeur de passe réelles, et non pas simplement à l'option « aluminium ». Assurez-vous que le copeau soit suffisamment épais pour entrer en contact avec le brise-copeaux, dirigez le liquide de refroidissement vers l'interface copeau-outil, maintenez la pièce et le porte-outil rigides et vérifiez que l'avance programmée est respectée. Si la passe est trop superficielle pour la géométrie choisie, le copeau risque de ne jamais atteindre le brise-copeaux. Si l'arête est émoussée ou l'avance insuffisante, l'aluminium peut s'étaler sur la face de coupe et former une arête rapportée. Si le liquide de refroidissement atteint le mauvais côté de l'outil, même un débit important peut laisser la zone de coupe sèche.
Considérez tout tableau de paramètres comme un point de départ. La fenêtre d'application du fabricant d'outils de coupe et l'essai du premier article approuvé sont prioritaires.
Symptôme d'atelier | Cause probable du processus | Premier contrôle | Éviter |
long ruban ou nid d'oiseau | Avance ou profondeur de coupe inférieure à la plage du brise-copeaux ; état de ductilité excessive | Vérifier la carte d'insertion, l'avance réelle par tour et la profondeur de coupe | Modifier simultanément la vitesse, l'avance, le liquide de refroidissement et l'outil |
Aluminium soudé sur le bord | Frottement, bord émoussé, lubrification insuffisante, surface inadaptée ou recoupe des copeaux | Arrêtez-vous et inspectez la face du râteau ; remplacez ou nettoyez l’insert avant de procéder à un nouvel essai. | La taille est compensée par des décalages tandis que le BUE reste |
Alésage à finition rayée | Flux de copeaux dirigé vers l'alésage ; rinçage faible | Modifier l'orientation de l'outil ou le sens du liquide de refroidissement et protéger la passe de finition | Tirer un long copeau sur une surface d'étanchéité terminée |
Bavardages avec des puces erratiques | Débordement excessif, support faible, engagement instable | Réduisez la longueur de l'ensemble d'outillage et vérifiez le maintien de la pièce avant de régler la vitesse. | Traiter chaque problème de vibration comme un problème de régime moteur |
Les copeaux se cassent lors du dégrossissage mais pas lors de la finition. | La marge de finition est inférieure à la plage de travail du brise-copeaux | Sélectionnez une géométrie de finition ou redéfinissez la tolérance entre l'ébauche et la finition | Forcer un brise-roche à travailler sur une coupe superficielle |
1. Pourquoi l’aluminium, pourtant « facile à usiner », peut s’avérer difficile à automatiser
L'aluminium s'use rapidement car de nombreux alliages corroyés s'usinent avec une force relativement faible et conduisent bien la chaleur. Cela ne signifie pas pour autant qu'ils produisent facilement des copeaux. Un alliage ductile peut former un ruban continu. À haute vitesse de broche, ce ruban atteint rapidement le mandrin, la tourelle, le récupérateur de pièces, la sonde ou la surface finie. Le coût immédiat ne se limite pas à un bac à copeaux encombré. Il peut s'agir d'un cycle interrompu, d'une plaquette endommagée, d'une lecture erronée du dispositif de réglage d'outil, d'une surface d'étanchéité rayée ou d'un risque pour la sécurité lors de l'enlèvement manuel de la pièce.
La défaillance commence souvent insidieusement. Un petit dépôt d'aluminium adhère au tranchant. Ce dépôt modifie l'angle de coupe effectif et la géométrie du nez de lame. Les forces de coupe se déplacent, la finition devient opaque ou s'écaille, et le diamètre commence à dériver. L'opérateur peut ajouter un décalage, mais le tranchant n'est plus conforme aux spécifications initiales. Il est impératif de remettre l'outil en état avant de corriger le décalage.
Le mécanisme sous-jacent est largement reconnu. L'ouvrage de référence du NIST , « Machining of Aluminum and Aluminum Alloys », souligne le rôle fondamental du carbure dans le tournage de l'aluminium, tandis que les recommandations de tournage de Sandvik Coromant établissent un lien entre une avance trop faible et la formation de bavures et d'arêtes rapportées, et une avance trop importante et une finition médiocre, une puissance élevée et le soudage des copeaux. L'étude pratique de MSC sur la maîtrise des copeaux en tournage CNC de l'aluminium ajoute une conséquence sur la production : des copeaux incontrôlés réduisent la productivité et peuvent s'avérer dangereux. Ces sources s'accordent sur un point essentiel : la maîtrise des copeaux est un problème systémique, et non un simple réglage de la vitesse de rotation.
Pour le choix de l'alliage avant la planification du processus, le guide des alliages d'aluminium pour tournage CNC OEM de Liqin fournit les informations relatives au matériau. Cet article se concentre sur un aspect plus précis : comment garantir un usinage fiable de l'alliage choisi sur le tour.
2. Lisez la puce avant de modifier le programme
Le dépannage le plus efficace commence par l'observation. Ne manipulez pas les copeaux ni n'introduisez les mains dans la machine lorsque la broche est en mouvement. Observez à travers le boîtier, arrêtez le cycle en toute sécurité et utilisez les outils de manipulation des copeaux homologués ainsi que les procédures de l'usine.
Un copeau d'aluminium exploitable est généralement séparé, suffisamment compact pour être évacué et dirigé loin de la surface finie. Il n'est pas nécessaire qu'il corresponde parfaitement à une photo de catalogue. La couleur du copeau est moins marquée qu'avec l'acier, car l'aluminium conduit la chaleur différemment ; par conséquent, la forme, l'état de surface, le son, la charge sur la broche et l'arête de coupe sont des critères plus pertinents.
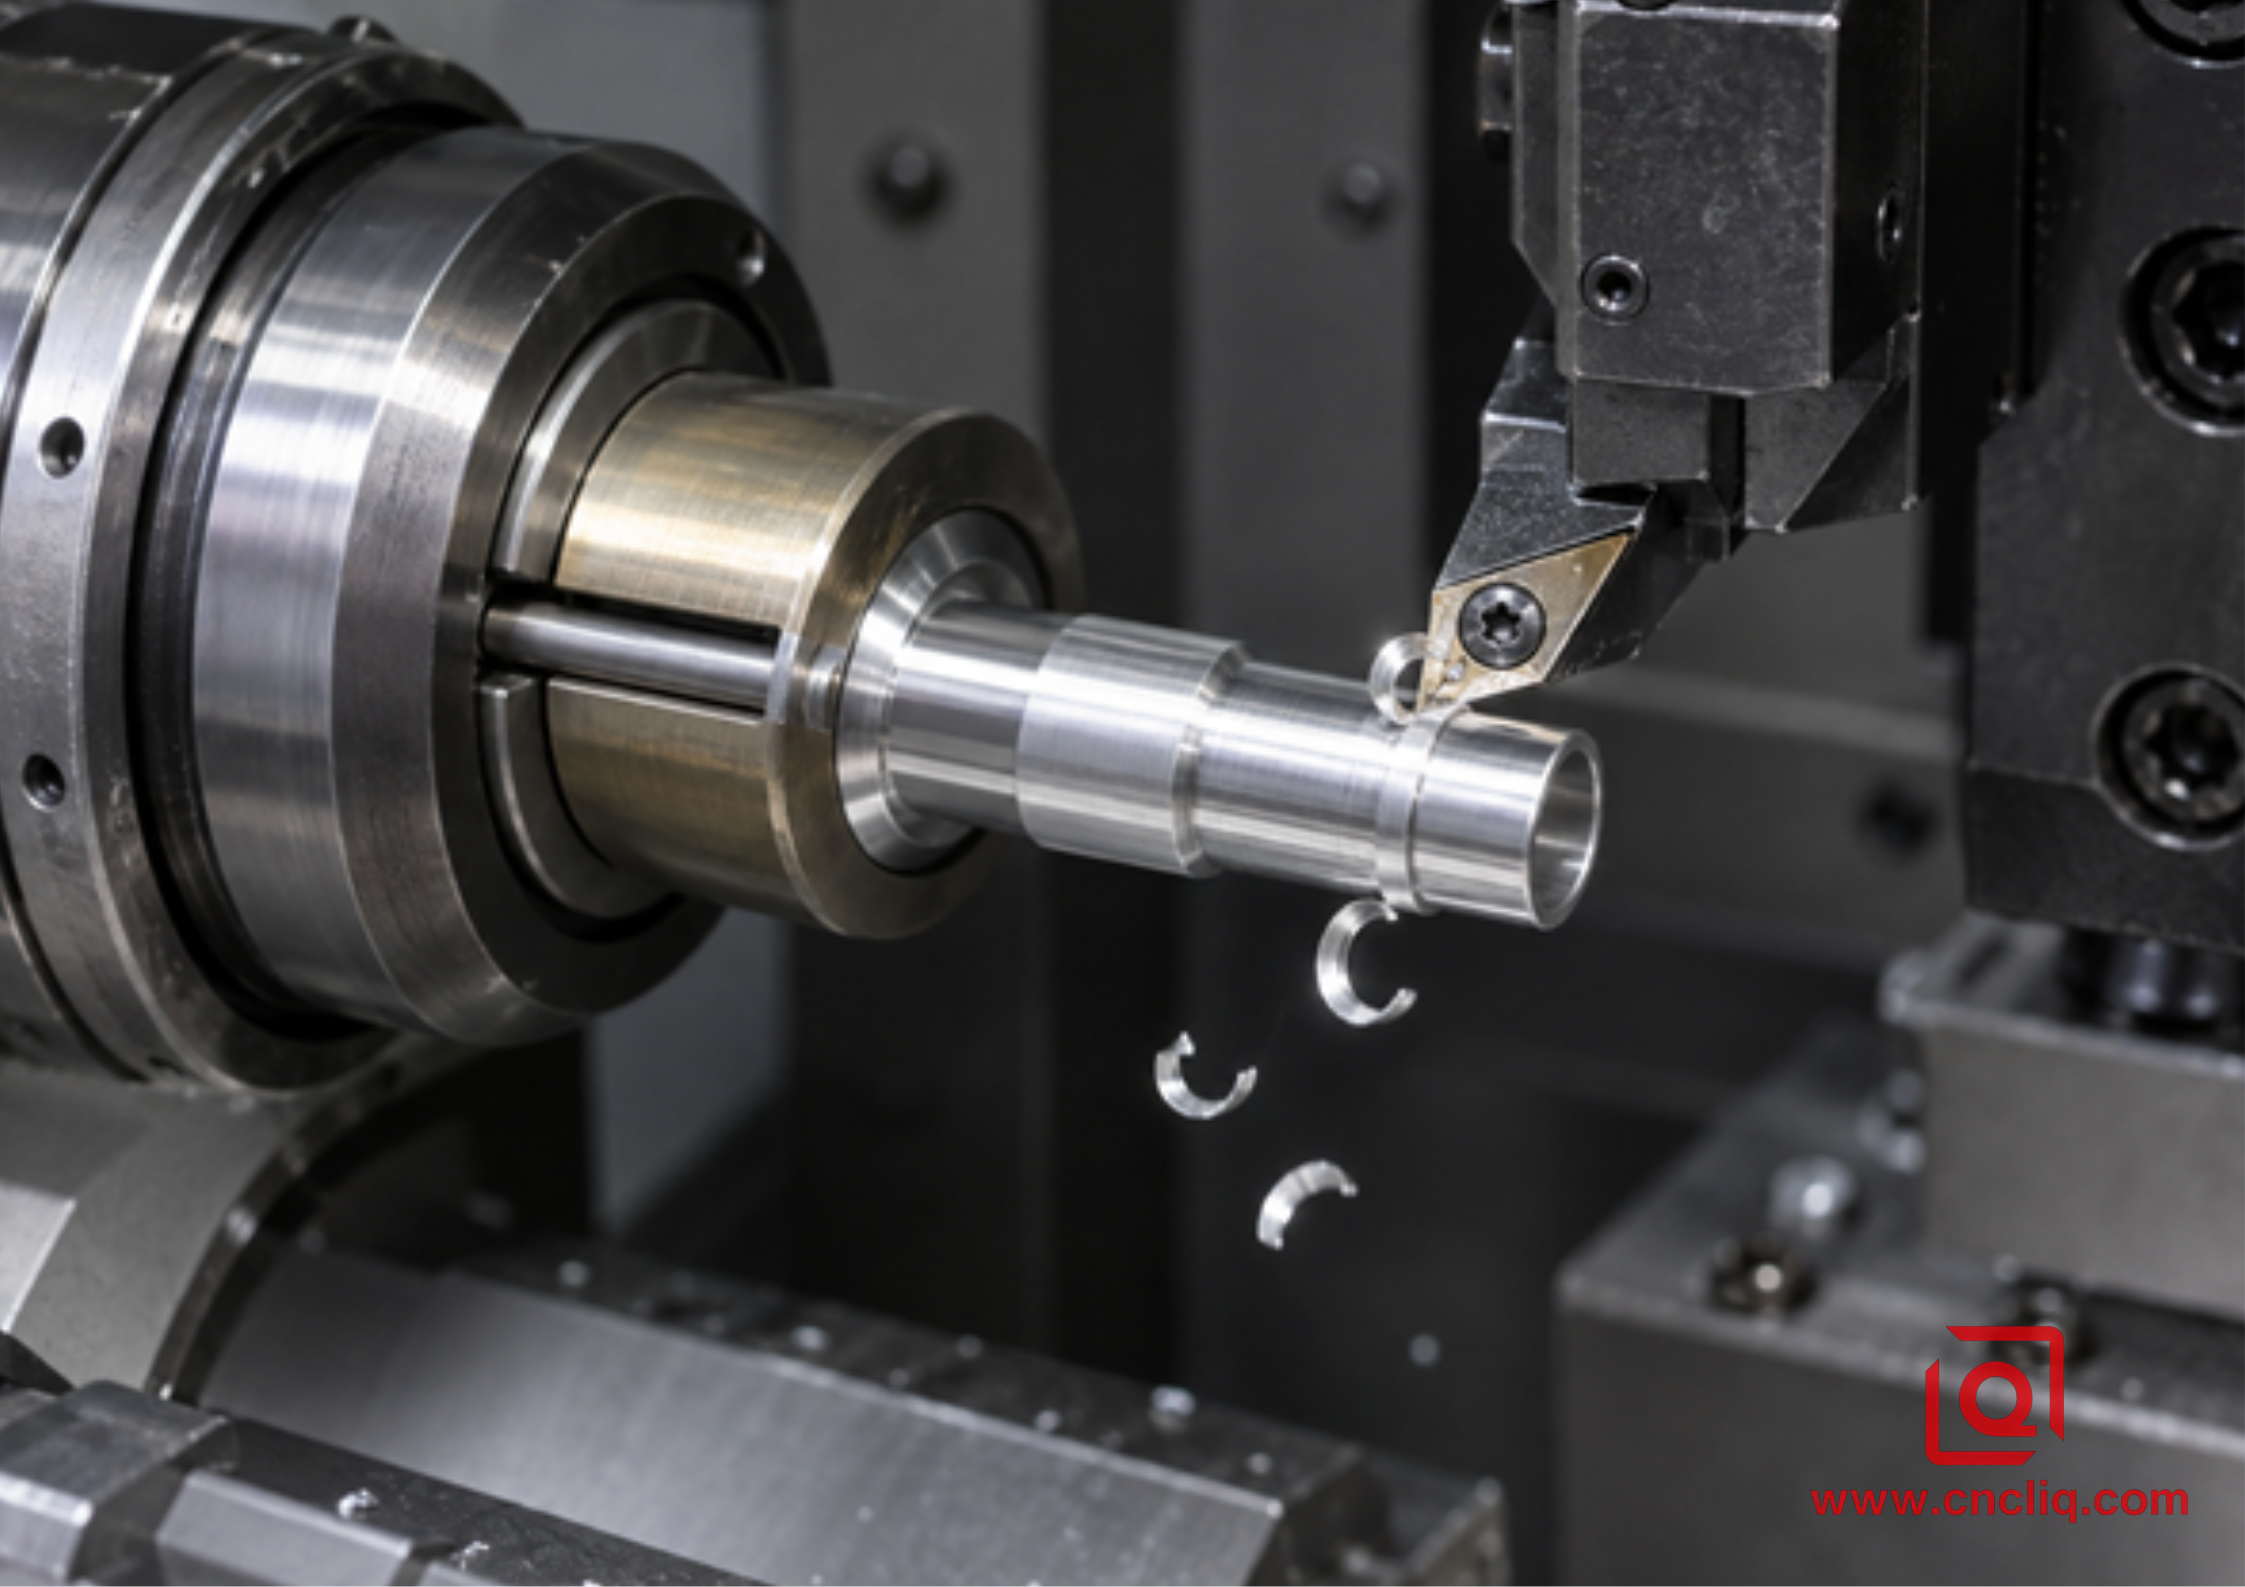
Ce que suggèrent les formes de puces courantes
· Ruban long et brillant : la coupe est peut-être nette, mais le copeau n’entre pas suffisamment en contact avec le brise-copeaux. Vérifiez l’avance, la profondeur de coupe, la géométrie du brise-copeaux et la direction d’évacuation du copeau.
· Ressort large ou enchevêtrement : le copeau s’enroule mais ne se détache pas. Il risque de s’accrocher à la pièce ou au support. Vérifiez la plage d’application du marteau et assurez-vous que la coupe programmée l’atteint bien.
· Copeaux très fins, semblables à une feuille métallique : l’outil frotte peut-être trop profondément, au-delà d’une légère surépaisseur de finition. Une géométrie de finition plus précise peut s’avérer plus efficace qu’une simple augmentation de la vitesse de rotation.
· Copeau gris, taché ou irrégulier : vérifier la présence de BUE, d’un bord endommagé, d’une lubrification insuffisante ou de recoupe du copeau.
· Alternance de copeaux courts et longs : recherchez les problèmes de dépassement de l’avance, de limites d’accélération, de changement de diamètre à régime constant, d’engagement intermittent, de faux-rond de la barre ou de vibrations.
Consignez l'observation en précisant le numéro d'opération, l'identifiant de l'outil, l'angle de la plaquette, l'alliage et le revenu, le lot de matière première, l'avance par tour, la profondeur de passe, le mode de coupe, l'état du liquide de refroidissement et le nombre de pièces. Une photo du copeau à côté d'une échelle graduée est souvent plus utile qu'une simple note indiquant « copeaux abîmés ».
3. Faire correspondre la géométrie de l'insert à la découpe réelle
Pour le tournage général de l'aluminium, une fraise rectifiée, affûtée et à géométrie positive avec une face de coupe polie est souvent privilégiée car elle réduit l'effort de coupe et limite l'adhérence. Il s'agit d'un principe de base, et non d'une spécification d'achat. Le brise-copeaux doit également être conçu pour fonctionner à l'avance et à la profondeur de passe prévues.
L'ébauche et la finition nécessitent des réponses différentes.
Une passe d'ébauche présente une épaisseur de copeaux et une profondeur de coupe suffisantes pour entraîner un brise-copeaux plus important. Une passe de finition peut être trop superficielle pour que ce brise-copeaux puisse s'engager. Le résultat est connu : l'ébauche produit des copeaux bouclés et gérables, tandis que la finition crée un ruban continu. La solution peut consister en l'utilisation d'une plaquette de finition avec un brise-copeaux positionné plus près du bord, une surépaisseur de finition planifiée qui maintient la plaquette dans sa plage de fonctionnement, ou une modification de la trajectoire d'outil qui crée une séparation périodique sans enfreindre le dessin.
Le manuel général de tournage de Sandvik établit clairement cette relation : une profondeur de passe trop faible peut entraîner un mauvais contrôle des copeaux et des vibrations, tandis qu'une avance trop faible peut provoquer des bavures et des défauts d'usinage. Utilisez cette relation comme outil de diagnostic. Ne l'interprétez pas comme une autorisation d'augmenter la charge au-delà des limites de l'insert, de la machine, du bridage ou de la pièce.
choix de préparation et de revêtement des bords
Un tranchant fortement affûté, conçu pour la coupe d'acier interrompue, peut repousser et étaler l'aluminium tendre. De nombreuses applications sur aluminium privilégient un tranchant en carbure non revêtu et très poli. Le PCD peut convenir aux productions régulières en grande série, lorsque la qualité de finition et la durée de vie de l'outil justifient son coût. Le choix du revêtement doit se faire selon les recommandations spécifiques à l'aluminium du fournisseur ; un revêtement choisi pour la coupe d'acier à chaud ne convient pas automatiquement à la coupe adhésive de métaux non ferreux.
4. Définir une plage de démarrage sécuritaire pour la vitesse, l'avance et la profondeur de coupe
Le tournage à grande vitesse doit être défini par la vitesse de coupe, et non par un régime moteur mémorable. En mode de vitesse de coupe constante, la commande ajuste la vitesse de broche en fonction du diamètre. La relation de base est la suivante :
Vitesse de broche, n = (1000 × vitesse de coupe, Vc) / (π × diamètre, D)
où n est exprimé en tr/min, Vc en m/min et D en mm. Définissez toujours une vitesse de broche maximale de sécurité. Lors du dressage, la vitesse de rotation théorique augmente brusquement à l'approche du centre de l'outil ; la limite de la machine, la capacité du mandrin, le bridage, l'équilibrage de la pièce et les conditions d'alimentation de la barre déterminent la limite de vitesse.
En tournage, l'avance est généralement exprimée en mm/tr ou en pouces/tr. Ce choix est important car, en mode d'avance par minute, la modification du régime moteur influe également sur l'épaisseur du copeau. Si l'objectif est d'obtenir une charge de copeaux stable par tour, assurez-vous que la commande et le programme utilisent le mode prévu.
Variable | Si trop bas | Si trop haut | Preuves de validation |
vitesse de coupe | BUE, ternissement, mauvaise surface, faible productivité | Usure rapide, chaleur, perte de finition | État du tranchant, finition, tendances en matière de durée de vie des outils |
Avance par tour | Fines lanières, frottement, BUE | Force élevée, mauvaise finition, martelage d'ébréchures | Forme des copeaux, charge sur la broche, rugosité de surface |
Profondeur de coupe | Le disjoncteur peut ne pas s'enclencher ; frottement ou vibration | Demande de puissance, déviation, surcharge en bordure | Résultats du brise-copeaux : cartographie, chargement, dimensionnement et forme |
Régime moteur maximal | Le cycle peut ralentir aux petits diamètres | La limite de maintien de la pièce ou la limite de la machine peuvent être dépassées. | Mandrin et documentation machine, configuration éprouvée |
Utilisez les données précises du fabricant de plaquettes pour établir le premier essai. Testez ensuite une variable à la fois. Voici une séquence pratique : vérifiez l’outil et le réglage, sélectionnez la vitesse de coupe initiale du fabricant, réglez l’avance et la profondeur de passe dans la plage de tolérance, limitez la vitesse de rotation, orientez le liquide de refroidissement, effectuez une courte passe contrôlée, inspectez le copeau et l’arête, mesurez la pièce et documentez les résultats obtenus.
Si la même pièce comporte également des méplats usinés, des trous transversaux ou des caractéristiques sur sa face arrière, comparez la chaîne de réglage complète plutôt que d'optimiser le tournage isolément. Le guide de Liqin sur le tournage CNC par rapport à l'usinage tournage-fraisage pour les boîtiers concentriques en aluminium explique dans quels cas le fait de conserver ces caractéristiques sur une seule machine permet de préserver l'axe fonctionnel.
5. Appliquez du liquide de refroidissement à l'endroit où la puce est née.
Le liquide de refroidissement remplit trois fonctions dans ce contexte : réduire la friction au bord, évacuer la chaleur et faire passer les copeaux. Le volume dans l’enceinte ne correspond pas au débit au niveau de la zone de coupe. Une buse orientée vers l’arrière du porte-outil peut donner l’impression que la fenêtre est mouillée alors que la face de coupe reste mal alimentée.
Pour le tournage extérieur, assurez-vous que le jet soit stable et atteigne l'interface copeau-outil sans être obstrué par les copeaux. Pour l'alésage, utilisez, si possible, un porte-outil ou une barre qui distribue le liquide de refroidissement au plus près du bord, car l'alésage lui-même retient les copeaux. Pour le rainurage et le tronçonnage, vérifiez que le jet atteint bien le canal étroit et ne se contente pas d'inonder la face extérieure.
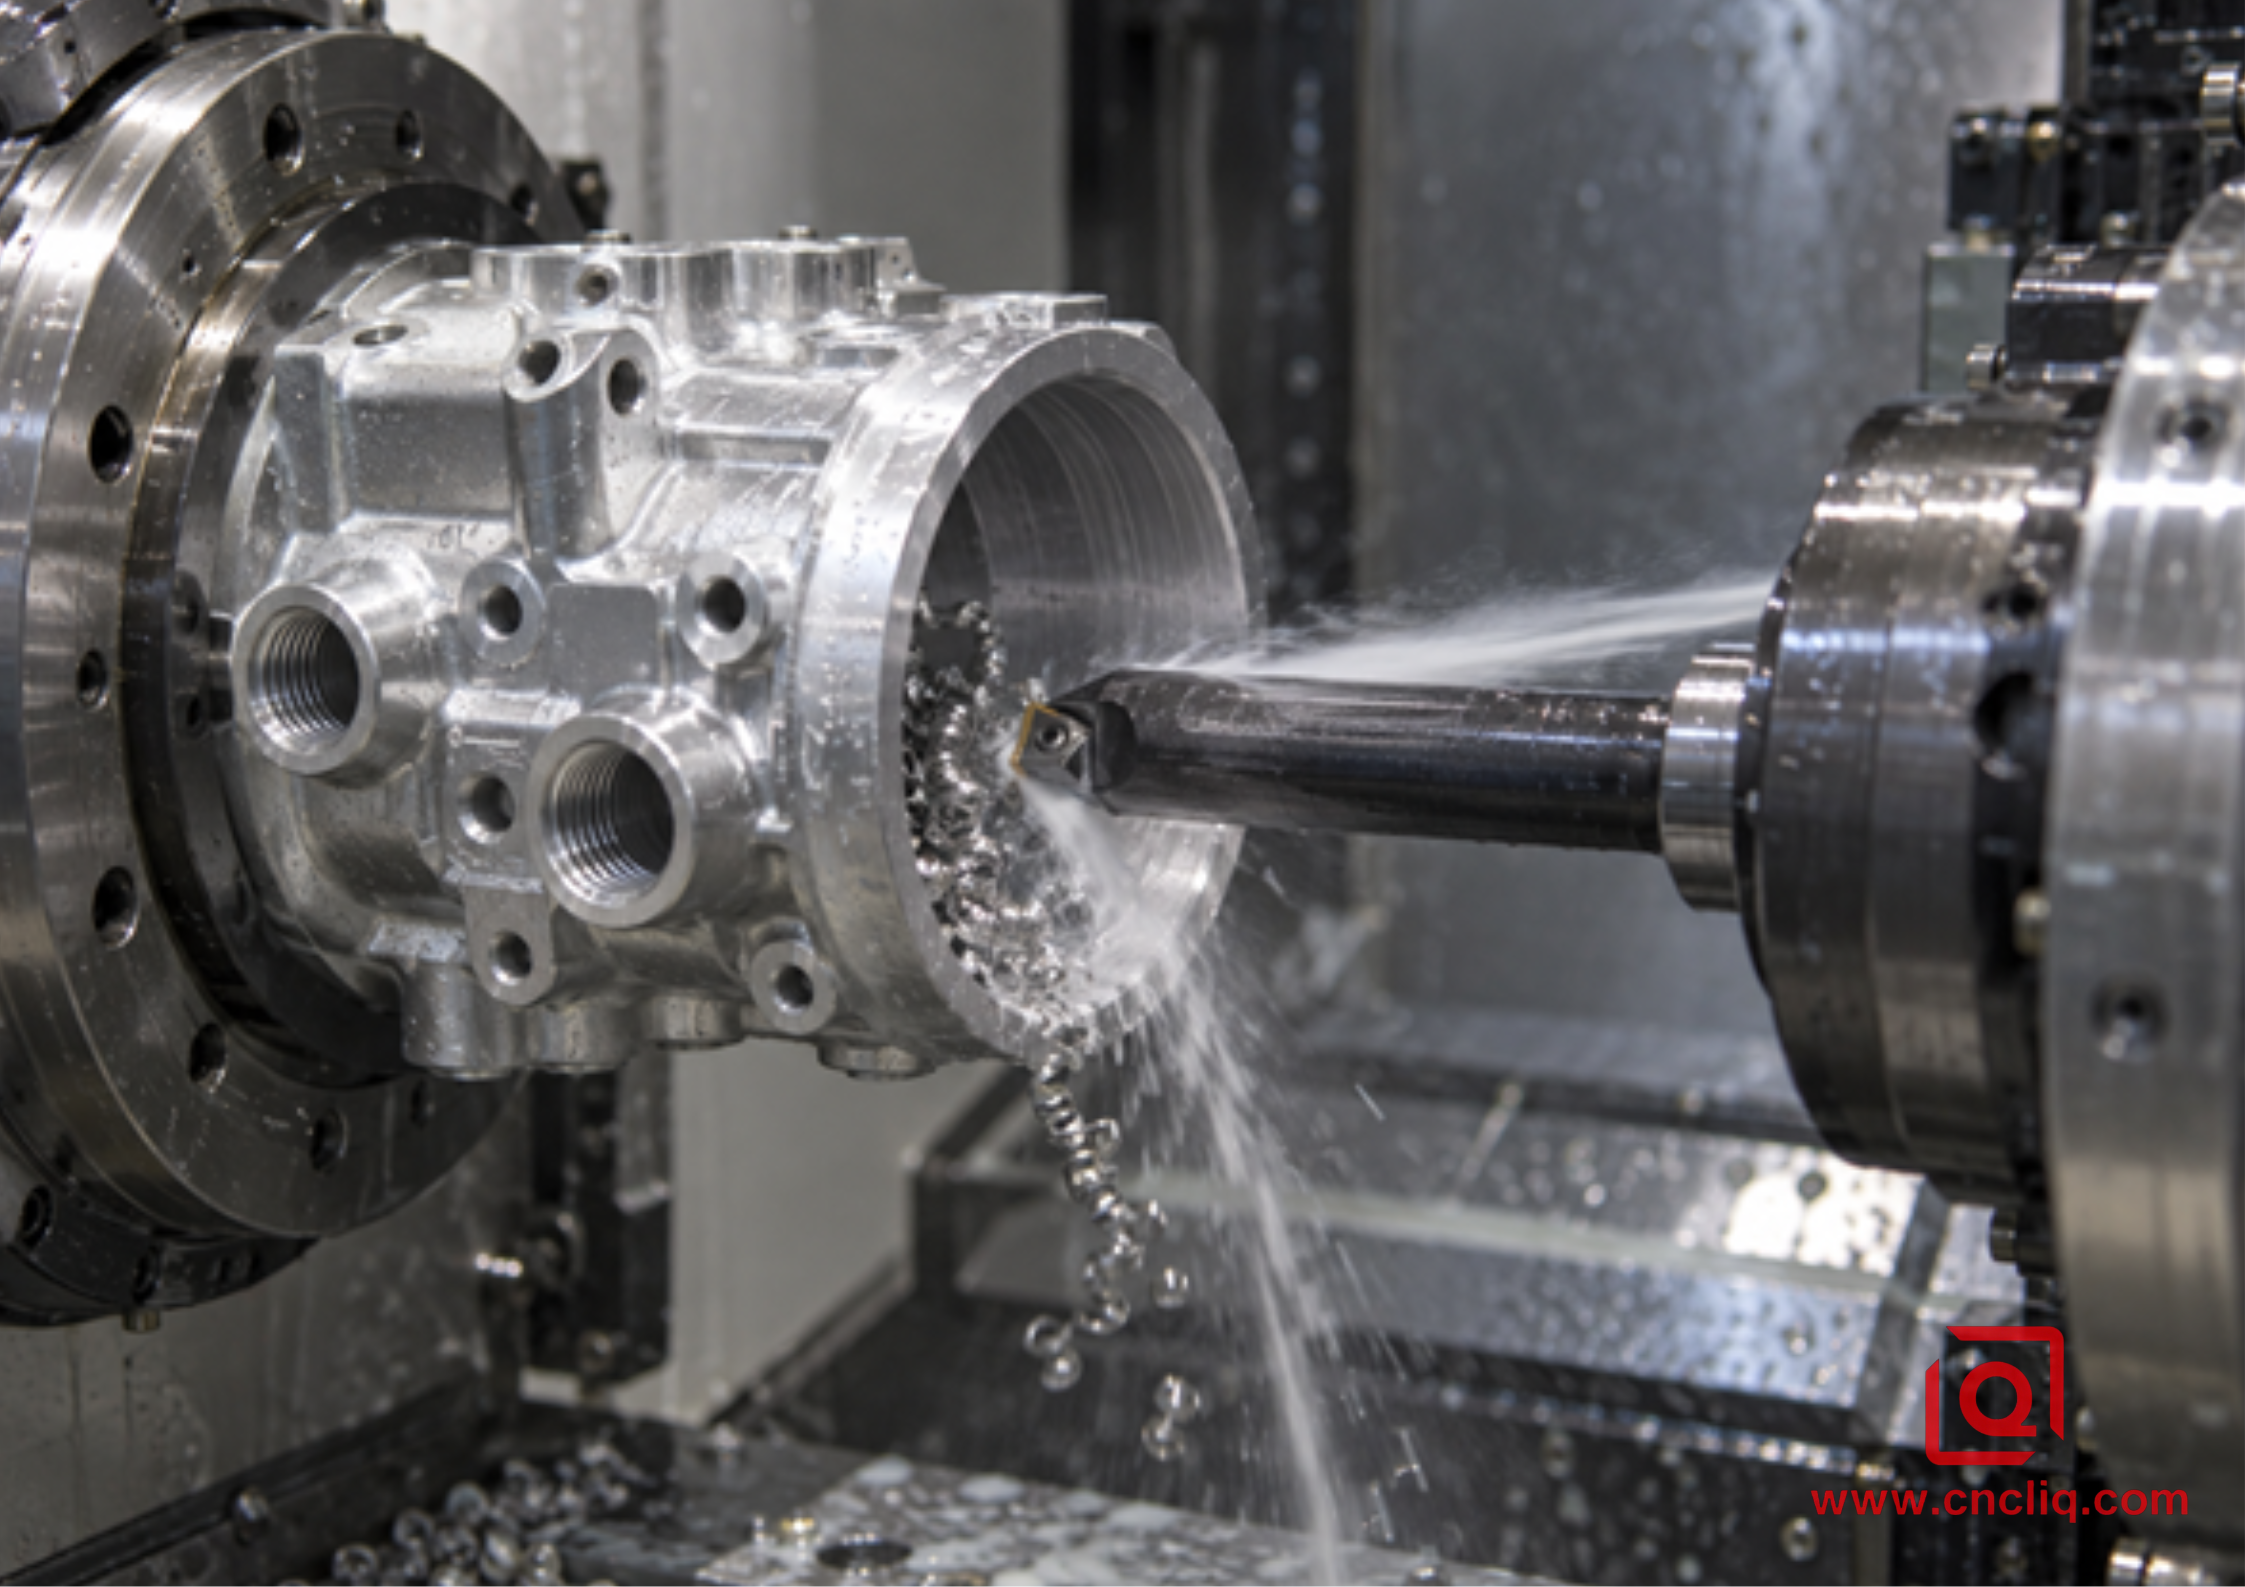
Un système de refroidissement haute pression peut améliorer l'évacuation des copeaux lorsque la machine, le porte-outil, les joints, l'enceinte, le fluide et les dispositifs de sécurité sont conçus à cet effet. Il ne s'agit pas d'une pression cible universelle. Sandvik décrit l'effet de coin hydraulique des buses de précision entre le copeau et la face de coupe, tandis que le système de guidage de refroidissement direct de Seco met l'accent sur une distribution précise pour le refroidissement et l'évacuation des copeaux. Appliquez le principe, puis respectez les limites nominales du fournisseur de l'équipement.
6. Contrôle des copeaux lors du dressage, de l'alésage, du rainurage et du filetage
Orienté vers le centre
La vitesse de coupe diminue vers le centre si la broche est limitée ou si la vitesse de rotation est constante. Le comportement de l'avance peut également varier près du centre. Attendez-vous à ce que la dernière zone de la face se comporte différemment. Utilisez une géométrie de surfaçage adaptée, vérifiez la hauteur de centre et évitez de vous attarder au centre. Si le contrôle des copeaux varie à un diamètre constant, examinez la vitesse de rotation et l'avance réelles à cet endroit plutôt que de juger l'ensemble de la passe d'après le diamètre extérieur.
Alésage interne
Le copeau, disposant de moins d'espace, risque d'être entraîné sur l'alésage fini. Réduisez au minimum le porte-à-faux de la barre, dans la limite de l'accès. Choisissez une géométrie positive et étroite afin de limiter l'effort de coupe. Dirigez les copeaux vers l'ouverture et planifiez la séquence d'usinage de manière à ce qu'un copeau d'ébauche trop agressif ne traverse pas le diamètre du joint fini. Lorsque le porte-à-faux augmente, la stabilité peut devenir le facteur limitant avant la vitesse de coupe.
Rainurage et séparation
La largeur du copeau doit correspondre à la rainure et permettre une évacuation sans bourrage. Utilisez le système d'insert et de porte-plaquettes dédié, vérifiez la hauteur de centrage et arrosez la rainure avec du liquide de refroidissement. Un copeau trop long peut s'enrouler autour de la pièce ; un copeau trop large peut rayer les deux parois. Suivez scrupuleusement les instructions du fabricant de l'outil de rainurage concernant l'avance et le positionnement pour obtenir la largeur et le matériau exacts.
Enfilage
Le filetage crée un copeau contraint et un engagement répété. La méthode d'avance modifie les flancs de coupe et la trajectoire du copeau. Le guide d'application du filetage de Sandvik recommande une géométrie de contrôle du copeau et aborde l'avance par flancs modifiés pour une direction de copeau prévisible. Il est conseillé de vérifier la méthode par simulation et sur une première pièce, notamment près des épaulements où le copeau ne peut s'échapper.
7. Stratégies de programmation lorsque la géométrie seule ne suffit pas
Les cycles de contrôle des copeaux et les fonctions d'oscillation permettent d'interrompre intentionnellement le processus de coupe lors des opérations de tournage compatibles. Leur disponibilité et leur utilisation correcte dépendent de la commande numérique, du constructeur de la machine, de la dynamique des axes et du logiciel de trajectoire d'outil. Ils peuvent s'avérer utiles pour la production automatisée, l'usinage de précision et les opérations internes, mais ne remplacent pas un tranchant précis ni un montage stable.
Avant d'activer une stratégie d'alimentation oscillante ou interrompue :
1. Vérifiez que la machine et la commande prennent en charge la fonction requise pour l'opération.
2. Simuler les jeux au niveau du mandrin, de la bague de guidage, de la contre-broche, de l'épaulement et du porte-outil.
3. Vérifiez si le mouvement laissera une marque sur une surface d'étanchéité ou cosmétique.
4. Vérifiez que le copeau résultant peut sortir de la zone de coupe.
5. Revalider la taille, la rondeur, l'état de surface, la durée de vie de l'outil et le temps de cycle.
Pour les arbres miniatures, la position des supports est souvent déterminante pour la stabilité du processus. La comparaison entre l'usinage suisse et le tournage CNC standard pour les arbres miniatures en aluminium est un outil précieux lorsque les rapports longueur/diamètre élevés ou le repositionnement sont des facteurs critiques de tolérance.
8. Une procédure de dépannage en atelier en 9 étapes
1. Sécurisez la machine. Arrêtez le cycle en suivant la procédure approuvée. Ne retirez jamais une puce à la main et n'ouvrez jamais le boîtier pendant une opération dangereuse.
2. Conservez les preuves. Notez le numéro d'outil, le coin de l'insert, l'opération, le nombre de pièces, l'alliage, le revenu, le lot de stock, les corrections, l'état du liquide de refroidissement et l'emplacement exact de la défaillance.
3. Inspectez le tranchant. Recherchez les défauts d'affûtage, les ébréchures, l'usure, la contamination sous la plaquette et les dommages au siège. Commencez par remettre l'outil dans son état initial.
4. Vérifiez le mécanisme. Contrôlez le serrage de l'insert, la hauteur du centre, le porte-outil, le support de la barre d'alésage, le serrage du mandrin, l'état de la barre et la rigidité de la pièce.
5. Vérifiez les modes de programme. Contrôlez la vitesse de surface constante ou le régime moteur constant, le régime moteur maximal, l'avance par tour et si les limites d'accélération réduisent l'avance réelle.
6. Comparez avec le tableau du brise-copeaux. Vérifiez que l'avance et la profondeur de coupe se situent bien dans la plage recommandée par le fabricant pour l'insert utilisé.
7. Vérifiez l'arrivée du liquide de refroidissement. Observez le point d'impact du jet pendant la coupe et vérifiez si des copeaux l'obstruent. Contrôlez le niveau de liquide selon la méthode d'entretien préconisée par le fournisseur.
8. Modifier une variable. Effectuer un essai court et contrôlé et enregistrer la forme, la charge, le son, l'état des bords, les dimensions et la finition des copeaux.
9. Verrouillez la fenêtre approuvée. Mettez à jour la fiche de réglage, la règle de durée de vie de l'outil, la fréquence d'inspection, les exemples de copeaux et le plan de réaction avant la mise en service.
9. Boîtier composite anonyme : boîtier de capteur 6061-T6
Un acheteur anonyme de matériaux composites recherchait un boîtier de capteur cylindrique sur mesure en aluminium 6061-T6, doté d'un alésage de précision, d'un pilote externe, d'une rainure d'étanchéité frontale, de ports de connexion radiaux et d'une finition anodisée extérieure. Cette gamme de produits correspond aux capacités d'usinage et de contrôle de l'aluminium sur mesure proposées par Liqin, mais les informations géométriques et de processus ci-dessous sont anonymisées et ne constituent pas une reproduction d'un dessin client ni une garantie de résultat universel.
Le processus initial produisait un copeau d'ébauche stable, mais un long ruban de finition. Ce ruban passait parfois entre la barre d'alésage et l'alésage fini, laissant une ligne en spirale visible. Les opérateurs interrompaient le cycle pour évacuer les copeaux ; le cycle automatique annoncé n'était donc pas véritablement automatique.
L'analyse a révélé quatre problèmes interdépendants. La surépaisseur était inférieure à la plage d'efficacité du brise-copeaux de l'outil d'ébauche. La barre d'alésage dépassait la longueur requise. Le liquide de refroidissement atteignait l'extérieur de la barre au lieu de la face de coupe. Enfin, le programme est passé à une avance très faible près d'un épaulement, créant ainsi un ruban fin précisément là où l'espace d'évacuation était minimal.
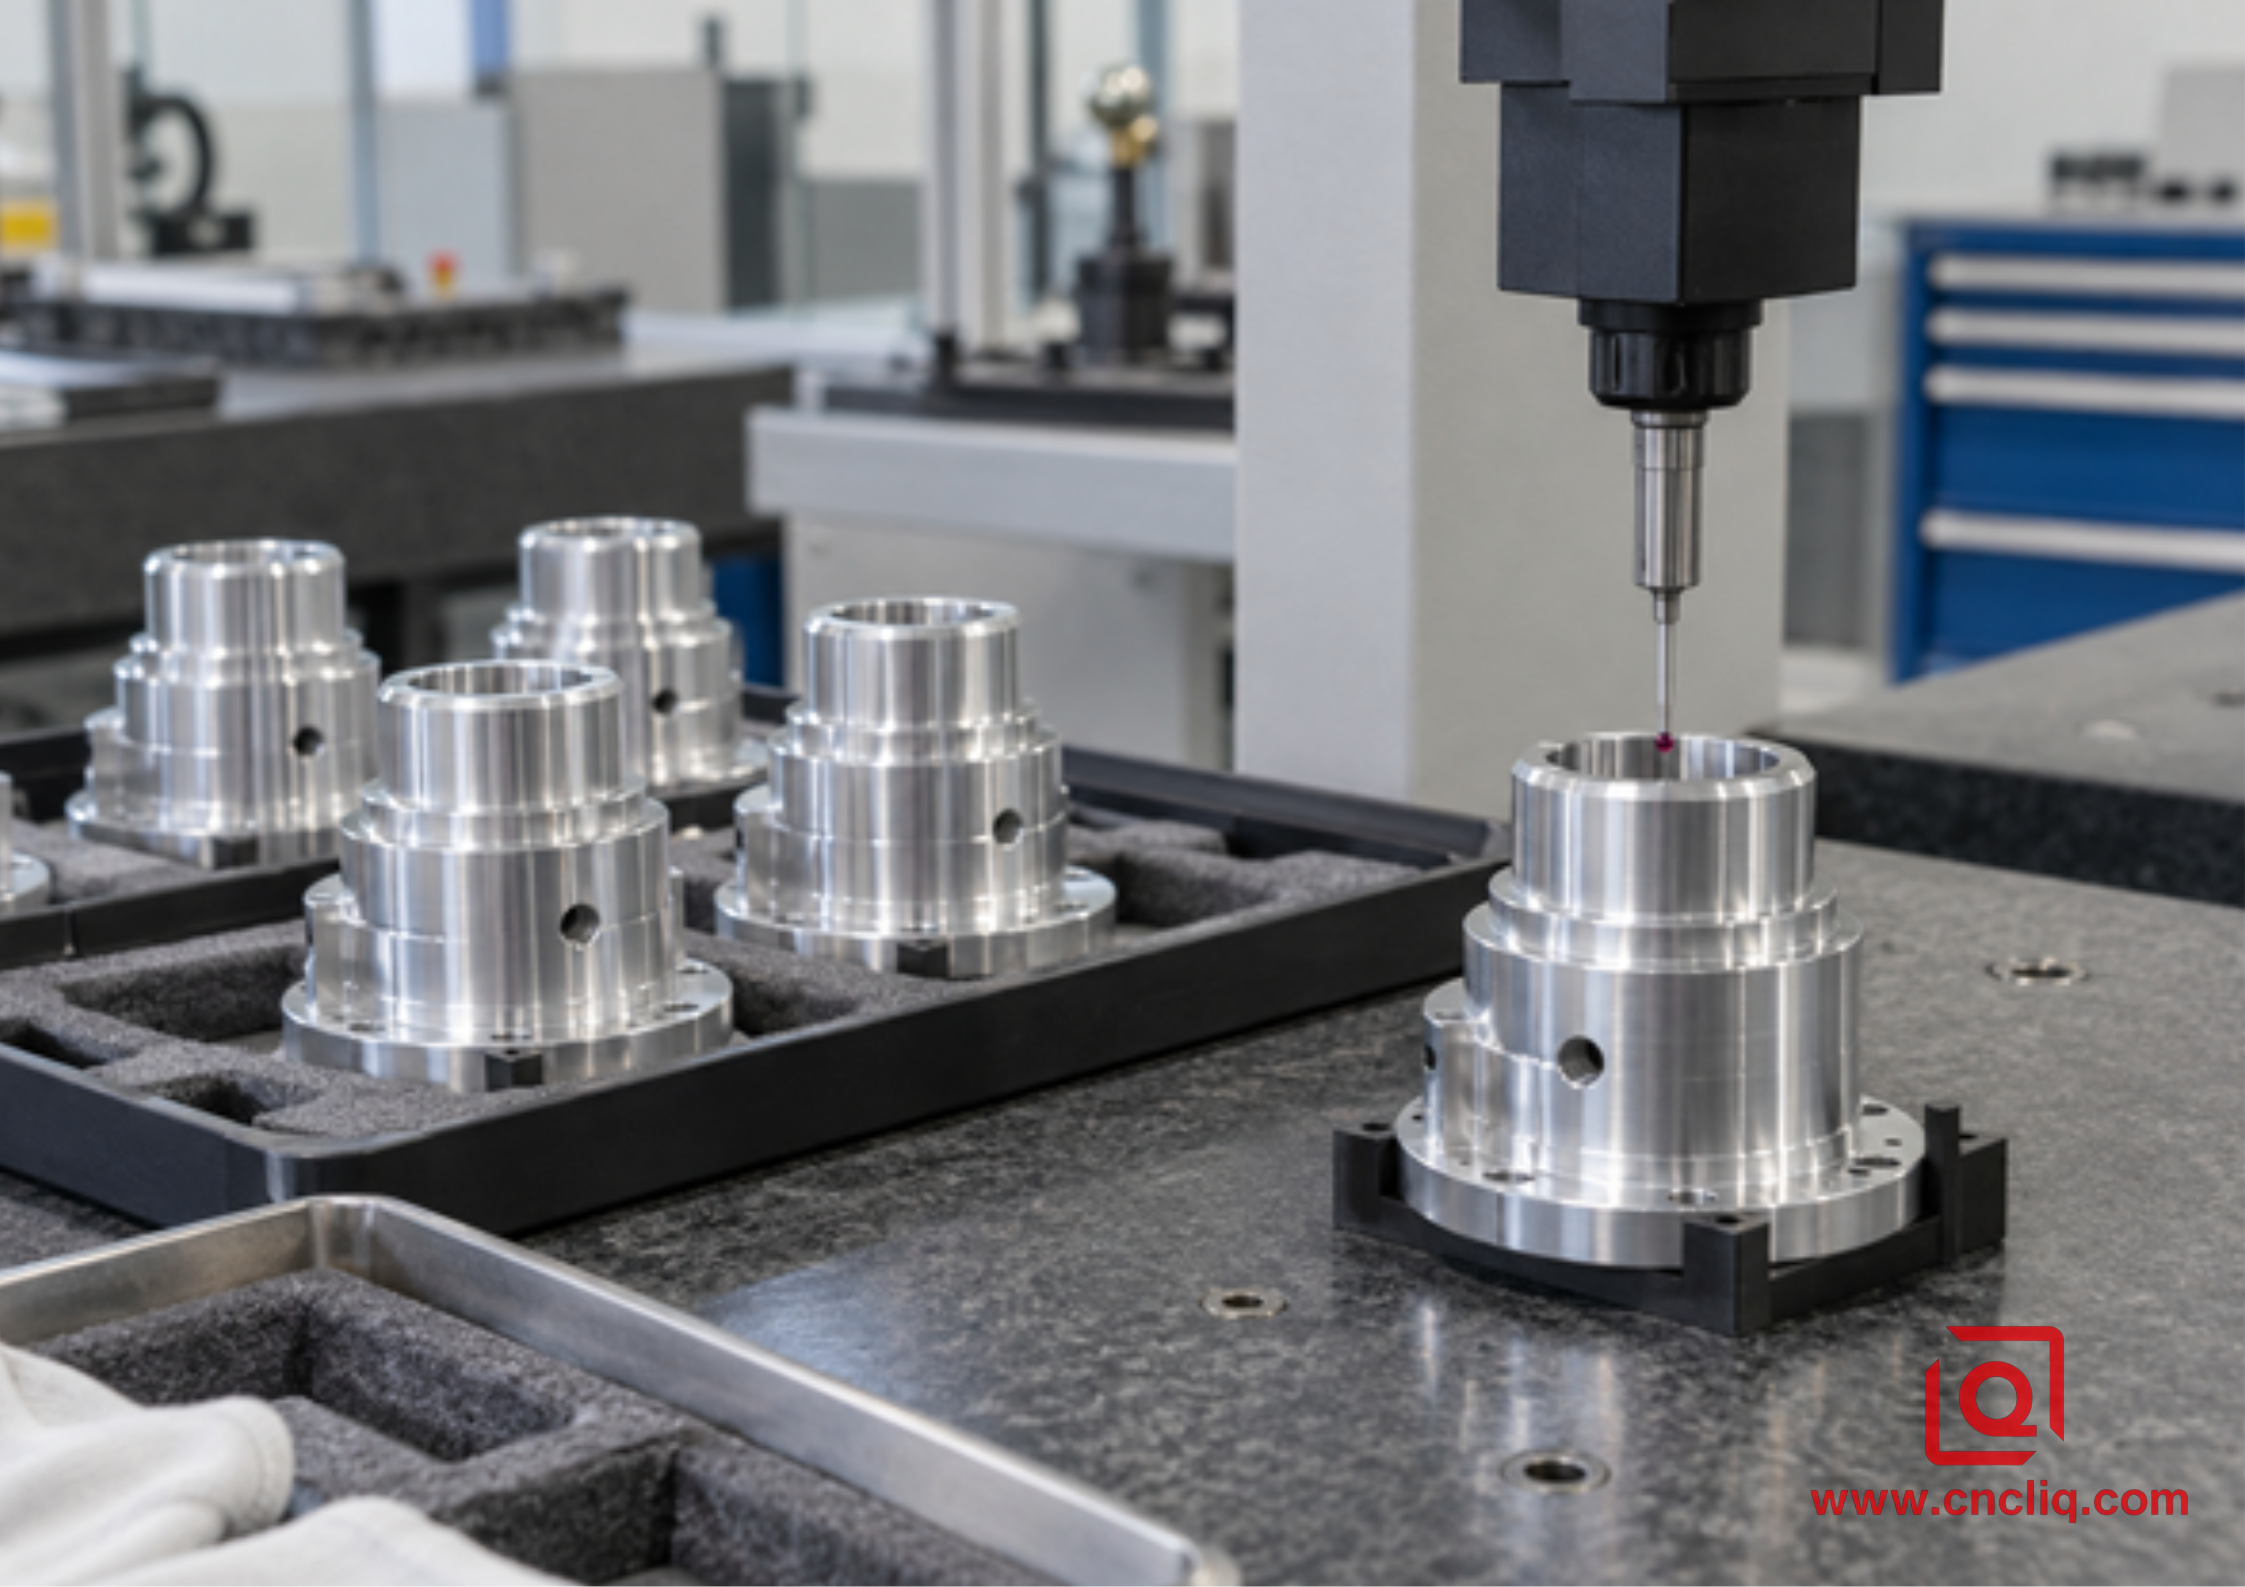
Le procédé modifié utilisait une géométrie de finition spécifique, raccourcissait la barre, repositionnait le liquide de refroidissement et maintenait la surépaisseur et l'avance dans les limites spécifiées par le fournisseur de plaquettes. L'approche d'épaulement a été validée comme un segment distinct, et non plus intégrée à une passe de finition générique. Le contrôle du premier article vérifiait le diamètre d'alésage, la circularité, le rapport face-alésage, la géométrie de la rainure et l'état de surface. Le contrôle des lots a ensuite lié la durée de vie des plaquettes aux dérives mesurées, sans attendre de défaillance visible.
Le résultat commercial a été un processus dont les résultats pouvaient être chiffrés avec précision : moins d’interventions manuelles pour l’ébavurage, un risque moindre pour l’alésage du joint et une durée de vie des outils et un plan d’inspection plus clairs. Aucun pourcentage d’économies non justifié n’est avancé, car la réduction du temps de cycle et des rebuts dépend du plan, de la machine, de la quantité et du processus validé.
L'électrode parafoudre 6061-T6 de Liqin, présentée ici, illustre une combinaison similaire de formage de l'aluminium, de finition CNC, de contrôle dimensionnel et d'emballage soigné. Bien qu'il ne s'agisse pas de la même pièce que celle décrite dans ce boîtier, elle représente un exemple de composant cylindrique en aluminium sur mesure bénéficiant d'une maîtrise des copeaux et d'une protection de surface optimales.
10. Éléments à inclure dans une demande de devis pour le tournage de l'aluminium
Un contrôle fiable des copeaux commence avant même que la barre n'atteigne la broche. Un fournisseur ne peut pas planifier l'insert, le bridage, l'ordre des opérations ni le parcours d'inspection à partir d'une simple capture d'écran. Envoyer :
· Modèle CAO 3D avec contrôle de révision et dessin 2D lisible.
· Alliage d'aluminium, trempe, forme du produit et toute exigence de certification des matériaux.
· Données critiques, ajustements, faux-rond, circularité, profil, rugosité de surface et surfaces d'étanchéité.
· Filetage, rainures, limites de bavures, cassures d'arêtes, propreté et zones esthétiques.
· Traitement de surface, zones masquées, tolérances de revêtement et critères d'aspect.
· Quantités de prototypes et de production, demande annuelle, emballage et destination de livraison.
· Documents requis pour l'inspection, rapport sur le premier article, preuve de capacité ou traçabilité.
· Contexte des pièces d'accouplement et d'assemblage où cela influe sur le risque fonctionnel.
Pour une planification spécifique à l'aluminium 6061, consultez le guide des vitesses et avances pour l'aluminium 6061 afin de privilégier une approche par validation contrôlée plutôt que de se fier à des valeurs recopiées. Si des tolérances serrées demeurent une préoccupation après la résolution du problème d'écaillage, l'article sur le contrôle par machine à mesurer tridimensionnelle (MMT) pour l'usinage OEM de l'aluminium explique comment la planification des mesures permet de relier les intentions du dessin au contrôle de la production.
Veuillez transmettre à Liqin le dossier complet de plans, les quantités, l'état des matériaux, les surfaces critiques et les exigences d'inspection. Notre équipe d'ingénieurs pourra ainsi évaluer la faisabilité de la fabrication, identifier les risques liés à la gestion des copeaux et établir un devis tenant compte du processus, plutôt que de se baser sur des hypothèses incomplètes.
Cliquez ici pour toute demande 👆
FAQ
1. Pourquoi l'aluminium 6061 produit-il de longs copeaux filiformes lors du tournage CNC ?
L'acier 6061 peut se déformer en un copeau ductile continu, surtout si l'avance ou la profondeur de passe est insuffisante pour que le brise-copeaux sélectionné s'engage. Un tranchant émoussé ou inadapté, un débit de liquide de refroidissement insuffisant et une passe de finition trop superficielle peuvent aggraver ce phénomène. Vérifiez la carte d'application précise de la plaquette, inspectez-la pour détecter la présence d'arêtes rapportées et testez une modification contrôlée à la fois.
2. Dois-je réduire la vitesse de la broche lorsque les copeaux d'aluminium ne se cassent pas ?
Pas automatiquement. Une vitesse réduite peut atténuer les problèmes de surchauffe, mais elle peut aussi favoriser la formation d'arêtes rapportées si celles-ci commencent à frotter ou à adhérer. Le bris de copeaux est fortement influencé par l'avance par tour, la profondeur de passe, la géométrie du brise-copeaux et la direction de ce dernier. Vérifiez ces variables et les données du fabricant d'outils avant de modifier la vitesse.
3. Un liquide de refroidissement haute pression est-il toujours nécessaire pour le tournage de l'aluminium à grande vitesse ?
Non. La précision du débit est plus importante que la mention d'une pression universelle. Un liquide de refroidissement standard convient s'il atteint la zone de coupe et évacue les copeaux. Un débit plus élevé peut améliorer l'évacuation des copeaux avec un équipement adapté, mais chaque machine, porte-outil, joint, enceinte et fluide doit être dimensionné pour la pression choisie.
4. Comment maintenir le contrôle des copeaux lors d'une passe de finition très légère ?
Utilisez une géométrie de finition précise dont le brise-copeaux travaille près du bord, prévoyez une surépaisseur suffisante pour cette géométrie, assurez-vous de la rigidité du montage et empêchez le copeau de dépasser la surface finie. Si le dessin le permet, un cycle de contrôle des copeaux qualifié peut s'avérer utile. Vérifiez la finition, les dimensions, la circularité et les marques d'outil sur la pièce réelle.
5. Que dois-je fournir pour obtenir un devis fiable pour un tournage CNC sur mesure en aluminium ?
Veuillez fournir les fichiers CAO 3D, un dessin 2D avec contrôle de version, les informations relatives à l'alliage et à la trempe, les quantités, les tolérances, les spécifications GD&T, l'état de surface, les filetages, les exigences en matière d'ébavurage et de propreté, le revêtement, les zones critiques d'aspect, les documents de contrôle, l'emballage et les modalités de livraison. L'identification des faces d'étanchéité et des points d'accouplement permet au fournisseur de protéger les surfaces les plus vulnérables aux ébréchures.
Cliquez ici pour toute demande 👆
Résumé
Un contrôle fiable des copeaux en tournage CNC aluminium à grande vitesse repose sur l'adaptation d'un outil de coupe affûté et d'un brise-copeaux spécifiques à l'aluminium à l'avance et à la profondeur de passe réelles. Ce contrôle doit ensuite être assuré par un outillage rigide, des butées de broche sécurisées, un arrosage correctement dirigé, des trajectoires d'outil spécifiques à l'opération et un contrôle documenté. Analysez le copeau, inspectez l'arête, modifiez une variable à la fois et intégrez la plage de fonctionnement optimale au plan de réglage. Pour un devis prêt pour la production, veuillez fournir les fichiers CAO complets, les plans, les spécifications du matériau, les quantités, les états de surface et les exigences de qualité afin que le contrôle des copeaux soit intégré à la conception du processus et non considéré comme une solution de contournement par l'opérateur.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
