 Français




Vous ne savez toujours pas si votre dessin doit évoquer le type I classe 1A, le type II classe 3 ou simplement « Alodine » ? Sur une demande de prix, ces quelques mots semblent inoffensifs. Sur le banc de montage, ils peuvent faire la différence entre un chemin de terre propre et une caisse de pièces mise en attente. Ce qui suit est la version que nous voudrions à côté du dessin lors d'une revue finale : la norme, ce que l'opérateur de ligne contrôle réellement, ce que le contrôle qualité peut prouver et ce que l'achat doit inclure dans la demande de prix.
Le film chimique mérite sa place car il est fin. Les filetages, les épaulements pointus et les alésages serrés restent généralement réalisables, ce qui est précieux sur un corps usiné complexe. Il est également facile de mal préciser. Le « film chimique transparent » ne définit pas la chimie. « Alodine » est un nom commercial et non une exigence d'acceptation. La couleur à elle seule ne peut pas prouver la performance. En pratique, nous commençons par le travail assemblé. L'alliage nous indique comment se comportera le prétraitement ; l'interface nous indique si la corrosion, l'adhérence de la peinture ou le flux de courant mérite la première priorité.
Commencez par la fonction. Si le dessin permet la chimie du chrome hexavalent, le type I peut être le choix contrôlé. Lorsque la composition ne doit contenir aucun chrome hexavalent, signaler le type II. Décidez ensuite de ce que la surface doit faire : la classe 1A donne la priorité à la protection contre la corrosion, tandis que la classe 3 est utilisée pour les interfaces électriques à faible résistance. Terminez la note avec l'alliage, la carte de masquage, la peinture ou le système adhésif, le test électrique le cas échéant et les enregistrements requis.
Qu’est-ce que le revêtement de conversion au chromate sur l’aluminium ?
Le revêtement de conversion au chromate, également appelé revêtement de conversion chimique, film chimique ou film chimique, est une réaction de surface non électrolytique. Cette distinction est importante. L'anodisation produit un oxyde relativement important ; le film chimique laisse une couche de réaction beaucoup plus légère. Regardez attentivement une pièce correctement préparée et il n’y a pas de peau semblable à de la peinture sur le dessus. La réaction a modifié la surface immédiate de l’aluminium. Cela le rend attrayant pour les alésages serrés, les filetages, les zones de contact, les surfaces de liaison, les boîtiers, les supports, les collecteurs et le matériel aérospatial ou de télécommunication où les changements dimensionnels doivent rester faibles.
« Alodine » est couramment utilisé comme raccourci, mais il s'agit d'un nom commercial de Henkel. D'autres produits qualifiés peuvent produire des revêtements conformes. Un dessin contrôlé doit citer une norme de performance ainsi que le type et la classe requis, et non seulement un nom de marque. La liste actuelle du ministère américain de la Défense montre MIL-DTL-5541 comme actif, validé le 7 février 2024 .
Le film peut ralentir la corrosion sur l'aluminium nu, améliorer l'adhérence sous la peinture ou les systèmes adhésifs et conserver une interface plus conductrice que l'anodisation. Ce n'est pas un revêtement d'usure. La spécification indique que la résistance à l'abrasion est relativement faible, de sorte que les surfaces de glissement et les zones d'érosion sévère nécessitent normalement une autre finition ou une conception protégée.
Type et classe MIL-DTL-5541 : ne les mélangez pas
Le type décrit la chimie. La classe décrit les performances attendues. La « Classe 3 » est incomplète lorsque la chimie compte ; Le « Type II » ne précise pas si la protection contre la corrosion ou le contact électrique est la priorité.
|
Appeler |
Signification |
Raison typique |
Prudence |
|
Tapez I |
Contient du chrome hexavalent. |
Exigence héritée de l’aérospatiale/de la défense ou dessin contrôlé nécessitant une chimie traditionnelle. |
Confirmer les exigences réglementaires et du marché final. Ne remplacez pas le type II sans autorisation. |
|
Type II |
Ne contient pas de chrome hexavalent. |
Programmes limitant le chrome hexavalent tout en nécessitant un revêtement de conversion. |
Ne considérez pas le type II comme un certificat RoHS ou REACH global. Il répond à une question de chimie, pas à toutes les questions de substance pour l'assemblage fini. |
|
Classe 1A |
Protection maximale contre la corrosion, peint ou non. |
Intérieurs nus, structures, réservoirs, tubes ou prétraitement de peinture. |
Normalement moins adapté que la classe 3 pour un contact à faible résistance. |
|
Classe 3 |
Protection contre la corrosion lorsqu'une faible résistance électrique est requise. |
Patins de mise à la terre, zones EMI, boîtiers de télécommunications et faces de raccordement. |
Définissez la méthode de résistance, la pression, la fréquence et la limite dans le PO. |
MIL-DTL-5541F donne une référence de qualification utile de classe 3 : sous une pression nominale d'électrode de 200 psi, les matériaux qualifiés selon MIL-DTL-81706 sont limités à 5 000 microhms par pouce carré tels que fournis et à 10 000 microhms par pouce carré après 168 heures de brouillard salin. Ces chiffres ne constituent pas un substitut universel à une exigence d’assemblage. La géométrie, la planéité, la rugosité, la charge des fixations et le dispositif de test affectent la valeur, le document d'acquisition doit donc toujours indiquer l'acceptation.
Normes sur la même carte technique
|
Document |
Rôle |
Utilisation pratique |
|
MIL-DTL-5541 |
Exigences de performances sur l’aluminium. |
Définit le type, la classe, l'apparence, la corrosion, l'adhérence, l'inspection et le contrôle. |
|
MIL-DTL-81706/QPL-81706 |
Qualification des matériaux de revêtement. |
Vérifiez la qualification pour le type, la classe, la forme et la méthode d'application. |
|
ASTM B117 |
Pratique du brouillard salin. |
MIL-DTL-5541F utilise un brouillard salin à 5 % pendant 168 heures. |
|
ASTM D3359 / FED-STD-141 |
Références d'adhésion de peinture. |
Utilisé pour les systèmes de peinture de production. |
|
ASTM B449-93 (2022) |
Spécification commerciale active. |
Ses classes ne correspondent pas aux classes MIL-DTL-5541. |
ASTM B449-93 (2022) couvre la protection contre la corrosion, les bases de revêtement organique et la faible impédance de contact. Il est techniquement équivalent à l'ancien cadre ISO 10546, mais L'ISO répertorie l'ISO 10546:1993 comme retirée . Si un ancien dessin cite la norme ISO 10546, clarifiez l'exigence de remplacement ou d'héritage contrôlé par le client. Ne « mettez jamais à jour » silencieusement une spécification client.
Le processus en atelier, étape par étape
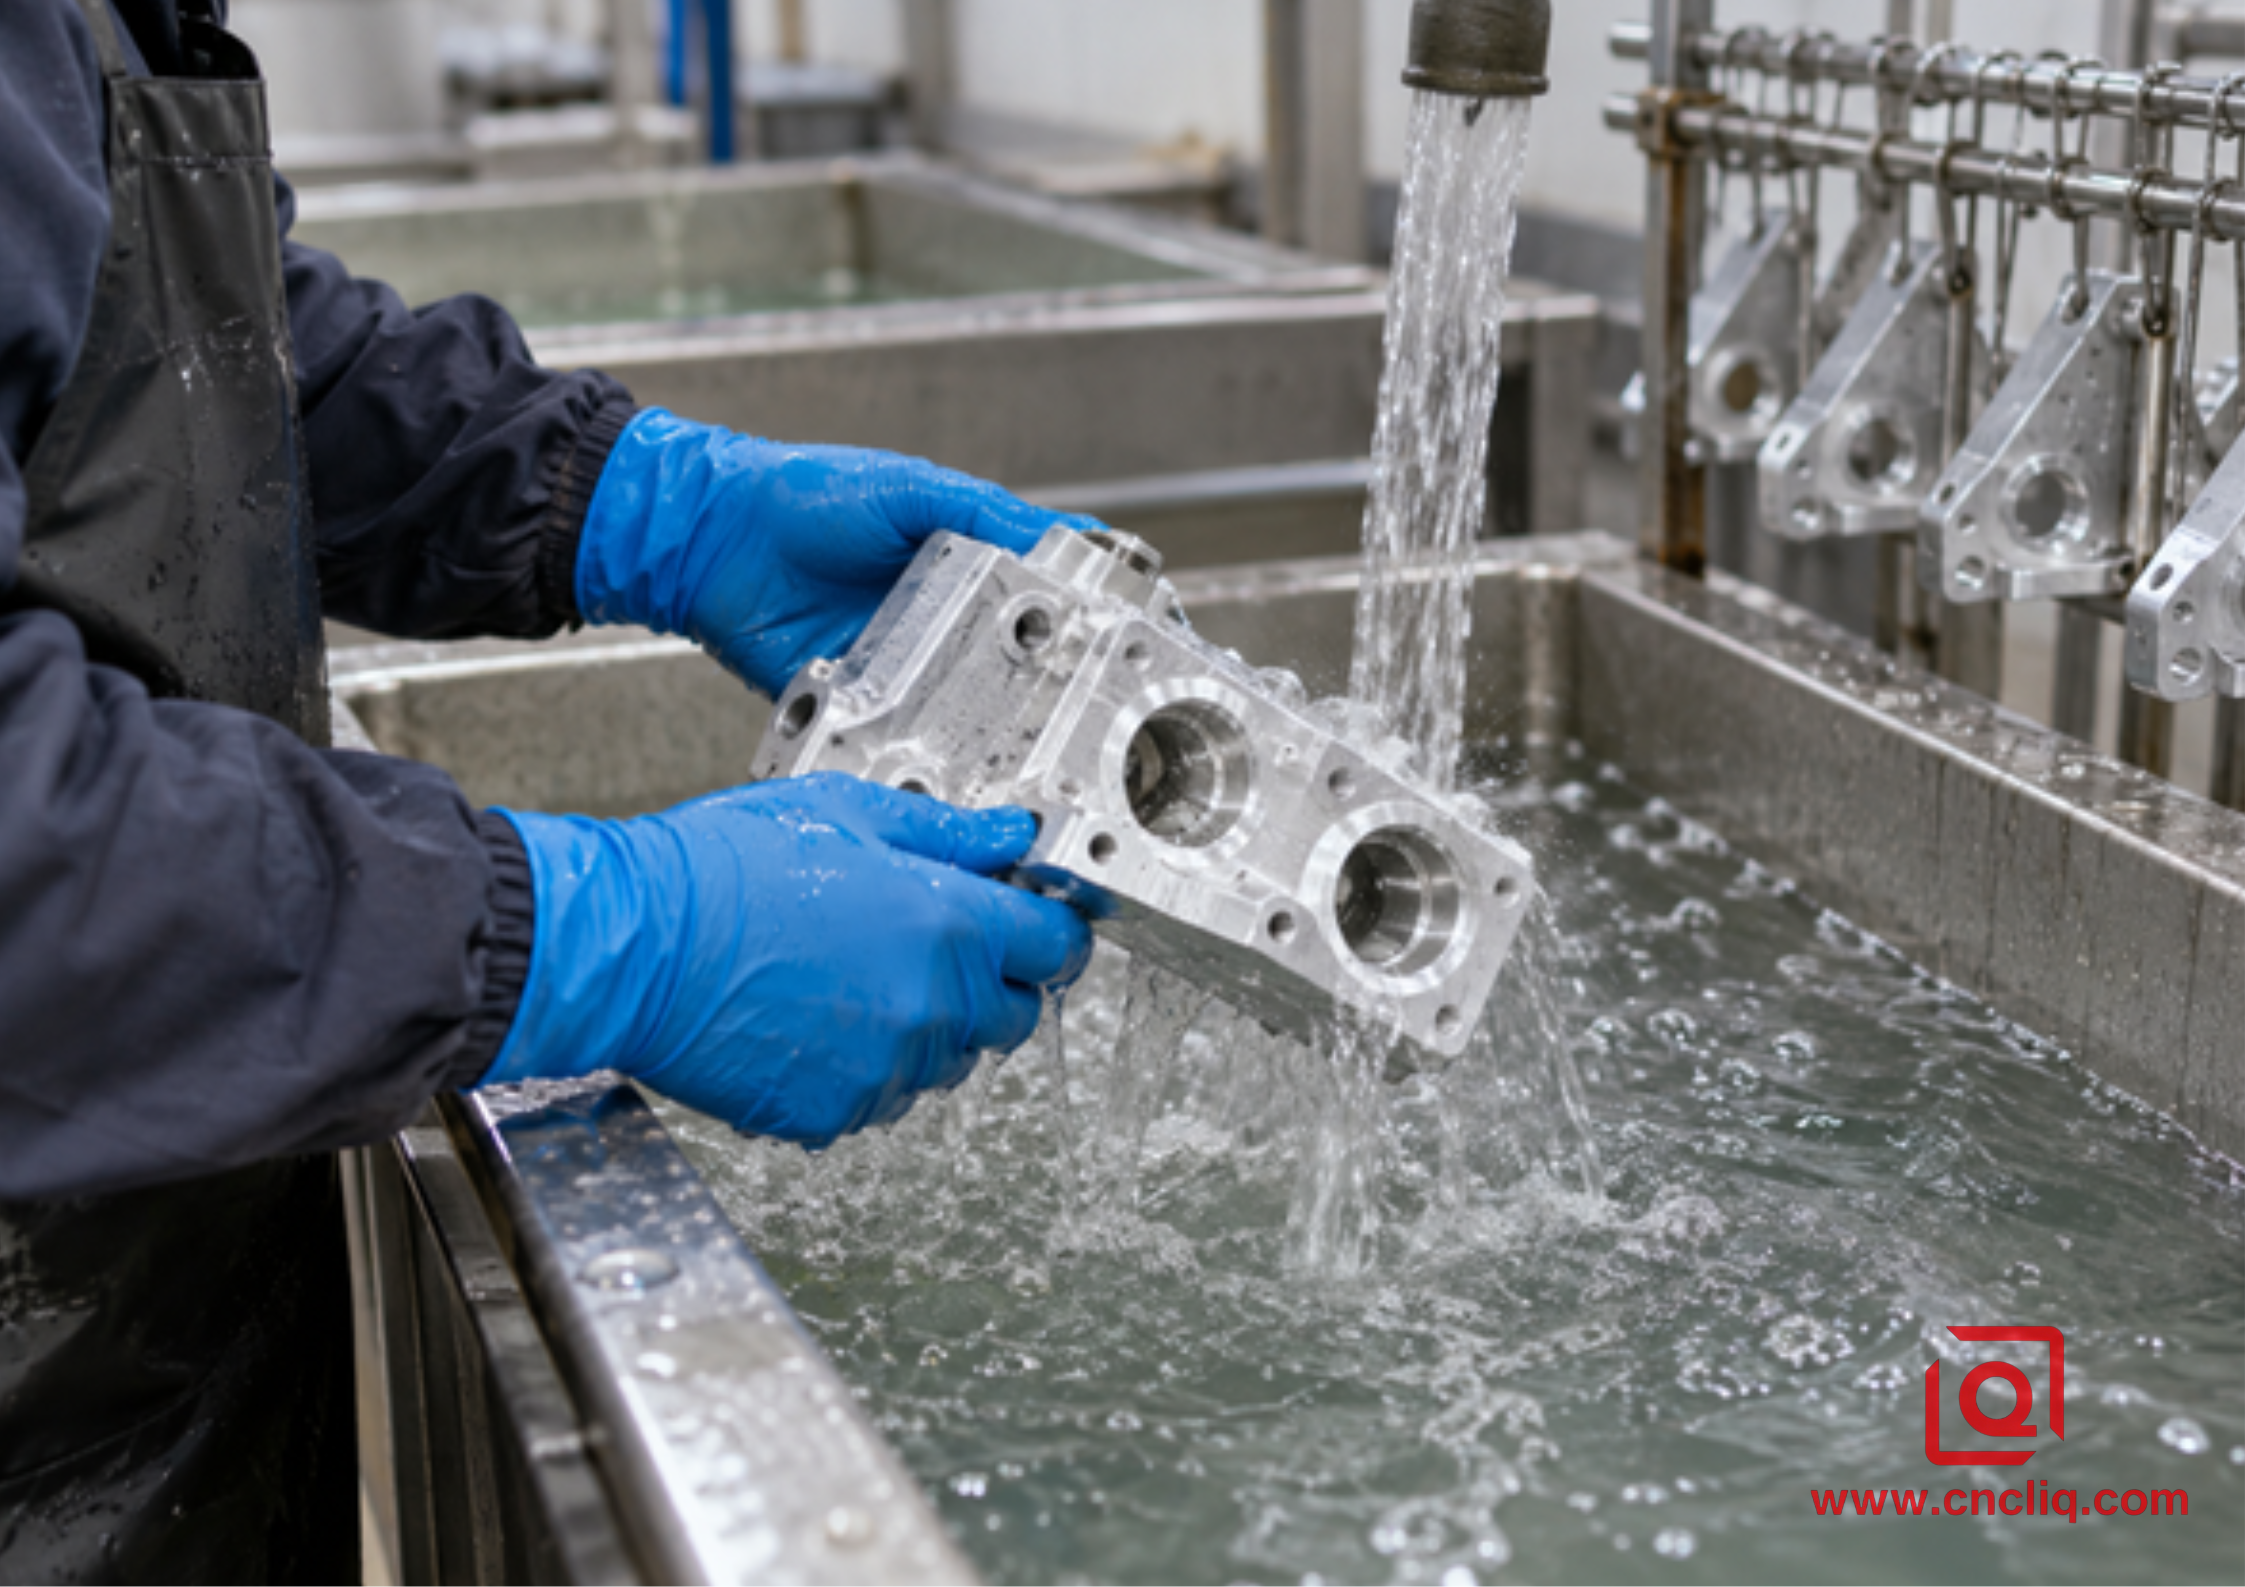
Un film d'eau continu après le rinçage est un signe simple mais essentiel que la surface est suffisamment propre pour continuer.
1. Examinez le dessin avant que les pièces n'atteignent le réservoir
La finition commence sur devis. Confirmez l'alliage et la trempe, le type, la classe, la couleur finale si contrôlée, les zones à recouvrir, le masquage, les marques de contact, l'autorisation de retouche, la peinture ou l'adhésif en aval et le dossier d'inspection. Identifiez les points de crémaillère sur les surfaces non cosmétiques et non étanches. Pour les références serrées ou les trous transversaux profonds, liez la finition à l'usinage ; notre guide pour Usinage CNC 5 axes pour boîtiers complexes en aluminium explique pourquoi moins de re-serrages protègent les relations entre les fonctionnalités.
2. Effectuez d'abord les opérations mécaniques et thermiques
L'arrivée arrive tard dans le parcours. MIL-DTL-5541 le place après un traitement thermique et après des opérations telles que le formage, le perçage ou la perforation, l'usinage, le brasage et le soudage. Il y a une bonne logique de magasin derrière cette commande. Coupez ensuite et l'aluminium nu apparaît. Soudez ensuite et la chaleur locale et l'oxyde gâchent le film. Pliez-le trop fort par la suite et il pourrait être frotté ou fissuré. Ébavurer et dégager les trous borgnes. La laine d'acier, l'oxyde de fer, le rouge à lèvres et les abrasifs en fil d'acier sont interdits car le fer incrusté peut créer des sites de corrosion.
3. Fonction rack et masque autour
Les racks doivent contenir la pièce, drainer la solution et limiter les marques de contact. Masquez les inserts métalliques différents que le bain pourrait attaquer. Protéger les joints, les exclusions adhésives ou les zones nues uniquement lorsque le dessin l'exige. En classe 3, ne masquez pas négligemment le plot de mise à la terre. Sur les pièces à finition mixte, séparez les zones cosmétiques anodisées des zones de contact avec le film chimique.
4. Enlever l'huile sans attaquer le support
Utiliser un nettoyant compatible avec l'alliage et le procédé du fournisseur qualifié. Après le rinçage, l’eau devrait recouvrir l’aluminium au lieu de s’accumuler en îlots autour de l’huile invisible. Un nettoyage sans attaque est préférable sur de nombreux alliages corroyés. Si une gravure alcaline est utilisée, la spécification met en garde contre les piqûres et les attaques intergranulaires et appelle ensuite à une neutralisation acide.
5. Désoxyder et désoxyder
L'aluminium forme rapidement de l'oxyde natif. Les constituants riches en cuivre, silicium, zinc ou magnésium peuvent laisser du charbon noir. Le désoxydant est l'étape de réinitialisation : il élimine cette barrière afin que le bain de conversion voie l'aluminium actif, raisonnablement uniforme. C'est lors du prétraitement que les différences entre les alliages deviennent évidentes. Il ne faut pas s'attendre à ce qu'un coupon 2024, un boîtier 6061, un support 7075, un corps moulé et une zone soudée réagissent de la même manière. La même heure de bain peut donner des couleurs et des performances différentes.
6. Appliquer une chimie qualifiée
L'immersion, le spray ou le pinceau peuvent être utilisés lorsque la commande le permet. La concentration, le pH, la température, le temps de séjour, l'agitation et le chargement doivent rester dans la fenêtre du fabricant de produits chimiques. Une ligne réputée enregistre les ajouts et les analyses plutôt que de juger par la couleur. La littérature Henkel présente des familles et des plages de fonctionnement distinctes de type I et de type II ; la fiche technique actuelle – et non une recette Internet générique – doit régir la production.
7. Rincez, égouttez et séchez doucement
Ne laissez pas un support chargé pendre au-dessus de la baignoire. Le passer à un rinçage propre limite rapidement l'entraînement, les stries et les marques sombres familières. L'orientation du rack empêche la solution de s'accumuler dans les poches et les trous borgnes. Plus de chaleur n'est pas mieux ici. Il y a un avertissement de température ferme dans MIL-DTL-5541F. Une fois qu'un film non peint atteint une température de 60°C ou plus, les performances de corrosion peuvent commencer à chuter ; la chaleur peut provenir du sèche-linge, d'une opération ultérieure ou d'un service réel. Les panneaux à brouillard salin ne sont donc pas cuits dur. Ils reposent pendant 24 heures dans une plage modeste de 16 °C à 38 °C avant d'être exposés.
8. Inspecter, protéger et emballer
Le film doit être continu et exempt de poudre libre, de vides, de rayures et de défauts qui réduisent la protection ou l'adhérence de la peinture. Clear Type II peut être difficile à confirmer visuellement, utilisez donc la vérification recommandée par le fournisseur. Manipuler avec des gants propres et des séparateurs non abrasifs. Un mince film chimique peut être endommagé par un contact métal sur métal, même après avoir traversé le réservoir.
L'alliage et la géométrie changent le résultat
Un revêtement de conversion suit le métal ; cela ne le cache pas. Les marques d'usinage, la peau poreuse de fonte, l'oxydation des soudures, les milieux incorporés et la ségrégation restent influents. Les soudures et les pièces moulées peuvent être moins uniformes que les alliages corroyés. Les panneaux de contrôle du processus rendent visible l’effet de l’alliage. La spécification souligne que le 2024-T3, à teneur plus élevée en cuivre, est plus sujet aux défaillances dues au brouillard salin que le 6061-T6.
Voir notre Guide d'usinage en aluminium 6061 vs 7075 . La finition ne peut pas être isolée de l'alliage : les alliages aérospatiaux riches en cuivre, les pièces moulées à haute teneur en silicium et les assemblages soudés nécessitent un prétraitement validé. L'or sur un alliage et le gris ou transparent sur un autre n'indiquent pas automatiquement une défaillance. Les systèmes qualifiés peuvent aller du jaune clair au jaune irisé, au marron, au gris ou au bleu.
Comment choisir la bonne légende
|
Besoin |
Point de départ |
Ajouter au dessin ou au bon de commande |
|
Protection maximale ou base d'apprêt |
Type requis, classe 1A |
Alliage, système de peinture, marques de crémaillère, enregistrements d'adhérence et de corrosion. |
|
Mise à la terre ou contact EMI |
Type requis, classe 3 |
Zone de contact, limite de résistance, pression du luminaire, synchronisation, masquage. |
|
Restriction hexavalente |
Type II |
Preuve de conformité, produits chimiques approuvés, limites du marché final, classe. |
|
Enclos extérieur peint |
Souvent un prétraitement de classe 1A |
Apprêt/couche de finition, durcissement, test d'adhérence, détails des bords et du drain. |
|
Usure élevée ou service marin sévère |
Le film chimique seul peut être faux |
Évaluez l’anodisation, la couche dure, la peinture, la poudre ou un système en couches. |
À titre de comparaison, utilisez notre Guide de post-traitement OEM pour l'aluminium fraisé CNC . Le film chimique favorise la conductivité, l'adhérence de la peinture et un impact dimensionnel minimal ; l'anodisation favorise l'usure, le comportement diélectrique ou un oxyde décoratif plus épais. Ni l’un ni l’autre n’est automatiquement meilleur. L'assemblée décide.
Échecs courants et corrections pratiques
|
Symptôme |
Direction probable |
Correction |
|
Îles inégales |
Huile, mauvaise coupure d'eau, air emprisonné |
Revérifiez le nettoyage, l'orientation, le rinçage et le chargement ; ne vous contentez pas de prolonger le temps. |
|
Film poudré |
Surtraitement ou dérive chimique |
Vérifiez la concentration, le pH, la température, attendez et rincez. |
|
Des pistes sombres |
Transfert et drainage lents |
Améliorez l'angle du support, la vitesse de levage et le rinçage immédiat. |
|
Fosses |
Gravure agressive ou attaque d'alliage |
Utilisez une séquence plus douce et une neutralisation validées. |
|
Ampoules de peinture |
Saleté, film excessif, mauvais séchage |
Contrôlez le processus, séchez correctement et testez la peinture réelle. |
|
Résistance élevée de classe 3 |
Film épais, planéité, pression, contacts sales |
Contrôlez le temps d'arrêt, définissez la mesure, stabilisez le luminaire, inspectez l'interface. |
Inspection et enregistrements qui donnent du sens à un certificat
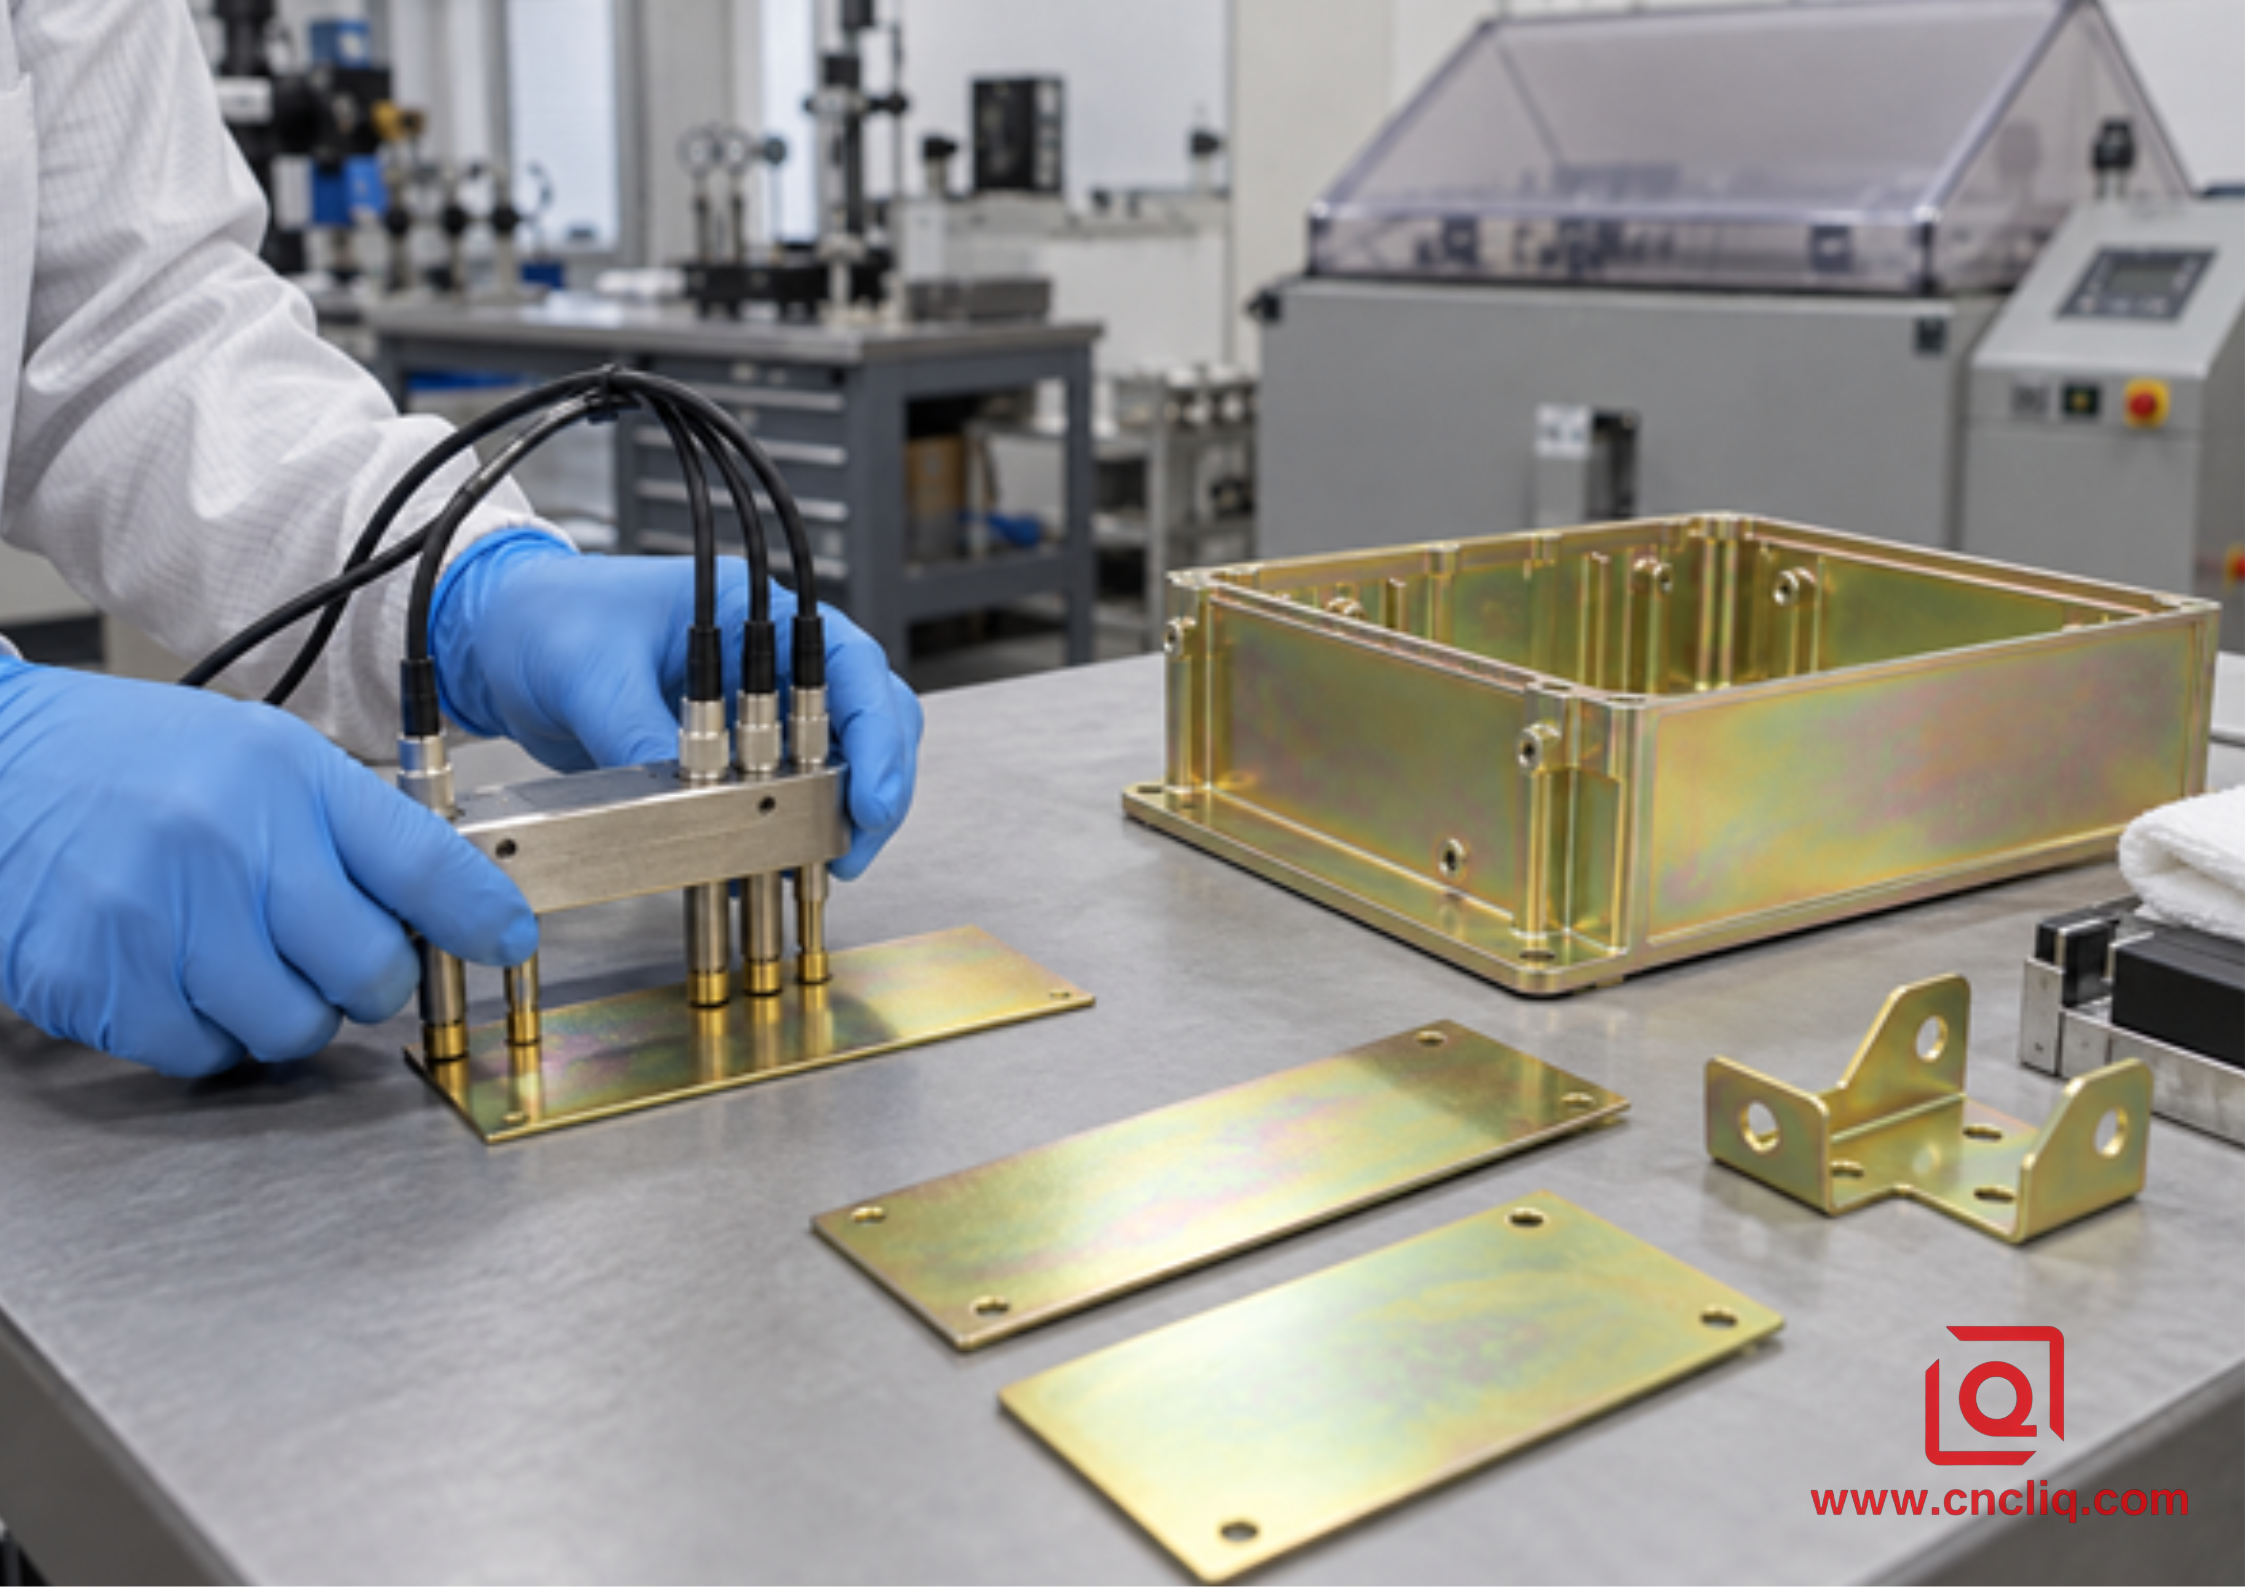
Une légende de classe 3 ne devient utile que lorsque la méthode de test électrique et la limite d'acceptation sont définies.
Le contrôle MIL-DTL-5541 évalue la concentration, le pH et la température par rapport aux plages du fabricant. Il définit l'analyse de la solution au moins une fois par semaine et les tests de contrôle des processus au moins une fois par mois, avec un intervalle maximum de 35 jours entre les tests mensuels. Si la production conforme s'arrête pendant 35 jours ou plus, des tests sont requis au redémarrage.
La vérification de la corrosion utilise cinq panneaux dans un brouillard salin à 5 % pendant 168 heures. La limite n'est pas supérieure à 5 points ou creux isolés par panneau, aucun ne dépassant 0,031 pouce et pas plus de 15 sur les cinq, à l'exclusion des zones de bord, de marquage et de maintien définies. Pour les systèmes peints, l'acceptation du ruban humide est de 4A ou mieux selon la procédure A de la norme ASTM D3359, sans séparation au niveau des deux interfaces.
Demandez un certificat de matériau, un rapport dimensionnel, un COC indiquant le type et la classe, une référence de matériau qualifiée si nécessaire, l'état de contrôle, des preuves de corrosion ou d'adhérence, des résultats électriques de classe 3 et la traçabilité du lot. Notre usinage de collecteurs en aluminium sur mesure La page montre les ports, les passages borgnes et les joints qui bénéficient d'un seul plan d'usinage, de nettoyage, de finition et d'inspection.
Cas client anonyme : un composant télécom 6061 conducteur
Il s'agit d'un scénario de cas anonymisé et aseptisé basé sur les capacités de pièces de télécommunications personnalisées publiées par Liqin ; il ne s’agit pas d’une revendication de performance universelle. Un client d'équipement avait besoin d'une électrode 6061-T6 compacte et d'un boîtier d'accouplement pour un ensemble de protection contre les surtensions extérieur. Cela nécessitait des fonctionnalités d'accouplement finies CNC, des filetages propres, une protection contre la corrosion et une interface conductrice fiable. Un film anodique épais sur la zone de contact empêcherait la mise à la terre, tout en laissant la pièce nue, ce qui créerait un risque de manipulation et de corrosion.
L'objectif consistait à geler les références lors de l'extrusion à froid et de la planification CNC, à ébavurer la trajectoire actuelle sans arrondir la géométrie de contact et à définir une interface de classe 3 avec masquage uniquement là où le dessin l'exigeait. La liste de contrôle de la demande de prix comprenait l'alliage, les dimensions de post-finition, l'identification de la zone de contact, les conditions de résistance, les preuves de corrosion et l'emballage de protection. L'examen du premier article a vérifié l'ajustement et la fonction électrique ensemble au lieu d'approuver l'apparence en premier.
Cela correspond à celui publié par Liqin Électrode en aluminium usinée CNC 6061-T6 pour la protection contre les surtensions dans les télécommunications . La leçon la plus large : choisissez un revêtement autour de l'interface qui transporte le courant, scelle le fluide, accepte l'adhésif ou reçoit la peinture. Une note de finition protège la fonction, pas seulement la couleur.
Vous envisagez une pièce en aluminium avec revêtement de conversion ? Envoyez le dessin 2D, le modèle 3D, l'alliage, la quantité annuelle, la légende de finition, la carte de la zone masquée et les enregistrements requis via notre page de contact . Nous pouvons examiner les données, les emplacements des racks, les zones conductrices et l'acceptation avant le devis.
Liste de contrôle de la demande de prix
- Commencez par le numéro de pièce et la révision actuels ; Joignez le dessin 2D plus un modèle STEP ou IGES.
- Certificat d'alliage, d'état, de forme brute et de matériau.
- Norme/révision, type I ou II et classe 1A ou 3.
- Restriction d'application, couleur, chimie ou contrôle de la source.
- Zones à recouvrir, masquer, retoucher, peindre, coller, sceller ou utiliser comme contacts.
- Que les dimensions s'appliquent avant ou après la finition.
- Critères de brouillard salin, d'adhésion, de conductivité, cosmétiques et d'échantillonnage.
- COC, rapport dimensionnel, rapport de finition et déclarations.
- Quantité du prototype, prévisions, emballage et destination.
Cliquez ici pour votre demande 👆
FAQ
1. L'Alodine est-elle la même chose qu'un revêtement de conversion au chromate ?
Alodine est un nom commercial utilisé pour plusieurs produits Henkel, tandis que le revêtement de conversion au chromate ou le film chimique est la famille générique. Le langage de l'atelier les traite comme des synonymes, mais un dessin doit indiquer la norme, le type, la classe et le matériau qualifié au lieu de s'appuyer uniquement sur « Alodine ».
2. Quelle est la différence entre la classe 1A et la classe 3 ?
La classe 1A donne la priorité à une protection maximale contre la corrosion sur l'aluminium peint ou non, tandis que la classe 3 offre une protection contre la corrosion lorsqu'une résistance électrique plus faible est requise. La classe 3 convient aux contacts de mise à la terre et électroniques, mais définit la limite et la méthode car la rugosité, la planéité, la pression et le matériel affectent les résultats.
3. Le type II signifie-t-il automatiquement la conformité RoHS et REACH ?
Non. Le type II signifie que la composition de revêtement ne contient pas de chrome hexavalent selon MIL-DTL-5541. La conformité des pièces finies dépend de la chaîne des matériaux et des processus, de la portée actuelle, des exemptions, des exigences du client et des preuves. Indiquez le règlement et les documents dans le bon de commande.
4. Le film chimique peut-il être utilisé sur des filetages et des alésages à tolérance serrée ?
Oui, son petit effet dimensionnel est un avantage, mais la propreté, la solution piégée, le drainage, l'état du filetage, le masquage, le jaugeage après finition et la classe comptent toujours. Indiquez les dimensions et les jauges critiques sur le dessin et identifiez si l'acceptation s'applique avant ou après le revêtement.
5. Quelles informations sont nécessaires pour un devis ?
Fournissez l'alliage et l'état, les dessins et le modèle 3D, le volume, la norme/révision, le type, la classe, la couleur contrôlée, les zones masquées et de contact, la peinture ou l'adhésif en aval, l'acceptation dimensionnelle, les tests, la documentation, l'emballage et la destination. Cela permet aux équipes de planifier les racks, les coupons, l'inspection et les coûts avant de procéder à la découpe.
Cliquez ici pour votre demande 👆
Résumé
Le revêtement de conversion chromate est pratique pour l'aluminium CNC nécessitant une protection contre la corrosion, une adhérence de la peinture, une continuité électrique ou un changement dimensionnel minimal. Choisissez le type I ou II pour la chimie et la classe 1A ou 3 pour la fonction, puis définissez l'alliage, le masquage, les contacts, les revêtements en aval, l'inspection et les enregistrements. Nettoyez sur une surface imperméable, utilisez des produits chimiques qualifiés dans sa fenêtre, rincez et séchez doucement, et jugez les performances avec des tests de corrosion, d'adhérence ou électriques, pas seulement la couleur.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
