 Français




Vous luttez encore contre des nids d'oiseaux, des surfaces usinées opaques ou un diamètre qui dérive après seulement quelques pièces, alors même que l'aluminium est censé être « facile » à usiner ? Le problème ne réside souvent pas uniquement dans l'alliage. Une plaquette conçue pour l'acier peut présenter une préparation d'arête, une face de coupe, une gorge d'évacuation des copeaux ou un rayon de bec inadaptés à l'aluminium tendre et adhérent. Ce guide explique comment choisir une nuance de plaquette et une géométrie de coupe appropriées, puis comment adapter ce choix aux avances, à la gestion des copeaux, à l'état de surface et à un plan de production prêt à être chiffré.
Réponse rapide : Pour un tournage d'aluminium stable, utilisez un outil de tournage affûté, rectifié et à jeu positif, en carbure à grain fin non revêtu, conçu pour les matériaux ISO N. Privilégiez une face de coupe polie, choisissez le rayon de bec en fonction de la profondeur de passe et de la rigidité souhaitées, et fiez-vous aux données de coupe fournies par l'outilleur. Le PCD (Polyvalent Definition) se justifie par son coût plus élevé pour les grandes séries, l'usinage d'aluminium à haute teneur en silicium abrasif ou la recherche d'états de surface fins et réguliers. Le reste dépend de la pièce.
1. Pourquoi l'aluminium a besoin de sa propre stratégie d'insertion
L'aluminium génère généralement des forces de coupe inférieures à celles de l'acier, mais de nombreux alliages corroyés sont ductiles et adhérents. Sous l'effet de la chaleur et de la pression, une fine couche peut se souder à la face de coupe et au tranchant. Cette arête rapportée modifie la géométrie effective de l'outil pendant la coupe. Il peut en résulter une finition irrégulière, un diamètre surdimensionné ou sous-dimensionné, une évacuation instable des copeaux ou une bavure repoussée par-dessus l'épaulement.
Un insert revêtu et rodé, conçu pour résister à l'acier, est volontairement renforcé au niveau du tranchant. Dans l'aluminium, ce rodage peut agir comme un coin émoussé. Il augmente la pression, favorise le frottement et offre aux particules de métal tendre un point d'adhérence. Une géométrie polie en aluminium produit l'effet inverse : elle réduit la friction, présente un tranchant aiguisé et permet aux copeaux de s'évacuer facilement de la pièce. Les conseils de TopSwiss de Kennametal Ce document décrit les géométries de finition polies comme un moyen d'améliorer la résistance au soudage et l'état de surface, et associe les applications sur métaux non ferreux à l'utilisation de carbure à grain fin non revêtu. Il s'agit de principes utiles, et non d'une référence universelle.
L'aluminium est classé dans le groupe d'application ISO N. Cette classification constitue un point de départ et non une sélection de nuance définitive. Deux plaquettes vendues pour l'usinage ISO N peuvent présenter des caractéristiques différentes en raison de différences dans la taille des grains de carbure, le liant, l'état des arêtes, le polissage, le revêtement et la conception des rainures d'évacuation des copeaux. Il est impératif de toujours comparer le tableau des nuances du fournisseur avec l'alliage, l'opération, la stabilité, le système de refroidissement et l'objectif de production.
Si le choix de l'alliage n'est pas encore arrêté, consultez le guide de Liqin sur Tournage CNC de l'aluminium OEM et comportement des alliagesCet article va plus loin : une fois l’alliage choisi, qu’est-ce qui doit entrer en contact avec le métal ?
2. Commencez par la qualité : carbure non revêtu, DLC ou PCD ?
La « qualité » décrit le matériau de coupe et son comportement à l'usure. La « géométrie » décrit la forme qui crée et contrôle le copeau. Une nuance dure avec un tranchant inadapté peut se rompre, et une géométrie parfaite sur un substrat inapproprié peut s'user trop rapidement. Sélectionnez les deux.
|
Insérer une option |
Meilleure utilisation initiale |
Principal avantage |
Principale limitation |
Confirmer avant publication |
|
Carbure à grain fin non revêtu pour ISO N |
Prototypes, lots mixtes, tournage général 6061/6082/2024/7075 |
Tranchant très affûté ; économique et polyvalent |
La durée de vie des bords peut être plus courte dans l'aluminium moulé abrasif |
Gamme d'alliages pour outils, polissage des arêtes, épaisseur minimale des copeaux |
|
Qualité non ferreuse polie de type PVD/DLC |
Alliages adhésifs, vitesse plus élevée, travaux où les BUE persistent |
Une surface à faible friction peut résister à l'adhérence de l'aluminium |
Tous les revêtements ne sont pas tranchants ou adaptés. |
Composition chimique du revêtement, rayon de courbure des bords, gamme d'aluminium approuvée |
|
PCD |
Production stable et durable ; aluminium coulé abrasif à haute teneur en silicium ; finition d'une grande régularité. |
Haute résistance à l'usure et longue durée de vie du tranchant. |
Coût plus élevé ; fragile en cas de coupes interrompues |
Interruption, teneur en silicium, coût par pièce acceptée, politique de réusinage |
|
CBN ou céramique |
Rarement un défaut pour le tournage normal de l'aluminium |
Usage spécialisé uniquement |
Généralement inutile pour l'aluminium forgé courant |
Recommandation écrite du fabricant d'outils |
Pour un prototype de corps de vanne en 6061-T6, le carbure poli non revêtu constitue généralement un premier essai judicieux. Il offre un tranchant exceptionnel, se décline en de nombreuses formes et tolère les variations de programme. Pour une commande importante de plusieurs dizaines de milliers de pièces standard, le PCD peut réduire le coût unitaire, même si le prix d'une arête est nettement supérieur. Il est essentiel d'évaluer l'impact global : changements d'outillage, interruptions de contrôle, risque de rebut, temps de cycle et capacité d'une arête à usiner la surface critique sans interruption.
L'aluminium coulé à haute teneur en silicium présente un problème d'usure différent de celui de l'aluminium 6061 forgé. Les particules de silicium dures abrasent le carbure. C'est là que le PCD (diamant de construction métallique) s'avère souvent pertinent. À l'inverse, une surface de coulée interrompue ou un trou transversal peuvent endommager un tranchant diamant fragile ; une géométrie en carbure plus résistante peut être plus sûre. La mention « aluminium » sur le dessin ne suffit pas pour choisir un outillage de production. Le guide de Seco pour redresser les notes Il souligne également que la géométrie et la pente de l'insert doivent être considérées conjointement.
3. Décodez la géométrie d'insertion sans vous perdre dans le catalogue
La norme ISO 1832 définit un langage commun pour les plaquettes indexables. Dans un code tel que CCGT, les lettres décrivent des caractéristiques comme la forme, le jeu, la classe de tolérance et le type de plaquette. Les suffixes exacts après le code de base (brise-copeaux, nuance, préparation des arêtes, sens de rotation et dimensions) restent propres à chaque fournisseur. Il ne faut pas supposer que la géométrie « AL » d'un fabricant est identique à celle d'un brise-copeaux en aluminium d'un autre fabricant.
|
Insérer la famille |
Angle / accès |
Utilisation pratique de l'aluminium |
Compromis |
|
CCGT |
Diamant à 80°; angle fort |
Tournage extérieur général, dressage, alésage modéré, épaulements |
Accès au profil inférieur aux formes en D ou en V |
|
DCGT |
Diamant à 55° |
Finition des contours, petits diamètres, contre-dépouilles, alésage léger |
Angle plus faible qu'une forme en C |
|
TCGT |
Triangle à 60° ; souvent à 3 coins |
Tournage général et coupes moyennes économiques |
L'approche doit être adaptée à l'épaule |
|
VCGT/VBGT |
Diamant à 35° |
Profilage fin, reliefs étroits, contours complexes |
Point délicat |
|
RCGT |
bord arrondi |
Mise en forme, rayons, dégrossissage robuste là où l'accès le permet |
Risque élevé de force radiale et de vibrations |
La classe de tolérance « G », courante pour les plaquettes en aluminium poli, indique une plaquette rectifiée avec précision. Le corps à jeu positif et la périphérie rectifiée contribuent à créer l'arête vive requise pour l'aluminium. Les plaquettes à double face à jeu négatif peuvent également enlever de l'aluminium dans des conditions difficiles, mais elles nécessitent généralement une force de coupe plus importante et ne sont pas le premier choix pour une finition fine sur alliage adhésif.
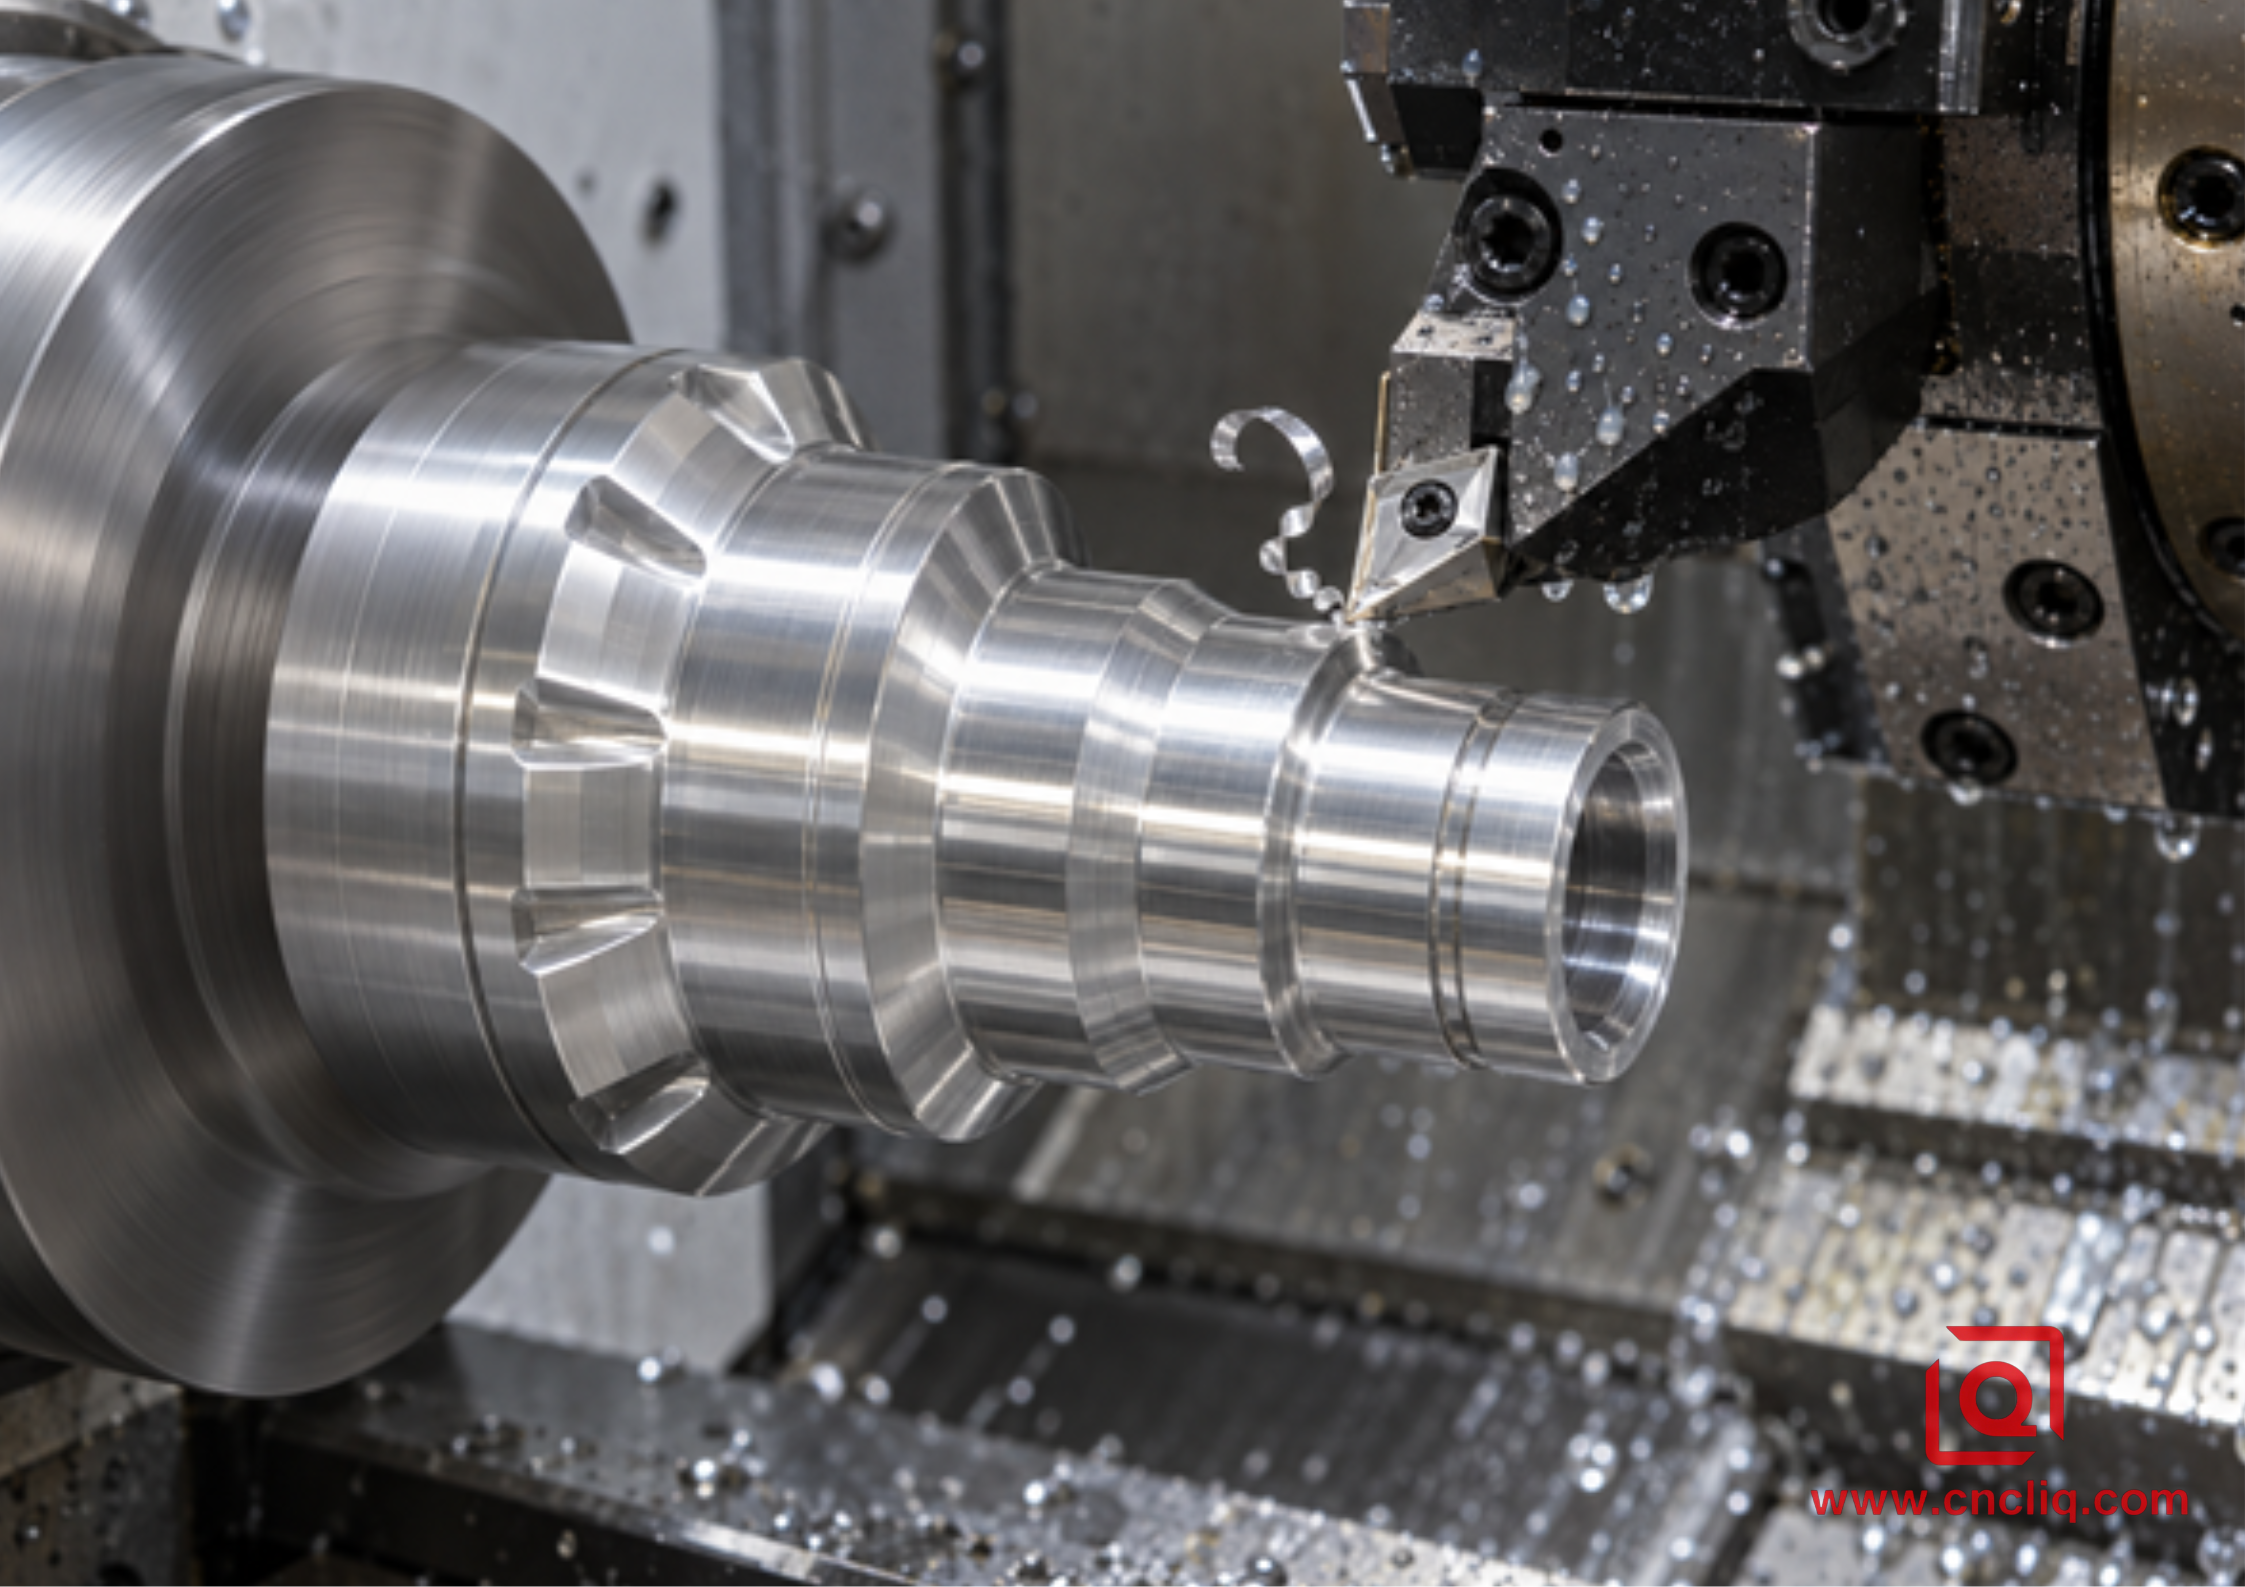
affûtage positif et tranchant
Un angle de coupe positif réduit l'énergie nécessaire pour cisailler le copeau et le dirige loin de la nouvelle surface. De nombreuses géométries dédiées à l'aluminium utilisent une face de coupe polie et visiblement ouverte, ainsi qu'une arête vive. Le porte-outil, le logement de l'insert et l'angle d'attaque contribuent à l'angle de coupe effectif ; la géométrie indiquée dans le catalogue ne suffit pas à elle seule.
Un tranchant plus aiguisé n'est pas toujours synonyme de résistance. Un tranchant aussi affûté qu'un rasoir peut s'ébrécher au contact d'un trou transversal, d'une inclusion de fonderie, d'une calamine importante ou d'une coupe interrompue instable. Dans ce cas, privilégiez une forme plus robuste, un tranchant légèrement renforcé, un porte-à-faux plus faible ou un carbure non ferreux plus dur, sans pour autant opter d'emblée pour une plaquette en acier fortement affûtée.
Chipbreaker : donnez un endroit où aller à la puce
Le brise-copeaux doit fonctionner dans une plage d'avance et de profondeur de passe définie. Si la passe de finition est trop superficielle pour atteindre le brise-copeaux, le copeau risque de rester sous forme de long ruban. Si l'avance est trop faible, le tranchant risque de frotter en dessous de son épaisseur minimale efficace. Si la profondeur est trop importante pour une rainure de finition légère, le copeau peut s'accumuler contre l'épaulement ou endommager le tranchant.
Utilisez le diagramme de contrôle des copeaux du fabricant de plaquettes, puis réglez l'avance et la profondeur de passe radiale dans la zone recommandée. Observez le copeau. Un copeau court et ouvert qui s'écoule sans toucher la pièce est généralement meilleur qu'un copeau en forme de ruban de rasoir enroulé autour du diamètre du joint, mais des copeaux réduits en minuscules fragments peuvent également indiquer une charge excessive.
4. Adapter le rayon du nez à la finition, à l'alimentation et à la rigidité
Le rayon de courbure de l'arête de coupe influe sur la résistance du tranchant, l'état de surface théorique, la direction d'évacuation des copeaux et la force de coupe. Les rayons de finition courants pour l'aluminium sont de 0,2 mm, 0,4 mm et 0,8 mm, mais aucun rayon n'est intrinsèquement « idéal ».
Pour une surface tournée idéale, une estimation géométrique utile est Ra ≈ f² / (32 × rε)Dans cette formule, Ra, l'avance par tour f et le rayon de courbure rε sont exprimés dans des unités cohérentes. Pour f = 0,10 mm/tr et rε = 0,40 mm, la valeur théorique de Ra est d'environ 0,00078 mm, soit 0,78 µm. Il s'agit d'une valeur minimale géométrique. Le faux-rond, les vibrations, l'erreur de finition, les inclusions de matériau, l'usure de l'outil, l'état de la machine, le débit de liquide de refroidissement et le filtrage des mesures peuvent tous dégrader la valeur réelle.
Un rayon plus grand permet une avance plus importante pour une même hauteur de pointe théorique, mais il augmente également la force radiale et la longueur de contact. Sur un tube fin, un petit alésage ou un arbre long et mince, un rayon de 0,8 mm peut provoquer des vibrations là où un rayon de 0,4 mm ou 0,2 mm permet une coupe nette. Évitez une profondeur de passe de finition si faible que l'outil ne fait que frotter sur le bord affûté ou arrondi. Réalisez une passe précise et répétable.
|
Situation |
Première orientation pratique |
Pourquoi |
|
paroi mince ou arbre long et élancé |
Rayon de courbure du nez de 0,2 à 0,4 mm, géométrie positive, charge de copeaux légère mais réelle |
Réduit la force radiale et la déflexion |
|
Finition OD générale stable |
rayon de 0,4 mm |
Finition équilibrée, résistance et accessibilité |
|
Ébauche rigide ou avance plus élevée |
0,8 mm ou plus si le disjoncteur le supporte. |
Un virage plus serré et une meilleure capacité d'alimentation |
|
petit alésage interne |
Petit insert positif avec un débordement minimal |
Contrôle la déviation et les vibrations de la barre |
|
Coupe interrompue ou trou transversal |
Forme/bord plus marqué ; engagement conservateur |
Protège le coin des chocs |
5. Effectuez une coupe initiale sûre, puis analysez la machine.
Commencez par consulter les données actuelles du fabricant d'inserts concernant la nuance, la géométrie, l'alliage et le mode de fonctionnement exacts. Les plages ci-dessous sont des exemples de planification de processus et ne constituent pas des paramètres garantis. Elles servent de guide à l'ingénieur pour la discussion d'un essai ; elles ne remplacent ni le tableau du fournisseur ni un premier essai contrôlé.
|
Opération |
Insérer la direction |
Exemple de fenêtre d'essai pour aluminium forgé rigide |
Montre |
|
finition légère |
Casse en carbure positif poli, à pointe fine, rayon de 0,2 à 0,4 mm |
Vc 250–600 m/min ; f 0,05–0,15 mm/tr ; ap 0,15–0,80 mm radial |
BUE, bavardage, emballage de chips, véritable Ra |
|
Virage général |
Carbure positif poli, rainure moyenne en aluminium, rayon de 0,4 à 0,8 mm |
Vc 250–700 m/min ; f 0,12–0,30 mm/tr ; ap 0,5–3,0 mm radial |
Puissance de la broche, évacuation des copeaux, garniture d'épaulement |
|
Finition PCD |
Géométrie PCD approuvée par le fournisseur |
Vitesse souvent supérieure à celle du carbure ; limitée par l’équilibrage, le régime moteur, les interruptions et les données du fournisseur |
Écaillage des bords, dilatation thermique, coût par pièce acceptée |
Utilisez la vitesse de coupe, et non un régime moteur préféré, pour planifier la coupe : RPM = (1 000 × Vc) / (π × D)À Vc = 400 m/min et D = 50 mm, la vitesse calculée est d'environ 2 546 tr/min. Lors du surfaçage, le diamètre diminue continuellement ; la vitesse de surface constante augmente donc la vitesse de rotation vers le centre. Programmez une limite de vitesse de broche sécuritaire en fonction de la capacité du mandrin, du bridage, de l'équilibrage de la pièce et des limites de la machine. Ne laissez jamais le calcul de la vitesse de surface constante dépasser les paramètres de réglage.
Le liquide de refroidissement ou la lubrification minimale (MQL) doit atteindre l'arête de coupe et évacuer les copeaux ; la pulvérisation sur le porte-outil est insuffisante. Les copeaux d'aluminium ont tendance à retourner dans la zone de coupe et à rayer la surface que l'outil vient de travailler. Lors d'opérations en espace ouvert et sécurisées, un jet d'air correctement dirigé peut évacuer efficacement les copeaux, mais il convient de tenir compte des poussières combustibles, de l'exposition aux brouillards, des règles d'enceinte de confinement et des procédures de sécurité du site. Respectez les consignes de sécurité relatives à la machine, aux fluides et au poste de travail.
Pour un développement plus large des paramètres, utilisez le site Guide des avances, vitesses et outils 6061Pour les pièces combinant des éléments tournés et fraisés, la comparaison de Parcours d'usinage à 3 axes, à 5 axes et de tournage-fraisage permet de déterminer si un plan prévoyant uniquement l'usinage au tour entraînera des réglages inutiles.
6. Un flux de travail de sélection en magasin
1. Verrouiller l'état du matériel. Consignez l'alliage, le revenu, la forme brute et si la pièce est forgée ou coulée. Pour les pièces coulées, indiquez la teneur en silicium, si elle est disponible.
2. Définir l'opération. Il faut séparer les opérations d'ébauche, de finition, de profilage, de rainurage, de filetage et d'alésage. Un seul outil de coupe n'a pas besoin de tout faire.
3. Stabilité de la carte. Notez le rapport longueur/diamètre, l'épaisseur de la paroi, le porte-à-faux de l'outil, les caractéristiques interrompues, l'engagement du mandrin et le support de la contre-pointe ou de la sous-broche.
4. Choisissez le matériau de coupe. Commencez par des essais généraux avec du carbure à grain fin non revêtu et tranchant ; évaluez un revêtement non ferreux à faible friction ou un PCD lorsque l'adhérence, l'abrasion ou le volume justifient un investissement commercial.
5. Choisissez la forme et le dégagement. Utilisez C ou T pour la force et le travail général, D ou V pour l'accès, et un style au sol positif pour une force faible.
6. Placez la découpe à l'intérieur de la carte du brise-copeaux. Vérifiez l'avance et la profondeur de passe. Une géométrie ne peut pas projeter de copeaux en dehors de sa zone de travail.
7. Sélectionnez le rayon du nez en fonction de la rigidité et de la finition. Ne poursuivez pas un Ra calculé en ignorant la déviation.
8. Réalisez un essai contrôlé de courte durée. Enregistrement du code d'insertion, du lot, de Vc, de la limite de régime, de l'avance, de la profondeur, du liquide de refroidissement, du temps de cycle, de la forme des copeaux, de la tendance dimensionnelle et de la finition mesurée.
9. Modifiez une variable à la fois. Inspectez le tranchant avant de modifier simultanément la vitesse et l'avance. Sinon, cette opération ne vous apprendra rien.
Ce processus améliore également la procédure de demande de devis. Lorsqu'un acheteur n'envoie qu'un fichier STEP et la mention « aluminium », l'usine doit composer avec l'incertitude quant au prix. Un dossier complet doit inclure le dessin 2D, l'alliage et son état de trempe, le volume annuel, la taille du lot, les zones de finition, l'état de surface requis, les tolérances critiques, la norme d'ébavurage, le revêtement, le niveau de contrôle et préciser si les dimensions s'appliquent avant ou après finition.
7. Dépannage par symptôme
|
Symptôme |
Mécanisme probable |
Premiers contrôles |
Correction pratique |
|
Finition trouble ou déchirée |
BUE, tranchant émoussé/affûté, frottement, copeaux recoupés |
Inspecter la face de raclage ; vérifier la vitesse de surface réelle |
Insertion positive polie ; restauration de la charge de copeaux ; amélioration de l'évacuation |
|
longs copeaux de nid d'oiseau |
Fenêtre de coupure d'alimentation/AP à l'extérieur |
Représenter le point de fonctionnement sur la carte des puces du fournisseur |
Déplacez l'avance ou la profondeur dans la plage souhaitée ; changez le disjoncteur |
|
Bavardage sur un diamètre extérieur mince |
Rayon ou porte-à-faux trop important ; support faible |
Vérifiez le dépassement de l'outil et de la pièce, le contact des mâchoires et le support central. |
Réduire le rayon/le porte-à-faux ; ajouter un support ; diminuer la charge radiale |
|
Le diamètre augmente pendant le processus de fabrication. |
BUE, usure, dérive thermique, mouvement de l'insert |
Dimensions tendance ; inspecter le siège et le bord |
Nettoyer le siège ; stabiliser la température ; améliorer la pente et le plan de compensation |
|
Bosse à l'épaule |
Bord émoussé, mauvaise approche, matériau poussé |
Vérifier le bord, la hauteur de l'outil, la trajectoire, le stock restant |
Utilisez une géométrie plus précise ; revoyez la trajectoire finale |
|
Puces de bord PCD |
Interruption, vibration, impact |
Vérifier les trous de perçage transversaux, la variation de stock, le faux-rond |
Utiliser du carbure plus résistant ou du PCD supporté ; améliorer la stabilité |
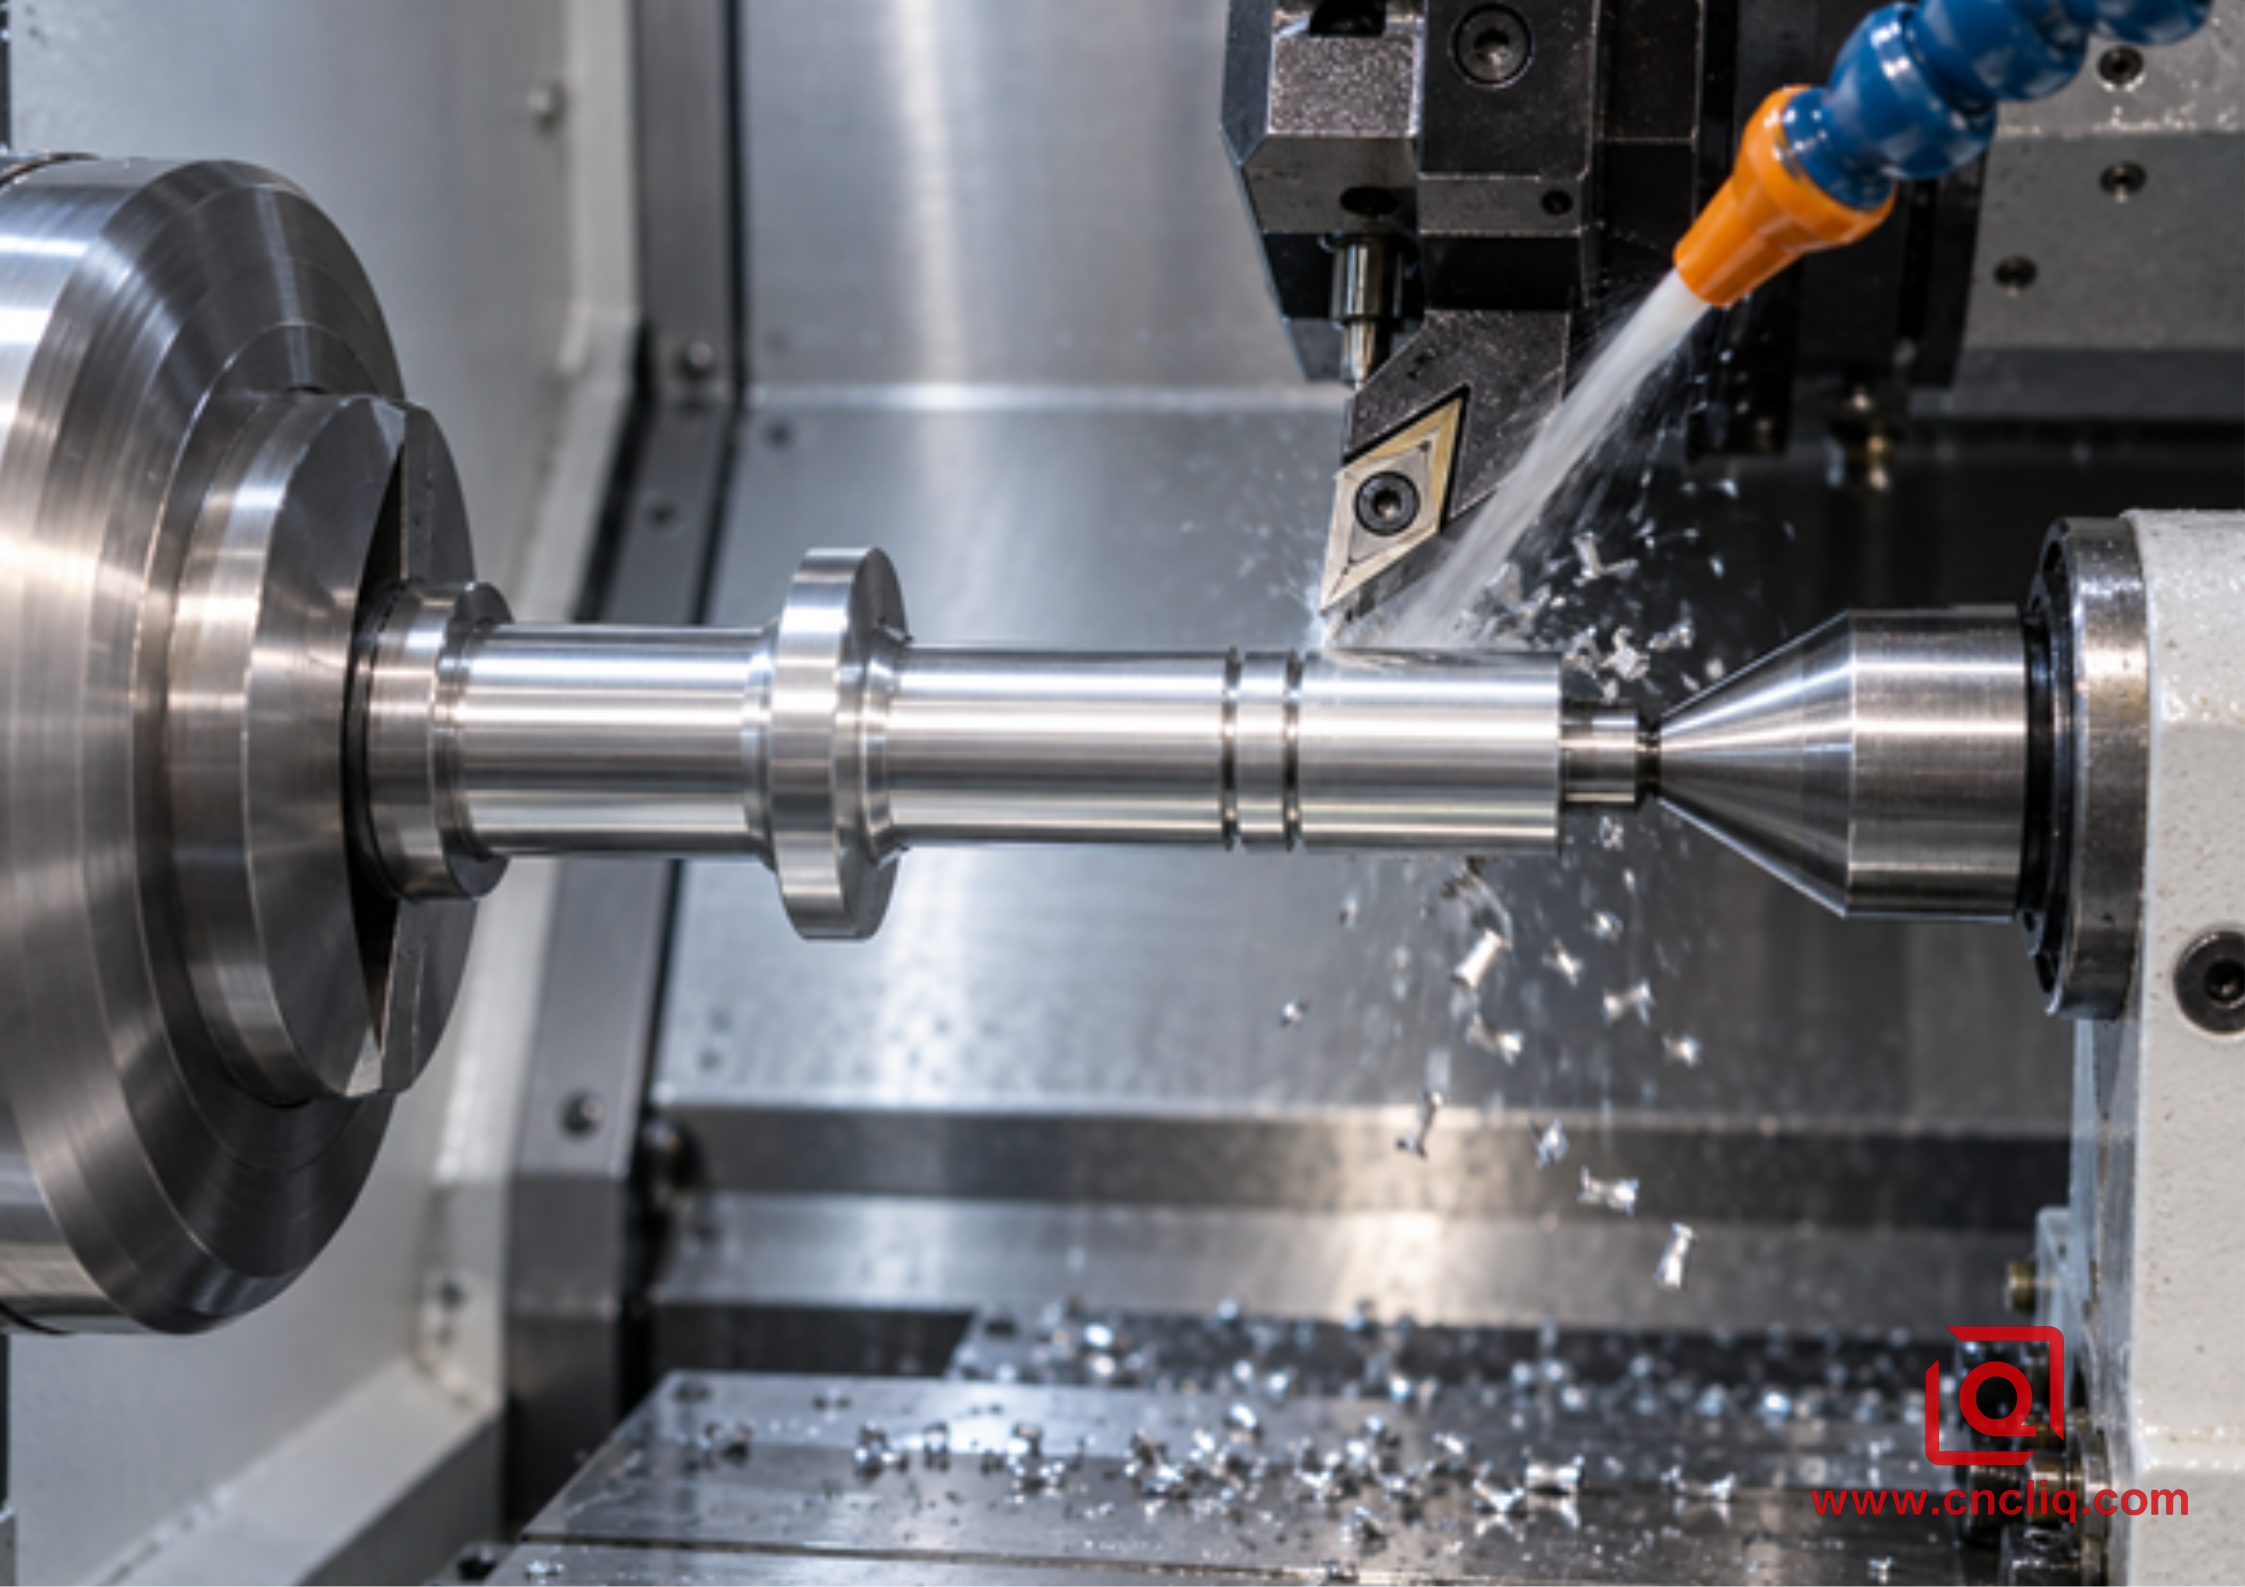
Ne vous fiez pas uniquement à l'aspect pour diagnostiquer l'état de surface. Mesurez la rugosité de surface dans la direction spécifiée, vérifiez le diamètre à température contrôlée et inspectez le bord à la loupe. Une pièce brillante peut présenter une rugosité Ra supérieure à la normale ; une trace d'usinage visible peut néanmoins indiquer une stabilité dimensionnelle et une conformité acceptables.
8. Boîtier composite anonymisé : manchon de vanne pneumatique en aluminium
L'exemple composite anonymisé ci-dessous a été créé pour illustrer une méthode réaliste de développement de processus. Il ne s'agit pas d'un enregistrement provenant d'un client identifiable ni d'une garantie de performance universelle.
Un client du secteur de l'automatisation industrielle a commandé un manchon de vanne pneumatique en aluminium 6061-T6, d'un diamètre extérieur fini de 32 mm, doté d'un alésage interne de précision, de deux portées pour joints toriques externes et d'une anodisation noire. La production annuelle prévue était de 18 000 pièces, réparties en livraisons mensuelles. Les exigences principales étaient une tolérance de 0,015 mm sur le diamètre total de l'alésage avant revêtement, une rugosité Ra de 0,8 µm sur les portées d'étanchéité dynamiques, des ruptures de bord contrôlées et l'absence de copeaux dans les passages internes.
Le premier procédé consistait à utiliser un insert revêtu à usage général, laissé dans la tourelle après une opération d'usinage de l'acier. L'arête produisait une surface brillante pour plusieurs pièces, mais l'aluminium adhérait progressivement à la face de coupe. La finition devenait opaque, des rubans de copeaux traversaient la zone d'étanchéité et les corrections de décalage augmentaient. Plutôt que de compenser un défaut d'arête, l'équipe en charge du procédé a repensé l'opération en tenant compte de la formation des copeaux.
Pour l'ébauche, l'équipe a choisi une plaquette en C positive rectifiée avec précision, en carbure non ferreux non revêtu, dotée d'une gorge d'évacuation des copeaux en aluminium et d'un rayon de bec de 0,8 mm. Pour la finition, elle a utilisé une plaquette en D polie, d'un rayon de 0,4 mm, permettant un accès latéral à l'épaulement avec un effort radial réduit. L'avance et la profondeur de passe radiale ont été positionnées dans la zone de contrôle des copeaux préconisée par le fabricant. Les buses d'arrosage étaient orientées vers la face de coupe et la sortie des copeaux, et non vers le porte-outil. L'alésage a été fini avec l'outil d'alésage positif le plus court possible, et les surfaces critiques ont été mesurées uniquement après une période de stabilisation thermique définie.
Le plan de contrôle considérait l'anodisation comme une étape de la fabrication, et non comme un élément décoratif. L'examen des plans distinguait les dimensions avant revêtement des exigences fonctionnelles finales, identifiait les zones de masquage et exigeait un rapport sur le premier article établissant un lien entre l'alésage, le diamètre des portées, la rugosité et l'état du revêtement. Un essai de contrôle de capacité de courte durée a été approuvé avant le lot mensuel.
La leçon commerciale est aussi importante que la leçon technique : un prix d’insert bas n’a pas entraîné un faible coût des pièces. Un contrôle stable des copeaux a réduit l’intervention de l’opérateur et protégé les surfaces d’étanchéité. Un acheteur comparant les fournisseurs devrait s’interroger sur la cohérence de la stratégie d’insert proposée, de la surépaisseur de revêtement, du processus de nettoyage et du plan d’inspection, et non se contenter de demander la vitesse de broche la plus élevée.
Liqin a publié Exemple de collecteur de précision en aluminium Ce site présente un exemple de composant en aluminium alésé transversalement, nettoyé et inspecté, où la maîtrise des copeaux et la rigueur de l'étanchéité de la surface sont essentielles. collection de produits du domaine d'application fournit d'autres exemples vérifiés de travaux sur mesure en aluminium pour les équipements industriels et de communication.
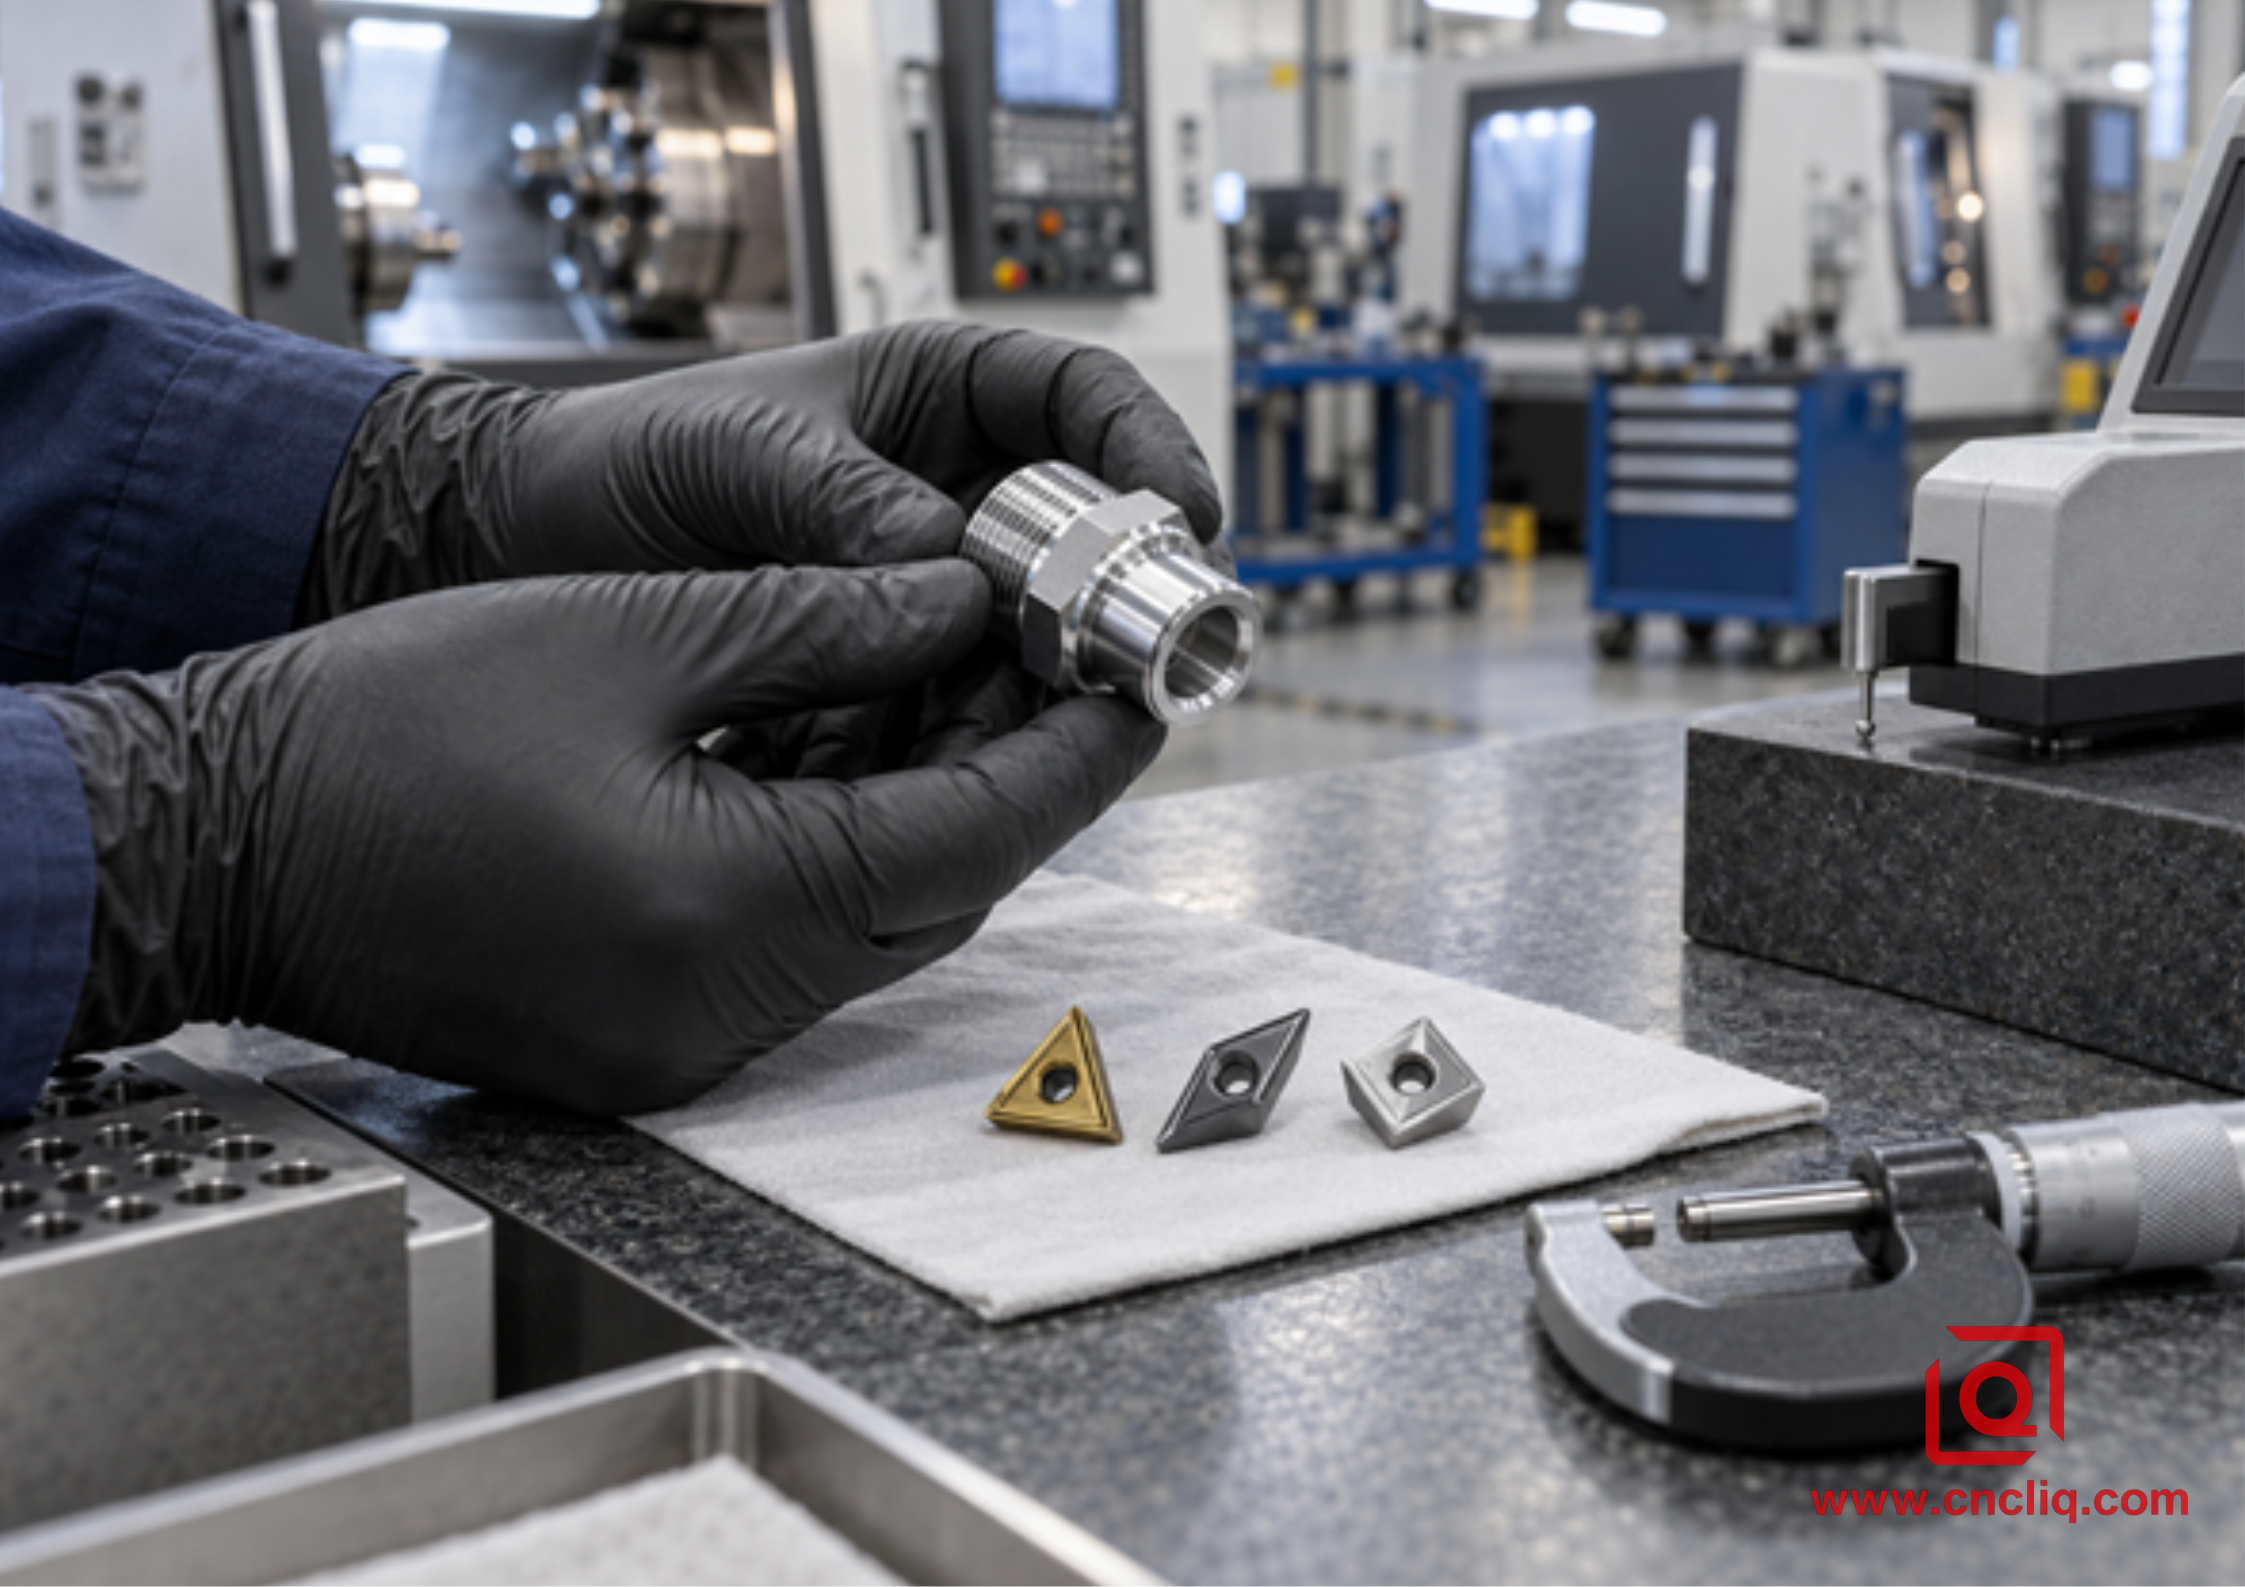
9. Que faut-il inclure dans un devis pour un tournage CNC utile ?
Un devis de qualité nécessite suffisamment d'informations pour sélectionner à la fois le processus et les contrôles des risques. Envoyer :
· CAO 3D et dessin 2D contrôlé ;
· alliage complet, trempe et forme de stock acceptable ;
· dimensions critiques, système de référence, tolérances géométriques et indications de rugosité de surface ;
· quantité de prototypes, quantité de produits mis en production, volume annuel et calendrier cible ;
· spécifications d'anodisation ou de placage, attentes en matière de couleur, masquage et indication des dimensions avant ou après traitement ;
· notes fonctionnelles ou relatives aux pièces d'accouplement pour les alésages, les filetages, les portées de joints toriques et les ajustements serrés ;
· exigences en matière de documentation d'inspection, de certification des matériaux, de propreté, d'emballage et de traçabilité.
Si vous hésitez entre le carbure poli et le PCD, veuillez indiquer les prévisions et la longueur de la surface critique. L'équipe d'ingénierie de Liqin peut analyser le dessin, identifier les risques liés à l'accès aux plaquettes ou au contrôle des copeaux et vous soumettre une proposition de fabrication. Utilisez le site web. Liste de contrôle des demandes de devis pour l'usinage CNC et contacter l'équipe avec les fichiers CAO et le délai de livraison requis.
Cliquez ici pour soumettre votre demande 👆
FAQ
1. Quel est le meilleur type d'insert pour le tournage CNC de l'aluminium 6061 ?
Pour la plupart des prototypes et des productions en série d'acier 6061, un outil en carbure à grain fin, rectifié avec précision, poli miroir et non revêtu, destiné aux matériaux ISO N, constitue le meilleur choix de départ, car il allie un tranchant exceptionnel à un coût raisonnable. Un revêtement non ferreux à faible coefficient de frottement peut s'avérer utile si l'adhérence reste problématique, tandis que le PCD (dépolissage par polissage chimique) se justifie plus facilement pour les séries longues et stables ou pour les surfaces devant conserver leur homogénéité sur de nombreuses pièces. Le tableau des nuances de l'outilleur et un essai contrôlé permettront de prendre la décision finale.
2. Les inserts CCGT ou DCGT sont-ils meilleurs pour l'aluminium ?
Aucune des deux n'est universellement supérieure. La fraise CCGT offre un angle de 80° plus robuste et convient parfaitement au tournage extérieur, au dressage et à de nombreuses opérations d'alésage. La fraise DCGT, avec sa pointe plus fine à 55°, permet d'accéder plus facilement aux profils, aux contre-dépouilles et aux détails d'épaulement, et de réduire le contact lors des passes de finition délicates. Privilégiez la CCGT lorsque la robustesse et l'usage général sont prioritaires ; optez pour la DCGT lorsque l'accès et le profilage léger sont essentiels, en vérifiant ensuite que l'angle du porte-outil et la trajectoire d'outil offrent un dégagement suffisant.
3. Les plaquettes de tournage en aluminium doivent-elles être revêtues ou non revêtues ?
Le carbure poli non revêtu est souvent privilégié car le meulage et le polissage permettent de conserver un tranchant exceptionnel et un faible coefficient de frottement. Certains revêtements spécialement conçus pour les métaux non ferreux, notamment certains revêtements DLC, résistent à l'adhérence sans compromettre le tranchant requis. Un revêtement standard pour acier n'est pas forcément adapté et peut présenter un affûtage favorisant l'usure prématurée. Le choix du revêtement doit se baser sur les données d'application du fabricant pour l'aluminium, et non sur sa couleur.
4. Pourquoi les copeaux d'aluminium restent-ils longs même avec un brise-copeaux d'aluminium ?
Un brise-copeaux ne fonctionne que dans sa plage d'avance et de profondeur de passe nominale. Une passe de finition trop légère risque de ne pas évacuer le copeau dans la rainure, tandis qu'une avance trop faible peut créer un copeau fin qui se plie au lieu de se rompre. Consultez la carte de contrôle des copeaux de la plaquette, augmentez l'avance ou la profondeur dans les limites de sécurité, améliorez le sens d'arrosage et vérifiez que l'alliage n'est pas particulièrement ductile. Ne modifiez jamais les paramètres sans tenir compte de l'état de finition, de la rigidité et de la charge sur la broche.
5. À quel moment le PCD devient-il rentable dans le tournage de l'aluminium ?
Le PCD est particulièrement intéressant lorsque la coupe est stable, le volume de production élevé, les temps d'arrêt liés aux changements d'outils sont critiques, la régularité de la finition est essentielle ou lorsque le silicium abrasif use rapidement le carbure. Il peut s'avérer non rentable pour les prototypes, les pièces fréquemment révisées ou les coupes interrompues susceptibles d'ébrécher un tranchant diamant fragile. Comparez le coût par pièce conforme, incluant le coût des plaquettes, des tranchants utilisés, le temps de cycle, les arrêts pour contrôle, les rebuts et les changements d'outils ; le tranchant le moins cher et la pièce finie la moins chère sont souvent différents.
Cliquez ici pour soumettre votre demande 👆
Résumé
Le tournage CNC réussi de l'aluminium commence par le choix d'une arête de coupe ISO N affûtée. Cependant, la décision finale repose sur la nuance, le polissage, la forme, l'angle de coupe, le brise-copeaux, le rayon de bec, l'avance, la profondeur de passe, la rigidité et le système d'arrosage. Pour les essais préliminaires, il est conseillé de commencer par du carbure positif poli, puis d'évaluer le PCD (Cuivre-Cuivre-Diagnostic) lorsque l'abrasion ou le volume de production le justifient. Il est important de respecter les spécifications du fournisseur concernant le contrôle des copeaux et de valider le processus sur l'alliage et la configuration réels. Un devis incluant la trempe de l'alliage, les finitions critiques, les exigences de revêtement, le volume de production et les besoins d'inspection permet à l'usine de mettre en place un processus stable, évitant ainsi de chiffrer des éléments inconnus.
Coordonnées
Entreprise: Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne des clients et assistance après-vente :service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes :business@shturl.zhouli@chinaliqin.com
Ligne d'assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés mondiaux les plus exigeants. Notre centre de production de 6 500 m² est équipé de plus de 150 machines, fonctionnant en 4 et 5 axes. Usinage CNCNous proposons, sous un même toit, l'usinage par tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, en prenant en charge les pièces depuis les concepts CAO initiaux jusqu'à leur expédition finale.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
Nous vous invitons à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour un devis compétitif !
