 Français




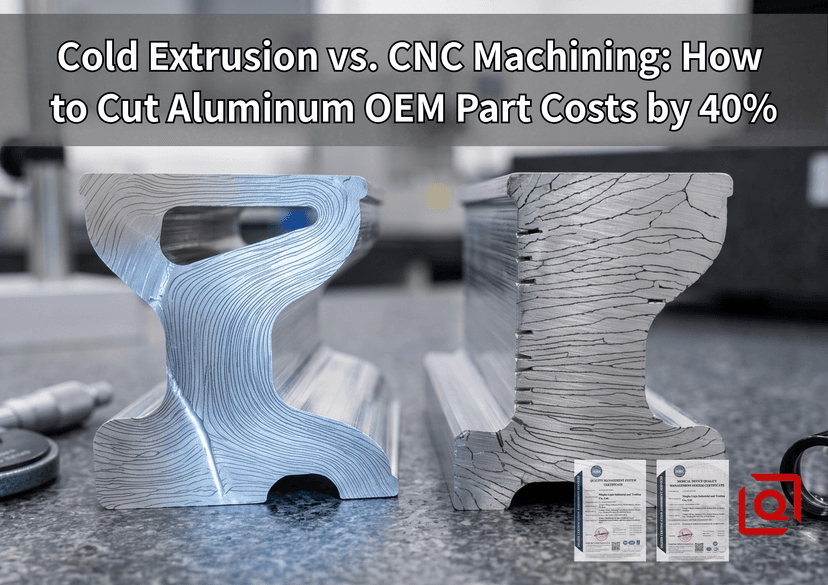
Voir des barres d'aluminium massif transformées à 90 % en rebuts est difficile à accepter. Les temps de cycle atteignent 12 minutes. Les vibrations profondes usent les fraises à une vitesse fulgurante. Le rendement en matière chute sous les 15 %.
Fraisage est difficile à battre pour les prototypes en petites séries. Mais dès que vos commandes annuelles dépassent 5 000 unités, produire autant de copeaux représente un gouffre financier. L'extrusion à froid extrusion remodèle le métal plastiquement à température ambiante. Vous utilisez des billettes quasi-finies, effectuez une ou deux pressions sur une presse hydraulique ou mécanique, et obtenez des géométries de parois précises sans produire de quantités excessives de rebuts.
Analysons le point d'inflexion du coût unitaire, l'influence de l'alignement continu du grain sur la durée de vie en fatigue, et comment les procédés de production hybrides – combinant l'extrusion à froid de préformes et des opérations secondaires CNC rapides – permettent d'atteindre les tolérances dimensionnelles requises par les équipes qualité les plus exigeantes.
1. Rendement matière : le principal facteur de rentabilité des pièces
En fabrication mécanique, le temps de cycle est important, mais l'utilisation des billettes brutes détermine le coût de base de la pièce.
Parcours d'usinage CNC :

Billette cylindrique brute (1,20 kg) ──> Ébauche de cavité importante (82,5 % de copeaux) ──> Manchon à bride fini (0,21 kg)

Parcours d'extrusion à froid :

Lingot cisaillé (0,23 kg) ──> Extrusion par impact arrière (rendement de 91,3 %) ──> Coque quasi-finie ──> Finition CNC légère (0,21 kg)
< !---->
Considérons un manchon de capteur hydraulique à bride avec un diamètre extérieur de 52 mm, un alésage intérieur de 38 mm et une profondeur axiale de 115 mm.
Profil des déchets de matériaux (Volume annuel : 20 000 pièces) :

Flux de billettes CNC :

24 000 kg de billettes brutes achetées

19 800 kg de déchets d’aluminium générés (82,5 %)

Flux d’extrusion à froid :

4 600 kg de granulés bruts achetés

400 kg de chutes de finition (8,7%)
L'usinage de cette géométrie à partir d'une barre pleine d'AL6061-T6 nécessite l'achat d'une ébauche de 1,20 kg par pièce. Une fois l'ébauche terminée et le logement de la bride usiné, la pièce finie ne pèse plus que 0,21 kg. Vous avez usiné 0.99 kg d'aluminium de qualité aéronautique supérieure transformés en copeaux de faible valeur. Même en tenant compte du crédit de rachat des déchets, la récupération des copeaux ne rapporte qu'une fraction du coût d'acquisition des billettes brutes par tonne métrique. L'extrusion à froid inverse ce rapport. Vous découpez une ébauche de précision de qualité pour frappe à froid, pesant 0,23 kg, directement à partir de fil enroulé ou de barre extrudée sciée.
1. Découper la pièce au volume précis (tolérance : +/-0,5 g)
2. Recuit à l'état O (trempage à environ 415 °C)
3. Appliquer un revêtement de conversion au phosphate de zinc et un lubrifiant savon réactif
4. Frappe en sens inverse dans une matrice en carbure sous une presse mécanique à genouillère de 450 tonnes
5.Éjecter le manchon près du filet avec la bande inférieure intacte
L'utilisation des matériaux passe immédiatement de 17,5 % à 91,3 %. Sur une production annuelle de 20 000 unités, vous évitez près de 20 tonnes d'achats d'aluminium brut gaspillés.
2. Dynamique des procédés et intégrité mécanique
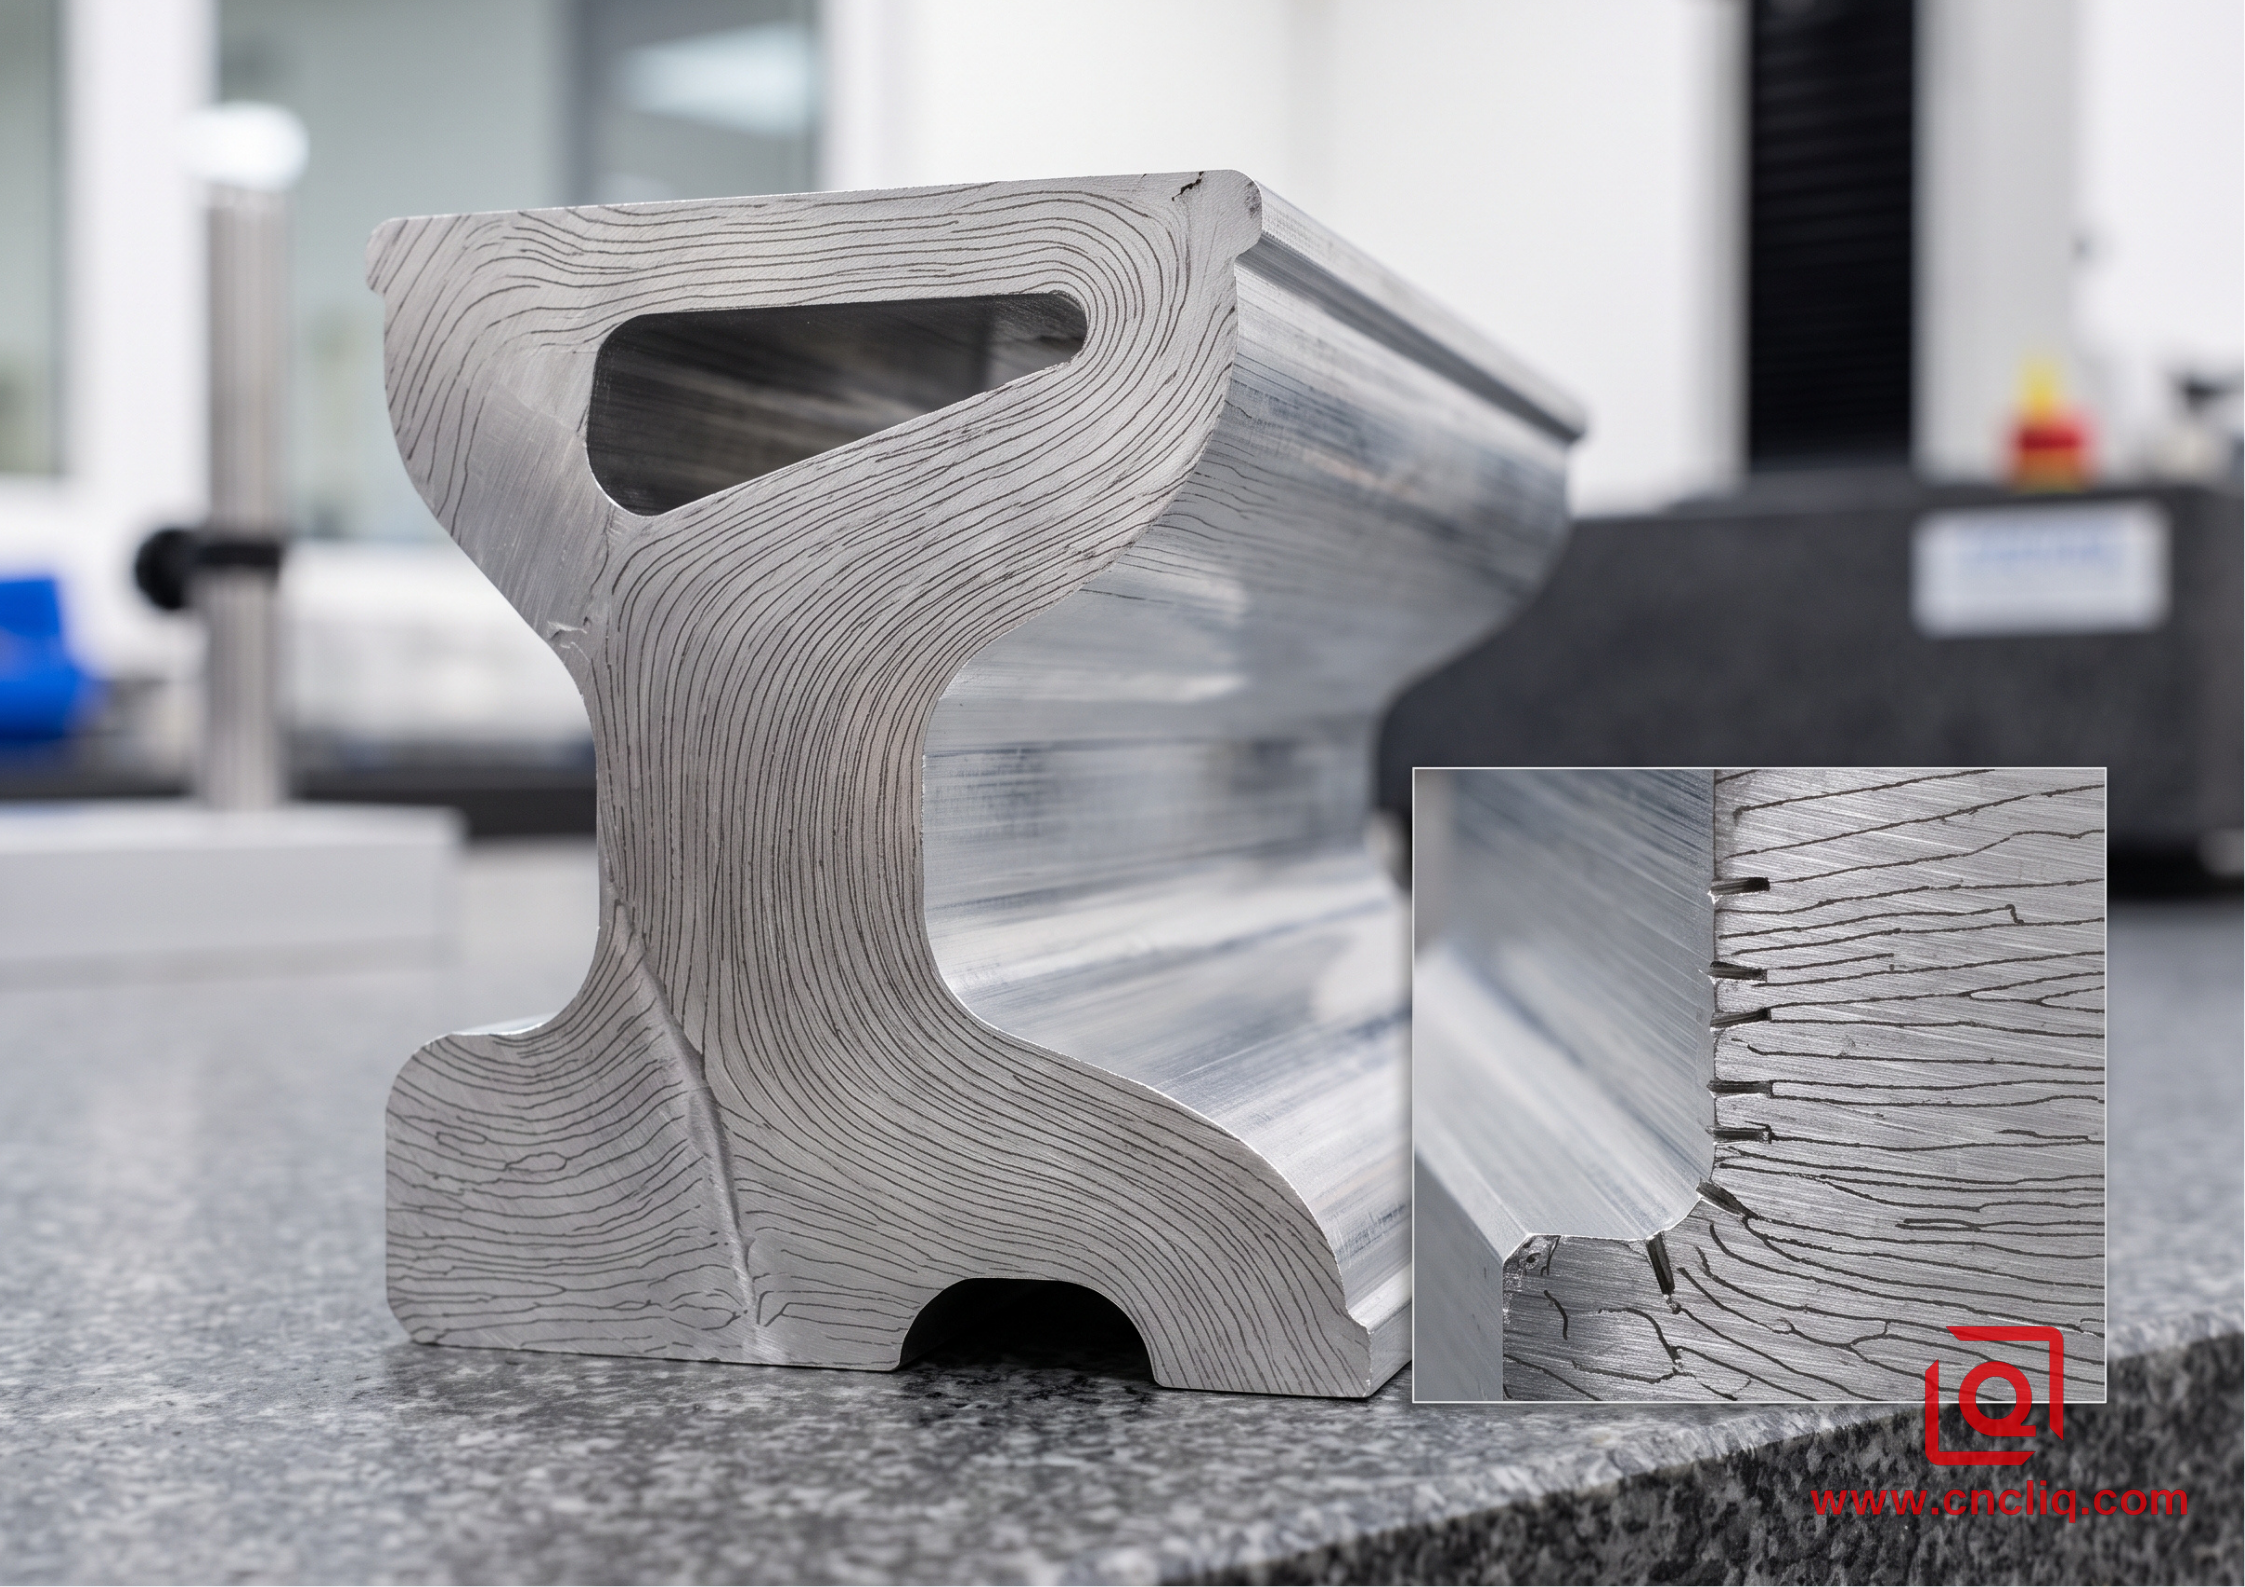
Outre les économies réalisées sur les billettes brutes, le formage à froid modifie le comportement métallurgique de l'alliage.
Lorsqu'une fraise coupe un profilé d'extrusion d'aluminium, elle sectionne les joints de grains longitudinaux formés lors du laminage initial. Ceci crée des micro-entailles le long des transitions usinées. Sous l'effet de cycles de pression dynamiques, ces joints de grains interrompus agissent comme des zones de concentration de contraintes.
Comparaison du flux de grain :

Cavité usinée CNC :

─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ ─ (Grain en barres continues)

═══ Surface de coupe (Grains séparés) ════════════════

↓ Cavité à alésage interne (micro-entailles le long des lignes de coupe)

Cavité extrudée à froid :

╭─────────────────────────╮ (Les lignes de grain se déforment plastiquement)

│ ╭─────────────────────╮ │
│ │ ╭─────────────────╮ │ │ (Suit le contour sans interruption autour du congé)
│ │ │ │ │ │
Évolution de la résistance à la traction et de la dureté (AL6061) :

Ébauche recuite (état O) :

• Résistance à la traction : 125 MPa

• Dureté : ~45 HBW

Après extrusion à froid (déformation plastique sévère / écrouissage) :

• Résistance à la traction : 240 MPa
• Limite d'élasticité : 215 MPa

Traitement thermique T6 post-secondaire (solution + vieillissement) :

• Résistance à la traction : 310 MPa

• Limite d'élasticité : 275 MPa

• Dureté : 95 HBW
< !---->
L'écrouissage augmente naturellement les valeurs de résistance à la traction à l'état brut.Les aciers 1050/1070 purs et l'acier 5052 à écrouissage présentent une rigidité suffisante dès leur sortie de la filière ; aucune étape de mise en solution secondaire n'est requise, ce qui les rend idéaux pour les dissipateurs thermiques. Si un dessin préconise l'utilisation d'acier 6061, les pièces doivent être traitées dans un four à bande transporteuse continue pour une mise en solution standard et un vieillissement artificiel. Ce procédé permet d'obtenir la température T6 complète, conforme à la norme ASTM B221. Comparaison des paramètres d'ingénierie
Évaluer si une pièce est destinée à être usinée sur une broche de tour ou sous une presse d'extrusion nécessite de faire correspondre les tolérances géométriques au débit du cycle :
| Paramètre / Caractéristique | Usinage CNC pur (Tournage/Fraisage) | Extrusion à froid pure (Verticale/Verticale) | Parcours hybride (Extrusion + Finition CNC légère) |
| Temps du cycle primaire | 4 – 15 minutes par pièce | 1,5 – 3.5 secondes par course | 2 secondes de course + 35 secondes de finition CNC |
| Rugosité de surface (Ra) | Ra 0,8 à 1,6 µm (nécessite une passe de finition) | Ra 0,2 à 0,6 µm (brunissage par matrice) | Ra 0,4 µm alésage / Ra 0,8 µm filetage |
| Tolérance dimensionnelle | ±0,010 à ±0,025 mm | ±0,040 à ±0,080 mm | +mn;0,012 mm sur les sièges critiques |
| Limite d'épaisseur de paroi | Peut découper des parois minces jusqu'à 0,5 mm | Minimum 1,2 mm (selon l'alliage) | 0.8 mm par alésage secondaire |
| Coulisses internes | Facilité simple grâce aux outils multi-axes | Impossible sans matrices divisibles/réductibles | Former l'ébauche, usiner les coulures |
| Coût initial de l'outillage | 0 $ matrices rigides dédiées (outillage uniquement) | 3 500 $ – 12 000 $ (jeu poinçon/matrice) | 3 500 $ – 8 000 $ (outillage simplifié) |
| Seuil de volume économique | 1 à 2 500 unités | >5 000 unités par an | > 3 000 pièces par an |
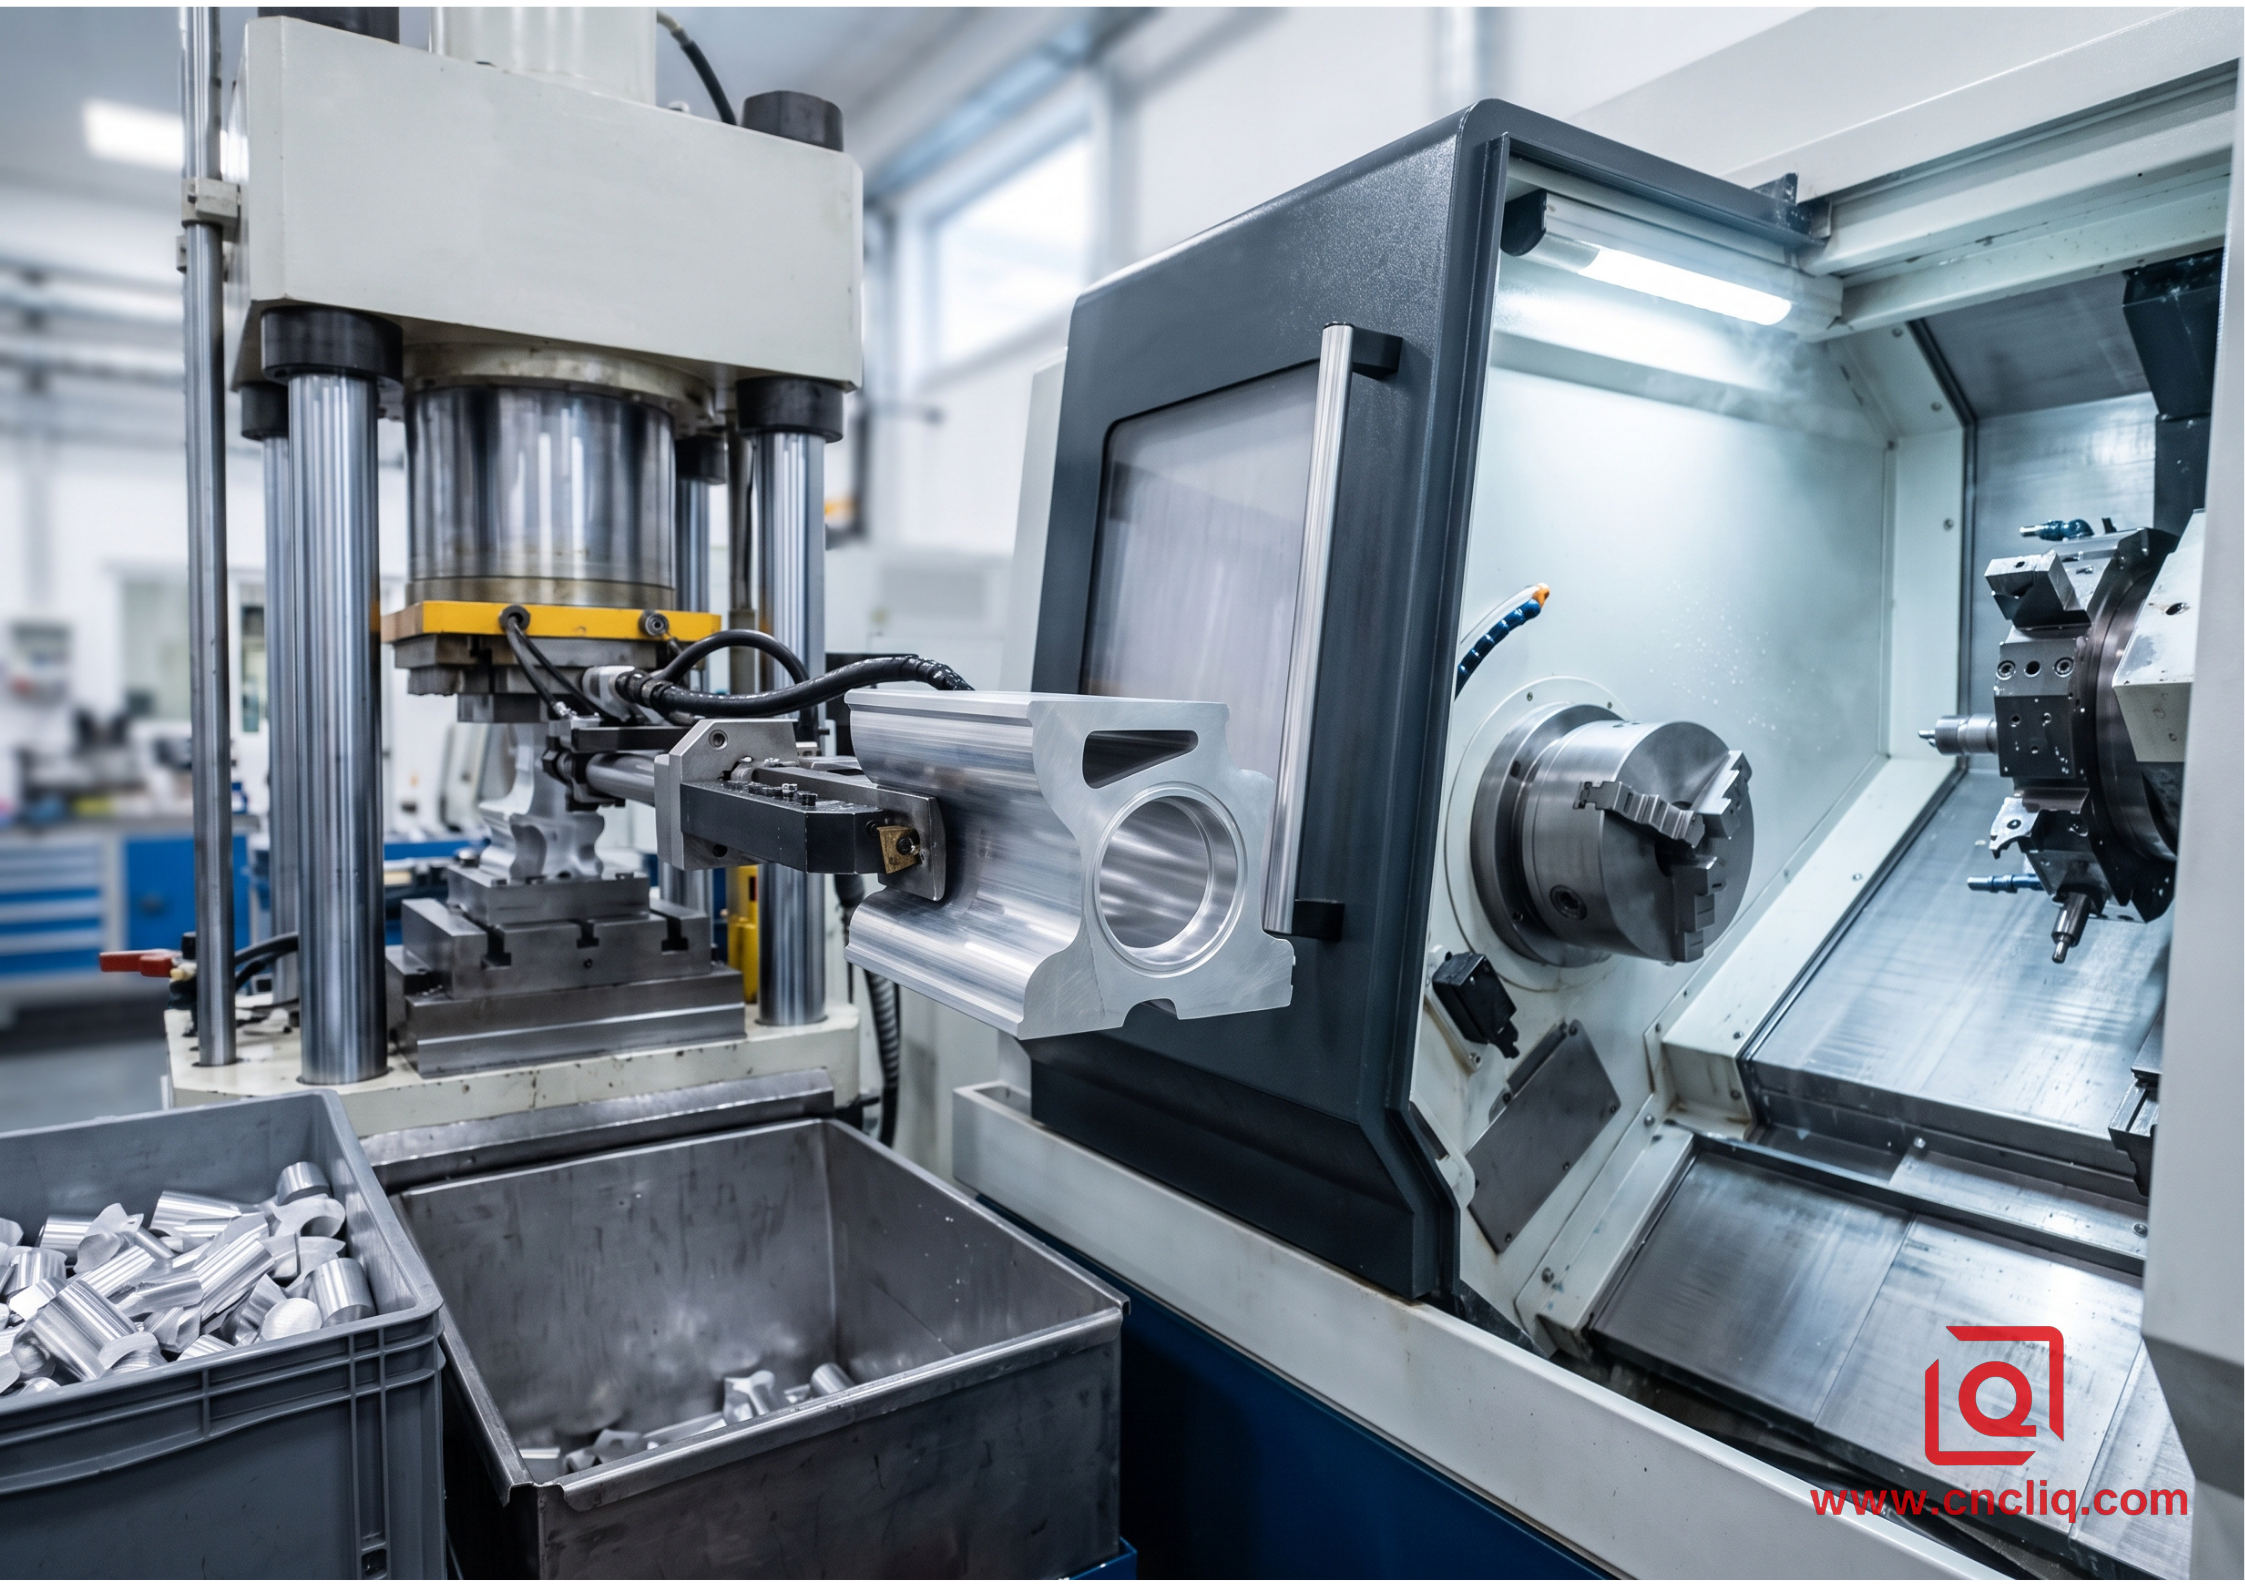
4. Quand l'usinage CNC reste la meilleure option (et quand il faut s'en passer)
L'extrusion à froid ne remplace pas systématiquement l'usinage par soustraction.La géométrie détermine le seuil.
Parcours de décision Go / No-Go :

Le volume annuel est-il supérieur à 3 000 unités ?

├── NON ──> Opter pour l’usinage CNC pur

└── OUI ──> La pièce est-elle symétrique, tubulaire,Ou en forme de boîte de conserve ?

├── NON ──> Usinage CNC (ou moulage sous pression)

└── OUI ──> Nécessite-t-il des contre-dépouilles ou des trous transversaux ?

├── NON ──> Extrusion à froid pure

└── OUI ──> Procédé hybride (extrusion d'ébauche + CNC) Fin)
5.Cas de production sur le terrain : Corps de vanne en aluminium haute pression
Présentation du composant :
• Application : Chambre d'actionneur pneumatique industriel
• Matériau : AL6061 (Spécification finale : Trempe T6 selon AMS 4027)
• Lot de production : 40 000 unités par an (livraison par lots trimestriels de 10 000 unités)
• Caractéristiques critiques :
- Alésage intérieur : 42,00 mm (+0,03/-0,00 mm)
- Profondeur axiale : 94,00 mm
- Filetage métrique intérieur M48x1,5
- Gorge pour joint d'étanchéité inférieur (Ra 0,00 mm)4 µm)
--->! --->!
Le problème d'ingénierie
Un client spécialisé dans les systèmes hydrauliques et pneumatiques s'approvisionnait en ce composant auprès de centres de tournage 4 axes depuis 3 ans. La conception comportait une cavité de 94 mm de profondeur avec un alésage intérieur de 42 mm, se terminant par une surface inférieure interne plane accueillant un joint dynamique.
La fabrication de la pièce à partir d'une barre pleine de 60 mm a engendré deux problèmes récurrents en atelier :
-
L'alésage profond avec un rapport L/D de 2,2:1 a provoqué des vibrations à haute fréquence sur la paroi arrière. La rugosité s'est dégradée jusqu'à Ra 1,8 µm, dépassant largement la spécification du client (Ra 0,4 µm) pour le joint, à moins d'effectuer une opération de micro-rodage supplémentaire.
-
Chaque pièce immobilisait la machine pendant 8,5 minutes.
Les centres de tournage-fraisage à double broche fonctionnaient sur 2 équipes complètes, mais leur capacité plafonnait à 3 200 pièces par mois, créant des retards dès que le volume augmentait.
Étapes de mise en œuvre en atelier pour la production hybride :
Étape 1 : Cisaillage à froid de l’ébauche
Découper la barre de frappe à froid AL6061 à une longueur de 32,5 mm et un poids de 310 g. Maintenir les faces d’extrémité planes pour éviter le déplacement du poinçon lors de l’impact.
Étape 2 : Sphéroïdisation, recuit et revêtement
Charger les ébauches dans un four à panier atmosphérique. Chauffer à 415 °C, maintenir ce niveau pendant 2,5 heures, puis refroidir au four pour abaisser la dureté en dessous de 48 HBW. Appliquer une fine barrière de savon de stéarate de sodium sur une micro-attaque chimique pour résister à une pression unitaire extrême sans grippage de l'outil.
Étape 3 : Extrusion par impact inverse
Réaliser une extrusion sur une presse hydraulique de 600 tonnes à l'aide d'un poinçon en carbure de tungstène poli miroir (grade CD-650). L'aluminium est extrudé vers le haut le long de la tige du poinçon en 2,2 secondes. Le poinçon trempé polit le diamètre intérieur pour obtenir une finition uniforme Ra 0,3 µm directement à la sortie de la matrice.
Étape 4 : Traitement thermique de mise en solution et vieillissement T6
Rincer les pièces dans un bain de dégraissage alcalin pour éliminer les résidus de lubrifiant.Mise en solution à 530 °C pendant 60 minutes, trempe rapide à l'eau en 8 secondes, suivie d'un vieillissement par précipitation artificielle à 175 °C pendant 8 heures pour restaurer la dureté mécanique T6 (95 HBW minimum).
Étape 5 : Filetage de précision secondaire par CNC
Fixation du diamètre extérieur formé à froid à l'aide de mors doux sur mesure. Réalisation d'un filetage intérieur M48x1,5 par un seul point, surfaçage du bord supérieur à la longueur finale et usinage de la gorge de retenue extérieure. Le temps de cycle sur le tour est réduit à 42 secondes.
6.Comment concevoir pour l'extrusion à froid (Règles empiriques de la DFM)
Si vous souhaitez convertir une pièce usinée existante en formage à froid à haute cadence sans perdre de temps sur la réusinage des outils,Intégrez ces règles DFM directement dans vos modèles 3D :
Rapports dimensionnels clés :
│◄── ID d'alésage (d) ──►│
┌───┐ ┌───┐ ▲
│ │ │ │ │
│ │ │ │ │ Profondeur d'extrusion (H)
│ │ │ │ │ Rapport max. : H/d < 4 (pour 6061)
│ │ │ │ ▼ Rapport max. : H/d < 6 (pour 1070)
└───┴─────────────┴───┘
▲ ▲
└── Épaisseur de paroi (t)┘
Règle : Maintenir « t » uniforme (+/- 10 %)
< !---->
-
Respectez les plafonds L/D : Sur les nuances structurales comme le 6061 ou le 6082, limitez le rapport profondeur/diamètre de l'extrusion arrière à 4:1. L'utilisation d'aciers ductiles de haute pureté (1050, 1070, 3003) permet de dépasser un rapport de compression de 6:1 avant que le poinçon ne risque de se déformer sous la charge.
-
Éliminer les variations d'épaisseur entre les murs et les sols : Évitez les brusques changements d'épaisseur entre les bases épaisses et les parois latérales fines. Un changement soudain de section perturbe le flux de métal, ce qui peut entraîner une surcharge et la rupture des poinçons par fatigue rapide. Conservez vos congés d'angle intérieur à un rayon R de 1,0 à 1,5 mm minimum.
-
Épaisseur du plancher inférieur par rapport à l'épaisseur du mur : Concevez l'épaisseur finie du plancher inférieur de manière à ce qu'elle soit au moins 1,2 à 1,5 fois supérieure à l'épaisseur du mur vertical.Si la base est trop mince par rapport à la paroi du manchon extrudé, la face du poinçon subit d'importantes contraintes de traction lors de l'extraction de l'outil, ce qui déforme la base.
-
Spécifiez intelligemment les géométries hybrides : N'essayez pas de former à froid des filetages internes, des trous transversaux, des gorges étroites pour circlips ou des contre-dépouilles externes extrêmes. Formez le noyau creux épais, à parois robustes et de grand volume sur la presse. Laissez le filetage, le perçage des ports et les finitions critiques du siège du joint torique à une opération secondaire sur un tour CNC.
Cliquez ici pour votre demande 👆
FAQ
Q1 : Quelles nuances d’aluminium sont plus performantes que l’usinage CNC pour l’extrusion à froid ?
R : Les aluminiums 1050 et 1070 purs, ainsi que le 3003, présentent une excellente fluidité. Vous pouvez usiner des dissipateurs thermiques à ailettes profondes ou des boîtiers de batterie hauts en une seule passe, sans recuit intermédiaire. Besoin d'une résistance mécanique optimale ? Privilégiez les alliages 6061 ou 6082. Effectuez un traitement thermique de trempe à 415 °C avant l'usinage. Ensuite, laissez vieillir jusqu'à l'état T6 conformément aux normes AMS 4027/ASTM B221, ce qui garantit la résistance à la traction requise de 310 MPa. Les alliages ultra-durs comme le 7075 génèrent des contraintes de formage excessives et endommagent rapidement vos matrices. Dans ce cas, le fraisage CNC ou le forgeage à chaud sont les seules solutions raisonnables.
Q2 : Quels sont les délais et les coûts d'outillage réels pour un ensemble de filières d'extrusion à froid ?
R : Un système de poinçonnage et d'évidement en carbure à une seule station coûte environ 3 500 $ à 8 000 $ pour les profils cylindriques ou étagés standard, et près de 12 000 $ pour les filières progressives multi-étapes. La fabrication de l'outillage (électroérosion à fil, trempe sous vide des blocs H13/DC53 et rodage miroir des poinçons en carbure CD-650) prend de 18 à 25 jours ouvrables. Une fois le réglage de l'outillage sur la presse effectué, les rapports complets d'inspection du premier article (FAI), appuyés par des données CMM complètes, sont transmis sous 5 jours ouvrés.
Q3 : Comment la finition de surface d'un alésage en aluminium formé à froid se compare-t-elle à celle obtenue par usinage CNC ?
R : Le formage à froid permet d'obtenir un alésage interne brut de frappe dont la rugosité (Ra) se situe entre 0,2 µm et 0,6 µm, car le poinçon en carbure poli miroir polit la paroi sous une pression importante. Le tournage ou le fraisage conventionnels atteignent une rugosité maximale d'environ Ra 0,8 à Ra 1,6, ce qui implique des opérations secondaires de brunissage au diamant ou de micro-rodage pour assurer l'étanchéité des joints toriques hydrauliques ou pneumatiques dynamiques.
Q4 : Peut-on appliquer une anodisation standard ou dure directement sur de l'aluminium extrudé à froid ?
R : Oui, mais uniquement si votre système de prélavage est parfaitement étanche. Le formage intensif nécessite des savons de phosphate de zinc et de stéarate de sodium extrême pression pour lutter contre le grippage sous une charge de 450 à 600 tonnes.Avant d'immerger les pièces dans les bains de revêtement dur standard MIL-A-8625 de type II ou III, effectuez un dégraissage alcalin par ultrasons suivi d'une micro-attaque acide. Cela élimine complètement le lubrifiant incrusté en surface. Une fois correctement préparée, la structure dense et écrouie produit une couche d'oxyde plus propre et plus uniforme que n'importe quel moulage.
Q5 : À quel moment le coût de l'extrusion à froid et de l'usinage CNC devient-il réellement avantageux ?
R : Le seuil de rentabilité est atteint aux alentours de 3 000 à 5 000 pièces par an. En dessous de 2 000 pièces, les coûts d'outillage (de 3 500 $ à 8 000 $) et les frais de mise en place annulent les économies réalisées sur la matière première. Dans cette gamme de volumes, conserver l'usinage sur une fraiseuse ou un tour est tout simplement plus économique. Au-delà de 5 000 unités par an, un rendement matière de 85 % à 92 % combiné à des temps de cycle de 2 à 3 secondes réduit les coûts unitaires de 30 % à 70 %, amortissant ainsi l'investissement en outillage dès les 800 à 1 200 premières pièces produites.
Cliquez ici pour votre demande 👆
Prêt à évaluer la géométrie de vos pièces ?
Si votre équipe achète actuellement des boîtiers en aluminium usinés CNC (tournés ou fraisés) à des volumes supérieurs à 3 000 unités par an, vous êtes Vous payez probablement trop cher la production de ferraille et le temps de cycle machine.
Examinez vos plans actuels pour les pièces cylindriques, tubulaires ou creuses symétriques. Le passage à une préforme extrudée à froid quasi-nette, associée à des opérations secondaires CNC ciblées, préserve les performances structurelles, affine le flux de grains interne et élimine les coûts unitaires inutiles.
Informations de contact
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client quotidienne et assistance après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avertissement
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne remplacent pas les contrats techniques signés. Étant donné que les pièces sur mesure varient en fonction des numéros de coulée des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies exclusivement par vos dessins CAO approuvés, vos contrats signés et vos plans de qualité officiels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent pas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés mondiaux les plus exigeants. Nous opérons depuis un site de 6 500 m². Notre plateforme de production, équipée de plus de 150 machines, propose l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression, le tout sous un même toit. Cette configuration nous permet de gérer les projets de manière fluide, de la conception CAO initiale à l'expédition finale des pièces.
Nous assurons un contrôle qualité rigoureux et sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles stricts en cours de production (IPQC), en fin de production (FQC) et en fin de production (OQC) sur chaque lot. Du contrôle dimensionnel par machine à mesurer tridimensionnelle et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, afin que vous receviez des composants prêts à l'emploi, sans aucun problème d'assemblage ni arrêt de ligne coûteux.Outre la fabrication, vous pouvez compter sur nous pour des réponses en deux heures à vos nouvelles demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
Nous vous invitons à nous faire part de vos demandes et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
Blogs associés
Tournage et fraisage par pincement : Équilibrage des passes sur aluminium mince
Procédés d'usinage de précisionPorte-outils rotatifs pour centres de tournage-fraisage : vitesses et rigidité
Procédés d'usinage de précisionTournage synchronisé à double broche pour tubes complexes en aluminium
Procédés d'usinage de précisionOpérations sur contre-broche : Techniques de retravail pour les pièces en aluminium
Procédés d'usinage de précisionMultitâches sur l'axe B : fraisage simultané sur 5 axes sur tours
Procédés d'usinage de précisionTournage CNC sur axe Y : fraisage excentré et perçage radial
Procédés d'usinage de précision

Ethan Zhang
Spécialiste des procédés de fabrication métallique et de l'usinage de précision
Partage d'informations sur le forgeage à froid, le moulage sous pression, la fonderie et l'usinage CNC de pièces en cuivre, aluminium et acier inoxydable, afin d'aider les ingénieurs et les acheteurs à optimiser la conception des pièces, les procédés de fabrication et les coûts de production.
Étiquettes: