 Français




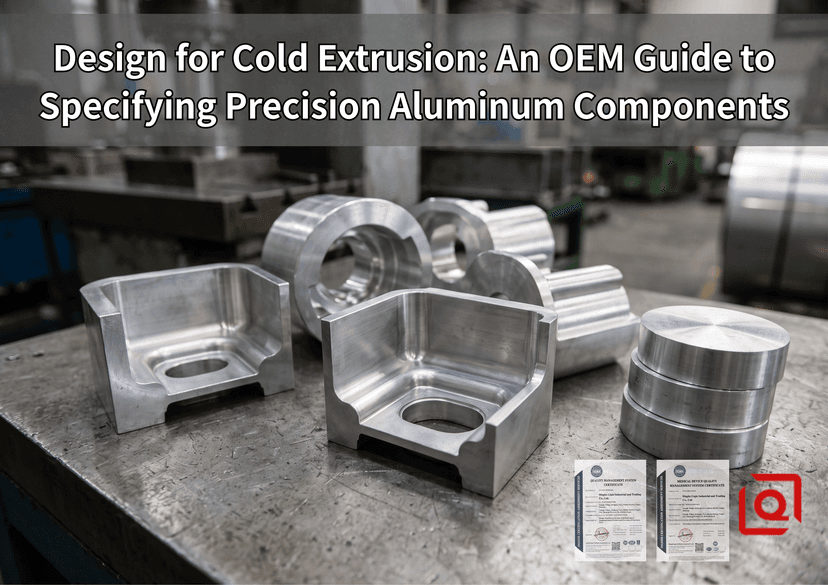
1. Repenser la production OEM d'aluminium
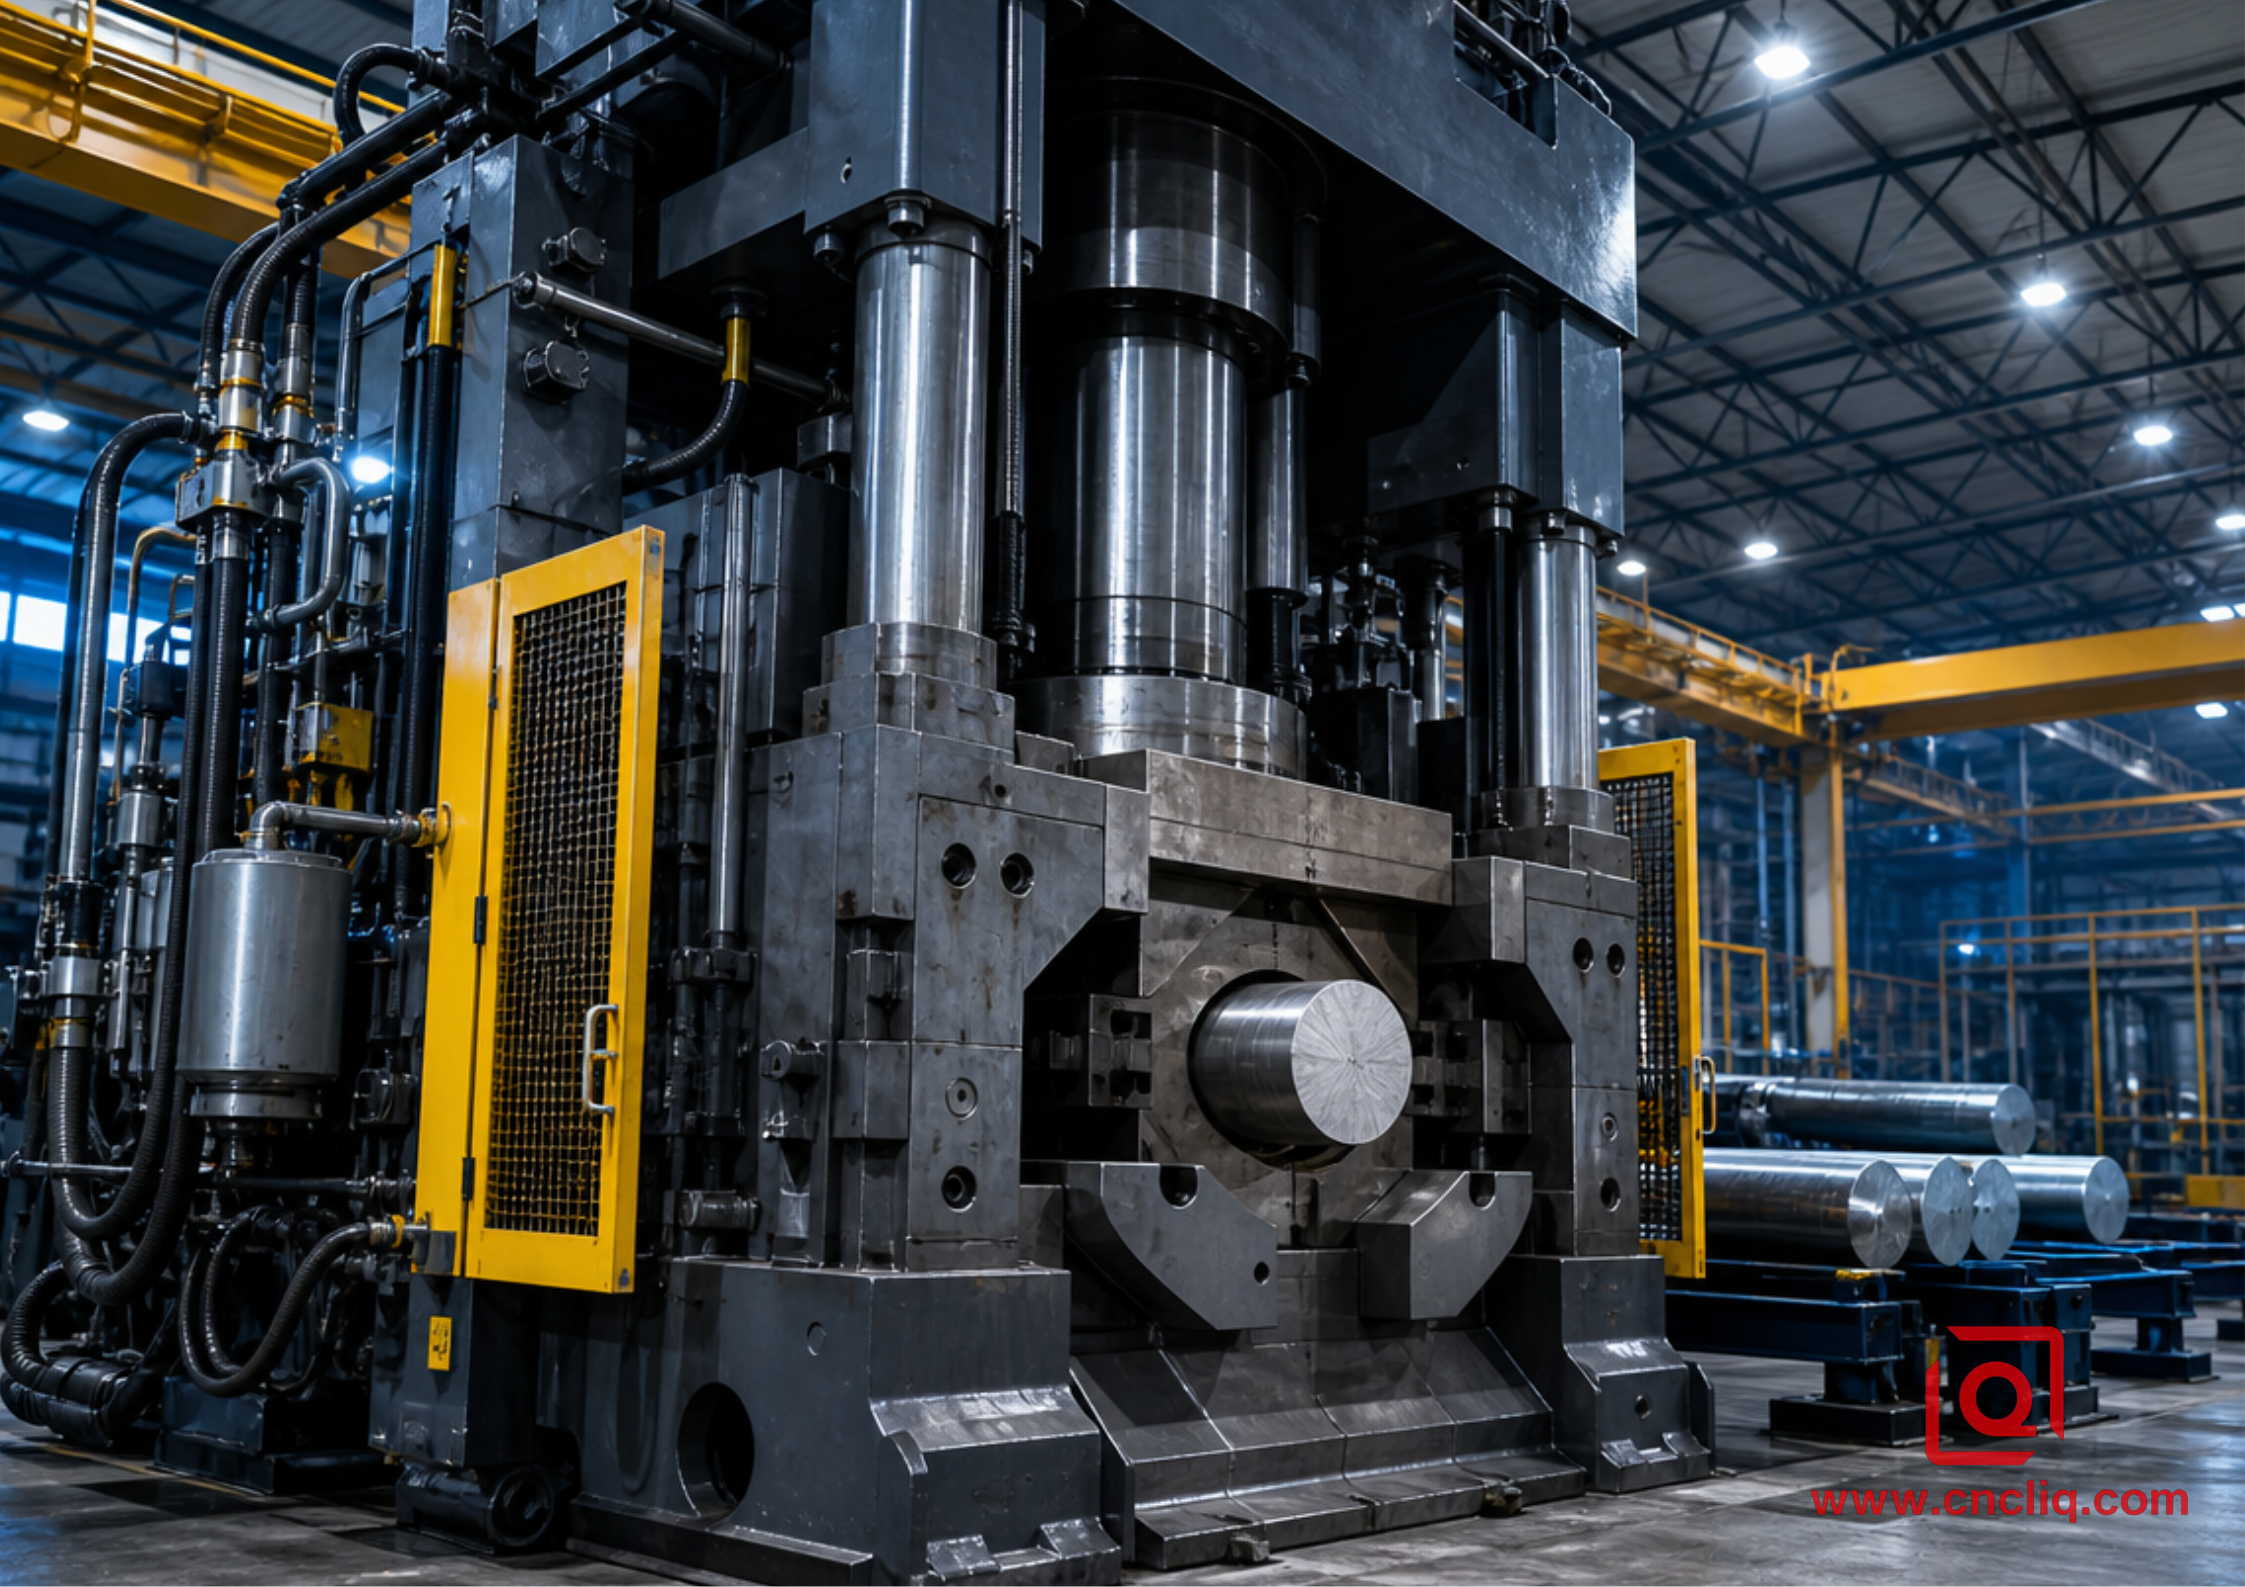
Pénétrez dans l'atelier de n'importe quelle usine de production d'aluminium à grande échelle. Écoutez le bruit des presses. Lorsqu'un vérin hydraulique de 500 tonnes frappe un lingot d'aluminium froid, il ne se contente pas d'enlever de la matière pour façonner une pièce. Il force le métal massif à se déformer comme une pâte très visqueuse, réalignant parfaitement la structure interne du grain le long des contours de la cavité de la matrice. On appelle cela un écoulement de grain continu. C'est précisément pourquoi les composants extrudés à froid surpassent régulièrement leurs équivalents usinés CNC classiques en termes de résistance à la fatigue, de résistance aux chocs et d'intégrité structurelle globale.
Voici la réalité de l'atelier à laquelle nous sommes confrontés chaque mardi lors des revues de plans techniques : acheteurs et ingénieurs nous envoient de magnifiques fichiers CAO, extrêmement complexes et parfaitement optimisés pour le fraisage multiaxes, mais catastrophiques pour l'extrusion à froid. Ils exigent des angles de dépouille nuls pour des trous borgnes de 50 mm de profondeur. Ils spécifient des fonds internes parfaitement plats avec des angles internes vifs à 90°. C'est tout simplement impossible en extrusion. Si vous tentez d'usiner avec une telle géométrie, le poinçon en acier à outils se bloque immédiatement, l'aluminium déformé à chaud s'use brutalement contre les parois de la filière, et la durée de vie de votre outillage chute de 100 000 à moins de 5 000 cycles. Concevoir pour l'extrusion à froid de précision nécessite un changement radical de paradigme. Il ne s'agit plus de gérer l'évacuation des copeaux, mais la déformation du plastique sous haute pression.
2. Choisir les bons alliages d'aluminium
Parlons du choix des alliages et de la réalité physique de la contrainte d'écoulement. Tous les alliages d'aluminium ne sont pas facilement coulables. Les alliages d'aluminium pur, comme la série 1070 (dont la pureté atteint 99,7 % d'aluminium), se déforment parfaitement sous pression. Ce matériau s'écoule sans effort pour former des ailettes de dissipateur thermique complexes et haute densité, nécessitant une force de pressage relativement faible. Cependant, les composants structurels robustes requièrent la série 6000. Les alliages comme le 6061 et le 6082 sont couramment utilisés en usine. Ils présentent des caractéristiques métallurgiques optimales : ils possèdent une ductilité naturelle suffisante à l'état T4 pour supporter une réduction de section de 75 %, tout en atteignant une résistance à la traction minimale de 290 MPa après un cycle de vieillissement artificiel T6 rigoureux, conformément à la norme ASTM B221.
Que se passe-t-il lorsqu'un acheteur exige une résistance de qualité aérospatiale ? Essayez de pousser à froid un lingot d'aluminium 7075-T6 à travers une matrice en carbure sans recuit préalable : l'outillage interne se brise. La contrainte de cisaillement de l'aluminium de la série 7000 à maturité optimale dépasse les limites de compression de la plupart des poinçons standard. Si votre projet impose spécifiquement des qualités aérospatiales de la série 7000, nous devons d'abord recuire complètement le lingot brut à l'état O, effectuer l'extrusion, puis procéder à un traitement thermique de mise en solution complet et à une trempe rapide pour restaurer les propriétés mécaniques. Le choix du matériau est crucial dès le départ. Il détermine directement la force de pressage requise, le taux d'usure de la matrice et, en fin de compte, le prix unitaire.
La géométrie est essentielle à la résistance de la pièce sur la presse. Les angles internes aigus créent des concentrations de contraintes immédiates et catastrophiques. Pendant la milliseconde de la course d'extrusion, le métal massif accélère violemment autour de ces angles. Si le rayon de courbure est trop faible, le matériau se cisaille et se déchire au lieu de s'écouler de manière fluide. Vous devez respecter un rayon de courbure minimal de 0,5 mm sur tous les angles internes. Un rayon de 1,5 mm est nettement supérieur. L'épaisseur des parois structurelles doit être strictement uniforme. Des transitions rapides et incontrôlées entre une base solide de 12 mm d'épaisseur et une paroi cylindrique de 2 mm d'épaisseur perturbent instantanément la dynamique d'écoulement du matériau, provoquant des vides internes, des poches d'air emprisonnées ou des plis disgracieux en surface.
Ensuite, nous abordons les angles de dépouille. Les opérateurs de machines CNC les détestent généralement ; les fabricants d'outils d'extrusion, en revanche, les exigent. Une dépouille de 0,5° à 1,5° sur le diamètre intérieur d'un cylindre creux profond permet au poinçon de se rétracter en douceur après avoir atteint sa butée. Sans cet angle précis, on dépend entièrement de la force d'éjection mécanique qui s'exerce contre la base pour détacher la pièce du poinçon, ce qui risque d'endommager fortement la pièce en aluminium fraîchement formée et encore chaude.
| Fonctionnalité de conception | Limite d'usinage CNC | Point idéal de l'extrusion à froid | Note relative à l'atelier |
| Angle de tirage interne | 0° (Préféré) | 0,5° - 1,5° | Permet la rétraction du poinçon ; empêche le grippage sur l'acier H13. |
| Rayons d'angle intérieurs | R0,0 mm (Tranchant) | R0,5 mm - R2,0 mm | Élimine les zones de métal mort et prévient les déchirures par cisaillement. |
| Variation de l'épaisseur de la paroi | Infini | Rapport maximal 2:1 | Assure une vitesse d'écoulement uniforme ; empêche le plissement de la surface. |
| Rapport profondeur/largeur du trou borgne | > 10:1 (Perçage par à-coups) | Max 4:1 (Extrusion avant) | Le phénomène de dérive du poinçon se produit si la longueur non supportée est trop extrême. |
| Tolérance d'identification standard | ±0,01 mm | ±0,05 mm - ±0,10 mm | Nécessite une passe de finition CNC hybride si des spécifications plus strictes sont requises. |
Comment préparons-nous concrètement une production ? Nous ne nous contentons pas de verser des matières premières brutes dans la trémie. Voici notre séquence de préparation chimique précise et rigoureuse, réalisée en atelier, pour un lot automobile à tolérances serrées :
-
Le volume de la granulométrie est validé dynamiquement. La masse du lingot d'aluminium doit correspondre parfaitement au volume de la pièce finie calculé mathématiquement, majoré d'une infime marge de bavure rigoureusement contrôlée. Nous exigeons une variation de poids de ±0,5 %.
-
Nettoyage alcalin à 65 °C. Nous éliminons en profondeur tous les fluides de coupe résiduels issus du sciage des billettes.
-
Immerger dans un bain de phosphate de zinc. Le frottement de l'aluminium nu contre de l'acier à outils nu sous une force de 400 tonnes est la garantie d'un soudage à froid. La réaction acide forme une couche cristalline microporeuse à la surface de l'aluminium.
-
Immerger la pièce dans un bain de savon réactif au stéarate de sodium à 70 °C. Le savon réagit chimiquement avec la couche de phosphate de zinc pour former du stéarate de zinc. Ce composé spécifique possède un point de fusion supérieur à la chaleur intense générée par friction lors de l'extrusion.
-
Préchauffez les matrices en carbure de tungstène à 150 °C. L'outillage froid refroidit drastiquement la surface extérieure de la pièce d'aluminium au contact, ce qui provoque immédiatement une augmentation de la contrainte d'écoulement du matériau et des déchirures superficielles.
-
Procéder à la production des cinq premières pièces. Les retirer de la ligne. Sectionner une pièce perpendiculairement à son axe médian. Attaquer la section transversale avec le réactif de Keller. L'examiner au microscope métallurgique afin de vérifier la continuité parfaite des lignes de flux autour du rayon critique de la bride. Si les lignes sont interrompues, le métal est cisaillé. Réduire immédiatement la vitesse du piston de 45 mm/s à 28 mm/s.
3. Étude de cas en ingénierie : Réduction de 82 % des rebuts sur un manchon de capteur pour trou borgne
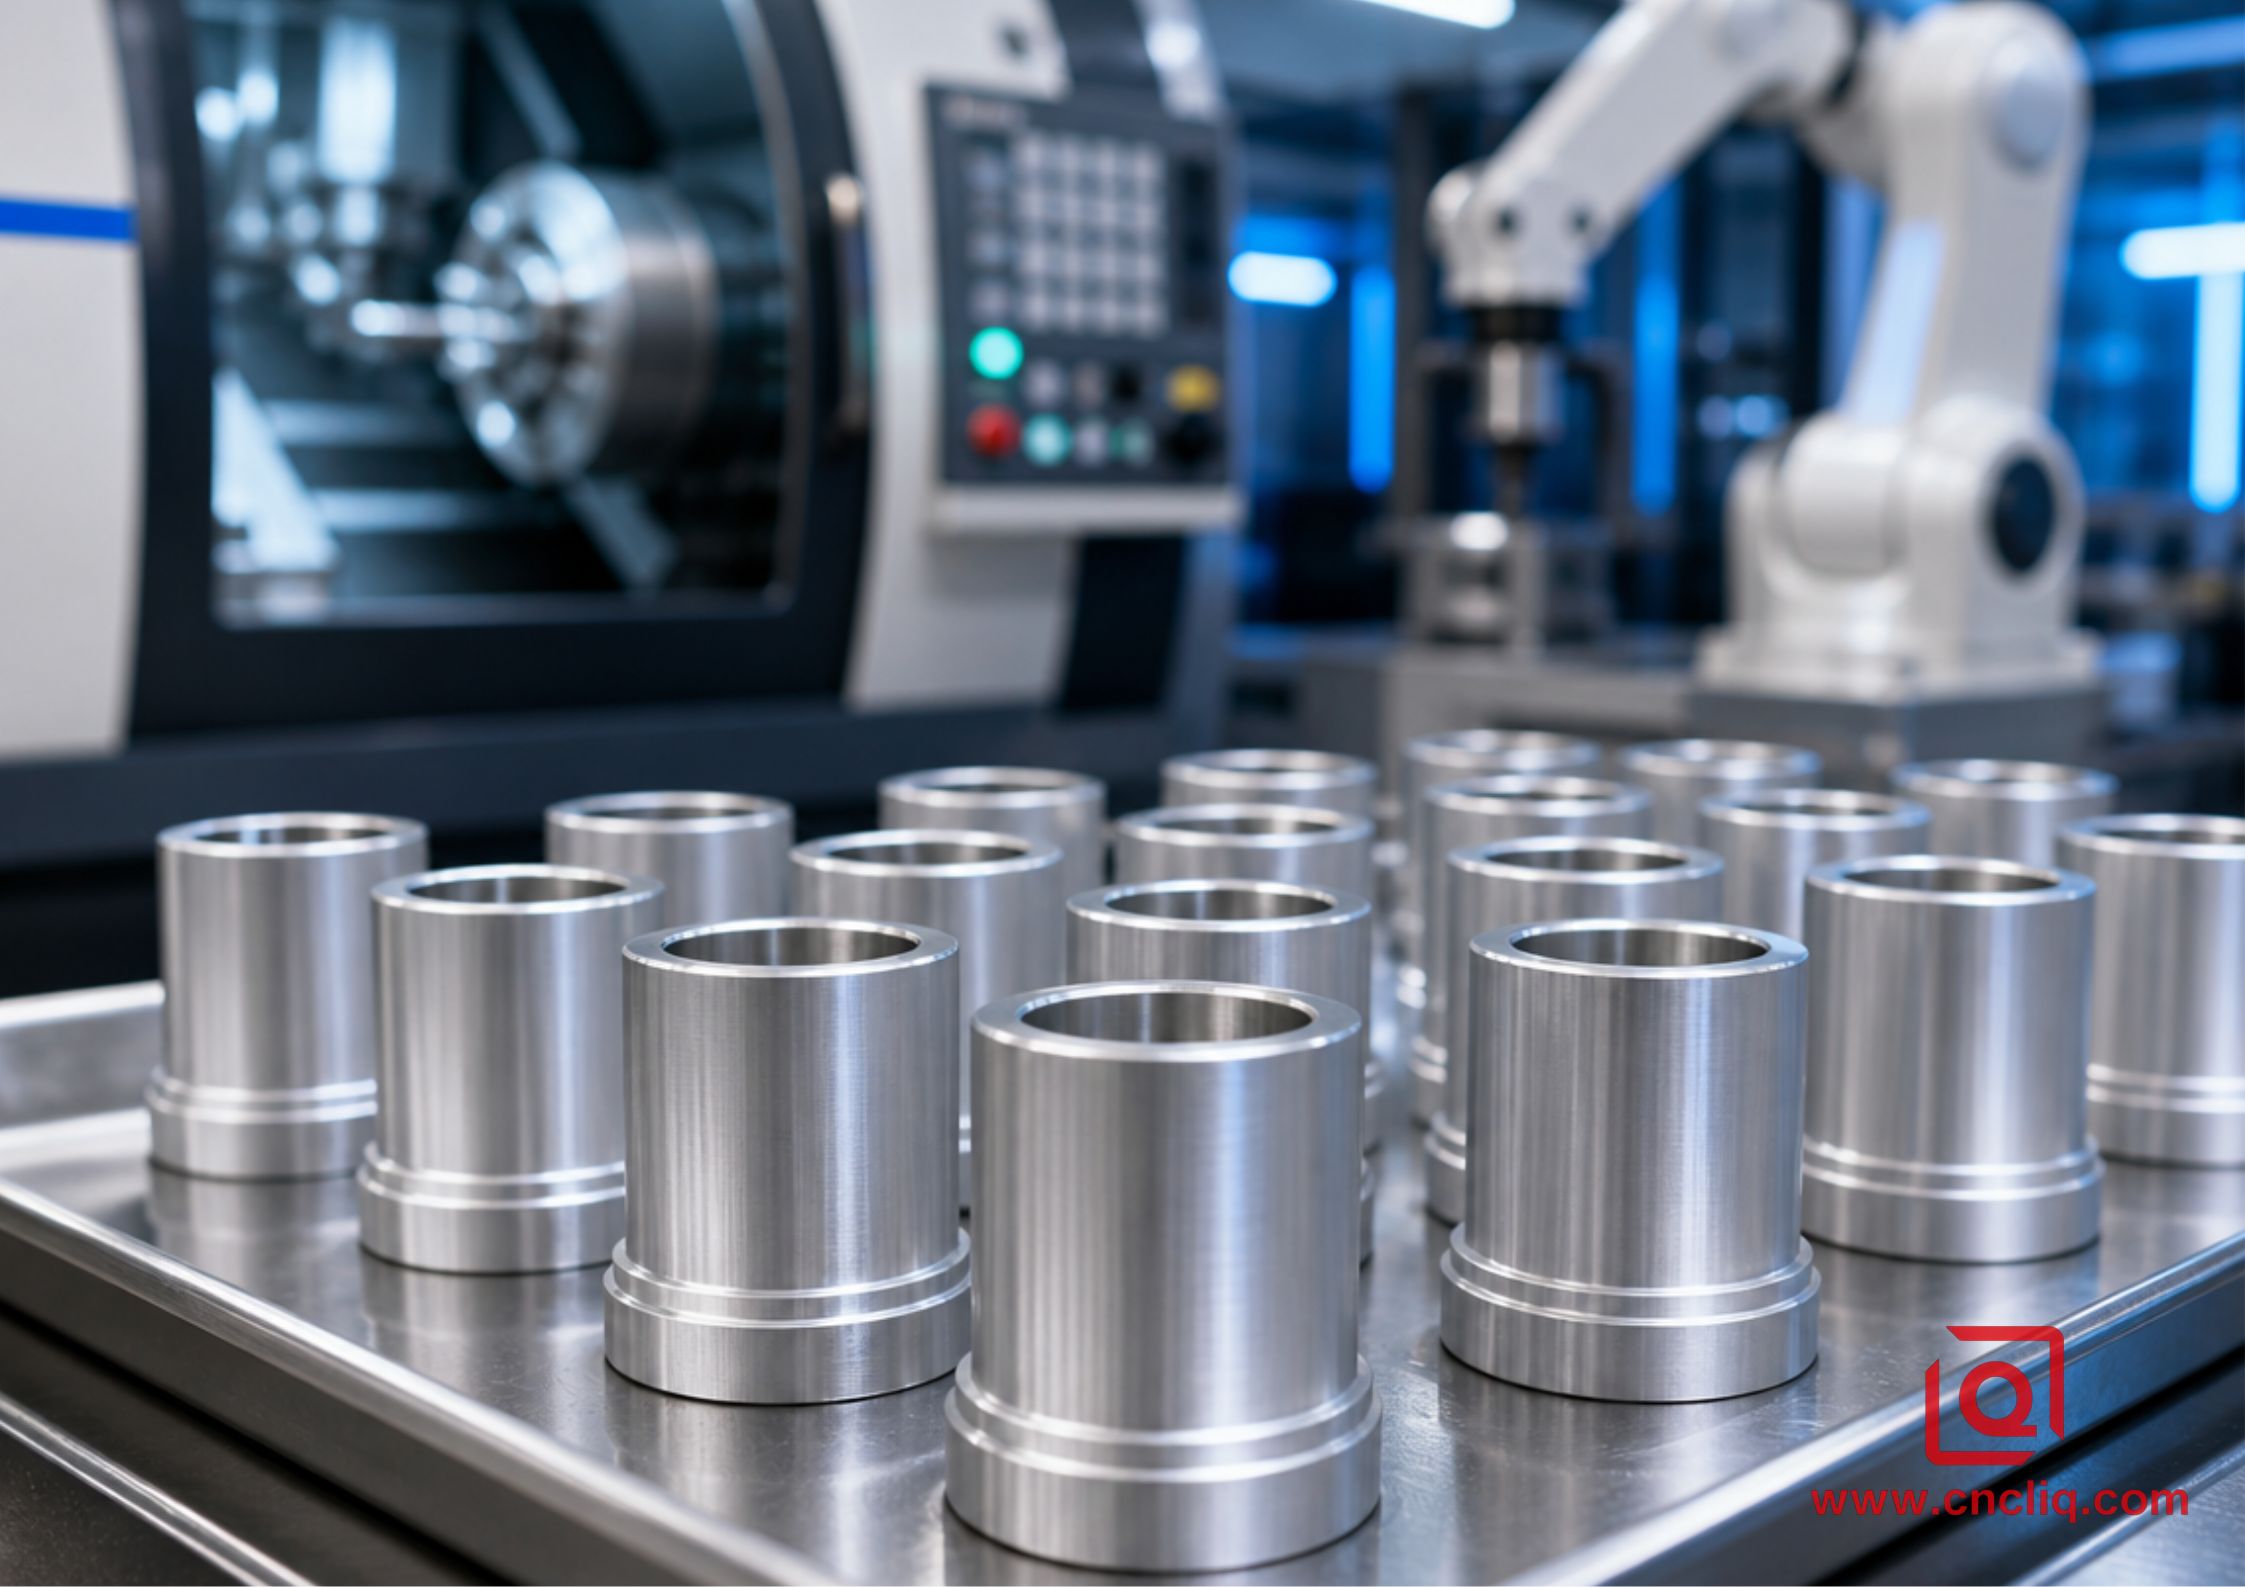
Prenons l'exemple concret d'un équipementier automobile de premier rang, dont l'identité reste confidentielle. Ce dernier avait besoin d'une production continue de 50 000 manchons de capteur à alésage borgne par mois pour un système de surveillance de fluides haute pression. Le plan d'ingénierie initial spécifiait explicitement de l'aluminium 6061, un diamètre intérieur de 18 mm, une profondeur totale de 65 mm et une épaisseur de paroi uniforme de 1,5 mm. Leur prototype de validation initial était entièrement usiné par commande numérique à partir de barres pleines. Le coût unitaire était exorbitant, car près de 82 % de la barre d'aluminium brute, pourtant coûteuse, étaient transformés en copeaux. Ils se sont donc tournés vers nous pour obtenir une solution OEM d'extrusion à froid à haut rendement.
Le problème fondamental résidait dans les tolérances dimensionnelles. Le plan d'origine exigeait un fond parfaitement plat à l'intérieur du trou borgne profond, des angles internes vifs à 90 degrés et une tolérance extrêmement stricte de ±0,015 mm sur toute la longueur intérieure de 65 mm.
Nous avons contacté leur équipe d'ingénierie principale et leur avons expliqué précisément la physique de la cavité de la matrice. Lorsqu'un poinçon plat arrive en butée sous pression maximale, le métal déplacé doit se comprimer vers l'extérieur et remonter violemment le long des parois de l'outil. Un angle vif bloque complètement ce flux latéral critique, emprisonnant un coin d'aluminium statique – ce que nous appelons une zone morte. Le métal environnant se cisaille au-delà de cette zone, créant un point faible localisé important, susceptible de se rompre sous la pression.
Nous avons proposé une modification de conception impérative : l’ajout d’un rayon de congé interne de 1,5 mm à la base de l’alésage et d’une dépouille continue de 0,75° sur la paroi interne afin de garantir un éjection aisée de la pièce par le poinçon à haute vitesse sans grippage. Concernant la tolérance interne très stricte, ±0,015 mm est tout simplement impossible à atteindre physiquement avec une presse d’extrusion à la sortie de la filière. L’extrusion de précision standard permet d’obtenir couramment des qualités ISO 2768-mK ou IT9. Nous avions pourtant garanti une tolérance de ±0,08 mm dès la sortie de la presse.
Le compromis de fabrication s'est avéré extrêmement efficace. Nous avons d'abord extrudé à froid la pièce quasi-définitive afin de réaliser immédiatement une économie de matière de 82 % et de préserver la structure granulaire supérieure obtenue par écrouissage. Ensuite, nous avons intégré les ébauches extrudées dans un tour CNC automatisé sur mesure. Nous avons effectué une passe de finition rapide et très agressive de 6 secondes, uniquement sur le diamètre intérieur et le fond plat, afin d'atteindre la spécification exacte de ±0,015 mm. Le client a examiné et approuvé le procédé hybride. Nous avons usiné les ébauches en aluminium 6061, leur avons fait subir un traitement thermique T6 et avons livré le premier lot de 50 000 pièces à un coût inférieur de 38 % à l'objectif initial. Lors de leurs tests internes de pression à 120 bars, aucun défaut structurel n'a été constaté.
4. Intégrité de surface après extrusion : contrôle de la relaxation des contraintes et de l’anodisation
Enfin, il est crucial de ne pas négliger les contraintes résiduelles. L'extrusion à froid génère intrinsèquement d'importantes contraintes internes dans la matrice d'aluminium. On ne peut pas simplement plonger ces pièces fraîchement formées dans un bain d'anodisation agressif et espérer une finition impeccable, digne des normes aérospatiales. La pression de compression extrême durcit considérablement la surface. Si le plan du client exige une anodisation à l'acide sulfurique de type II conforme à la norme MIL-A-8625, nous imposons systématiquement un traitement thermique de relaxation des contraintes ou un décapage caustique d'une durée rigoureusement contrôlée. Un décapage chimique automatisé standard de 5 minutes attaquerait agressivement le matériau et exposerait les fortes déformations du grain près des zones de cisaillement, ce qui donnerait une finition mate inesthétique, striée et irrégulière. Nous réduisons précisément la durée du décapage caustique à 90 secondes. Nous nettoyons, polissons et anodisons la pièce. Puis, nous scellons les pores dans un bain d'acétate de nickel. Le résultat final est un composant OEM à l'aspect impeccable et à la structure robuste, impossible à reproduire par un usinage classique.
Cliquez ici pour toute demande 👆
FAQ
Q1 : Quel est le coût typique de l'outillage pour une production d'extrusion à froid d'aluminium sur mesure, et à quel moment devient-il rentable par rapport à l'usinage CNC ?
L'outillage sur mesure pour l'extrusion à froid coûte généralement entre 3 500 et 12 000 $. Cet écart dépend de la géométrie de la pièce, du nombre d'inserts et du choix du matériau : carbure de tungstène ou acier H13 traité thermiquement. Par rapport au fraisage CNC multiaxes, le seuil de rentabilité se situe généralement entre 3 000 et 5 000 pièces. Au-delà de ce seuil, les économies de matière sont déterminantes : les pertes de copeaux passent de plus de 70 % à moins de 15 %. De plus, un cycle de presse de 2 à 6 secondes amortit rapidement le coût de l'outillage initial.
Q2 : Peut-on obtenir des tolérances serrées pour les trous et les filetages directement à la sortie de la presse d'extrusion sans opérations secondaires ?
Non. L'extrusion à froid de précision permet d'atteindre aisément des tolérances dimensionnelles de ±0,05 mm à ±0,10 mm (classe IT8–IT9) dès la sortie de la filière. Cependant, des caractéristiques telles que les filetages internes borgnes, les alésages de roulements de précision (±0,01 mm) ou les gorges de joints toriques avec des états de surface critiques nécessitent une seconde passe rapide d'usinage CNC (tournage ou fraisage). Notre méthode standard consiste en une extrusion à froid quasi-définitive pour obtenir la géométrie du noyau, suivie d'une finition CNC à grande vitesse pour les caractéristiques à tolérances serrées.
Q3 : Quel alliage d'aluminium offre le meilleur équilibre entre le rendement d'extrusion et la résistance structurelle finale ?
Pour les applications structurelles générales et automobiles, les alliages 6061 et 6082 offrent les meilleures performances. À l'état T4, plus tendre, ils se déforment facilement sous forte charge sans se fendre ni provoquer d'usure prématurée des outils. Après mise en forme, un traitement thermique de précipitation T6 standard (mise en solution, trempe à l'eau et vieillissement artificiel à 175 °C) porte leur limite d'élasticité à plus de 240 MPa.
Q4 : Comment l'extrusion à froid améliore-t-elle la durée de vie en fatigue d'une pièce en aluminium par rapport à son usinage à partir d'une barre ?
Lors de l'usinage d'une pièce à partir d'une barre extrudée, l'outil de coupe interrompt le flux continu des grains métalliques au niveau de chaque épaulement, filetage et angle, créant des micro-entailles qui favorisent la fissuration par fatigue sous charge cyclique. L'extrusion à froid, quant à elle, redirige et comprime la structure granulaire en suivant la géométrie exacte de la cavité de la filière. Grâce à la continuité et au parallélisme des lignes de flux cristallines avec le contour de la pièce, la limite de fatigue et la résistance à la pression d'éclatement augmentent de 20 % à 35 %.
Q5 : Quel type de finition de surface peut-on attendre directement des filières d'extrusion à froid, et est-elle compatible avec l'anodisation colorée ?
Dès la sortie de la filière, l'extrusion à froid permet d'obtenir une rugosité Ra de 0,4 à 1,6 µm, nettement supérieure à celle des pièces moulées classiques ou des surfaces brutes d'usinage. Cependant, un écoulement important du plastique et un film lubrifiant épais laissent une pellicule tenace. Il est nécessaire de l'éliminer par un lavage alcalin à chaud et un décapage caustique précis avant l'immersion dans le bain. Une fois cette préparation effectuée, l'aluminium 6061 formé à froid accepte uniformément les revêtements durs de type II et III, sans aucune porosité.
Cliquez ici pour toute demande 👆
Résumé
Pour rentabiliser l'extrusion à froid d'aluminium en grande série pour les équipementiers, votre approche de conception doit évoluer : abandonnez le dessin basé sur la quantité de matière et privilégiez la modélisation du flux de métal. Optimisez les angles, respectez les contraintes de dépouille et équilibrez les sections de paroi. Maîtrisez les tolérances serrées grâce à une stratégie en deux temps : laissez la presse produire des ébauches quasi-finies avec un alignement parfait des fibres, puis envoyez la pièce à l'usinage CNC haute vitesse pour une finition précise. En intégrant la physique du flux plastique dans vos modèles 3D, vous réduisez les déchets, prolongez la durée de vie des matrices et obtenez une excellente résistance à la fatigue à moindre coût.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
