 Français




Vous hésitez encore entre un tour suisse et un centre de tournage CNC standard pour la fabrication d'un arbre miniature en aluminium ? Consultez ce guide avant d'approuver le prochain devis. Un premier échantillon peut sembler parfait, mais masquer un processus de fabrication complexe. Les longs tourillons peuvent présenter des vibrations. Un resserrage peut modifier le faux-rond. Un trou transversal peut introduire une bavure lors de l'assemblage. Le prix du devis augmente alors considérablement avec le temps supplémentaire d'usinage et de contrôle.
La précision à elle seule ne suffit pas. Les deux plateformes permettent de réaliser d'excellentes pièces lorsque la géométrie est adaptée à la configuration. Il faut d'abord examiner le point d'appui pendant la découpe. Ensuite, il faut compter chaque fois que l'arbre doit être soulevé, déplacé et repositionné avant que ses caractéristiques critiques ne soient réalisées. Les sections suivantes décrivent la méthode qu'un ingénieur de procédés utiliserait pour examiner le dessin technique directement sur la machine. Elles présentent également les détails nécessaires à une demande de devis pour que le prix proposé soit viable en production.
1. La différence mécanique qui modifie la coupe
Sur un tour CNC conventionnel, le mandrin ou la pince assure le maintien de la pièce, qu'elle provienne d'une barre ou d'une ébauche sciée. La pièce brute tourne. Les outils des axes X et Z effectuent la coupe. Selon la machine, une contre-pointe ou une lunette fixe maintient la pièce en place, tandis qu'une contre-broche, l'axe Y ou un outil motorisé réalise des opérations complémentaires. Cette configuration est flexible et très productive tant que la partie exposée reste rigide.
Une machine à poupée mobile fonctionne différemment : la barre passe dans une douille de guidage ajustée. C'est le système généralement appelé tournage suisse. L'outil de coupe juste au-delà de la douille. Lors de l'avance de la poupée fixe, seule une courte portion de barre non supportée est exposée près de l'outil. Ce faible jeu réduit la marge de flexion de la pièce sous la pression de l'outil. L'avantage est particulièrement évident sur un arbre mince avec un rapport longueur/diamètre élevé. Des outils motorisés et une contre-broche peuvent alors usiner les profils radiaux et l'extrémité coupée en un seul cycle automatique.
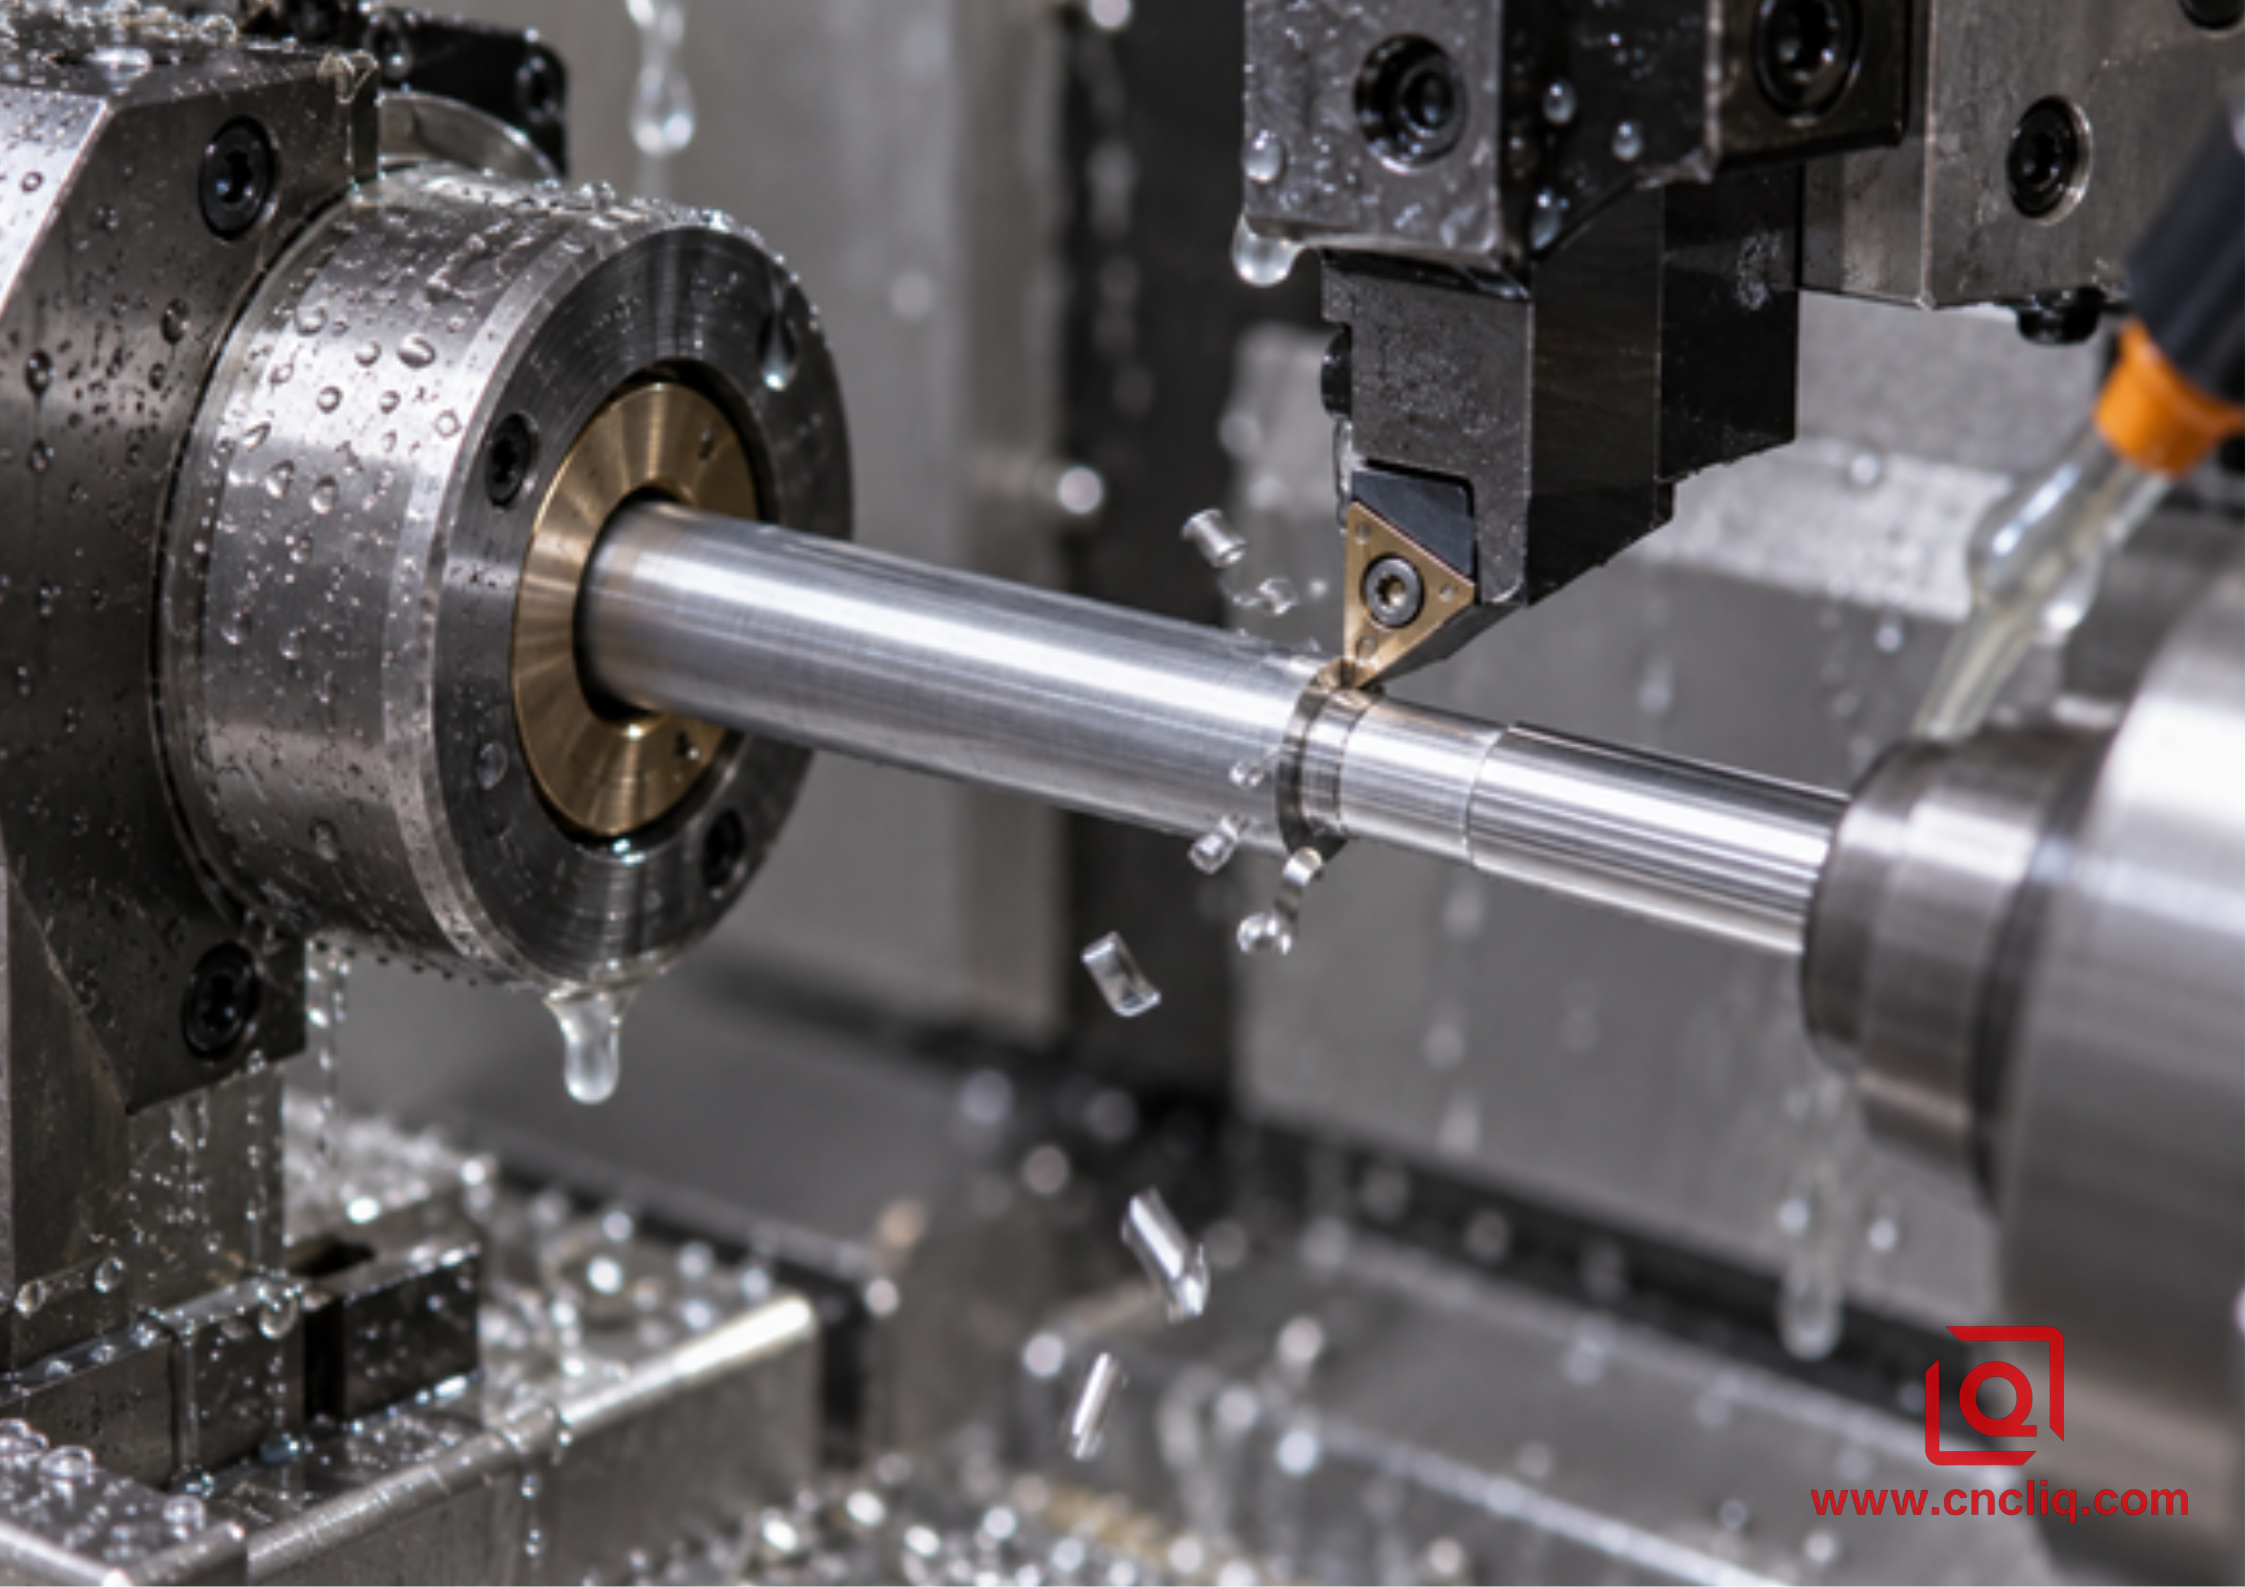
La possibilité de couper au plus près du point d'appui est l'avantage déterminant de l'usinage de type suisse.
Cette distinction est plus importante qu'une simple mention « outillage motorisé » sur une fiche technique. Un tour standard à outillage motorisé peut réaliser des méplats, des rainures, des gorges et des trous transversaux. En revanche, il ne dispose pas automatiquement de bagues de guidage dans la zone de coupe. Inversement, une machine suisse n'est pas forcément économique du simple fait de la petite taille de la pièce. Elle nécessite une barre compatible, un réglage précis et un volume de production répétitif suffisant pour justifier son coût.
2. Usinage suisse vs tournage CNC standard : un aperçu
| facteur de décision | Usinage suisse | Tournage CNC standard | chèque de l'acheteur |
|---|---|---|---|
| Soutien au travail | La bague de guidage maintient la barre près de la coupe. | Le mandrin ou la pince est l'élément principal ; la contre-pointe, la lunette fixe ou la sous-broche peuvent être utiles. | Longueur non supportée lors de chaque passe de finition critique. |
| Meilleure géométrie | Tiges courtes, longues, fines, délicates ou à motifs denses. | Arbres courts et rigides, diamètres plus importants, ébauches, brides et sections plus lourdes. | Diamètre, longueur totale, tourillon le plus long et épaisseur de paroi. |
| Consolidation des fonctionnalités | Idéal pour le tournage, le travail radial, le tronçonnage et le retravail en un seul cycle. | Également performant lorsqu'il est équipé d'axes C/Y, d'outils motorisés et d'une contre-broche. | Trous transversaux, méplats, fentes, filetages et détails du verso. |
| Économie des prototypes | La mise en place et la préparation du bar peuvent prendre une place prépondérante même pour les très petites séries. | Souvent plus rapide à mettre en œuvre pour modifier les modèles ou découper des ébauches. | Volume du prototype, maturité des révisions et demande annuelle future. |
| apports de matériaux | La constance et la rectitude du diamètre des barres sont particulièrement importantes. | Plus tolérant envers les différentes formes de stock et une marge de nettoyage plus importante. | Alliage, trempe, forme du produit, tolérance de la barre et certificats. |
| Objectif de l'inspection | Faux-rond, rectitude, tendance du diamètre, marques de bagues et bavures. | Faux-rond, distorsion de la mâchoire, influence du support et transfert de données. | Données fonctionnelles et méthode de mesure sur le dessin. |
Ce tableau est un outil de sélection, et non une grille d'estimation universelle. Les dimensions de la machine, l'outillage, le système d'alimentation en barres, les équipements de contrôle et l'expérience de l'opérateur modifient les limites de production. Une bonne demande de devis doit présenter la pièce complète plutôt que de demander un « prix suisse » sans préciser la géométrie ni le contexte de production.
3. Commencez par le rapport L/D, puis demandez-vous ce que ce rapport cache.
Le rapport longueur/diamètre, noté L/D, permet d'évaluer rapidement l'élancement. Il s'obtient en divisant la longueur finie non supportée par le diamètre résistant à la force de coupe. Plus ce rapport est élevé, plus la pièce se comporte comme une poutre flexible. La pression de l'outil peut alors la déformer et engendrer des conicités, des lobes, des vibrations, ou encore une surface d'apparence brillante mais présentant des défauts de circularité ou de faux-rond.
Aucun critère universel et fiable n'impose l'usinage suisse pour tous les arbres en aluminium dépassant un certain rapport de longueur. Le rayon de courbure du bec de scie ou la profondeur de passe peuvent modifier la réponse. L'alliage, la trempe, la vitesse de coupe, le type de support et la quantité de matière restante pour la finition influencent également les limites. De nombreux ateliers examinent attentivement la situation lorsque la longueur non supportée approche quatre fois le diamètre. Il faut considérer cela comme un signal d'alarme, et non comme un critère de sélection automatique de la machine. Un tour standard avec contre-pointe peut usiner correctement certains arbres longs. Un arbre avec un petit tourillon, un alésage transversal et sans espace pour une pointe peut fortement nécessiter un support par douille de guidage.
Avant de choisir l'itinéraire, intégrez ces 4 questions dans votre analyse imprimée :
- Quel diamètre est fonctionnellement critique, et à quelle distance se trouve-t-il du support lors de la finition ?
- L'exigence de faux-rond concerne-t-elle des caractéristiques usinées lors d'un seul serrage ou aux extrémités opposées ?
- La pièce peut-elle recevoir une contre-pointe, ou le support de la contre-pointe interférerait-il avec la conception ?
- Un méplat, un trou transversal, un filetage, une rainure ou un chanfrein arrière imposera-t-il un autre montage ?
Si les résultats révèlent une longue passe de finition sans support et plusieurs éléments liés à un seul axe de référence, l'usinage suisse mérite d'être sérieusement envisagé. Si l'arbre est court, robuste et simple, le tournage classique peut offrir le même résultat fonctionnel avec un risque de mise en place moindre.
4. L'aluminium rend l'état des barres et le contrôle des copeaux importants.
Les arbres miniatures en aluminium sont légers et relativement faciles à usiner, mais « facile à usiner » ne signifie pas « facile à contrôler ». L'aluminium 6061-T6 courant peut former une arête rapportée lorsqu'un insert frotte au lieu de couper proprement. De longs copeaux peuvent s'enrouler autour d'un tourillon étroit ou s'accumuler près de la bague de guidage. Un petit trou transversal peut laisser une bavure importante par rapport à l'arbre. Les sections minces chauffent rapidement et une pression excessive sur la pince ou la bague peut marquer la surface usinée.
Les spécifications du matériau doivent donc figurer en début de devis. Pour l'achat de barres, tiges, fils, profilés ou tubes en aluminium extrudé, veuillez consulter la norme ASTM B221. Les barres, tiges et fils laminés et étirés à froid relèvent quant à eux de la norme ASTM B211. Bien que le nom de l'alliage puisse être identique, ces produits bruts ne sont pas conditionnés à l'entrée de la machine. Un tour suisse peut exiger une plus grande régularité de diamètre ou une barre préparée pour un guidage fiable. Un tour standard tolère généralement mieux les ébauches sciées et les surépaisseurs.
Les données publiées sur les matériaux expliquent également pourquoi la température mérite une attention particulière. Le NIST publie des données sur les propriétés du 6061-T6 en fonction de la température. Un jeu de données de conception de la NASA pour les tôles de 6061-T6 fournit des valeurs représentatives d'environ 0,0000227 déformation par degré Celsius pour la dilatation thermique et de 68,3 GPa pour le module d'élasticité. Ces valeurs ne sont données qu'à titre indicatif ; elles ne garantissent pas les propriétés dimensionnelles d'un arbre fini. Pour les arbres ajustés, le dessin, le certificat de matériau, la température de la pièce, la méthode de mesure et la température de réception doivent être cohérents.
Pour plus de détails sur les alliages, le guide Liqin sur le tournage CNC de l'aluminium (OEM) aborde les alliages 6061, 7075, 2024 et 6082 du point de vue du tournage. Les plages de coupe indiquées doivent être considérées comme des points de départ et vérifiées en fonction du fournisseur de plaquettes, de la machine, du liquide de refroidissement, du porte-à-faux et du lot de matériau. Le guide spécifique à l'usinage de l'aluminium 6061 explique pourquoi la forme des copeaux et l'état de l'arête de coupe sont plus importants que la simple recherche de la vitesse de broche.
5. La densité des caractéristiques peut être plus importante que le diamètre de l'arbre.
Considérons deux arbres de même diamètre (8 mm) et de même longueur (55 mm). L'arbre A présente deux diamètres étagés et un chanfrein. L'arbre B comporte en plus un trou transversal, une surface fraisée, une rainure étroite, un filetage intérieur et une face arrière usinée. Leur volume de matière est similaire ; en revanche, leurs risques d'usinage diffèrent.
Le tournage CNC standard peut être rapide et simple pour l'arbre A. Pour l'arbre B, le fournisseur doit déterminer si un tour à outils motorisés peut réaliser l'usinage complet avec une contre-broche. Dans le cas contraire, la pièce est transférée sur une fraiseuse, repositionnée, ébavurée et contrôlée par rapport à une référence de référence. L'usinage sur tours automatiques (type Swiss) devient avantageux lorsque plusieurs stations d'outillage et l'usinage en retour permettent d'éviter ces transferts.
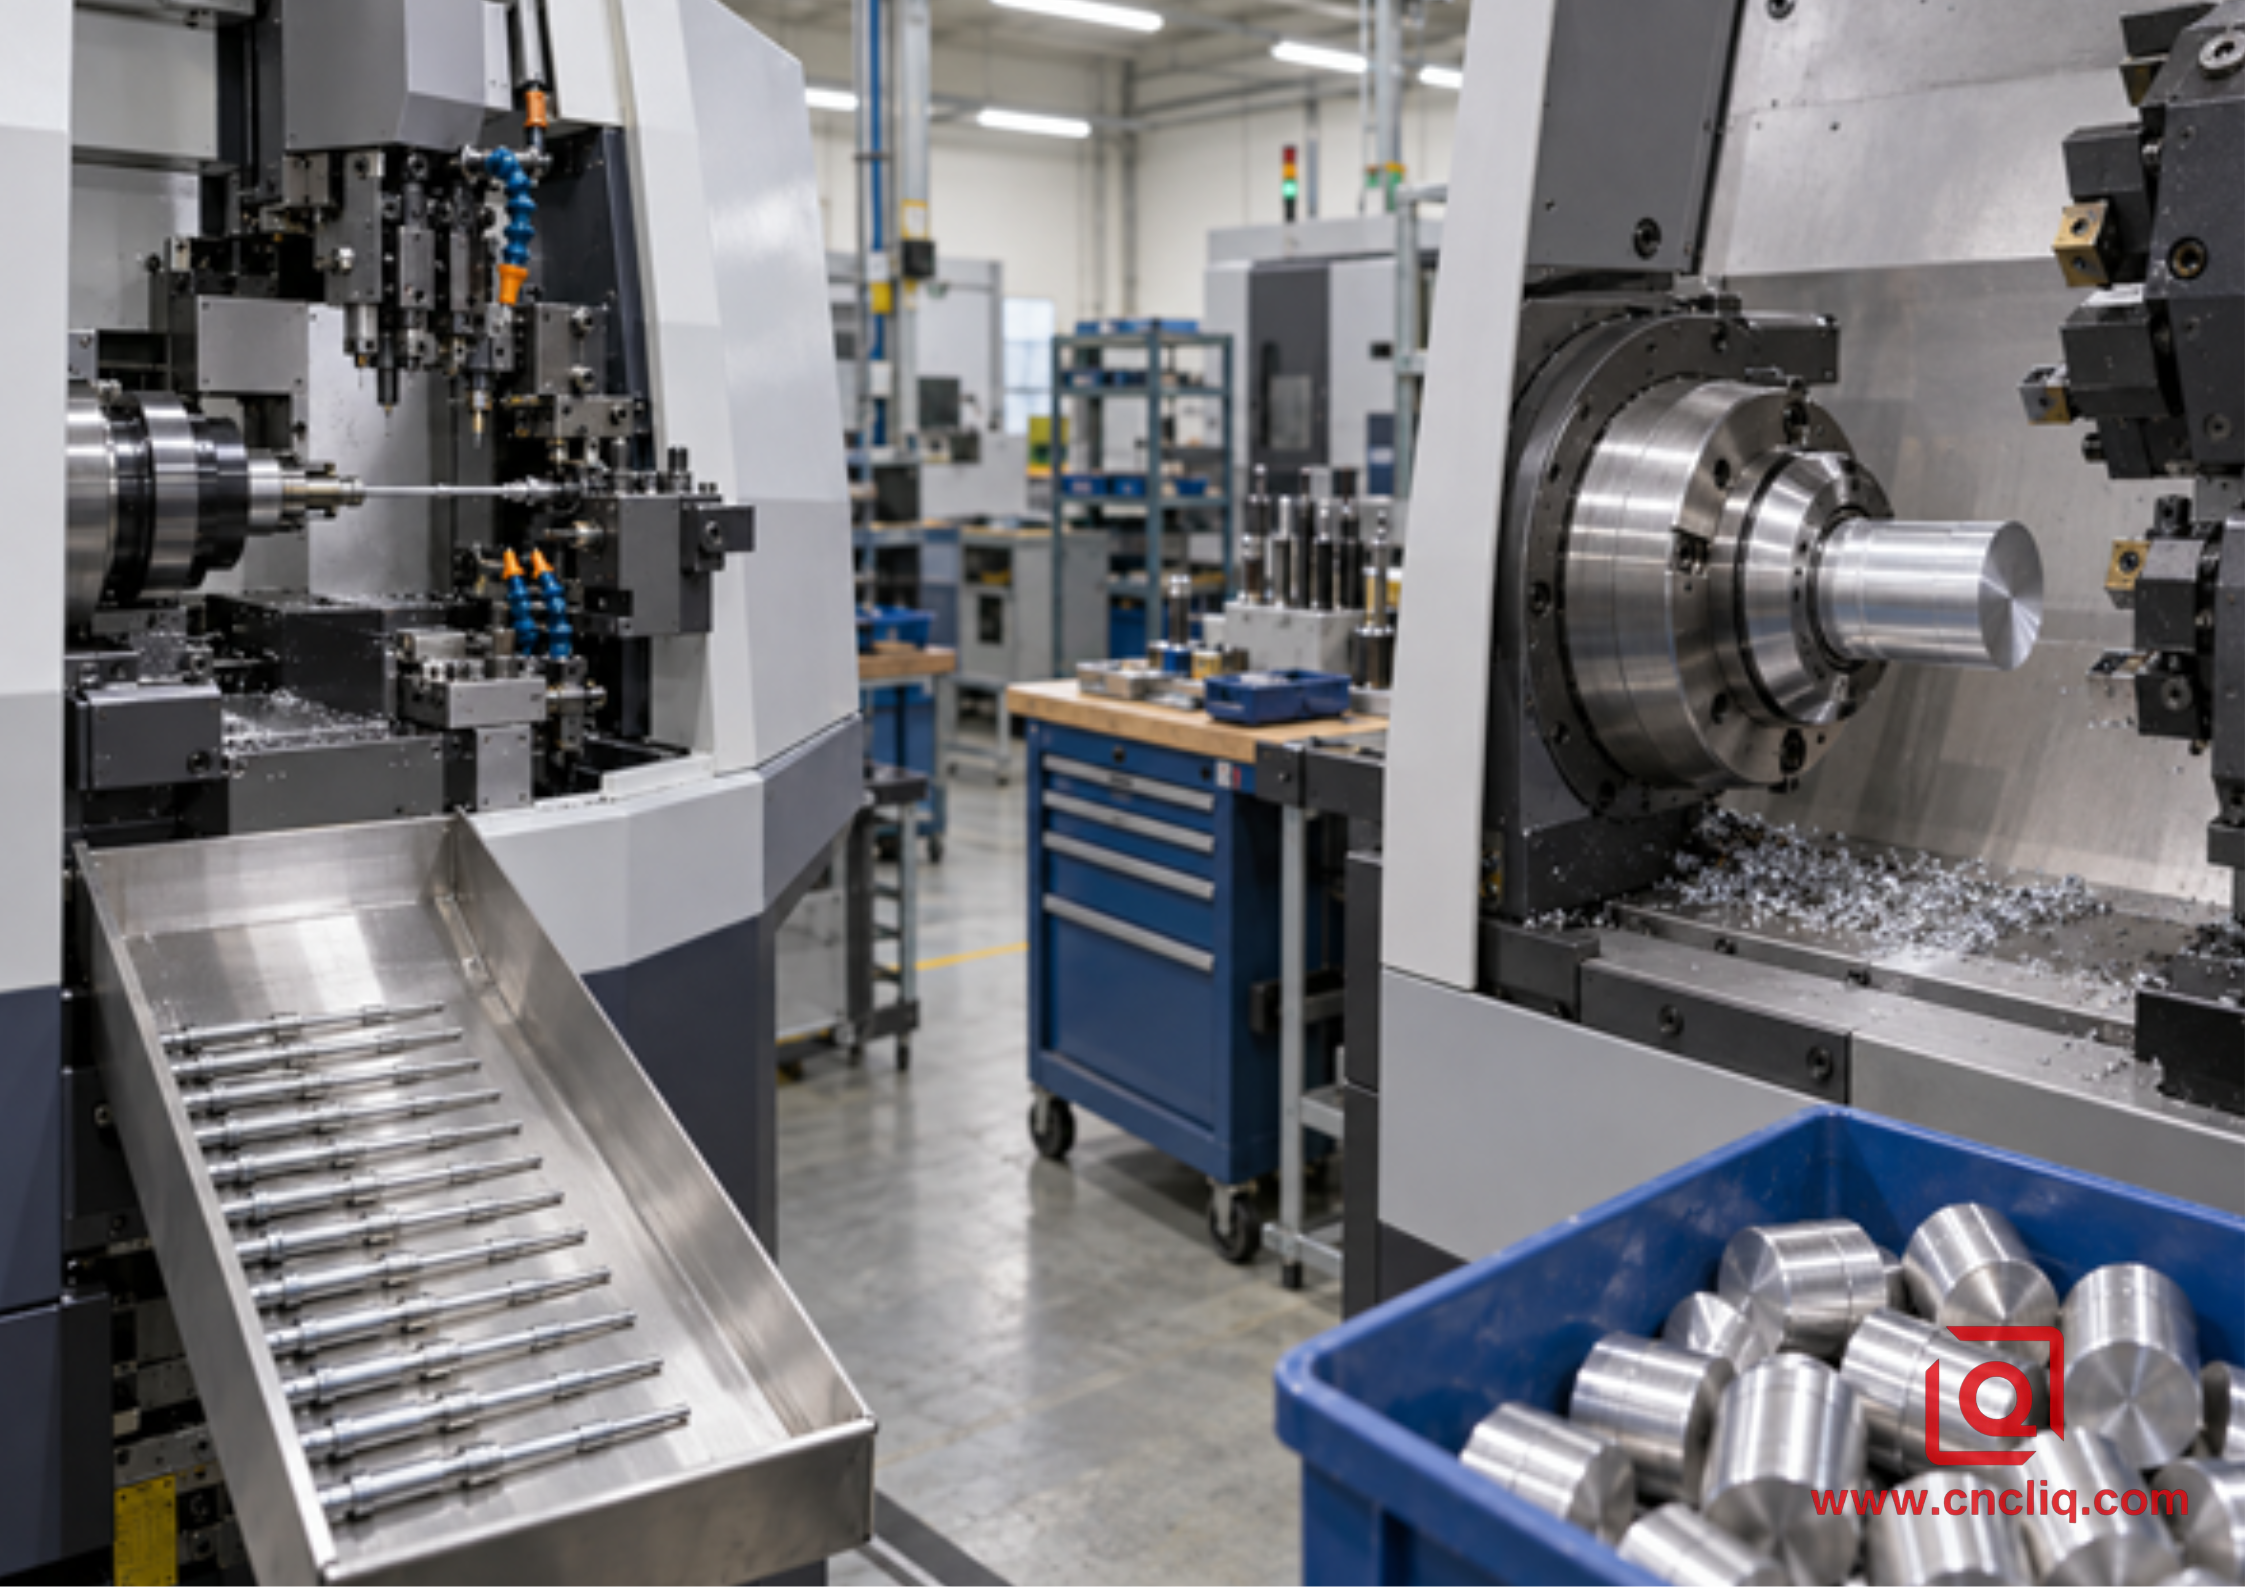
Le choix économique repose sur la géométrie, le support et la maniabilité, et non sur le prestige de la machine.
L'usinage combiné tournage-fraisage peut constituer une solution intermédiaire. Le guide de Liqin sur le choix entre l'usinage 3 axes, 5 axes et le tournage-fraisage montre comment les pièces rondes étagées présentant des caractéristiques hors axe peuvent bénéficier d'une consolidation des processus. Lorsqu'un arbre ne rentre pas dans un gabarit standard suisse, un centre d'usinage combiné tournage-fraisage peut néanmoins réaliser les détails radiaux et l'extrémité arrière sans nécessiter de déplacements de la pièce dans l'atelier.
6. Comment tolérancer l'arbre sans payer pour chaque diamètre
Une limite de tolérance générale semble prudente sur le papier. Dans le devis, elle impose un contrôle coûteux sur des diamètres insignifiants et masque les caractéristiques fonctionnelles. Un arbre miniature peut en réalité nécessiter un seul tourillon de palier contrôlé, un faux-rond par rapport à un pilote, un ajustement sur un épaulement et un jeu normal ailleurs.
Utilisez la norme ISO 286-1 lorsque le dessin nécessite le système de codage ISO pour les tolérances et ajustements linéaires. Pour la forme, l'orientation, la position et le faux-rond, la norme ISO 1101 fournit les symboles de tolérancement géométrique et les règles de leur interprétation. Une norme n'est qu'un langage commun. Son intérêt réside dans le fait que le concepteur et l'usinier peuvent désigner la même exigence fonctionnelle sans avoir à deviner.
Un schéma d'arbre utile permet de séparer :
- tolérance dimensionnelle sur les revues fonctionnelles ;
- faux-rond circulaire ou total par rapport à un axe de référence nommé ;
- rectitude là où elle influe sur l'assemblage ou la rotation ;
- texture de surface sur les zones de roulement, d'étanchéité ou de glissement ;
- exigences en matière de rupture de bord ou de bavure maximale au niveau des trous et des rainures ;
- anodisation, masquage et indication des dimensions avant ou après finition ;
- température et méthode d'inspection lorsque les jauges manuelles sont insuffisantes.
Ne ramenez pas systématiquement chaque préoccupation à +/- 0,005 mm. Demandez au fournisseur d'identifier les caractéristiques sensibles au processus et de proposer un plan de contrôle. Cela facilitera la comparaison des devis et évitera des coûts d'inspection inutiles pour des éléments non critiques.
7. Ne laissez pas les bavures et l'anodisation pour la fin.
Un diamètre peut être mesuré correctement et pourtant se bloquer à l'établi d'assemblage. Une bavure peut obstruer l'alésage correspondant, un trou transversal tranchant peut endommager un joint et l'anodisation peut décaler un tourillon hors de son logement. Traitez ces points lors de l'analyse de fabrication (DFM), et non après le premier lot de production.
La texture après usinage dépend de la géométrie de l'insert, de l'avance par tour, de l'état des arêtes, de la stabilité de la machine et de l'évacuation des copeaux. Une faible rugosité Ra ne peut corriger les ondulations dues aux vibrations ou un faux-rond excessif. Si seule une surface d'appui d'un palier ou d'un joint nécessite une finition de surface impeccable, il convient de déterminer sa longueur exacte plutôt que d'appliquer l'exigence à la pièce entière.
Lorsqu'une anodisation est requise, définissez le masquage et les dimensions finales. Ne présumez pas que la dimension après finition correspond à la dimension usinée. Le type de revêtement, l'alliage, le contrôle du bain et la géométrie influent sur le résultat ; les tolérances doivent donc être définies à partir du plan et du processus approuvés. Le flux de travail de Liqin pour l'usinage et le traitement de surface de l'aluminium en OEM fournit des indications supplémentaires pour la coordination des références d'usinage avec l'inspection finale.
8. Boîtier composite anonymisé : arbre d’entraînement de capteur miniature
L'exemple suivant, anonymisé et composite, est basé sur des conditions d'appel d'offres courantes ; il ne représente pas l'enregistrement d'un client identifiable. Un acheteur européen d'équipements d'automatisation recherche un arbre de transmission miniature en aluminium 6061-T6 pour un mécanisme de capteur optique compact. Le schéma conceptuel montre un diamètre principal de 7 mm, une longueur totale de 62 mm, un tourillon d'extrémité de 4 mm, un alésage radial transversal, un méplat fraisé, une gorge pour bague de retenue et un chanfrein arrière. La demande porte sur 120 prototypes, puis sur une production de 6 000 pièces par an, répartie en livraisons trimestrielles.
Examen initial des risques
La quantité du prototype suggère un tournage CNC standard, la conception n'étant pas définitive. Le long tourillon de 4 mm, les multiples caractéristiques radiales et la répétabilité des opérations orientent vers un usinage suisse après validation. Le plan fonctionnel relie la position du trou transversal et le faux-rond du tourillon au même axe de référence. Séparer le tournage et le fraisage ajouterait une étape de positionnement supplémentaire à l'étape la plus critique.
décision de routage pratique
Pour les 120 premières pièces, l'équipe d'ingénierie comparera deux procédés qualifiés : un centre de tournage à outils motorisés avec support de contre-broche et un procédé de type suisse utilisant des barres préparées. L'essai devra enregistrer le temps de cycle, les étapes de manipulation, la préparation des barres, l'état des bavures, l'évolution du faux-rond et le temps d'inspection, et pas seulement le taux horaire de la machine. Le tournage standard limite les coûts irrécupérables de réglage, tandis que les reprises restent probables. Une fois le dessin technique stabilisé, une production annuelle de 6 000 pièces justifiera l'optimisation du support des bagues de guidage et l'usinage en un seul cycle.
Plan d'inspection
L'inspection du premier article doit porter sur les tourillons de référence, le faux-rond total, l'emplacement des trous transversaux, la largeur des rainures, la longueur totale et l'état visuel. Pendant la production, les cartes de contrôle doivent suivre les diamètres et le faux-rond critiques plutôt que d'échantillonner chaque chanfrein non critique avec la même intensité. La mesure optique est utile pour les petits épaulements et les bavures ; un micromètre, un dispositif de contrôle du faux-rond dédié ou un système de mesure d'arbre permet de contrôler les caractéristiques cylindriques. La page web de Liqin consacrée aux arbres de sortie de précision sur mesure présente les contrôles associés à la rectitude, la coaxialité, le serrage et l'inspection, bien que le produit présenté soit en acier inoxydable 302 et non en aluminium comme dans ce cas composite.
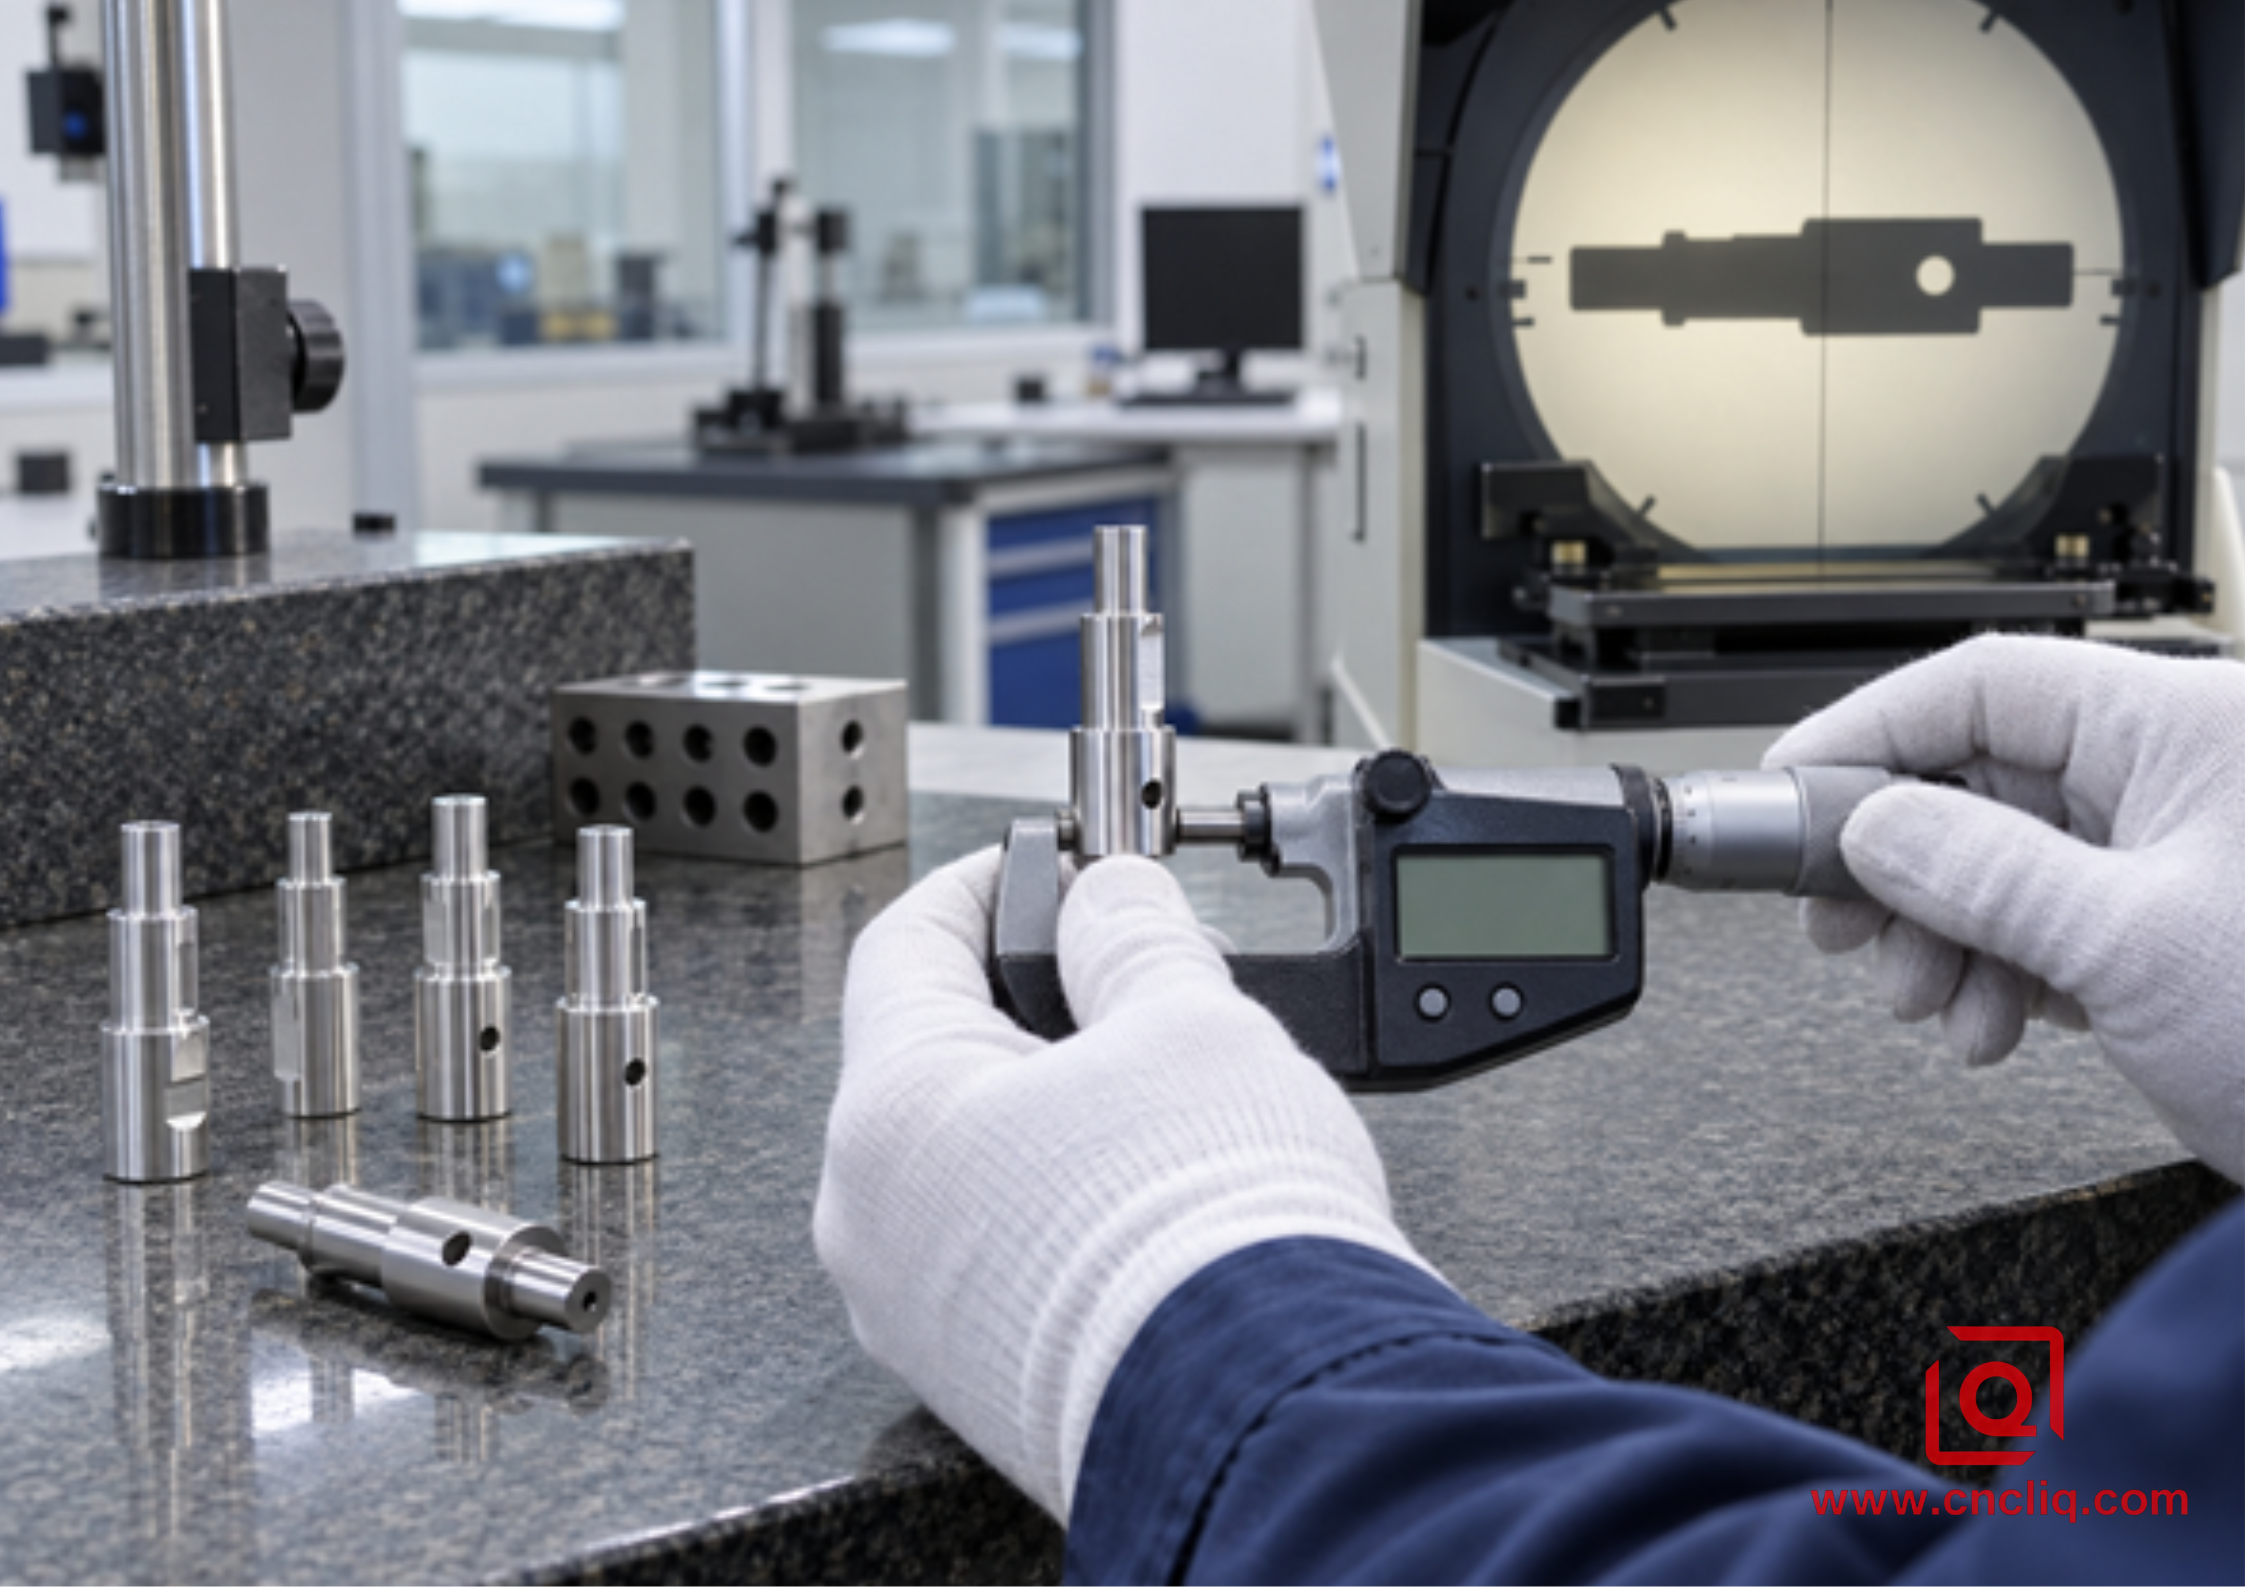
L'inspection doit suivre les données fonctionnelles, en portant une attention particulière au faux-rond, aux épaulements, aux bavures et aux ajustements finis.
9. Comparer l'ensemble du processus de fabrication
Un taux de cadence machine plus bas ne garantit pas un coût pièce inférieur. Il est important de comparer les matériaux, le réglage, la préparation des barres, le temps de cycle, l'usinage secondaire, le nettoyage, l'ébavurage, la finition, le contrôle, les pertes de qualité prévues, les encours de production et l'emballage. L'usinage suisse nécessite souvent une préparation plus longue, mais permet de supprimer les files d'attente et les transferts manuels. Le tournage standard peut démarrer plus rapidement et absorber plus facilement les modifications, mais une opération de fraisage séparée peut annuler cet avantage.
Coût total du lot = matières premières + préparation + usinage + opérations secondaires + finition + contrôle + perte de qualité prévue + logistique.
Divisez ce résultat par la quantité acceptée, et non par la quantité mise en production. Demandez aux fournisseurs de préciser leurs hypothèses de routage. Deux fournisseurs peuvent réaliser la même pièce par des itinéraires différents. L'un effectue la finition dans un cycle de sous-broche ; l'autre transfère l'arbre vers une fraiseuse. Leurs délais d'attente et leurs risques liés au transfert de données diffèrent.
10. Éléments à inclure dans une demande de devis rapide et défendable
| Article de la demande de prix | Pourquoi cela modifie le choix du processus |
|---|---|
| Dessin CAO 3D et dessin 2D contrôlé | La CAO décrit la géométrie ; le dessin contrôle les références, les tolérances, le matériau, la finition et l’acceptation. |
| Alliage exact, trempe et forme du produit | Le comportement de la barre, l'ajustement des bagues de guidage, le contrôle des copeaux, la résistance et la finition dépendent des spécifications complètes. |
| Quantités prototypes, lots et annuelles | La répétition des phénomènes de propagation de la demande peut changer le vainqueur économique. |
| Caractéristiques essentielles à la qualité | Indique quels tourillons, relations de faux-rond, trous et surfaces nécessitent un contrôle de capacité. |
| Traitement de surface et masquage | Détermine la tolérance d'usinage, les éléments protégés et l'étape d'inspection finale. |
| Documents d'inspection | Les inspections sur site (FAI), les certificats de matériaux, les rapports dimensionnels et les données de capacité représentent un travail concret. |
| Contexte d'assemblage et pièces d'accouplement | Aide la conception pour la fabrication (DFM) à distinguer les exigences fonctionnelles des annotations générales héritées. |
La liste de contrôle de Liqin pour les demandes de devis d'usinage CNC couvre l'ensemble du dossier et du package commercial. Pour un arbre miniature, indiquez la longueur du tourillon non supporté le plus long, l'ajustement requis, le faux-rond de référence, la limite de bavure des trous transversaux et précisez si les dimensions s'appliquent avant ou après anodisation.
FAQ
1. L'usinage suisse est-il toujours plus précis que le tournage CNC standard ?
Non. L'usinage suisse présente un avantage structurel pour les pièces longues et fines, car la douille de guidage soutient la barre près de la coupe. Cependant, un arbre court et rigide peut être produit avec une grande précision sur un tour CNC standard. La capacité dépend néanmoins de l'état de la machine, du bridage, de l'outillage, du contrôle thermique, du matériau, de la programmation et du contrôle qualité. Choisissez la plateforme qui stabilise la géométrie spécifique avec le moins de manipulations risquées.
2. Quel rapport L/D nécessite un usinage suisse ?
Il n'existe pas de rapport de transformation universel et obligatoire. Un rapport d'environ 4:1 est souvent utilisé comme indicateur préliminaire pour le tournage sans support, mais il ne s'agit pas d'une spécification. L'utilisation d'une contre-pointe, d'une lunette fixe, d'une contre-broche, d'un plan de coupe léger ou d'une séquence différente peut rendre le tournage standard réalisable. Il convient d'examiner la plus grande dimension finie sans support, et non pas seulement la longueur totale divisée par le plus grand diamètre.
3. L'aluminium 6061-T6 convient-il aux arbres miniatures en aluminium ?
L'acier 6061-T6 est largement utilisé lorsque des critères tels que résistance mécanique modérée, faible masse, résistance à la corrosion, disponibilité et aptitude à l'anodisation sont importants. Cependant, son adéquation dépend de la charge, de l'usure, du contact avec les roulements, de la résistance à la fatigue et de l'environnement. Il convient de préciser l'alliage exact, l'état de trempe, la forme du produit et les spécifications du matériau, puis de vérifier que les exigences mécaniques et de surface correspondent à l'application.
4. Quand le tournage CNC standard coûte-t-il moins cher ?
Le tournage standard est souvent plus économique pour les prototypes, les petites séries, les pièces courtes et rigides, les grands diamètres, les modifications de conception, l'enlèvement important de matière ou les ébauches découpées. Il peut également s'avérer avantageux lorsqu'une machine à contre-broche motorisée réalise toutes les opérations en un seul cycle. Il convient de comparer le coût total du processus, incluant le fraisage secondaire, l'ébavurage, le contrôle, les risques de rebuts et la manutention.
5. Que dois-je inclure pour obtenir un devis fiable pour un arbre miniature ?
Veuillez fournir le fichier CAO 3D natif ainsi qu'un dessin 2D contrôlé, la composition exacte de l'alliage et de la trempe, la forme du produit, les prototypes et les volumes annuels, les données et tolérances critiques, la texture de surface, les limites de bavures, les exigences de finition et de masquage, les documents d'inspection, la destination et la date de livraison souhaitée. Indiquez les dimensions fonctionnelles et précisez quel fichier fait foi en cas de conflit entre le fichier CAO et le dessin.
Cliquez ici pour toute demande 👆
Résumé
L'usinage suisse est généralement le procédé le plus robuste pour les arbres en aluminium de petite taille, minces et à forte densité de détails, produits en série, car le support par douilles de guidage et le contre-usinage en une seule passe permettent de contrôler la déformation et de réduire la manutention. Le tournage CNC standard reste adapté aux arbres courts et rigides, aux grands diamètres, aux prototypes, aux révisions complexes et aux passes importantes. Le devis le plus avantageux prend en compte le rapport longueur/diamètre, la séquence des détails, l'état de la barre, les tolérances, la finition, le contrôle et la demande annuelle, puis détaille la solution proposée plutôt que de sélectionner une machine par son nom.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Pour toute nouvelle demande de renseignements, devis ou discussion concernant une commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
