 Français




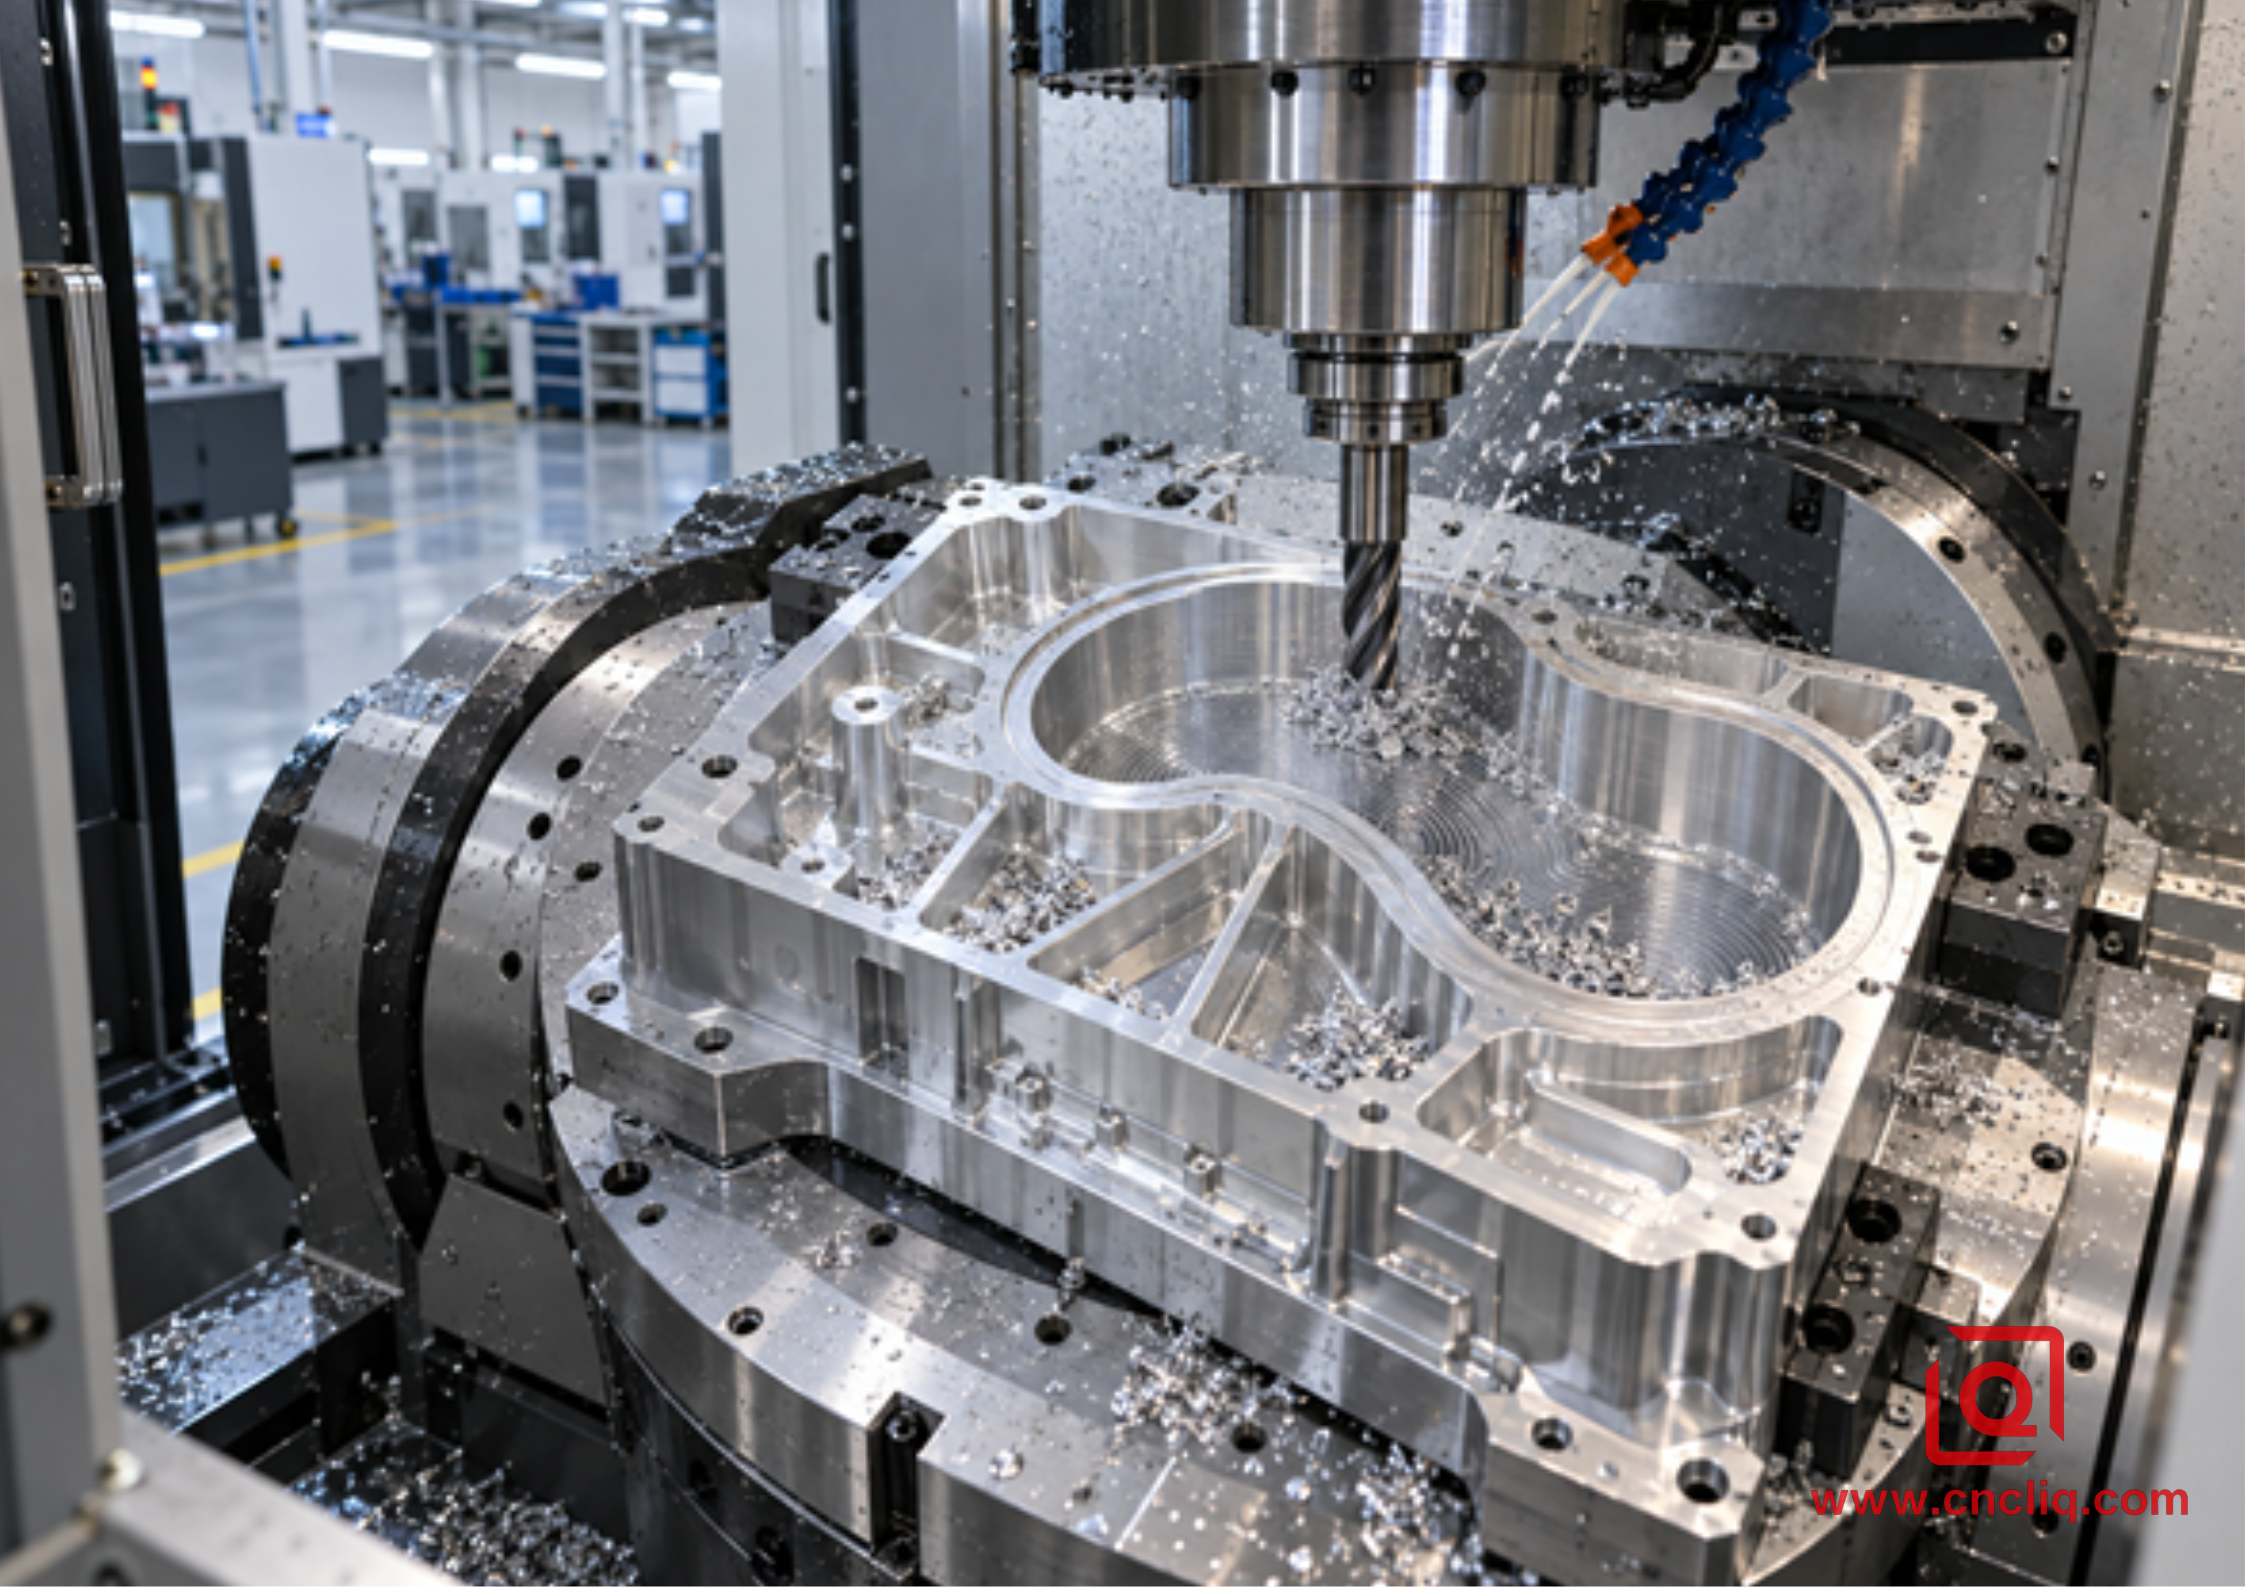
Vous luttez encore contre des fraises cassées, des copeaux soudés et une finition de paroi imprévisible à chaque fois que vous usinez une poche en aluminium en profondeur ? Les premières pièces peuvent sembler bien se passer. Puis, la charge sur la broche augmente, les copeaux s'accumulent au fond et un virage serré transforme une coupe régulière en une surcharge soudaine. Avant même que l'opérateur ne réagisse, l'aluminium a déjà formé une rainure ou la fraise a cassé sous le porte-outil.
Le fraisage trochoidal permet d'usiner l'aluminium en profondeur avec une prévisibilité accrue, mais une trajectoire d'outil en boucle ne constitue pas une solution miracle. Le diamètre de l'outil, la géométrie des goujures, le dépassement, le mouvement d'entrée, l'engagement dans les angles, le sens du liquide de refroidissement et l'accélération de la machine doivent être optimisés. Ce guide explique la méthode du point de vue de l'atelier afin que les ingénieurs de conception, les acheteurs et les équipes de production puissent déterminer quand l'utiliser, comment mettre en place un essai sécurisé et quels éléments inclure dans une demande de devis.
Réponse rapide : Quand le fraisage trochoïdal est-il utile ?
Le fraisage trochoidal fait avancer la fraise selon des arcs qui se chevauchent tout en maintenant un engagement radial relativement faible et constant. L'outil peut ainsi utiliser une plus grande longueur de goujure axiale, ce qui répartit l'usure sur l'arête plutôt que de la concentrer à la pointe. Cette méthode est particulièrement utile lorsque la charge de l'outil, la portée, les angles ou l'évacuation des copeaux constituent des limitations.
État de l'atelier | Pourquoi une voie conventionnelle peine à se développer | Ce que change une trajectoire trochoïdale ajustée |
Poche de secours importante avec sortie de jetons restreinte | Les copeaux tombent sous le coupe-frites et sont coupés à nouveau. | Des interventions brèves donnent à l'air ou au liquide de refroidissement dirigés davantage de chances d'éliminer les copeaux. |
Angle intérieur serré | L'engagement et la charge sur la broche augmentent fortement | CAM limite l'engagement et utilise des arcs de liaison lisses. |
Dépassement d'outil long | La force radiale déforme l'outil et provoque des vibrations. | Une faible largeur radiale réduit la charge latérale lorsque le porte-outil est rigide. |
paroi de poche mince | Une forte pression radiale repousse le mur. | Un engagement plus constant réduit la déviation de l'ébauche |
Billet coûteux ou cycle sans surveillance | Une seule flûte bouchée peut mettre au rebut une pièce de grande valeur. | La stabilité de la charge et la maîtrise éprouvée de l'usure facilitent la surveillance de cette dernière. |
Cette méthode n'est pas systématiquement plus rapide dans une cavité peu profonde et ouverte. Un fraisage conventionnel avec décalage peut s'avérer plus simple. Le fraisage trochoïdal se justifie pleinement lorsqu'il transforme une coupe profonde instable en une coupe maîtrisée.
1. Que se passe-t-il à la pointe de la technologie ?
Lors d'un usinage classique, une trajectoire de poche peut passer d'une coupe latérale légère à un angle où l'outil rencontre soudainement une épaisseur de matière beaucoup plus importante. L'épaisseur du copeau augmente, la force radiale s'accroît et l'outil dévie. Dans l'aluminium, un copeau chaud peut s'étaler sur le bord et créer un bourrelet. Le bord arrondi frotte alors au lieu de se cisailler, ce qui génère davantage de chaleur et accélère la rupture.
Une trajectoire trochoïdale vise à maintenir un engagement maximal dans une plage prédéfinie. L'outil de coupe pénètre dans la matière, atteint un engagement contrôlé, puis se retire avant le passage suivant. Ce contact intermittent facilite l'évacuation des copeaux et permet au tranchant de rester à l'extérieur de la pièce.
Un faible engagement radial entraîne également un amincissement radial du copeau. L'épaisseur maximale du copeau devient inférieure à ce que l'avance programmée par dent pourrait laisser supposer. Reproduire une avance conventionnelle sur une trajectoire à faible engagement peut donc provoquer un frottement de l'arête. Le logiciel de FAO peut compenser, mais le programmeur doit néanmoins vérifier l'épaisseur effective du copeau par rapport aux données du fabricant d'outils. Une coupe silencieuse n'est pas toujours synonyme de coupe saine.
Pour les définitions de la vitesse de coupe, de l'avance par dent, de la profondeur axiale (ap) et de l'engagement radial (ae), consultez le guide des vitesses et avances de Liqin pour l'aluminium 6061. Si le choix de l'alliage n'est pas encore arrêté, la comparaison des alliages 6061, 7075 et 5052 pour le fraisage CNC explique pourquoi des trajectoires d'outil identiques peuvent se comporter différemment.
2. Pourquoi les poches profondes en aluminium détruisent les outils
Les cavités profondes résultent de plusieurs mécanismes de défaillance combinés. N'en corriger qu'un seul a tendance à déplacer le problème ailleurs.
Recoupe des copeaux et bord reconstitué
Les copeaux d'aluminium sont légers, ductiles et ont tendance à s'accumuler au fond de la cavité. Un copeau remonté peut se coincer entre la cannelure et la paroi, rayer une surface finie, augmenter le couple ou se souder sur le bord. Une bonne forme des copeaux ne suffit pas ; ils doivent s'évacuer de la cavité.
Déviation de l'outil due au dépassement
Pour un usinage en profondeur, il faut un ensemble plus long, et la rigidité diminue rapidement avec l'augmentation du porte-à-faux. Utilisez le porte-outil le plus court possible et une portée adaptée à la géométrie, assurez-vous de la robustesse du noyau de l'outil et envisagez un positionnement 3+2 ou 5 axes si l'inclinaison de la pièce permet l'utilisation d'une fraise plus courte. Le guide de Liqin sur le fraisage multiaxes de géométries complexes en aluminium aborde ce choix entre accessibilité et rigidité.
Engagement en coin
Si le rayon interne est presque identique au rayon de l'outil de coupe, l'angle peut se couvrir de matière autour de celui-ci. Il est généralement plus sûr d'opter pour une ébauche plus petite, un rayon de conception plus grand ou une séquence d'ébauches successives que de contraindre un seul outil à dégager chaque angle.
Chaleur emprisonnée et murs mobiles
Des parois hautes peuvent empêcher le liquide de refroidissement d'atteindre la zone de coupe. Par ailleurs, l'enlèvement d'une grande partie d'une billette libère des contraintes résiduelles et réduit la rigidité de la pièce. L'utilisation de plaques détendues, un enlèvement de matière équilibré, un bridage contrôlé et des surépaisseurs de finition séparées restent essentiels, même avec une trajectoire d'outil optimale.
3. Votre poche est-elle un bon candidat ?
Vérifiez la profondeur de la poche, le rayon minimum, la hauteur et l'épaisseur de la paroi, l'épaisseur du fond, le dégagement du porte-plaques, l'espace d'entrée et la direction de sortie des copeaux avant la programmation.
Cette technique est particulièrement adaptée aux cavités profondes et ouvertes, aux fentes étroites pouvant être ouvertes avec un outil de coupe plus petit que la fente, aux longs tracés de finition et aux cavités comportant des angles susceptibles de créer des pics de charge. Elle peut également faciliter l'ébauche près des parois fines, car la force radiale y est plus faible et plus constante.
Les cavités ne permettant pas de mouvements de boucle, les entrées piégeant copeaux et liquide de refroidissement, et les machines incapables d'exécuter des arcs courts avec fluidité sont des cas peu adaptés. Le mouvement trochoïdal perd également de son intérêt si des milliers de segments de ligne minuscules provoquent des hésitations de la commande. Le lissage FAO, l'ajustement des arcs, la capacité d'anticipation et une tolérance de trajectoire réaliste peuvent être tout aussi importants que l'avance programmée.
Les modifications de conception constituent souvent la solution la plus économique. Augmentez les rayons de courbure internes non fonctionnels, prévoyez une zone d'entrée dégagée, évitez les cavités esthétiques inutilement profondes et identifiez les murs et les sols véritablement critiques. Ces choix permettent de réduire la portée des outils, les risques et l'incertitude du devis.
4. Choisissez le coupe-lame et le porte-lame comme un seul système
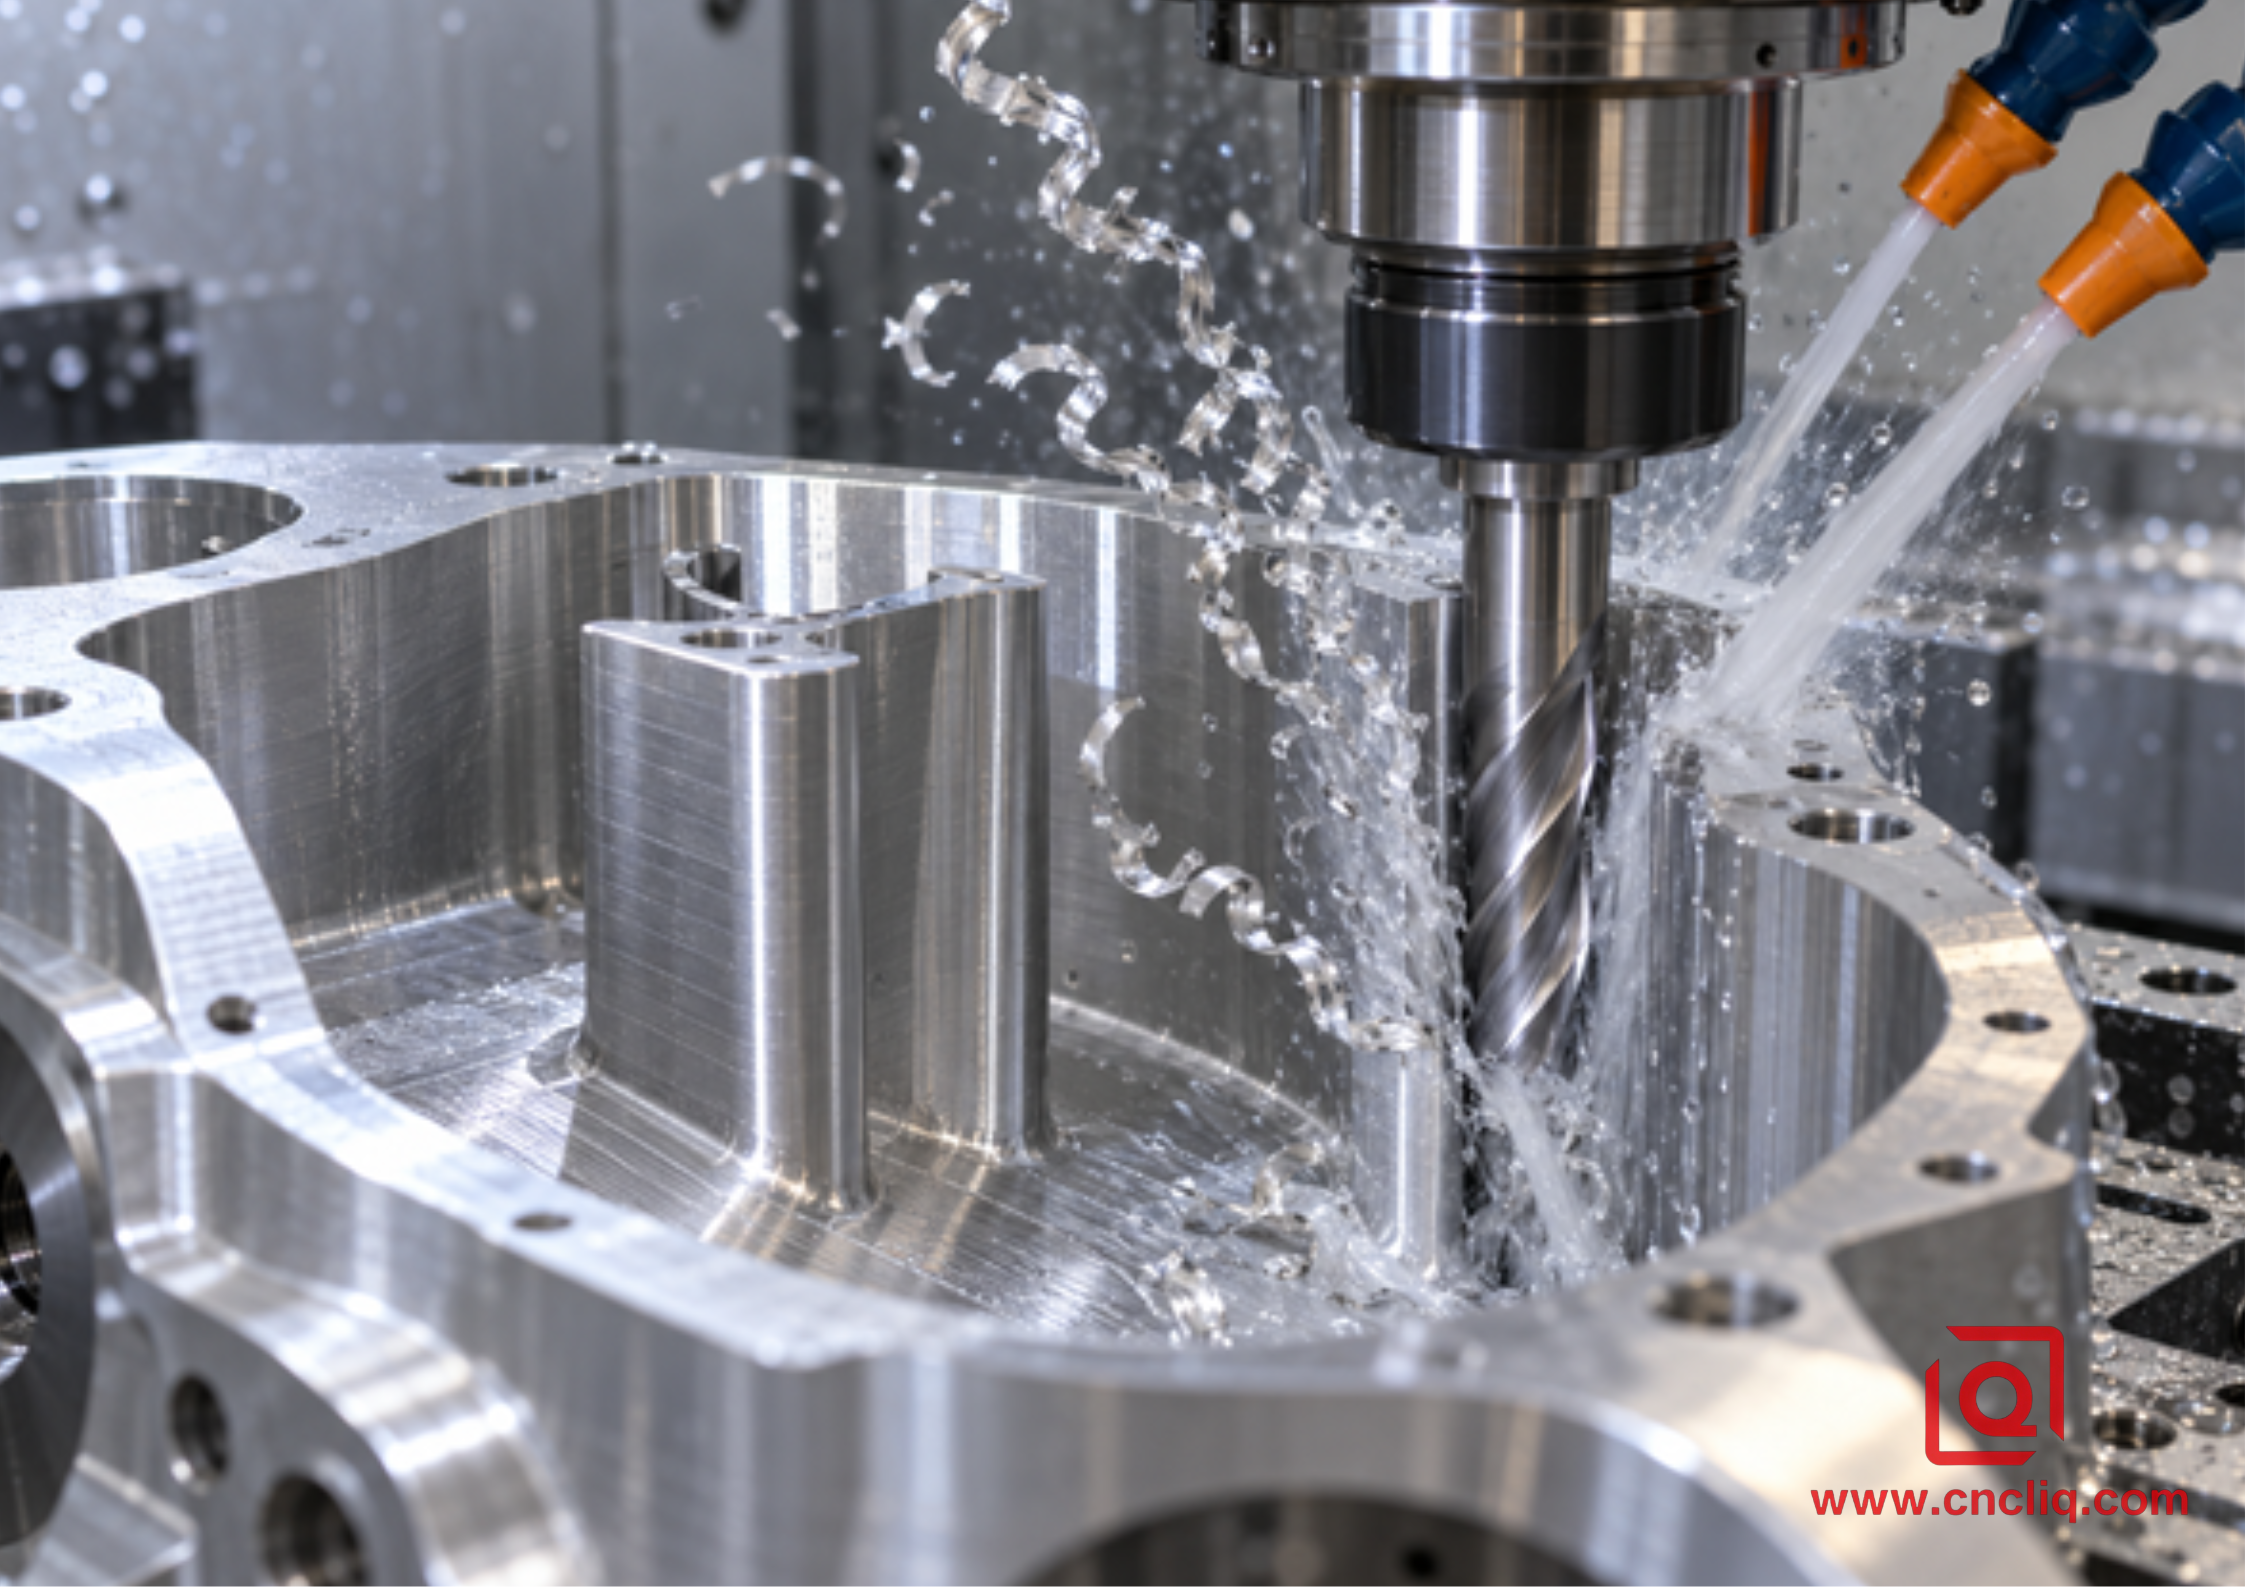
Pour l'ébauche de l'aluminium en profondeur, une fraise en carbure monobloc affûtée à 2 ou 3 dents constitue un bon point de départ. Deux dents offrent un espace d'évacuation des copeaux généreux. Trois dents permettent d'accroître la rigidité du noyau et la vitesse d'avance tout en conservant un espace d'évacuation des copeaux supérieur à celui d'un outil standard à 4 dents.
Recherchez des goujures polies, une géométrie positive et précise adaptée aux matériaux non ferreux, et une longueur de goujure suffisante pour la coupe axiale prévue. Le carbure poli nu, les revêtements en nitrure de zirconium et en carbone amorphe sont des options courantes, selon l'alliage, le liquide de refroidissement et les recommandations du fournisseur d'outils. Un revêtement performant sur l'acier ne convient pas nécessairement à l'aluminium.
Utilisez une jauge de longueur réduite, nettoyez le cône et la pince, et mesurez le faux-rond près du tranchant. Un faux-rond sollicite davantage une cannelure que les autres, annulant ainsi l'avantage d'un engagement contrôlé.
Un guide d'application Sandvik Coromant décrit le fraisage trochoïdal comme un procédé éprouvé pour l'aluminium et fournit des valeurs initiales de référence : diamètre de la fraise proche de 65 % de la largeur de la rainure, pas latéral programmé d'environ 8 % du diamètre de la fraise, profondeur axiale d'environ 1 à 1,5 fois le diamètre et profondeur de passe radiale maximale inférieure à 20 % du diamètre de la fraise. Un guide d'application Iscar indique également qu'une usure progressive sur toute l'arête de coupe peut prolonger la durée de vie de l'outil dans les rainures, poches et cavités profondes. Il s'agit de points de référence pertinents, et non de solutions universelles.
5. Créer une fenêtre de démarrage sûre
Variable | Référence de planification | Raisons de le réduire |
Engagement radial, ae | Les recommandations publiées se situent généralement entre 5 % et 15 % du diamètre ; 8 % constitue une référence utile pour les essais cliniques. | Dépassement important, fixation fragile, paroi mince, mauvaise évacuation des copeaux, faux-rond important |
Engagement axial, ap | Utilisez une partie significative de la flûte ; les indications publiées indiquent une valeur de 1,0D à 1,5D. | Longueur de cannelure limitée, jeu du porte-cannelure, mouvement de la paroi, faible rigidité |
Diamètre de coupe | Assez petit pour préserver l'espace disponible et éviter l'enfouissement dans un coin | Rayon d'action restreint, accès limité, évacuation limitée |
Entrée | Entrée hélicoïdale ou tangente en douceur ; éviter la plongée directe sauf si l’outil est conçu à cet effet. | Plancher mince, limite de coupe centrale, outil long instable |
Alimentation | Calculer à partir de la vitesse de rotation vérifiée, du nombre de cannelures et de la charge de copeaux, puis vérifier l'amincissement des copeaux. | Vibrations, augmentation de la charge, mauvaise accélération, usure irrégulière |
Stock de fin de série | Laisser un jeu radial et axial constant pour une finition séparée | Parois minces, distorsion, surfaces d'étanchéité critiques |
Commencez par utiliser les données précises du fournisseur de fraises. Calculez la vitesse de broche selon la formule n = (1000 × Vc) / (π × D), où Vc est la vitesse de coupe en m/min et D le diamètre en mm. Calculez l'avance de la table selon la formule Vf = n × z × fz, où z est le nombre de dents et fz l'avance par dent en mm/dent.
Observez ensuite la machine réelle. Les petites boucles peuvent être limitées par l'accélération, de sorte que l'avance réelle peut rester bien inférieure à la consigne. Une trajectoire stable indique une plage de charge de broche étroite. Un pic répété à un endroit précis signale un engagement excessif, une liaison abrupte ou une zone morte pour les copeaux. Une augmentation progressive sur plusieurs points suggère une usure, un faux-rond, un problème avec le liquide de refroidissement ou une arête rapportée.
Pour les travaux en 2024, le guide de Liqin sur l'usinage de l'aluminium 2024 et la gestion de l'usure des outils renforce la nécessité d'évaluer la vitesse, la charge de copeaux, l'AE et l'AP ensemble plutôt que de considérer le régime moteur comme le paramètre principal.
6. L'évacuation des copeaux fait partie de la trajectoire d'outil.
L'arrosage par l'outil est particulièrement utile lorsque l'outil et son porte-outil le permettent, car le jet atteint alors la profondeur de coupe. Des buses externes correctement orientées peuvent également être efficaces dans les cavités ouvertes. Le soufflage d'air peut s'avérer performant pour les procédés à sec ou à faible quantité approuvés. Quelle que soit la méthode, assurez-vous que le flux atteigne la profondeur de coupe la plus importante.
Ne dirigez pas toutes les buses d'un seul côté. Un jet doit atteindre la zone de travail ; un autre peut aider à remonter les copeaux vers une ouverture. Contrôlez la concentration et la propreté du liquide de refroidissement en vous basant sur les recommandations du fournisseur et la procédure de mesure de l'atelier, plutôt que d'appliquer un pourcentage unique à tous les produits.
Avant d'usiner une pièce coûteuse, effectuez une coupe à une profondeur représentative, arrêtez-vous en toute sécurité et inspectez la cavité. Un amas de copeaux dans un coin révèle plus qu'une animation FAO fluide. Pour l'usinage sans surveillance, vérifiez l'évacuation des copeaux dans la zone la plus profonde et la plus confinée, et pas seulement au premier niveau visible.
7. Détails de la FAO qui protègent la durée de vie de l'outil
1. Utilisez une entrée tangente ou hélicoïdale. Une plongée rectiligne restreint l'espace pour les copeaux et sollicite excessivement le centre de l'outil, sauf si la fraise est conçue à cet effet.
2. Limitez l'engagement dans les angles et les zones étroites. Évitez que le matériau résiduel ne surprenne l'outil par un contact quasi-sur toute sa largeur.
3. Veillez à la fluidité des liaisons. Les changements de direction brusques créent des à-coups et peuvent ralentir la machine en dessous de la vitesse d'avance prévue.
4. Ne descendez que lorsque les conditions de copeaux le permettent. Évitez de perdre du temps avec des retraits inutiles, mais ne vous engagez pas dans un amas de copeaux.
5. Séparez l'ébauche de la finition. Conservez une épaisseur uniforme pour l'opération finale de paroi, de fond, de joint d'étanchéité ou de perçage.
6. Utilisez l'usinage de finition. Un outil plus petit permet de nettoyer les angles sans enfouir l'ébaucheur principal.
7. Simulez le porte-objet et le col, et pas seulement le tranchant.
8. Veuillez vérifier le programme affiché. Une densité de points excessive peut entraîner des hésitations de la commande ou une pénurie de données.
8. Protéger les parois minces et vérifier le résultat
Un faible engagement ne supprime pas les contraintes résiduelles et ne rigidifie pas une paroi flexible. Travaillez rugueusement tant que le matériau environnant soutient encore la structure. Laissez un stock équilibré, prévoyez des zones de détente lorsque la voie l'exige et terminez par passes contrôlées.
Pour les parois hautes, alternez les côtés ou utilisez des sangles axiales afin que la force ne soit pas toujours dirigée vers le côté le plus faible. Pour les planchers minces, évitez de piéger les copeaux chauds sous l'outil et minimisez la force axiale inutile. Le dispositif de fixation doit maintenir les références fonctionnelles sans contraindre temporairement la pièce.
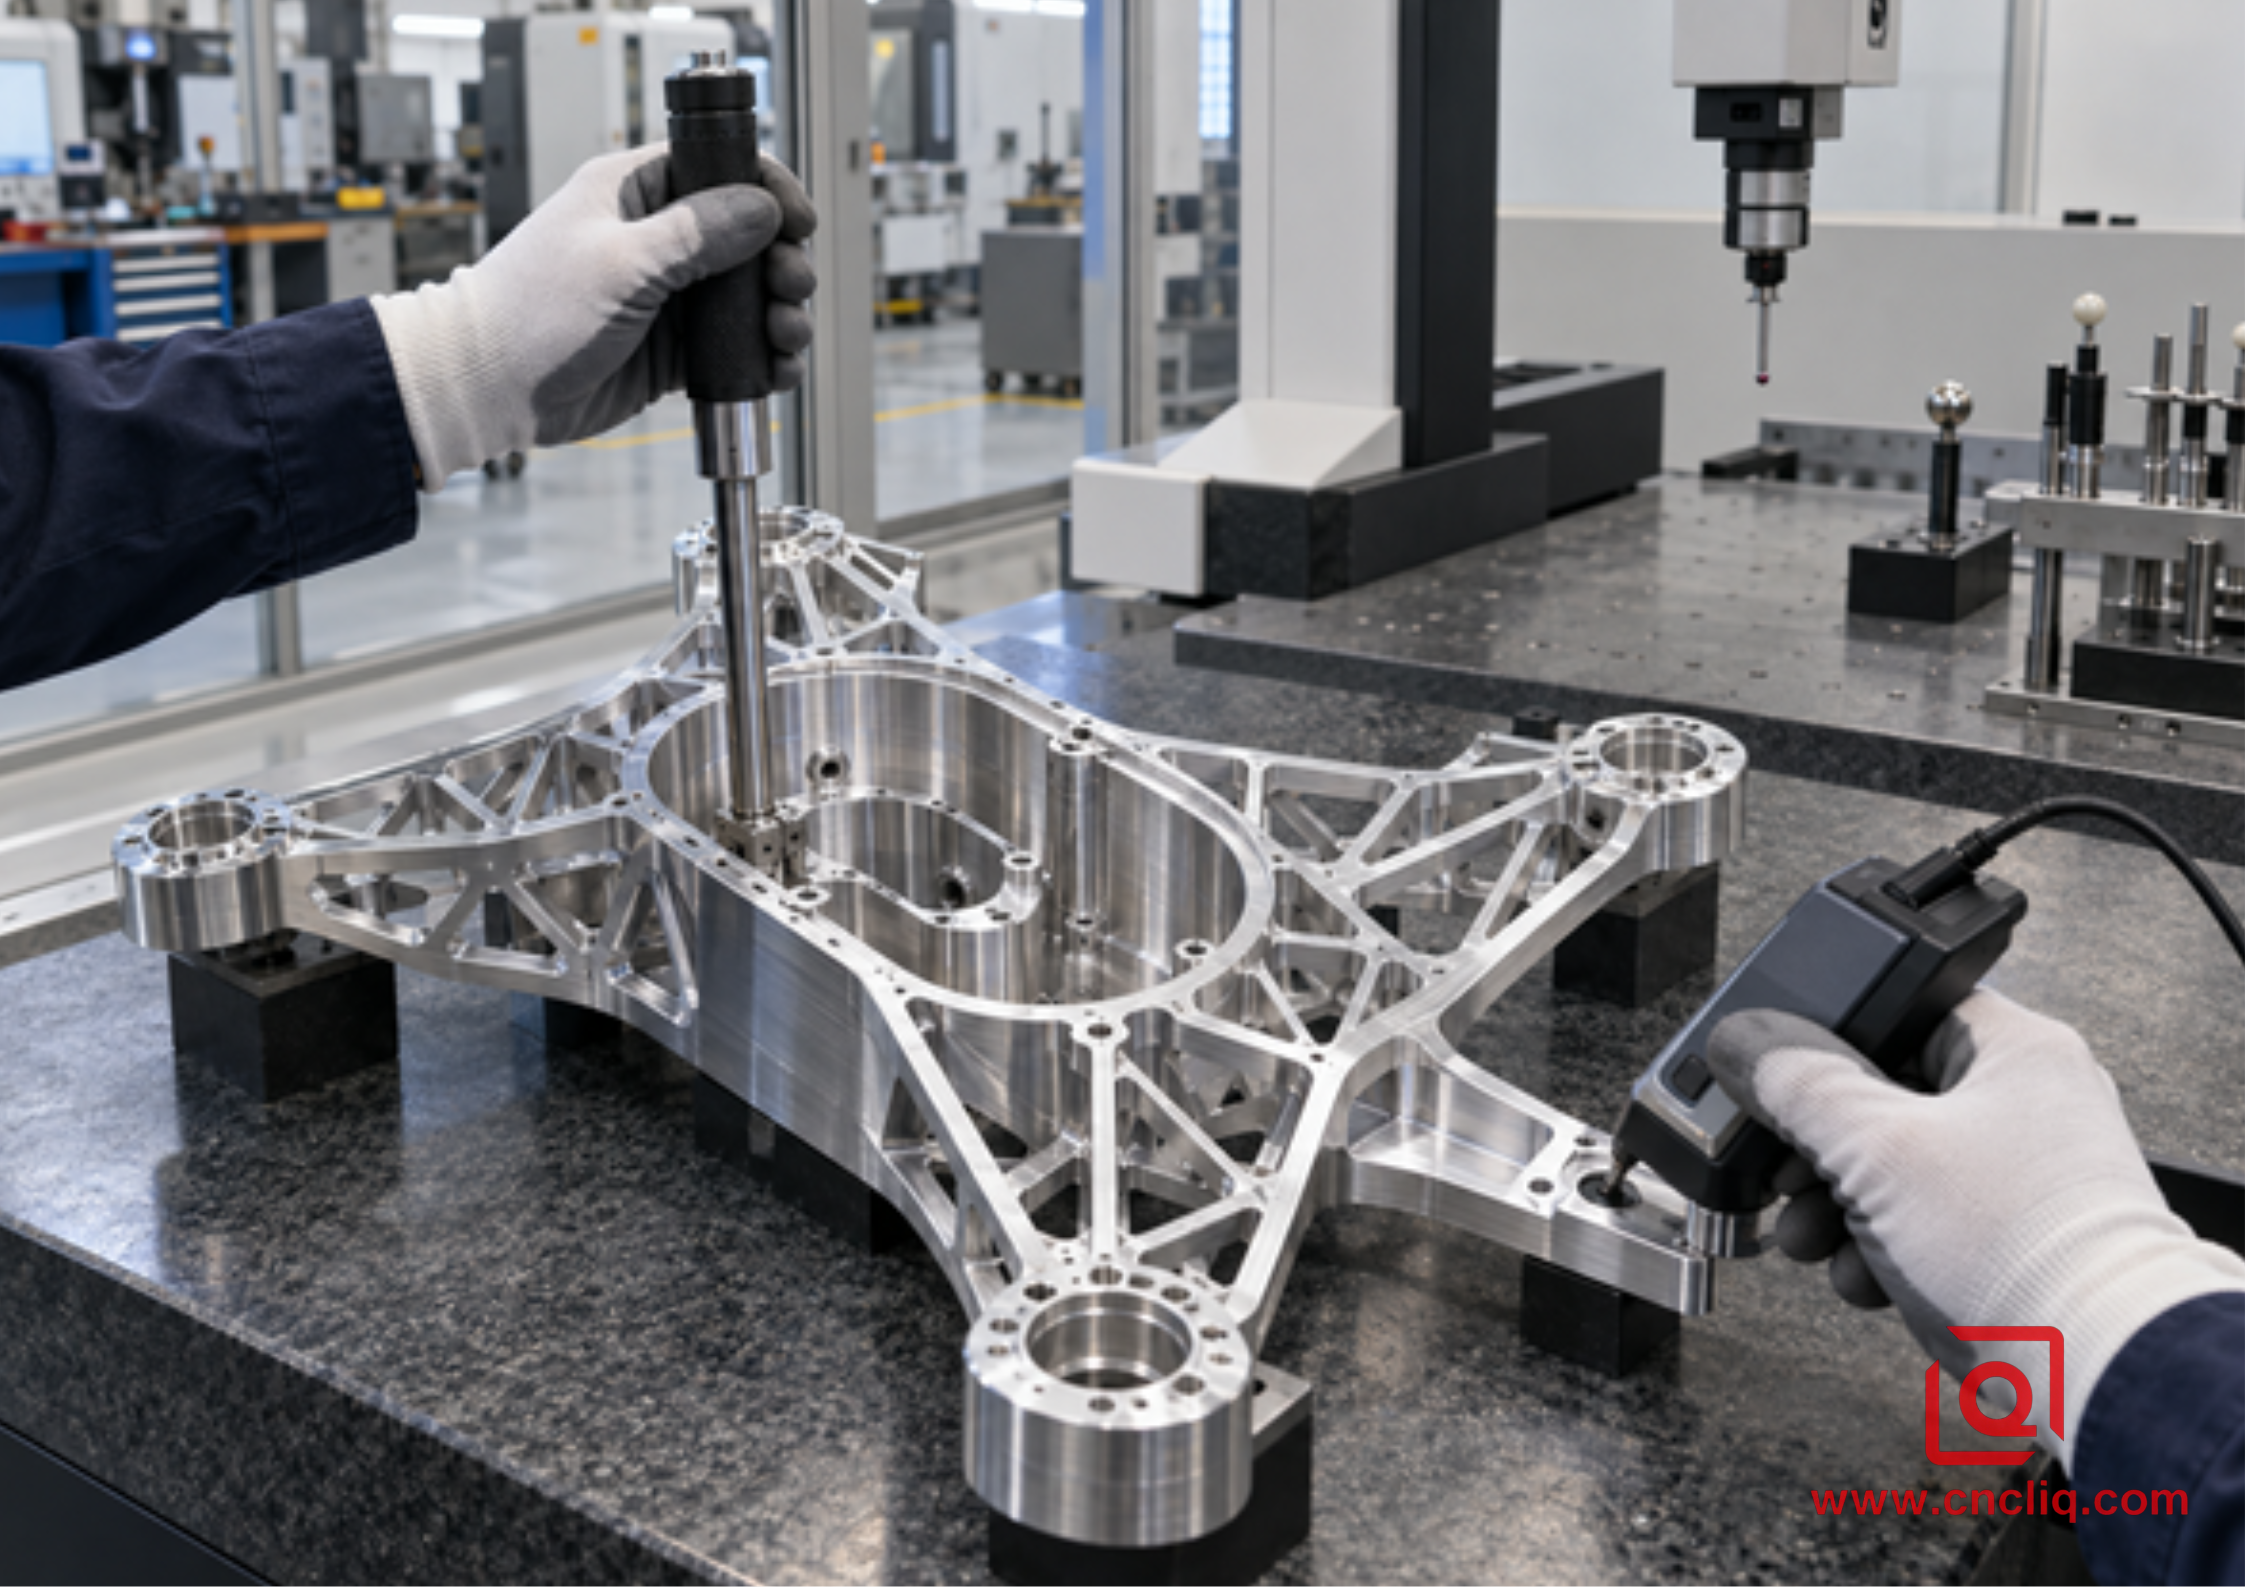
L'inspection doit être effectuée après vérification de la fonction. Une machine à mesurer tridimensionnelle (MMT) permet de cartographier la position des cavités, le profil des parois et les références ; un comparateur d'alésage peut convenir pour un diamètre fonctionnel ; un profilomètre de surface vérifie la texture spécifiée. La mesure doit être effectuée après stabilisation de la pièce à une température contrôlée et enregistrée. Il est impératif de définir la configuration des références et la méthode d'inspection avant la production lorsque la pièce comporte des surfaces d'étanchéité, des alésages profonds ou des passages sécants.
9. Boîtier composite anonyme : collecteur à vide à poche profonde

Ce cas composite anonymisé repose sur des conditions d'usinage sur mesure courantes. Il illustre un processus d'ingénierie crédible, et non l'affirmation qu'un seul ensemble de paramètres s'applique à toutes les commandes.
Un client du secteur de l'automatisation industrielle avait besoin d'un corps de collecteur à vide en aluminium 6061-T651 doté d'une cavité profonde en forme de goutte d'eau, de bossages de ports entrecroisés, d'une surface d'étanchéité surélevée et de passages percés transversalement. La cavité devait présenter une grande portée, tandis que la surface d'étanchéité environnante devait rester stable. Le plan prévoyait la réalisation de prototypes, suivie de la production en série après validation fonctionnelle.
Le concept initial utilisait une fraise en bout standard et une trajectoire de décalage classique. La programmation était simple, mais la fraise restait trop longtemps en position d'engagement maximale. Les copeaux s'accumulaient près de l'extrémité étroite, provoquant des pics de charge répétés et un état d'arête irrégulier.
Lors de l'analyse de fabricabilité (DFM), le client a autorisé un rayon interne non fonctionnel plus important et a identifié des zones de fond de trou uniquement destinées au dégagement. Le programmeur a alors pu utiliser une fraise d'ébauche à trois dents spécifique à l'aluminium, avec un ensemble plus court. La nouvelle stratégie d'ébauche reposait sur un faible engagement radial, un engagement axial utile dans les limites de l'outilleur, une entrée hélicoïdale progressive et un mouvement contrôlé dans les angles. Une buse d'arrosage ciblait la coupe, tandis qu'une seconde évacuait les copeaux vers l'ouverture.
L'équipe a laissé une quantité uniforme de matière sur les parois et la surface d'étanchéité. Après desserrage et stabilisation, le point de référence a été rétabli et les surfaces critiques ont été usinées séparément. L'usinage indexé a permis de finaliser les orifices transversaux. Le contrôle par machine à mesurer tridimensionnelle (MMT) a porté sur les points de référence et la position des orifices, tandis que la surface d'étanchéité a fait l'objet de contrôles spécifiques de planéité et de texture.
Le principal avantage résidait dans une production prévisible plutôt que dans une vitesse d'avance nominale. La charge sur la broche est devenue plus stable, l'extrémité étroite a cessé d'accumuler des copeaux et les changements d'outils ont pu être planifiés en fonction de l'usure observée plutôt que d'une casse imprévue.
Le bloc collecteur en aluminium de précision proposé par Liqin est un exemple pertinent pour les acheteurs qui évaluent les passages usinés, les surfaces d'étanchéité, l'anodisation et le contrôle qualité. La catégorie « Usinage d'aluminium sur mesure » présente d'autres options de matériaux et de produits.
10. Dépannage par symptôme
Symptôme | Vérifiez d'abord | Chemin de correction |
Aluminium soudé à la cannelure | Charge de copeaux, lubrification, état des bords, recoupe | Rétablir la charge de copeaux vérifiée, améliorer la distribution, nettoyer les copeaux, utiliser la géométrie de l'aluminium |
Bavardage uniquement à pleine profondeur | Dépassement, contact du support, paroi fragile, outil usé | Raccourcir l'assemblage, vérifier le jeu, réduire l'ae, étape de finition |
Pic de charge dans chaque coin | Engagement, rayon, stock restant | Ajuster la came, utiliser un outil de repos, augmenter le rayon de conception admissible |
sol de poche rayé | Chips sous le coupe-frites, liens de maintien vers le bas | Rediriger le liquide de refroidissement ou l'air et ajouter des mouvements de nettoyage de copeaux sécuritaires |
Une flûte s'use plus vite | Nettoyage du porte-objet et du porte-objet | Nettoyer, remonter, mesurer près du bord, remplacer la pince usée |
L'alimentation programmée est élevée mais le cycle est lent | Limites d'accélération ou code dense | Parcours fluide, taille de la boucle de révision, publication et anticipation des contrôles |
La pièce bouge après le desserrage | Déformation du collier ou contrainte résiduelle | Réduisez la force de serrage, équilibrez l'ébauche, ajoutez de la relaxation et un nouveau palpage |
11. Éléments à fournir pour une demande de devis rapide et précise
Veuillez fournir un modèle 3D stable et un dessin 2D précis, en indiquant l'alliage et l'état de trempe, les quantités de prototypes et de lots, les dimensions critiques pour la qualité, les références, la profondeur des cavités, les rayons minimaux, les zones à parois minces, les exigences de finition, les certificats, les rapports d'inspection et les résultats des tests de pression et d'étanchéité. Veuillez inclure les informations relatives aux pièces d'accouplement lorsque la fonction repose sur une surface d'étanchéité, un alésage ou un orifice.
Le coût dépend moins du volume de la poche que de la portée, de la rigidité des parois, du rayon des angles, de la tolérance, du contrôle, du nombre de réglages et de l'accessibilité des outils. Il est déconseillé de serrer systématiquement toutes les dimensions. Marquez les éléments qui contrôlent l'étanchéité, l'alignement, le montage des roulements, la position optique ou l'assemblage. Cela permet au fournisseur de garantir le bon fonctionnement sans ajouter de temps d'usinage inutile.
Pour les projets confidentiels, exigez un accord de non-divulgation avant tout transfert de fichiers sensibles et précisez les exigences de conservation ou d'accès dans la demande de devis. Afin d'établir un calendrier pertinent, dissociez l'approbation du prototype du délai de production et identifiez les documents de finition et d'inspection requis.
Liqin propose des services d'usinage CNC sur mesure pour le prototypage et la production en série. Envoyez-nous votre modèle, votre dessin, la quantité, l'alliage et la liste des caractéristiques techniques pour une étude technique et un devis.
Cliquez ici pour toute demande 👆
FAQ
1. Le fraisage trochoidal est-il identique au dégagement adaptatif ?
Ces termes se recoupent, mais ne sont pas toujours synonymes. Le fraisage trochoidal utilise traditionnellement des arcs de cercle répétés, tandis que le dégagement adaptatif ou dynamique est une stratégie FAO plus globale qui module le mouvement pour maintenir un engagement précis. Les deux techniques visent à réduire les variations de charge. Pour une demande de devis, privilégiez la maîtrise de l'engagement, de l'entrée, de l'évacuation des copeaux et la vérification du mouvement machine plutôt que la marque du logiciel.
2. Quel engagement radial dois-je utiliser pour le fraisage d'aluminium en profondeur ?
Les recommandations initiales publiées préconisent généralement un engagement trochoïdal d'environ 5 % à 15 % du diamètre de l'outil, 8 % constituant une référence utile. Le guide Sandvik cité recommande de ne pas dépasser 20 % pour la profondeur de coupe radiale maximale. La valeur optimale dépend de la fraise, de la longueur de goujure, du dépassement, du faux-rond, de l'alliage, de la rigidité de la machine, du liquide de refroidissement et de la rigidité de la paroi. Commencez par les données du fabricant d'outils et validez-les par l'analyse de la charge, de la forme des copeaux, du bruit, de la température et de l'arête de coupe.
3. Combien coûte une pièce en aluminium sur mesure à poche profonde ?
Il est impossible de déterminer un prix unitaire réaliste sans connaître la géométrie, la quantité, l'alliage, les tolérances, la finition et le périmètre d'inspection. Les coûts supplémentaires incluent une grande profondeur d'usinage, de petits rayons d'angle, des parois minces, des réglages multiples, l'anodisation et un rapport CMM complet ; à l'inverse, des rayons plus importants, un accès aisé aux outils, des tolérances réalistes et la production en série régulière peuvent les réduire. Pour obtenir un devis comparable, veuillez fournir un fichier STEP, un dessin technique, votre volume annuel et la liste des CTQ (critères de qualité critiques).
4. Quel délai dois-je prévoir et comment la confidentialité des dessins est-elle gérée ?
Le délai de livraison dépend de la disponibilité des matériaux, de l'outillage, de la complexité des dispositifs de fixation, de l'approbation du prototype, des finitions et de la documentation d'inspection. Il est donc essentiel de le confirmer dans le devis officiel plutôt que de se fier à une estimation générique trouvée sur un blog. Si la conception est confidentielle, exigez un accord de confidentialité avant tout transfert de fichiers, identifiez les restrictions d'exportation ou d'accès, et convenez des modalités de stockage et de partage des plans, des révisions et des rapports d'inspection.
5. Quels enregistrements de qualité dois-je demander pour une pièce à cavité profonde ?
Demandez les documents correspondant à la fonction : certification des matériaux si nécessaire, contrôle du premier article ou inspection dimensionnelle des caractéristiques critiques, résultats de la MMT pour les relations de référence, preuves de texture de surface pour les zones d’étanchéité et résultats des tests de pression ou d’étanchéité lorsque des fluides sont transportés. Évitez d’exiger systématiquement un dossier de rapport volumineux ; définissez les CTQ (critères critiques de qualité), les critères d’acceptation, l’échantillonnage et le format des documents sur le bon de commande ou le plan qualité.
Cliquez ici pour toute demande 👆
Résumé
Le fraisage trochoidal permet d'allonger la durée de vie des outils dans les cavités profondes en aluminium, à condition de maîtriser l'ensemble du processus : maintenir un engagement radial faible et constant, utiliser judicieusement la longueur de la goujure, corriger l'amincissement des copeaux, minimiser le faux-rond et le dépassement, évacuer les copeaux de la zone la plus profonde, protéger les parois minces avec une surépaisseur équilibrée et une finition séparée, et vérifier le résultat par des contrôles de charge, d'usure d'outil et dimensionnels. Une demande de devis complète doit préciser l'alliage et l'état de trempe, la géométrie, la quantité, les critères critiques de qualité (CTQ), la finition, les exigences de confidentialité et le périmètre d'inspection, afin que la méthode de fabrication prenne en compte les risques réels d'assemblage et non les approximations.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
