 Français




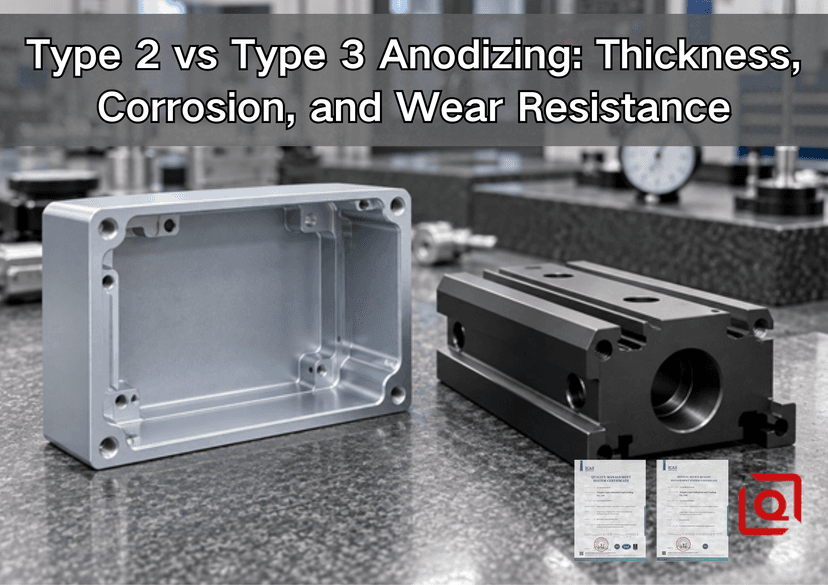
Un échantillon anodisé noir peut être parfait sur la table d’approbation. Puis la production arrive, l’arbre s’arrête à l’embouchure de l’alésage et la décision de finition devient soudain un problème d’assemblage. Si cela vous semble familier, ce guide est fait pour vous. Ce guide transforme les spécifications en choix pratiques en atelier. Vous verrez ce que les 2 processus changent réellement, pourquoi « plus dur » ne signifie pas automatiquement « meilleur » et ce dont un fournisseur d'usinage a besoin avant de pouvoir proposer une pièce en aluminium anodisé de manière responsable.
Dans l'atelier, nous commençons généralement par le type II lorsqu'un acheteur souhaite une protection environnementale régulière et de la couleur. On se dirige vers le type III lorsque la surface elle-même doit travailler : un rail frotte, un piston se déplace ou une poussière abrasive continue de trouver la même zone de contact. L'étiquette n'est que le début. La chimie de l'alliage, l'étanchéité, l'épaisseur du film, le contact avec la crémaillère, le masquage et le moment auquel les dimensions sont inspectées déterminent si la pièce finie s'assemble réellement.
Règle de sélection rapide : Choisissez le type II lorsque l'apparence et la protection contre la corrosion sont scellées. Choisissez le type III lorsqu'une surface en aluminium est une interface d'usure fonctionnelle et que le dessin peut accueillir un oxyde plus épais, plus foncé et de couleur moins cohérente. Si la pièce nécessite les deux, spécifiez l'exigence par surface au lieu d'appliquer aveuglément une finition sur l'ensemble du composant.
1. Type II vs Type III en un coup d'œil
|
Facteur d'ingénierie |
Anodisation sulfurique de type II |
Anodisation dure de type III |
|
Objectif principal |
Protection générale contre la corrosion, aspect, teinture, peinture ou base adhésive |
Résistance à l'abrasion, usure par glissement, surface dure fonctionnelle, isolation électrique qualifiée |
|
Épaisseur d'achat commune |
Souvent 5 à 25 µm ; mettre la plage réelle sur le dessin ou le bon de commande |
La valeur nominale par défaut MIL-PRF-8625 est de 0,002 po (50,8 µm), sauf si une autre épaisseur est spécifiée ; sa plage typique est d'environ 12,7 à 114,3 µm |
|
Couleur |
Couleurs claires/non teintes ou teintes larges ; meilleure voie pour le contrôle cosmétique |
Gris naturel, bronze, olive, marron ou presque noir ; la teinture noire est possible, mais la correspondance des couleurs vives n'est pas sa force |
|
Scellage |
Normalement scellé, sauf indication contraire dans la commande |
Souvent descellé pour une résistance maximale à l’abrasion ; une étanchéité peut être nécessaire lorsque la corrosion entraîne |
|
Effet dimensionnel |
Modeste mais important sur les filetages, les trous de chevilles, les joints et les ajustements serrés |
Substantiel; l'usinage et l'inspection doivent tenir compte de la croissance sur chaque surface revêtue |
|
Pièces les mieux adaptées |
Coffrets, panneaux, supports, boîtiers, poignées, quincaillerie visible |
Corps de vannes, guides, cames, pistons, blocs coulissants, pièces d'actionneurs, charnières |
MIL-PRF-8625 définit le type II par processus et poids de revêtement, et non par une bande d'épaisseur universelle obligatoire. Le « Type II, noir » est donc incomplet lorsque l’épaisseur compte. Le type III est différent : sauf indication contraire dans le contrat, le dessin ou le bon de commande, la spécification fixe un revêtement nominal de 0,002. Classe ne signifie pas niveau de performance : la classe 1 est non teinte et la classe 2 est teinte.
2. Qu'est-ce qui change réellement dans le réservoir d'anodisation ?
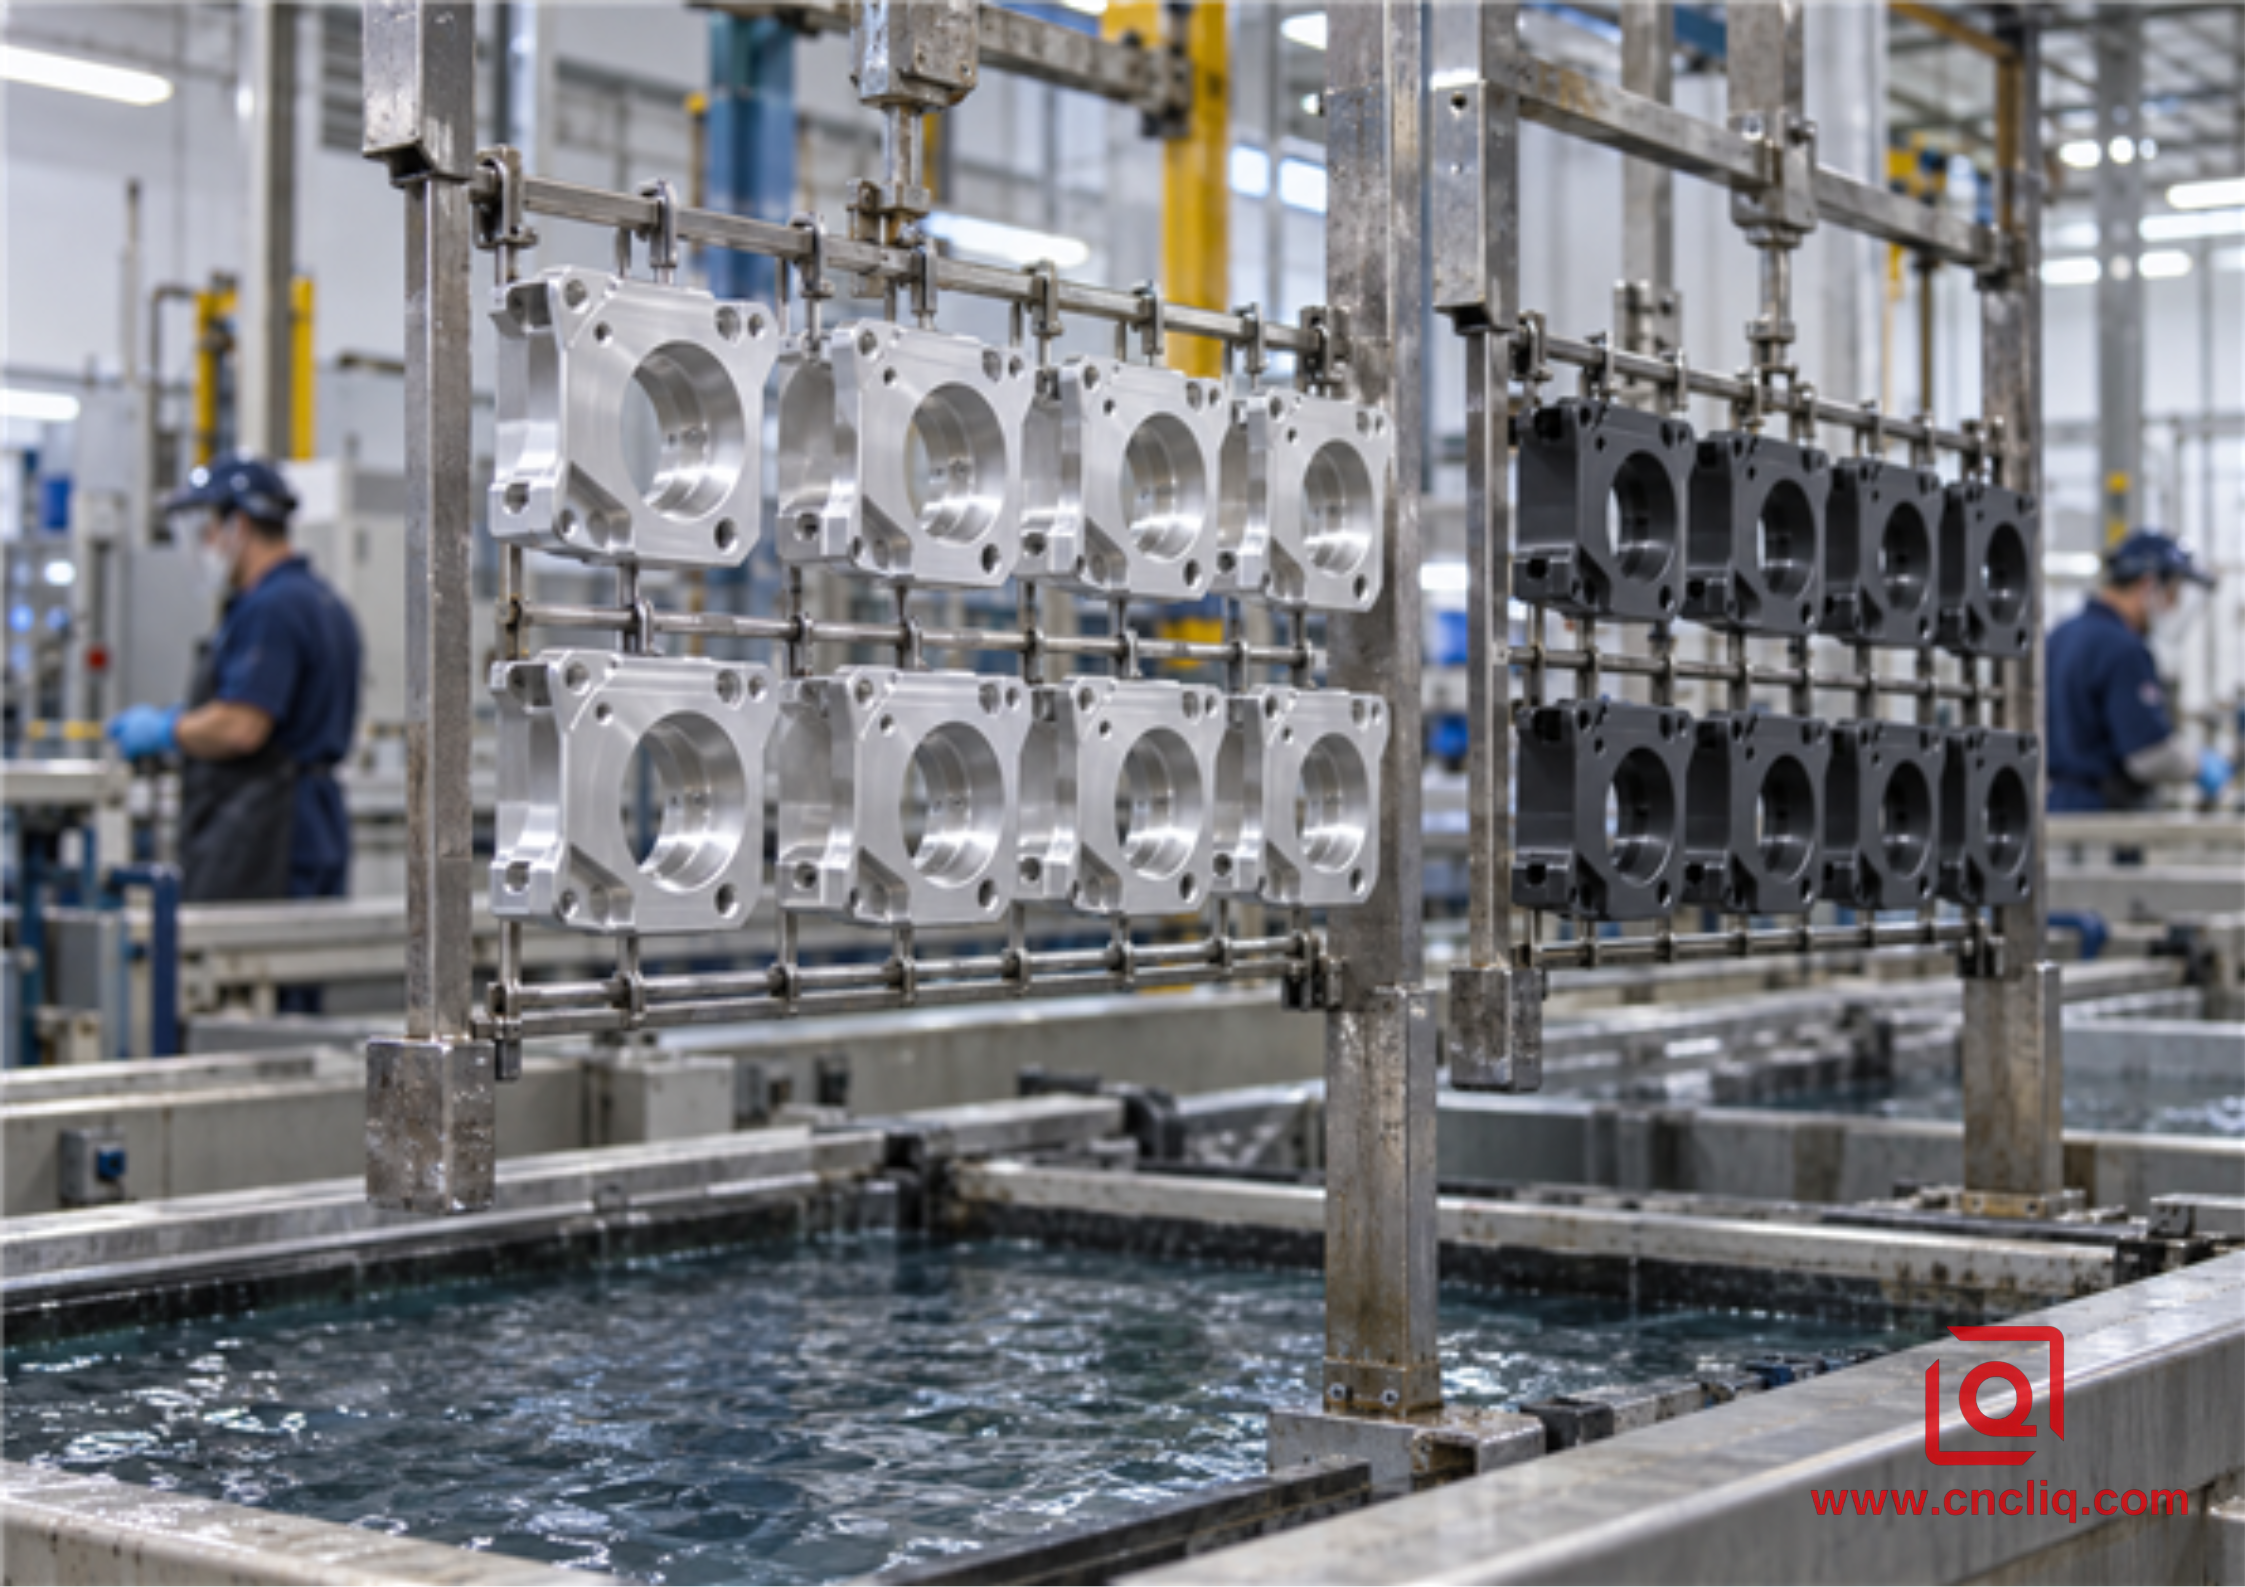
Le contrôle de la production commence par la ségrégation des alliages, le nettoyage, le soutirage, le contact électrique et les conditions stables du bain, et non par la sélection des couleurs.
Les deux types convertissent la surface de l’aluminium en oxyde d’aluminium. Il ne s’agit pas d’une peau lâche pulvérisée sur le composant. La pièce devient l'anode dans une cellule électrolytique, l'oxygène réagit à la surface et un oxyde poreux se développe en partie dans le métal de base et en partie au-dessus de la limite d'origine.
Le type II utilise un bain d'acide sulfurique dans des conditions sélectionnées pour un équilibre utile entre la structure des pores, la protection contre la corrosion, la réponse du colorant et l'efficacité de la production. Le type III crée un revêtement plus lourd et plus dense sous des contrôles plus exigeants. En pratique, cela signifie normalement un bain plus froid, une densité de courant plus élevée, une forte agitation, un contact électrique fiable et une capacité de refroidissement suffisante pour éviter une brûlure locale. Ces exigences expliquent son prix plus élevé et pourquoi les grandes surfaces ou les retraits profonds nécessitent un rayonnage réfléchi.
Le résultat visible dépend toujours de ce qui est entré dans le réservoir. Mettez un couvercle 6061, un support 7075 et un moulage riche en silicium sur le même support et les couleurs peuvent toujours revenir sensiblement différentes. Nous nous attendons également à ce que le mastic de soudure, les zones affectées par la chaleur et l'écoulement des grains soient visibles ; ces indices appartiennent au métal, pas à un opérateur de teinture imprudent. L'anodisation suit le substrat ; il ne cache pas les rayures, les marques de coupe ou les sablage incohérents. Pour une vue plus large du processus, voir Liqin's Guide OEM pour la finition de l'aluminium fraisé CNC .
3. Épaisseur et piège de tolérance
Une couche de type II couramment commandée peut mesurer 10 à 15 µm. Une couche fonctionnelle de type III peut mesurer 40 à 60 µm. La pleine épaisseur n’est pas simplement ajoutée à l’extérieur. Les directives de conception MIL-PRF-8625 indiquent qu'une augmentation vers l'extérieur égale à environ la moitié de l'épaisseur du revêtement peut être attendue sur chaque surface revêtue. La règle familière moitié-dedans, moitié-sortie est celle où nous commençons le calcul de l’allocation. Ce n’est pas là que s’arrête l’inspection. Un véritable premier article nous explique ce que cet alliage, cette gravure et cette position de crémaillère ont fait à cette fonctionnalité.
Quatre dimensions que je contesterais avant la sortie :
- Un tourillon de 20 000 mm recevant 50 µm de revêtement dur ne restera pas à 20 000 mm. En utilisant l'estimation à moitié vers l'extérieur, comptez environ 25 µm de chaque côté, puis prouvez le résultat sur un premier article.
- Un alésage de 12 000 mm revêtu du même 50 µm peut se fermer d'environ 50 µm sur son diamètre. Si l'ajustement de l'arbre est important, surdimensionnez l'alésage avant de terminer ou masquez-le.
- Un filetage interne M3 est trop petit pour être traité avec désinvolture. L'oxyde sur les deux flancs modifie la manière dont l'attache entre et le revêtement à l'intérieur d'un filetage profond peut être inégal. Décidez du masquage et de la jauge finie pendant le DFM.
- Une couche de type II de 12 µm sur un boîtier déplace une seule face de quelques microns seulement, mais deux faces revêtues opposées peuvent toujours resserrer une ouverture de connecteur ou une poche de joint.
Il y a un autre chiffre dans l'empilement : la gravure enlève le métal avant que l'oxyde n'apparaisse. J'aime voir une paire avant-après sur la feuille de contrôle. La première lecture appartient à la fonction usinée ; le second appartient à la pièce finie. Sans cette paire, un trou de cheville serré ou une rainure de joint peut manquer de taille et personne ne peut dire si l'usinage, la gravure ou la croissance en sont la cause.
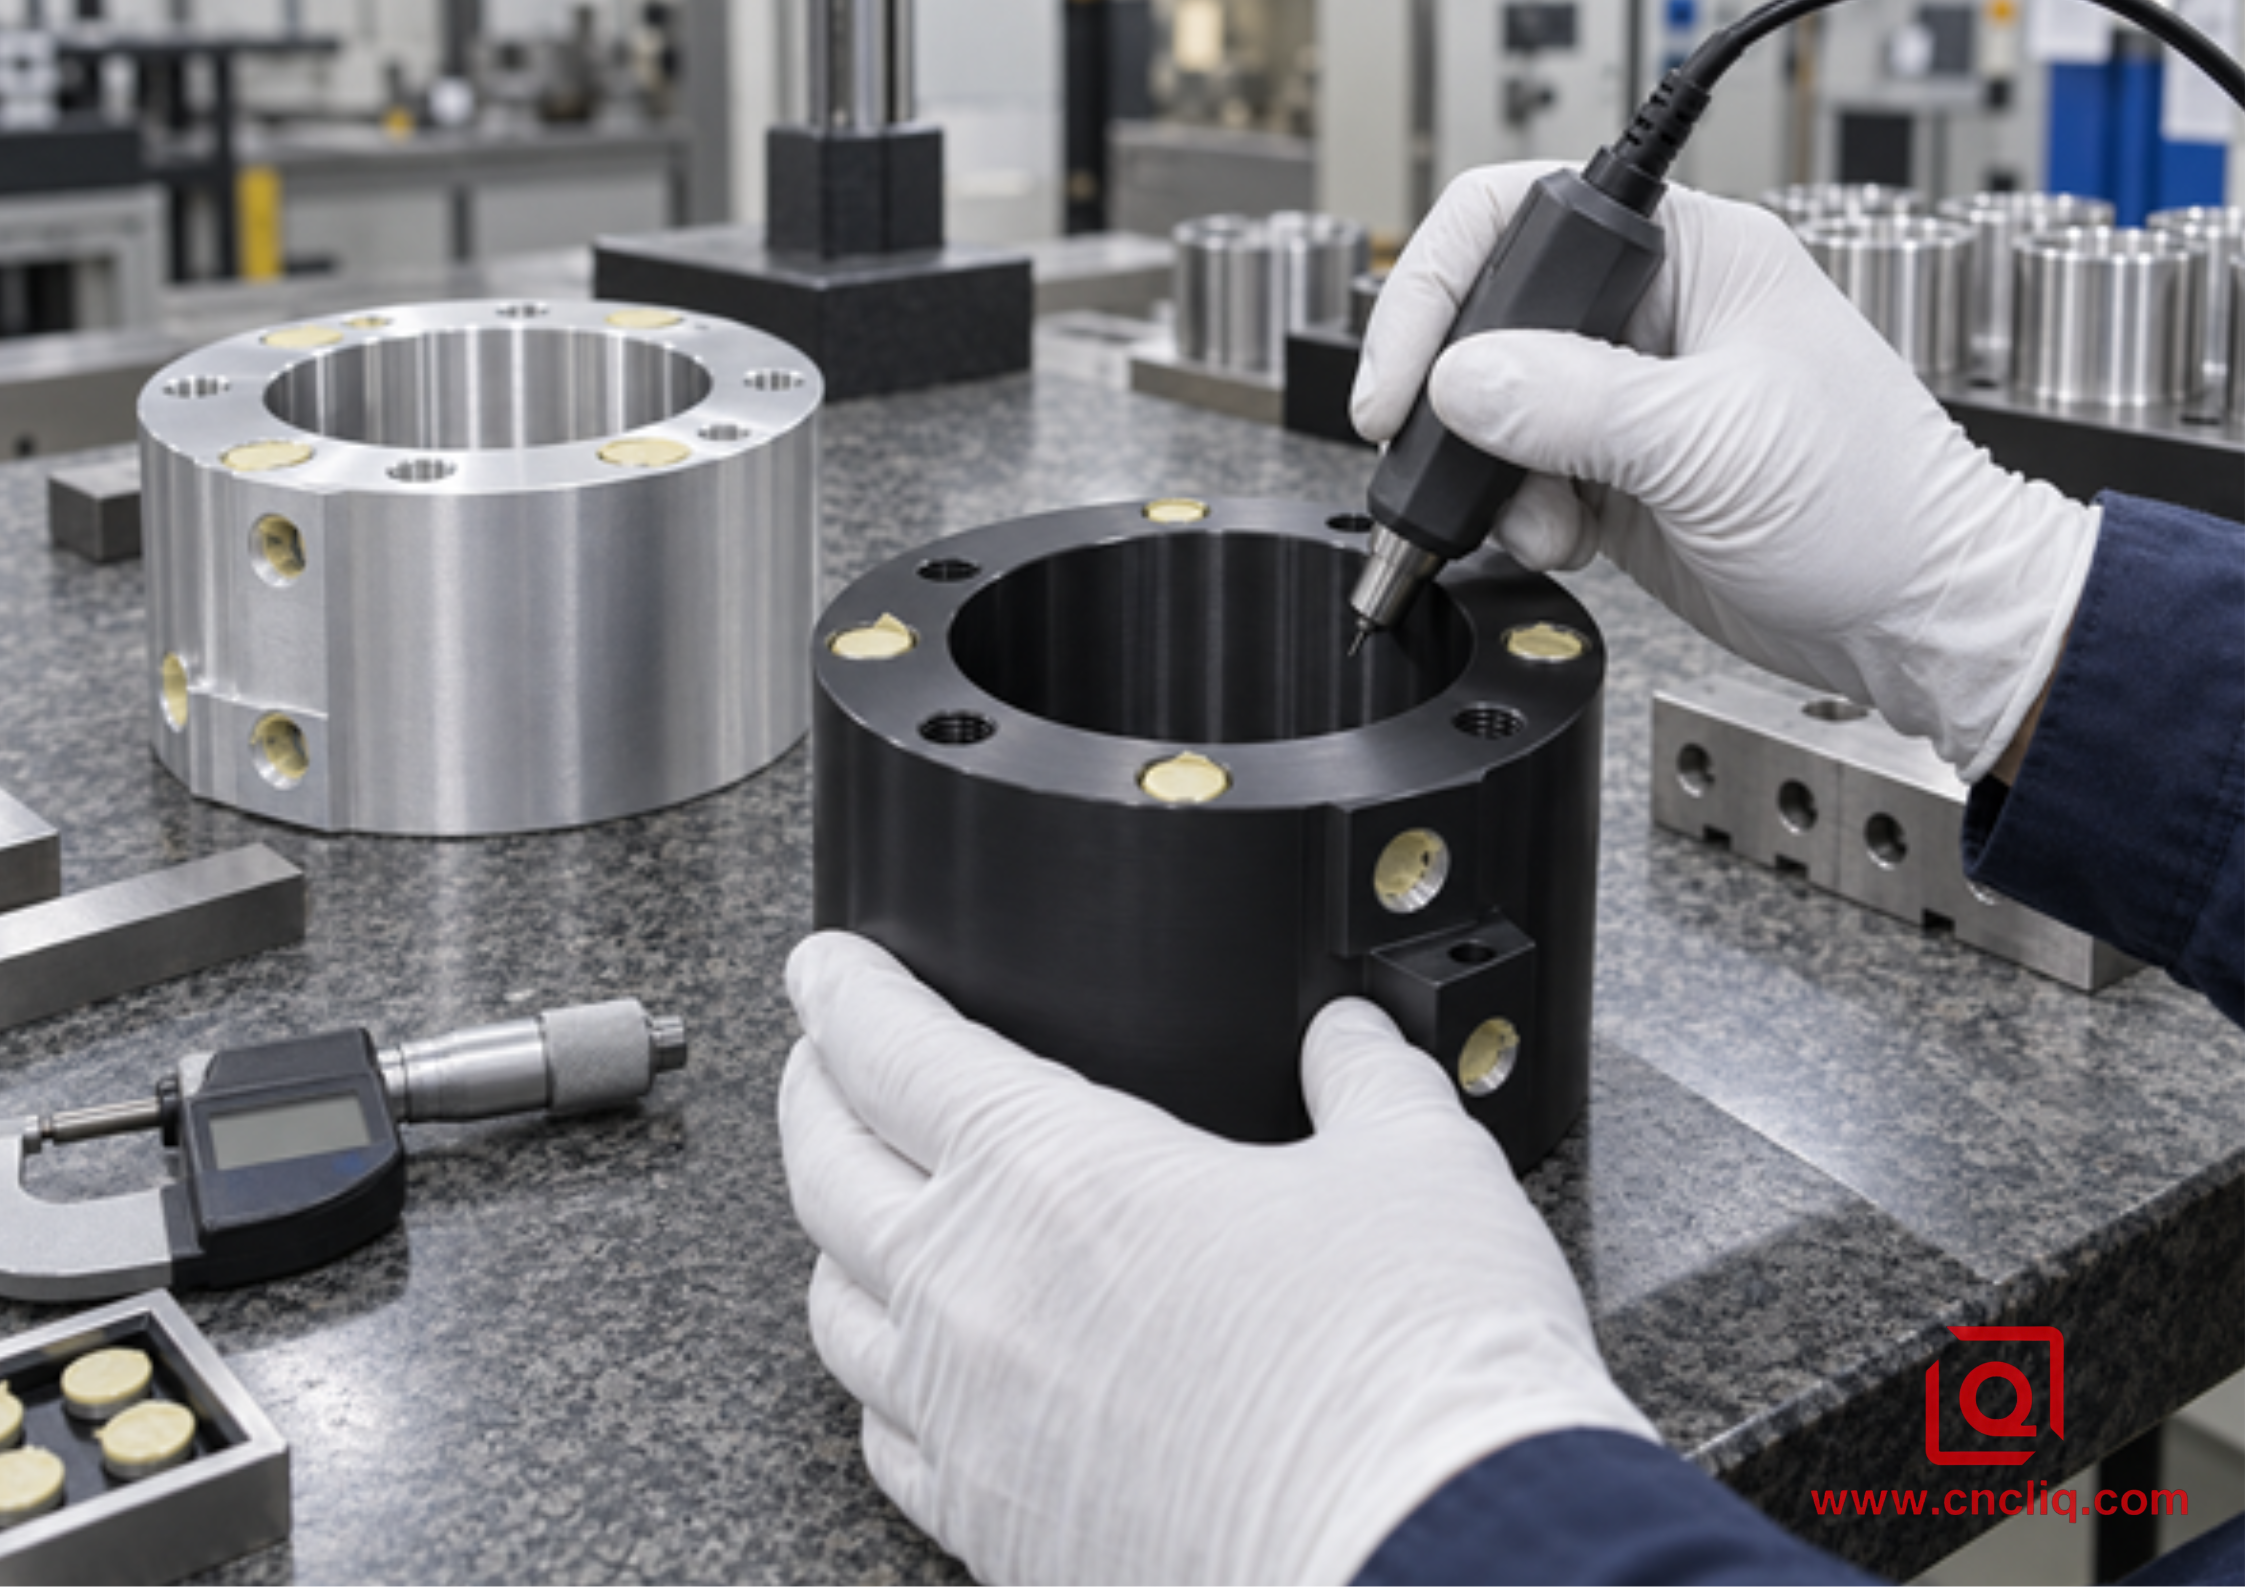
La sonde n'est qu'une partie du contrôle. Nous voulons également la jauge d'accouplement, la limite de masquage et l'emplacement prévu du rack dans la même conversation.
Pour le type III, MIL-PRF-8625 oriente les inspecteurs vers ASTM B244 ou ASTM E376. Ne vous arrêtez pas après une seule pression de la sonde : l'épaisseur rapportée est basée sur au moins 8 lectures. Si l’acheteur et le fournisseur ne sont toujours pas d’accord, une coupe transversale métallographique calibrée fera office d’arbitre. Les courbes, les bords et les différentes conductivités des métaux de base peuvent tous inciter à une lecture par courants de Foucault, le dessin doit donc nommer les endroits qui comptent. Insérez les emplacements de mesure sur le plan de contrôle au lieu de lire un coupon plat pratique et de supposer qu'un alésage borgne correspond.
Liqin Guide DFM pour anodisation dure de type III couvre la tolérance, le masquage et la révision des dessins de manière plus approfondie. Le vérifié collecteur en aluminium usiné CNC sur mesure est un exemple de produit pertinent car les filetages des ports, les faces d'étanchéité, les passages qui se croisent et les alésages de précision rendent la finition indissociable de l'usinage.
4. Résistance à la corrosion : l’épaisseur n’est qu’une partie de la réponse
Une couche dure sombre et épaisse peut sembler rassurante mais se corroder d'abord au niveau d'un coin endommagé. En service humide, nous regardons au-delà du numéro de type et demandons si l'oxyde est continu, s'il a été scellé, quel alliage se trouve en dessous et si le matériel en acier inoxydable ou l'eau emprisonnée crée un point faible local.
Le contrôle standard est spécifique. MIL-PRF-8625F avec l'amendement 2 envoie des échantillons scellés dans un brouillard salin ASTM B117 fabriqué avec une solution à 5 %. Ils y restent pendant 336 heures et l'acceptation est basée sur le nombre et la taille autorisés des fosses, et non sur le fait que le panneau ait toujours l'air neuf comme dans une salle d'exposition. Le type II est scellé, sauf indication contraire. Le type III utilisé pour une abrasion maximale doit rester non scellé ; lorsque la corrosion extérieure est plus importante et qu’une abrasion réduite est acceptable, la commande peut nécessiter un scellement.
- Pour un boîtier extérieur esthétique, le type II scellé sur un alliage forgé approprié peut être le choix le plus prévisible.
- Pour un guide coulissant sec, le type III non scellé peut mieux protéger la surface d'usure.
- Pour une pièce résistante en service humide, le dessin doit résoudre le compromis entre l'usure et le joint.
- En cas d'exposition galvanique, isolez les métaux différents si nécessaire et maintenez le drainage. L'anodisation ne peut pas sauver une mauvaise conception de joint.
Le brouillard salin est un outil de qualification de processus, et non une horloge directe de la durée de vie sur le terrain. Un résultat de 336 heures ne signifie pas 336 heures en extérieur. Insérez toute durée requise, limite de fosse et alliage de coupon dans la demande de prix et le plan qualité.
5. Résistance à l’usure : là où le type III mérite sa place
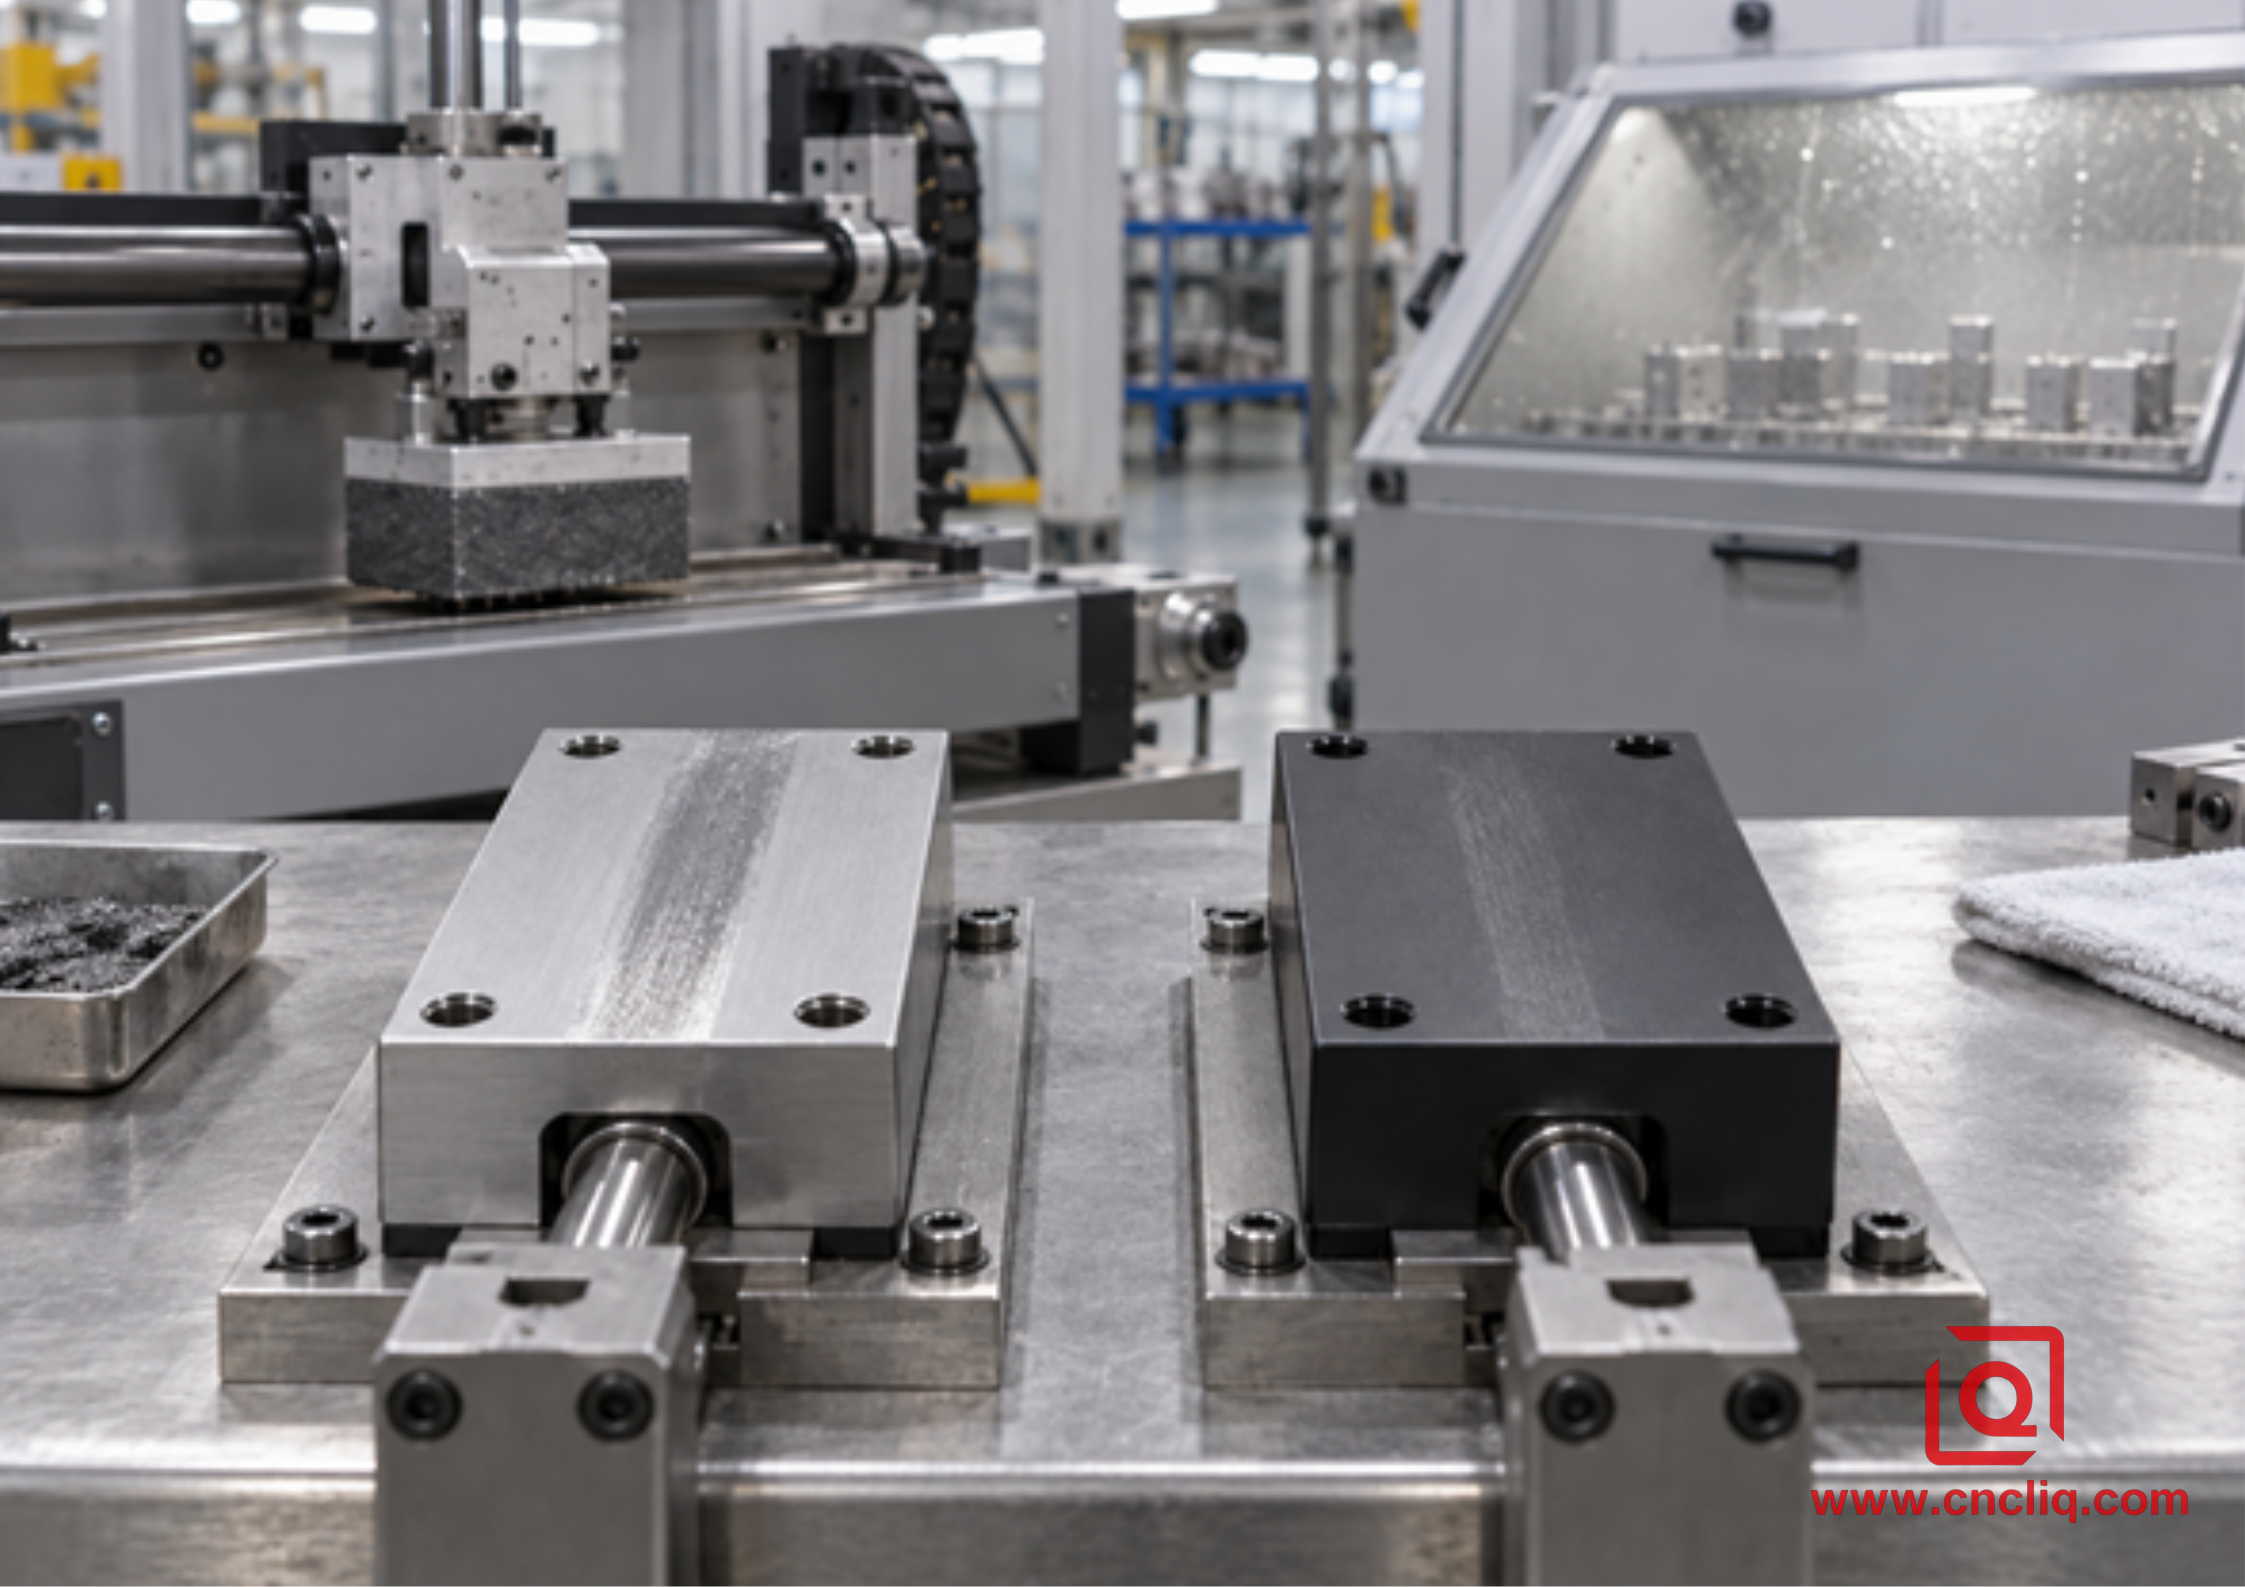
L'usure dépend de la structure du revêtement, de la surface d'appui, de la charge, de la lubrification, de l'étanchéité et de la méthode de test, et non seulement de la couleur.
Le test d’usure est tout aussi concret. Dans le cadre de la route MIL-PRF-8625, un panneau non scellé de type III utilise la norme ASTM D4060 avec des roues CS-17. Chaque roue transporte 1 000 g et tourne à 70 tr/min ; la course dure 10 000 cycles. Ensuite, la perte de poids est convertie en indice d’usure. Le plafond est de 3,5 mg pour 1 000 cycles pour les alliages contenant 2 % de cuivre ou plus, et de 1,5 mg pour les autres alliages. Ces chiffres sont plus utiles que « extrêmement durables » car ils identifient une méthode et un seuil d'acceptation.
Ne transformez pas ce test en une durée de vie universelle. Un joint, un rail de guidage poussiéreux, un boîtier portatif et un siège de roulement imposent différentes pressions, débris, lubrification, températures et surfaces d'appui. Le type III survit généralement au type II sous l’abrasion, mais une épaisseur plus élevée n’est pas toujours meilleure. La spécification indique que la résistance à l'abrasion peut diminuer de près de 3 mils et n'augmente pas automatiquement avec l'épaisseur. Il prévient également que l’étanchéité réduit la résistance à l’usure de type III.
6. Alliage, couleur et finition de surface
Le 6061-T6 est le matériau que nous pouvons normalement traiter par usinage et anodisation sans trop de drame esthétique. Une pièce 7075-T651 est une autre conversation : sa résistance peut convenir à la structure, mais le revêtement dur naturel est souvent plus foncé. Les stocks 2xxx riches en cuivre, les stocks 7xxx riches en zinc et les pièces moulées méritent un essai de finition rapide. Les pièces moulées 360, 380 et 383 riches en silicium peuvent devenir grises ou marbrées, et il est difficile de leur appliquer une épaisse couche dure. MIL-PRF-8625 restreint également le type III au-dessus des teneurs nominales spécifiées en cuivre et en silicium, sauf approbation obtenue.
Pour la correspondance des couleurs, le contrôle de l'alliage et de l'état, le lot de matériaux des parties visibles, la direction d'usinage ou de sablage, les échantillons limites approuvés et les zones de marquage de crémaillère. « L'anodisation noire » ne constitue pas à elle seule une norme cosmétique objective. Le type II est normalement meilleur pour les couleurs vives. Le type III peut être teint, notamment en noir, mais sa teinte sombre naturelle limite le résultat. Une pièce peut dépasser l’épaisseur et l’usure tout en manquant une attente tacite d’une parfaite uniformité d’un noir de jais.
Des parois minces, des arêtes vives, des surfaces interrompues et des zones mixtes coulées/usinées peuvent également créer des variations. Liqin guide des pièces OEM en aluminium personnalisé explique pourquoi l'alliage, la stratégie CNC et la finition doivent être examinés ensemble.
7. Cas client anonyme : un support de collecteur coulissant
Statut du dossier : Il s’agit d’un composite fictif et anonymisé basé sur des conditions d’usinage personnalisées courantes. Il n’est pas revendiqué comme une seule commande identifiable.
Un acheteur d'automatisation a demandé des supports de collecteur 6061-T6 contenant des passages pneumatiques, un alésage de guidage H7, des filetages M4, 2 plages d'étanchéité et un rail externe coulissant contre un patin d'usure en polymère. Le premier dessin indiquait partout « anodisation dure noire » mais omettait l'épaisseur, le scellement, le masquage et l'étape dimensionnelle.
Une couche nominale de type III de 50 µm pourrait fermer l'alésage de guidage d'environ 50 µm en utilisant la règle de planification à moitié vers l'extérieur. Le client avait besoin d'une longue durée de vie des rails, sans revêtement dur à l'intérieur des ports ou sur les faces des joints. Le tracé révisé ne recouvrait que les rails exposés et les surfaces d'usure extérieures. L'alésage, les filetages, les zones d'étanchéité et le point de mise à la terre étaient masqués. Le rail a reçu une surépaisseur d'usinage et un rayon de bord contrôlé. L'inspection portait sur la largeur fonctionnelle, la jauge d'alésage, l'épaisseur du revêtement aux endroits convenus et la zone de marquage des crémaillères. Un lot de prototypes a été assemblé et recyclé avant sa sortie.
Le revêtement dur sélectif ajoutait un travail de masquage, mais évitait les alésages serrés et les revêtements inutiles. Chaque fournisseur pouvait proposer le même périmètre de finition et le même package d'inspection, ce qui rendait la comparaison des prix plus significative.
8. Mettez l'exigence sur le dessin et la demande de prix
|
Champ de demande de devis |
Indiquez ceci |
Pourquoi c'est important |
|
Matériel |
Alliage, trempe, contrôle des lots |
Affecte la croissance, la couleur, la corrosion et la couche dure réalisable |
|
Type/classe |
Type II ou III ; Classe 1 ou 2 |
Sépare le processus de la couleur |
|
Épaisseur |
Cible, tolérance, emplacements |
Ajustement des contrôles et hypothèses des fournisseurs |
|
Couleur/texture |
Couleur, itinéraire de sablage/gravure, limites d'échantillons |
Rend l'apparence mesurable |
|
Scellage |
Obligatoire, interdit ou proposé |
Résout la corrosion par rapport à l'usure |
|
Masquage |
Filetages, alésages, contacts, joints, repères de crémaillère |
Protège les interfaces fonctionnelles |
|
Dimensions |
Dimensions et jauges avant et après finition |
Clarifie l’étape d’acceptation |
|
Enregistrements |
Épaisseur, brouillard salin, abrasion, couleur, FAI, CMM, certificat matériau |
Faire correspondre les preuves au risque |
Exemple de type II : "Anodisation selon MIL-PRF-8625, Type II, Classe 2, noir ; 10–15 µm ; joint requis ; masquer les filetages et les plots de mise à la terre identifiés ; les dimensions finies s'appliquent après le revêtement ; couleur selon l'échantillon limite approuvé."
Exemple de type III : "Anodisation dure selon MIL-PRF-8625, Type III, Classe 1 ; 50 µm nominal ; non scellé pour l'usure ; masquer les alésages et les faces d'étanchéité ; mesurer l'épaisseur en A, B et C ; les dimensions marquées FAI s'appliquent après le revêtement. " Ces exemples ne constituent pas des instructions universelles ; l'autorité de dessin doit confirmer la légende finale.
Vous envisagez une pièce en aluminium anodisé ? Envoyez le dessin 2D, le modèle 3D, l'alliage et la trempe, la quantité annuelle, les dimensions de contact, l'environnement, la couleur et les surfaces qui glissent, scellent, conduisent l'électricité ou restent sans revêtement. Liqin peut examiner l'allocation, le masquage, l'inspection et terminer la sélection avant le devis. Soumettez votre projet pour un examen de fabrication et un devis compétitif.
8.1 Les contrôles du premier article qui comptent
Un premier article doit entrer dans l'assemblage réel, et pas seulement un sac d'échantillon en plastique. Essayez l'arbre dans son alésage, passez le joint sur son bord et faites passer les jauges spécifiées dans les filetages finis. Les poches profondes et les fentes étroites peuvent ne pas produire le même oxyde qu'une face ouverte, alors mesurez les emplacements qui affectent la fonction.
Enregistrez une caractéristique critique avant et après l’anodisation. Cette paire sépare bien mieux les erreurs d’usinage, l’élimination de la gravure et la croissance du revêtement qu’une seule lecture terminée. Pour l'apparence, comparez les pièces sèches aux échantillons limites signés sous un éclairage et une orientation convenus. Le dynamitage directionnel peut donner un aspect différent à 2 panneaux correspondants lorsque la lumière se déplace.
Chèque de réception rapide
- Confirmez le numéro de pièce, la révision du dessin, l’alliage et l’état.
- Inspectez les marques de rack et les limites de masquage avant toute manipulation.
- Mesurez la caractéristique externe convenue et l'alésage critique.
- Utiliser des jauges fonctionnelles sur les fils enduits ; ne forcez jamais sur une attache serrée.
- Faites correspondre la couleur aux limites approuvées, et non à une mémoire ou à une photographie Web.
- Enregistrez les préoccupations par emplacement des caractéristiques et numéro de lot.
9. Neuf vérifications avant de publier le dessin
1. Nommez l’échec en langage simple. Notez ce que vous essayez d'arrêter : une corrosion blanche autour d'une vis, un rail poli, une différence de couleur, une isolation perdue ou un arbre qui se coince. Différents échecs indiquent différents contrôles.
2. Confirmer l'alliage et la trempe. N'approuvez pas la finition avant de confirmer quel aluminium entre dans le bain.
3. Séparez les surfaces cosmétiques et fonctionnelles. 1 pièce peut légitimement nécessiter des zones de traitement ou de masquage différentes.
4. Réglez l'épaisseur à partir de l'exigence. Plus d'oxyde n'est pas automatiquement meilleur, en particulier à proximité d'ajustements serrés ou de géométries critiques en fatigue.
5. Choisissez délibérément l’étanchéité. Le type II est généralement scellé ; Les surfaces d'usure de type III devront peut-être rester descellées.
6. Appliquer une surépaisseur de pré-usinage. Examinez les tailles externes, les alésages, les fentes, les filetages, les queues d'aronde, les rainures de joint et les ajustements à la presse.
7. Contrôler l'apparence. Définissez le lot d'alliage, le prétraitement, l'emplacement des marques de crémaillère, la gamme de teintes et l'éclairage d'inspection pour les pièces visibles.
8. Précisez les preuves. Demandez uniquement les rapports qui prouvent vos exigences critiques, en utilisant des méthodes de test nommées le cas échéant.
9. Approuver un premier article. Mesurez et assemblez le composant revêtu avant de lancer la production en volume.
Cliquez ici pour votre demande 👆
FAQ
1. Le type III dure-t-il automatiquement plus longtemps dans un environnement corrosif ?
Pas automatiquement. Je préfère avoir un film de type II solide et scellé sur le bon alliage plutôt qu'un revêtement dur ébréché ou mal scellé. Pour une couverture extérieure, la première option peut être tout à fait judicieuse. Sur une surface frottante, la couche dure peut l'emporter car l'usure est l'échec déterminant. Mettez l'environnement, l'état du joint et le test d'acceptation sur la commande ; le chiffre romain à lui seul ne peut pas prédire la vie sur le terrain.
2. Dans quelle mesure l'anodisation de type III modifie-t-elle le diamètre d'un alésage ?
En règle générale, environ la moitié de l’épaisseur du revêtement s’étend vers l’extérieur de chaque mur revêtu. Une couche de type III de 50 µm peut donc réduire un diamètre d'alésage entièrement revêtu d'environ 50 µm au total. La gravure, la réponse de l'alliage, la géométrie et la variation du processus peuvent modifier le résultat. Utilisez donc l'estimation pour DFM, puis confirmez-la avec les mesures du premier article sur la caractéristique réelle.
3. Le revêtement dur de type III peut-il être teint en noir ?
Oui, le type III peut être fourni sous forme de revêtement teinté de classe 2, et le noir est courant, mais l'oxyde naturel est déjà gris, bronze, olive, brun ou presque noir selon l'alliage et l'épaisseur. Ce ton de base limite les couleurs vives et peut rendre difficile la correspondance cosmétique exacte d’un lot à l’autre. Si une couleur uniforme est la principale exigence et qu’il n’y a pas d’usure grave par glissement, le type II est normalement plus facile à contrôler.
4. Dois-je masquer chaque trou fileté ?
Non. Un fil large de type II léger peut parfaitement fonctionner lorsqu'il est enduit, tandis qu'un petit fil borgne à revêtement dur peut devenir gênant. Examinez la taille, la longueur d'engagement, l'exposition et si le joint doit conduire l'électricité. Encerclez les fils qui restent nus, puis mettez-vous d'accord sur le contrôle terminé : tampon de jauge, véritable attache ou mesure du diamètre primitif. Cette décision appartient au dessin, et non à un e-mail envoyé une fois que les pièces ont atteint le réservoir.
5. Que doit contenir le package RFQ ?
Donnez d'abord au fournisseur le dessin 2D, le modèle 3D, l'alliage/état et la quantité. Ajoutez le type de finition, la classe, l’épaisseur, la couleur et le choix du joint. Un PDF annoté montrant les zones nues, les contacts de rack acceptables et les dimensions après finition vaut plus qu'un long e-mail non structuré. Incluez les détails des pièces d'accouplement et indiquez quelles faces frottent, scellent, meulent ou touchent le fluide. Enfin, dressez la liste des rapports dont vous avez réellement besoin. Avec ce forfait, le devis couvre le même travail que vous attendez de recevoir.
Cliquez ici pour votre demande 👆
Résumé
Si la pièce a principalement besoin d’une couleur et d’une protection de routine, entamez la conversation avec le type II. Si une face présente un contact glissant ou abrasif, discutez du type III. Terminez ensuite le travail correctement : nommez l'alliage, l'épaisseur du film, le choix du joint, les zones masquées, l'étape dimensionnelle et les preuves d'inspection. Quelques notes claires sur le dessin coûtent moins cher que de trier des pièces revêtues à côté d'une chaîne de montage arrêtée.
D'où viennent ces chiffres
La référence principale est MIL-PRF-8625F avec amendement 2 , daté du 23 novembre 2020. C'est là que j'ai vérifié les définitions de type, l'épaisseur par défaut de type III, les choix d'étanchéité, la note de croissance dimensionnelle et le langage d'acceptation.
Cette spécification envoie les travaux de corrosion à la norme ASTM B117 et fixe une exposition au brouillard salin de 336 heures pour les panneaux concernés. Son itinéraire d'abrasion de couche dure pointe vers la norme ASTM D4060, puis ajoute les limites de roue, de charge, de vitesse, de cycle et d'indice d'usure utilisées ci-dessus. Pour l’épaisseur, il fait référence à ASTM B244 ou ASTM E376. La liste des méthodes est importante : un numéro sans sa configuration de test est facile à mal comprendre.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
