 Français



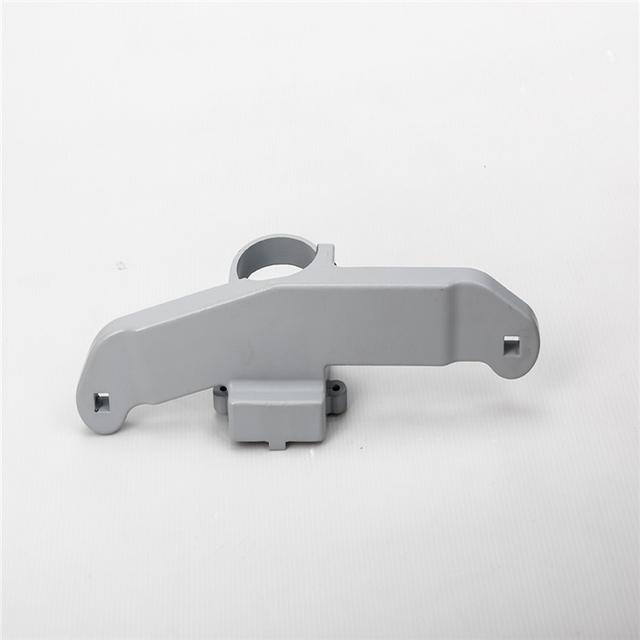
Description du produit
| chose | décrire |
|---|---|
| Conception/Dimensions | D'après les dessins ou échantillons du client |
| Matériel | Aluminium : 6061, 6063, 6082, 7075, 5052, A380, etc. Acier inoxydable : SS201, SS301, SS303, SS304 (SS304 de qualité alimentaire), SS316, SS316L, SUS430, SS416 Acier : acier à faible teneur en carbone, acier au carbone, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Acier allié (15Cr, 20Cr, 42CrMo), etc. Laiton : HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90, etc. Cuivre, bronze, cuivre, etc. Titane : TC4 (TiAl6v4, Grade f5) Plastiques : ABS, PC, PE, POM, Delrin, Nylon, PP, PEI, Peek, etc. |
| processus | Usinage CNC, tournage, fraisage, estampage, découpe, etc. |
| Délai de livraison | Les échantillons sont généralement préparés sous 3 à 7 jours ouvrables, et la production en série sera effectuée en fonction de la quantité précise après approbation de l'échantillon. |
| Traitement de surface | Anodisation transparente, anodisation colorée, revêtement chimique, brossage, passivation, polissage, chromage, sablage, gravure laser, zingage, oxydation noire, nickelage, cémentation, traitement thermique, peinture |
| Équipement de test | Machine à mesurer tridimensionnelle (MMT), instrument de mesure 2D, projecteur, altimètre, micromètre, jauge de filetage, testeur de dureté, pied à coulisse, jauge à broches, testeur de brouillard salin, instrument de mesure de concentricité, spectromètre. |
| Système de gestion de la qualité | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| application | Pièces automobiles, pièces de machines, pièces informatiques, pièces médicales, pièces d'appareils électroménagers, pièces électriques, pièces de produits électroniques, pièces électroniques, pièces de générateurs, pièces d'alternateurs, articles de papeterie, interrupteurs de puissance, micro-interrupteurs, matériel de construction, marchandises et équipements audiovisuels. |
| Format de fichier | Solidworks, Pro/Engineer, CAO, PDF, JPG, DXF, IGS |
| Emballer | Sac intérieur en plastique, carton extérieur standard, ou selon les exigences du client |
| Expédition | Fret maritime, fret aérien, transport express international (DHL, FedEx, TNT, UPS). |
| Servir | L'équipe professionnelle de commerce extérieur offre des services réactifs et dynamiques. Rapport de contrôle dimensionnel / Certificat de matière première / Rapport de traitement de surface / Plan technique Rapport RoHS / Rapport de test au brouillard salin / Rapport de test de dureté |
1. Résumé et intention de conception
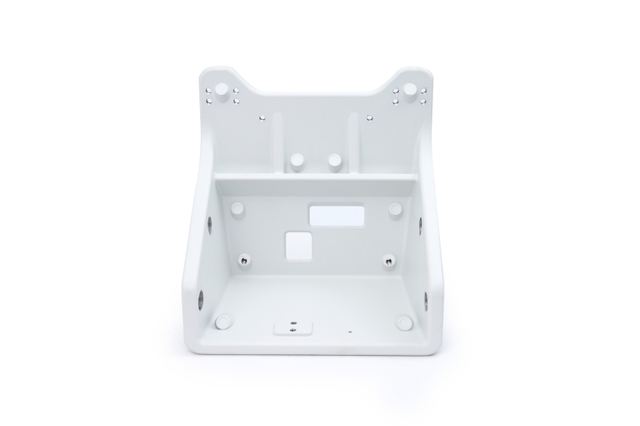
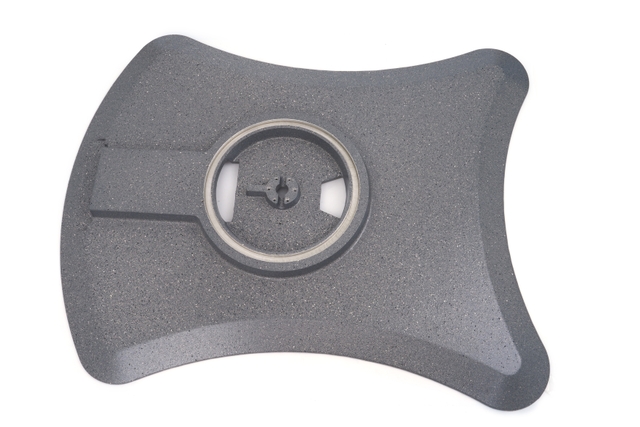
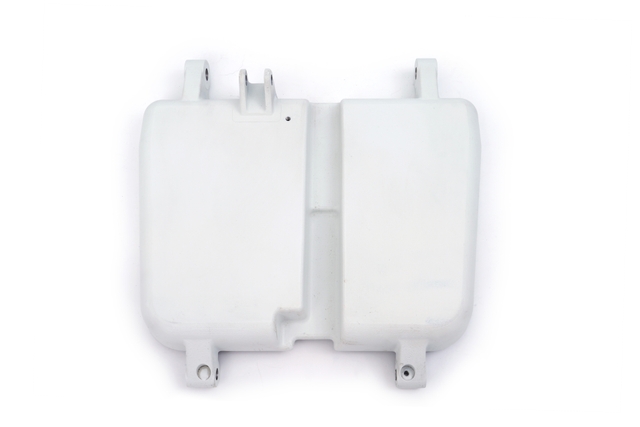
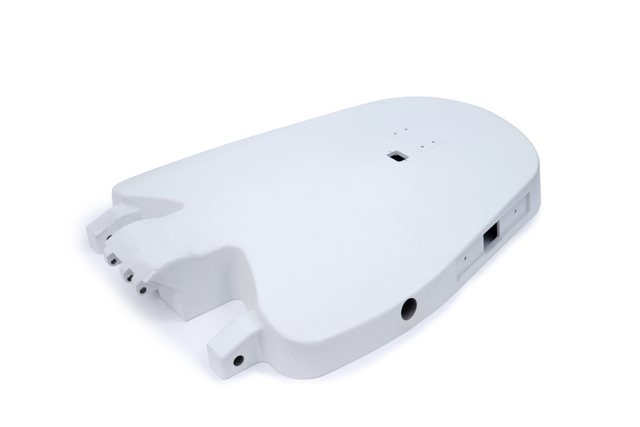
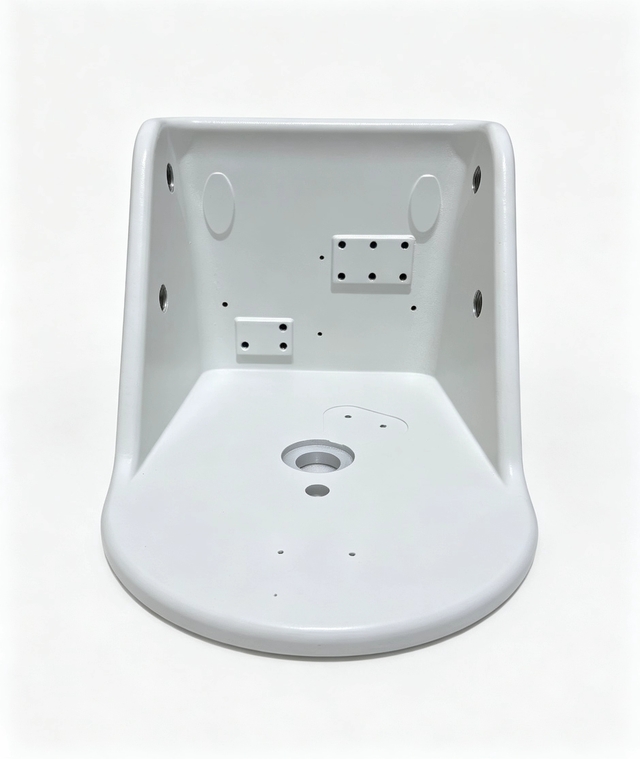
Les postes de travail modernes des cabinets dentaires allient confort ergonomique, robustesse et positionnement dynamique. Au cœur de cet environnement clinique se trouve la base supérieure , un élément de châssis intégré conçu pour supporter, articuler et stabiliser le fauteuil d'examen. Stratégiquement positionnée au sein du mécanisme de liaison du fauteuil, cette base supérieure constitue le point de jonction central entre les vérins hydrauliques/électromécaniques de levage, les mécanismes d'inclinaison et les supports périphériques.
Les interventions dentaires nécessitant une stabilité positionnelle absolue lors de traitements endodontiques microscopiques délicats, de chirurgie implantaire et de parodontie, l'absence de déviation et un amortissement élevé des vibrations sont des critères fonctionnels essentiels. Cette base supérieure répond à ces exigences grâce à un renforcement structurel par nervures, un routage optimisé de la cavité interne et une répartition équilibrée des masses.
2. Ingénierie des matériaux avancés : Alliage d’aluminium A356-T6
La base physique de cette base est fabriquée à partir d' un alliage d'aluminium A356 de qualité supérieure, coulé puis soumis à un traitement thermique de mise en solution T6 standard et à un vieillissement artificiel .
-
Optimisation du rapport résistance/poids : Alors que les équipements médicaux traditionnels reposaient historiquement sur de lourdes plaques de fonte ou d’acier au carbone, l’alliage A356-T6 offre une limite d’élasticité et une résistance à la traction élevées, pour une densité apparente presque trois fois inférieure. Ceci réduit considérablement l’inertie lors des réglages de hauteur et d’inclinaison, sans compromettre la rigidité structurelle.
-
Atténuation des vibrations : Les pièces à main dentaires, les moteurs de détartreurs et les pompes à pied génèrent des ondes mécaniques de basse fréquence dans l’équipement du cabinet dentaire. La matrice cristalline de l’aluminium A356 vieilli absorbe et dissipe les vibrations structurelles, assurant ainsi une stabilité tactile optimale aux praticiens et le confort des patients.
-
Intégrité interne et résistance au fluage : La microstructure développée lors du traitement thermique contrôlé élimine les contraintes internes résiduelles de la coulée, atténuant ainsi la déformation, la dérive dimensionnelle ou la fatigue progressive du matériau sur des décennies de cycles de service continus.
3. Procédés d'usinage et de fabrication de pointe
Transformer la pièce brute de fonderie structurelle en un composant fini et prêt à être monté nécessite une fabrication soustractive rigoureuse sur des centres d'usinage CNC multi-axes à grande vitesse.
-
Première configuration opérationnelle (Centre d'usinage 1 - Enregistrement de la référence et fraisage de la base) :
La pièce brute est alignée sur les points de repère principaux pour usiner les plans de référence primaires, garantissant une planéité globale avec une tolérance de 1,52 mm sur l'ensemble des surfaces de montage. La symétrie de la paroi extérieure est assurée par des écarts d'épaisseur inférieurs à 1,0 mm. Lors de la même opération de serrage, 12 trous traversants de précision 3/8-16 UNC-2B sont percés, laminés et taraudés à l'aide d'outils métriques de haute précision.
-
Deuxième configuration opérationnelle (Centre d'usinage 2 - Alésages de pivot lourds) :
La phase opérationnelle secondaire se concentre sur les tourillons de pivot latéraux, qui supportent les charges dynamiques en porte-à-faux lors du mouvement du fauteuil. Quatre trous taraudés robustes 1-1/8-12 UNF-2B, avec des alésages pilotes de ø26,6 mm, sont réalisés en ligne depuis les côtés opposés. La synchronisation multi-axes assure la concentricité sur les deux flancs, maintenant le décalage bilatéral de l'axe central à moins de 0,5 mm.
-
Troisième configuration opérationnelle (Centre d'usinage 3 - Butées auxiliaires et bossages de capteurs) :
Les trajectoires de coupe finales fraisent des poches de passage de câbles complexes, des supports d'arrêt secondaires et des supports auxiliaires à filetage fin (y compris 2 trous borgnes 3/8-16 UNC jusqu'à une profondeur de filetage de 16,5 millimètres et des positions de montage de capteur spécialisées 10-32 UNF-2B avec une profondeur de filetage effective contrôlée de 6,35 millimètres).
4. Finition de surface et protection esthétique
Le matériel médical doit se soumettre à des protocoles rigoureux de contrôle des infections cliniques, impliquant un nettoyage continu avec des agents chimiques et des désinfectants agressifs.
-
Ponçage mécanique à double action (ponçage DA) :
Avant l'application du revêtement, chaque surface externe est soumise à un ponçage mécanique préparatoire à double action. Ce procédé élimine les lignes de joint, les marques de transition d'outils et les arêtes vives, ce qui permet d'obtenir des bords arrondis, sans danger pour les techniciens et conformes aux exigences des salles blanches.
-
Masquage de filetage de précision :
Avant l'application de la poudre, des capuchons de masquage haute température, des bouchons coniques en silicone et des manchons sur mesure assurent l'étanchéité de tous les filetages internes, y compris les alésages taraudés 10-32 UNF, 3/8-16 UNC et 1-1/8-12 UNF. Ceci garantit un vissage aisé des pièces lors de l'assemblage ultérieur, sans nécessiter de nettoyage de filetage.
-
Revêtement en poudre médical blanc neige électrostatique :
La pièce est revêtue par pulvérisation électrostatique d'une poudre thermodurcissable blanche de qualité médicale. Ce revêtement, cuit au four, forme une barrière sans pores et résistante aux produits chimiques, qui la protège des rayures, des ébréchures, des déformations dues aux chocs et de la décoloration causée par une exposition prolongée aux UV ou aux désinfectants. L'intérieur permet une évacuation contrôlée des projections tout en préservant la propreté et le bon fonctionnement des cavités internes.
5. Assurance et vérification systématiques de la qualité
L'intégrité dimensionnelle et la cohérence structurelle sont validées tout au long de la production :
-
Inspection statistique en cours de production : Les contrôles qualité de fabrication imposent des vérifications régulières toutes les 2,5 heures par machine CNC en fonctionnement, avec au moins 1 pièce mesurée par cycle et les caractéristiques fonctionnelles critiques vérifiées sur 3 pièces consécutives.
-
Métrologie à double méthode :
-
Les calibres de précision pour bouchons et filetages permettent de vérifier le pas du filetage, l'engagement de la classe de filetage et les fraisages d'entrée.
-
Les machines à mesurer tridimensionnelles (MMT) spécialisées exécutent des routines d'inspection dédiées pour évaluer les profils complexes de dimensionnement et de tolérancement géométriques (GD&T), les alignements de motifs de trous et les positions réelles sur les faces structurelles internes.
-
Les plaques de contrôle de qualité 00, associées à des comparateurs à cadran calibrés, vérifient la planéité et l'équerrage des bords.
-
6. Environnement d'application et intégration de l'assemblage
-
Intégration du sous-châssis : Ce composant de base supérieur est conçu pour s'insérer directement dans la liaison articulée principale des fauteuils dentaires modernes, servant de support structurel au cadre du siège, aux articulations du dossier en porte-à-faux et aux supports du bras de distribution des instruments.
-
Gestion intégrée des faisceaux de câbles : des ouvertures de passage internes et des découpes chanfreinées permettent aux flexibles hydrauliques, aux conduites de vide, aux tubes de transmission de fibres optiques et aux câbles de commande numérique de traverser proprement le centre de rotation. Cette gestion interne élimine les points de pincement et l’encombrement des faisceaux externes, protégeant ainsi les circuits électriques et hydrauliques essentiels lors des mouvements dynamiques du fauteuil.
7. Avantages concurrentiels distinctifs
-
Répartition supérieure de la charge dynamique : L'épaisseur de paroi optimisée par éléments finis et les goussets verticaux intégrés répartissent la charge dynamique sur l'ensemble du corps moulé, supprimant les points de contrainte localisés lorsque les patients se penchent ou déplacent leur poids.
-
Articulation mécanique fluide : L'alignement précis de l'axe central des douilles de pivot opposées de 1-1/8 pouce empêche le blocage des roulements et les frottements irréguliers, permettant aux liaisons mécaniques de fonctionner silencieusement sans à-coups ni vibrations mécaniques.
-
Résistance à la corrosion et propreté clinique : La métallurgie non ferreuse associée à une barrière de poudre résistante et non poreuse crée un environnement hostile à l'accumulation bactérienne, résistant aux lavages avec des solutions d'éthanol, d'isopropyle ou d'hypochlorite de sodium.
-
Prêt pour la chaîne de montage : Livré avec des filetages pré-testés, des bords ébavurés, des cavités de montage propres et sans copeaux d'usinage résiduels, le composant s'intègre directement dans les chaînes de montage cliniques sans retouche ni ajustement manuel.
8. Valeur commerciale et client à long terme
L'intégration de cette base supérieure technique dans la conception moderne des fauteuils de cabinet dentaire génère des retours commerciaux mesurables :
-
Réputation de marque renforcée : Un mouvement de fauteuil fluide, silencieux et sans à-coups améliore le confort du patient, renforçant ainsi la réputation haut de gamme de la marque dentaire sur le marché.
-
Réduction du coût total de possession (CTP) : L'élimination de la fatigue mécanique et de la distorsion de l'alésage évite les défaillances prématurées sur le terrain, réduisant ainsi les demandes de garantie et les appels au service technique.
-
Optimisation du débit de production : des dimensions de moulage uniformes et des interfaces filetées propres garantissent des assemblages répétables, accélérant ainsi les temps de cycle de la ligne et les délais de livraison des produits.
FAQ
Q1 : Pourquoi l'aluminium coulé A356-T6 est-il préféré aux structures conventionnelles en fonte ou en acier soudé pour ce composant ?
A: Les fauteuils de cabinet dentaire exigent une fluidité de mouvement exceptionnelle, un silence acoustique optimal et une amplitude de levage réactive. Comparé à la fonte lourde ou aux assemblages soudés susceptibles de se déformer thermiquement, l'aluminium A356-T6 traité thermiquement allie une rigidité structurelle élevée à une faible densité, réduisant considérablement l'inertie dynamique et prolongeant la durée de vie des vérins de levage. De plus, les propriétés d'amortissement interne inhérentes à l'aluminium vieilli suppriment les vibrations mécaniques à haute fréquence des moteurs d'entraînement, tout en éliminant le risque à long terme d'oxydation interne ou de corrosion dans les environnements humides des cabinets dentaires.
Q2 : Comment les tolérances des trous taraudés et les précisions de la surface de montage sont-elles préservées après le revêtement en poudre électrostatique ?
A : Nous appliquons un protocole rigoureux de masquage et de préparation de surface à plusieurs niveaux pour chaque lot de fabrication. Avant l'étape de revêtement électrostatique, tous les trous taraudés critiques — des bossages auxiliaires 10-32 UNF aux alésages de pivot 1-1/8-12 UNF — sont isolés mécaniquement à l'aide de bouchons en silicone haute température et de capuchons sur mesure afin d'éviter les dépôts de peinture à l'intérieur des filetages. De plus, un ponçage rotatif double action élimine toutes les marques d'outillage et les lignes de joint avant la peinture, garantissant ainsi une interchangeabilité totale des pièces et permettant un assemblage immédiat et sans bavure dès la sortie de la caisse d'expédition.
Q3 : Comment la conception structurelle permet-elle de gérer un réseau dense de services publics tout en gérant des charges mécaniques dynamiques élevées ?
A : La base sert à la fois de châssis porteur principal et de point de jonction centralisé pour la gestion des utilitaires au sein du fauteuil opératoire. Son architecture à cavité ouverte, conçue avec soin, présente des découpes aux bords lisses qui séparent et acheminent les tubulures d'eau, les conduites d'aspiration, l'alimentation en air et les faisceaux électriques sans risque de pincement ni de frottement lors des mouvements. Sur le plan structurel, des nervures de renfort internes intégrées consolident le boîtier contre la déformation en torsion, tandis que l'alésage synchronisé des axes de pivot bilatéraux équilibre les moments de porte-à-faux, garantissant un positionnement stable même lorsque le patient est en pleine activité.
Nos principaux avantages
- Solutions de traitement spécialisées pour les pièces mécaniques médicales , parfaitement adaptées aux normes médicales strictes en matière de propreté, de résistance à la corrosion et d'absence de bavures. Prise en charge des procédés personnalisés conformes aux exigences pour les fabricants de dispositifs médicaux.
- Fabrication entièrement en interne et sans sous-traitance, incluant le fraisage, le taraudage, le nettoyage et le revêtement en poudre, ce qui réduit les délais de livraison pour les prototypes et les commandes en série.
- Équipements de contrôle de précision complets, incluant une machine à mesurer tridimensionnelle (MMT), des calibres de filetage, des mesureurs d'épaisseur de film et des testeurs de brouillard salin. Fourniture de rapports complets de mesures dimensionnelles, de brouillard salin et de propreté.
- Personnalisation en un seul lieu : optimisation des dessins, remplacement des matériaux, ajustement précis des processus et échantillonnage rapide des prototypes, répondant aux besoins des petites et moyennes usines d’équipements médicaux, qu’il s’agisse de petites séries ou de commandes répétées.
Nous sommes spécialisés dans les composants structurels de précision non standard pour dispositifs médicaux. Grâce à un contrôle rigoureux de la production et à des systèmes de fabrication éprouvés, nous fournissons des composants de base robustes pour les lignes de production automatisées de dispositifs médicaux et pharmaceutiques.
TÉL. : +86 187 5714 8656
Courriel : zhouli@chinaliqin.com
WhatsApp : +86 187 5714 8656
Site web : https://www.cncliq.com/