 Русский




1. Введение: реалии цеха
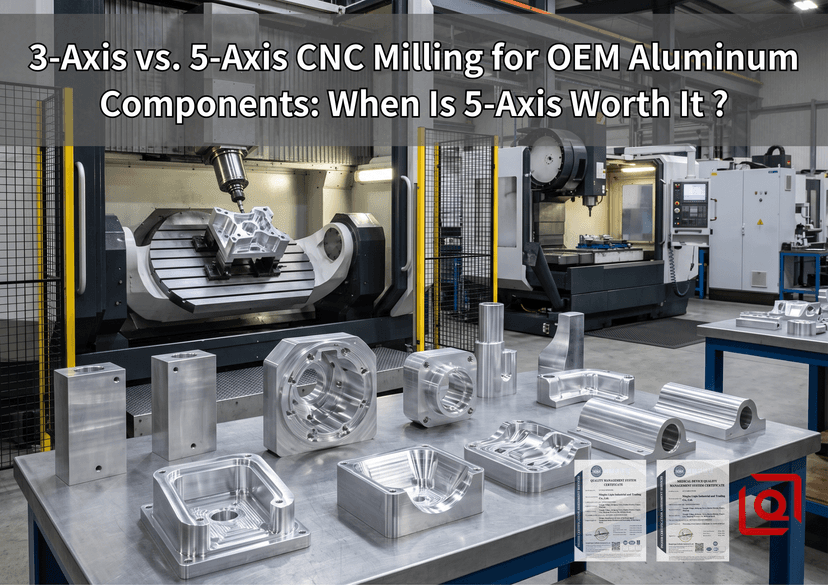
Загляните внутрь любого оживленного предприятия контрактного производства, и вы обнаружите, что изготовленный на заказ алюминий оборудование для мировых производителей оригинального оборудования, и вы заметите интересное разделение труда в цехах. В одном пролете непрерывно работают ряды прочных трехосных вертикальных обрабатывающих центров. Они разрезают плоские монтажные поверхности, вырезают карманы прямоугольной формы и протыкают летки в стандартных экструдированных стержнях. В соседней ячейке многоосные обрабатывающие центры гул с совсем другим ритмом. Их вращающиеся плиты наклоняются и позиционируются без каких-либо усилий, позволяя жестким твердосплавным концевым фрезам очищать сложные профили, наклонные отверстия и узкие подрезанные ребра без вибраций.
Всякий раз, когда клиентские файлы САПР и распечатки попадают в очередь, покупатели и инженеры по аппаратному обеспечению встают на один и тот же перекресток: будем ли мы обрабатывать эту алюминиевую заготовку на наших стандартных 3-осевых фрезерных станках или геометрия требует дополнительной оплаты за 5-осевую установку?
Многие общие руководства по производству пытаются ответить на этот вопрос с помощью четкого эмпирического правила: трехосные фрезерные станки предназначены для простых прямоугольных блоков, а пятиосные станки предназначены для парящих аэрокосмических бликов и сложных художественных кривых. Любой, кто когда-либо работал на действующем обрабатывающем предприятии, знает, что это объяснение упускает из виду наиболее важные детали. В цехе выбор между трехосным и пятиосным фрезерованием редко зависит от того, является ли внешняя оболочка изогнутой или плоской. Вместо этого реальное решение сводится к сложности обращения:
-
Сколько раз оператор должен коснуться заготовки?
-
Сколько индивидуальных приспособлений должны изготовить, откалибровать и хранить наши производители инструментов?
-
Сколько геометрических данных мы будем накладывать друг на друга, переворачивая заготовку лицом к лицу?
-
Как выглядит результирующая поверхность, когда инструменты совмещают траектории резания в ходе разных операций?
Если вы OEM-инженер покупает обработанные алюминиевые детали , понимание этой практической динамики — самый быстрый способ защитить ваши бюджеты на отдельные детали без ущерба для структурных допусков. Давайте обойдем академическую теорию и исследуем, как эти два фрезерных процесса на самом деле ведут себя внутри работающего механического цеха.
2. Кинематика станка: понимание движения
Чтобы увидеть, где расходятся затраты и возможности, сначала нужно представить, как режущие инструменты взаимодействуют с необработанной алюминиевой заготовкой при обеих конфигурациях станка.
Любой фрезерный станок с ЧПУ работает вокруг трех основных линейных осей. Шпиндель или стол перемещается из стороны в сторону по оси X, вперед-назад по оси Y и падает прямо вверх и вниз по оси Z. На стандартном 3-осном вертикальном станке алюминиевая заготовка прикрепляется болтами непосредственно к станине, обычно плотно зажимается в тисках или прикрепляется к решетчатой пластине. Фреза атакует заготовку только сверху. Если ваш отпечаток требует наличия резьбового отверстия на лицевой стороне 1, цековки на левой боковой стороне, наклонного отверстия на противоположной стенке и зазорного кармана внизу, шпиндель не сможет поразить эти профили за один раз. Оператор должен остановить работу, ослабить челюсти, сдуть стружку, перевернуть блок рукой, подобрать смещение детали и снова нажать зеленую кнопку.
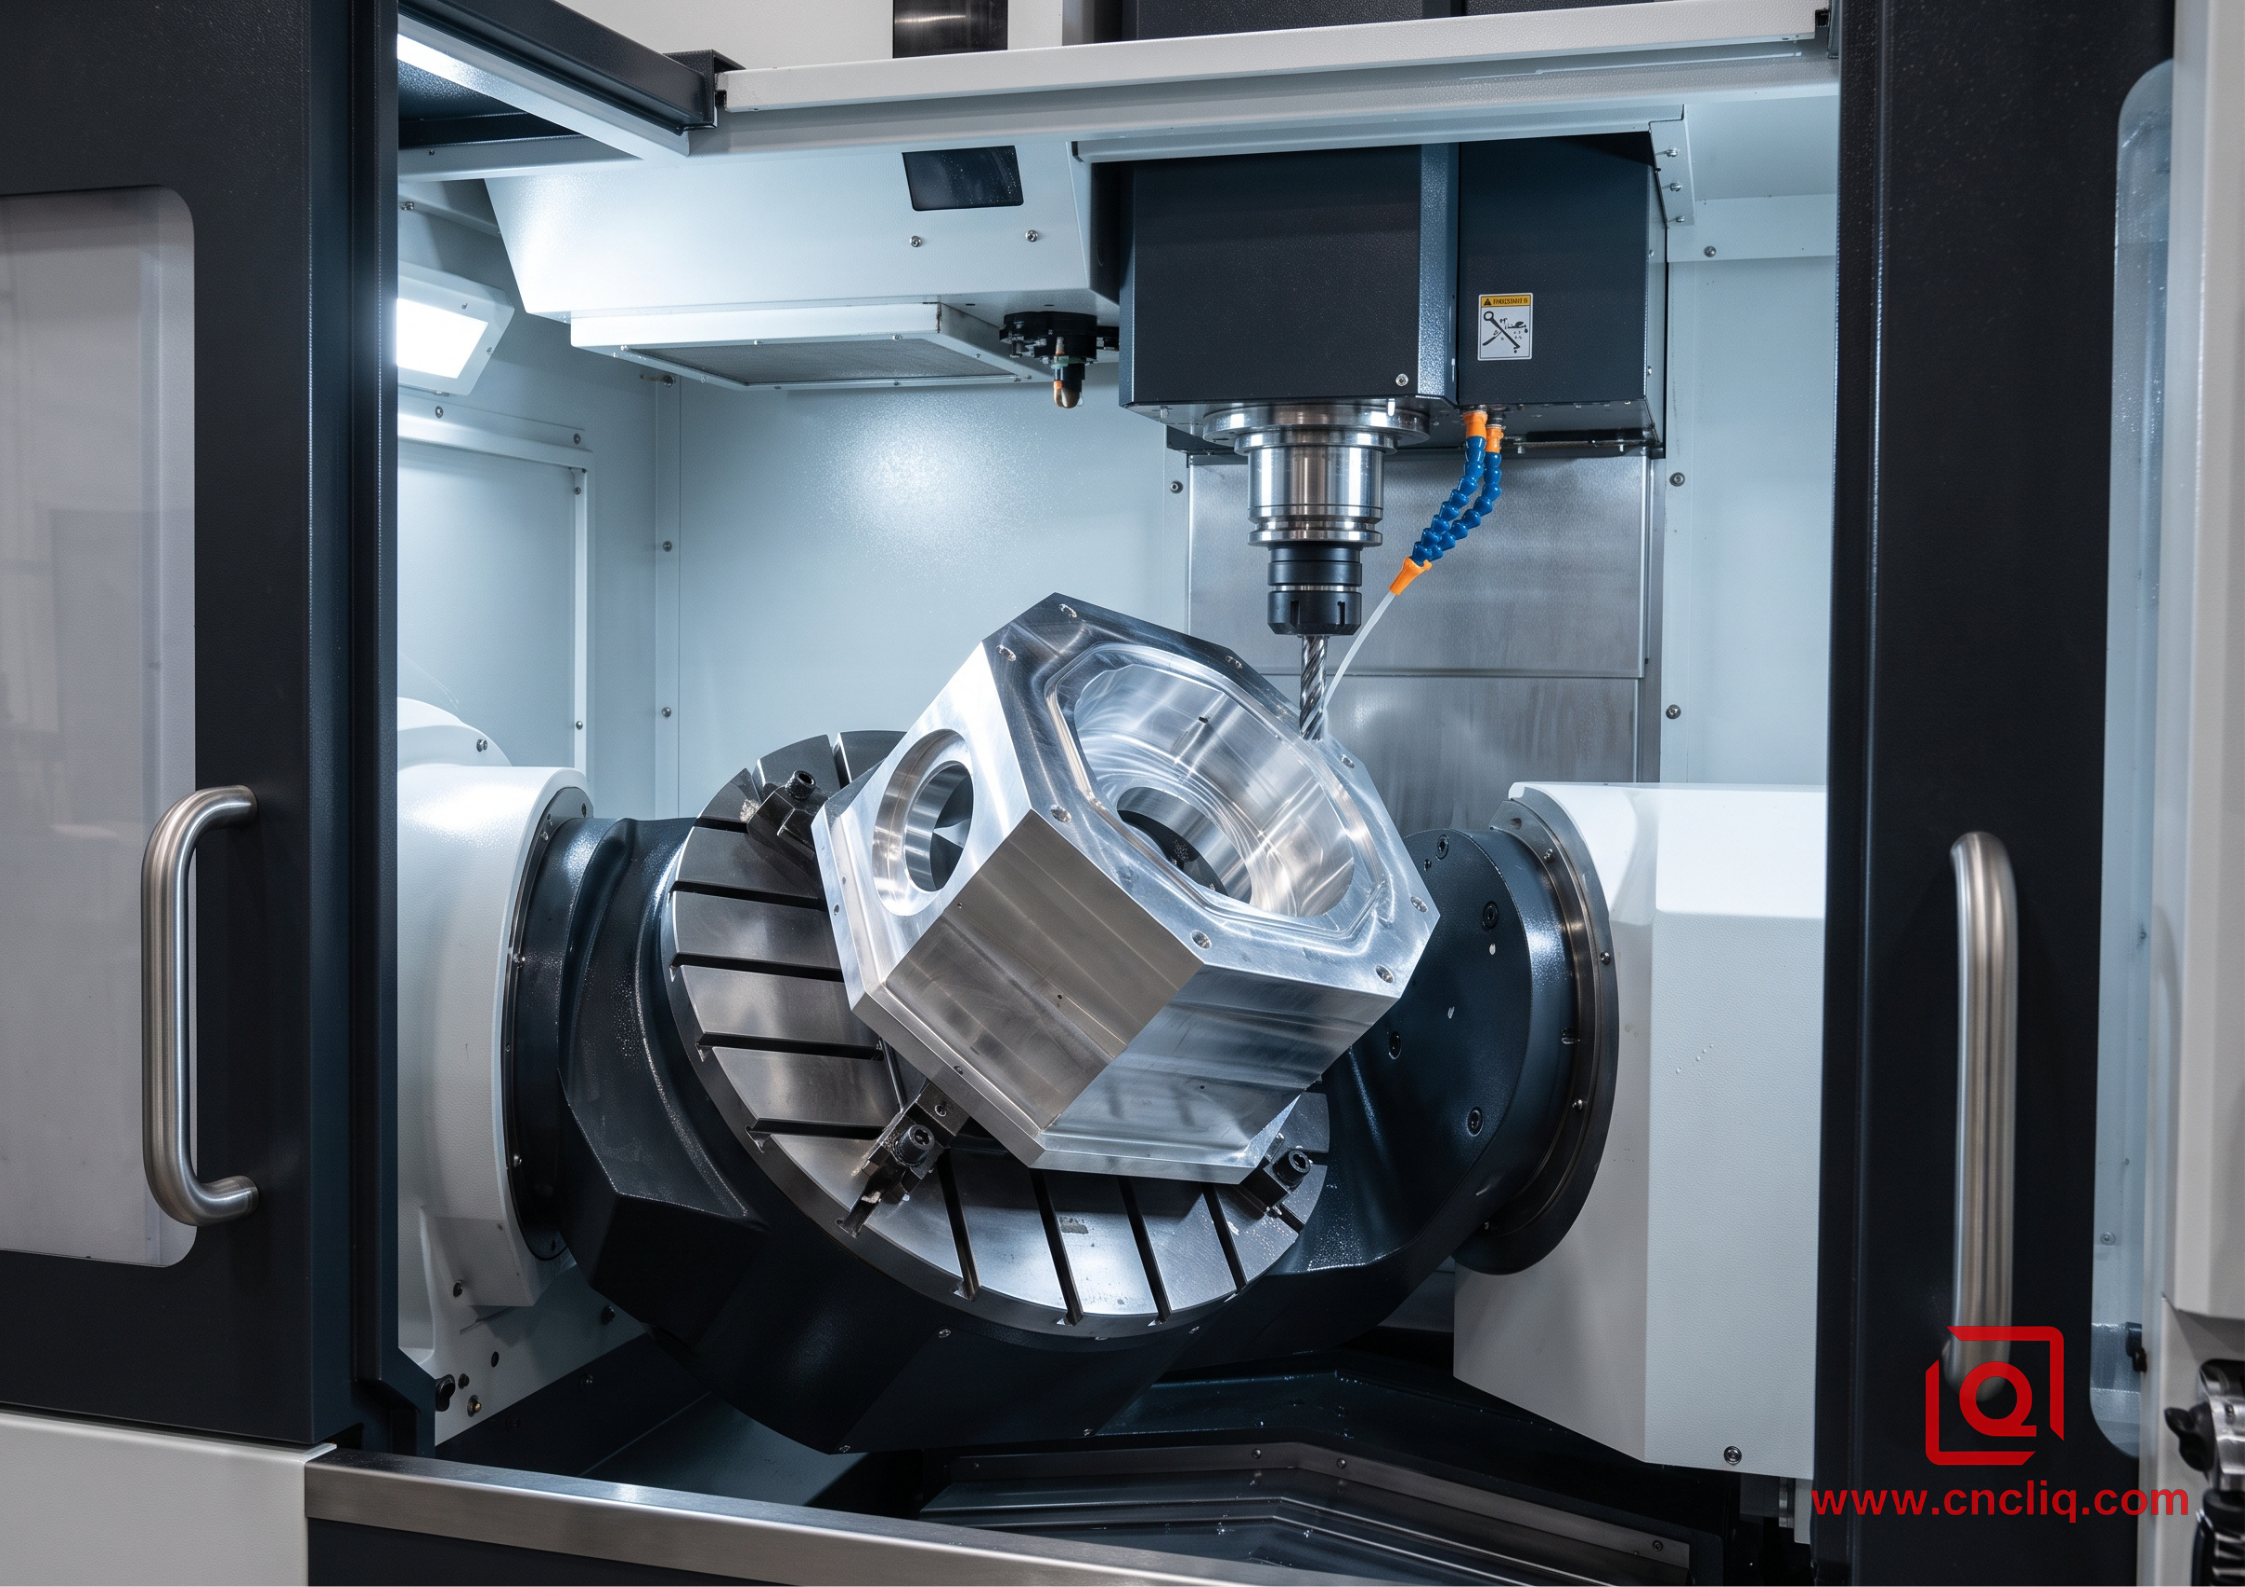
В 5-осевых установках используются 2 оси вращения. В классической цапфовой установке диск наклоняется вдоль оси X (давая вам ось A) и непрерывно качается вокруг оси Z (ваша ось C). Устройства с поворотной головкой справляются с этим по-другому: шпиндельная головка наклоняет, а стол вращается внизу. В любом случае режущий инструмент получает прямой доступ к пяти различным сторонам сплошной призмы в одной непрерывной последовательности.
На контрактных обрабатывающих предприятиях машинисты обычно делят пятиосную работу на два отдельных режима работы:
Непрерывная пятиосная обработка
В этом режиме все пять осей движутся в один и тот же момент, когда фреза зацепляется за материал. Шпиндель вращается и перемещается по заготовке, когда стол наклоняется и катится. Такая постоянная координация обязательна при резке динамических турбинных колес, сложных аэроповерхностей или органических форм, встречающихся в современном медицинском протезировании. Однако непрерывное пятиосное контурирование требует сложных автоматизированных производственных траекторий, интенсивного компьютерного моделирования для исключения столкновений шпинделей и специальной геометрии инструмента.
Позиционное фрезерование «3+2»
Именно здесь подавляющее большинство промышленных алюминиевых компонентов находят свое истинное место. В схеме 3+2 машина использует две поворотные оси просто для наклона и ориентации необработанного алюминиевого блока под точным пространственным углом. Как только заготовка фиксируется в нужном положении, поворотные тормоза срабатывают с гидравлическим усилием зажима. Затем станок вырезает деталь, используя стандартные, жесткие, линейные трехосные движения.
Вместо одновременного перемещения всех осей фрезерование 3+2 действует как автоматизированная система индексации. Это позволяет цеху резать несколько граней, фрезеровать угловые зазоры и сверлить проходы для составных портов в алюминиевом корпусе за один цикл зажима. Понимание этого различия жизненно важно для OEM-покупателей: вам не нужны плавные изгибы крыла самолета, чтобы получить прибыль от пятиосной обработки; вам просто нужна деталь с элементами, распределенными по нескольким плоскостям.
3. Преимущество трехосей: где побеждает простота
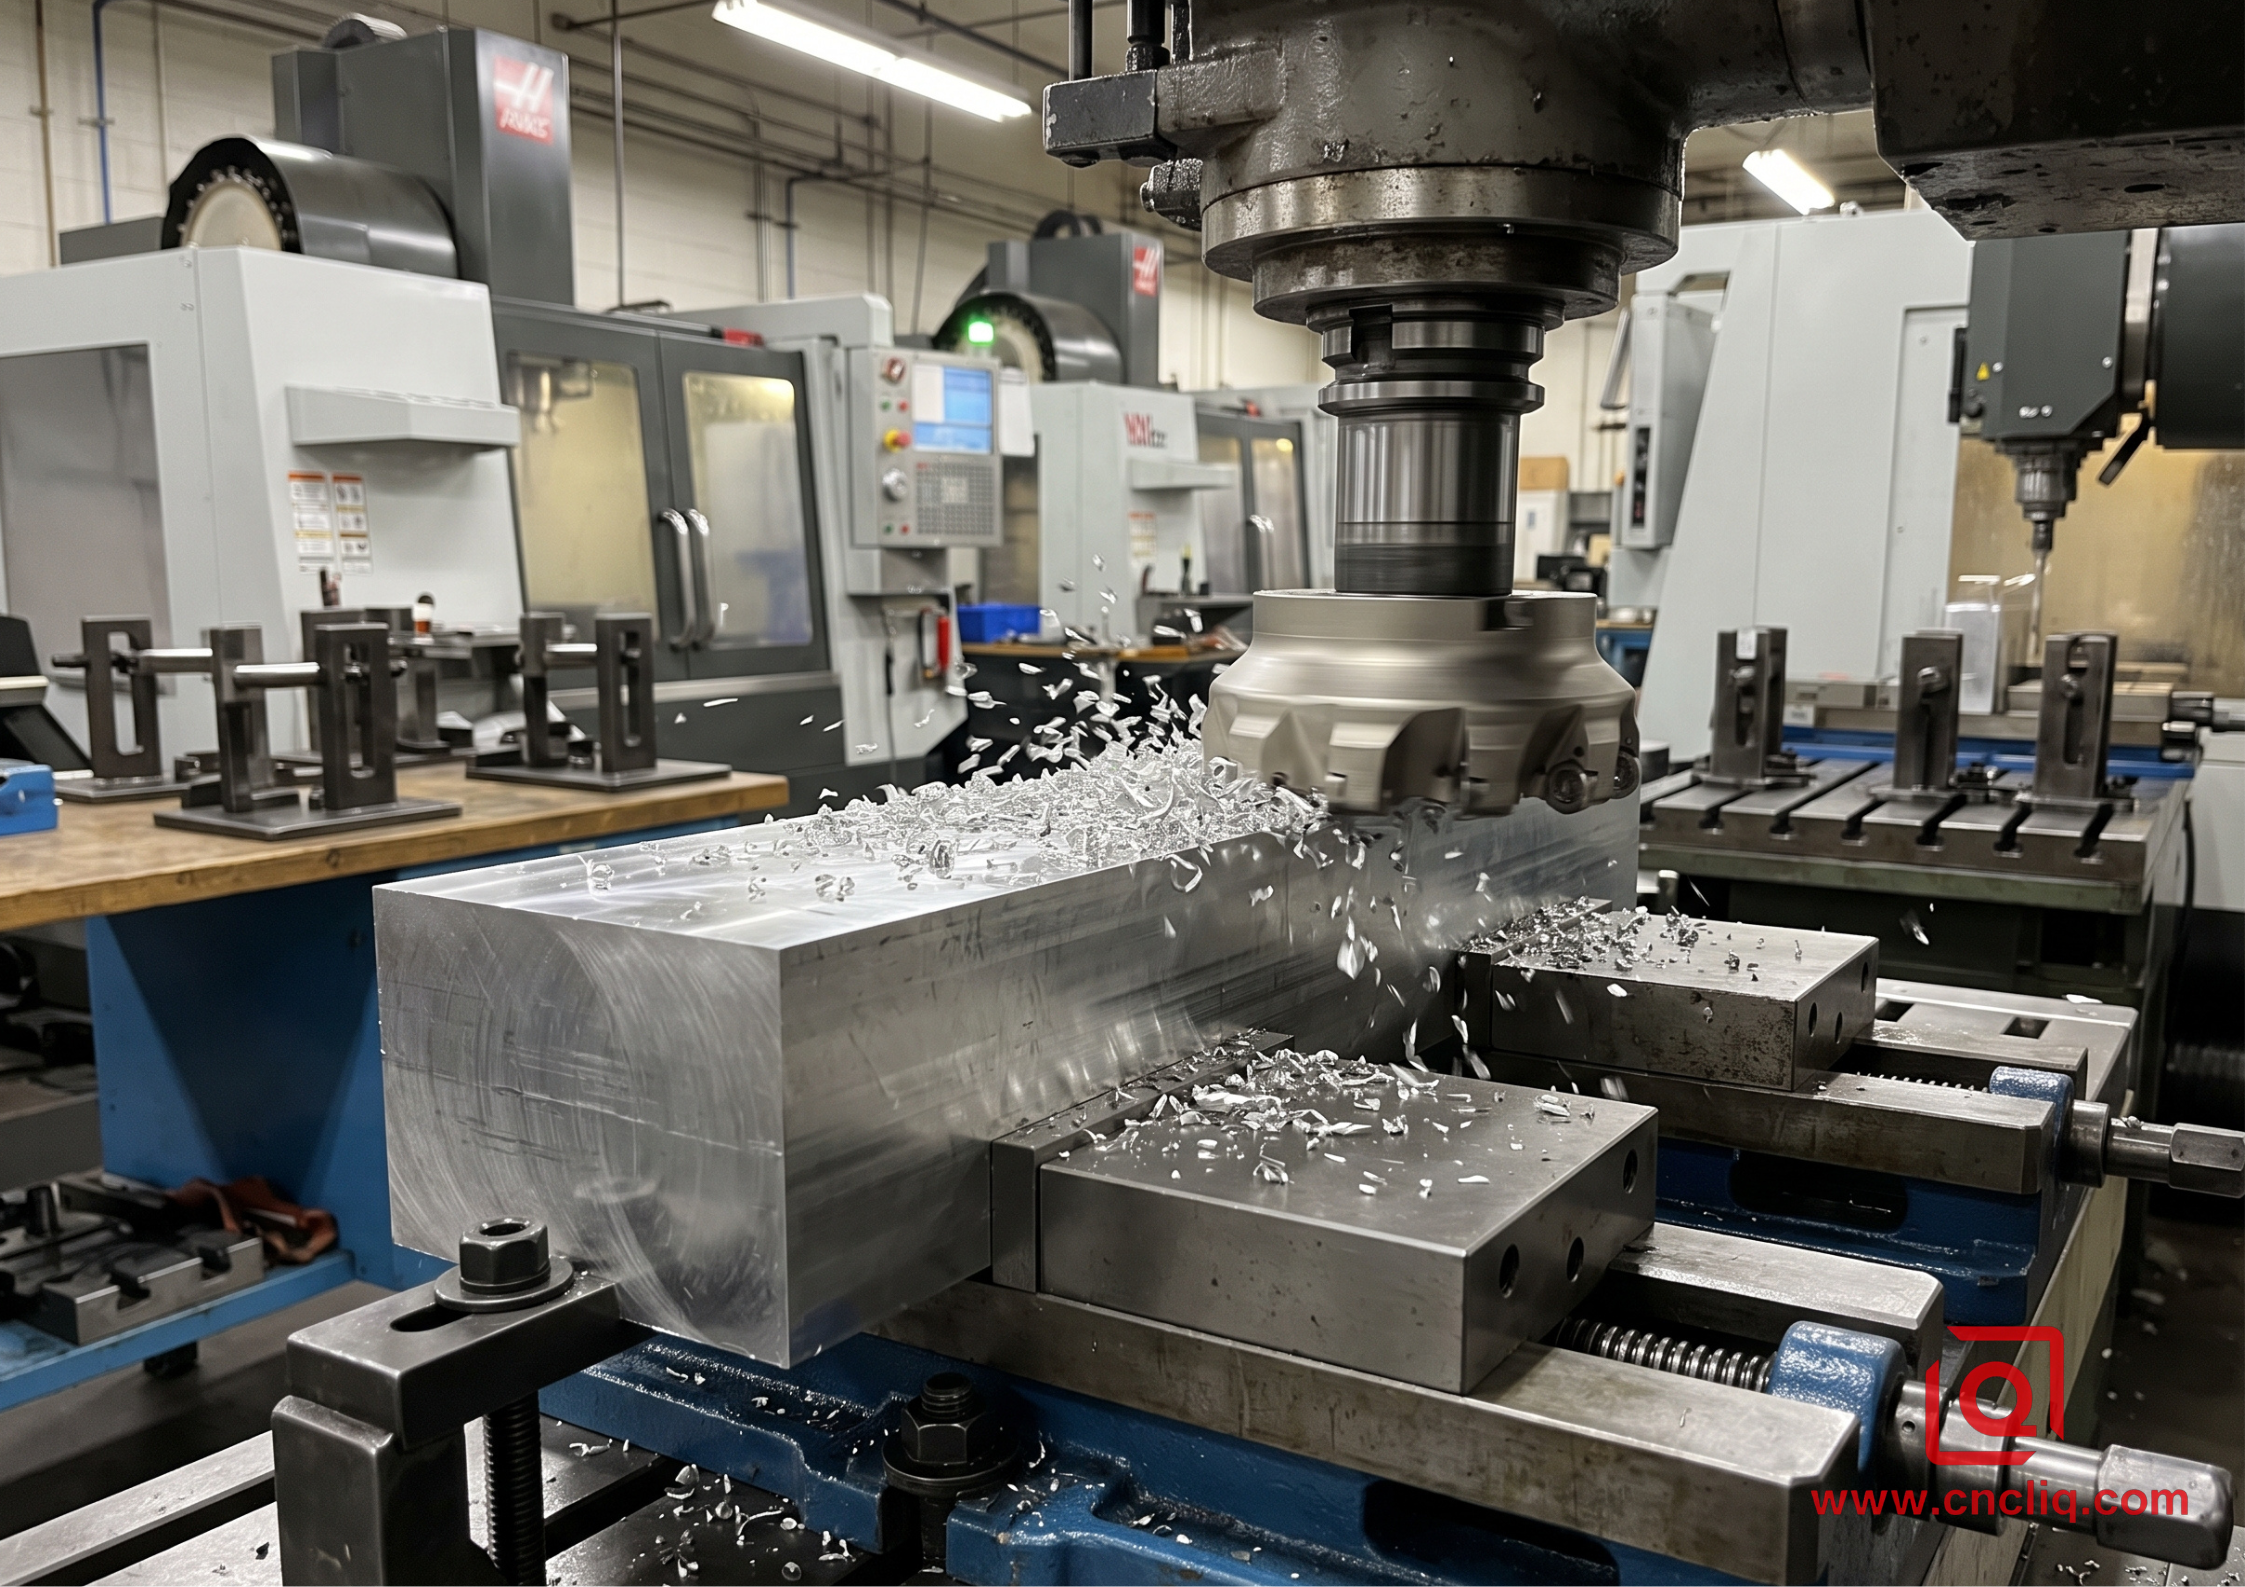
Поскольку многоосное оборудование выглядит впечатляюще и обладает высокотехнологичной привлекательностью, инженеры иногда полагают, что обработка каждой точной детали на пятиосном станке является естественным обновлением. Это предположение — простой способ завышения затрат на закупки. Традиционный трехосный обрабатывающий центр остается самым надежным и экономичным инструментом в мире производства для обработки огромного семейства деталей.
Прежде всего, трехосные станы имеют неоспоримое преимущество в производительности станка. Надежный трехосный вертикальный фрезерный станок производственного класса требует внутренней оплаты примерно в два раза меньше, чем высококлассный пятиосный цапфовый центр. Первоначальные капитальные затраты на 3-осевой шпиндель намного ниже, изнашиваемые запасные части дешевы, рутинное ПТО безболезненно, а специалисты по регулярной настройке могут набирать детали, не тратя годы на освоение многоосной кинематики.
Возьмите повседневную алюминиевую холодную пластину, плоский корпус с передней панелью или обычную монтажную проушину. Сырье начинается с экструдированного сляба или квадратной распиленной заготовки из 6061-Т6 . Все важные элементы, такие как фрезерованные опорные площадки, внутренние канавки для уплотнительных колец, полости для снижения веса и схемы сквозных отверстий, аккуратно расположены на верхней поверхности. Единственная операция, необходимая на обратной стороне, — это снятие лишней толщины заготовки и снятие фаски с краев по периметру.
Фрезерование такого типа компонента через пятикоординатный фрезерный станок практически не дает технической выгоды. Трехосный фрезерный станок может прижимать пластину к жертвенному станину или удерживать ее внутри стандартных губок тисков. Он может перемещать агрессивную торцевую фрезу по алюминиевой поверхности на очень высоких скоростях шпинделя, вырывать полости карманов, сверлить группы отверстий и обрабатывать торцевую поверхность в рекордно короткие сроки. Оператор делает один переворот, чтобы очистить заднюю часть, и деталь готова.
Кроме того, трехосные фрезы часто обеспечивают превосходную жесткость при обработке огромных объемов металла из тяжелых алюминиевых пластин. Поскольку заготовка крепится непосредственно к тяжелому чугунному столу, а не подвешивается между поворотными подшипниками цапфы, станок может поглощать огромные силы резания, не вызывая вибрации или резонанса. Если ваша конструкция в основном опирается на одну или две плоские плоскости, сохранение работы на трехосном станке — это наиболее ответственный и экономичный инженерный выбор, который вы можете сделать.
4. Прорыв в пятиосях: устранение расстановок и нагромождений
Где начинает спотыкаться трехосный рабочий процесс? Узкое место редко проявляется в скорости резания шпинделя станка. Вместо этого проблемы начинаются с точек контакта с человеком, времени обработки и физики передачи данных.
Каждый раз, когда машинист ослабляет тиски, чтобы переместить алюминиевую деталь, в производственный процесс врываются несколько неизбежных факторов:
-
Оператор должен очистить каждую стружку с установочных поверхностей, поскольку случайная пластинка алюминия, попавшая под опорную площадку, может наклонить заготовку на несколько сотых миллиметра.
-
Губки тисков должны зажиматься с постоянным крутящим моментом, чтобы предотвратить деформацию детали.
-
Оператор станка или автоматический измерительный щуп должен провести по вновь открытым поверхностям, чтобы установить новое смещение координатной детали.
В нашей профессии это называется суммированием данных. Когда вы вырезаете основное отверстие в Настройке 1, переворачиваете деталь на бок в Настройке 2, чтобы просверлить монтажное отверстие, и снова переворачиваете ее на Настройке 3, чтобы фрезеровать угловой выступ, геометрическое соотношение между этими элементами зависит от механической точности трех отдельных физических установок. Если ваш инженерный чертеж содержит строгие требования к геометрическим размерам и допускам — например, указание точного истинного положения между отверстиями на противоположных сторонах или требование строгой перпендикулярности между удаленными гранями — сохранение этих спецификаций при нескольких ручных настройках становится непростой задачей. Уровень брака растет, циклы проверок координатно-измерительная машина занимает больше времени, и общий темп производства замедляется.
Именно здесь пятиосевая обработка обеспечивает наибольшую финансовую и качественную отдачу. Когда вы зажимаете алюминиевую заготовку в пятиосном станке (часто удерживая ее за минимальную зажимную полосу вдоль нижнего края заготовки), станок получает беспрепятственный доступ к верхней и всем четырем боковым сторонам.
Поскольку заготовка остается зафиксированной на месте, станок привязывает каждый разрез, отверстие и торец к одной главной системе координат. Угловая точность между гранью 1 и гранью 4 больше не зависит от того, насколько тщательно оператор прижал деталь к стопорному штифту; это зависит исключительно от прецизионных оптических энкодеров, встроенных в поворотные оси станка.
Помимо стабильности исходной точки, пятиосная обработка решает повседневную дилемму инструмента: вылет фрезы и вибрацию. Представьте себе алюминиевый корпус с глубоким внутренним карманом на расстоянии 100 миллиметров от края. Чтобы добраться до нижнего этажа стандартной трехосной вертикальной фрезы, необходимо установить концевую фрезу с очень большим вылетом.
Длинные, тонкие режущие инструменты действуют как консольные трамплины для прыжков в воду. Как только вращающаяся фреза врезается в алюминий, нагрузка на стружку выталкивает хвостовик из правильного положения. Чтобы твердосплавный сплав не свистел, не вибрировал и не разламывался пополам, специалисту по CAM приходится перекрывать подачу, уменьшать глубину резания и контролировать путь. Даже при легких проходах на ребрах карманов по-прежнему остаются следы, оставляя рукам скамьи возможность соскабливать рябь или стирать косметику.
Теперь представьте тот же самый глубокий карман в пятиосном центре. Вместо того, чтобы погружать тонкую фрезу с длинным вылетом прямо вниз, цапфовый стол наклоняет всю заготовку под углом. Этот динамический наклон позволяет шпинделю проникать прямо в нижний угол кармана с помощью короткого жесткого инструмента, надежно зажатого в прочном держателе инструмента.
Поскольку короткие инструменты не подвергаются сильным изгибающим нагрузкам, станок может работать с повышенными скоростями подачи и без вибраций подавать большие объемы стружки. Фреза производит плоские, зеркально прямые боковые стенки с непревзойденными значениями Ra, а срок службы кромок значительно увеличивается, поскольку канавки уклоняются от разрушительных гармонических ударов. Переход от хаотичного, склонного к болтовне работы к короткой твердосплавной концевой фрезе превращает производственный затор в установку, основанную на принципах «запустил и забыл».
5. Комплексное сравнение: 3-осевое и 5-осевое фрезерование.
Чтобы помочь вам взвесить варианты во время аудита поставщиков или внутренней проверки конструкции, в таблице ниже представлены практические эксплуатационные различия и влияние на бизнес этих двух стратегий обработки алюминиевых деталей OEM:
| Рабочий параметр | Стандартное 3-осевое фрезерование с ЧПУ | Позиционный (3+2) и непрерывный 5-осевой | Реальное влияние на OEM-производство |
| Почасовая нагрузка на машину | Более низкая базовая стоимость магазина (от 45 до 75 долларов в час) | Более высокие капитальные вложения (от 95 до 160 долларов в час) | 5-осевая обработка должна компенсировать более высокие почасовые ставки за счет сокращения этапов обработки или сокращения времени цикла. |
| Типичные итерации установки | От 2 до 6 индивидуальных установок и переворотов | Всего от 1 до 2 установок (завершено за один цикл) | 5-осевая технология исключает необходимость вмешательства человека и сокращает совокупные трудозатраты на установку. |
| Истинное положение и выравнивание | Умеренная согласованность (зависит от исходных данных настройки) | Превосходная точность (относительно единой системы координат) | 5-осевая система легко удерживает выноски GD&T на сложных пересекающихся плоскостях. |
| Соотношение длины инструмента к диаметру | Требуются инструменты с большой досягаемостью для глубоких полостей. | Позволяет использовать короткие, жесткие инструменты с малым отклонением. | Короткие фрезы уменьшают вибрацию, улучшают качество отделки стен и обеспечивают более высокие скорости подачи. |
| Специальные инструменты и приспособления | Высокие затраты на приспособления (несколько мягких губок и угловых пластин) | Минимальные требования к приспособлениям (стандартные тиски типа «ласточкин хвост» или самоцентрирующиеся тиски) | 5-осевая система экономит значительные единовременные затраты на проектирование при внедрении новых продуктов. |
| Сложность программирования CAM | Простое и короткое время создания траектории | Требует проверки коллизий и моделирования модели машины. | Многоосевое программирование требует больше времени, чтобы гарантировать зазор шпинделя. |
| Обработка поверхности и смешивание | Следы несоответствия шагов инструмента, общие для всех настроек | Гладкие смешанные разрезы и однородная текстура поверхности. | 5-осевая обработка сводит к минимуму послеоперационную шлифовку, шлифовку и вторичную доработку. |
| Идеальные профили компонентов | Плоские пластины, структурные кронштейны, односторонние коллекторы | Многосторонние корпуса, угловые коллекторы портов, тонкостенные корпуса | Распределение функций определяет экономию средств гораздо больше, чем внешние размеры. |
6. Практический пример: обработка корпуса OEM-датчика для аэрокосмической отрасли
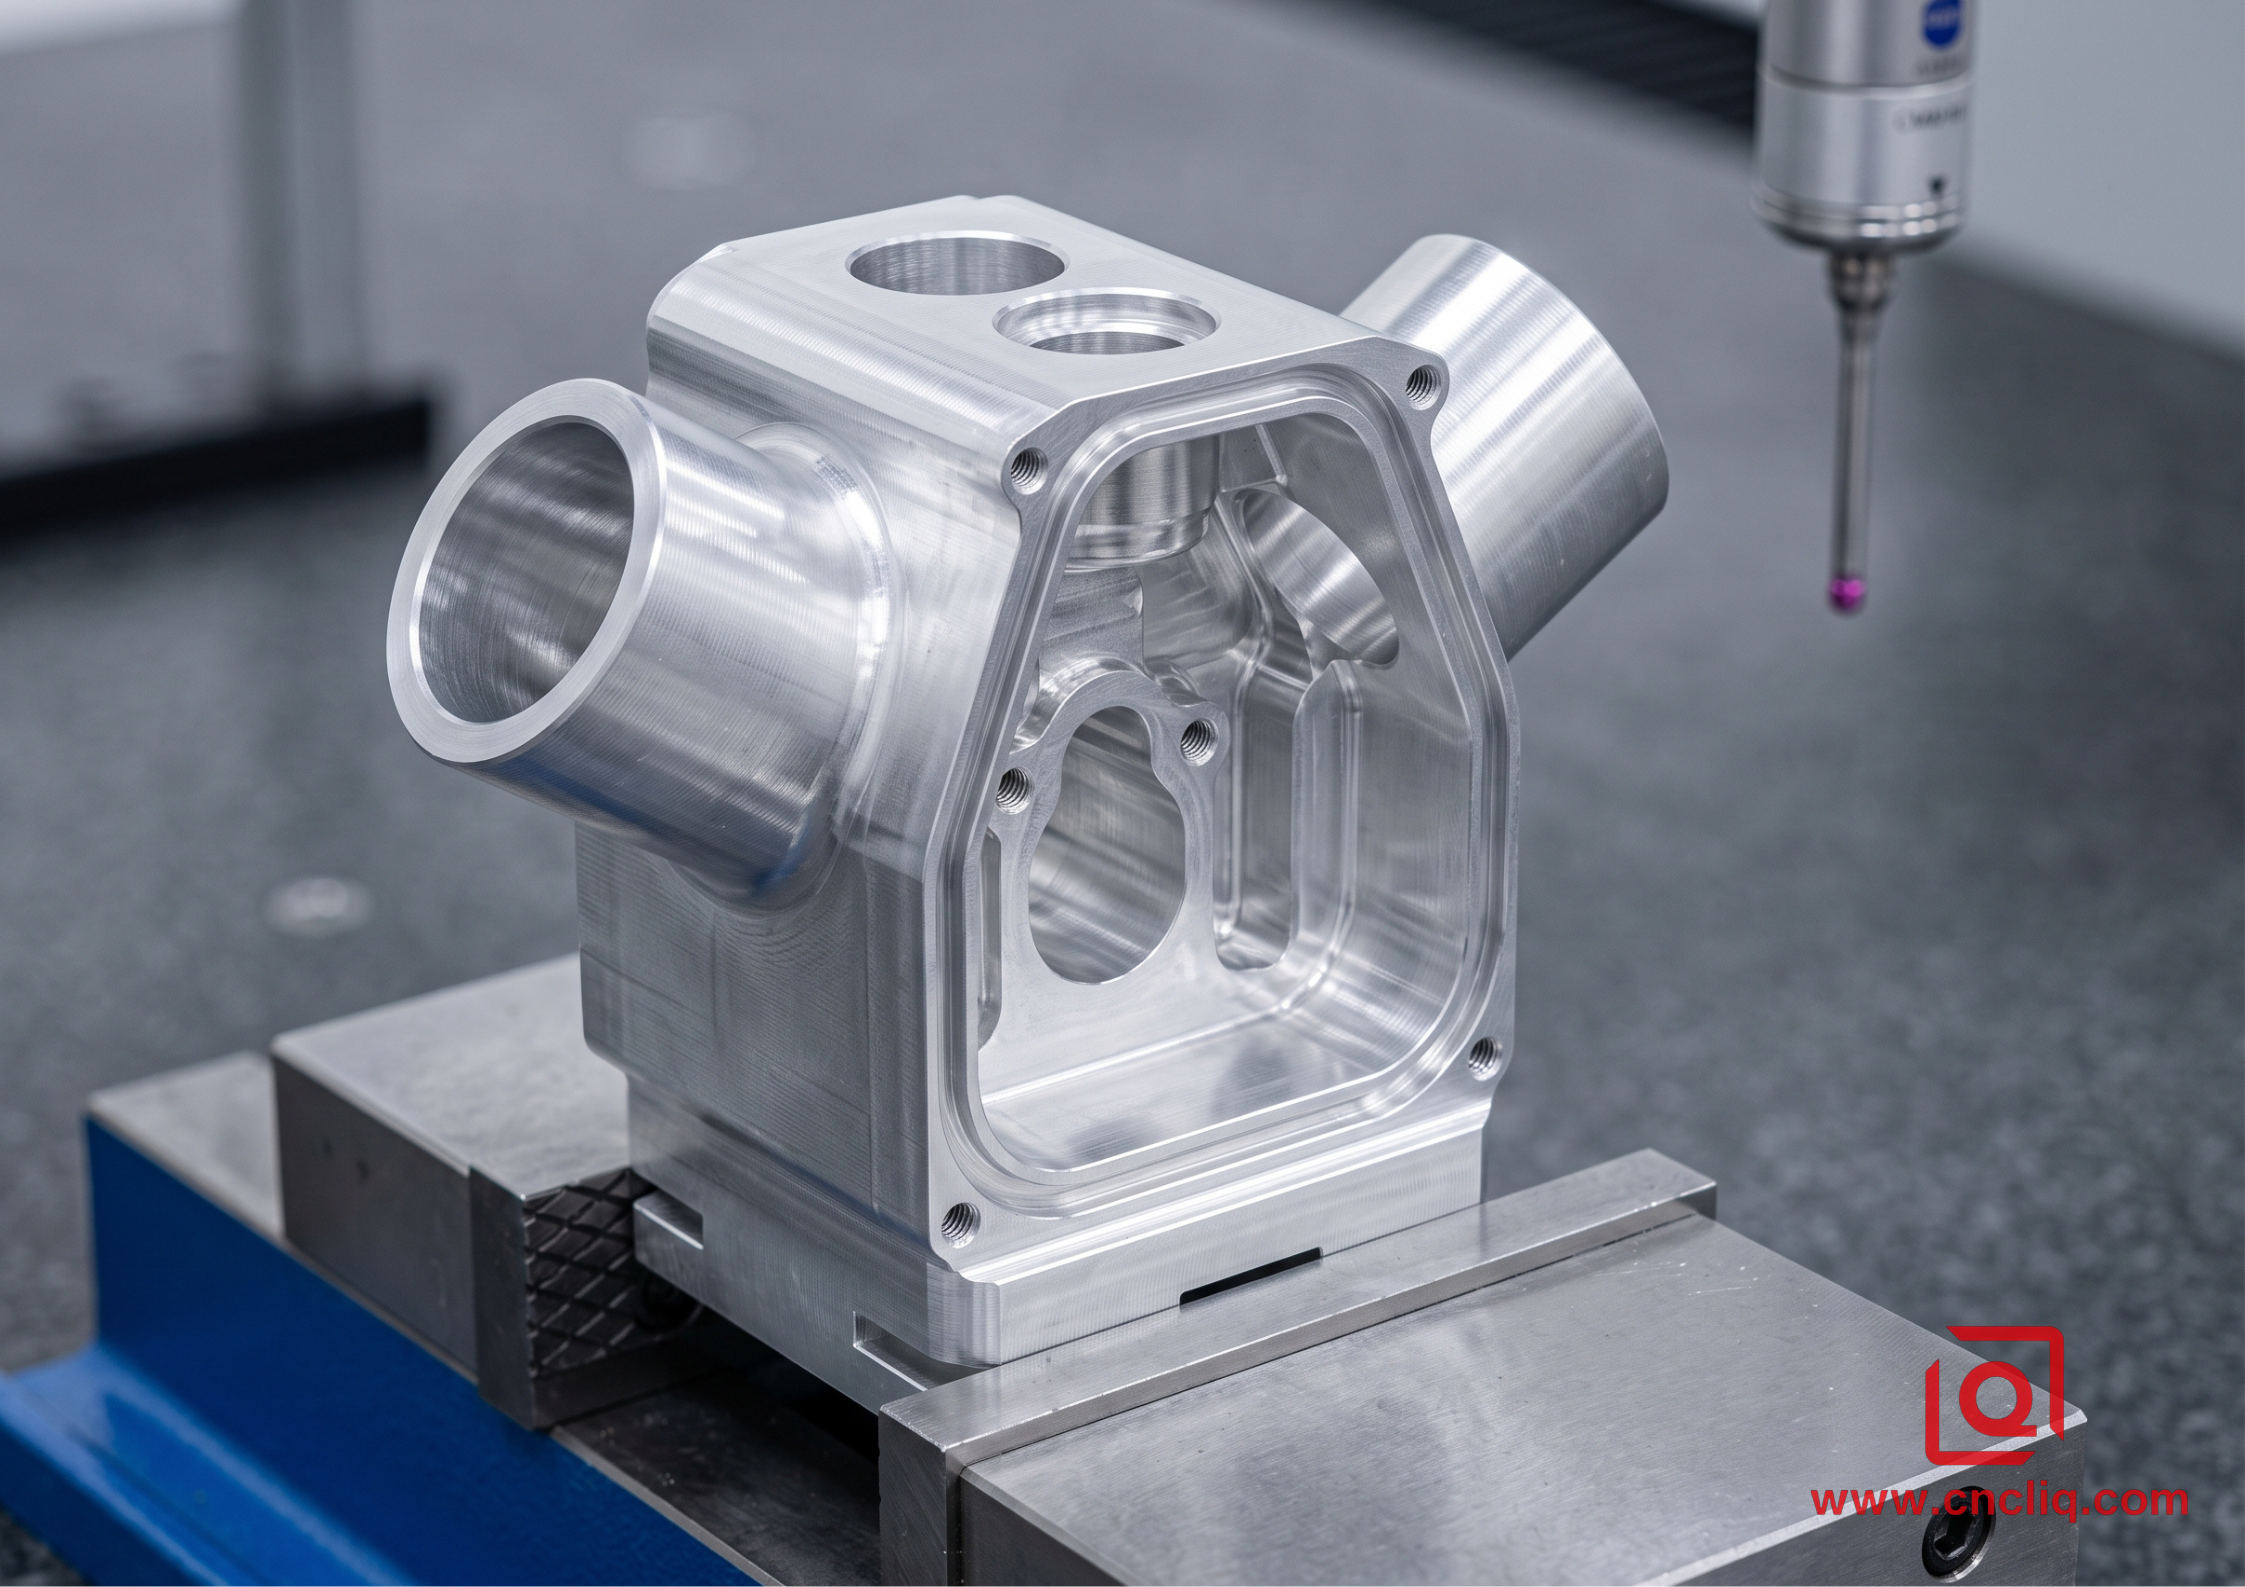
Чтобы увидеть, как эта механическая динамика превращается в прямые доллары и центы, давайте рассмотрим реальный пример производства в нашем цехе.
К нашей команде обратилось коммерческое предприятие по производству дронов для создания корпуса оптического блока авионики. Мы вырезали блок из цельной заготовки авиационного алюминия 6061-T6, удерживая необработанную оболочку размером 145 х 120 х 85 миллиметров. Целевой объем заказов составлял 350 готовых деталей в месяц.
Инженерный чертеж содержал несколько важных геометрических особенностей:
-
Внутреннее ядро было полым, чтобы минимизировать вес полезной нагрузки, оставив стенки по периметру тонкими.
-
Четыре боковых отверстия выходили из основного корпуса под необычным сложным углом в 27 градусов.
-
Истинное положение каждой угловой апертуры должно было оставаться в пределах 0,015 миллиметра относительно основного оптического канала.
-
Внутренняя уплотняющая дорожка требовала непрерывной гладкой поверхности Ra 0,8 для обеспечения защиты от атмосферных воздействий и окружающей среды.
Первоначальный план трехосной маршрутизации
Первоначальный производственный план клиента основывался на традиционных этапах трехосной обработки:
-
Операция 10: Обработайте верхнюю базовую поверхность, обработайте полость первичного центра и просверлите два внутренних установочных отверстия под дюбели (12 минут).
-
Операция 20: Поместите блок во вторые тиски, выровняйте нижнюю монтажную поверхность и вырежьте профиль внешнего периметра (10 минут).
-
Операции с 30 по 60: Установите полуобработанную деталь на четыре отдельных угловых крепления с синусоидальными пластинами. Оператор должен был смонтировать деталь, указать настройку для подтверждения соосности, просверлить угловой порт, расточить внутренний диаметр, отфрезеровать монтажную бобышку и разжать узел. Этот цикл повторяется для всех четырех угловых граней (по 8 минут на каждую сторону, всего 32 минуты).
При использовании этого традиционного рабочего процесса общее время обработки достигло 54 минут на деталь на шести отдельных станках. Единовременные затраты на инструмент для изготовления прецизионных наклонных синусоидальных пластин и специальных мягких губок составили 4200 долларов США.
Хуже всего было процент брака. Даже несмотря на то, что на линии работали опытные механики, небольшие изменения, возникающие при четырех отдельных операциях ручного повторного зажима, приводили к смещению истинного положения угловых отверстий. Во время первых пилотных запусков на производственной линии наблюдался процент брака на уровне 8,5%, из-за чего наша станция контроля ШМ была связана с утомительным поиском и устранением неисправностей.
Пятиосный инженерный ремонт
Наша команда инженеров пообщалась с группой снабжения клиента и предложила перенести всю работу на пятиосевой обрабатывающий центр с цапфой и использованием 3+2 позиционных траекторий инструмента:
-
Приготовление: Распиленные алюминиевые заготовки обрабатывались в течение 1,5 минут на ручном подготовительном станке, где в нижней части отходов вырезался неглубокий профиль «ласточкин хвост».
-
Операция 10 (основной цикл): оператор зажал заготовку в пятиосных самоцентрирующихся тисках с помощью захвата «ласточкин хвост». Благодаря этой единственной настройке машина работала непрерывно. Цапфовый стол плавно наклонил заготовку для обработки верхней полости, сместил боковые стенки на 27 градусов, чтобы расточить все четыре угловых порта датчика, и проследил внутреннюю канавку уплотнения с помощью жесткой сферической фрезы (всего 19 минут).
-
Операция 20 (удаление «ласточкиного хвоста»): оператор перенес деталь на простой фрезерный станок, зажав готовое тело внутри гладких мягких губок, чтобы снять опору держателя «ласточкин хвост» на нижней поверхности (3,5 минуты).
Финансовый результат
Пересмотренный пятиосный рабочий процесс сократил общее время цикла обработки с 54 минут до 24 минут. Затраты на оснастку снизились с 4200 долларов США за специализированные синусоидальные приспособления до 650 долларов США за стандартный пятиосный комплект тисков «ласточкин хвост». Доля брака упала с 8,5% до менее 0,5%, поскольку каждое критическое отверстие растачивалось относительно исходной рабочей системы координат без ручного изменения положения.
Несмотря на то, что почасовая ставка нашего пятиосного обрабатывающего центра более чем в два раза выше, чем у трехосного станка, конечная стоимость корпуса снизилась на 28%. Совокупная экономия за счет более короткого времени шпинделя, отсутствия накладных расходов на приспособления и почти нулевого брака легко перевесила более высокую ставку машино-часов.
Нажмите здесь для вашего запроса 👆
7. Часто задаваемые вопросы
1. Повышает ли автоматически выбор пятиосной обработки мой заказ на поставку?
Не обязательно. Хотя пятиосный станок имеет более высокую почасовую ставку, чем трехосный станок, окончательная цена за единицу зависит от общего времени цикла, риска брака и затрат на оснастку. Если алюминиевая деталь требует трех или более отдельных операций на трехосном фрезерном станке, пятиосная установка в целом часто обходится дешевле. Это исключает необходимость ручной обработки, исключает необходимость изготовления индивидуальных мягких губок и позволяет избежать брака, характерного для многократного ручного зажима.
2. Какие типы деталей обязательно должны остаться на стандартных трехкоординатных станках?
Плоские опорные плиты, широкие монтажные кронштейны, конструкционные радиаторы и любые компоненты, в которых все фрезерованные карманы, отверстия и краевые профили располагаются на одной или двух противоположных сторонах. Если оператор станка может закончить вашу деталь, просто отрезав верхнюю сторону и перевернув ее один раз, то перемещение этой детали на пятиосный станок увеличивает накладные расходы на программирование, не принося никаких реальных инженерных преимуществ.
3. Как пятиосная обработка повышает общую точность детали?
На трехосном станке резка нескольких сторон алюминиевого блока требует отстегивания и повторного зажима детали в разных ориентациях, что неизбежно приводит к незначительным механическим ошибкам выравнивания при разных установках. На пятиосном станке шпиндель достигает пяти сторон детали за один цикл зажима. Поскольку все элементы имеют одни и те же координаты, машина может поддерживать жесткие допуски истинного положения, концентричности и перпендикулярности до 0,015 мм, не полагаясь на прикосновения оператора.
4. Ускоряет ли пятиосное фрезерование сроки поставки первых прототипов?
Да, часто с большим отрывом. Хотя пятиосное компьютерное программирование и виртуальное моделирование столкновений требуют большей предварительной подготовки, цех существенно экономит время на производстве. Производственной команде не нужно проектировать, обрабатывать и калибровать несколько нестандартных приспособлений для крепления деталей или специализированных мягких губок. Для сложных многосторонних алюминиевых прототипов это может сократить первоначальный график поставок на дни или недели.
5. Какие изменения в конструкции могут внести инженеры, чтобы снизить затраты на пятиосную обработку?
Инженеры-конструкторы должны стремиться использовать стандартизированные внутренние радиусы углов, чтобы цех мог очищать карманы с помощью стандартных инструментов, а не специальных фрез. Это также помогает обозначить специальную область зажима, например нижнюю кромку или выступ «ласточкин хвост», чтобы машина могла беспрепятственно получить доступ к пяти сторонам. Наконец, по возможности избегайте глубоких и узких каналов; Сохранение разумных пропорций полости позволяет цеху использовать короткие, жесткие инструменты при максимальных скоростях подачи.
Нажмите здесь для вашего запроса 👆
8. Резюме: Контрольный список поставщиков для инженерных групп
Выбор между трехосным и пятиосным фрезерованием с ЧПУ — это экономическое решение, обусловленное геометрией детали, а не модернизация, которую нужно покупать ради самой технологии. Когда вы просматриваете следующую партию нестандартных чертежей алюминия, используйте этот простой контрольный список в качестве руководства для производственных переговоров:
-
Оцените рабочие лица. Посмотрите внимательно, где расположены ваши черты лица. Если ваша алюминиевая деталь требует фрезерования, нарезания резьбы или растачивания с четырех или более сторон, пятиосная установка почти наверняка сократит ваши общие затраты за счет устранения повторяющихся операций обработки.
-
Изучите свою схему GD&T: если вы видите строгие обозначения перпендикулярности, метки истинного положения менее 0,02 миллиметра или строгие требования к концентричности, соединяющие элементы на разных гранях, многоосная обработка является самым безопасным способом избежать накопления допусков и брака.
-
Не ограничивайтесь почасовой оплатой станка. Никогда не оценивайте первоначальное предложение поставщика исключительно на основе почасовой оплаты за шпиндель. Обязательно рассчитайте скрытые затраты на многоступенчатую оснастку, трудозатраты на ручную настройку и более высокие нормы брака при сравнении трехосных и пятиосных альтернатив.
-
Начните разговор как можно раньше: привлекайте своего партнера-производителя на раннем этапе проектирования. Простая настройка радиусов углов кармана, толщины стенок и рабочих площадок может помочь цеху использовать скорость пятиосной обработки, сохраняя при этом бюджет на детали на целевом уровне.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
