 Русский




Вы все еще решаете, выбрать ли более низкую почасовую оплату и меньшее количество переналадок для вашей алюминиевой детали? Это руководство поможет вам читать чертеж так, как это делает инженер-технолог: грань за гранью, базовая точка за базовой точкой и строка стоимости за строкой стоимости. Ответ редко бывает таким: 5-осевой станок лучше. Для плоской пластины, простого кронштейна или двухстороннего блока с углублениями 3-осевой вертикальный обрабатывающий центр может быть самым быстрым и наименее затратным вариантом. Для коллектора, корпуса датчика, корпуса клапана или роботизированного крепления с аналогичными элементами на 3 или более гранях индексированный 5-осевой станок может сократить объем работ по перемещению, работу с приспособлениями, контрольные петли и ошибки на разных гранях настолько, что компенсирует более высокую почасовую оплату.
Поэтому полезное сравнение заключается не в сравнении цены станка с ценой станка, а в сравнении себестоимости готовой детали с себестоимостью готовой детали. Эта сумма включает в себя программирование, оснастку, трудозатраты на настройку, время резки, измерение, контроль качества, ожидаемые доработки и объем, на который распределяются постоянные затраты. В данной статье основное внимание уделяется призматическим алюминиевым деталям: компонентам, изготовленным в основном из плоскостей, пазов, отверстий, прорезей, отверстий и прямых стенок. В ней также проводится различие между позиционной обработкой 3+2 и одновременной 5-осевой контурной обработкой, поскольку для большинства многогранных призматических деталей не требуется перемещение всех 5 осей во время резки.
Быстрый ответ: выбирайте 3-осевую обработку, если все важные элементы доступны в 1 или 2 стабильных положениях, а допуски по поверхностям невелики. Запросите анализ процесса 3+2 или 5-осевой обработки, если деталь требует многократного переворачивания, доступа под сложными углами, использования коротких инструментов в глубоких элементах или тесных позиционных взаимосвязей между различными поверхностями. Не указывайте количество осей на чертеже, если сам процесс не требуется по контракту; вместо этого укажите функцию, базовые элементы, допуски, качество обработки, количество и контроль.
1. Что считается призматической алюминиевой деталью?
Призматическая деталь не обязательно является простой. Ее общая форма может быть блочной, но при этом она может содержать глубокую полость для электроники, пересекающиеся отверстия для жидкости, отверстия для подшипников, канавки для уплотнительных колец, резьбовые отверстия, тонкие ребра и монтажные площадки в нескольких плоскостях. К распространенным примерам относятся гидравлические и пневматические коллекторные блоки, кронштейны для автоматизированных систем, корпуса оптических приборов, компоненты батарей и инверторов, торцевые крышки двигателей, инструментальные гнезда и корпуса приборов.
Это различие важно, поскольку для призматической детали часто требуется индексированный доступ, а не непрерывная обработка. При фрезеровании по схеме 3+2 вращательные оси позиционируют заготовку, фиксируют ее и позволяют обычной 3-осевой траектории инструмента обрабатывать представленную поверхность. Полная одновременная 5-осевая обработка обеспечивает синхронное движение вращательных и линейных осей. Последнее ценно для рабочих колес, поверхностей со сложной формой и изменяющихся векторов инструмента, но может добавить работы по программированию и проверке, которые не требуются для деталей блочной формы.
Если вам требуется более подробное объяснение этих режимов, руководство Лициня по 3-осевой, 3+2 и непрерывной 5-осевой обработке на станках с ЧПУ охватывает кинематические различия. Здесь же практический вопрос более узкий: сколько раз деталь необходимо отсоединить от основной базовой точки, и как каждое отсоединение влияет на время, стоимость и риски?
2. Реальной единицей сравнения является сама установка.
В цеху одна настройка означает нечто большее, чем просто зажим заготовки. Оператор очищает контактные поверхности, устанавливает или проверяет зажим заготовки, загружает заготовку, устанавливает рабочую систему координат, проверяет зазор между инструментом и заготовкой, измеряет или указывает базовые точки, осторожно выполняет первую операцию и подтверждает критически важные элементы, прежде чем продолжить производство. Новая ориентация также может потребовать использования других тисков, комплекта мягких губок, упора, опорной плиты, углового блока или методики измерения.
Трехосевой фрезерный станок обрабатывает материал в одном направлении вращения шпинделя. Достижение боковой или нижней грани обычно требует дополнительной настройки. Пятиосевой поворотный станок может обрабатывать несколько поверхностей, при этом заготовка остается прикрепленной к одному основанию. Он не снимает все настройки: зажатая поверхность все еще нуждается в чистовой обработке, а высокие заготовки могут сталкиваться со шпинделем, столом или приспособлением. Тем не менее, замена четырех слабо связанных операций зажима одной контролируемой многогранной операцией может существенно изменить стоимость обработки, а не только немного сократить время съема металла.
Настройка действия | Почему это отнимает время | 3-осевая экспозиция | 3+2 / 5-осевая экспозиция |
Очистите и найдите | Сколы или заусенцы под базовой поверхностью могут привести к наклону детали. | Повторяется после каждого переворота. | Сосредоточено на основной конфигурации. |
Зажим и опора | Момент затяжки и точки опоры влияют на деформацию. | Может меняться в зависимости от ориентации. | Обычно используется одна и та же схема зажима. |
Восстановить ноль | Каждый дополнительный ввод координат увеличивает трудозатраты и неопределенность. | Требуется для каждого нового светильника или при каждой его ориентации. | При правильной калибровке вращательное преобразование сохраняет одну основную систему координат. |
Проверка первого образца | Перед продолжением работы операторы должны подтвердить новую операцию. | Часто повторяется на этапах OP20, OP30 и последующих операциях. | В рамках одного этапа процесса можно проверить большее количество функций. |
Очередь между операциями | Деталь может ожидать следующего приспособления, станка или проверки. | Чем больше этапов маршрутизации, тем больше точек ожидания. | Сокращение количества операций может уменьшить время выполнения заказа. |
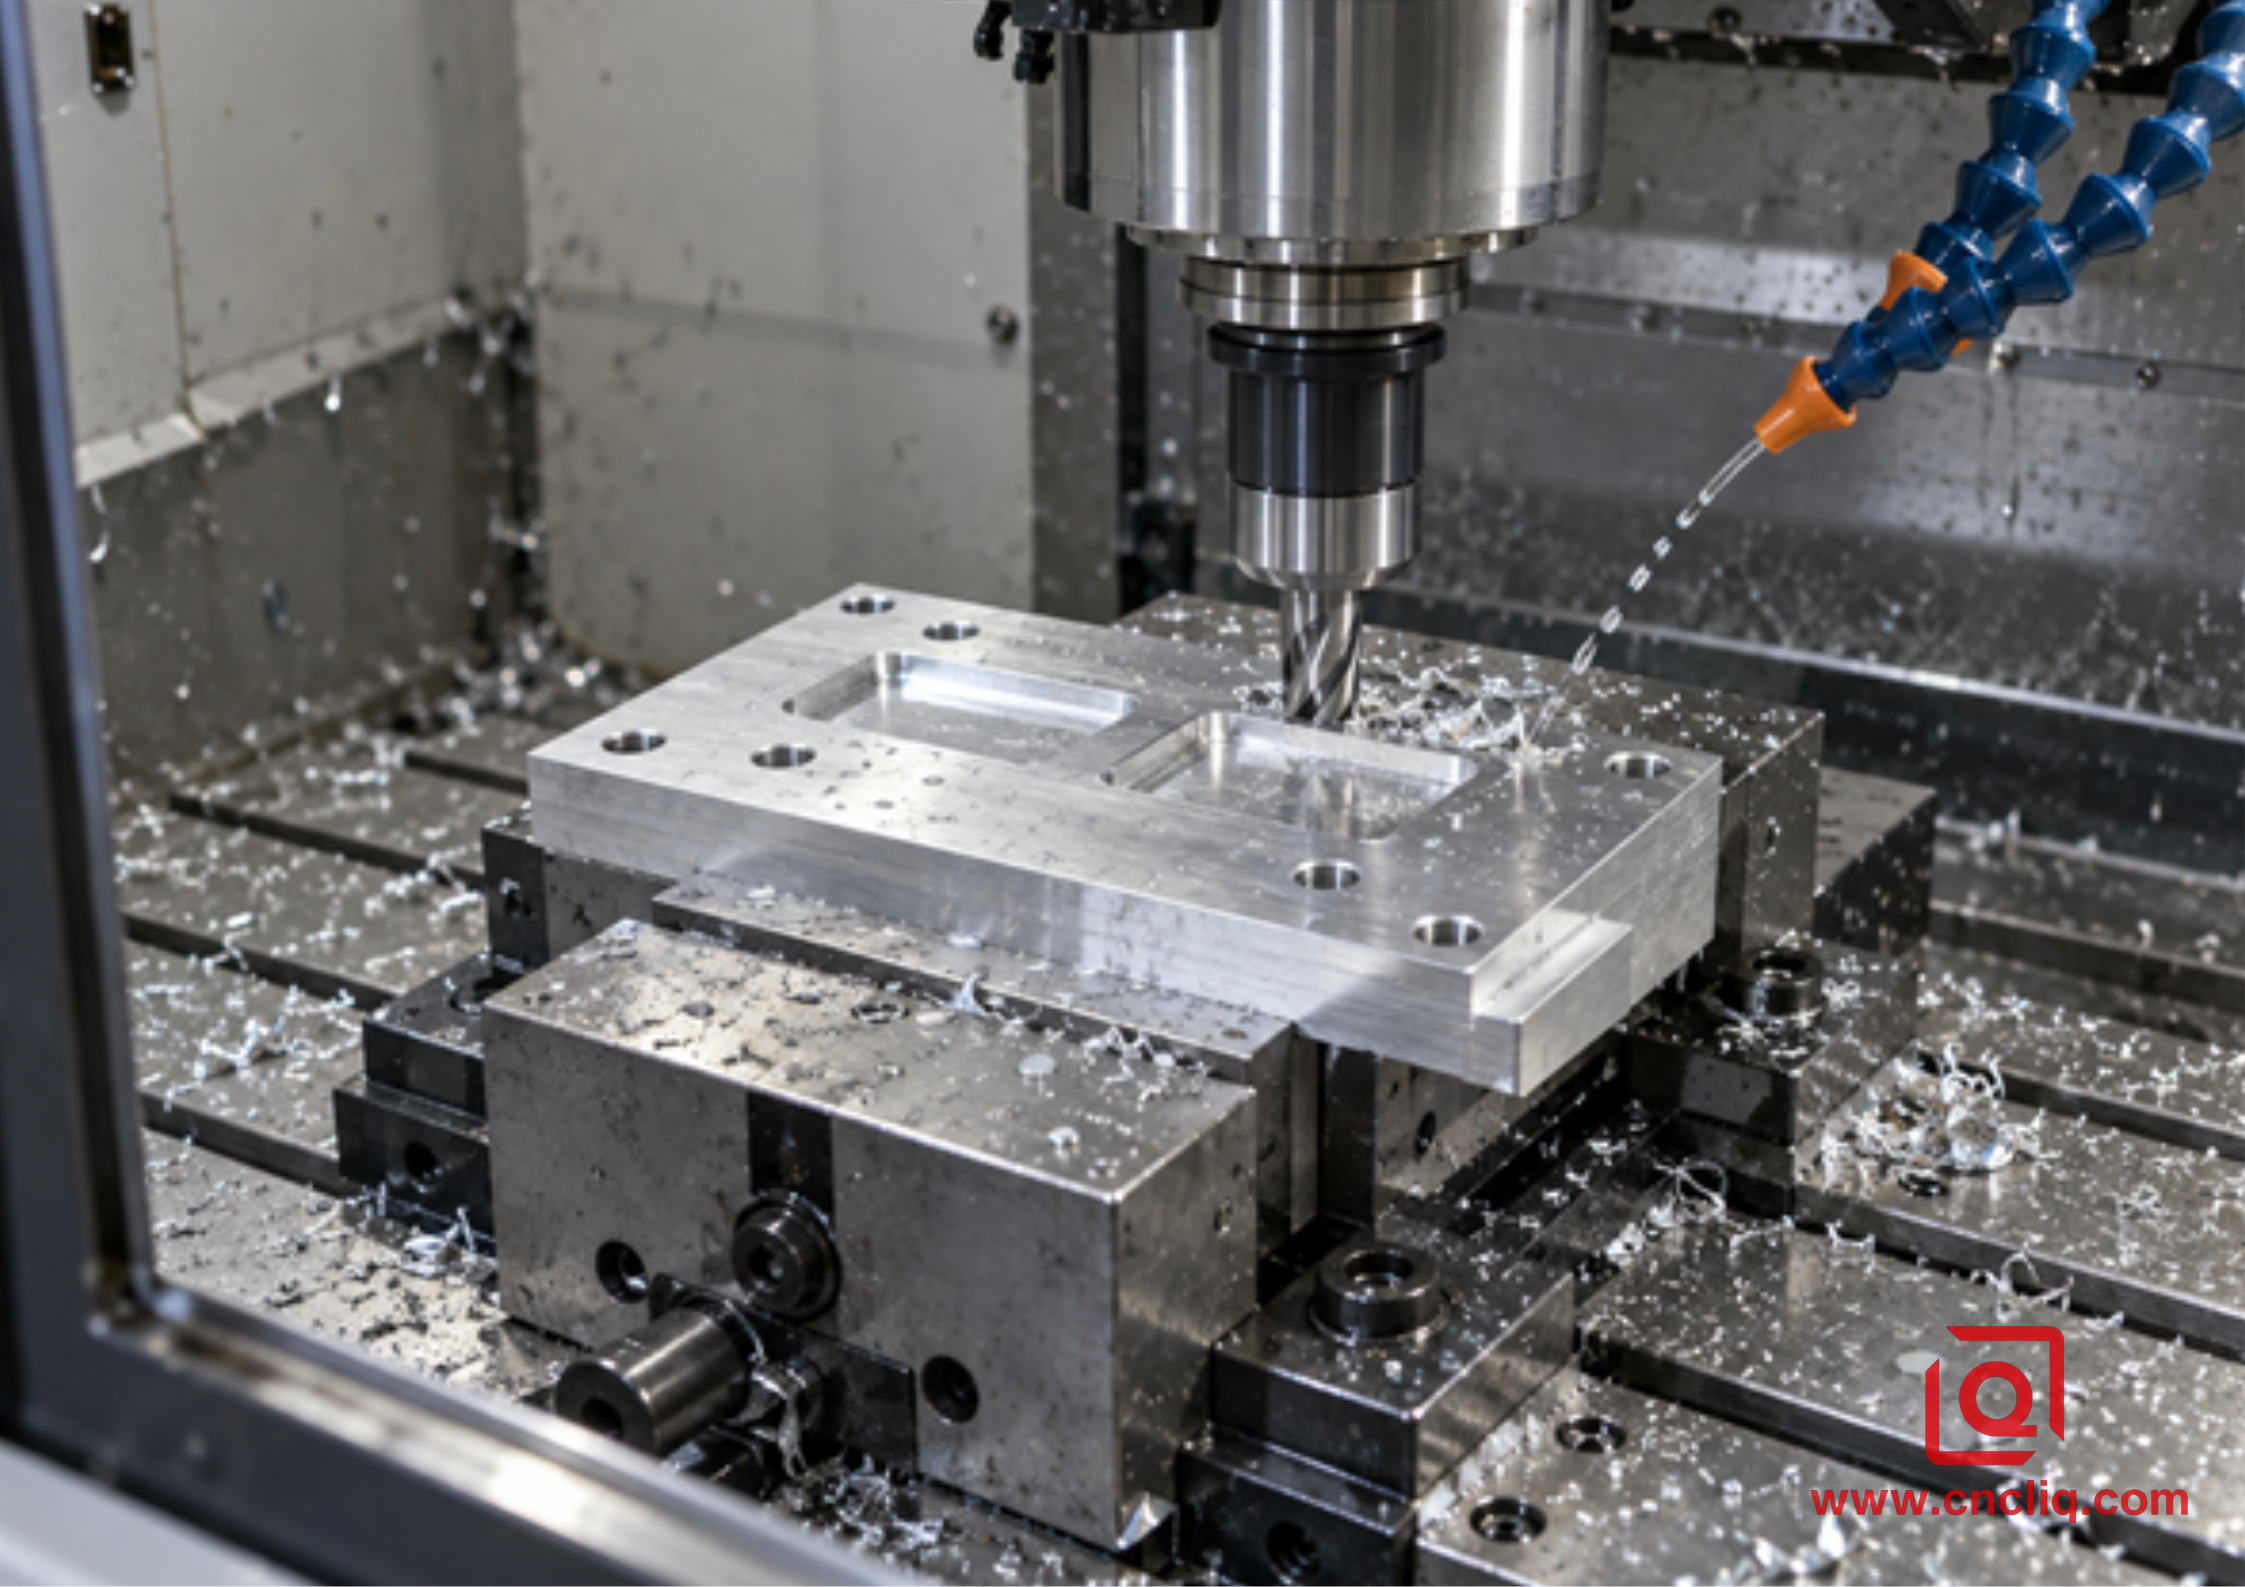
Устойчивая верхняя монтажная плита идеально подходит для 3-осевой обработки: простая фиксация заготовки, короткие инструменты и минимальная польза от вращательного движения.
3. Как оценить время настройки фрезерного станка с ЧПУ без догадок.
Универсального показателя времени наладки не существует. Повторная работа с проверенными мягкими зажимными губками отличается от изготовления первого изделия на новом приспособлении; кронштейн диаметром 150 мм отличается от большого тонкостенного корпуса. Вместо того чтобы копировать общие цифры в бизнес-план, составьте технологическую карту и попросите поставщика предоставить свои предположения.
Используйте таблицу "лицевая и опорная плоскости".
Отметьте направление подхода каждого инструмента. Сгруппируйте отверстия, канавки, выемки и уплотнительные поверхности, доступные с одной и той же ориентации.
Определите основные, второстепенные и третичные базовые элементы. Укажите, какие элементы должны оставаться связанными после переворачивания детали.
Разделяйте доступ и точность. Трехосевой станок может физически достичь определенной стороны при другой конфигурации, но требования к позиционированию поперек рабочей поверхности могут сделать управление этим маршрутом дорогостоящим.
Перечислите способы крепления заготовки для каждой операции. Укажите мягкие зажимные губки, параллельные зажимы, упоры, подложки, угловые зажимы, подготовку для соединения «ласточкин хвост», защитные выступы и зачистку нижней поверхности.
Добавьте контрольные пункты. Включите в них зондирование, внутрипроизводственный контроль, проверку первого образца, программирование КИМ и любой контроль после завершения производства.
Для составления бюджета на начальном этапе используйте диапазон для каждой задачи: загрузка , маркировка, зондирование, проверка и контроль качества, а затем замените его измеренным или указанным поставщиками временем. Разделяйте время, затрачиваемое на разработку первого образца, от времени, затрачиваемого на повторяющиеся циклы. Это предотвратит распространенную ошибку: деление всех неповторяющихся затрат на 1 прототип, а затем предположение, что одна и та же цена за единицу применима ко всем 100 деталям.
Спросите, действительно ли "единая установка" означает единую установку.
Маркетинговые формулировки могут скрывать вторую операцию. Пятиосевой станок может обрабатывать 5 доступных поверхностей, но шестая поверхность по-прежнему будет содержать соединение «ласточкин хвост», зажимной выступ или заготовку. В подробном коммерческом предложении следует указать, включает ли обработка 1 настройку, 1 основную настройку плюс операцию отрезки или 2 полные настройки. Эта деталь влияет как на стоимость, так и на то, какая базовая точка определяет конечную поверхность нижней грани.
4. Модель расчета стоимости: сравнивайте весь маршрут, а не почасовую ставку.
Более высокую почасовую ставку легко заметить. Умножение времени на настройку сложнее заметить, поскольку оно распределено между программированием, оборудованием, временем работы оператора, ожиданием и проверкой. Используйте следующую модель для обоих маршрутов:
Общая стоимость заказа = материалы + отделка + транспортные расходы + разработка программного обеспечения + специализированная оснастка + первоначальная настройка + количество (количество циклов работы станка + периодическая обработка + контроль качества + ожидаемые затраты на качество)
фактор затрат | тенденция по 3 осям | тенденция по 3+2 / 5 осям | Вопрос к запросу предложений (RFQ) |
Скорость машины | Обычно ниже. | Как правило, более высокая стоимость обусловлена особенностями оборудования, САПР, калибровкой и квалификацией оператора. | Что входит в указанную цену? |
Программирование CAM | Проще в выполнении отдельных операций, но может потребоваться несколько программ. | Больше симуляций и проверок на столкновения; меньше операционных файлов. | Плата за программирование взимается единовременно или амортизируется? |
Оборудование | Может потребоваться несколько комплектов зажимных губок или угловых приспособлений. | Соединение «ласточкин хвост», самоцентрирующиеся тиски или общее основание могут закрывать несколько поверхностей. | Кому принадлежит этот светильник и как он хранится? |
Повторная обработка | Больше ручных переворотов и подбора координат. | Перед публикацией части были вырезаны ещё несколько лиц. | Сколько раз оператор касается принятой детали? |
Проверка | Проверки взаимодействия между подразделениями могут быть повторены. | Единая базовая структура может упростить многостороннюю проверку. | Какие характеристики проверяются в процессе производства и на КИМ? |
Риск недостаточной мощности | Легко распространяется среди обычных виртуальных торговых центров. | Возможно, это будет зависеть от меньшего количества машин и программистов. | Подходит ли резервное оборудование для повторных заказов? |
Объем, обеспечивающий точку безубыточности, можно выразить простым способом:
Объем безубыточности = (постоянные затраты по 5 осям − постоянные затраты по 3 осям) (повторяющиеся удельные затраты по 3 осям − повторяющиеся удельные затраты по 5 осям)
5. Пример решения задачи: Многогранный алюминиевый коллектор
Ниже представлен анонимизированный составной пример, созданный для объяснения логики маршрутизации; это не историческая цитата и не гарантированный результат производства. Геометрия соответствует опубликованному Лицином изготовленному на заказ алюминиевому коллектору с ЧПУ : призматический блок с многонаправленными портами, глухими и ступенчатыми отверстиями, поперечными каналами, установочными поверхностями и анодированным покрытием. Указанные ниже коммерческие данные, размеры, сроки и цены являются упрощенными иллюстративными предположениями.
Главной заботой заказчика было не то, сможет ли какая-либо из машин изготовить блок. Обе смогли. Задача заключалась в том, чтобы расположение портов оставалось относительно общей точки крепления, при этом контролируя стоимость запуска пилотной партии из 25 деталей.
Иллюстративный элемент маршрута | 3-осевой маршрут | Маршрут с индексацией 3+2 |
Основные операции | Верхняя и нижняя части; сторона А; сторона В; торцевые поверхности; окончательная зачистка. | Подготовка базовых точек; пятигранная индексированная обработка; зачистка нижней поверхности. |
предположение о фиксированных затратах | 540 долларов за программирование, мягкие зажимные губки и первоначальную настройку. | 610 долларов США за многоосевое программирование, моделирование, стандартные зажимные приспособления и первоначальную настройку. |
Предположение о повторяющейся единице | 72 доллара за машинное время, обработку и проверку. | 66 долларов за машинное время, обработку и проверку. |
Иллюстративный пример: 1 штука в общей сложности. | 612 долларов США без учета материалов, отделки и доставки. | 676 долларов США без учета материалов, отделки и доставки. |
Иллюстративный набор из 25 предметов. | 2340 долларов США без учета материалов, отделки и доставки. | 2260 долларов США без учета материалов, отделки и доставки. |
Расчет точки безубыточности | (610 − 540) (72 − 66) = 11,7, поэтому модель пересекается примерно на 12 принятых участках. | |
При изготовлении 1 детали трехкоординатный план оказывается предпочтительнее, поскольку его более простая подготовка имеет большее значение, чем повторяющаяся обработка. При изготовлении 25 деталей индексированный маршрут в этой модели становится немного дешевле. Что еще важнее, он позволяет привязать схему расположения портов и монтажные поверхности к одной основной системе координат. Инженерной группе все равно потребуется проверить зазор вращения, стратегию измерения, вылет инструмента, качество обработки нижней поверхности, допуски на анодирование, а также требования к испытанию под давлением или на герметичность перед выпуском.
Для объективного сравнения поставщиков используйте контрольный список Liqin для запросов предложений по обработке на станках с ЧПУ , чтобы согласовать версию, материал, количество, отделку, контроль качества и условия поставки.
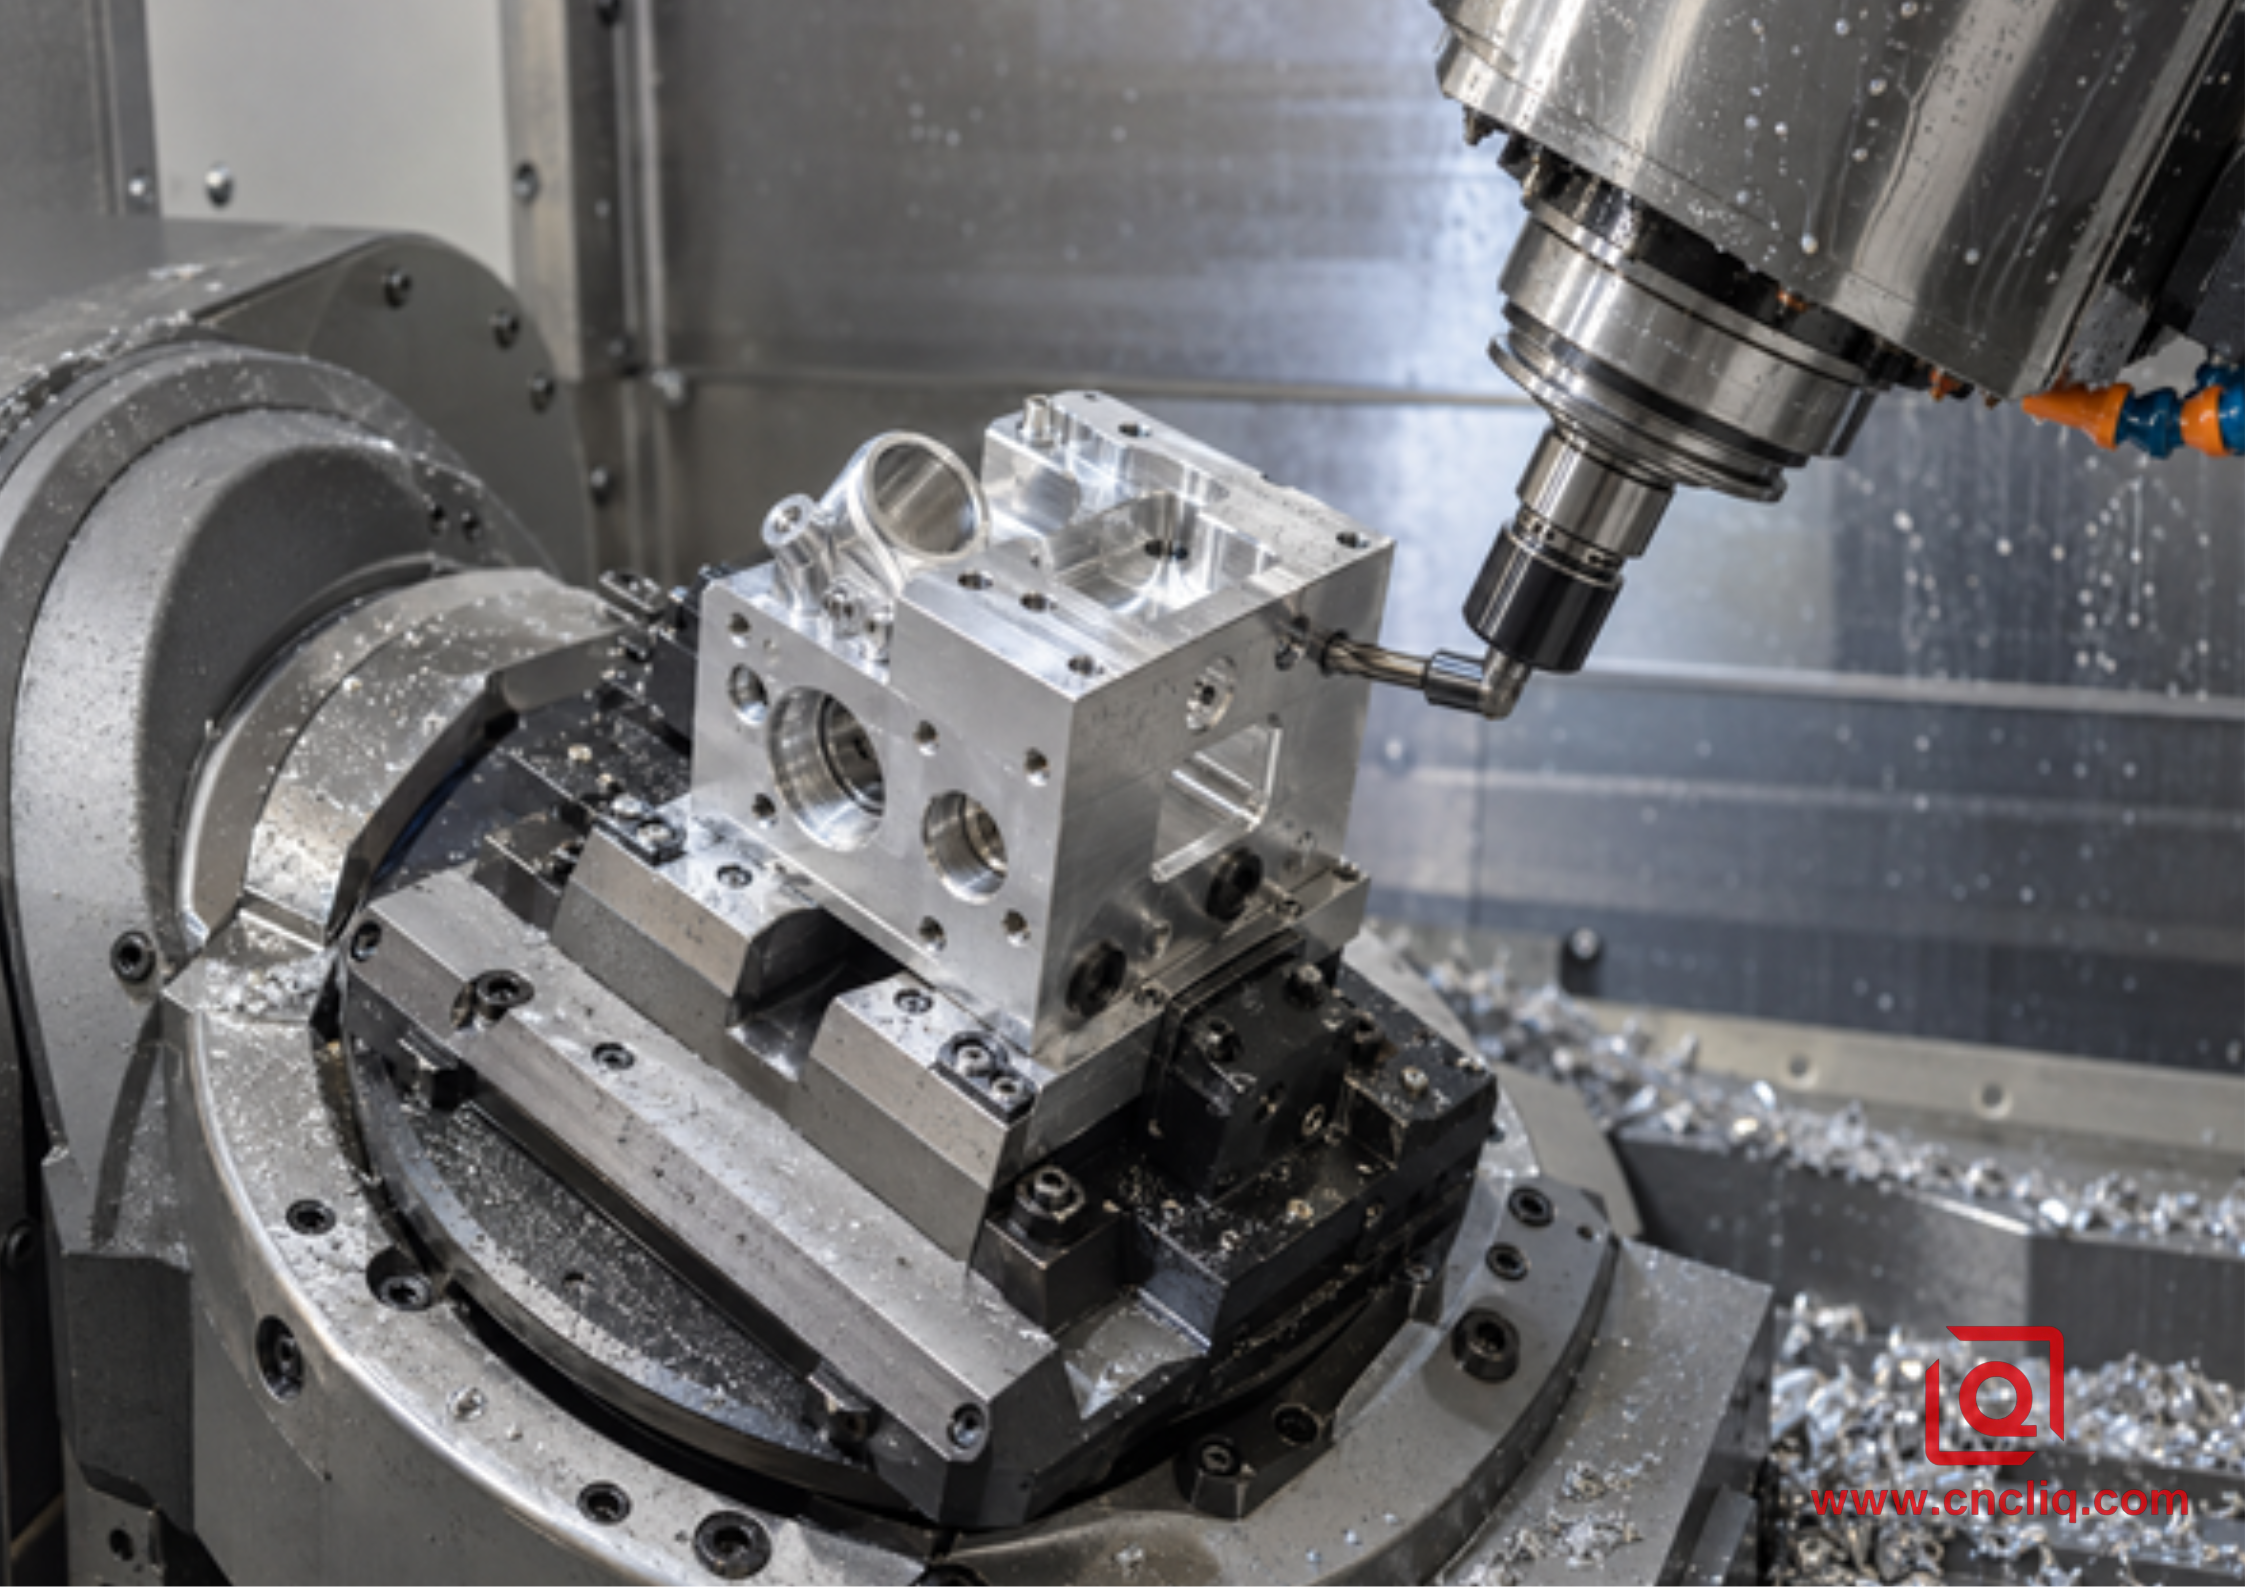
Обработка по схеме индексированного 3+2 обеспечивает неподвижность осей вращения во время каждого резания, одновременно подставляя несколько поверхностей для коротких жестких инструментов.
6. Точность: Меньшее количество настроек способствует улучшению взаимоотношений, но не всех аспектов.
Пятиосевой станок не обязательно точнее трехосевого. Хорошо обслуживаемый трехосевой вертикально-фрезерный станок может обеспечивать требуемые размеры на одной из поверхностей, в то время как плохо откалиброванная поворотная система может пропускать детали. Преимущество единой основной установки проявляется, когда необходимо обеспечить взаимосвязь элементов на разных поверхностях: положение отверстий, расположение отверстий относительно плоскости уплотнения или бокового отверстия относительно внутреннего канала.
Не следует путать язык чертежей и возможности станка.Стандарты ASME Y14.5-2018 (R2024) и ISO 1101:2017 определяют системы размеров и геометрических допусков; они не гарантируют, что заданное количество осей будет соответствовать определенному значению. Аналогично, серия стандартов ISO 230 предоставляет методы испытаний для станков. ISO 230-2:2014 рассматривает точность позиционирования и повторяемость линейных и вращательных осей с числовым программным управлением, а ISO 230-7:2015 — геометрическую точность осей вращения. Компетентный поставщик должен связывать требования к чертежам с калибровкой, измерением, креплением, терморегулированием и контролем, а не с маркировкой станка.
Практическое преимущество заключается в непрерывности базовой плоскости.
Качество обработки поверхности должно быть указано, а не подразумеваться.
Использование более короткого инструмента может повысить жесткость и уменьшить вибрацию, однако качество обработки по-прежнему зависит от геометрии фрезы, биения, подачи, шага, зацепления, охлаждающей жидкости и стабильности. ISO 21920-2:2021 определяет термины и параметры для текстуры поверхности профиля. Укажите требуемый параметр и условия оценки на чертеже, если от него зависит функциональность. Качество обработки по 5-осевой технологии не является измеримым критерием приемки.
7. Когда 3-осевое фрезерование с ЧПУ — лучший выбор
Доступны 1 или 2 поверхности: пластины, крышки, направляющие основания и простые кронштейны часто не требуют возможности вращения.
Простая и надежная фиксация заготовки: стандартные тиски или проверенные мягкие зажимные губки позволяют быстро и качественно выполнять загрузку.
Большая рабочая зона: деталь может подходить для стандартного вертикально-фрезерного станка, но при этом превышать полезный диаметр поворота или полезную нагрузку 5-осевых цапф.
Стабильное повторяющееся производство: специальные приспособления, направляющие, паллетные системы или многокомпонентная загрузка могут сделать 3-осевое производство высокоэффективным.
Слабые взаимосвязи между лицами: когда боковые черты лица не имеют тесной опорной точки, дополнительные зеркальные отражения могут незначительно ухудшить качество.
Очень небольшое количество с простой геометрией: простота программирования и доступная мощность могут перевесить любые сокращения затрат на настройку.
Выбор материала также влияет на трассировку; сравните сплавы 6061, 7075 и 5052 перед выпуском проекта.
8. Когда фрезерование по схеме 3+2 или 5 осей обычно заслуживает обзора
Особенности на 3 или более поверхностях: особенно когда эти поверхности имеют общее положение, ориентацию или требования к профилю.
Отверстия или площадки под сложным углом: индексированный доступ позволяет избежать использования угловых блоков и длинных инструментов.
Глубокие углубления рядом с высокими стенками: наклон детали позволяет использовать более короткий и жесткий инструмент, а также улучшить отвод стружки.
Несколько прототипов с изменяемой геометрией: гибкая система фиксации заготовки позволяет избежать повторных инвестиций в специализированные приспособления.
Тонкие стенки чувствительны к многократному зажиманию: уменьшение количества разжиманий может помочь, хотя состояние заготовки и сбалансированная черновая обработка остаются критически важными.
Дорогостоящие поперечные поломки: если один из смещенных элементов боковой поверхности приводит к браку почти готовой детали, сокращение количества случаев повторной установки базовых точек имеет реальную экономическую ценность.
При обработке призматических деталей сначала следует уточнить возможность позиционной обработки по схеме 3+2. Одновременная 5-осевая обработка должна быть выбрана, когда вектор инструмента необходимо изменять во время резки, а не просто потому, что станок это умеет. Такое различие упрощает моделирование, контроль и воспроизведение процесса.
9. Изменения в DFM, которые могут сделать производство детали более дешевым.
Выбор осей частично является проектным решением. Небольшие изменения в чертеже могут полностью исключить необходимость в настройке или избежать одновременного перемещения:
Совместите боковые отверстия с общими ортогональными направлениями там, где это позволяет функциональность.
Добавьте надежную опорную площадку или временное приспособление для зажима.
Откройте карман настолько, чтобы в него поместился более короткий стандартный инструмент.
Используйте реалистичные внутренние радиусы скругления углов вместо того, чтобы насильно применять небольшие длинноходные фрезы.
Жесткие допуски следует применять только к функциональным взаимосвязям.
Определите требования к последующей анодировке посадок и уплотнительных поверхностей.
Разделять сложные монолитные конструкции следует только в том случае, если параметры сборки, герметизации, прочности и общей стоимости остаются приемлемыми.
Эти изменения следует оценивать с точки зрения функциональности, а не применять вслепую. Предложение по проектированию с учетом технологичности производства (DFM), которое позволяет сэкономить одну настройку, но ослабляет компонент, создает путь утечки или увеличивает трудозатраты на сборку, не является экономией.
10. Что нужно отправить для получения надежного коммерческого предложения на 3-осевой и 5-осевой станок?
Пункт запроса коммерческого предложения | Почему это меняет процесс принятия решений |
Исходная 3D-модель плюс управляемый 2D-чертеж | Модель предоставляет геометрические параметры; чертеж определяет базовые точки, геометрические допуски и размеры, отделку, примечания и приемку. |
Точный сплав, состояние и утвержденная форма заготовки. | Листовой прокат, пруток, экструзия, ковка и литье ведут себя по-разному и влияют на припуски. |
Прототипные, опытные и годовые объемы | Амортизация стационарного оборудования и программного обеспечения на каждом этапе происходит по-разному. |
Список критически важных для качества функций | Поставщик может защитить отношения, которые оправдывают использование одной конкретной системы. |
Обработка поверхности и маскирование | Анодирование или нанесение покрытия может изменить посадку, резьбу, контактные поверхности и время проверки. |
Результаты инспекции | Подготовка отчетов FAI, CMM, сертификатов на материалы и исследований возможностей требует запланированного времени. |
Контекст сборки и обслуживания | Знание функций отверстия, канавки или торцевой поверхности помогает инженерам предлагать безопасные изменения с точки зрения технологичности проектирования. |
Попросите поставщика предоставить информацию о количестве переналадок, концепции оснастки, планируемом потоке базовых данных, выборе 3-осевой/3+2/одновременной обработки, предположениях относительно специального инструмента, плане контроля качества, затратах на НИОКР, периодической цене за единицу продукции и сроках поставки. Предложение, в котором четко указан маршрут, вызывает больше доверия и позволяет легче его улучшить.
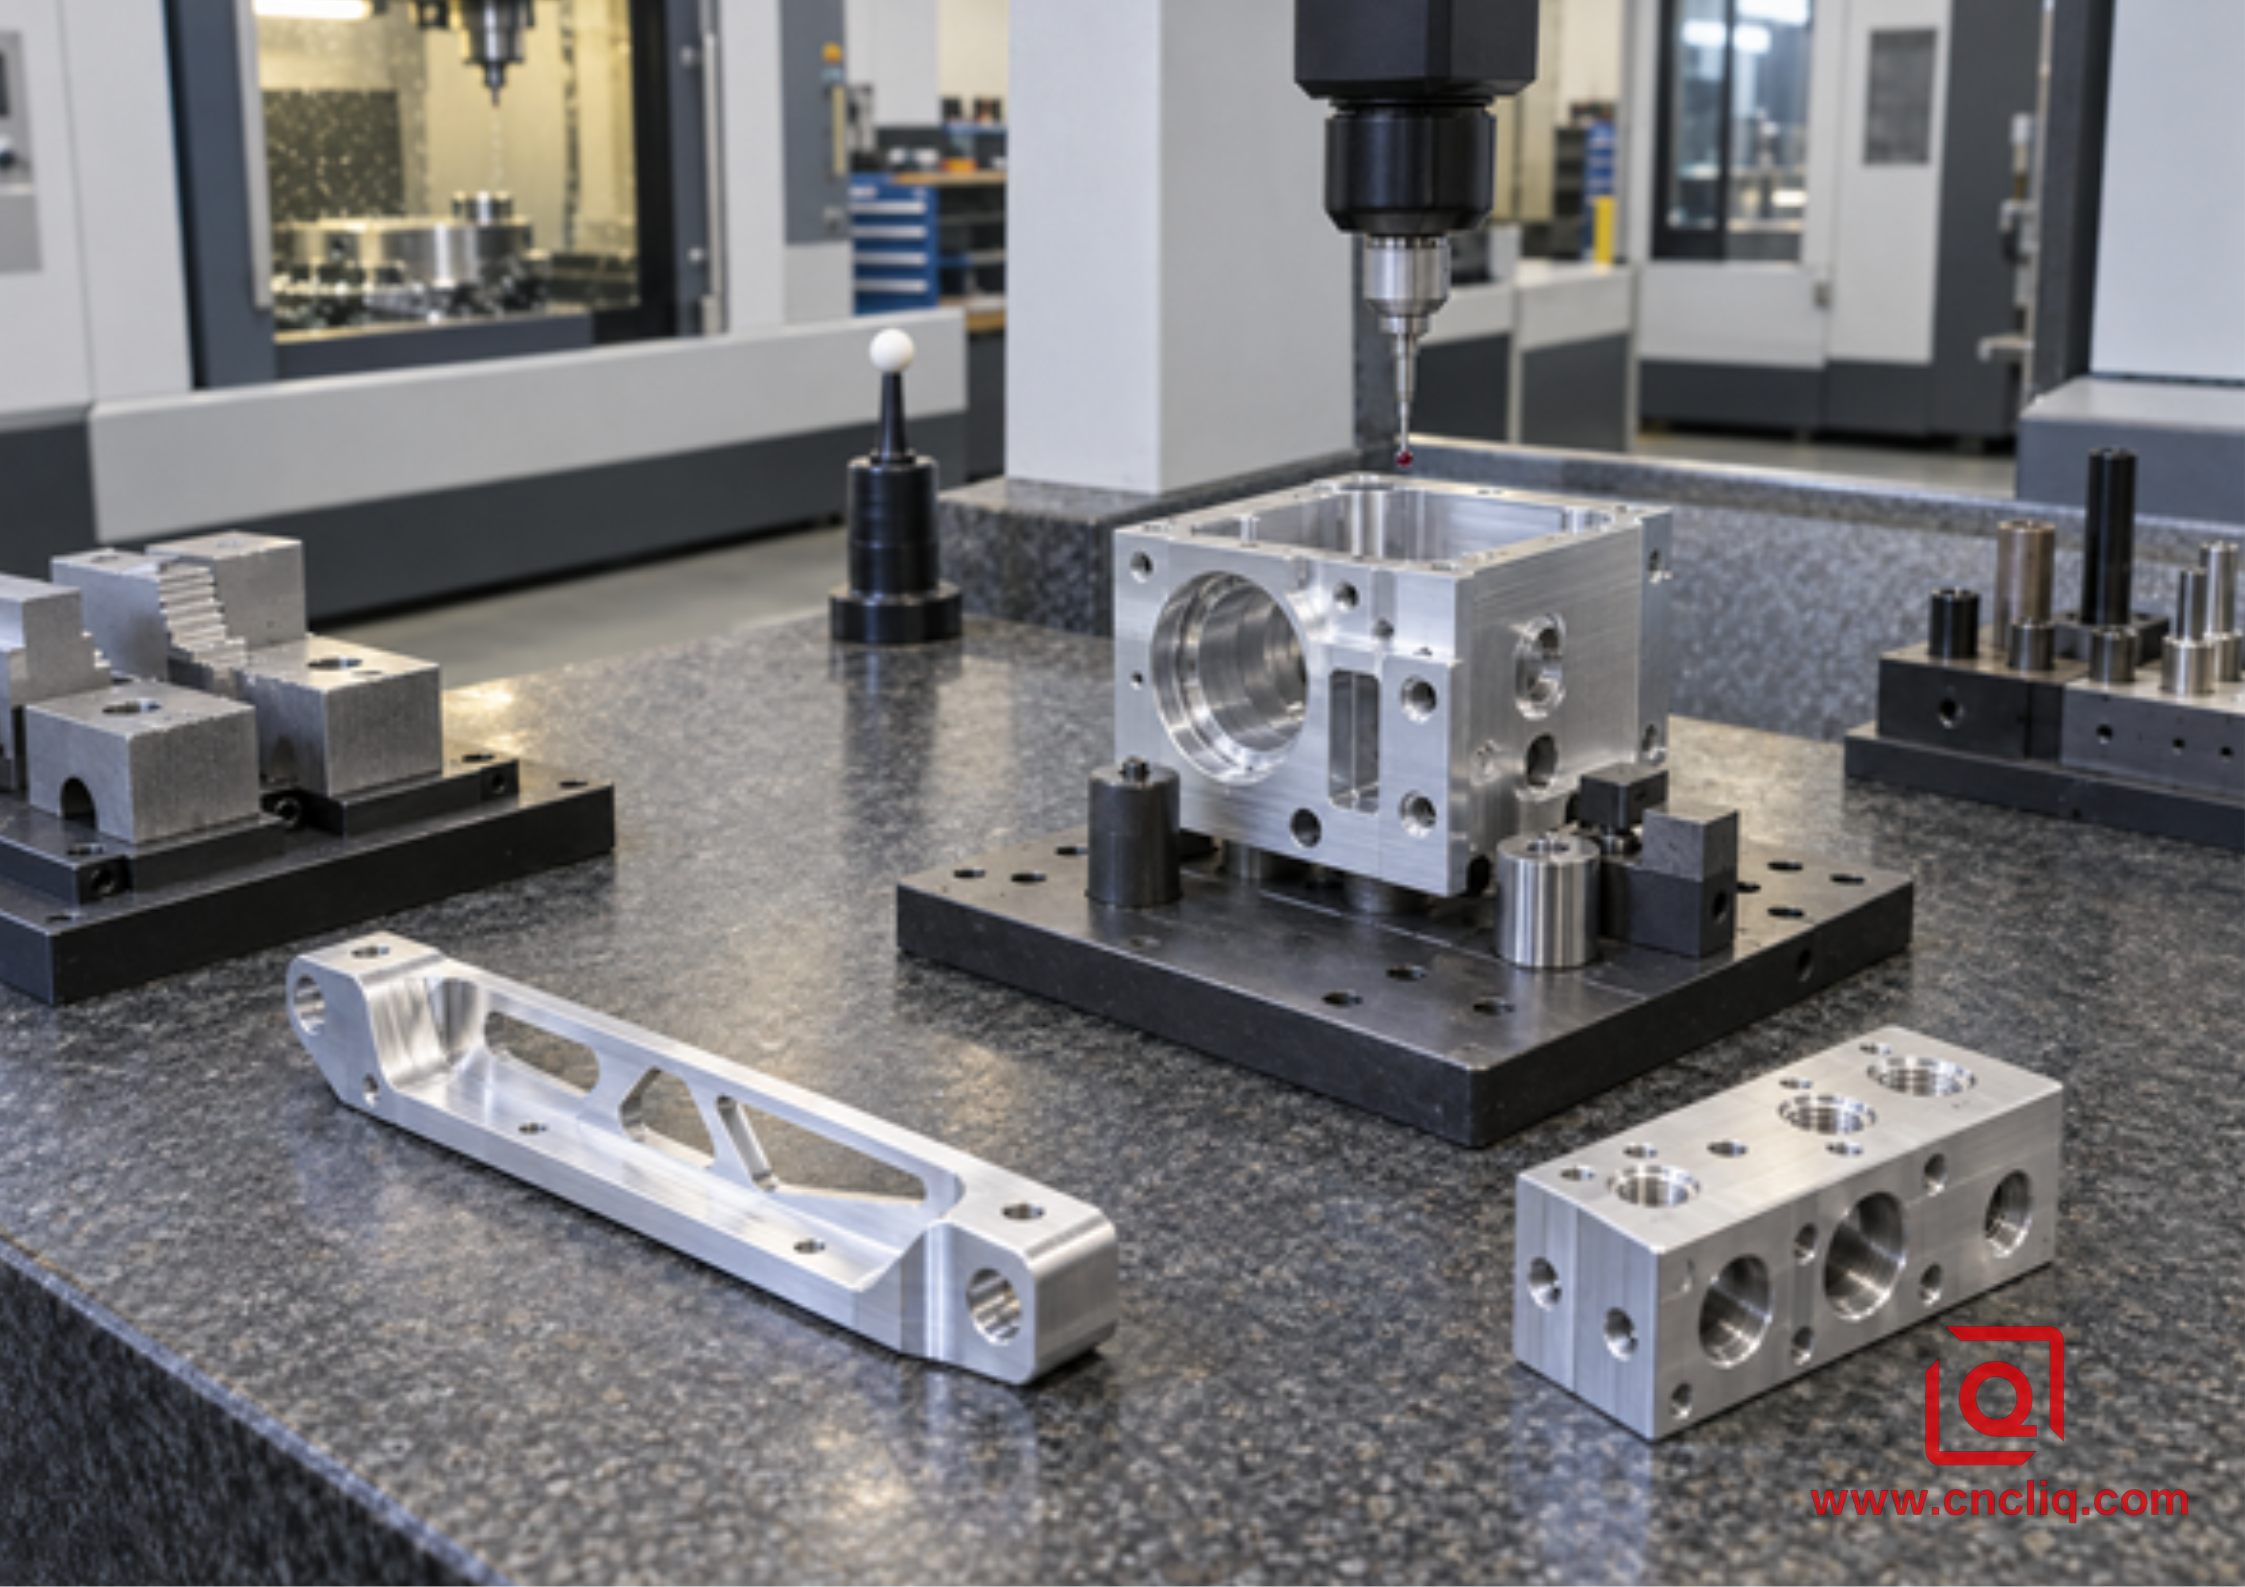
При выборе маршрута следует учитывать взаимосвязь между обработкой, закреплением заготовки и проверкой, а не ограничиваться лишь почасовой ставкой.
Нужен сравнительный анализ вариантов для вашего чертежа? Отправьте Liqin ваш STEP-файл, управляемый 2D-чертеж, информацию о сплаве и состоянии, отделке, критически важных характеристиках и количестве. Попросите инженерную группу сравнить варианты с 3-осевой и многоосевой механизацией, если оба варианта возможны. Запросите анализ DFM и коммерческое предложение .
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли 5-осевое фрезерование на станках с ЧПУ дороже, чем 3-осевое?
Нет. Почасовая ставка обычно выше, но себестоимость готовой детали может быть ниже, если при индексированной обработке исключаются приспособления, ручное переворачивание, многократный захват координат или перекрестный контроль. Для простых односторонних или двухсторонних компонентов обычно предпочтительнее использовать 3-осевую обработку. Для многосторонних деталей необходимо сравнение на уровне маршрута, которое отделяет затраты на НИОКР от текущих затрат и использует одни и те же материалы, количество, допуски, качество обработки, контроль и объем поставки.
2. Сколько установок может потребоваться для изготовления призматической алюминиевой детали?
Количество операций зависит от доступности инструмента, способа крепления заготовки и стратегии базовых точек. Для обработки плоской пластины может потребоваться 1 настройка плюс зачистка обратной стороны, в то время как для блока с элементами на нескольких гранях может потребоваться несколько 3-осевых операций. Индексируемый станок часто может объединить доступные грани в одну основную операцию, но для обработки зажатой нижней поверхности обычно требуется отдельный этап подготовки или чистовой обработки. Уточните в коммерческом предложении фактическое количество операций.
3. Требуется ли одновременная 5-осевая обработка призматических деталей?
Обычно нет. Большинство плоскостей, карманов, отверстий, портов и прямых стенок можно изготовить с помощью позиционной обработки 3+2: вращательные оси ориентируют и фиксируют заготовку, затем 3 линейные оси выполняют резку. Одновременная 5-осевая обработка целесообразна, когда ориентация инструмента должна непрерывно изменяться вдоль поверхности произвольной формы, подреза или сглаженного контура. Выбор 3+2 там, где это возможно, может упростить программирование, моделирование, контроль и управление процессом.
4. Какой допуск автоматически требуется для 5-осевой обработки?
Количество осей не определяется автоматически ни одним допуском. Важны размер элемента, размах, структура базовой плоскости, состояние станка, повторяемость приспособления, температура, стабильность материала, метод контроля и объем производства. Тесные соединения между различными поверхностями с большей вероятностью выиграют от единой основной настройки, чем столь же точный размер, ограниченный одной поверхностью. Укажите функциональные геометрические допуски и размеры (GD&T) и позвольте поставщику продемонстрировать возможный вариант.
5. Какие файлы мне следует отправить, чтобы получить точное сравнение стоимости фрезерования на станке с ЧПУ?
Предоставьте исходную или нейтральную 3D CAD-модель, 2D-чертеж с контролем версий, информацию о сплаве и состоянии, требования к форме заготовки или сертификации, обработке поверхности, примечания по маскированию, объемы заказа, критически важные для качества характеристики, документы по контролю качества, целевую дату поставки и сроки поставки. Если сопряженный компонент определяет посадку или уплотнение, предоставьте соответствующую информацию о взаимодействии. Полная информация позволит поставщику сравнить количество переналадок и общую стоимость, не скрывая допущений.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Для призматических алюминиевых деталей 3-осевое фрезерование обычно является экономичным вариантом, если 1 или 2 стабильных ориентации обеспечивают полный доступ. Индексированное 3+2 или 5-осевое фрезерование заслуживает отдельного рассмотрения, если несколько граней, сложные углы, короткий доступ инструмента или поперечные базовые соотношения делают многократное зажимание дорогостоящим или рискованным. Сравнивайте фиксированные инженерные решения и приспособления отдельно от повторяющихся затрат на станок, обработку и контроль качества; требуйте от поставщика указания плана переналадки; и выбирайте маршрут, обеспечивающий наименьшую подтвержденную стоимость за принятую деталь, а не наименьшую почасовую ставку.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневное обслуживание клиентов и послепродажная поддержка 锟斤拷service@shturl.zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа锟斤拷business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок производственной линии. Помимо производства, вы можете рассчитывать на двухчасовой ответ на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
