 Русский




Вы одобрили кронштейн 5052, а затем обнаружили слабые трещины на изгибе или фланец, приземлившийся в миллиметре от отпечатка? Я видел, как обе неудачи начинались с рисунка, который выглядел совершенно разумным. 5052, конечно, формирует хорошо, но в этом описании не учитываются зерно, отверстие матрицы и то, как настоящий лист расслабляется, когда подъемник поднимается. Мы будем работать от чертежа до тормоза, а затем до осмотра. Попутно вы увидите, с чего начать с радиуса, оснастки, упругого возврата, длины плоского сечения и защиты поверхности. Покупатели также получат практический список запросов предложений, поэтому следующее предложение будет основано на согласованном процессе, а не на тихом предположении.
Быстрый ответ: какой минимальный радиус изгиба следует использовать для алюминия 5052?
Для обычного изгиба на 90 градусов в холодном состоянии в 5052-H32 на первом эскизе DFM установите от 1,0 до 1,5 T ; T означает измеренную толщину листа . Этот диапазон является отправной точкой, а не обещанием. Столы фрезерования позволяют более плотно работать с тонкой заготовкой H32, однако один из опубликованных столов перемещается примерно до 1,5T при толщине 3,2 мм. Изменение состояния, направления зерна, режущей кромки, набора инструментов или партии материала может сдвинуть предел.
Изгиб, проведенный в направлении прокатки, заслуживает дополнительного места, поскольку там в первую очередь появляются небольшие трещины на поверхности. Поверните заготовку так, чтобы леска пересекала направление прокатки, если гнездо позволяет это; в противном случае откройте радиус. Прежде чем выпустить новую деталь, согните один купон, вырезанный из партии плавки, с помощью инструментов, которые действительно будут выполнять эту работу.
|
Толщина листа 5052-H32 |
Опубликована ссылка на минимальный радиус 90 градусов. |
Консервативное начало рисунка |
Примечание цеха |
|
0,4 мм |
0Т |
от 0,5 Т до 1,0 Т |
В данных стана появляется номинально острый изгиб, но небольшой радиус улучшает повторяемость и внешний вид. |
|
0,8 мм |
0Т |
от 0,5 Т до 1,0 Т |
Защитите косметические лица от следов штампов. |
|
1,6 мм |
1,0Т |
1,0Т |
Хорошая общая отправная точка для кронштейнов и крышек. |
|
3,2 мм |
1,5 т |
1,5 т |
Перед выпуском подтвердите тоннаж, минимальный фланец и направление изгиба. |
|
Выше 3,2 мм |
Подтвердить у поставщика |
1,5Т или больше ожидает испытания |
Поведение пластины сильно зависит от состояния, направления зерна, инструмента и длины изгиба. |
Опубликованные выше значения взяты из Технический паспорт Хуламина 5052 для холодной штамповки при температуре 90 градусов. Консервативная колонка — это начало, а не гарантированные возможности. Ввод нулевого радиуса не означает, что металл становится математически острым углом. Сформированная деталь по-прежнему будет иметь физический радиус, и надавливание внешними волокнами на кромку ножа может привести к образованию складок, истончений или небольших трещин.
Почему 5052 — естественный выбор для формованных алюминиевых деталей
5052 принадлежит к семейству алюминиево-магниевых сплавов и не подлежит упрочнению термической обработкой. Перекатывающаяся работа закаляет его; 6061-T6, напротив, приобретает большую часть своей прочности за счет обработки раствором и старения. На тормозе эту металлургическую разницу легко почувствовать. Заготовка H32 подходит для углов корпуса, стенок лотков, морских кронштейнов и сварных швов, что было бы рискованно для более твердой и менее пластичной марки.
Типичные опубликованные физические свойства включают плотность около 2,68 г/см3 и модуль упругости около 70 ГПа . Данные стана также характеризуют хорошую холодную формуемость, очень хорошую свариваемость и очень хорошую устойчивость к морской воде и промышленной атмосфере. Механические значения варьируются в зависимости от толщины и действующих спецификаций, поэтому в заказе на поставку следует указывать сплав, закалку, форму изделия и стандарт материала (обычно ASTM B209/B209M для алюминиевых листов и пластин), а не просто указывать «алюминий 5052».
Суффикс темперамента имеет значение. H32 означает, что лист подвергнут деформационной закалке и стабилизирован до состояния на четверть твердости. H34 сложнее и обычно требует большего радиуса. Закалка O отжигается и легче формуется, но она также имеет меньшую прочность и может легче оставлять следы или деформироваться. Замена одной закалки на другую без одобрения чертежа может привести к изменению силы изгиба, упругости, длины плоского сечения и эксплуатационной жесткости.
Более подробное сравнение стали 5052 со сплавами, предназначенными для механической обработки, см. в руководстве Liqin по обработка алюминия 6061, 7075 и 5052 . Эта статья посвящена поведению сплава под действием режущего инструмента; это руководство касается формирования и решений вокруг линии сгиба.
Минимальный радиус — это системное решение, а не число материала
Изгиб не получается, когда растягивающая деформация на внешней поверхности превышает то, что может выдержать настоящий лист. Внутренний радиус важен, но это только один вход. Прежде чем утвердить чертеж штамповки 5052, вместе просмотрите следующее:
- Закалка и партия плавки: H32, H34 и O не имеют одного безопасного радиуса. Даже лоты, соответствующие требованиям, имеют диапазоны свойств.
- Фактическая толщина: толщина листа номинальной толщиной 2,0 мм может отличаться от толщины 2,0 мм. Программа формовки и развертка должны использовать согласованную основу толщины.
- Направление прокатки: крутые изгибы обычно безопаснее, если линия изгиба перпендикулярна направлению прокатки.
- Состояние режущей кромки: заусенцы, неровные лазерные кромки, глубокие царапины и угловые насечки могут привести к образованию трещин. Если это возможно, поместите заусенец внутрь и снимите заусенцы перед формованием.
- Угол изгиба: изгиб на 30 градусов и закрытый край не создают такой же истории деформации, как изгиб на 90 градусов.
- Процесс: воздушная гибка, нижняя гибка, чеканка, протирание, профилирование и глубокая вытяжка нагружают лист по-разному.
- Износ и выравнивание инструмента: поврежденный выступ или несоответствующий сегмент инструмента могут оставить следы на листе и скрутить угол.
- Близость элементов: отверстия, прорези, выступы и вырезы, расположенные слишком близко к изгибу, могут растягиваться в овалы или вытягивать фланец за пределы линии.
Вот почему покупателю следует быть осторожным, когда предложение обещает «1Т за все 5052». Полезный ответ поставщика связывает предлагаемый радиус с указанным закалом, измеренной толщиной, направлением изгиба, V-образным отверстием, вершиной пуансона и планом проверки.
Направление волокон: самая дешевая защита от трещин на чертеже
Прокатный лист развивает направленность. Когда линия сгиба проходит параллельно направлению прокатки, внешние волокна раскрываются вдоль удлиненной зеренной структуры, что увеличивает вероятность появления видимых микротрещин. Поворот заготовки на 90 градусов заставляет линию сгиба пересекать направление прокатки и в целом улучшает формуемость. Техническое описание Atlas Aluminium 5052 также подтверждает рекомендованные данные по изгибу на 90 градусов по направлению прокатки.
Такое вращение может повлиять на выход материала, особенно если гнездо содержит длинные прямоугольные панели. Не позволяйте эффективности раскладки незаметно преобладать над критическим изгибом. Отметьте направление прокатки на развертке, определите любой изгиб, который должен пересекать структуру волокна, и попросите производителя сохранять эту ориентацию при резке и формовке. Если вращение заготовки невозможно, увеличьте внутренний радиус и проверьте купон перед производством.
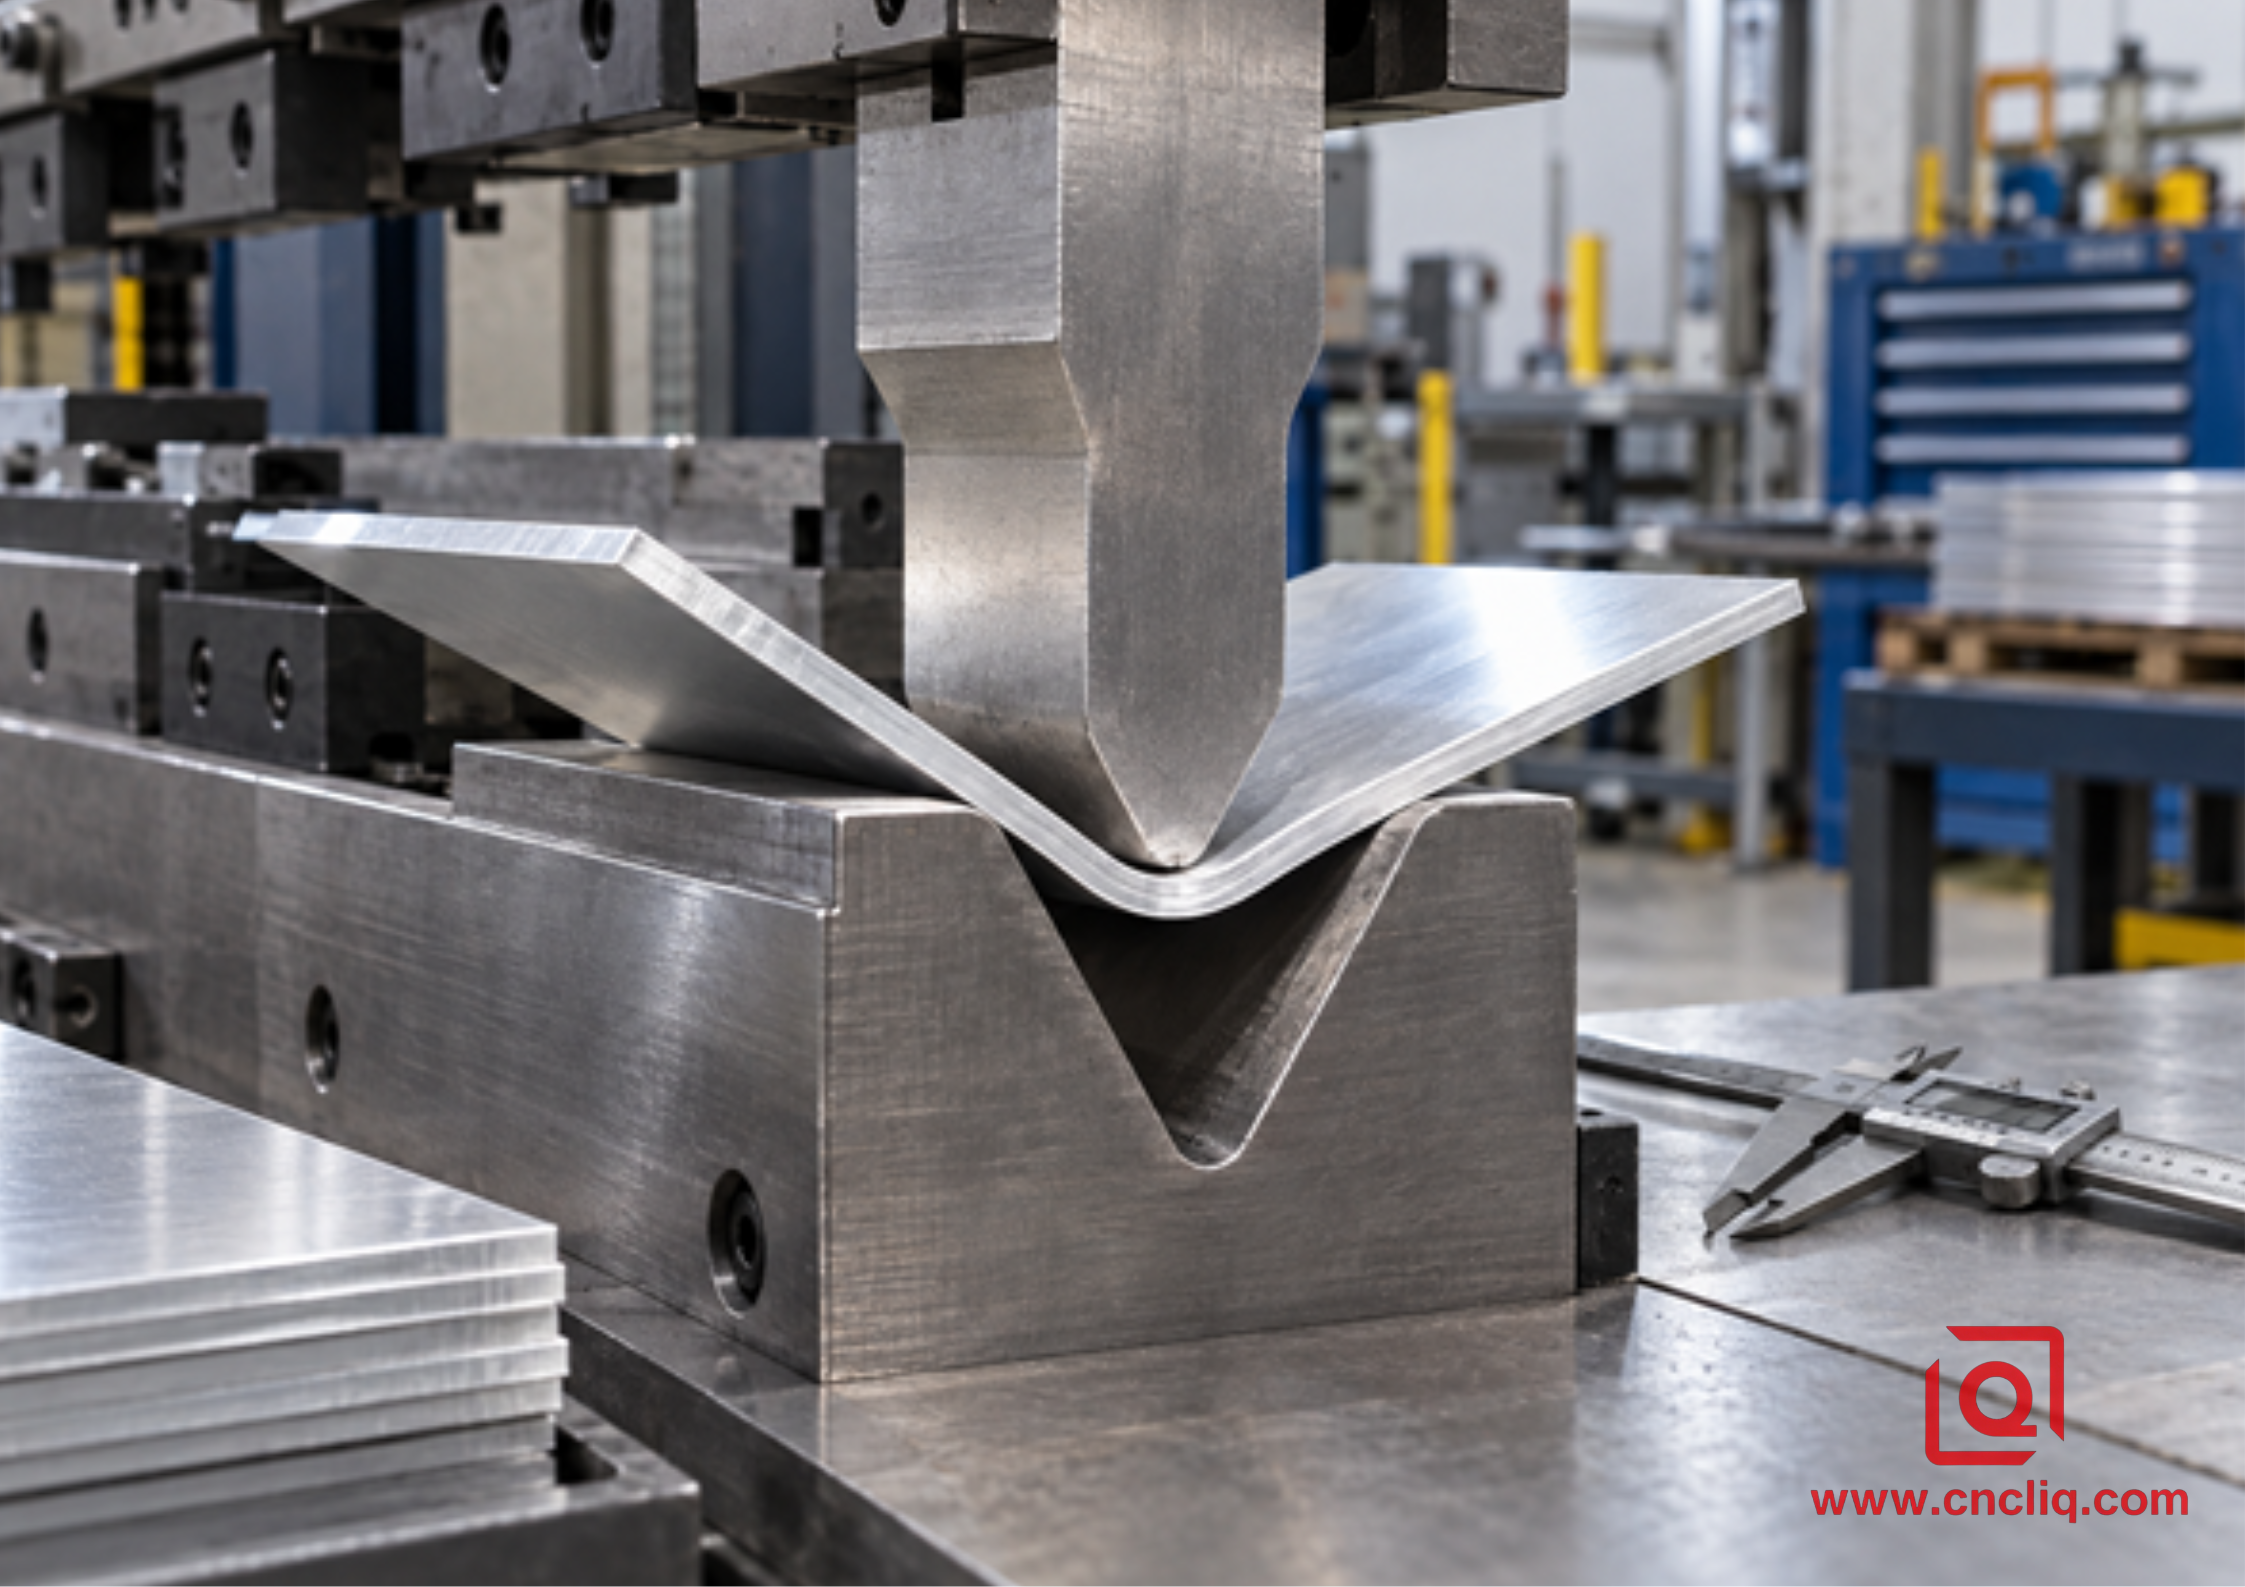
Рисунок 1. Изгиб получается в результате полной установки: V-образное отверстие, пуансон, измеренная толщина и реакция этой партии листов.
Выбор инструмента для воздушной гибки для 5052-H32
Большинство мастерских отдают предпочтение воздушной гибке: один пуансон и матрица могут охватывать несколько углов, а пресс требует меньше усилий, чем при штамповке дна или чеканке монет. Во время удара контакт происходит в трех местах – носовой части пуансона и обоих плечах штампа. Лист никогда не заполняет нижнюю часть буквы V. В результате высвободившийся внутренний радиус отражает раскрытие и реакцию материала; это не отштампованная копия кончика пуансона.
Начните с открытия V-Die
V-образное отверстие в районе от 6T до 8T — практичное место для начала многих поворотов на 90 градусов. Знакомое «правило восьми» — это лишь отправная точка для оснастки. Более узкое отверстие может поддерживать более короткий фланец и обеспечивать более сильный изгиб, но сила и поверхностное давление возрастают. Более широкое отверстие уменьшает силу, но увеличивает естественный радиус, минимальную длину фланца и чувствительность к пружинению.
Для мягкой стали Руководство по эксплуатации гибочного пресса Haas оценивает внутренний радиус, образованный воздухом, примерно в 16% от V-образного отверстия , рекомендует для начала V-образное отверстие около 8T и устанавливает минимальную длину фланца около 77% от V. Не копируйте коэффициент 16% вслепую в программу 5052. Алюминиевый сплав и закал меняют соотношение. Используйте алюминиевую таблицу поставщика тормозов/инструментов, а затем проверьте результат на фактической партии листов.
Для быстрой проверки осуществимости минимальная длина фланца при обычном воздушном изгибе часто составляет от 0,7 до 0,77 В , измеренная в соответствии с выбранной таблицей и геометрией. Если модель имеет фланец толщиной 7 мм, но для предполагаемой матрицы требуется отверстие диаметром 12 мм, деталь может не надежно сидеть на обоих плечах. Ответом может быть меньшее V, специальный инструмент, измененная конструкция фланца, поэтапная операция или другой метод формовки, а не просто больший ход плунжера.
Сопоставьте нос пуансона с запланированным радиусом
Очень острый удар не гарантирует резкий, контролируемый изгиб. Если его носик намного меньше, чем может выдержать материал, он может сконцентрировать давление и оставить складку, а внешняя поверхность начнет рваться. Выберите наконечник пуансона, совместимый с внутренним радиусом цели, и убедитесь, что его номинальная нагрузка превышает расчетную силу с надлежащим запасом прочности.
Пуансоны на гибкой шейке обеспечивают зазор для возвратных фланцев и коробчатых форм. Прямые удары более жесткие и предпочтительнее, если это позволяет геометрия. Перед производством смоделируйте или физически проверьте последовательность изгиба: деталь может сгибаться индивидуально, но ее невозможно удалить после того, как последний фланец закроется вокруг инструмента.
Защитите косметические поверхности
5052 относительно мягкий. На голых плечах штампа могут остаться две вспомогательные линии, которые остаются видимыми после анодирования или чистки кистью. Очистите инструмент, удалите въевшиеся стальные частицы и рассмотрите возможность использования уретановой пленки или подходящего защитного инструмента для поверхностей, внешний вид которых важен. Защитная пленка изменяет трение и может слегка сместить угол, поэтому ее следует использовать в проверенной установке, а не добавлять в середине процесса.
Пружинный возврат: программируйте результат, а не только удар
После втягивания плунжера упругая деформация восстанавливается и изгиб открывается. Это и есть пружинение. Оно увеличивается с увеличением соотношения R/T, более прочным отпуском, более широким V-образным отверстием и изменением материала. Контроллер может компенсировать это за счет перегиба, но корректировка должна быть подтверждена фактическим набором инструментов и запасом.
Избегайте публикации одного фиксированного утверждения, например: «5052 всегда требует перегиба на 2 градуса». Купон шириной 75 мм может отскакивать иначе, чем стенка шкафа шириной 900 мм. Начните с библиотеки тормозов, сделайте пробный удар и измерьте только после того, как нагрузка исчезнет. Отрегулируйте проникновение на основании этого показания. Затем сохраните рабочий рецепт вместе с партией плавки, толщиной, направлением волокон, пуансоном, матрицей и наличием защитной пленки.
При длинных изгибах изменение угла может быть вызвано отклонением станка и инструмента, а не только пружинением. Может потребоваться выпуклость или сегментированная компенсация, чтобы центр изгиба совпадал с концами. Проверьте угол в нескольких положениях вместо того, чтобы принимать одно показание вблизи края.
Допуск на изгиб, К-фактор и управление разверткой
Внешняя сторона растягивается, а внутренняя сжимается во время формования. Между ними лежит нейтральная ось, длина которой меняется гораздо меньше. Программное обеспечение для развертки использует К-фактор для описания положения нейтральной оси по толщине.
Для угла изгиба A в градусах, внутреннего радиуса R , толщины материала T и К-фактора K :
Допуск на изгиб, BA = (pi/180) x A x (R + K x T)
Вот проверка компоновки на стенде: лист H32 толщиной 1,6 мм, внутренний радиус 1,6 мм, изгиб 90 градусов и временный К-фактор 0,40.
ВА = (пи/180) х 90 х (1,6 + 0,40 х 1,6) = 3,52 мм
Ответ, 3,52 мм, относится к пробному листу, а не к выпущенной серийной заготовке. Эффективный К-фактор меняется в зависимости от инструмента, R/T, трения, отпуска и метода изгиба. Грамотный процесс запуска отрезает купон известной длины, формирует его с помощью предназначенных инструментов, измеряет полученные фланцы и производит обратный расчет цехового вычета изгиба. Сохраните это значение в таблице материалов/инструментов и используйте его для выпущенного развертки.
Не смешивайте развертку, созданную клиентом, с таблицей гибки поставщика без согласования. В самом чистом запросе предложения указывается, является ли предоставленный DXF авторитетным или производитель может восстановить заготовку на основе готовой 3D-модели и контролируемых размеров.
Отверстия, прорези, рельефы и последовательности изгибов
Детали вблизи изгиба находятся внутри зоны деформации. Круглое отверстие может стать овальным; прорезь может раздуться; край может потянуться внутрь. Если позволяет проектное пространство, отверстия и прорези должны располагаться на расстоянии не менее R + 2T от касательной к изгибу. Больший зазор полезен для больших отверстий, зенковок, косметических поверхностей и острых углов. Если элемент должен быть ближе, рассмотрите возможность прокалывания или механической обработки после формовки.
Разгрузка изгиба не позволяет напряжению изгиба тянуть соседнюю кромку. В качестве консервативной исходной геометрии используйте ширину рельефа не менее 1T и глубину, достигающую не менее R + T за линией сгиба. Закруглите конец рельефа, а не оставляйте острый внутренний угол. Точный рельеф должен соответствовать инструменту и требованиям к видимой кромке.
Последовательность также имеет значение. Сформируйте короткие внутренние фланцы, прежде чем высокие стены заблокируют доступ к инструменту. Следите за столкновениями ранее сформированных ножек с держателем пуансона. Если после формовки добавляется фрезерованная бобышка, резьбовое отверстие или прецизионная грань, установите опорные точки, отражающие функцию сборки. Обзор Лициня индивидуальный выбор OEM-процесса алюминия объясняет, когда стоит добавить дополнительную работу с ЧПУ, а не загонять каждую функцию в плоскую заготовку.
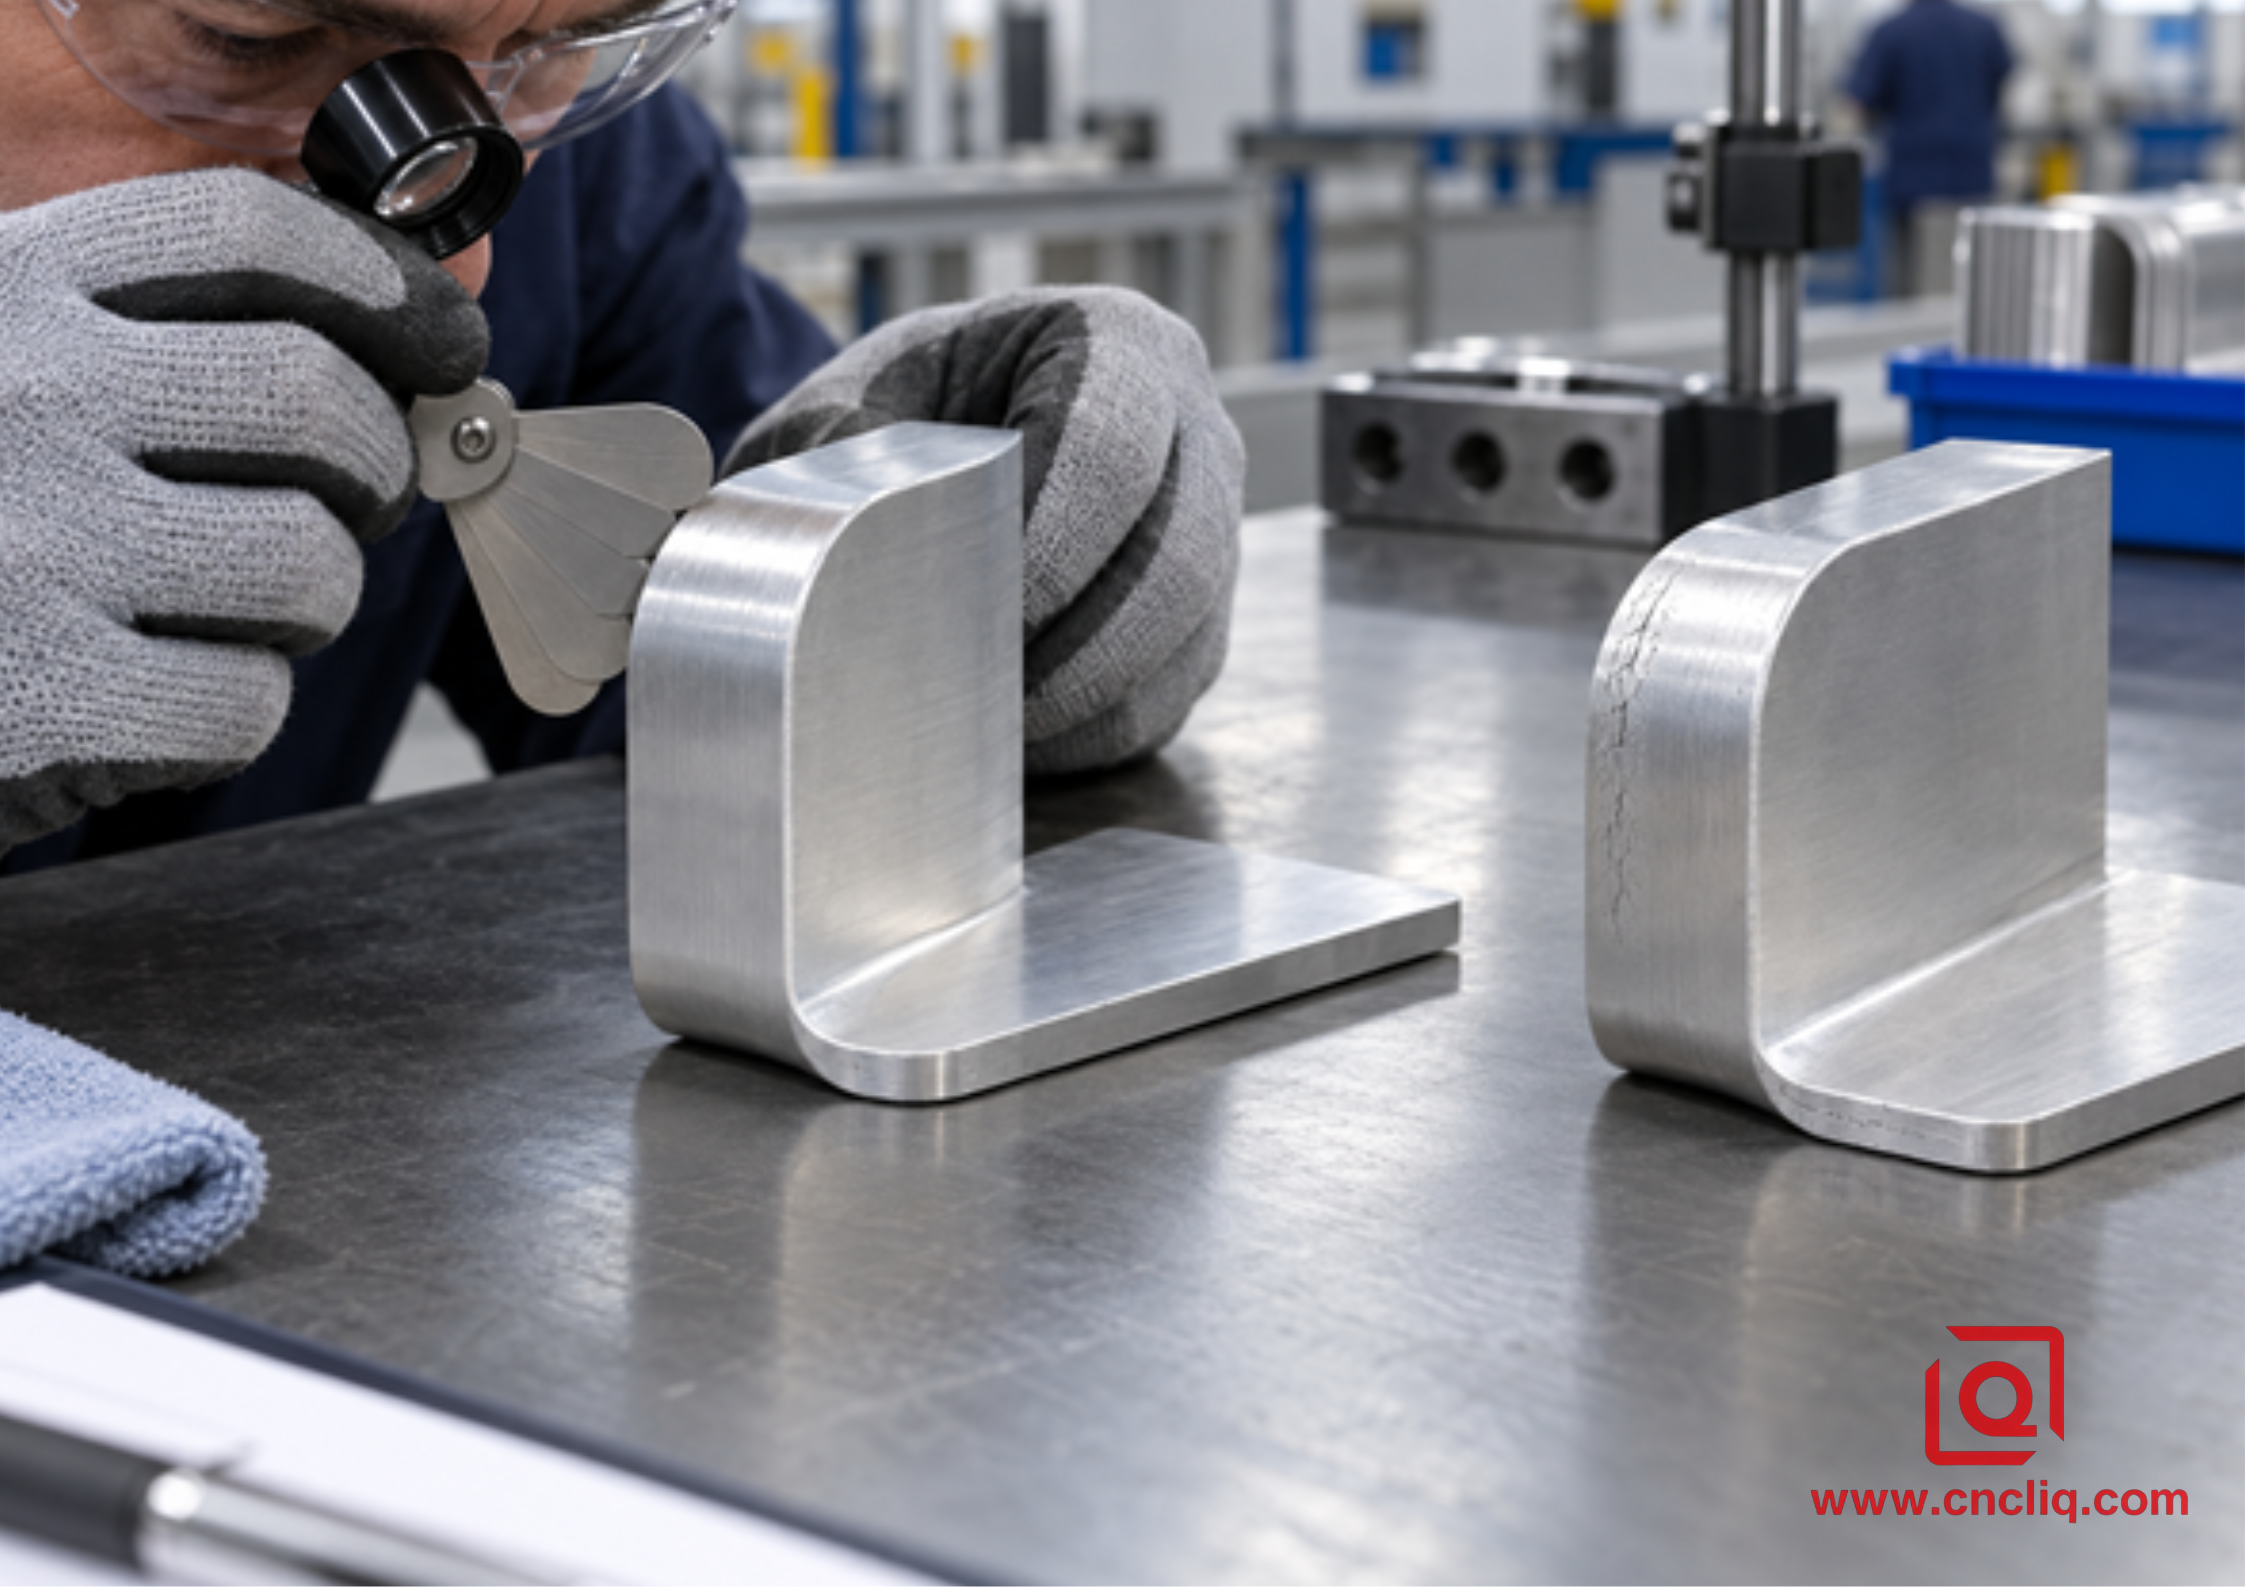
Рисунок 2. Наклон внешнего радиуса под яркой лампой. Тонкие линии, проходящие вместе с изгибом, часто проявляются задолго до очевидного раскола.
Распространенные дефекты изгиба 5052 и практические исправления
|
Симптом |
Вероятная причина |
Практическая коррекция |
|
Мелкие трещины по внешнему радиусу |
Слишком малый радиус, изгиб, закалка, неровная кромка среза или поврежденная поверхность. |
Поверните заготовку, увеличьте R, проверьте отпуск, удалите заусенцы и проведите купон на плавку. |
|
Отвод открывается после разгрузки |
Пружинный возврат не компенсирован или партия материала изменена |
Измерьте свободный угол, отрегулируйте проникновение или перегиб и прикрепите рецепт к инструменту и партии. |
|
Фланец имеет неправильные размеры |
Учет изгиба не соответствует реальному процессу |
Пересчитайте вычет за изгиб по купону и восстановите квартиру. |
|
Две яркие линии на косметическом лице |
Высокое контактное давление или грязные заплечики матрицы. |
Очистите и отполируйте инструменты, используйте одобренную защиту и выполните настройку с учетом изменившегося трения. |
|
Угол меняется вдоль длинного изгиба |
Отклонение станка или инструмента, неравномерная толщина, несоосность или плохая выпуклость. |
Проверьте посадку инструмента, проверьте толщину, нанесите выпуклость и измерьте на нескольких станциях. |
|
Отверстие или прорезь деформируются |
Особенность находится внутри зоны деформации изгиба. |
Отодвиньте его, добавьте рельеф или завершите элемент после изгиба. |
|
Деталь скручивается после нескольких изгибов |
Несбалансированная последовательность, непоследовательные измерения, эффекты зерна или накопленная угловая ошибка. |
Перепланируйте последовательность, используйте стабильную калибровку, контролируйте направление волокон и проверяйте промежуточные этапы. |
Анонимный композитный корпус: корпус морской электроники 5052
Ниже приведен анонимный составной пример, созданный для демонстрации реалистичного рабочего процесса DFM. это не претензия на одного поименованного потребителя или универсальный результат производства.
Европейский покупатель оборудования запросил корпус для электроники 5052-H32 толщиной 2,0 мм для работы в условиях соленого воздуха. На первом чертеже использовался внутренний радиус 1,0 мм, узкие возвратные фланцы, 4 паза вблизи касательных изгиба и косметическая матовая поверхность. Плоский DXF также был создан с использованием общего К-фактора, который не был привязан к предлагаемому V-образному штампу.
Во время проверки производственная группа рассматривала радиус 0,5T как первый риск. Критические длинные изгибы были переориентированы поперек направления прокатки, а радиус волочения увеличился до 2,0 мм, или 1Т. Две прорези вынесены за пределы зоны деформации; два функционально фиксированных отверстия после формовки остались заниженными для вторичной обработки. Возвратный фланец был расширен, чтобы его можно было поддерживать на выбранных заплечиках матрицы. Был добавлен закругленный рельеф изгиба там, где изгиб боковой стенки соприкасался с открытым краем.
Маршрут включал проверку материала, резку заготовок и удаление заусенцев, испытания купонов, коррекцию развертки, поэтапную формовку, вторичную обработку с ЧПУ, подготовку поверхности и окончательный контроль. Команда использовала купон для расчета вычета за изгиб вместо того, чтобы рассматривать коэффициент К, указанный в справочнике, как окончательный. Косметические поверхности оставались защищенными при формовке, и план проверки предусматривал общую ширину, высоту фланца, угол изгиба в нескольких положениях, расположение пазов по сформированным базовым точкам и визуальную проверку внешнего радиуса.
Согласованные данные САПР, оснастки и контроля предотвращают дальнейшие споры. Если ваша деталь сочетает в себе формованный лист с фрезерованными поверхностями, Liqin's алюминиевый материал и руководство по процессу обеспечивает полезный контекст, в то время как Страница обслуживания механической обработки с ЧПУ показывает более широкий путь индивидуального производства, доступный для второстепенных функций.
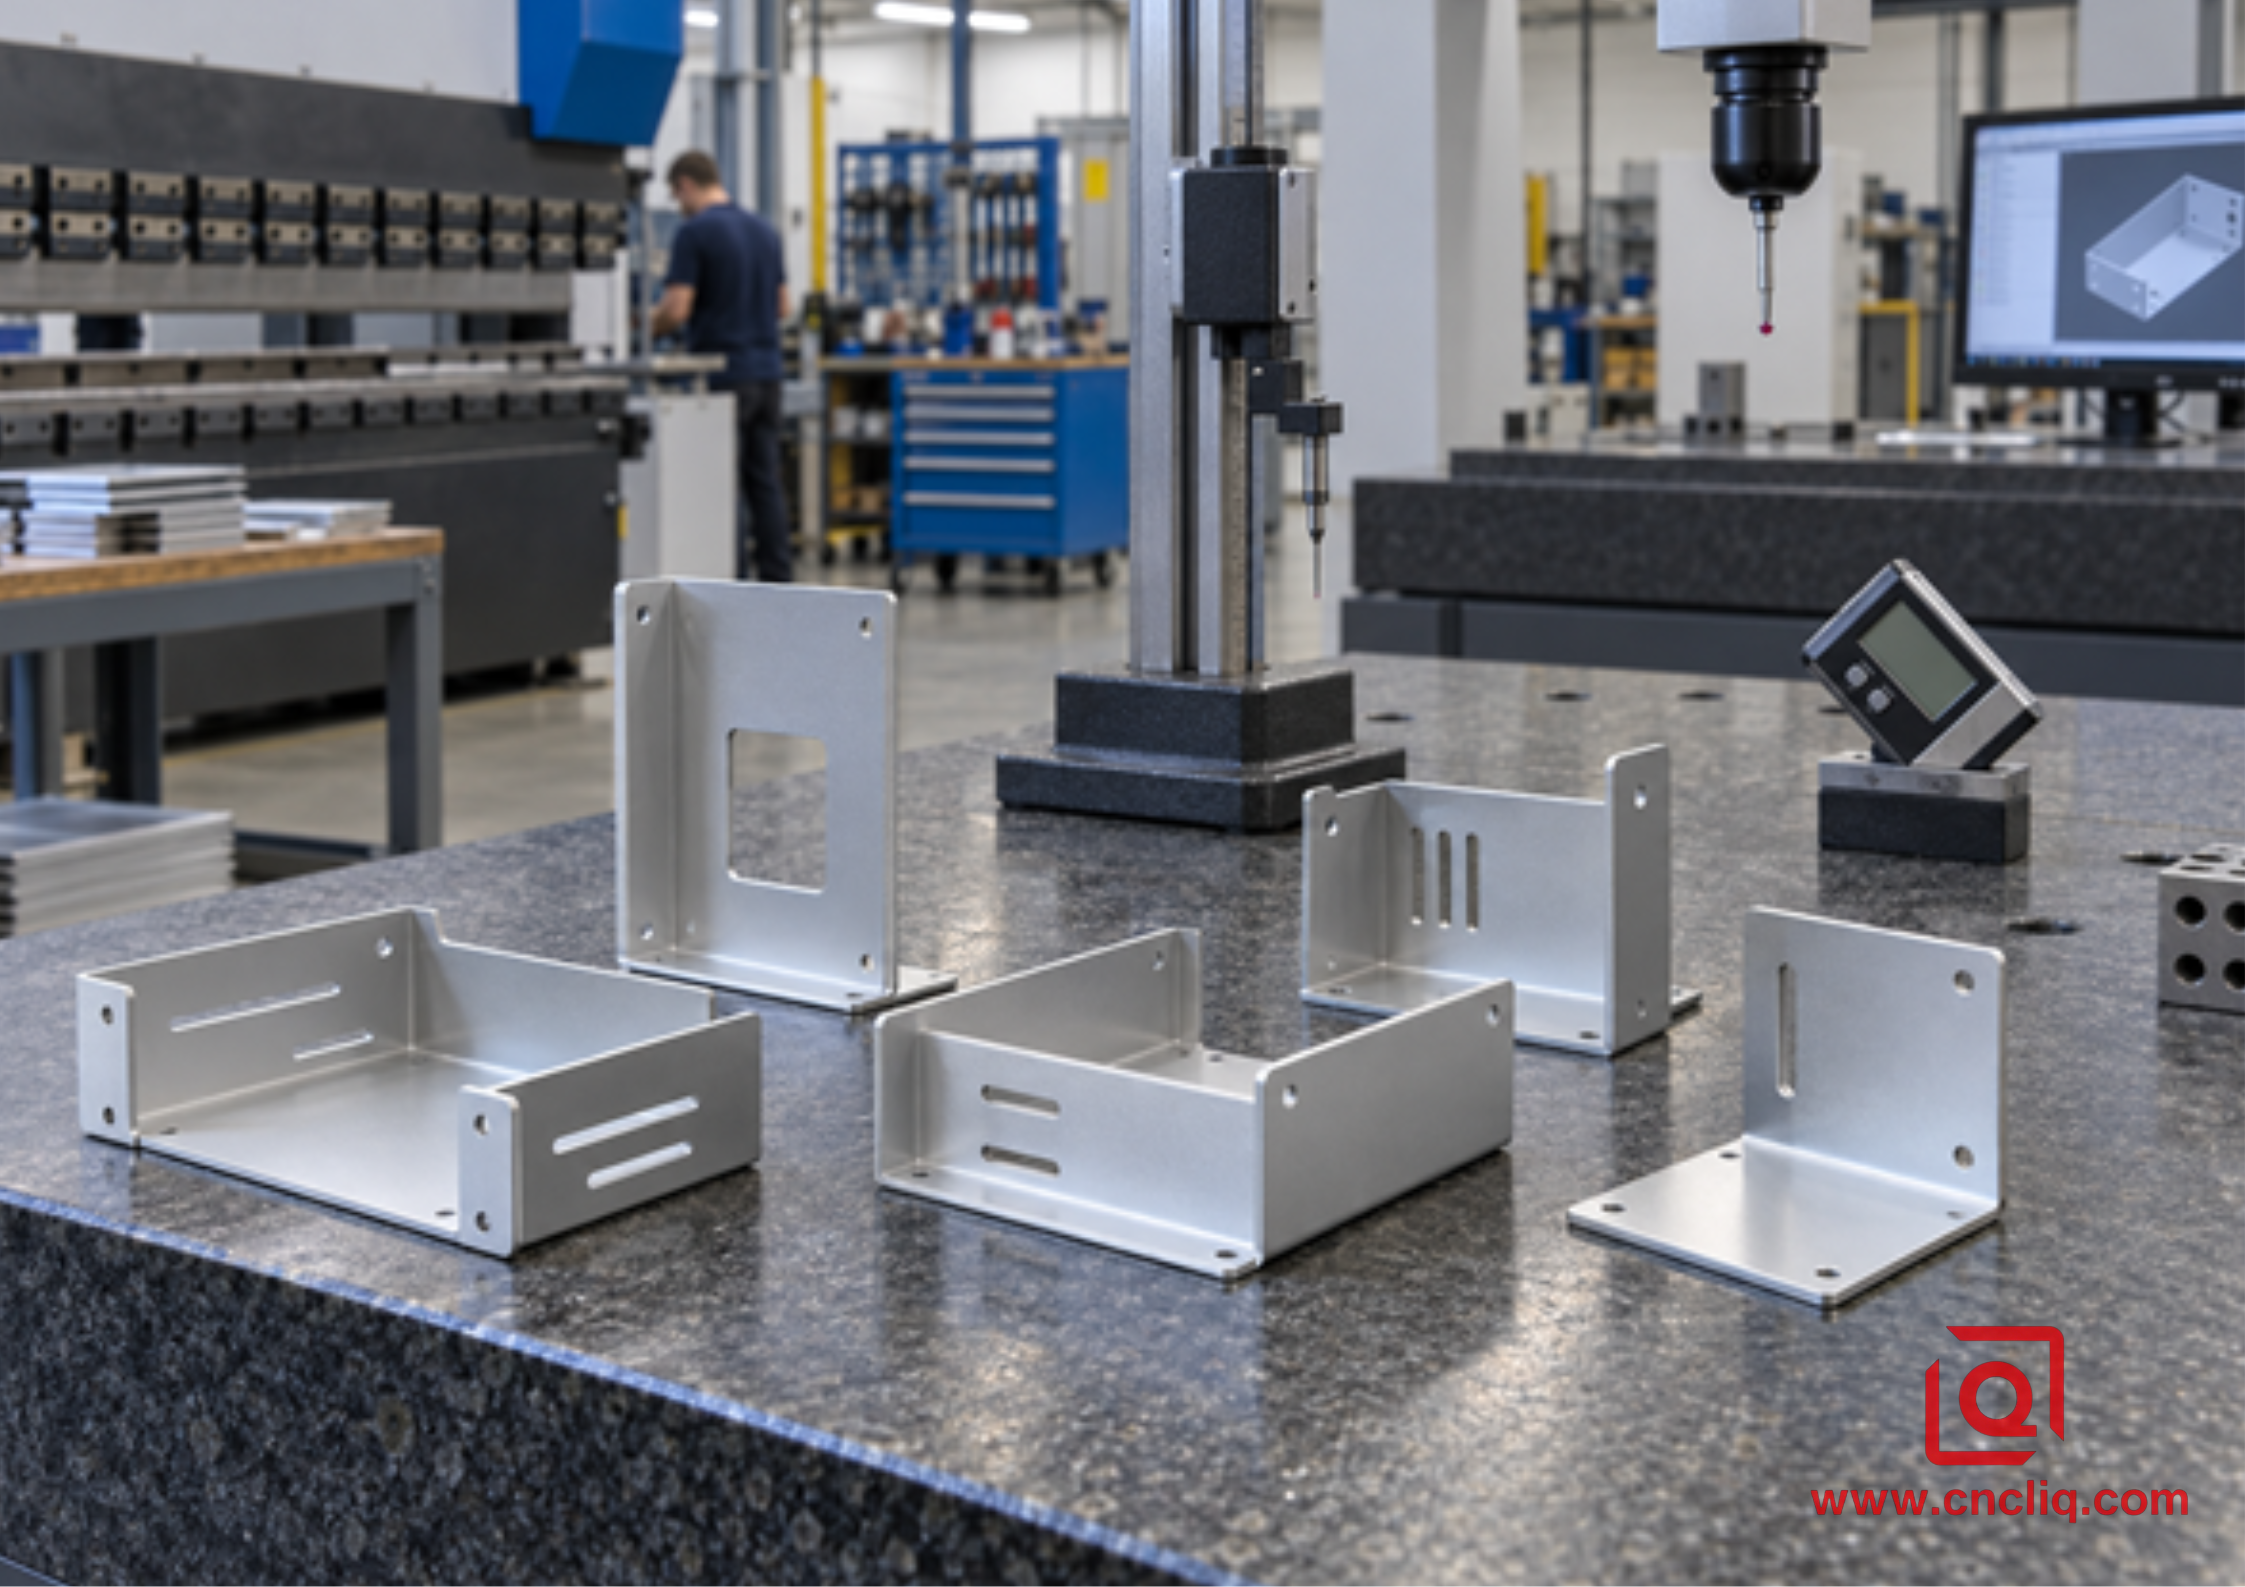
Рисунок 3. Проверьте исходные данные, которые будет использовать сборка, и снимите показания углов более чем в одной точке.
Что указать в запросе цен, чтобы получить надежное ценовое предложение по гибке 5052?
Отправьте поставщику достаточно информации, чтобы он мог оценить всю систему формования. Комплексный пакет запросов предложений включает в себя:
- Модель STEP и контролируемый 2D-чертеж PDF с уровнем редакции.
- Сплав, состояние, толщина и применимый стандарт материала.
- Обработан внутренний радиус и угол; определить, какие размеры являются критическими для проверки.
- Требование к направлению качения на крутых поворотах, если оно известно.
- Авторитет по плоскому шаблону: заготовка в формате DXF, контролируемая клиентом, или заготовка, разработанная поставщиком.
- Количество прототипов, проверочных партий и годовой спрос.
- Обработка поверхности, косметическая сторона, необходимость маскировки и приемлемые следы инструмента.
- Последовательность оборудования, сварки, механической обработки и нанесения покрытия.
- Необходимые сертификаты, отчет об инспекциях, упаковке и испытаниях на коррозию.
- Контекст сопрягаемой детали или сборки для жестких допусков на расположение фланцев и отверстий.
Укажите, доступен ли радиус изгиба для регулировки DFM или он важен для функции. Для быстрой технической проверки отправьте файл STEP, чертеж, количество, отделку и среду обслуживания через Страница контактов Лицина . Перед отправкой первой партии попросите поставщика подтвердить радиус, V-образное отверстие, направление изгиба, наличие развертки и метод проверки.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Можно ли согнуть 5052-H32 до нулевого внутреннего радиуса?
На диаграмме мельницы рядом с очень тонким H32 может быть указано 0T, но внимательно прочитайте эту запись. Он описывает условия тестирования; он не создает бесконечно острый угол. Наденьте настоящий лист на острие ножа, и вы можете обменять неповрежденный изгиб на складку, тонкую внешнюю оболочку или мелкие трещины. При производственной печати я обычно сохраняю небольшой положительный радиус и проверяю все, что нужно, на материале из реальной партии плавки.
2. Всегда ли 1T безопасен при изгибе на 90 градусов в 5052-H32?
Нет, 1T не является полным одобрением. Это часто работает, однако более твердая закалка, поцарапанный край, длинный изгиб или неблагоприятная текстура могут изменить результат. Одна направляющая фрезы перемещается примерно на 1,5T при толщине 3,2 мм. Если леска должна проходить в направлении прокатки или если внешняя поверхность является косметической, дайте изгибу больше места и сначала проверьте его.
3. Какое отверстие V-образной матрицы следует использовать для алюминия 5052?
Сначала извлеките доступные матрицы 6T и 8T, затем проверьте, как каждый вариант влияет на радиус, короткий фланец, силу и нагрузку пуансона. Знакомое правило 16% возникло из практики использования мягкой стали, поэтому оно не является точным обещанием для 5052. Пусть алюминиевая таблица производителя тормозов сузит выбор и разрешит его купоном из производственного запаса.
4. Какой К-фактор мне следует ввести для 5052-H32?
Ни один К-фактор не следует за 5052 от одного тормоза к другому. Для ранней компоновки с изгибом на 90 градусов разумным заполнителем является значение 0,40. Не замораживайте DXF вокруг него. Сформируйте купон с запланированным пуансоном, V-образным штампом, толщиной, радиусом и партией листов; измерить фланцы; затем поместите обратно рассчитанный вычет в таблицу магазина. Это измеренное значение превосходит значение по умолчанию CAD.
5. Какие файлы и спецификации помогают Liqin цитировать формованную деталь 5052?
Предоставьте модель STEP, контролируемый 2D-чертеж, сплав, состояние, толщину, количество, отделку, требования к внешнему виду, критические размеры и потребности в проверке. Укажите, необходимо ли использовать развертку DXF или ее может разработать производственная группа. Упомяните сварные или механически обработанные второстепенные детали и среду обслуживания, чтобы план процесса и предложение охватывали всю деталь.
Нажмите здесь для вашего запроса 👆
Краткое содержание
5052-H32 — превосходный сплав для изготовления коррозионностойких корпусов, кронштейнов, лотков и сварных листов, но надежный изгиб обеспечивается контролируемой системой, а не одной таблицей радиусов. Полезное начальное окно для многих поворотов на 90 градусов составляет от 1,0Т до 1,5Т. По возможности согните сгиб поперек волокон, выберите вместе пуансон и матрицу и вырежьте купон, прежде чем зафиксировать плоскую поверхность. Также не допускайте попадания отверстий в зону напряжения. Отправьте отпуск, толщину, готовую геометрию, косметические ограничения, количество и потребности в проверке вместе с запросом цен; эти детали превращают обнадеживающий радиус в повторяемую часть.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд. Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliq.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м2, оснащенного более чем 150 станками с 4- и 5-осным управлением. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
