 Русский




Вы когда-нибудь утверждали образец, открывали производственную коробку и обнаруживали серебристый корпус из сплава 6061 рядом с бронзовым звеном из сплава 7075? Это неприятно, но не случайно. Это руководство прослеживает процесс обработки детали от обработанного металла до нанесения герметика, показывая, где цвет, толщина пленки и посадка могут меняться. Оно также предоставляет покупателям чертеж и структуру запроса коммерческого предложения, которые цех механической обработки и анодирования могут использовать без догадок.
Для работ, ориентированных на внешний вид, большинство команд начинают с 6061. Если сохранять неизменными параметры партии, подготовку поверхности, толщину пленки, краситель и этап герметизации, то цвет будет легче предсказать. Сплав 7075 также подходит для нанесения твердого покрытия типа III, однако наличие цинка и меди делает реакцию более чувствительной. Прозрачная пленка может выглядеть темнее или теплее; черный цвет может иметь оттенок.
Выберите 7075 в качестве варианта нагрузки, а не просто потому, что хотите, чтобы он был похож на 6061.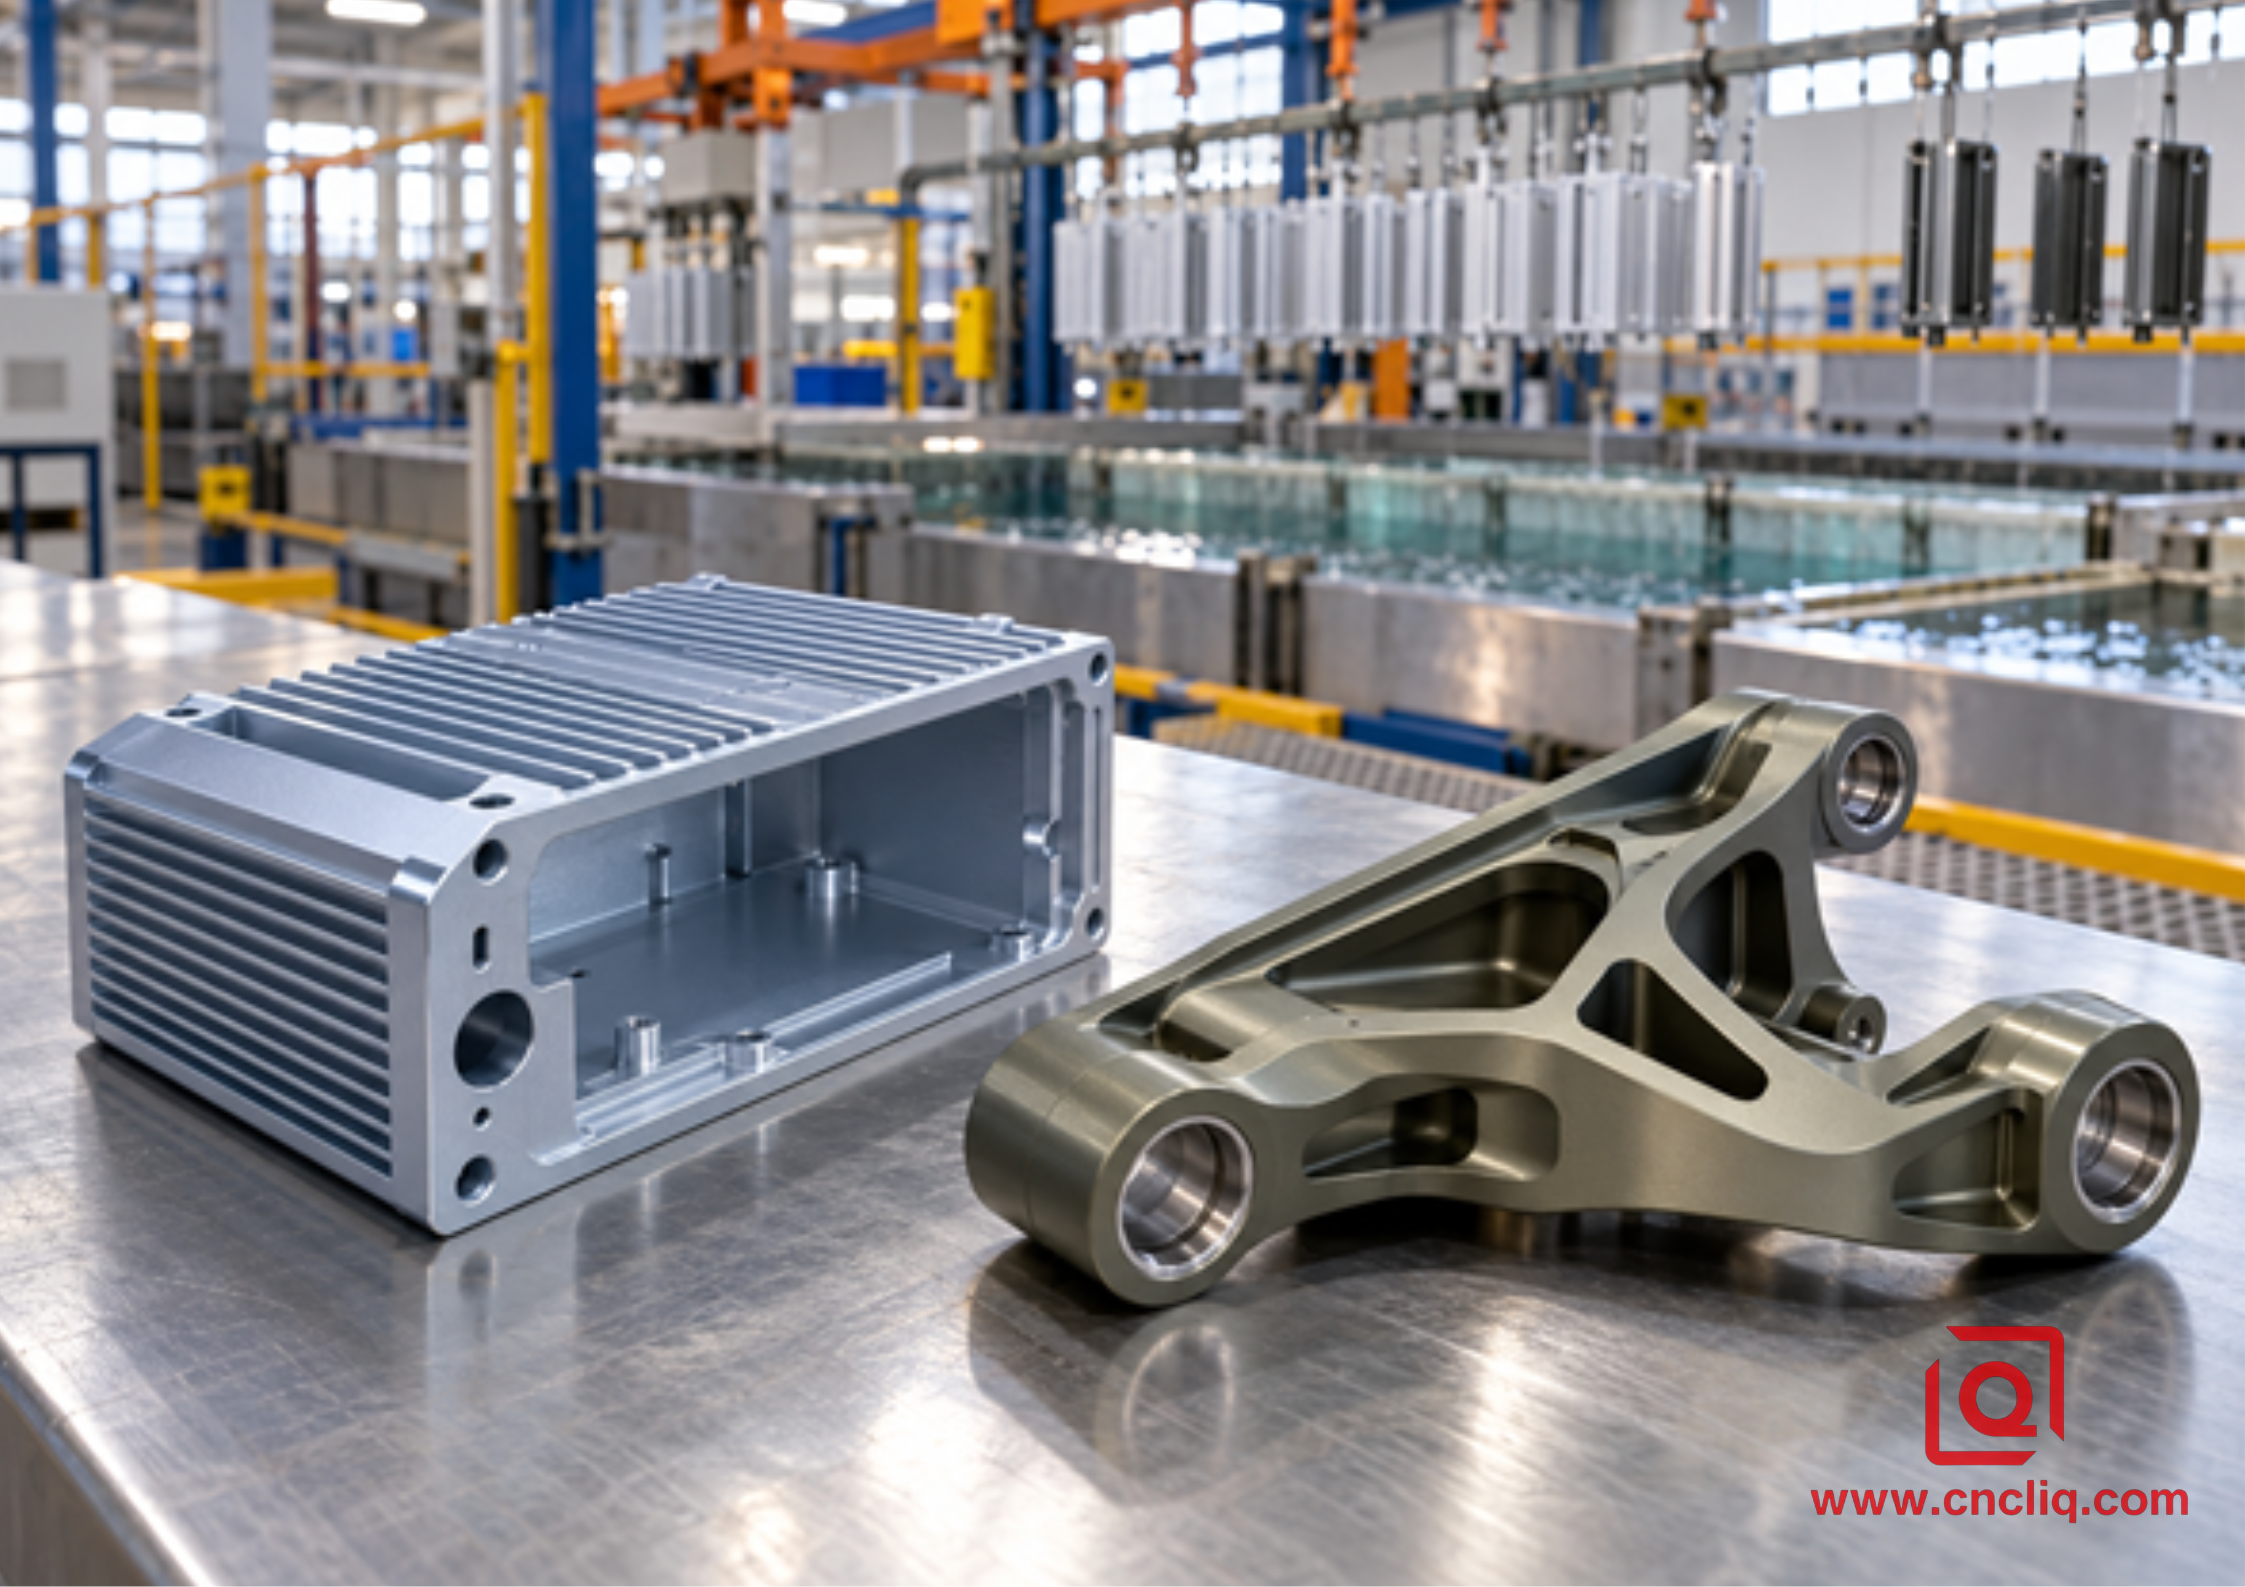
Изображение обложки: новый корпус из сплава 6061 и соединительный элемент из сплава 7075 рядом с линией анодирования
Краткое сравнение: 6061 против 7075 после анодирования
|
|
Алюминий 6061 |
Алюминий 7075 |
Практическое решение |
|
Основная система легирования |
Магний и кремний |
Цинк, магний и медь |
Химический состав изменяет естественный оттенок оксида и реакцию на краситель |
|
Типичный естественный вид типа II |
Прозрачный серебристый до светло-серого |
Серый, желто-коричневый, бронзовый или оливково-серый |
Не следует утверждать цвет только по названию сплава |
|
Консистенция цвета окрашенного материала |
Как правило, легче контролировать |
Более вероятно, что цвет будет приглушенным или изменится между партиями |
Используйте образцы предельных значений сплава для косметической обработки |
|
Внешний вид твердого покрытия типа III |
Темно-серый, зависит от толщины |
Темно-серый, бронзовый или оливковый, часто более изменчивый |
Рассматривайте натуральное твердое покрытие как функциональное покрытие, а не как фиксированный цвет |
|
Поведение при послойном нанесении |
Обычно стабилен в пределах квалифицированного технологического окна |
Более чувствителен к плотности тока, температуре, локальному химическому составу и микроструктуре |
Запустите настройки процесса, специфичные для сплава, и проверьте купоны |
|
Наилучшее соответствие |
Корпуса, кронштейны, панели, детали общего назначения |
Высоконагруженные звенья, крепежные элементы, конструкционные детали, оборудование аэрокосмического типа |
Сначала выберите сплав для механических нагрузок, затем спроектируйте отделку |
|
Основной риск при покупке |
Изменение оттенка или текстуры от партии к партии |
Изменение цвета плюс больший риск неравномерного внешнего вида |
Разделение функциональной приемлемости и косметической приемлемости |
Ни одна сравнительная таблица не может гарантировать оттенок. Совет по анодированию алюминия определяет сплав, закалку, блеск, структуру поверхности и метод окрашивания как переменные внешнего вида. Он также отмечает в целом хорошую реакцию на анодирование сплавов 6xxx и сине-серые до пятнистых коричнево-черных тонов, возможных на сплавах 7xxx. Используйте эти рекомендации в качестве отправной точки, а не как образец цвета.
1. Почему химический состав сплава изменяет анодированную поверхность
Представьте себе анодирование как преобразование поверхностного слоя детали, а не как покраску. Алюминий становится анодом; ток проходит через электролит, и поверхностный металл превращается в оксид алюминия. Негерметичный слой содержит поры. Краситель проникает в эти поры, затем герметизация закрывает или стабилизирует их. Поскольку пленка образуется из самого металла, состояние под ней по-прежнему имеет значение.
Магний и кремний выполняют большую часть работы по легированию в сплаве 6061. В результате достигается баланс прочности, обрабатываемости, коррозионной стойкости и поверхности, которая обычно хорошо ведет себя в ванне.
Такое сочетание объясняет его использование в корпусах, крышках, рамах и кронштейнах. Тем не менее, цвет 6061 не гарантирован. После обработки могут оставаться видимыми следы закалки, история экструзии, температура заготовки, направление волокон, следы от режущего инструмента и ручная обработка.Теперь рассмотрим 7075. Цинк является основным легирующим элементом, а также магний и медь. Обычно публикуемые пределы указывают на содержание цинка от 5,1 до 6,1 процента и меди от 1,2 до 2,0 процента, хотя сертификат на приобретенную партию контролирует работу. Эти элементы не находятся в одной идеально однородной фазе. Во время очистки, удаления оксидов и анодирования богатые частицами участки могут растворяться или оставлять налет иначе, чем соседний алюминий. Покрытие может пройти проверку толщины, но при этом неравномерно рассеивать свет. Многие жалобы на цвет 7075 начинаются именно с этого.
Разницу можно заметить, когда детали соединяются при сборке. Один режущий инструмент обработал обе стороны.
Одна группа СМИ раскритиковала их. Они даже использовали одну и ту же красильную ванну. Тем не менее, панель из сплава 6061 выглядит нейтральной, а тонарм из сплава 7075 — более тёплым. Рецептура не изменилась; изменились исходные металлы.Обзор серий сплавов Ассоциации производителей алюминия подтверждает основную металлургию: в сплавах 6xxx используются магний и кремний, а в сплавах 7xxx основным легирующим элементом является цинк. Что касается характеристик финишной обработки, то Руководство Совета по анодированию алюминия по сплавам и закалке более прямолинейно описывает реакцию сплава 6xxx и переменчивый серо-коричневый цвет материала сплава 7xxx.
2. Слой формируется в той же общей последовательности, но не с той же скоростью
Проходной лист может показывать одни и те же семь технологических ячеек для обоих сплавов. Однако внутри этих ячеек их реакция начинает различаться.
1. Очистка — на первом месте. Необходимо удалить с детали охлаждающую жидкость, полировальную пасту, отпечатки пальцев и пыль из цеха. Пленка, почти невидимая на верстаке, может позже появиться в виде пятна на красителе.
2. Травление удаляет небольшое количество металла и снижает блеск. Больше времени не означает автоматически лучшего результата. Если травление слишком интенсивное или слишком длительное, оно может размягчить края, увеличить потерю материала и выявить различия внутри сплава.
3. Очистка от оксидов и загрязнений удаляет то, что остается после травления. В случае с медьсодержащими материалами или материалами, богатыми цинком, это больше, чем просто промывка. Остатки на поверхности могут нарушить образование оксидов еще до начала основного этапа анодирования.
4. У подставки две задачи: удерживать деталь и пропускать ток. Если контакт ослабнет в ванне, сопротивление возрастет; может образоваться тонкий или обгоревший участок. Контакт также оставит след. Определите, где должен находиться этот след, прежде чем нагрузка достигнет ванны.
5. На линии сила кислоты, температура ванны, плотность тока, напряжение, перемешивание и время работают как единая система. Когда концентрация кислоты в ванне снижается, поворот одной ручки редко возвращает процесс в нужное русло.
6. Для отделки класса 2 краситель проникает внутрь, пока поры остаются открытыми. Оттенок зависит от гораздо большего, чем просто название красителя. Структура пор имеет значение. Толщина пленки имеет значение. То же самое относится к pH, температуре, концентрации и времени выдержки.
7. Герметизация завершает последовательность. Недостаточное количество герметика может снизить устойчивость к пятнам и коррозии.Избыточный нагрев или нестабильный химический состав могут изменить блеск и цвет. Некачественное ополаскивание создает еще один риск: оставшиеся химические вещества могут проявиться позже.
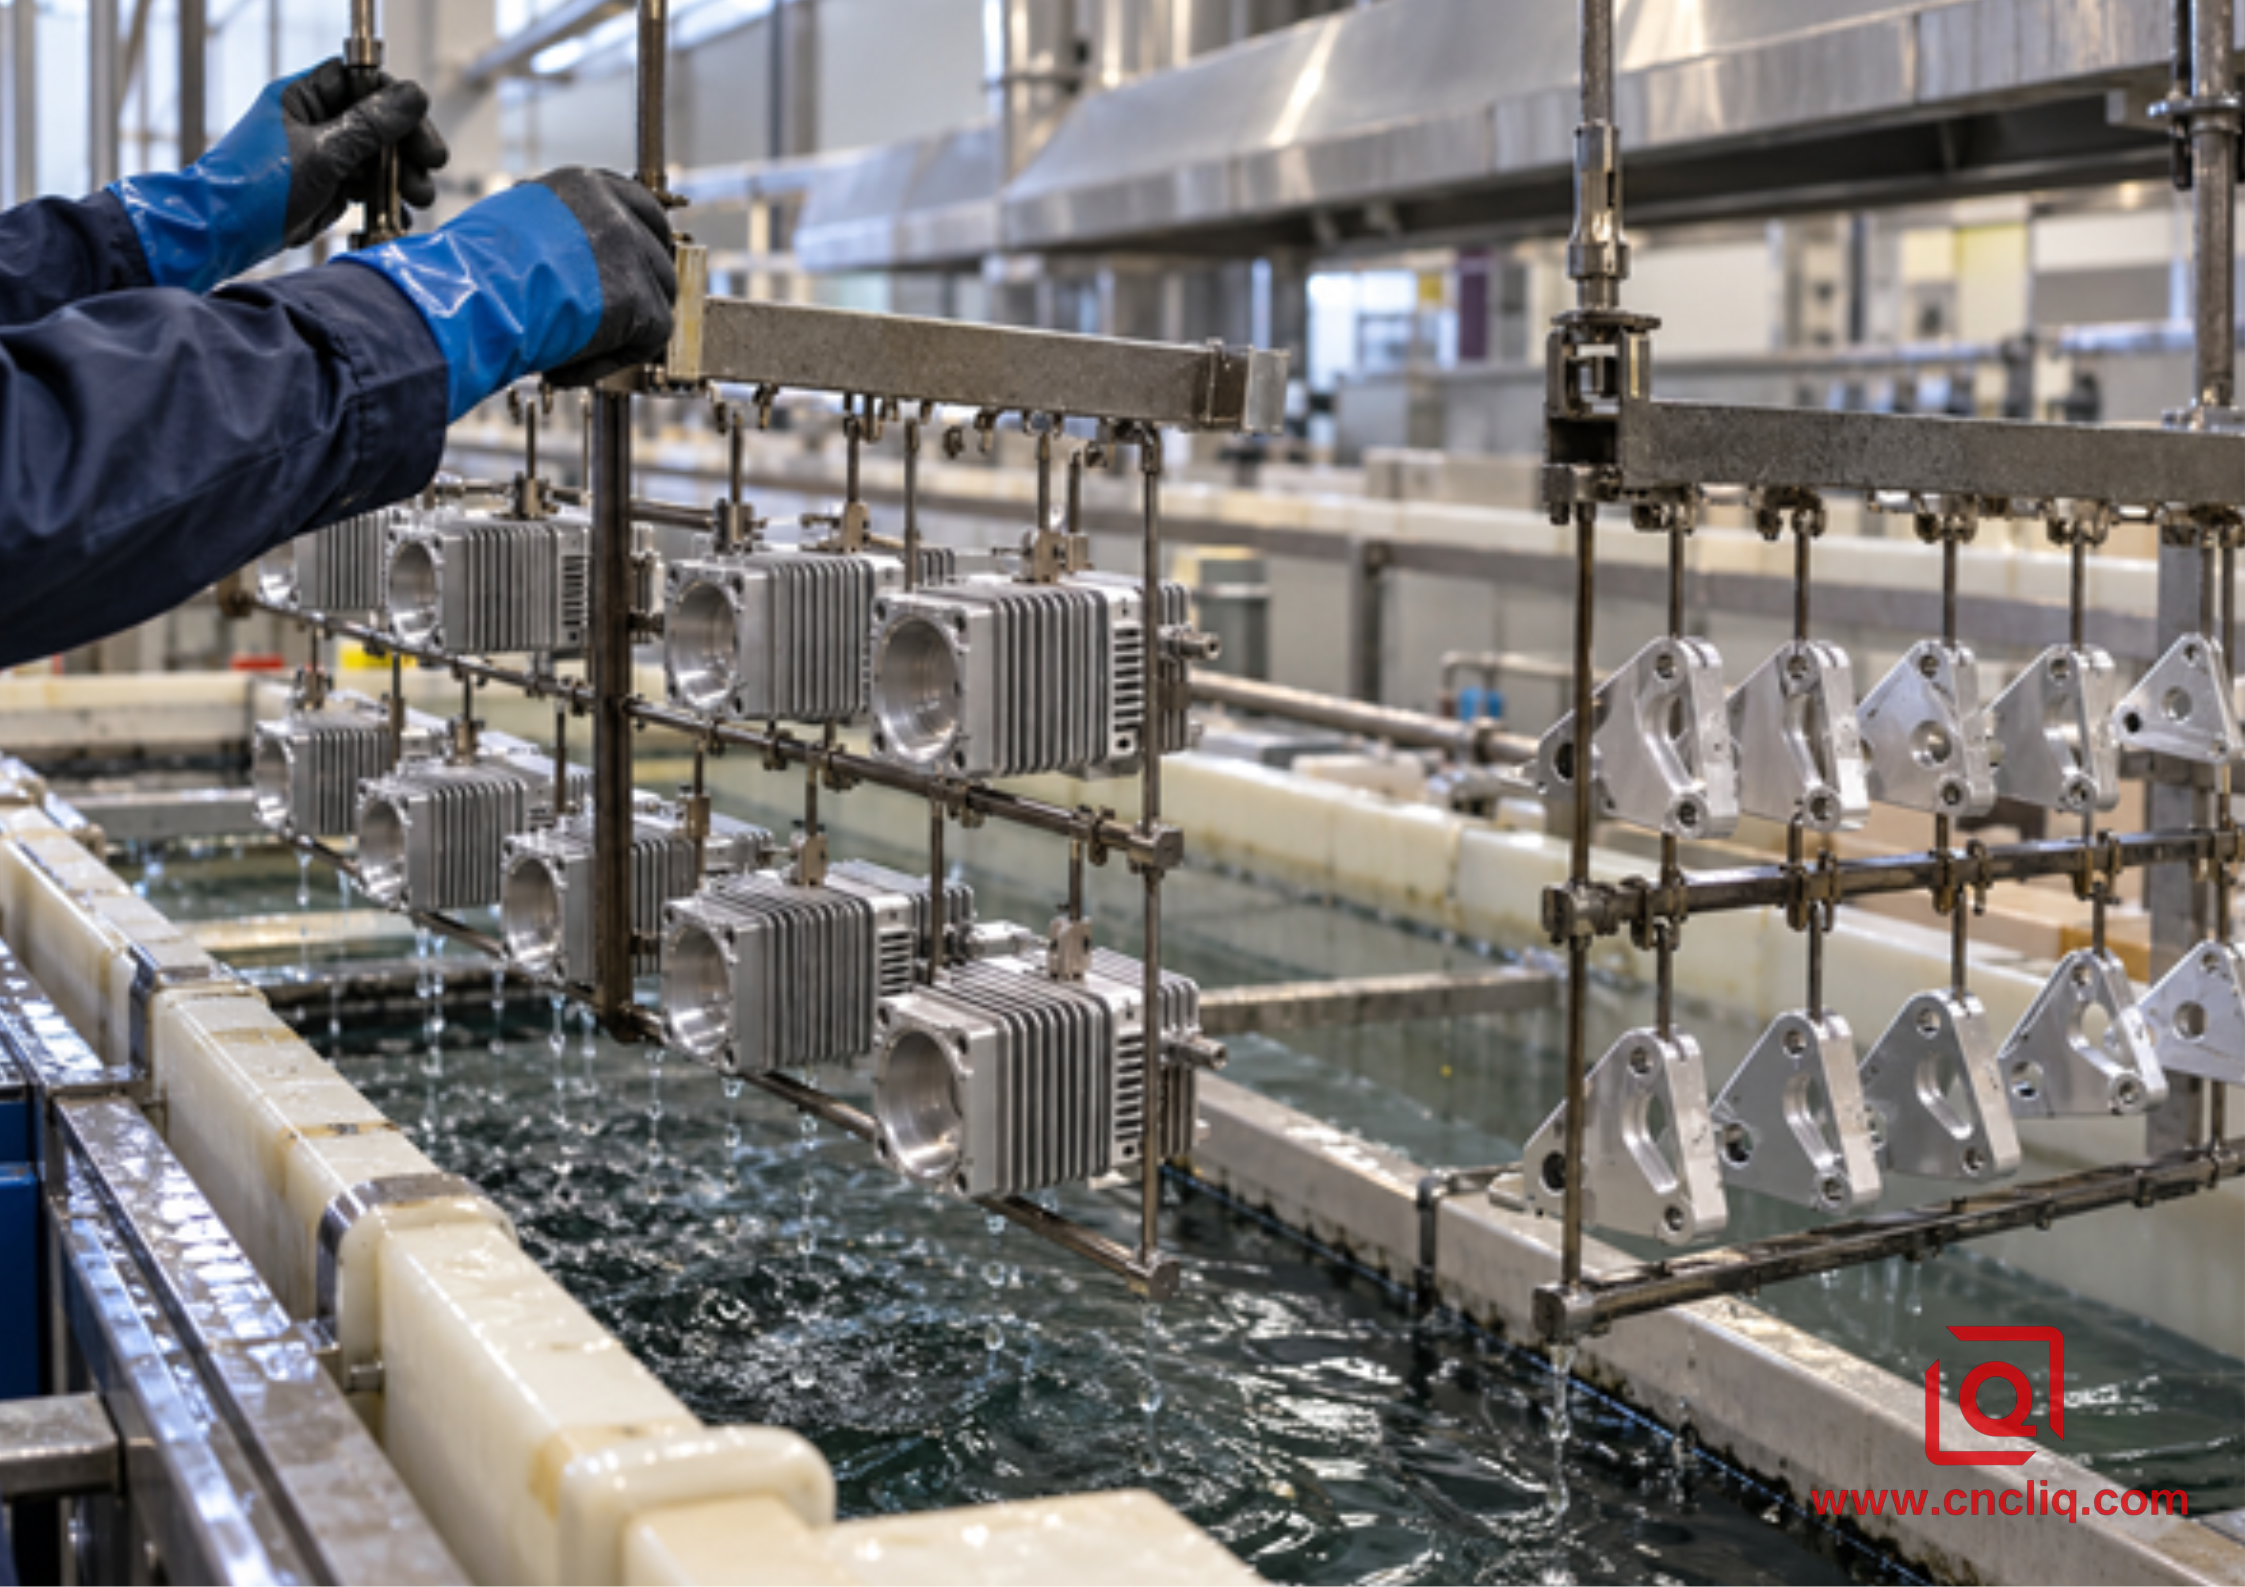
Изображение процесса: уникальные корпуса из сплава 6061 и кронштейны из сплава 7075, установленные на линии анодирования
Техническая спецификация процесса NASA/JSC PRC-5006 содержит два полезных урока для покупателей. Во-первых, класс 1 означает неокрашенный, а класс 2 — окрашенный; требуемый цвет класса 2 должен быть указан в примечании к чертежу. Во-вторых, текстура поверхности воспроизводится, а не выравнивается, поэтому гладкая глянцевая поверхность должна быть изначально гладкой, в то время как матовая поверхность требует определенной механической подготовки. Анодирование не скроет следы от инструмента, неровности сварных швов, царапины или неравномерность пескоструйной обработки.
Для более широкого сравнения способов обработки поверхности, руководство Лицина по обработке поверхности алюминиевых деталей OEM-производителей, составленное на основе руководство по обработке поверхности алюминиевых деталей OEM-производителей, ставит анодирование в один ряд с другими практическими вариантами. Если действительно требуется точный цвет для разнородных сплавов, то перед утверждением чертежа стоит также рассмотреть порошковое покрытие против анодирования.
3. Типы II и III выполняют разные задачи
MIL-PRF-8625 — действующая спецификация США, регулирующая анодные покрытия для неархитектурных алюминиевых конструкций. В терминологии, тип II — это традиционное анодирование серной кислотой, а тип III — твердое анодирование. Класс 1 — неокрашенный; класс 2 — окрашенный. Эти метки определяют маршрут, а не гарантированный оттенок.
|
Предмет |
Анодирование серной кислотой типа II |
Анодирование твердым покрытием типа III |
|
Основное назначение |
Защита от коррозии, внешний вид, окрашивание, общее применение |
Износостойкость, более толстый функциональный оксид, диэлектрическая или скользящая обработка |
|
Обычный коммерческий диапазон размеров |
Часто от 5 до 25 микрометров, в зависимости от чертежа и возможностей поставщика |
Обычно от 25 до 50 микрометров, более толстые слои возможны только по договоренности |
|
Цветовые характеристики сплава 6061 |
От прозрачного серебристого до серого; широкие возможности окрашивания |
От серого до темно-серого по мере увеличения толщины |
|
Поведение цвета на сплаве 7075 |
Может появиться желтовато-серый, бронзовый или оливковый оттенок |
Часто встречается естественный темно-бронзово-серый или оливковый оттенок; черный может быть менее нейтральным |
|
Проблема с размерами |
Посадка, резьба, отверстия, уплотнительные поверхности |
Более сильное воздействие на плотную посадку, резьбу, острые кромки и геометрию, чувствительную к усталости |
|
Действия покупателя |
Укажите сплав, предварительную обработку, толщину, цвет, уплотнение, маскировку и проверка |
Добавить стратегию окончательных размеров, радиусы кромок, зоны стеллажей и утверждение образцов для конкретного сплава |
Это диапазоны планирования для цеха, а не автоматические правила MIL-PRF-8625. Контролируемый чертеж, спецификация закупки и процесс квалифицированного поставщика устанавливают фактическую цель. Примечание, указывающее на то, что допускается только прозрачное анодирование или черное твердое покрытие, оставляет слишком много лазеек. Укажите регулирующую спецификацию и редакцию, тип, класс, целевую толщину или диапазон, цвет, герметизацию, маскирование, разрешенные зоны стеллажей и необходимые испытания.
Оксид врастает как в подложку, так и над исходной поверхностью. Для ранних этапов проектирования с учетом технологичности производства (DFM) отрасль обычно оценивает проникновение примерно в 50 процентов и нарастание наружу на поверхности. В справочном руководстве AAC это разделение представлено как общепринятое правило, при этом предупреждается, что сплав и процесс изменяют результат. При толщине пленки в 20 микрометров на каждой стенке отверстия может образоваться примерно 10 микрометров, что уменьшит диаметр примерно на 20 микрометров. Этого достаточно, чтобы нарушить посадку штифта или посадочное место подшипника.
Используйте оценку для планирования допусков на ранних этапах, затем замените ее данными от фактического поставщика, сплава, толщины и геометрии. В руководстве Лицина по анодированию типа III (DFM guide) более подробно рассматриваются вопросы маскирования, припуска на покрытие и планирования плотной посадки.
4. Что на самом деле контролирует однородность цвета
Проблемы с цветом редко начинаются в красильной ванне. К тому моменту, когда стеллаж попадает в красильную ванну, выбор материала, текстуры, очистки и подготовки может уже определить результат.
Контролируйте сплав, закалку и партию материала
Начните с материала; это основа. Требовать от одного красителя сделать 6061 и 7075 идентичными — значит требовать от химии решения металлургической проблемы. Когда косметические ограничения жесткие, поддерживайте однородность закалки и партии плавки в пределах каждого сорта.
Привяжите сертификат производителя к транспортному маршруту, пометьте сопрягаемые детали как комплект и перемещайте этот комплект через этапы подготовки и финишной обработки вместе.Определите исходную текстуру
Далее зафиксируйте текстуру. Точеное кольцо отражает свет иначе, чем фрезерованная пластина, а вибрационная обработка не похожа на шлифовку щеткой или пескоструйную обработку. Назовите этап подготовки и защитите его между операциями. В пескоструйной камере важны тип и чистота абразивного материала, а также давление, расстояние, угол и время выдержки. Загрязненный абразивный материал или слишком долгое нахождение в одном месте могут оставить видимое пятно.
Контроль предварительной обработки по сплаву
Предварительная обработка должна соответствовать сплаву, а не производственным привычкам. Длительное щелочное травление может дать одной детали чистую матовую поверхность, а на следующей — разводы. При обработке сплава 7075 необходимо удалить остатки цинка и меди, не причиняя излишнего вреда детали. Найдите технологическое окно на образце из серийного сплава, а не на всей партии.
Поддержание стабильности электрического контакта
Перед выпуском мы проверяем схему расположения контактов. Контакт должен пропускать требуемый ток без нагрева или ослабления, и он оставит след. На чертеже укажите допустимую скрытую зону контакта.
Если на отпечатке нет места, где бы стеллаж соприкасался с поверхностью, цеху все равно придется выбирать лицевую сторону, и это может быть чисто декоративный момент.Утверждайте физический диапазон, а не изображение с экрана
Мы никогда не утверждаем цвет с экрана телефона. Камеры изменяют баланс белого, мониторы добавляют еще один сдвиг, а комнатное освещение завершает искажение. Используйте подписанный физический мастер-копию с образцами светлых и темных границ там, где это необходимо. Запишите лампу, расстояние просмотра и угол. Показания L*, a*, b* помогают, но Delta E не является универсальным значением для прохождения проверки. Согласуйте инструмент, геометрию, расположение и числовое окно.
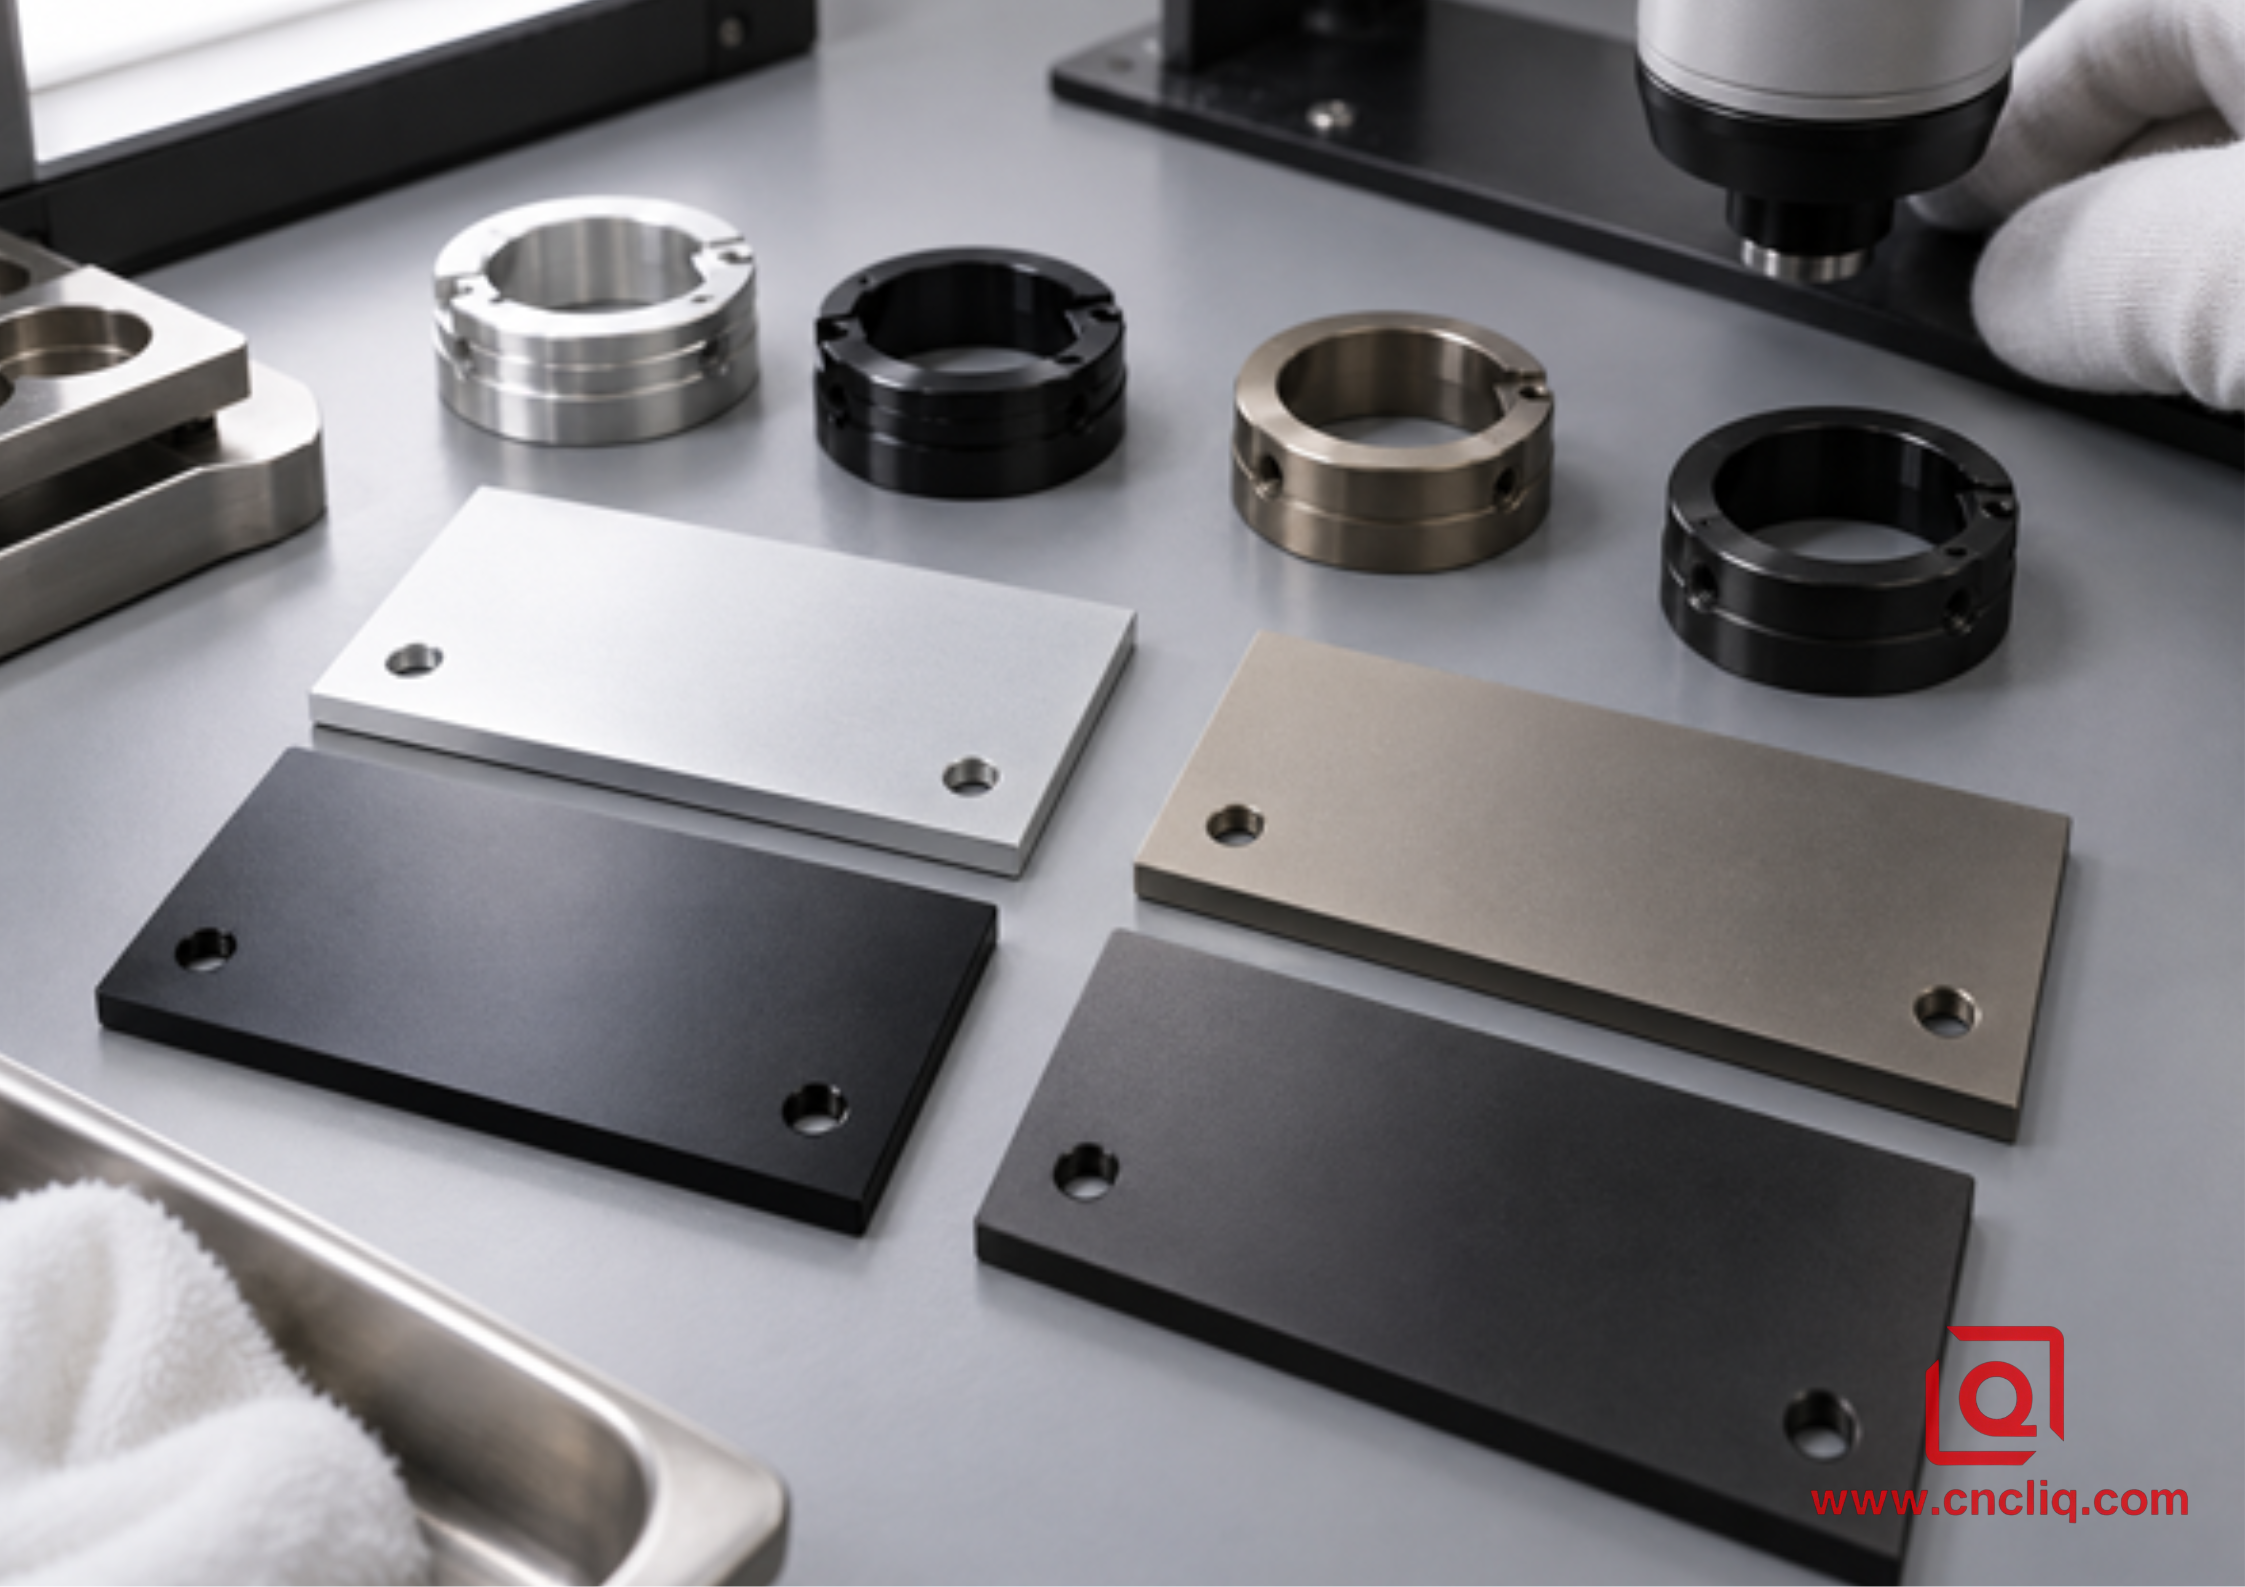
Изображение осмотра: образцы анодированного алюминия 6061 и 7075 без маркировки при контролируемом нейтральном освещении
Руководство Liqin по сравнению прозрачного и черного анодирования объясняет, почему прозрачное означает только неокрашенное, и почему черный краситель не превращает вариации сплава в идентичную подложку. Для выбора сплава перед обработкой см. Фрезерование алюминия 6061, 7075 или 5052 на станках с ЧПУ.
5. Примечание к чертежу, предотвращающее дорогостоящие догадки
Используйте следующую таблицу как контрольный список для запроса коммерческого предложения, а не как блок текста, который нужно вставлять без изменений на каждый чертеж. Адаптируйте каждое поле к фактической детали.
|
Поле чертежа или запроса коммерческого предложения |
Что указать |
Почему это важно |
|
Основной материал |
Точный сплав, состояние, форма изделия и требования к сертификату |
Подтверждает подложку, которая будет образовывать оксид |
|
Управляющая спецификация |
MIL-PRF-8625 или другой применимый стандарт, включая политику пересмотра |
Соответствует технологическому процессу и условиям приемки |
|
Тип и класс |
Тип II или III; Класс 1 или 2 |
Разделяет обязанность нанесения покрытия от выбора красителя |
|
Толщина |
Целевой или допустимый диапазон и метод измерения |
Контролирует износ, глубину цвета и увеличение размеров |
|
Предварительная обработка |
Обработано механическим способом, отшлифовано, отполировано или подвергнуто контролируемой пескоструйной обработке |
Создает текстуру и блеск |
|
Приемлемость цвета |
Названный цвет плюс утвержденные физические образцы и метод просмотра |
Снижает субъективный отказ |
|
Критические размеры |
Окончательные размеры после обработки, скрытые элементы или план предварительной компенсации |
Защищает отверстия, резьбу, базовые точки и уплотнения |
|
Местоположение стеллажей |
Допустимые зоны контакта |
Предотвращает видимые или функциональные следы |
|
Уплотнение и тесты |
Маршрут герметизации плюс проверка необходимой толщины, коррозии, износа или адгезии |
Соответствует проверке фактическому риску эксплуатации |
|
Прослеживаемость |
Печь материала, партия в транспортировочной карте, состояние образца и отчет о проверке |
Упрощает воспроизведение повторных заказов |
Для При составлении сметы отправьте 3D-модель, управляемый 2D-чертеж, количество, целевую отделку, карту внешнего вида, функциональные поверхности и детали сопрягаемых деталей. Если выбор сплава остается открытым, разделите нагрузку, условия окружающей среды и сборки, а не выбирайте более прочный сплав автоматически. Затем Liqin сможет рассмотреть механическую обработку и чистовую обработку как единый процесс до начала резки заготовки.
6. Выбор сплава по назначению, а не только по цвету
Выбирайте 6061, когда деталь требует сбалансированной прочности, хорошей коррозионной стойкости, практичной стоимости, надежной обработки и воспроизводимого внешнего анодированного покрытия. Это надежный сплав по умолчанию для корпусов приборов, радиаторов, крышек двигателей, оптических креплений, кронштейнов автоматизации и телекоммуникационного оборудования. Проверенная компанией Liqin электрод ограничителя перенапряжения 6061-T6 5G демонстрирует сферу деятельности компании в области холодной экструзии, прецизионной обработки на станках с ЧПУ, удаления заусенцев, контроля и обработки поверхности компактных алюминиевых компонентов.
Выбирайте 7075, когда структурная прочность, сохранение резьбы, жесткость или снижение веса оправдывают более высокий риск, связанный с материалом и отделкой. Типичные кандидаты включают в себя сильно нагруженные вилки, звенья робототехники, кронштейны аэрокосмического типа, элементы крепления и протезные детали.
Т-образная гайка с фиксатором фланца протеза из сплава 7075 от Liqin является показательным примером продукта, поскольку она сочетает в себе высокопрочный материал, прецизионную многоосевую обработку, снятие заусенцев и анодирование. Если две видимые детали должны идеально совпадать, использование одного сплава и одной партии материала — наиболее оптимальная стратегия. Если механические требования вынуждают использовать комбинацию сплавов 6061 и 7075, следует утвердить различные оттенки, выбрать непрозрачную систему покрытия или определить реалистичный диапазон после испытаний сплавов в процессе производства. Категория алюминиевой продукции aluminum product category предоставляет дополнительные примеры доступных материалов и технологических процессов для выполнения работ на заказ.7. Анонимный пример из практики заказчика: оптическая позиционирующая сборка из смешанных сплавов
Один анонимный проект по оптическому позиционированию наглядно демонстрирует риск. В сборке использовался корпус контроллера из сплава 6061-T6 и два коротких нагрузочных звена из сплава 7075-T651. В чертеже требовалось использовать черный цвет типа II класса 2 повсюду, а собранные детали должны были выглядеть однородно. Были показаны узкие отверстия для штифтов и две заземляющие площадки, но отсутствовали зоны крепления, маскировка, размеры после обработки, текстура пескоструйной обработки и допустимый цветовой предел.
В ходе проверки были выявлены три противоречия. Два сплава по-разному впитывали черный цвет. Замена звеньев на 6061 потребовала бы повторной проверки на нагрузку. А требование к анодированию по всей поверхности противоречило как посадкам штифтов, так и электрическим площадкам. Для удовлетворения несовместимых потребностей запрашивался один короткий срок обработки.
В пересмотренном варианте каждый сплав сохранил свои свойства в соответствии с требованиями конструкции. Все видимые поверхности подверглись одной контролируемой сатинированной пескоструйной обработке, а образцы из обеих производственных партий прошли испытания. Заказчик согласился на немного более теплый диапазон черного цвета для 7075. Отверстия для штифтов, выбранные резьбы и одна заземляющая площадка были замаскированы. Только после того, как данные образцов показали фактическое увеличение размеров, токарь скорректировал размеры до анодирования.
Контакты стойки перемещены на скрытые поверхности.Окончательный контроль проводился в двух полосах. Результаты КИМ ответили на вопрос сборки; показания покрытия проверяли согласованные точки. Внешний вид оценивался при одном заданном освещении по сравнению с образцами границ, специфичными для сплава. Никто не утверждал, что подложки стали идентичными. Вместо этого команда превратила расплывчатое визуальное требование в повторяемый метод приемки.
8. Контроль, связывающий качество отделки с риском сборки
Каждый контроль должен отвечать на один риск. Показания цвета ничего не говорят о посадке подшипника, а показания толщины не могут доказать, что две крышки выглядят одинаково.
1. Проверьте сертификаты материалов и отслеживаемость партии перед обработкой.
2. Зафиксируйте утвержденную механическую обработку и проверьте внешний вид поверхностей перед анодированием.
3. Проверьте окончательные критические размеры после обработки, особенно отверстия, резьбу, базовые поверхности, уплотнительные площадки и электрические контакты.
4. Измерьте толщину покрытия, используя метод, согласованный в спецификации. ASTM B244 или ISO 2360 могут быть подходящими для измерения вихревыми токами непроводящих покрытий на немагнитных проводящих подложках, в зависимости от геометрии и калибровки.
5. Проверьте метки на стойке и переходы маскирования в точно указанных на чертеже местах.
6. Оценивайте внешний вид при контролируемом освещении по физическим стандартам, а не по фотографии, сделанной на телефон.
7. Проводите испытания на коррозию, качество герметизации, истирание, диэлектрические свойства или другие испытания только тогда, когда этого требуют эксплуатационные требования и действующая спецификация.
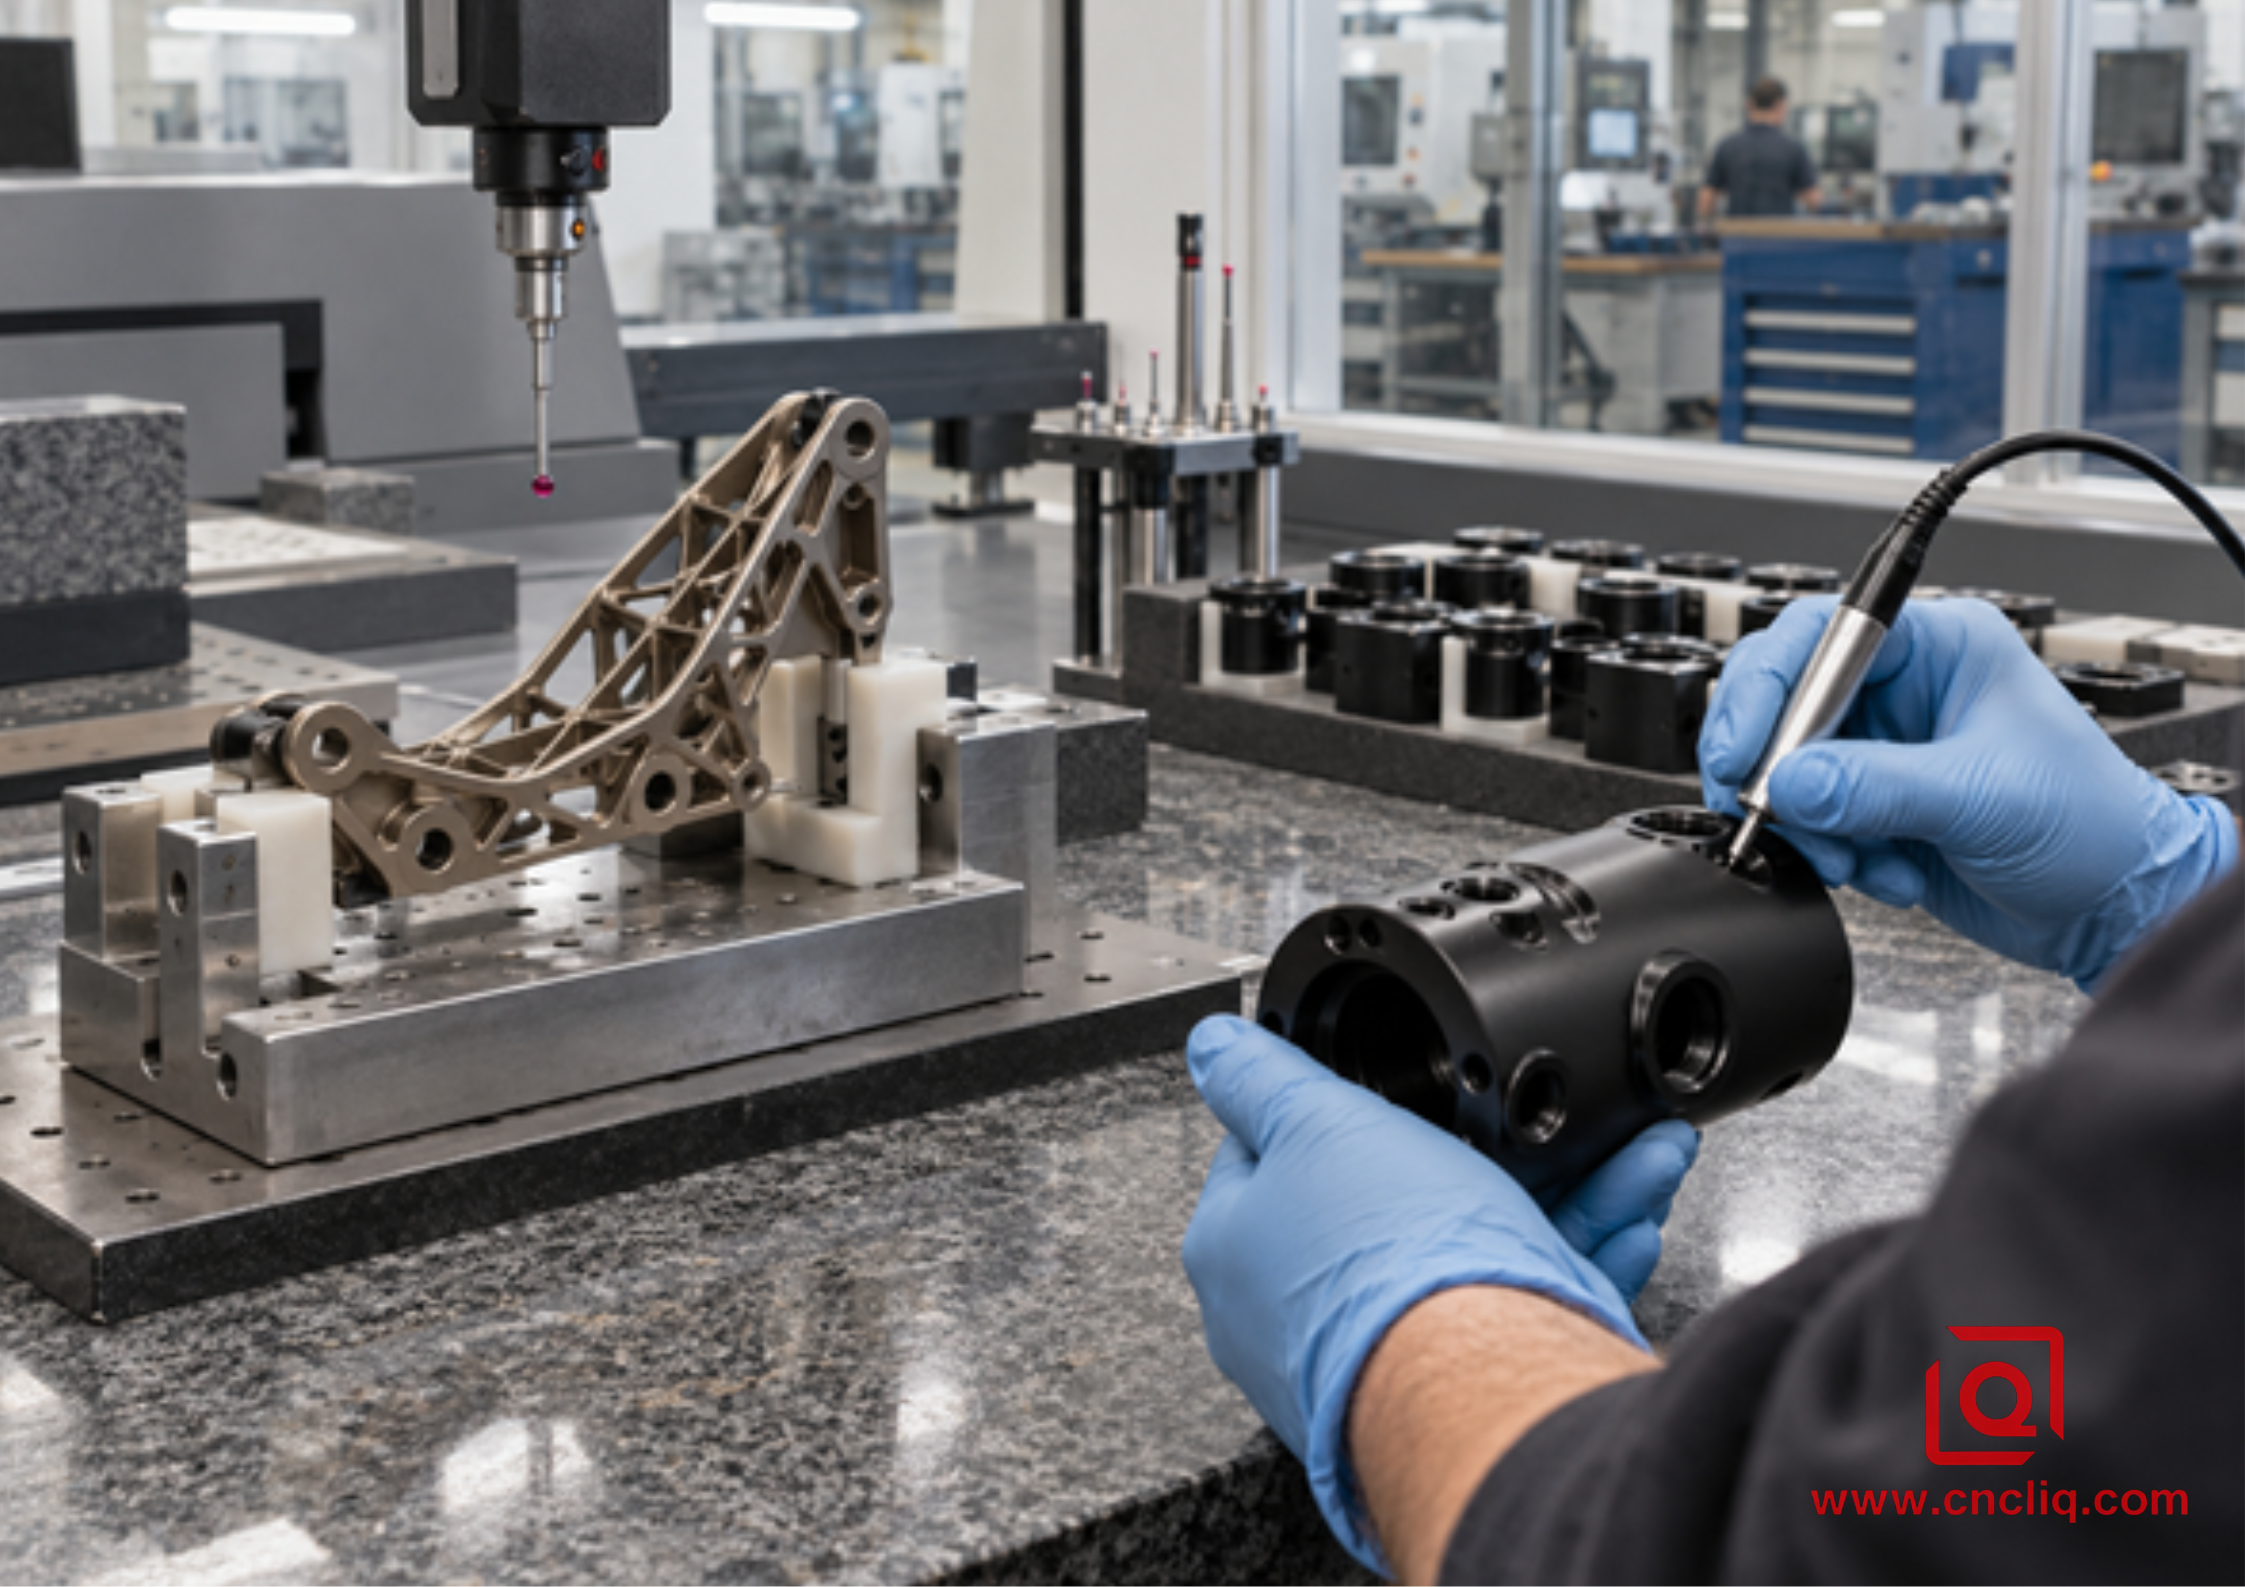
Качественное изображение: толщина покрытия и контроль качества различных анодированных компонентов с помощью КИМ
9. Что отправить для быстрого и надежного запроса коммерческого предложения
Хороший запрос коммерческого предложения позволяет инженеру с первого взгляда оценить риски, связанные с отделкой. Укажите сплав и состояние, файлы CAD и 2D, тип и класс, целевую пленку, цветовую основу, текстуру, косметические и маскированные зоны, контакты на стойке, окончательные размеры, отчеты, количество, место назначения и требуемую дату. Неплотно прилегающий кронштейн может компенсировать отсутствие одного элемента. Подходящий корпус с плотной посадкой может этого не сделать.
Для подобранных узлов также укажите, должны ли компоненты обрабатываться как комплект и присутствуют ли разные сплавы. Если приемлемый внешний вид трудно описать, запросите образцы с фактического производственного склада. Чтобы обсудить новый проект по изготовлению деталей из сплавов 6061 или 7075 на заказ, отправьте чертежи через страницу контактов Liqin и запросите проверку DFM (технологичность обработки и анодирования). Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы (FAQ)name="X5ffa036830917fe57fe612bc3e860f8e8fc019d">1. Будут ли прозрачные анодированные сплавы 6061 и 7075 выглядеть одинаково?
Обычно нет. Слово «прозрачный» вызывает большую путаницу: оно означает, что краситель не добавлялся, а не то, что оксид бесцветен. Деталь из сплава 6061 часто остается серебристой или светло-серой, в то время как тот же самый стандартный процесс может придать сплаву 7075 желтый, бронзовый, серый или оливковый цвет. Для эстетичной сборки утвердите образцы, изготовленные из обоих производственных сплавов.
2. Может ли черный краситель скрыть разницу между 6061 и 7075?
Черный цвет сужает зазор, но не может изменить металл под ним. Компонент из 7075 может выглядеть теплее или менее глубоким, чем его сосед из 6061. Старайтесь сохранять стабильность партий материала, исходной текстуры, толщины пленки, условий окрашивания и герметизации. Если оба сплава остаются видимыми, утвердите отдельный диапазон предельных значений для каждого.
3. Подходит ли 7075 для твердого анодирования типа III?
Нет. В цехах твердое анодирование 7075 применяется всякий раз, когда прочная основа и износостойкая поверхность оправдывают выбор. Для выполнения работы просто необходимо более тщательное планирование с учетом толщины пленки, состояния кромок, маскирования, чувствительных к усталости участков и естественного цвета. Уточните фактический сплав и геометрию. Стандартный черный образец не подходит для каждой детали.
4. Какую сумму следует компенсировать анодированию отверстия?
Начните с приблизительной оценки, а не с универсального допуска, скопированного со старой работы. На ранних этапах проектирования с учетом технологичности (DFM) рассматривайте примерно половину пленки как внешний рост; отверстие с покрытием может потерять примерно одну толщину покрытия в диаметре. Истинное разделение зависит от сплава и процесса. Получите данные о финишной обработке, затем проверьте посадку на репрезентативных деталях.
5. Как лучше всего указать равномерность цвета анодированного покрытия?
Опишите метод приемки цвета так же тщательно, как и описание отделки. Укажите сплав, состояние, правила партии, подготовку, тип, класс, толщину, краситель, герметизацию и косметические зоны. Добавьте подписанный эталон с пределами светлых и темных участков. Если приемка контролируется колориметром, определите цветовое пространство, источник света, геометрию, точки считывания и числовое окно. Фотография, отправленная по электронной почте, не является цветовым стандартом.
Нажмите здесь для вашего запроса 👆
Summary
Для косметической работы 6061 обычно проще поддерживать в согласованном состоянии. Выбирайте 7075, когда этого требует нагрузка, а затем планируйте другую реакцию поверхности. Материал, текстура, предварительная обработка, электрический контакт, контроль ванны, толщина пленки, краситель и герметизация — все это влияет на конечный внешний вид. Критерии соответствия следует разделять с критериями цвета. Протестируйте оба сплава. Предоставьте поставщику достаточно информации для планирования механической обработки и анодирования одновременно.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка:service@shturl. zhuwanying@cncliq.com
Новый запрос, коммерческое предложение и Обсуждение заказа:business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие положения блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества определяются исключительно вашими утвержденными чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры из практики клиентов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей по изготовлению деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Команда Liqin Manufacturing
Основываясь на 18-летнем опыте в области точного машиностроения, компания Ningbo Liqin Industry производит высокоточные металлические компоненты для требовательных мировых рынков. Мы работаем на производственном предприятии площадью 6500 м², оснащенном более чем 150 станками, на которых под одной крышей осуществляется 4-осевая и 5-осевая обработка на станках с ЧПУ, фрезерно-токарная обработка, холодная экструзия и литье под давлением.
Эта система позволяет нам бесперебойно управлять проектами, доводя детали от первоначальных CAD-концепций до окончательной отгрузки.Мы обеспечиваем контроль качества без компромиссов. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC для каждой производственной партии. От измерения размеров на координатно-измерительной машине и оптического профилирования до испытаний на твердость и солевое распыление, мы заранее проверяем ваши критически важные характеристики — чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на то, что мы ответим на новые запросы в течение двух часов, окажем прямую поддержку в изготовлении опытных образцов и обеспечим бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую для получения конкурентного предложения!
