 Русский




Вы все еще взвешиваете зернистость 120 по сравнению с «тонкой стеклянной бусиной» или задаетесь вопросом, следует ли вместо этого на рисунке указывать значение Ra? Мы часто видим этот вопрос. Образец может выглядеть спокойно и даже при офисном освещении, тогда как производственная партия приходит более темной, зернистой или с краями, потерявшими остроту. Примечания ниже предназначены для того, чтобы остановить этот спор до того, как он дойдет до инспекции. Они объясняют, что покупатель или инженер-конструктор должен указать на отпечатке, на языке, который может использовать оператор отделочной обработки.
Кабинет министров – лишь одно звено в цепи. Сначала мы смотрим на партию сплава и поверхность, сошедшую со стана: следы фрезы, заусенцы, следы зажимов, масло и все такое. Затем идут бусинки, воздушная настройка, движение пистолета, маскировка, промывка и последующее покрытие. Измените один из них, и блеск сможет двигаться. Таким образом, показатель зернистости сам по себе никогда не является надежным обещанием шероховатости. Сначала согласуйте функцию и образец; заблокировать рабочее окно после триала; измеряйте каждую партию одинаково.
Краткий ответ: для получения ровной сатинированной поверхности обработанного алюминия в нашем первом испытании обычно использовались тонкие сферические стеклянные бусины. Область 100–170 ячеек — разумное место для начала общих косметических деталей; Сетка 170–325 заслуживает внимания, когда текстура вокруг мелких деталей должна оставаться тонкой. Коммерческие службы также публикуют стеклянные бусины № 120 по умолчанию. Тем не менее, диаграмма должна быть включена в пробный лист, а не заменять настоящую спецификацию. Давление, сломанные бусинки, основной металл, обработка фрезы, угол наклона пистолета, расстояние и даже настройка профилометра — все это может повлиять на ответ.
Что такое дробеструйная обработка алюминия?
При дробеструйной очистке мелкие, обычно сферические частицы выбрасываются на поверхность сжатым воздухом. На алюминии удары сглаживают крошечные выпуклости, смешивают световые следы от инструментов, устраняют незначительные изменения цвета при обработке и рассеивают отраженный свет. В результате получается матовый или атласный вид с низким уровнем бликов, без прямых волокон, оставленных кистью.
Не путайте это с агрессивной пескоструйной очисткой. Угловой оксид алюминия имеет углы; он режет и оставляет более острый зуб. Круглая стеклянная бусина больше похожа на бесчисленные маленькие молоточки, вместо этого растирая кожу. Дробеструйная обработка — это еще одна работа. Это контролируемый технологический процесс, направленный на проверенное состояние сжимающих напряжений. Декоративная струйная очистка может немного расколоть поверхность, но называть это обработкой усталостной прочности без контроля интенсивности и покрытия было бы неосторожно.
Дробеструйная очистка обычно используется на корпусах электроники, оптических корпусах, кронштейнах автоматизации, панелях управления, компонентах медицинского оборудования и других устройствах. изготовленные на заказ алюминиевые детали где важен однородный внешний вид и низкий уровень бликов. Он также может подготовить визуально однородную основу перед анодированием или другим покрытием. Он не заменяет правильную обработку на станке с ЧПУ и сам по себе не обеспечивает значимой защиты от коррозии.
Таблица дробеструйной обработки и сетки для алюминия с ЧПУ
Сразу проявляется одна неприятность: поставщики не используют слова «зернистость», «сетка», коды шариков и микрометры как идеальные синонимы. Сетка относится к отверстию экрана. Между тем, пакет коммерческих шариков содержит частицы разного размера, а не одинаковые маленькие сферы. Что касается косметической детали, попросите показать техническое описание носителя и обозначение партии. Рассматривайте диаграмму как карту для создания купонов, а не как универсальную таблицу конвертации.
|
Типичная полоса выбора |
Приблизительная полоса частиц |
Ожидаемое визуальное направление |
Общее использование |
Основной риск |
|
40–60 меш / крупный бисер |
Около 250–425 мкм |
Выраженный, матовый, с более насыщенной текстурой. |
Более тяжелое смешивание на прочных деталях; испытания некосметической чистки |
Закругление кромок, следы уколов, деформация на тонких срезах. |
|
60–100 меш / средний шарик |
Около 150–250 мкм |
Видимый матовый; более быстрое удаление легкого контраста обработки |
Общепромышленные корпуса и кронштейны |
Может выглядеть зернистым при ярком свете |
|
100–170 меш / мелкий шарик |
Около 90–150 мкм |
Сбалансированный сатиновый и матовый вид |
Общий косметический алюминий с ЧПУ; предварительные испытания анодирования |
Изношенный носитель может вызвать смещение и загрязнение. |
|
170–325 меш / очень мелкий шарик |
Около 45–90 мкм |
Более тонкая сатиновая текстура; лучшее сохранение мелких деталей |
Маленькие корпуса, детали приборов, деликатная геометрия |
Медленное покрытие; основные дефекты могут оставаться видимыми |
Полосы соответствуют широко публикуемым диапазонам шариков — 40–60, 60–100, 100–170 и 170–235. Сеть Protolabs, например, публикует стеклянные бусины № 120 для своей стандартной услуги. Обратите внимание, чего не говорят хорошие поставщики: они не превращают это одно число в гарантированный Ra для каждого сплава и формы. Это ограничение технически обосновано.
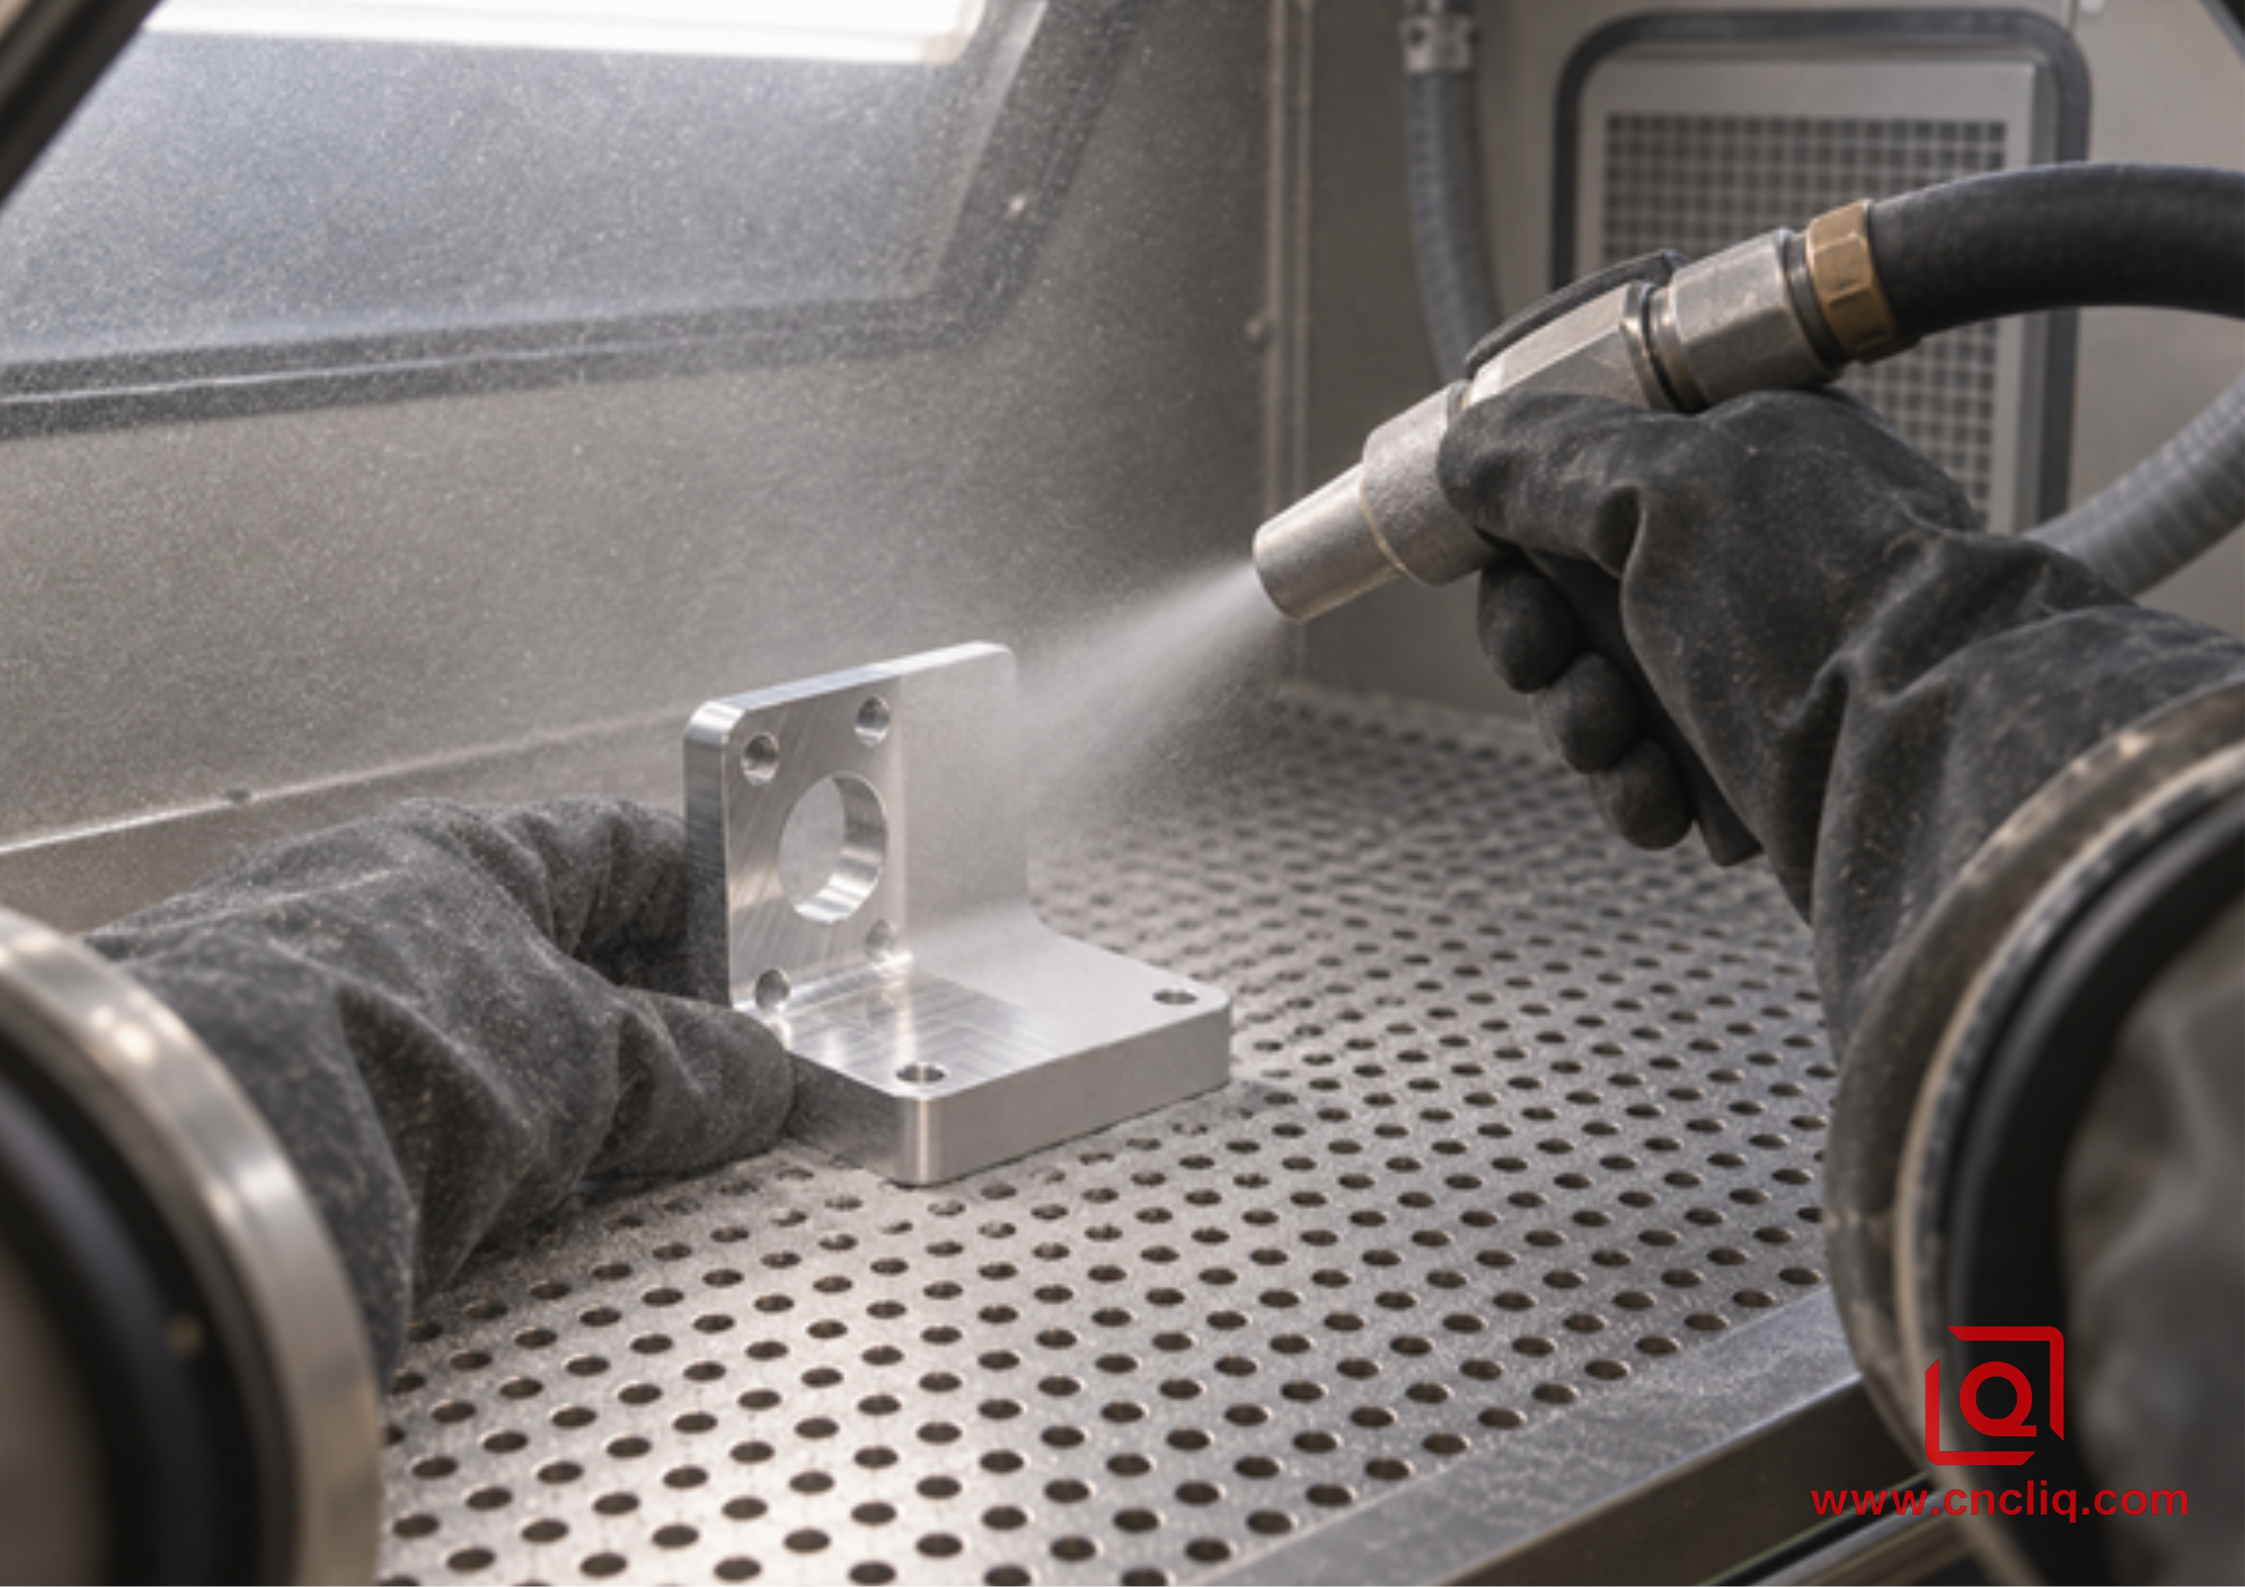
Стабильная отделка зависит от контролируемого потока материала, угла сопла, зазора, движения и воздействия, а не только от размера зерна.
Шероховатость поверхности дробеструйной обработки: какой Ra можно ожидать?
Ra — среднее арифметическое, взятое из профиля шероховатости. Да, полезно, но в одной фигуре сжимается сложный ландшафт. Я могу разместить на инспекционном стенде 2 купона с одинаковым заявленным Ra и все же увидеть явную разницу: один несет фрезерованный слой, другой рассеивает свет во всех направлениях после пескоструйной обработки. Если блеск, оттенок, волнистость, осязание или видимость дефектов имеют значение, укажите это отдельно. Ра не может выполнить всю эту работу.
|
Состояние |
Индикативный диапазон Ra |
Как это обычно выглядит |
Как это указать ответственно |
|
Хороший алюминий в состоянии механической обработки |
Около 0,8–3,2 мкм, в зависимости от процесса |
Отражающий, с направленными траекториями |
Укажите Ra и допустимы ли видимые следы инструмента. |
|
Тонкая проба стеклянных бусин на хорошо обработанной поверхности. |
Часто около 0,8–1,6 мкм. |
Мягкий, однородный сатин. |
Утвердите купон и проверьте фактическую геометрию детали. |
|
Средняя проба стеклянных шариков или более длительная выдержка |
Часто около 1,2–2,5 мкм. |
Более диффузная матовая, более сильная тактильная текстура |
Контролируйте проверенное давление, класс валика и метод воздействия. |
|
Агрессивный угловой абразив |
Может превышать 2,5 мкм |
Более резкий и тусклый профиль |
Не называйте это пескоструйной обработкой, если требуется угловатый материал. |
Перекрытие намеренное. Дробеструйная очистка может повысить Ra на тонко обработанной поверхности, но может уменьшить контраст высоких выступов инструмента на более грубой поверхности. Окончательное значение также зависит от радиуса щупа, длины оценки, фильтра, направления измерения и места съемки кривой. Для новых рисунков ИСО 21920-1:2021 обеспечивает текущую основу для указания текстуры поверхности профиля; ISO 1302:2002 был отозван. Если в более старом чертеже клиента все еще упоминается ISO 1302, подтвердите предполагаемые правила измерения, а не меняйте их молча.
Для функционального уплотнения, седла подшипника, скользящего отверстия, оптической опорной поверхности или электрического контакта не предполагайте, что косметическая очистка является приемлемой. Замаскируйте элемент или определите отдельную отделку. Если к детали предъявляются требования как к внешнему виду, так и к герметизации, карта поверхности на 2D-чертеже намного понятнее, чем общее примечание.
Почему одна и та же зернистость 120 может давать разные результаты
1. Новые бусины и переработанные бусины производят разное впечатление.
Откройте свежий пакет и увидите, что частицы в основном круглые. Запустите их достаточно долго и немного разделите; Алюминиевые частицы и грязь также присоединяются к циркуляции. Шкаф постепенно превращается в другой процесс, хотя этикетка на сумке не изменилась. Мы боремся с этим с помощью правила пополнения, хранения шкафа вдали от работ с черными металлами, регулярной уборки и быстрой проверки утвержденного купона. Это обычная домашняя уборка, но от нее зависит косметический ремонт.
2. Давление меняет как покрытие, так и риск ущерба.
Xometry предлагает начинать работу со стеклянными шариками при давлении около 3,5 бар или 50 фунтов на квадратный дюйм, а затем подниматься только до уровня, необходимого для завершения. Это разумный совет магазина. Ручка давления не является качественной ручкой. Поверните его слишком сильно, и бусинки быстрее сломаются, острые осколки могут застрять в коже, края размоются, небольшие дырочки откроются, а легкие стенки прогнутся. Правильная настройка — это просто самая низкая настройка, которая полностью покрывает деталь в течение согласованного цикла.
3. Угол, расстояние и задержка создают локальные вариации.
Держите пистолет неподвижно, и появится горячая точка; каждый оператор учится этому быстро. Удар по квадрату также бьет сильнее, чем скользящий пас. Теперь добавьте глубокий карман, куда поток не может поступать или выходить так, как это происходит на открытой поверхности. Во время отбора проб запишите сопло, расстояние, схему перемещения, полезный диапазон углов и порядок обработки граней. Неудобная геометрия может оправдать использование индексного приспособления или роботизированной траектории. Навыки рук имеют значение, но память не является контролем процесса.
4. Обработанная поверхность остается внизу.
Тонкая стеклянная бусина сочетает в себе легкие режущие линии; он не может устранить вибрацию, выбоины, вмятины при зажимах, пористость, глубокие царапины или несоответствие между настройками обработки. Если струйной очистке придется работать достаточно сильно, чтобы стереть дефект, она также разрушит края и изменит внешний вид. Вот почему план обработки и план чистовой обработки следует рассматривать вместе. Руководство Лициня по варианты отделки алюминия, фрезерованного на станке с ЧПУ объясняет, как дробеструйная очистка сочетается с анодированием, химической пленкой, химическим никелированием и другими методами постобработки.
5. Сплав и закал влияют на реакцию.
6061-T6, 7075-T6/T651, 5052-H32 и литой алюминий не имеют одинаковой твердости, микроструктуры или реакции на анодирование. Литую кожу с порами нельзя оценивать по тем же визуальным стандартам, что и кованую заготовку. Даже две партии сплава одного номинала могут быть анодированы с немного разным тоном. Продолжайте сопрягать косметические детали по одному и тому же документированному маршруту подачи материала и проверяйте всю последовательность пескоструйной обработки и анодирования, а не каждый этап в отдельности.
Стеклянная бусина, оксид алюминия и керамическая бусина
|
СМИ |
Форма частиц и действие |
Типичный результат на алюминии |
Лучше всего подходит |
точка наблюдения |
|
Стеклянная бусина |
Преимущественно сферическая; пилинги и смеси |
Мягкая сатиновая и матовая текстура с низким направлением |
Косметические детали с ЧПУ и внешний вид с предварительным анодированием |
Фрагменты и загрязнение по мере износа носителя |
|
Оксид алюминия |
Угловой; режет агрессивно |
Более тусклый и острый профиль анкера |
Адгезия покрытия или более сильная очистка, если указано |
Усиленная атака материала и скругление кромок |
|
Керамическая бусина |
Плотный сферический материал с хорошей прочностью. |
Тонкий, плотный сатин с эффективным покрытием. |
Премиальная косметическая работа и контролируемые испытания на повторяемость |
Более высокая стоимость рекламы; все еще требует проверки |
|
Пластиковая бусина |
Более мягкие среды; более низкое режущее действие |
Более бережная очистка с ограниченной заменой профиля. |
Чувствительные поверхности и испытания по удалению покрытия |
Возможно недостаточное смешивание следов обработки. |
Избегайте общего слова «пескоструйная обработка», когда вы имеете в виду сферическую стеклянную бусину. Кварцевый песок представляет серьезную опасность для органов дыхания и OSHA идентифицирует абразивоструйную очистку песком как активность, которая может вызвать воздействие вдыхаемого кристаллического кремнезема. Профессиональный поставщик должен использовать закрытый шкаф, подходящие системы сбора пыли, процедуры для конкретных сред и необходимые средства защиты.
Правила проектирования перед выпуском чертежа
Защитите прецизионные интерфейсы. Начните с тех мест, которые сборка не может позволить себе потерять: отверстий подшипников и дюбелей, уплотнительных площадок, резьбы, площадок заземления и идентификационных зон. Поместите их на карту без взрыва. Границу, основанную на исходных данных, гораздо легче проверить, чем пометку «маска по требованию», которая просит финишера угадать, что имел в виду дизайнер.
Намеренно сломайте уязвимые края. Контролируемая фаска или радиус более воспроизводимы, чем неуказанная острая кромка, которая меняется во время удаления заусенцев и пескоструйной обработки. Если край должен оставаться функционально острым, отметьте его и обсудите, следует ли его замаскировать или закончить другим маршрутом.
Дайте бусинкам выход. Слепой кран или пересекающаяся галерея могут выглядеть чисто и в то же время вмещать в себя карман для медиа. Заткните его там, где это возможно, обдуманно выберите направление взрыва, затем продуйте и осмотрите проход. Жидкостное, оптическое и медицинское оборудование может нуждаться в проверенной промывке перед чисткой упаковки. «Выглядит пустым» — это не метод поддержания чистоты.
Уважайте тонкие стены. Повторяющиеся удары могут вывести широкую светлую панель из плоского состояния, особенно если на одно лицо приходится большая часть экспозиции. Уменьшите давление, попробуйте более мелкие материалы, поддержите работу и сбалансируйте проходы. Проверьте реальную форму, а не только толстый купон. А если плоскостность имеет значение при сборке, прямо скажите, что ограничение применяется после пескоструйной обработки и нанесения покрытия.
Спланируйте последовательность нанесения покрытия. За дробеструйной очисткой часто следует анодирование типа II или типа III, но пескоструйная обработка не является покрытием. МИЛ-ПРФ-8625 — это действующая в США техническая спецификация, охватывающая анодные покрытия для алюминия и алюминиевых сплавов, включая сернокислотные покрытия типа II и твердые покрытия типа III. Если последует анодирование, определите тип, класс, цвет, толщину или требования к характеристикам, размеры герметизации, маскировки и размеры после нанесения покрытия. Лицинь Рабочий процесс обработки алюминия с ЧПУ и обработки поверхности показывает, почему обработка базовых данных, очистка, маскировка, покрытие и проверка должны рассматриваться как один маршрут.
Выноска на чертеже, которую поставщик действительно может процитировать
Пример начальной выноски:
Косметические поверхности А: мелкие сферические стеклянные шарики, номинальная плотность 100–170 меш, однородный сатиновый вид. Целевой Ra 0,8–1,6 мкм после пескоструйной обработки, измеренный в соответствии с согласованным методом профиля ISO 21920. При согласованном осмотре рассеянным и скользящим светом отсутствуют видимые следы от инструментов, горячие точки, застрявшие носители, пятна или следы от манипуляций. Отверстие подшипника маски B, уплотнительная поверхность C, вся резьба и площадка заземления D. Внешний вид соответствует утвержденному образцу предельных значений. Затем выполните анодирование типа II согласно спецификации покупки. Все размеры действительны после отделки, если не указано иное.
Эта формулировка является лишь отправной точкой. В лучшем производственном обозначении также указаны сплав и состояние, ревизия детали, зоны контроля, допустимое изменение цвета, размер образца, освещение, расстояние просмотра и метод упаковки. Если внешний вид доминирует, используйте образец нижнего и верхнего предела зрения. Если функция доминирует, отдайте предпочтение измеримым требованиям Ra, чистоте, размерам, адгезии или коррозии.
Проверка: отдельно измеряйте текстуру и оценивайте внешний вид.
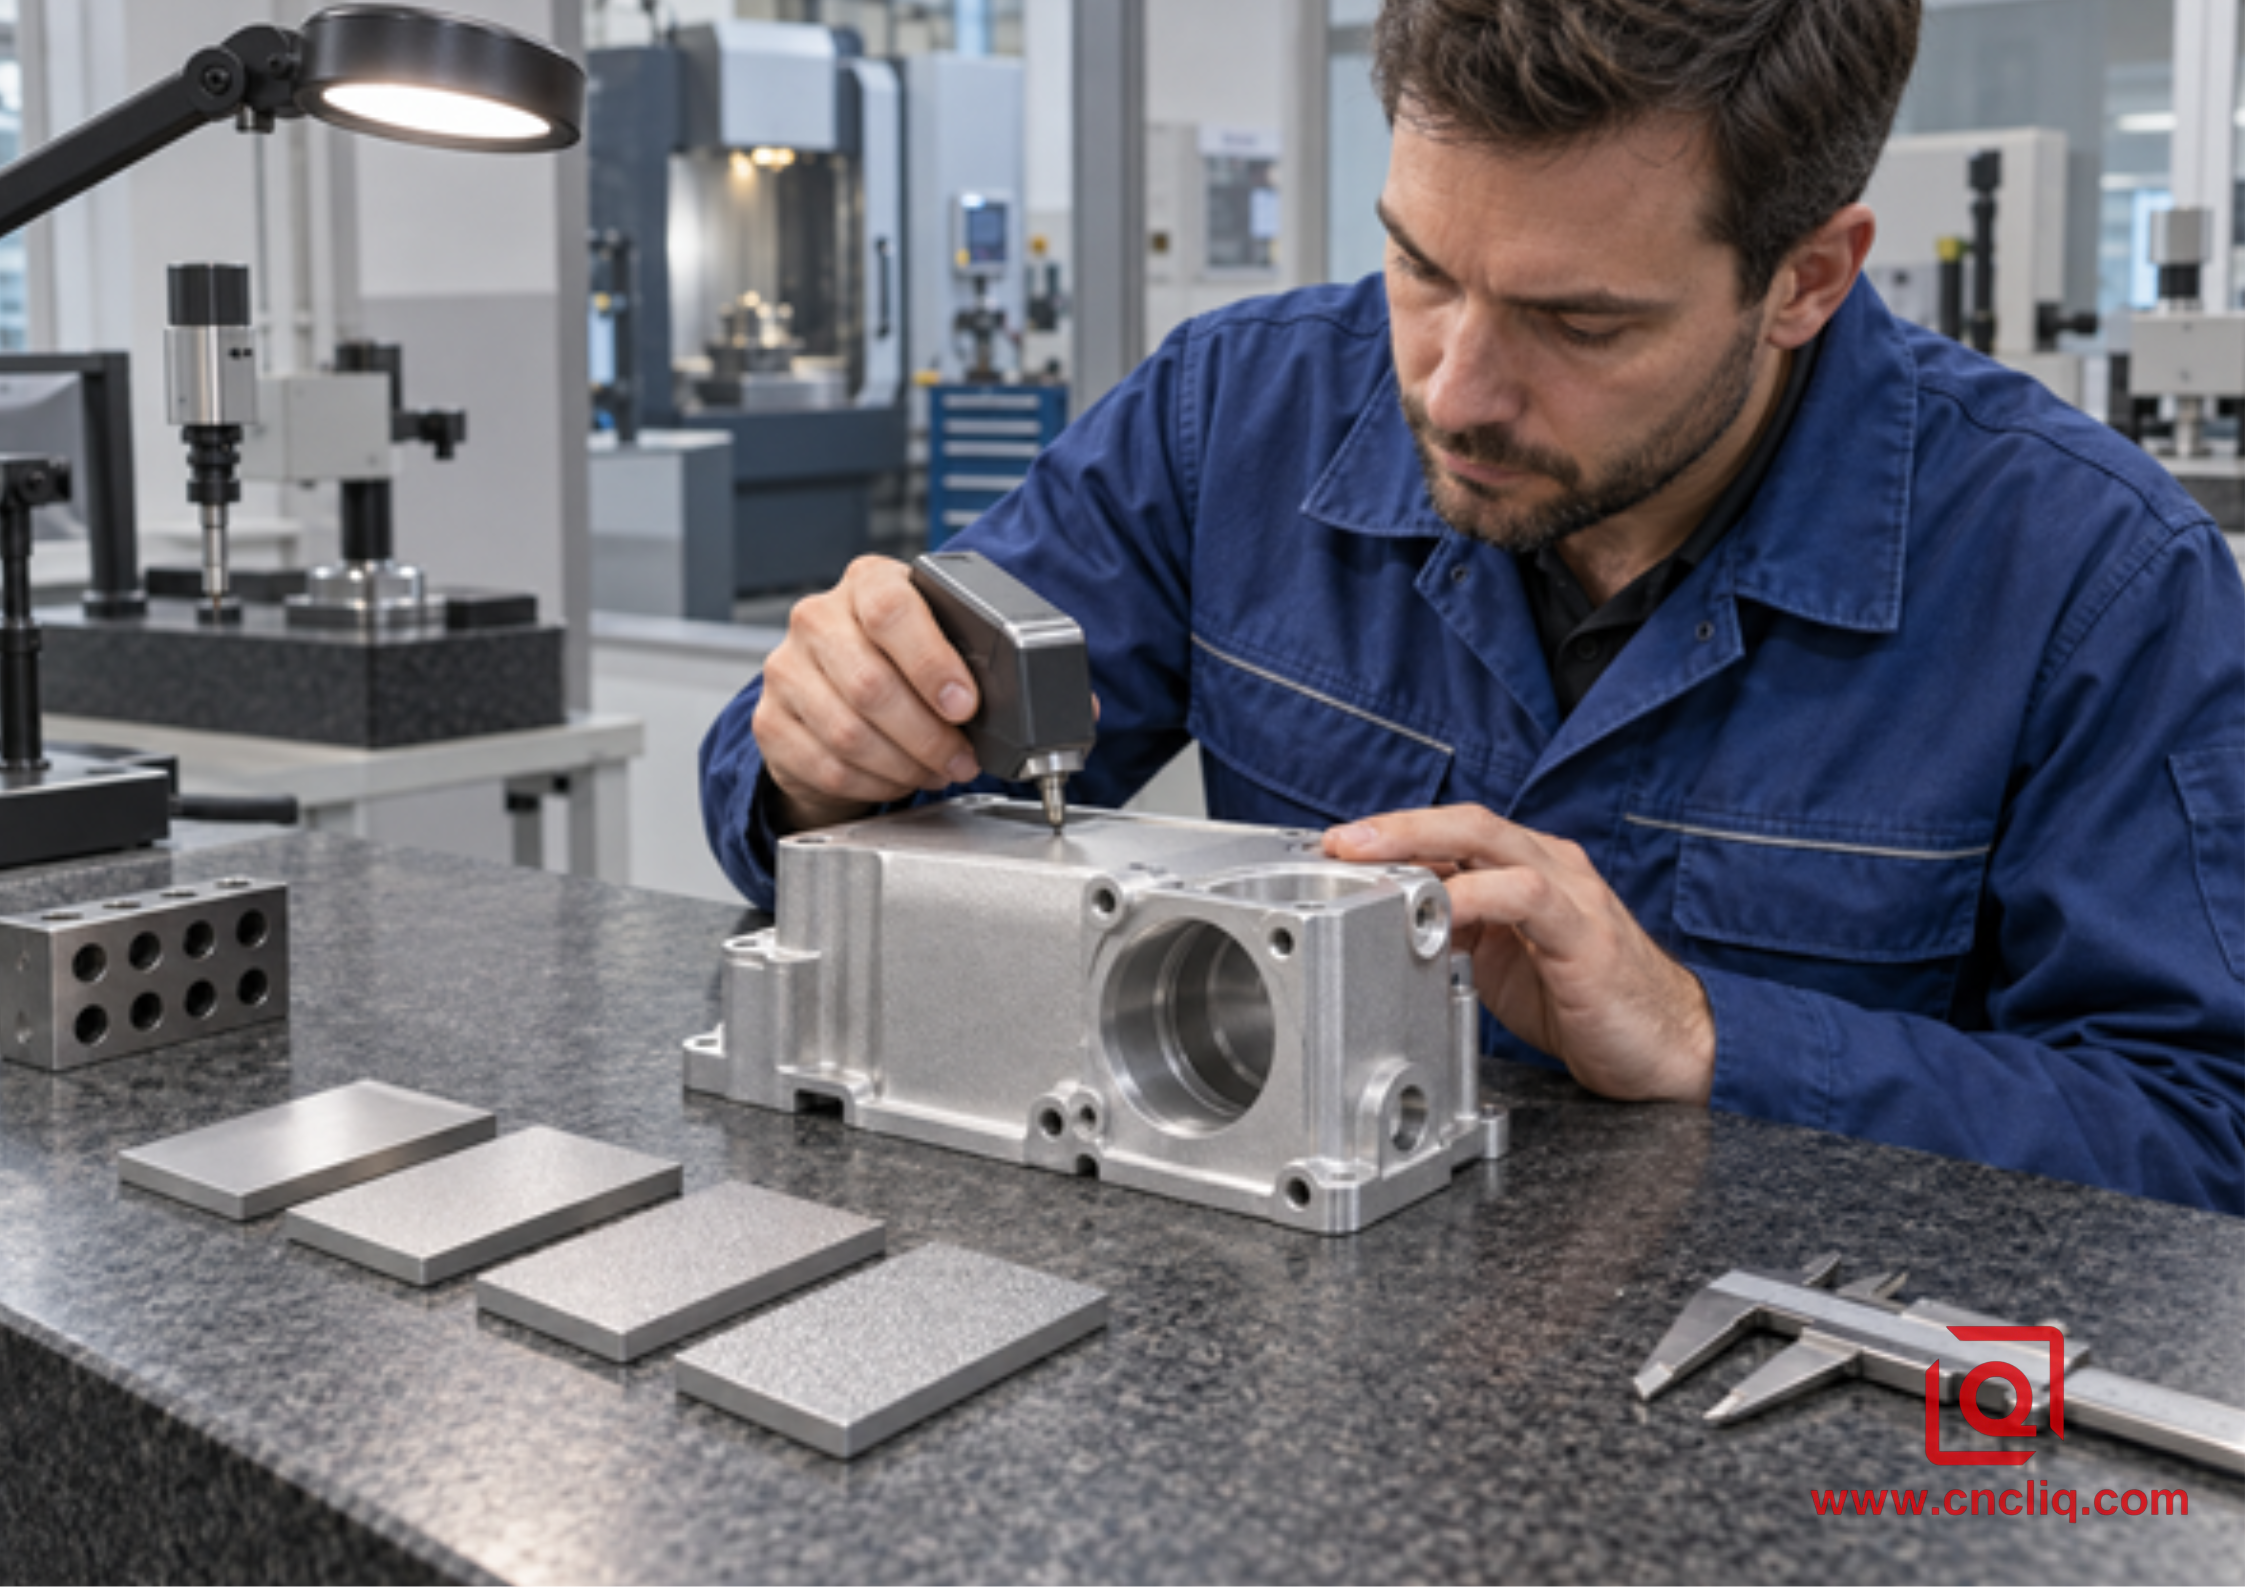
Ra подтверждает одну часть качества поверхности; Визуальные ограничения, чистота, маскировка и размеры требуют собственных проверок.
Поместите профилометр на устойчивое место, где его полозья не будут раскачиваться на повороте. Отметьте это пятно на контрольном чертеже. Для первого изделия и последней производственной партии должны использоваться одни и те же настройки и направление трассировки, с достаточным количеством показаний, чтобы выявить дрейф, а не один лестный проход по самой гладкой полосе. Оптический профилировщик может помочь при работе с крошечной или неудобной геометрией. Просто сопоставьте его, прежде чем сравнивать его номер с результатом контактного стилуса.
Затем выключите приборы и посмотрите. Каждый раз используйте один и тот же нейтральный фон и рассеянную лампу, а затем проверяйте слабый скользящий свет, который обнажит полосы и перегруженные участки. Исправьте нормальное расстояние и время просмотра. Это защищает обе стороны: заказчик не может по своей прихоти отказаться от неопределенного оттенка, а поставщик не может махнуть рукой на красивый корпус с поврежденной резьбой или уплотнителем.
Заключительная проверка должна включать в себя границы маскирования, захваченную среду, заусенцы, проверку калибра резьбы, критические размеры и состояние покрытия. При составлении производственного запроса сообщите поставщику, нужен ли вам отчет об инспекции, сертификат на материал, отчет об анодировании, записи о шероховатости, испытаниях на коррозию или только визуальное одобрение первого изделия. Четкие требования к доказательствам предотвращают как скрытые затраты, так и поздние споры.
Случай анонимного клиента: Корпус оптического датчика
Анонимный пример пакетного косметического и функционального контроля; изображение носит иллюстративный характер.
Однажды клиент автоматизации отправил запрос на оптический корпус 6061-T6 с пометкой из трех слов: «матовый для дробеструйной обработки». Мы могли бы привести цифры, но не надежный результат. Насколько хорош был матовый? Может ли отверстие объектива видеть носитель? Был ли предел видимости определен до или после анодирования? Размеры относились к голому металлу или готовой детали? Эти четыре вопроса нужно было решить в первую очередь.
Мы разделили модель по функциям. Внешние грани стали косметической зоной А; отверстие линзы, дюбели, площадка для уплотнительного кольца, отводы и площадка заземления вошли в защищенную зону B. Затем стану пришлось оставить чистую базовую линию. Никто не ожидал, что взрывник сотрет глубокий след. Купоны поступали из того же материала, что и детали, и испытания начались с тонких стеклянных шариков под осторожным давлением. Между проходами менялась только одна настройка, так что сравнение нас чему-то научило.
В утвержденном маршруте купон использовался в качестве визуального образца, фиксировались класс носителя и корпус, документировалось давление и практика работы сопел, а также были добавлены заглушки ко всем критическим отверстиям. После пескоструйной обработки детали были очищены, проверены на наличие захваченной среды и пропущены по указанному маршруту анодирования. Шероховатость измерялась на определенных наружных колодках, а размеры отверстий и уплотняющих поверхностей проверялись после завершения отделки. Отдельные детали хранились отдельно в защитных лотках, чтобы однородные матовые поверхности не терлись друг о друга при транспортировке.
Важным результатом было не резкое увеличение процента. Это был передаваемый план контроля: один утвержденный визуальный диапазон, один измеримый метод шероховатости, явные зоны без струйной обработки и окончательный контроль, привязанный к функции сборки. Та же логика применима к корпусам средств связи, медицинским инструментам, роботизированным кронштейнам и компонентам точных двигателей. Лицинь опубликовал 6061-T6 алюминиевый электрод для защиты от перенапряжения является подходящим примером продукта, поскольку на его странице документируется обработка с ЧПУ, варианты обработки поверхности, контроль качества поверхности и проверка изготовленного на заказ алюминиевого компонента.
Как дробеструйная очистка меняет стоимость и время выполнения заказа
Бусы дешевы по сравнению с рабочей силой, связанной с ними. Цена увеличивается за счет обращения, 20 маленьких заглушек, очистки, визуальной сортировки, работы по купонам и возможности сдать готовую деталь в утиль. Открытый брекет без согласованного косметического ограничения может быстро пройти мимо ячейки. Шестигранный корпус с узкой линией маски, подобранным анодированием, отдельными гильзами и 100% обзорностью при контролируемом освещении — это совсем другая работа. Цена должна показать это честно.
Для полезного запроса цен требуется нечто большее, чем просто файл STEP. Отправьте контролируемый чертеж, сплав и состояние, размер заказа и годовую потребность, косметическую карту, защищенные поверхности, метод Ra, предпочтительные материалы, последующее покрытие и необходимые отчеты. Фотографии помогают; образец с физическим пределом лучше. Для нового внешнего вида купите несколько купонов или первых статей перед выпуском лота. Это короткое упражнение стоит гораздо меньше, чем стоять среди 300 готовых домов и спорить о том, что должно означать слово «матовый».
Нужна цена на алюминиевую деталь, подвергнутую дробеструйной очистке?
Отправьте Liqin свой файл STEP, 2D-чертеж, количество, сплав, внешний вид объекта, требования Ra, карту маскировки и окончательное покрытие. Наша команда может проверить технологичность, определить особенности, чувствительные к отделке, и направить предложение по прототипам или производству. Свяжитесь с нами и сообщите свои требования к чертежу и отделке.
Контрольный список запросов цен на алюминий с ЧПУ, подвергнутый дробеструйной обработке
- Номер детали, редакция, 3D-модель и полностью контролируемый 2D-чертеж.
- Алюминиевый сплав, закалка и любые требования к одной партии для косметических сборок
- Стекло, керамика, оксид алюминия или другой названный материал — только не «пескоструйная обработка»
- Марка частиц или обозначение среды поставщика и разрешена ли замена
- Целевой Ra со стандартом измерения, местоположением, фильтром и правилом приемки
- Косметические зоны, функциональные зоны и четко обозначенные границы маскировки.
- Утвержденный мастер-купон или верхний/нижний лимит количества показов
- Анодирование или другая последующая обработка, включая спецификацию, тип, класс, цвет и маскировку.
- Окончательные требования к размерам после всех отделочных работ
- Очистка, контроль захваченных сред, упаковка, отчеты, размер выборки и объем поставки
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Какой размер зерна лучше всего подходит для дробеструйной обработки алюминия, обработанного на станке с ЧПУ?
Если клиент хочет иметь чистое атласное лицо и у него нет устаревшего образца, я обычно добавляю в пробный план стеклянные бусины размером 100–170 меш. Более тонкий диапазон 170–325 стоит протестировать на предмет небольших гравировок или четких деталей; № 120 также является стандартным выбором для коммерческой чистовой обработки с ЧПУ. Ни один из этих ярлыков не решит проблему. Купон по-прежнему должен соответствовать реальному сплаву, рисунку фрезы, форме детали, воздушной настройке и любому последующему анодированию.
2. Какой Ra дает дробеструйная обработка алюминия?
На качественно обработанной поверхности мелкие стеклянные шарики часто имеют Ra около 0,8–1,6 мкм. Проход среднего или более сложного качества может привести к попаданию на глубину около 1,2–2,5 мкм. Относитесь к ним как к перекрывающимся пробным диапазонам, а не как к обещаниям: я видел, как цифры меняются в зависимости от чистовой обработки фрезы, возраста валика, давления воздуха, выдержки и даже настройки профилометра. Поместите на отпечаток цель, местоположение следа, метод испытания и визуальный образец; этикетка с зернистостью не может покрыть все 4.
3. Защищает ли дробеструйная очистка алюминий от коррозии?
Нет. Шкаф меняет текстуру и может убрать легкое изменение цвета; не оставляет надежного коррозионного барьера. Алюминий образует собственный тонкий оксид, но детали, подверженные воздействию погодных условий, химикатов, обращения или длительного срока службы, обычно требуют специальной обработки, такой как анодирование, конверсионное покрытие или покраска. Выберите подходящую обработку, исходя из реальной окружающей среды и требований к электрооборудованию, износу, цвету и размерам. Затем протестируйте его на отпескоструенном образце, потому что одно и то же покрытие может выглядеть совсем по-другому на матовой основе.
4. Следует ли подвергать алюминий дробеструйной очистке перед анодированием?
Часто да, если требуется тихая матовая поверхность с низким уровнем бликов. Это не обязательный этап анодирования. Бусины могут смягчить световой контраст резака, но анодирование также может выявить глубокие царапины, неравномерную пескоструйную очистку, плохую очистку или партию смешанного сплава. Поэтому мы одобряем совместную пескоструйную обработку и анодирование производственного сплава. Отверстия, резьба, уплотнительные площадки и электрические контакты нанесены на карту и защищены там, где это необходимо для узла.
5. Может ли дробеструйная очистка изменить размеры или повредить допуски?
Он может. На прочном корпусе легкий проход стеклянной бусины может едва сдвинуть общий размер, но тот же поток может притупить край, открыть крошечное отверстие, отметить подходящую поверхность или вытащить тонкую панель из плоскости. Грубые или угловатые носители, высокое давление, усталые носители и задержка на одном месте увеличивают этот риск. Скройте то, что важно, заявите, что ограничения чертежей применяются после завершения, и проверьте первое изделие до того, как производственный стеллаж будет выпущен.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Стабильная дробеструйная обработка достигается на протяжении всей трассы, а не является результатом счастливой зернистости. Начните с честной обработки, протестируйте круглый материал на реальной геометрии и запишите, какое давление и покрытие сработали. Держите требование Ra рядом с визуальным образцом, а не вместо него. Отметьте лица, которые должны остаться нетронутыми, заблаговременно определите маршрут анодирования и проверьте после последней отделки. Сделайте это с чертежом и запросом предложения, и «матовый» результат станет результатом, который магазин сможет оценить, повторить и объяснить.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка : сервис@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа : бизнес@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
