 Русский




Вы все еще боретесь с длинными алюминиевыми лентами, которые наматываются на патрон, волочатся по обработанному диаметру или заставляют оператора останавливать автоматический цикл? Прежде чем снижать скорость вращения шпинделя или винить охлаждающую жидкость, прочтите это руководство. При высокоскоростной токарной обработке алюминия на станках с ЧПУ стружка — это не отходы, которые можно игнорировать. Это живой сигнал процесса. Ее ширина, изгиб, цвет, направление и консистенция показывают, режет ли пластина, трется, сваривает или теряет контроль.
В этой статье описывается практический способ перехода от эффекта «гнездования птицы» к повторяемому контролю стружки. Рассматриваются геометрия пластины, подача за оборот, глубина резания, постоянная скорость поверхности, направление подачи охлаждающей жидкости, расточка, нарезание канавок, стратегия траектории инструмента, контроль качества и информация для запросов предложений. Цель не состоит в публикации универсального рецепта скорости и подачи. Ни один такой рецепт не может учесть все состояния сплавов, состояние прутка, кривую мощности станка, вылет инструмента, марку пластины или систему охлаждения. Цель состоит в том, чтобы помочь инженерам и покупателям определить контролируемое технологическое окно, которое можно проверить на реальной детали.
Краткий ответ: Что обычно помогает устранить длинные сколы при токарной обработке алюминия?
Начните с острого, полированного, с положительным углом наклона пластины, предназначенной для цветных металлов. Подберите стружколом в соответствии с фактической подачей и глубиной резания, а не просто по названию «алюминий». Обеспечьте достаточную толщину стружки для контакта со стружколомом, направьте охлаждающую жидкость к месту контакта стружки и инструмента, обеспечьте жесткость держателя и заготовки и убедитесь, что достигается запрограммированная подача. Если резание слишком легкое для выбранной геометрии, стружка может никогда не достичь стружколома. Если кромка затупилась или подача слабая, алюминий может размазаться по передней поверхности и образовать нарост. Если охлаждающая жидкость попадает на неправильную сторону инструмента, большой поток может оставить зону резания сухой.
Рассматривайте любую таблицу параметров как отправную точку. Приоритет отдается областям применения инструмента для резки и утвержденным испытаниям первого образца.
Симптом производственного цеха | Вероятная причина процесса | Первая контролируемая проверка | Избегать |
Длинная лента или птичье гнездо | Подача или глубина резания ниже диапазона работы стружколома; чрезмерно пластичное состояние. | Подтвердите карту вставки, фактическую подачу за оборот и глубину резания. | Одновременное изменение скорости, подачи, охлаждающей жидкости и инструмента. |
Алюминий приварен к краю | трение, затупление кромки, плохая смазка, неподходящая поверхность или повторное измельчение стружки. | Остановитесь и осмотрите поверхность граблей; замените или очистите вставку перед повторным тестированием. | Компенсация размера с помощью смещений, при этом BUE остается |
Поцарапанный канал ствола | Поток стружки направляется в отверстие; слабая промывка. | Измените ориентацию инструмента или направление потока охлаждающей жидкости и защитите чистовой проход. | Протягивание длинной стружки по готовой уплотнительной поверхности. |
Бессвязная болтовня с непредсказуемыми фишками | Чрезмерный нависание, слабая опора, нестабильное соединение | Укоротите инструментальную сборку и проверьте зажим заготовки перед настройкой скорости. | Рассматривать каждую проблему вибрации как проблему, связанную с частотой вращения двигателя. |
Стружка ломается при черновой обработке, но не при чистовой. | Припуск на чистовую обработку находится ниже рабочего диапазона стружколома. | Выберите геометрию финишной обработки или пересчитайте припуск от черновой до чистовой обработки. | Принудительное использование отбойного молотка для предварительной обработки тонкого слоя грунта. |
1. Почему «легко обрабатываемый» алюминий сложно автоматизировать
Алюминий быстро удаляется, потому что многие кованые марки обрабатываемых материалов режут с относительно небольшим усилием и хорошо проводят тепло. Это не означает, что они легко ломают стружку. Пластичный сплав может образовывать сплошную ленту. При высокой скорости вращения шпинделя эта лента быстро достигает патрона, револьверной головки, устройства для сбора деталей, датчика или обрабатываемой поверхности. Непосредственные последствия заключаются не только в неопрятном поддоне для стружки. Это может быть прерванный цикл, поврежденная пластина, ложные показания настройщика инструмента, царапины на уплотнительной поверхности или угроза безопасности при ручном удалении стружки.
Часто поломка начинается незаметно. Небольшой участок алюминия прилипает к кромке. Эта нарост на кромке изменяет эффективную геометрию переднего и заднего края. Силы резания смещаются, поверхность становится мутной или порванной, а диаметр начинает изменяться. Оператор может добавить смещение, но режущая кромка перестает быть той, которая была проверена. Восстановление работоспособности инструмента должно предшествовать коррекции смещения.
Основной механизм широко известен. В справочнике NIST «Обработка алюминия и алюминиевых сплавов» отмечается давняя роль карбида в токарной обработке алюминия, а в руководстве по токарной обработке Sandvik Coromant указывается связь между легкой подачей и образованием наростов и чрезмерной подачей, а также плохим качеством обработки, высокой мощностью и прилипанием стружки. Практический обзор MSC по контролю стружки при токарной обработке алюминия на станках с ЧПУ добавляет производственное последствие: неконтролируемая стружка снижает производительность и может представлять опасность. Все эти источники сходятся в полезном выводе — контроль стружки является системной проблемой, а не проблемой одной конкретной настройки частоты вращения.
Для выбора сплава перед планированием процесса руководство Liqin по выбору сплавов для токарной обработки алюминия на станках с ЧПУ обеспечивает необходимую информацию о материале. В этой статье рассматривается более узкая тема: как обеспечить надежную работу выбранного сплава на токарном станке.
2. Перед редактированием программы прочтите микросхему.
Наиболее эффективный поиск и устранение неисправностей начинается с наблюдения. Не засовывайте руки в станок и не работайте со стружкой, пока шпиндель может вращаться. Наблюдайте через защитный кожух, безопасно остановите цикл и используйте утвержденные инструменты для работы со стружкой и производственные процедуры.
Полезная алюминиевая стружка, получаемая при токарной обработке, обычно отделена, достаточно компактна для удаления и направлена в сторону от обрабатываемой поверхности. Ей не обязательно идеально соответствовать фотографии из каталога. Цвет стружки менее заметен, чем у стали, поскольку алюминий по-другому проводит тепло, поэтому форма, состояние поверхности, звук, нагрузка на шпиндель и кромка пластины более важны в совокупности.
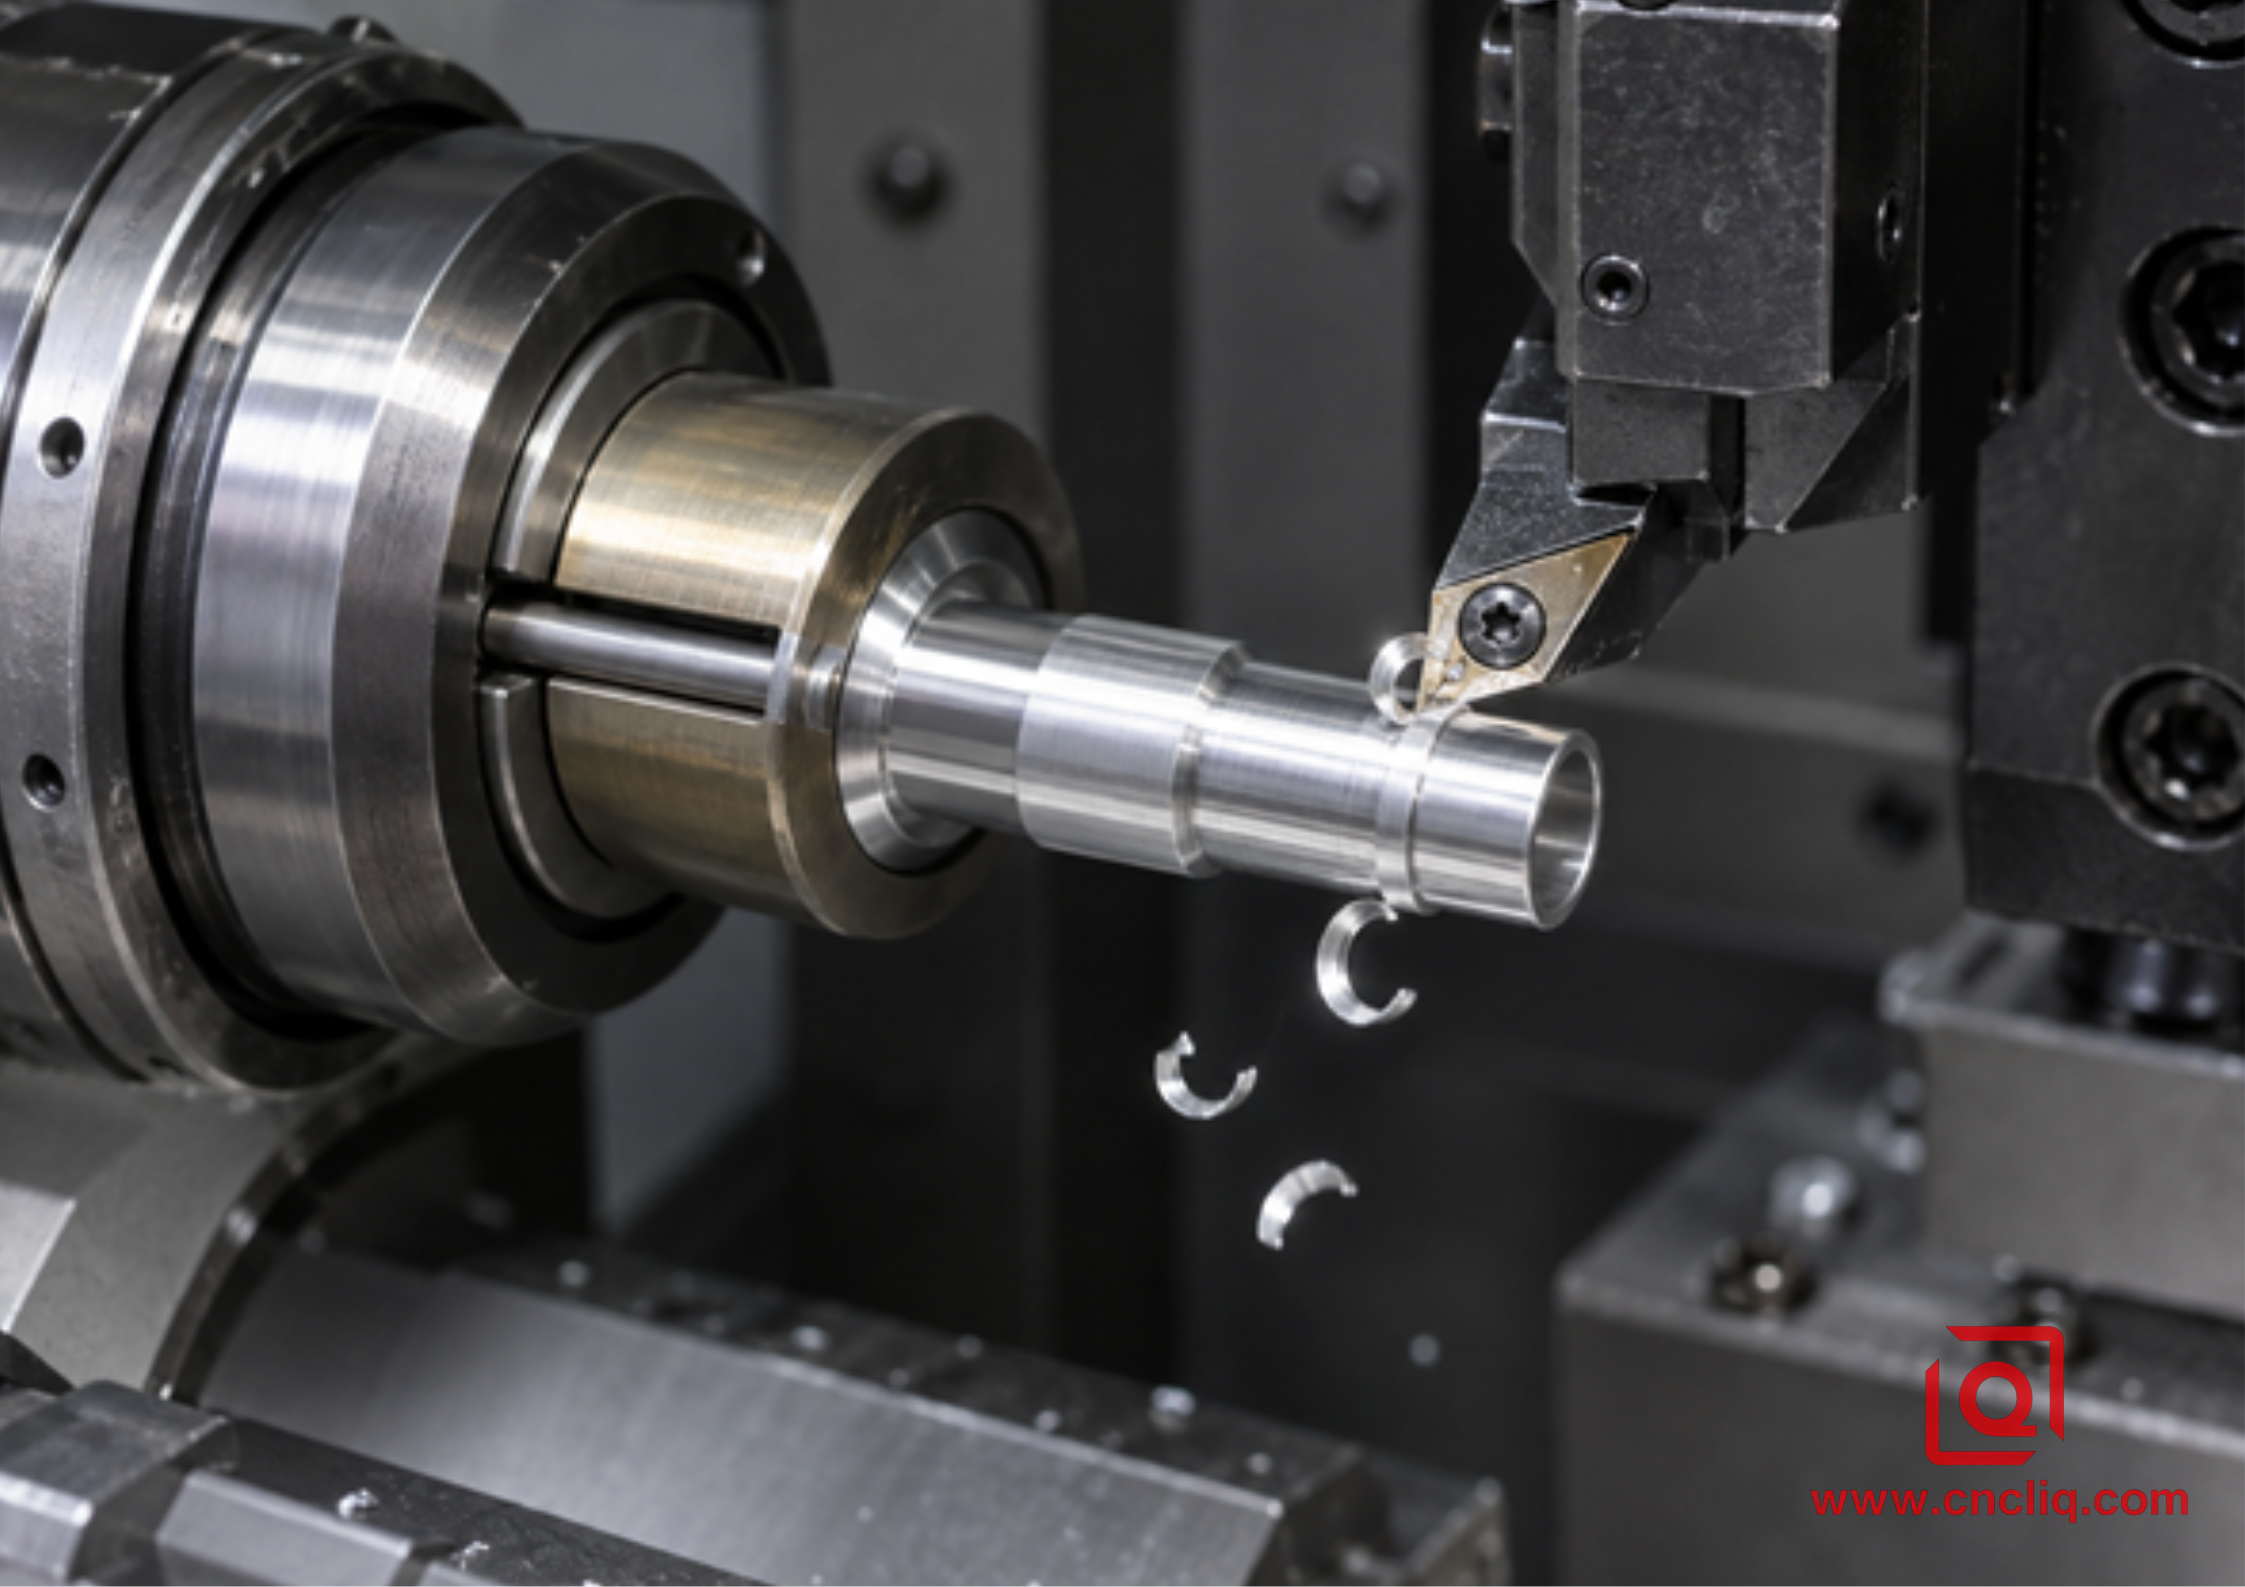
Что указывают распространенные формы микросхем
· Длинная, блестящая лента: край может резать чисто, но стружка не соприкасается с прерывателем или не загружает его достаточно. Проверьте подачу, глубину резания, геометрию прерывателя и направление стружки.
· Широкая пружина или «птичье гнездо»: стружка загибается, но не отделяется. Она может зацепить деталь или держатель. Проверьте диапазон действия выключателя и убедитесь, что запрограммированная резка действительно достигает его.
· Очень тонкая, похожая на фольгу стружка: инструмент может протирать легкий припуск на чистовую обработку. Более острая геометрия чистовой обработки может быть лучше, чем простое увеличение частоты вращения.
· Серая, размазанная или неровная стружка: проверьте наличие нароста на режущей кромке, повреждения края, недостаточной смазки или повторной обработки стружкой.
· Чередование коротких и длинных стружек: обратите внимание на перерегулирование подачи, ограничения ускорения, изменение диаметра при постоянной частоте вращения, прерывистое зацепление, биение прутка или вибрацию.
Запишите результаты наблюдения, указав номер операции, идентификатор инструмента, угол вставки, сплав и состояние заготовки, номер партии, подачу за оборот, глубину резания, режим скорости резания, состояние охлаждающей жидкости и количество деталей. Фотография стружки рядом со шкалой часто оказывается более полезной, чем пометка «стружка некачественная».
3. Сопоставьте геометрию вставки с реальным вырезом.
Для токарной обработки алюминия обычно выбирают шлифованную, острую, с четкой геометрией и полированной передней кромкой, поскольку это снижает усилие резания и препятствует прилипанию стружки. Это лишь исходный принцип, а не нормативная спецификация. Стружколом также должен быть спроектирован для работы при заданной подаче и глубине резания.
Черновая и чистовая обработка требуют разных подходов.
Черновая обработка имеет достаточную толщину стружки и глубину резания для работы более мощного стружколома. Чистовая обработка может быть слишком поверхностной для срабатывания такого стружколома. Результат знаком: при черновой обработке образуются незначительные стружкообразные складки, а при чистовой — сплошная полоса. Решением может стать использование чистовой пластины со стружколомом, расположенным ближе к кромке, запланированный припуск на чистовую обработку, который удерживает пластину в рабочем диапазоне, или изменение траектории движения инструмента, которое создает периодическое разделение без нарушения чертежа.
В общем руководстве по токарной обработке компании Sandvik эта взаимосвязь четко обозначена: слишком малая глубина резания может привести к плохому контролю стружки и вибрации, а слишком легкая подача — к образованию прожилок и наростов на обрабатываемой детали. Используйте эту взаимосвязь в качестве диагностической карты. Не следует интерпретировать ее как разрешение на увеличение нагрузки сверх пределов возможностей пластины, станка, зажимного устройства или детали.
Подготовка кромок и выбор покрытия
Сильно заточенная кромка, предназначенная для прерывистой резки стали, может смещать и размазывать мягкий алюминий. Во многих областях применения алюминия предпочтительнее использовать непокрытую, высокополированную твердосплавную кромку. PCD-покрытие может быть подходящим для стабильной работы в больших объемах, где качество обработки и срок службы инструмента оправдывают затраты на его изготовление. Выбор покрытия должен основываться на рекомендациях поставщика инструмента, специфичных для резки алюминия; покрытие, выбранное для резки горячей стали, не обязательно подходит для резки цветных металлов с использованием клея.
4. Создайте безопасный начальный диапазон скорости, подачи и глубины резания.
Высокоскоростное точение следует определять скоростью поверхности, а не запоминающейся частотой вращения. В режиме постоянной скорости поверхности система управления изменяет скорость вращения шпинделя в зависимости от диаметра. Основное соотношение следующее:
Скорость вращения шпинделя, n = (1000 × скорость резания, Vc) / (π × диаметр, D)
где n измеряется в об/мин, Vc — в м/мин, а D — в мм. Всегда устанавливайте безопасную максимальную скорость вращения шпинделя. Во время обработки торца теоретическая частота вращения резко возрастает по мере приближения инструмента к центру; предельные значения скорости вращения зависят от параметров станка, номинальных параметров патрона, зажима заготовки, балансировки заготовки и условий подачи прутка.
Подача при токарной обработке обычно задается в мм/об или дюйм/об. Это важно, поскольку изменение частоты вращения в режиме подачи в минуту также изменяет толщину стружки. Если предполагается стабильная нагрузка стружки за оборот, убедитесь, что система управления и программа используют нужный режим.
Переменная | Если слишком низко | Если слишком высоко | Доказательства достоверности |
Скорость резки | Грубый налет, потускнение, плохое качество поверхности, низкая производительность | Быстрый износ, нагрев, потеря покрытия. | Состояние кромки, качество обработки, тенденции срока службы инструмента |
Подача за оборот | Тонкие стрингеры, натирание, синий | Высокое усилие, некачественная обработка, долбление. | Форма стружки, нагрузка на шпиндель, шероховатость поверхности. |
Глубина реза | Возможно, выключатель не срабатывает; возможно трение или вибрация. | Потребление мощности, отклонение, перегрузка по фронту | Результаты анализа характеристик, нагрузки, размеров и формы устройства для удаления микросхем. |
Максимальные обороты в минуту | Цикл может замедляться при малых диаметрах. | Возможно превышение предельных параметров зажима заготовки или станка. | Патрон и документация на станок, проверенная настройка. |
Для проведения первого испытания используйте точные данные производителя вставок. Затем проверяйте по одной переменной за раз. Практическая последовательность действий: проверка инструмента и настройки, выбор начальной скорости резания, заданной производителем, установка подачи и глубины в пределах карты прерывателей, ограничение частоты вращения, направление потока охлаждающей жидкости, выполнение короткого контролируемого резания, осмотр стружки и кромки, измерение детали и документирование допустимого диапазона.
Если один и тот же компонент также включает фрезерованные плоские поверхности, поперечные отверстия или элементы на обратной стороне, следует сравнивать всю цепочку настройки, а не оптимизировать токарную обработку изолированно. В руководстве Лицина по сравнению токарно-фрезерной обработки на станках с ЧПУ для концентрических алюминиевых корпусов объясняется, когда сохранение этих элементов на одном станке может защитить функциональную ось.
5. Залейте охлаждающую жидкость туда, где находится микросхема.
В данном контексте охлаждающая жидкость выполняет три функции: уменьшает трение на кромке, отводит тепло и удаляет стружку. Объём охлаждающей жидкости в корпусе не совпадает с её подачей в зону резки. Направление сопла на заднюю часть держателя может создать впечатление, что окно влажное, в то время как передняя поверхность будет плохо снабжена охлаждающей жидкостью.
При наружном токарном обработке направляйте стабильную струю так, чтобы она достигала зоны контакта стружки и инструмента, не блокируясь стружкой. При расточке используйте держатель или направляющую, которая по возможности подает охлаждающую жидкость близко к кромке, поскольку сама расточка задерживает стружку. При нарезании канавок и отрезке убедитесь, что струя достигает узкого канала, а не просто заливает наружную поверхность.
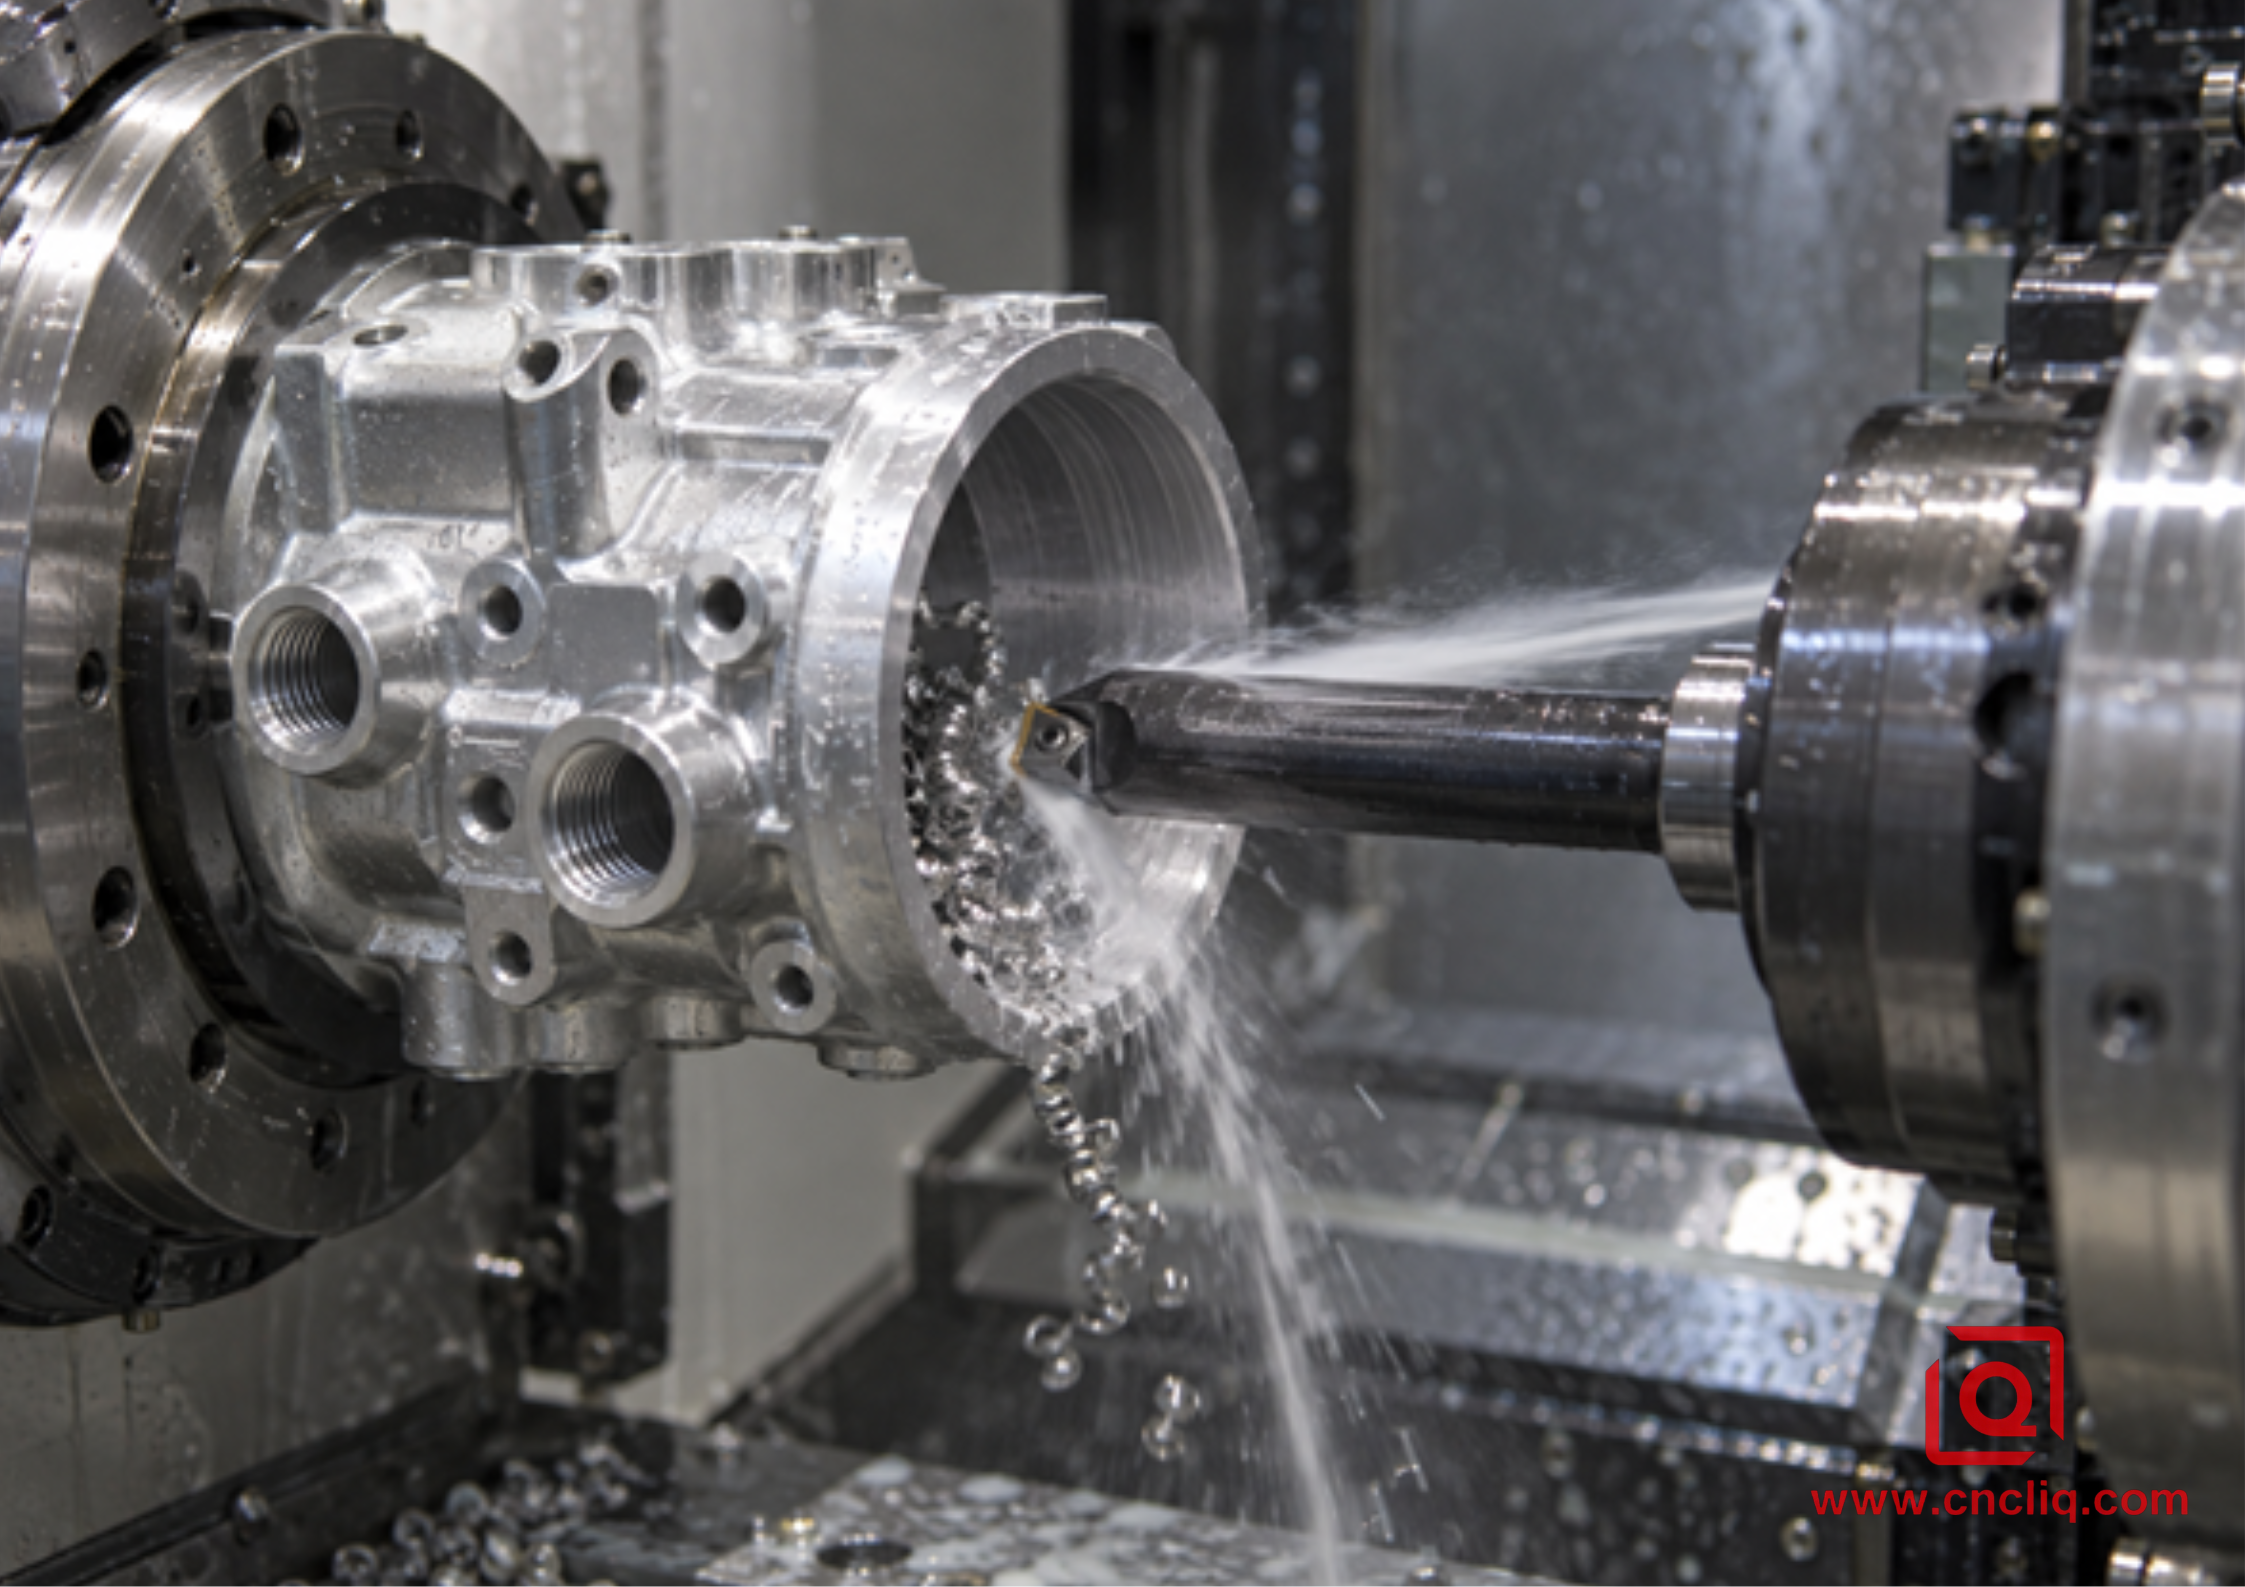
Использование охлаждающей жидкости под высоким давлением может улучшить подъем и удаление стружки, если конструкция станка, держателя, уплотнений, корпуса, жидкости и средств безопасности рассчитана на это. Это не универсальное целевое давление. Компания Sandvik описывает эффект гидравлического клина, создаваемый прецизионными соплами между стружкой и передней кромкой станка, а руководство Seco по прямому охлаждению при токарной обработке акцентирует внимание на точной подаче охлаждающей жидкости для охлаждения и удаления стружки. Примените этот принцип, а затем следуйте указанным поставщиком оборудования предельным значениям.
6. Контроль стружки при торцовке, расточке, нарезании канавок и резьбонарезке.
Лицом к центру
Скорость обработки поверхности снижается к центру, если шпиндель закрыт или используется постоянная частота вращения. Поведение подачи также может меняться вблизи центра. Следует ожидать, что последний участок поверхности будет вести себя иначе. Используйте подходящую геометрию обработки, проверьте высоту центра и избегайте задержки в центре. Если контроль стружки изменяется при повторяющемся диаметре, проверьте фактическую частоту вращения и подачу в этой точке, а не оценивайте весь проход по внешнему диаметру.
Внутренняя сквозняк
Стружка имеет меньше пространства и может перемещаться по готовому отверстию. Вылет стержня должен быть как можно короче, насколько позволяет доступ. Выберите узкую, оптимальную геометрию, которая ограничивает силу резания. Направляйте стружку к отверстию и планируйте последовательность действий таким образом, чтобы агрессивная черновая стружка не пересекала диаметр готового уплотнения. При увеличении вылета ограничивающим фактором может стать стабильность, прежде чем увеличится скорость резания.
Прорезание борозд и разделение
Ширина стружки должна соответствовать канавке и удаляться без забивания. Используйте специальную систему вставок и держателей, проверьте высоту центра и подавайте охлаждающую жидкость в канавку. Длинная стружка может наматываться на деталь; слишком широкая стружка может поцарапать обе стенки. Следуйте указаниям производителя инструмента для нарезания канавок относительно подачи и прерывистого движения для точной ширины и материала.
Резьба
Нарезание резьбы создает ограниченное движение стружки и многократное зацепление. Метод подачи изменяет то, какая боковая поверхность обрабатывается и куда перемещается стружка. В руководстве по применению метода нарезания резьбы от Sandvik рекомендуется геометрия, обеспечивающая контроль стружки, и обсуждается модифицированная подача с боковой поверхности для предсказуемого направления движения стружки. Проверьте метод в симуляции и на первом изделии, особенно вблизи выступов, где стружке некуда деваться.
7. Тактика программирования, когда одной геометрии недостаточно.
Циклы управления стружкой и функции осцилляции могут преднамеренно прерывать движение стружки при выполнении соответствующих токарных операций. Их доступность и правильное использование зависят от системы управления, производителя станка, динамики осей и программного обеспечения для управления траекторией движения инструмента. Они могут быть полезны для автоматизированного производства, обработки на швейцарских станках и внутренних работ, но не заменяют остроту кромки или стабильную настройку.
Перед включением стратегии осциллирующей или прерывистой подачи:
1. Убедитесь, что станок и система управления поддерживают данную функцию.
2. Имитация зазоров в патроне, направляющей втулке, вспомогательном шпинделе, упоре и держателе инструмента.
3. Проверьте, не оставит ли движение следов на герметизирующей или декоративной поверхности.
4. Убедитесь, что образовавшаяся стружка может покинуть зону резки.
5. Повторно проверьте размеры, округлость, качество поверхности, срок службы инструмента и время цикла.
Для миниатюрных валов стабильность процесса часто определяется расположением опоры. Сравнение швейцарской обработки и стандартной токарной обработки на станках с ЧПУ для миниатюрных алюминиевых валов является полезным дополнением, когда в цепочке допусков преобладают большие значения отношения длины к диаметру или необходимость повторной фиксации заготовки.
8. 9-шаговая процедура поиска и устранения неисправностей в цехе
1. Обеспечьте безопасность работы станка. Остановите цикл, используя утвержденную процедуру. Никогда не извлекайте стружку вручную и не открывайте корпус во время опасных движений.
2. Сохраните все доказательства. Запишите номер инструмента, угол вставки, операцию, количество деталей, сплав, состояние, партию, параметры обработки, состояние охлаждающей жидкости и точное место неисправности.
3. Осмотрите кромку. Обратите внимание на сколы, износ, загрязнения под вставкой и повреждения посадочного места. В первую очередь восстановите известное состояние инструмента.
4. Проверьте механику. Убедитесь в надежности зажима вставки, высоте центра, вылете держателя, опоре расточного оправки, зажиме патрона, состоянии оправки и жесткости детали.
5. Подтвердите режимы работы программы. Проверьте постоянную скорость поверхности или постоянную частоту вращения, максимальную частоту вращения, подачу за оборот, а также то, снижают ли ограничения ускорения фактическую подачу.
6. Сравните с картой стружколома. Убедитесь, что подача и глубина резания находятся в пределах рекомендованного производителем диапазона для данной пластины.
7. Проверьте подачу охлаждающей жидкости. Обратите внимание, куда попадает струя во время резки и не блокирует ли ее стружка. Проверьте уровень жидкости, используя метод технического обслуживания, рекомендованный поставщиком.
8. Измените 1 переменную. Проведите короткий контролируемый эксперимент и зафиксируйте форму стружки, нагрузку, звук, состояние кромки, размеры и качество обработки.
9. Заблокируйте утвержденное окно. Перед выпуском обновите лист настройки, правило срока службы инструмента, периодичность проверок, примеры стружки и план действий.
9. Анонимный композитный корпус: корпус датчика из сплава 6061-T6
Анонимному покупателю композитных материалов был необходим изготовленный на заказ цилиндрический корпус датчика из сплава 6061-T6 с прецизионным отверстием, внешним направляющим элементом, канавкой для уплотнения торца, радиальными разъемами и декоративной анодированной внешней поверхностью. Семейство изделий соответствует заявленным компанией Liqin возможностям по обработке и контролю качества алюминия на заказ, однако приведенные ниже геометрические параметры и описание процесса являются упрощенными и не воспроизводят чертежи заказчика, а также не гарантируют универсального результата.
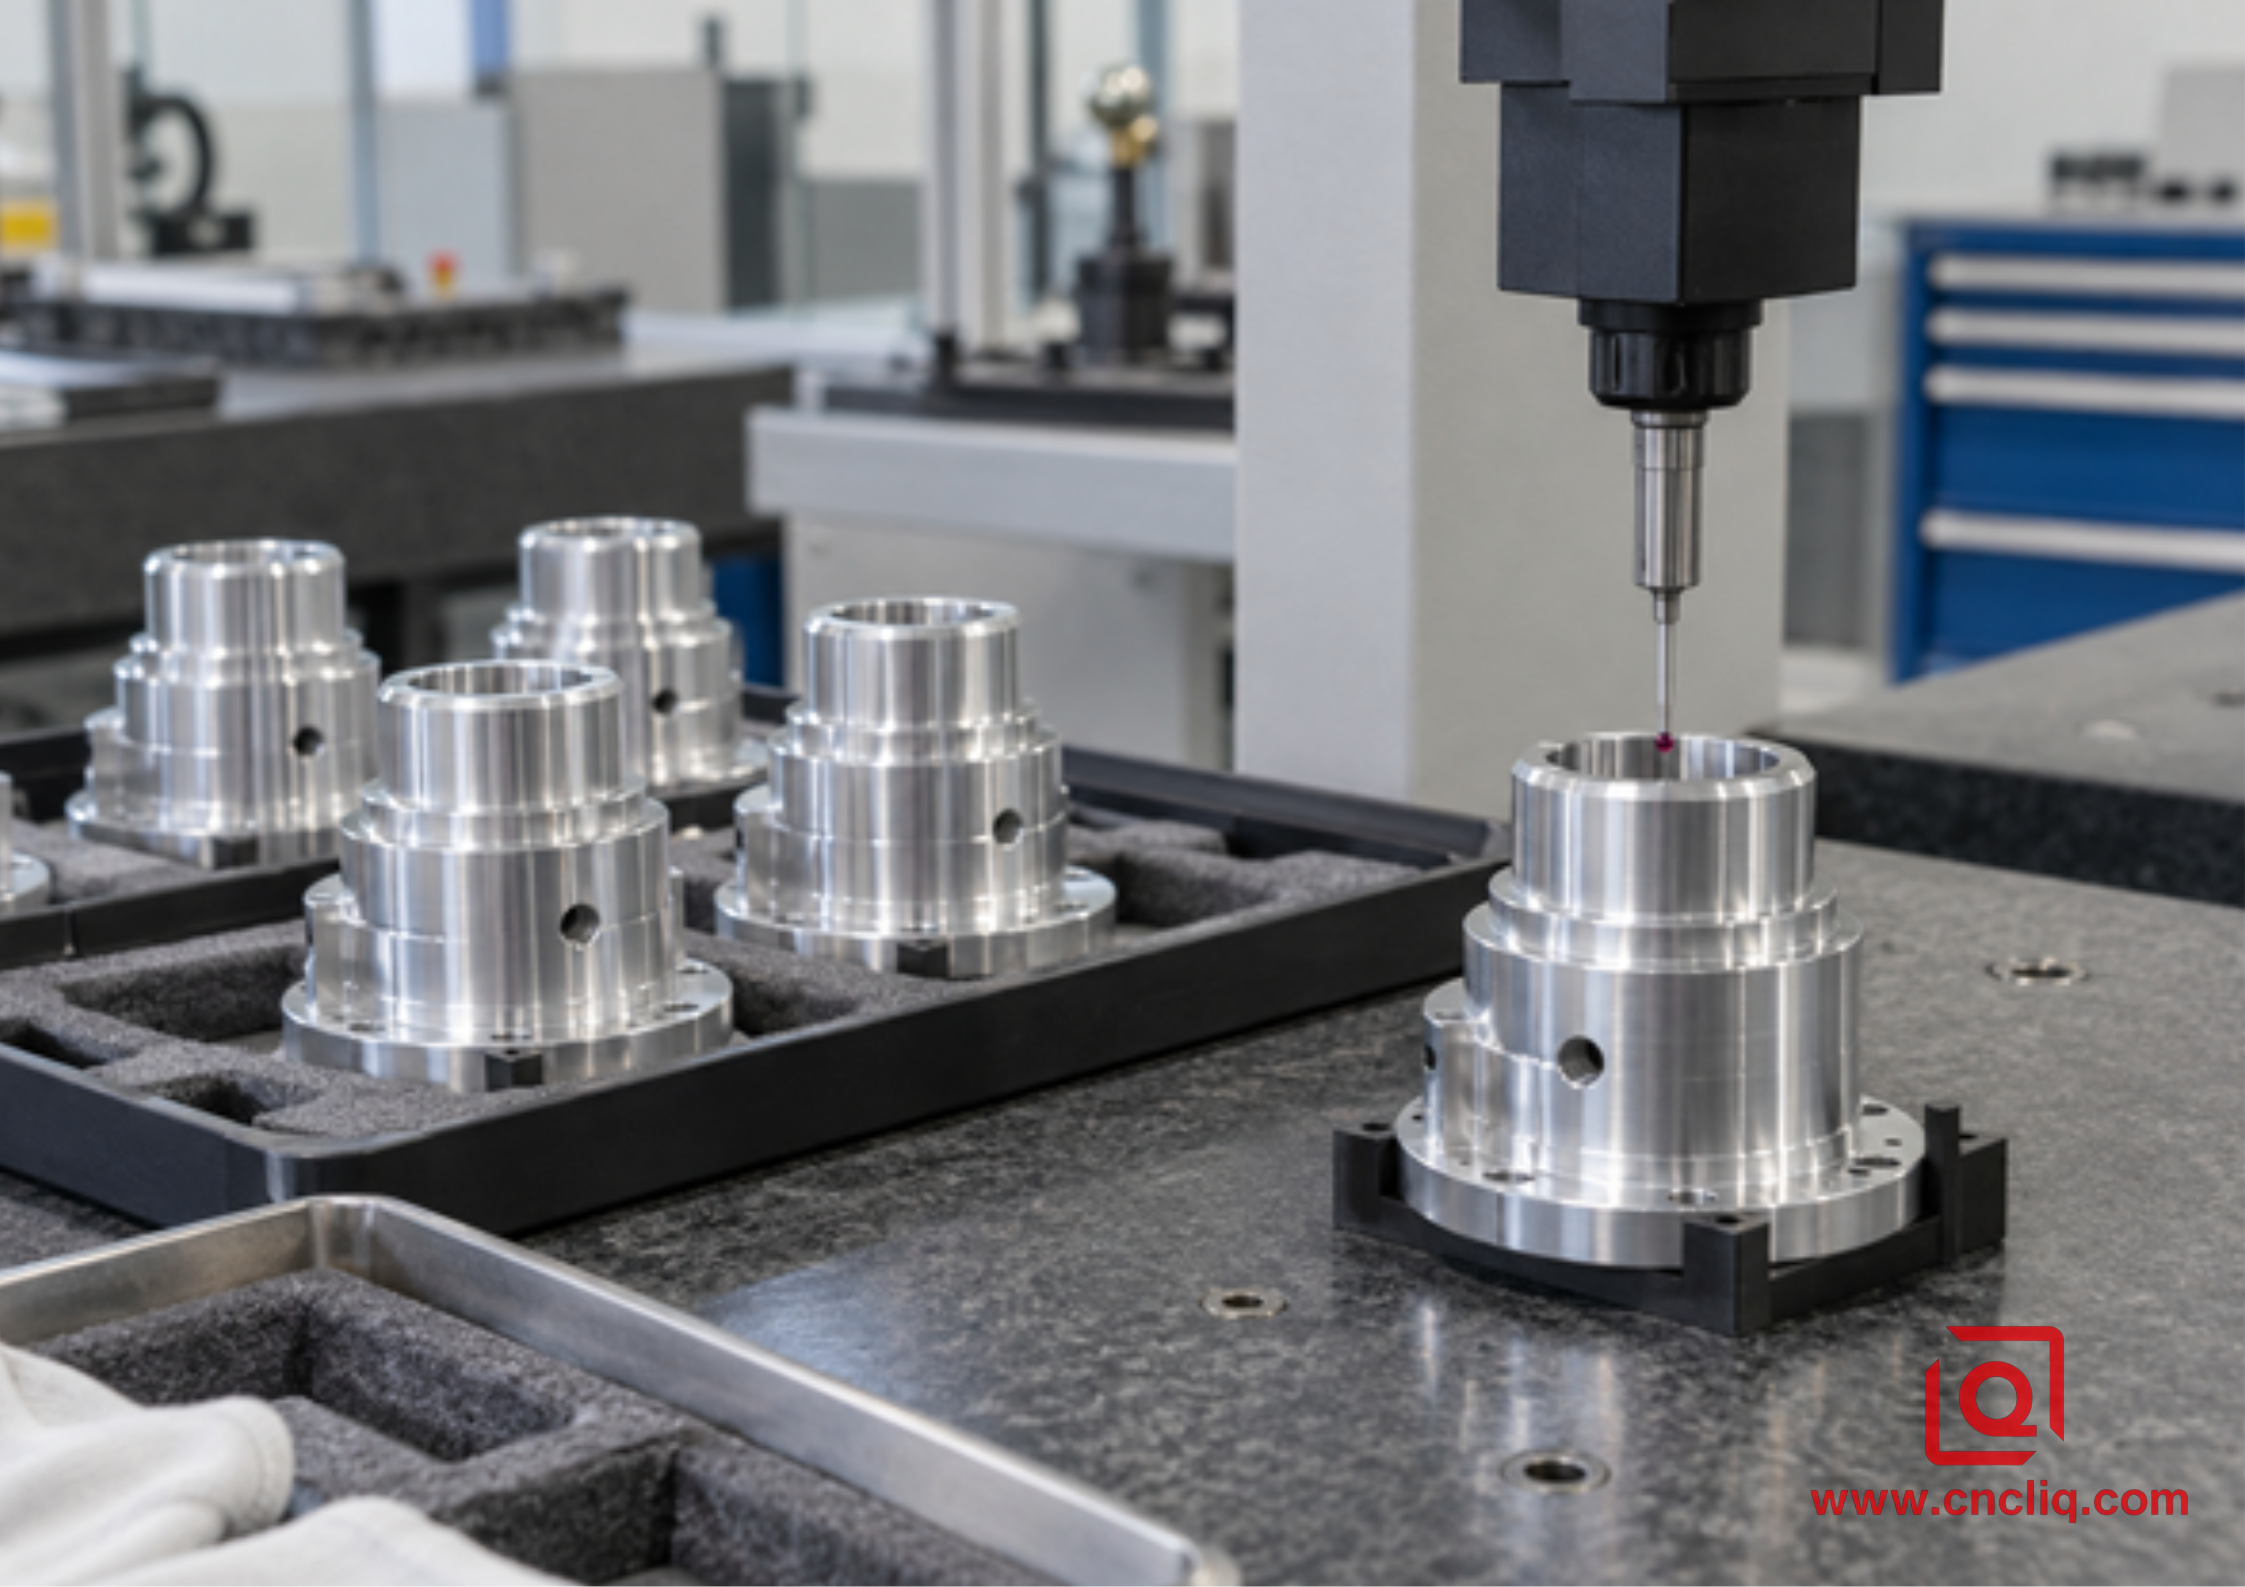
В процессе первоначальной обработки образовывалась стабильная черновая стружка, но длинная чистовая лента. Лента иногда проходила между расточной штангой и готовым отверстием, оставляя видимую спиральную линию. Операторы приостанавливали цикл для удаления стружки, поэтому заявленный автоматический цикл на самом деле не был автоматическим.
В ходе проверки было выявлено 4 взаимосвязанных проблемы. Припуск на чистовую обработку был ниже эффективного диапазона стружколома черновой пластины. Расточная оправка выступала дальше, чем требовалось. Охлаждающая жидкость попадала на внешнюю сторону оправки, а не на переднюю поверхность. Наконец, программа переключилась на очень легкую подачу вблизи уступа, создавая тонкую полосу именно там, где пространство для выхода стружки было наименьшим.
В пересмотренном маршруте использовалась специальная геометрия для чистовой обработки острых поверхностей, укоротился пруток, изменился порядок подачи охлаждающей жидкости, а припуск на чистовую обработку и подача оставались в пределах диапазона, указанного поставщиком пластин. Подход к обработке плеча был проверен как отдельный сегмент, а не как часть одного стандартного прохода чистовой обработки. При первом контрольном осмотре образца проверялись размер отверстия, округлость, соотношение торца и отверстия, геометрия канавки и состояние поверхности. Затем контроль партии связывал срок службы углов пластины с измеренным отклонением, вместо того чтобы ждать видимого отказа.
В результате коммерческих испытаний был разработан процесс, который можно было бы честно оценить: меньшее количество ручных операций по удалению стружки, меньший риск повреждения уплотнительного отверстия, а также более четкий план срока службы инструмента и контроля качества. Не заявлено никаких необоснованных процентных показателей экономии, поскольку время цикла и сокращение брака зависят от фактического чертежа, оборудования, количества и утвержденного процесса.
Электрод ограничителя перенапряжения из сплава 6061-T6, представленный на сайте Liqin, демонстрирует сочетание формовки алюминия, обработки на станках с ЧПУ, контроля размеров и чистой упаковки. Это не та же деталь, что и в данном случае, но она показывает тип цилиндрического алюминиевого компонента, изготовленного на заказ, который выигрывает от планового контроля стружки и последующей защиты поверхности.
10. Что покупатели должны указывать в запросе на коммерческое предложение по токарной обработке алюминия?
Надежный контроль стружки начинается еще до того, как заготовка достигнет шпинделя. Поставщик не может спланировать установку заготовки, зажимное устройство, порядок операций или маршрут контроля, основываясь только на скриншоте. Отправить:
· 3D-моделирование с контролем версий и разборчивый 2D-чертеж.
· Требования к сертификации алюминиевого сплава, состояния, формы изделия и любых материалов.
· Критические базовые параметры, посадка, биение, округлость, профиль, шероховатость поверхности и уплотнительные поверхности.
· Резьба, канавки, пределы образования заусенцев, сколы кромок, чистота и эстетические зоны.
· Обработка поверхности, замаскированные участки, припуски на покрытие и критерии внешнего вида.
· Объемы производства прототипов и серийного производства, годовой спрос, упаковка и место доставки.
· Необходимые протоколы инспекции, отчет о первом образце, подтверждение возможностей или отслеживаемость.
· Контекст сопряжения деталей и сборки, влияющий на функциональный риск.
Для планирования, специфичного для алюминия 6061, обратитесь к руководству по скоростям и подачам обработки алюминия 6061, где описан контролируемый подход к проверке, а не простое копирование данных. Если после решения проблемы со стружкой вас беспокоят жесткие допуски, в статье о контрольно-измерительных машинах для обработки алюминия на OEM-производителях объясняется, как планирование измерений связывает замысел чертежа с управлением производством.
Отправьте компании Liqin полный комплект чертежей, укажите количество, состояние материала, критически важные поверхности и требования к контролю качества. Наша инженерная команда сможет оценить технологичность изготовления, выявить риски, связанные с обработкой стружки, и подготовить коммерческое предложение с учетом технологического процесса, вместо того чтобы рассчитывать стоимость на основе неполных предположений.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Почему при токарной обработке на станках с ЧПУ алюминий 6061 образует длинные нитевидные стружки?
Сталь 6061 может деформироваться, образуя сплошную пластичную стружку, особенно если подача или глубина резания слишком малы для срабатывания выбранного стружколома. Затупившаяся или неподходящая кромка, слабая подача охлаждающей жидкости и очень неглубокий чистовой проход могут усугубить это явление. Подтвердите точную схему применения пластины, проверьте наличие наростов на кромке и протестируйте по одному контролируемому изменению за раз.
2. Следует ли снижать скорость вращения шпинделя, если алюминиевая стружка не ломается?
Не автоматически. Более низкая скорость может уменьшить проблему перегрева, но также может способствовать образованию нароста на кромке, если она начнет тереться или прилипать. На стружколомание сильно влияют подача за оборот, глубина резания, геометрия стружколома и направление стружки. Перед изменением скорости проверьте эти параметры и данные производителя инструмента.
3. Всегда ли требуется подача охлаждающей жидкости под высоким давлением при высокоскоростной токарной обработке алюминия?
Нет. Точная подача важнее, чем указание универсального давления. Стандартная подача охлаждающей жидкости может быть эффективной, если она достигает зоны резания и отводит стружку. Подача под более высоким давлением может улучшить удаление стружки в подходящем оборудовании, но каждая машина, держатель, уплотнение, корпус и жидкость должны быть рассчитаны на выбранное давление.
4. Как обеспечить контроль стружки при очень легком чистовом проходе?
Используйте геометрию с острыми краями, припуск на чистовую обработку которой расположен близко к кромке, запланируйте достаточный припуск для этой геометрии, обеспечьте жесткость установки и предотвратите попадание стружки за пределы обработанной поверхности. Если чертеж позволяет, может помочь квалифицированный цикл контроля стружки. Проверьте чистоту поверхности, размеры, округлость и следы инструмента на реальном компоненте.
5. Что мне нужно отправить, чтобы получить надежный расчет стоимости токарной обработки алюминия на станке с ЧПУ?
Предоставьте 3D CAD-чертеж, 2D-чертеж с контролем версий, информацию о сплаве и состоянии, количестве, допусках, геометрических допусках и размерах (GD&T), качестве поверхности, резьбе, требованиях к заусенцам и чистоте, покрытии, критически важных косметических зонах, инспекционной документации, упаковке и условиях поставки. Идентификация уплотнительных поверхностей и сопрягаемых элементов помогает поставщику защитить поверхности, наиболее уязвимые для повреждения стружкой.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Надежный контроль стружки при высокоскоростной токарной обработке алюминия на станках с ЧПУ достигается за счет подбора заточенной кромки, специально предназначенной для алюминия, и стружколома в соответствии с реальной подачей и глубиной резания, а затем поддержки резания с помощью жесткого инструмента, безопасных пределов шпинделя, правильного направления подачи охлаждающей жидкости, траекторий движения инструмента, специфичных для данной операции, и документированного контроля. Считывайте стружку, проверяйте кромку, изменяйте по одному параметру за раз и фиксируйте проверенные значения в плане настройки. Для получения готового к производству коммерческого предложения отправьте полный комплект CAD-моделей, чертежей, материалов, количества, поверхности и требований к качеству, чтобы контроль стружки был заложен в маршрут, а не рассматривался как обходной путь для оператора.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
