 Русский




Вы по-прежнему боретесь с птичьими гнездами, мутными поверхностями после токарной обработки или изменяющимся диаметром после обработки всего нескольких деталей — даже несмотря на то, что алюминий считается «легко» обрабатываемым материалом? Проблема часто заключается не только в сплаве. Стальная пластина может иметь неправильную подготовку кромки, переднюю поверхность, канавку для стружки или радиус закругления для мягкого, липкого алюминия. В этом руководстве показано, как выбрать практичный сплав и геометрию резания, а затем связать этот выбор с подачей, контролем стружки, качеством поверхности и готовым планом производства для составления сметы.
Краткий ответ: Для наиболее стабильной токарной обработки алюминия начните с острого, заточенного, с положительным зазором, твердосплавного лезвия без покрытия, предназначенного для материалов класса ISO N. Используйте полированную переднюю поверхность, выберите радиус закругления режущей кромки, исходя из фактической глубины резания и жесткости, и руководствуйтесь данными о резании, предоставленными производителем инструмента, как авторитетным источником информации. PCD становится привлекательным, когда длительные производственные циклы, абразивный высококремниевый алюминий или стабильно высокое качество обработки оправдывают более высокую стоимость режущей кромки. Все остальное зависит от детали.
1. Почему алюминию необходима собственная стратегия внедрения
Алюминий обычно создает меньшие силы резания, чем сталь, но многие кованые марки обладают пластичностью и адгезией. Под воздействием тепла и давления тонкий слой может привариться к передней поверхности и режущей кромке. Этот нарост на кромке (BUE) изменяет эффективную геометрию инструмента во время резания. Результатом может быть повреждение поверхности, увеличение или уменьшение диаметра, нестабильный поток стружки или образование заусенцев, выталкиваемых за выступ.
Покрытая, заточенная пластина, предназначенная для работы со сталью, намеренно имеет прочную кромку. В случае с алюминием такой хонинговальный инструмент может действовать как тупой клин. Он повышает давление, способствует трению и создает место для прилипания мягкого металла. Полированная алюминиевая геометрия делает обратное: она уменьшает трение, обеспечивает острую кромку и дает стружке свободный путь от обрабатываемой детали. Рекомендации Kennametal по TopSwiss В тексте описывается полированная поверхность как способ повышения стойкости к сварке и качества обработки, а также предлагается использовать цветные металлы в сочетании с непокрытым мелкозернистым карбидом. Это полезные принципы, а не универсальный артикул.
Алюминий относится к группе применений ISO N. Эта маркировка является отправной точкой, а не полным списком марок. Два варианта пластин, продаваемых для работы по стандарту ISO N, могут вести себя по-разному, поскольку различаются размер твердосплавных зерен, связующее вещество, состояние кромки, полировка, покрытие и конструкция канавки для стружки. Всегда сверяйте таблицу марок, предоставленную поставщиком, с типом сплава, режимом работы, стабильностью, стратегией охлаждения и производственными целями.
Если вопрос выбора сплава остается открытым, ознакомьтесь с руководством Лициня по... Характеристики алюминиевых сплавов, обработанных на станках с ЧПУ (OEM)В этой статье мы рассмотрим более глубокий вопрос: после выбора сплава, что должно соприкасаться с металлом?
2. Начнем с марки стали: необработанный карбид, DLC или PCD?
«Класс» описывает режущий материал и его износостойкость. «Геометрия» описывает форму, которая формирует и контролирует стружку. Твердый материал с неправильной заточкой может выйти из строя, а идеальная геометрия на неподходящей подложке может привести к слишком быстрому износу. Выберите оба параметра.
|
Вставить вариант |
Лучший вариант для начала использования |
Главное преимущество |
Основное ограничение |
Подтвердите перед выпуском. |
|
Непокрытый мелкозернистый карбид для ISO N |
Прототипы, смешанные партии, токарная обработка сплавов 6061/6082/2024/7075. |
Очень острая заточка лезвия; экономичный и универсальный. |
Срок службы кромок может быть короче у абразивно-обрабатываемого литого алюминия. |
Ассортимент сплавов для инструментального производства, полировка кромок, минимальная толщина стружки. |
|
Полированная цветная сталь с PVD/DLC покрытием |
Адгезивные сплавы, более высокая скорость, работы, где сохраняется эффект наплавки. |
Поверхность с низким коэффициентом трения может препятствовать прилипанию алюминия. |
Не каждое покрытие острое или подходящее. |
Химический состав покрытия, радиус скругления кромок, утвержденный диапазон содержания алюминия. |
|
ПЦД |
Длительный стабильный срок службы; абразивный литой алюминий с высоким содержанием кремния; высокая требуемая стабильность качества обработки поверхности. |
Высокая износостойкость и длительный, стабильный срок службы режущей кромки. |
Более высокая стоимость; хрупкость при прерывистой резке. |
Перебои в работе, содержание кремния, стоимость принятой детали, политика повторной шлифовки. |
|
КБН или керамика |
Редко встречается по умолчанию при обычной токарной обработке алюминия. |
Только для специализированного использования |
Обычно это не требуется для обычного кованого алюминия. |
Письменная рекомендация инструментальщика |
Для прототипа корпуса клапана из сплава 6061-T6 обычно целесообразно сначала попробовать полированный твердосплав без покрытия. Он острый, доступен во многих формах и удобен в работе, когда программа еще меняется. Для зрелого заказа на десятки тысяч стабильных деталей полированный твердосплав может снизить стоимость одной принятой детали, даже если одна кромка стоит значительно дороже. Рассчитайте полный эффект: количество смен инструмента, перерывы в контроле качества, риск брака, время цикла и возможность обработки критической поверхности одной кромкой без остановки.
Высококремниевый литой алюминий представляет собой иную проблему износа по сравнению с кованым алюминием 6061. Твердые частицы кремния истирают карбид. Именно здесь часто уделяется внимание PCD (поликристаллическому алмазу). И наоборот, прерывистая литейная корка или поперечное отверстие могут навредить хрупкому алмазному лезвию; более прочная геометрия карбида может быть безопаснее. Указания на чертеже «алюминий» недостаточно для принятия решения о производственной оснастке. Руководство Seco по оценке уклона грунта при поворотах Аналогичным образом подчеркивается, что геометрию вставки и уклон следует рассматривать совместно.
3. Расшифровка вставки геометрии без потери информации в каталоге.
Обозначение ISO 1832 задает общий язык для сменных пластин. В коде, таком как CCGT, буквы описывают такие характеристики, как форма, зазор, класс допуска и тип пластины. Точные суффиксы после основного кода — стружколом, марка, подготовка кромки, ориентация и размер — остаются специфичными для каждого поставщика. Не следует предполагать, что геометрия «AL» одного производителя идентична геометрии алюминиевого стружколома другого производителя.
|
Вставьте семейство |
Угол / доступ |
Практическое применение алюминия |
Компромисс |
|
CCGT |
80° ромб; сильный угол |
Общая окулярная резка, повороты, разворот, умеренное сверление, плечи |
Доступ к профилю менее выражен, чем у D- или V-образных профилей. |
|
DCGT |
55° алмаз |
Чистовая обработка контуров, меньшие диаметры, подрезы, легкое расточка. |
Более слабый угол, чем у С-образной формы. |
|
TCGT |
Треугольник с углом 60°; часто имеет 3 вершины. |
Общая токарная обработка и экономичная обработка средних распилов. |
Подход должен соответствовать плечу. |
|
VCGT/VBGT |
35° алмаз |
Тонкая проработка профиля, узкие рельефы, сложные контуры. |
Тонкий момент |
|
RCGT |
Закругленный край |
Формирование, радиусы, надежная черновая обработка там, где это позволяет доступ. |
Высокая радиальная сила и риск вибрации |
Класс допуска «G», часто встречающийся у полированных алюминиевых пластин, указывает на прецизионную шлифовку. Корпус с положительным зазором и шлифованная периферия помогают создать острую кромку, необходимую для алюминия. Двусторонние пластины с отрицательным зазором также могут удалять алюминий в жестких условиях, но обычно требуют большего усилия резания и не являются лучшим выбором для получения тонкой, адгезионной поверхности из сплава.
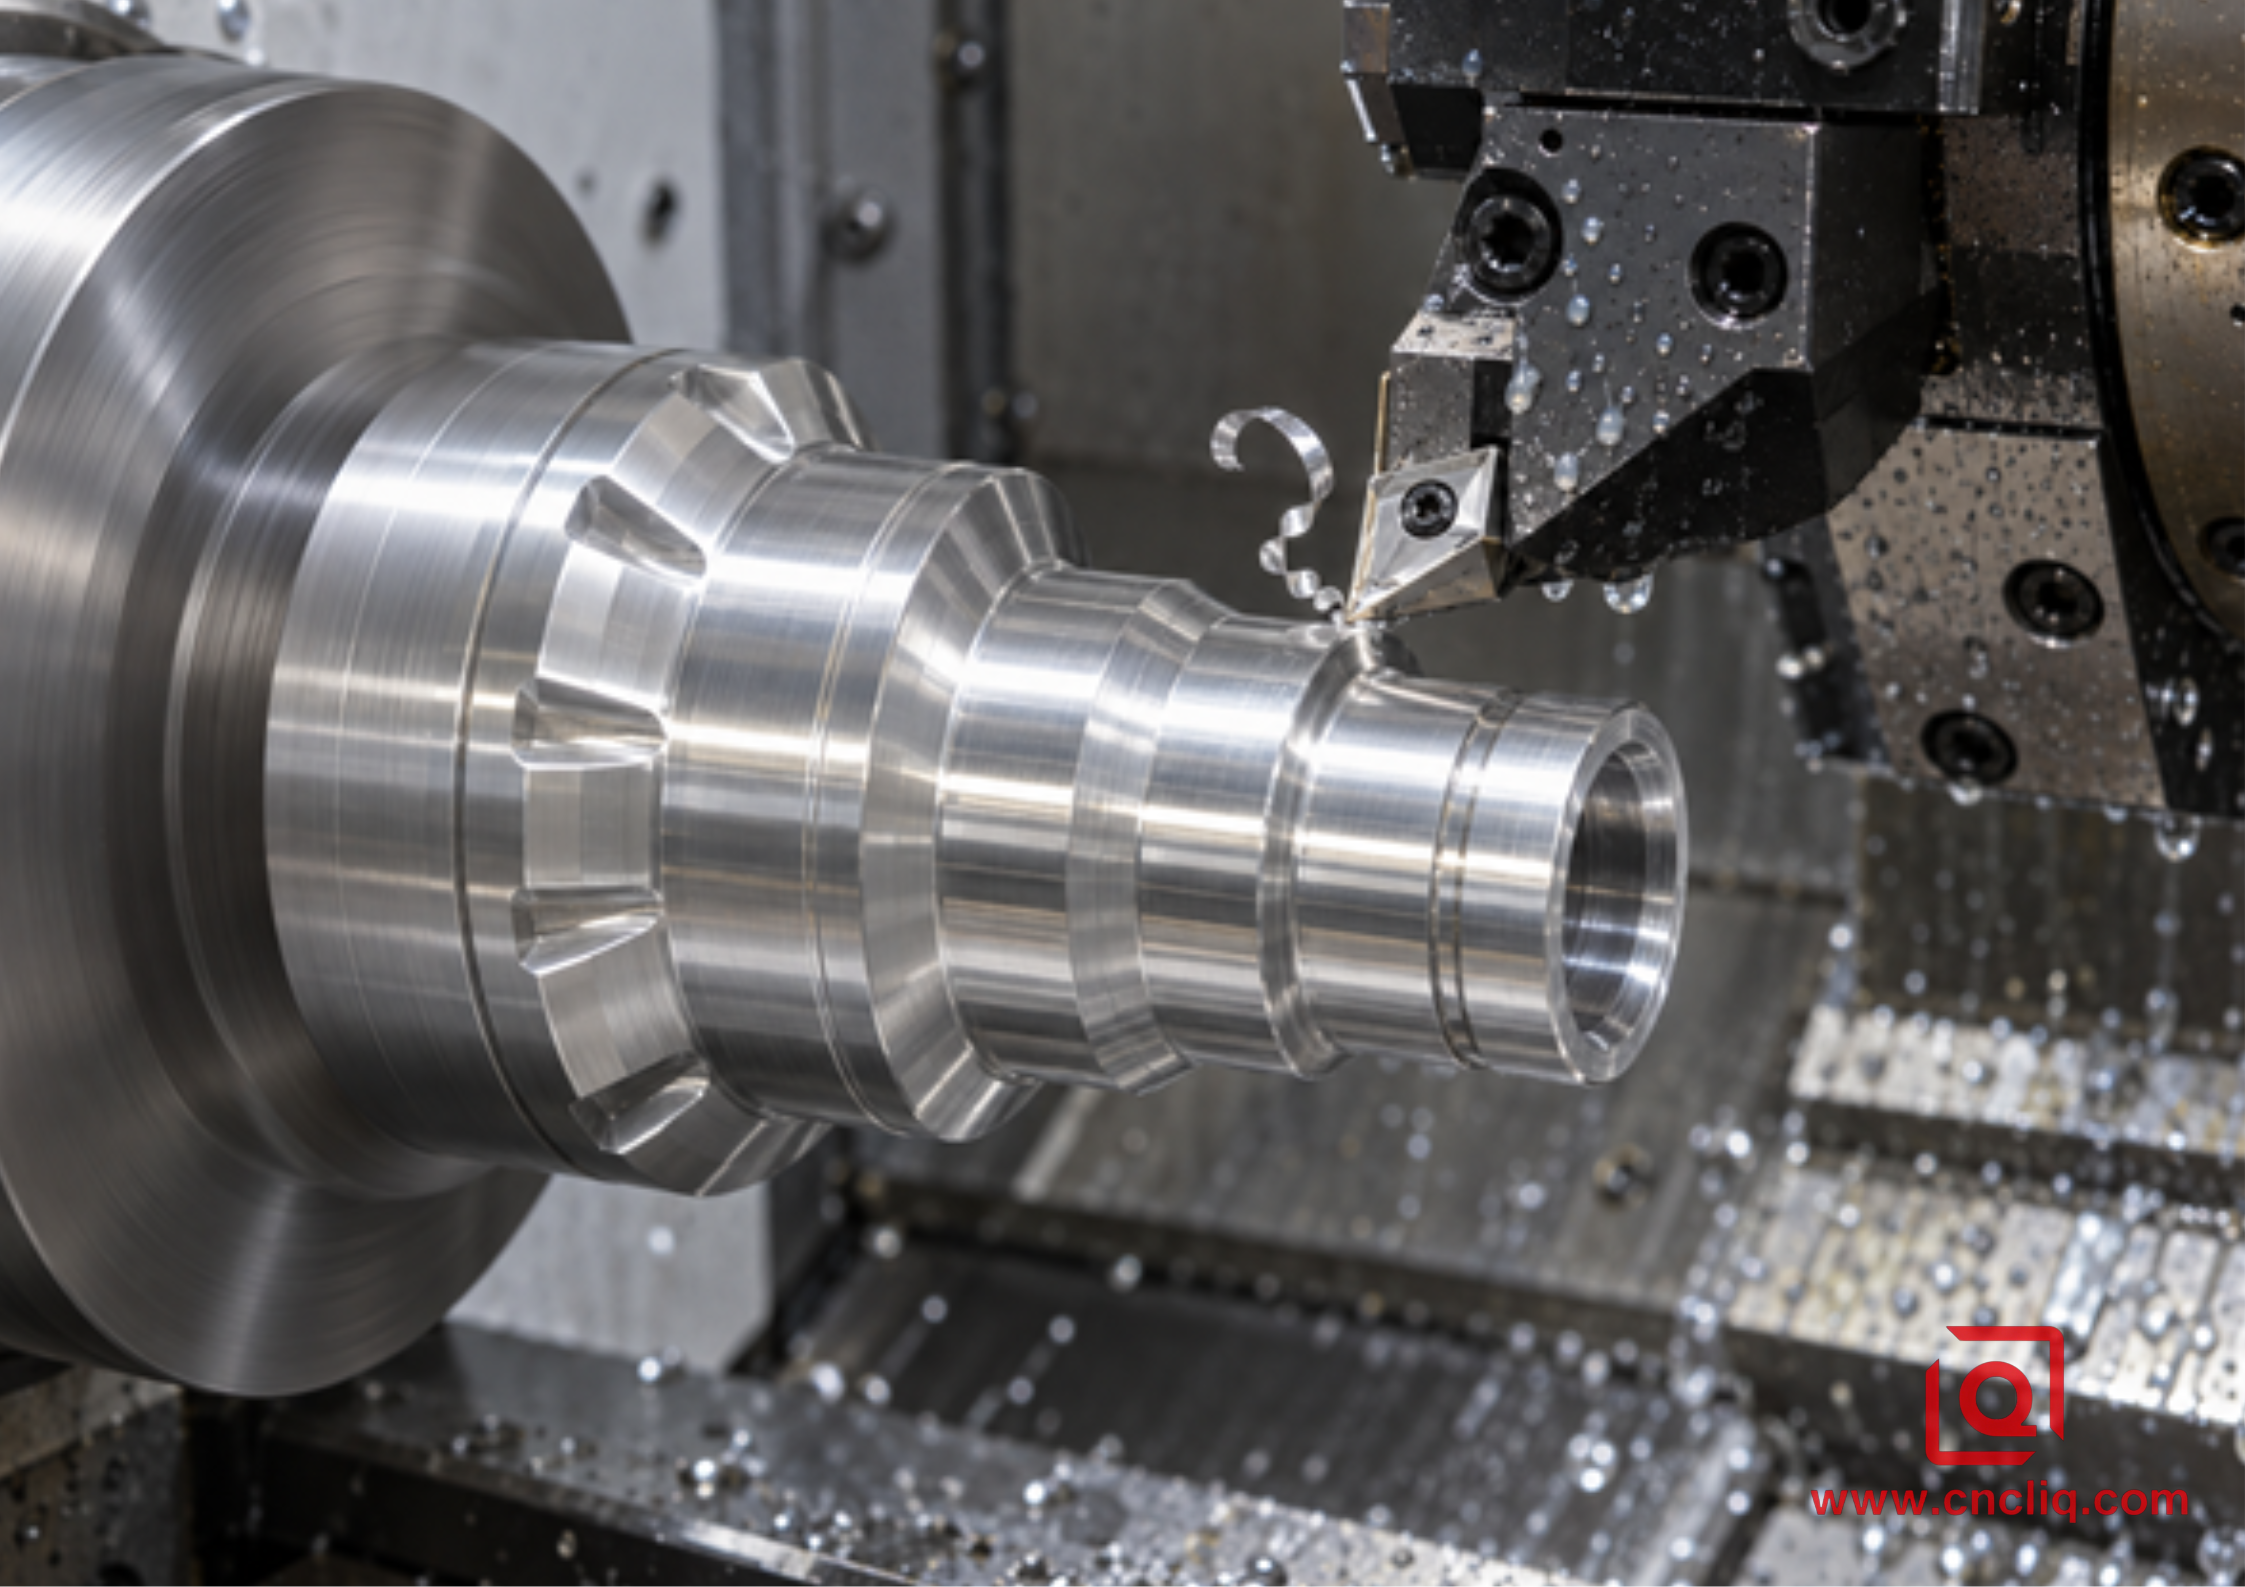
Положительная острота кромки и заточка.
Положительный угол заточки снижает энергию, необходимую для срезания стружки, и отводит ее от новой поверхности. Во многих специальных алюминиевых геометрических формах используется видимая открытая, полированная передняя поверхность и острый край. Держатель, посадочное место вставки и угол подхода влияют на эффективный угол заточки; одна только геометрия, указанная в каталоге, не отражает всей картины.
Острее — не всегда прочнее. Острая, как бритва, кромка может отколоться на микроскопические кусочки при столкновении с поперечным отверстием, литейным включением, крупной окалиной или нестабильным прерывистым резом. В случае прерывистого резания следует использовать более прочную форму, слегка усиленную кромку, меньший выступ или более прочный твердосплав для цветных металлов — не переходя сразу к сильно заточенной стальной пластине.
Взломщик чипов: дайте чипу место для размещения
Стружколом должен работать в пределах заданного диапазона подачи и глубины резания. Если чистовой проход слишком мелкий, чтобы достичь стружколома, стружка может остаться длинной лентой. Если подача слишком низкая, кромка может затереться ниже своей эффективной минимальной толщины. Если глубина слишком большая для легкой чистовой канавки, стружка может забиваться в плечо или ударять по кромке.
Используйте схему контроля стружки, предоставленную производителем вставок, затем установите фактическую подачу и радиальную глубину резания в пределах рекомендуемой зоны. Наблюдайте за стружкой. Короткий, открытый завиток, не задевающий деталь, как правило, лучше, чем стружка, обмотанная вокруг диаметра уплотнения, но стружка, раздробленная на мелкие фрагменты, также может указывать на чрезмерную нагрузку.
4. Согласуйте радиус закругления режущей кромки с качеством обработки, подачей и жесткостью.
Радиус закругления режущей кромки влияет на прочность кромки, теоретическую чистоту поверхности, направление стружки и силу резания. К распространенным радиусам для чистовой обработки алюминия относятся 0,2 мм, 0,4 мм и 0,8 мм, но ни один радиус не является автоматически «оптимальным».
Для идеальной обработанной поверхности полезной геометрической оценкой является следующее: Ra ≈ f² / (32 × rε)где Ra, подача за оборот f и радиус закругления rε используют согласованные единицы измерения. При f = 0,10 мм/об и rε = 0,40 мм теоретическое значение Ra составляет около 0,00078 мм, или 0,78 мкм. Это лишь геометрический минимум. Биение, вибрация, нарост на обухе, включения материала, износ инструмента, состояние станка, подача охлаждающей жидкости и фильтрация измерений — все это может ухудшить реальное значение.
Больший радиус позволяет обеспечить более высокую подачу при той же теоретической высоте выступа, но при этом увеличивает радиальную силу и длину контакта. На тонкой трубе, с малым отверстием или длинным тонким валом радиус 0,8 мм может вызывать вибрацию, тогда как радиус 0,4 мм или 0,2 мм обеспечивает спокойную резку. Избегайте слишком малой глубины резания, при которой инструмент трется только о заточенную или закругленную кромку. Выполняйте проход обдуманно и воспроизводимо.
|
Ситуация |
Практическое первое направление |
Почему |
|
Тонкостенный или длинный тонкий вал |
Радиус закругления носовой части 0,2–0,4 мм, положительная геометрия, легкая, но реальная нагрузка на стружку. |
Снижает радиальную силу и деформацию. |
|
Стабильная общая наружная отделка |
радиус 0,4 мм |
Сбалансированная отделка, прочность и удобство доступа. |
|
Жесткая черновая обработка или подача с большей скоростью |
0,8 мм или больше, если это позволяет устройство для снятия отливки. |
Более прочные углы и улучшенная подача. |
|
Малый внутренний диаметр отверстия |
Небольшая позитивная вставка с минимальным выступом |
Контролирует отклонение и вибрацию планки. |
|
Прерывистый разрез или поперечное отверстие |
Более выраженная форма/край; консервативное зацепление. |
Защищает угол от удара. |
5. Обеспечьте безопасное начало резки, а затем оцените работу станка.
Начните с актуальных данных производителя вставки, содержащих точную марку, геометрию, сплав и режим работы. Приведенные ниже диапазоны являются примерами планирования процесса, а не гарантированными настройками. Они помогают инженеру обсудить результаты испытаний; они не заменяют таблицу поставщика или контролируемое первое испытание.
|
Операция |
Вставьте направление |
Пример пробного окна для жесткого кованого алюминия |
Смотреть |
|
Светлая отделка |
Полированный твердосплав, мелкозернистый, радиус 0,2–0,4 мм. |
Vc 250–600 м/мин; f 0,05–0,15 мм/об; ap 0,15–0,80 мм радиальный |
BUE, шум, упаковка чипсов, фактическое Ra |
|
Генеральная токарная обработка |
Полированная твердосплавная поверхность, средняя алюминиевая канавка, радиус 0,4–0,8 мм. |
Vc 250–700 м/мин; f 0,12–0,30 мм/об; ap 0,5–3,0 мм радиальный |
Мощность шпинделя, удаление стружки, уплотнение плеча шпинделя |
|
Отделка PCD |
Геометрия PCD, одобренная поставщиком |
Часто более высокая скорость, чем у твердосплавных материалов; ограничения обусловлены балансировкой, частотой вращения, прерываниями и данными поставщика. |
Сколы кромок, термический рост, стоимость принятой детали |
Для планирования резки используйте скорость резки, а не предпочитаемые обороты в минуту: Об/мин = (1000 × В пост. тока) / (π × D)При скорости вращения Vc = 400 м/мин и диаметре D = 50 мм расчетная скорость составляет приблизительно 2546 об/мин. В процессе обработки диаметр непрерывно уменьшается, поэтому постоянная скорость поверхности увеличивает частоту вращения по направлению к центру. Запрограммируйте безопасное ограничение скорости вращения шпинделя, исходя из номинальных параметров патрона, зажима заготовки, балансировки детали и ограничений станка. Никогда не допускайте, чтобы расчет скорости вращения шпинделя превышал время настройки.
Охлаждающая жидкость или MQL должны достигать режущей кромки и отводить стружку; распыления на держатель недостаточно. Алюминиевая стружка очень быстро возвращается в зону резания и царапает поверхность, созданную инструментом. При работе на открытом воздухе и соблюдении безопасных условий правильно направленный поток воздуха может эффективно удалять стружку, но необходимо учитывать наличие горючей пыли, воздействие аэрозоля, правила эксплуатации защитных кожухов и процедуры техники безопасности на объекте. Соблюдайте требования безопасности оборудования, жидкостей и рабочего места.
Для более широкой разработки параметров используйте возможности сайта. Руководство по подаче, скорости и инструменту для модели 6061Для деталей, сочетающих точеные и фрезерованные элементы, сравнение 3-осевые, 5-осевые и фрезерно-токарные маршруты помогает определить, не приведет ли использование только токарного станка к ненужным переналадкам.
6. Процесс выбора комплектующих непосредственно в цехе.
1. Зафиксируйте состояние материала. Укажите сплав, состояние, форму заготовки, а также способ изготовления (кованый или литой). Для литого материала, если известно, укажите содержание кремния.
2. Определите операцию. Раздельная обработка: черновая, чистовая, профилирование, нарезание канавок, нарезание резьбы и расточка. Одна пластина не должна выполнять все функции.
3. Стабильность карты. Обратите внимание на соотношение длины и диаметра, толщину стенок, вылет инструмента, прерывистые элементы, зацепление патрона и опору задней бабки или вспомогательного шпинделя.
4. Выберите материал для резки. Для общих испытаний начните с острого непокрытого мелкозернистого карбида; оцените низкофрикционное покрытие из цветных металлов или PCD, когда адгезия, абразивный износ или объемное производство обеспечат экономическую целесообразность.
5. Выберите форму и зазор. Используйте C или T для силовых и общих работ, D или V для доступа, а также позитивный стиль работы на земле для приложения малых усилий.
6. Разместите разрез внутри карты стружколома. Проверьте как подачу, так и глубину резания. Геометрия режущей кромки не может срезать стружку за пределами рабочей зоны.
7. Выберите радиус передней части носовой части с учетом жесткости и качества отделки. Не стоит гнаться за рассчитанным значением Ra, игнорируя отклонение.
8. Проведите краткосрочное контролируемое исследование. Запишите код вставки, номер партии, Vc, максимальную частоту вращения, подачу, глубину, охлаждающую жидкость, время цикла, форму стружки, тенденцию изменения размеров и измеренную чистоту поверхности.
9. Изменяйте по одной переменной за раз. Перед изменением скорости и подачи одновременно осмотрите режущую кромку. В противном случае этот процесс ничему вас не научит.
Этот рабочий процесс также улучшает процесс запроса коммерческого предложения (RFQ). Когда покупатель отправляет только STEP-файл и слово «алюминий», заводу приходится учитывать неопределенность в ценообразовании. Полный пакет документов должен включать 2D-чертеж, сплав и состояние, годовой объем производства, размер партии, зоны отделки, требуемую чистоту поверхности, критические допуски, стандарт удаления заусенцев, покрытие, уровень контроля качества, а также информацию о том, применяются ли размеры до или после финишной обработки.
7. Устранение неполадок по симптомам
|
Симптом |
Вероятный механизм |
Первые проверки |
Практическая коррекция |
|
Мутное или рваное покрытие |
СИНИЙ цвет, затупленный/шлифованный край, трение, стружка после повторной обработки |
Осмотрите поверхность граблей; проверьте фактическую скорость движения по поверхности. |
Установите полированную положительную вставку; восстановите загрузку стружки; улучшите отвод. |
|
Длинные кусочки птичьего гнезда |
Питание/выход за пределы окна выключателя |
Отобразить рабочую точку на карте расположения компонентов микросхемы поставщика. |
Переместите подачу или глубину в допустимый диапазон; замените автоматический выключатель. |
|
Разговоры о тонком OD |
Радиус или выступ слишком велики; слабая опора. |
Проверьте вылет инструмента и детали, контакт губок, центральную опору. |
Уменьшить радиус/выступ; добавить опору; снизить радиальную нагрузку |
|
Диаметр увеличивается в процессе обработки партии. |
Синева, износ, термический дрейф, перемещение вставки |
Размеры соответствуют тренду; осмотрите сиденье и кромку. |
Очистить сиденье; стабилизировать температуру; улучшить уклон и план смещения. |
|
Заусенец на плече |
Затупленный край, неправильный подход, сдвинутый материал |
Проверьте кромку, высоту инструмента, траекторию, оставшийся припуск. |
Используйте более четкую геометрию; пересмотрите траекторию финишной обработки. |
|
краевые чипы PCD |
Прерывание, вибрация, удар |
Проанализируйте поперечные отверстия, вариации запасов, биение. |
Используйте более прочный карбид или поликристаллический алмаз с подложкой; улучшите стабильность. |
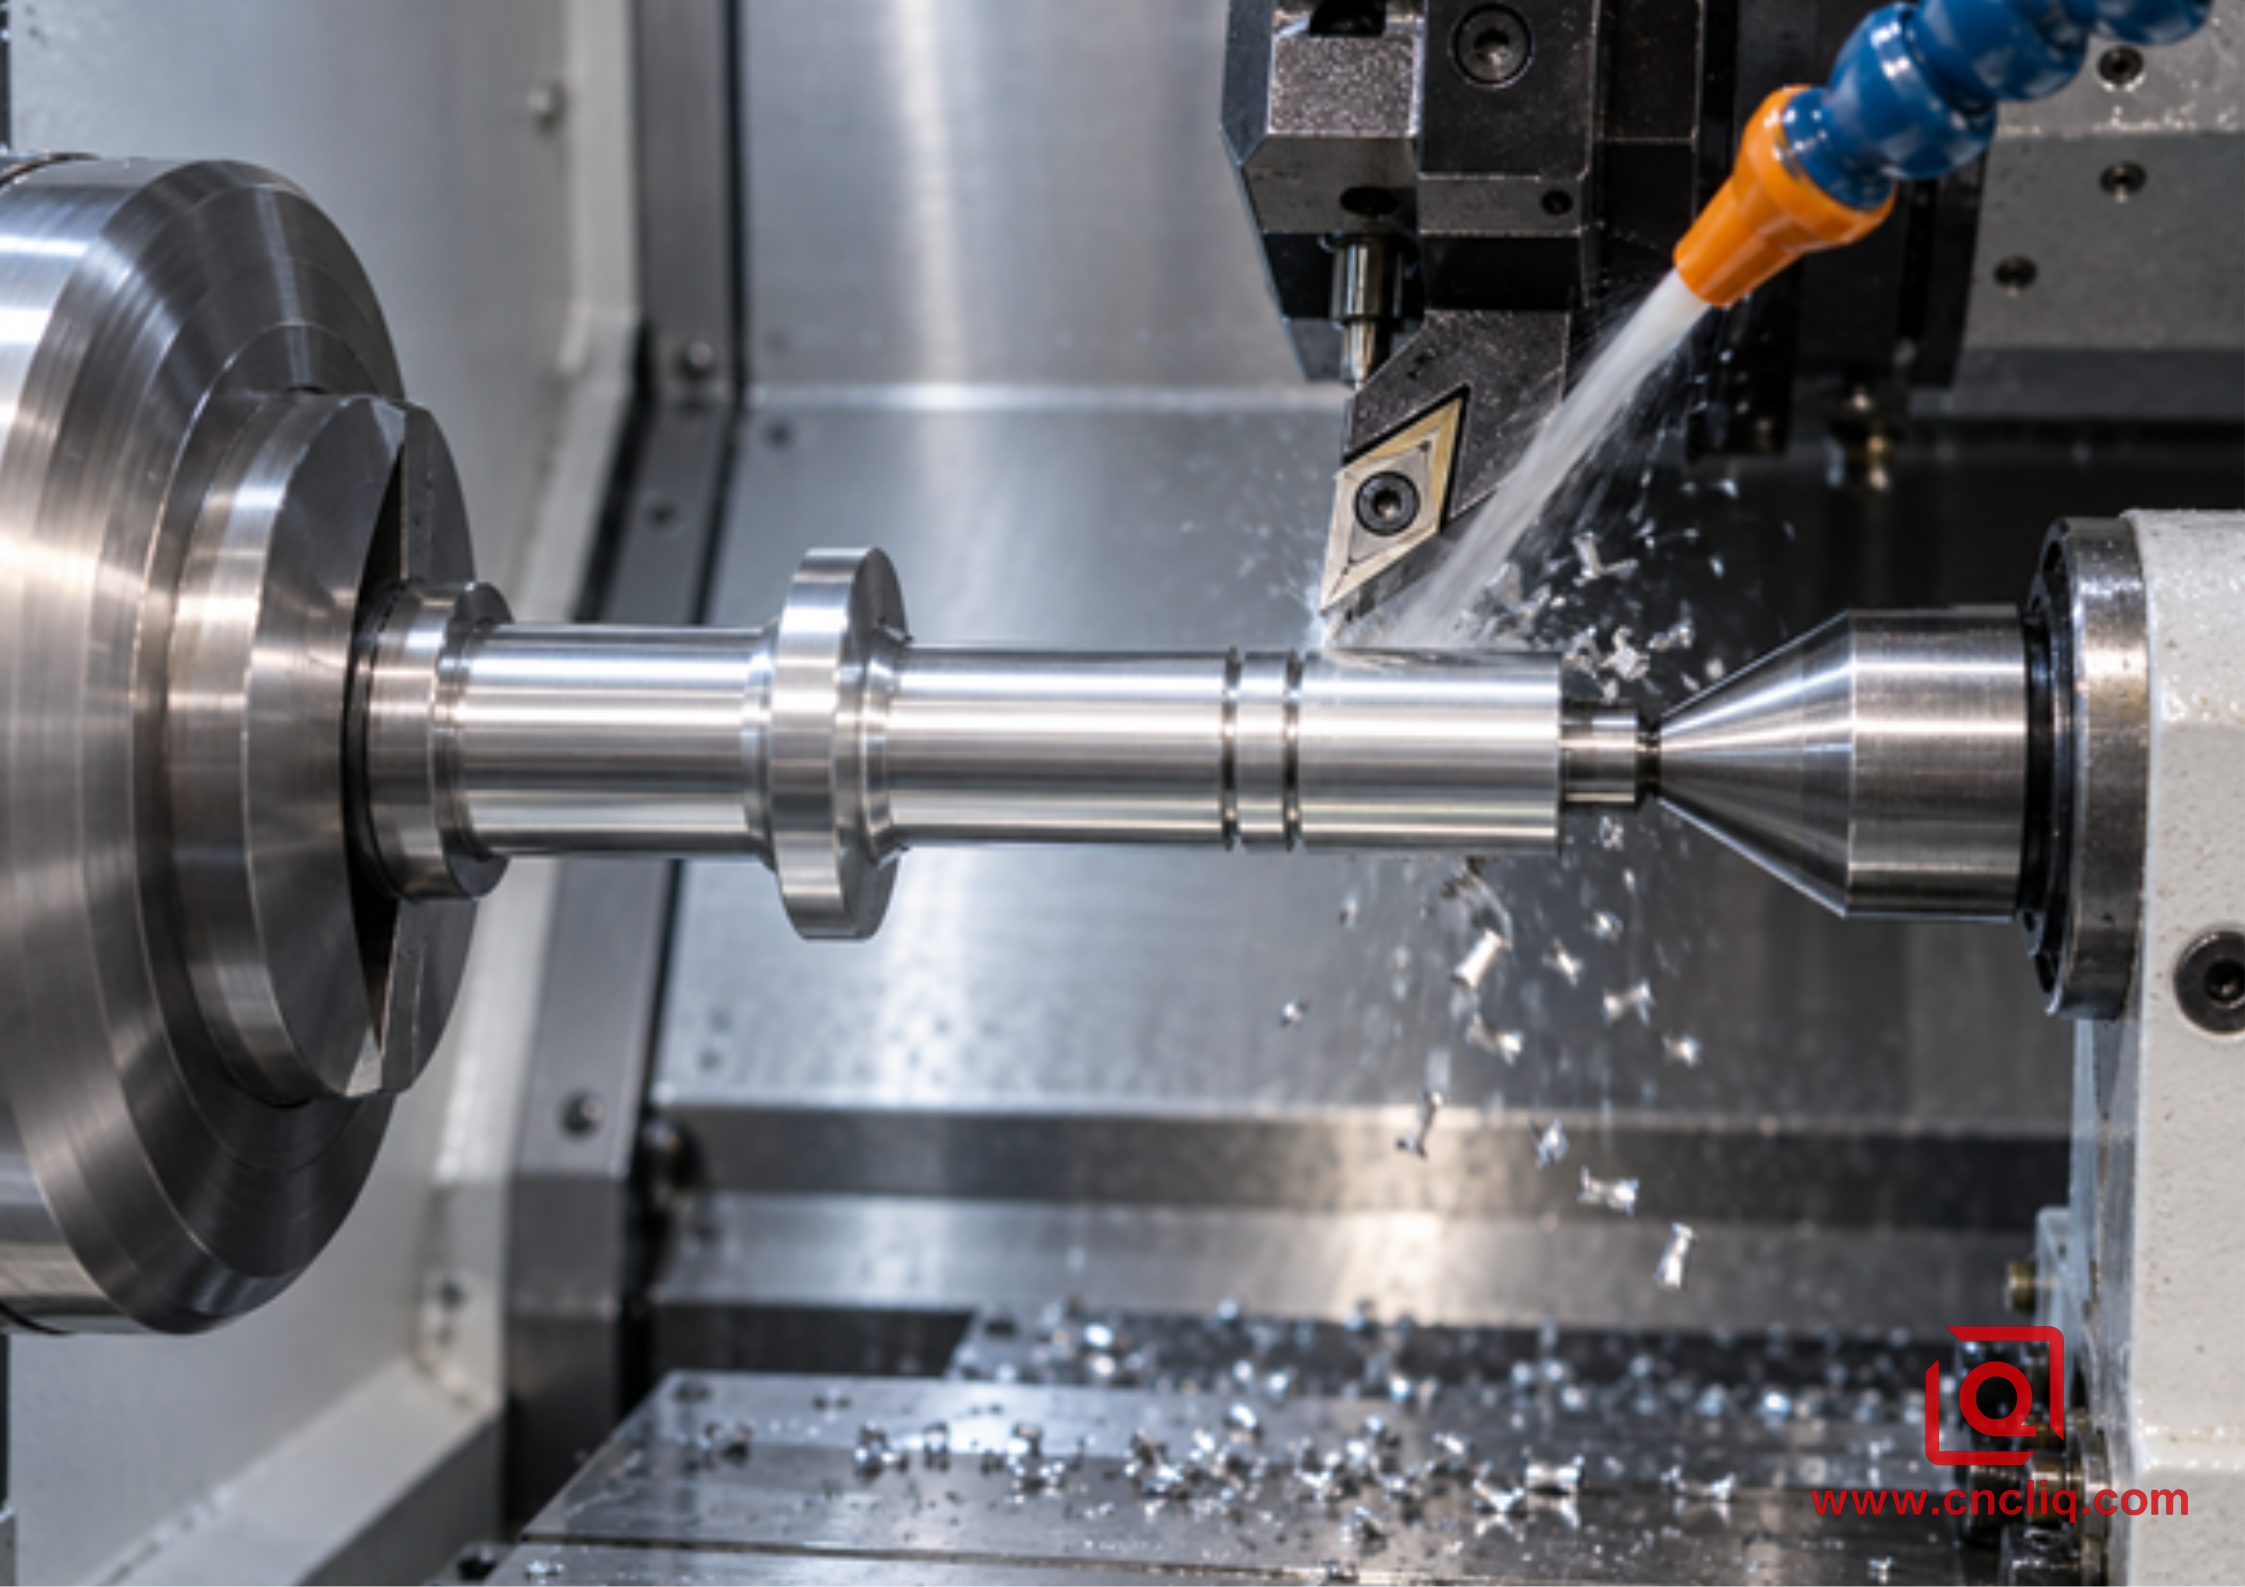
Не следует оценивать качество обработки только по внешнему виду. Измерьте шероховатость поверхности в заданном направлении, проверьте диаметр при контролируемой температуре детали и осмотрите кромку с помощью увеличительного стекла. Блестящая деталь все еще может не соответствовать стандарту Ra; видимый рисунок подачи может быть стабильным по размерам и приемлемым.
8. Анонимизированный композитный корпус: алюминиевая втулка пневматического клапана
Ниже приведён анонимизированный составной пример, созданный для демонстрации реалистичного метода разработки процессов. Он не представлен как запись от одного идентифицируемого клиента или как универсальная гарантия производительности.
Заказчик из сферы промышленной автоматизации запросил втулку пневматического клапана из сплава 6061-T6 с внешним диаметром 32 мм, прецизионным внутренним отверстием для золотника, двумя внешними площадками для уплотнительных колец и черным анодированием. Годовой прогнозируемый объем поставок составлял 18 000 штук в месяц. Наиболее важными требованиями были: окно общего диаметра отверстия 0,015 мм до нанесения покрытия, шероховатость Ra 0,8 мкм на динамических уплотнительных площадках, контролируемые сколы кромок и отсутствие отслоения стружки во внутренних каналах.
В первой технологической концепции использовалась универсальная вставка с покрытием, оставшаяся в револьверной головке после обработки стали. Кромка обеспечивала блестящую поверхность для нескольких деталей, но алюминий постепенно прилипал к передней поверхности. Покрытие становилось мутным, стружка пересекала уплотнительную поверхность, и требовались дополнительные корректировки смещения. Вместо того чтобы компенсировать нестабильность кромки, команда разработчиков перестроила процесс, ориентируясь на образование стружки.
Для черновой обработки команда выбрала прецизионно заточенную С-образную пластину из непокрытого карбида цветных металлов с открытой алюминиевой канавкой для стружки и радиусом закругления 0,8 мм. Для чистовой обработки использовались полированные D-образные пластины с радиусом 0,4 мм, обеспечивающие доступ к участку рядом с плечом с меньшим радиальным усилием. Подача и радиальная глубина были размещены внутри заявленной производителем области контроля стружки. Сопла системы охлаждения были направлены на переднюю грань и выход стружки, а не на корпус держателя. Чистовая обработка отверстия производилась с использованием самого короткого из возможных инструментов для расточки, а критические поверхности измерялись только после определенного периода стабилизации температуры.
В плане контроля анодирование рассматривалось как часть производственного процесса, а не как декоративная обработка. При проверке чертежей размеры до нанесения покрытия были отделены от окончательных функциональных требований, были определены зоны маскирования, и требовался отчет о первом образце, связывающий диаметр отверстия, диаметр контактной площадки, шероховатость и состояние покрытия. Перед выпуском ежемесячной партии был утвержден короткий производственный цикл.
Коммерческий урок так же важен, как и технический: низкая цена вставки не привела к низкой себестоимости детали. Стабильный контроль стружки уменьшил вмешательство оператора и защитил уплотнительные поверхности. Покупатель, сравнивающий поставщиков, должен поинтересоваться, как предлагаемая стратегия установки вставки, допуск на покрытие, способ очистки и план контроля работают вместе, а не просто спрашивать о самой высокой скорости вращения шпинделя.
Лицинь опубликовал Пример прецизионного алюминиевого коллектора. На фотографии показана деталь из алюминия, прошедшая поперечную обработку, очистку и проверку, где важны контроль стружки и качество герметизирующей поверхности. коллекция продукции для применения в полевых условиях Приводит дополнительные проверенные примеры работ по изготовлению изделий из алюминия на заказ для промышленного и телекоммуникационного оборудования.
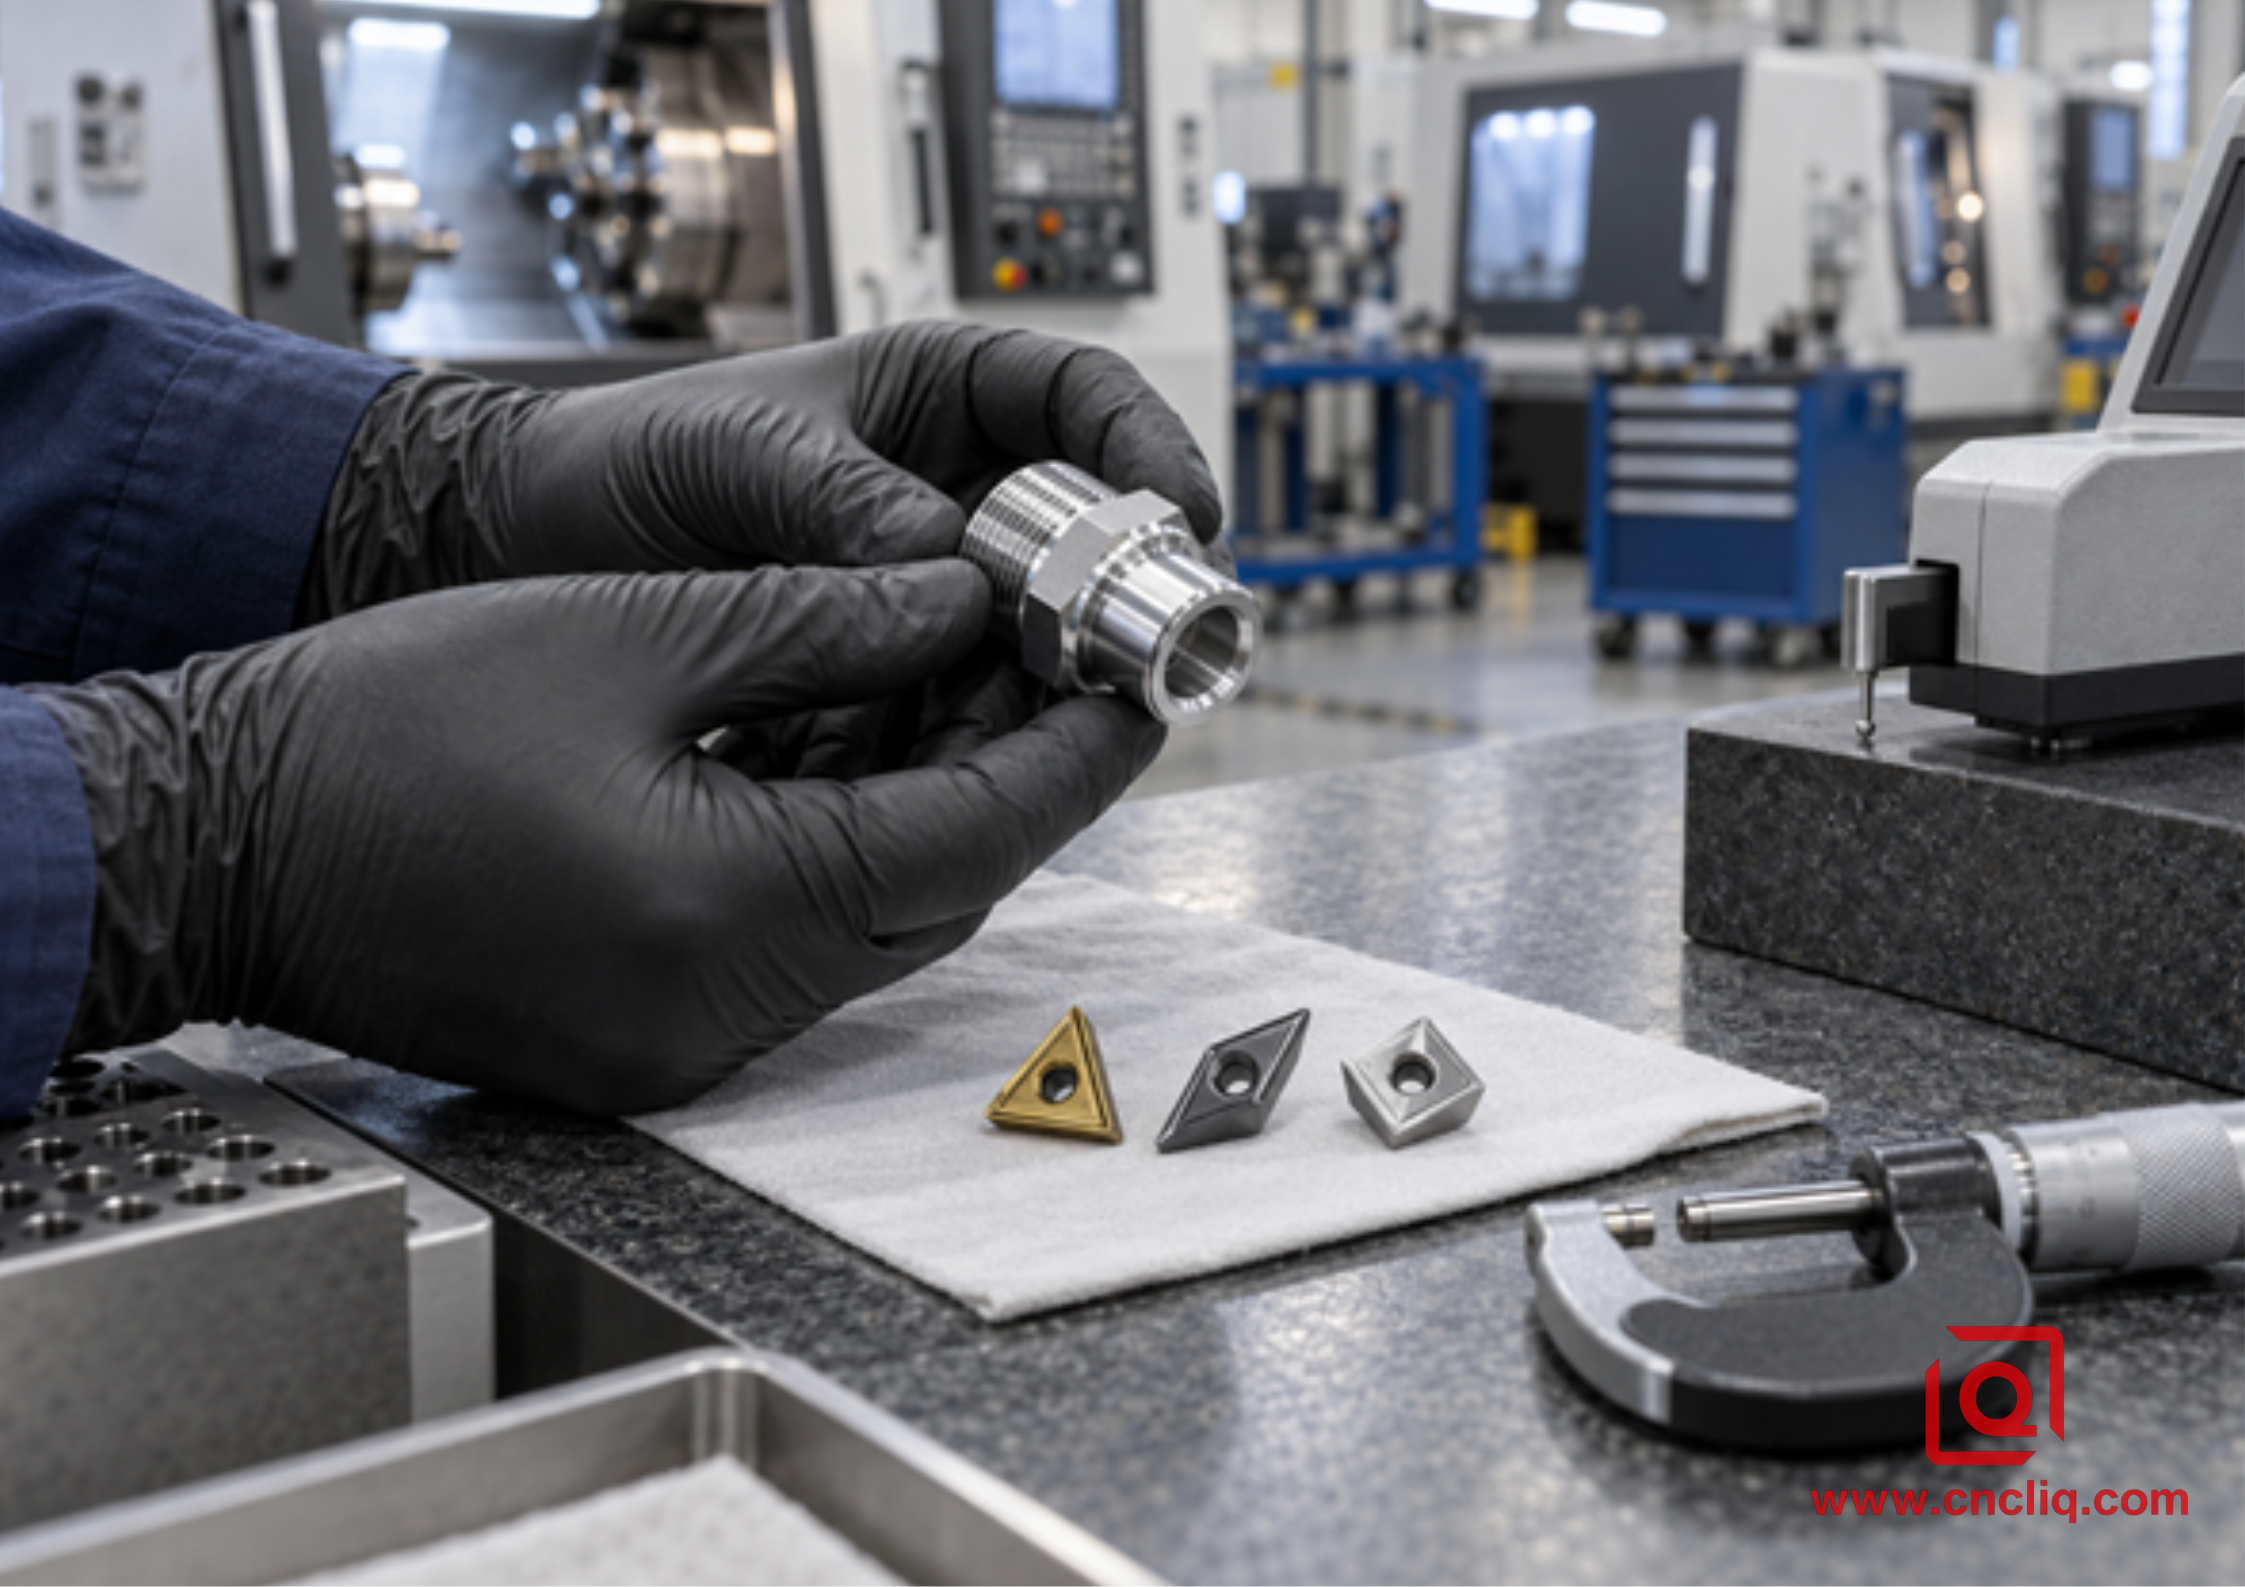
9. Что нужно отправить для получения полезной сметы на токарную обработку на станке с ЧПУ?
Для составления качественного коммерческого предложения необходимо достаточно информации, чтобы выбрать как сам процесс, так и меры по контролю рисков. Отправить:
· 3D CAD плюс управляемый 2D чертеж;
· полный сплав, состояние и приемлемая форма заготовки;
· критические размеры, базовая схема, геометрические допуски и обозначения шероховатости поверхности;
· Количество прототипов, количество выпущенных экземпляров, годовой объем и целевой график;
· Технические характеристики анодирования или гальванического покрытия, ожидаемый цвет, маскирование, а также применимость размеров до или после обработки;
· Примечания к сопрягаемым частям или функциональные примечания для отверстий, резьбы, посадочных мест для уплотнительных колец и запрессованных соединений;
· Документация по проверке, сертификация материалов, требования к чистоте, упаковке и отслеживаемости.
Если вы не уверены в экономической целесообразности использования полированного твердосплава или PCD-чипа, укажите прогнозируемую длину и длину критической поверхности. Инженерная команда Liqin может проверить чертеж, выявить риски, связанные с доступом к пластинам или контролем стружки, и подготовить предложение по изготовлению. Воспользуйтесь возможностями сайта. Контрольный список запроса предложений на обработку на станках с ЧПУ и свяжитесь с командой с файлами САПР и необходимым сроком поставки.
Нажмите здесь для отправки вашего запроса. 👆
Часто задаваемые вопросы
1. Какой сорт пластин лучше всего подходит для токарной обработки алюминия 6061 на станках с ЧПУ?
Для большинства опытных образцов и серийного производства из сплава 6061 наиболее предпочтительным вариантом является прецизионно шлифованный, зеркально отполированный, непокрытый мелкозернистый твердосплав, предназначенный для материалов ISO N, поскольку он сочетает в себе острую кромку и разумную стоимость. Специальное покрытие из цветных металлов с низким коэффициентом трения может помочь, когда адгезия остается проблемой, а использование PCD становится более оправданным при длительных, стабильных производственных циклах или для поверхностей, которые должны оставаться неизменными для многих деталей. Окончательное решение должно быть принято на основе таблицы марок сплава, предоставленной производителем инструмента, и контролируемых испытаний.
2. Какие вставки лучше подходят для алюминия: CCGT или DCGT?
Ни один из вариантов не является универсально лучшим. CCGT обеспечивает более прочный угол 80° и хорошо подходит для общего токарного обработки наружных поверхностей, торцевой обработки и многих операций расточки. DCGT имеет более тонкий наконечник 55°, поэтому он легче достигает профилей, подрезов и деталей плеча, а также может уменьшить контакт при деликатной чистовой обработке. Выбирайте CCGT, когда преобладают прочность и универсальность применения; выбирайте DCGT, когда преобладают доступ и легкая профилировка, а затем убедитесь, что угол держателя и траектория инструмента обеспечивают необходимый зазор.
3. Должны ли алюминиевые токарные вставки иметь покрытие или быть без покрытия?
Непокрытый полированный карбид часто предпочтительнее, поскольку шлифовка и полировка позволяют сохранить очень острую кромку с низким коэффициентом трения. Некоторые покрытия, специально разработанные для обработки цветных металлов, включая определенные растворы типа DLC, могут препятствовать адгезии без ущерба для требуемой остроты. Универсальное покрытие для стали не является автоматически подходящим и может иметь хонинговальный станок, способствующий образованию нароста на режущей кромке. Выбор следует основывать на данных производителя по применению на алюминии, а не на цвете покрытия.
4. Почему алюминиевая стружка долго сохраняется даже при использовании устройства для дробления алюминия?
Стружколом работает только в пределах заданного диапазона подачи и глубины резания. Очень лёгкий чистовой проход может никогда не протолкнуть стружку в канавку, в то время как низкая подача может создать тонкую ленту, которая изгибается, а не ломается. Проверьте точную карту контроля стружки пластины, увеличьте подачу или глубину в пределах безопасных значений, улучшите направление охлаждающей жидкости и убедитесь, что сам сплав не является особенно пластичным. Никогда не меняйте параметры, не учитывая качество обработки, жёсткость и нагрузку на шпиндель.
5. Когда метод PCD окупается при токарной обработке алюминия?
Технология PCD наиболее привлекательна, когда рез стабилен, объем производства высок, время простоя при смене инструмента имеет значение, важна стабильность качества обработки, или абразивный кремний быстро изнашивает карбид. Однако она может оказаться невыгодной для прототипов, часто переделываемых деталей или прерывистых резов, которые приводят к сколам хрупкой алмазной кромки. Сравните стоимость каждой принятой детали, включая стоимость вставки, использованных кромок, время цикла, остановки контроля, брак и смены инструмента; самая дешевая кромка и самая дешевая готовая деталь часто оказываются разными.
Нажмите здесь для отправки вашего запроса. 👆
Краткое содержание
Успешная токарная обработка алюминия на станках с ЧПУ начинается с острой режущей кромки, ориентированной по стандарту ISO N, но в конечном итоге решающее значение имеют такие факторы, как марка стали, полировка, форма, угол заточки, стружколом, радиус закругления, подача, глубина резания, жесткость и подача охлаждающей жидкости. Начните с полированной твердосплавной заготовки для общих испытаний, оцените параметр PCD, если абразивный износ или объем обработки это позволяют, удерживайте скорость резания в пределах допустимого диапазона стружкоотдачи, установленного поставщиком, и проверьте процесс на реальном сплаве и с использованием соответствующей настройки. Предложение, включающее в себя состояние сплава, критически важные параметры обработки поверхности, требования к покрытию, объем партии и потребности в контроле качества, позволяет заводу создать стабильный процесс, а не устанавливать цены на неизвестные параметры.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневное обслуживание клиентов и послепродажная поддержка:service@shturl.zhuwanying@cncliq.com
Новый запрос, обсуждение цены и заказа:business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наша производственная база занимает площадь 6500 м² и оснащена более чем 150 станками, работающими по 4-осевой и 5-осевой схемам. Обработка на станках с ЧПУФрезерование, токарная обработка, холодная экструзия и литье под давлением — все под одной крышей. Такая организация работы позволяет нам бесперебойно управлять проектами, доводя детали от первоначальных CAD-концепций до окончательной отгрузки.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады ответить на ваши вопросы и предоставить образцы. Посетите наш веб-сайт или свяжитесь с нами напрямую Для получения конкурентного предложения!
