 Русский




1. Переосмысление производства алюминиевых изделий по OEM-заказам.
Зайдите на производственный участок любого крупного предприятия по выпуску алюминиевых деталей . Прислушайтесь к работе прессов. Когда 500-тонный гидравлический цилиндр ударяет по холодной алюминиевой заготовке, он не просто срезает материал, придавая детали нужную форму. Он заставляет твердый металл течь, как высоковязкая масса, идеально выравнивая внутреннюю структуру зерна вдоль контуров матрицы. Мы называем это непрерывным потоком зерна. Именно поэтому компоненты, изготовленные методом холодной экструзии, обычно превосходят стандартные аналоги, обработанные на станках с ЧПУ , по усталостной прочности, ударопрочности и общей структурной целостности.
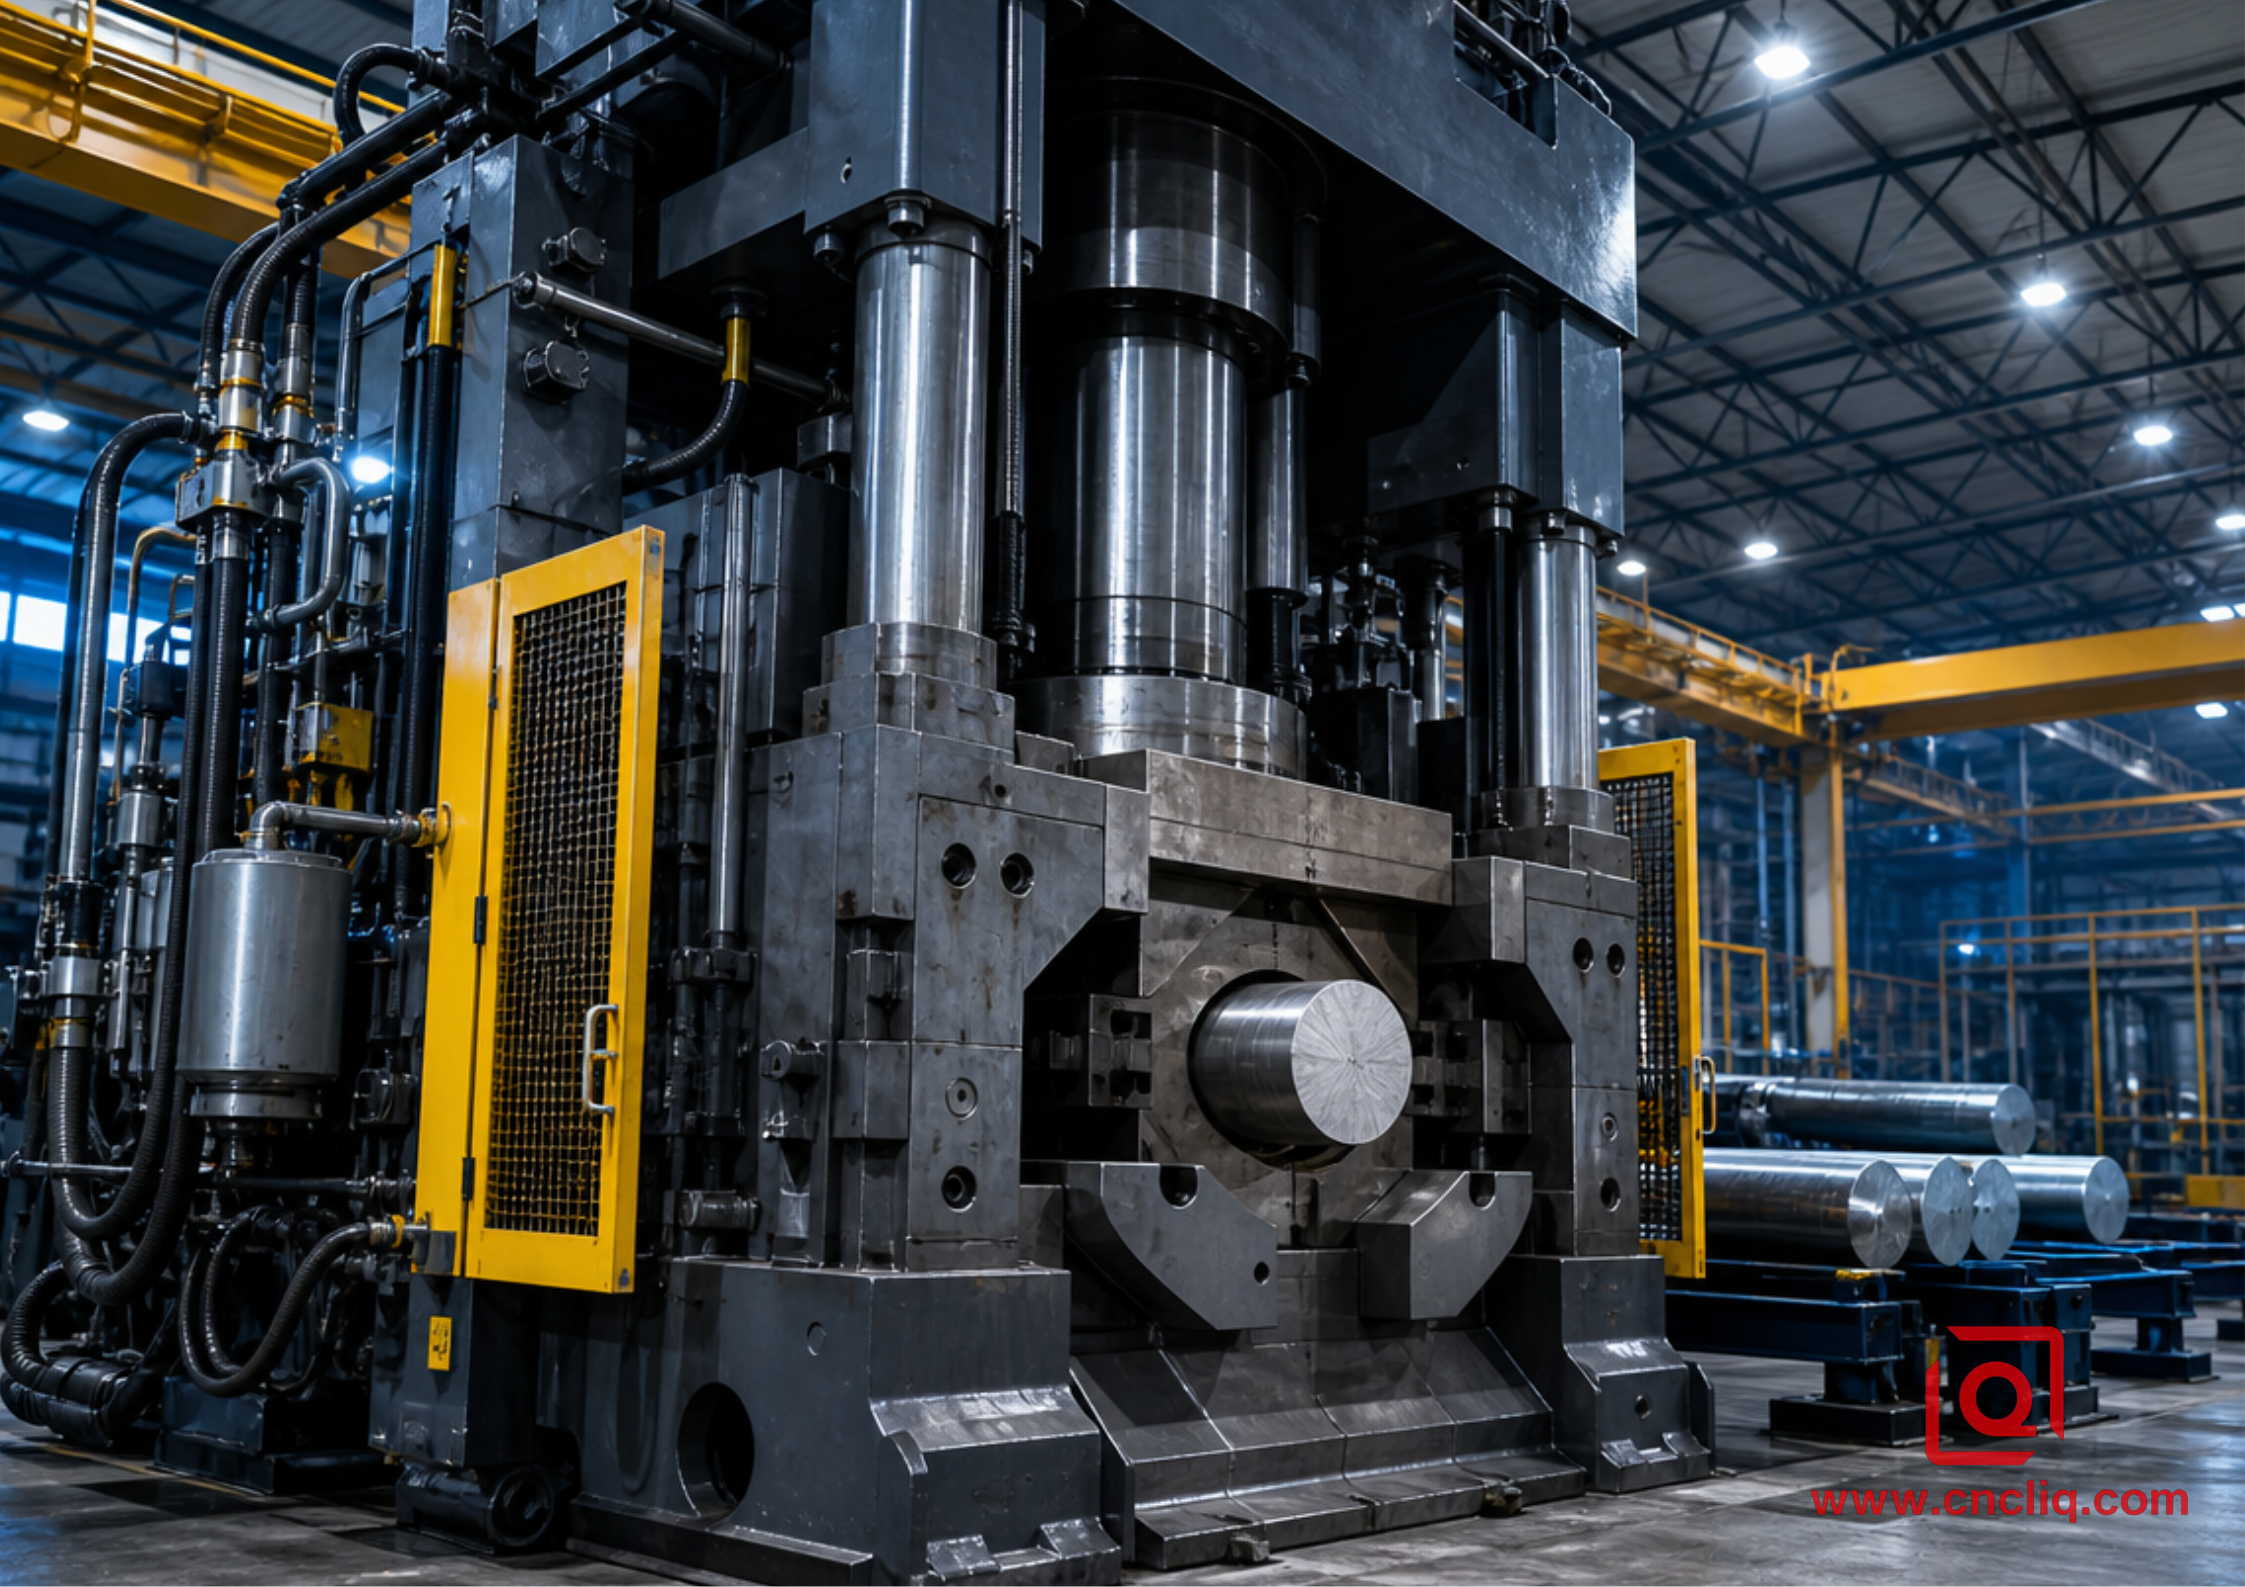
Но вот реальность, с которой мы сталкиваемся каждый вторник во время проверки инженерных чертежей: заказчики и инженеры присылают нам красивые, очень сложные CAD-файлы, идеально оптимизированные для многоосевого фрезерования, но совершенно непригодные для холодной экструзии. Они требуют нулевого угла уклона для глухих отверстий глубиной 50 мм. Они указывают идеально ровные внутренние днища с острыми внутренними углами в 90 градусов. Это просто не работает в мире экструзии. Если вы попытаетесь использовать такую геометрию, пуансон из инструментальной стали немедленно застрянет, деформированный в горячем состоянии алюминий будет агрессивно притираться к стенкам матрицы, и срок службы вашего инструмента резко сократится со 100 000 ударов до менее чем 5000. Проектирование для прецизионной холодной экструзии требует фундаментального изменения механического мышления. Вы больше не управляете удалением стружки. Вы управляете пластической деформацией под высоким давлением.
2. Выбор правильных алюминиевых сплавов
Давайте поговорим о выборе сплавов и физической реальности напряжения текучести. Не все марки алюминия хорошо текут. Чистые алюминиевые сплавы, такие как серия 1070 (обладающая чистотой алюминия 99,7%), прекрасно деформируются под давлением. Этот материал без труда течет, образуя сложные высокоплотные ребра радиатора, требующие относительно небольшого усилия прессования. Однако для прочных конструкционных компонентов необходима серия 6000. Сплавы, такие как 6061 и 6082, являются нашей повседневной основой на заводе. Они находятся в оптимальном металлургическом диапазоне — обладают достаточной естественной пластичностью в состоянии термообработки Т4, чтобы выдержать значительное уменьшение площади поперечного сечения на 75%, но при этом способны достичь минимальной прочности на растяжение 290 МПа после тщательного цикла искусственного старения в термообработке Т6 в соответствии со стандартами ASTM B221.
Что происходит, когда покупатель требует прочности, характерной для аэрокосмической отрасли? Попробуйте протолкнуть заготовку из сплава 7075-T6 в холодном состоянии через твердосплавную матрицу без предварительного отжига? Внутренний инструмент разрушится. Сдвиговое напряжение текучести алюминия серии 7000 в условиях пикового старения превышает пределы сжатия большинства стандартных штамповочных установок. Если ваш проект специально требует использования алюминия серии 7000, используемого в аэрокосмической промышленности, мы должны сначала полностью отжечь заготовку до состояния O-temper, выполнить экструзионную обработку, а затем провести полную термообработку и быстрое охлаждение для восстановления механических свойств. Тщательно выбирайте материал с самого начала. Это напрямую определяет требуемую мощность пресса, скорость износа матрицы и, в конечном итоге, цену изделия.
Геометрия определяет устойчивость при работе на прессе. Острые внутренние углы создают мгновенные, катастрофические концентраторы напряжений. В течение миллисекунды экструзионного хода твердый металл резко ускоряется вокруг этих углов инструмента. Если радиус слишком мал, материал будет срезаться и разрываться, а не плавно течь. Необходимо обеспечить радиус не менее 0,5 мм на всех внутренних углах. Радиус 1,5 мм значительно превосходит этот показатель. Толщина несущей стенки должна быть строго равномерной. Быстрые, неконтролируемые переходы от сплошного основания толщиной 12 мм к тонкой цилиндрической стенке толщиной 2 мм мгновенно нарушают динамику потока материала, вызывая внутренние пустоты, воздушные карманы или некрасивые складки на внешней поверхности.
Затем рассмотрим углы уклона. Операторы станков с ЧПУ обычно не любят углы уклона; производители экструзионных инструментов требуют их наличия. Уклон от 0,5° до 1,5° по внутреннему диаметру (ID) глубокого полого цилиндра позволяет пуансону плавно отходить после достижения упора. Без этого конкретного угла вы полностью полагаетесь на механический выталкивающий штифт, упирающийся в основание, для снятия детали с пуансона, и рискуете сильно деформировать горячую, только что отформованную алюминиевую деталь.
| Особенность дизайна | Предел обработки на станках с ЧПУ | Оптимальная зона холодной экструзии | Примечание для торгового зала |
| Внутренний угол тяги | 0° (предпочтительно) | 0,5° - 1,5° | Обеспечивает отвод пуансона; предотвращает заедание стали H13. |
| Внутренние радиусы скругления углов | R0,0 мм (Острый) | R0,5 мм - R2,0 мм | Устраняет зоны застоя металла и предотвращает разрыв при сдвиге. |
| Изменение толщины стенки | Бесконечность | Максимальное соотношение 2:1 | Обеспечивает равномерную скорость потока; предотвращает образование складок на поверхности. |
| Глубина глухого отверстия (соотношение глубины и ширины) | > 10:1 (бурение с вертикальным расположением поршней) | Максимальное соотношение 4:1 (прямая экструзия) | Смещение пуансона происходит, если длина неподдерживаемого участка слишком велика. |
| Стандартный допуск по идентификатору | ±0,01 мм | ±0,05 мм - ±0,10 мм | Для более жестких требований требуется гибридная чистовая обработка на станке с ЧПУ. |
Как мы на самом деле готовим производственную партию? Мы не просто засыпаем необработанные заготовки в бункер. Вот наша точная, бескомпромиссная последовательность химической подготовки на производственном участке для партии автомобильных компонентов с жесткими допусками:
-
Динамическая проверка объема заготовки. Масса алюминиевой заготовки должна идеально соответствовать математически рассчитанному объему готовой детали, плюс небольшой, строго контролируемый припуск на облой. Мы строго придерживаемся отклонения по весу ±0,5%.
-
Щелочная очистка при температуре 65°C. Мы тщательно удаляем все остатки смазочно-охлаждающих жидкостей, оставшиеся после распиловки заготовок.
-
Погружение в ванну с фосфатом цинка. Скольжение чистого алюминия по чистой инструментальной стали под действием силы в 400 тонн — гарантированный рецепт холодной сварки. Кислотная реакция образует микропористый кристаллический слой на поверхности алюминия.
-
Погрузите изделие в ванну с реактивным стеаратом натрия при температуре 70°C. Мыло вступает в химическую реакцию со слоем фосфата цинка, образуя стеарат цинка. Температура плавления этого соединения выше, чем температура теплоты трения, возникающей во время экструзионного цикла.
-
Предварительно нагрейте штампы из карбида вольфрама до 150 °C. Холодная обработка инструмента резко охлаждает внешнюю оболочку алюминиевого стержня при контакте, что немедленно вызывает резкое повышение напряжения текучести материала и приводит к разрыву поверхности.
-
Обработайте первые пять деталей. Снимите их с конвейера. Разрежьте одну деталь прямо по средней оси. Протравите поперечное сечение реактивом Келлера. Поместите деталь под металлургический микроскоп, чтобы убедиться в идеальной непрерывности линий потока вокруг критического радиуса фланца. Если линии обрывались, значит, металл разрезался. Немедленно снизьте скорость перемещения пуансона с 45 мм/с до 28 мм/с.
3. Пример из практики инженерного проектирования: сокращение брака на 82% при изготовлении сенсорной втулки с глухим отверстием.
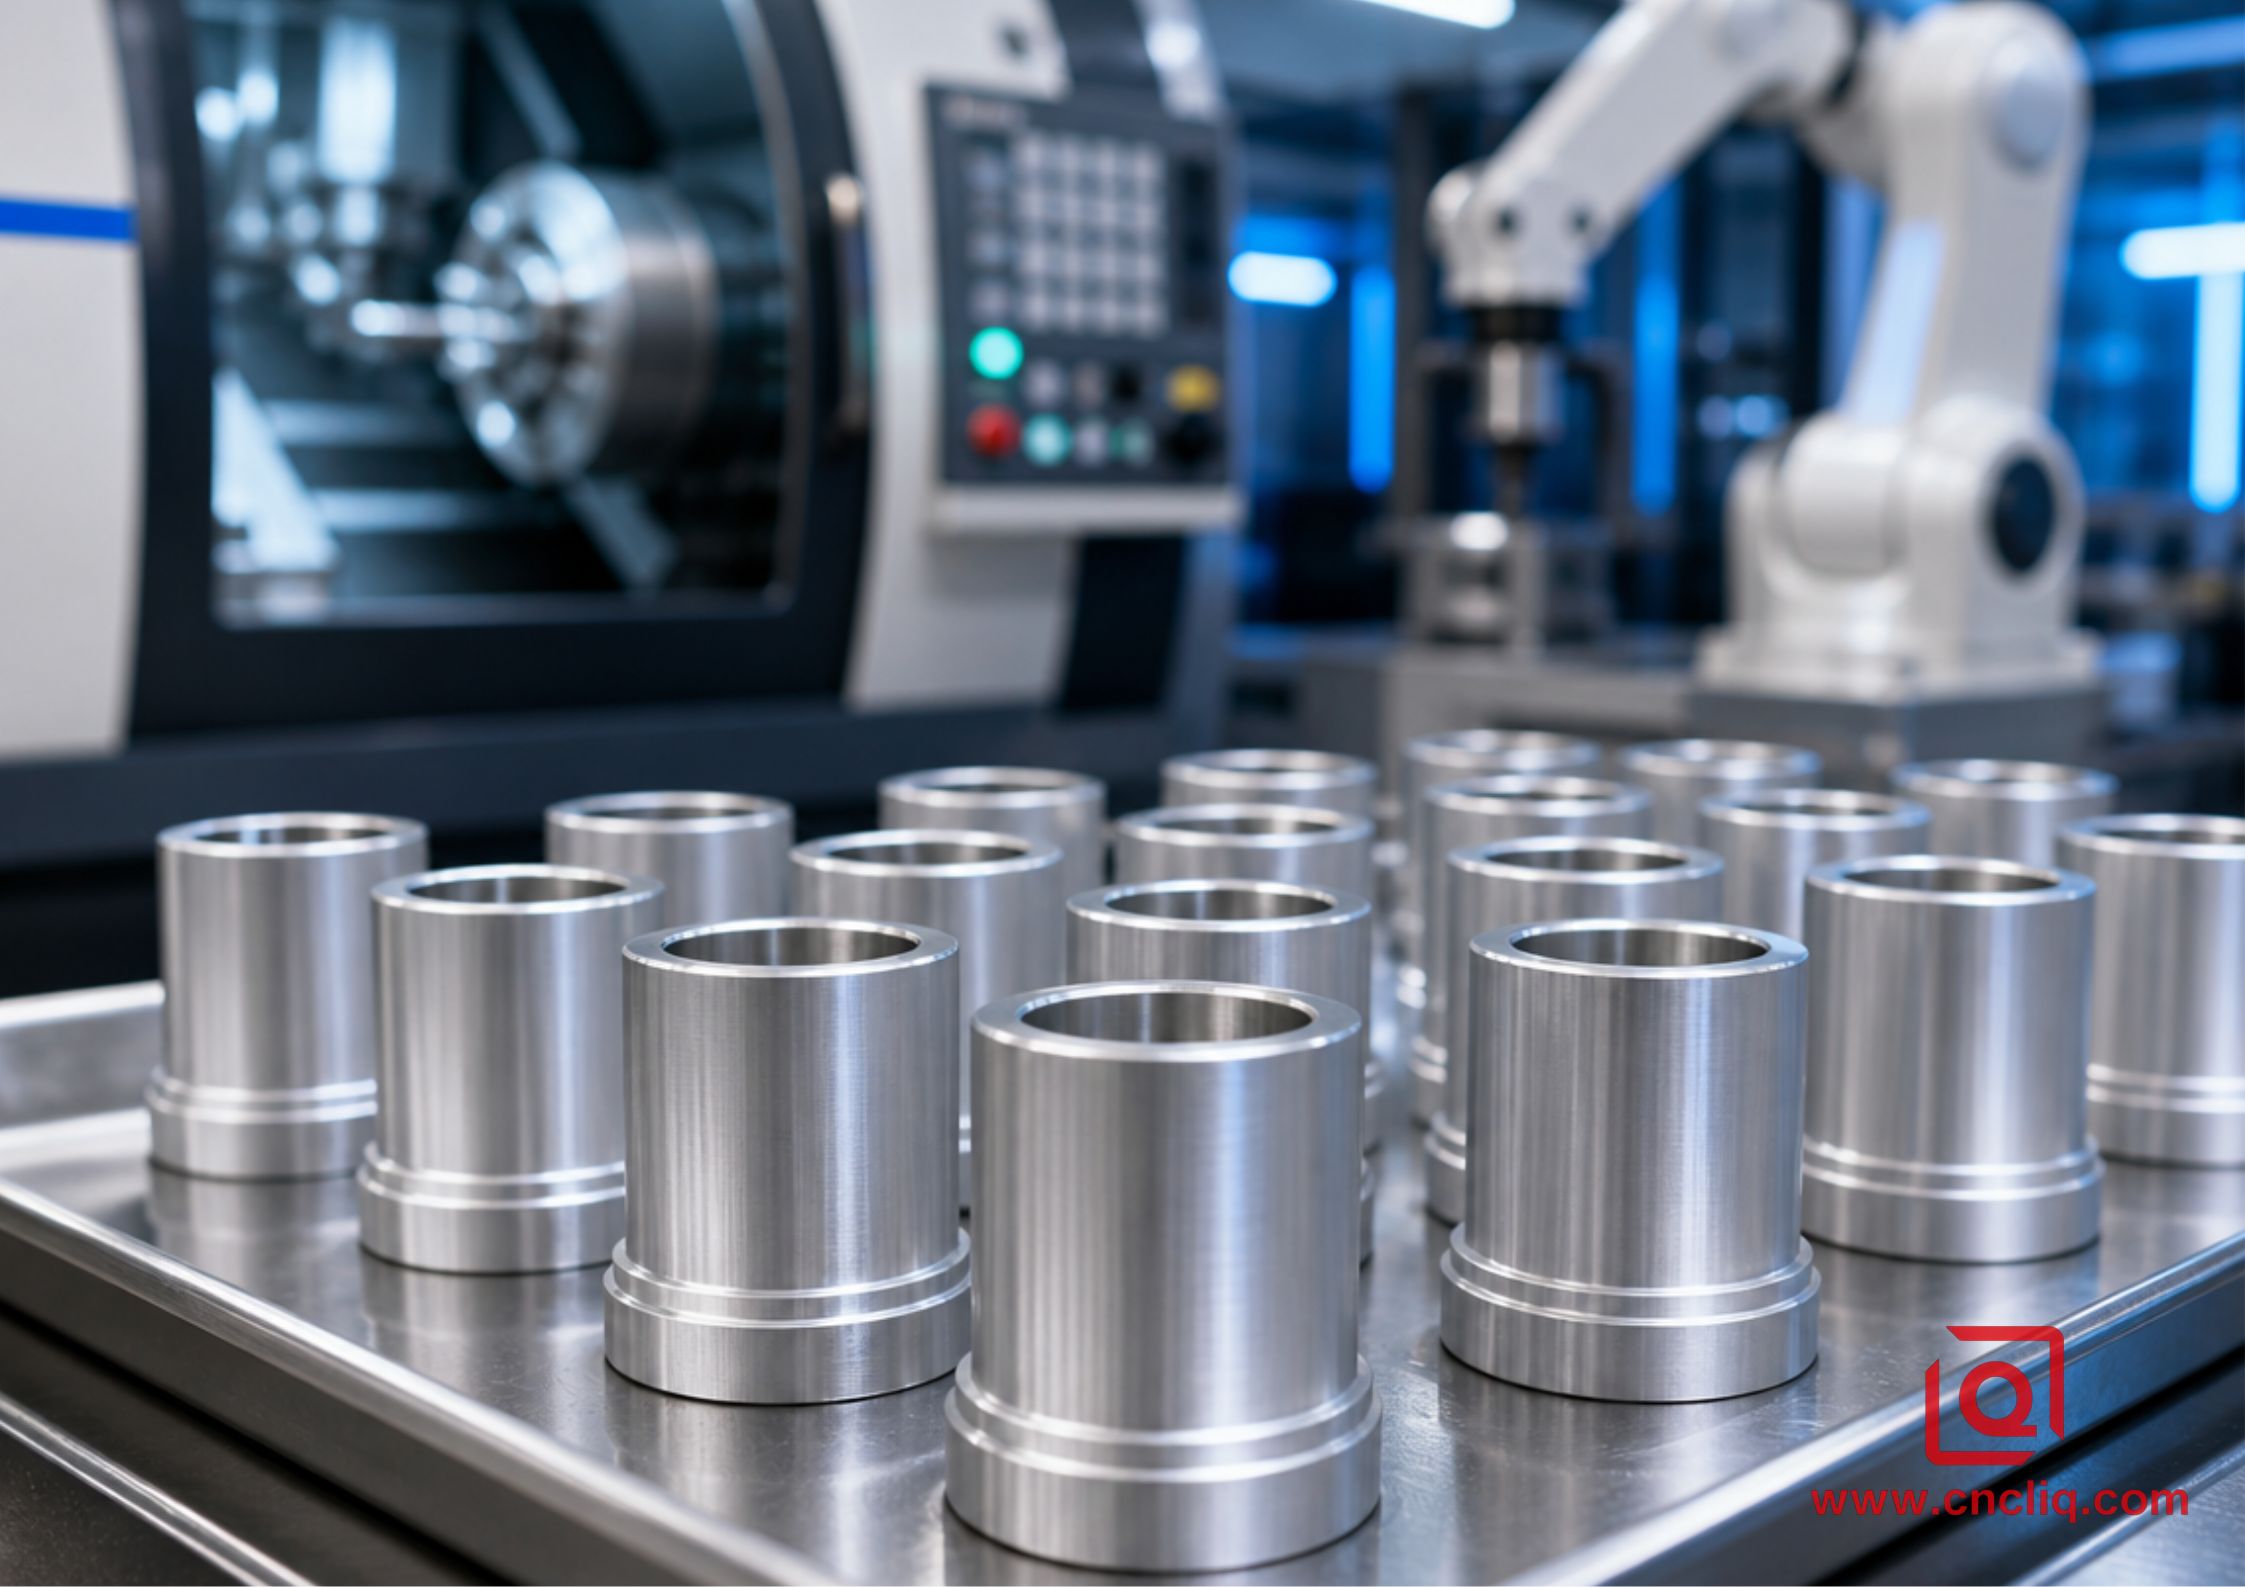
Рассмотрим конкретный пример из реальной жизни. Анонимному поставщику первого уровня для автомобильной промышленности требовалась непрерывная партия из 50 000 глухих трубок для датчиков в месяц для системы контроля давления жидкости. В первоначальном инженерном чертеже был указан алюминий 6061, внутренний диаметр 18 мм, общая глубина 65 мм и тонкая равномерная толщина стенки 1,5 мм. Их первоначальный прототип для проверки был изготовлен исключительно на станке с ЧПУ из цельного прутка. Стоимость единицы продукции буквально истощала их бюджет на закупки, поскольку они превращали примерно 82% дорогостоящего необработанного алюминиевого прутка в лом. Они обратились к нам за высокопроизводительным решением для OEM-производителей, использующих технологию холодной экструзии.
Основная проблема заключалась в допусках на размеры. Первоначальный чертеж требовал идеально плоского дна внутри глубокого глухого отверстия, острых внутренних углов в 90 градусов и жесткого допуска ±0,015 мм по всей длине внутреннего диаметра 65 мм.
Мы связались с их ведущей инженерной командой и объяснили им точные физические принципы работы полости матрицы. Когда плоский пуансон упирается в дно под максимальным давлением, вытесненный металл вынужден выталкиваться наружу и с силой перемещаться вверх по бокам инструмента. Острый угол полностью ограничивает этот критически важный боковой поток, задерживая клин из неподвижного алюминия — то, что мы называем зоной мертвого металла. Металл вокруг него срезается за пределы этой зоны, создавая серьезное локальное слабое место, подверженное прорыву под давлением.
Мы предложили обязательное изменение конструкции: мы добавили внутренний радиус скругления 1,5 мм у основания отверстия и непрерывный уклон 0,75° на внутренней стенке, чтобы обеспечить возможность снятия детали с пуансона на высоких скоростях без заедания. Что касается жесткого допуска по внутреннему диаметру, то ±0,015 мм физически невозможно получить прямо из матрицы экструзионного пресса. Стандартная прецизионная экструзия обычно обеспечивает соответствие стандартам ISO 2768-mK или IT9. Мы же уверенно гарантировали ±0,08 мм прямо со станины пресса.
Компромисс в производстве оказался весьма эффективным. Сначала мы методом холодной экструзии получаем форму, близкую к окончательной, что позволяет мгновенно сэкономить 82% материала и закрепить превосходную упрочненную структуру зерна. Затем мы без проблем устанавливаем экструдированные заготовки в специально оборудованный автоматизированный токарный станок с ЧПУ. Мы проводим быструю, высокоэффективную чистовую обработку за 6 секунд, строго по внутреннему диаметру и плоскому дну, чтобы достичь точного соответствия спецификации ±0,015 мм. Клиент рассмотрел гибридный процесс и одобрил его. Мы обработали заготовки из сплава 6061, подвергли их термообработке T6 и поставили первую партию из 50 000 заготовок ровно на 38% дешевле первоначальной целевой стоимости. В ходе внутренних испытаний под давлением 120 бар не было зафиксировано ни одного структурного дефекта.
4. Целостность поверхности после экструзии: снятие напряжений и контроль анодирования.
Наконец, не следует игнорировать реалии постобработки. Холодная экструзия по своей природе оставляет огромные остаточные напряжения внутри алюминиевой матрицы. Нельзя просто бросить эти свежесформованные детали прямо в жесткую анодирующую ванну и ожидать безупречного внешнего вида, соответствующего аэрокосмическим стандартам. Экстремальное давление сжатия сильно упрочняет поверхность. Если чертеж заказчика требует строгого анодирования серной кислотой типа II в соответствии со стандартами MIL-A-8625, мы всегда требуем термической обработки для снятия напряжений или строго контролируемого времени травления щелочью. Стандартное автоматизированное 5-минутное химическое травление агрессивно воздействует на обнажённые участки с сильной деформацией зерен вблизи зон сдвига, что приводит к некрасивой, полосатой, неравномерной матовой поверхности. Мы специально сокращаем время травления щелочью до точных 90 секунд. Мы очищаем, осветляем и анодируем деталь. Затем мы герметизируем поры в ванне с ацетатом никеля. Конечный результат — это безупречный с точки зрения внешнего вида, структурно превосходящий компонент OEM-производителя, который просто невозможно воспроизвести с помощью обычной механической обработки.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
В1: Какова типичная стоимость оснастки для изготовления алюминиевых профилей методом холодной экструзии по индивидуальному заказу, и когда достигается точка безубыточности по сравнению с обработкой на станках с ЧПУ?
Изготовление нестандартной оснастки для холодной экструзии обычно обходится от 3500 до 12 000 долларов. Этот разброс зависит от геометрии детали, количества вставок и от того, используется ли карбид вольфрама или термообработанная сталь H13. По сравнению с многоосевым фрезерованием на станках с ЧПУ, переходный период обычно приходится на 3000–5000 деталей. После этого порога основная экономия материала становится очевидной — потери стружки сокращаются с 70% и более до менее 15%, — в то время как цикл прессования от 2 до 6 секунд быстро сокращает затраты на изготовление штампа на начальном этапе.
В2: Можно ли добиться высокой точности отверстий и резьбы непосредственно после экструзионного пресса без дополнительных операций?
Нет. Точная холодная экструзия позволяет с легкостью достигать допусков по размерам от ±0,05 мм до ±0,10 мм (класс прочности IT8–IT9) сразу после штамповки. Однако такие элементы, как глухая внутренняя резьба, прецизионные отверстия для подшипников (±0,01 мм) или канавки для уплотнительных колец с критически важной обработкой поверхности, по-прежнему требуют быстрой вторичной токарной или фрезерной обработки на станке с ЧПУ. Наш стандартный подход заключается в холодной экструзии с получением формы, близкой к окончательной, для создания основной геометрии, за которой следует высокоскоростная обработка на станке с ЧПУ для получения элементов с жесткими допусками.
В3: Какой алюминиевый сплав обеспечивает наилучший баланс между выходом годной детали при экструзии и прочностью готовой конструкции?
Для общего применения в конструкционной и автомобильной промышленности сплавы 6061 и 6082 обеспечивают наилучшие рабочие характеристики. В более мягком состоянии (T4) они плавно деформируются под большим усилием, не раскалываясь и не вызывая преждевременного износа инструмента. После формовки стандартная термообработка T6 (термическая обработка раствором, закалка в воде и искусственное старение при 175°C) повышает их предел текучести при растяжении до более чем 240 МПа.
Вопрос 4: Каким образом холодная экструзия повышает усталостную долговечность алюминиевой детали по сравнению с механической обработкой из прутка?
При обработке детали из экструдированного прутка режущий инструмент перерезает непрерывные линии металлического зерна в каждом плече, резьбе и углу, создавая микронадрезы, которые способствуют усталостному растрескиванию под циклической нагрузкой. Холодная экструзия перенаправляет и сжимает структуру зерна точно по геометрии полости матрицы. Поскольку линии кристаллического потока остаются непрерывными и параллельными контуру детали, предел усталости и сопротивление давлению разрыва увеличиваются на 20–35%.
В5: Какого качества поверхности можно ожидать непосредственно от фильер для холодной экструзии, и поддерживается ли на них цветное анодирование?
Сразу после формовки, при холодной экструзии, достигается шероховатость поверхности Ra от 0,4 мкм до 1,6 мкм — заметно лучше, чем у стандартных отливок или обработанных на станке поверхностей. Однако сильная пластическая деформация и толстые смазочные пленки оставляют трудноудаляемый слой. Его необходимо удалить горячей щелочной промывкой и точно настроенным щелочным травлением перед обработкой в ванне. После такой подготовки, холодноформованный сплав 6061 равномерно наносит твердое покрытие типов II и III, без каких-либо пористых включений.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Если вы хотите, чтобы крупносерийное производство алюминиевых деталей методом холодной экструзии окупилось, ваш подход к проектированию должен измениться: перестаньте ориентироваться на стружку при чертежах и начните моделировать поток металла. Задавайте деталям правильные углы, учитывайте реальный уклон и сбалансированные сечения стенок. Решайте сложные задачи с помощью раздельного подхода: пусть пресс выдавливает заготовки с почти идеальной структурой волокон, а затем отправляйте деталь на высокоскоростной станок с ЧПУ для точной обработки. Когда ваши 3D-модели учитывают физику потока пластика, вы сокращаете количество отходов, продлеваете срок службы штампов и получаете высокую износостойкость при минимальных затратах.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
