 Русский




Вы все еще не можете решить, подходит ли миниатюрный алюминиевый вал для станка швейцарского типа или для стандартного токарного центра с ЧПУ? Прочитайте это руководство, прежде чем утверждать следующее предложение. Первый образец может выглядеть хорошо, но при этом скрывать неудобный производственный процесс. Длинные шейки начинают вибрировать. Повторная затяжка патрона приводит к биению. Поперечное отверстие заносит заусенец в сборку. Затем цена увеличивается, когда появляется дополнительное время на фрезерование и контроль качества.
Одной лишь точностью недостаточно для начала работы. Обе платформы позволяют изготавливать детали превосходного качества, если геометрия соответствует конфигурации оборудования. Сначала обратите внимание на точку опоры во время резки. Затем посчитайте, сколько раз вал необходимо поднять, переместить и снова установить, прежде чем будут обработаны его критически важные элементы. Разделы ниже показывают, как инженер-технолог проверяет чертеж непосредственно на станке. В них также указаны детали, необходимые для запроса коммерческого предложения, чтобы предложенная цена соответствовала условиям производства.
1. Механические различия, влияющие на качество резки.
На обычном токарном станке с ЧПУ зажимной патрон или цанга обеспечивают фиксацию заготовки, независимо от того, начинается ли обработка с прутка или распиленной заготовки. Заготовка вращается. Инструменты по осям X и Z выполняют резку. В зависимости от станка, задняя бабка или люнет поддерживают заготовку, а вспомогательный шпиндель, ось Y или приводной инструмент обрабатывают дополнительные элементы. Такая компоновка является гибкой и высокопроизводительной, когда открытая часть заготовки остается жесткой.
Станок с подвижной бабкой работает по-другому: его заготовка проходит через плотно прилегающую направляющую втулку. Такая конструкция обычно называется токарной обработкой швейцарского типа. Вставка обрабатывает материал сразу за втулкой. По мере подачи бабки, рядом с инструментом остается лишь короткий незакрепленный участок заготовки. Этот небольшой зазор уменьшает пространство для изгиба заготовки под давлением инструмента. Преимущество становится очевидным на тонком валу с высоким соотношением длины к диаметру. В этом случае приводной инструмент и вспомогательный шпиндель могут обрабатывать радиальные элементы и отрезанный конец за один автоматический цикл.
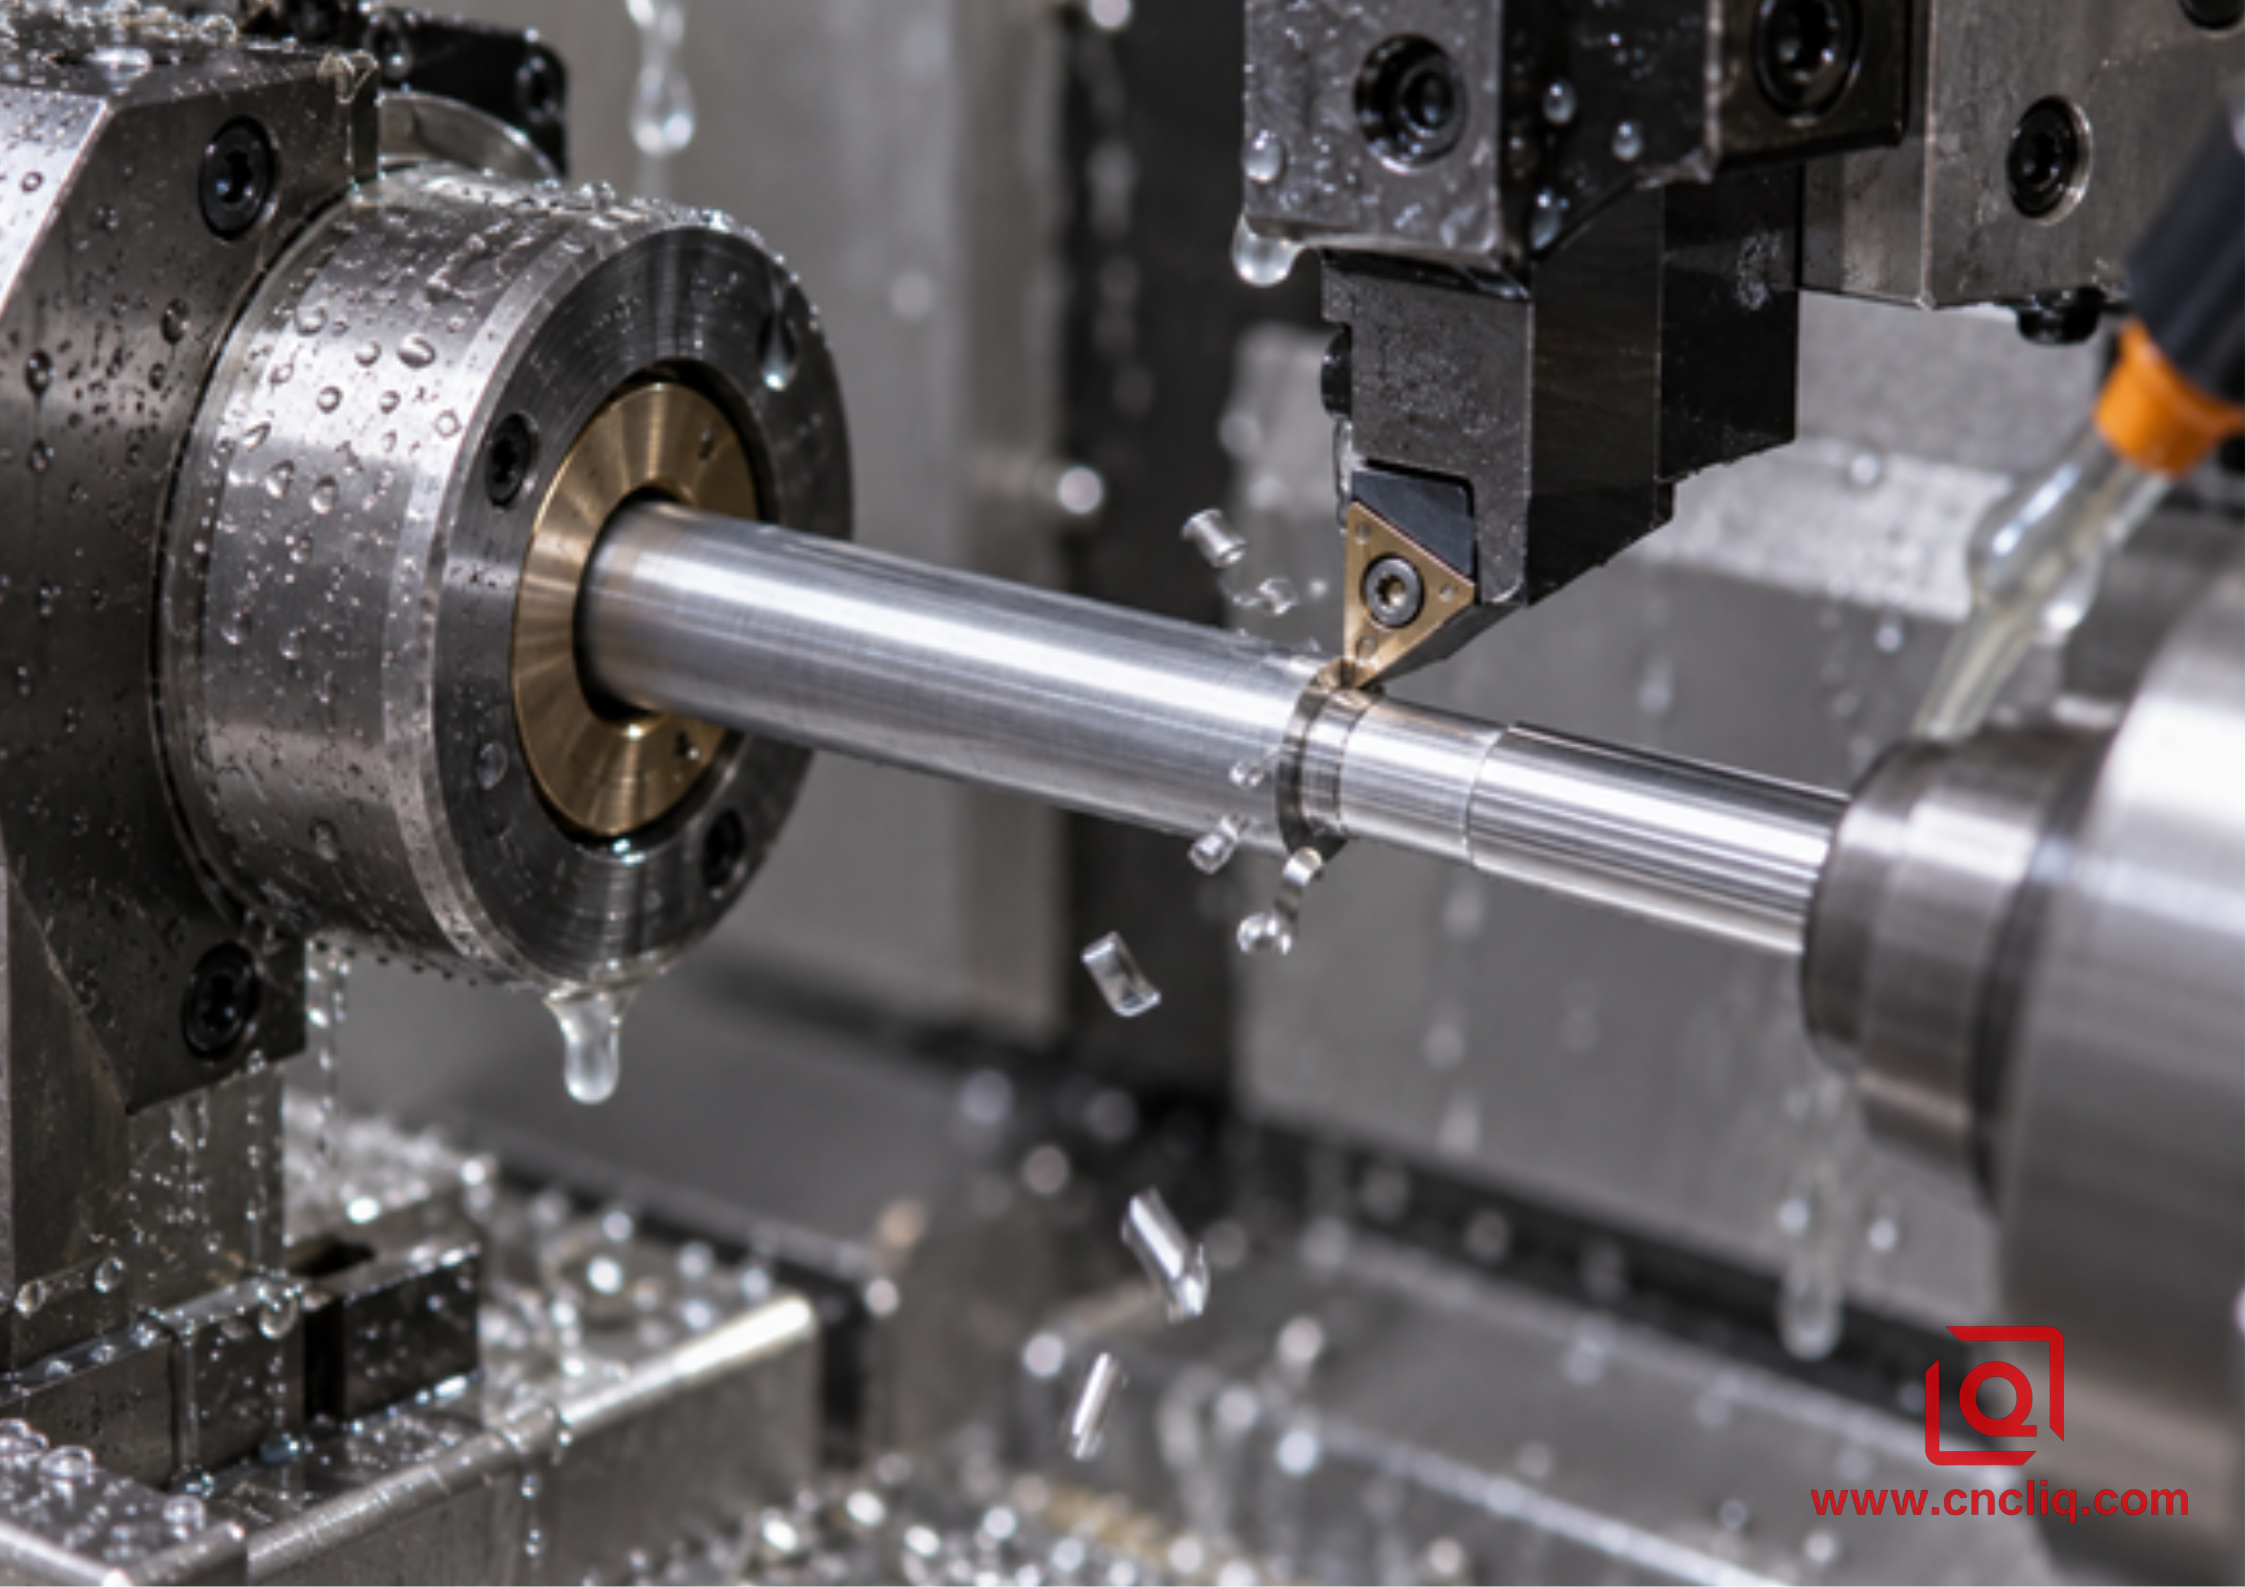
Главное преимущество обработки на станках швейцарского типа заключается в возможности резки вблизи точки опоры.
Это различие важнее, чем просто наличие в списке станков пометки «с приводным инструментом». Стандартный токарный станок с приводным инструментом может изготавливать плоские поверхности, пазы, канавки и поперечные отверстия. Однако он не обеспечивает автоматически поддержку направляющими втулками в зоне резания. И наоборот, швейцарский станок не является автоматически экономичным только потому, что деталь небольшая. Для его работы необходимы совместимый пруток, тщательная настройка и достаточное количество повторяющихся операций, чтобы оправдать подготовку.
2. Швейцарская обработка на станках против стандартной токарной обработки на станках с ЧПУ: краткий обзор
| Фактор принятия решения | Швейцарская обработка | Стандартная токарная обработка на станках с ЧПУ | Проверка покупателя |
|---|---|---|---|
| Поддержка в трудоустройстве | Направляющая втулка поддерживает шину вблизи места реза. | Основной зажим — патрон или цанга; задняя бабка, люнет или вспомогательный шпиндель могут помочь. | Неподдерживаемая длина во время каждого критического этапа финишной обработки. |
| Лучшая геометрия | Маленькие, длинные, тонкие, изящные или с множеством характерных особенностей стержни. | Короткие жесткие валы, большие диаметры, заготовки, фланцы и более массивные профили. | Диаметр, общая длина, длина самой длинной шейки и толщина стенки. |
| консолидация функций | Идеально подходит для токарной обработки, радиальной обработки, отрезки и обратной обработки за один цикл. | Также подходит для использования при наличии осей C/Y, приводного инструмента и вспомогательного шпинделя. | Поперечные отверстия, плоские поверхности, пазы, резьба и детали обратной стороны. |
| Экономика прототипа | Подготовка и обустройство бара могут занимать слишком много места на очень небольших тиражах. | Зачастую запуск в производство происходит быстрее при изменении дизайна или изготовлении заготовок. | Объемы производства прототипов, степень готовности к доработке и будущий годовой спрос. |
| Входные материалы | Особенно важны постоянство диаметра и прямолинейность стержня. | Более терпим к различным видам сырья и имеет больший запас на очистку. | Сплав, состояние, форма изделия, допуск на пруток и сертификаты. |
| Фокус проверки | Биение, прямолинейность, тенденция изменения диаметра, следы от втулки и заусенцы. | Биение, деформация челюсти, влияние опоры и перенос базисных данных. | Функциональные базовые элементы и метод измерения указаны на чертеже. |
Эта таблица — инструмент отбора, а не универсальная таблица пороговых значений. Границы зависят от габаритов станка, оснастки, устройства подачи прутка, контрольно-измерительного оборудования и опыта оператора. Хороший запрос коммерческого предложения должен представлять деталь целиком, а не запрашивать «швейцарскую цену» без учета геометрии и производственного контекста.
3. Начните с соотношения L/D, а затем спросите, что это соотношение скрывает.
Соотношение длины к диаметру, обозначаемое как L/D, — это краткое описание тонкости заготовки. Разделите длину заготовки без опоры на диаметр, сопротивляющийся режущей нагрузке. По мере увеличения этого соотношения заготовка ведет себя все больше как гибкая балка. Давление инструмента может оттолкнуть ее и вызвать конусность, неровности, вибрацию или поверхность, которая выглядит блестящей, но все же не соответствует требованиям к округлости или биению.
Нет универсального и ответственного показателя, который бы однозначно указывал на необходимость обработки каждого алюминиевого вала с передаточным отношением выше определенного значения на швейцарском станке. Изменение радиуса закругления или глубины резания может изменить ситуацию. Сплав, закалка, скорость вращения, опора и оставшийся для чистовой обработки материал также влияют на этот показатель. Многие цеха останавливаются, когда длина без опоры приближается к 4-кратному диаметру. Это следует рассматривать как тревожный сигнал, а не как автоматический выбор станка. Стандартный токарный станок с задней бабкой хорошо справляется с некоторыми длинными валами. Вал с крошечной концевой шейкой, поперечным отверстием и отсутствием места для центровки может значительно лучше подходить для обработки с помощью направляющей втулки.
Перед выбором маршрута ответьте на следующие 4 вопроса в печатной версии обзора:
- Какой диаметр является функционально критически важным и на каком расстоянии он находится от опоры во время финишной обработки?
- Относится ли требование к биению к элементам, вырезанным в одном зажиме, или к элементам, вырезанным на противоположных концах?
- Можно ли использовать центрирующий элемент в данной детали, или же опора задней бабки помешает конструкции?
- Приведёт ли плоская поверхность, поперечное отверстие, резьба, канавка или задняя фаска к необходимости другой настройки?
Если результаты показывают длинный, незакрепленный чистовой рез, а также несколько элементов, привязанных к одной базовой оси, швейцарская обработка заслуживает серьезного пересмотра. Если вал короткий, прочный и простой, стандартная токарная обработка может обеспечить тот же функциональный результат с меньшим риском переналадки.
4. Алюминий делает важными состояние прутка и контроль стружки.
Миниатюрные алюминиевые валы легкие и относительно легко поддаются резке, но «легко резать» не означает «легко контролировать». В распространенном сплаве 6061-T6 при трении вставки вместо чистого среза может образовываться нарост на кромке. Длинные стружки могут наматываться на узкую шейку или скапливаться возле направляющей втулки. Небольшое поперечное отверстие может оставлять заусенец, большой по сравнению с валом. Тонкие участки быстро нагреваются, а чрезмерное давление цанги или втулки может оставлять следы на обработанной поверхности.
Поэтому спецификация материала должна располагаться в начале коммерческого предложения. При покупке экструдированного алюминиевого прутка, стержня, проволоки, профилей или труб следует сверяться со стандартом ASTM B221. Прокатанный и холоднокатаный пруток, стержень и проволока подпадают под стандарт ASTM B211. Название сплава может быть одинаковым, однако эти заготовки поступают на станок в разном состоянии. Швейцарский станок может потребовать более высокой точности диаметра или более тщательно подготовленного прутка для надежной работы через направляющую втулку. Стандартный токарный станок может быть более снисходителен к пиленым заготовкам и дополнительному припуску на заготовку.
Опубликованные данные о материале также объясняют, почему температура заслуживает внимания. NIST публикует данные о температурной зависимости свойств сплава 6061-T6. В наборе данных NASA по проектированию листового сплава 6061-T6 приводятся репрезентативные значения деформации около 0,0000227 на градус Цельсия для теплового расширения и 68,3 ГПа для модуля упругости. Используйте эти цифры только в качестве справочных данных о материале; они не гарантируют, какими будут характеристики готового вала. Для валов с плотной посадкой чертеж, сертификат материала, температура детали, метод измерения и температура приемки должны совпадать.
Для получения более подробной информации о сплавах, руководство Liqin по токарной обработке алюминия на станках с ЧПУ рассматривает сплавы 6061, 7075, 2024 и 6082 с точки зрения токарной обработки. Указанные диапазоны резания следует рассматривать как отправные точки для пробной обработки и проверять на соответствие параметрам поставщика пластин, станка, охлаждающей жидкости, вылетам заготовки и фактической партии материала. В подробном руководстве по обработке алюминия 6061 объясняется, почему форма стружки и состояние режущей кромки имеют большее значение, чем просто погоня за скоростью вращения шпинделя.
5. Плотность элементов может иметь большее значение, чем диаметр вала.
Рассмотрим два вала одинакового диаметра 8 мм и длины 55 мм. Вал А имеет два ступенчатых диаметра и фаску. Вал В дополнительно имеет поперечное отверстие, фрезерованную плоскую поверхность, узкую канавку, внутреннюю резьбу и заднюю поверхность. Объём материала у них схожий, но риск фрезеровки различен.
Стандартная токарная обработка на станках с ЧПУ может быть быстрой и несложной для вала А. Для вала В поставщику необходимо определить, может ли токарный станок с приводным инструментом выполнить всю обработку с помощью вспомогательного шпинделя. Если нет, деталь перемещается на фрезерный станок, снова позиционируется, снова зачищается и проверяется по перенесенной базовой плоскости. Швейцарская обработка становится привлекательной, когда наличие нескольких инструментальных станций и обратной обработки исключает эти этапы передачи детали.
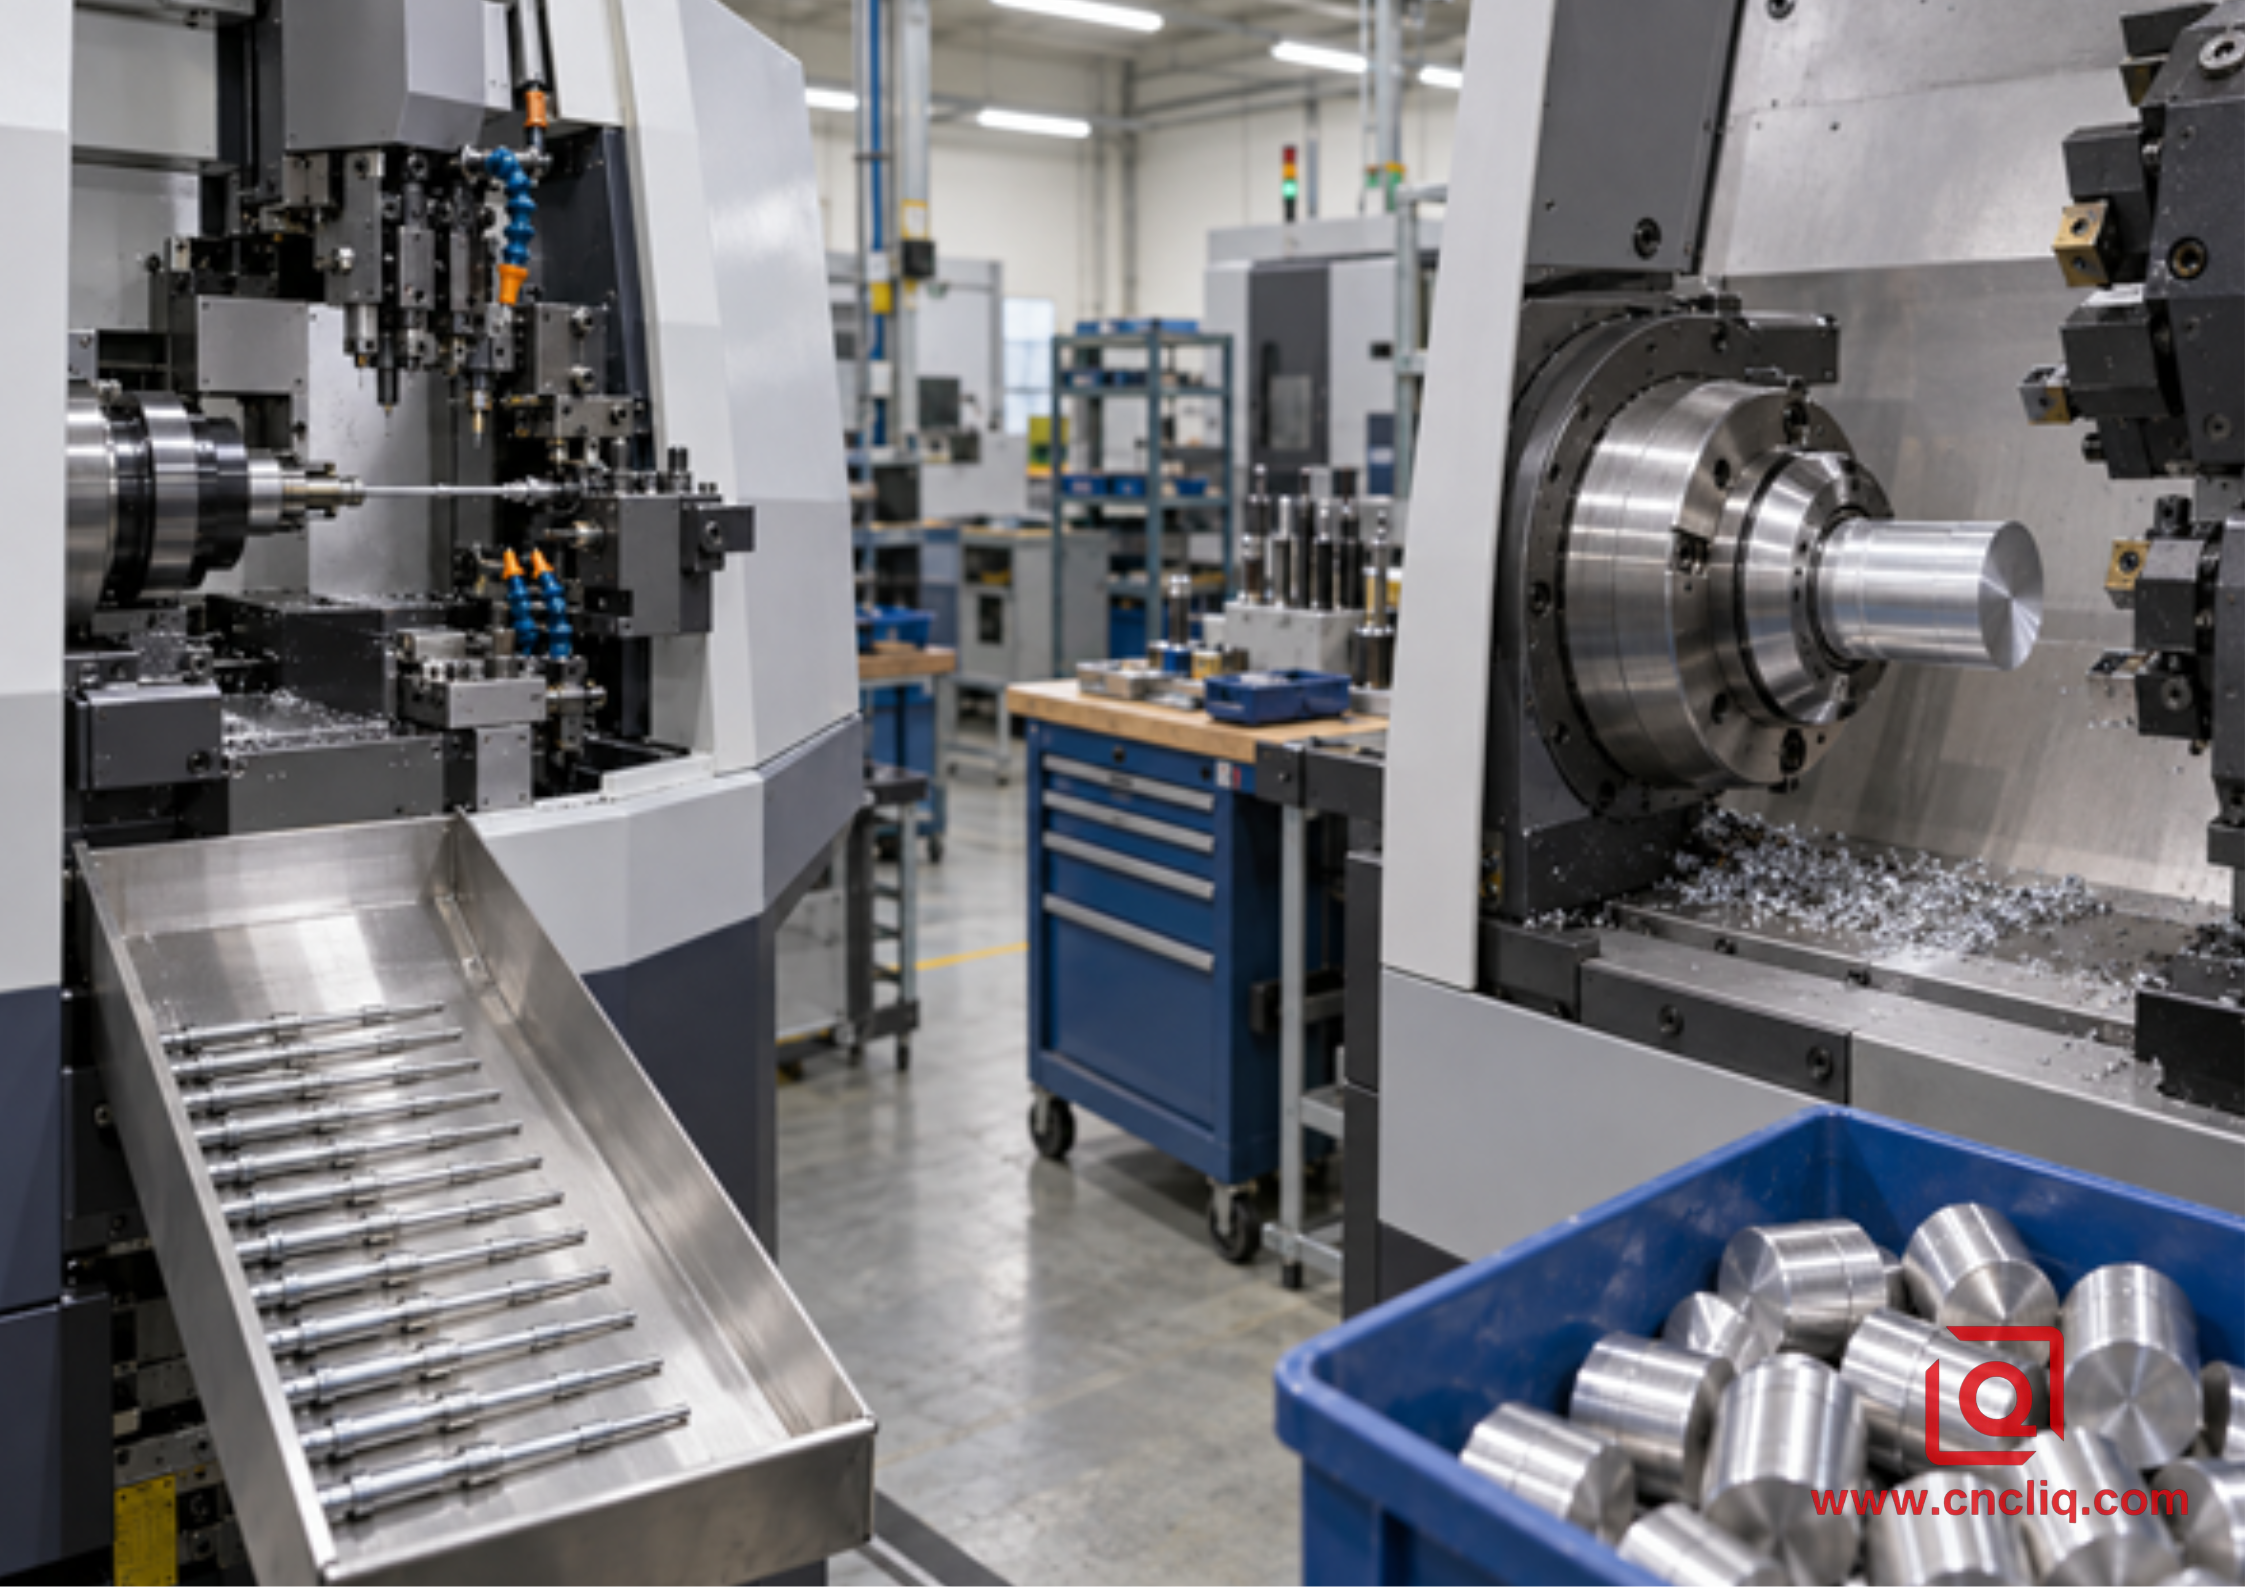
Экономичный выбор обусловлен геометрией, устойчивостью и управляемостью, а не престижем машины.
Токарно-фрезерное оборудование может стать промежуточным вариантом. Руководство Лициня по выбору 3-осевой, 5-осевой или токарно-фрезерной обработки показывает, как круглые ступенчатые детали со смещенными элементами могут выиграть от консолидации процессов. Когда вал не помещается в стандартный швейцарский формат, токарно-фрезерный центр все еще может обрабатывать радиальные детали и заднюю часть без отправки детали в другие цеха.
6. Как обеспечить точность вала, не переплачивая за каждый диаметр.
На бумаге установленный предельный размер плюс/минус выглядит осторожным. В предложении же он накладывает дорогостоящий контроль на безобидные диаметры и затрудняет выявление функциональных особенностей. Миниатюрный вал может фактически потребовать одной контролируемой опорной шейки, биения относительно направляющей, посадки на одном упоре и обычного зазора в других местах.
Используйте ISO 286-1, если чертеж требует применения системы кодов ISO для линейных допусков и посадок. Для формы, ориентации, расположения и биения стандарт ISO 1101 предоставляет геометрические символы допусков и правила их чтения. Стандарт — это лишь общий язык. Его ценность заключается в том, что проектировщик и токарь могут указать на одно и то же функциональное требование, не гадая.
Полезный чертеж вала позволяет разделить:
- Допуск по размерам функциональных шеек;
- круговое или полное биение относительно указанной базовой оси;
- прямолинейность в тех местах, где она влияет на сборку или вращение;
- Текстура поверхности подшипников, уплотнений или скользящих поверхностей;
- Требования к заусенцам или максимальному количеству заусенцев в отверстиях и канавках;
- анодирование, маскирование, а также то, применяются ли размеры до или после финишной обработки;
- Температура и метод проверки, если ручных измерительных приборов недостаточно.
Не следует по привычке переводить все параметры контроля в значения +/- 0,005 мм. Попросите поставщика определить характеристики, чувствительные к технологическому процессу, и предложить план контроля. Это упростит сравнение конкурирующих предложений и предотвратит неоправданные затраты на контроль некритичных характеристик.
7. Не оставляйте обработку заусенцев и анодирование на конец процесса.
Диаметр может быть измерен правильно, но при этом деталь может заклинить на сборочном верстаке. Один заусенец может заблокировать сопрягаемое отверстие, острое поперечное отверстие может повредить уплотнение, а анодирование может вывести шейку вала из зазора. Учитывайте эти моменты на этапе проектирования с учетом технологичности производства (DFM), а не после выпуска первой партии продукции.
Качество обработанной поверхности зависит от геометрии пластины, подачи за оборот, состояния кромки, стабильности станка и удаления стружки. Низкое значение Ra не может исправить вибрацию или плохое биение. Если гладкая поверхность требуется только для подшипника или уплотнительной кромки, определите ее точную длину, а не применяйте это требование ко всей детали.
При необходимости анодирования определите размеры маскировки и окончательные размеры. Не следует предполагать, что размер после финишной обработки равен размеру после обработки. Тип покрытия, сплав, контроль ванны и геометрия влияют на результат, поэтому припуск на обработку должен определяться на основе утвержденного чертежа и технологического плана. Технологический процесс обработки и обработки поверхности алюминия от Liqin предоставляет дополнительные рекомендации по согласованию базовых параметров обработки с окончательным контролем.
8. Анонимизированный составной корпус: миниатюрный приводной вал датчика.
Ниже представлен иллюстративный анонимизированный составной документ, основанный на типичных условиях запроса коммерческого предложения; он не является записью о конкретном клиенте. Европейскому покупателю оборудования для автоматизации требуется миниатюрный приводной вал из сплава 6061-T6 для компактного оптического сенсорного механизма. На концептуальном чертеже показаны основной диаметр 7 мм, общая длина 62 мм, концевая шейка 4 мм, 1 радиальное поперечное отверстие, 1 фрезерованная плоская поверхность, канавка для стопорного кольца и задняя фаска. Ожидается производство 120 прототипов, а затем 6000 штук в год ежеквартальными партиями.
Первоначальный анализ рисков
Количество прототипов указывает на возможность стандартной токарной обработки на станках с ЧПУ, поскольку конструкция еще не утверждена. Длинный вал диаметром 4 мм, множество радиальных элементов и повторяемость требований указывают на возможность обработки на швейцарском станке после проверки. Функциональная чертежная схема связывает положение поперечного отверстия и биение вала с одной и той же базовой осью. Разделение токарной и фрезерной обработки добавило бы еще один этап позиционирования на наиболее чувствительном этапе.
Практическое решение по маршрутизации
Для первых 120 деталей инженерная группа сравнит два проверенных варианта обработки: токарный центр с приводным инструментом и поддержкой вспомогательного шпинделя и швейцарский процесс с использованием подготовленного прутка. В ходе испытаний следует зафиксировать время цикла, этапы обработки, подготовку прутка, состояние заусенцев, тенденцию биения и время проверки — а не только почасовую производительность станка. Стандартная токарная обработка ограничивает затраты на переналадку, в то время как внесение изменений остается вероятным. После стабилизации чертежа, при объеме производства 6000 деталей в год, можно будет оправдать оптимизацию поддержки направляющими втулками и одноцикловую обратную обработку.
План проверки
Первичная проверка изделия должна включать в себя проверку опорных шеек, общего биения, расположения поперечных отверстий, ширины канавки, общей длины и визуального состояния. В процессе производства контрольные карты должны отслеживать критические диаметры и биение, а не проверять каждый некритический скос с одинаковой интенсивностью. Оптическое измерение полезно для небольших выступов и заусенцев; микрометр, специальное приспособление для измерения биения или система измерения вала могут контролировать цилиндрические элементы. На существующей странице Liqin, посвященной изготовлению прецизионных выходных валов на заказ , показаны соответствующие элементы контроля прямолинейности, соосности, зажима и контроля, хотя указанный продукт изготовлен из нержавеющей стали 302, а не из алюминия, как в данном случае в композитном корпусе.
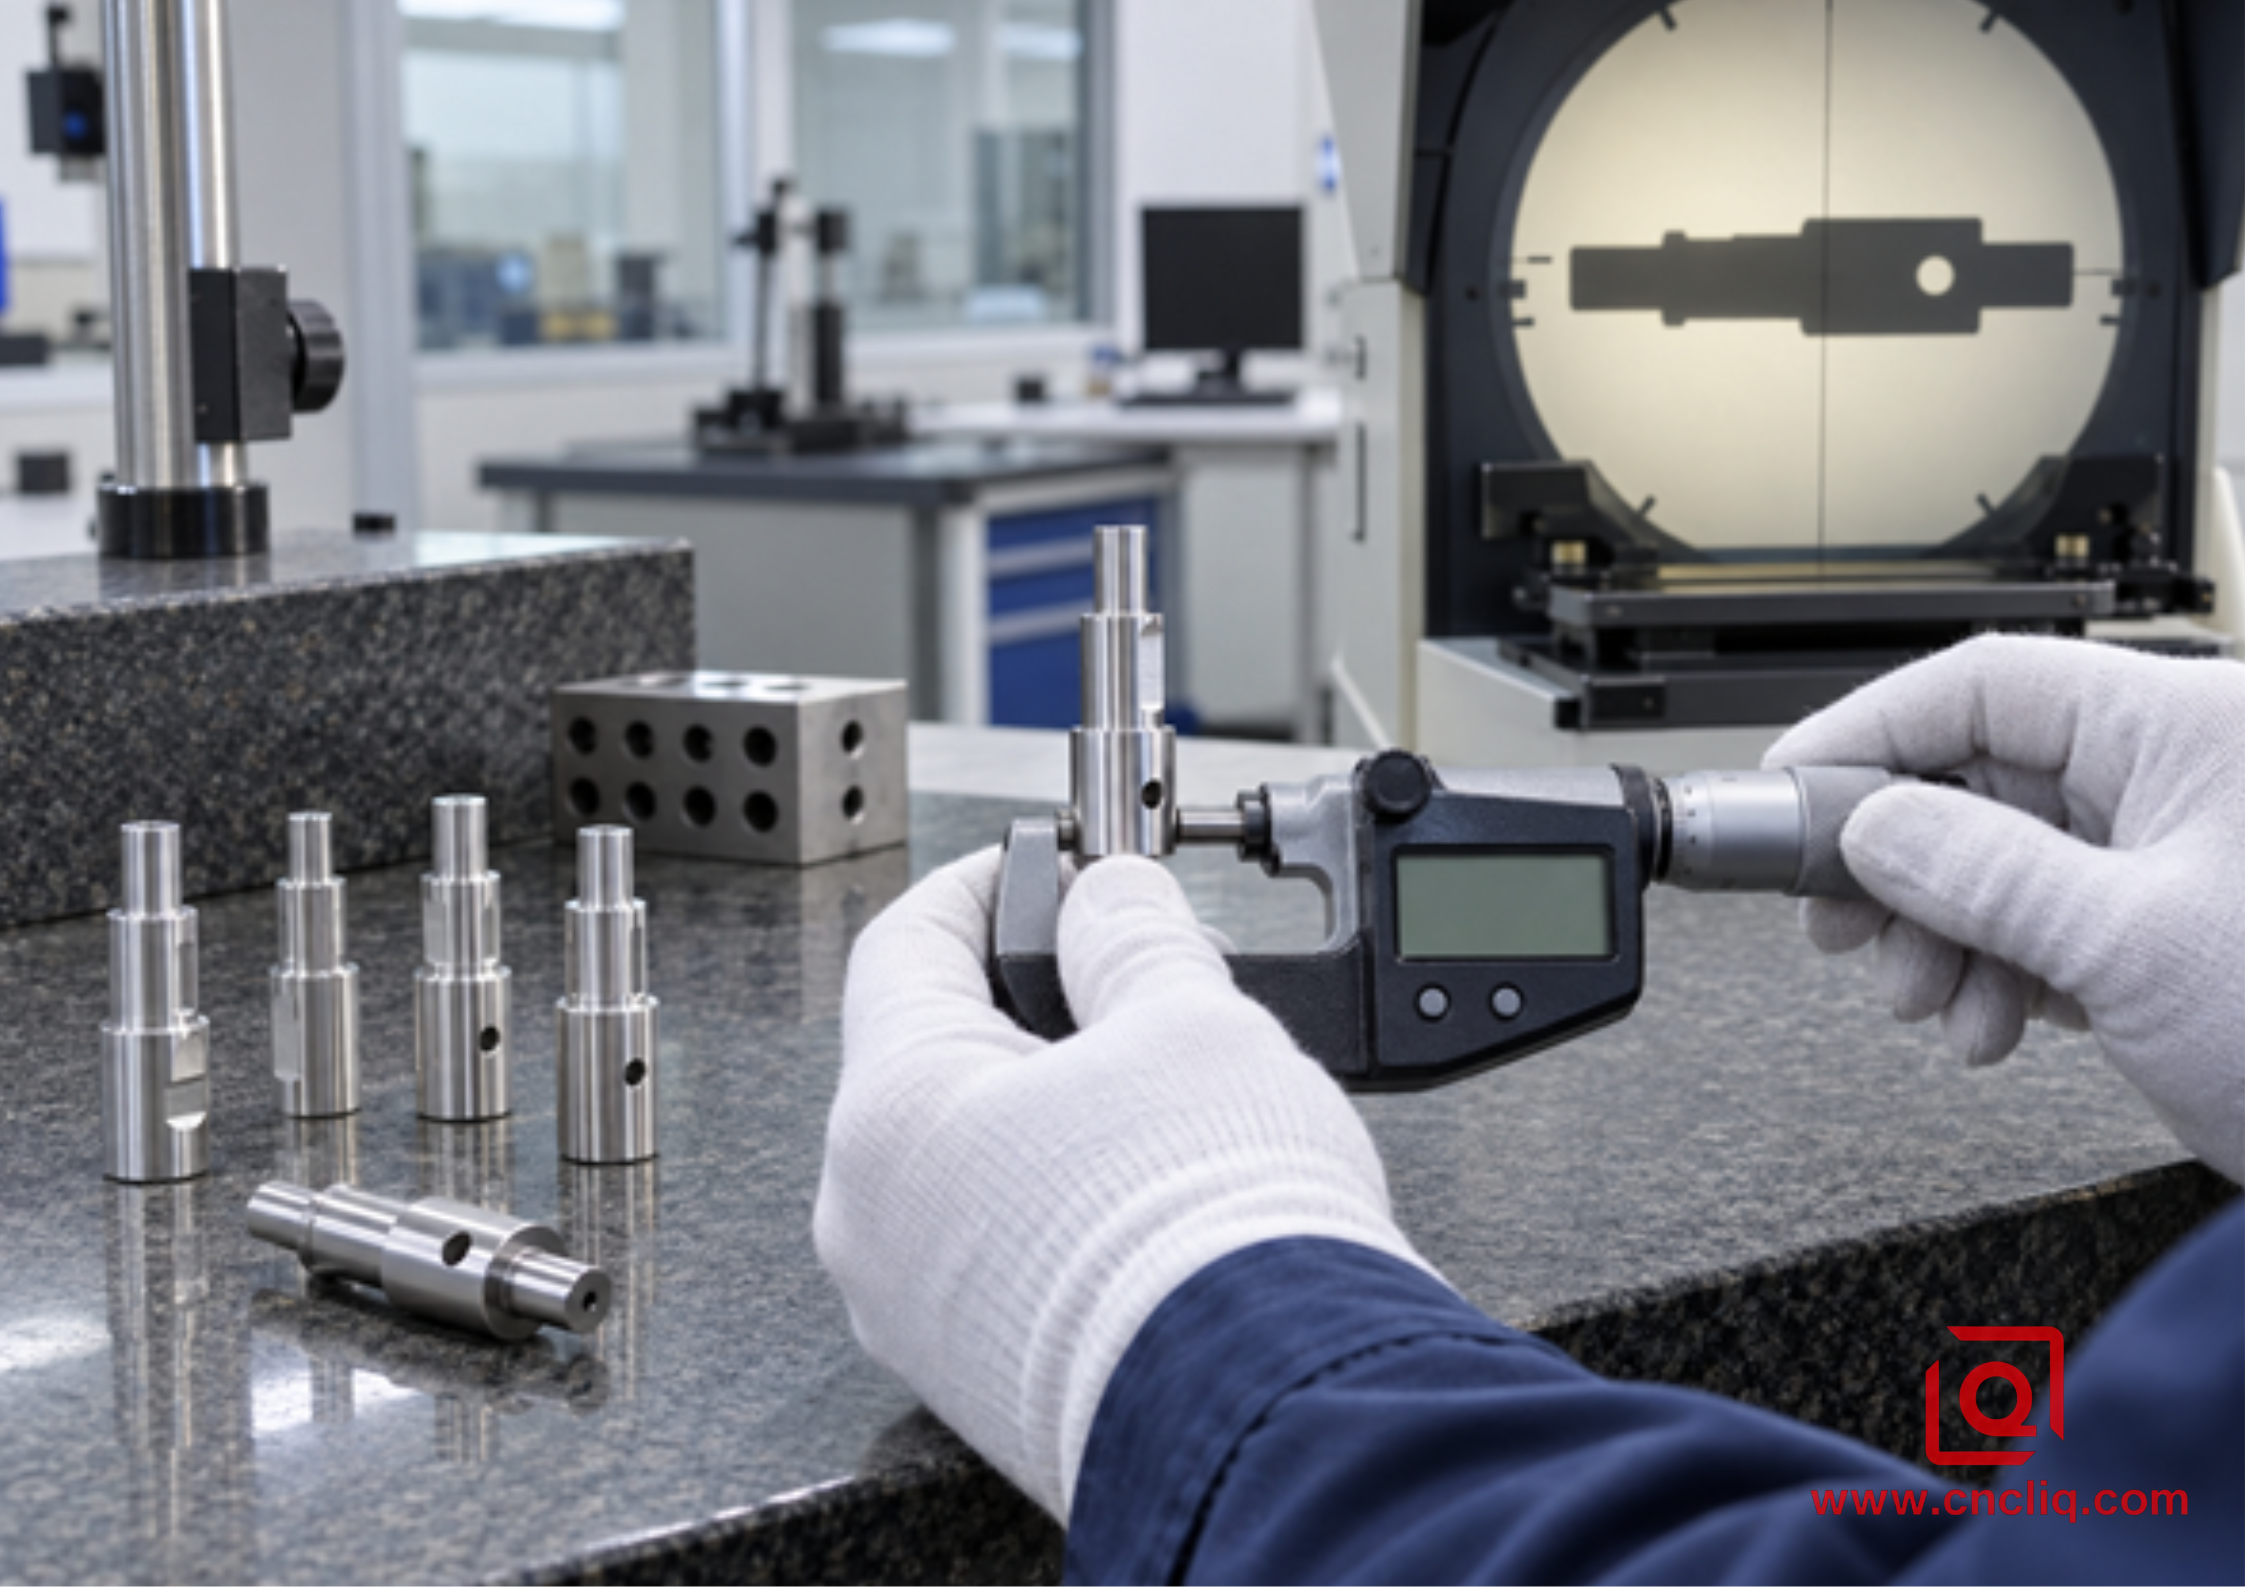
Проверка должна проводиться с учетом функциональных базовых параметров, с особым вниманием к биению, выступам, заусенцам и качеству посадки.
9. Сравните весь производственный процесс.
Более низкая скорость обработки на станке не гарантирует более низкую стоимость детали. Сравните материалы, настройку, подготовку прутка, время цикла, вторичную обработку, очистку, снятие заусенцев, чистовую обработку, контроль качества, ожидаемые потери качества, незавершенное производство и упаковку. Швейцарская обработка часто требует большей подготовки, но позволяет избежать очередей и ручных перемещений. Стандартная токарная обработка позволяет начать работу быстрее и легче адаптироваться к изменениям, но отдельная операция фрезерования может нивелировать это преимущество.
Общая себестоимость партии = материалы + наладка + механическая обработка + вторичные операции + финишная обработка + контроль качества + ожидаемые потери качества + логистика.
Разделите полученный результат на принятое количество, а не на начатое. Попросите поставщиков указать предполагаемые маршруты обработки. Два поставщика могут получить один и тот же чертеж разными путями. Один завершает обработку на субшпиндельном цикле, другой перемещает вал на прокатный стан. Время ожидания в очереди и риск переноса базовой точки у них разные.
10. Что нужно отправить для быстрого и обоснованного запроса предложений (RFQ)
| Пункт запроса коммерческого предложения | Почему это меняет выбор процесса |
|---|---|
| 3D CAD и управляемое 2D-чертежи | САПР описывает геометрию; чертеж контролирует базовые элементы, допуски, материал, качество отделки и приемку. |
| Точный сплав, состояние и форма изделия. | Характеристики стержня, посадка направляющей втулки, контроль стружки, прочность и качество обработки зависят от полной спецификации. |
| Прототипные, серийные и годовые объемы | Повторный рост спроса создает предпосылки для изменения экономического лидера. |
| Функции, критически важные для качества | Указывает, какие направляющие, соотношения биений, отверстия и поверхности требуют контроля возможностей. |
| Обработка поверхности и маскирование | Определяет припуск на механическую обработку, защищаемые элементы и этап окончательной проверки. |
| Документы об инспекции | FAI, сертификаты на материалы, отчеты о размерах и данные о возможностях добавляют реальной работы. |
| Контекст сборки и сопрягаемые детали | Помогает в проектировании с учетом технологичности производства отделить функциональные требования от унаследованных общих требований. |
Контрольный список запроса коммерческого предложения на обработку на станках с ЧПУ от Liqin охватывает более широкий набор файлов и коммерческих пакетов. Для миниатюрного вала добавьте самую длинную незакрепленную шейку, требуемую посадку сопряжения, базовую точку биения, предел заусенцев в поперечном отверстии и укажите, применяются ли размеры до или после анодирования.
Часто задаваемые вопросы
1. Всегда ли швейцарская обработка точнее, чем стандартная токарная обработка на станках с ЧПУ?
Нет. Швейцарская обработка имеет структурное преимущество при обработке длинных тонких элементов, поскольку направляющая втулка поддерживает заготовку вблизи зоны резания, но короткий жесткий вал может быть изготовлен с высокой точностью на стандартном токарном станке с ЧПУ. Возможности по-прежнему зависят от состояния станка, зажимных приспособлений, инструмента, терморегулирования, материала, программирования и контроля качества. Выбирайте платформу, которая стабилизирует конкретную геометрию с наименьшим количеством рискованных передач.
2. Какое соотношение L/D требует обработки на швейцарском станке?
Универсального обязательного соотношения не существует. Соотношение около 4:1 часто используется в качестве предварительного критерия для токарной обработки без опоры, но это не является обязательным требованием. Задняя бабка, люнет, вспомогательный шпиндель, схема легкой обработки или другая последовательность действий могут сделать стандартную токарную обработку практичной. Следует проверять самую длинную готовую деталь без опоры, а не только общую длину, деленную на наибольший диаметр.
3. Подходит ли сплав 6061-T6 для изготовления миниатюрных алюминиевых валов?
Сплав 6061-T6 широко используется в случаях, когда важны умеренная прочность, малая масса, коррозионная стойкость, доступность и реакция на анодирование, однако его пригодность зависит от нагрузки, износа, контакта с подшипниками, усталостной прочности и условий окружающей среды. Укажите точный сплав, состояние, форму изделия и основные технические характеристики материала, а затем подтвердите, что механические и поверхностные требования соответствуют применению.
4. В каких случаях стандартная токарная обработка на станках с ЧПУ обходится дешевле?
Стандартная токарная обработка часто обходится дешевле при изготовлении прототипов, небольших партий, коротких жестких деталей, деталей больших диаметров, изменении конструкции, интенсивном удалении материала или заготовок. Она также может быть выгоднее, если станок с приводным инструментом на вспомогательном шпинделе выполняет все операции за один цикл. Сравните весь процесс, включая вторичное фрезерование, снятие заусенцев, контроль качества, риск брака и обработку.
5. Что следует включить в расчет стоимости изготовления миниатюрного вала?
Отправьте исходный 3D-CAD-файл плюс контролируемый 2D-чертеж, указав точный сплав и состояние, форму изделия, объемы производства прототипа и годовые объемы, критически важные базовые элементы и допуски, текстуру поверхности, пределы образования заусенцев, требования к отделке и маскированию, документы по контролю качества, место назначения и требуемую дату. Укажите функциональные размеры и укажите, какой файл является основным, если CAD-файл и чертеж противоречат друг другу.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Швейцарская обработка обычно является более надежным методом для небольших, тонких, плотно расположенных алюминиевых валов при серийном производстве, поскольку поддержка направляющими втулками и одноцикловая обратная обработка позволяют контролировать прогиб и уменьшают необходимость в манипуляциях. Стандартная токарная обработка на станках с ЧПУ остается практичной для коротких жестких валов, валов больших диаметров, прототипов, нестабильных модификаций и более тяжелых резов. При выборе оптимального варианта учитывается соотношение длины и диаметра, последовательность элементов, состояние прутка, допуски, качество обработки, контроль качества и годовой спрос, а затем предлагается конкретный маршрут обработки, вместо выбора станка по названию.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная техническая поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
