 Русский




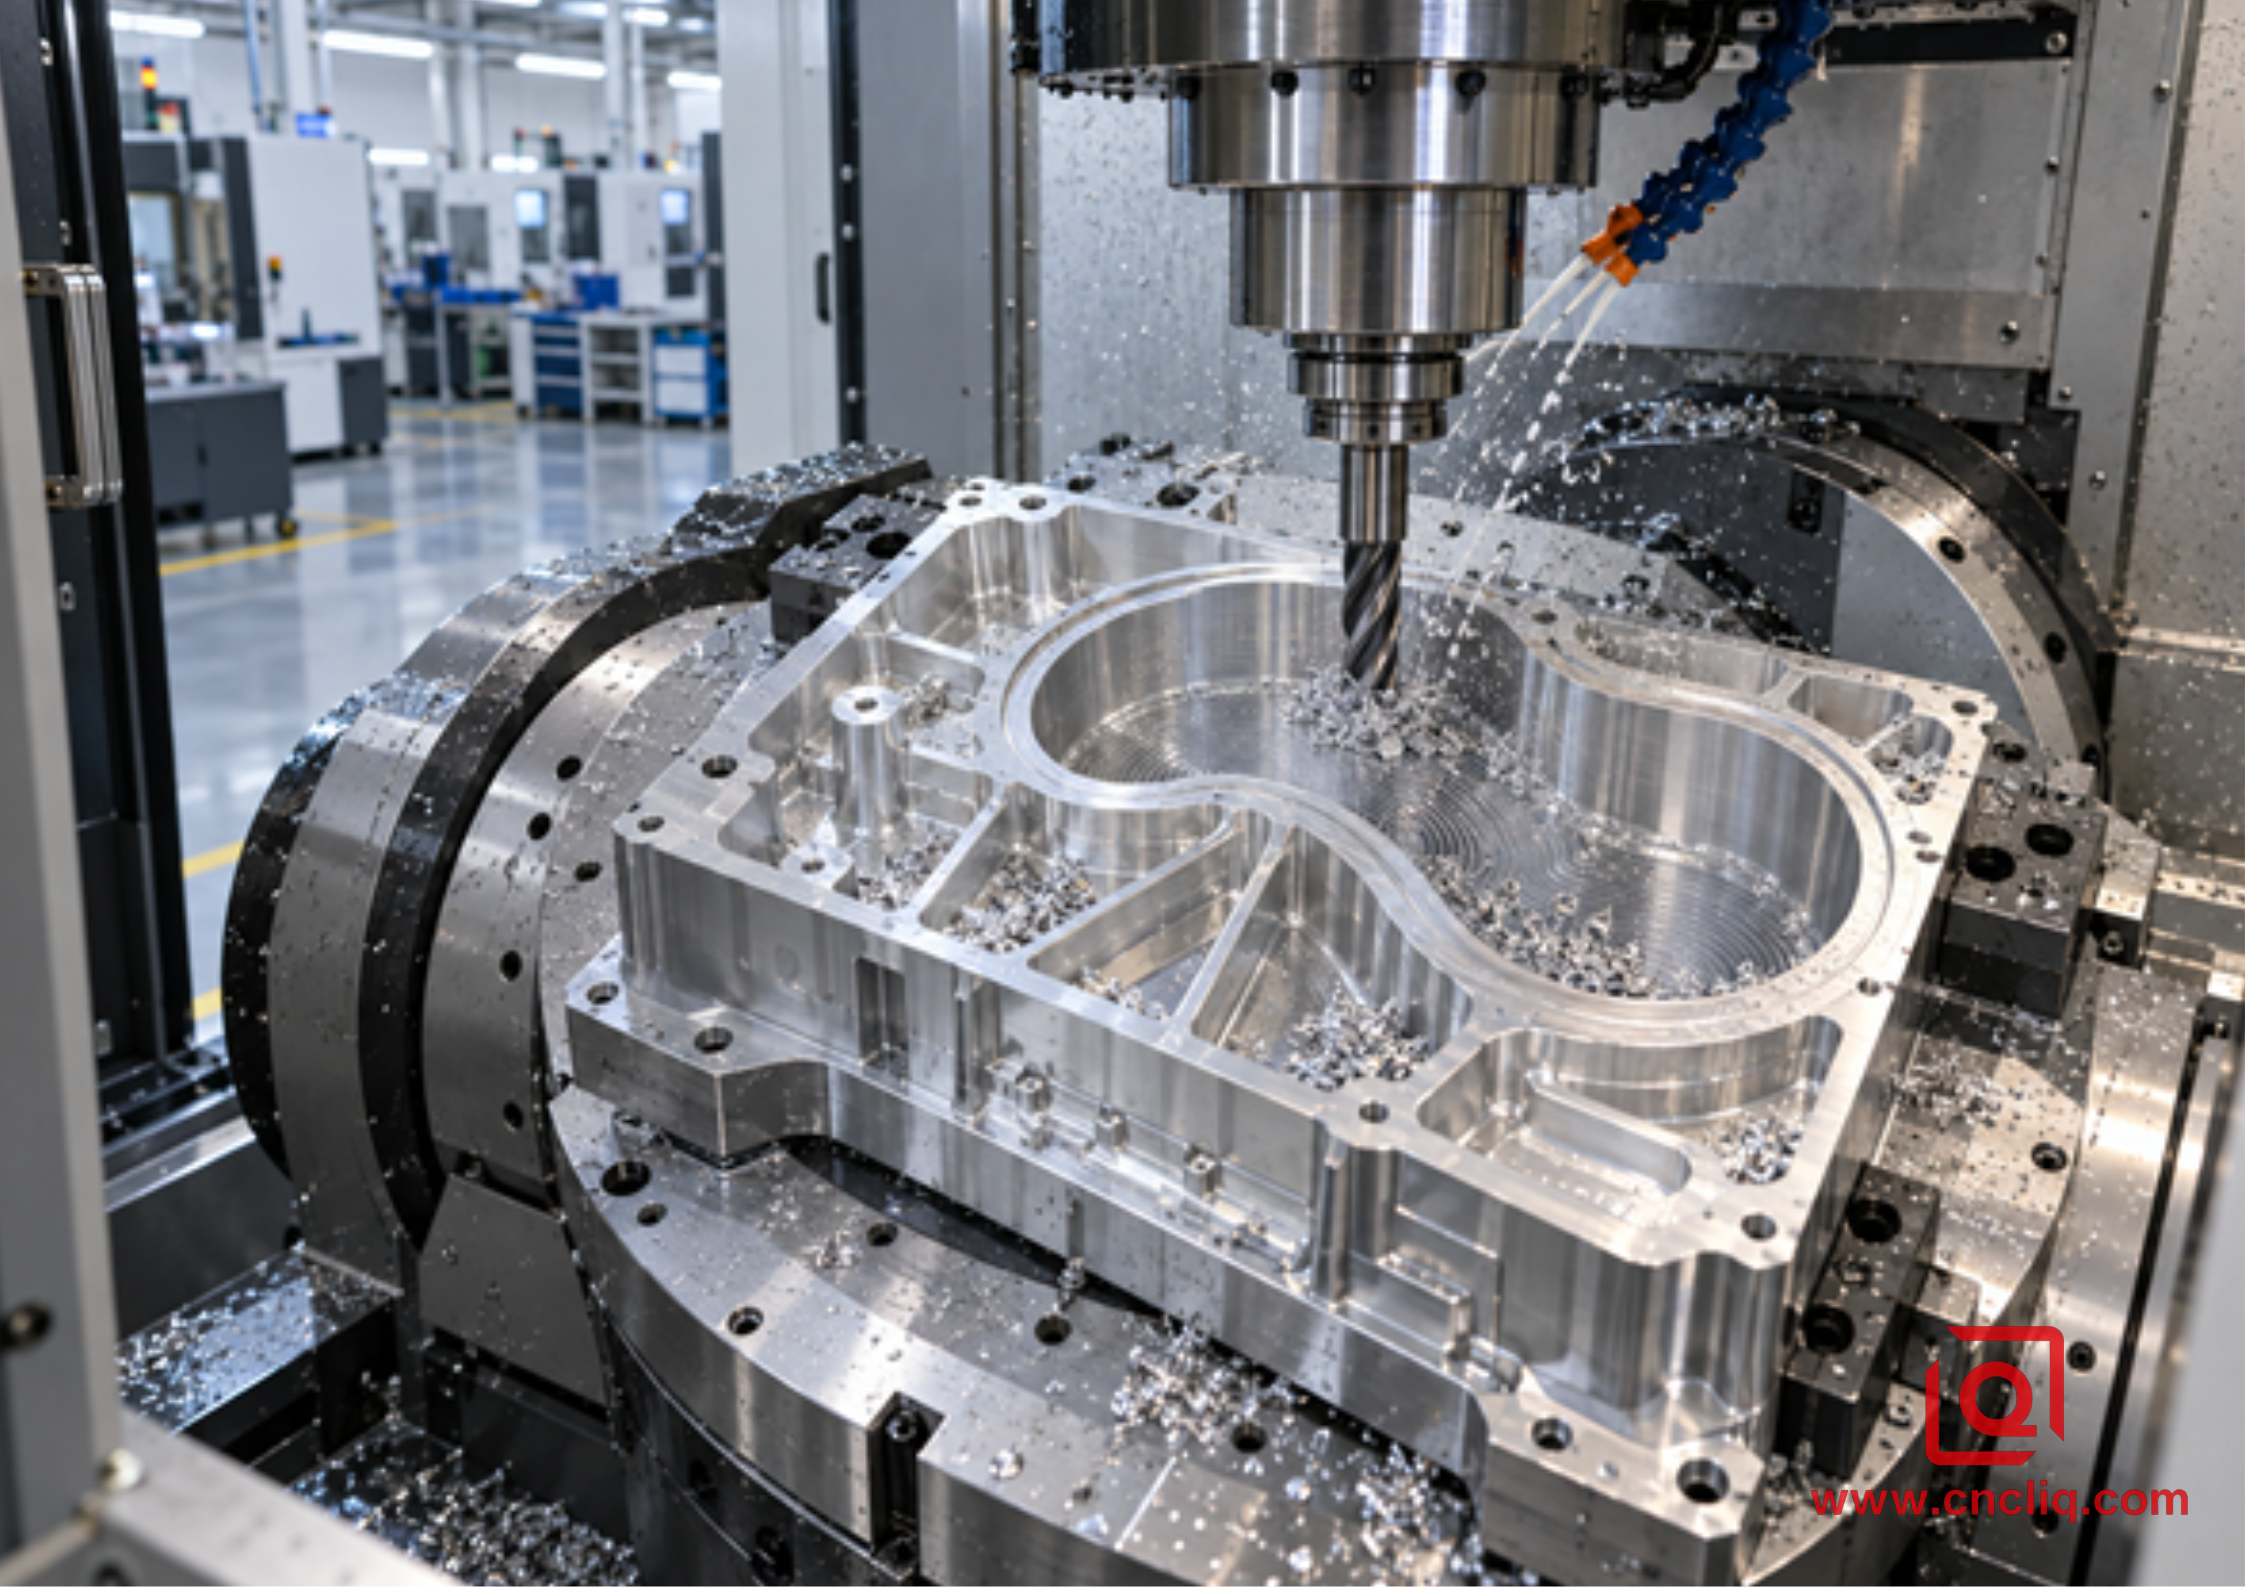
Вы по-прежнему боретесь со сломанными концевыми фрезами, стружкой от приварки и непредсказуемым качеством поверхности стенок каждый раз, когда алюминиевая канавка углубляется? Первые несколько деталей могут звучать нормально. Затем нагрузка на шпиндель начинает расти, стружка остается внизу, а один крутой поворот превращает равномерный рез в внезапную перегрузку. К тому времени, как оператор успевает среагировать, алюминий забивает канавку или фреза ломается под держателем.
Трохоидальное фрезерование может сделать обработку алюминия с глубокими углублениями гораздо более предсказуемой, но петлеобразная траектория движения инструмента сама по себе не является решением проблемы. Диаметр инструмента, геометрия канавки, вылет инструмента, входное движение, зацепление с углом, направление подачи охлаждающей жидкости и ускорение станка должны работать согласованно. В этом руководстве метод объясняется с точки зрения цеха, чтобы инженеры-конструкторы, закупщики и производственные бригады могли решить, когда его использовать, как организовать безопасные испытания и что включить в запрос предложений.
Краткий ответ: В каких случаях трохоидальное фрезерование приносит пользу?
Трохоидальное фрезерование перемещает режущую кромку по перекрывающимся дугам, сохраняя при этом относительно низкое и постоянное радиальное зацепление. Инструмент может использовать большую длину канавки в осевом направлении, поэтому износ распределяется по кромке, а не концентрируется на кончике. Этот метод наиболее полезен, когда нагрузка на инструмент, вылет, углы или отвод стружки ограничивают процесс.
Состояние торгового зала | Почему традиционный путь неэффективен | Что меняет настроенная трохоидальная траектория? |
Глубокий карман с ограниченным выходом чипов. | Стружка попадает под резак и снова срезается. | Кратковременное включение дает направленному потоку воздуха или охлаждающей жидкости больше возможностей для удаления стружки. |
Узкий внутренний угол | Интенсивность зацепления и нагрузка на шпиндель резко возрастают. | CAM ограничивает зацепление и использует плавные дуги соединения. |
Длинный выступ инструмента | Радиальная сила изгибает инструмент и вызывает вибрацию. | Малая радиальная ширина снижает боковую нагрузку при жесткой конструкции держателя инструмента. |
Тонкая стенка кармана | Сильное радиальное давление отталкивает стену. | Более равномерное зацепление уменьшает деформацию при черновой обработке. |
Дорогостоящая заготовка или оставленный без присмотра цикл | Одна плотно упакованная канавка может привести к браку дорогостоящей детали. | Стабильная нагрузка и проверенный метод контроля износа упрощают мониторинг повреждений. |
Этот метод не обязательно быстрее в неглубокой открытой полости. В таких условиях может быть проще использовать обычный смещенный путь фрезерования. Трохоидальное фрезерование оправдывает себя, когда превращает нестабильный глубокий рез в контролируемый.
1. Что происходит на передовой?
Траектория обработки пазов в традиционном режиме может сместиться от легкой боковой резки к углу, где режущий инструмент внезапно сталкивается с гораздо большим количеством материала. Толщина стружки увеличивается, радиальная сила возрастает, и инструмент отклоняется. В случае алюминия горячая стружка может размазываться по кромке, образуя нарост. Закругленная кромка затем трется, а не срезается, что приводит к дополнительному нагреву и ускоряет разрушение.
Трохоидальная траектория обеспечивает максимальное зацепление в пределах запланированного диапазона. Фреза входит в материал, достигает контролируемого зацепления и выходит перед следующим витком. Этот прерывистый контакт способствует удалению стружки и дает режущей кромке время для выхода за пределы заготовки.
Низкая радиальная зацепляемость также приводит к радиальному утонению стружки. Максимальная толщина стружки становится меньше, чем может показаться по запрограммированной подаче на зуб. Поэтому копирование обычной подачи в траекторию с низкой зацепляемостью может привести к трению кромки. CAM-система может компенсировать это, но программист все равно должен сверить эффективную толщину стружки с данными производителя инструмента. Тихий рез не всегда означает качественный рез.
Определения скорости резания, подачи на зуб, осевой глубины (ap) и радиального зацепления (ae) см. в руководстве Liqin по скоростям и подачам для алюминия 6061. Если вопрос выбора сплава остается открытым, сравнение сплавов 6061, 7075 и 5052 для фрезерования на станках с ЧПУ объясняет, почему одинаковые траектории движения инструмента могут вести себя по-разному.
2. Почему глубокие алюминиевые пазы портят инструменты
Глубокие полости представляют собой сочетание нескольких механизмов разрушения. Устранение только одного из них, как правило, переносит проблему в другое место.
Повторная обработка стружки и наращивание кромки
Алюминиевая стружка легкая, пластичная и склонна скапливаться на дне полости. Повторно нарезанная стружка может застрять между канавкой и стенкой, поцарапать обработанную поверхность, увеличить крутящий момент или привариться к кромке. Хорошей формы стружки недостаточно; стружка должна покинуть полость.
Отклонение инструмента из-за выступа
Для обработки больших вылетов требуется более длинная сборка, в то время как жесткость быстро снижается с увеличением вылета. Используйте самый короткий держатель и вылет, которые не задевают геометрию, обеспечьте прочность сердечника инструмента и рассмотрите возможность позиционирования по 3+2 или 5 осям, если наклон детали позволяет использовать более короткую фрезу. В руководстве Лицина по многоосевому фрезерованию сложных алюминиевых геометрических форм рассматривается вопрос выбора между доступом и жесткостью.
Взаимодействие в углу
Если внутренний радиус почти совпадает с радиусом фрезы, то в углу инструмент может оказаться заваленным материалом. Меньший радиус черновой обработки, больший расчетный радиус или последовательность черновой обработки с использованием упора обычно безопаснее, чем попытка обработать каждый угол одним инструментом.
Задержанное тепло и движущиеся стены
Высокие стенки могут препятствовать проникновению охлаждающей жидкости в зону резания. В то же время, удаление значительной части заготовки снимает остаточные напряжения и снижает жесткость детали. Даже при отличной траектории движения инструмента, пластина, подвергнутая снятию напряжений, сбалансированное удаление материала, контролируемое зажимание и отдельные припуски на чистовую обработку остаются необходимыми.
3. Подходит ли ваш карман для этой цели?
Перед программированием проверьте глубину кармана, минимальный радиус, высоту и толщину стенок, толщину дна, зазор между держателем и платой, входное пространство и направление выхода микросхемы.
К удачным вариантам относятся глубокие открытые полости, узкие пазы, которые можно расширить фрезой меньшего диаметра, длинные пути обрезки и полости с углами, которые в противном случае создавали бы пиковые нагрузки. Эта стратегия также может помочь при черновой обработке почти тонких стенок, поскольку радиальная сила ниже и более равномерна.
К неудачным вариантам относятся полости, в которых нет места для петлеобразного движения, входы, в которых задерживаются стружка и охлаждающая жидкость, а также станки, которые не могут плавно выполнять короткие дуги. Трохоидальное движение также теряет свою ценность, если тысячи крошечных сегментов линии вызывают задержки в управлении. Сглаживание CAM-системы, подгонка дуги, возможность предварительного просмотра и реалистичный допуск на траекторию могут иметь такое же значение, как и запрограммированная подача.
Изменения в конструкции часто обеспечивают наиболее экономичное улучшение. Увеличение нефункциональных внутренних радиусов, обеспечение свободного доступа, избегание излишне глубоких декоративных полостей и определение действительно важных стен и полов — все это позволяет сократить радиус действия инструмента, риски и неопределенность в оценке стоимости работ.
4. Выберите режущий инструмент и держатель как единую систему.
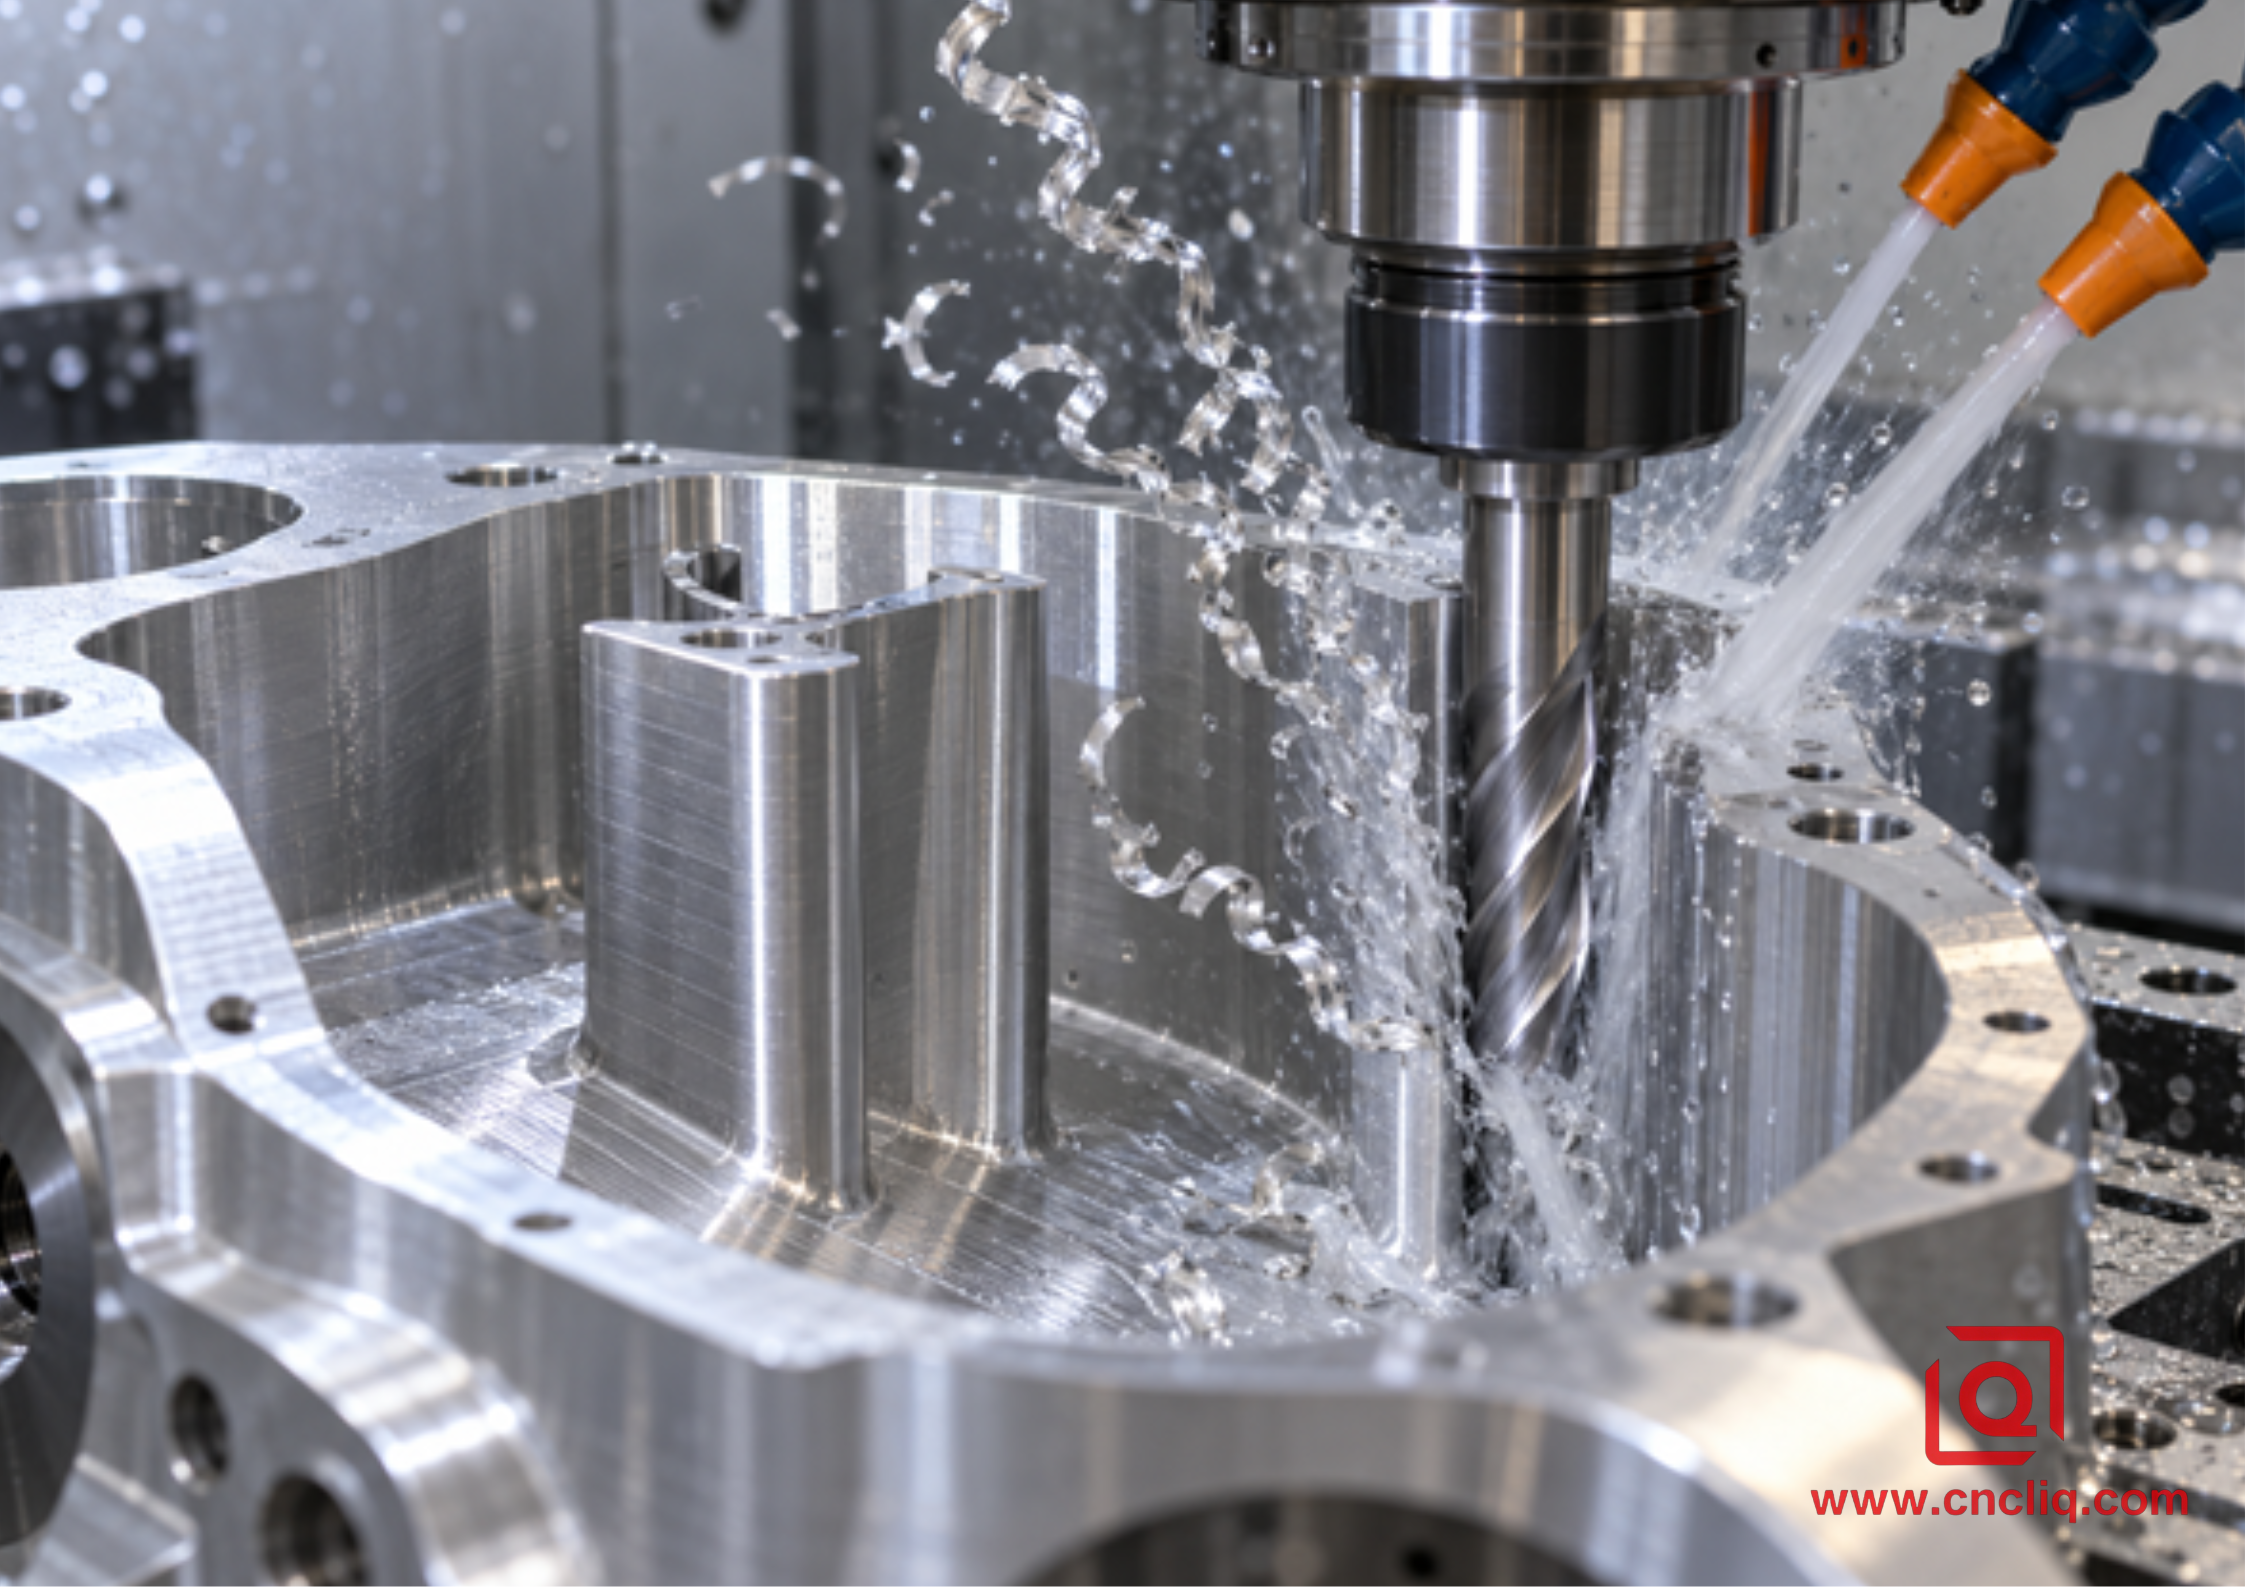
Для черновой обработки глубоких пазов в алюминии практичным вариантом является острая твердосплавная концевая фреза с 2 или 3 канавками. Две канавки обеспечивают достаточное пространство для стружки. Три канавки могут повысить жесткость сердечника и скорость подачи, сохраняя при этом больше пространства для стружки, чем универсальный инструмент с 4 канавками.
Обратите внимание на полированные канавки, острую, четкую геометрию, предназначенную для цветных металлов, и достаточную длину канавок для планируемой осевой резки. В зависимости от сплава, охлаждающей жидкости и рекомендаций поставщика инструмента, распространены варианты с полированным твердосплавом, нитридом циркония и алмазоподобным углеродным покрытием. Покрытие, хорошо работающее со сталью, не следует считать подходящим для алюминия.
Держите длину калибра короткой, очищайте конус и цангу, а также измеряйте биение вблизи режущей кромки. Биение приводит к тому, что одна канавка совершает больше работы, чем другие, сводя на нет преимущество контролируемого зацепления.
В руководстве по применению фрезерного станка Sandvik Coromant трохоидальное фрезерование описывается как устоявшийся процесс обработки алюминия и приводятся эталонные начальные значения: диаметр фрезы около 65% от ширины паза, запрограммированный шаг резания около 8% от диаметра фрезы, осевая глубина около 1–1,5 диаметра и максимальная радиальная глубина резания менее 20% от диаметра фрезы. В руководстве по применению фрезерного станка Iscar также отмечается, что постепенный износ по всей режущей кромке может увеличить срок службы инструмента в глубоких пазах, углублениях и полостях. Это достоверные ориентиры, а не универсальные рецепты.
5. Создайте безопасный стартовый период.
Переменная | Планировочная справка | Причины для его сокращения |
Радиальное зацепление, е | Обычно рекомендуемый диапазон составляет от 5% до 15% от диаметра; 8% является полезным ориентиром для пробных испытаний. | Большой вылет заготовки, ненадежное крепление, тонкие стенки, плохой выход стружки, большое биение. |
Осевое взаимодействие, ап | Используйте значимую партию флейты; в опубликованных рекомендациях указаны значения от 1,0D до 1,5D. | Ограниченная длина канавки, зазор между держателем и трубкой, подвижность стенок, низкая жесткость. |
Диаметр режущего инструмента | Достаточно малый размер, чтобы экономить место для чипа и избежать его застревания в углах. | Узкий радиус, ограниченный доступ, ограниченная эвакуация. |
Вход | Плавное спиральное или тангенциальное вхождение; избегайте прямого погружения, если инструмент для этого не предназначен. | Тонкий пол, ограничение по центру резания, неустойчивый длинный инструмент. |
Кормить | Рассчитайте на основе проверенных значений частоты вращения, количества канавок и нагрузки на стружку, затем проверьте степень утонения стружки. | Дребезжание, возрастающая нагрузка, плохое ускорение, неравномерный износ |
Готовый товар | Оставьте одинаковый радиальный и осевой припуск для отдельной отделки. | Тонкие стенки, деформация, критически важные уплотнительные поверхности. |
Начните с точных данных поставщика фрезы. Рассчитайте скорость вращения шпинделя по формуле n = (1000 × Vc) / (pi × D), где Vc — скорость резания в м/мин, а D — диаметр в мм. Рассчитайте подачу стола по формуле Vf = n × z × fz, где z — количество канавок, а fz — подача на зуб в мм/зуб.
Затем понаблюдайте за работой реального станка. Небольшие петли могут быть ограничены ускорением, поэтому фактическая подача может оставаться значительно ниже заданной. Стабильная траектория показывает узкий диапазон нагрузки на шпиндель. Повторяющийся пик в одном месте указывает на чрезмерное зацепление, резкое соединение или мертвую зону стружки. Постепенное увеличение нагрузки на нескольких деталях свидетельствует об износе, биении, состоянии охлаждающей жидкости или наросте на кромке.
В руководстве Лициня по обработке алюминия марки 2024 и управлению износом инструмента для работы с алюминием марки 2024 подчеркивается необходимость комплексной оценки скорости, нагрузки на стружку, угла атаки и угла опережения, а не использования частоты вращения в качестве основного параметра.
6. Удаление стружки является частью траектории движения инструмента.
Подача охлаждающей жидкости через инструмент полезна, если режущий инструмент и держатель поддерживают её, поскольку струя достигает области ниже края. Правильно направленные внешние сопла также могут работать в открытых углублениях. Сжатый воздух может быть эффективен в утвержденных процессах сухого или минимального объема обработки. Независимо от метода, убедитесь, что поток достигает самой глубокой части реза.
Не следует направлять все форсунки с одной стороны. Одна струя должна достигать места активного включения; другая может помочь поднять стружку к отверстию. Контролируйте концентрацию и чистоту охлаждающей жидкости, используя диапазон концентраций, предлагаемый поставщиком жидкости, и процедуру измерения, принятую в цехе, а не применяя один универсальный процент ко всем продуктам.
Перед обработкой дорогостоящей заготовки необходимо произвести рез на репрезентативную глубину, безопасно остановиться и осмотреть полость. Скопление стружки в одном углу скажет больше, чем просто плавная анимация CAM-системы. При обработке без участия оператора необходимо проверять удаление стружки в самой глубокой и замкнутой области, а не только на первом видимом уровне.
7. Детали CAM, которые продлевают срок службы инструмента.
1. Используйте тангенциальный или спиральный вход. Прямое погружение ограничивает пространство для стружки и создает нагрузку на центр инструмента, если режущий инструмент не предназначен для этого.
2. Ограничьте зацепление в углах и узких местах. Не допускайте, чтобы остаточный материал неожиданно соприкасался с инструментом почти по всей ширине.
3. Обеспечьте плавность хода звеньев. Резкие изменения направления создают рывки и могут замедлить работу станка ниже заданного уровня подачи.
4. Опускайтесь только тогда, когда позволяют условия для уборки щебня. Избегайте траты времени на ненужные уборки, но и не соединяйте экскаватор с кучей щебня.
5. Разделите черновую и чистовую обработку. Оставьте заготовки одинакового размера для окончательной отделки стен, полов, герметизации грунта или бурения.
6. Используйте вспомогательную обработку. Инструмент меньшего размера может очистить углы, не затрагивая основной черновой инструмент.
7. Имитируйте не только режущую кромку, но и держатель и шейку.
8. Ознакомьтесь с опубликованной программой. Чрезмерная плотность точек может привести к задержкам управления или нехватке данных.
8. Защитите тонкие стены и проверьте результат.
Низкая степень зацепления не снимает остаточное напряжение и не делает гибкую стену жесткой. Шероховатая поверхность сохраняется, пока окружающий материал поддерживает элемент. Оставляйте сбалансированный материал, допускайте ослабление натяжения, когда этого требует маршрут, и завершайте работу контролируемыми проходами.
Для высоких стенок чередуйте стороны или используйте осевые ленты, чтобы усилие не всегда было направлено на слабую сторону. Для тонких полов избегайте застревания горячей стружки под инструментом и минимизируйте ненужное осевое усилие. Закрепки должны поддерживать функциональные базовые элементы, не сдавливая деталь для временного придания ей нужной формы.
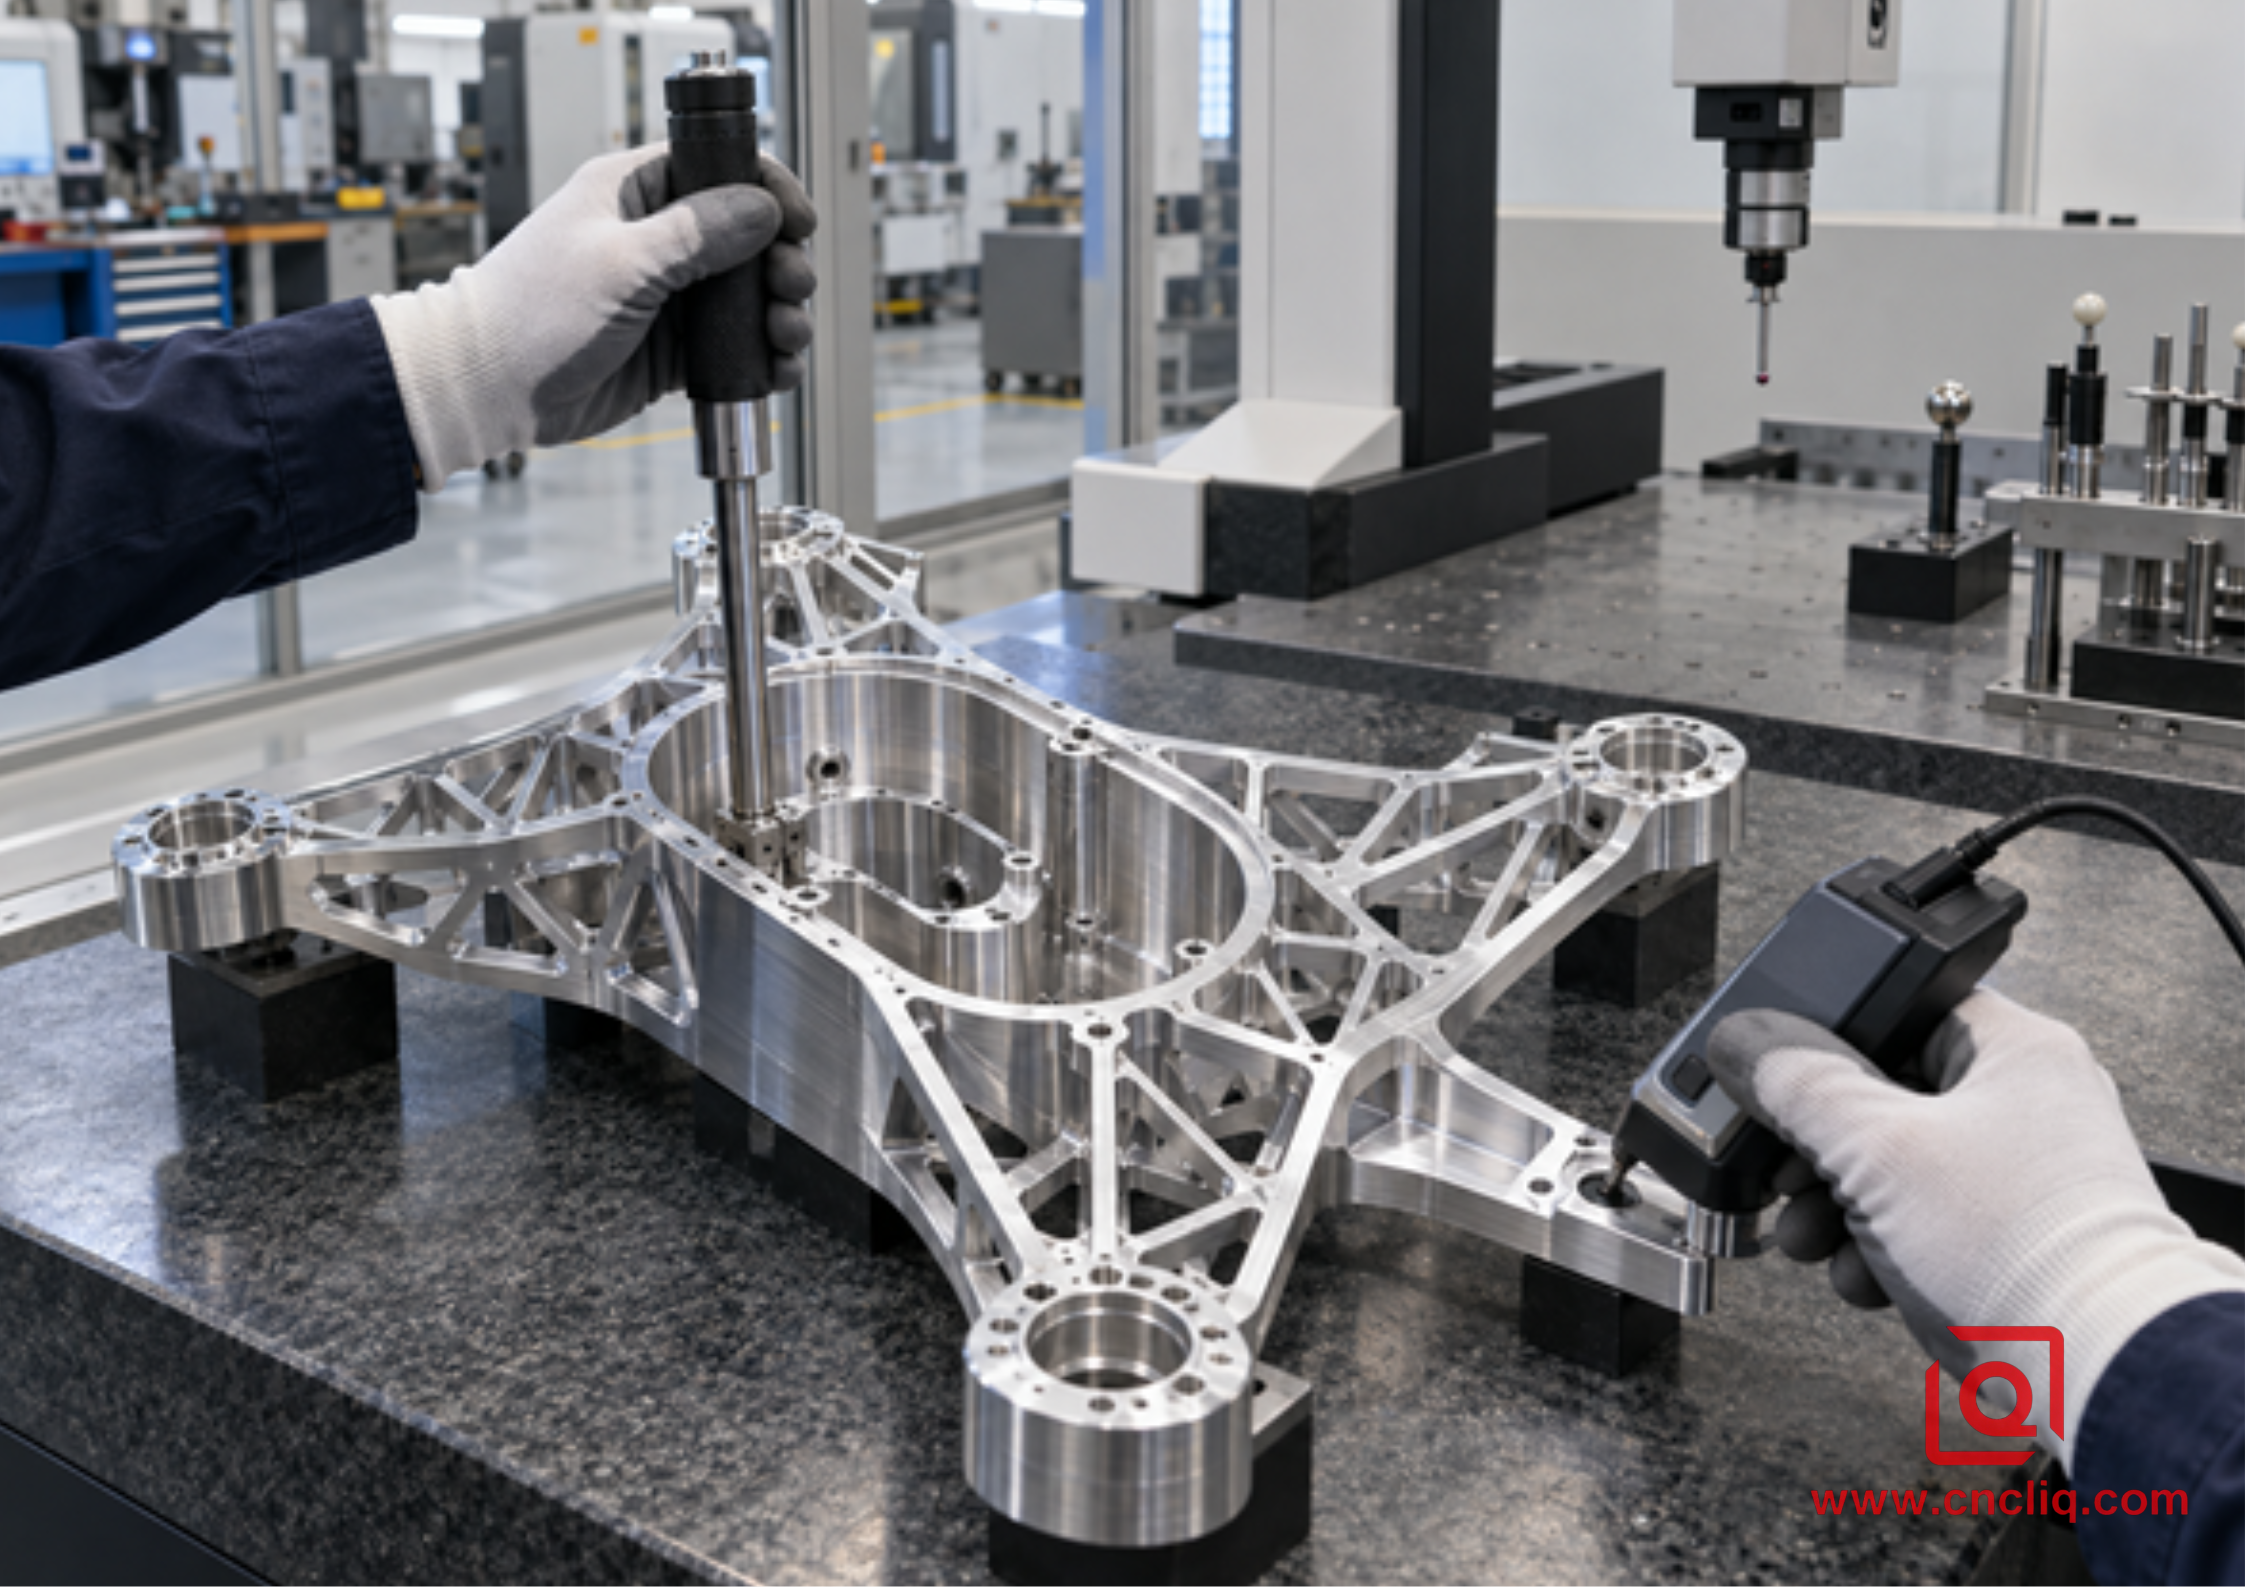
Контроль качества должен проводиться в соответствии с функциональными требованиями. Координатно-измерительная машина (КИМ) может отображать положение углублений, профиль стенки и базовые точки; измеритель диаметра отверстия может соответствовать функциональному диаметру; профилометр поверхности проверяет заданную текстуру. Измерения следует проводить после стабилизации детали при контролируемой, регистрируемой температуре. Согласуйте настройку базовых точек и метод контроля качества до начала производства, если деталь содержит уплотнительные выступы, глубокие отверстия или пересекающиеся каналы.
9. Анонимный композитный корпус: вакуумный коллектор с глубоким карманом

Этот анонимизированный составной пример основан на типичных условиях обработки деталей на заказ. Он иллюстрирует надежный инженерный процесс, а не утверждение о том, что один набор параметров применим ко всем заказам.
Заказчику из сферы промышленной автоматизации был необходим корпус вакуумного коллектора из сплава 6061-T651 с глубокой каплевидной полостью, пересекающимися патрубками, выступающей уплотнительной площадкой и поперечно просверленными каналами. Полость должна была иметь увеличенную длину, в то время как окружающая уплотнительная поверхность должна была оставаться стабильной. План предусматривал изготовление прототипов, за которыми последует производство повторных партий после функционального утверждения.
Первоначальная концепция предполагала использование концевой фрезы общего назначения и традиционной траектории смещения. Программирование было простым, но режущий инструмент слишком долго находился в зоне высокого зацепления. Стружка скапливалась вблизи узкого конца, вызывая повторяющиеся пиковые нагрузки и неравномерное состояние кромки.
В ходе анализа DFM заказчик допустил больший нефункциональный внутренний радиус и выявил участки пола, представляющие собой лишь зазоры. Программист смог использовать специальную трехзубчатую фрезу для черновой обработки алюминия с более короткой узлом. Низкое радиальное зацепление, полезное осевое зацепление в пределах возможностей инструментальщика, плавный спиральный вход и контролируемое движение в углу сформировали новую стратегию черновой обработки. Одна форсунка подачи охлаждающей жидкости направляла струю на обрабатываемый участок; вторая отводила стружку к отверстию.
Бригада оставила однородный материал на стенках и герметизирующей поверхности. После снятия зажимов и стабилизации была восстановлена базовая точка, и критически важные поверхности были обработаны отдельно. Поперечные отверстия были обработаны с помощью индексированной обработки. Контроль с помощью координатно-измерительной машины (КИМ) контролировал базовые точки и положение отверстий, а герметизирующая поверхность подвергалась отдельной проверке на плоскостность и текстуру.
Главное преимущество заключалось в предсказуемости производства, а не в заявленной скорости подачи. Нагрузка на шпиндель стала более стабильной, узкий конец перестал собирать стружку, а замену инструмента можно было планировать, исходя из наблюдаемого износа, а не в случае аварийной поломки.
Опубликованный компанией Liqin прецизионный алюминиевый коллекторный блок является показательным примером продукции для покупателей, оценивающих возможности механической обработки каналов, уплотнительных поверхностей, анодирования и контроля качества. В категории «Изготовление алюминиевых деталей на заказ» представлены дополнительные варианты материалов и изделий.
10. Устранение неполадок по симптомам
Симптом | Сначала проверьте | Путь исправления |
Алюминий, приваренный к канавке | Нагрузка на режущую кромку, смазка, состояние кромки, повторная резка | Восстановить проверенную загрузку микросхем, улучшить доставку, очистить микросхемы, использовать алюминиевую геометрию. |
Только болтовня на полной глубине. | Выступ, контакт с держателем, слабая стенка, изношенный инструмент. | Укоротить сборку, проверить зазор, уменьшить AE, выполнить финишную обработку. |
Шипы нагрузки в каждом углу | Поражение, радиус, оставшийся запас | Настройте CAM, используйте упорный инструмент, увеличьте допустимый радиус проектирования. |
Поцарапанный пол кармана | Стружка под режущим инструментом, фиксирующие звенья. | Перенаправьте охлаждающую жидкость или воздух и добавьте безопасные методы удаления стружки. |
Одна флейта изнашивается быстрее. | Чистота выходного отверстия и держателя | Очистите, соберите обратно, измерьте расстояние у края, замените изношенную цангу. |
Запрограммированная подача высокая, но цикл медленный. | Ограничения ускорения или плотный код | Плавный путь, размер цикла проверки, постобработка и управление опережающим просмотром |
Деталь перемещается после снятия зажима. | Деформация зажима или остаточное напряжение | Уменьшите усилие зажима, сбалансируйте черновую обработку, добавьте релаксацию и повторное зондирование. |
11. Что отправить для быстрого и точного запроса коммерческого предложения (RFQ)
Предоставьте стабильную 3D-модель и управляемый 2D-чертеж, затем укажите сплав и состояние, количество опытных образцов и партий, критически важные для качества размеры, базовые элементы, глубину кармана, минимальные радиусы, зоны тонких стенок, требования к отделке, сертификаты, протоколы инспекции и любые результаты испытаний на давление или герметичность. Включите информацию о сопрягаемых деталях, если функциональность зависит от расположения уплотнительного выступа, отверстия или порта.
Стоимость в меньшей степени зависит от объема кармана, чем от вылета, жесткости стенок, радиуса скругления углов, допуска, контроля качества, количества настроек и доступа к инструменту. Не следует по умолчанию затягивать все размеры. Отметьте элементы, которые контролируют герметизацию, выравнивание, посадку подшипника, оптическое положение или сборку. Это позволит поставщику сохранить функциональность без добавления лишнего времени на механическую обработку.
Для конфиденциальных проектов запросите соглашение о неразглашении информации (NDA) перед передачей файлов, находящихся под контролем, и укажите любые требования к хранению или доступу в запросе предложений (RFQ). Для составления удобного графика разделите сроки утверждения прототипа и сроки производства, а также укажите необходимые документы для отделки и контроля качества.
Компания Liqin оказывает услуги по изготовлению прототипов и серийному производству деталей на станках с ЧПУ . Отправьте вашу модель, чертеж, количество, сплав и список необходимых материалов для инженерной проверки и составления коммерческого предложения.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Трохоидальная фрезеровка — это то же самое, что адаптивная расчистка?
Термины частично совпадают, но не всегда идентичны. Традиционно при трохоидальном фрезеровании используются повторяющиеся дугообразные движения, тогда как адаптивная или динамическая очистка — это более широкая стратегия CAM, которая изменяет движение для поддержания заданного зацепления. Обе направлены на уменьшение колебаний нагрузки. При запросе коммерческого предложения сосредоточьтесь на контролируемом зацеплении, входе, удалении стружки и проверенном движении станка, а не на названии программного обеспечения.
2. Какое радиальное зацепление следует использовать при фрезеровании глубоких карманов из алюминия?
В опубликованных рекомендациях по началу работы трохоидальное зацепление часто составляет от 5% до 15% диаметра инструмента, при этом 8% считается полезным ориентиром, а максимальное радиальное резание, согласно цитируемому руководству Sandvik, не превышает 20%. Правильное значение зависит от конкретной фрезы, длины канавки, вылета, биения, сплава, жесткости станка, охлаждающей жидкости и жесткости стенки. Начните с данных, предоставленных производителем инструмента, и проверьте их с помощью измерения нагрузки, формы стружки, звука, температуры и контроля кромки.
3. Сколько стоит изготовление на заказ детали из алюминия с глубокими выемками?
Без учета геометрии, количества, сплава, допусков, отделки и объема контроля невозможно установить разумную цену за единицу продукции. Большой вылет режущей кромки, малые радиусы скругления углов, тонкие стенки, многократная переналадка, анодирование и полная отчетность по КИМ увеличивают стоимость; большие радиусы, удобный доступ к инструменту, реалистичные допуски и повторные партии могут ее снизить. Для получения сопоставимого предложения предоставьте STEP-файл, чертеж, годовой объем производства и список критически важных параметров качества (CTQ).
4. Какого срока следует ожидать, и как обеспечивается конфиденциальность чертежей?
Сроки выполнения заказа зависят от наличия материалов, оснастки, сложности приспособлений, утверждения прототипа, отделки и документации по контролю качества, поэтому их следует подтвердить в официальном предложении, а не брать из общей сметы, представленной в блоге. Если проект является конфиденциальным, запросите соглашение о неразглашении информации (NDA) до передачи файлов, определите ограничения на экспорт или доступ, а также согласуйте порядок хранения и обмена чертежами, изменениями и записями о контроле качества.
5. Какие документы, подтверждающие качество, следует запросить для детали с глубокой полостью?
Запрашивайте документы, соответствующие функциональному назначению: сертификацию материалов (при необходимости), результаты первичной проверки или проверки размеров критически важных элементов, результаты измерений на координатно-измерительной машине для определения базовых параметров, данные о текстуре поверхности для герметизирующих участков, а также результаты испытаний под давлением или на герметичность, если по каналам проходит жидкость. Избегайте навязывания большого пакета отчетов по привычке; определите критически важные параметры качества (CTQ), критерии приемки, порядок отбора проб и формат документации в заказе на закупку или плане качества.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Трохоидальное фрезерование может продлить срок службы инструмента в глубоких алюминиевых углублениях при условии контроля всего процесса: необходимо поддерживать низкое и постоянное радиальное зацепление, ответственно использовать длину канавки, корректировать утонение стружки, минимизировать биение и вылет инструмента, направлять стружку из самой глубокой зоны, защищать тонкие стенки сбалансированным припоем и проводить отделочную обработку, а также проверять результат с помощью контроля нагрузки, износа инструмента и размеров. Полный запрос на коммерческое предложение должен содержать информацию о сплаве и состоянии, геометрии, количестве, критически важных параметрах качества, отделке, требованиях к конфиденциальности и объеме контроля, чтобы производственный процесс учитывал реальные риски сборки, а не действовал наугад.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание : service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
